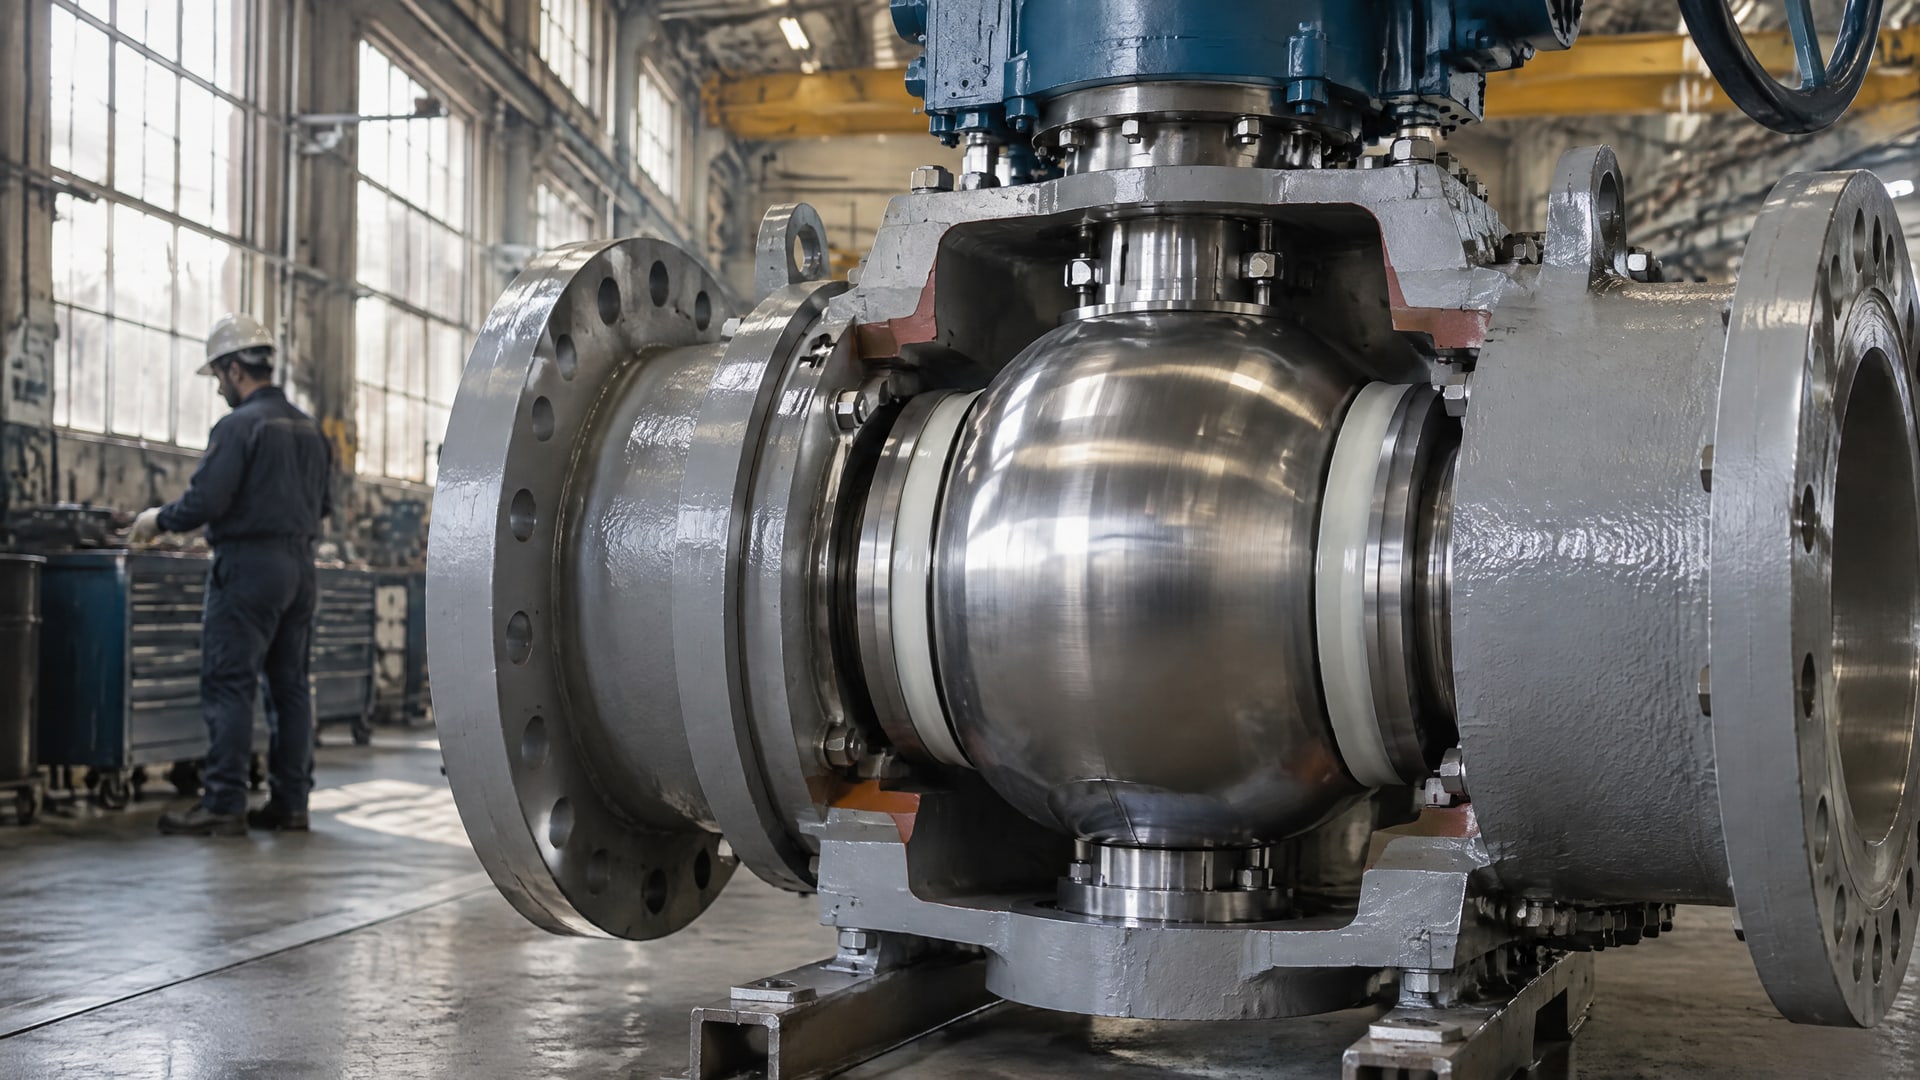
Антифрикционные покрытия помогают снизить трение в контактных парах арматуры и сделать ход запорного элемента более плавным. Для больших диаметров это один из способов уменьшить рабочий крутящий момент, но результат зависит от геометрии контакта, нагрузки, состояния поверхности, уплотнений и рабочей среды. Поэтому покрытие выбирают под конкретный узел и подтверждают испытаниями, а не переносят на арматуру показатели из другой области применения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для шаровых кранов и других узлов трубопроводной арматуры. Разберем, где сухая пленка снижает трение, какие параметры проверить до нанесения и как оценить результат. Отдельно рассмотрим подготовку поверхности, режим отверждения и документы, которые стоит запросить у поставщика.
Как антифрикционные покрытия снижают крутящий момент
В трубопроводной арматуре крутящий момент зависит от сопротивления движению рабочих деталей.
В шаровом кране, например, покрытие может уменьшить трение между шаром и седлами, благодаря чему привод перемещает запорный элемент с меньшим усилием и более плавно. Для арматуры больших диаметров это особенно важно при подборе привода и при оценке повторяемости его работы.
Сухая пленка отличается от густой смазки способом работы: после нанесения и отверждения на поверхности остается тонкий твердый слой. Он снижает трение, помогает стабилизировать его коэффициент и уменьшить эффект stick-slip - скачкообразное движение, возникающее при чередовании прилипания и скольжения. В нефтегазовых применениях сухие покрытия также выбирают, когда важно не привлекать пыль, как это может происходить с густой смазкой, и сохранять свойства при нескольких циклах сборки и разборки.
Результат нельзя оценивать только по наличию покрытия. На усилие привода влияют контактная геометрия, шероховатость, нагрузка, уплотнения, посадки и рабочая среда. Если покрытие снижает трение в одной паре деталей, это не означает автоматического уменьшения момента всей арматуры на ту же величину.
В материалах по другой инженерной задаче для высоконагруженной пары трения приводится снижение frictional torque до 50%. Это частный результат, не прогноз для трубопроводного крана: переносить его на арматуру больших диаметров без испытаний нельзя. Для оценки конкретного узла сравнивают момент до и после нанесения покрытия при одинаковых условиях и цикле работы.
Как выбрать антифрикционное покрытие для трубопровода
Выбор начинают с описания условий контакта, а не с названия материала.
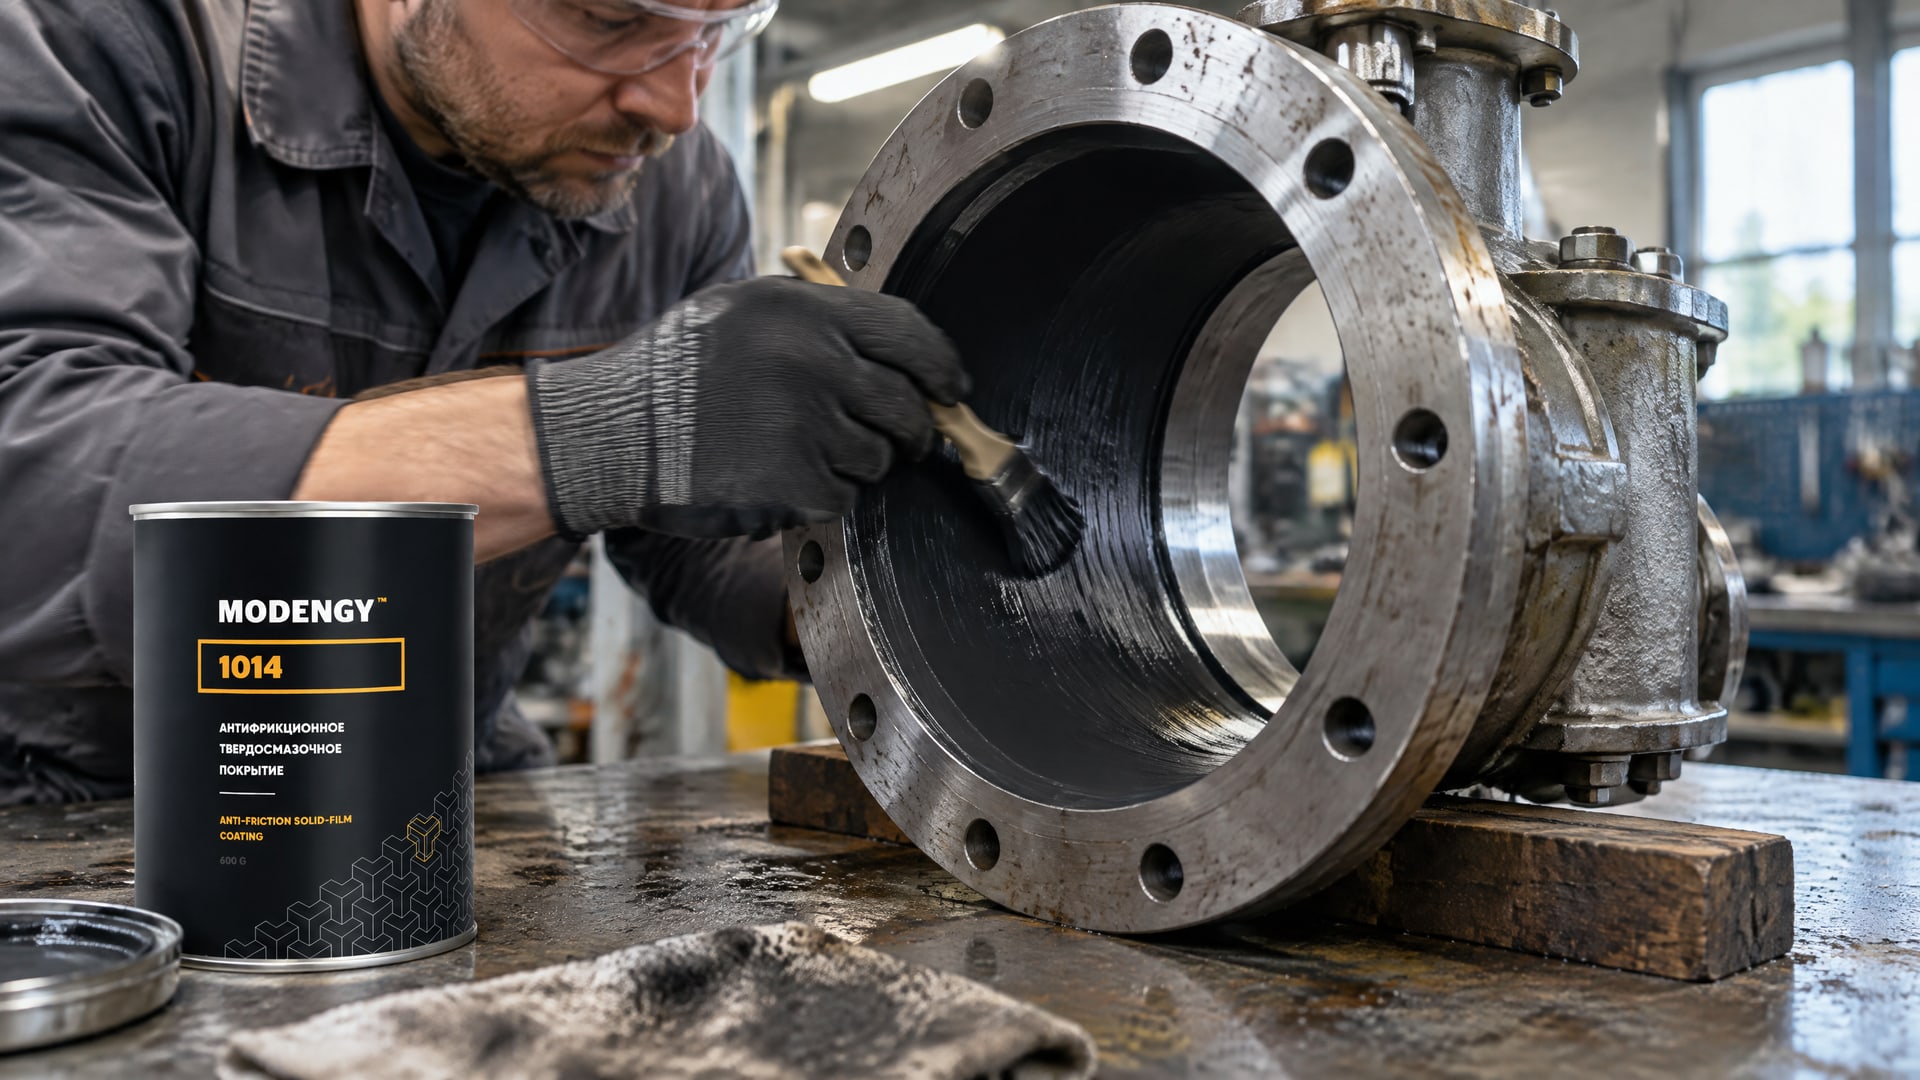
Инженеру нужно определить, какие поверхности взаимодействуют, какова нагрузка, в какой среде работает арматура, как часто она совершает циклы и каким способом можно нанести покрытие на деталь. Также учитывают геометрию узла и масштаб производства: технология, подходящая для небольшой детали, может быть неудобна для крупногабаритной поверхности.
Для антифрикционных покрытий в справочных материалах указывается типичная толщина сухой пленки 10–20 мкм. Для отдельных составов встречается рекомендация 15–20 мкм. Эти значения не следует принимать как универсальную норму: необходимую толщину и способ контроля задает документация на конкретный состав. Избыточная толщина может ухудшить адгезию и повторяемость результата.
В инженерных обзорах для некоторых покрытий на высоких контактных давлениях указывается возможность работы примерно до 2 500 МПа. Это ориентир для отдельных систем, а не характеристика любого антифрикционного покрытия и не готовый расчетный параметр для арматуры. При подборе следует сверять данные по нагрузке с режимом конкретной пары трения.
Для химических насосов и трубопроводной арматуры в линейке MODENGY есть MODENGY 1014 - антифрикционное твердосмазочное покрытие на основе ПТФЭ и дисульфида молибдена. В описании состава указаны снижение трения и защита от коррозии; применимость к конкретной детали и рабочей среде необходимо подтверждать технической документацией.
Основа MODENGY 1014: ПТФЭ и дисульфид молибдена.
Область применения: химические насосы и трубопроводная арматура.
Назначение: снижение трения и защита от коррозии.
Нанесение антифрикционных покрытий и подготовка поверхности
Адгезия покрытия и его срок службы зависят от состояния основания.
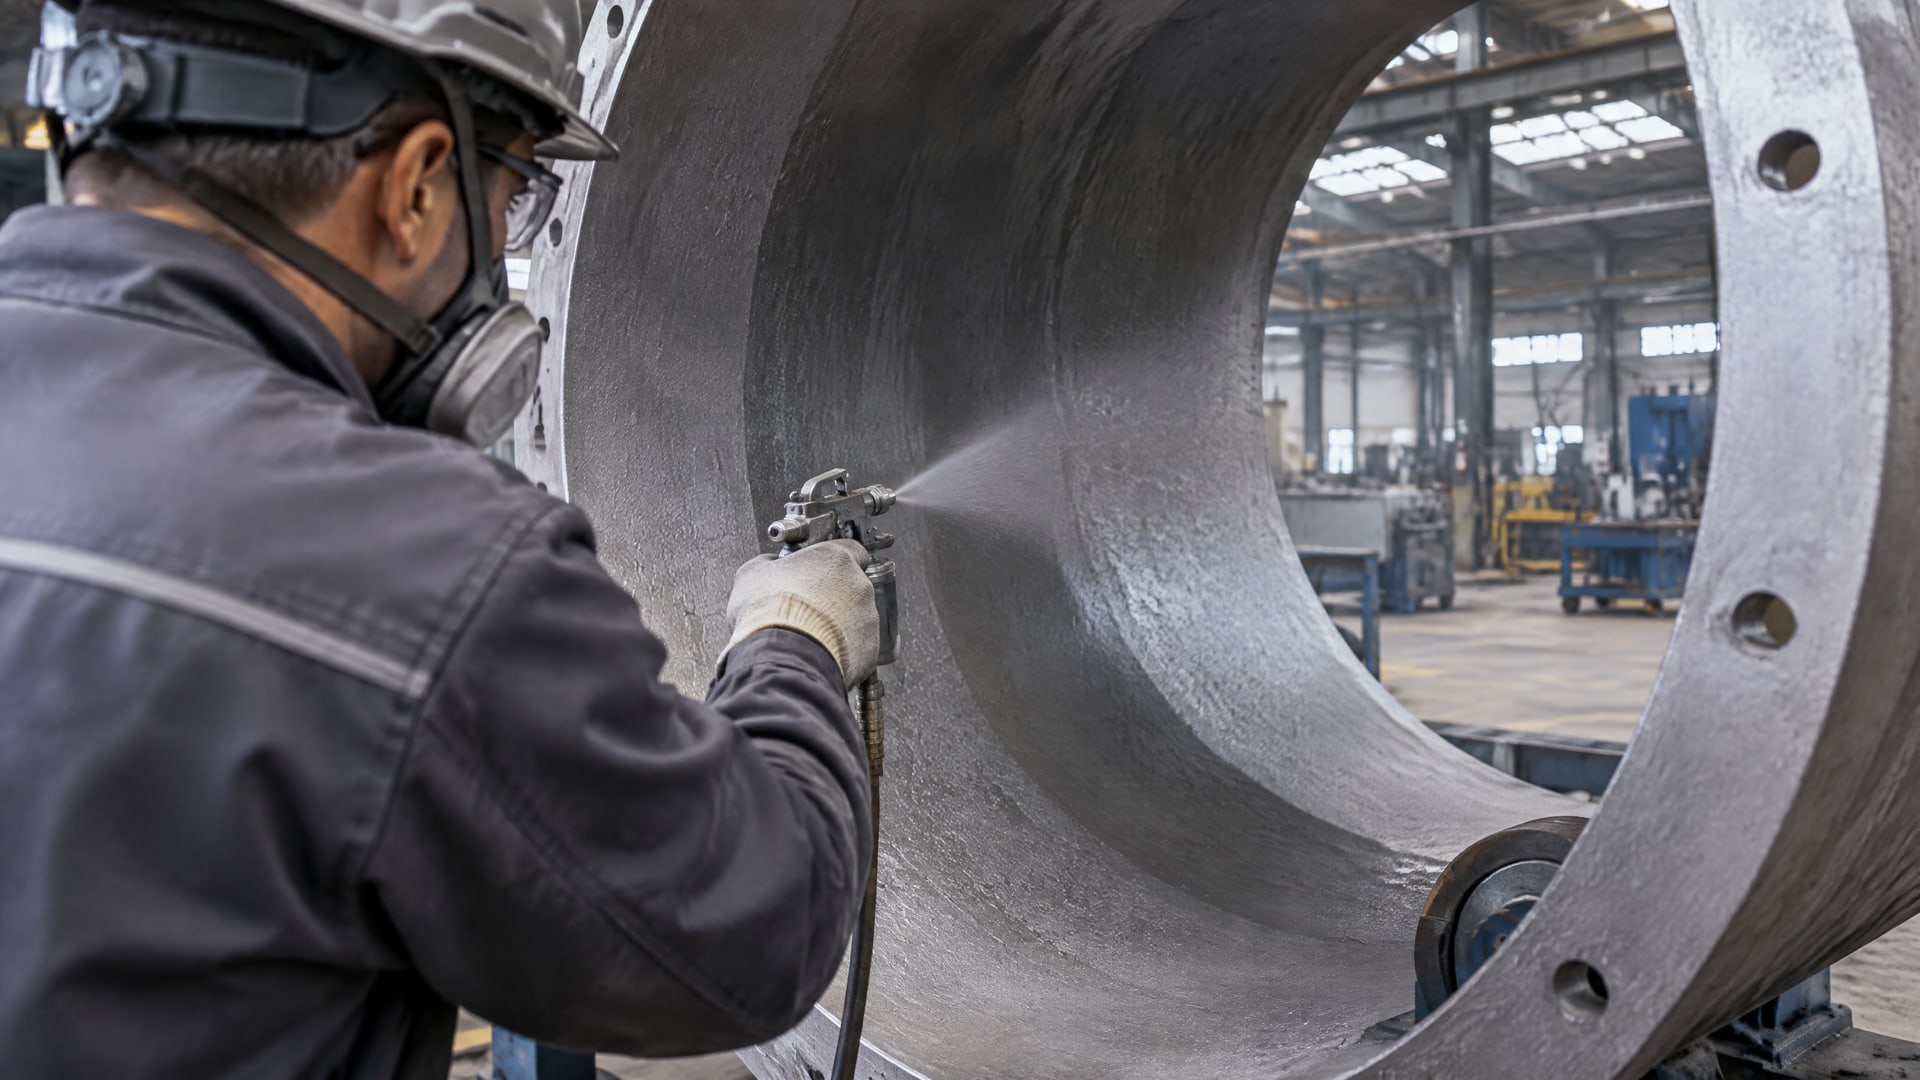
Перед нанесением поверхность очищают и обезжиривают. Для некоторых систем адгезию повышают фосфатированием или пескоструйной обработкой, однако необходимость такой подготовки определяют по требованиям к конкретному составу и материалу детали.
Следующий этап - нанесение пленки с контролем толщины. Для покрытий в целом приводится диапазон 10–20 мкм, а для отдельных составов - 15–20 мкм. Контроль нужен не только для соблюдения документации: он помогает обеспечить равномерность слоя на контактной поверхности и повторяемость процесса. Особое внимание уделяют крупным деталям и зонам со сложной геометрией, где нанести покрытие равномерно труднее.
Некоторые составы требуют термоотверждения. В качестве примера для одного из типовых материалов приводится режим: 10 минут при 80°C для испарения растворителя, затем 60 минут при 200°C. Эти параметры относятся к конкретному составу и не являются общим режимом для антифрикционных покрытий. Время и температура отверждения зависят от материала, массы детали, толщины слоя и типа печи.
Для крупногабаритной арматуры режим нанесения нужно проверить до запуска серийной обработки. Если деталь не помещается в имеющееся оборудование или требует особого обращения при нагреве, это влияет на выбор технологии и производственный процесс. Приемку покрытия целесообразно строить по согласованным критериям: подготовка поверхности, допустимая толщина, режим отверждения и состояние слоя после обработки.
Как подтвердить снижение крутящего момента больших диаметров
До нанесения покрытия фиксируют исходное состояние арматуры и условия измерения.
Проверку проводят на конкретном узле, поскольку снижение момента зависит не только от пары трения, но и от уплотнений, посадок, поверхности и рабочей среды. Чтобы сравнение было показательным, до и после обработки сохраняют одинаковыми способ измерения, условия испытаний и последовательность циклов.
При испытании оценивают не только пиковое усилие, но и плавность движения, повторяемость показаний и состояние покрытия после циклов работы. Для сухих пленок в нефтегазовых применениях отмечают возможность сохранять стабильное трение при нескольких циклах сборки и разборки. Это не отменяет проверки конкретной арматуры: на результат влияют нагрузка, геометрия и качество нанесения.
Защитные требования к корпусу нельзя автоматически переносить на антифрикционный слой. В проектных документах для внешнего покрытия заглубленных клапанов может указываться EN 10290, Class B, type 3, с диапазоном от -20 до 80°C. Этот ориентир относится к внешней антикоррозионной защите, а не к покрытию рабочей пары. ISO 12944 также упоминается как общий стандарт для оценки защитных покрытий, но сам по себе не подтверждает снижение трения в арматуре.
Для согласования закупки снабженцу стоит запросить у поставщика техническую документацию на состав, режим нанесения и отверждения, диапазон рабочих температур, совместимость с рабочей средой и данные по коэффициенту трения. Отдельно следует подтвердить, что покрытие предназначено для сборных контактных поверхностей, а не только для наружной защиты корпуса. Линейка антифрикционных покрытий MODENGY включает решения для снижения крутящего момента и повышения долговечности трубопроводной арматуры; конкретный состав подбирают по параметрам узла.
Часто задаваемые вопросы
Какой толщины должно быть антифрикционное покрытие?
Для антифрикционных покрытий в справочных материалах обычно указывают сухую толщину 10–20 мкм. Для отдельных составов приводится диапазон 15–20 мкм. Эти значения не заменяют требования технической документации: допустимую толщину определяют по конкретному составу, детали и режиму нанесения.
Гарантирует ли покрытие снижение крутящего момента на 50%?
Нет. Значение до 50% приведено для отдельной инженерной задачи с высоконагруженной парой трения, а не для трубопроводной арматуры. Реальный результат зависит от геометрии контакта, нагрузки, уплотнений, состояния поверхностей и условий эксплуатации. Его подтверждают испытаниями конкретного узла.
Можно ли считать антифрикционное покрытие заменой смазки?
Покрытие формирует сухую смазывающую пленку, но не дает универсальной гарантии работы без обслуживания. Эффективность зависит от подготовки поверхности, точности нанесения, отверждения и условий эксплуатации. Решение о применении принимают по документации на состав и результатам проверки в конкретной арматуре.
Подходят ли ISO 12944 и EN 10290 для антифрикционного слоя?
Эти документы нельзя считать подтверждением антифрикционных свойств. ISO 12944 приводится как общий ориентир для защитных покрытий, а EN 10290, Class B, type 3, относится к внешней защите заглубленных клапанов. Для слоя на рабочей паре важны технические данные конкретного состава и согласованный процесс нанесения.
Заключение
Антифрикционные покрытия могут уменьшить сопротивление в контактных парах арматуры и сделать движение запорного элемента плавнее. Для больших диаметров результат зависит от всей конструкции узла, поэтому ориентироваться только на толщину пленки или данные по другой паре трения недостаточно. Нужно подобрать состав по нагрузке, среде и технологии обработки, а затем проверить крутящий момент на конкретной арматуре.
Следующий шаг для инженера - зафиксировать параметры рабочего узла и запросить техническую документацию на подходящий состав, включая требования к подготовке, толщине и отверждению. После пробной обработки следует сопоставить момент до и после нанесения при одинаковых условиях и согласовать критерии приемки до закупки для серийного применения.