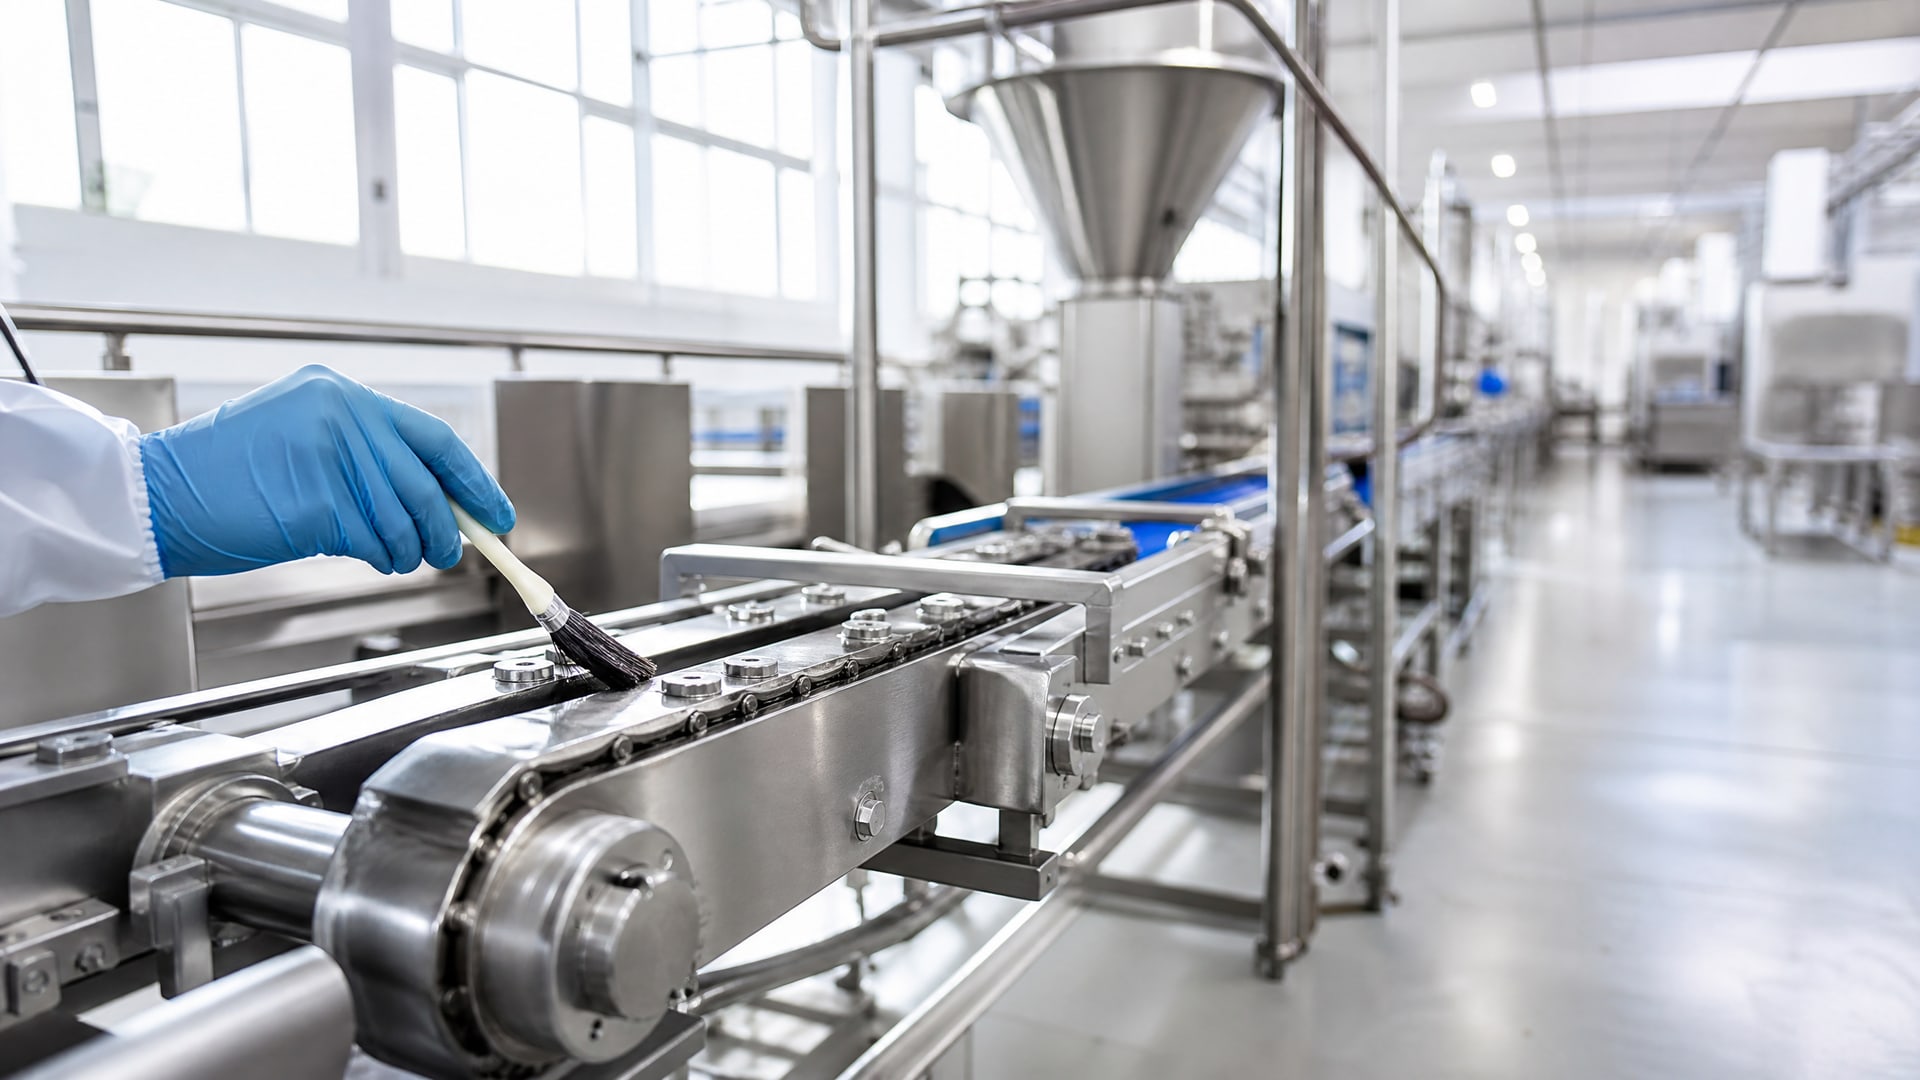
Смазка для моющего оборудования - это не просто смазка с допуском к пищевому контакту. На производствах, где используется CIP-мойка (автоматическая циркулирующая мойка с горячей водой и химией), обычная пищевая смазка может вымываться, окисляться и оставлять оборудование без защиты. H1-статус подтверждает, что смазка безопасна при случайном контакте с пищей, но выдержит ли она турбулентный поток моющего раствора, щелочи и высокие температуры - этот вопрос решается совсем другими параметрами.
В этой статье разберем, какие характеристики смазки действительно защищают подшипники и направляющие на участках с интенсивной мойкой, как читать технический лист, чтобы не ошибиться при выборе, и почему одной H1-маркировки недостаточно.
Чем CIP-мойка отличается от обычной влажности и почему это важно
CIP - это контролируемый процесс циркуляции горячих (обычно 60–80°C) моющих растворов под давлением.
В отличие от брызг обычной влаги, турбулентный поток может напрямую вытеснять смазку из узлов. При этом используются щелочные и кислотные растворы, которые агрессивны к минеральным маслам и некоторым типам загустителей.
Пищевое оборудование - линии фасовки, упаковочные машины, конвейеры - на участках мойки работает в условиях прямого контакта с такой химией. Подшипники цепей, направляющие каретки, зубчатые передачи могут находиться в зоне брызг или даже в поле воздействия струи. Простая пищевая смазка, которая хороша в статике, может сойти за несколько часов агрессивной мойки.
Эксперты отрасли указывают, что для участков CIP нужна смазка с явно заявленной водостойкостью - не просто «водостойкая», а с конкретными цифрами тестов и с защитой от коррозии. В противном случае через несколько циклов мойки под подшипником может начаться фреттинг (микроскопическое трение из-за нарушения смазочной пленки), что ведет к износу и заклиниванию.
Как устроена водостойкость пищевой смазки и почему H1 - это еще не ответ
Допуск H1 регулируется стандартом FDA 21 CFR 178.3570 (США) и подтверждается соответствием ISO 21469 (гигиенические требования к производству и обращению).
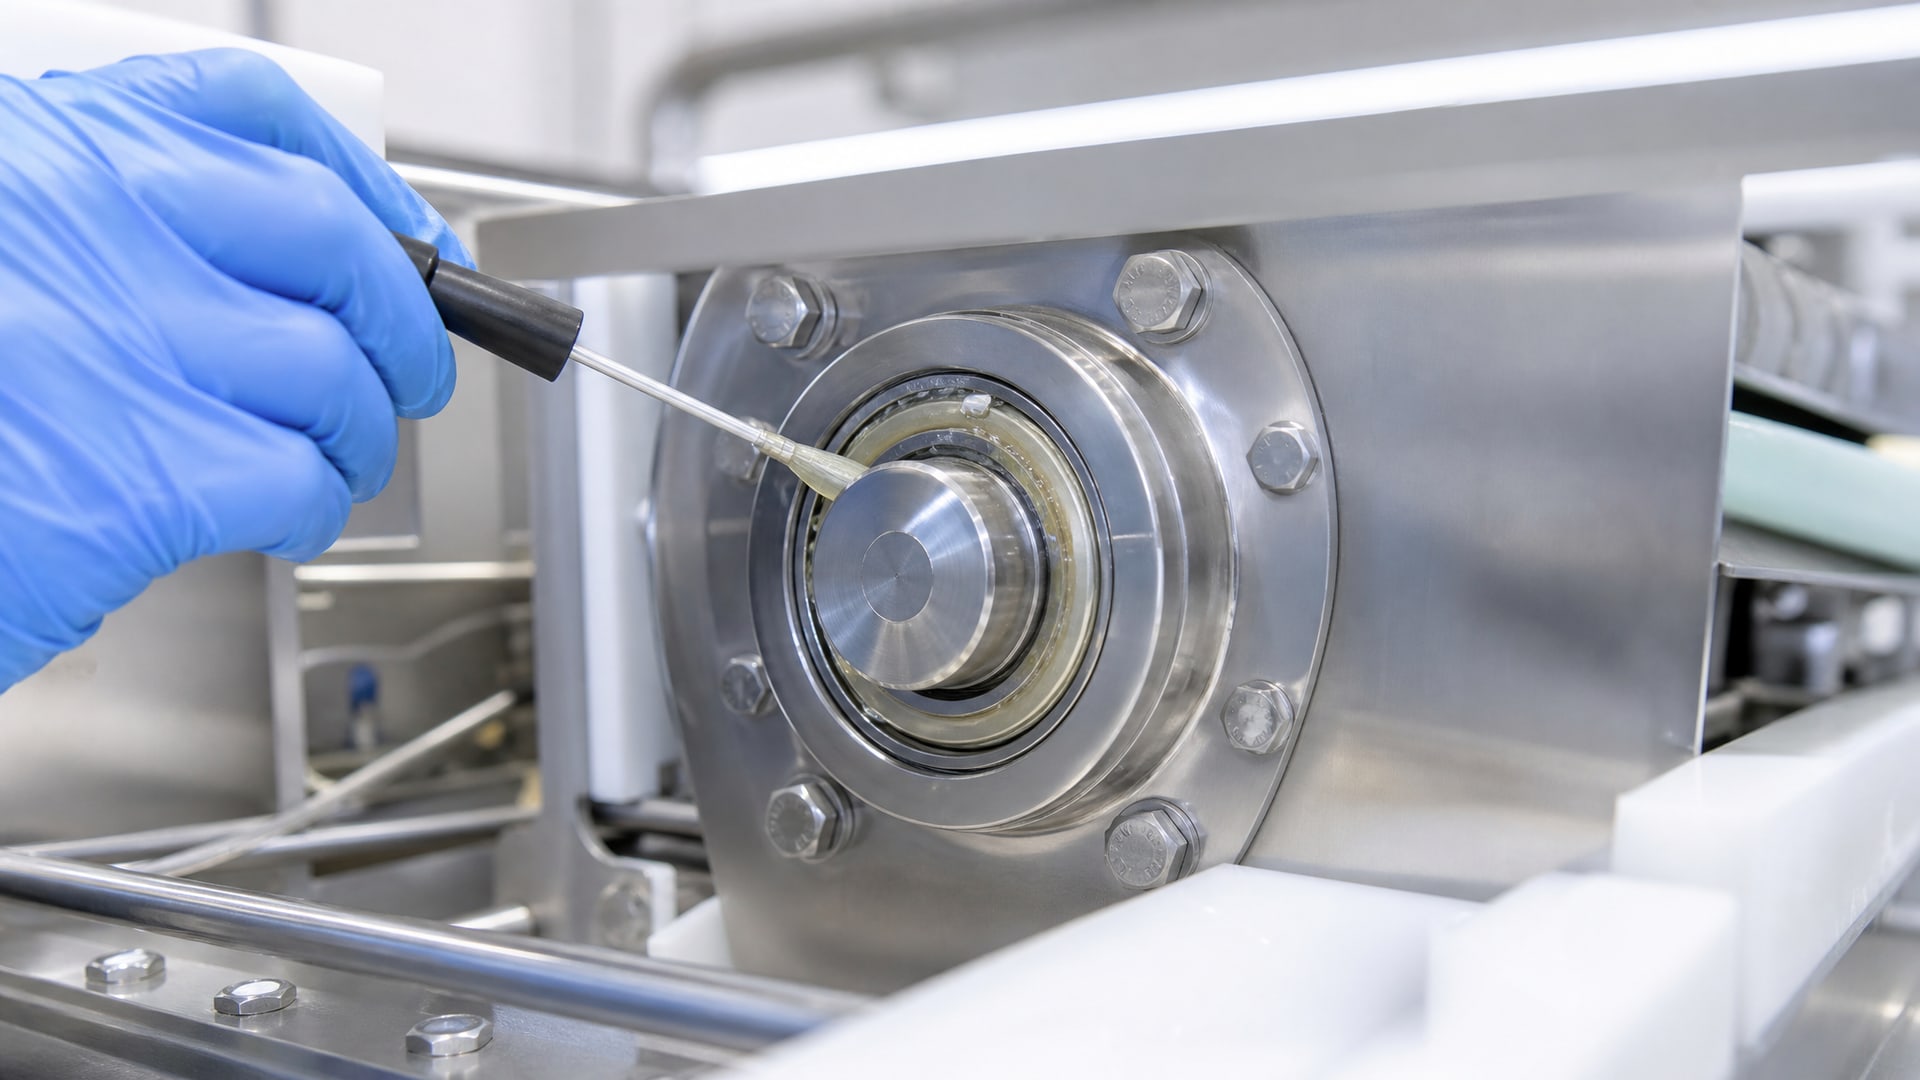
Однако ни один из этих стандартов не описывает поведение смазки в условиях CIP-мойки.
ISO 21469 гарантирует: - чистоту производственной среды, - отсутствие патогенов и загрязнений, - правильное хранение и упаковку.
Это не имеет отношения к тому, насколько смазка устойчива к воде и щелочам. Два разных производителя могут выпускать H1-смазки с совершенно разной водостойкостью.
Реальную стойкость показывают эксплуатационные тесты:
| Тест | Стандарт | Что показывает | Предел |
|---|---|---|---|
| Водный смыв | ASTM D1264 | Потеря смазки при 175°F в горячей воде за 1 час | ≤ 7,7% |
| Водная спрей-резистентность | ASTM D4049 | Потеря смазки при воздействии водяной спрей-струи | ≤ 9,2% |
| Коррозионная защита | SKF Emcor или DIN 51807-T1 | Защита от ржавления в дистиллированной воде | 0–1 (лучше всего) |
Если в техническом листе нет этих данных, производитель не уверен в устойчивости смазки к мойке или просто не ее для этого позиционирует.
Загустители и их роль в водостойкости
Основа смазки (масло) - примерно 80–90% состава.
Загуститель (оставшиеся 10–20%) определяет консистенцию, температурный диапазон и реакцию на воду.
Для пищевого производства с CIP используются несколько типов загустителей:
Литиевые (обычные) - Дешевые и привычные. - Хорошая адгезия при комнатной температуре. - Слабая водостойкость: уже при 50–60°C и контакте с водой начинают деградировать. - Не подходят для частой мойки.
Aluminum complex - Молекулярная структура лучше удерживает масло в наличии воды. - Водостойкость ASTM D1264 часто в диапазоне 7–9%. - Хороший выбор для CIP-участков.
Calcium sulfonate complex - Еще более гидрофобны: водстойкость еще ниже. - Одновременно хорошо защищают от коррозии (SKF Emcor обычно 0–1). - Подходят для экстремальных условий мойки с горячей водой и щелочами.
Смазка на базе aluminum complex или calcium sulfonate complex для условий мойки предпочтительнее, чем простая литиевая, даже если обе - H1.
Как читать технический лист и не ошибиться
Карточка товара пищевой смазки часто содержит множество параметров.
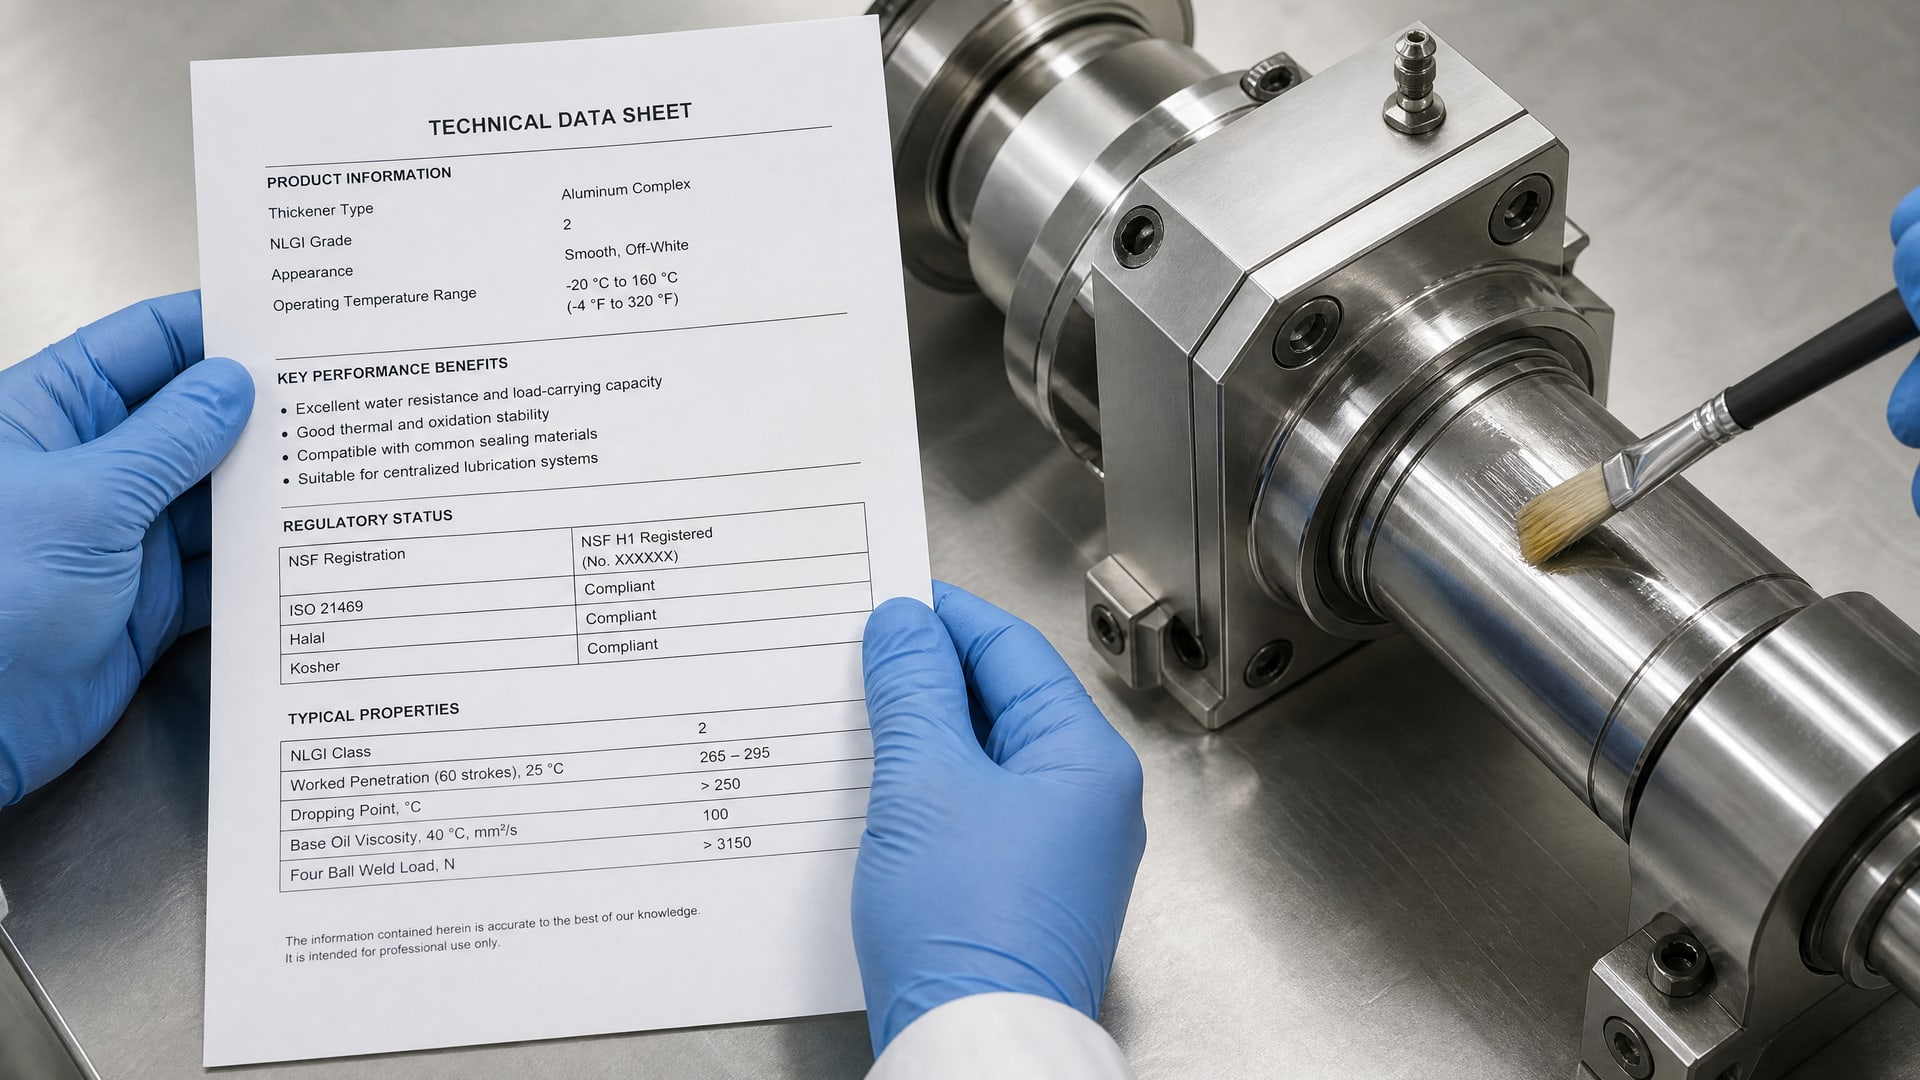
Вот на что стоит обратить внимание именно для условий CIP:
Обязательно ищи: - Статус H1 (NSF H1, FDA 21 CFR 178.3570 или эквивалент). - ISO 21469 сертификат или упоминание. - NLGI-класс (чаще 1, 1.5 или 2 для мойки). - Температурный диапазон применения (например, -10…+130°C).
Критично для мойки: - ASTM D1264 Water Washout (ищи цифру ≤ 10%, лучше ≤ 8%). - ASTM D4049 Water Spray Resistance (≤ 10%, лучше ≤ 7%). - Коррозионная защита: SKF Emcor distilled water 0–1 или DIN 51807-T1: 0–90. - Вязкость базового масла (обычно ISO VG 46–100 для смазок).
Полезно (но не критично): - Точка каплепадения (ASTM D566): ≥ 180°C для H1. - Окислительная стабильность (ASTM D2272): показывает долговечность при хранении и работе. - EP/AW присадки: в пищевой смазке допустимы, но должны быть пищевого уровня.
Если в техническом листе нет цифр по ASTM D1264 и D4049, это не значит, что смазка плохая, - но для мойки лучше выбрать ту, где эти данные есть. Это показатель того, что производитель проверял смазку именно на стойкость к мойке.
Интервалы смазывания: когда наносить смазку, чтобы ее не вымыло
Классическая ошибка: смазка наносится перед CIP-мойкой.
Результат: смазка вымывается, подшипник остается сухим, начинается фреттинг.
Правильная схема: - Перед началом работы (после ночной мойки) наносится свежая смазка. - Во время работы (если есть интенсивное трение) может быть дозаправка. - Перед CIP-мойкой смазку лучше НЕ наносить. - Сразу после мойки и сушки наносится новая порция.
Это особенно важно на участках, где мойка происходит каждый день или несколько раз в день. Интервал смазывания корректируется не по стандартным рекомендациям (обычно 500–1000 часов), а по режиму мойки.
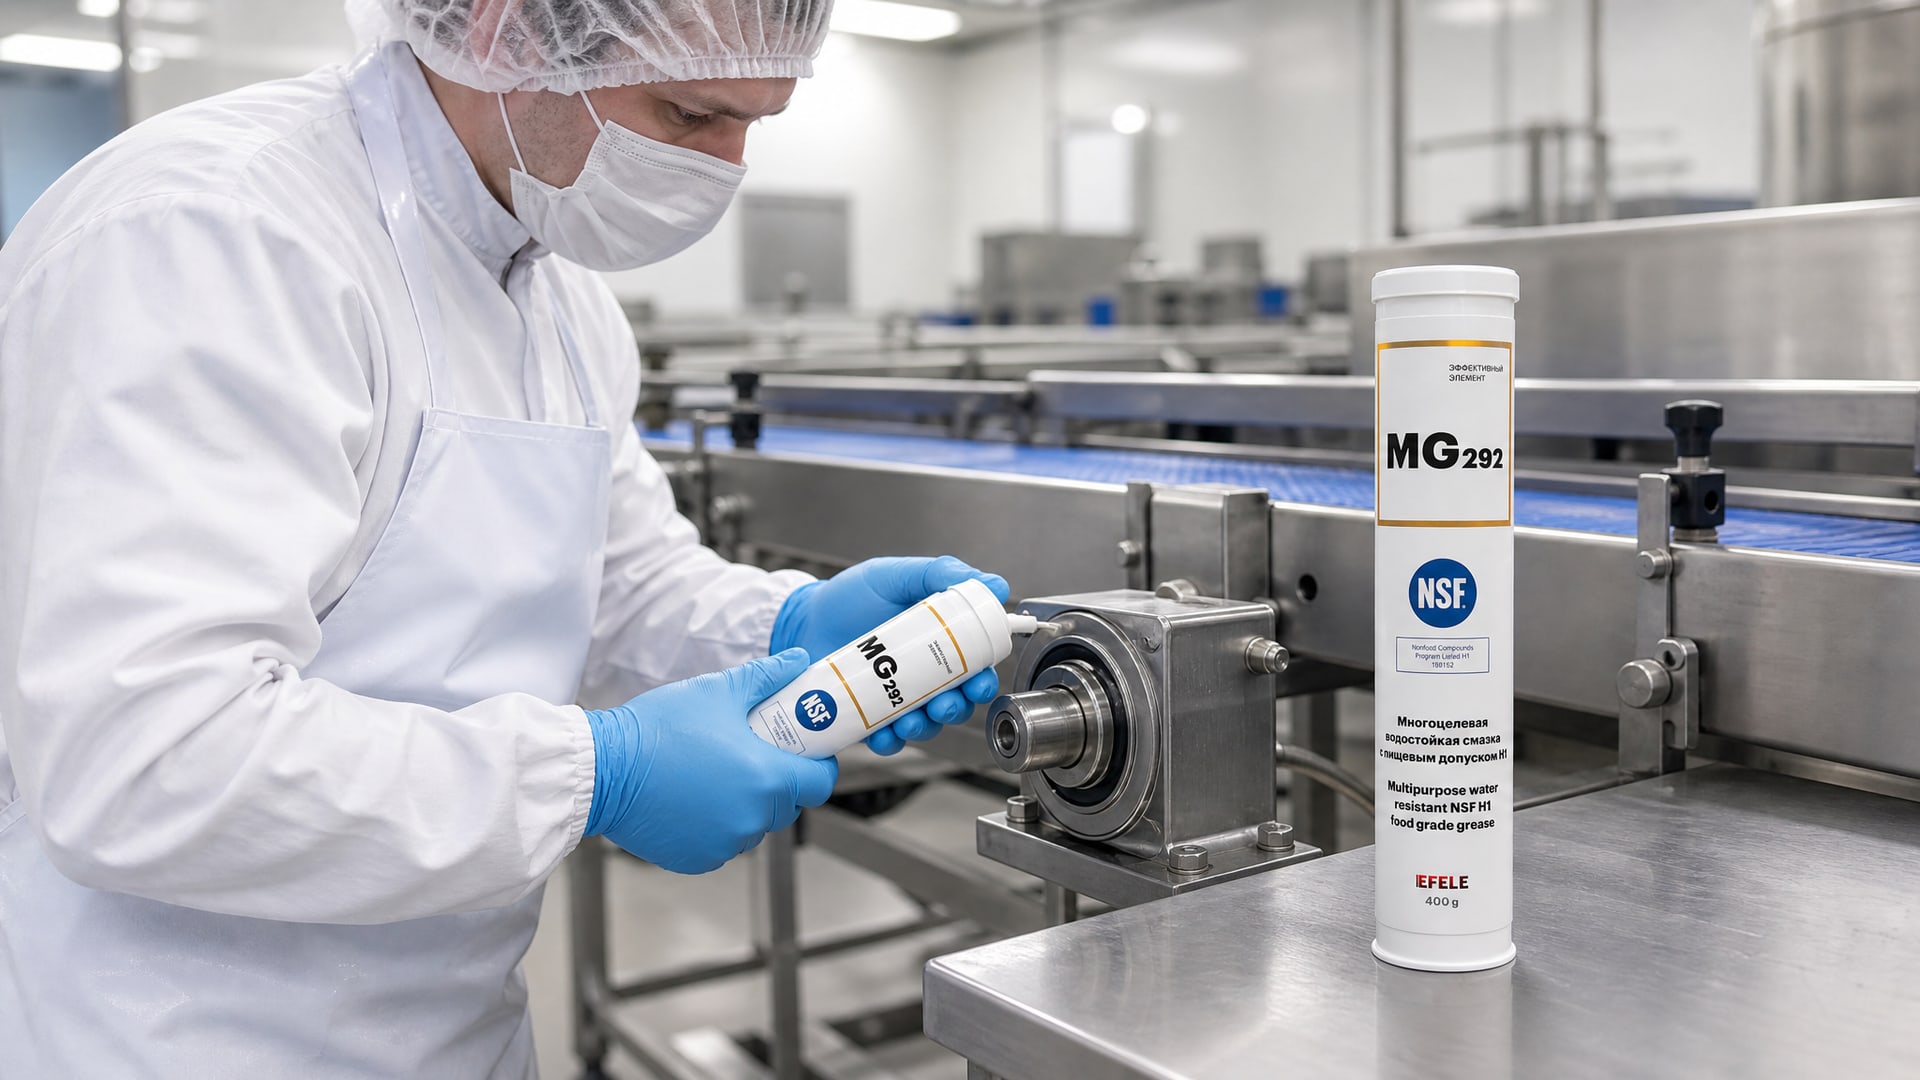
Для высоконагруженных узлов, подверженных воздействию агрессивных моющих средств и фреттингу, рекомендуется использовать EFELE MG-292, которая обладает отличной водостойкостью и пищевым допуском NSF H1. Ее водостойкость подтверждена тестами, что позволяет уверенно держать интервалы смазывания даже при ежедневной мойке.
Коррозионная защита: почему это важнее, чем кажется
После CIP-мойки оборудование обычно высушивается, но остаточная влага и растворенные соли (из самого оборудования, из водопровода или из моющего средства) могут оставаться в микро-полостях подшипников.
Если смазка плохо защищает от коррозии, начнется окисление стальных поверхностей, микроржавчина, и через месяц-два подшипник потребует замены.
Хорошая пищевая смазка должна содержать ингибиторы коррозии (обычно органические вещества на основе жирных кислот или их производных). Эффективность защиты проверяется тестом SKF Emcor (тонкая стальная пластина в дистиллированной воде) или DIN 51807-T1 (более строгий тест). Результат обозначается цифрой от 0 (идеально) до 4 (плохо). Для пищевой смазки в условиях мойки нужна оценка 0–1.
Производители, которые серьезно работают с пищевым оборудованием для мойки, всегда указывают этот параметр. Если его нет в листе - это сигнал, что смазка скорее всего универсальная пищевая, а не специализированная под CIP.
NLGI: консистенция и ее связь с водостойкостью
NLGI - это просто числовой класс консистенции: - NLGI 00, 0 - мягкие смазки, близкие к маслу (для масленок и низконапряженных узлов). - NLGI 1, 1.5 - среднепластичные (для открытых узлов, цепей, направляющих). - NLGI 2 - стандартная пластичная смазка (для подшипников, универсальное применение). - NLGI 3 и выше - жесткие смазки (для кулачков, кулачковых механизмов).
Класс NLGI не указывает на водостойкость и не определяет пищевой допуск. Смазка NLGI 2 с H1 может быть менее водостойкой, чем смазка NLGI 1.5 того же производителя. Выбирать нужно по совокупности: сначала NLGI (под узел и температуру), потом H1 (пищевой допуск), потом водостойкость и коррозионная защита (под CIP).
Для условий мойки на пищевых производствах обычно выбирают NLGI 1 или 1.5: они лучше выдавливаются из узлов при высоком давлении и быстрее смываются при мойке, что снижает риск скопления загрязнений.
Часто задаваемые вопросы
Если смазка H1, значит она точно выдержит мойку?
Нет. H1 - это допуск к случайному контакту с пищей, который подтверждает безопасность состава, но не говорит о стойкости к воде и химии. Две H1-смазки могут быть совершенно разными по водостойкости. Всегда проверяй ASTM D1264 и D4049 в техническом листе.
Что означает DIN 51807-T1: 0–90 в карточке смазки?
Это результат теста на коррозионную защиту в дистиллированной воде. Цифры 0–90 обозначают время (в часах), после которого не появилась коррозия. 0–90 означает, что коррозия не обнаружена вообще в течение стандартного испытания. Это хороший результат для пищевой смазки в условиях мойки.
Может ли обычная промышленная водостойкая смазка заменить H1 для мойки?
Нет. Для пищевого производства требуется именно H1, даже если обычная смазка по водостойкости выглядит «лучше». Использование смазки без H1-статуса нарушит санитарные требования и может привести к санкциям контролирующих органов.
Как часто надо наносить смазку, если мойка каждый день?
Интервал зависит от конкретного узла и интенсивности. Общее правило: смазка наносится после CIP-мойки и сушки, прямо перед началом производства. Если узел сильно нагруженный, может потребоваться дозаправка в течение дня. Точный интервал нужно согласовать с инженерной службой и производителем оборудования.
Aluminium complex или calcium sulfonate - что выбрать?
Для обычной пищевой мойки (до 60°C, щелочи) подойдет aluminum complex. Для экстремальных условий (горячая вода 70–80°C, агрессивная химия) лучше calcium sulfonate complex. Проверь температурный диапазон в техническом листе и согласуй выбор с рекомендациями производителя оборудования.
Заключение
Смазка для моющего оборудования - это не просто H1-смазка. На пищевом производстве с CIP-мойкой нужна смазка, которая одновременно безопасна для пищевого контакта, устойчива к воде, защищает от коррозии и держит масляную пленку даже под давлением горячих моющих растворов. H1-статус и ISO 21469 подтверждают гигиенические требования, а вот ASTM D1264, ASTM D4049 и коррозионные тесты (SKF Emcor, DIN 51807-T1) показывают реальную стойкость в CIP-среде.
При выборе смазки для участков мойки всегда запрашивай у поставщика полный технический лист, ищи конкретные цифры водостойкости и проверяй, соответствует ли загуститель условиям вашего оборудования. Правильная схема нанесения (после мойки, а не перед) и регулярная переоценка интервалов смазывания обеспечат надежную работу подшипников, направляющих и передач в условиях ежедневной агрессивной мойки.