Высокотемпературная пищевая смазка для оборудования, подвергающегося регулярной санитарной мойке, - это не просто масло с добавкой, а сложный состав, который должен одновременно защищать узел трения, не попадать в продукт и оставаться на месте после горячей воды, щелочи и кислоты. Многие технические специалисты полагают, что если смазка имеет пищевой допуск NSF H1, она автоматически выдержит систему CIP. На практике H1 - это лишь допуск к случайному контакту с пищей; стойкость к горячей мойке определяется совсем другими параметрами: вымыванием водой, адгезией к металлу, коррозионной защитой и химической стабильностью. В этой статье разберем, какие свойства реально нужны высокотемпературной пищевой смазке, как их проверить по техническому листу и на что обратить внимание при выборе состава для оборудования в пищевых цехах.
NSF H1: допуск на случайный контакт, а не гарантия от мойки
Пищевой допуск NSF H1 означает, что смазка разрешена для применения в зонах пищевого производства в условиях случайного (incidental) контакта с продуктом.
Однако в нормативных письмах NSF специально оговаривается: остатки смазки должны быть удалены мойкой или протиркой, чтобы поверхность была свободна от вещества, способного попасть в пищу. Иными словами, H1-допуск не означает, что смазка останется на узле после горячей щелочной обработки и не потребует повторного нанесения.
Многие закупщики путают два разных требования: первое - безопасность при случайном контакте (это H1), второе - устойчивость к смыванию горячей водой и химикатами (это водостойкость и адгезия). Первое дает право применить смазку в пищевом цехе; второе обеспечивает работоспособность смазки после CIP. На практике это значит: смазка может быть H1, но вымываться под мойкой быстро, оставляя узел без защиты. Поэтому при выборе состава для оборудования с ежедневной санитарной обработкой нужно проверять не только сам пищевой допуск, а прежде всего конкретные параметры вымывания и адгезии из техлиста.
Что измеряют тесты ASTM D1264 и ASTM D4049 и почему это важно для CIP
Технический лист H1-смазки, созданной для мокрых и горячих условий, должен содержать результаты двух ключевых испытаний: ASTM D1264 (вымывание смазки водой) и ASTM D4049 (устойчивость к распылению водой).
Эти тесты показывают, сколько процентов смазки будет потеряно при контакте с горячей водой и струей.
Согласно открытым техническим листам, качественная синтетическая H1-смазка для пищевой промышленности показывает значения около 3,5% по вымыванию водой и около 15% по spray-off. Это означает, что при стандартной мойке теряется относительно небольшая часть защитной пленки; ядро смазки на узле сохраняется. В сравнении, обычная литиевая смазка или состав без специальной рецептуры может потерять 30–50% и больше, остав узел почти без защиты.
Почему это критично для CIP? Потому что в системе горячей мойки узел подвергается одновременно горячей воде (обычно 85 °C и выше), щелочным моющим растворам, затем кислотным дезинфектантам и снова горячей воде. Каждый этап - это потенциальная потеря смазки. Если смазка вымывается быстро, то к концу цикла на подшипнике остается минимальная пленка, и высоконагруженный узел начинает работать в режиме полусухого трения, что приводит к фреттингу, коррозии и преждевременному износу.
Загустители для высокотемпературных пищевых смазок: алюминиевый и кальций-сульфонатный комплекс
Выбор загустителя - одно из ключевых решений при разработке смазки для пищевого оборудования, подвергающегося частым мойкам.
В открытых обзорах по пищевым смазкам для высокотемпературных и влажных режимов отдельно выделяют два типа: алюминиевый комплекс и кальций-сульфонатный комплекс.
Алюминиевый комплекс обеспечивает хорошую адгезию к металлу, стабильность при контакте с водой и способность удерживать масло при нагреве. Типичное каплепадение для алюминиево-комплексной H1-смазки находится в диапазоне 180–230 °C. Такой загуститель прижился в смазках для конвейеров, цепных передач и кулачковых механизмов в мясо-молочной и хлебопекарной промышленности, где узлы постоянно находятся во влажной среде.
Кальций-сульфонатный комплекс славится исключительной водостойкостью и коррозионной защитой. Этот загуститель хорошо противостоит вымыванию и часто выбирают для узлов, которые работают при частых перепадах температуры и под прямой струей воды. Однако каплепадение обычно немного ниже, чем у алюминиевого комплекса, что требует внимательного подбора базового масла для сохранения высокотемпературных свойств.
Оба типа загустителей могут быть использованы в NSF H1-смазке; выбор зависит от конкретного узла и профиля эксплуатации. Закупщику стоит уточнять у поставщика не только марку и NLGI, но и тип загустителя, если узел будет регулярно подвергаться горячей мойке.
Температурное окно каплепадения и поведение смазки в CIP-цикле
Каплепадение (точка капания) - это температура, при которой смазка переходит из твердого состояния в жидкое.
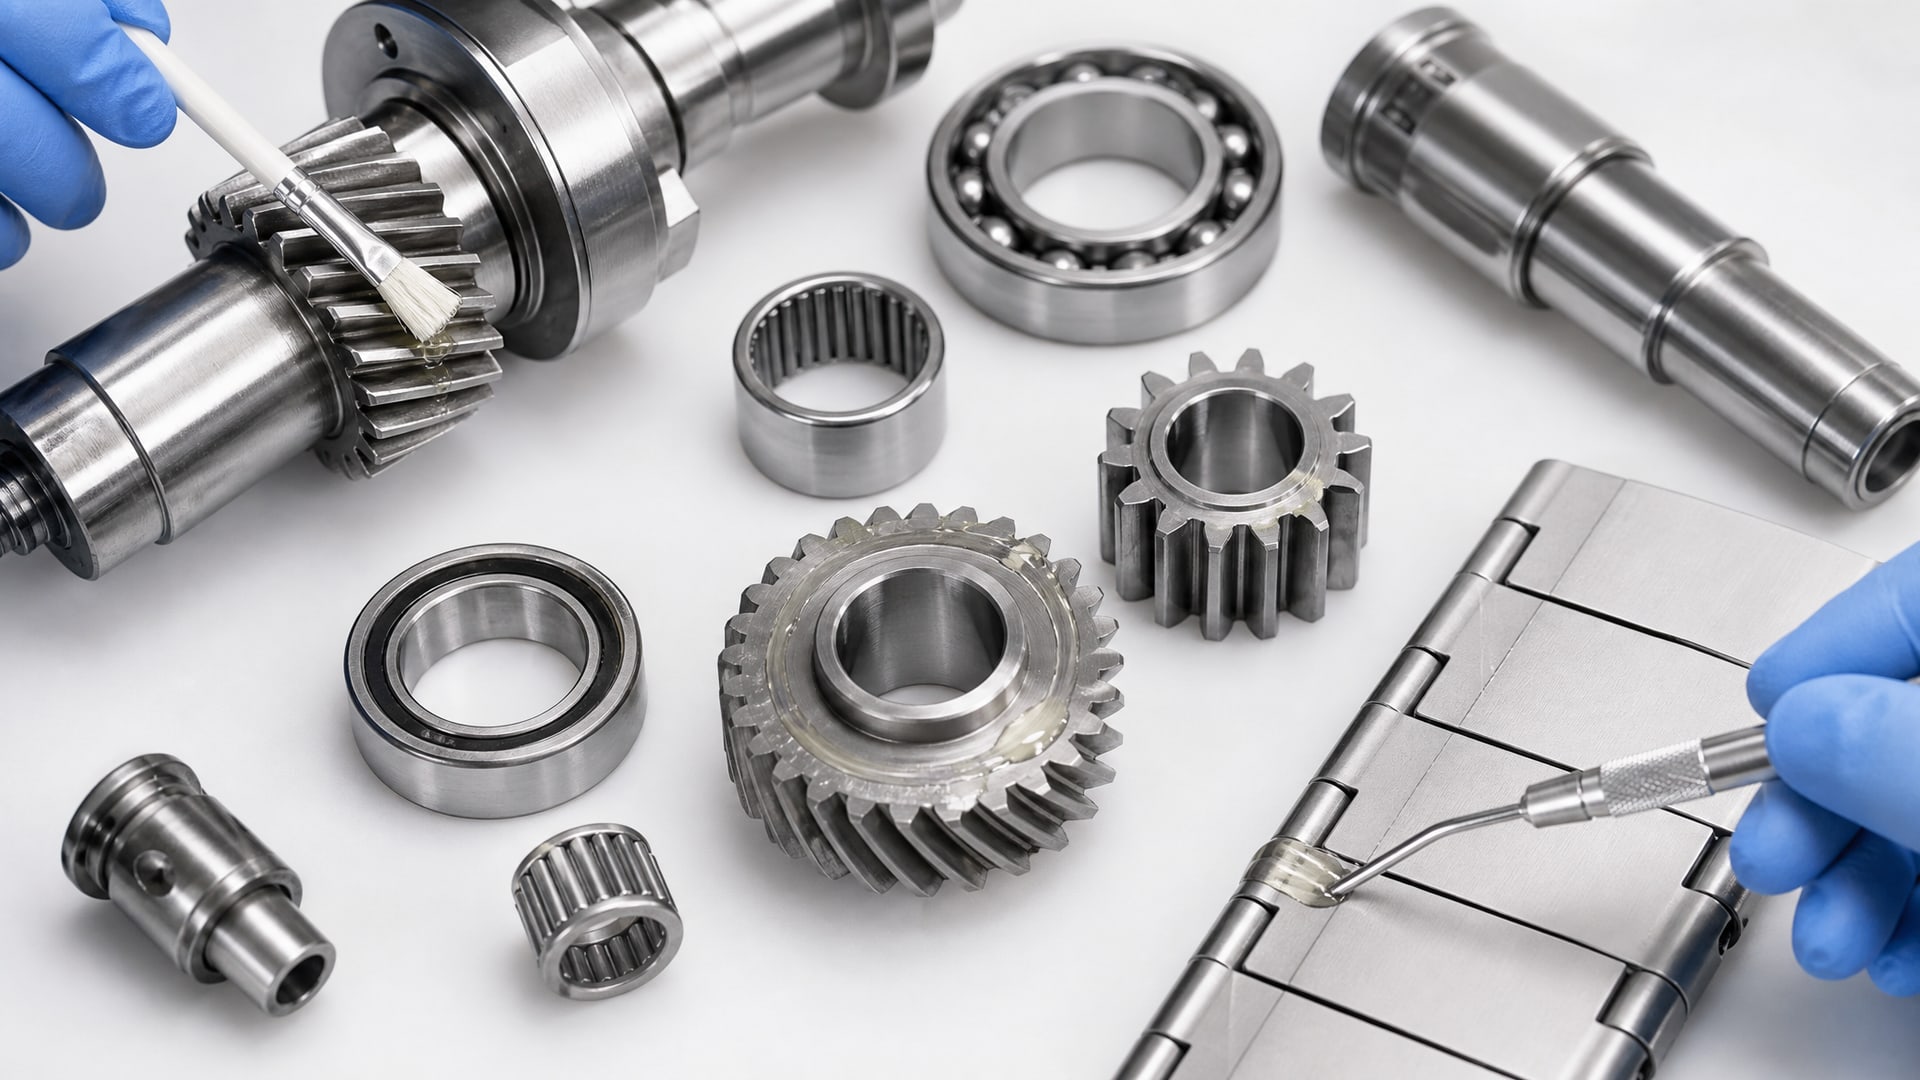
Для пищевых H1-смазок общего назначения на алюминиевом комплексе типовое значение каплепадения лежит в диапазоне 180–230 °C. Это означает, что при 85 °C горячей мойки смазка находится в стабильном полутвердом состоянии и не текучая.
Однако сам факт высокого каплепадения не гарантирует выживаемость смазки в условиях CIP. Дело в том, что CIP - это циклическое воздействие: горячая вода + щелочь, затем остывание, затем горячая кислота. При каждом нагреве вязкость масла падает, смазка становится более подвижной и может быстрее вымываться; при остывании она вязнет, но механические нагрузки на узел тоже меняются. Напряжение в материале - фреттинг - может развиться даже при сохранении слоя смазки, если она теряет адгезию из-за действия щелочи и кислоты.
Поэтому для выбора под CIP нельзя ограничиваться одним значением каплепадения. Нужно смотреть на комплекс: каплепадение + вымывание + химстойкость + адгезия + противокоррозионная защита. Если смазка имеет каплепадение 200 °C, но вымывается на 40%, то первое значение не поможет. Если она не вымывается, но плохо держится на кривых поверхностях, то узел может оказаться без защиты в зазорах.
Водостойкость и адгезия: как они проверяются и что говорят о поведении после мойки
Водостойкость пищевой смазки проверяется несколькими методами, но два основных - это ASTM D1264 (вымывание водой в течение стандартного теста) и ASTM D4049 (устойчивость к распылению водой под давлением).
Первый тест показывает, как смазка ведет себя при длительном контакте с неподвижной горячей водой; второй имитирует прямое воздействие струи, как во время промывки.
Качественная H1-смазка, разработанная специально для влажных условий, должна показывать потери менее 5% по вымыванию и менее 20% по spray-off. Это означает, что ядро защитной пленки сохранится на узле даже после нескольких циклов мойки. В практической эксплуатации это переводится в то, что смазка не будет полностью смыта на критичных участках подшипника и предотвратит коррозию и микродвижение поверхностей трения.
Адгезия к металлу - это способность смазки прилипать и оставаться на поверхности при нагреве, вибрации и давлении. Эта характеристика редко выражается одной цифрой; обычно ее оценивают качественно по результатам испытаний на фреттинг-корозию, коррозионную защиту и удержание смазки на вертикальных и наклонных поверхностях. На практике хорошая адгезия означает, что после цикла CIP смазка остается видимой на узле и продолжает защищать металл.
Когда технический лист показывает низкую адгезию (смазка течет, не держится), это признак того, что состав может подойти для шпинделей и других узлов с низким контактом с водой, но не для режимов частой мойки. Закупщикам, выбирающим смазку для оборудования, которое моется каждый день, рекомендуется отдельно уточнять у поставщика поведение смазки в тесте на адгезию, а не только читать маркетинговые описания.
Практическая подготовка узлов к CIP и регламентная смазка после мойки
Даже если выбрана правильная высокотемпературная H1-смазка с подтвержденной водостойкостью и адгезией, важен и способ применения.
В нормативных письмах NSF и в отраслевых рекомендациях указывается, что при регулярной мойке следует наносить смазку минимально необходимым количеством - достаточным для защиты узла, но не избыточным.
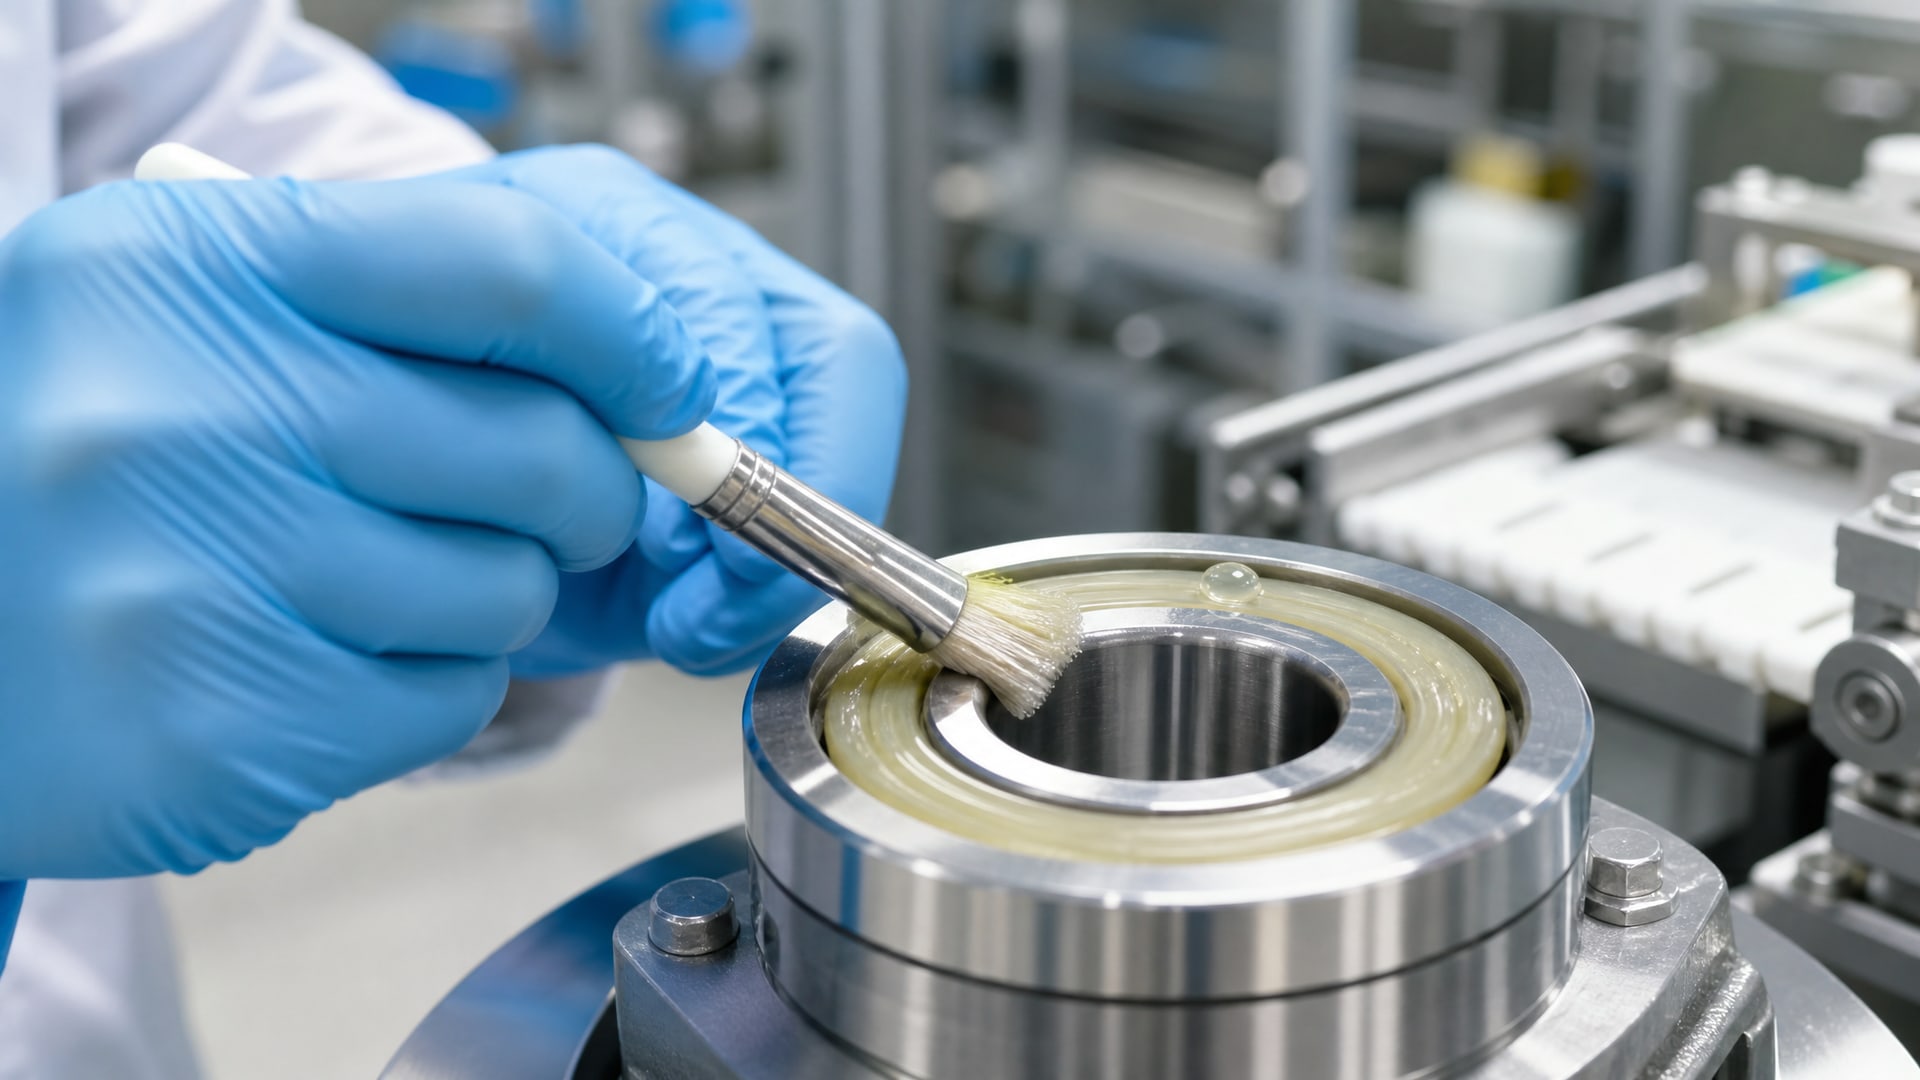
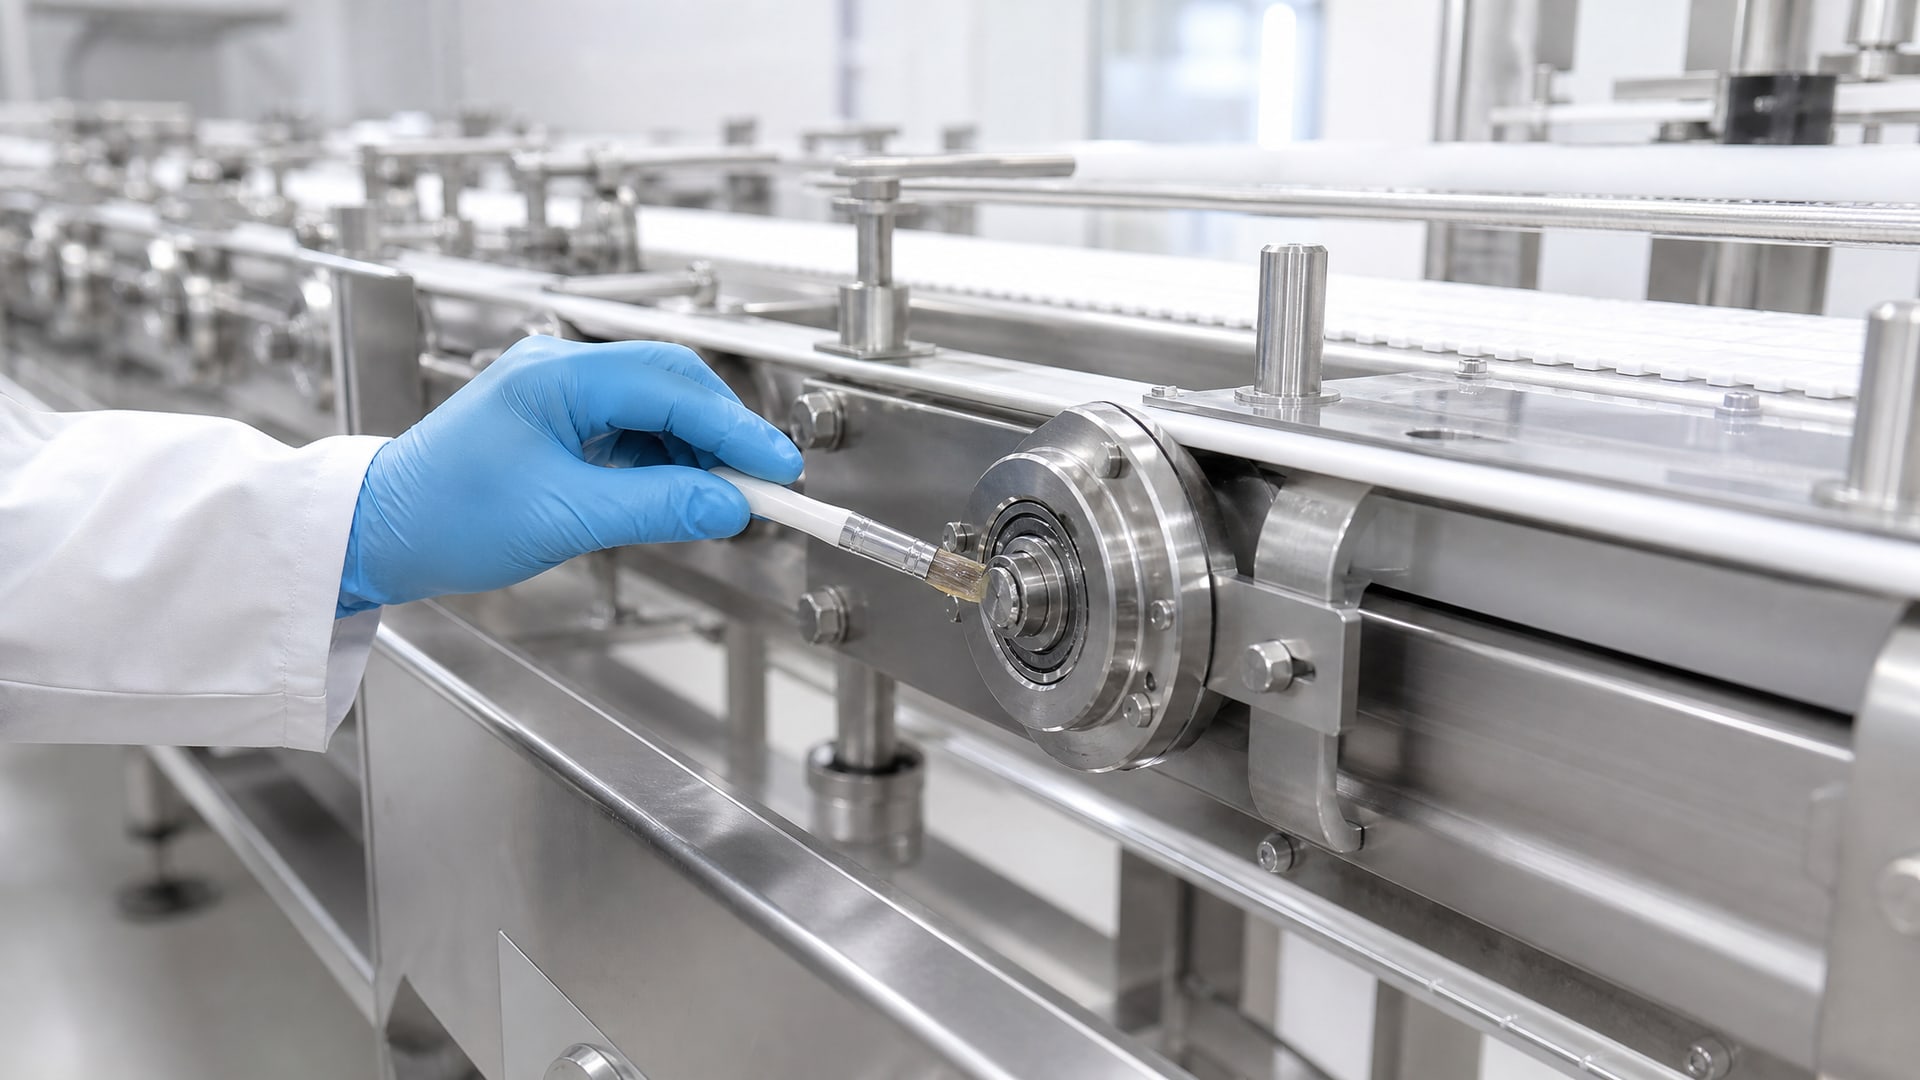
Избыток смазки при горячей мойке создает проблемы: излишки не только быстро вымываются, но и могут разбрызгиваться, загрязнять соседние узлы и даже попадать в брызгах на пищевой продукт. Практическая рекомендация: после сборки узла нанести тонкий слой смазки, дать ему впитаться в зазоры и на трущиеся поверхности, затем избыток удалить чистой салфеткой.
Важный момент: после цикла CIP смазка частично теряется; поэтому многие производства регламентируют повторное нанесение смазки после мойки, перед запуском оборудования. Это особенно критично для высоконагруженных подшипников, редукторных передач и направляющих скользящих элементов. Если пропустить этот этап, то первый час работы оборудования может пройти в режиме масляного голодания, что приводит к фреттингу и ускоренному износу.
На практике закупщикам рекомендуется получить от поставщика смазки и от производителя оборудования согласованный регламент применения. Например: перед мойкой смазка не наносится (чтобы лишняя не вымывалась); после мойки, перед сушкой или сразу после сушки, узел смазывается заново - с указанием типа, количества и мест нанесения. Строгое следование такому регламенту обеспечивает долгий срок службы узла и снижает затраты на ремонт и замену подшипников.
В сложных конструкциях, где узел не поддается простой смазке вручную, применяют централизованные системы смазки с автоматическим дозированием. Для таких систем в пищевой промышленности выбирают те же H1-смазки, но уже в аэрозольной или жидкой форме; регламент при этом встраивается в программу автоматической подачи, которая срабатывает после окончания цикла CIP.
Почему щелочные и кислотные среды требуют особого внимания к химстойкости
CIP-цикл включает не только горячую воду, но и последовательное применение щелочных моющих средств (для растворения жиров и белков) и кислотных дезинфектантов (для удаления минеральных отложений и обезвреживания микробов).
Для смазки это означает, что она должна быть химически стойкой одновременно к щелочи и к кислоте на протяжении одного цикла, при этом не вспениваясь, не расслаиваясь и не теряя адгезию.
Типовые параметры для проверки химстойкости H1-смазки содержатся в расширенных техлистах: ASTM D2272 (окислительная стабильность), ASTM D942 (стойкость к пенообразованию), а также специальные тесты по взаимодействию с щелочами и кислотами. Если поставщик не предоставляет эти данные, то выбранная смазка может быть универсальной H1, но не специализированной для CIP-режимов.
На практике встречаются примеры, когда смазка хорошо переносит горячую воду, но в щелочной среде начинает терять вязкость (становится жидкой) или в кислой - расслаивается на масло и загуститель. Такие составы могут временно защищать узел, но после первого же цикла CIP потеряют свои свойства и потребуют замены. Закупщикам, работающим с оборудованием, подвергающимся частым мойкам, рекомендуется требовать от поставщика не только сертификат H1, но и отчет испытаний в щелочной и кислотной среде при температуре 85 °C и выше.
Признаки правильного выбора смазки для высокотемпературной пищевой мойки
Когда у вас на руках техлист H1-смазки, предназначенной для условий CIP, обратите внимание на следующие показатели.
Во-первых, тип загустителя явно указан (алюминиевый комплекс, кальций-сульфонатный комплекс или синтетический полимер) и обоснован для влажных условий. Неконкретный загуститель («синтетический», «комплексный») может быть признаком универсальной смазки, а не специализированной.
Во-вторых, ASTM D1264 должна быть ≤ 5% и ASTM D4049 ≤ 20%. Если значения выше, смазка не подходит для режима с частыми мойками. Если же этих параметров вообще нет в техлисте, то производитель либо их не измерял (что подозрительно), либо скрывает плохие результаты.
В-третьих, каплепадение для H1-смазки должно быть не ниже 180 °C, желательно 200 °C и выше. Это гарантирует, что смазка не потечет при 85 °C мойки. Если каплепадение 150 °C, то смазка будет слишком мягкой и вымываться еще быстрее.
В-четвертых, противокоррозионная защита должна быть подтверждена тестами ASTM D130 или эквивалентными. Это показывает, что смазка защитит металл узла не только механически, но и химически, предотвращая ржавчину во время и после мойки.
В-пятых, смазка должна быть совместима с уплотнениями и другими материалами узла. Если уплотнения из NBR (неопрена), а смазка содержит растворители или синтетические эфиры в высокой концентрации, резина может разбухнуть и потечь. Хороший техлист содержит таблицу совместимости с резинами.
Практический пример применения высокотемпературной H1-смазки на линии фасовки
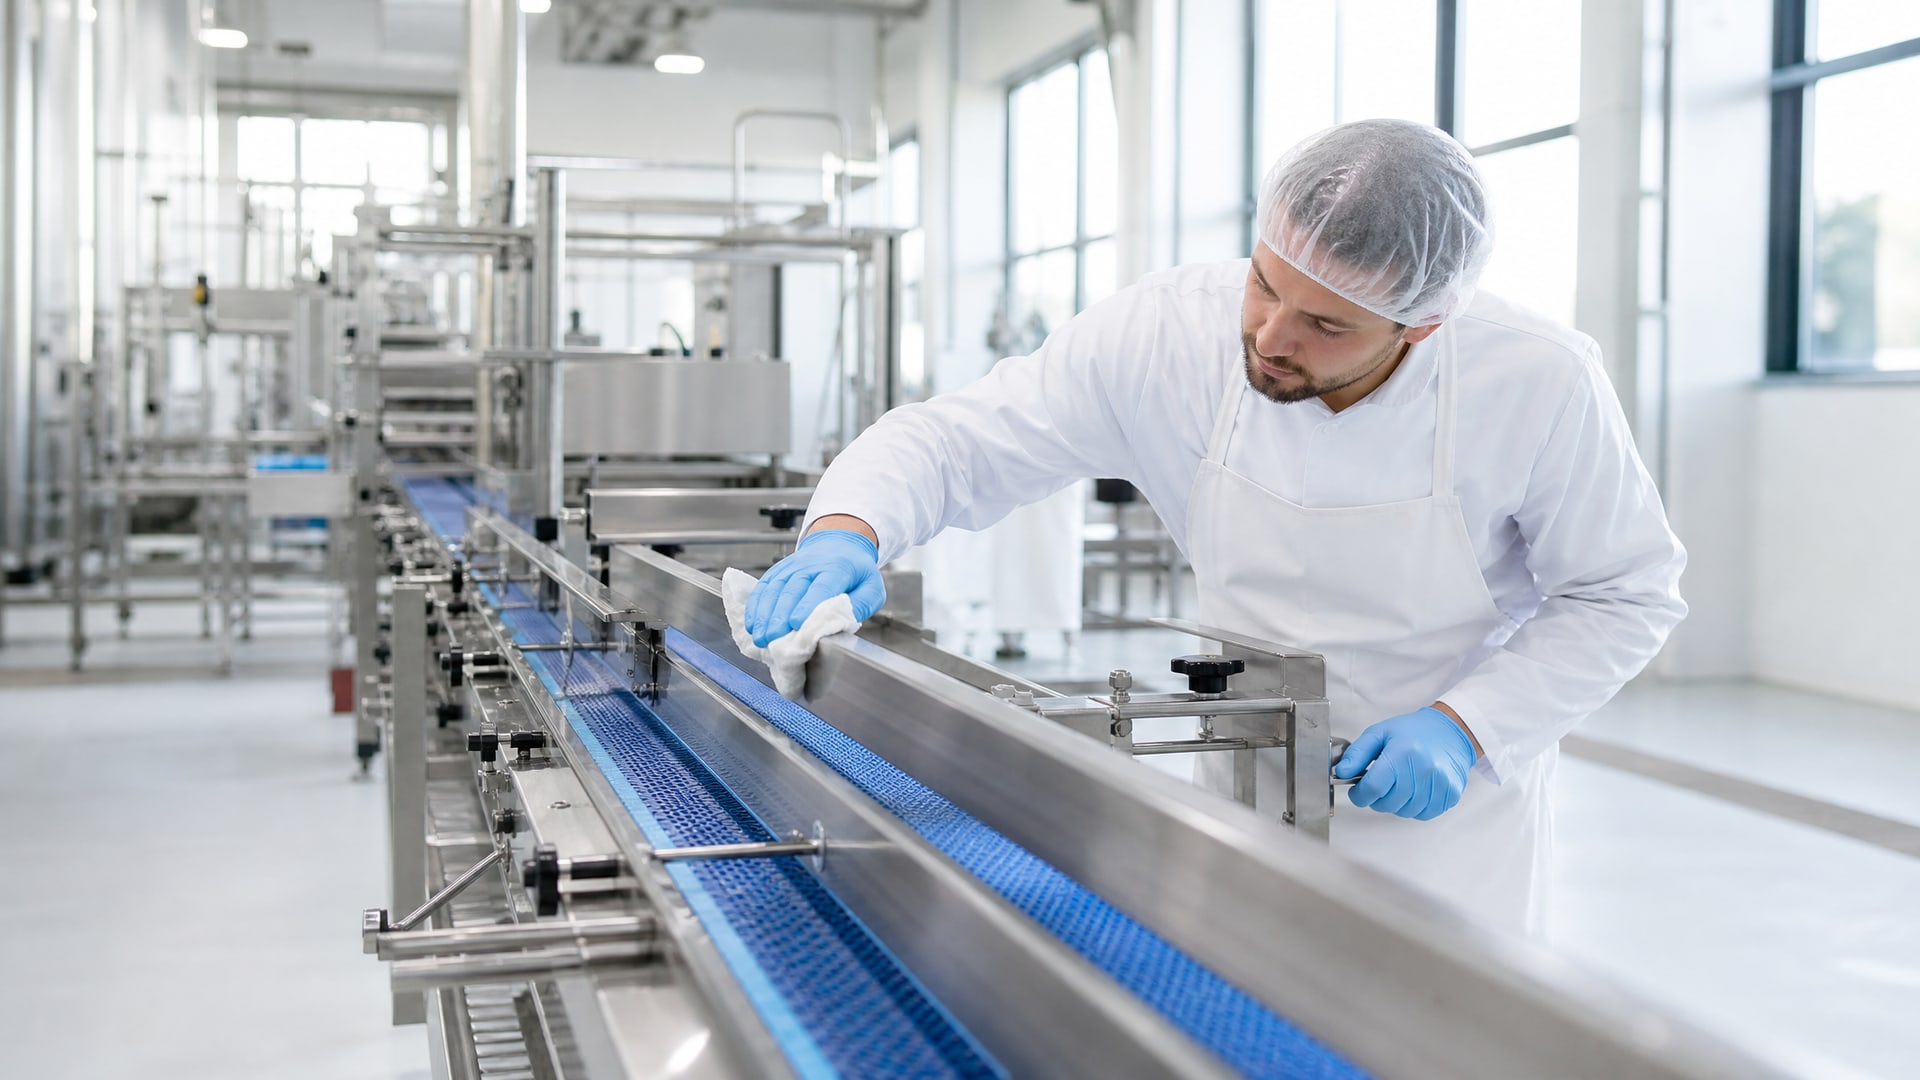
На молочном комбинате запаковочная линия работает в режиме: производство - санитарная мойка каждые 2–3 часа - производство.
Редукторы, направляющие, подшипники натяжных устройств подвергаются брызгам горячей воды и щелочного моющего раствора. При использовании обычной пищевой смазки без специальной рецептуры подшипники спустя 2–3 месяца начинали издавать тонкий писк (признак масляного голодания) и через полгода требовали замены из-за фреттинг-коррозии.
После перехода на высокотемпературную H1-смазку с подтвержденной водостойкостью (вымывание < 4%) и алюминиевым комплексом в качестве загустителя подшипники стали работать стабильно. Ресурс подшипников вырос с 6 месяцев до 18–24 месяцев. Повторная смазка узлов проводилась после каждого цикла мойки, в минимально необходимом количестве. Помимо экономии на замене подшипников, сократилось и время внеплановых остановок на ремонт.
В цехах линий EFELE SG-392 - термо- и водостойкая пластичная смазка с допуском NSF H1 - применяется для высоконагруженных узлов трения пищевого оборудования, подвергающегося частым мойкам. На производствах, где требуется сочетание надежности и предсказуемого расходного поведения, такие составы прижились как рабочий стандарт, потому что закупщики знают ожидаемый срок переработки и необходимость повторной смазки после CIP заранее.
Часто задаваемые вопросы
Означает ли наличие пищевого допуска H1, что смазка выдержит горячую мойку CIP?
Нет. H1 гарантирует безопасность при случайном контакте с пищей, но не стойкость к горячей воде и химикатам. Для CIP-режимов критичны параметры вымывания (ASTM D1264 ≤ 5%), устойчивости к распылению (ASTM D4049 ≤ 20%) и адгезии к металлу. Проверьте эти значения в техлисте перед заказом.
Какая температура смазки считается высокотемпературной в пищевой промышленности?
Каплепадение для H1-смазок, применяемых в горячих цехах, должно быть не менее 180–200 °C. Это означает, что при температуре мойки 85 °C смазка останется на узле в полутвердом состоянии и не потечет. Если каплепадение ниже 150 °C, смазка слишком мягкая для таких условий.
Как часто нужно наносить смазку после цикла CIP?
Регламент зависит от типа узла, нагрузки и профиля производства. В большинстве случаев смазку наносят после завершения мойки и сушки оборудования, перед запуском производства. Для высоконагруженных подшипников - после каждого цикла, в минимально необходимом количестве. Точный режим согласуйте с производителем оборудования и поставщиком смазки.
Чем отличается высокотемпературная смазка для пищевой промышленности от обычной пищевой смазки?
Высокотемпературная смазка содержит загуститель, устойчивый к циклам нагрева и охлаждения (алюминиевый или кальций-сульфонатный комплекс), и базовое масло с улучшенной окислительной стабильностью. Обычная пищевая смазка может иметь более низкое каплепадение и худшую водостойкость. Для режимов с частыми мойками выбирайте смазку с документированными параметрами ASTM D1264 и ASTM D4049.
Могу ли я использовать силиконовую высокотемпературную смазку с пищевым допуском вместо традиционной?
Да, если смазка имеет допуск NSF H1 и подтвержденные параметры водостойкости. Силиконовые смазки часто показывают хорошую термостойкость и водоотталкивающие свойства, но их адгезия к металлу может быть ниже, чем у углеводородных H1-смазок. Перед заказом уточните параметры адгезии и совместимость с материалами узла.
Заключение
Высокотемпературная пищевая смазка, способная выдерживать циклы горячей мойки CIP, - это не просто H1-допуск на этикетке, а результат тщательного выбора загустителя, базового масла, пакета присадок и подтверждения характеристик в стандартных тестах. Ключевые параметры, на которые нужно обратить внимание: вымывание водой (ASTM D1264) должно быть не выше 5%, устойчивость к распылению (ASTM D4049) не выше 20%, каплепадение от 180 °C, хорошая адгезия к металлу и стойкость как к щелочным, так и к кислотным средам. Загуститель алюминиевого или кальций-сульфонатного комплекса показывает, что смазка разработана специально для влажных условий пищевого производства.
Практический следующий шаг: получите от поставщика полный техлист выбранной смазки с параметрами ASTM D1264, D4049, противокоррозионной защитой и совместимостью с вашим оборудованием. Согласуйте с производителем оборудования регламент применения: когда смазывать, в каком количестве, как часто обновлять после CIP. Проведите пилотное испытание на одном узле или одной линии в течение 2–3 месяцев, отслеживая появление признаков масляного голодания (писк, вибрация) и видимого состояния смазки после мойки. Если параметры подходят и узел работает стабильно, смазку можно расширить на весь парк оборудования.