Герметизация резьбовых соединений - критическая операция для любой системы с циркуляцией жидкостей или газов. От выбора правильного материала зависит, будут ли трубопроводы держать давление месяцами или начнут протекать через дни. Анаэробные фиксаторы полимеризуются в отсутствие воздуха и в присутствии металла, образуя твердый полимер, который герметизирует микротрещины и неровности резьбы.
Однако не всякий анаэробный герметик подойдет для любого соединения. Выбор зависит от типа резьбы (коническая или цилиндрическая), стандарта (NPT, BSPT, ISO 228-1), диаметра трубы, рабочей среды, температуры и давления. Эта статья поможет инженерам и снабженцам разобраться в критериях выбора и избежать типичных ошибок.
Стандарты трубных резьб и их герметизация
Прежде всего нужно различать стандарты, по которым нарезана резьба.
Наиболее распространены:
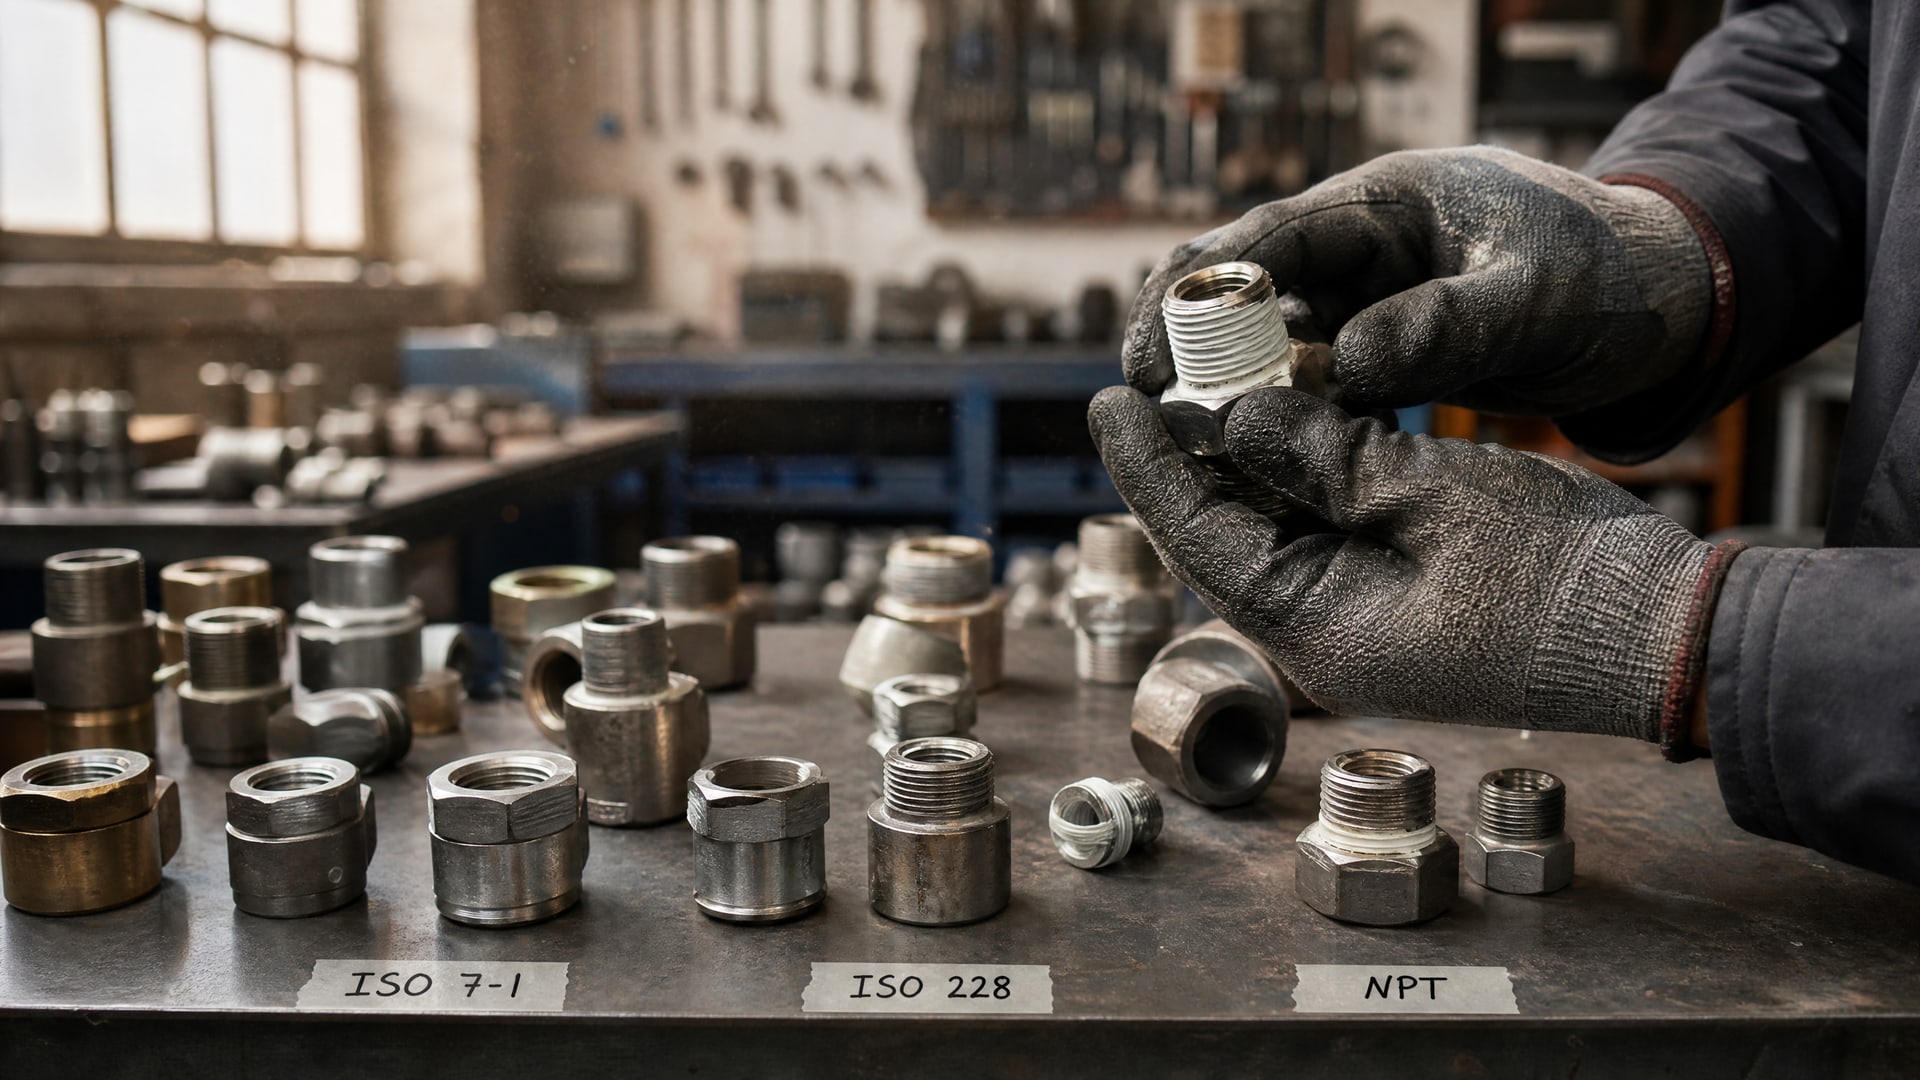
ISO 7 - коническая наружная резьба в коническую внутреннюю (основной стандарт для европейских систем).
ISO 228-1 - цилиндрическая резьба (для систем, где герметичность достигается уплотнительным кольцом, а не самой резьбой).
NPT / NPTF - конические резьбы американского стандарта (NPT - коническая наружная в коническую внутреннюю, NPTF - с дополнительными требованиями к герметичности).
BSPT / BSPP - британские конические и цилиндрические резьбы.
Для конических трубных резьб герметичность достигается за счет металлического контакта витков; анаэробный герметик лишь улучшает плотность. Для цилиндрических резьб герметизирующий материал играет активную роль, так как витки контактируют по дну резьбы, а боковые поверхности оставляют микротрещины.
EN 751-1 - основной европейский стандарт для анаэробных герметиков трубных соединений. Он делит материалы по давлению и среде применения. Например, для газовой службы допускается давление до 40 бар; для питьевой воды требуется дополнительная сертификация NSF/ANSI 61, WRAS или DVGW.
Выбор фиксатора по диаметру трубы
Малые диаметры (R1/8, G1/8, NPT1/8 и меньше)
Для малых резьб критичны несколько факторов. Зазор между витками минимален, поэтому даже небольшой избыток герметика может помешать сборке и повысить момент затяжки сверх допустимого. С другой стороны, недостаток герметика оставляет незаполненными микротрещины, и соединение со временем начинает протекать.
На малых диаметрах нельзя автоматически переносить технику нанесения со средних и крупных. Слой герметика должен быть тонким и равномерным. Перед нанесением резьбу обязательно очищают от масла, грязи и старого уплотнителя, потому что анаэробный состав должен контактировать с чистым металлом, чтобы нормально отвердеть. Для пассивных металлов (нержавеющей стали) без праймера время фиксации может заметно увеличиться.
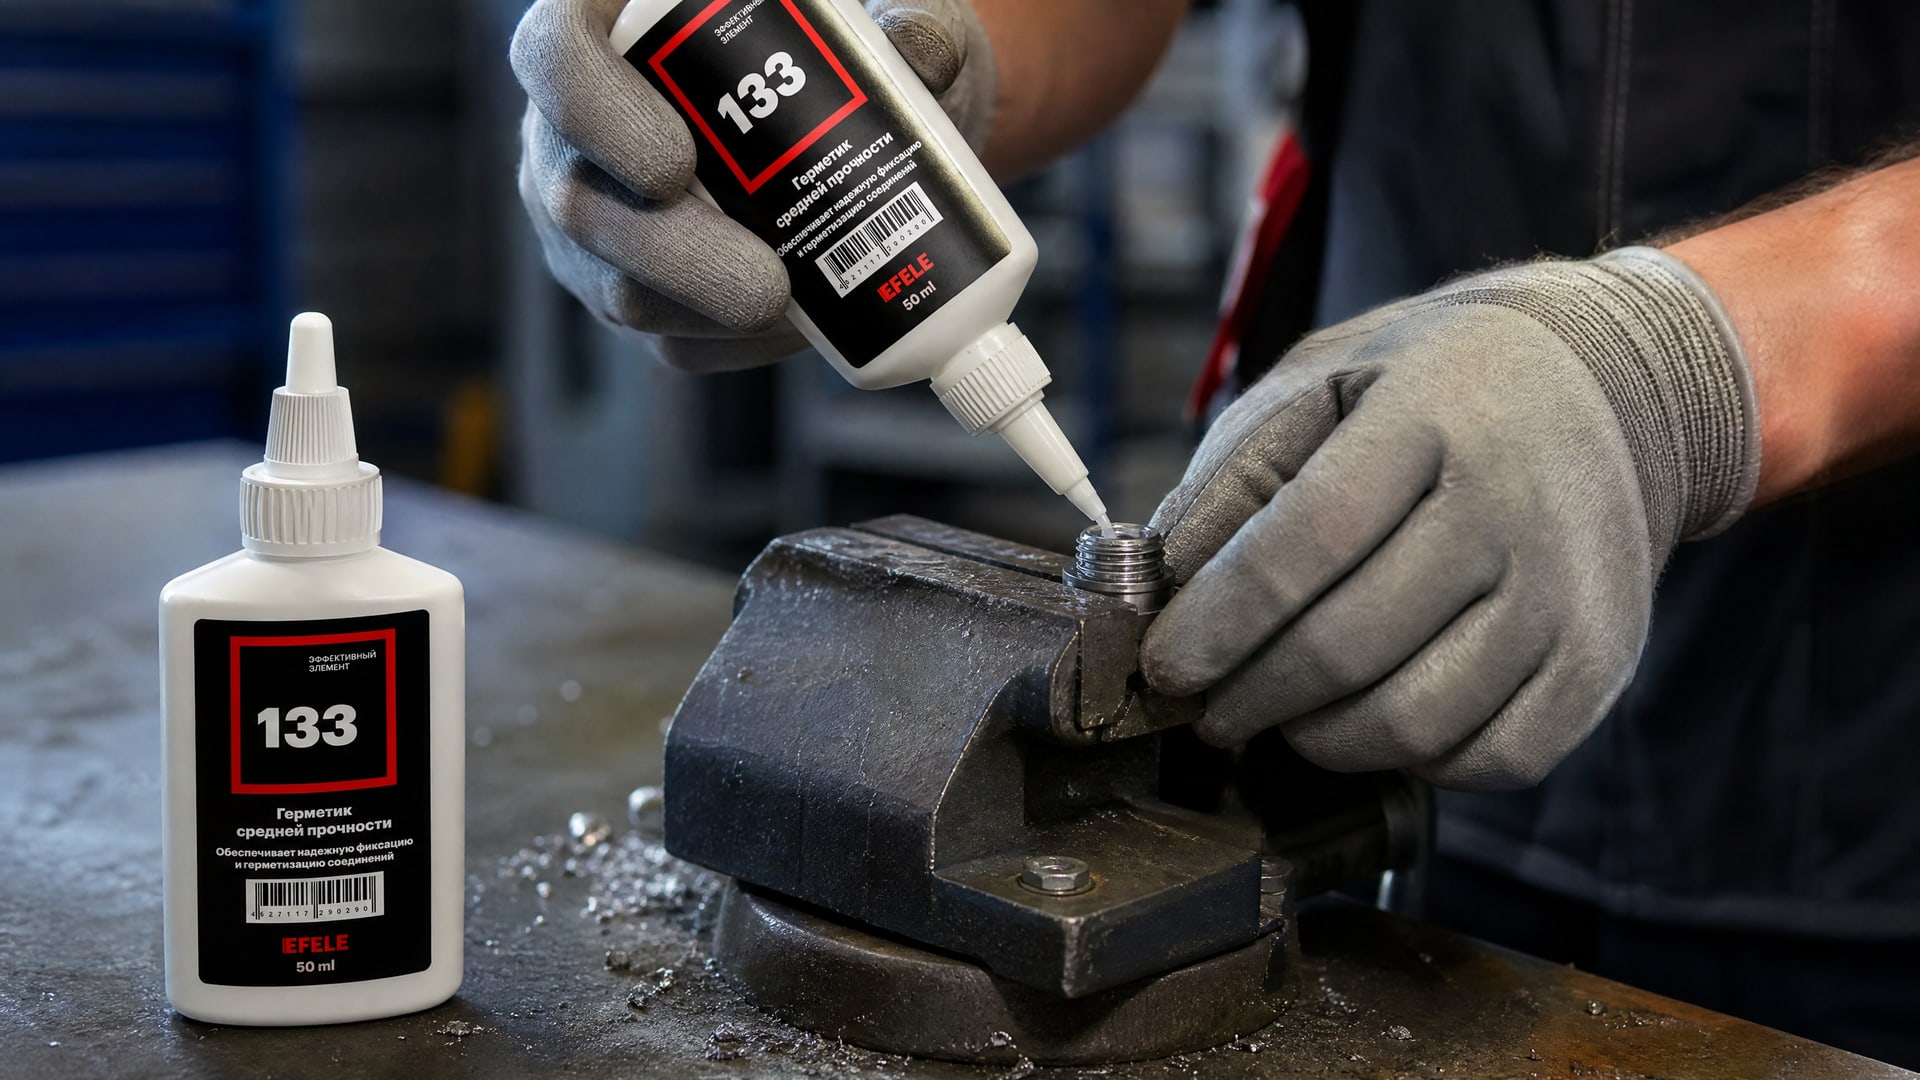
При работе с малыми соединениями опытные снабженцы и монтажники часто используют продукты с контролируемой консистенцией. Например, для герметизации трубных резьбовых соединений до 3 дюймов с частой разборкой применяют анаэробный герметик EFELE 133, обеспечивающий надежную фиксацию в диапазоне температур от -60 до +150 °C, что критично для холодных пусков и экстремальных условий.
Средние диаметры (R1/4 до R1 дюйма, G1/4 до G1)
На средних диаметрах (R1/4, R3/8, R1/2, G1/4 и т.д.) работа с герметиком становится удобнее. Зазор достаточен для нанесения кисточкой или специальным дозатором; риск избытка ниже, но контроль все равно необходим.
Для средних резьб часто используют универсальные составы, которые держат давление 10–20 бар и полимеризуются за 10–30 минут (первичная фиксация). Момент затяжки для 1/2" NPT на стали находится в диапазоне 2–4 N·м при использовании слабого герметика или 12–20 N·м при использовании среднего класса.
На этом диаметровом диапазоне особое внимание уделяют времени полной полимеризации: даже если соединение зафиксировалось за 30 минут, полная прочность достигается только через 8–24 часа. Это влияет на сроки ввода линии или узла в эксплуатацию.
Крупные диаметры (R1 дюйма и более)
Для крупных резьб герметик наносится в большем объеме, что требует внимания к равномерности заполнения. Излишек герметика может попасть в полость фитинга и затвердеть там, что затруднит будущую разборку.
Крупные соединения часто работают под повышенным давлением, поэтому к выбору герметика предъявляют повышенные требования. Нельзя брать материал с минимальной прочностью; нужен состав, подтвержденный для конкретного диапазона давления и среды.
Выбор по рабочей среде и допускам
Газовые системы
Для газовых соединений основной стандарт - EN 751-1. В справочниках указано, что анаэробные герметики этого стандарта обеспечивают герметизацию при давлении до 40 бар. Однако требования к допускам различаются:
Для природного газа и углеводородов нужны материалы, стойкие к органическим растворителям и углеводородам.
Для инертных газов требования мягче, но надежность герметика не должна снижаться.
При выборе герметика для газовой системы обязательно проверяют наличие сертификата соответствия EN 751-1 и совместимость с газовой средой.
Системы питьевой воды
Для питьевой воды требуется дополнительная сертификация. В большинстве европейских стран используют стандарты WRAS (Великобритания), DVGW (Германия) или NSF/ANSI 61 (США и международный). Эти сертификаты подтверждают, что материал не растворяется в воде, не вызывает коррозию медных труб и не изменяет вкус или запах воды.
При подборе герметика для питьевой воды обязательно требуют выписку из технических документов производителя о наличии нужного допуска.
Системы промышленной циркуляции
Для смешанных сетей (отопление, водоснабжение, сжатый воздух) часто требуются универсальные материалы. Универсальная нить для герметизации резьбовых соединений должна держать как высокие температуры отопления (до 90-100 °C), так и конденсат при холодном пуске.
Герметики для промышленной циркуляции обычно рассчитаны на температурный диапазон -53 до +176 °C (что соответствует -65 до +350 °F); это обеспечивает запас надежности.
Сравнение анаэробного герметика, PTFE-ленты и льняной пасты
Сантехническая нить для герметизации резьбовых соединений, PTFE-лента и анаэробные герметики - разные классы уплотнения, и их нельзя просто менять местами.
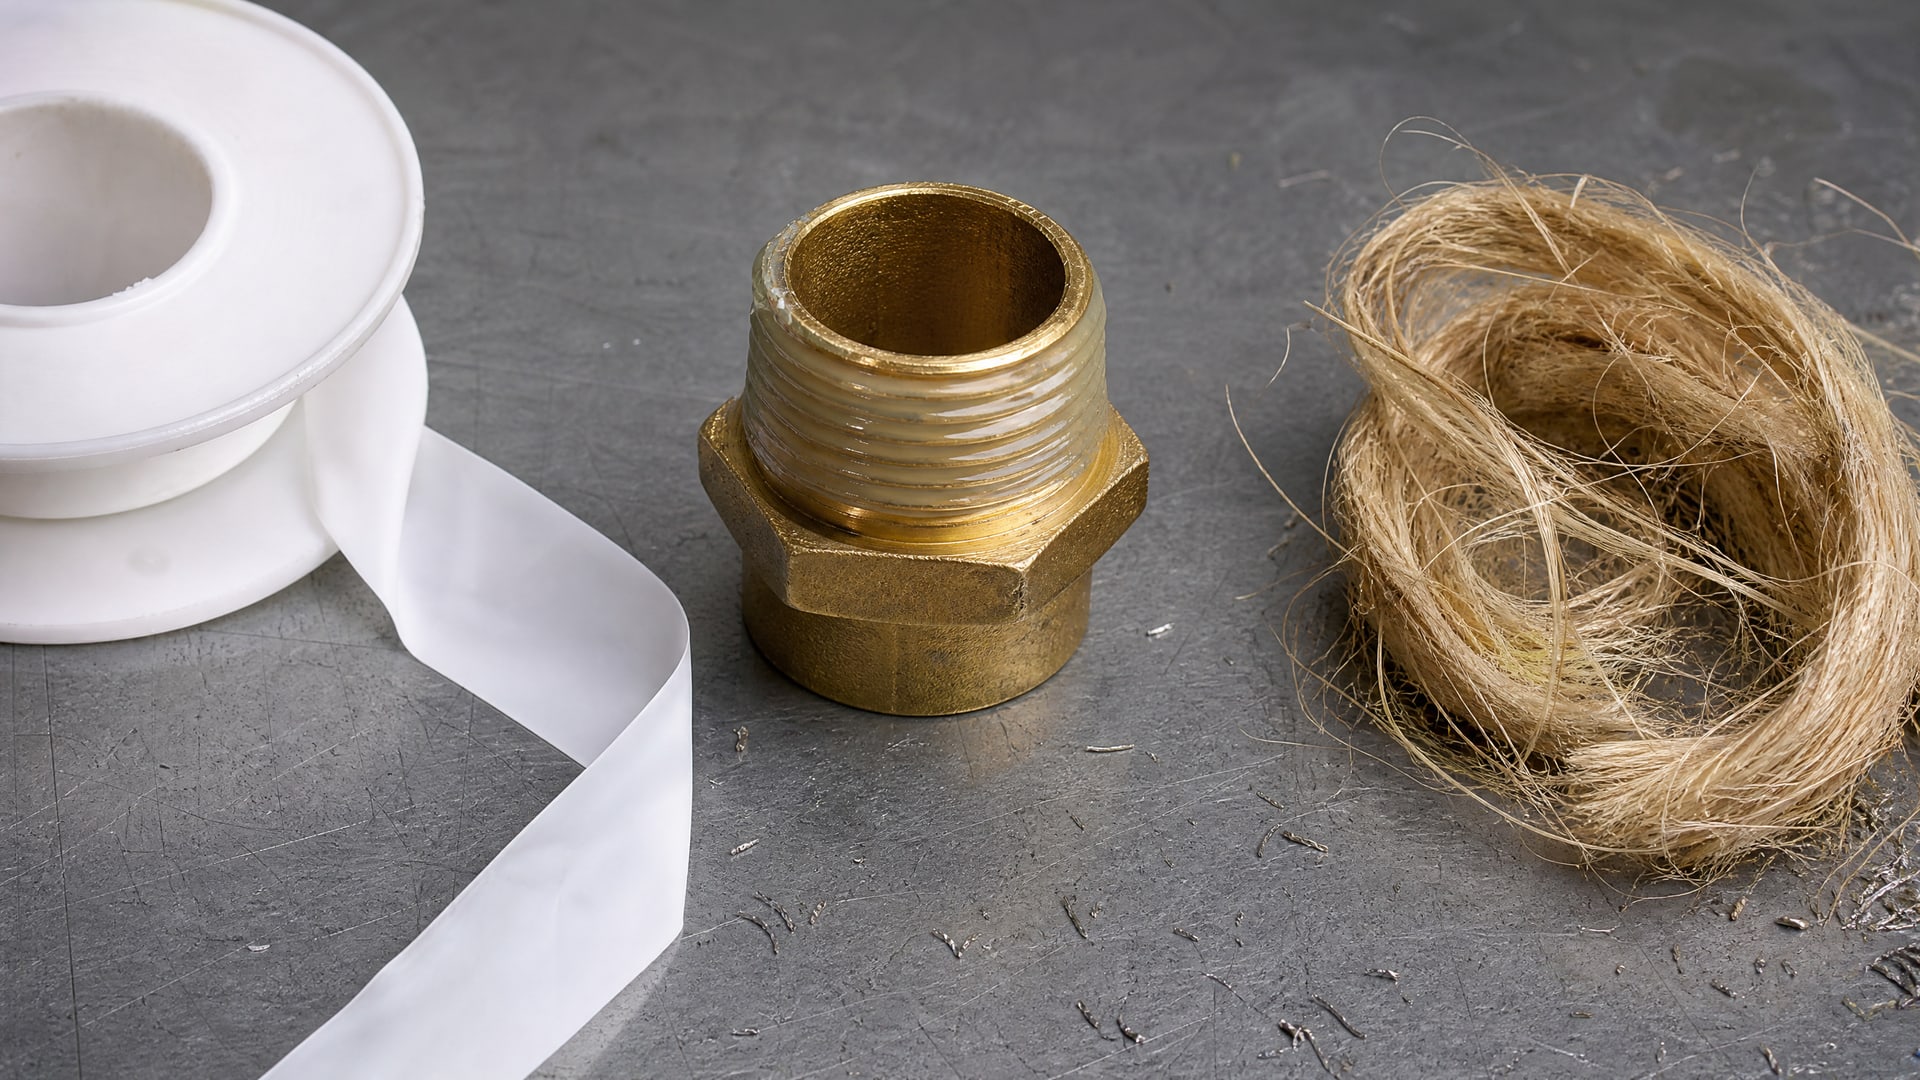
| Материал | Герметизирующее действие | Разборка | Температура | Применение |
|---|---|---|---|---|
| Анаэробный герметик | Заполняет микротрещины, полимеризуется на металле | Легкая (герметик хрупкий) | -60 до +150 °C | Конические резьбы, все диаметры, газ и вода |
| PTFE-лента | Механическое заполнение зазора | Легкая (перематывается) | -60 до +200 °C | Цилиндрические резьбы, универсально |
| Льняная паста | Механическое заполнение + адгезия | Средняя (требует прилагать силу) | -40 до +120 °C | Сантехнические соединения, конические резьбы |
Анаэробный герметик предпочитают, если соединение часто разбирается, так как полимеризованный материал легко отделяется и не оставляет волокон. PTFE-лента универсальнее: ее можно перемотать, она держит высокие температуры, но на конических резьбах требует дополнительного герметика. Льняная паста - классический вариант для сантехники, но требует аккуратности при намотке и не подходит для критичных сред.
Чек-лист выбора анаэробного фиксатора
При выборе герметика нужно сверить следующие параметры:
Тип резьбы: коническая (ISO 7, NPT, BSPT) или цилиндрическая (ISO 228-1, BSPP, G-резьба).
Стандарт резьбы: NPT, BSPT, ISO 7, ISO 228-1 - от этого зависит совместимость с фитингами и допустимое давление.
Диаметр резьбы: малые (до R1/8), средние (R1/4 - R1) или крупные (свыше R1).
Рабочая среда: газ (нужен EN 751-1), питьевая вода (NSF/ANSI 61, WRAS, DVGW), промышленные жидкости, топливо.
Рабочое давление: малые давления (до 10 бар), средние (10-20 бар), высокие (свыше 20 бар).
Температурный диапазон: минимальная и максимальная рабочие температуры.
Материал: сталь, нержавеющая сталь, медь, латунь - для нержавейки могут потребоваться праймеры.
Доступ к резьбе: если место тесное, нужна консистенция, удобная для нанесения кисточкой.
Время ввода в работу: если узел нужно запустить в течение часа, полимеризация должна завершиться за 30-60 минут.
Частота разборки: если соединение часто демонтируют, герметик должен быть хрупким и легко отделяться.
Подготовка резьбы и нанесение герметика
Правильная подготовка - половина успеха.
Перед нанесением герметика резьбу обязательно очищают от масла, грязи, окисла и остатков старого уплотнителя. Для очистки используют обезжиривающие растворители или спирт; после высыхания поверхность должна быть чистой и матовой.
Слой герметика должен быть тонким и равномерным. На малых диаметрах наносят кисточкой в один тонкий проход; на средних и крупных диаметрах можно нанести два-три слоя с перекрытием витков. Излишек герметика убирают после сборки, пока состав еще не начал полимеризоваться (обычно в течение 5-10 минут).
Для пассивных металлов (нержавеющая сталь, никель) время полимеризации без праймера может достичь нескольких часов. Если время критично, используют праймер - активирующий состав, который наносят за 5-15 минут до герметика и ускоряет отверждение.
Момент затяжки соединения с герметиком обычно на 20-30% выше, чем без герметика, так как слой материала повышает трение между витками. Перетягивать не следует - достаточно ручной затяжки или небольшого довода гаечным ключом.
Часто задаваемые вопросы
Как использовать нить для герметизации резьбовых соединений?
Анаэробный герметик наносят тонким слоем на чистую резьбу кисточкой или дозатором, равномерно заполняя зазоры между витками. После сборки излишек убирают. Первичная фиксация происходит за 10-30 минут, полная полимеризация - за 8-24 часа. Для цилиндрических резьб герметик наносят на наружную резьбу, для конических - также, но в меньшем объеме, так как коническая форма уже обеспечивает плотное прилегание.
Можно ли использовать один герметик для газа и воды?
Нет. Для газовых систем нужен материал с сертификатом EN 751-1; для питьевой воды - с NSF/ANSI 61, WRAS или DVGW. Хотя некоторые универсальные составы имеют оба допуска, выбор без проверки документов может привести к утечкам или загрязнению воды. Всегда сверяйте спецификацию продукта со стандартами применения.
Чем отличается анаэробный герметик от PTFE-ленты?
Анаэробный герметик полимеризуется на металле и заполняет микротрещины; после отверждения легко отделяется. PTFE-лента - механическое уплотнение, универсальнее, держит более высокие температуры, но требует правильной намотки и может оставлять волокна. Для конических резьб предпочитают герметик, для цилиндрических - ленту или комбинацию обоих.
Как выбрать герметик для малых диаметров?
Для малых резьб (R1/8, G1/8) очень важна чистота поверхности и тонкий слой нанесения. Используют герметики с контролируемой консистенцией, которые не образуют излишек. При необходимости частой разборки выбирают слабые или средние составы, которые легко отделяются. Для неразборных соединений можно использовать более прочные материалы.
Что делать, если герметик засох раньше времени?
Если герметик начал отверждаться во флаконе, его нельзя восстановить - нужна новая порция. Чтобы избежать этого, закрывайте флакон сразу после использования, храните в сухом месте и не допускайте попадания влаги и примесей. Срок хранения герметиков обычно 1-2 года при комнатной температуре.
Заключение
Выбор анаэробного фиксатора для трубных соединений - это не выбор одного универсального материала, а подбор по критериям. Нужно определить стандарт резьбы, диаметр, рабочую среду, температуру и давление, затем сверить требуемые допуски и характеристики. Для малых диаметров требуется особое внимание к подготовке и точности нанесения; для средних и крупных - к равномерности и объему слоя.
Профессионалы отраслей ориентируются на проверенные материалы, которые уже зарекомендовали себя на конкретных типах соединений. После выбора продукта убедитесь, что у вас есть техподдержка производителя и четкое понимание того, как подготовить резьбу, нанести герметик и сколько времени ждать перед запуском системы. При соблюдении инструкций анаэробный герметик обеспечивает надежную герметизацию на многие годы работы.