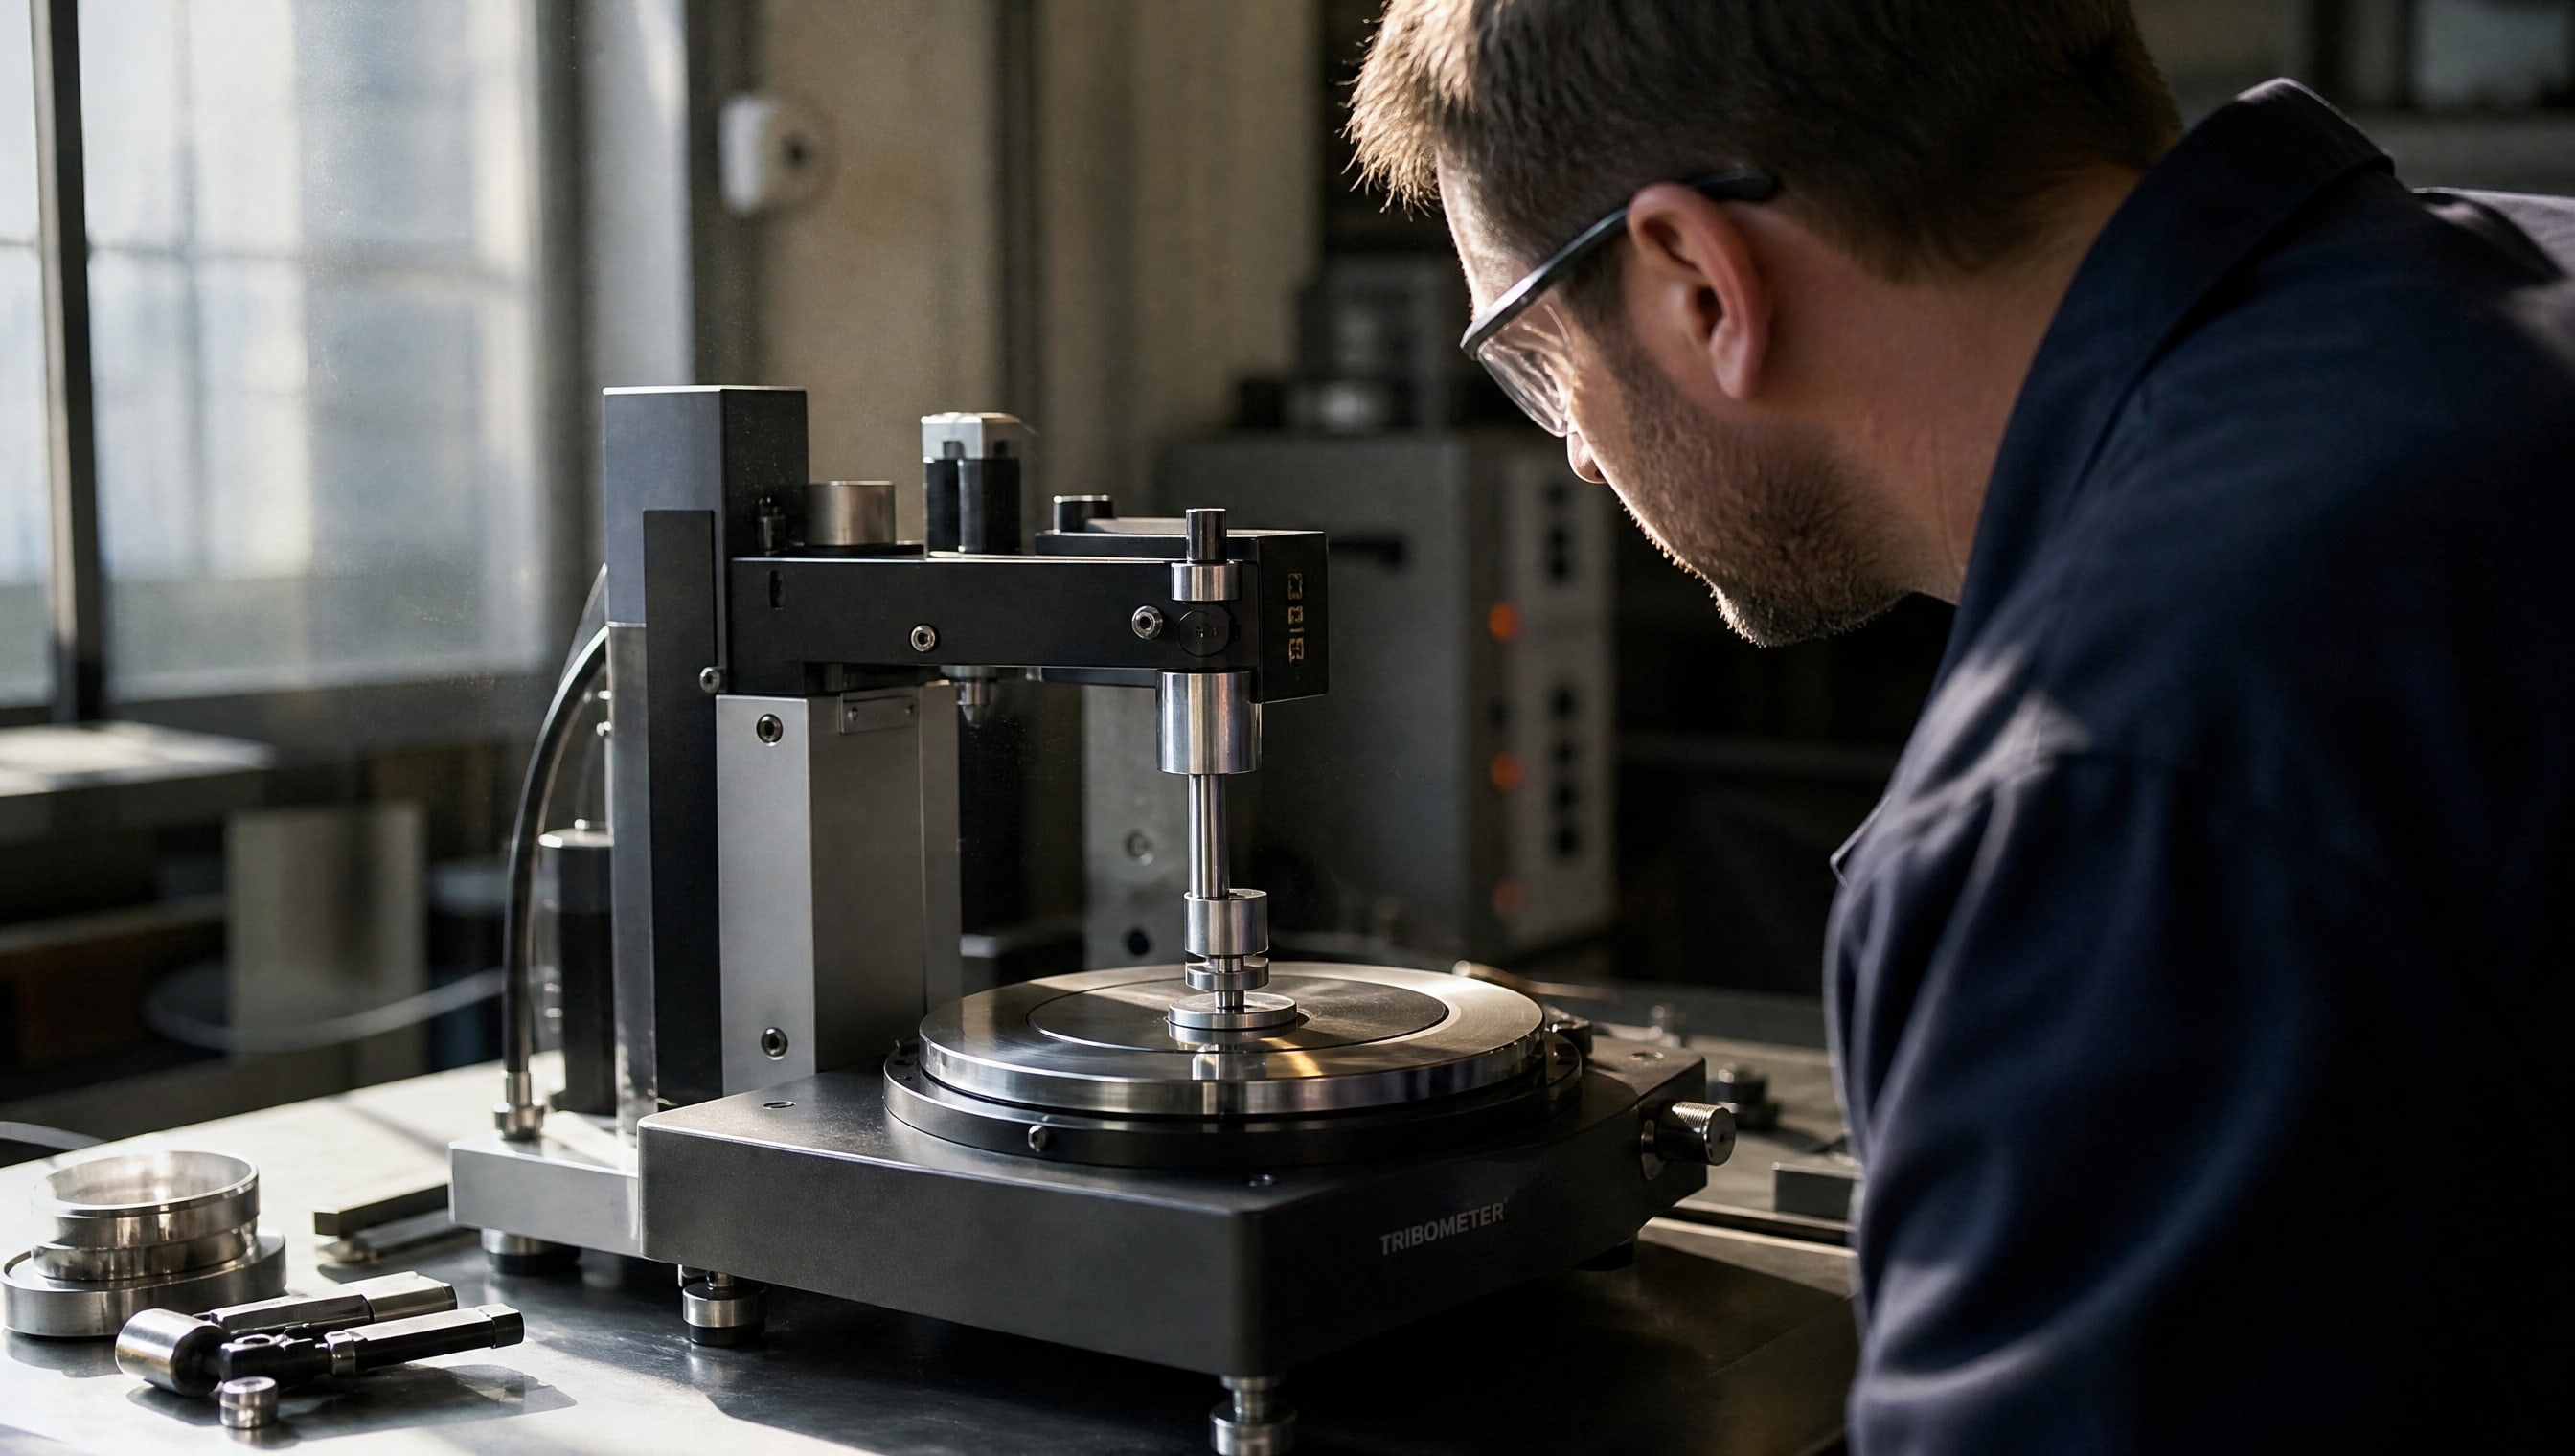
Триботехнические испытания - это лабораторный анализ взаимодействия поверхностей в условиях трения и скольжения. Они помогают инженерам и закупщикам оценить, как будут вести себя материалы, покрытия и смазки в реальных машинах: в редукторах, направляющих, подшипниках и других узлах с интенсивным износом. Стандарт ASTM G99 определяет один из самых распространенных методов такой оценки - испытание по схеме pin-on-disk, которую в русскоязычной практике часто называют «шар-диск». В этой статье разберем, как именно проводится испытание, какие параметры контролируют, как правильно интерпретировать результаты и какие ошибки совершают при подборе режимов.
Для инженера или снабженца понимание методики ASTM G99 критично: это позволяет грамотно читать отчеты испытаний, сравнивать образцы разных производителей на одних и тех же условиях, а главное - избежать покупки материалов, которые демонстрируют хорошие показатели в лаборатории, но отказывают в поле.
Назначение и область применения ASTM G99
Стандарт ASTM G99-2017 предназначен для определения коэффициента трения и интенсивности износа материалов при вращательном скольжении.
Метод применяется в следующих случаях:
сравнение антифрикционных покрытий и твердосмазочных составов;
оценка износостойкости композитных и металлопластмерных пар трения;
исследование эффективности пластичных смазок в условиях высокого скольжения;
разработка новых материалов, когда нужно быстро ранжировать варианты по трибологическим свойствам;
валидация производства: контроль консистентности партий покрытий или смазок.
Схема pin-on-disk именно потому популярна в промышленности, что она просто реализуется, стандартизирована и дает воспроизводимые результаты при соблюдении режимов. При этом важно понимать: ASTM G99 рассчитан на вращательное движение контртела. Если в реальном узле контртело движется возвратно-поступательно (как щетка по стеклу или плунжер в цилиндре), применяют другой стандарт - ASTM G133, и результаты между ними не сравнивают.
Геометрия контакта и параметры схемы pin-on-disk
В стандартной конфигурации испытаний по ASTM G99 используются следующие геометрические и конструктивные параметры:
| Параметр | Значение | Примечание |
|---|---|---|
| Диаметр диска | 80 мм | Образец для испытания |
| Толщина диска | 0,8 мм | Стандартная толщина образца |
| Диаметр контртела (шарика) | 10 мм | Материал обычно POM или сталь в зависимости от цели |
| Материал контртела | POM (полиоксиметилен) | Для испытания смазок и покрытий |
| Шероховатость образца | Ra = 0,5 мкм | Допуск на подготовку поверхности |
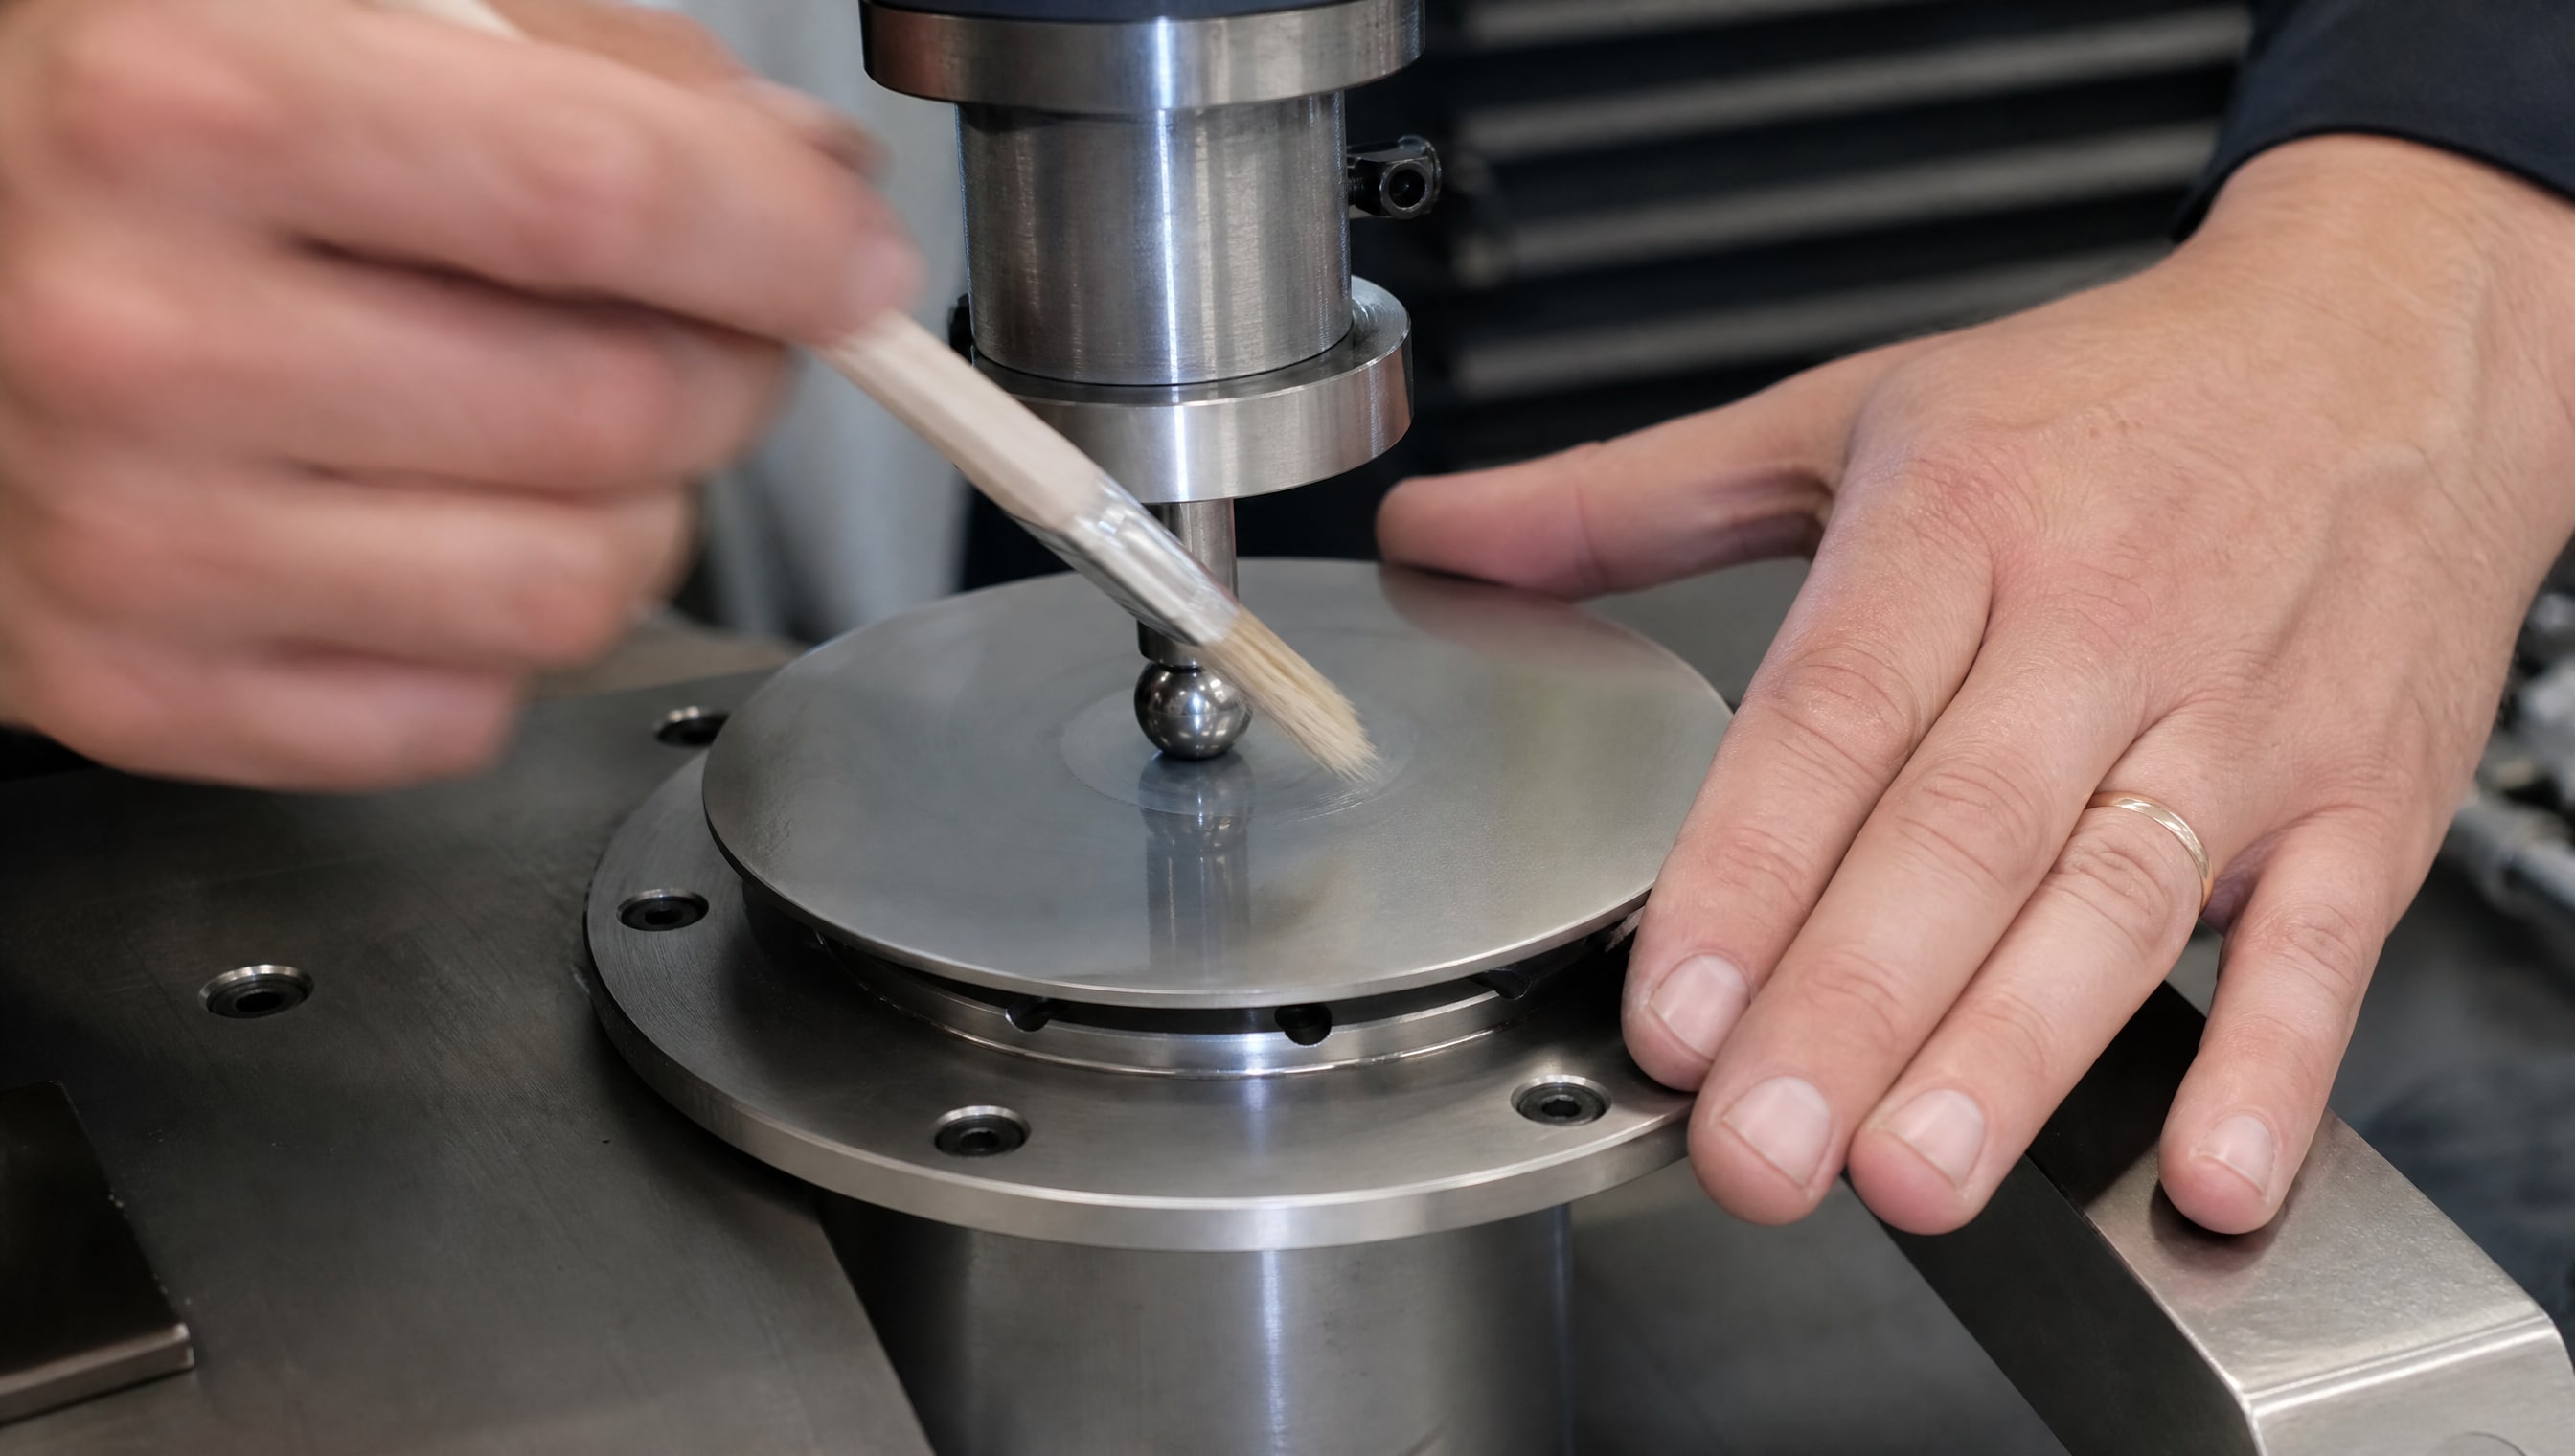
Контртело (в данном случае сферический шарик диаметром 10 мм) закреплено в держателе и прижимается к вращающемуся диску с заданной нагрузкой. При вращении диска шарик скользит по его поверхности, создавая замкнутый трек - след износа. Геометрия намеренно простая: точечный контакт снижает влияние пыли и облегчает калибровку, а вращение позволяет за несколько часов «стареть» материал так, как он старел бы неделями в реальной машине.
Шероховатость поверхности образца перед испытанием - ключевой фактор. Если одного образца полировать до Ra = 0,5 мкм, а другого до 1,2 мкм, результаты будут отличаться даже при прочих равных условиях. Поэтому в аккредитованных лабораториях подготовку проводят по чек-листу: шлифовка, промывка, сушка, проверка шероховатости приборной.
Режимы и параметры испытания
Испытание проводится в контролируемых режимах, которые выбирают исходя из цели исследования и типа реального узла трения.
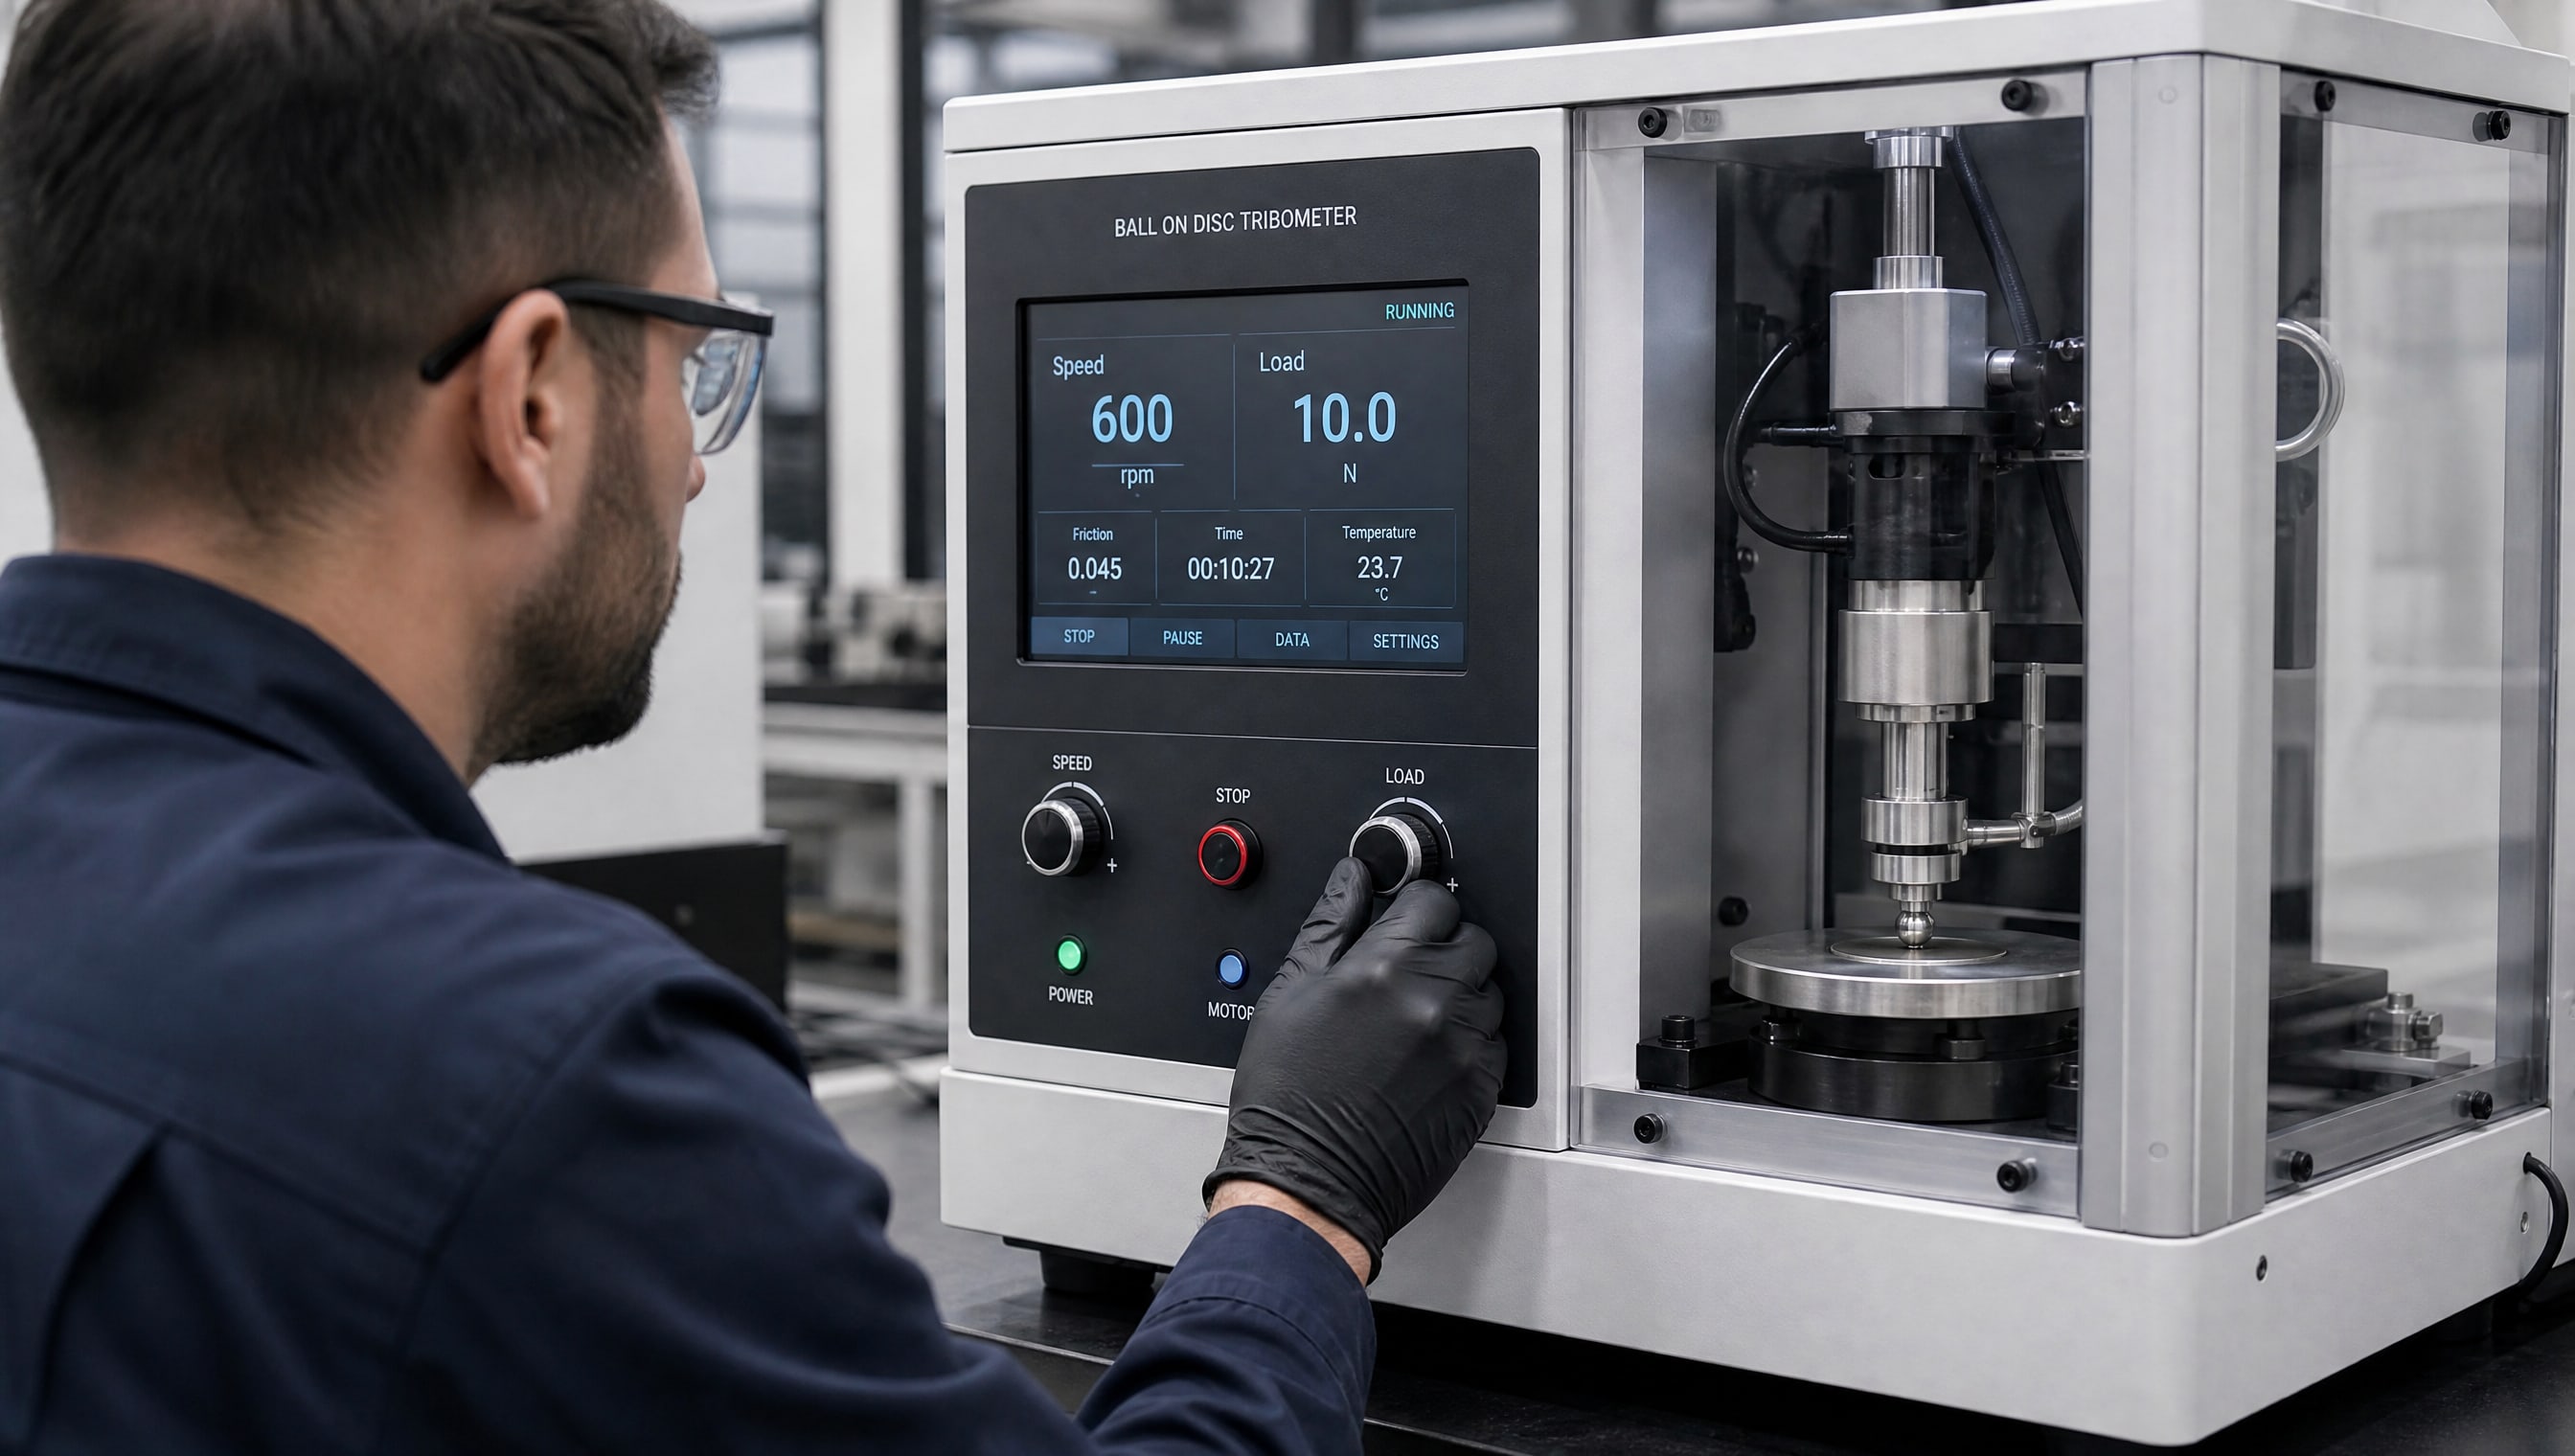
Типовой режим для оценки смазок и твердосмазочных покрытий:
скорость скольжения: 0,8 м/с;
нагрузка: 23,0 Н;
путь трения: 2880 м;
частота вращения диска: 310 об/мин;
длительность испытания: около 1 часа (рассчитывается как путь / скорость).
Эти параметры не произвольны. Нагрузка 23 Н выбрана так, чтобы создать давление в контакте, достаточное для активирования адгезионного и абразивного износа, но не настолько высокое, чтобы разрушить образец за секунды. Скорость 0,8 м/с имитирует умеренное скольжение (например, в направляющих или невысоконагруженных редукторах); для высокоскоростных узлов можно увеличить до 2-3 м/с.
Для более жестких условий (когда нужно ускорить испытание или приблизиться к тяжелому оборудованию) режимы варьируют:
нагрузка может возрасти до 50-100 Н;
скорость - до 3-5 м/с;
путь трения - до 10 000-50 000 м.
При этом принцип остается неизменным: стандартизация каждого параметра. Если вы захотите испытать два образца в разных режимах, результаты будут принципиально неуопоставимы.
Контроль внешних условий во время испытания:
температура в лаборатории: 20-25 °C;
относительная влажность: 40-60 %;
чистота воздуха и отсутствие вибраций от соседних установок.
Даже изменение влажности на 10 % может смещение коэффициента трения на 2-5 %, особенно если испытывают полимерные контртела или гигроскопичные смазки.
Расчет и регистрация данных
Во время испытания установка регистрирует силу трения с помощью датчика в держателе контртела.
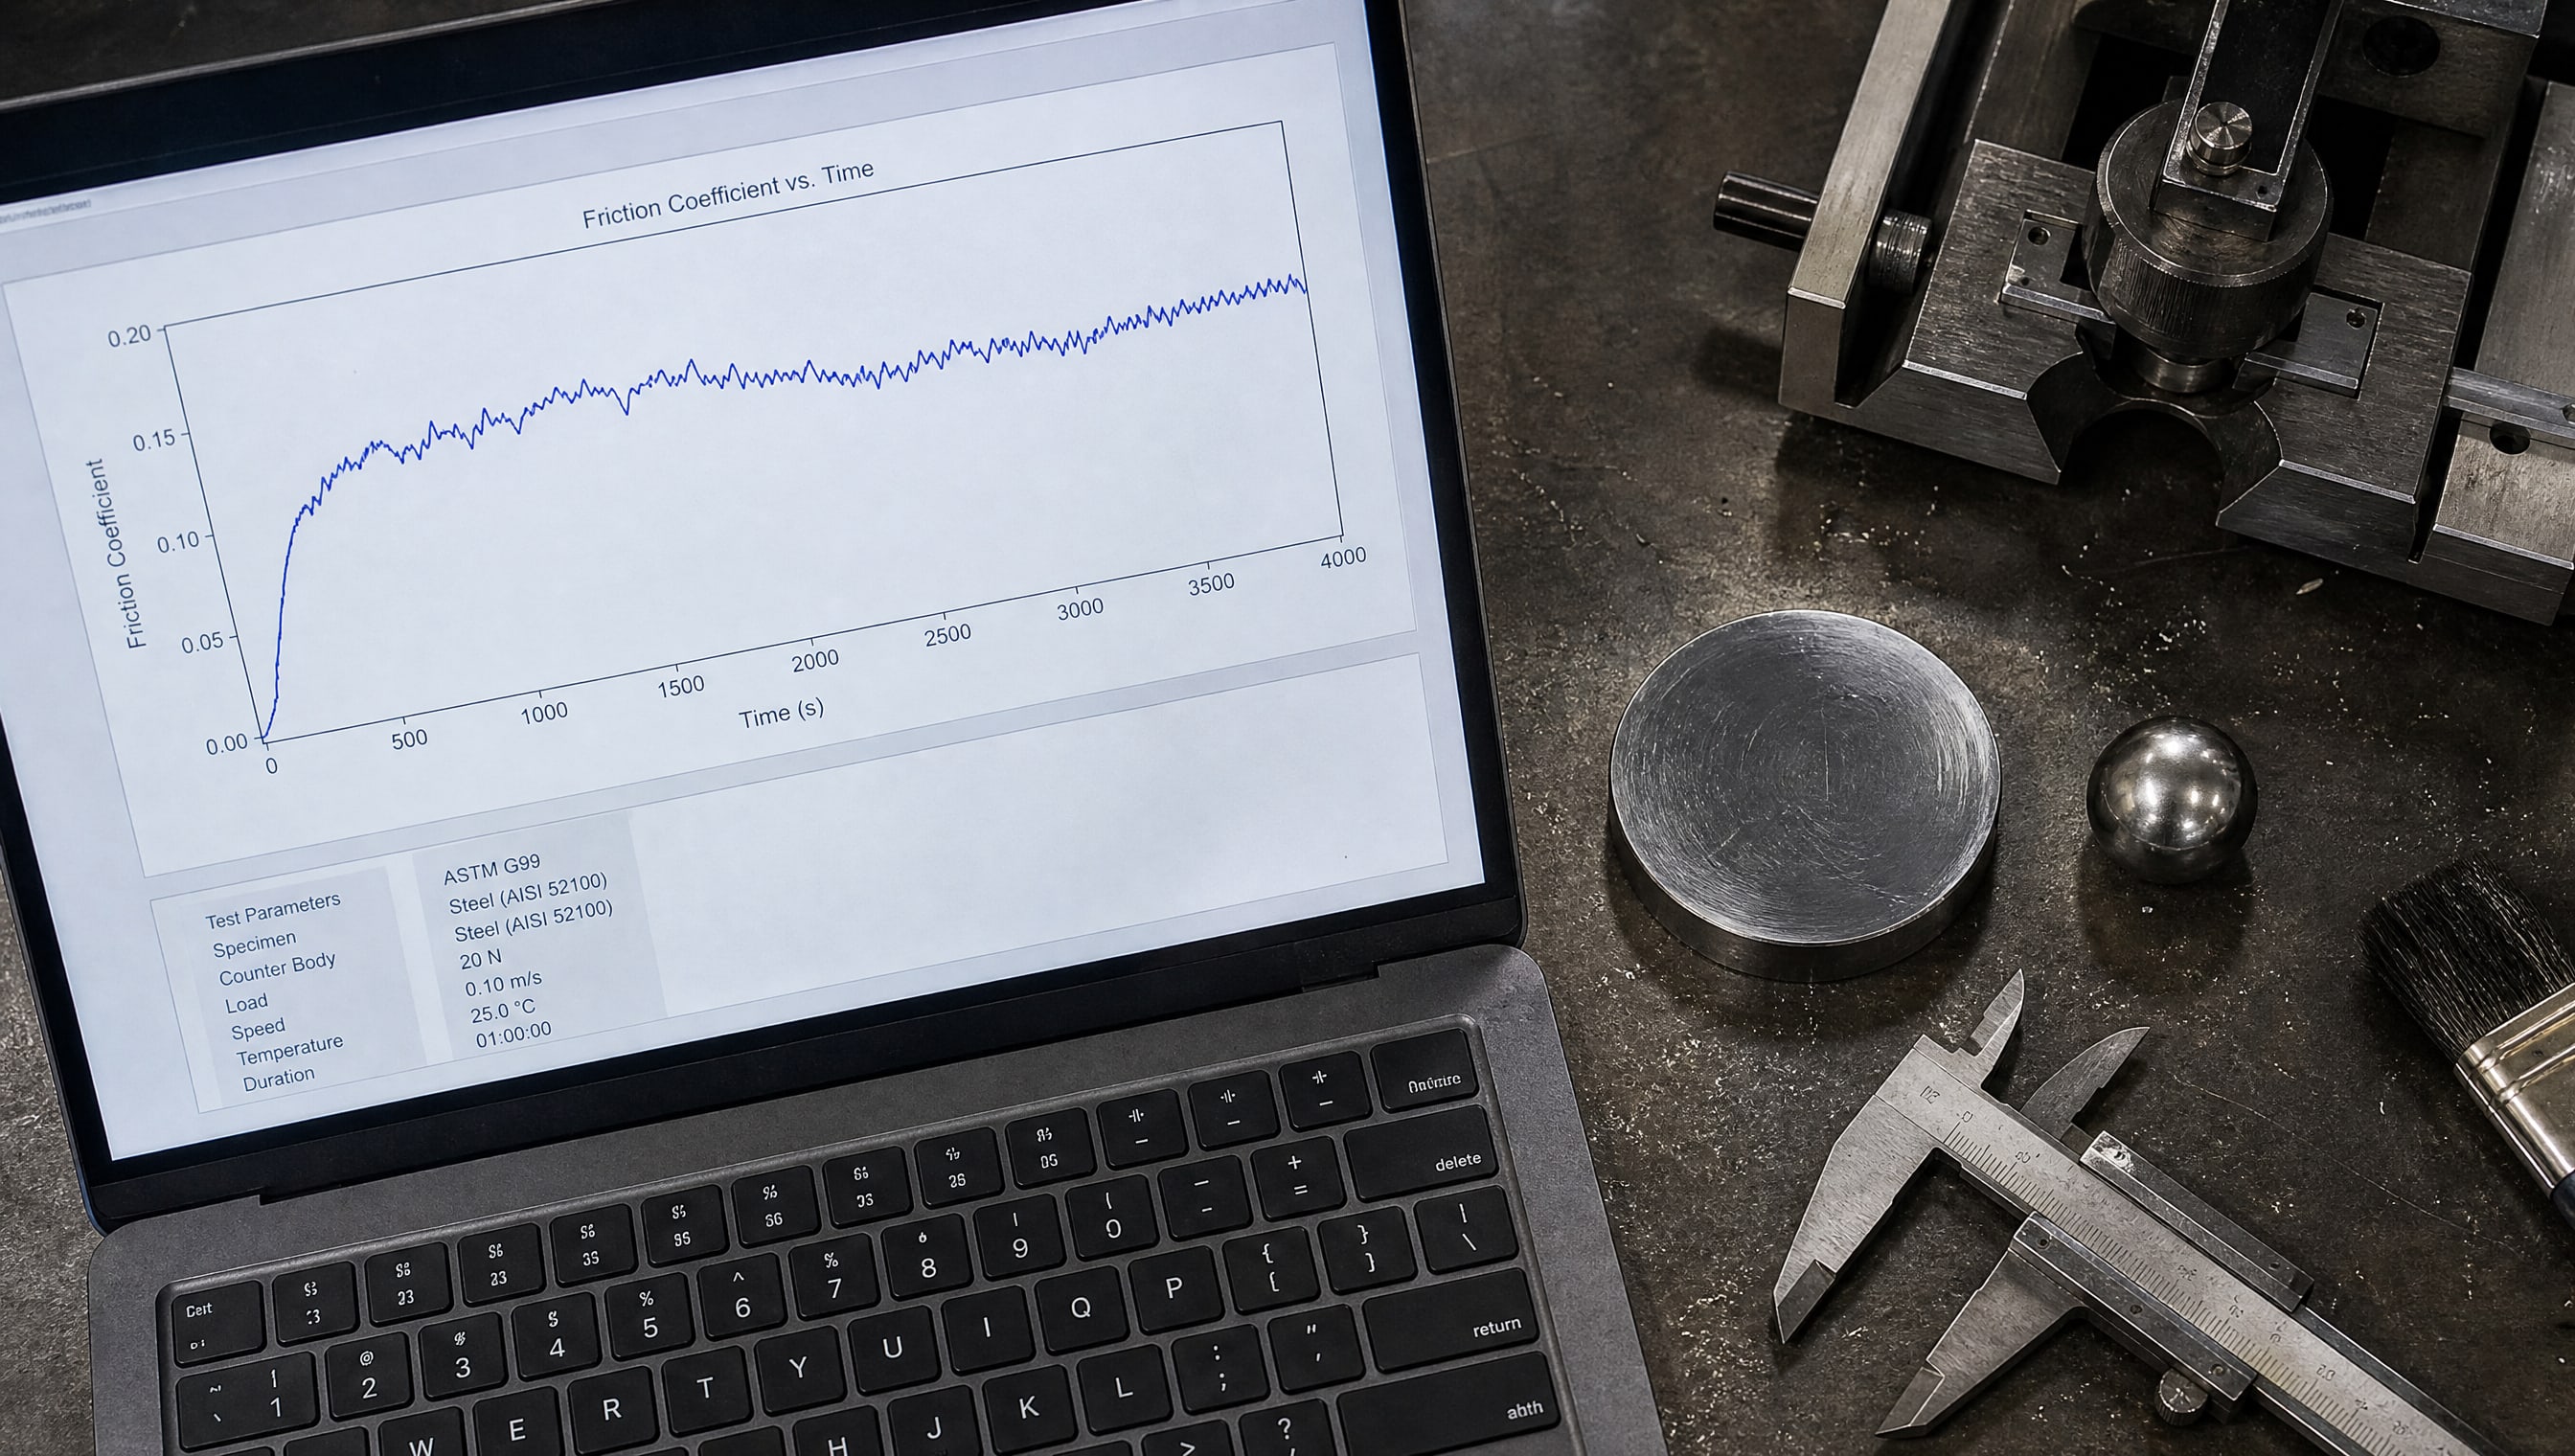
Эта сила меняется со временем: в начале испытания (этап приработки) коэффициент трения может быть повышенным, затем система входит в стабильный режим и коэффициент стабилизируется. На экране компьютера строится график: коэффициент трения по оси Y, время (или путь) по оси X.
Коэффициент трения рассчитывается по формуле:
μ = Fтрения / N
где Fтрения - текущее значение силы трения (Н), измеренное датчиком; N - приложенная нормальная нагрузка (23 Н).
Из графика выделяют стабилизированное значение коэффициента трения (обычно его берут с середины испытания, после приработки), которое и фиксируют в отчете.
После испытания образец извлекают и измеряют линейный износ контртела - глубину отпечатка, куда утонул шарик за время скольжения. Это делают с помощью оптического микроскопа или лазерного профилометра с точностью до микрона.
Интенсивность изнашивания вычисляют по формуле:
I = h / L
где h - линейный износ (мм), L - путь трения (м).
На практике интенсивность показывают в единицах мм/м или мм/(м·МПа), что позволяет сравнивать разные нагрузки и путем привести к единой шкале.
Машина Райхерта и альтернативные установки
На постсоветском пространстве длительное время для испытаний pin-on-disk использовали машину Райхерта (и ее модификации).
Это механическая установка с относительно простой кинематикой: электромотор вращает диск через редуктор, нагрузка на контртело создается грузом или пневмоцилиндром. Преимущество: надежность, простота регулировки нагрузки и скорости, низкая стоимость.
Недостаток классической машины Райхерта: ручная регистрация силы трения (через амперметр или манометр) и необходимость визуально отслеживать процесс. Современные лаборатории переходят на компьютеризированные стенды (например, ТРИБОТЕСТ 02), которые оснащены:
цифровыми датчиками силы трения и температуры;
системой автоматического контроля нагрузки;
ПО для сбора и анализа данных в реальном времени;
возможностью проведения циклических испытаний с записью каждого цикла.
Компьютеризированные установки сокращают время анализа, исключают субъективность оператора и обеспечивают воспроизводимость выше ±5-7 %, тогда как механические машины дают разброс ±10-15 %. Однако обе версии могут работать по ASTM G99, если соблюдены геометрия и режимные параметры.
Калибровка оборудования - обязательный этап перед каждой серией испытаний. Проверяют:
точность нагружающего устройства (с помощью контрольных гирь);
скорость вращения диска (спидометром или оптическим датчиком);
нулевое значение датчика силы при отсутствии нагрузки.
Без калибровки результаты разных дат и операторов просто несопоставимы.
Интерпретация результатов и типовые ошибки
Ошибка 1: низкий коэффициент трения - значит хорошее покрытие
Это одна из самых распространенных ошибок неподготовленных покупателей. Коэффициент трения и износостойкость - разные величины. Покрытие может иметь μ = 0,05 (очень скользкое) и при этом активно изнашиваться интенсивностью I = 10 мм/м, а другое покрытие может имеет μ = 0,15 и I = 0,5 мм/м (истирается в 20 раз медленнее).
Причина: низкое трение может быть следствием образования на поверхности оксидной пленки, которая легко соскабливается. При этом покрытие переносится на диск или контртело маленькими порциями, и тогда коэффициент трения низкий, но износ идет интенсивно. Для полноценной оценки нужно смотреть оба показателя вместе и строить траекторию ("карту") μ-I для каждого материала.
Ошибка 2: одно испытание - итоговый вывод
Даже на одной и той же установке разброс результатов между двумя испытаниями одного образца может быть 10-20 %, если не контролировать подготовку поверхности и микроклимат. Стандарт рекомендует проводить минимум 3-5 повторов каждого образца и обрабатывать данные статистически: считать среднее арифметическое, стандартное отклонение, коэффициент вариации.
Если один образец дает μ = 0,10±0,01, а другой μ = 0,12±0,08 (большой разброс), то вывод о превосходстве первого преждевременен.
Ошибка 3: переспам режимов
Иногда заказчик просит протестировать "в максимально тяжелых условиях" - нагрузка 100 Н, скорость 10 м/с, путь 100 км. Результат: образец разрушается за 10 минут, данные не имеют смысла. Режим нужно выбирать так, чтобы за испытание:
коэффициент трения успел стабилизироваться (обычно требуется 300-500 м пути);
износ был измеримым, но не катастрофическим (оптимально h = 10-100 мкм);
продолжительность оставалась разумной (1-4 часа).
Золотой стандарт: типовой режим (0,8 м/с, 23 Н, 2880 м) применяют для первичного скрининга всех образцов. Затем, если нужна уточняющая оценка в специальных условиях, варьируют один-два параметра и фиксируют все остальные.
Ошибка 4: сравнение результатов из разных лабораторий без учета режима
Лаборатория А испытала образец: μ = 0,08, лаборатория Б - μ = 0,10. Закупщик делает вывод, что образец деградировал. На самом деле лаборатория А использовала режим 20 Н/0,5 м/с, а Б -30 Н/1,5 м/с. Результаты несравнимы.
Перед тем как сопоставлять результаты, проверьте идентичность режимов: все ли параметры совпали, одна ли подготовка образца, калибровалась ли установка перед испытанием в обеих лабораториях.
Как правильно толковать отчет
Качественный отчет триботехнического испытания должен содержать:
полное описание образца: материал, покрытие, размеры, шероховатость;
режимные параметры с указанием всех значений (нагрузка, скорость, путь, контртело);
количество повторов и статистику: среднее, стандартное отклонение, коэффициент вариации;
графики: зависимость μ(t) и/или μ(L), микрофотографии трека износа;
условия испытания: дата, время, температура в лаборатории, влажность;
заключение с четким выводом, чему соответствуют полученные показатели в реальной эксплуатации.
Если отчет оформлен по шаблону "протестировали, получили число, передали", это не полноценный анализ.
DLC-покрытие в триботестах по ASTM G99
DLC (diamond-like carbon) - алмазоподобное углеродное покрытие, которое часто испытывают по ASTM G99, особенно когда нужно оценить его износостойкость в условиях сухого скольжения или при работе с минеральными маслами.
DLC-покрытия показывают низкий коэффициент трения (часто μ = 0,05-0,15) и хорошую износостойкость при умеренных нагрузках.
Однако универсальных числовых показателей для DLC нет: результат зависит от:
толщины и типа покрытия (аморфное, кремний-допированное, водородсодержащее);
подслоя и адгезии к подложке;
режима испытания;
природы контртела (полимер, сталь, керамика).
В разных источниках для одного DLC-покрытия можно найти μ = 0,08 в одних условиях и μ = 0,25 в других. Поэтому при оценке DLC нельзя полагаться на "граждане значения" - нужно всегда требовать полный протокол испытания с описанием режима и геометрии.
На практике для технических назначений (редукторные валы, поршни, направляющие) твердосмазочные покрытия (например, MODENGY 1001 с антифрикционной функцией) нередко испытывают параллельно с DLC, чтобы прямо в лаборатории выяснить, где граница применимости каждого: DLC часто побеждает по износостойкости в сухом скольжении, но может оказаться хрупким при ударах, тогда как твердосмазочные составы стабильнее.
Часто задаваемые вопросы
Можно ли испытывать смазку по ASTM G99, если реальный узел работает по ASTM G133?
Нет, результаты будут некорректны. ASTM G99 - это вращательное скольжение (по кругу), ASTM G133 - возвратно-поступательное (туда-сюда). Контакт геометрически разный, режимы совпадают только случайно. Если узел работает по G133, испытывайте именно по G133, иначе получите ложное завышение или занижение показателей.
Сколько времени занимает одно испытание по ASTM G99?
При типовом режиме (путь 2880 м, скорость 0,8 м/с) испытание длится примерно 1 час. Если путь увеличить до 10 000 м, уйдет 3-4 часа. Плюс подготовка образца, монтаж, демонтаж и анализ результатов - итого рабочий день на одну серию из 3 образцов.
Почему результаты двух образцов одного материала отличаются на 15 %?
Вероятные причины: разброс в подготовке поверхности (шероховатость одного образца 0,4 мкм, второго -0,7 мкм), микроколебания температуры, изменение влажности между испытаниями, смещение нагрузки на установке. Все эти факторы в сумме дают именно такой разброс. Исправление: калибровка, повторный контроль шероховатости, стабилизация климата в лаборатории.
Как различить шар-диск от pin-on-disk?
Технически это одно и то же: в ASTM G99 "pin" (штифт или палец) - это почти всегда сферический контртел (шарик); "disk" - диск. Русскоязычное упрощение "шар-диск" и англоязычное "pin-on-disk" обозначают одну схему. Ошибка возникает, когда к методу pin-on-disk прикладывают резинообразный штифт или цилиндр - такие варианты существуют, но они нарушают стандарт ASTM G99.
Можно ли по результатам ASTM G99 прогнозировать ресурс узла в машине?
Только с большой натяжкой. ASTM G99 дает относительное сравнение: "образец А в 5 раз износостойче образца Б в этих условиях". Но переносить цифру интенсивности (например, I = 0,5 мм/м) прямо на реальный редуктор нельзя, потому что в машине геометрия другая, температура выше, может быть другая смазка, вибрации и т.д. Для ресурсного прогноза нужны долгосрочные полигонные испытания или машинные тесты по отраслевым стандартам (ISO, GOST).
Заключение
Триботехнические испытания по ASTM G99 - это не черный ящик, а четкая методика, которая требует дисциплины на каждом этапе: от подготовки образцов до статистической обработки. Главное правило: воспроизводимость. Если вы возьмете два образца, испытаете их в одинаковых режимах на аттестованной установке с соблюдением всех нормативов, результаты будут надежны. Если проигнорировать хотя бы один параметр (шероховатость, калибровку, влажность), результат станет условным.
Закупщикам и инженерам нужно помнить три ключевых момента: первое, выбирайте стандарт в соответствии с реальным типом движения в узле (вращательное - G99, возвратно-поступательное - G133); второе, требуйте полный протокол испытания, а не просто число; третье, сравнивайте образцы только в одинаковых режимах, проведенных в одной лаборатории с одинаковой калибровкой. Если соблюдены эти условия, ASTM G99 даст вам надежную информацию для выбора покрытия, смазки или материала пары трения и сэкономит деньги на полигонных испытаниях и гарантийных возвратах.