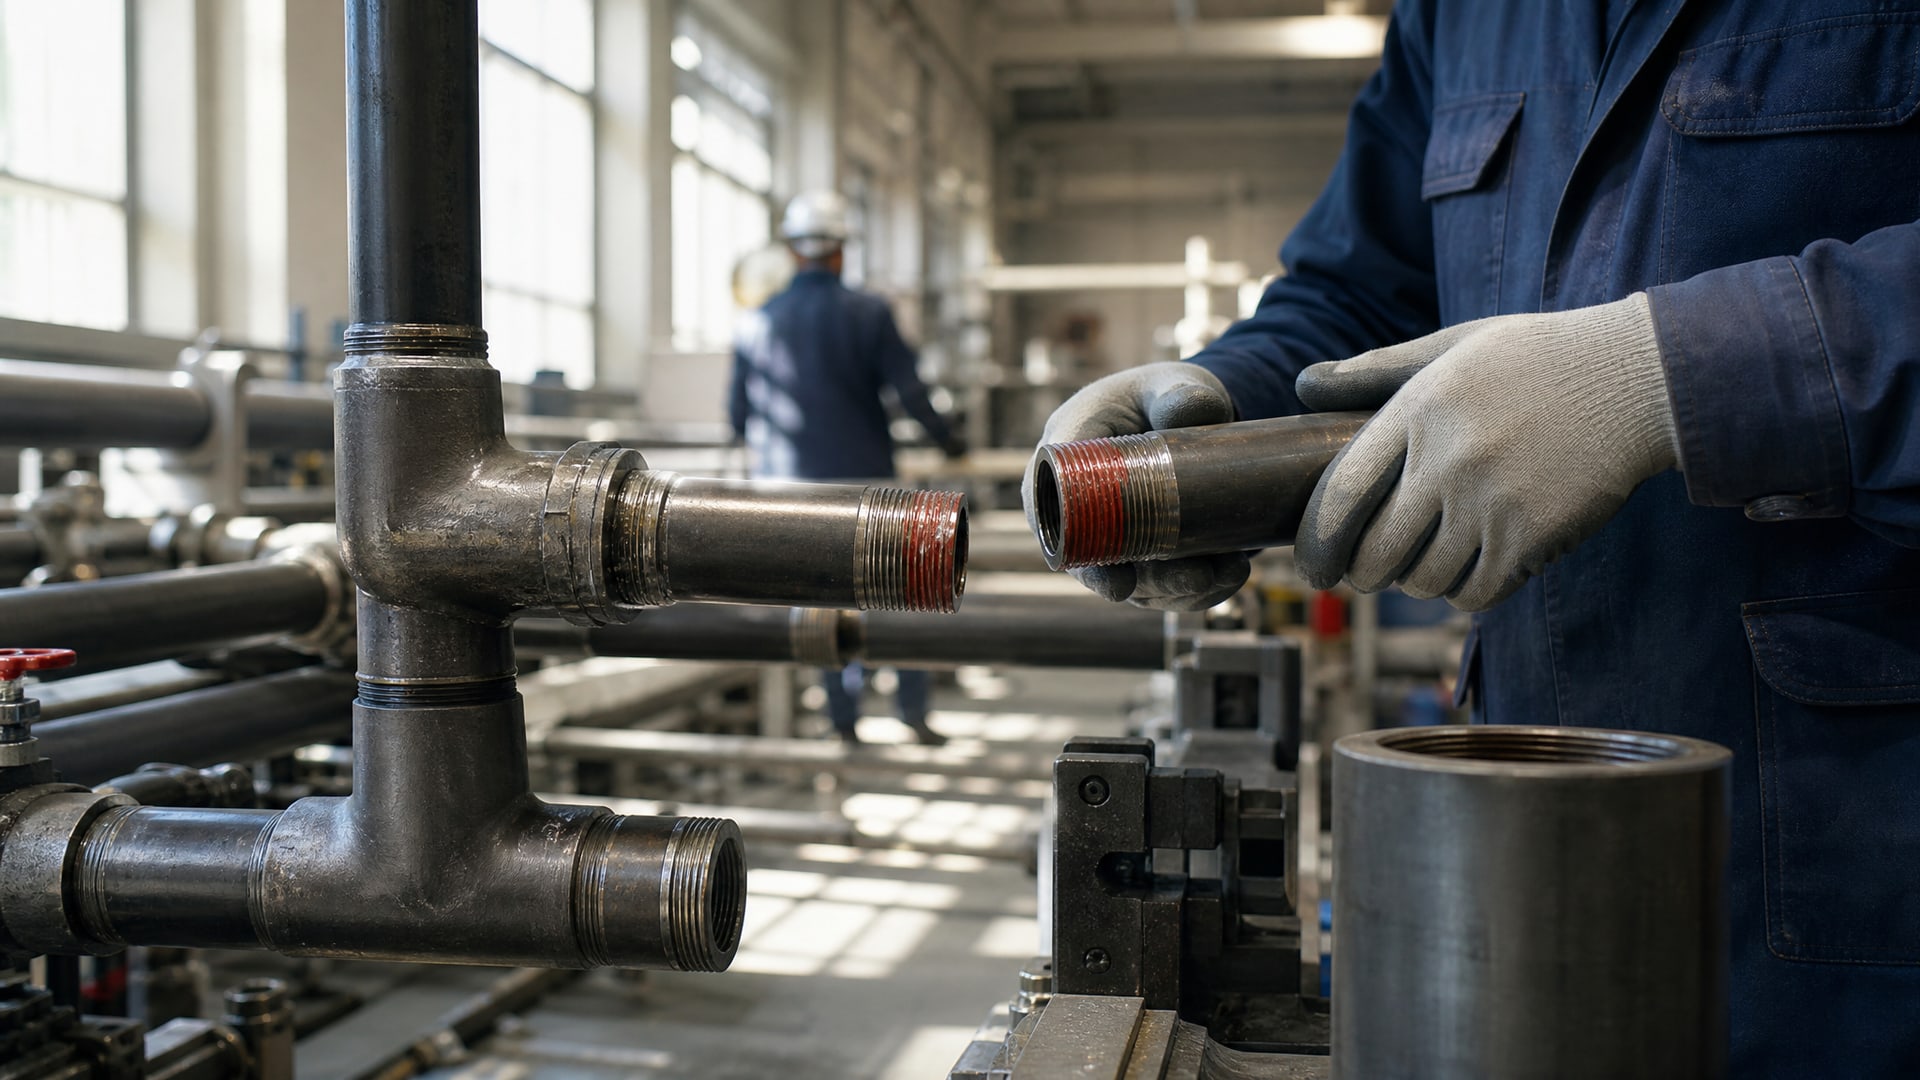
Герметизация резьбовых соединений трубопроводов, по которым циркулируют кислоты, щелочи, растворители и прочие химически активные жидкости, - одна из критических операций в промышленном монтаже. Обычная пакля или PTFE-лента часто не обеспечивают надежную защиту от вымывания герметика, химического разложения материала и последующих утечек. Анаэробные герметики специально разработаны для работы в таких условиях, но выбор правильного состава требует понимания стандартов, совместимости со средой и временных режимов отверждения. В этой статье разберемся, на какие параметры обратить внимание при выборе герметика для агрессивных сред, какие стандарты регулируют эту категорию материалов и как избежать типичных ошибок при монтаже.
Целевая аудитория - технические специалисты, инженеры и закупщики, которые отвечают за надежность систем переработки, химического производства и нефтегазовой отрасли.
Стандарты и классы герметиков для резьбовых соединений
Европейский стандарт EN 751 является основным ориентиром при выборе герметиков для газовых и трубных систем.
Он разделяет материалы на три категории. EN 751-1 охватывает анаэробные герметики, которые отверждаются в отсутствие воздуха и используются для герметизации резьб при давлении до 40 бар. EN 751-2 относится к неотверждаемым пастам и составам, пригодным для давления до 25 бар. EN 751-3 выделяет PTFE-ленту в самостоятельный класс.
Внутри EN 751-1 герметики классифицируются по рабочей температуре. Классы T1–T5 охватывают примерный диапазон от -10 °C до +150 °C, где T1 - самый узкий диапазон, а T5 - наиболее широкий. Однако температурный класс - это лишь первый фильтр; вторая часть классификации указывает на совместимость со средой. Буква W обозначает воду, G - газ, O - масла и топливо.
Этот подход к классификации означает, что герметик, одобренный для газа (G), не может использоваться в трубопроводе с маслом (O) без проверки совместимости, даже если обе среды работают при одинаковой температуре. Для агрессивных химических сред, выходящих за рамки базовых категорий (вода, газ, масло), необходимо обращаться к техническому листу и таблице совместимости конкретного продукта.
Химическая стойкость: время достижения и ограничения
Одно из ключевых отличий анаэробных герметиков от других уплотнительных материалов - это зависимость их свойств от времени и условий отверждения.
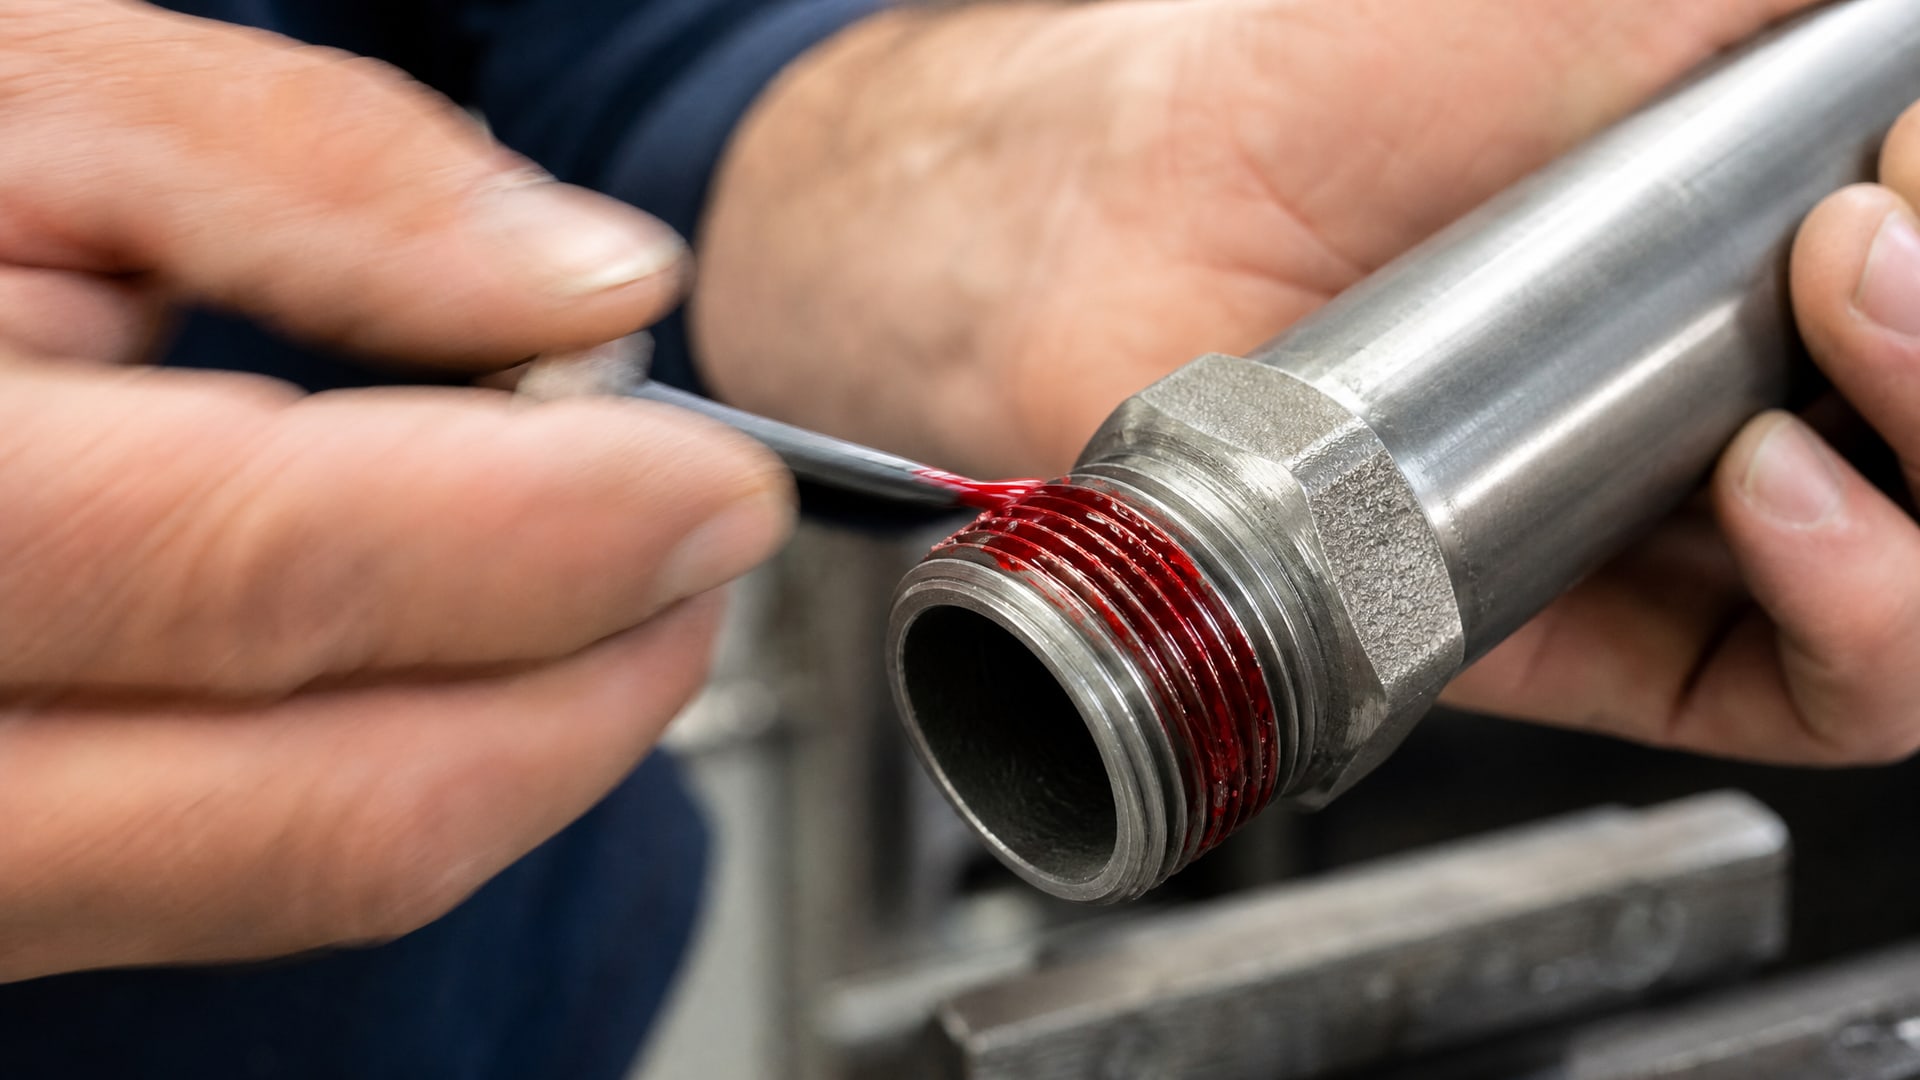
После нанесения герметика на резьбу и сборки соединения реакция полимеризации протекает постепенно. Время до достижения рабочей прочности составляет 24–72 часа в зависимости от состава, диаметра резьбы и температуры окружающей среды.
Однако для агрессивных жидкостей важна не просто механическая прочность, а полная химическая стойкость. Согласно техническим данным, полная химическая стойкость анаэробного герметика при 20 °C достигается через 3 дня. Это означает, что если соединение собрано и сразу же подвергнуто контакту с агрессивной средой (кислотой, щелочью, сильным растворителем), герметик может частично вымыться или деградировать до завершения полного отверждения.
На практике это выражается в рекомендации: после монтажа трубопровода с использованием анаэробного герметика выдержать паузу в 3 дня при нормальной температуре перед пуском среды, особенно если речь идет о высокоагрессивных жидкостях или о системе, работающей под давлением. При низких температурах (ниже 10 °C) время отверждения может увеличиться, поэтому необходимо ориентироваться на рекомендации производителя для конкретных условий.
Это также означает, что герметик, который называется совместимым с кислотой на финальной стадии отверждения, может быть неустойчив к той же кислоте в течение первых 12–24 часов. Проверка совместимости должна включать информацию о времени достижения стойкости.
Совместимость со средами: таблица и типичные ошибки
Совместимость анаэробного герметика с жидкостью зависит от химического состава герметика и природы среды.
Большинство анаэробных герметиков универсального назначения хорошо работают с водой, минеральными маслами, топливом и газами. Однако для агрессивных сред картина намного сложнее.
| Среда | Стойкость анаэробного герметика | Требуемые проверки |
|---|---|---|
| Дистиллированная вода | Хорошая | Стандартная |
| Минеральное масло | Хорошая | Стандартная |
| Бензин, дизель | Хорошая | Стандартная |
| Серная кислота (разбавленная) | Требуется проверка совместимости | Обязательна информация в техлисте |
| Щелочь NaOH | Требуется проверка совместимости | Обязательна информация в техлисте |
| Азотная кислота | Требуется проверка совместимости | Требуется формальная квалификация |
| Чистый кислород | Не рекомендуется | Нужен специальный класс или отказ |
| Хлор | Не рекомендуется | Нужен специальный класс или отказ |
| Сильные окислители | Не рекомендуется | Нужен специальный класс или отказ |
Типичная ошибка - предположить, что герметик, называемый «химостойким», подходит для любой химии. На самом деле, под словом «химостойкий» часто понимается стойкость к стандартному набору: разбавленным кислотам, щелочам и углеводородам в бытовых концентрациях и температурах. Концентрированная серная кислота, горячий щелочной раствор или экзотические растворители могут быстро разрушить даже заявленно химостойкий герметик.
Вторая типичная ошибка - полагаться на маркетинговое описание вместо технического листа. Правильный алгоритм подбора герметика для агрессивной среды выглядит так: 1) определить точный химический состав жидкости и ее концентрацию; 2) посмотреть таблицу совместимости в техническом листе герметика; 3) если информации нет, запросить у производителя результаты испытаний на совместимость; 4) если среда экзотична (чистый кислород, галогены, редкие окислители), обсудить вариант со специализированным материалом.
Герметизация с учетом давления и температуры
Давление и температура работают синергично с химической стойкостью.
Высокое давление может ускорить диффузию жидкости в микропоры герметика, высокая температура размягчит полимер и увеличит скорость химического разложения. На практике это означает, что герметик, устойчивый к кислоте при 20 °C и 1 бар, может начать разрушаться при той же кислоте, но при 40 °C и 10 бар.
Европейский стандарт EN 751-1 задает верхний предел давления 40 бар, но это не означает, что любой герметик этого класса одинаково хорошо работает при 40 бар во всех средах. Для высокого давления и агрессивной среды рекомендуется дополнительная проверка по отраслевым стандартам, которые используются в нефтегазовой и химической промышленности.
Стандарты ISO 23936-2, NORSOK M-710 и API 6A устанавливают требования к уплотнительным материалам для нефтегазовой отрасли и работы с агрессивными жидкостями (sour gas, соленая вода, кислые газы). Эти стандарты требуют, чтобы материалы не просто были совместимы со средой, но и сохраняли работоспособность при циклических нагрузках, тепловых скачках и длительном воздействии. Если ваша система попадает под эту категорию, герметик должен быть квалифицирован по соответствующему стандарту.
Выбор между анаэробным герметиком и альтернативными решениями
PTFE-лента, неотверждаемые пасты и уплотнительные нити - это альтернативные варианты герметизации резьбовых соединений.
Каждый имеет свои преимущества и ограничения.
PTFE-лента (по стандарту EN 751-3) обладает отличной устойчивостью к большинству кислот, щелочей и углеводородов, благодаря химической инертности PTFE. Она может работать при температурах до 200 °C в зависимости от основы и уплотняющего эластомера. Однако PTFE-лента требует правильной техники намотки (3–4 слоя на резьбе), и при высоком давлении она может выдавливаться из зазора, если не использовать дополнительные антиэкструзионные элементы.
Неотверждаемые пасты (EN 751-2) удобны тем, что позволяют демонтировать соединение без нагрева. Однако они имеют нижний предел давления (до 25 бар) и могут вымываться из резьбы при длительном контакте с жидкостью.
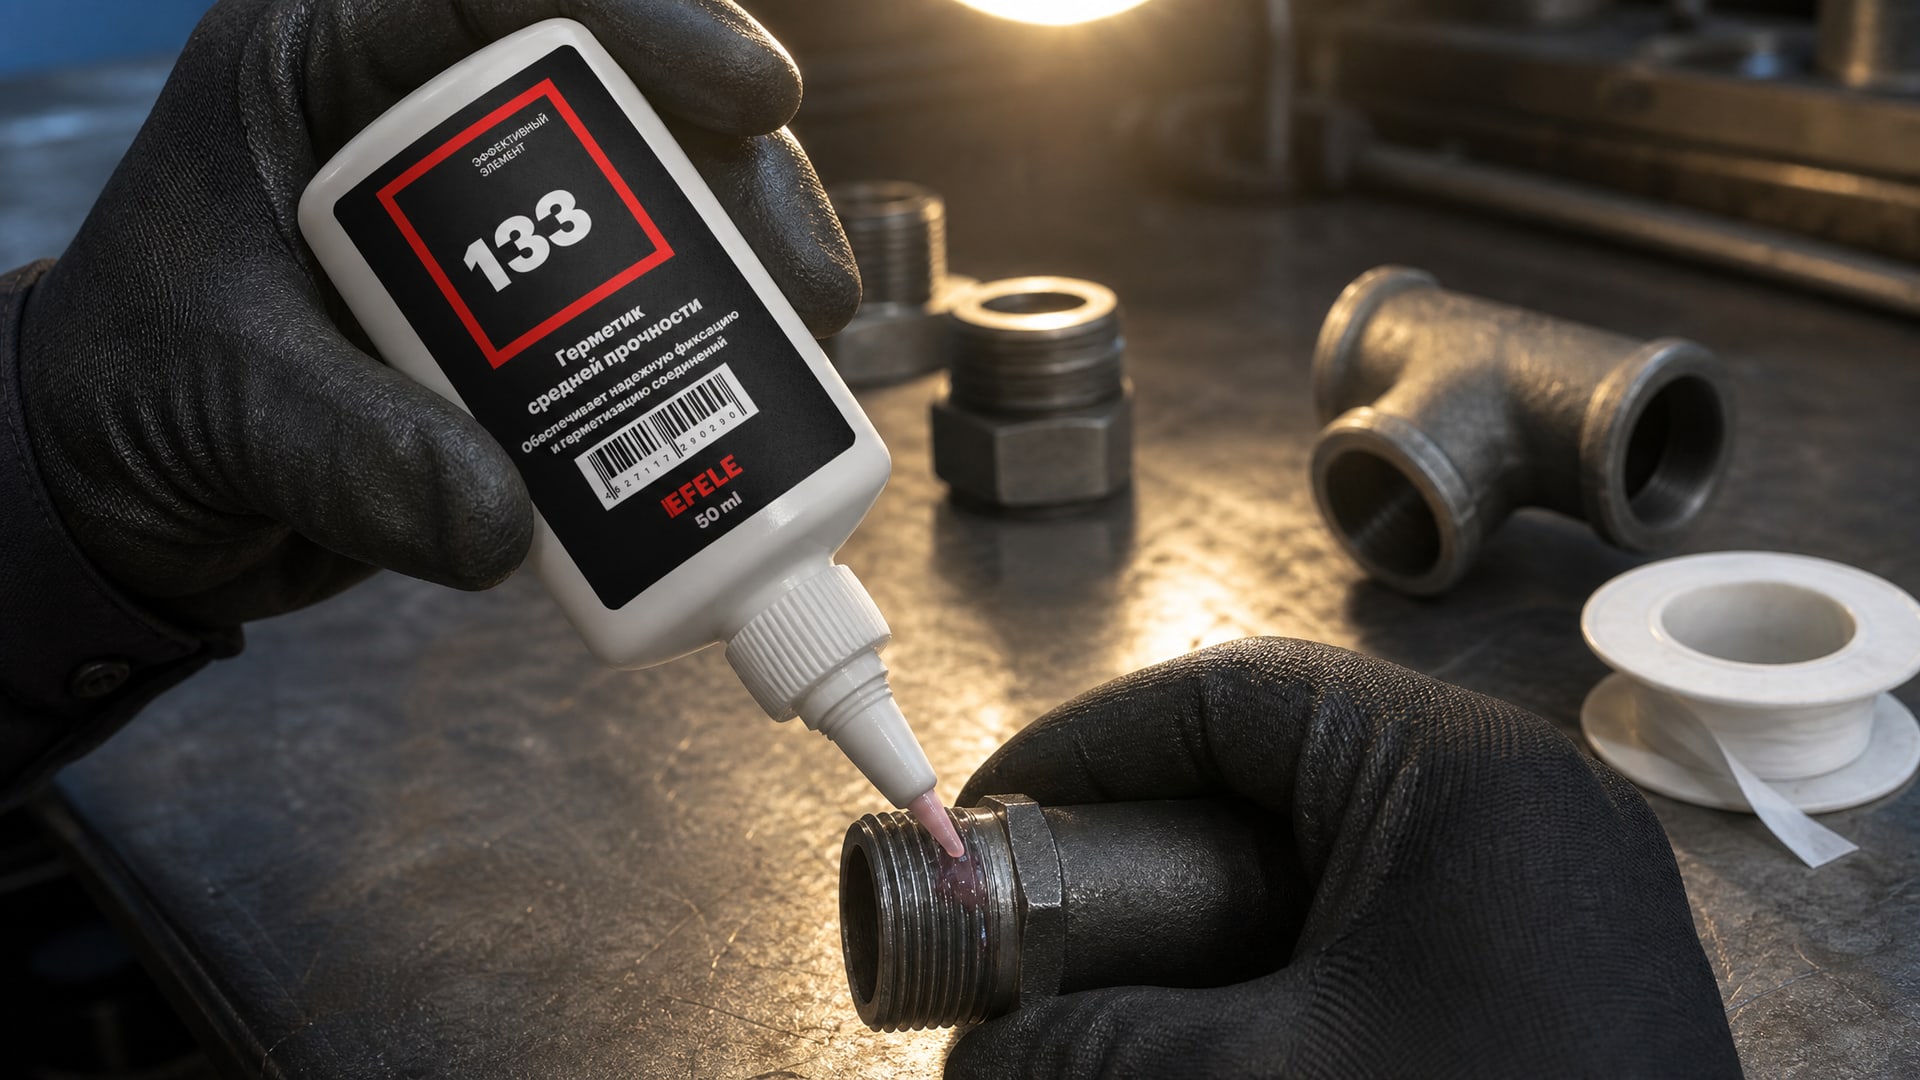
Анаэробные герметики обеспечивают механически прочное, мало подверженное вымыванию соединение, но требуют времени на отверждение и несовместимы с некоторыми экстремально агрессивными средами. На обеспечение герметичности трубных резьбовых соединений, работающих с агрессивными жидкостями, инженеры часто выбирают анаэробный герметик типа EFELE 133, который специально разработан для работы в таких условиях и обеспечивает надежное заполнение микросколов и пор резьбы.
Выбор между этими вариантами зависит от конкретных условий: если нужна высокая надежность при давлении выше 25 бар и агрессивной среде, лучше подойдет анаэробный герметик; если важна возможность частых разборок или если среда экзотична, может потребоваться комбинированный подход или PTFE-решение.
Практические рекомендации по монтажу и контролю
При монтаже соединения с анаэробным герметиком для агрессивной среды важно соблюдать несколько правил, которые часто упускаются из виду.
Во-первых, необходимо очистить резьбу от масла, грязи и окислов. Остатки масла замедлят отверждение герметика, грязь создаст каналы для протечки. Очистку лучше провести сухой щеткой или обезжиривающей салфеткой.
Во-вторых, герметик наносится тонкой пленкой на резьбу одной детали (обычно на выступы резьбы). Частая ошибка - толстый слой герметика, который впоследствии выдавливается и вытекает или образует неконтролируемый объем неотвержденного материала.
В-третьих, после сборки соединение необходимо оставить на время отверждения перед пуском среды. Для агрессивных жидкостей минимальное время -3 дня при 20 °C. Если температура ниже (например, 10 °C), время может удвоиться. Это требование часто игнорируется из-за спешки, но именно оно определяет надежность системы.
В-четвертых, в системе с переменным давлением или циклическими температурными скачками рекомендуется провести предварительные испытания на герметичность через 24 часа после сборки (при этом среда еще может быть инертной - вода или воздух под давлением), а окончательную проверку - через 3 дня, перед пуском агрессивной жидкости.
Часто задаваемые вопросы
Можно ли пускать агрессивную жидкость сразу же после монтажа герметика?
Нет. Полная химическая стойкость герметика достигается через 3 дня при 20 °C. Пуск среды в первые 24 часа может привести к вымыванию или деградации герметика. При более низких температурах время отверждения увеличивается. Перед пуском рекомендуется выдержать паузу в соответствии с техническим листом конкретного материала.
Как понять, совместим ли герметик с моей химической жидкостью?
Откройте технический лист герметика и найдите таблицу совместимости. Если ваша жидкость перечислена и указана температура применения, совместимость подтверждена. Если жидкости нет в таблице или указана только общая категория («кислоты»), запросите у производителя результаты испытаний на совместимость именно с вашим веществом. Не полагайтесь на маркетинговые описания типа «химостойкий».
Почему анаэробный герметик не подходит для чистого кислорода и хлора?
Анаэробные герметики чувствительны к окислителям. Чистый кислород и хлор создают окислительную среду, в которой полимер герметика деградирует ускоренно. Кроме того, в среде чистого кислорода существует риск самовоспламенения некоторых полимерных составов. Для таких применений требуются специальные материалы, квалифицированные под эти среды.
Что лучше: PTFE-лента или анаэробный герметик для агрессивной среды?
Оба материала имеют место. PTFE-лента лучше для температур выше 150 °C и для высокоагрессивных кислот. Анаэробный герметик лучше для давления выше 25 бар и для систем, требующих механически прочного соединения без риска вывинчивания. Часто применяется комбинированный подход: сначала намотка PTFE-ленты, затем нанесение анаэробного герметика поверх.
На сколько дней нужно оставить герметик перед пуском среды при низкой температуре (10 °C или ниже)?
Время отверждения удваивается при понижении температуры на каждые 10 °C ниже стандартных 20 °C. Если при 20 °C требуется 3 дня, то при 10 °C нужно ориентироваться на 5–7 дней. Точные данные должны быть в техническом листе. При температурах ниже 5 °C рекомендуется согреть соединение или отложить пуск среды.
Заключение
Герметизация трубопроводов с агрессивными жидкостями требует системного подхода. Выбор анаэробного герметика - это не просто выбор по названию, а подбор по стандарту (EN 751-1), по совместимости со средой, по рабочему давлению и температуре, и, главное, по времени достижения полной химической стойкости. Ошибки на этапе выбора материала или монтажа приводят к утечкам, которые могут быть опасны как для оборудования, так и для персонала.
Первый практический шаг - определить точный состав жидкости, ее концентрацию, рабочие давление и температуру, после чего сверить эти параметры с техническим листом герметика. Если информация недостаточна, запросить у производителя отчеты об испытаниях на совместимость. При монтаже соблюдать рекомендации по очистке резьбы, нанесению тонкой пленки герметика и обязательному времени отверждения перед пуском среды. Эти несложные правила обеспечат надежность системы и снизят риск аварийных ситуаций.