Импортозамещение защитных покрытий - не просто локализация производства, а переход на отечественные материалы, которые работают в тех же условиях, что и зарубежные аналоги. Антифрикционные покрытия используются как сухие пленочные смазки на узлах трения, работающих в широком диапазоне температур: от -200 до 310°C, что позволяет им служить на критичных участках производственного оборудования - фильерах, направляющих, деталях дроссельной заслонки и узлах скольжения. Тайваньское оборудование часто поставляется с импортными защитными системами; найти их замену по назначению, а не только по названию, - главная задача закупщика и инженера. Статья объясняет, как правильно подбирать антифрикционные и высокотемпературные покрытия для импортозамещения, на какие стандарты опираться и какие параметры проверять при контроле качества.
Что такое антифрикционное твердосмазочное покрытие и где оно применяется
Антифрикционные твердосмазочные покрытия - это пленочные материалы, которые наносятся тонким слоем на поверхность детали и работают как сухая смазка, не требуя постоянного обслуживания и дозаправки.
На практике они решают две задачи: снижают коэффициент трения в парах скольжения и предотвращают заедание и износ движущихся деталей.
В производственном оборудовании из Тайваня такие покрытия часто встречаются на: - направляющих скольжения; - деталях узлов формообразования и фильерах; - дроссельных заслонках и шпинделях; - поверхностях контакта в пневматических и гидравлических системах.
Рабочий диапазон составляет от -70 до 310°C в зависимости от состава, что позволяет использовать один тип покрытия как для холодных участков машины, так и для горячих зон с контактом с горячим материалом. Время отверждения варьируется от 2 до 90 минут; для узлов с высокой нагрузкой выбирают составы с температурой отверждения 200-220°C, чтобы пленка стабилизировалась и не разрушалась при циклических нагревах.
Температурные режимы и режимы отверждения покрытий
Выбор правильного режима отверждения - часто упускаемая деталь при импортозамещении.
Импортное покрытие может работать при -60 до 240°C, потребляя сушку 10 минут при 80°C и отверждение 60 минут при 220°C. Если местный производитель предлагает покрытие с диапазоном -70 до 310°C, но отверждением при 250°C, то на старом оборудовании с максимальной термостойкостью шпинделя в 180°C такой материал просто не получится нанести правильно.
Режимы, которые встречаются в технических листах: - сушка при 80°C -10 минут, отверждение при 220°C -60 минут (рабочий диапазон -60 до +240°C); - отверждение при 200°C -60 минут (рабочий диапазон -70 до +310°C); - отверждение при комнатной температуре от 2 до 90 минут (в зависимости от механизма полимеризации).
Для высокотемпературных узлов важно не только проверить, что детали выдержат рабочую температуру, но и убедиться, что оборудование, где будет происходить нанесение и отверждение, способно выдержать требуемые температуры без перегрева других компонентов.
Подбор покрытия по типу трения и материалу пары
Антифрикционное покрытие подходит не для всех пар материалов одинаково.
Промышленные стандарты различают три основные пары:
| Тип пары | Примеры применения | Особенности выбора |
|---|---|---|
| Металл-металл | направляющие скольжения, шпиндели, опоры | высокая нагрузочная способность, требуется стойкость к фреттингу |
| Металл-пластик | направляющие с полиамидными втулками, контакты с полистиролом | совместимость с пластмассой, отсутствие растворения или набухания |
| Металл-эластомер | уплотнения, манжеты, демпфирующие подушки | совместимость с резиной, отсутствие разбухания или порчи уплотнения |
Если на дроссельной заслонке тайваньского оборудования использовано импортное покрытие для пары металл-металл, но у вас под рукой есть покрытие, рассчитанное на пары с пластиком, то в результате заслонка будет липнуть или стирать пластиковую вставку быстрее, чем ожидалось.
Для фильеры, где материал проходит под давлением, критичны не только антиадгезионные свойства, но и стабильность слоя при многократных нагревах. Покрытие должно выдержать спекание материала и не отслаиваться после первого теплового цикла. Здесь выбор опирается на диапазон температур отверждения, совместимость с давлением и испытания на адгезию по методам, указанным в ГОСТ 9.302-88.
Стандарты контроля и испытаний защитных покрытий
При импортозамещении мало подобрать покрытие по типам; нужно убедиться, что качество контролируется одинаково.
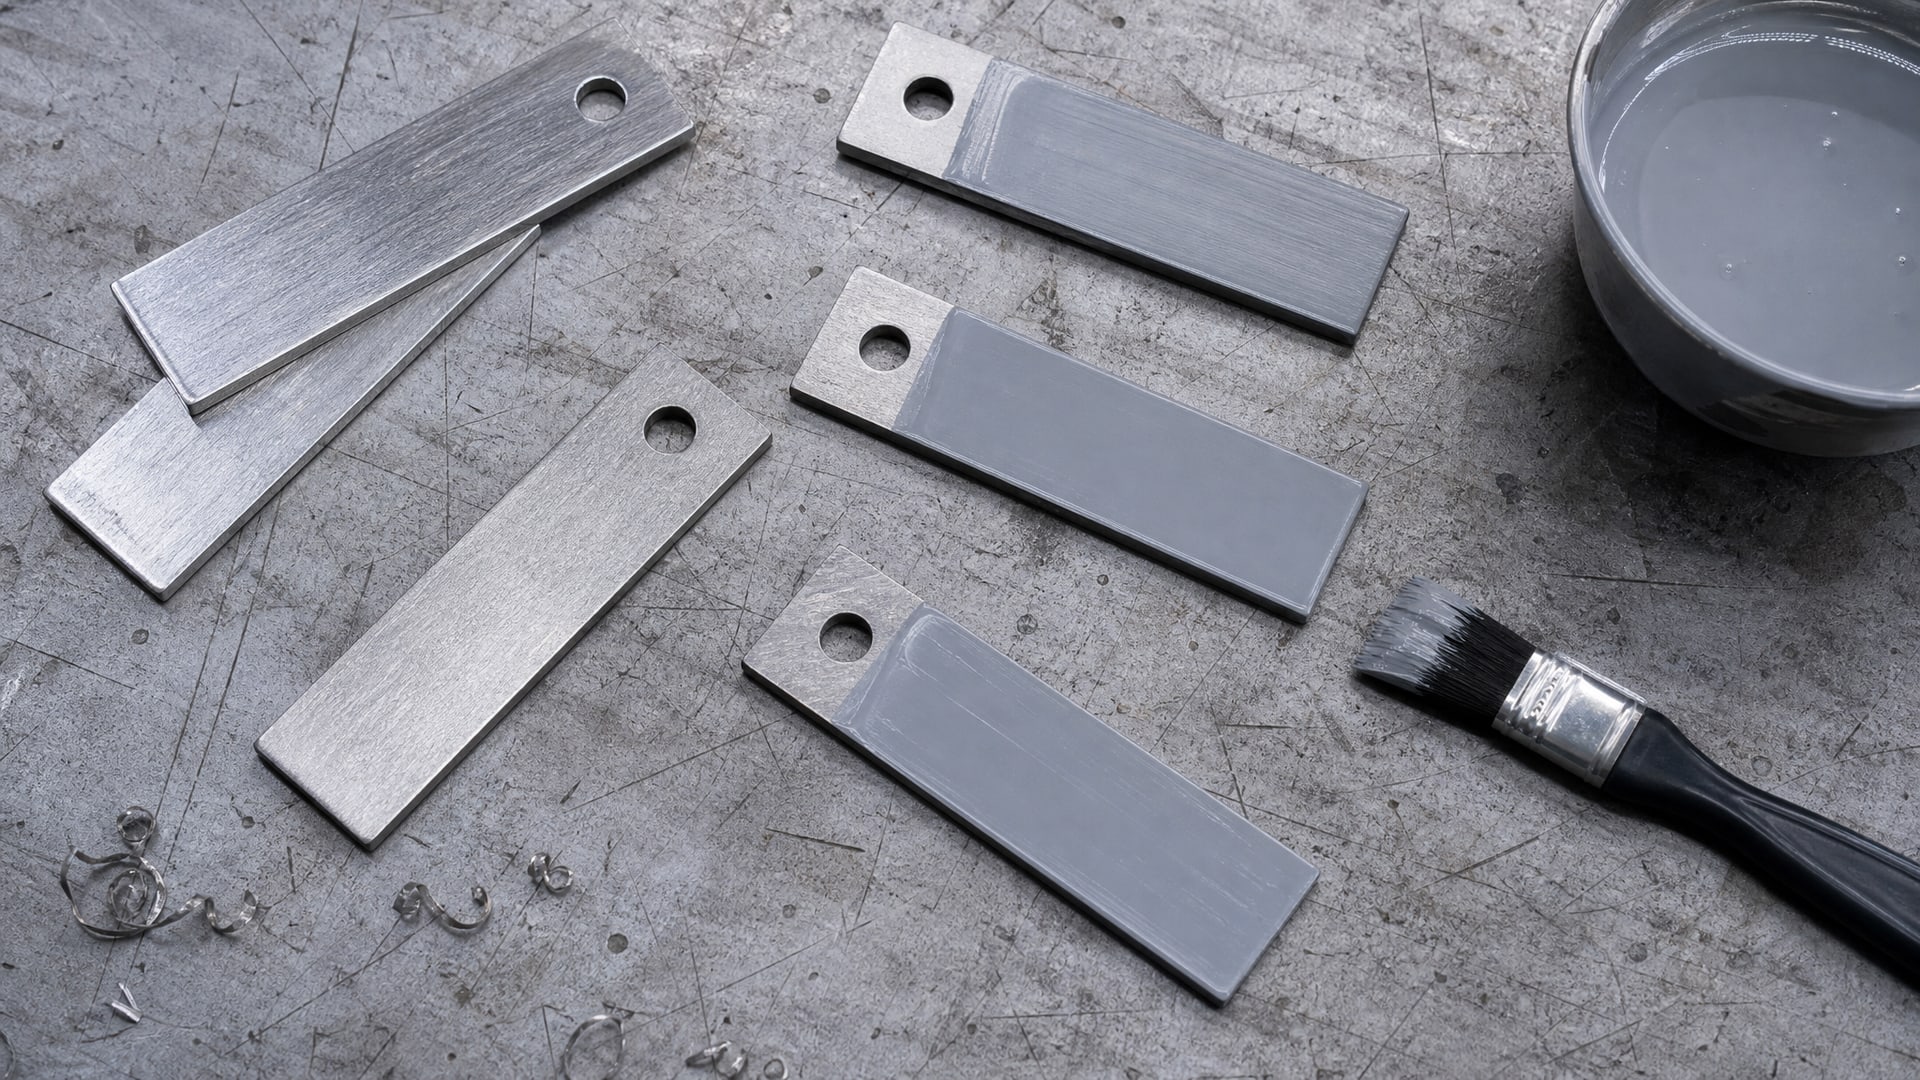
Российские и международные стандарты определяют методы:
Для коррозионной защиты стальных конструкций: - ISO 12944 - международный стандарт защиты от коррозии лакокрасочными системами; его требования гармонизированы с ГОСТ 34667; - ГОСТ 34667.1 (гармонизированный с ISO 12944-1:2017) - общие положения по выбору систем защиты от коррозии.
Для выбора и контроля неорганических покрытий: - ГОСТ 9.303-84 - выбор и обоснование металлических и неметаллических неорганических покрытий; - ГОСТ 9.302-88 - методы контроля металлических и неметаллических неорганических покрытий, включая измерение толщины и адгезии.
Для измерения толщины пленки: - ISO 25.220.20 - группа международных стандартов по контролю толщины защитных покрытий, включая микроскопический метод.
На практике это означает, что при закупке покрытия для замены импортного нужно проверить, что поставщик приводит результаты испытаний по одинаковым методикам: толщина сухой пленки в микронах, адгезия по стандартной шкале, твердость по Шору, совместимость с материалом пары.
Как организовать импортозамещение: практический чек-лист
Процесс замены импортного защитного покрытия на отечественное разбивается на несколько этапов.
Этап 1. Сбор информации об исходном материале Если возможно, получите техлист исходного покрытия у производителя оборудования или у текущего поставщика. Обратите внимание на: диапазон рабочих температур, способ нанесения (кисть, распыл, погружение), толщину сухой пленки (мкм), время отверждения, адгезию и совместимость с материалом пары.
Этап 2. Поиск российского аналога Напрямую ориентируйтесь на параметры, а не на название бренда. Подберите покрытие, которое совпадает по: - температурному диапазону (или превышает его); - типу отверждения (тепло, воздух, УФ) - режим должен быть осуществим на вашем оборудовании; - совместимости с материалом пары; - способу нанесения; - толщине пленки.
Для высокотемпературных узлов убедитесь, что температура отверждения не превышает допустимую для деталей и оборудования (обычно это 200-250°C для промышленных узлов).
Этап 3. Испытания и согласование Проведите пилотное нанесение на образец детали в реальных условиях. Снимите параметры адгезии, толщины, твердости и проверьте совместимость с соседними деталями (особенно с пластмассами и уплотнениями).
Этап 4. Контроль качества на производстве Договоритесь с поставщиком о регулярном контроле толщины пленки (толщиномер или микроскоп по ГОСТ 9.302-88), о проверке адгезии и о документировании результатов испытаний. Не полагайтесь на визуальный осмотр.
При нанесении на узлы с узким допуском по толщине (например, на направляющих скольжения) толщина должна сохраняться в пределах 10-15 мкм, иначе рабочие зазоры нарушатся. Если исходное покрытие имело толщину 8-12 мкм, а новое ложится в 15-18 мкм, это может привести к заеданию.
Высокотемпературные защитные покрытия для критичных узлов
На узлах, где детали испытывают постоянный нагрев (фильеры, прессующие ролики, нагреватели форм), требуется не просто антифрикционное, а именно высокотемпературное покрытие.
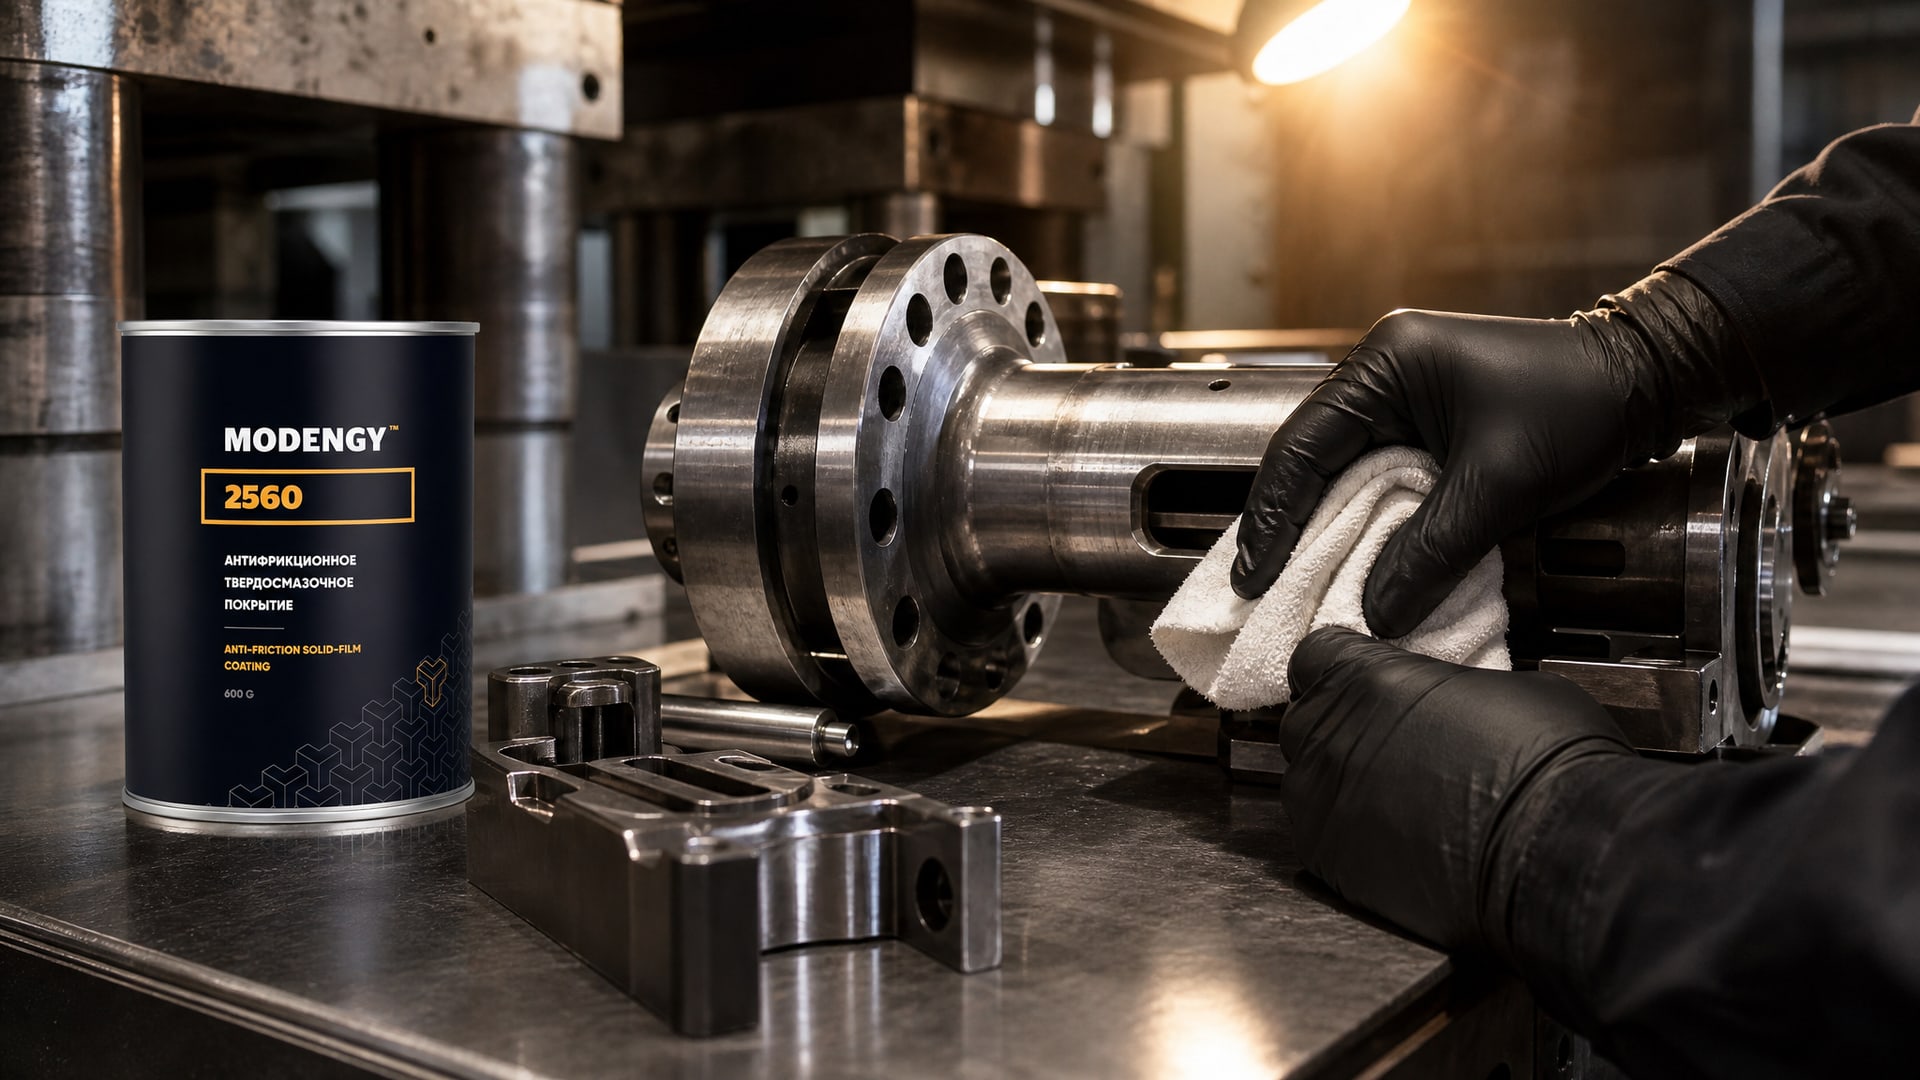
Такой материал должен выдержать от -70 до 310°C без потери адгезии и без расслаивания при циклических нагревах.
Основные требования к высокотемпературному покрытию для тайваньского производственного оборудования: - стабильность при температурных скачках (включение/выключение); - отсутствие хрупкости после отверждения; - совместимость с материалом обрабатываемого полимера (особенно важно для полистирола, поликарбоната, нейлона); - устойчивость к адгезии при длительном контакте с вязким материалом.
При работе в таких условиях решение проблемы износа и обеспечения антифрикционных свойств находится в правильно подобранном составе. Для высокотемпературных узлов трения скольжения применяют покрытия, которые отверждаются при 200-220°C, чтобы пленка полностью полимеризовалась и не размягчалась при рабочих нагревах. MODENGY 2560 - покрытие, разработанное именно для таких условий: оно обеспечивает стабильную адгезию в диапазоне рабочих температур и совместимо с пищевым полистиролом, что важно, если оборудование работает на продовольственных производствах.
Антифрикционные покрытия и импортные аналоги: чем руководствоваться при выборе
На рынке встречаются покрытия известных европейских и американских брендов, которые долгие годы поставляются вместе с тайваньским оборудованием.
Переход на российские аналоги требует ясного понимания: речь идет не о замене бренда, а о замене функции. Два покрытия с одинаковым названием, но разных производителей могут значительно отличаться по адгезии, температурному диапазону и совместимости с материалами.
Вместо того чтобы искать покрытие с точно таким же наименованием, сосредоточьтесь на: - диапазоне температур (исходное: -70 до 310°C; подойдет любое, которое это покрывает или превышает); - способе отверждения (если исходное отверждается при 220°C, то выбранное должно отверждаться при 220°C или ниже); - типе трения и материале пары (металл-металл, металл-пластик); - методах испытаний адгезии и толщины (ГОСТ 9.302-88, ISO методики).
Частая ошибка: закупщик находит покрытие с похожим названием, но с отверждением при 180°C вместо 220°C. На практике такое покрытие не будет полностью полимеризоваться при нанесении, и его адгезия упадет при первом же длительном нагреве узла. Результат - отслаивание пленки, возврат к поставщику и срыв сроков производства.
Совет инженера: если вам предложили российское покрытие как замену импортному, попросите техлист с полной таблицей испытаний. Проверьте пункты адгезии (должна быть не менее 4-5 баллов по ГОСТ 9.302-88), толщину сухой пленки, время отверждения и совместимость. Если техлист не содержит этих данных, это признак, что покрытие не прошло надлежащую аттестацию.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие и чем оно отличается от обычной смазки?
Твердосмазочное покрытие - это пленка, которая наносится один раз и работает как сухая смазка без дополнительного обслуживания. В отличие от жидкой смазки, оно не стекает, не пачкает соседние детали и не привлекает пыль. Оно идеально подходит для узлов, где нельзя допустить попадание масла, или где требуется частая очистка деталей.
Почему температура отверждения важнее, чем рабочая температура?
Если рабочая температура узла составляет 240°C, а отверждение покрытия происходит при 250°C, то пленка может размягчиться или даже расплавиться. Поэтому температура отверждения должна быть либо равна максимальной рабочей температуре, либо заметно ее превышать - обычно на 50-80°C. Это гарантирует, что пленка останется стабильной при циклических нагревах.
Можно ли наносить антифрикционное покрытие любым способом, или требуется специальное оборудование?
Способ нанесения зависит от состава. Одни покрытия наносят кистью или краскопультом (аэрозольно), другие требуют погружения или электростатического распыления. Неправильный способ нанесения приведет к неровной пленке, участкам с избытком или недостатком материала, и как следствие - к нарушению адгезии и износостойкости. Всегда проверяйте техлист на рекомендуемый метод нанесения.
Как проверить качество нанесенного покрытия на готовой детали?
Основные методы контроля: измерение толщины пленки толщиномером (должна быть 8-15 мкм), визуальный осмотр на предмет потеков и пропусков, проверка адгезии скотчем по ГОСТ 9.302-88 (вытягивание образца специальным клейким скотчем - пленка не должна отслаиваться) и испытание совместимости с материалом пары, если она критична (например, с пластиком).
Нужно ли для импортозамещения получать сертификат соответствия или достаточно техлиста?
Для промышленного применения недостаточно только техлиста. Нужна документация о соответствии стандартам (ГОСТ 9.303-84, ГОСТ 9.302-88 для выбора и контроля, ISO 12944 для коррозионной защиты). Попросите у поставщика протоколы испытаний, сертификат соответствия и рекомендации по применению. Это особенно важно, если оборудование работает в пищевом производстве или требует высокого уровня надежности.
Заключение
Импортозамещение антифрикционных и высокотемпературных покрытий - это не просто замена названия бренда на другой бренд, а переход на отечественные материалы, которые удовлетворяют одинаковым техническим требованиям и проходят одинаковый контроль качества. Ключ к успешной замене - это точный подбор по параметрам (температура, режим отверждения, совместимость с материалом пары), проверка техлистов и результатов испытаний по ГОСТ 9.302-88 и ISO 12944, а также пилотное нанесение на образец перед массовым внедрением.
При выборе поставщика российского покрытия убедитесь, что он предоставляет полную документацию с адгезией, толщиной пленки, совместимостью и методами испытаний. Затем согласуйте с производством схему контроля качества на входе и на выходе, чтобы каждая партия покрытия проходила проверку толщины и адгезии. Этот подход защитит вас от брака и обеспечит стабильную работу оборудования на долгие годы.