Выбрать смазку для высоких температур по одной цифре каплепадения - значит рискнуть отказом узла в критический момент. ASTM D2265 прямо указывает: температура каплепадения 300–400 °C не гарантирует, что смазка работает при этих же температурах непрерывно. Между лабораторной оценкой и реальным использованием на производстве лежит трехлетний путь испытаний, отсева и адаптации, где каждый этап раскрывает новые требования. Эта статья раскрывает, как происходит переход от стендовых тестов к производственному внедрению, какие параметры действительно определяют надежность, и как избежать типичных ошибок при подборе высокотемпературной смазки.
Знание этого процесса критично для инженеров, закупщиков и специалистов ремонтных служб: оно помогает экономить время, предотвращать дорогостоящие отказы оборудования и правильно интерпретировать технические данные производителей.
Этап 1: лабораторный отбор и неправильная интерпретация показателей
Большинство закупщиков начинают с точки каплепадения.
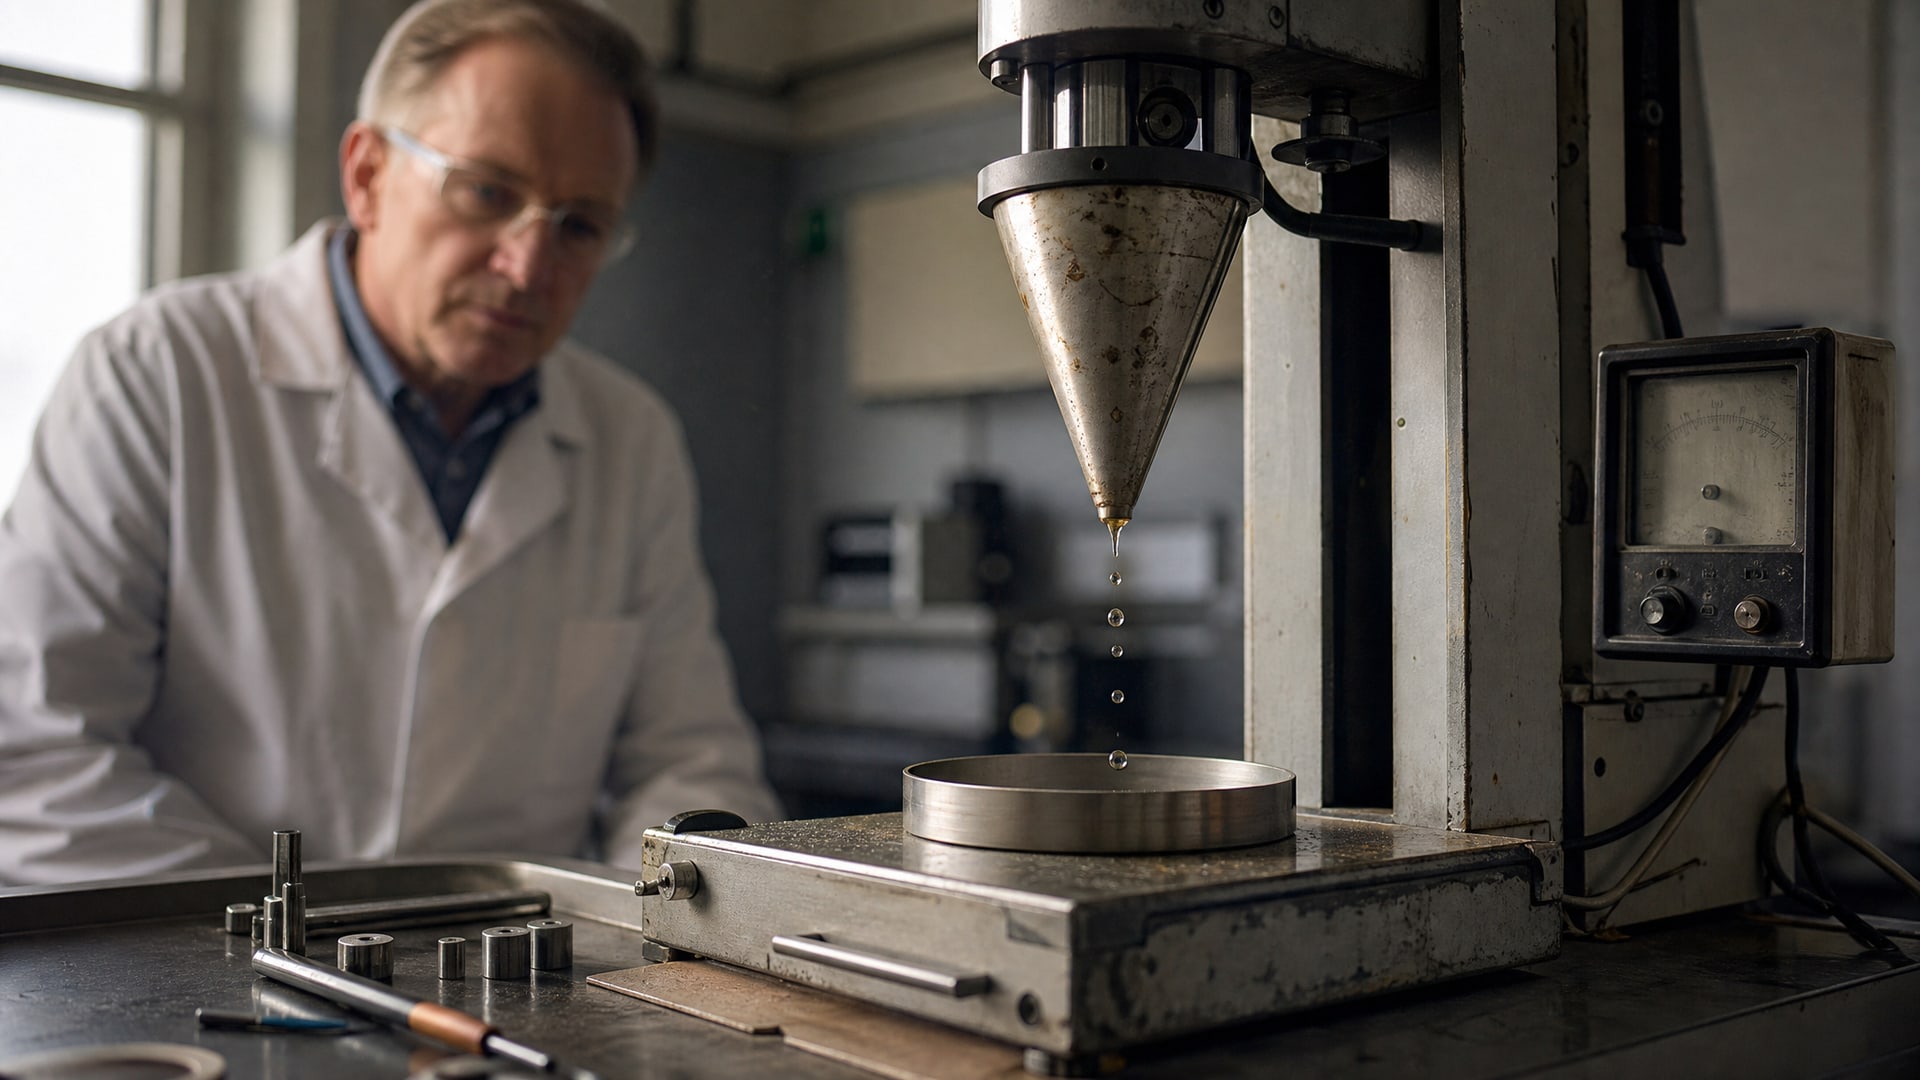
ASTM D2265 измеряет температуру, при которой смазка капает из конуса - простой и воспроизводимый тест. Но вот беда: он работает только до 200 °C. Выше этого порога корреляция между каплепадением и фактической рабочей температурой разрушается. Смазка может иметь каплепадение 350 °C и при этом окисляться (деградировать) уже при 180 °C непрерывной работы.
Одновременно с каплепадением проверяют испаряемость. ASTM D972 и ASTM D2595 измеряют потери на испарение в указанных температурных диапазонах - это принципиально важный параметр для узлов, работающих выше 150 °C. Если смазка испаряется быстро, она высыхает, зазоры растут, трение увеличивается, и узел отказывает за несколько месяцев вместо планируемого ресурса.
На этом же этапе смотрят на консистенцию по NLGI. Класс NLGI 2 - диапазон пенетрации 265–295 - считается универсальным для большинства подшипников и редукторов. Но для централизованных систем смазки нужны более мягкие NLGI 00, 0 или 1, иначе не пройдет по трубкам. Графитовые смазки для высоких температур обычно выпускают в классах NLGI 1–2, так как более жесткие консистенции затрудняют проникновение графита в микрошероховатость сопряжения.
Третий параметр - классификация по ISO 12924 и DIN 51502. В DIN 51502 температурный класс обозначается буквой: S = +200 °C, T = +220 °C, U = выше 240 °C. Это помогает быстро сориентироваться, но опять же - это потолок, а не средняя рабочая температура.
Как выглядит реальный лабораторный отбор
Из каталогов выбирают 5–10 кандидатов, затем проверяют:
Каплепадение (D2265) - минимум 280 °C для высокотемпературной смазки
Испаряемость при 100 °C за 22 часа (D972) - обычно допуск < 3–5 % для работы до 150 °C
Испаряемость при 150 °C за 22 часа (D2595) - допуск < 5–8 % для узлов выше 150 °C
Окислительная стабильность (ASTM D942 для NLGI HPM сертификации) - оценивает, как смазка стареет
Класс NLGI и структура загустителя (литиевая, полимочевина, комплексная и т.д.)
На этом этапе отсеиваются явные кандидаты, которые не подходят по базовому профилю. Остаются 2–3 финалиста.
Этап 2: стендовые ресурсные испытания - от лаборатории к реальности
Лабораторные параметры показывают потенциал, но не доказывают, что смазка реально прослужит в подшипнике, крестовине или редукторе при высокой температуре.
Для этого существуют ресурсные тесты.
ASTM D3336 - стандартный тест ресурса смазки в шарикоподшипниках при температуре, высокой скорости вращения и малой нагрузке. Смазка закладывается в подшипник, узел вращается при температуре 150 °C (или выше, в зависимости от задачи), и фиксируется время, пока смазка не деградирует настолько, что повышается момент трения. Результат выражается в часах: чем больше, тем лучше ресурс при высокой температуре.
SKF R2F, R0F, R0F+ - ресурсные тесты производителя подшипников. R2F оценивает ресурс в подшипнике при температуре и скорости близко к рабочим условиям. R0F и R0F+ - тесты на экстремальные условия. SKF приводит также понятие HTPL (high temperature performance limit) - это рабочая температура, при которой смазка гарантирует установленный ресурс. Это уже не просто цифра из каталога, а результат реального испытания.
ASTM D6184 - определение высокотемпературного oil bleed. При повышении температуры из пластичной смазки выделяется базовое масло. Слишком быстрое выделение приводит к подсыханию консистентной части, замедленное - к избытку масла и вытеканию. D6184 позволяет подобрать оптимальный баланс для конкретной температуры и конструкции узла.
На этапе стендовых испытаний из трех финалистов обычно остается один, реже два. Объем испытаний: 100–300 часов на тест, несколько температурных точек (100 °C, 130 °C, 150 °C, иногда 180 °C), итого 3–6 месяцев работы лаборатории.
Совет инженера: когда графит действительно нужен
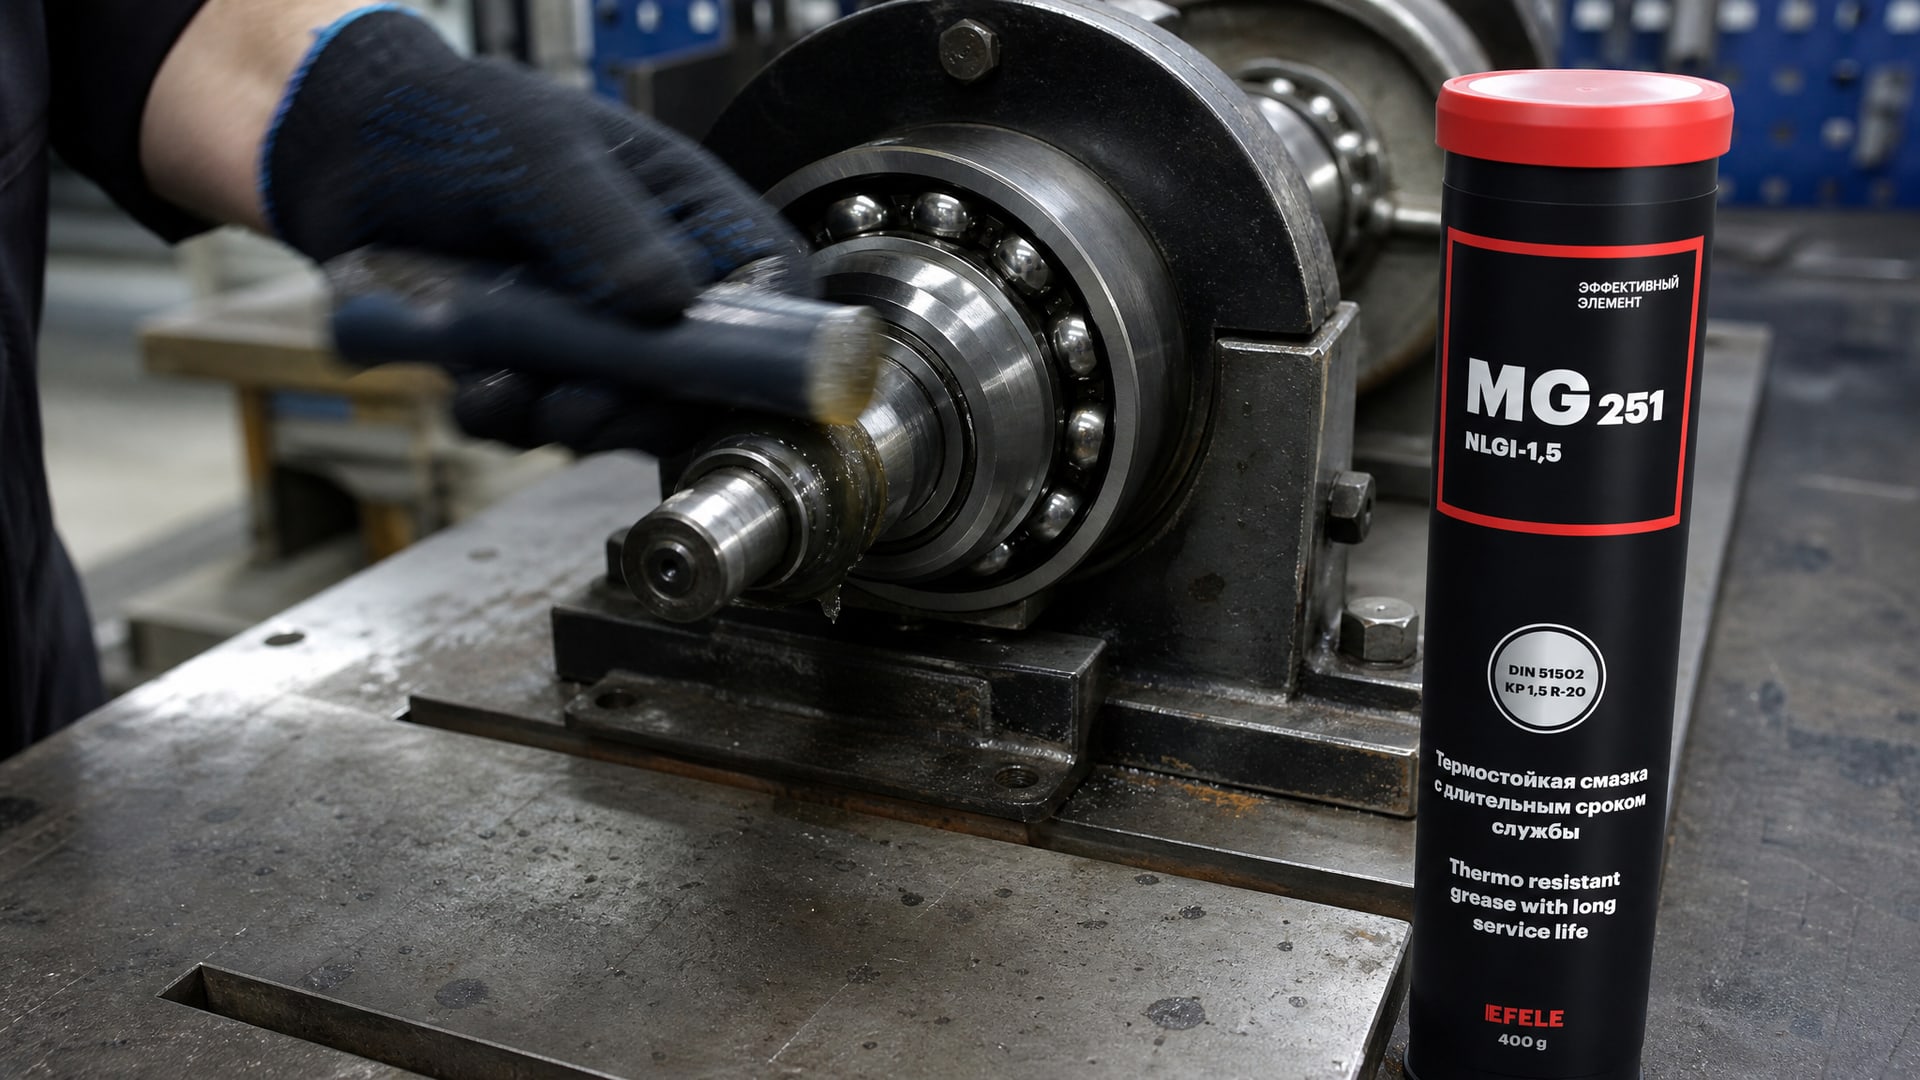
Графитовая смазка для высоких температур часто воспринимается как универсальное решение. На деле графит решает частную задачу: снижает трение между металлическими поверхностями благодаря слоистой структуре. Но графит нейтрален к температуре - его основная роль остается той же на 20 °C и на 200 °C. Что меняется с температурой - это поведение базового масла и загустителя. На стендовых испытаниях выясняется, что графитовая смазка с полимочевинным загустителем (например, EFELE MG-251 в формуле для высоких температур) показала меньшую испаряемость и больший ресурс, чем литиевая смазка с тем же содержанием графита. Это не магия графита, а правильный выбор остальных компонентов.
Этап 3: пилотные испытания на реальном оборудовании
Стендовые тесты идеальны: контролируемая температура, чистота, постоянная нагрузка.
Производство - нет. Смазка может попасть под абразивную пыль (например, в редукторе, перемалывающем кварц), может быть загрязнена водой конденсата, может испытать ударные нагрузки, которые на стенде не моделировались.
Пилотные испытания обычно длятся 6–12 месяцев на одном участке или машине. Параллельно с основной партией используют смазку, которая уже отработала определенный ресурс на производстве (иногда годами). Затем сравнивают результаты: как часто нужна дозаправка, есть ли отказы, как выглядит деградация при разборке узла.
На этом этапе выясняются:
Реальный расход смазки в месяц или на тонну продукции
Интервалы пополнения (каждый день, неделя, месяц)
Изменение вязкости базового масла (старение)
Окисление и накопление кислот (кислотное число)
Абразивное износ поверхностей, контролируемый через анализ железа в смазке
Эффективность защиты от коррозии во влажной среде (если релевантно)
Для подшипников пилот включает периодический разбор и визуальный осмотр. Нормальный результат: лаковый налет на внутренней обойме, тонкий полимерный слой, без локальных окислений и без абразивных борозд. Если видны задиры, сколы керамических микрошариков или толстый темный нагар - смазка не подходит.
Этап 4: промышленное внедрение и фиксация норм
После успешного пилота смазка переходит на промышленное применение.
На этом этапе закупщик согласовывает с производителем смазки:
Температурный диапазон применения. Например: –10…+180 °C для непрерывной работы, краткие пики до +200 °C.
Класс NLGI и способ подачи. Если это вибрационное оборудование, может потребоваться более мягкий класс для лучшего проникновения; если закрытый подшипник, допустима NLGI 2.
Интервалы дозаправки (в часах, днях или на объем производимого товара).
Допуски по NLGI HPM, если требуется сертификация. NLGI HPM сертификация включает дополнительные тесты: окислительную стабильность (D942), высокотемпературный oil bleed (D6184), часто также D3336.
Соответствие ISO 12924 / DIN 51502 и другим локальным стандартам.
После этого смазка попадает в закупочные спецификации, и ее используют на всех аналогичных узлах. Контроль продолжается: ежегодная проверка оборудования, анализ образцов на предмет деградации, оценка интервалов замены.
Таблица ниже показывает, как меняется набор показателей по этапам трехлетнего цикла:
| Показатель | Этап 1: Лаборатория | Этап 2: Стенд | Этап 3: Пилот | Этап 4: Производство |
|---|---|---|---|---|
| Каплепадение D2265 | ✓ | - | - | Типовое значение |
| Испаряемость D972/D2595 | ✓ | - | Косвенно (расход) | Проверка в начале партии |
| ASTM D3336 или R2F | - | ✓ | - | Типовое значение |
| Окислительная стабильность D942 | - | ✓ | Анализ образца | Анализ образца 1–2 раза в год |
| High temp oil bleed D6184 | - | ✓ | - | Типовое значение |
| NLGI класс | ✓ | ✓ | ✓ | Фиксированный класс |
| Визуальный осмотр узла | - | - | ✓ | При плановом ремонте |
| Анализ железа в смазке | - | - | ✓ | По регламенту |
| Актуальность партии | - | - | - | Контроль при приеме |
Как выбрать смазку для высокой температуры самостоятельно: типичные ошибки
Ошибка 1: «Каплепадение 350 °C - значит, подходит для 350 °C»
Это заблуждение возникает из прямого прочтения цифры. ASTM D2265 сам по себе не предсказывает верхнюю рабочую температуру. Выше 200 °C каплепадение - это просто верхняя граница консистенции, но не показатель, что смазка там реально работает. На производстве это ведет к ранним отказам подшипников и простоям.
Ошибка 2: «Чем выше NLGI, тем стабильнее смазка при жаре»
NLGI - это класс консистенции (пенетрация при 25 °C), а не мера термостойкости. NLGI 3 жестче, чем NLGI 2, но это не делает ее более термостойкой. На деле жесткая NLGI может плохо распределяться при высокой температуре и подсыхать. Для высокотемпературных узлов часто нужна NLGI 1 или даже 0.
Ошибка 3: «Если в смазке графит, она подходит для любых высоких температур»
Графит хорош для снижения трения, но не гарантирует термостойкость базового масла или загустителя. Графитовая смазка старого образца на литиевом загустителе может испаряться быстрее, чем бесцветная смазка на полимочевине. Только испытания показывают реальную пригодность.
Ошибка 4: «Один тест на лаборатории достаточен»
Это экономия на свою голову. Для высоких температур нужен минимум набор: каплепадение, испаряемость, окислительная стабильность, ресурсный тест (D3336/R2F). Один параметр удовлетворяет только одному требованию, остальные остаются неизвестными.
Ошибка 5: «Производитель заявил high temperature - значит, точно работает везде»
Производители указывают верхнюю температуру с запасом. На практике она зависит от конкретного узла, нагрузки, скорости и соседства с абразивом. Только пилотные испытания подтверждают пригодность для конкретной задачи. Смазка, которая прошла пилот на шпиндельном подшипнике, может не подойти для редукторной муфты.
Специфика смазок для подшипников и крестовин при высокой температуре
Для подшипников качение при высокой температуре - это стресс.
Смазка должна:
Сохранять вязкость базового масла на нужном уровне (не загущаться и не разжижаться).
Не испаряться, иначе подшипник работает в режиме граничного трения.
Оставаться липкой (сохранять адгезию) к поверхности качения, иначе ее сдирает вращением.
Для крестовин (шарнирных соединений) требования иные: смазка должна выдерживать деформации, не вытекать из зазоров, не окисляться при температурных циклах (холод-жар-холод).
На практике для подшипников часто выбирают смазку с полимочевинным загустителем, так как она лучше держит структуру при нагреве. Для крестовин - комплексные литиевые смазки с улучшенной адгезией.
Контроль качества и отслеживание деградации
После внедрения смазка требует контроля.
На производстве ведут:
Визуальный осмотр при плановом ремонте: цвет, запах, наличие отложений.
Анализ кислотного числа по ASTM D664 - показывает окисление. Предельное значение обычно 1–2 мг KOH/г для новой смазки класса H1 или универсальной.
Анализ железа в смазке по ASTM D5185 - абразивный износ подшипников. Норма для чистой смазки: < 100 ppm Fe. Если железа > 300 ppm, узел требует внимания.
Вязкость базового масла - контролируют, что масло не загустилось и не разжидилось сверх нормы.
Содержание воды - если смазка впитала влагу из воздуха, может начаться ржавление и ускоренное окисление.
Периодичность анализа зависит от критичности узла: для ответственных подшипников редакторов - каждые 3–6 месяцев, для стандартных - раз в год.
Часто задаваемые вопросы
Какая смазка для высокой температуры нужна для подшипников?
Выбирают по трем показателям: каплепадение минимум 280 °C, испаряемость по D2595 менее 5 %, ресурсный тест ASTM D3336 не менее 100 часов при рабочей температуре. Класс NLGI - обычно 1–2, загуститель - полимочевина или литиевый комплекс. Финальный выбор требует пилотного испытания на конкретном подшипнике.
Смазка консистентная для высокой температуры: есть ли разница между 200 °C и 300 °C?
Да, существует. При 200 °C смазка может работать за счет корректного базового масла и нормальной испаряемости. При 300 °C критичны окислительная стабильность и структура загустителя - многие обычные загустители деградируют. Для 300 °C используют смазки с полимочевиной или молибденовым дисульфидом.
Графитная смазка для высоких температур: насколько она лучше обычной?
Графит снижает коэффициент трения, но не улучшает термостойкость смазки саму по себе. Преимущество графитовой смазки в высокотемпературной задаче зависит от качества базового масла и загустителя. Правильно подобранная графитовая смазка работает лучше, чем бесцветная с худшим загустителем, но не наоборот.
На сколько повышается температура каплепадения в одну партию?
ASTM D2265 предусматривает небольшие отклонения - обычно ±5 °C для производственного контроля. Если двигатель в партии каплепадение разное, это говорит о нарушении технологии. Используют в работе минимальное значение из партии, а саму партию проверяют дополнительно.
Смазка для высокого температуры суппорта тормоза: какую выбрать?
Суппорт тормоза испытывает импульсные перепады температуры (зажимание - охлаждение). Нужна смазка с адгезией (липкостью) к металлу и водостойкостью. Каплепадение 250–280 °C, испаряемость по D972 < 3 %, класс NLGI 2. Часто это литиевая комплексная смазка с присадками против коррозии.
Заключение
Путь от лабораторных тестов к промышленному внедрению высокотемпературной смазки занимает 2–3 года и включает четыре четко определенные этапа: лабораторный отбор по каплепаданию, испаряемости и окислительной стабильности; стендовые ресурсные испытания (ASTM D3336, R2F); пилотные испытания на реальном оборудовании; масштабирование с фиксацией норм применения и регламента контроля. Каждый этап отсеивает неподходящие кандидаты и раскрывает скрытые требования задачи. Самая частая ошибка - выбирать по одной цифре (каплепадение или NLGI), забывая, что высокотемпературная надежность - это комбинация показателей, а не один параметр.
Следующий шаг: если вы готовите спецификацию для подбора высокотемпературной смазки, запросите у кандидата полный набор данных по ASTM D2265, D2595, D3336, D942 и класс NLGI. Затем проведите минимум трехмесячный пилот на одной машине, с анализом деградации каждый месяц. Только после этого расширяйте закупку на весь парк. Такой подход предотвращает простои и гарантирует, что смазка реально работает при ваших температурах, а не только по названию.