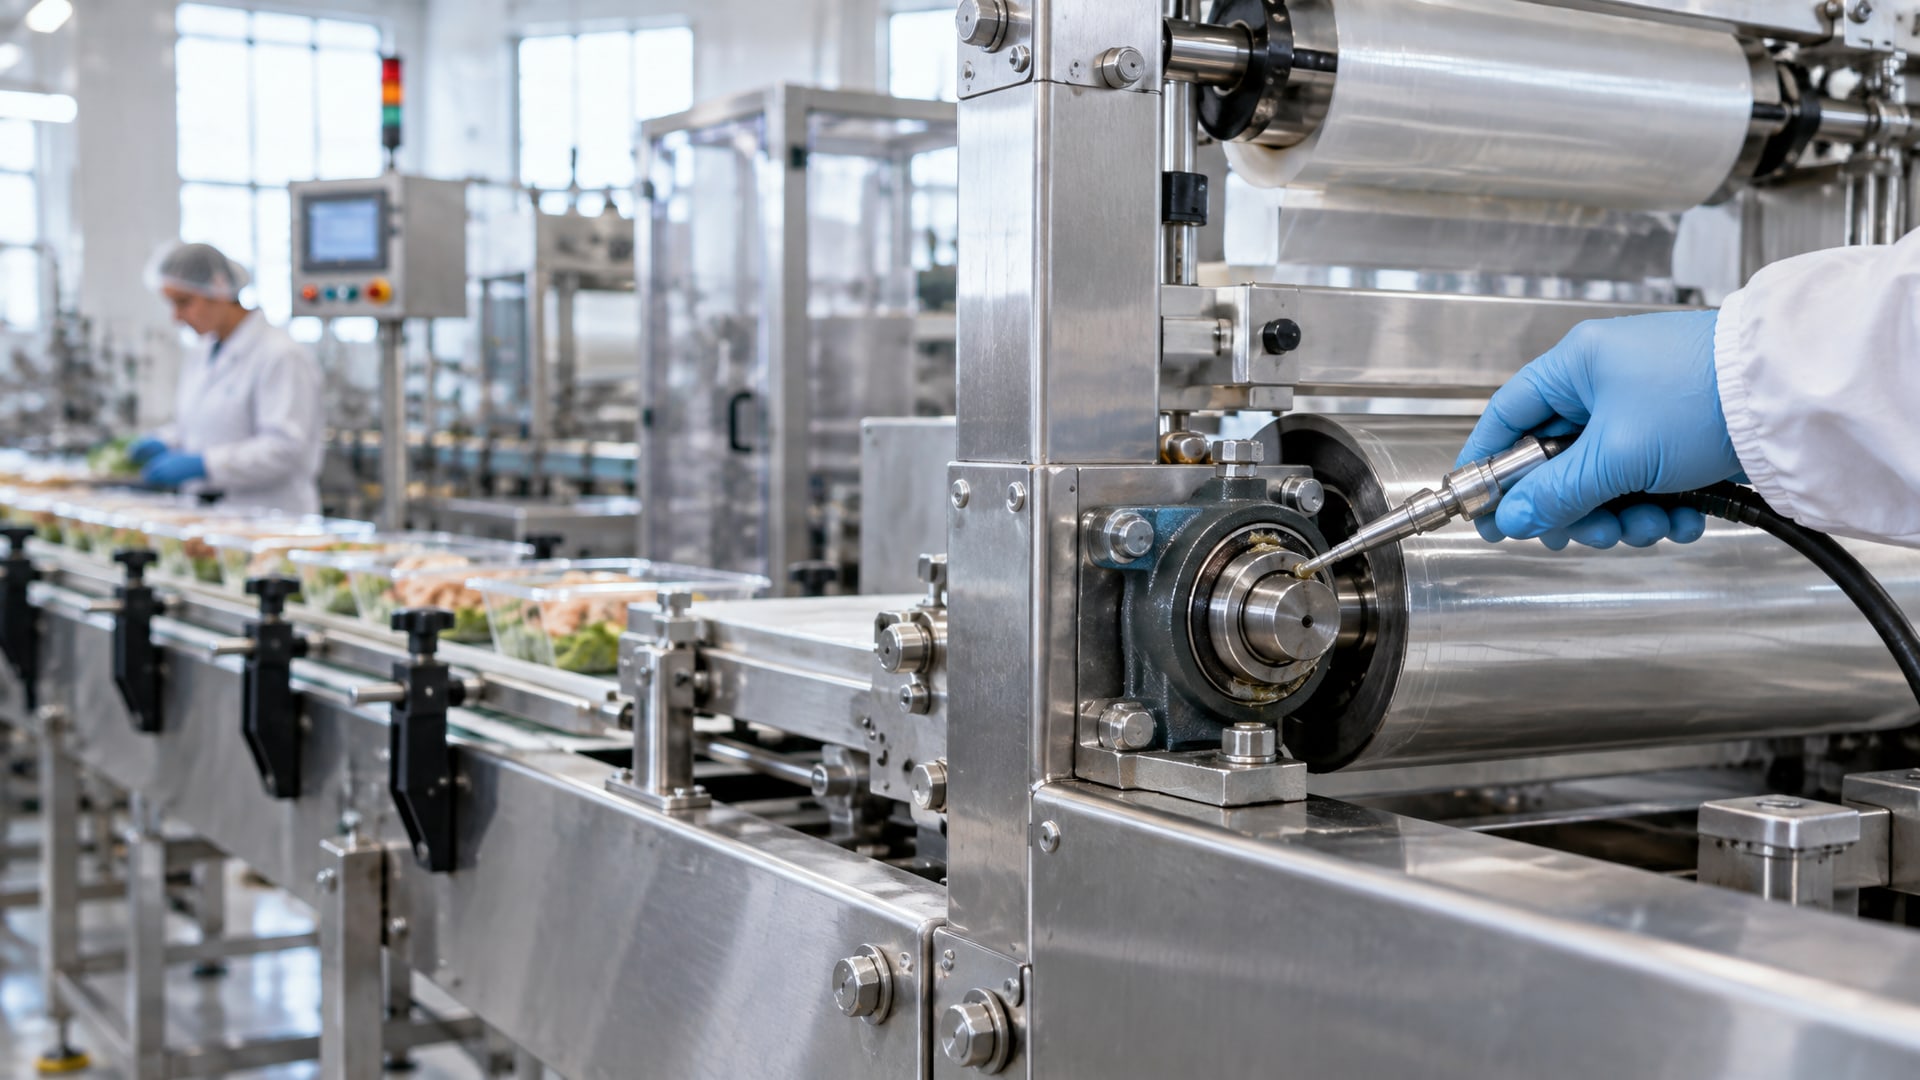
Смазки H1 давно перестали быть опциональным выбором для пищевого производства - они стали минимальным требованием аудиторов при проверке по HACCP. Но вот парадокс: просто купить смазку с пометкой «food grade» и залить ее везде недостаточно. Аудиторы смотрят вовсе не на маркетинговую надпись, а на актуальную регистрацию продукта, карточку точек применения, историю нанесения и то, документирована ли смазочная программа как элемент управления риском в самом HACCP-плане.
Статья разберет, почему именно H1-смазки критичны для пищевой безопасности, как они классифицируются, что именно проверяют аудиторы, и как правильно организовать смазочную программу, чтобы она не стала узким местом при очередной проверке. Если ты закупщик, инженер или начальник цеха - эта информация поможет избежать несоответствий и дорогостоящих корректирующих действий.
Что такое H1 и почему это не просто маркировка
H1 - это не просто метка на банке.
Это категория смазок, разработанная для пищевой промышленности и обозначающая, что материал может применяться в зонах, где существует риск случайного контакта пищи со смазкой. Ключевое слово здесь - «случайный». Если смазка капнула из подшипника неплотного уплотнения или вышла из зазора направляющей при нормальной эксплуатации, это попадает под определение incidental contact. Прямой же пищевой контакт (например, в разделительных агентах) требует категории 3H, что совсем другое.
При прямом контакте со смазкой пищевого продукта количество загрязнения не должно превышать 10 ppm. Это значение установлено FDA в нормативе 21 CFR 178.3570 и используется в аудитах как базовый порог приемлемости. Для некоторых типов смазок (например, силиконовых) требование еще строже - до 1 ppm. Поэтому выбор H1 - это не только декларирование «пищевой безопасности», но и гарантия того, что базовые масла, загустители и все присадки прошли проверку и одобрены регулятором именно для такого применения.
На практике H1 встречается там, где пищевой продукт может пройти над смазочной точкой или где отказ уплотнения теоретически способен привести к просачиванию смазки в производственную среду. Это борта конвейеров, подшипники ременных приводов над линией фасовки, направляющие упаковочного оборудования - те места, где смазка нужна, но контакт с пищей остается риском.
Почему аудиторы требуют актуальную регистрацию, а не просто паспорт
Одна из самых частых ошибок закупщиков - опора на даташит или паспорт качества от поставщика.
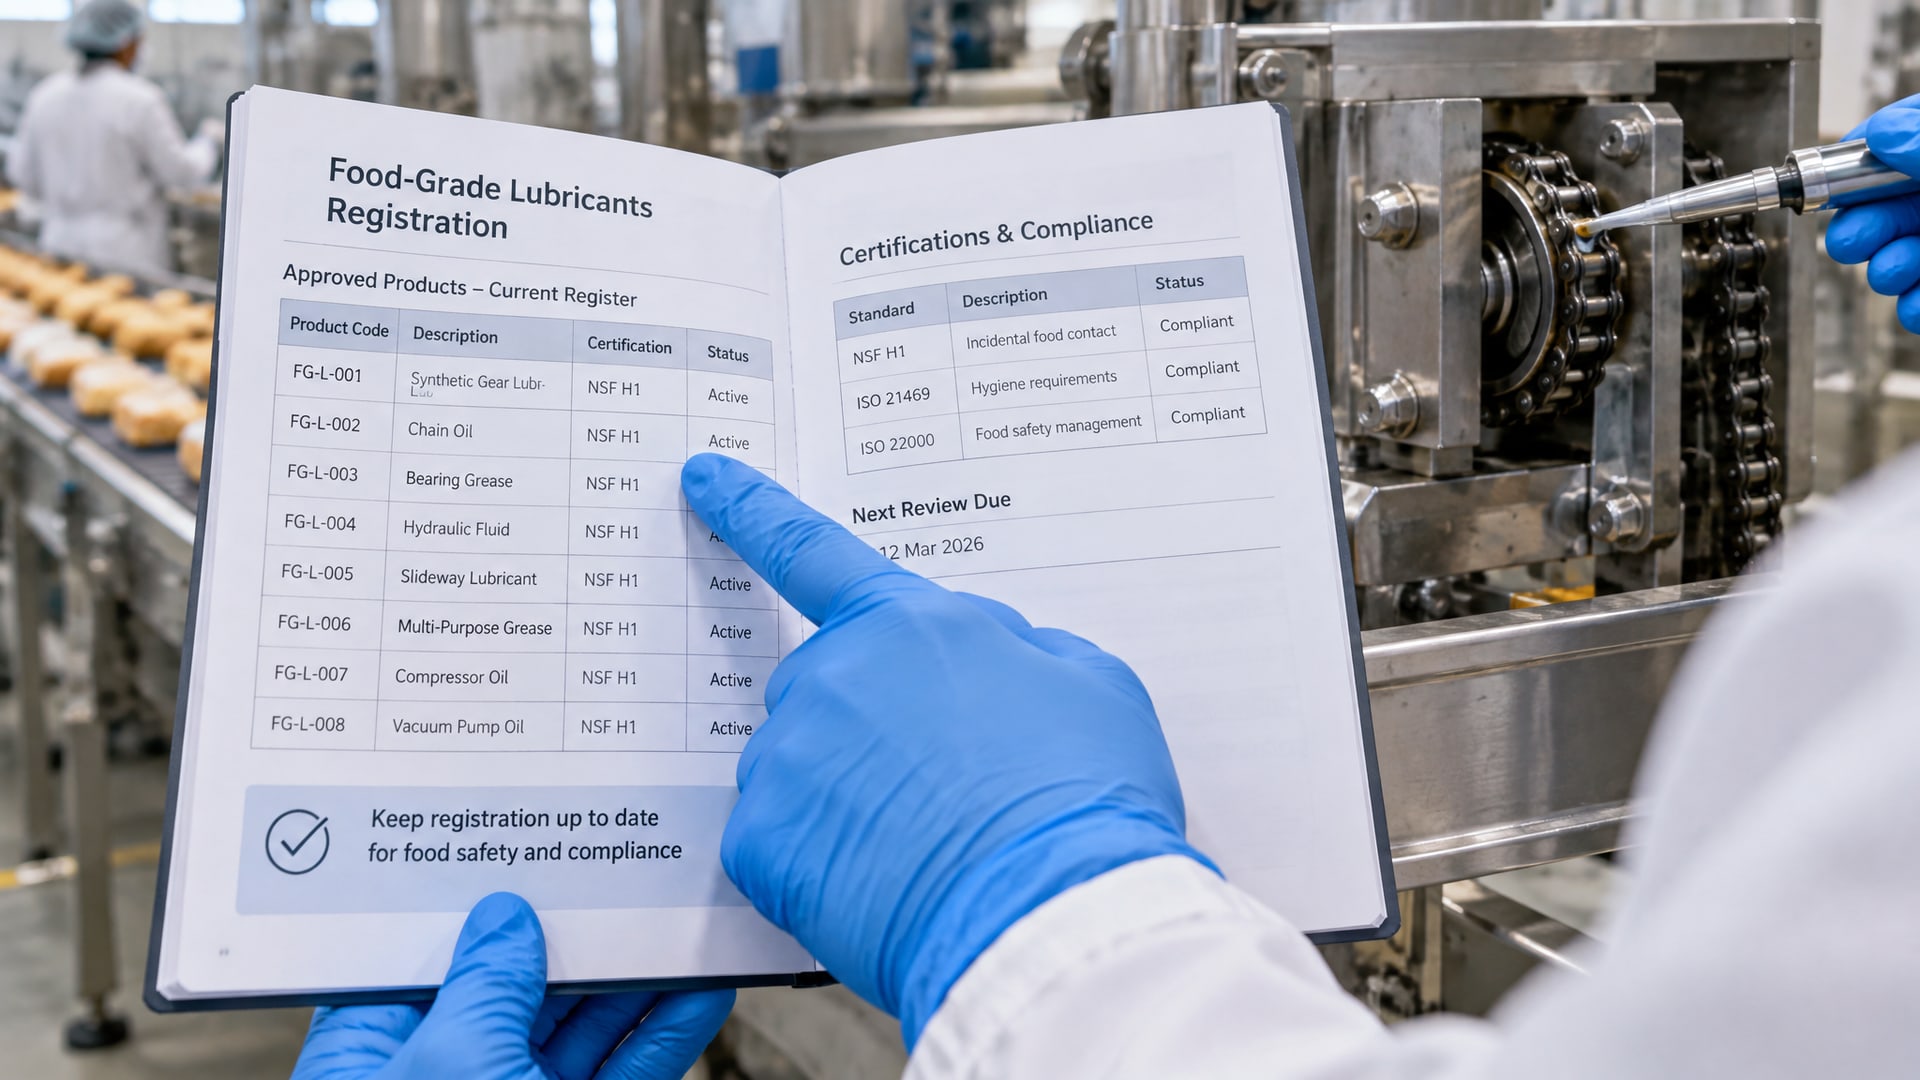
Аудитор открывает свой экземпляр реестра NSF White Book (ведомого NSF International) или другого аккредитованного реестра и проверяет - есть ли там ровно этот продукт под ровно этим артикулом с ровно этой регистрацией. Если в реестре указана одна версия смазки, а на площадке лежит другая, даже если имя бренда одно и то же - это несоответствие.
Почему так строго? Потому что регистрация в NSF - это не декларация производителя, а независимая проверка. Организация провела тесты на миграцию вредных веществ в пищу, убедилась, что состав соответствует стандартам, и выдала номер регистрации именно для конкретной формулировки. Если производитель изменит поставщика загустителя или присадки, регистрация может измениться или вообще потребоваться переаттестация.
Для аудита важно еще несколько моментов. Во-первых, регистрация должна быть актуальной (не истечшей) - аудитор может проверить это в онлайн-реестре. Во-вторых, регистрация должна соответствовать именно той точке применения, где смазка используется. Нельзя взять смазку, зарегистрированную для подшипников, и залить ее в открытый механизм, где пищевая цепь проходит совсем рядом. В-третьих, рекомендации производителя оборудования имеют приоритет - если изготовитель конвейера указал свой допуск к смазке, нужно этому следовать, а не искать более дешевый аналог из общего каталога.
Как организовать инвентаризацию смазок для аудита
Аудиторы начинают проверку смазок не с посещения цеха, а с просьбы показать документацию.
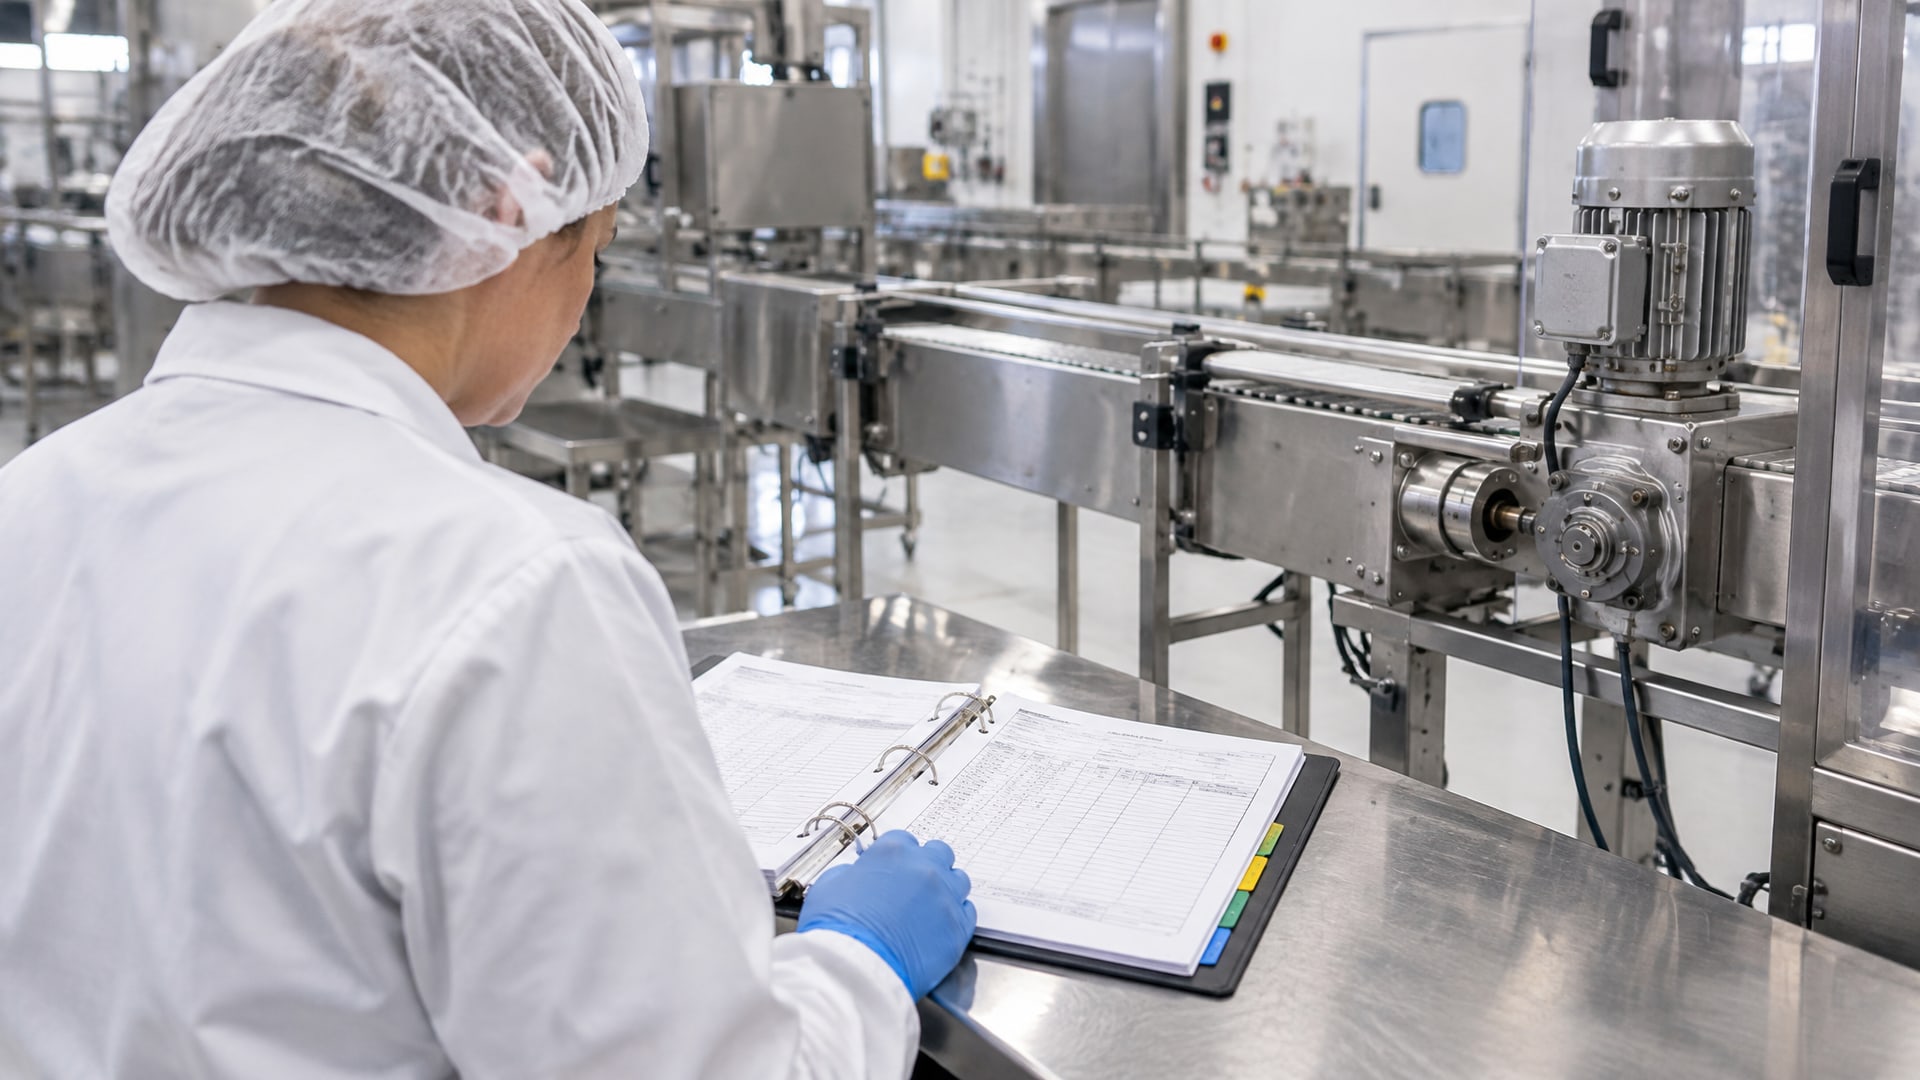
Первый документ - полный реестр всех смазок, используемых на площадке. Неправильно, когда в реестре записано пять смазок, а в цехе на полках стоит двадцать. Сюда включаются смазки, которые внесли подрядчики (например, при ремонте), которые оставили прежние команды, которые используют в служебных автомобилях. Все это должно быть просмотрено, классифицировано и либо удалено, либо задокументировано.
Для каждой смазки, которая остается на площадке, нужна карточка с минимальной информацией:
Коммерческое имя и номер регистрации NSF (если применяется H1).
Артикул или номер партии.
Точки применения: конкретное оборудование, его ID или инвентарный номер, четко указанное место (например, «подшипник ведущего ролика конвейера К-3»).
Тип контакта: может ли пищевой продукт попасть на эту смазку или попадает ли смазка туда, где лежит пищевой продукт?
Рекомендуемая периодичность нанесения (по OEM).
История нанесения: дата, кто нанес, сколько.
Это не оформляется в одном документе. Карточка может быть бумажной, может храниться в учетной системе, может быть в виде таблицы - главное, что данные должны быть актуальны и доступны при аудите. Аудитор может попросить показать журнал и проверить, соблюдались ли интервалы перезакладки. Если вы заявили, что смазку наносят раз в месяц, а в журнале перерыв в три месяца, это будет вопросом.
Интеграция смазочной программы в HACCP-план
На многих пищевых производствах смазка - это просто часть обслуживания оборудования.
Но с точки зрения HACCP это управляемый риск, и он должен быть отражен в самом плане. Смазка рассматривается как потенциальный источник химического загрязнения пищевого продукта. Чтобы этот риск контролировать, нужна документированная мера.
Встроить смазочную программу в HACCP можно несколькими способами:
Определить смазку как контролируемый параметр на определенных критических точках управления (ККУ). Например, если подшипник конвейера, который проходит над открытым продуктом, классифицирован как ККУ по микробиологическому или физическому контаминированию, то смазка становится контролем.
Сделать смазку элементом Программы предварительных условий (PrP) - программы поддерживающих мер, которая обеспечивает гигиеничность и управляет рисками окружающей среды.
Определить в плане действия при выявлении несоответствия: если обнаружена неправильная смазка, использованная в запрещенной точке или просрочена регистрация - что нужно сделать, кому докладывать, как корректировать.
Аудитор смотрит именно на эту связь. Он проверяет, содержит ли HACCP-план упоминание о смазках как об управляемом риске, описаны ли критерии для выбора смазок, и есть ли в документе указание на то, что смазочная программа проверяется регулярно. Если смазки в HACCP-плане не упомянуты вообще, аудитор может счесть это пробелом.
Выбор правильной смазки: критерии на практике
На пищевом производстве при выборе H1-смазки инженер должен ответить на несколько вопросов.
Во-первых, какую задачу должна решать смазка? Если это высоконагруженный подшипник под конвейером, требуется пластичная смазка с хорошей адгезией (способностью держаться на поверхности) и вязкостью, рассчитанной на текущие скорости и температуры. Если это направляющая, где нужна тонкая пленка без выдавливания излишков, критична консистенция - обычно это NLGI 1 или 2.
Во-вторых, какой интервал смазки предусмотрен? На современном оборудовании интервалы часто составляют от недели до месяца. Здесь важно выбрать такую смазку, которая не будет выходить из строя между смазками и не создаст липких отложений, привлекающих пыль и грязь. Многие пищевые производства отдают предпочтение смазкам, которые можно наносить чаще небольшими порциями, нежели редко - это проще контролировать и менее рискованно при неправильном хранении или нарушении дисциплины.
В-третьих, какие среды окружают смазку? На пищевом производстве часто применяют влажную уборку, санитарные растворы, иногда водяной пар. Смазка должна быть водостойкой и химически инертной по отношению к дезинфицирующим средствам. Если смазка начнет разлагаться при контакте с моющей водой, она потеряет смазывающие свойства и потенциально может выделить нежелательные вещества.
В-четвертых, имеет ли смазка допуск именно для этого типа оборудования? На современной пищевой линии могут быть подшипники от разных производителей, разные типы направляющих, разные уплотнения. Один производитель может указать в рекомендациях конкретный класс вязкости и тип загустителя. Нельзя игнорировать эти указания ради упрощения номенклатуры смазок на складе. На практике инженеры, имеющие опыт пищевых производств, часто применяют универсальные H1-смазки, которые подходят для большинства подшипников: они держат консистенцию при влажности, не сбегают из зазоров при небольших вибрациях и имеют регистрацию как для подшипников, так и для направляющих.
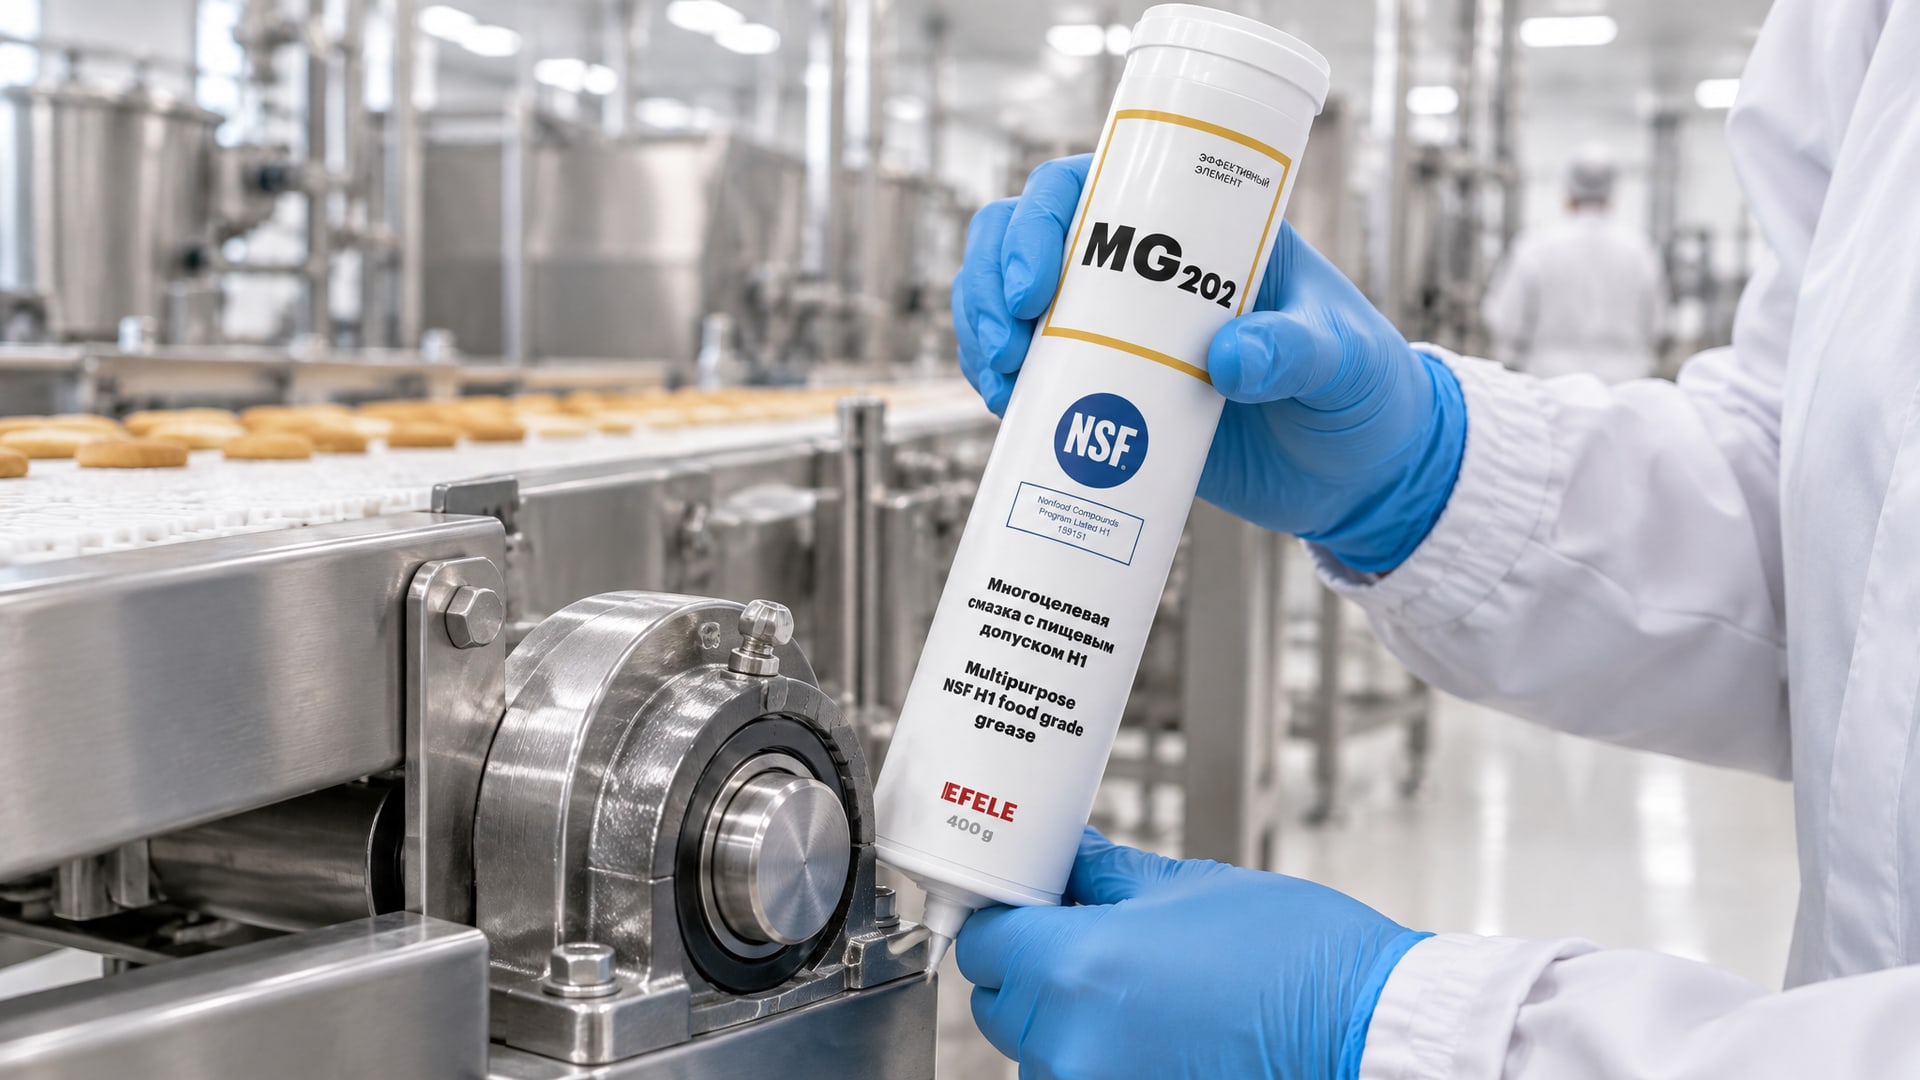
Для узлов, где требуется более специализированное решение - например, подшипники с высокими скоростями вращения или направляющие, где допуск исчисляется микронами, - следует проконсультироваться с технической поддержкой поставщика оборудования или производителя смазки. На линиях фасовки и упаковки, где часто используются пластичные смазки, применяют составы, которые сочетают хорошую адгезию с минимальной летучестью и остатком. Например, многоцелевые H1-смазки типа EFELE MG-202 рассчитаны именно на подшипники и открытые направляющие пищевого оборудования, где требуется стабильная консистенция при влажности и температурных колебаниях; их выбирают на линиях, где нужна надежность и предсказуемый расход без частых подналадок.
Документирование и обучение персонала
Даже если все смазки выбраны правильно и регистрация актуальна, аудит будет провален, если на площадке нет дисциплины применения.
Аудитор проверит, знают ли люди, наносящие смазку, что они делают. Часто на производстве один работник наносит смазку по памяти, никогда не видел инструкцию и не представляет, почему нельзя просто залить побольше для «пущей верности».
Для успеха нужны:
Визуальные инструкции на каждой смазочной точке: фотография или рисунок, указывающие ровно где нанести смазку и в каком количестве.
Маркировка контейнеров: название смазки, номер регистрации NSF, точки применения, срок годности.
Журнал смазки: где фиксируется дата, кто, какую смазку, в какое количество нанес. Идеально, если это мобильное приложение, где можно отметить GPS-точку оборудования и загрузить фото. Но подойдет и бумажный журнал с подписью.
Обучение персонала: каждый новый сотрудник (или переведенный на эту роль) должен пройти инструктаж по смазочной программе, включая то, что такое H1, почему это важно, и какие ошибки могут привести к отклонениям.
Аудитор часто проводит на полу интервью со специалистом, который наносит смазку, или даже просит его показать, как он это делает. Если сотрудник не может объяснить, зачем нужна именно эта смазка в этой точке, это расценивается как признак того, что программа не внедрена на практике.
Реагирование на вопросы аудитора и корректирующие действия
Аудит по HACCP редко проходит без замечаний.
Но замечание о смазках - это не катастрофа, если на него правильно ответить и быстро исправить.
Типичные вопросы аудитора:
«Покажите регистрацию этой смазки в реестре». Ответ: открыть NSF White Book или другой аккредитованный реестр и найти продукт. Если регистрация там не отражена, смазка должна быть немедленно заменена.
«Почему в точке Х используется смазка Y, а не Z, которую вы указали в карточке?» Ответ: либо показать обновленную карточку с объяснением замены, либо признать ошибку и немедленно пересмотреть точку.
«Когда в последний раз проверялась смазочная программа?» Ответ: показать документ о проверке (например, результаты ревью 3-4 месяца назад) и объяснить, какие корректирующие действия были предприняты.
Если аудитор найдет несоответствие, нужно быстро его устранить и задокументировать корректирующее действие. На практике это значит: составить письменный отчет, где указано, что было найдено, почему это произошло (в чем причина), что конкретно будет сделано (например, заказана новая смазка, переучен персонал), кто это будет делать и к какому сроку. Аудитор на повторной проверке хочет увидеть именно эти отчеты и подтверждение, что действия выполнены.
Часто задаваемые вопросы
Почему смазка H1 дороже обычной?
H1-смазки требуют дополнительного контроля качества, тестирования на миграцию вредных веществ и регистрации в NSF. Базовые масла и присадки должны соответствовать более строгим требованиям безопасности. Этот контроль стоит денег. Однако для пищевого производства это не избыточная трата: несоответствие при аудите и остановка производства обойдется дороже.
Можно ли применять H1-смазку везде на производстве?
Нет. H1 предназначена только для точек, где возможен случайный контакт с пищей. Для остальных узлов (редукторы в подвале, гидросистемы, трансмиссии) нужна другая смазка. Это не экономит, а наоборот - требует ведения реестра и классификации каждой точки. Но это то, что требует HACCP.
Что делать со старыми запасами смазки, если она больше не регистрируется в NSF?
Ее нужно либо использовать в точках, где H1 не требуется, либо правильно утилизировать. Хранить на складе старую смазку с надеждой, что аудитор ее не заметит, опасно - аудитор проверит реестр, и будут вопросы.
Как часто нужно проверять смазочную программу между аудитами?
Источники рекомендуют внеплановую переоценку после смены оборудования, поставщика или процесса. Плановая проверка - минимум раз в год, лучше раз в полугодие. Проверка заключается в том, что ответственный инженер просматривает реестр, проверяет, не вышли ли регистрации, и опрашивает персонал о том, соблюдаются ли рекомендации.
Если аудитор нашел несоответствие, это означает несдачу производства?
Не обязательно. Один вопрос по смазкам редко приводит к «критическому» статусу. Но если вопросов много, если смазочная программа не интегрирована в HACCP, если персонал не обучен - тогда уже говорят о серьезных пробелах. Большинство производств получают возможность исправить несоответствия в течение 30-90 дней и пройти повторную проверку.
Заключение
Безопасность пищевых смазок - это не просто выбрать смазку с пометкой H1 и забыть о проблеме. Это система, в которой каждый элемент важен: актуальная регистрация продукта, правильная классификация точек, интеграция в HACCP-план, документирование, обучение и дисциплина применения. Аудитор оценивает не одно звено цепи, а всю цепь целиком.
Закупщики и инженеры, которые уделяют внимание этой системе, редко получают вопросы по смазкам при проверке. Они знают, где какая смазка применяется, почему именно эта, и могут в любой момент показать регистрацию и журнал нанесения. Это не занимает много времени, но сохраняет нервы при аудите и, главное, действительно снижает риск загрязнения пищевого продукта. Начните с инвентаризации текущих смазок на площадке, сверьте их с реестром NSF, и если есть сомнения - обратитесь к поставщику смазок или производителю оборудования за рекомендацией. Один выходной день инженера на пересмотр смазочной программы обойдется намного дешевле, чем замечания при очередном аудите.