Анаэробные фиксаторы резьбы - это специальные составы, которые полимеризуются в отсутствии воздуха и создают постоянную фиксацию резьбового соединения. Однако не все они подходят для разъемных соединений, которые нужно периодически разбирать. Выбор правильного уровня прочности критичен: слишком слабый состав не обеспечит надежную фиксацию, а слишком прочный усложнит демонтаж и может повредить крепеж при разборке.
В этой статье мы разберем, как подобрать анаэробный фиксатор резьбы для соединений, которые планируется разбирать без нагрева и специальных инструментов, какие параметры влияют на удерживающую способность, и какие ошибки совершают при выборе. Статья полезна инженерам, закупщикам и техническим специалистам, которые работают с гидравлическими, пневматическими и механическими узлами.
Классификация анаэробных фиксаторов по прочности
Все анаэробные фиксаторы резьбы разделяют на три основных класса, каждый из которых предназначен для разных условий и типов соединений.
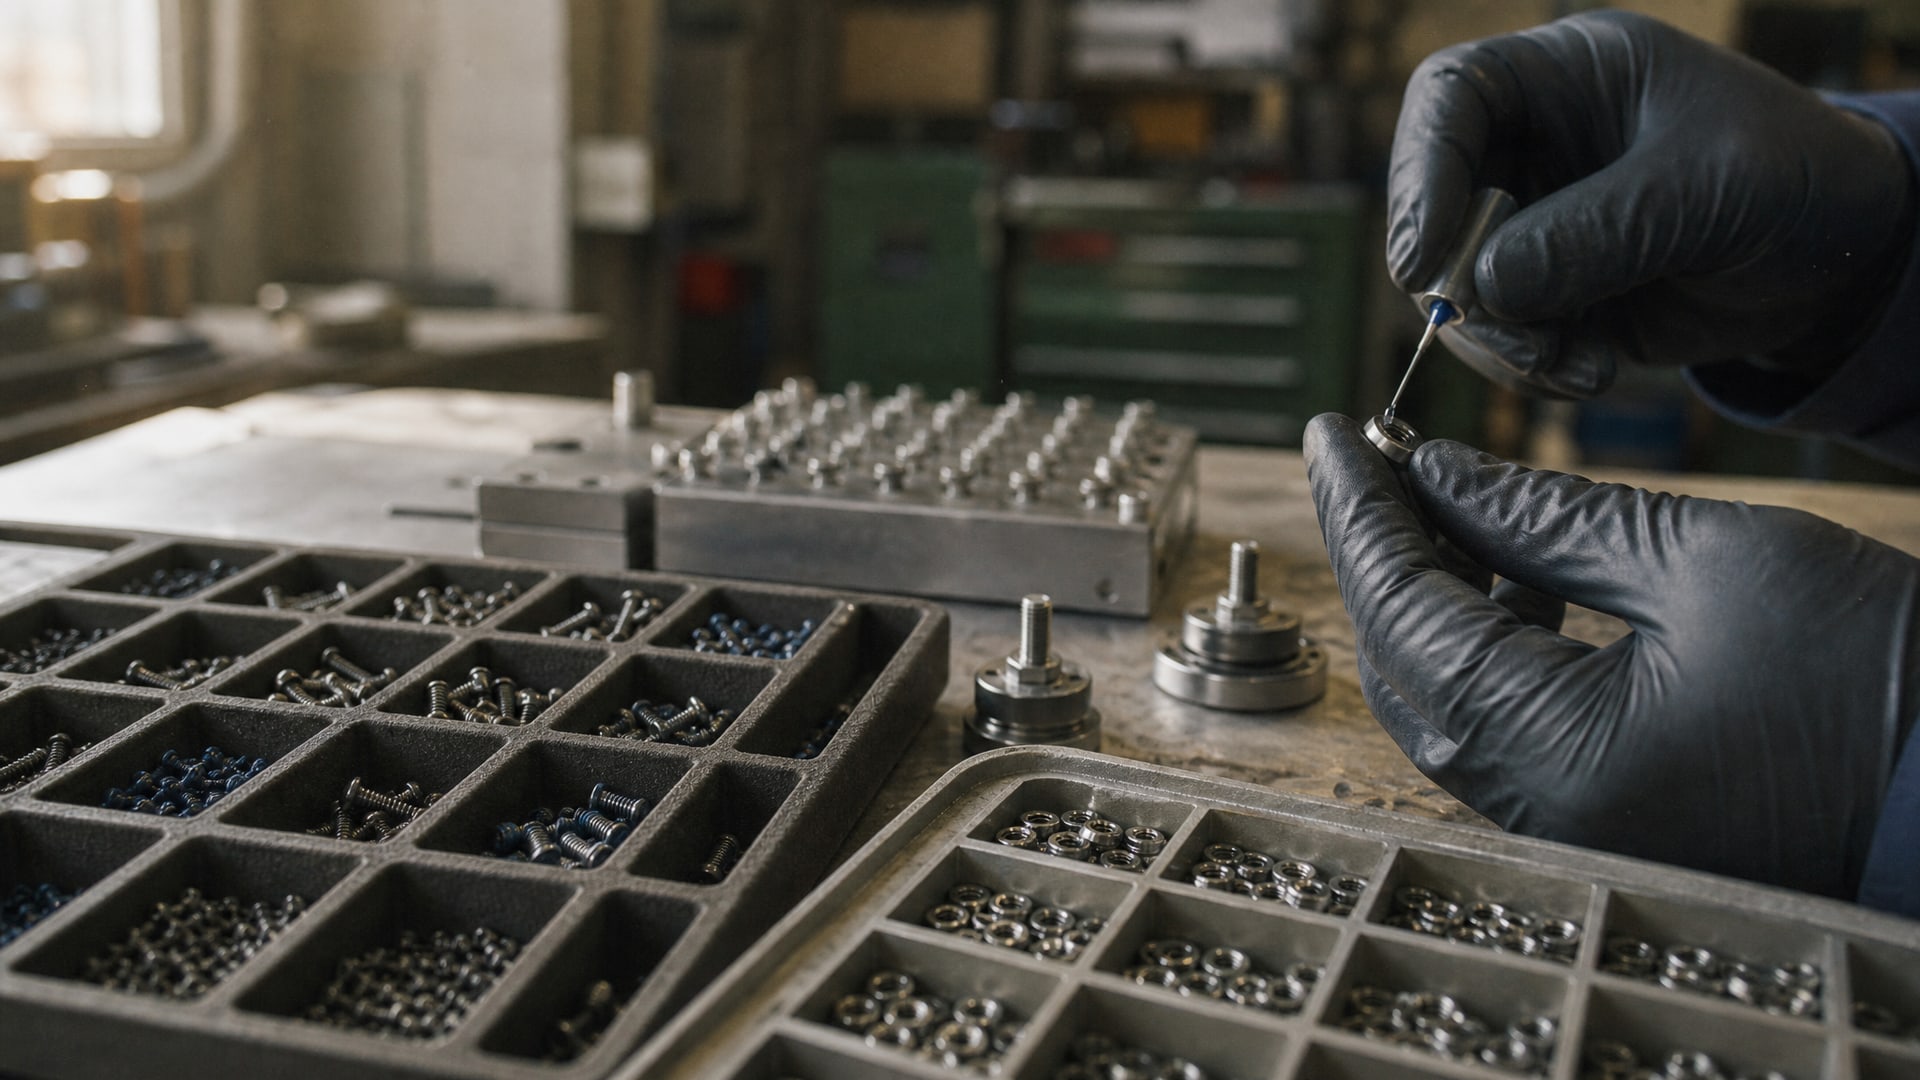
Низкая прочность рассчитана на маленькие винты, регулировочные соединения и узлы, которые нужно разбирать часто. Момент отвинчивания обычно составляет менее 6 Н·м. Такие составы позволяют разбирать крепеж голыми руками или с минимальным усилием, что важно для чувствительных операций. Низкая прочность подходит для предотвращения вибрационного ослабления на маленьких резьбах, где вибрация опаснее, чем вытягивание под нагрузкой.
Средняя прочность - основной выбор для разъемных соединений, которые требуют надежной фиксации, но легко разбираются обычным ручным инструментом. Момент отвинчивания колеблется в пределах 6–16 Н·м в зависимости от диаметра резьбы. Этот класс используют на линиях фасовки, в ремонтных службах и на объектах, где необходимо периодическое обслуживание узлов. Для крепежа диаметром примерно 1/4"–3/4" средняя прочность обеспечивает удачный баланс между защитой от вибрационного ослабления и удобством демонтажа.
Высокая прочность рассчитана на почти постоянную фиксацию и соединения, которые не планируется разбирать. Момент отвинчивания превышает 20–33 Н·м. Демонтаж обычно требует нагрева или специальных методов, что может повредить крепеж. Высокая прочность используется редко в сервисных соединениях и чаще применяется в критичных узлах, где безопасность перевешивает удобство обслуживания.
Как материал и размер резьбы влияют на удерживающую способность
Один и тот же фиксатор может показать совершенно разные результаты на стали и алюминии, потому что активность металла и его поверхностные свойства влияют на скорость полимеризации и прочность связи.
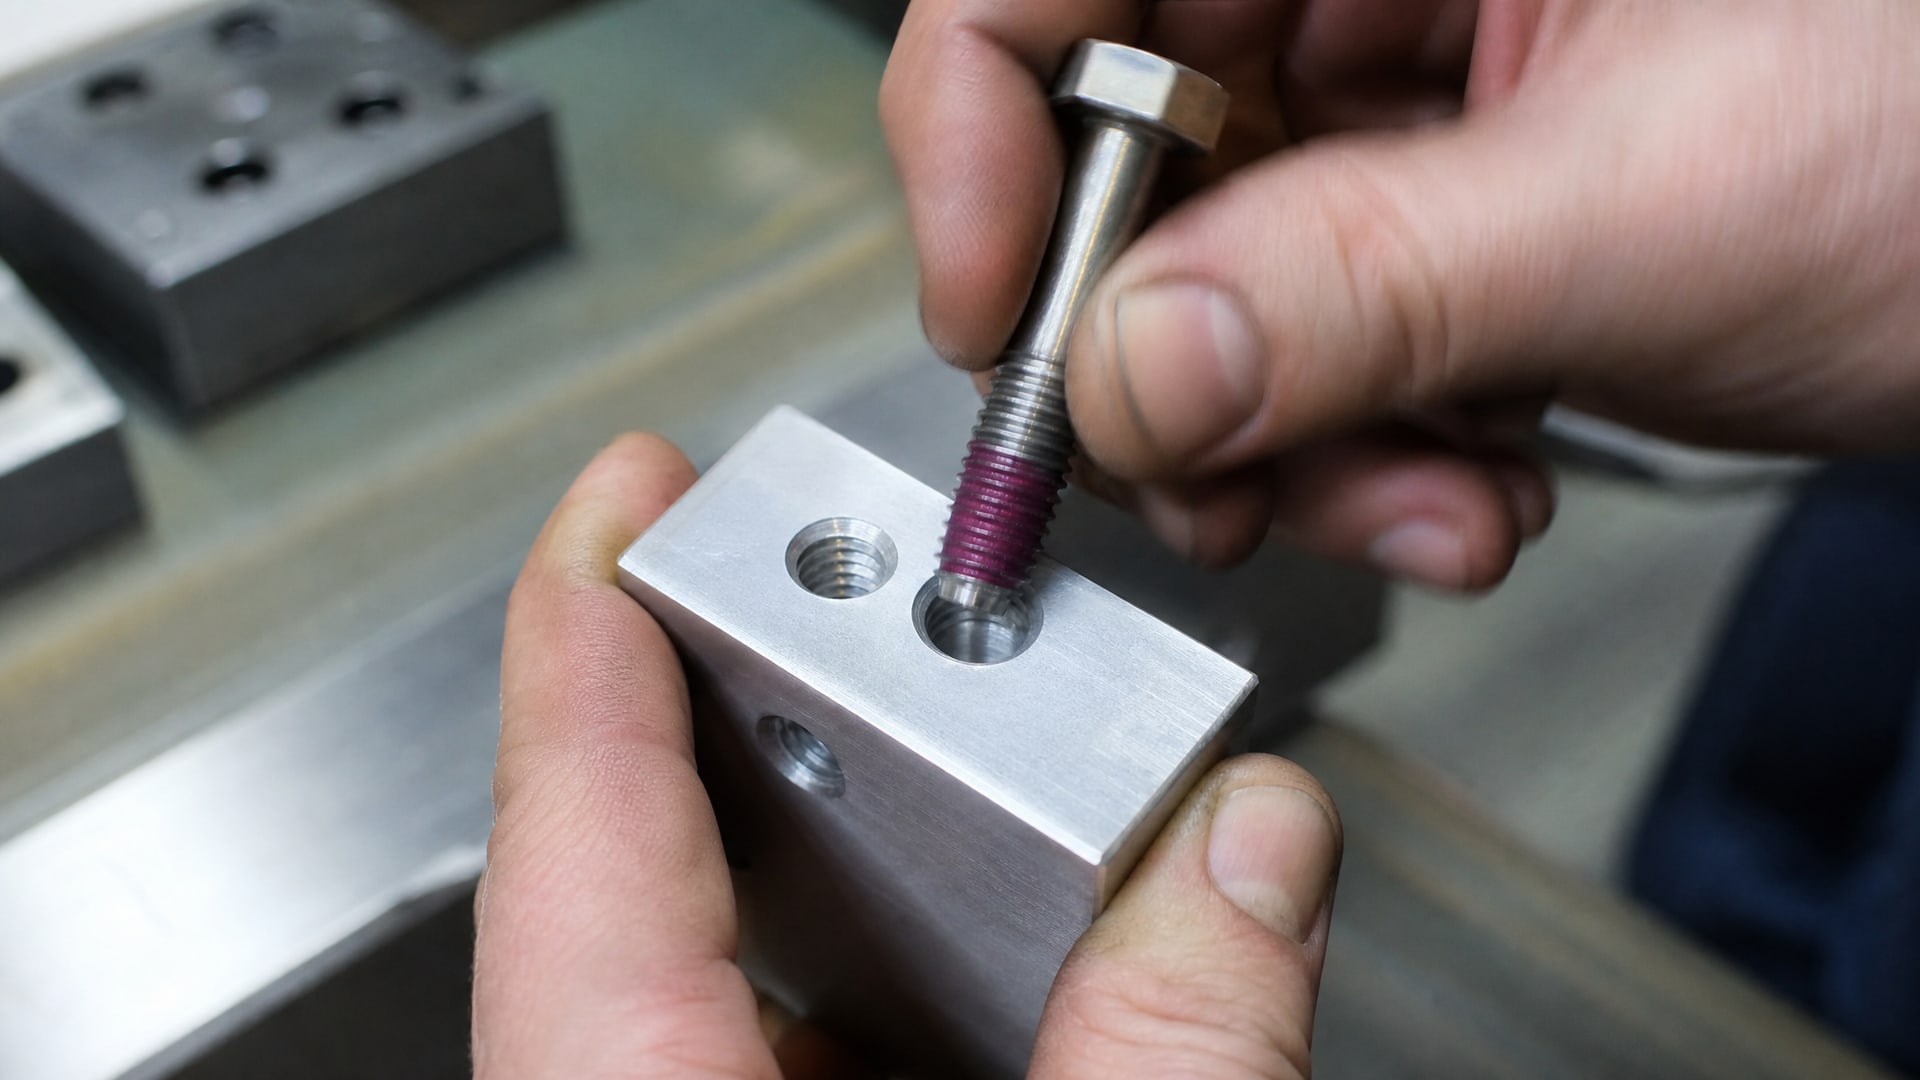
На стали и активных металлах анаэробные составы полимеризуются быстрее и создают более прочную фиксацию. На пассивированной стали, анодированном алюминии и других обработанных металлах прочность может быть на 15–25% ниже, чем на неокрашенной стали. Это означает, что при выборе нужно учитывать материал детали: если узел собран из алюминия, требуется состав с запасом прочности или дополнительная подготовка поверхности (например, механическое удаление оксидной пленки в местах контакта).
Диаметр резьбы также определяет момент отвинчивания. Чем больше диаметр, тем больше площадь контакта между витками и тем выше усилие, необходимое для разборки. На винтах M3–M5 даже состав средней прочности может быть тяжелым для разборки голыми руками; на винтах M10–M16 тот же состав разбирается стандартным гаечным ключом с умеренным усилием. Производители обычно указывают в техдокументации момент отвинчивания для типовых размеров (например, M6 или M8), что позволяет оценить поведение состава на других диаметрах.
Загрязнение поверхности - масло, ржавчина, пыль - также снижает реальную прочность фиксации. На замасленной резьбе фиксатор может показать прочность на 10–20% ниже, чем на чистой. Поэтому перед нанесением состава поверхность необходимо очистить от загрязнений и обезжирить.
Выбор анаэробного фиксатора для демонтируемого соединения
Когда нужно выбрать демонтируемый фиксатор резьбы, стоит начать с трех вопросов: как часто разбирается соединение, какой момент отвинчивания приемлем, и в каких условиях работает узел (температура, контакт с маслом, влажность).
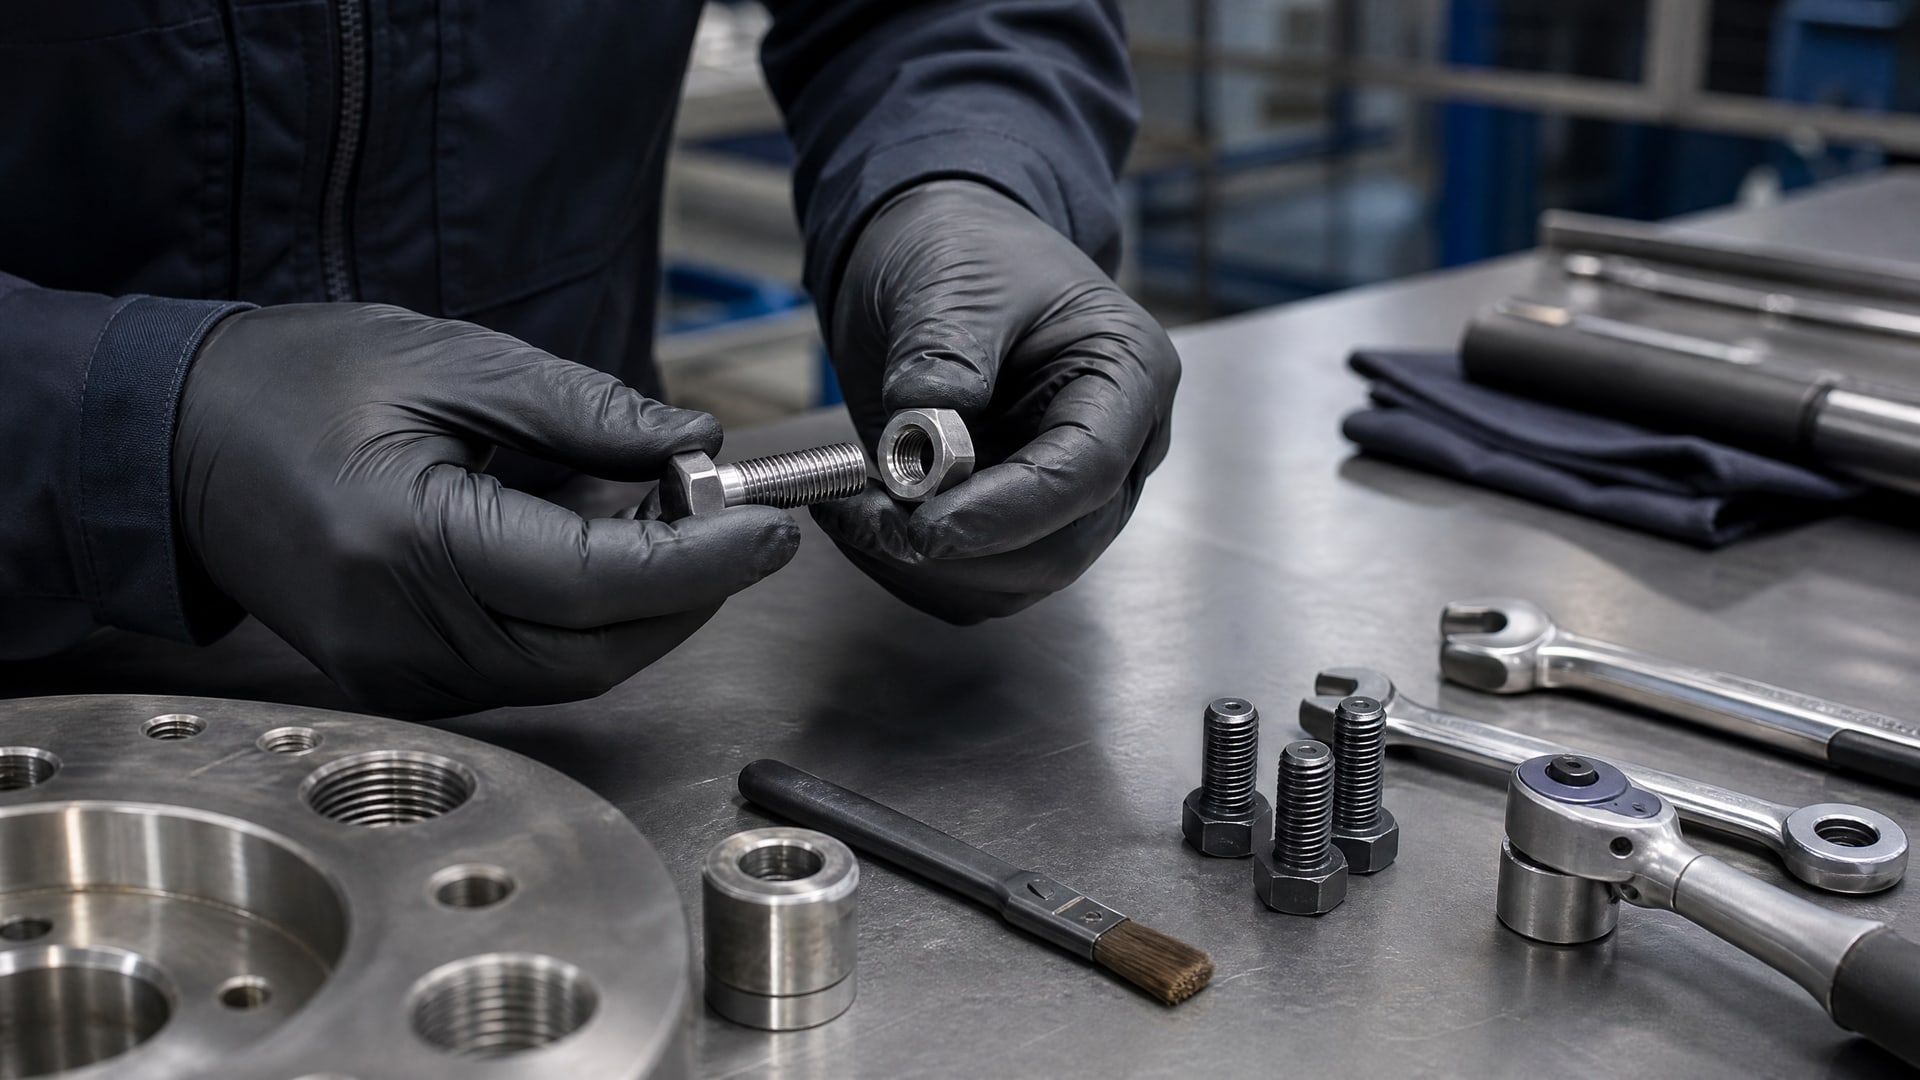
Для соединений, которые разбираются ежемесячно или чаще, выбирают низкую прочность. Такие составы позволяют разбирать крепеж без риска сорвать винт или повредить головку. Низкая прочность также подходит для регулировочных устройств, где требуется частая подстройка, и для сенсорных узлов, где излишнее усилие недопустимо.
Для соединений, которые разбираются один-два раза в год (сезонное обслуживание, переналадка оборудования), используют среднюю прочность. Этот класс обеспечивает надежную защиту от вибрационного ослабления во время работы, но при этом разборка требует только стандартного ручного инструмента. Если крепеж маленький (M3–M5), рекомендуется проверить по техдокументации момент отвинчивания; в некоторых случаях может потребоваться низкая прочность, чтобы не перегрузить винт.
Для редких вмешательств или критичных узлов, где нельзя допустить самопроизвольное ослабление, рассматривают высокую прочность, но только если демонтаж планируется с нагревом или специальным оборудованием.
При выборе фиксатора резьбы демонтируемого типа важно учитывать рабочую температуру. Большинство универсальных составов рассчитаны на температуры до 150°C. Если узел работает при более высоких температурах, нужно проверить в техпаспорте конкретного продукта, какой предельный диапазон он выдерживает. Составы, стойкие к более высоким температурам, обычно относятся к премиум-сегменту и дороже.
Если соединение контактирует с маслом, водой или щелочными средами, нужно выбрать состав с соответствующей химической стойкостью. Некоторые фиксаторы быстро теряют прочность во влажной среде или под маслом, другие сохраняют свойства. Эта информация указана в техдокументации.
Сравнение параметров для принятия решения
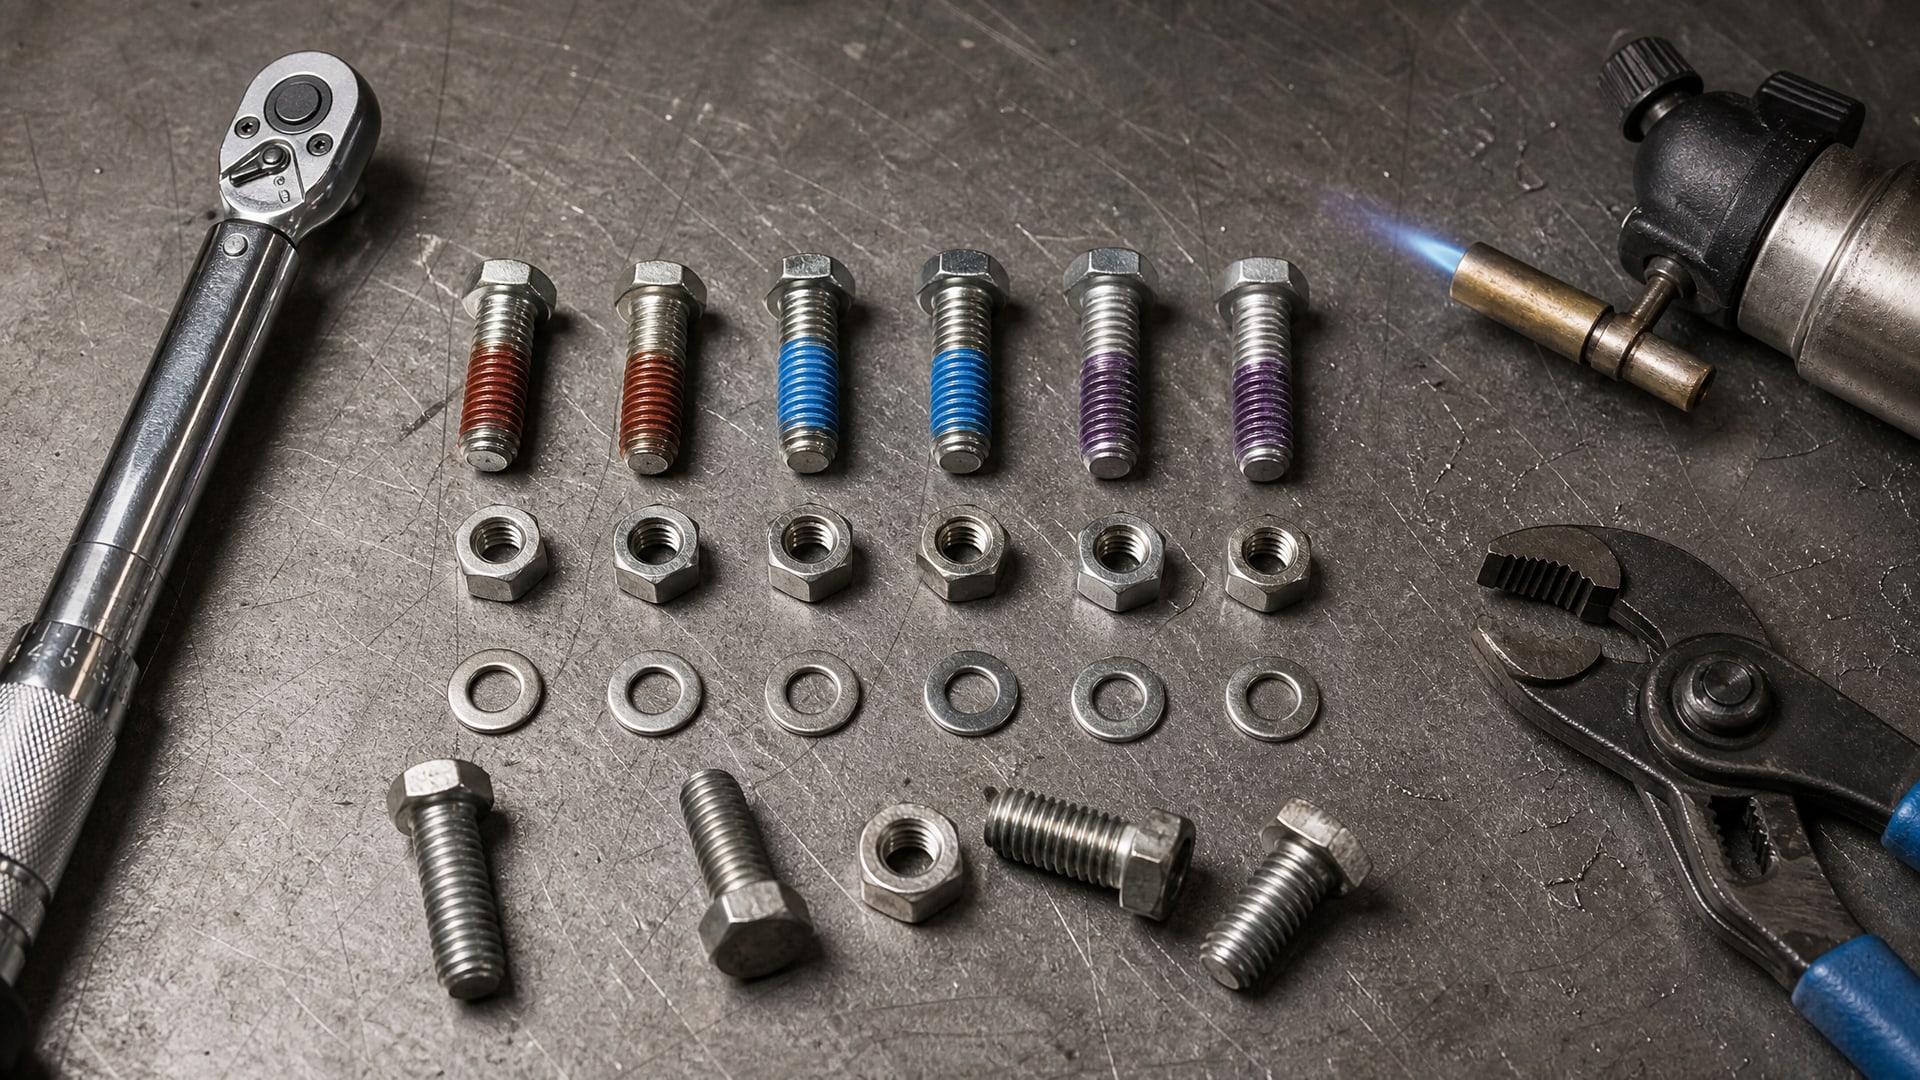
При выборе между конкретными фиксаторами полезно сравнить их численные параметры, а не полагаться только на названия или цвет упаковки.
| Параметр | Низкая прочность | Средняя прочность | Высокая прочность |
|---|---|---|---|
| Момент отвинчивания (N·m) | < 6 | 6–16 | > 20 |
| Демонтаж | Руками, часто | Инструментом, редко | Нагрев, специнструмент |
| Рабочая температура, °C | до 150 | до 150 | до 200 |
| Размер резьбы | M2–M6 | M4–M16 | M6 и выше |
| Применение | Регулировка, маленькие винты | Разъемные узлы, обслуживание | Постоянная фиксация |
Для промышленного производства и ремонтных служб наиболее универсальным выбором остается средняя прочность. Она подходит большинству разъемных соединений, хорошо изучена, и на нее легко найти техническую информацию. Когда требуется более легкий демонтаж - переходят на низкую, когда нужна большая надежность при редких вмешательствах - выбирают высокую.
Практические рекомендации по применению фиксатора резьбы демонтируемого
Правильное применение фиксатора не менее важно, чем выбор самого состава.
Даже лучший анаэробный фиксатор не даст ожидаемого результата, если нарушить техпроцесс.
Подготовка поверхности - первый и критичный шаг. Резьба должна быть чистой от грязи, ржавчины и масла. Обезжиривание можно провести спиртом или специальными обезжиривателями; после этого поверхность должна просохнуть. Влага также мешает полимеризации анаэробного фиксатора, поэтому детали должны быть сухими перед сборкой. Загрязнения не только снижают прочность, но и делают результат непредсказуемым: на одной партии крепежа фиксатор может сработать хорошо, а на другой - слабо.
Дозировка зависит от размера резьбы. На маленьких винтах (M3–M5) достаточно капли на кончике иглы; на средних (M6–M10) - капля с головку спички; на крупных (M12 и выше) - капля величиной с горошину. Избыток фиксатора не усиливает фиксацию, но вытекает из резьбы и засыхает на поверхности детали, усложняя будущую разборку.
Сборка должна произойти в течение 5–15 минут после нанесения фиксатора (время зависит от состава и температуры). Детали прижимают друг к другу с нормальным усилием - вибрирующих движений лучше избежать. После сборки узел должен полимеризироваться в течение нескольких часов (обычно 24 часа для полной прочности) перед включением в работу.
Разборка разъемного соединения с среднепрочным фиксатором требует стандартного гаечного ключа и умеренного усилия. Если крепеж не поддается при нормальном давлении, не нужно прилагать максимальное усилие - можно оставить узел на несколько минут, чтобы уменьшить статическое трение, или использовать проникающую смазку на основе растворителя. Для низкопрочных фиксаторов разборка обычно легче; для высокопрочных может потребоваться местный нагрев (примерно до 100–150°C), чтобы смягчить полимер и облегчить демонтаж.
Частые ошибки при выборе и применении
Одна из главных ошибок - путаница между цветом упаковки и классом прочности.
Некоторые производители используют условные цвета (синий для средней, красный для высокой и т.д.), но это не стандарт. У разных брендов могут быть свои обозначения, поэтому нужно всегда проверять техдокументацию и параметры, а не полагаться только на цвет.
Вторая ошибка - выбор слишком высокой прочности для разъемных соединений. Многие закупщики думают: «Чем прочнее, тем лучше». На самом деле чрезмерная прочность усложняет ремонт, требует специального инструмента или нагрева и повышает риск повреждения крепежа при разборке. Для регулярного обслуживания такой выбор нерационален.
Третья ошибка - игнорирование материала и размера резьбы при подборе. Один состав может быть идеален для стальных болтов M10 и совершенно неподходящим для алюминиевых винтов M4. Необходимо всегда сверяться со спецификацией по материалам и диаметрам.
Четвертая ошибка - нанесение фиксатора на грязную или влажную поверхность. Это снижает прочность на 10–20%, делает результат нестабильным и может привести к ненадежной фиксации при первом же вибрационном воздействии.
Пятая ошибка - игнорирование температурного диапазона состава. Если узел работает при температурах выше 150°C, а фиксатор не рассчитан на такие условия, полимер деградирует и фиксация потеряется. Всегда нужно проверить рабочий диапазон в техпаспорте.
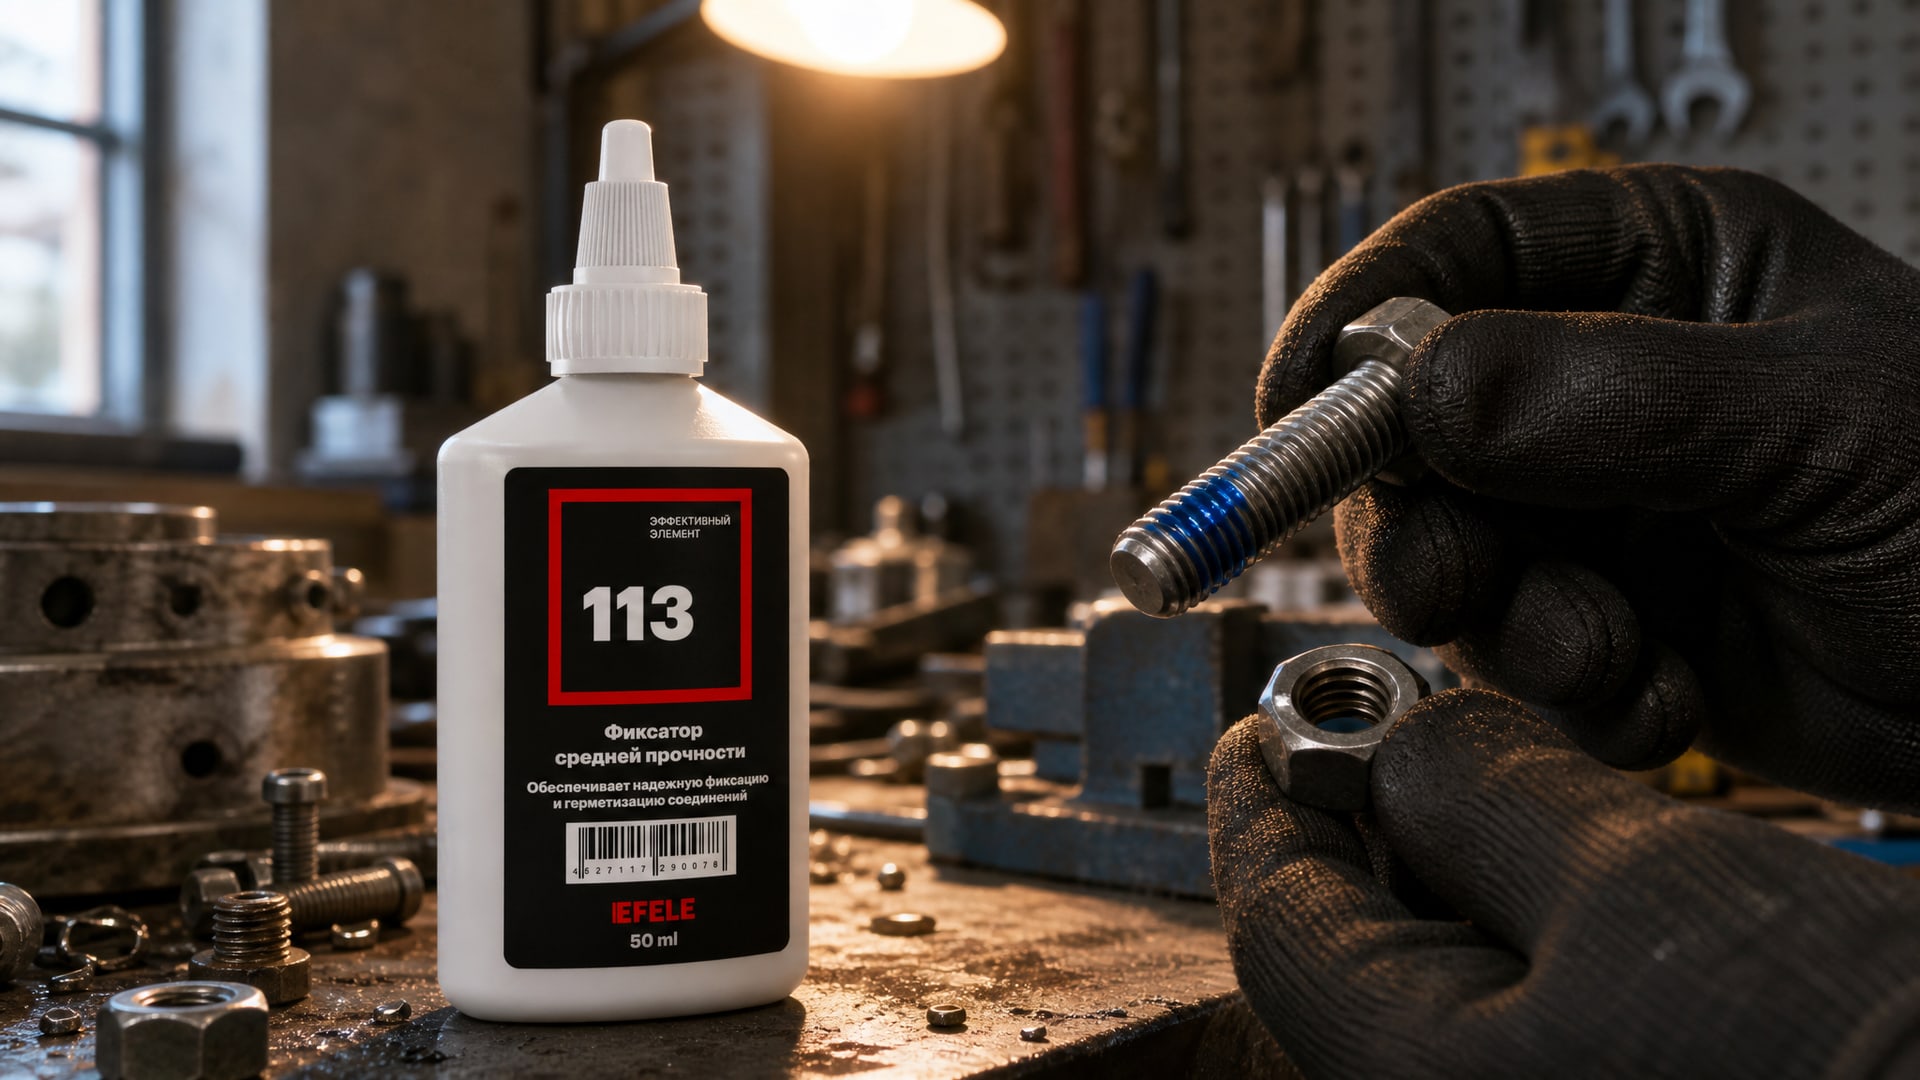
В случаях, когда требуется более высокая фиксация, но с сохранением возможности демонтажа, можно использовать анаэробный фиксатор резьбы средней прочности EFELE 113. Этот состав сочетает надежную защиту от вибрационного ослабления с удобством разборки обычным инструментом, что делает его универсальным решением для разъемных узлов в машиностроении и ремонтных сервисах.
Выбор фиксатора для разных типов соединений
На практике выбор часто зависит от конкретного типа узла и условий его работы.
Рассмотрим несколько типичных сценариев.
Гидравлические и пневматические соединения. На таких узлах крепеж испытывает постоянную вибрацию и периодические изменения давления. Здесь подходит средняя прочность, которая надежно фиксирует резьбу от вибрационного ослабления, но позволяет разбирать соединение для техобслуживания или замены фильтров. Если соединение контактирует с маслом (типично для гидросистем), нужно выбрать состав, стойкий к маслу.
Механические узлы и редукторы. На редукторах и механических приводах крепеж часто работает в условиях повышенной температуры и постоянного механического напряжения. Средняя прочность также подходит; при выборе нужно учитывать температуру масла в редукторе (часто она выше 100°C) и убедиться, что состав рассчитан на такой диапазон.
Электрооборудование и приборостроение. На чувствительных соединениях (клеммы, разъемы, платы) часто используют низкую прочность, чтобы минимизировать риск повреждения при переборке. Такие соединения редко требуют высокой нагрузки, и легкая фиксация достаточна для защиты от микровибрации.
Автомобильный сервис и ремонт. На автозапчастях (датчики, крепеж двигателя, гидроузлы) наиболее распространена средняя прочность. Она обеспечивает надежность на дороге, но позволяет механику разбирать узел стандартным инструментом. При работе с импортными автомобилями стоит проверить спецификацию производителя: некоторые узлы требуют более мягкого подхода.
Часто задаваемые вопросы
Чем отличается демонтируемый фиксатор от постоянного?
Демонтируемый (средняя прочность) позволяет разбирать соединение обычным инструментом без нагрева и специальных методов. Постоянный (высокая прочность) рассчитан на долгосрочную фиксацию и требует нагрева или силового механизма при разборке. Выбор зависит от того, планируется ли разбирать соединение после сборки.
Как долго полимеризуется анаэробный фиксатор резьбы?
Полимеризация начинается в течение нескольких минут после сборки, но полная прочность достигается через 24 часа при комнатной температуре. Нагрев ускоряет процесс: при 60°C прочность может быть достигнута за 4–6 часов. Детали нельзя нагружать до завершения полимеризации.
Можно ли применять фиксатор на маслянистой резьбе?
Рекомендуется избегать. Масло снижает прочность на 10–20% и делает результат нестабильным. Если поверхность слегка загрязнена, ее нужно очистить спиртом или обезжиривателем перед нанесением. Некоторые составы более терпимы к легкому загрязнению, но это указано в техпаспорте; проверяй данные конкретного продукта.
Какой фиксатор выбрать для алюминиевых винтов?
На алюминии анаэробные составы полимеризуются медленнее и дают на 15–25% меньшую прочность, чем на стали. Рекомендуется выбирать состав с запасом прочности (например, среднюю прочность вместо низкой) или дополнительно подготавливать поверхность (механическое удаление оксидной пленки). Проверь в техдокументации совместимость состава с алюминием.
Нужен ли специальный инструмент для демонтажа?
Для демонтируемых фиксаторов (низкая и средняя прочность) достаточно стандартного гаечного ключа или отвертки. При разборке применяй умеренное усилие. Если винт не поддается, можно нанести проникающую смазку и подождать несколько минут. Для высокопрочных фиксаторов может потребоваться местный нагрев.
Заключение
Выбор демонтируемого фиксатора резьбы - задача, требующая внимания к трем основным параметрам: классу прочности, материалам деталей и условиям эксплуатации. Для большинства разъемных соединений подходит средняя прочность, которая обеспечивает надежную защиту от вибрационного ослабления и при этом позволяет разбирать узел стандартным инструментом. Низкая прочность используется для маленьких и часто обслуживаемых винтов, высокая - для редких вмешательств при критичности узла.
Практический совет: перед закупкой фиксатора обязательно проверь техдокументацию - момент отвинчивания, температурный диапазон и совместимость с материалами конкретного продукта. Подготовь поверхность (очистка, обезжиривание), придерживайся рекомендованной дозировки и дай узлу полностью полимеризироваться перед включением в работу. Это обеспечит надежность фиксации и предсказуемость при будущей разборке.