Переход на пищевые смазки с допуском NSF H1 - не просто замена одного продукта на другой. Это комплексное мероприятие, которое требует понимания рисков контакта с продуктом, правильной оценки узлов оборудования, контроля качества и документирования каждого этапа. Статья дает практический чек-лист для технических специалистов, инженеров и закупщиков, которые планируют перевести производство на соответствующие пищевым стандартам смазочные материалы.
NSF H1 означает допуск только на случайный контакт смазки с пищей - максимум 10 миллиграммов на килограмм продукта (0,001%). Это не универсальная пищевая смазка для всех узлов, а специализированный материал для конкретных зон риска. Правильный выбор и применение H1 предотвращают нарушения HACCP, упрощают внутренние аудиты и снижают юридические риски при проверках.
Отличие H1, H2 и 3H: что выбрать для вашего производства
Пищевые смазки классифицируют по типу контакта с продуктом, и путаница между категориями - основная причина ошибок при переходе.
NSF H1 разрешен только при случайном, технически неизбежном контакте: например, утечка из подшипника конвейера или разбрызгивание из насоса. H2 применяют в местах, где контакт исключен полностью, - например, в редукторах под герметичным кожухом вдали от производственных линий. 3H допускает постоянный контакт и прямое добавление в продукт, но используется редко и только по специальному назначению.
На практике это означает: если подшипник находится над открытой фасовкой или вблизи технологического оборудования, нужен H1. Если узел полностью закрыт и контакт физически невозможен, достаточно H2. Смешивание категорий приводит либо к необоснованным затратам на дорогие H1 во все точки, либо к нарушению гигиены при неправильном применении H2 там, где требуется H1.
Требования к составу и производству H1-смазок определены стандартами FDA 21 CFR 178.3570 и ISO 21469:2006. В эти смазки входят только разрешенные базовые масла и загустители без токсичных, канцерогенных и опасных компонентов. Это не означает, что смазка съедобна - это означает лишь, что в случае попадания в продукт количество 10 мг/кг не создает риска для здоровья потребителя.
Инвентаризация узлов и определение зон контакта
Первый шаг чек-листа - составить полный реестр всех точек смазывания на производстве и определить, какие из них требуют H1.
Это делают в рамках анализа HACCP, где каждый узел оценивают по вероятности попадания смазки в продукт.
Определение критических точек контакта:
Подшипники и направляющие конвейеров, которые находятся над открытыми линиями фасовки или упаковки.
Узлы мешалок, тестомесов и других машин, где возможна утечка смазки при аварийной разборке или неисправности уплотнения.
Петли дверей производственных отделений и направляющие ограждений в зонах хранения готовой продукции.
Подшипники насосов и редукторов, расположенные над рабочей поверхностью.
Цепные передачи в соседстве с открытыми рецептурными емкостями.
Точки без риска контакта (достаточно H2):
Редукторы и мотор-редукторы в герметичных кожухах под полом или в отдельном машинном отделении.
Подшипники электродвигателей вдали от производственного цеха.
Направляющие складских полок и механизмы поддонов в зоне хранения упакованного товара.
Цепи и передачи в местах с исключенным физическим контактом с едой, водой и щелочными средами.
Для каждого узла документируйте: номер точки, наименование механизма, тип узла (подшипник, направляющая, цепь), текущую смазку, класс контакта (H1/H2/нет контакта), температурный диапазон, нагрузку и среду (влажность, моющие растворы). Этот реестр - основа для правильного выбора смазки и исходная точка для внутреннего аудита лаборатории пищевого производства.
Выбор смазки H1 по техническим характеристикам
После определения зон контакта нужно выбрать конкретную H1-смазку под условия работы каждого узла.
Наличие допуска H1 не означает, что смазка подойдет для любой температуры, нагрузки или среды. Ошибка в выборе приведет к преждевременному старению материала, окислению, вымыванию и, в итоге, к загрязнению продукта или отказу оборудования.
Критерии выбора смазки:
Температурный диапазон: убедитесь, что диапазон рабочих температур узла находится в пределах, заявленных в паспорте H1-смазки. На пищевых предприятиях встречаются как холодные зоны (морозильники, -15…-25°C), так и горячие (варочные котлы, +60…+100°C). Неправильный выбор по температуре приводит к разжижению смазки в жаре или загустеванию на холоде.
Тип подшипника и нагрузка: различные подшипники (шариковые, роликовые, игольчатые) и условия (динамическая, статическая, ударная нагрузка) требуют разных структур смазки. Универсальная смазка может не обеспечить защиту от фреттинга или задира в высоконагруженных узлах.
Совместимость с уплотнениями: резиновые и фторопластовые уплотнения по-разному реагируют на смазочные базы. Если применить несовместимую смазку, резина может разбухнуть, потеряв герметичность, или высохнуть и потрескаться.
Устойчивость к моющим и дезинфицирующим средам: в пищевом производстве узлы часто моют водой под давлением и обрабатывают щелочными и кислотными растворами. Смазка должна быть устойчива к вымыванию и химическому разложению.
Адгезия (липкость) и структура: пластичные смазки удерживаются в контакте благодаря адгезии к поверхности. Для быстровращающихся узлов подходят более жидкие консистенции (NLGI 1-2), для направляющих и неподвижных узлов - более густые (NLGI 2-3).
При переходе на пищевые смазки H1 для высоконагруженных узлов, таких как тестомесы и термоформовочное оборудование, важно выбрать термо- и водостойкий материал, который работает в широком диапазоне температур и устойчив к смыванию водой. На практике многие закупщики возвращаются к надежным формулировкам с проверенной термостойкостью и коррозионной защитой, которые позволяют снизить частоту переосмазывания и упрощают документирование. EFELE SG-392 - пример такой смазки, которая за счет специальной базы обеспечивает защиту в широком диапазоне температур и не вымывается обычной водой и щелочами.
Очистка и подготовка оборудования к переходу
Большинство ошибок при переходе на H1 происходит именно на этапе очистки и замены смазки.
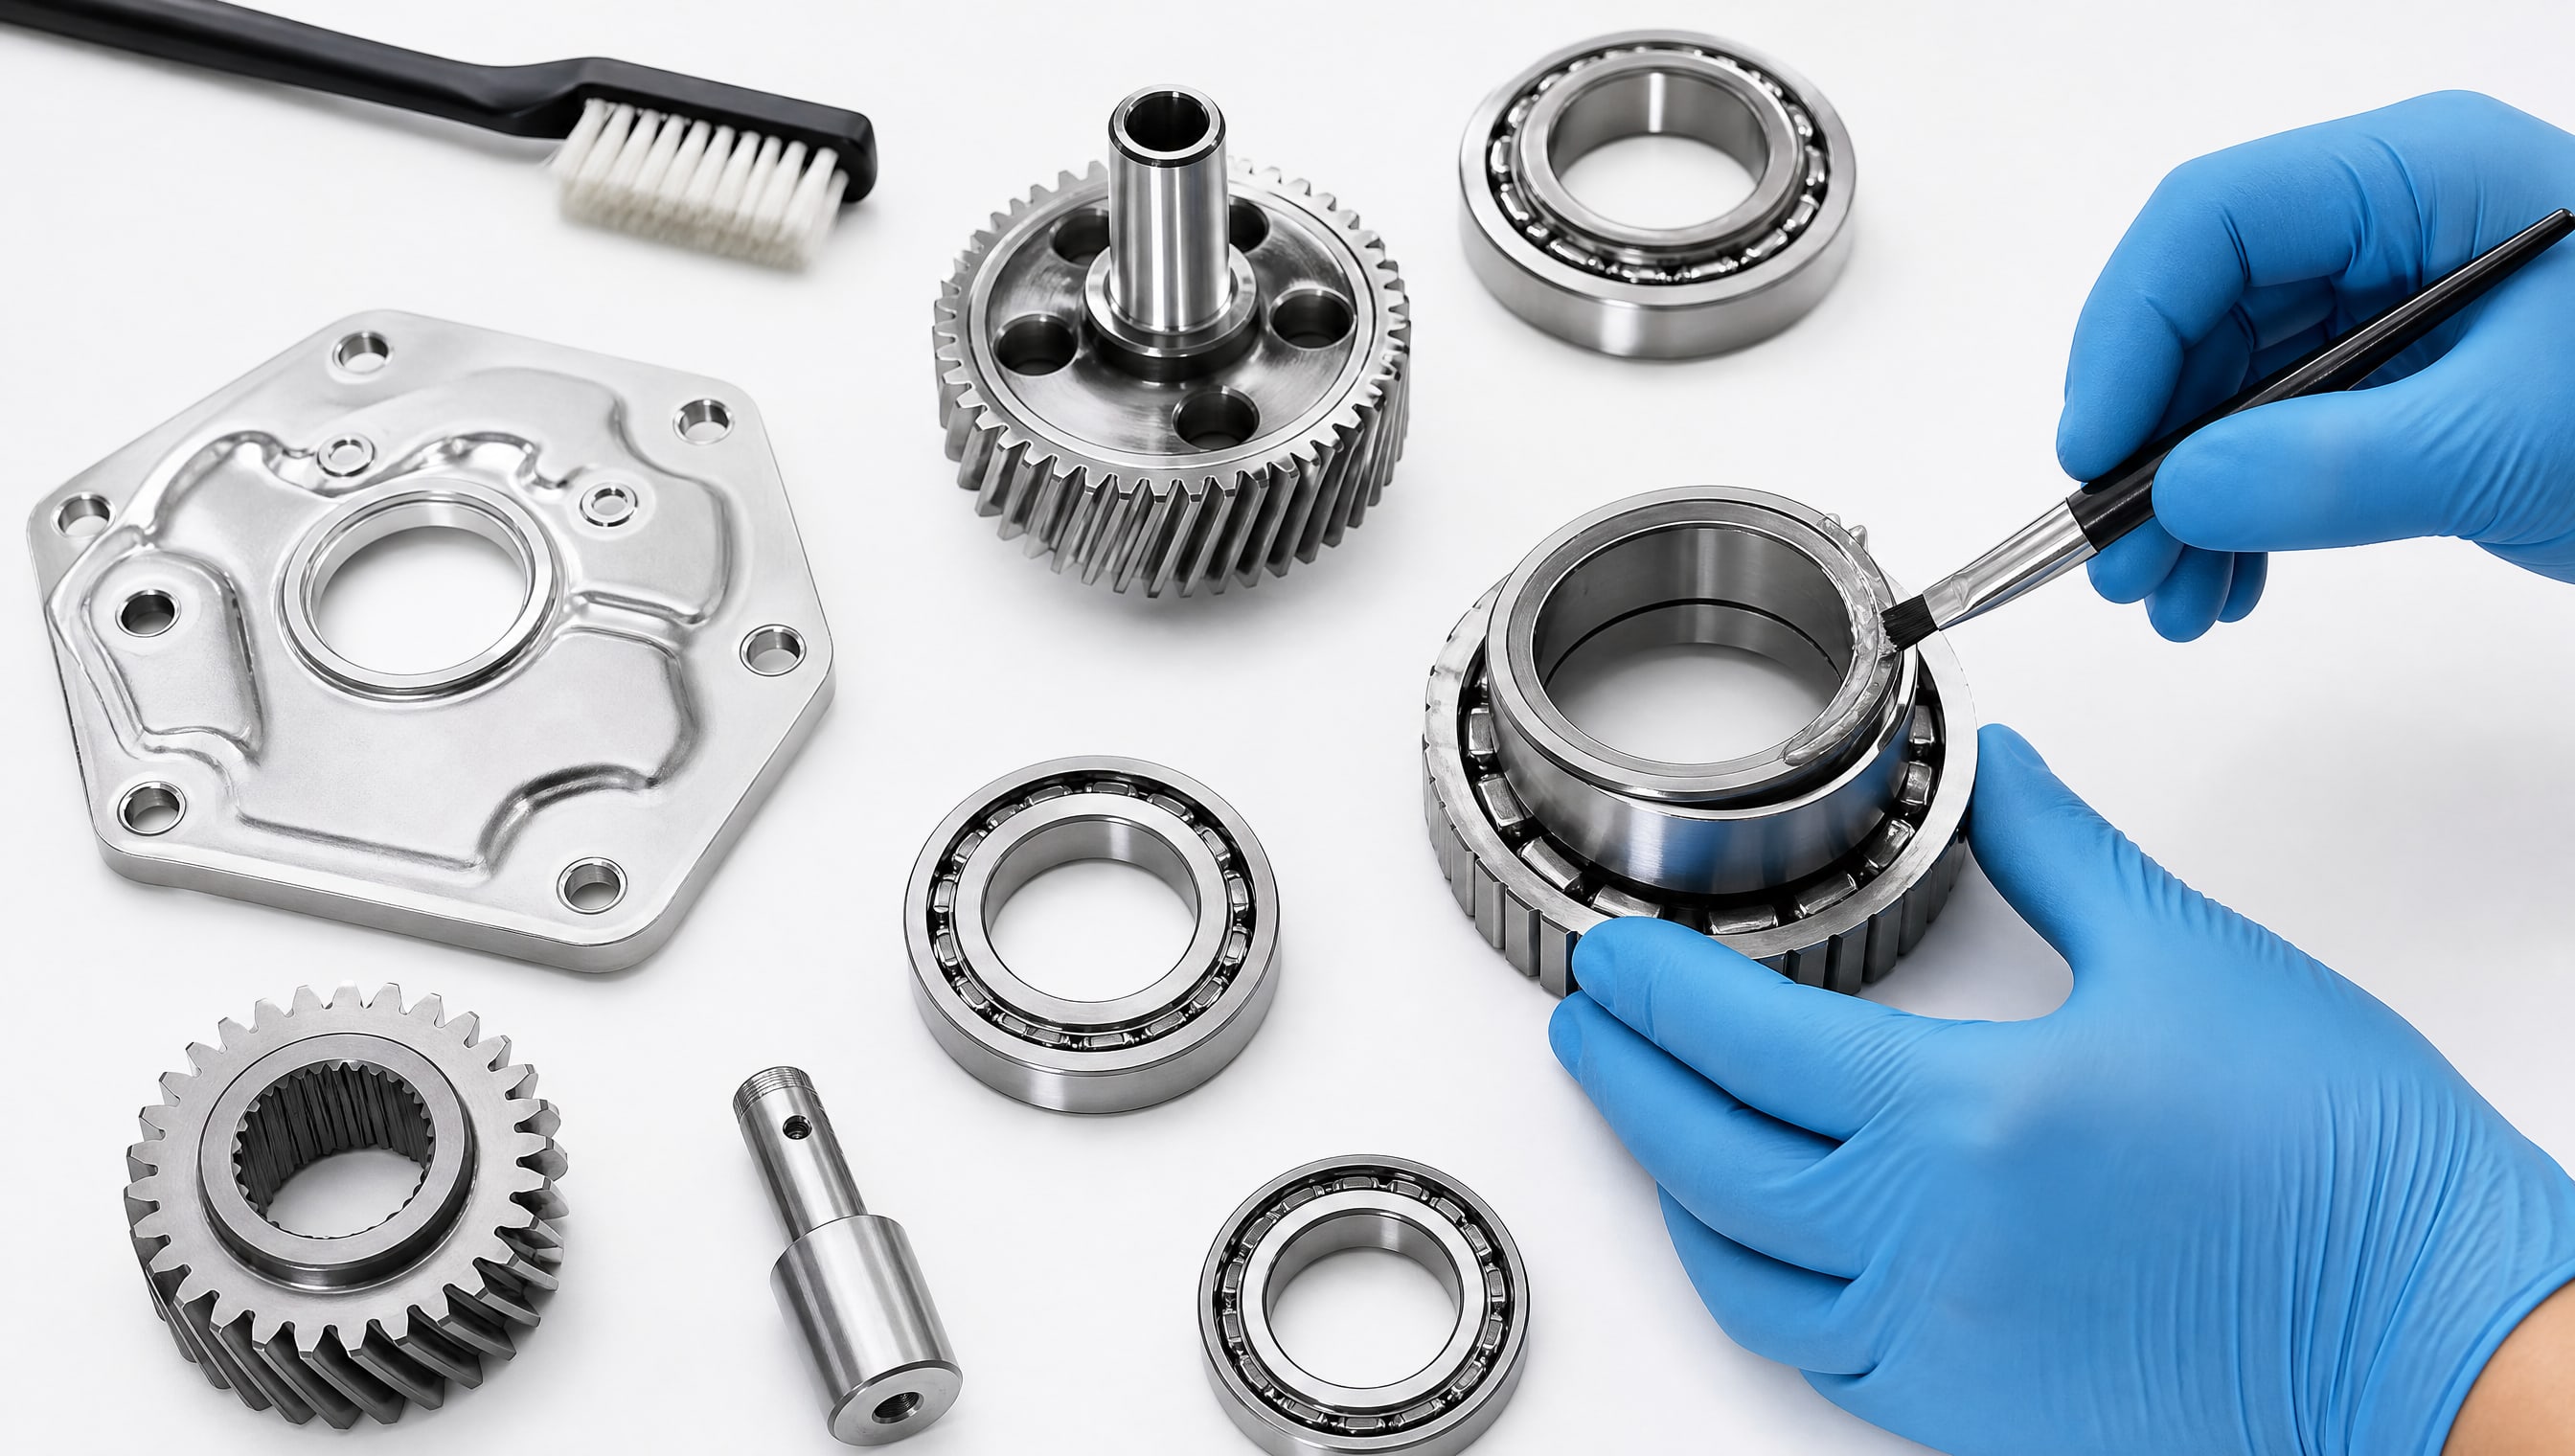
Если остатки прежней смазки (обычно минеральной или литиевой без пищевого допуска) остаются в узле и смешиваются с H1, гигиеническое преимущество H1 теряется. Остатки могут загрязнить продукт непредсказуемыми компонентами и вызвать претензии при контроле качества.
Процедура подготовки узла:
Остановите оборудование и убедитесь в безопасности: механизм не должен двигаться во время очистки.
Удалите доступную старую смазку: тряпкой или щеткой убирите видимый осадок смазки. Не пытайтесь сразу залить новую смазку на старые остатки.
Промойте узел чистым минеральным маслом или специальным промывочным составом в зависимости от типа узла (например, растворителем для полостей и редукторов). Для направляющих и открытых подшипников часто достаточно тряпки и сжатого воздуха.
Дайте испариться остаткам: после промывки маслом дайте узлу просохнуть (обдуйте сжатым воздухом, если есть возможность).
Нанесите новую смазку H1 только после полной очистки, тонкой пленкой. Избыток смазки на пищевом оборудовании неприемлем.
Заполните промежуточный реестр с датой, номером точки, типом проведенной очистки и наименованием новой смазки.
Для редукторов и герметичных узлов промывка сложнее: нужно слить старное масло, промыть полость свежим маслом, слить его, дать просохнуть. Это требует времени, но экономит потом на устранении загрязнений. В отраслевых регламентах пищевых производств рекомендуют проводить полную очистку оборудования перед началом использования новой смазки, чтобы минимизировать перекрестное загрязнение.
Маркировка, учет и документирование
После замены смазки нужно четко обозначить на оборудовании, какая смазка применена и когда, чтобы исключить ошибочное использование обычной смазки в зонах контакта с пищей.
Это особенно важно, когда на одном участке работают и пищевые (H1, H2), и непищевые узлы.
Система маркировки:
Обозначьте точки H1 специальной наклейкой или покраской (например, зеленый цвет для H1, желтый для H2, серый для непищевых узлов).
На каждой точке укажите: номер точки (например, ТП-01), допуск смазки (H1/H2), дату последней замены и ближайшую дату проверки.
Ведите журнал (бумажный или в базе данных) со сводкой всех точек смазывания: номер, узел, тип контакта, текущая смазка, дата замены, периодичность переосмазывания.
Требования документации для аудита:
Утвержденный реестр точек смазывания с классификацией по типам контакта.
Паспорта (TDS) всех применяемых H1-смазок с указанием допуска NSF H1, состава, температурного диапазона, совместимости.
Протоколы очистки узлов при переходе (дата, точка, метод очистки, результат).
График переосмазывания с отметками о выполнении.
Результаты проверок качества смазки (внешний вид, отсутствие загрязнений, адгезия).
Записи о внутренних аудитах лаборатории пищевого производства, где проверяются соответствие точек смазывания регламенту и отсутствие непищевых смазок в зонах контакта.
Эта документация - основа для успешного прохождения проверок роспотребнадзора для пищевого производства и для демонстрации контроля над HACCP-рисками.
Внутренний чек-лист аудита пищевого производства по смазкам
Регулярный внутренний аудит гарантирует, что переход на H1 прошел правильно и смазки применяются соответственно назначению.
Раз в полугодие или ежегодно (в зависимости от интенсивности процессов) проводите проверку по следующему плану.
Что проверять при аудите:
| Пункт проверки | Что смотреть | Норма | Действие при отклонении |
|---|---|---|---|
| Маркировка точек | Наклейки, покраска, обозначения присутствуют | Все точки H1 четко обозначены | Обновить маркировку |
| Совпадение реестра | Находятся ли точки в журнале? | 100% точек в документации | Добавить пропущенные точки |
| Тип смазки | Соответствует ли смазка типу контакта (H1 в зоне контакта, H2 - нет)? | H1 в зонах контакта, H2 - в защищенных | Заменить неправильно примененную смазку |
| Состояние смазки | Внешний вид, запах, загрязнение | Однородный цвет, без комков, чистая | Заменить загрязненную смазку |
| Сроки замены | Когда была последняя смазка? | Не позже регламентного срока | Переосмазить немедленно |
| Остатки старой смазки | Видны ли остатки непищевой смазки? | Узел чист, видна только текущая H1 | Провести очистку и повторно применить H1 |
| Наличие паспортов | Есть ли TDS для всех применяемых смазок? | Все паспорта собраны и актуальны | Запросить у поставщика |
| Адгезия смазки | Держится ли смазка на контакте или стекает? | Смазка плотно прилегает к узлу | Выбрать смазку с большей адгезией |
| Протечки | Нет ли утечек из узла, загрязняющих рабочую площадку? | Смазка остается в узле | Проверить уплотнения, замените смазку на более вязкую |
Документирование результатов аудита:
После проверки заполните форму с датой, ФИО проверяющего, списком найденных отклонений и сроком устранения. Если найдены серьезные нарушения (например, использование непищевой смазки в зоне контакта), остановите использование узла и проведите переподготовку персонала. Результаты аудита внутреннего лаборатории пищевого производства важны не только для контроля, но и как доказательство ответственного подхода при проверке органами надзора.
Часто задаваемые вопросы
Что такое случайный контакт и почему это важно?
Случайный контакт - это попадание смазки в продукт при неисправности уплотнения, утечке из-за износа или аварийной разборке оборудования. NSF H1 разрешает остаток не более 10 мг/кг, что рассчитано на редкие события, а не на систематическое добавление. Это ограничение не означает, что смазка безопасна для постоянного потребления: она только не создает острого риска здоровью при микроскопическом попадании. Правильное применение H1 предусматривает все равно минимизировать вероятность контакта через герметичные узлы и регулярный контроль состояния смазки.
Можно ли смешивать H1 и H2 смазки или переходить с одной марки H1 на другую без очистки?
Нет, смешивание несовместимо. Если смешать H1 (для контакта) и H2 (без контакта), неизвестный состав смеси может не соответствовать требованиям FDA и ISO 21469. При переходе с одной марки H1 на другую также рекомендуется минимальная очистка, особенно если базовые масла разные (например, с минерального на синтетическое). Небольшие остатки допустимы, но видимые следы старой смазки нужно убрать тряпкой, иначе теряется гарантия гигиены.
Почему смазку нельзя наносить большим слоем в узел при переходе на H1?
Избыток смазки вызывает несколько проблем: она разжижается при нагреве и вытекает из узла, загрязняя оборудование и пол цеха, затрудняет контроль за ее состоянием (невозможно заметить загрязнение) и попадает в зоны, где ее быть не должно. На пищевом производстве смазку наносят тонкой пленкой, достаточной для снижения трения, но не для образования видимого слоя. После нанесения излишки убирают после сборки, если они не высохли.
Что делать, если при аудите обнаружена непищевая смазка в зоне контакта с пищей?
Немедленно остановите использование этого узла, проведите его очистку и переосмазывание H1-смазкой. Затем проверьте соседние узлы на предмет аналогичных ошибок. Разберитесь в причине: неправильный выбор при замене, недостаточная маркировка, незнание персонала о требованиях H1. Организуйте переподготовку технического персонала и уточните инструкции по смазыванию. Задокументируйте инцидент и способ его устранения для демонстрации при проверке контролирующих органов.
Нужно ли проверять каждую партию H1-смазки перед применением или достаточно паспорта производителя?
Паспорт (TDS) производителя - необходимый документ, но для критичных применений в пищевой промышленности рекомендуется выборочная проверка при первой закупке или смене поставщика: внешний вид, запах (не должно быть посторонних запахов), консистенция, отсутствие видимых включений. Для каждой дальнейшей партии от проверенного поставщика достаточно визуального осмотра. Если смазка хранилась более года или условия хранения были неправильными (высокая температура, прямой солнечный свет), проверьте перед применением повторно.
Заключение
Переход на пищевые смазки H1 - это не одноразовая замена, а система управления рисками, которая должна включать инвентаризацию узлов, правильный выбор смазки по техническим характеристикам, тщательную очистку при замене, маркировку и документирование, а также регулярный аудит соответствия. Чек-лист пищевого производства по смазкам должен отражать все эти этапы и быть основой для внутреннего контроля и демонстрации соответствия требованиям HACCP.
Начните с составления полного реестра точек смазывания, определите для каждой тип контакта (H1, H2 или нет контакта), выберите соответствующую смазку, проведите очистку узлов и наносите новый материал согласно регламенту. Затем установите систему маркировки, ведите документацию о каждой замене и проводите полугодовой или годовой аудит. Такой подход исключает импровизацию, снижает риск загрязнения продукта и упрощает прохождение проверок органов контроля и роспотребнадзора для пищевого производства.