Самоотвинчивание крепежа при вибрации - одна из наиболее распространенных причин отказов оборудования в промышленности. Резьбовое соединение, испытывающее постоянные колебания, теряет фиксацию без дополнительной защиты, создавая риск останова линии, травм и дорогостоящего ремонта. Анаэробный фиксатор резьбы решает эту задачу прямо в месте проблемы: он полимеризуется в узких металлических зазорах резьбового соединения без доступа воздуха и образует прочный слой, способный выдерживать значительные вибрационные нагрузки. Статья разберет, как работают эти составы, какие параметры критичны при выборе, и как правильно их применять на практике.
Инженеры и закупщики часто сталкиваются с выбором между разными типами фиксаторов, видят в каталогах пестрящие цвета (синий, красный, желтый) и не знают, какой действительно подходит для их оборудования. В этом разделе мы разберем типичные ошибки выбора, покажем, на какие технические параметры смотреть в первую очередь, и дадим практические рекомендации по применению.
Принцип работы анаэробного фиксатора резьбы
Анаэробный фиксатор - это жидкий полимерный состав, который затвердевает только в отсутствие кислорода.
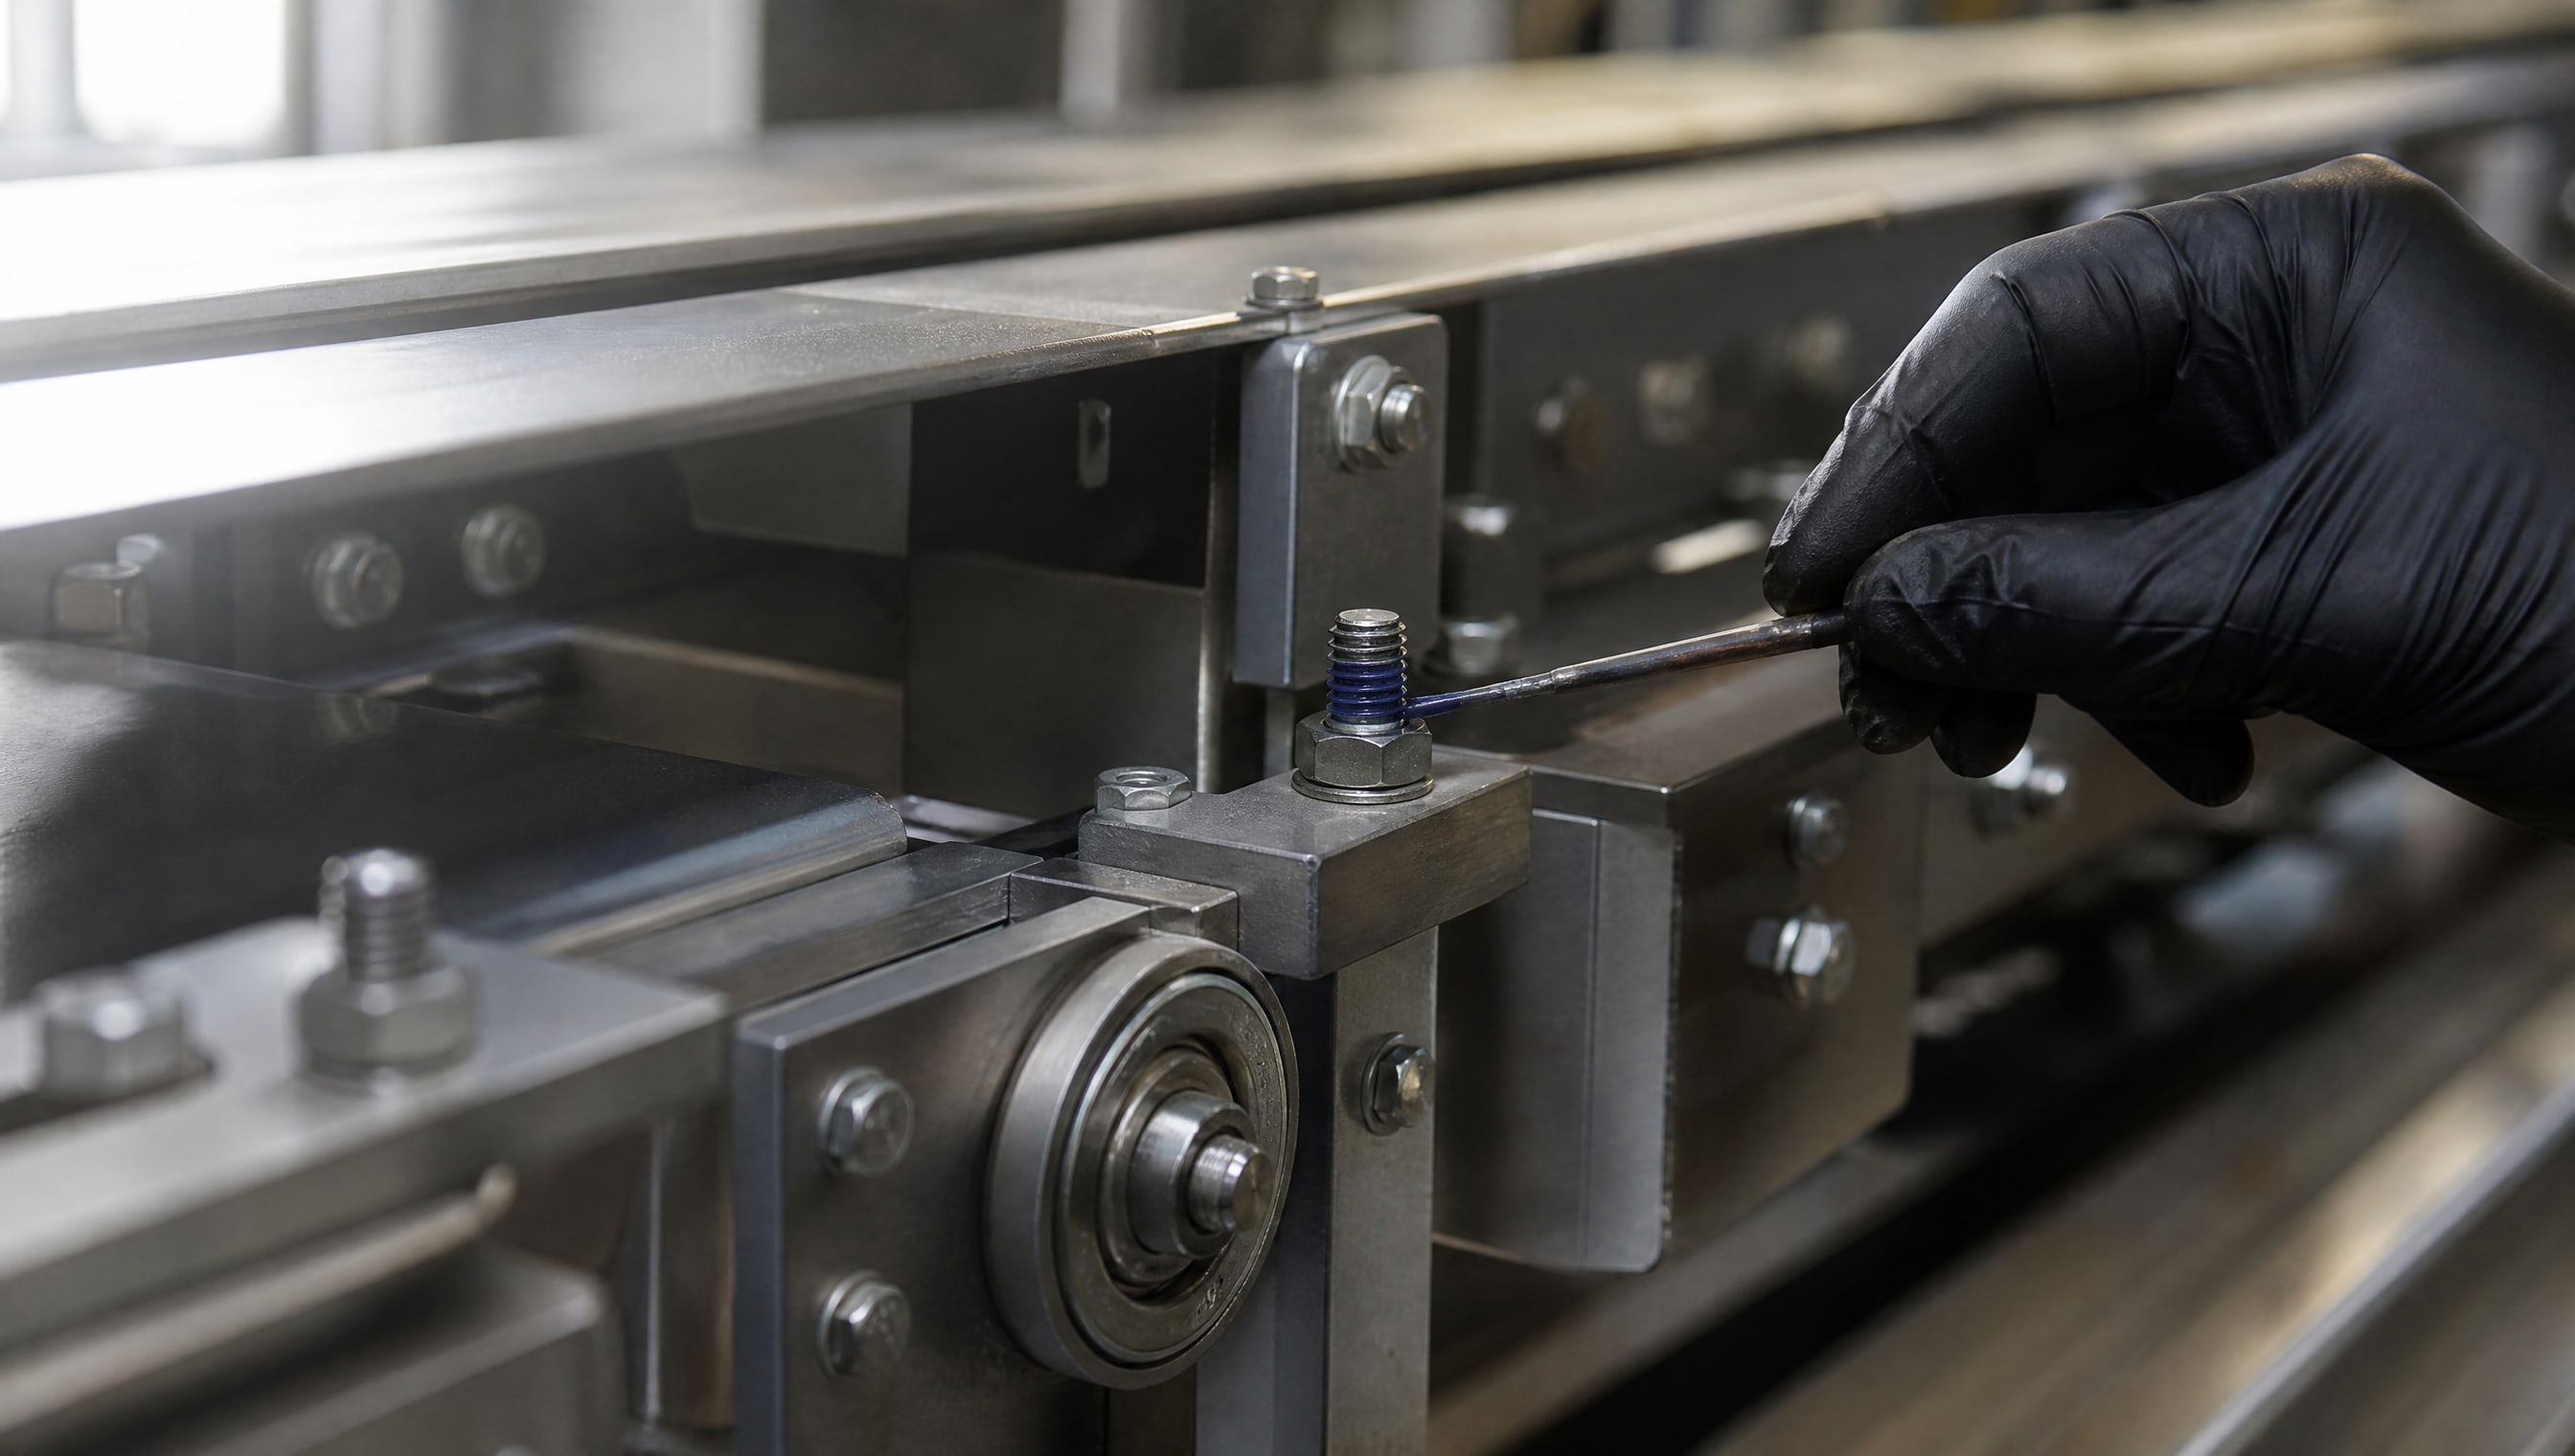
Когда вы наносите его на резьбовое соединение и закручиваете болт, состав попадает в узкие зазоры между витками резьбы. Там, исключенный от воздуха, он начинает полимеризоваться, заполняя микронеровности и превращаясь в твердый слой. Это происходит при комнатной температуре (15–25 °C) без каких-либо катализаторов или нагрева.
Полученный полимер выдерживает нагрузки на сдвиг вплоть до 3000 psi (примерно 20,7 МПа) в зависимости от состава, что исключает микросмещения витков резьбы под вибрацией. Именно эта неподвижность и предотвращает самоотвинчивание: болт или винт не может начать обратное движение, так как каждый микроскопический проворот встречает сопротивление уже отвердевшего слоя.
Ключевое отличие от обычных клеев и герметиков в том, что фиксатор работает именно в металл-металл зазоре, где воздуха нет. Это позволяет ему полимеризоваться предсказуемо и набирать прочность даже при минимальном зазоре и на холоде. Таким образом, анаэробный фиксатор резьбы становится незаменим на оборудовании с сильной вибрацией, где других способов защиты либо недостаточно, либо они усложняют демонтаж.
Когда анаэробный фиксатор необходим
Вибрационные нагрузки - не единственная причина, по которой выбирают анаэробный фиксатор.
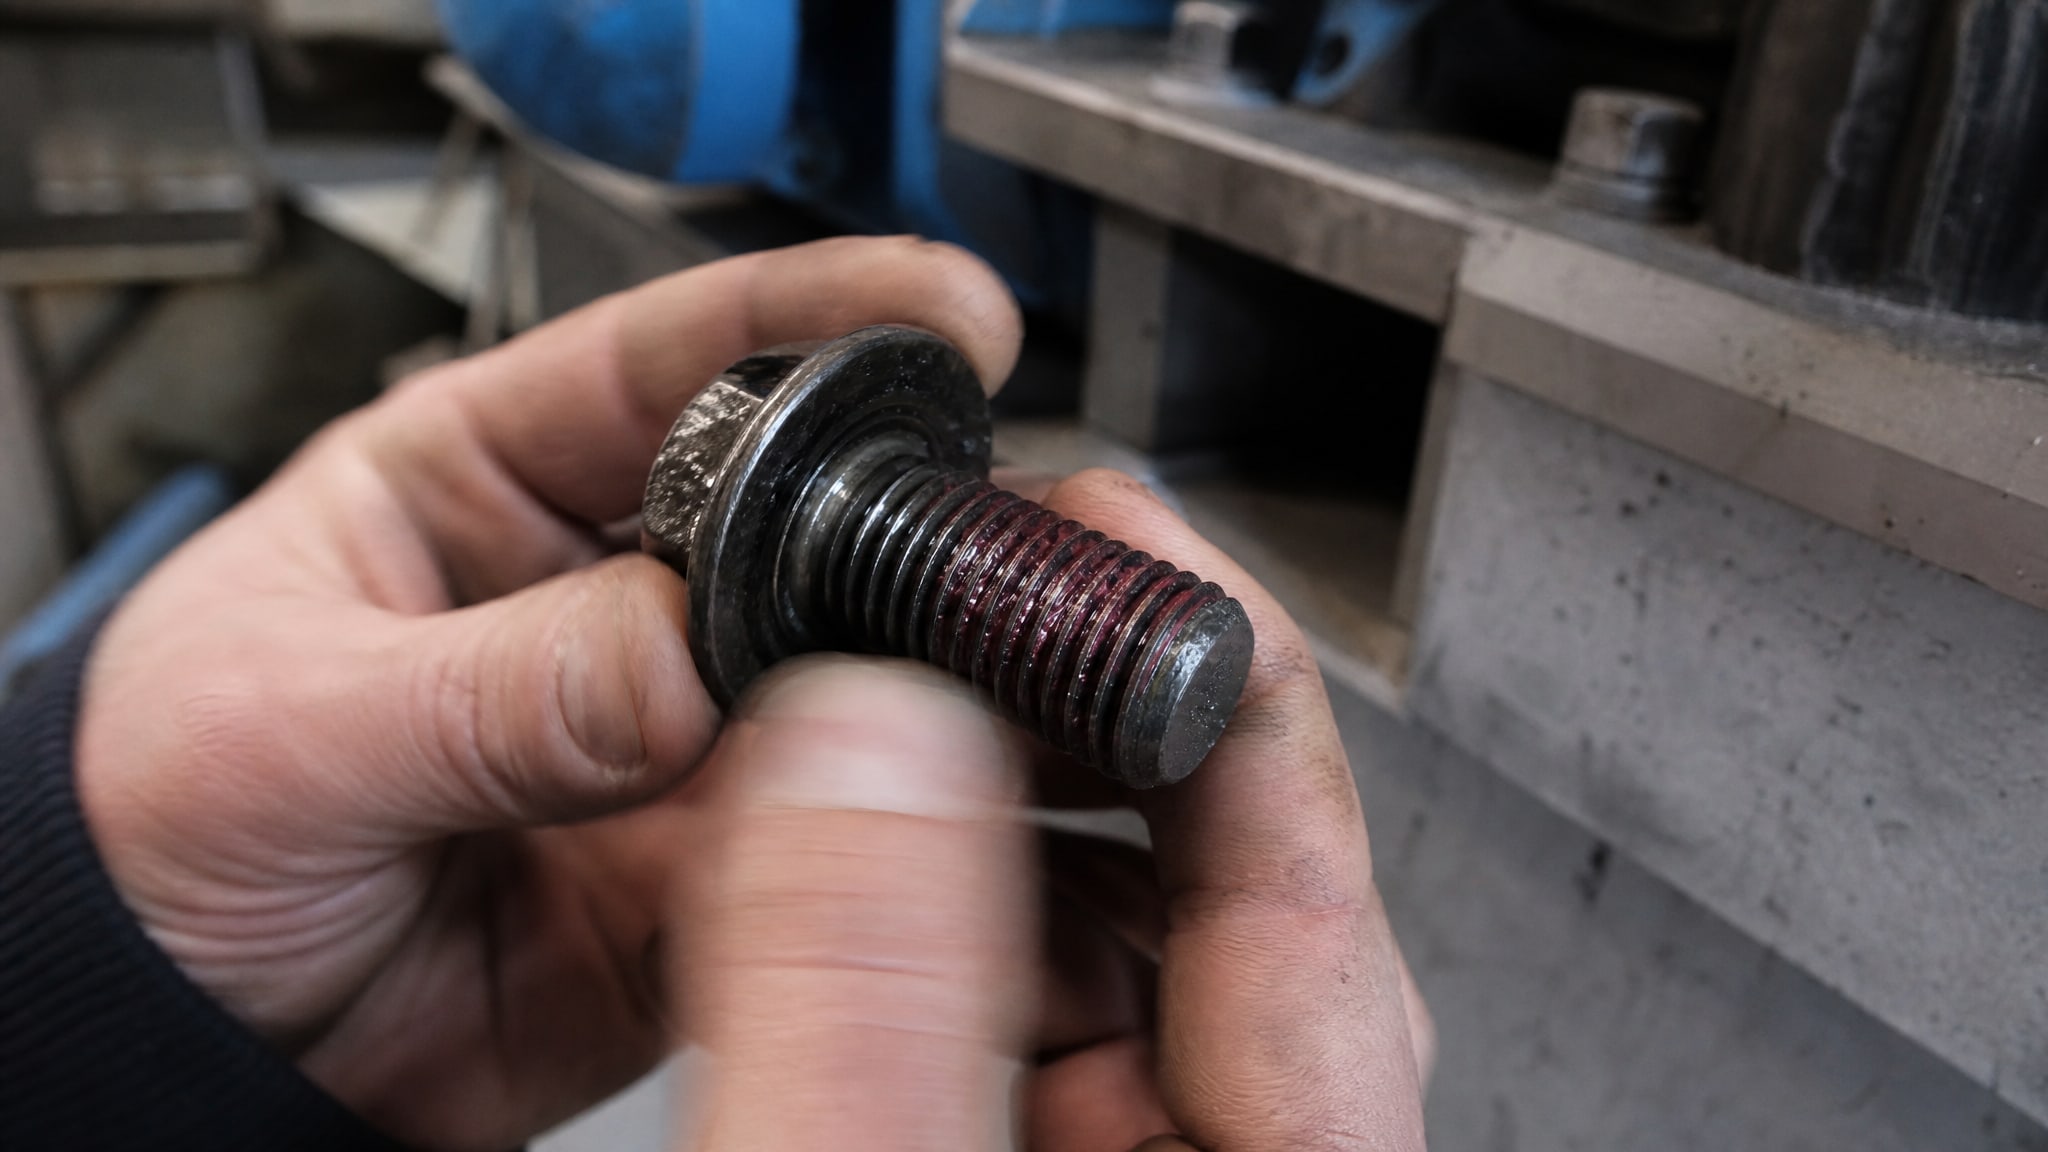
Однако именно вибрирующие узлы входят в число наиболее критичных применений.
Типичные сценарии использования:
Крепеж узлов с высокой вибрацией: двигатели, насосы, компрессоры, вибросито, конвейеры с ударной нагрузкой.
Резьбовые соединения, периодически затягиваемые и ослабляемые: если болт ослабнуть хотя бы слегка, вибрация начнет его раскручивать.
Соединения в агрессивных средах, где коррозия ослабляет контакт между витками: масло, влага, щелочные растворы.
Ответственные узлы, где отвинчивание недопустимо: центрифуги, печи, высокотемпературные установки.
Крепеж малого диаметра (М3–М8), у которого естественный момент затяжки невелик и вибрация легко вызывает ослабление.
Для каждого сценария степень фиксации может быть разной. Если соединение нужно периодически разбирать, выбирают разъемный состав; если оно рассчитано на длительную эксплуатацию без демонтажа, подойдет более прочный неразъемный. В обоих случаях анаэробный фиксатор резьбы от вибрации справляется лучше, чем пластиковые кольца, гроверные шайбы (в условиях коррозии они теряют упругость) или только затяжка по моменту.
Как выбрать фиксатор: технические параметры вместо цвета
Множество производителей используют цветовое кодирование: синий фиксатор, красный фиксатор, желтый.
Однако цвет - это просто идентификатор формулы, а не гарантия прочности. Реальные характеристики определяются составом и указаны в техническом листе.
Момент откручивания и момент срыва
Это основной параметр, на который нужно ориентироваться. На образцах крепежа М10 через 24 часа после нанесения правильно подобранный фиксатор должен обеспечивать момент откручивания 3–8 Н·м, а момент срыва (начального заедания) -6–10 Н·м. Чем выше эти значения, тем надежнее защита от вибрации.
Для крупного крепежа (М20–М36) используются фиксаторы с момент откручивания не менее 48 Н·м - это обеспечивает надежную фиксацию под высокими нагрузками.
Вязкость и зазор
Вязкость состава должна соответствовать зазорам в вашем крепеже. Типичный диапазон вязкости анаэробных фиксаторов -4000–8000 мПа·с. Более вязкие составы (более 8000 мПа·с) предназначены для более крупных зазоров и работают медленнее; менее вязкие (ниже 4000 мПа·с) лучше проникают в узкие щели, но медленнее полимеризуются в больших зазорах.
Если зазор между витками резьбы примерно 0,07–0,5 мм, выбирайте универсальный состав. Производители указывают максимальный диаметр крепежа, для которого предназначен фиксатор (обычно до М32–М36). Это помогает определить, подходит ли состав для вашей задачи.
Температурный диапазон и химическая стойкость
Для оборудования, работающего при повышенной температуре, ищите фиксатор с рабочим диапазоном не менее –60 до +150 °C. Если нужна экстремальная термостойкость (например, для выхлопных систем), выбирайте составы с верхним предельным значением +250 °C и прочностью на сдвиг не менее 27,6 МПа (4000 psi).
Также важна стойкость к жидкостям, которые контактируют с соединением: маслам, тормозной жидкости, антифризу, бензину, дизельному топливу. Эти данные всегда указаны в спецификации. Если ваша резьба контактирует с гидравлическим маслом, убедитесь, что фиксатор стойкий именно к маслам.
Время отверждения и первичной фиксации
Начало полимеризации происходит через 10–15 минут после нанесения. За первые 20–30 минут достигается первичная фиксация, достаточная для того, чтобы болт не провернулся вручную. Однако полную прочность фиксатор набирает только через 24 часа.
Это важный момент: если вы затянули болт и сразу включили оборудование в работу, соединение может быть недостаточно прочным. Необходимо выдержать минимум 24 часа до нагружения при нормальных условиях (15–25 °C). В холодную погоду или в неотапливаемом помещении время отверждения может увеличиться.
Синий, красный и разъемный: какой выбрать для вибрирующего узла
Разберемся с самыми частыми путаницами, которые возникают при выборе типа фиксатора.
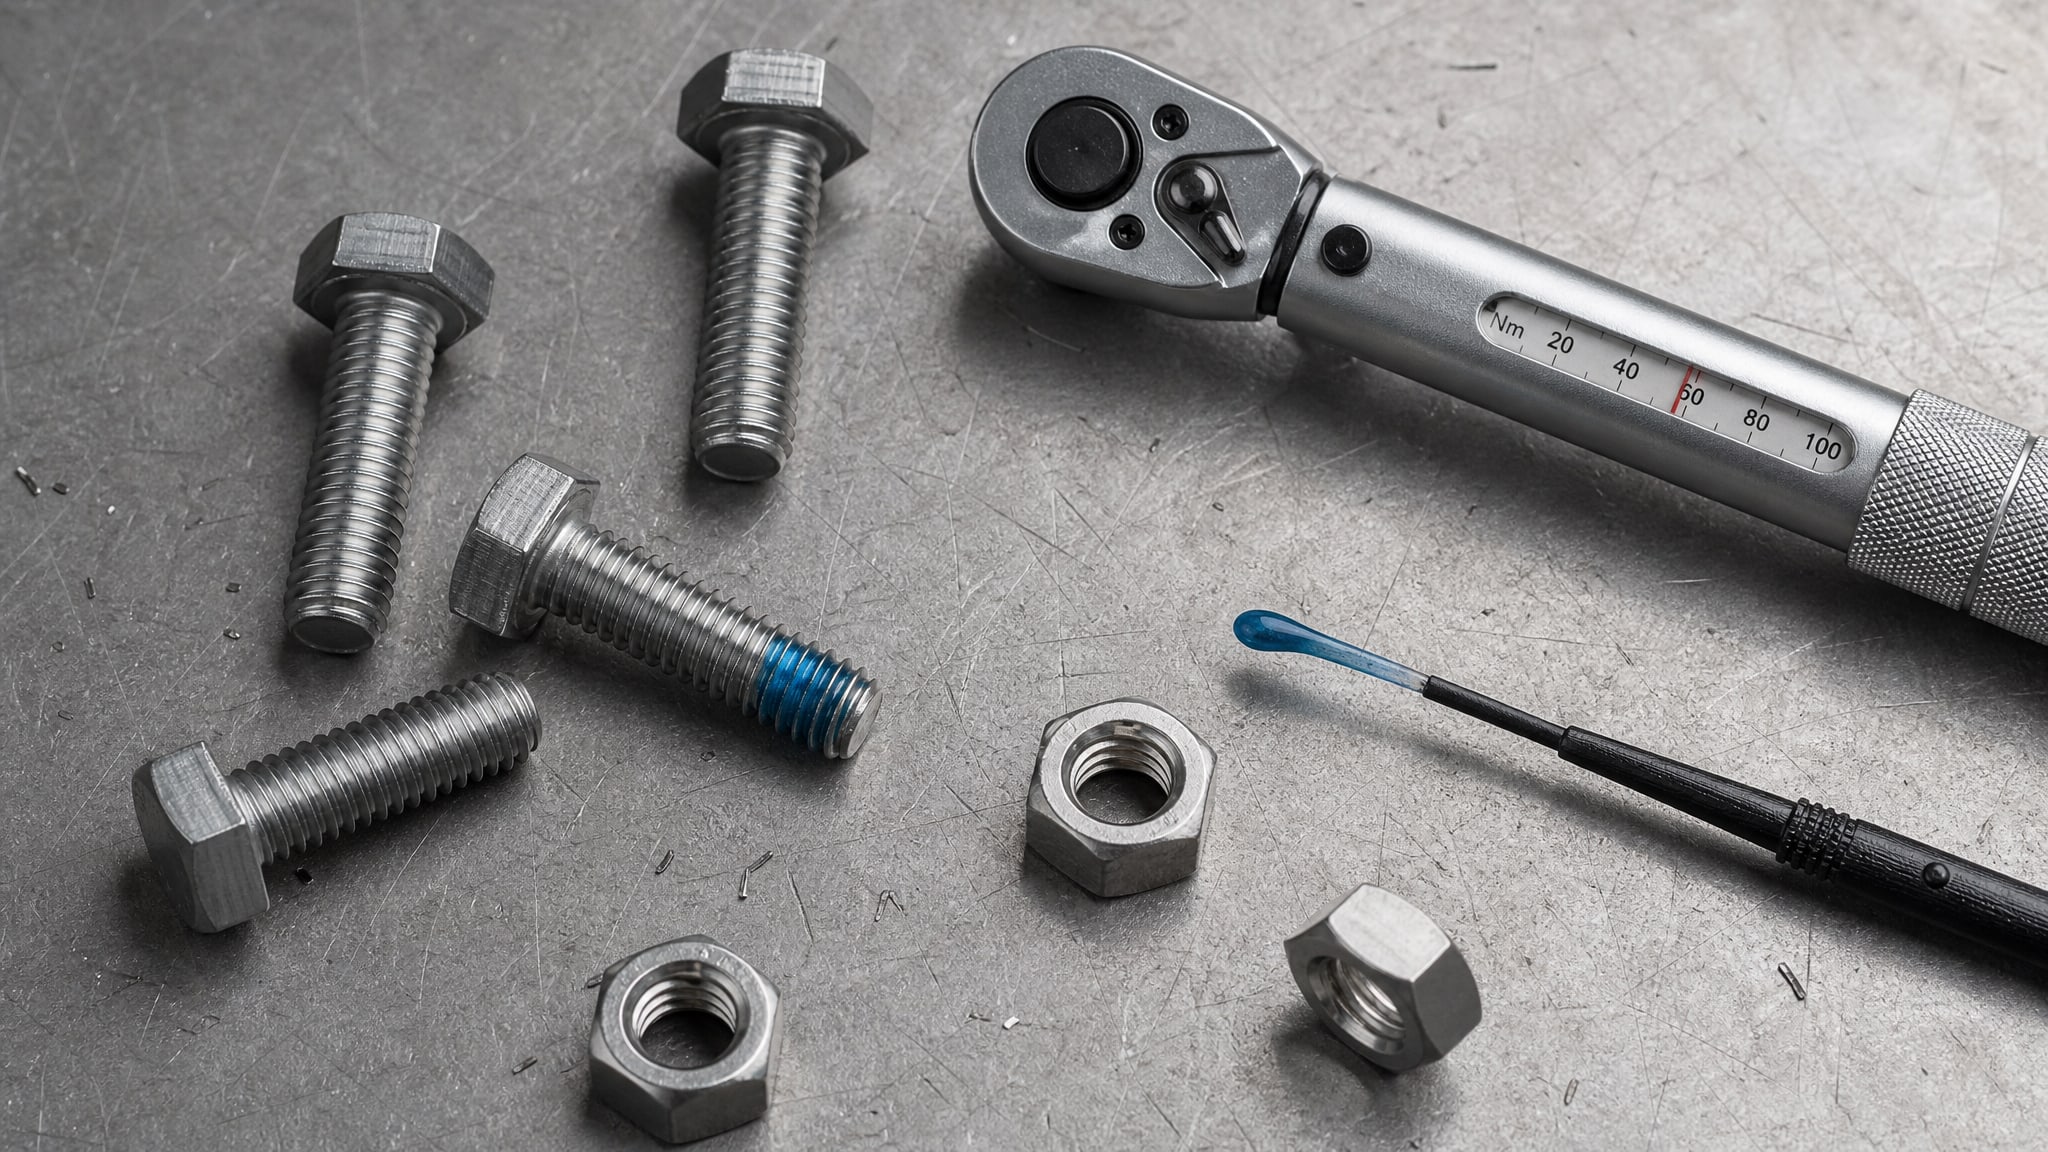
Анаэробный фиксатор резьбы синий
Синий цвет часто ассоциируется с категорией средней прочности или разъемного типа. На момент откручивания образцов М10 синий фиксатор дает обычно 3–8 Н·м, что достаточно для большинства вибрирующих узлов со средней амплитудой. Он применяется для крепежа, который периодически нужно разбирать, но при этом сохраняет защиту от самоотвинчивания под вибрацией.
Синий фиксатор хорошо работает на центральных узлах машин, где крепеж затягивается с умеренным моментом и не подвергается экстремальным температурам. Его легче откручивать после высыхания, чем красный, но защита от вибрации у него одинаково надежна.
Анаэробный фиксатор резьбы красный
Красный цвет обычно указывает на высокую или максимальную прочность. Момент откручивания красного фиксатора на М10 может быть выше - до 10–20 Н·м и более. Красный фиксатор используется для ответственных узлов, где вибрация особенно опасна или где крепеж часто затягивается с большим моментом.
Заблуждение состоит в том, что красный фиксатор якобы «неразъемный» в принципе. На самом деле это определяется конкретной формулой, а не цветом. Да, красный фиксатор откручивается сложнее, требует большего приложения сил или даже нагрева, но специальный инструмент позволяет разобрать такое соединение. Это просто занимает больше времени и требует опыта.
Красный фиксатор резьбы предпочитают для двигателей, насосов высокого давления, узлов, где отвинчивание недопустимо в течение длительного срока, или для соединений в горячих и агрессивных средах.
Анаэробный фиксатор резьбы разъемный
Разъемный фиксатор отличается не цветом, а специально подобранной формулой, которая обеспечивает фиксацию от вибрации, но при этом позволяет разобрать соединение стандартным ключом или инструментом, пусть и с приложением большей силы. Зазоры, в которых работает разъемный состав, составляют примерно 0,07–0,5 мм. Фиксация наступает через 20 минут, полная полимеризация - через 24 часа.
Разъемный фиксатор подходит для оборудования, которое регулярно разбирается на техническое обслуживание, но при этом должно быть защищено от вибрационного ослабления во время работы. Это типичный выбор для промышленного оборудования с предусмотренным циклом ревизий.
Важно: разъемный вариант не менее надежен против вибрации, чем неразъемный. Защита обеспечивается одинаково - за счет полимеризации в металл-металл зазоре. Различие только в того, насколько легко потом разбирать соединение.
Вибрация и прочность: практические рекомендации по применению
Помимо выбора правильного состава, есть несколько правил применения, которые обеспечивают максимальную эффективность фиксатора.
Подготовка поверхности
Резьба должна быть чистой и сухой. Если на витках резьбы есть окислы, ржавчина или старый слой смазки, полимеризация замедлится или может произойти неравномерно. Протрите резьбу обезжиривающей ветошью или промойте легким растворителем, затем просушите. Излишняя влага тоже замедляет анаэробную полимеризацию.
Если крепеж лежал на хранении, проверьте, нет ли на нем защитного масляного слоя. Для крепежа из цинка или с другими покрытиями это не критично, но для черного железа лучше убрать защитное масло перед нанесением фиксатора.
Нанесение и количество
Наносите фиксатор тонким слоем на несколько витков резьбы болта или на внутреннюю поверхность отверстия - не обязательно на всю длину. Достаточно 2–3 витков. Излишний объем фиксатора не улучшает фиксацию, но может привести к его выступлению из-за затяжки и затруднит последующую очистку.
Для резьбы диаметром до 10 мм обычно хватает капли объемом 0,5–1 мл. Для крупного крепежа (М20 и выше) может потребоваться 1–2 мл. Точное количество указано в техническом листе производителя. Для фиксатора резьбы средней прочности анаэробного типа, подходящего для вибрирующих узлов, рекомендуется наносить состав максимально равномерно для предсказуемого результата.
Время до нагружения
После затяжки болта дайте соединению времени на полимеризацию. Первичная фиксация наступает за 10–30 минут, но нагружать можно не раньше чем через 1–2 часа при нормальных условиях, а полную рабочую прочность фиксатор набирает только через 24 часа. Если условия холодные (ниже 15 °C), время удлиняется.
На практике это означает: если вы обслуживаете оборудование в цеху, обработайте крепежи днем и оставьте оборудование на ночь. К утру все соединения будут готовы к полной нагрузке. Если спешить и включить машину через 30 минут, первичная фиксация может быть недостаточной, и под сильной вибрацией болт все же начнет медленно раскручиваться.
Совет инженера: как избежать типичных ошибок
Проблема: на вибрирующем оборудовании после двух-трех месяцев эксплуатации болты начинают ослабляться, хотя фиксатор вроде наносился.
Причины могут быть три. Первая - неправильно выбран фиксатор по прочности; синий состав с моментом откручивания 3 Н·м может быть недостаточен для очень мощной вибрации. Вторая - резьба была грязной или масляной, и полимеризация прошла неполно. Третья - соединение было нагружено раньше, чем полностью отвердел фиксатор, и первичная фиксация не выдержала.
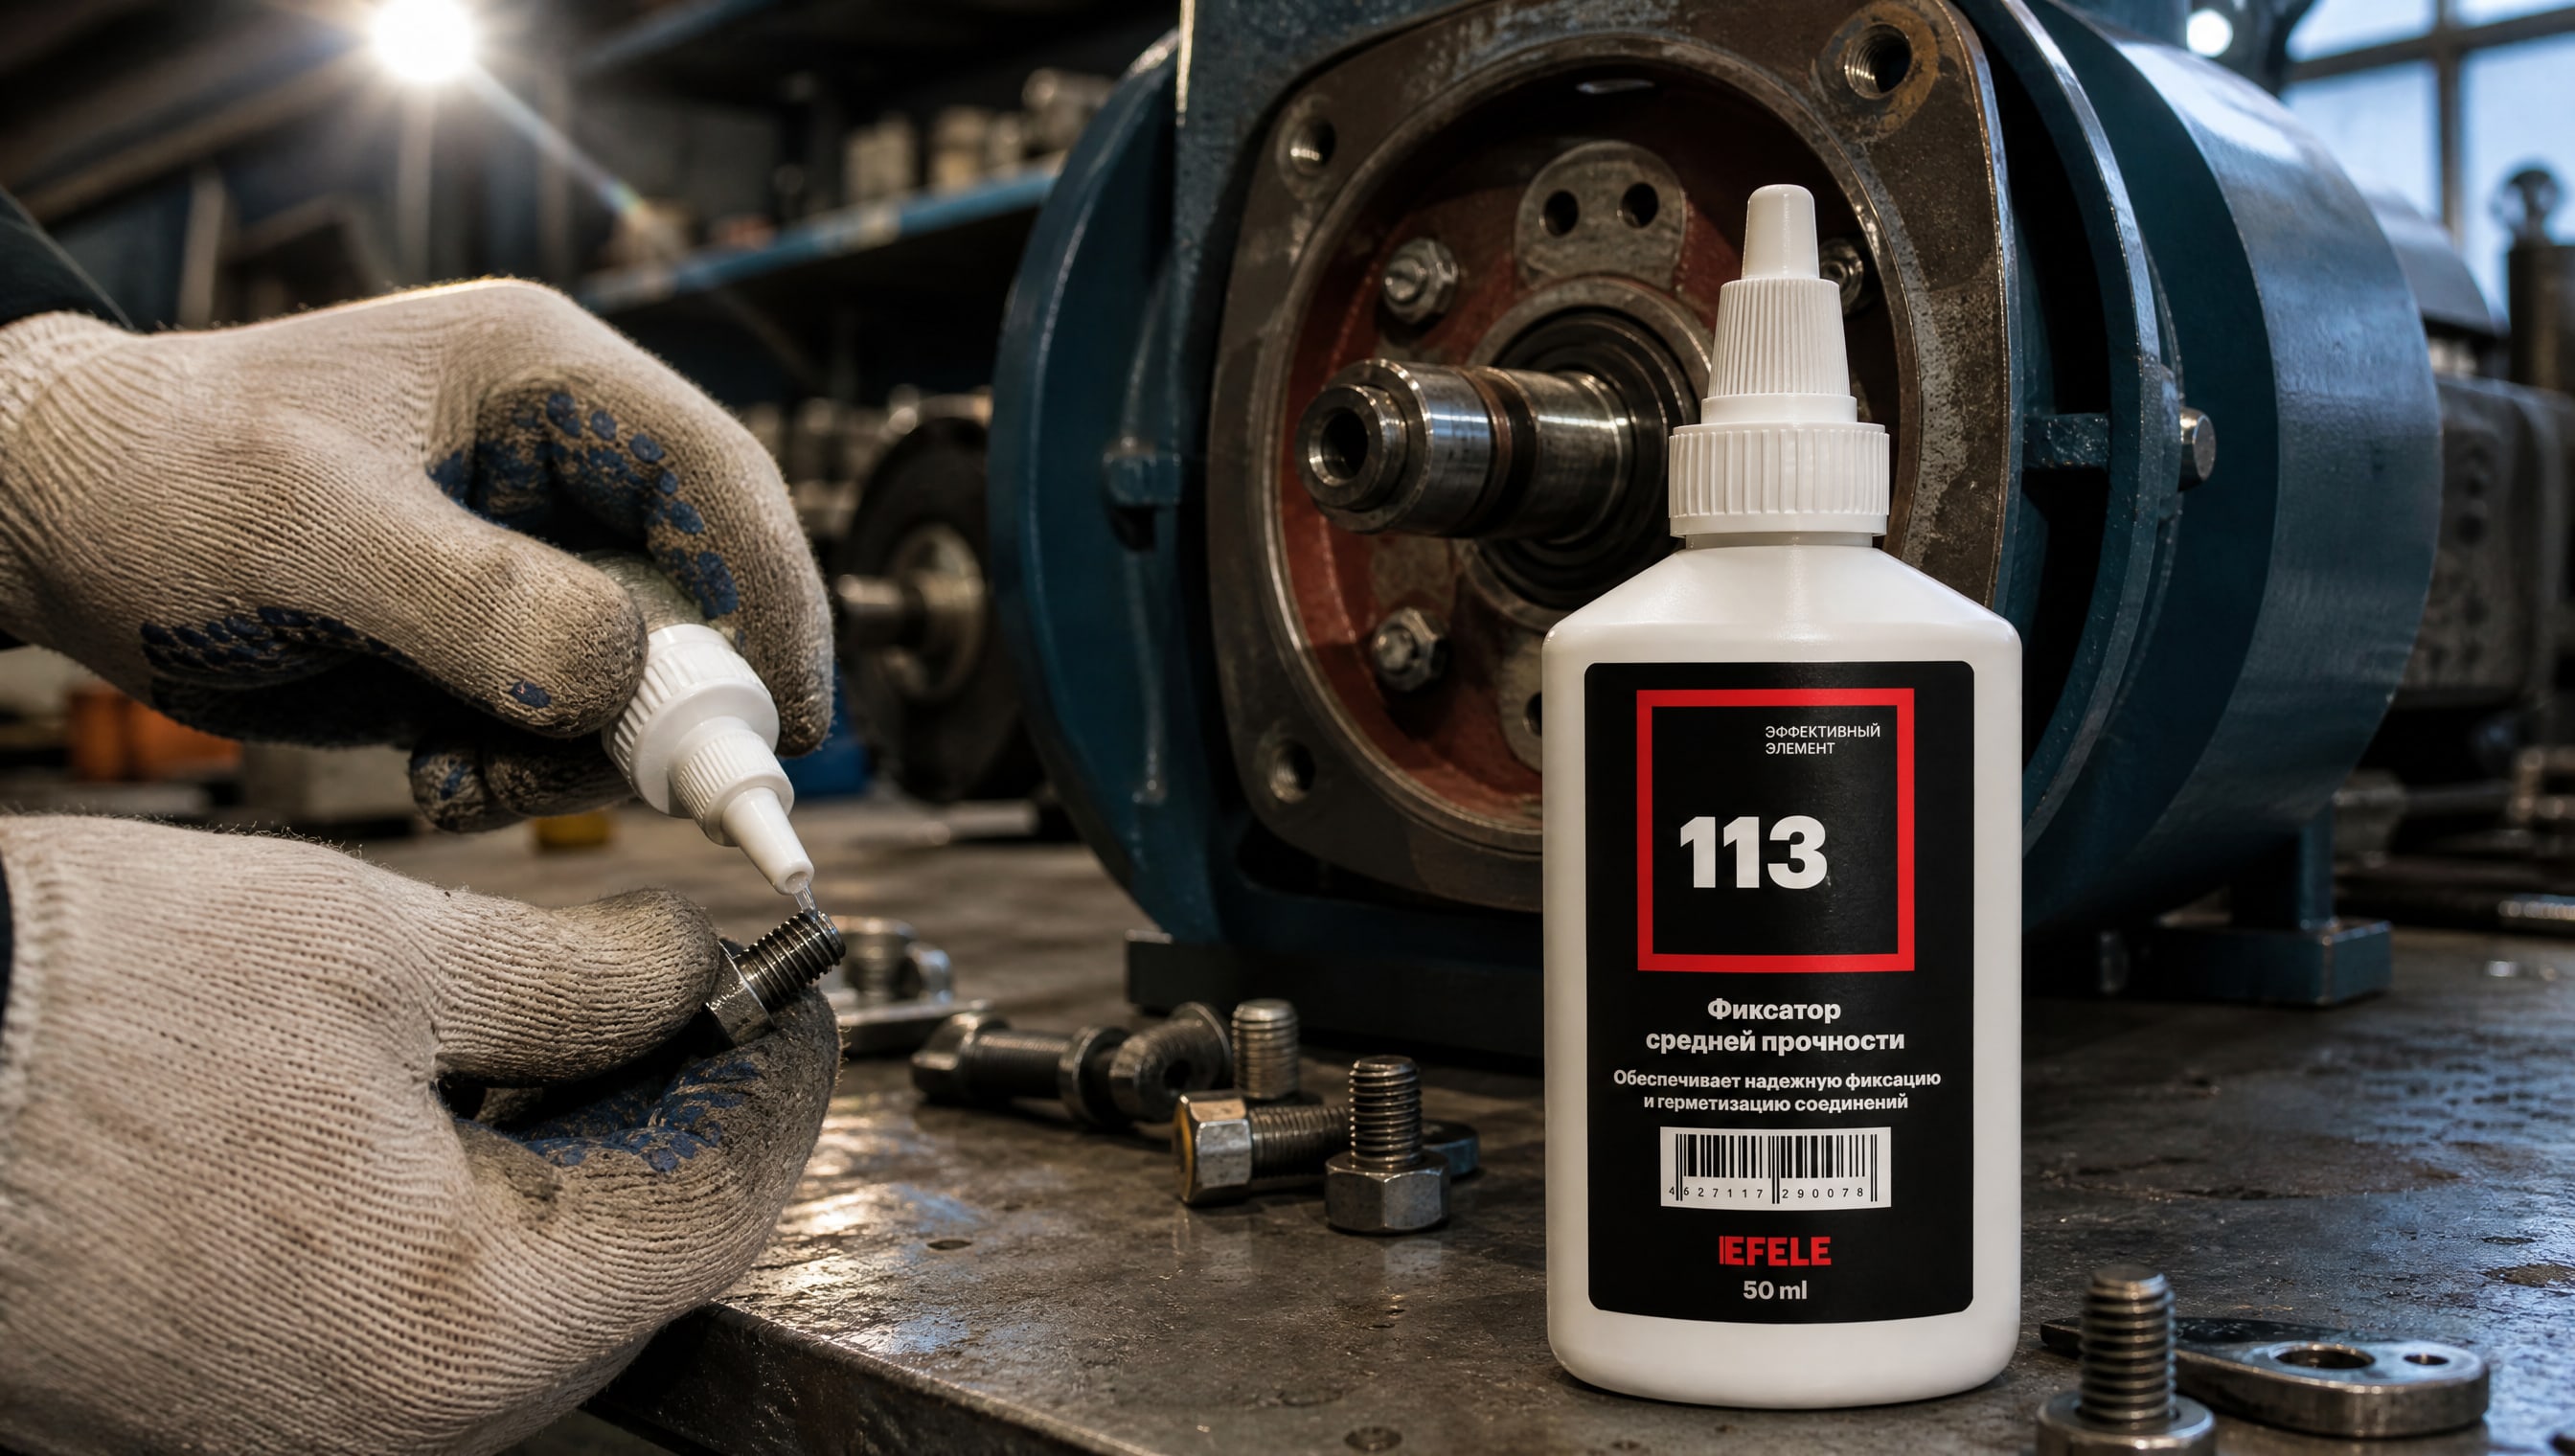
Чтобы избежать: используйте анаэробный клей EFELE 113 для средне-нагруженных вибрирующих узлов (его характеристики калиброваны на момент откручивания 6–10 Н·м для М10 и работают при температурах от –60 до +150 °C), тщательно подготовьте резьбу (очистка, обезжиривание, просушка), выдержите минимум 24 часа перед вводом в работу при нормальных условиях.
Для проверки можно испытать готовность соединения: спустя 2 часа попробуйте рукой провернуть болт; если он не движется, фиксация началась. Через 24 часа попробуйте рукой еще раз - болт должен быть намертво зафиксирован. Если это так, оборудование готово к работе.
Часто задаваемые вопросы
Какой момент откручивания выбрать для сильной вибрации?
Для узлов с интенсивной вибрацией (двигатели, насосы, вибросито) ориентируйтесь на фиксаторы с моментом откручивания не менее 6–10 Н·м на крепеже М10. Если вибрация исключительно сильная, выбирайте красный или высокопрочный состав с моментом откручивания 10–20 Н·м. Чем выше этот параметр, тем лучше защита. Технический лист подскажет конкретные цифры для вашего размера крепежа.
Как отличить разъемный фиксатор от неразъемного?
Разделение на разъемный и неразъемный определяется формулой состава, а не цветом. Прочитайте технический лист: там явно указано, разъемный это фиксатор или нет. Также смотрите момент откручивания; если он ниже (3–8 Н·м), это часто разъемный вариант; если выше (15 Н·м и более), скорее всего, неразъемный. Но это не абсолютное правило - всегда проверяйте спецификацию.
Можно ли наносить фиксатор на заржавевший крепеж?
Нельзя. Ржавчина и окислы препятствуют адгезии фиксатора к металлу, и полимеризация будет неполной. Если крепеж заржавел, удалите ржавчину щеткой, обезжирьте растворителем и просушите. Только после этого наносите фиксатор. Иначе защита от вибрации может быть ненадежной.
Как долго соединение будет защищено от вибрации?
При правильном применении и правильно выбранном фиксаторе защита действует в течение всего срока службы оборудования - месяцы и годы, пока не потребуется разборка. Анаэробный полимер не стареет в герметичной резьбе, не теряет прочность от повторяющихся нагрузок в этих условиях. Однако если соединение периодически ослабляется (например, из-за теплового расширения), защита может частично нарушиться; в этом случае нужна переборка.
Чем отличается анаэробный фиксатор от обычного герметика?
Герметики предназначены для герметизации стыков и часто содержат уплотняющие наполнители. Анаэробные фиксаторы имеют специально подобранный состав и низкую вязкость, чтобы проникать в узкие зазоры резьбы, и обеспечивают не герметичность, а механическую фиксацию от вибрации за счет прочности на сдвиг. Герметик не даст нужной защиты от самоотвинчивания, а фиксатор, хотя и герметизирует соединение, в первую очередь фиксирует резьбу.
Заключение
Анаэробный фиксатор резьбы - это надежный способ защиты крепежа от самоотвинчивания под действием вибрации. Главное правило при выборе: ориентируйтесь на технические параметры (момент откручивания, температурный диапазон, вязкость), а не на цвет. Синий, красный, желтый - это просто идентификаторы формулы; реальные характеристики указаны в спецификации.
Практическая схема действий: определите, какая прочность фиксации вам нужна (слабая, средняя, высокая, разъемная); проверьте температурный диапазон и химическую стойкость; подготовьте резьбу (очистка, обезжиривание); нанесите фиксатор тонким слоем на несколько витков; затяните болт; выдержите минимум 24 часа перед нагружением. При соблюдении этих шагов соединение будет надежно защищено от вибрации на долгие месяцы и годы.