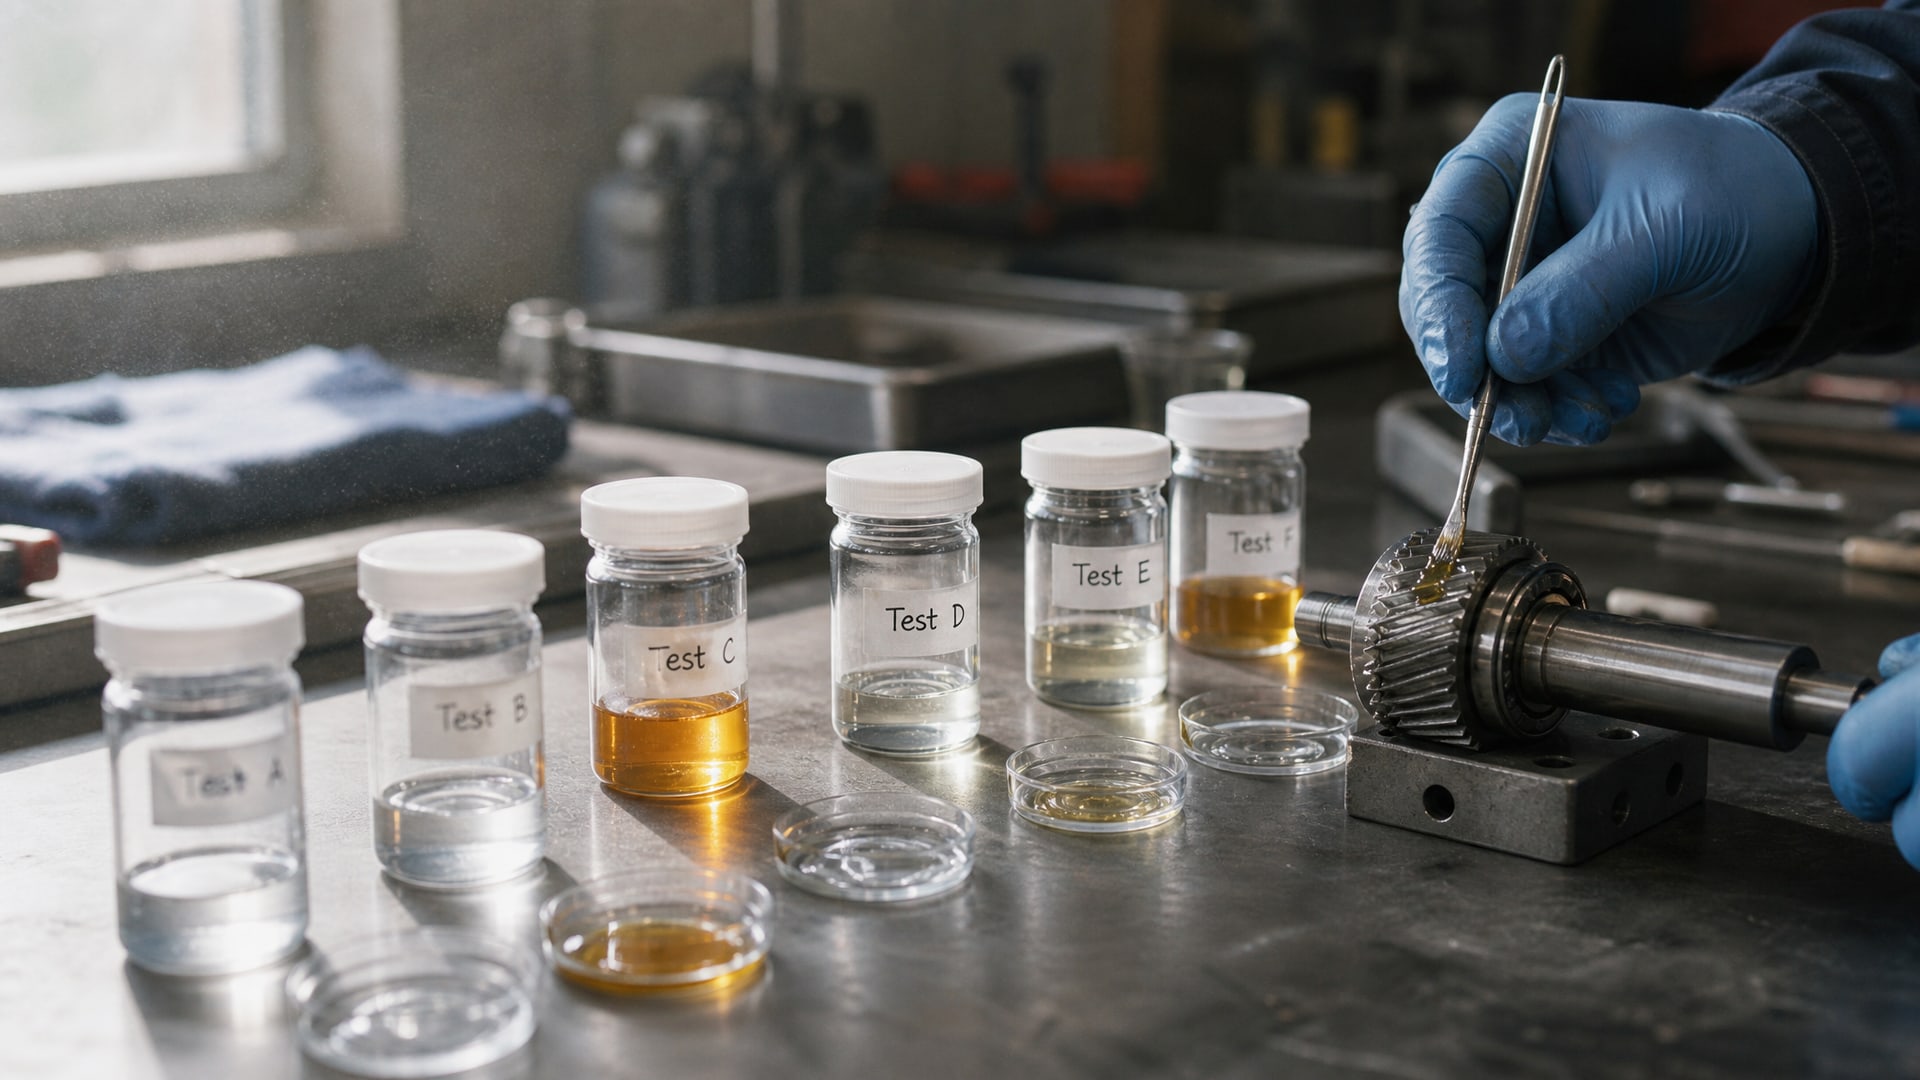
Экспериментальные испытания смазочных материалов - это процесс, который начинается с образцов объемом 50–200 грамм и завершается готовой к массовому производству формулировкой. Малая фасовка смазки позволяет инженерам оценить основные эксплуатационные характеристики без затрат на килограммовые партии, а результаты, полученные по стандартизованным методикам, становятся основой для масштабирования. Закупщики промышленного сектора и технические специалисты часто сталкиваются с дилеммой: проверить новый материал перед внедрением в производство или рисковать дорогостоящей переналадкой оборудования. Именно пилотное испытание смазки решает эту проблему, переводя лабораторные результаты в практическую применимость.
Статья разобрала документацию по стандартизованным тестам, классификации по NLGI и подходам к оценке добавок, включая новейшие研究 по графену в смазочных материалах. Вы узнаете, какие испытания действительно необходимы перед запуском, как малый объем материала воспроизводит условия производства и на какие характеристики опираться при выборе рецептуры.
Почему малый объем образца достаточен для оценки смазочного материала
Представление о том, что для проверки нужны килограммы материала, встречается у закупщиков и инженеров часто.
На деле стандартизованные методы испытаний смазок разработаны так, чтобы работать с малыми объемами: для пенетрации требуется несколько граммов, для вязкости - миллилитры, для четырехшариковых испытаний на износ - граммы. Программа из 6–8 базовых тестов может быть выполнена на 50–200 граммах материала без потери репрезентативности результатов.
Ключевой стандарт здесь - ASTM D217 / ISO 2137 / DIN 51580, который регламентирует измерение пенетрации (глубины проникновения конического наконечника в смазку при стандартной нагрузке и времени). Пенетрация выражается в десятых долях миллиметра, диапазон составляет примерно 85–475, что соответствует классам NLGI от 6 до 000. Класс NLGI 2 (классическая «обычная» консистенция) находится в диапазоне пенетрации 295–265 мм/10. Эти измерения требуют граммов материала, и результат полностью воспроизводим от партии к партии, если соблюдены стандартные условия.
Вторая причина, почему малый объем достаточен - это требования к контролю качества на производстве. Если смазка прошла полный спектр испытаний на образце объемом 100 граммов и показала соответствие NLGI-классу, вязкости базового масла, водостойкости (ASTM D1264 / ISO 11009), коррозии меди (ASTM D4048 / ISO 2160) и износоустойчивости по четырехшариковой схеме (ASTM D2266), то производитель получает достаточно информации, чтобы уверенно масштабировать формулировку до килограммовых партий. Дополнительные граммы не добавят новых данных; они просто увеличат затраты.
Таким образом, экономия на ранних стадиях разработки не означает экономию на качестве: она означает рациональное использование стандартизованных методов, которые были созданы именно для такого сценария.
Как работают испытания консистенции и выбор правильного NLGI-класса
Консистенция пластичной смазки - это параметр, который чаще всего игнорируют при покупке, однако он непосредственно влияет на подачу смазки, ее удержание в узле при вращении и поведение при нагреве или охлаждении.
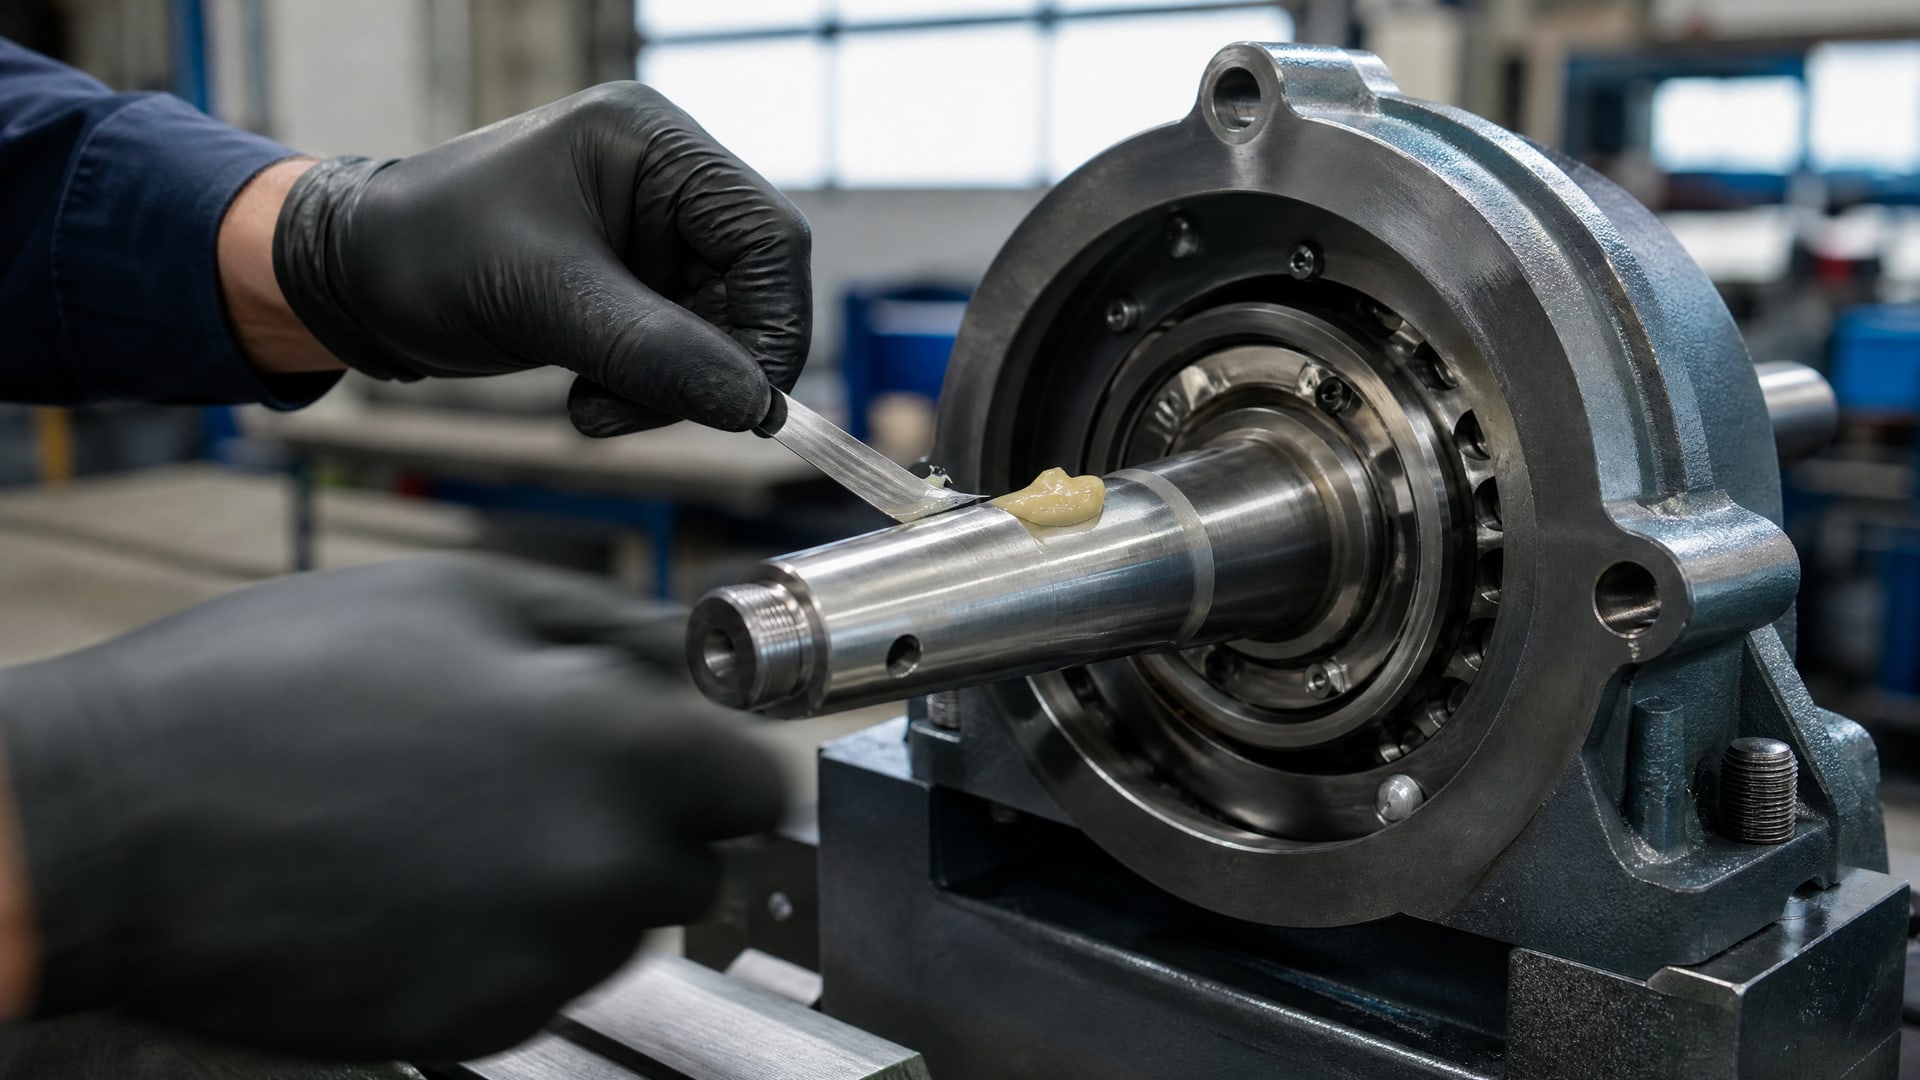
NLGI-классификация включает 9 основных классов (от 000 до 6), и на практике в промышленности наиболее распространены классы от 000 до 6.
Измерение консистенции выполняется методом пенетрации по стандарту ISO 2137 / ASTM D217. Процедура проста: конический наконечник опускается в смазку при стандартной нагрузке (100 граммов) в течение 5 секунд, и измеряется глубина проникновения в десятых долях миллиметра. Результат - это и есть число пенетрации. Класс NLGI определяется по диапазону:
| NLGI-класс | Диапазон пенетрации (мм/10) | Типовое применение |
|---|---|---|
| 000 | 445–475 | Системы центральной смазки, приливы масла |
| 00 | 400–430 | Полусжиженные смазки для шпинделей, направляющих |
| 0 | 355–385 | Низкоконсистентные смазки для быстроходных узлов |
| 1 | 310–340 | Смазки для подшипников, зубчатых передач |
| 2 | 265–295 | Универсальная консистенция для большинства узлов |
| 3 | 220–250 | Более плотная консистенция, медленнее выдавливается |
| 4–6 | менее 220 | Твердые смазки, битумные покрытия, фрикционные материалы |
При переходе от лабораторного образца к пилотной партии контроль NLGI-класса - это первое, что проверяют инженеры. Если смазка разработана для узла, требующего NLGI 2, а результат показал пенетрацию 310 мм/10 (это уже NLGI 1), то ее подача через централизованную систему смазки будет замедлена, удержание в узле может ухудшиться, и вся серия потребует переработки. Именно поэтому на малом образце сначала подтверждают консистенцию, а затем переходят к остальным тестам.
Набор обязательных испытаний при пилотной проверке смазки
Пилотное испытание смазки требует систематического подхода: один параметр никогда не отражает полное поведение материала в реальном узле.
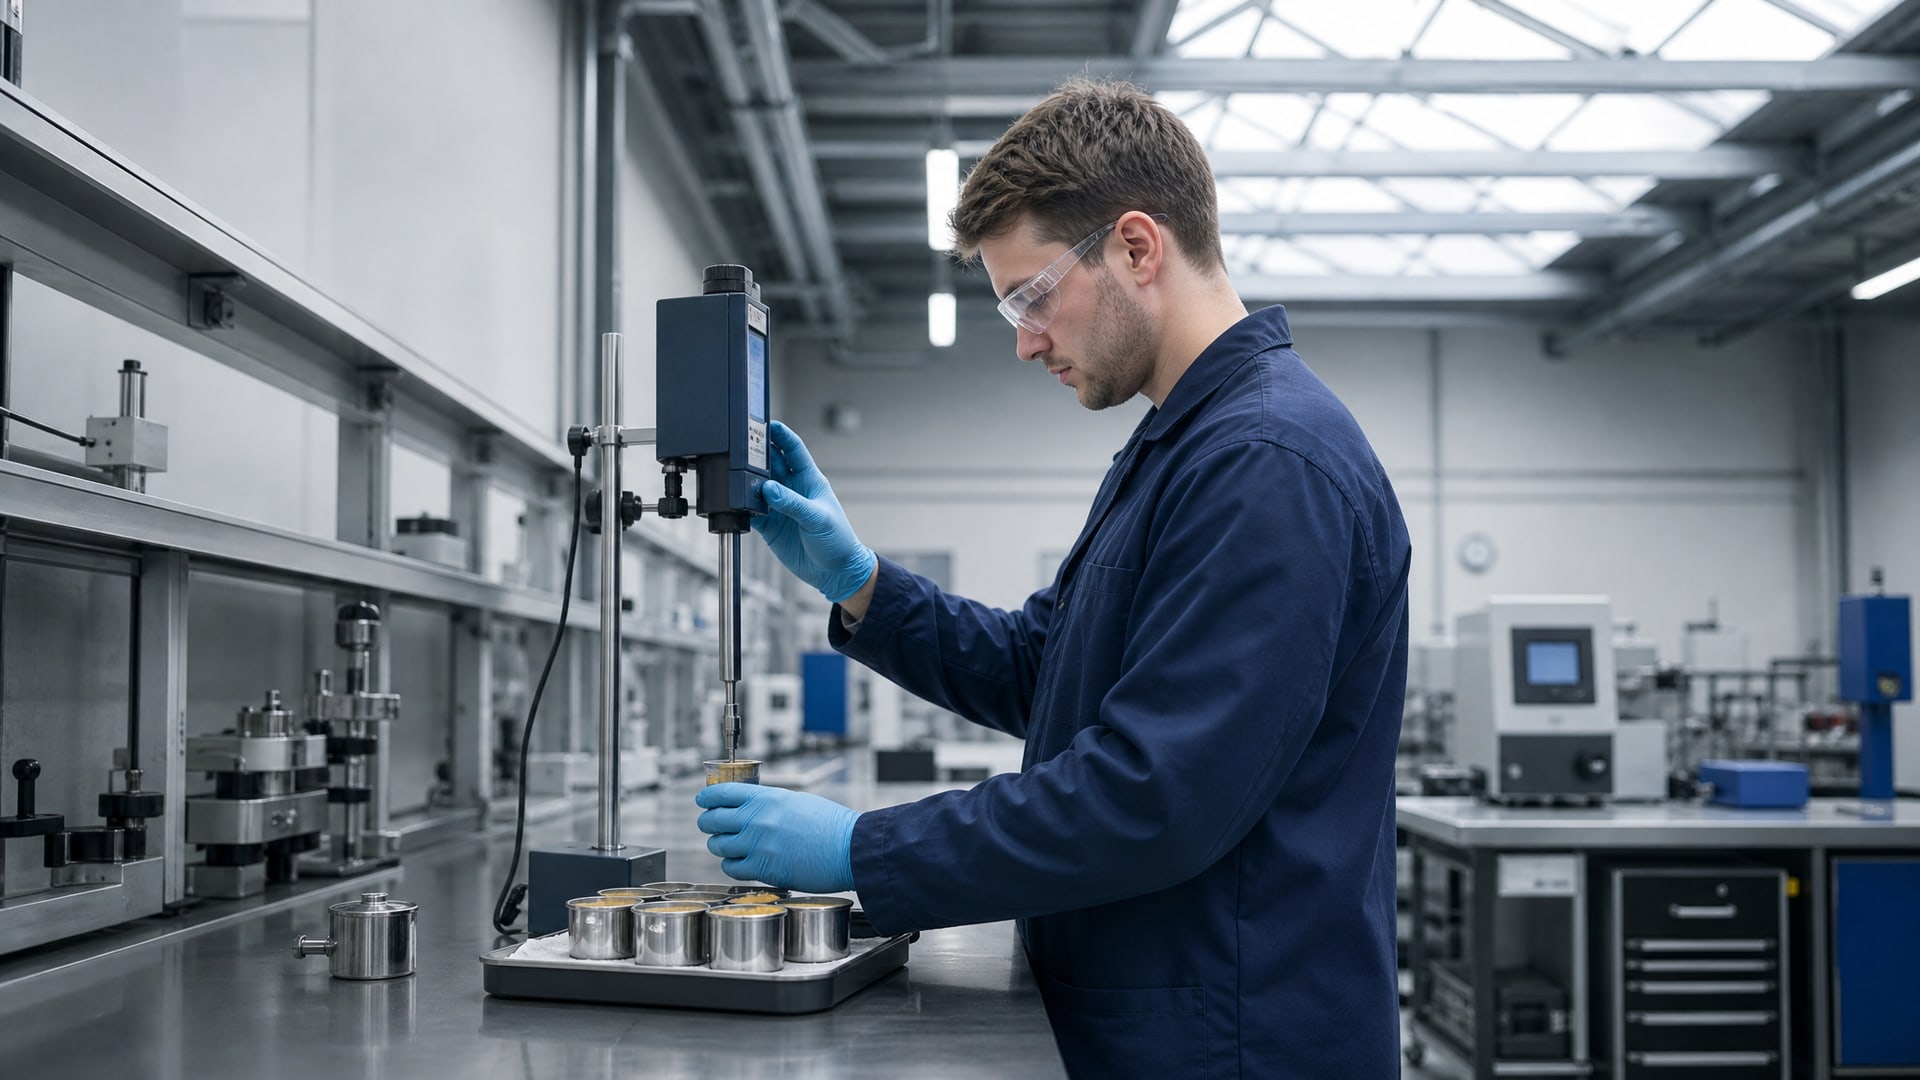
Промышленная практика опирается на набор стандартизованных тестов, каждый из которых проверяет конкретное свойство.
Основные тесты, которые включают в программу испытаний
Пенетрация (ASTM D217 / ISO 2137) Уже описана выше; результат задает NLGI-класс и определяет удобство подачи в узел.
Вязкость базового масла (ASTM D445 / ISO 3104) Вязкость измеряется в сантистоксах (сСт) при стандартных температурах (обычно 40 и 100 °C). Этот тест показывает, насколько текуче базовое масло, от которого зависит текучесть под нагрузкой и при температурных перепадах. Для смазок, работающих при низких температурах (холодный пуск, морозная среда), вязкость базового масла - критически важный параметр.
Водостойкость (ASTM D1264 / ISO 11009) Смазка испытывается в контакте с водой для оценки того, насколько хорошо она сохраняет свойства при попадании влаги. Результат выражается в процентах воды, которая остается в смазке после отделения, или в классах (от А до D). Этот тест особенно важен для узлов, работающих во влажной среде или подвергающихся промывкам.
Коррозия меди (ASTM D4048 / ISO 2160) Полированная медная пластина помещается в смазку при температуре 100 °C на 24 часа, затем оценивается степень потемнения и коррозии. Результаты классифицируются от 1a (отсутствие коррозии) до 4 (сильная коррозия). Этот тест важен для смазок, содержащих серные или кислотные компоненты, которые могут повредить медные и латунные детали в узле.
Износ по четырехшариковой схеме (ASTM D2266) Четыре стальных шарика располагаются так, чтобы три неподвижных находились в контакте с одним вращающимся. Смазка (в данном случае базовое масло или жидкая составляющая) наносится между ними, создается нагрузка, и шарик вращается в течение 1 часа. Измеряется диаметр рубца износа на неподвижных шариках. Результат выражается в миллиметрах и показывает антифрикционные свойства смазки: чем меньше износ, тем лучше защита от истирания.
Окисляемость (ASTM D2272 / ISO 4164) Смазка нагревается до температуры 100 °C в присутствии воздуха и катализатора (меди), и измеряется время до достижения определенного уровня окисления (обычно выражается в минутах). Тест показывает, насколько долго смазка остается стабильной при высоких температурах и окислительном стрессе.
Эти шесть испытаний формируют базовую программу оценки. Для специальных применений (например, смазка с графеновыми добавками) добавляют дополнительные тесты на трибологические свойства, стабильность дисперсии и совместимость с материалами узла.
Испытание покрытий поршней: как малый объем помогает оптимизировать формулировку
Покрытия поршней - частый объект для экспериментальных испытаний смазочных материалов, потому что выбор правильной смазки и покрытия напрямую влияет на ресурс двигателя, шум и эффективность.
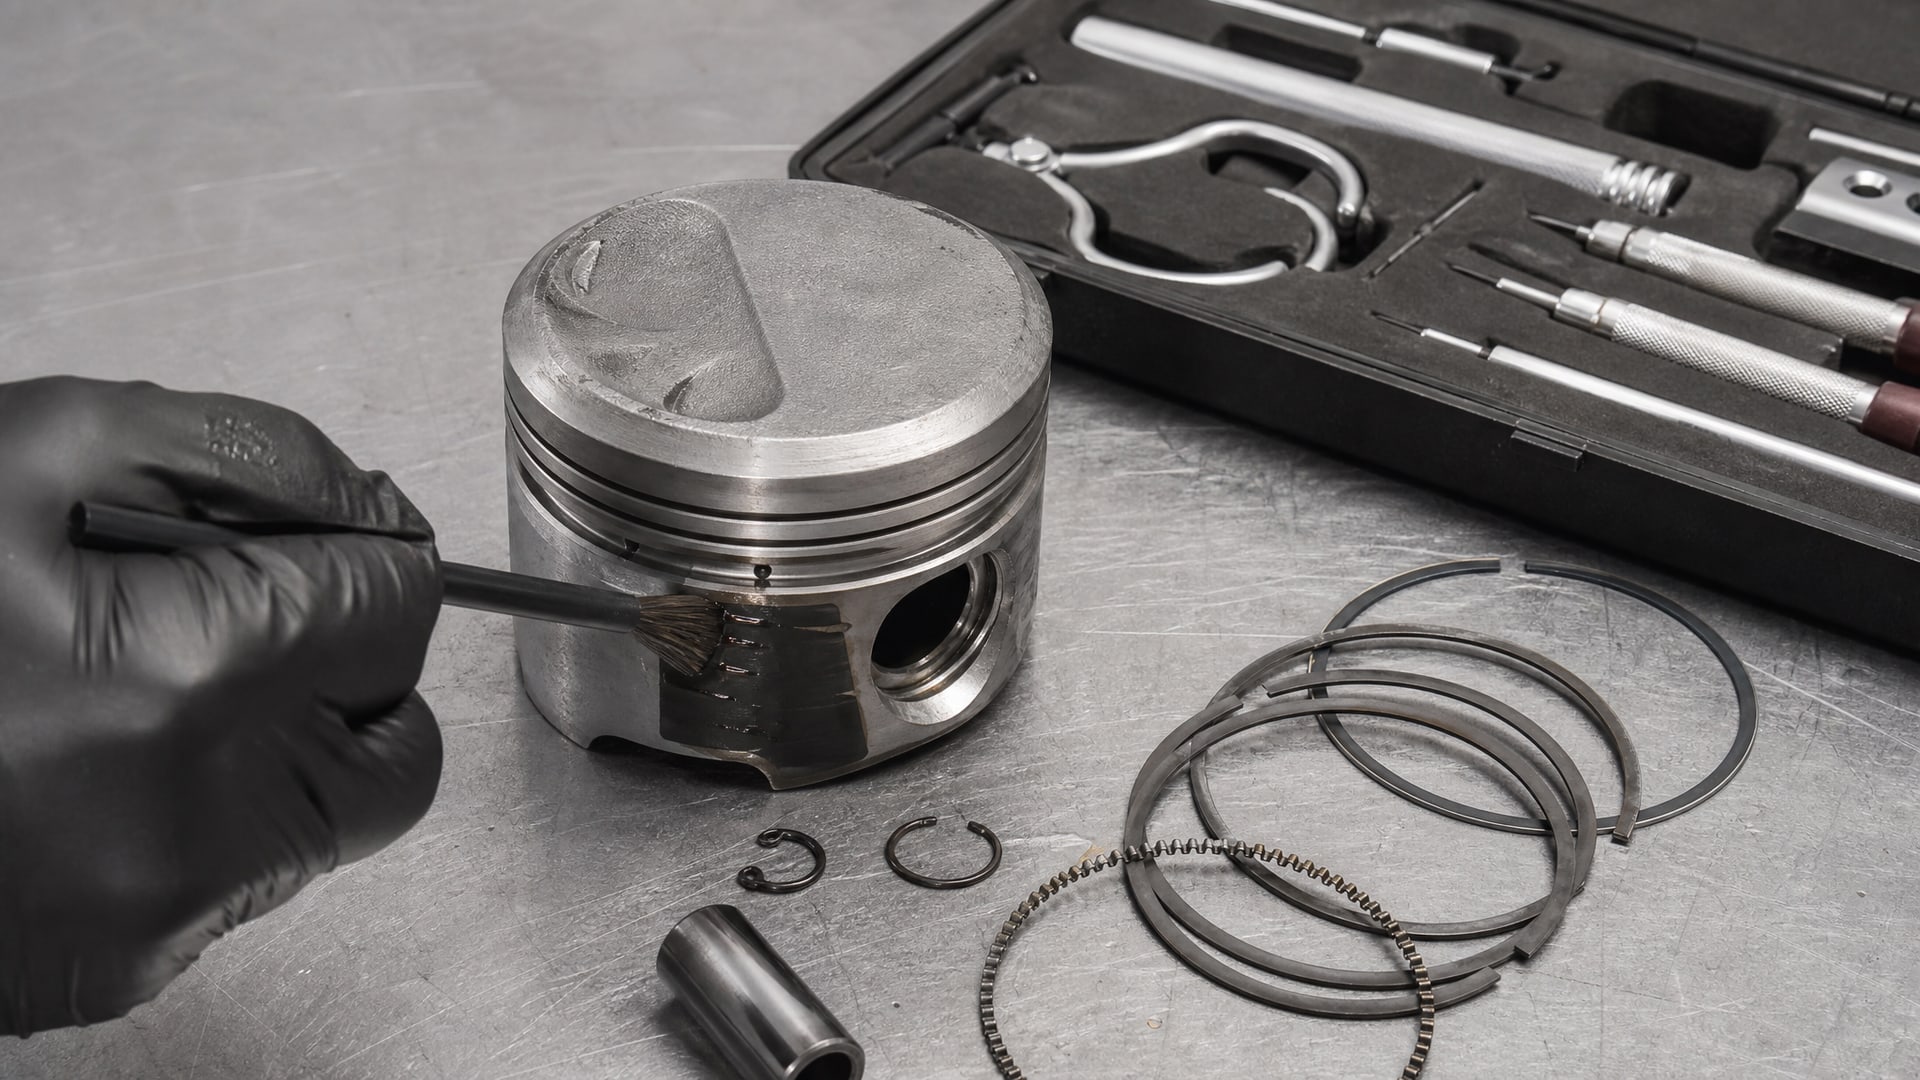
При разработке нового покрытия инженеры не могут сразу установить его на всю партию поршней: необходимо сначала проверить адгезию (прилипание к поверхности), устойчивость к вымыванию и фреттингу (микроскольжению), и совместимость со смазочным материалом.
Испытание покрытия поршней начинается с подготовки малого количества образцов (5–10 поршней или образцов похожей геометрии) с нанесенным покрытием. На этом этапе проверяют:
Адгезия покрытия Слой покрытия не должен отслаиваться при нормальной эксплуатации. Для проверки используют испытание на царапание или кросс-хэтч (нанесение сетки надрезов и оценка отслаивания), а также вымывание смазкой. Если покрытие легко смывается или отслаивается, оно не подходит для промышленного применения.
Совместимость с рабочей смазкой Выбранное покрытие наносят на образец и смачивают выбранной смазкой или маслом, которое будет использоваться в двигателе. Оценивают, не происходит ли набухания, размягчения покрытия или изменения его адгезии. На малом объеме образца (10–50 граммов) эта проверка выполняется быстро.
Фреттинг-коррозия Два образца с покрытием прижимаются друг к другу с заданной нагрузкой и совершают микроскольжение (фреттинг) в течение часов или суток. Смазка (в том числе и малого объема, 10–20 граммов) нанесена в зону контакта. После испытания оценивают повреждения, выявляют питтинг (точечную коррозию) и износ. Этот тест показывает, насколько хорошо покрытие и смазка защищают от окислительного воздействия при микроскольжении.
Результаты этих испытаний на малых образцах позволяют избежать установки неподходящего покрытия на всю партию поршней. Если покрытие прошло все проверки на образцах объемом 50–100 граммов смазки и 5–10 образцах поршня, то производитель может уверенно переходить к пилотной партии из сотен или тысяч поршней.
Графеновые добавки в смазочных материалах: от лабораторного эффекта к промышленной смазке
Графен и его производные изучаются как перспективные добавки в смазочные материалы для снижения трения и износа уже более десяти лет.
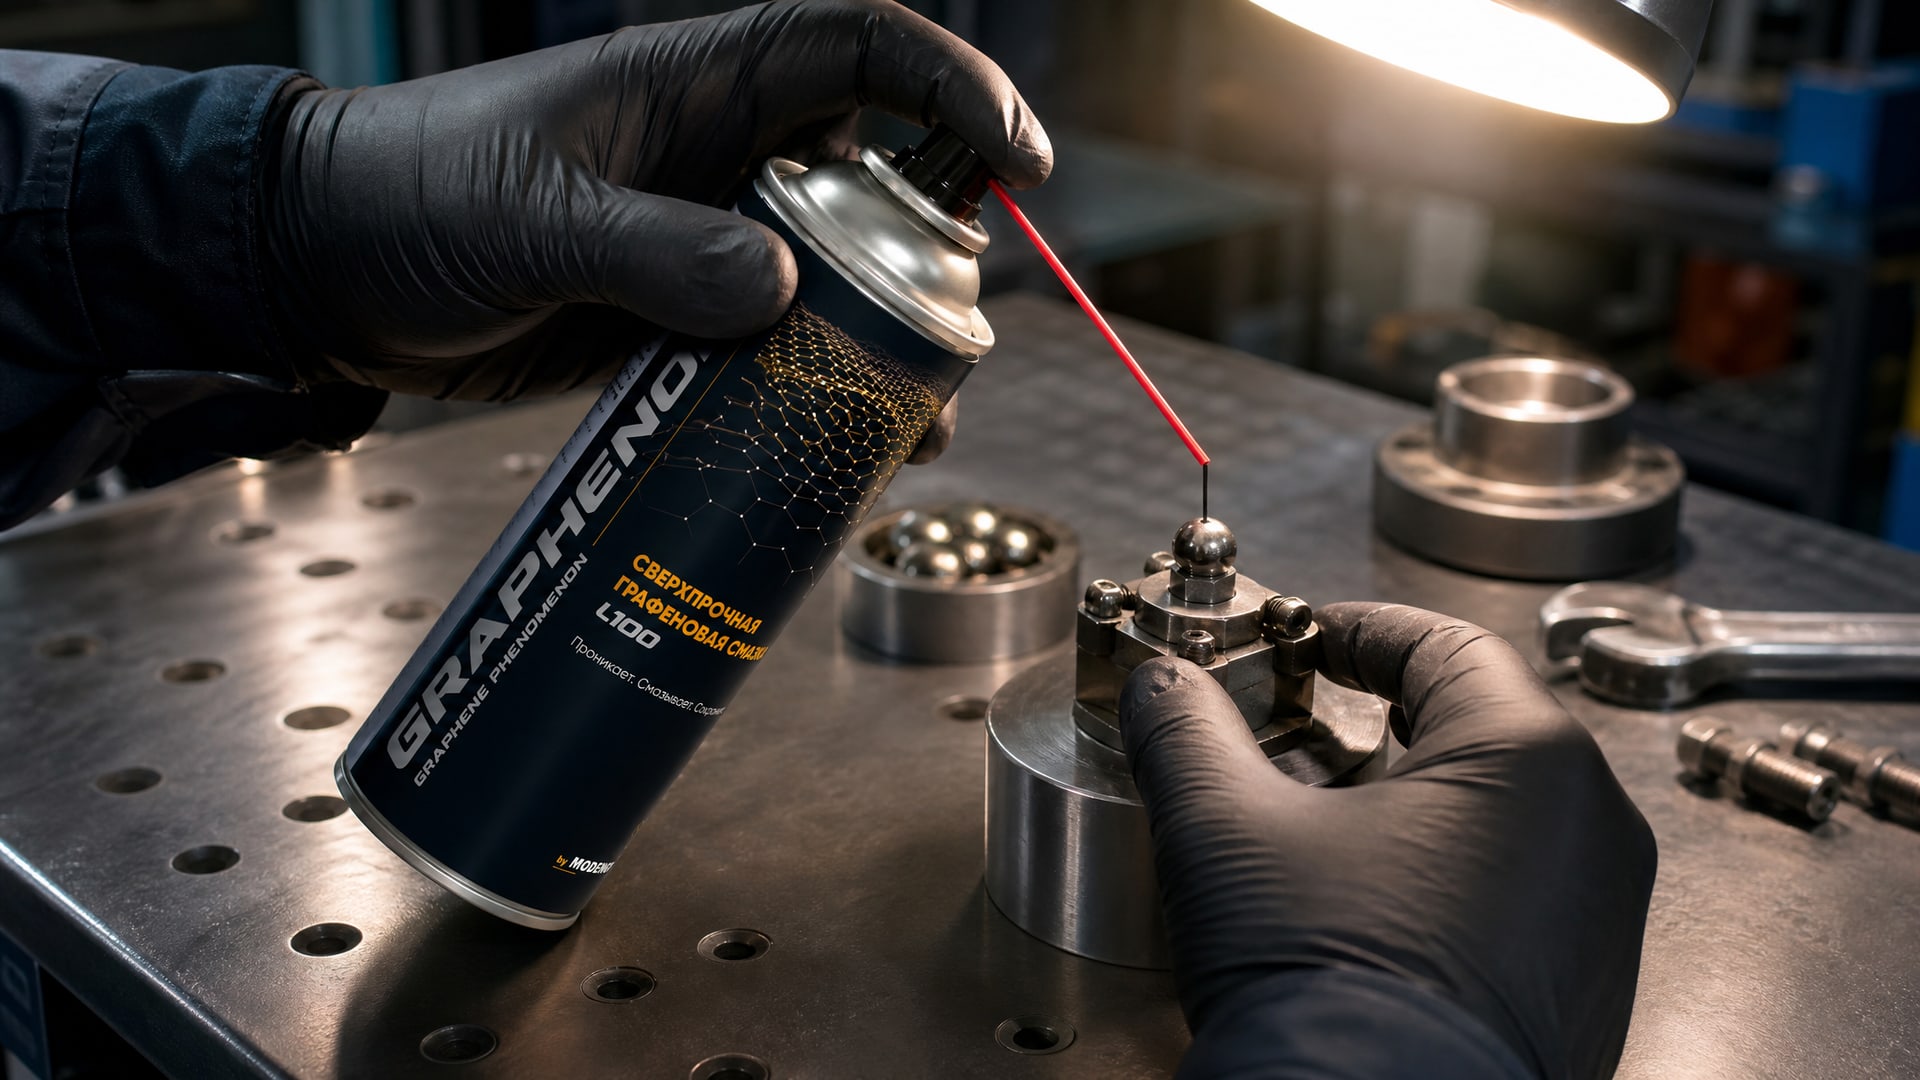
Лабораторные исследования показывают, что графен может снижать коэффициент трения на 10–30% в контролируемых условиях четырехшариковых тестов. Однако переход от лабораторного образца к промышленной смазке требует решения нескольких инженерных задач, которые малая фасовка помогает выявить еще на стадии разработки.
Основные вызовы при использовании графена
Диспергирование и агломерация Графен - это двумерный материал, слои которого легко слипаются (агломерируются). Равномерное распределение графена в базовом масле и загустителе требует специальной обработки (ультразвук, механическое перемешивание, применение поверхностно-активных веществ). На малом объеме образца (50–100 граммов) эта задача решается быстрее: инженер может протестировать три–четыре варианта дисперсии, оценить стабильность каждого и выбрать оптимальный. Если агломерация произойдет на килограммовой партии, переработка будет дорогостоящей.
Совместимость с загустителем и базовым маслом Графен может взаимодействовать с молекулами загустителя (например, литиевого мыла), изменяя структуру смазки и приводя к потере консистенции или покрытию. На образце объемом 100 граммов проверяют NLGI-класс через неделю, месяц и три месяца хранения; если пенетрация сместилась за пределы допуска, формулировка требует корректировки. Лучше выявить это на малом объеме, чем на тонне смазки.
Стабильность при температуре Графеновые добавки могут влиять на окисляемость базового масла и стойкость смазки при нагреве. При пилотном испытании смазки проверяют окисляемость по ASTM D2272: время, при котором смазка начинает окисляться, сравнивают с контрольным образцом без графена. Если время окисления сократилось значительно, это может означать, что графен способствует окислению, и требуется добавление антиоксидантов.
На практике оценку графеновой смазки начинают с малого объема именно из-за этих проверок. Например, MODENGY GRAPHENOM L100 был разработан как полностью сформулированная смазка с добавками графена, предназначенная для узлов со сложными условиями работы (вибрация, низкие температуры, высокие нагрузки). При разработке использовались образцы объемом 100–150 граммов для оценки дисперсии, совместимости и стабильности; только после успешного прохождения всех тестов на малом объеме рецептура была масштабирована до производственных партий.
Инженерный подход к выбору графеновых добавок Литература по этой теме подчеркивает, что приоритет следует отдавать коммерчески применимым графеновым материалам и полностью сформулированным смазкам, а не только лабораторным образцам на базе чистого графена и базового масла. Это значит, что при выборе добавки нужно выбирать проверенные типы графена (например, графеновый нанопорошок определенного размера и чистоты) и работать с производителем, который гарантирует воспроизводимость дисперсии от партии к партии. На малом объеме образца эту гарантию легче проверить: несколько партий по 100 граммов, измерение пенетрации, вязкости и износа - и видно, воспроизводима ли рецептура.
Переход от образца к пилотной партии: контрольный список инженера
Когда все испытания на малом образце завершены и результаты удовлетворяют техническому заданию, наступает этап масштабирования до пилотной партии (обычно 1–5 килограммов).
Переход требует систематической проверки, чтобы свойства, полученные на 100 граммах, воспроизвелись на килограммовом объеме.
Чек-лист перехода к пилотной партии
1. Сопоставление результатов с ГОСТ и ISO Результаты испытаний образца сравнивают с требованиями ГОСТ, ISO 6743-9 (классификация смазок) и ISO 12924:2023 (классификация пластичных смазок для индустриального применения). Если смазка разработана для подшипников общего назначения, она должна соответствовать классу ISO L-X по вязкости базового масла и NLGI 2 (или иному указанному классу) по консистенции. Все испытания на образце должны быть документированы в соответствии с этими стандартами.
2. Воспроизводимость рецептуры на увеличенном объеме Первую килограммовую партию готовят, используя точно те же компоненты, пропорции и режимы перемешивания, что и на образце. Затем проводят повторные испытания пенетрации, вязкости, водостойкости и коррозии. Если результаты совпадают с образцом (в пределах стандартного отклонения), рецептура считается воспроизводимой.
3. Проверка стабильности при хранении Килограммовую партию оставляют в стандартных условиях (20–25 °C, в темном месте) и проверяют каждые две недели в течение 2–3 месяцев. Пенетрацию измеряют повторно; если значение вышло за пределы диапазона NLGI, это означает, что загуститель нестабилен и требуется корректировка формулировки (например, добавление стабилизаторов).
4. Полнота документирования Все результаты, включая условия перемешивания, температуру при нанесении покрытия (если применимо), результаты каждого теста и дату проведения, записывают в протокол испытаний. Этот документ становится основой для техпаспорта смазки и подтверждением соответствия спецификации заказчика.
5. Оценка экономичности рецептуры На этапе пилотной партии пересчитывают себестоимость с учетом стоимости компонентов на килограмм. Если себестоимость оказалась выше бюджета, рассматривают замену отдельных компонентов (например, менее дорогого загустителя, сохраняя основные свойства смазки) или оптимизацию процесса производства.
После завершения этого чек-листа смазка готова к внедрению на производство в полном объеме.
Частые ошибки при разработке и испытании смазок на малом объеме
Опыт инженеров показывает, что существуют типичные ошибки, которых можно избежать, если понимать логику испытаний на малом объеме.
Ошибка 1: Полагаться на один параметр Закупщик видит, что в лабораторных условиях смазка показала низкий коэффициент трения (например, 0,08 вместо обычных 0,12) и сразу предлагает купить килограмм. Однако если не проверены консистенция, водостойкость и окисляемость, на производстве смазка может оказаться непригодной: ее либо вымет вода, либо она потеряет консистенцию при нагреве. Испытания на малом объеме должны быть системными: пенетрация, вязкость, водостойкость, коррозия, износ. Один тест - это не оценка, это точка на графике.
Ошибка 2: Игнорирование совместимости с материалами узла При разработке смазки для специальных узлов (например, с медными направляющими, алюминиевыми корпусами, полиэтиленовыми уплотнениями) необходимо проверить взаимодействие смазки с этими материалами. На малом объеме образца это делается просто: медную или алюминиевую пластину опускают в смазку на сутки при 50–60 °C и оценивают коррозию. Если этого не сделать, на производстве узел может выйти из строя за месяцы работы.
Ошибка 3: Пренебрежение стандартизованными методами Некоторые инженеры пытаются оценивать смазку "собственными" методиками: например, намазывают смазку на пластину, греют и судят о качеству по внешнему виду. Такие тесты не воспроизводимы и не признаны в отрасли. Переход на производство требует, чтобы все испытания на образце были выполнены по ASTM, ISO или ГОСТ, чтобы результаты можно было сравнить со спецификацией и требованиями заказчика.
Ошибка 4: Неправильная интерпретация результатов графеновых добавок Если в лабораторном четырехшариковом тесте графеновая смазка показала снижение износа на 20%, это хороший результат. Однако это не гарантирует, что на реальном узле (с большей нагрузкой, вибрацией и перепадами температур) выигрыш сохранится. На малом образце нужно проверить и стабильность графена при хранении, и совместимость с загустителем, и окисляемость. Только комплексная оценка позволяет спрогнозировать поведение на производстве.
Часто задаваемые вопросы
Сколько точно нужно грамм смазки для полного набора испытаний?
Для стандартного набора испытаний (пенетрация, вязкость, водостойкость, коррозия, износ) достаточно 50–100 граммов. Пенетрация требует 10–15 граммов, вязкость базового масла -5–10 мл (миллилитров), тесты на водостойкость и коррозию - по 20–30 граммов. Таким образом, 100 граммов - это безопасный запас, позволяющий повторить испытания при необходимости.
Что означает NLGI-класс и почему его проверяют в первую очередь?
NLGI-класс - это стандартная классификация консистенции пластичной смазки, основанная на пенетрации (глубине проникновения конуса в смазку). Класс NLGI 2 соответствует диапазону пенетрации 265–295 мм/10 и называется "обычной" консистенцией. NLGI проверяют в первую очередь, потому что консистенция определяет, как смазка будет подаваться в узел, как она удерживаться при вращении и как поведет себя при нагреве или охлаждении. Если NLGI не совпадает с требованиями узла, вся рецептура требует переработки.
Почему графеновые добавки требуют дополнительных проверок помимо четырехшариковых испытаний?
Графен - это материал, который легко агломерируется (слипается) и может взаимодействовать с компонентами смазки, изменяя ее консистенцию и стабильность. Кроме того, графен может влиять на окисляемость базового масла, ускоряя старение смазки. Чтобы убедиться, что выигрыш в снижении трения сохранится на производстве, нужно проверить стабильность дисперсии, совместимость с загустителем и окисляемость. Только комплексная оценка гарантирует, что лабораторный эффект перейдет в промышленный результат.
Можно ли использовать результаты испытаний на образце как прямое основание для запуска производства?
Да, но с условиями. Результаты испытаний на малом образце могут служить основанием для запуска пилотной партии (1–5 килограммов). Пилотную партию повторно испытывают, чтобы убедиться в воспроизводимости результатов. После успешного прохождения испытаний пилотной партии смазка готова к внедрению на полное производство. Пропускать этап пилотной партии не рекомендуется: это позволит выявить проблемы, которые не видны на 100 граммах.
Какие материалы нужны для проверки совместимости смазки с узлом?
Для проверки совместимости нужны образцы материалов, из которых сделан узел: медь (для подшипников), алюминий (для корпусов), сталь (для валов), полиэтилен или нитрил (для уплотнений). Эти материалы опускают в смазку на сутки при рабочей температуре узла и оценивают коррозию, набухание или размягчение. Материалы можно получить у производителя узла или заказать как стандартные образцы. На малом объеме образца смазки (50 граммов) такая проверка выполняется экономично и быстро.
Заключение
Экспериментальные испытания смазочных материалов - это инженерный процесс, который начинается с малых объемов (50–200 граммов) и завершается полной готовностью к производству. Стандартизованные методы позволяют на этом малом объеме оценить полный профиль свойств: консистенцию, вязкость, водостойкость, коррозию, износ и стабильность. NLGI-класс служит первым критерием проверки, потому что напрямую определяет подачу и удержание смазки в узле. Для инновационных формулировок, включая графеновые добавки, малый объем образца позволяет быстро выявить проблемы с диспергированием и совместимостью, прежде чем масштабировать до килограммовых партий.
Следующий шаг после завершения испытаний на образце - это подготовка пилотной партии объемом 1–5 килограммов с повторным проведением всех основных тестов. Это гарантирует, что результаты воспроизводимы и смазка готова к внедрению на полное производство. Закупщики и инженеры, которые понимают логику испытаний на малом объеме, экономят время, деньги и избегают дорогостоящих ошибок при масштабировании новых материалов.