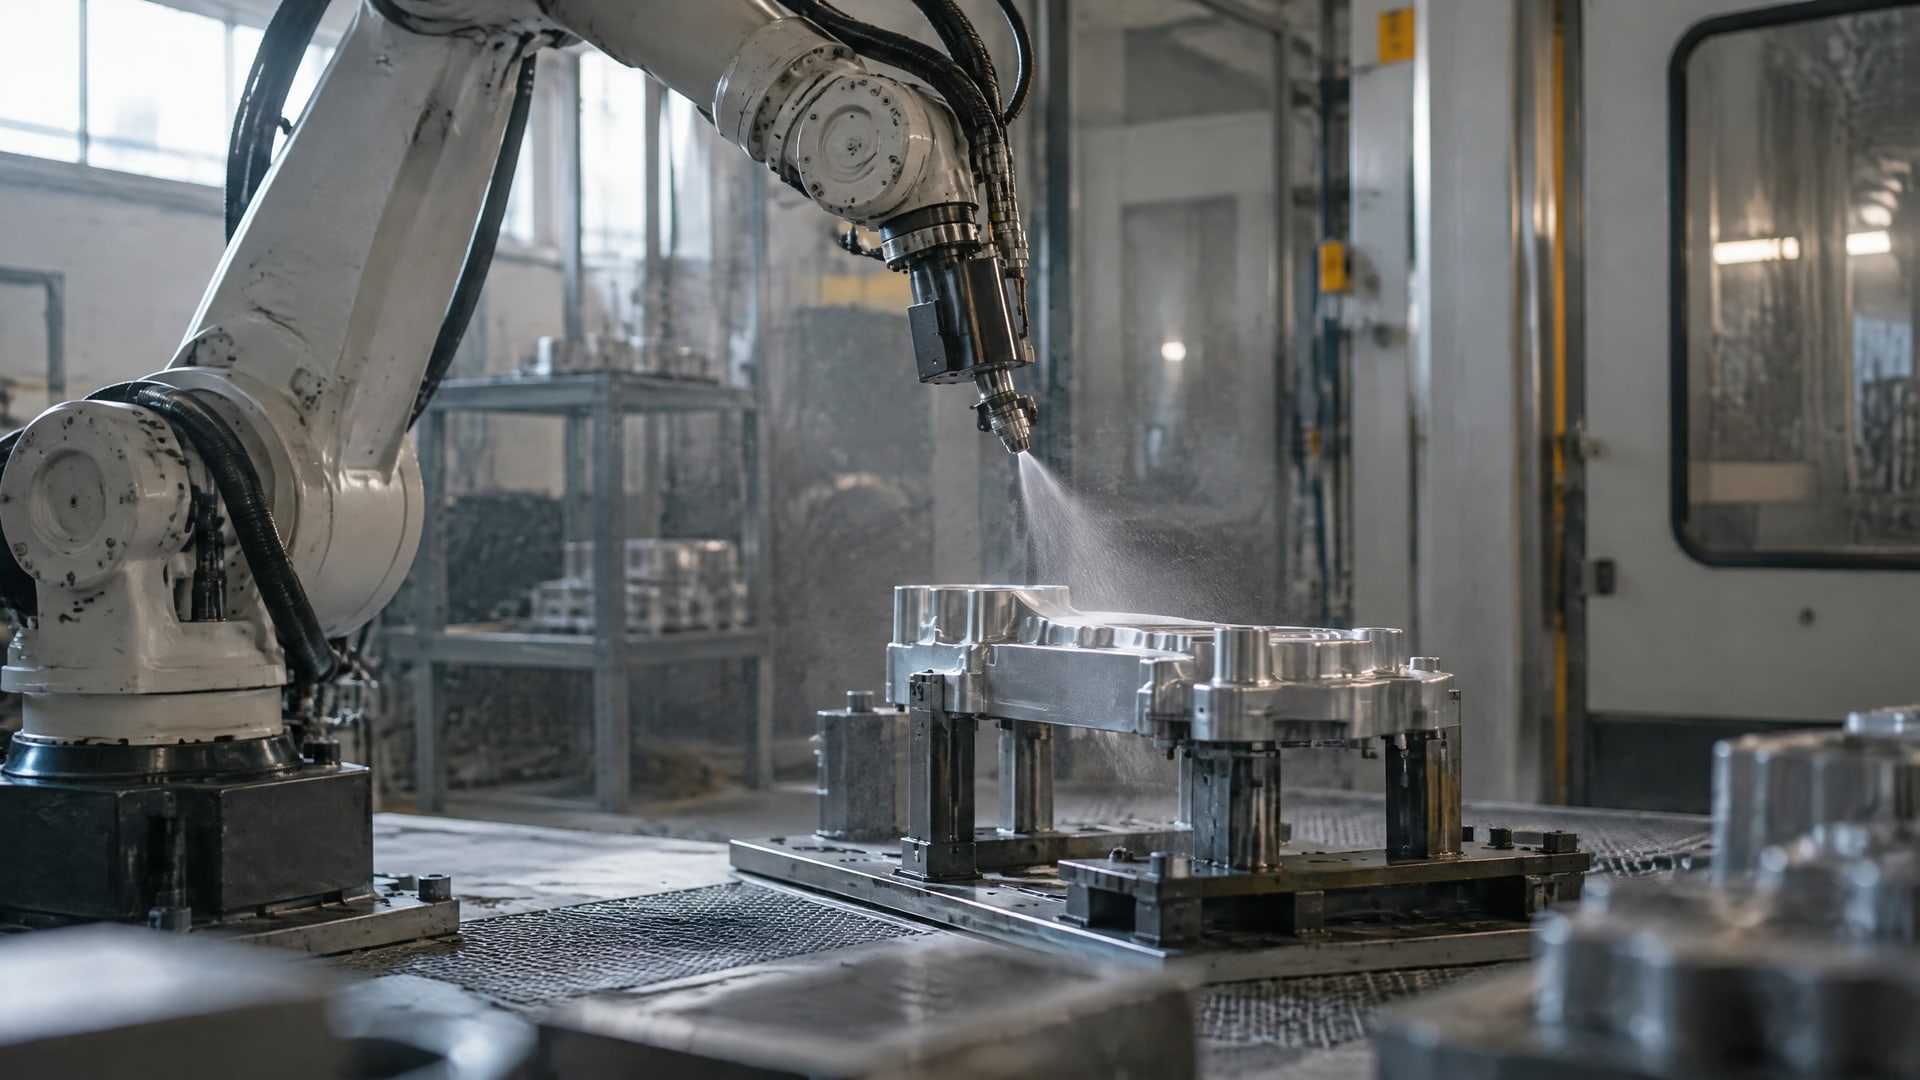
Для деталей с внутренними диаметрами способ подготовки выбирают по геометрии канала, состоянию стали и требованиям к будущему покрытию. Если абразивный факел можно направить на всю нужную поверхность, микропескоструйная обработка обычно дает более контролируемую шероховатость и помогает удалить окалину и ржавчину. Для узких, длинных каналов и полостей со скрытыми зонами практичнее может оказаться химическая подготовка с промывкой и сушкой.
Инженеру важно оценить не только чистоту поверхности, но и возможность равномерно обработать внутренний диаметр и проверить результат. В статье разберем, как сопоставить эти условия, что учитывать при фосфатировании перед покрытием и чем отличается подготовка поверхностей деталей под сварку от подготовки под адгезионное или антифрикционное покрытие.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Начните с задачи, ради которой выполняется подготовка.
Для нанесения покрытия обычно важны чистота стали, состояние поверхности и адгезия покрытия к стали. Для склеивания имеют значение также выбранный адгезив и совместимость с ним конкретного способа предобработки. При подготовке к сварке приоритеты другие: необходимо убрать загрязнения и дефекты, которые мешают сварочному процессу и качеству соединения.
Затем оцените доступность внутренней поверхности. Если сопло можно провести или направить так, чтобы абразивный факел равномерно обработал нужные участки, микропескоструйная обработка дает возможность управлять подготовкой механически. Если канал длинный, узкий или содержит карманы, куда абразив не попадает равномерно, химический способ может охватить поверхность полнее. При этом сам факт обработки не подтверждает, что вся внутренняя полость очищена: после операции нужен контроль.
Для стали под покрытие ориентир по степеням чистоты при абразивоструйной очистке задает ISO 8501-1. В нем указаны Sa 1, Sa 2, Sa 2½ и Sa 3; степень Sa 2½ обычно трактуют как очень тщательную очистку струйной обработкой. Выбирать степень и способ следует с учетом требований к системе покрытия, а не по названию оборудования или метода.
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Абразивный факел равномерно достигает поверхности | Подходит для управляемой механической очистки | Возможна, если совместима с задачей |
| Внутри есть узкие зоны, длинный канал или карманы | Равномерность обработки может быть затруднена | Может лучше охватить сложную геометрию |
| Требуется удалить окалину или ржавчину | Часто эффективнее при обеспеченном доступе | Возможна как часть выбранной схемы, но результат зависит от процесса |
| Необходима фосфатная предобработка | Не заменяет химический цикл | Требует полного процесса, включая промывки и сушку |
Сравнивать методы стоит и по выполнимости контроля. Если после обработки нельзя осмотреть поверхность или проверить, что химические остатки удалены, это ограничение нужно учитывать до запуска процесса. Для снабженца и инженера полезно заранее согласовать способ обработки, критерии приемки и последовательность операций с требованиями к конечному покрытию.
Микропескоструйная обработка стали: доступ и равномерность факела
Пескоструйная обработка стали подходит для внутренних диаметров, если можно контролировать подачу абразива, угол воздействия и охват поверхности.
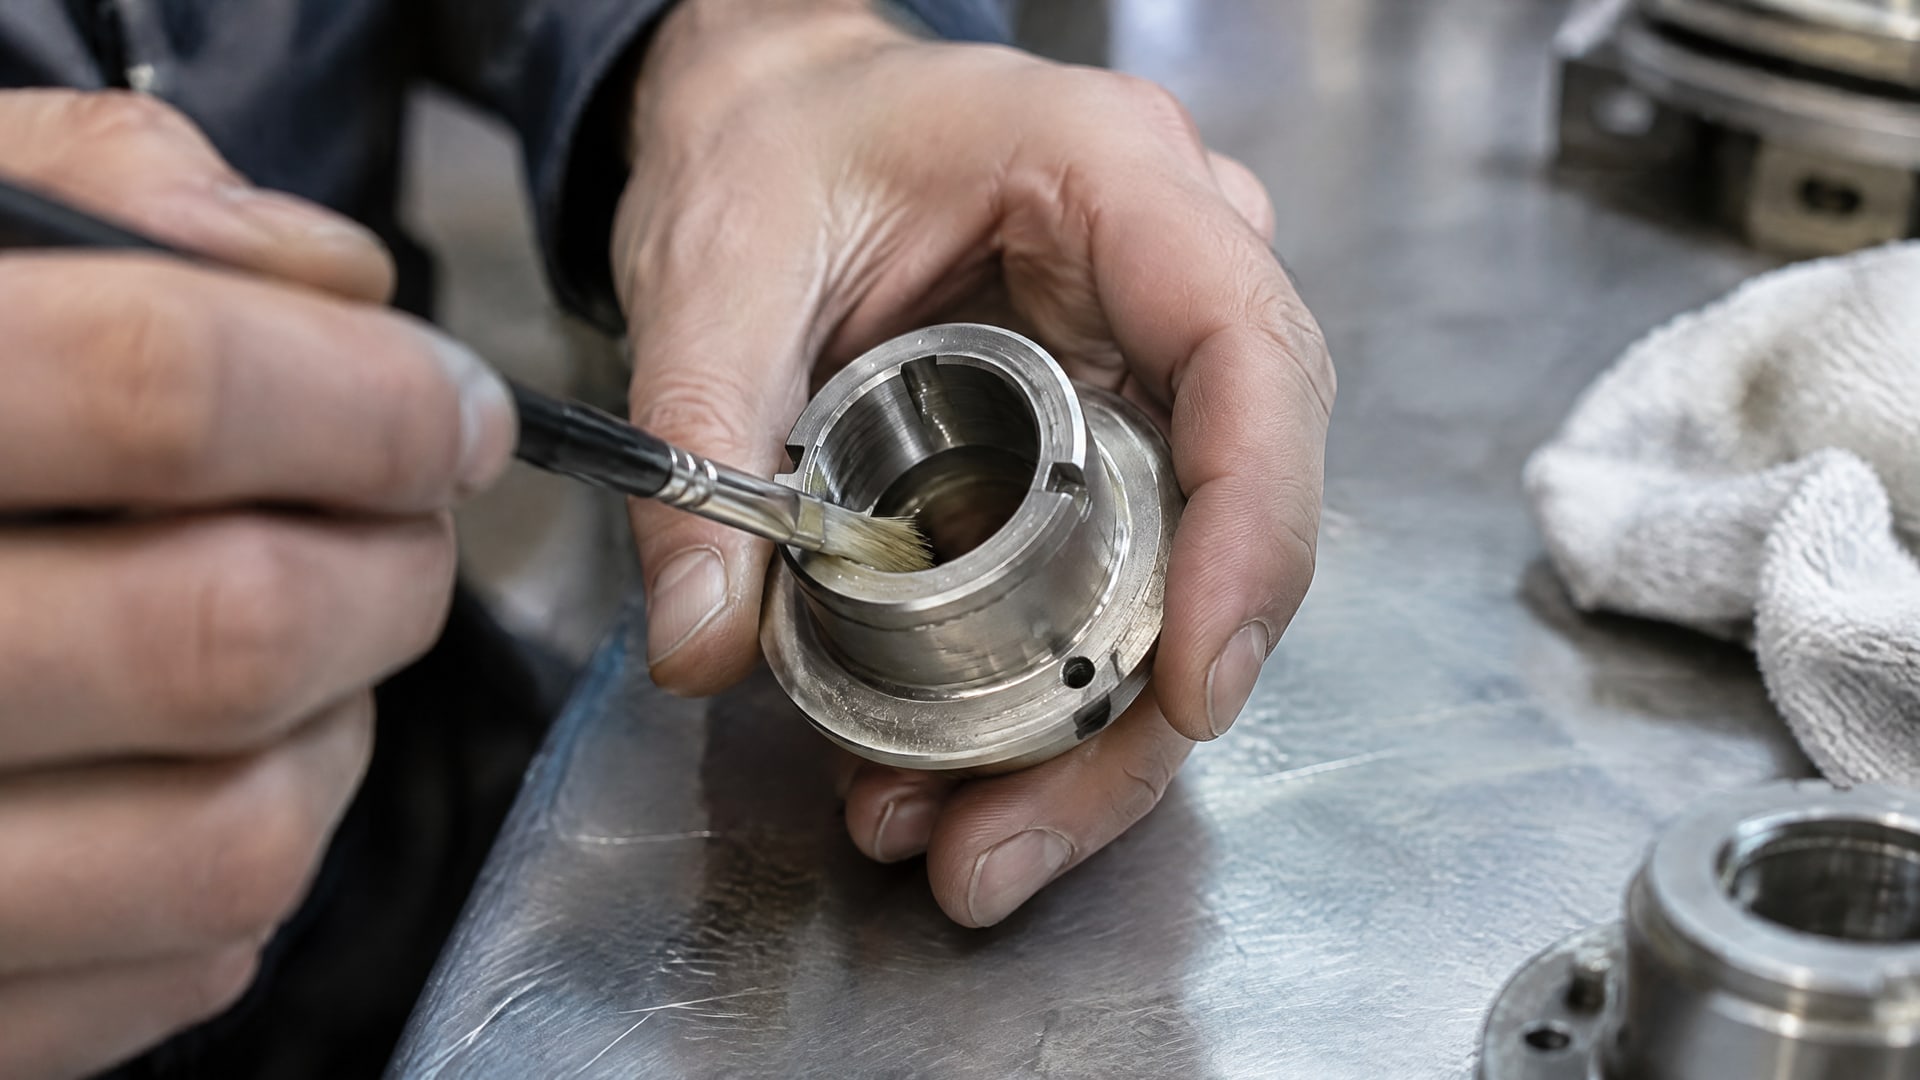
Важен не термин «микропескоструйка», а то, достигает ли факел всех участков и получается ли требуемое состояние стали. Если часть канала остается вне зоны воздействия, обработка будет неоднородной, даже когда доступная часть выглядит чистой.
Перед абразивной обработкой сталь обычно обезжиривают. Масло и жир могут загрязнить абразив, поэтому механическую очистку не следует начинать с поверхности, на которой остались такие загрязнения. В руководстве по подготовке металла под склеивание в качестве часто применяемой зернистости указан G-40; применять это значение ко всем деталям без учета задачи и оборудования нельзя.
Для оценки состояния стали под покрытие используют степени чистоты ISO 8501-1: Sa 1, Sa 2, Sa 2½ и Sa 3. Но соответствующая степень чистоты не устраняет геометрические ограничения внутреннего канала. Нужно проверить, может ли инструмент обработать всю требуемую зону, включая переходы и участки у торцов. Если внутри есть сварные швы или кромки, их дефекты рассматривают отдельно.
Для соединения деталей адгезивом механическая подготовка может включать проволочную щетку, шлифование, сухой абразив или пароструйную абразивную обработку. ASTM D2651-01(2016) перечисляет эти методы наряду с химическим травлением для ряда металлов. Выбор между ними зависит от материала и требований к соединению, поэтому практика подготовки стали под покрытие не всегда напрямую переносится на склеивание.
Механическая обработка дает преимущество там, где абразивом можно управлять и где требуется удалить ржавчину или окалину. Если внутренний диаметр настолько мал или протяжен, что обеспечить равномерный факел невозможно, стремление использовать струйный метод может привести к непроконтролированным участкам. В таком случае следует сравнить его с химической схемой, а не считать абразивную обработку безусловно предпочтительной.
Химическая подготовка внутренних диаметров и фосфатирование перед покрытием
Химический способ рассматривают, когда внутренняя геометрия затрудняет механический доступ.
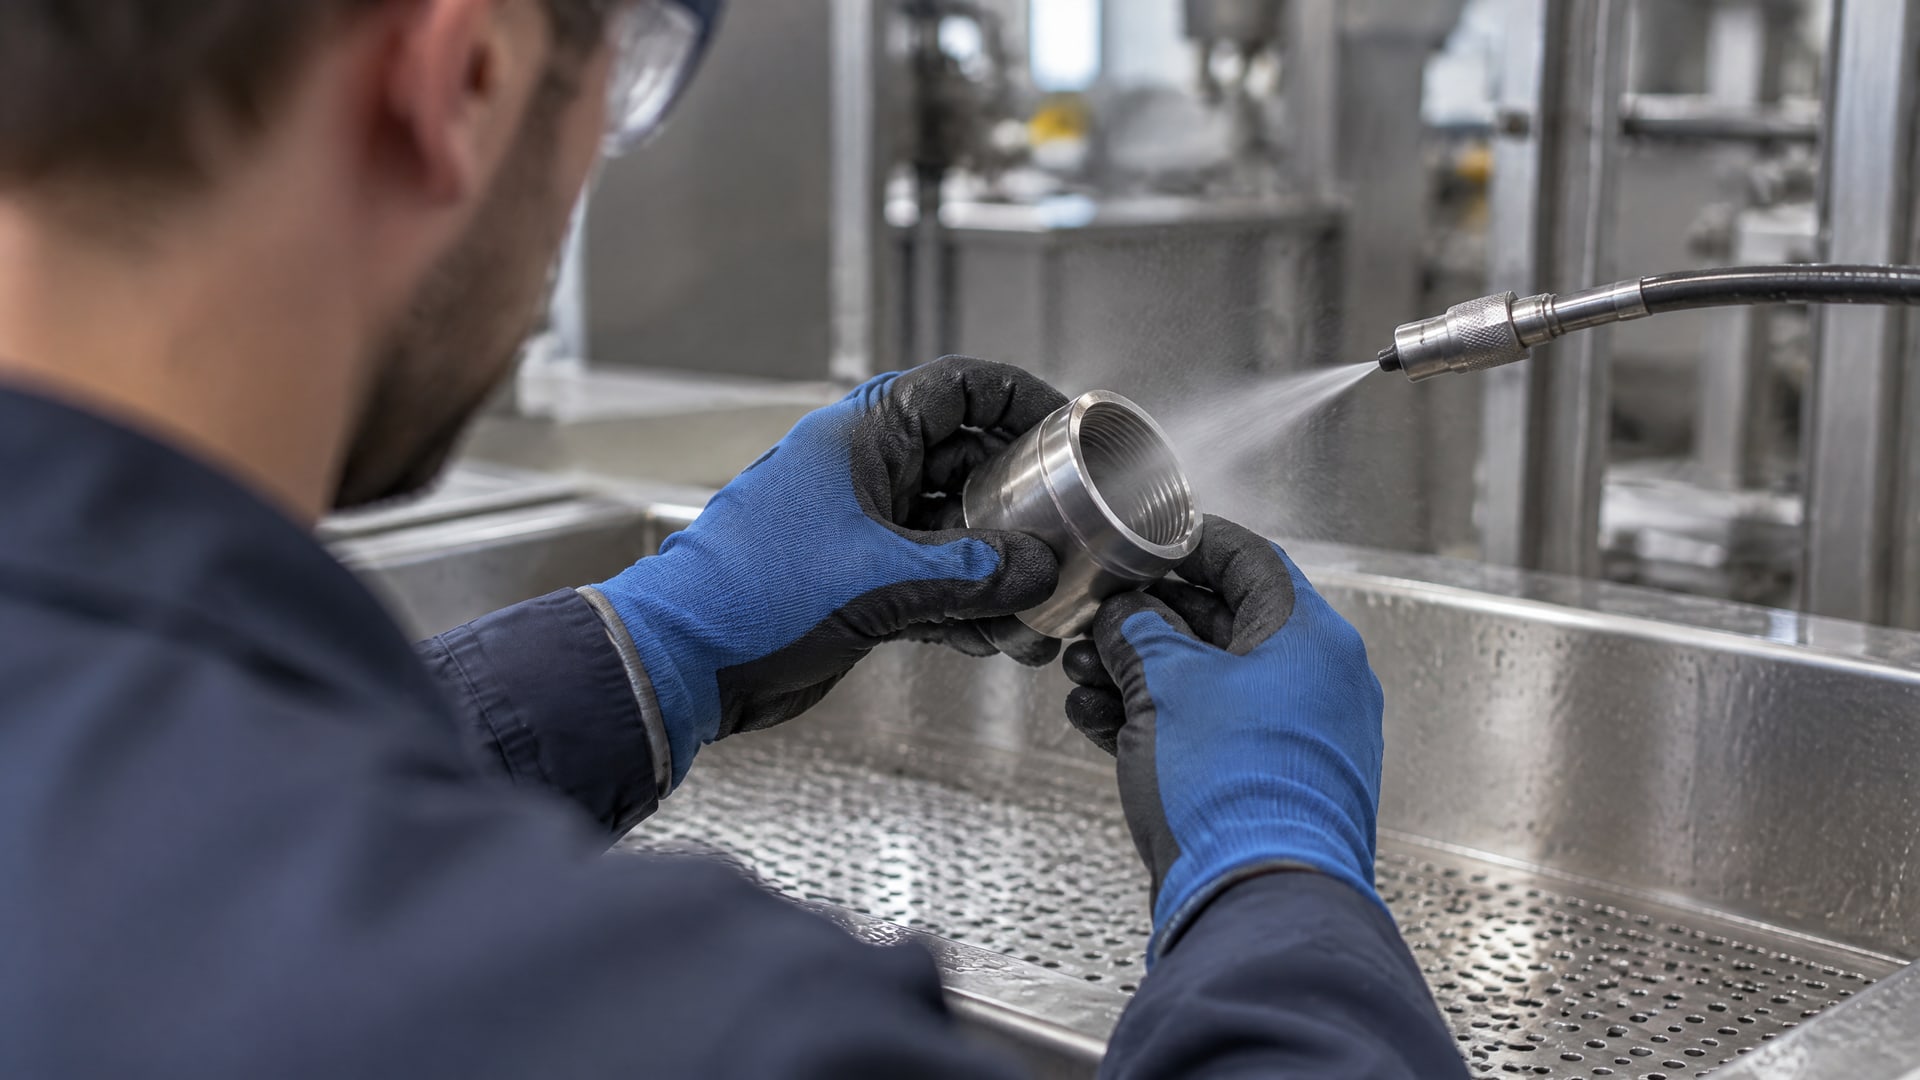
По ISO 12944-4 химическая подготовка может включать специальную очистку и химическую обработку; реагент наносят распылением, обливом или погружением, обычно с последующей промывкой. Конкретный вариант зависит от того, как обеспечить контакт состава со всей поверхностью и удалить его остатки после обработки.
Для длинного внутреннего канала важно продумать движение раствора и возможность промывки. Если жидкость не проходит через полость равномерно либо ее остатки нельзя удалить, наличие химического этапа само по себе не подтверждает качество подготовки. Технологическая схема должна учитывать очистку, обработку, промывку и сушку, а результат необходимо контролировать после завершения цикла.
Фосфатирование перед покрытием также не заменяет предварительное обезжиривание и удаление загрязнений. Цинк-фосфатная обработка включает горячую щелочную очистку, промывки, травление фосфорной кислотой, фосфатирование и сушку. Остатки реагентов могут ухудшить адгезию и коррозионную стойкость, поэтому промывки и сушка входят в технологию, а не служат необязательным дополнением.
Химическая подготовка может лучше охватить сложную внутреннюю геометрию, но это не означает, что она всегда дает более подходящий результат. При сильной окалине, ржавчине или повышенных требованиях к адгезии абразивная подготовка может оказаться эффективнее, если доступ к поверхности достаточен. В ряде процессов для соединения адгезивом приводится такая последовательность по возрастанию эффективности: обезжиривание, обезжиривание с абразивной обработкой, обезжиривание с химической предобработкой. Это не универсальный рейтинг для любых покрытий: решение соотносят с материалом, геометрией и конечной задачей.
Адгезия покрытия к стали: последовательность операций и контроль
Для хорошей адгезии покрытия к стали важно не сводить подготовку к одному этапу.
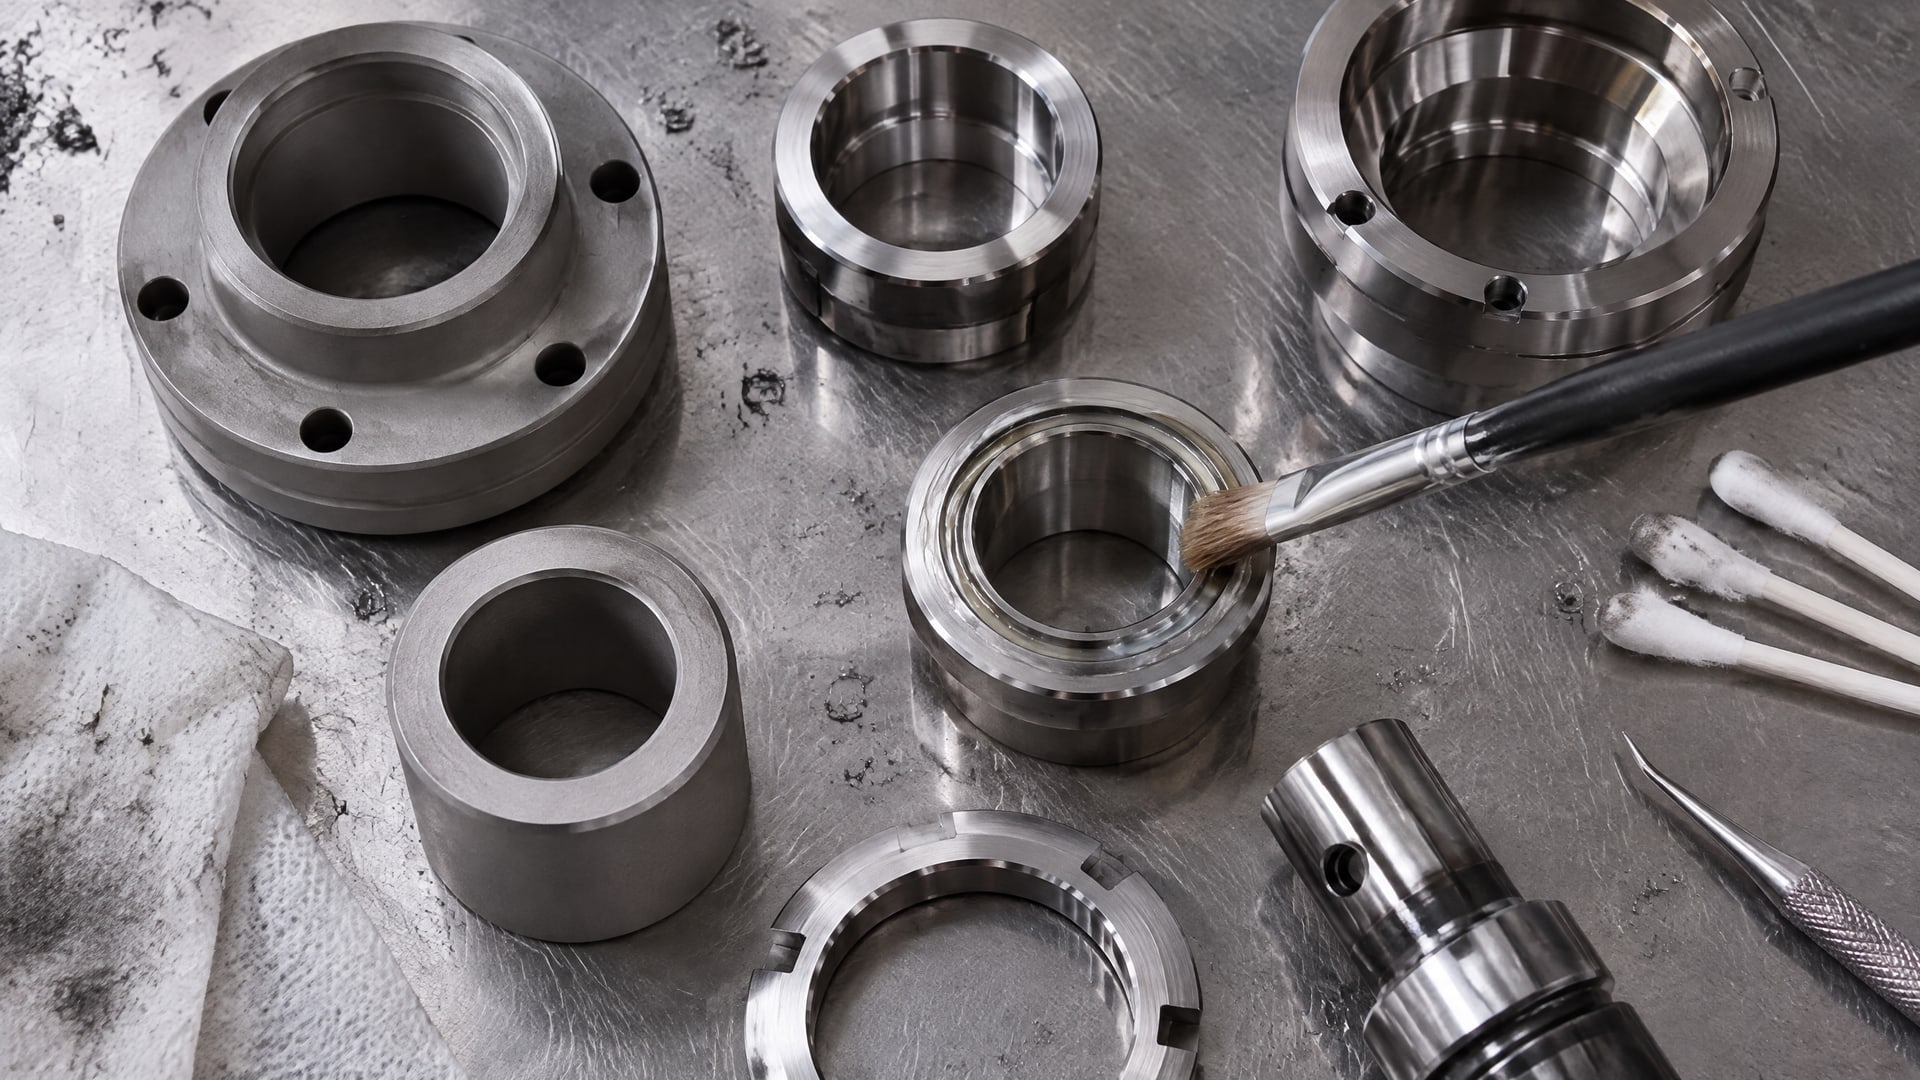
Практическая отправная точка для внутренних диаметров - обезжиривание, после которого выбирают абразивную или химическую предобработку. Если механический доступ ограничен, химическая схема может быть удобнее; если абразив достигает поверхности равномерно и требуется контролируемая шероховатость, механическая подготовка часто предпочтительнее.
Перед началом работ определите, какую поверхность нужно подготовить: весь канал, отдельную рабочую зону или участок у торца. Затем проверьте, можно ли обработать ее выбранным способом и осмотреть после операции. Для химического процесса отдельно планируют промывку и сушку. Для механического - удаление масла до обработки, подачу абразива и охват внутренних участков.
При нанесении антифрикционного покрытия на детали с внутренними диаметрами после соответствующей подготовки поверхности могут применяться покрытия линейки MODENGY. Их выбирают с учетом задачи и требований к поверхности; само название материала не заменяет проверку совместимости с подготовкой и режимом нанесения. В производственной схеме важно оценивать результат всей последовательности операций, а не только способ очистки.
После подготовки проверьте, что в канале не осталось загрязнений и необработанных зон. Визуальная чистота доступного участка не гарантирует, что так же выглядит вся внутренняя поверхность. Если геометрия мешает осмотру, способ контроля нужно определить заранее и согласовать с требованиями к покрытию. Такой порядок помогает выявить проблему до нанесения материала, когда исправление поверхности еще не требует повторять последующие операции.
Подготовка поверхностей деталей под сварку и проверка результата
Подготовка поверхностей деталей под сварку отличается от подготовки под покрытие: задача не в создании шероховатости, а в удалении загрязнений и дефектов, мешающих сварке.
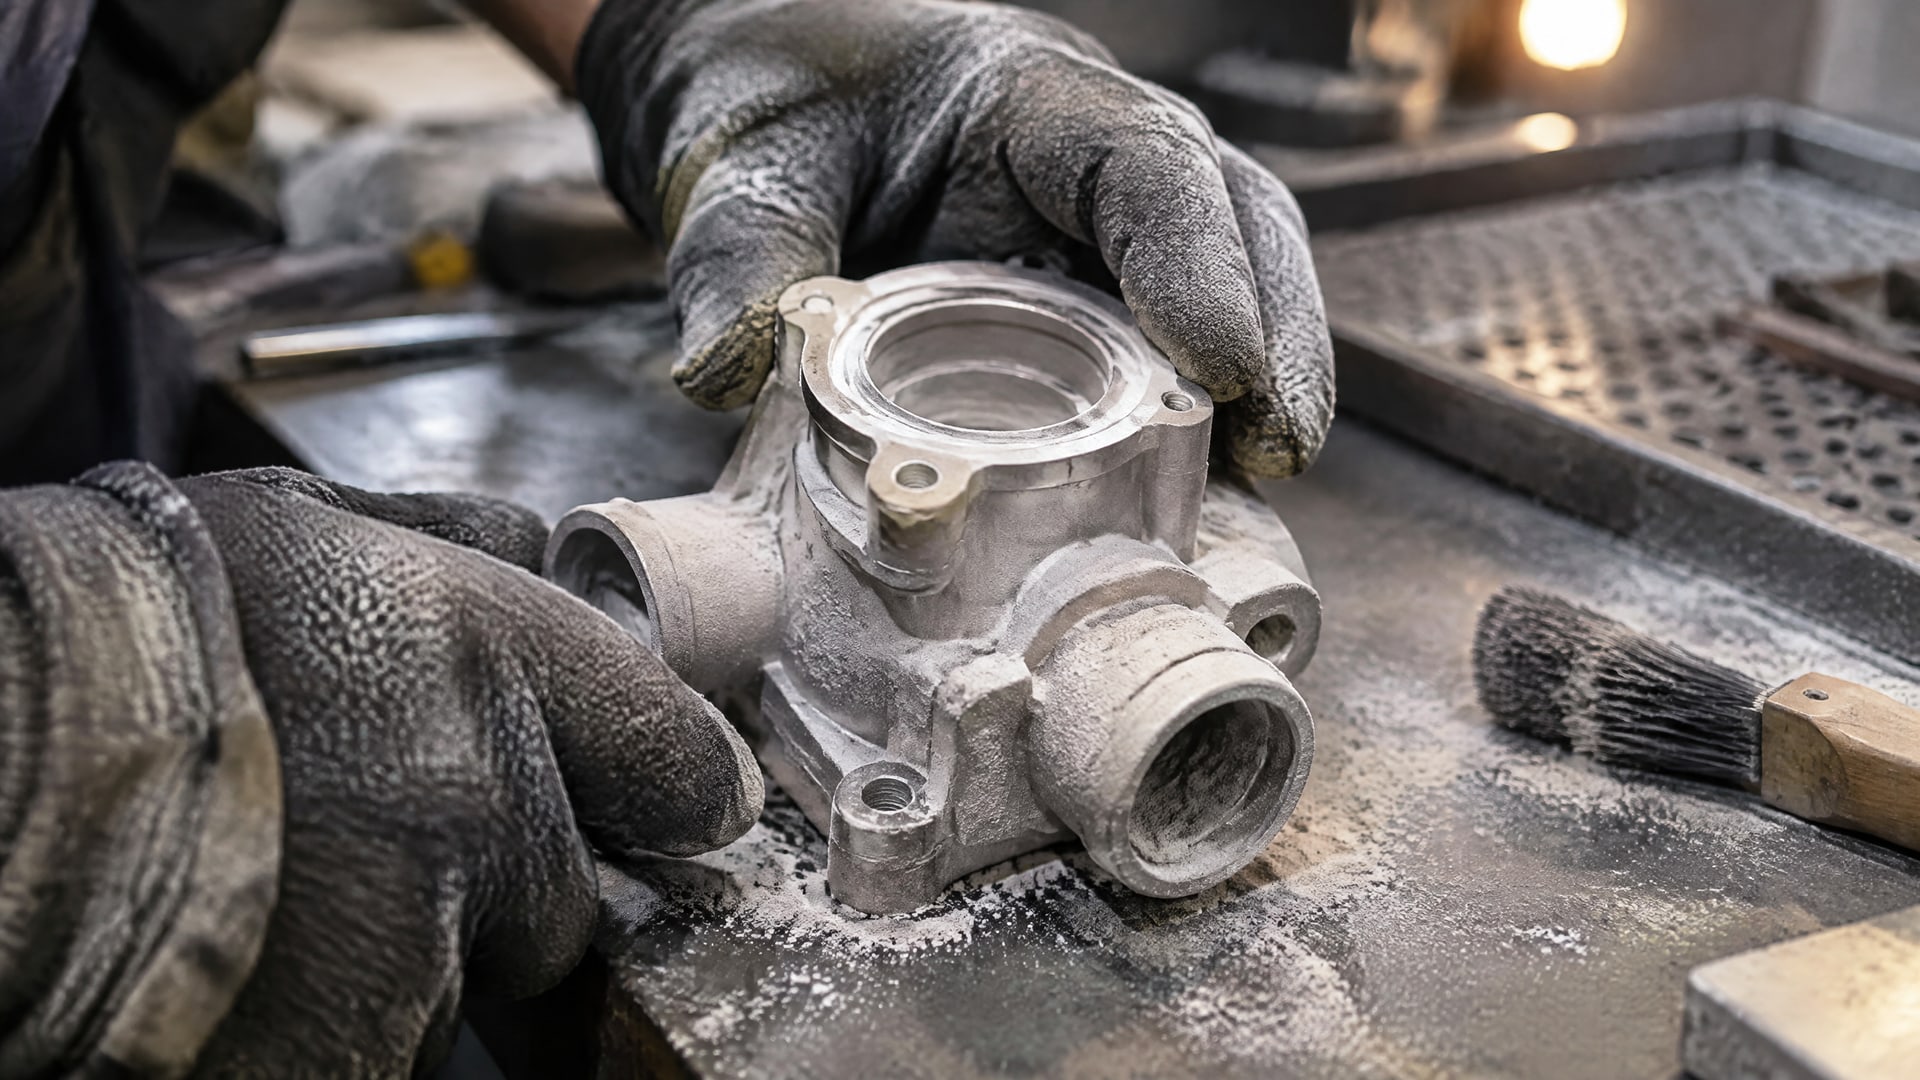
Поверхности перед сваркой должны быть чистыми и свободными от краски, масла, ржавчины, окалины, шлака и жира. Поэтому одной только обезжиривающей операции недостаточно, если на детали остались другие загрязнения.
Для кромок, швов и дефектных участков стали перед нанесением коррозионной защиты требования описывает ISO 8501-3:2025. Стандарт предусматривает три степени подготовки, включая высокий уровень P3, и учитывает сварочные брызги, шлак, поры, подрезы, неровности шва, острые кромки и дефекты кромок. Эти участки требуют отдельного внимания: после очистки могут стать заметны дефекты, которые раньше скрывали загрязнения.
Заводскую подготовку кромок и удаление заусенцев, брызг и острых кромок предпочтительно выполнять на стадии изготовления. Это особенно важно для деталей с внутренними полостями, где исправить дефект после сборки или нанесения покрытия может быть сложнее. После сварки удаляют шлак и брызги, а поверхность и кромки проверяют на трещины, заусенцы и другие дефекты.
Подготовка поверхности детали и заготовки к разметке также не равнозначна подготовке под покрытие или сварку: критерии определяет дальнейшая операция. Не следует переносить на сварку требования к шероховатости, нужной для покрытия, или считать, что видимая чистота означает отсутствие дефектов. В каждом случае задайте цель подготовки, нужные участки и способ проверки результата до начала работ.
Часто задаваемые вопросы
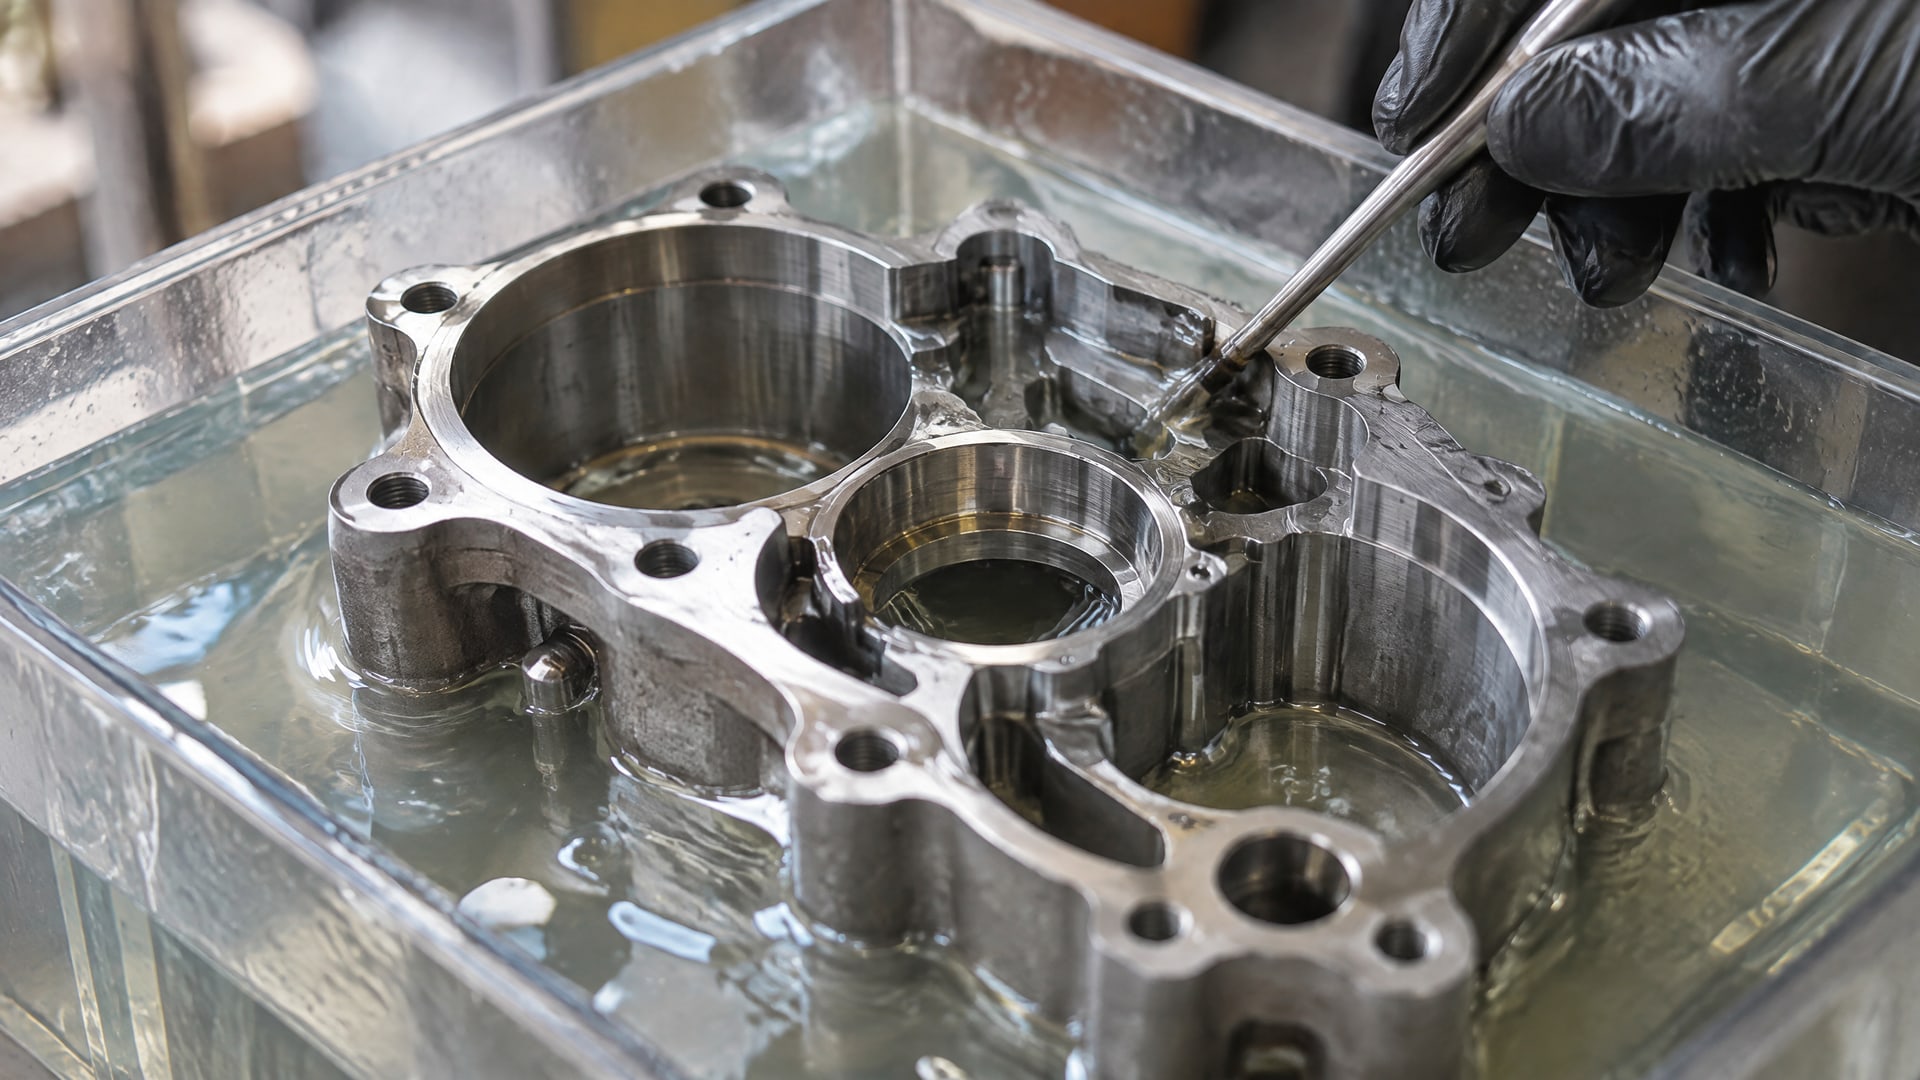
Что выбрать для узкого внутреннего диаметра: микропескоструйную обработку или химию?
Если абразивный факел равномерно достигает всей поверхности и требуется контролируемая шероховатость, применяют абразивную подготовку. Для длинного или узкого канала с карманами химическая схема может охватить труднодоступные участки лучше. В обоих случаях заранее определяют способ контроля, а при химической обработке предусматривают промывку и сушку.
Достаточно ли обезжирить деталь перед сваркой?
Нет. Перед сваркой поверхности очищают не только от масла и жира, но и от краски, ржавчины, окалины и шлака. Также проверяют кромки и сварные участки на заусенцы, трещины и другие дефекты. Требования к подготовке сварных швов и кромок перед защитным покрытием описывает ISO 8501-3:2025.
Заменяет ли фосфатирование механическую очистку?
Фосфатирование не следует считать заменой обезжиривания и удаления загрязнений. Цинк-фосфатная обработка включает горячую щелочную очистку, промывки, травление фосфорной кислотой, фосфатирование и сушку. Выбор между химической и абразивной подготовкой зависит от геометрии, состояния стали и требований к покрытию.
Как проверить, что внутренний диаметр подготовлен полностью?
Проверяют не только доступный торец, но и охват всей требуемой внутренней поверхности, включая переходы и скрытые участки. Метод контроля согласуют с геометрией детали и требованиями к последующему покрытию или соединению. Если после операции нельзя подтвердить чистоту канала или удалить остатки реагентов, это ограничение учитывают при выборе технологии.
Заключение
Подготовка поверхности деталей с внутренними диаметрами начинается с оценки геометрии, состояния стали и требований к конечному процессу. Микропескоструйную обработку выбирают, когда абразивный факел можно равномерно направить на нужную поверхность; химическую - когда узкий или сложный канал ограничивает механический доступ и процесс позволяет выполнить промывку и сушку.
Следующий шаг для инженера и снабженца - зафиксировать требования к подготовке и контролю, затем проверить доступность всей внутренней поверхности выбранным методом. Для сварки отдельно задают требования к чистоте и состоянию кромок, а для покрытия - к степени очистки и последовательности предобработки.