Пищевые производства требуют смазок, которые выдерживают не только механические нагрузки, но и регулярный контакт с водой, щелочными и кислотными растворами при CIP-мойке. Смазка H1 - это не просто маркировка, а комплекс технических и нормативных требований, гарантирующих безопасность при случайном попадании в пищу и стабильность в экстремально влажной среде. Закупщикам и техническим специалистам часто требуется понять, что именно защищает узлы оборудования в условиях агрессивной мойки, какие стандарты и параметры водостойкости действительно критичны, и как выбрать смазку, которая не вымывается за одну мойку. Статья разбирает механизм защиты, стандарты NSF и ISO, практические критерии выбора и типичные ошибки при подборе.
Что означает допуск H1 и почему его недостаточно для мойки
Категория H1 в системе NSF - это лицензирование смазок, допустимых при случайном, технически неизбежном контакте с пищей, а не целевом ее применении.
Закупщики часто путают этот допуск с полной защитой от агрессивной среды, предполагая, что раз смазка H1, то она не вымывается и не окисляется при контакте с щелочью и горячей водой.
На самом деле H1-статус регулирует только содержание и безопасность ингредиентов согласно FDA 21 CFR 178.3570 - это значит, что компоненты базового масла, загустителя и присадок внесены в реестр допустимых для incidental food contact и не превышают лимит в 10 ppm при случайном попадании в продукт. Это не имеет отношения к вязкости, водостойкости или сохранению консистенции при контакте с моющими растворами.
Для регионального повышения верификации пищевого статуса производители применяют параллельно ISO 21469 - международный стандарт гигиенических требований к производству и контролю смазок с допуском на incidental contact. ISO 21469 охватывает и производство, и сертификацию, но опять же - не описывает химическую стойкость к CIP-среде.
Отсюда первый вывод: H1-смазка - это безопасный ингредиент, но не гарант от вымывания и окисления. Защита от агрессивной мойки строится на других свойствах.
Механизм вымывания смазки и как его прерывает правильный состав
Во время CIP-цикла горячая вода под давлением и щелочные или кислотные растворы проникают в узлы подшипников, цепей, редукторов и направляющих.
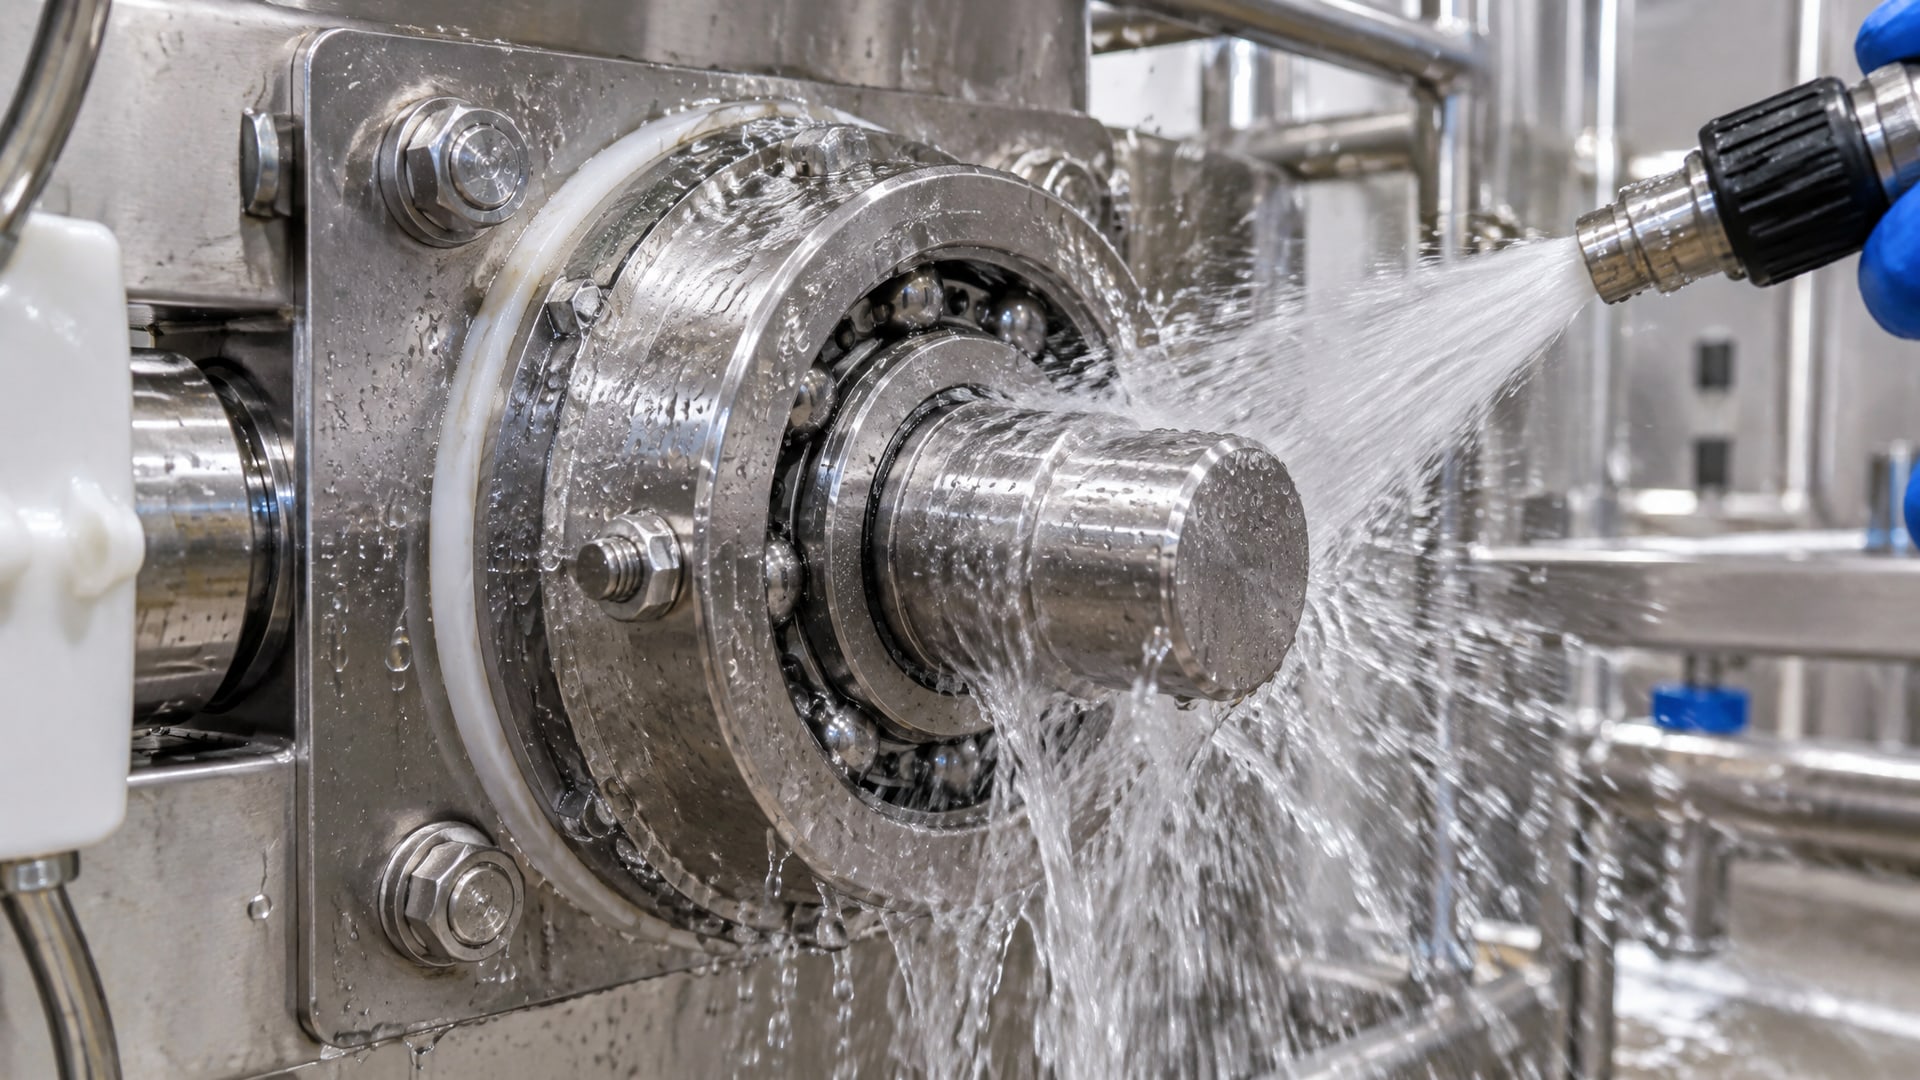
Смазка контактирует с водой и начинает вымываться - процесс ускоряется при температуре выше 60 °C и при высокой концентрации моющего средства.
Вымывание происходит в две фазы: сначала из узла вымывается свободная смазка (не связанная с поверхностью), затем начинается деградация адгезии (прилипания) оставшейся пленки к металлу. Если адгезия низкая, смазка полностью смывается, оставляя оголенные поверхности, что приводит к ускоренному износу, фреттингу и коррозии.
Стойкая H1-смазка решает эту проблему через несколько механизмов:
Подобранная вязкость базового масла - более плотное масло держит смазку в узле дольше; для пищевого сегмента часто используют белые медицинские масла (ISO VG 32–68), которые не окисляются быстро и имеют натуральную гидрофобность.
Загуститель, устойчивый к воде - литиевые и кальциевые загустители разбухают при контакте с водой; для мойки применяют комплексные кальциевые, полиочевинные или синтетические загустители, которые сохраняют структуру в присутствии влаги.
Антикоррозионные и антиокислительные присадки - они защищают металлическую поверхность от ржавления после вымывания смазки и замедляют старение базового масла под действием щелочи и кислоты.
Низкая летучесть и испаряемость - смазка не должна испаряться при температуре мойки (часто 60–80 °C), иначе оставшийся остаток будет хрупким.
Ключевые параметры водостойкости и стандарты испытаний
При выборе пищевой смазки для мойки главный показатель - это вымываемость, которая измеряется по ASTM D1264.
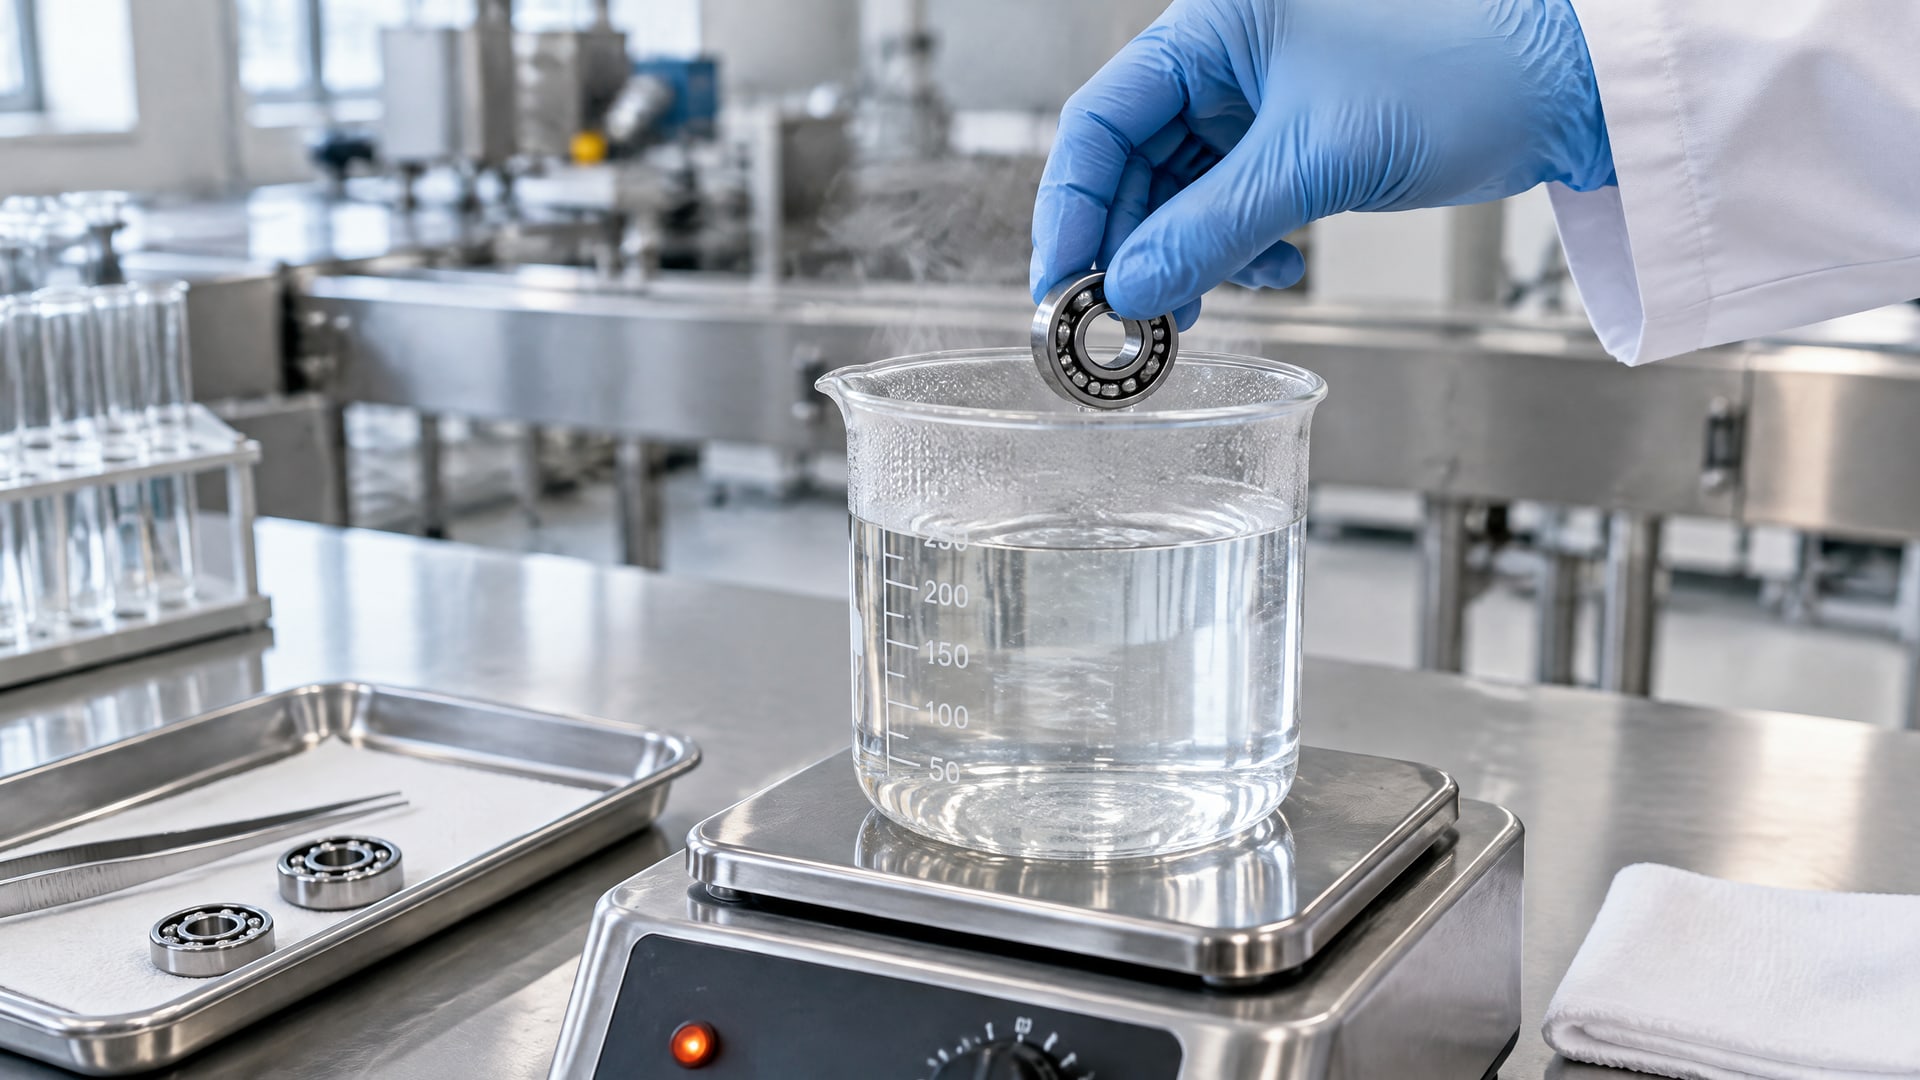
Тест заключается в том, что образец смазки на 1 час погружают в горячую дистиллированную воду при 79 °C, затем отфильтровывают оставшуюся смазку, высушивают и взвешивают. Вычисляют процент потери массы.
Для H1-смазок в условиях частой мойки практически приемлемым считается вымываемость ≤2,0% за час при 79 °C. Это означает, что смазка теряет не более 2% своей массы в экстремальных условиях и достаточно хорошо прилипает к узлу.
Кроме ASTM D1264, в подборке для пищевого оборудования смотрят на:
Стабильность во влажной среде - смазка не должна разслаиваться или менять консистенцию после контакта с водой; проверяют, сохраняется ли класс NLGI после выдержки.
Противокоррозионная защита - испытание на солевой туман (ASTM B117) или нейтральный солевой спрей показывает, защищает ли смазка металл от ржавления, если она частично вымыта.
Окислительная стабильность - тест ASTM D2272 (измерение времени до окисления при 100 °C) показывает, как долго смазка остается работоспособной в присутствии воды и воздуха.
Совместимость с эластомерами - смазка не должна разбухать резиновые уплотнения и не может смешиваться со старой смазкой совершенно несовместимого типа.
Вязкость базового масла обычно выбирают в диапазоне ISO VG 32–68 для пищевого сегмента; слишком низкая вязкость (VG 10–15) быстро теряет толщину пленки, слишком высокая (VG 100+) плохо распределяется при мойке и оставляет залипающий остаток.
Где и когда пищевая смазка работает на защиту
В пищевом производстве оборудование разбивают на несколько зон по риску контакта с продуктом и влаги:
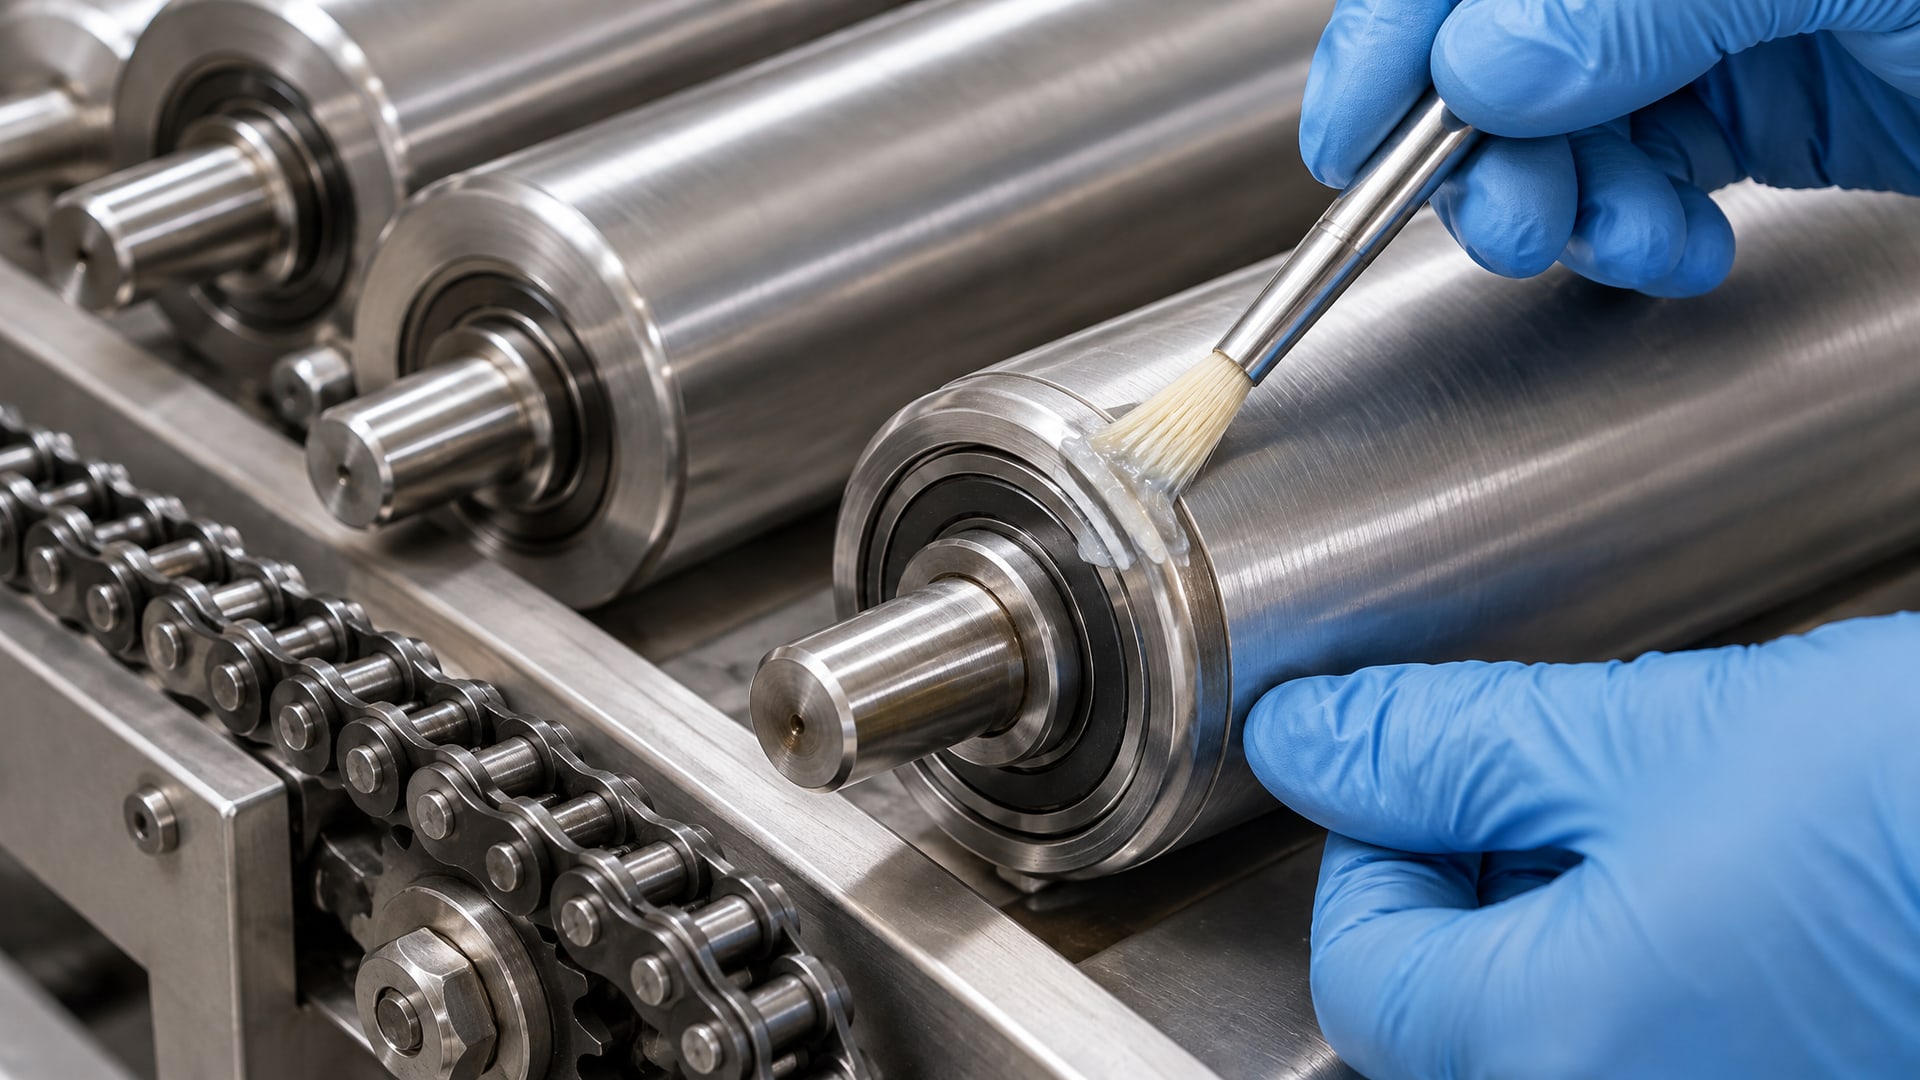
Зона 1 (прямой контакт и мойка) - подшипники на конвейерных системах, цепные приводы, направляющие столов в зоне расфасовки. Здесь смазку наносят тонким слоем, она регулярно вымывается, нужна максимальная водостойкость и частая переобслуживание.
Зона 2 (брызги и конденсат, регулярная мойка) - редукторы, муфты, приводные валы на краю линии, подшипники электромоторов. Влаги меньше, но контакт с щелочью возможен; требуется защита от влаги и коррозии.
Зона 3 (редкая влага, механические узлы) - редукторы в закрытых коробках, подшипники вспомогательного оборудования. Смазка наносится редко, влага минимальна, но должна быть совместима с H1.
Для зоны 1 применяют специализированные водостойкие составы на основе белого медицинского масла с комплексным кальциевым загустителем; для зоны 2 подойдет H1-смазка с хорошей противокоррозионной защитой, но не обязательно экстремальной водостойкостью; для зоны 3 достаточна обычная H1-смазка класса NLGI 2.
Ошибка начинается, когда закупщик выбирает одну смазку для всех узлов. Например, универсальная литиевая H1 может быть идеальной для зоны 3, но для цепей в зоне 1 ее водостойкость (может быть 5–7%) окажется недостаточной. Наоборот, экстра-водостойкая смазка для зоны 1 может быть слишком вязкой и дорогой для редакторов в зоне 3.
Как выбрать смазку под конкретное оборудование и режим мойки
Процедура подбора начинается с анализа четырех параметров:
1. Тип узла и требуемая вязкость. - Подшипники качения: ISO VG 32–46 - Цепные приводы: ISO VG 46–68 - Редукторы и муфты: ISO VG 68–100 - Направляющие скольжения: ISO VG 15–32
NLGI-класс зависит от способа подачи смазки; если система автоматическая централизованная, консистенция может быть мягче (NLGI 1–1,5), если смазка наносится вручную или периодически - классический NLGI 2.
2. Параметры CIP-мойки. - Температура горячей воды: 60–80 °C (стандартная) или 80–95 °C (для санитарной мойки). - Концентрация щелочи: 2–5% NaOH или эквивалент (для удаления органики); кислота: 0,5–2% фосфорной кислоты (для удаления минеральных отложений). - Частота мойки: 1 раз в смену (ежедневно), несколько раз в смену, ночная сухая консервация. - Наличие пены: если линия мойки генерирует пену, смазка может проходить через сетку фильтра и вымываться быстрее.
3. Требуемые сертификаты и допуски. - NSF H1 (обязателен для всех пищевых узлов). - ISO 21469 (желателен как документ о гигиеническом контроле производства). - Дополнительные допуски: USDA, EU 1935/2004 (если оборудование экспортируется).
4. История эксплуатации и совместимость. - Какая смазка была раньше? Если переходить с минеральной на синтетическую или с литиевой на полиочевинную, нужна полная промывка узла, иначе старая смазка будет деградировать новую. - Какие материалы уплотнений? Некоторые составы набухают резину или поддерживают коррозию стали, если в смазке высокое содержание хлора или серы.
Проверка совместимости элементарна: небольшой образец новой смазки смешивают со старой в пропорции 10:90, оставляют при комнатной температуре на неделю и смотрят, не изменилась ли консистенция, не выделилась ли жидкость, не появился ли запах окисления.
Для высоконагруженных узлов, подверженных частой мойке и фреттингу подшипников, многие закупщики ориентируются на водостойкие смазки с допуском NSF H1, где база - белое медицинское масло, а загуститель обеспечивает низкую вымываемость. Пример такого решения - использование термо- и водостойких пластичных смазок, которые сохраняют свои свойства при температурах до 170 °C и одновременно выдерживают регулярный контакт с щелочной мойкой.
Регламентная смазка в условиях CIP: как часто переобслуживать узлы
Один из главных этапов - это определение правильного интервала переобслуживания.
Если выбрана идеальная H1-смазка с вымываемостью 1,5%, но наносится она один раз в полгода, то через неделю мойки узел останется почти без защиты.
Практический подход:
При ежедневной мойке (1 раз в смену): переобслуживание подшипников и цепей -1–2 раза в неделю, редакторов -1 раз в месяц.
При мойке 2–3 раза в смену: переобслуживание подшипников - каждый день, редакторов -1 раз в неделю.
Ночная консервирующая смазка: после мойки на ночь в узел вводят тонкий слой высокодисперсной водостойкой смазки (часто в аэрозольной упаковке), который защищает от коррозии за 8–12 часов.
На каждый цикл мойки закладывают допуск: если смазка теряет 2% в час при 79 °C (лабораторный тест), то в реальных условиях мойки при 60 °C потеря будет медленнее (примерно 0,5–1% за 30 минут мойки), но дополнительный фактор - механический вынос смазки в узком зазоре, который в лабораторном тесте не моделируется.
Поэтому для цепей в зоне прямой мойки практически минимальный интервал -2–3 дня при ежедневной мойке, даже если смазка отличная. Это не означает полную замену; достаточно нанести свежий слой на критичные участки (валики цепи, оси, шарниры).
Часто задаваемые вопросы
Какая разница между H1 и H2 смазками?
H1 допускает случайный контакт с пищей, H2 - контакт полностью запрещен, смазка предназначена для зон без пищи (например, электромоторы вне производственного зала). H2-смазка дешевле, но использовать ее в пищевом производстве нельзя, даже если оборудование имеет защитный кожух.
Достаточно ли класса NLGI 2 для всех узлов?
NLGI 2 - распространенная консистенция, но это только показатель твердости смазки, не ее пищевой пригодности или водостойкости. Для цепей в мойке иногда нужна мягче консистенция (NLGI 1), для направляющих - гуще (NLGI 3). Каждый узел требует своего подбора.
Что произойдет, если смешать H1-смазку с обычной минеральной?
При смешении может произойти деградация: присадки одной смазки несовместимы с загустителем другой, смазка может расслоиться, потерять консистенцию и перестать защищать узел. Перед переходом на новую смазку нужна полная промывка узла.
Может ли одна H1-смазка использоваться в централизованной системе смазки для всего оборудования?
Теоретически да, если все узлы имеют одинаковую нагрузку и температуру. На практике цепи требуют других вязкостей и вымываемости, чем подшипники, поэтому обычно в одной системе работает 2–3 типа смазок, подаваемых по разным линиям.
Как проверить, что смазка действительно H1, а не подделка?
Смазка должна быть зарегистрирована в реестре NSF H1 Registration Program. Производитель обязан предоставить техническое описание (TDS) с номером регистрации и указанием FDA 21 CFR 178.3570 или ISO 21469. Сертификат можно проверить на сайте NSF International.
Заключение
Пищевая смазка H1 защищает оборудование от агрессивной мойки не благодаря одному статусу «H1», а благодаря специально подобранным компонентам: белому медицинскому маслу, водостойкому загустителю, антикоррозионным присадкам и низкой летучести. Ключ к защите - это совмещение нескольких параметров: подтвержденная водостойкость (вымываемость ≤2,0% по ASTM D1264), совместимость с конкретным узлом и режимом мойки, а также регулярное переобслуживание, которое восполняет потери смазки после каждого цикла CIP.
Выбор смазки под конкретное оборудование требует анализа типа узла, температуры и агрессивности моющих растворов, интервала мойки и совместимости с существующими уплотнениями. Универсальная H1-смазка на все оборудование неминуемо приводит к под- или переснащению отдельных участков. Закупщикам рекомендуется заранее сверить техническое описание смазки, убедиться в наличии NSF H1 и ISO 21469, и согласовать интервал переобслуживания с инженером линии. Первый шаг - составить карту узлов и режимов, второй - выбрать смазку по ее реальным параметрам водостойкости и совместимости, третий - внедрить регулярную визуальную проверку после каждой мойки.