Выбор смазочного материала для работы при температуре выше 200 °C - одна из самых сложных задач в инженерной практике. Обычная смазка здесь не работает: она либо испаряется, либо окисляется, теряя свойства за первые часы эксплуатации. Однако переход от тестовой пробы к многолетней промышленной эксплуатации требует не просто выбрать состав с нужной температурной маркой, а провести комплексную валидацию всех критических параметров: вязкости, стабильности, испаряемости, коллоидной стойкости и нагрузочных характеристик.
Статья на примере трехлетнего кейса разберет, как лабораторные испытания трансформируются в практические рекомендации, какие скрытые риски часто упускают при первом внедрении, и как инженеры отличают действительно пригодный состав от маркетингового обещания «работает до 400 °C».
От маркировки к реальным параметрам: что не видно на этикетке
Когда закупщик или инженер просматривает каталог смазок, первым делом ловит взгляд температурный диапазон: «-30 до +300 °C» или «работает до 400 °C».
Это число часто принимают за гарантию, но оно лишь обозначает предел, выше которого структура смазки физически разрушается. Реальная пригодность узла - совсем другой вопрос.
Высокотемпературная смазка состоит из трех компонентов: базового масла (70–90%), загустителя (10–15%) и присадок. Каждый из них имеет свой «потолок»: масло окисляется, загуститель теряет консистенцию, присадки выгорают. По типам смазок и заявляемым верхним температурам встречаются такие ориентиры:
силиконовые: 180–250 °C
пигментные: до 250 °C
литиевые стандартные: 250–350 °C
графитовые: до 400 °C
керамические пасты: до 1500 °C
Но список не гарантирует: графитовая смазка, которая может выдержать температуру 400 °C в статическом тесте, может оказаться совершенно непригодной для быстровращающегося подшипника при 300 °C, если вязкость ее базового масла окажется слишком высокой для скорости вращения.
Вот почему инженеры, выбирая состав, смотрят не на одно число, а на кластер параметров:
Вязкость базового масла при 40 °C и 100 °C - определяет текучесть при рабочей температуре; для высокотемпературных узлов выше 140 °C рекомендуют масло вязкостью 32–100 cSt при 40 °C с индексом вязкости выше 140.
Температура каплепадения - точка, при которой смазка теряет связность. Для высокотемпературных смазок минимально приемлемая каплепадение составляет 200 °C, а для жестких режимов -250 °C и выше.
Испаряемость при 100 °C - потери массы за 22 часа; не должны превышать 3%, иначе смазка просто испарится из узла.
Окислительная стабильность - способность сопротивляться химическому распаду при нагреве. Окисленная смазка теряет текучесть, образует отложения и ускоряет износ.
Рабочий диапазон большинства промышленных высокотемпературных смазок на рынке лежит в пределах от -30 до +200 °C или от -50 до +300 °C. Это не просто маркетинговые цифры - это результат многомесячных испытаний в стандартизированных условиях (ASTM D2596, ГОСТ 27191-2015), которые воспроизводят климатические и тепловые нагрузки, близкие к реальной эксплуатации.
Лабораторный отбор: критерии, которые просеивают 90% кандидатов
Переход от идеи («нам нужна смазка для подшипников при 250 °C») к первым образцам для тестирования обычно занимает 2–3 недели.
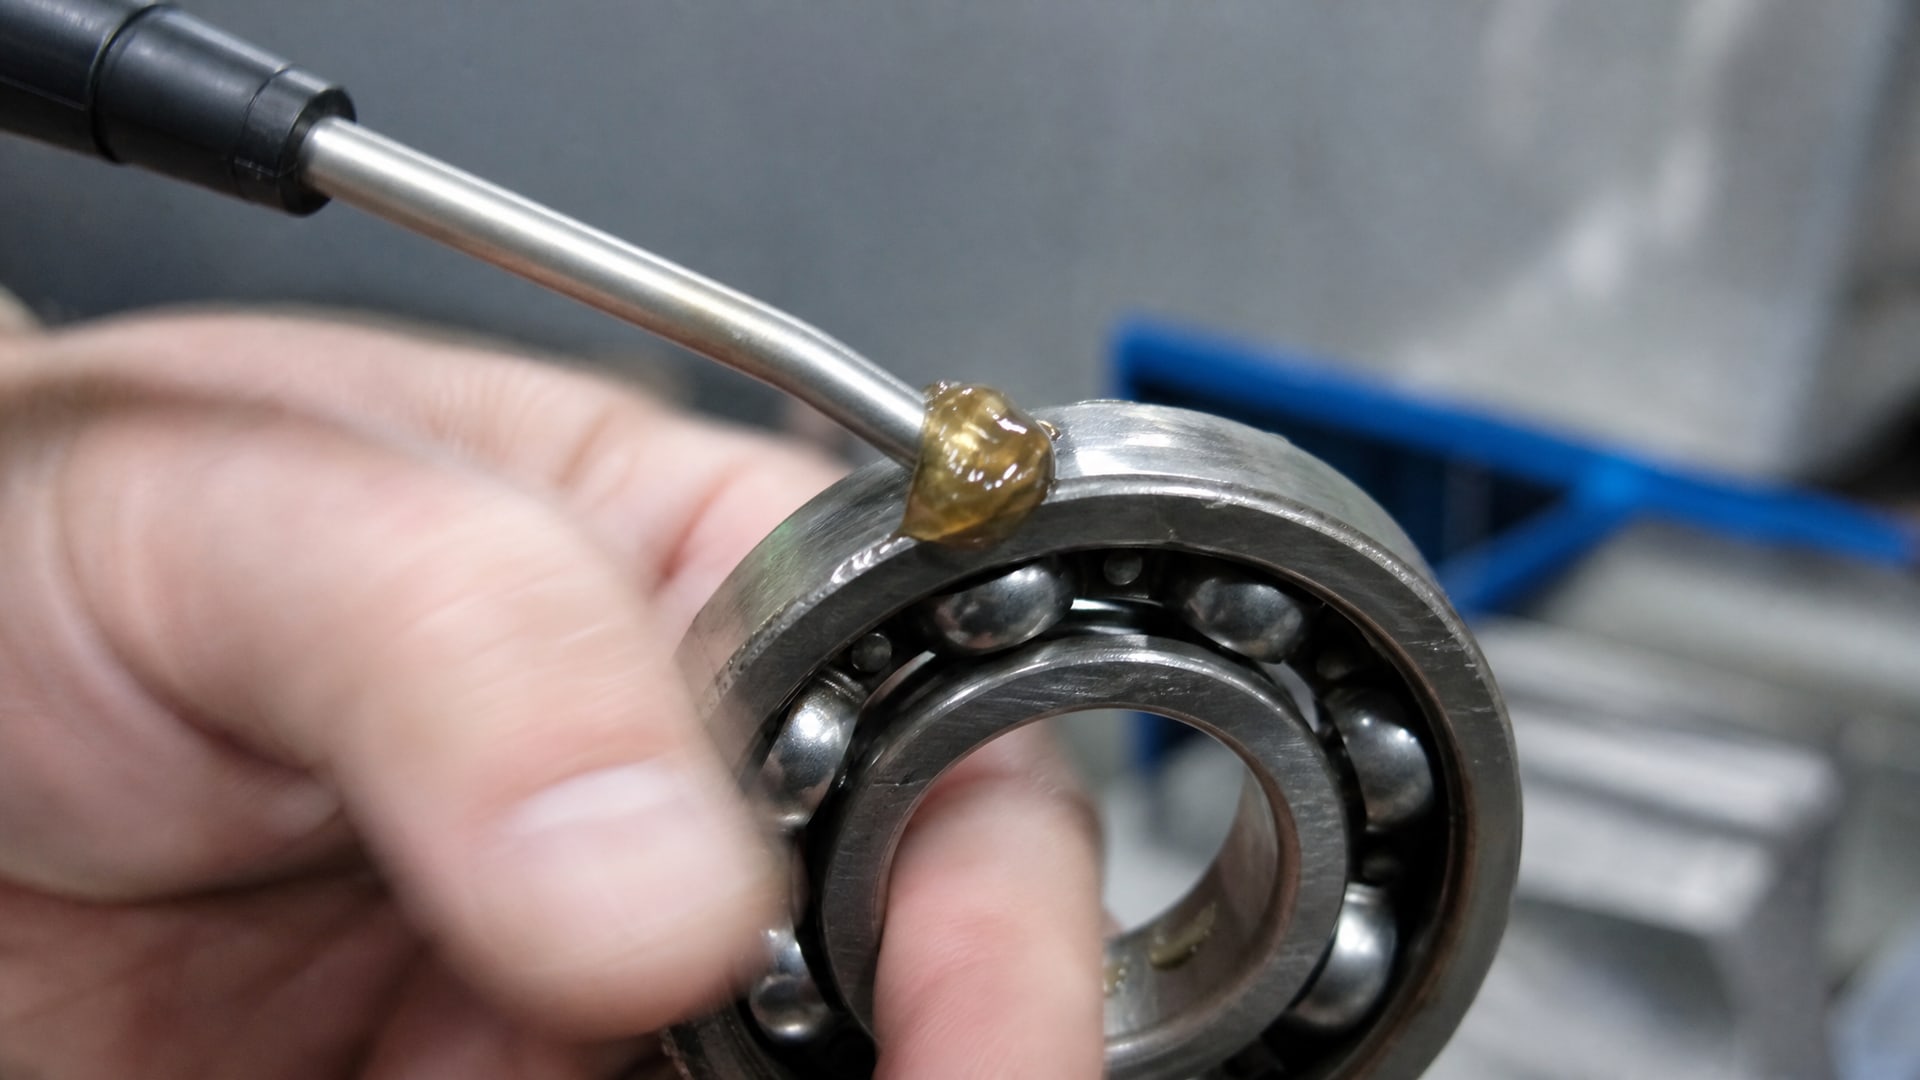
За это время химики готовят несколько вариантов композиций, варьируя тип загустителя (кальциевые мыла, литиевые, полимочевина, бентониты) и присадки (графит, дисульфид молибдена, медные или керамические порошки).
Первый рубеж отбора - физико-химические тесты:
Консистенция по NLGI - смазка классифицируется от 000 (полужидкая) до 6 (очень твердая). Для большинства подшипников и редукторов стандарт - NLGI 2. Однако для высокоскоростных узлов при температуре выше 140 °C часто переходят на NLGI 1 или даже NLGI 0, чтобы снизить сопротивление вращению и перегрев.
Механическая стабильность - способность смазки сохранять консистенцию после механической обработки. Смазка на пробе подвергается сдвигу 100 ударов на пенетрометре; консистенция не должна измениться более чем на 1 балл NLGI. Если консистенция рушится, смазка может вытечь из узла за считанные часы.
Коллоидная стабильность - проверка, что масло не отделяется от загустителя при хранении и нагреве. Смазку выдерживают при повышенной температуре; если на поверхности или внутри образца появилось масло (т.н. «кровотечение»), такой состав отбраковывают. В промышленности это часто означает утечку смазки из подшипника и посаднику грязи.
Окислительная стабильность - одна из самых дорогостоящих проверок. Образец нагревают в кислородной атмосфере (часто при 100 °C) и следят за приростом кислотного числа. Для высокотемпературных смазок прирост не должен превышать 2–3 мг КОН/г за несколько сотен часов. Если окисление идет быстро, смазка в реальном узле за сезон станет шлаком.
Если образец прошел первый фильтр, начинаются ускоренные испытания при рабочих температурах. Здесь кандидат встречается с реальным узлом или его имитацией: подшипник, качающаяся колодка, шпиндель. На этом этапе смазку проверяют на:
Испаряемость при 100 °C - потеря массы за 22 часа не более 3%. Если смазка теряет больше, узел через месяц-два сработается насухо.
Нагрузочные свойства - способность выдержать давление между трущимися поверхностями без микросваривания. Есть стандартные тесты (например, метод четырех шариков), где смазка наносится между вращающимся и неподвижным шариком, постепенно увеличивается нагрузка до срыва смазки.
Предел задира - максимальная нагрузка, при которой не происходит катастрофический износ. Для высокотемпературных смазок с твердыми смазывающими веществами (графит, молибден) этот параметр часто выше, чем у обычных.
На этом этапе, как правило, остается 2–3 композиции из исходных 5–7.
Полевые испытания: первый год на производстве
Даже если образец прошел все лабораторные тесты, гарантий нет.
Реальное оборудование работает в условиях, которые не полностью воспроизводят ни один стенд: колебания температуры, вибрация, проникновение пыли, наличие влаги (особенно если это уличные узлы или пищевое производство).
Первый год внедрения смазки обычно выглядит так:
Месяцы 1–2: монтаж и первичное заполнение. На этом этапе фиксируют базовые показатели - температуру узла, звук работы, отсутствие утечек. Даже если смазка была правильно выбрана, неправильное нанесение (слишком толстый слой или, напротив, слишком тонкий) может привести к быстрому отказу.
Месяцы 3–6: адаптационный период. Смазка заполняет все микронеровности поверхностей, происходит первичное разрушение окисленного слоя в мертвых зонах узла. На этот срок часто намечают первый сервисный осмотр: проверка, нет ли утечек, отложений и посторонних запахов.
Месяцы 6–12: стабилизация. Если смазка прошла первый полугодие, вероятность отказа резко падает. Однако именно в этот период выявляются скрытые проблемы: механическая деградация (смазка стала более жидкой или более твердой из-за нагрева), коллоидная нестабильность (масло начало вытекать), реакция с материалом уплотнения.
На этом этапе закупщик и инженеры часто сталкиваются с неожиданностями:
Смазка, которая хорошо работала в лаборатории при постоянной температуре 200 °C, может потерять свойства, если реальная температура колеблется между 180 и 250 °C.
Графитовая смазка, которая казалась идеальной для крестовин при 300 °C (график остался без изменений, что казалось победой на бумаге), может вызвать засорение фильтра масляной системы графитовой пылью.
Полимочевинная смазка, отлично зарекомендовавшая себя на подшипниках, может начать вступать в реакцию с уплотнителем из бутилкаучука, если этот момент не проверили на этапе подбора.
Для минимизации таких рисков многие компании уже на первом году проводят ежеквартальный отбор проб смазки из узла. Пробы направляют в лабораторию для анализа вязкости, кислотного числа, содержания воды, механических примесей. Изменение вязкости на 15–20% - нормально; скачок на 50% - повод для проверки температурного режима или замены на более стойкий состав.
Второй и третий год: валидация и оптимизация параметров
Если смазка прошла первый год без серьезных инцидентов, это не означает, что она идеальна.
На втором и третьем году обычно начинают тонкую настройку:
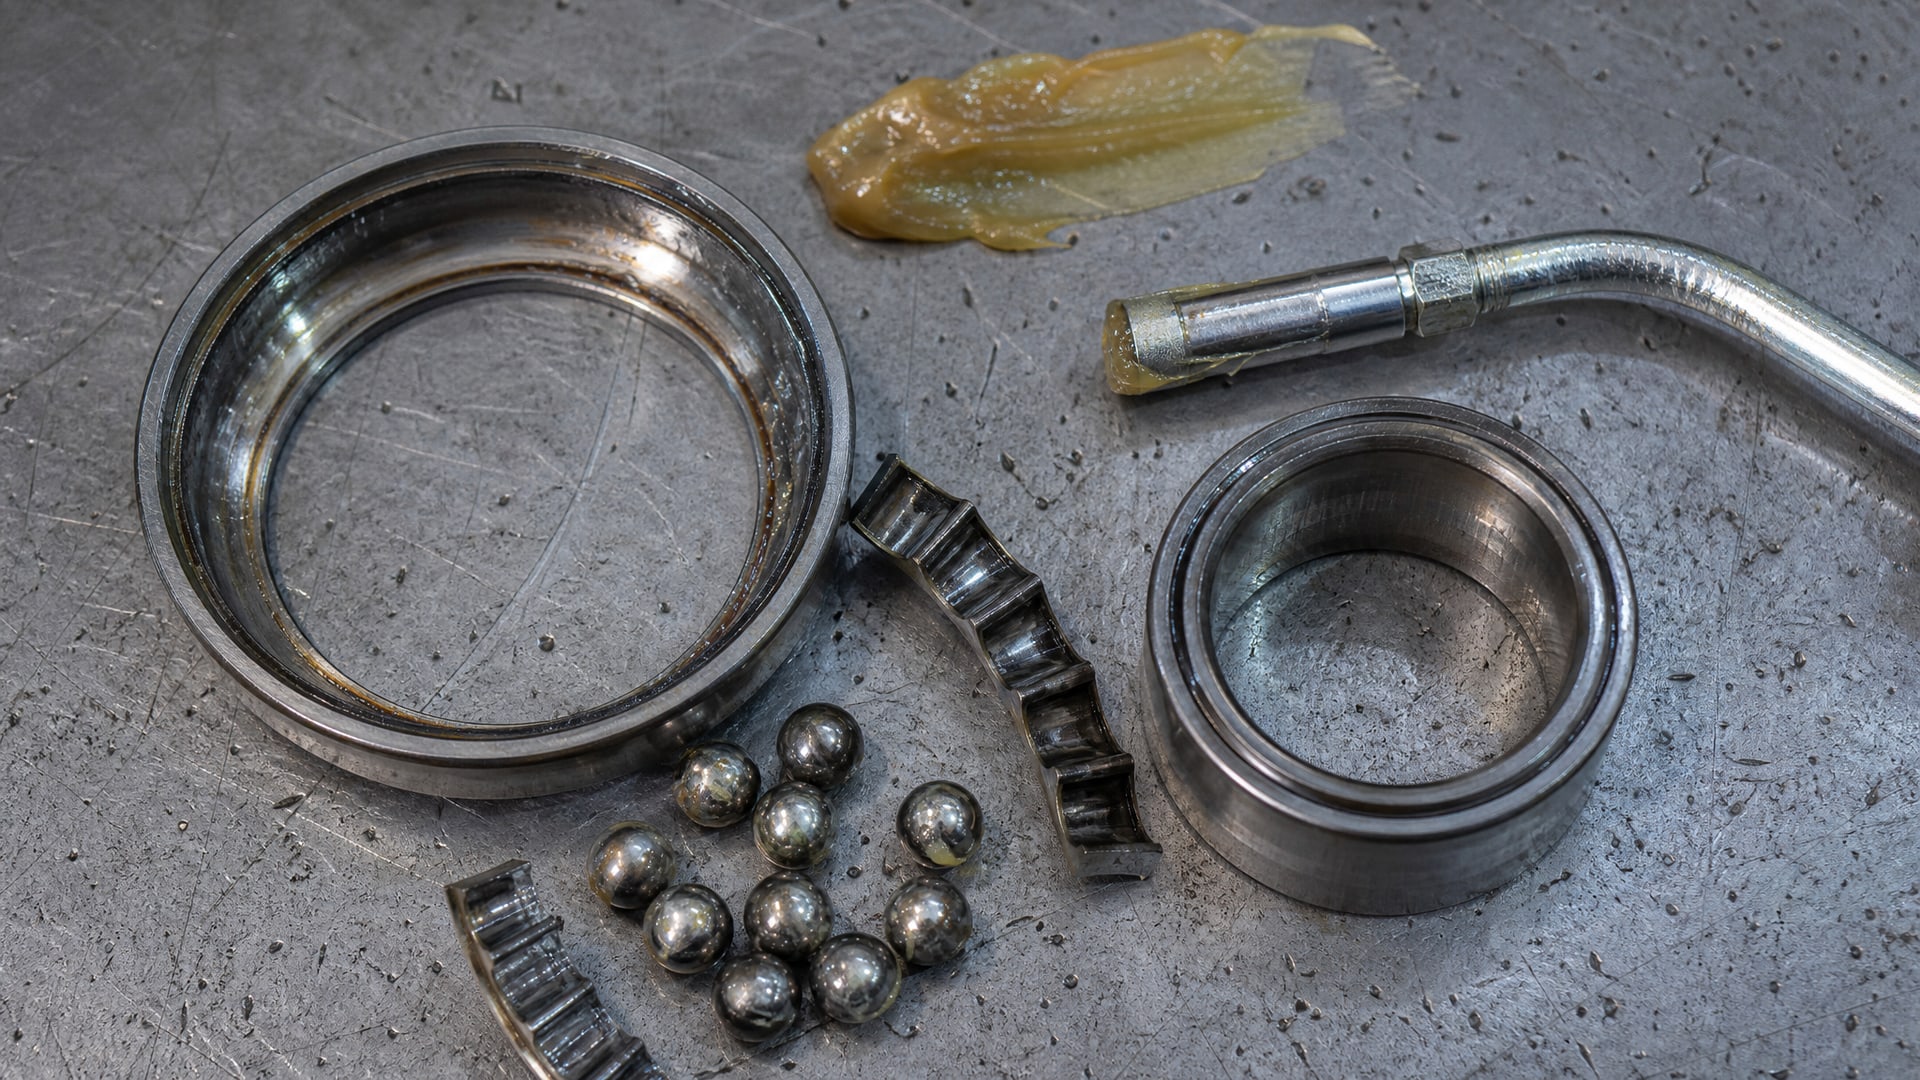
Интервалы переподсмазки. На лабораторном стенде смазка часто закладывается «на жизнь» узла, но в реальном оборудовании периодичность может быть другой. Инженеры собирают данные о расходе смазки, сравнивают с начальными прогнозами. Если расход выше - возможно, консистенция слишком мягкая (NLGI слишком низкий) или вязкость базового масла недостаточна. Если расход ниже ожидаемого - смазка хорошо удерживается, ее стабильность выше, чем предполагали.
Совместимость с другими материалами. На втором году эксплуатации выявляются долгосрочные эффекты воздействия смазки на лакокрасочные покрытия, резиновые уплотнения, и даже на материал корпуса редуктора (если это, например, магниевый сплав). Если обнаруживается коррозия или набухание уплотнителя, нужно либо менять смазку, либо менять материалы уплотнений.
Сезонные и цикловые режимы. Если оборудование работает в условиях изменяющейся нагрузки и температуры (например, редуктор промышленного конвейера, который зимой холоднее, чем летом), то к концу второго года накапливается достаточно данных, чтобы сказать, работает ли смазка одинаково хорошо во всех режимах. Часто обнаруживается, что при зимних температурах смазка становится слишком вязкой, и требуется либо смена на состав с более высоким индексом вязкости, либо добавление переходных периодов с другой консистенцией.
Для высокотемпературных подшипников, где есть особые требования по испаряемости и окислительной стабильности, второй год часто приносит первые сюрпризы. Смазка, которая в лабораторном тесте показала испаряемость 2,5% за 22 часа при 100 °C, в реальном быстроходном подшипнике при 160 °C рабочей температуры может потерять за год 10–15% от исходного объема - не потому, что тест был неправ, а потому, что воздушный поток через подшипник значительно интенсивнее, чем при стендовом испытании.
На третьем году обычно принимается финальное решение: либо смазка адаптирована под конкретное оборудование и может использоваться без изменений на неопределенный срок, либо нужны корректировки в составе (например, добавление антиокислительных присадок или изменение вязкости), либо требуется полный переход на другой тип смазки.
Классификация по стандартам: как читать ГОСТ и NLGI без ошибок
Для унификации высокотемпературных смазок используется ГОСТ ISO 6743-9-2013, который вводит буквенно-цифровую систему кодирования.
Пластичная смазка в этой системе обозначается как L-X, где буква указывает на верхний предел рабочей температуры:
L-A: до 40 °C
L-B: до 60 °C
L-C: до 80 °C
L-D: до 100 °C
L-E: до 120 °C
L-F: до 140 °C
L-G: свыше 180 °C
Если видите смазку с кодом L-G, это означает, что ее верхний температурный предел начинается от 180 °C и может доходить до 300–400 °C (в зависимости от конкретного состава). Однако этот код не рассказывает вам ничего о вязкости, консистенции или нагрузочных свойствах.
Консистенция смазки обозначается по шкале NLGI (National Lubricating Grease Institute) от 000 (полужидкая, текучая) до 6 (очень твердая паста):
NLGI 000 и NLGI 00: жидкие смазки, применяются для высокоскоростных узлов, где нужна минимальная вязкость и низкое сопротивление вращению.
NLGI 0 и NLGI 1: мягкие смазки для средних скоростей; частый выбор для редукторов и подшипников без критичных требований по скорости.
NLGI 2: классическая «универсальная» консистенция для большинства применений; рекомендуется для подшипников, редукторов и других узлов, работающих на средних или низких скоростях.
NLGI 3 и выше: твердые смазки для низкоскоростных узлов, где требуется максимальная адгезия и защита от вымывания (например, открытые крестовины, направляющие).
Для высокотемпературных применений выше 140 °C выбор консистенции зависит не столько от температуры, сколько от скорости. Быстроходный подшипник (скорость вращения более 1000 об/мин) при 160 °C часто работает с NLGI 1 или даже NLGI 0, чтобы снизить фрикционный нагрев. Медленный редуктор (50–100 об/мин) при той же температуре может использовать NLGI 2 или NLGI 3.
Это различие между теорией на упаковке и практикой на производстве часто становится причиной первого разочарования: инженер выбирает смазку L-G NLGI 2, потому что видит маркировку «до 300 °C», а потом обнаруживает, что для его подшипника с 1500 об/мин нужна была NLGI 1 или жидкая масло-смазка - и температура кажется уже второстепенной по сравнению с тем, что узел перегревается из-за высокого сопротивления вращения.
Выбор состава для высоких температур: проблемы и решения на реальных узлах
Каждый тип оборудования диктует свои требования к смазке.
Для высокотемпературных узлов инженеры часто сталкиваются с противоречивыми задачами:
Подшипники прямолинейного движения и шпиндели выше 200 °C
Здесь нужна смазка, которая не испаряется, не окисляется, но при этом имеет достаточно низкую вязкость, чтобы не вызывать перегрева от трения. Стандартная литиевая смазка NLGI 2 уже не подходит; требуется либо специализированная высокотемпературная смазка на базе синтетического масла (полиальфаолефин, сложный эфир), либо комбинированный состав с графитом или молибденом. Температура каплепадения не должна быть ниже 250 °C, а лучше -280–300 °C.
При выборе нужно учитывать, что графитовые смазки, хотя и работают до 400 °C, часто образуют графитовую пыль при эксплуатации. Если подшипник находится рядом с воздухозаборником, эта пыль может попасть в смежные системы. В таких случаях предпочитают молибденовые смазки или чистые синтетические составы без твердых смазывающих веществ.
Редукторы и зубчатые передачи при 180–250 °C
Здесь требуется не только устойчивость к окислению и испарению, но и хорошие противозадирные свойства (защита зубьев от микросваривания). Обычная литиевая смазка на базе минерального масла уже здесь работает на пределе; нужны противоизносные присадки (молибден, медь) и синтетическое базовое масло с индексом вязкости не ниже 140.
Цикличные нагрузки в редукторе (когда зубья входят и выходят из зацепления) требуют тестирования смазки на фреттинг-коррозию. Если смазка не содержит достаточно антикоррозионных ингибиторов, зубья покроются микроизломами, которые со временем перерастут в трещины.
Направляющие, крестовины и карданы при 200–350 °C
Здесь смазка часто подвергается вымыванию (вода, пар, масло с соседних узлов). Требуется хорошая водостойкость и адгезия - то есть смазка должна «прилипать» к поверхности и не смываться. Именно здесь графитовые смазки показывают свое преимущество: графит образует сухую смазывающую пленку, которая хорошо держится даже при влажности и колебаниях температуры.
Однако графитовая смазка требует более частого переоснащения: графит в процессе работы выгорает и осыпается, снижая консистенцию смазки. На третий год внедрения часто обнаруживается, что интервалы смазки, которые казались приемлемыми в лаборатории, в реальном оборудовании нужно сократить на 20–30%.
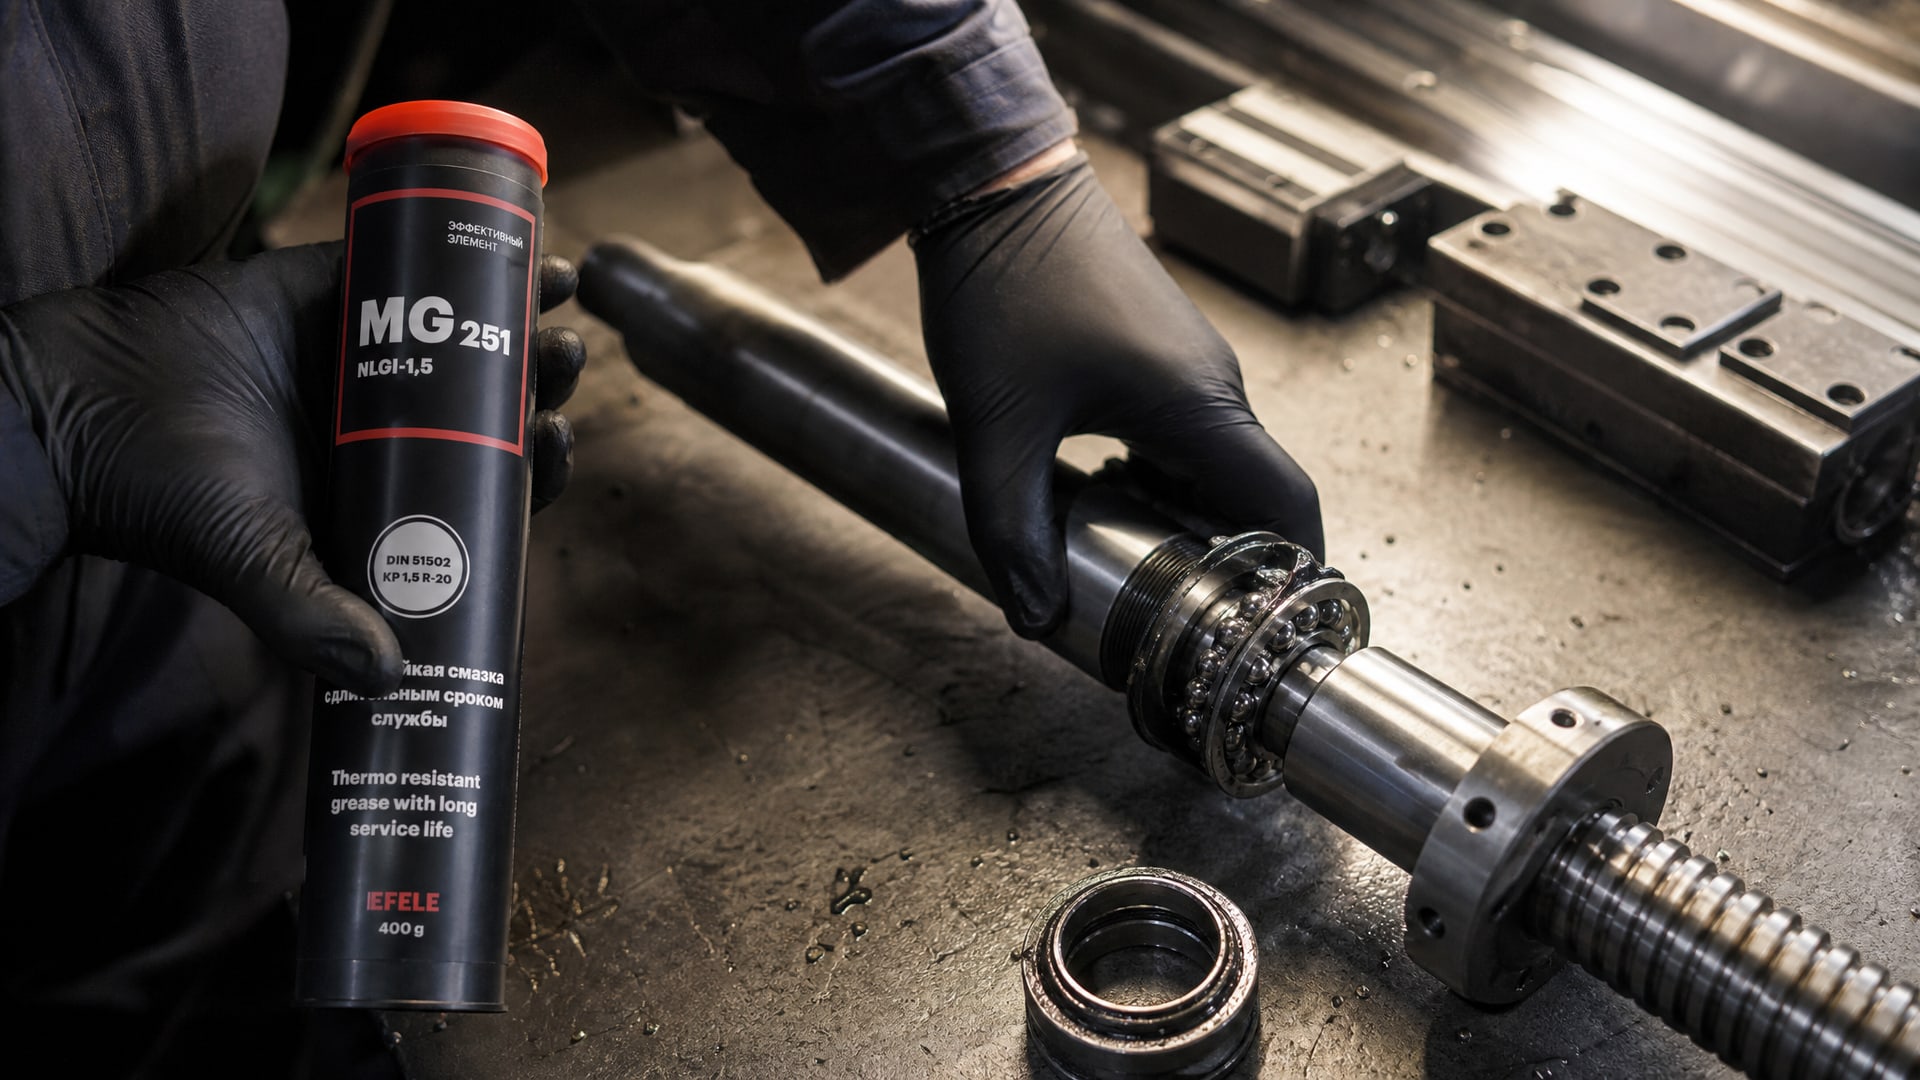
На этапе полевых испытаний для крестовин и редукторов при высоких температурах, когда речь идет о вымывании и фреттинге, часто переходят на альтернативные составы, которые уже показали результат в сходных условиях. Например, полимочевинные смазки, которые хорошо держат структуру и не вступают в реакцию с водой, могут оказаться более надежным выбором, чем стандартная литиевая или графитовая смазка. EFELE MG-251 - один из примеров такого состава, который прошел длительные испытания при высоких температурах и в условиях механической нагрузки; закупщики промышленного сектора выбирают ее именно благодаря предсказуемому поведению при циклических нагрузках и стабильности над несколько лет эксплуатации без деградации консистенции.
Выбор между полимочевиной, графитом и синтетическими маслами часто становится первым камнем преткновения на втором году внедрения. Если смазка на первый год показала хорошие результаты, но потом начала менять консистенцию или образовывать отложения, это может означать, что состав был выбран оптимально для лабораторного теста, но недостаточно устойчив к специфическим условиям производства. На этом этапе инженеры часто проводят вторую волну тестирования, уже с более узкоспециализированными образцами.
Часто задаваемые вопросы
Какая смазка лучше всего подходит для высокой температуры в подшипниках?
Ответ зависит от скорости подшипника, нагрузки и рабочей температуры. Для температур до 180 °C обычно применяют литиевые или кальциевые смазки NLGI 2 на минеральной основе. Для 180–250 °C переходят на синтетические основы (полиальфаолефины, сложные эфиры) с добавлением антиокислительных присадок. Для быстроходных подшипников выше 140 °C консистенцию часто снижают до NLGI 1 или NLGI 0, чтобы уменьшить внутреннее трение.
Может ли графитовая смазка работать при 400 °C?
Графитовые составы действительно сохраняют структуру при 400 °C благодаря твердым смазывающим веществам, которые образуют пленку без связующего масла. Однако практически такие смазки используют при 300–350 °C, так как выше 350 °C происходит интенсивное выгорание графита и осыпание смазки. Кроме того, при 400 °C нужно проверять совместимость смазки с материалами узла (уплотнители, корпус).
Как часто нужно менять смазку при температуре 250 °C?
Интервалы замены зависят от типа узла, нагрузки и конкретного состава смазки. Для высокотемпературных подшипников обычно рекомендуют переосмазку каждые 500–1500 часов работы (в зависимости от скорости). Для редукторов - каждые 1000–3000 часов. Лучше всего сначала провести полевые испытания в течение 2–3 месяцев, а потом, на основе анализа проб смазки и состояния узла, установить индивидуальный интервал.
Почему смазка с температурой каплепадения 300 °C не подходит для узла, работающего при 250 °C?
Потому что каплепадение - это температура, при которой смазка теряет консистенцию и начинает течь. Для безопасной работы рекомендуется, чтобы каплепадение было минимум на 50 °C выше рабочей температуры. Если каплепадение 300 °C, а узел работает при 250 °C, то в экстремальных ситуациях (скачок температуры, загрязнение, механический износ) смазка может начать вытекать и не будет защищать узел.
Чем отличается высокотемпературная смазка от пасты?
Смазка - это композиция масла и загустителя, которая сохраняет гибридное состояние (масляная основа со структурирующим агентом). Паста - это, как правило, состав твердых смазывающих веществ (графит, молибден, керамика) с минимальным количеством масла или без масла. Пасты работают за счет сухой пленки и могут выдерживать температуры до 1500 °C, но при этом имеют менее гибкую консистенцию и хуже проникают в узкие зазоры, чем пластичная смазка.
Заключение
Путь от лабораторных тестов к промышленному внедрению смазки для высоких температур редко бывает прямым. За три года эксплуатации инженеры и закупщики открывают для себя то, что не видно на упаковке: температурная маркировка - это только стартовая точка, а реальная пригодность зависит от вязкости, консистенции, испаряемости, окислительной стабильности и тысячи малых факторов, специфических для каждого узла и каждого производства.
Первый год часто приносит неожиданности: смазка, казавшаяся идеальной в лаборатории, может не подойти по консистенции, начать вступать в реакцию с уплотнителями или испаряться быстрее, чем предполагали. Второй и третий года - это период адаптации, когда корректируются интервалы смазки, уточняются параметры состава или, в некоторых случаях, принимается решение о полном переходе на другой тип смазки. Ключевой совет: не выбирайте смазку только по максимальной температуре, а проводите анализ совокупности параметров (вязкость базового масла, NLGI, каплепадение, испаряемость) и всегда закладывайте в проект 2–3 месяца полевого тестирования перед окончательным внедрением. Это сэкономит вам гораздо больше, чем потенциальные отказы оборудования в процессе производства.