Закрепить подшипник скольжения или втулку на валу можно без термической обработки и механических крепежей - достаточно анаэробного фиксатора, который заполняет зазор между двумя плотно подогнанными металлическими поверхностями и останавливает микроперемещения и проворачивание. Этот метод экономит время сборки, снижает риск деформации детали при нагреве и позволяет работать на производстве или на месте без специального оборудования.
Статья разбирает, как выбрать правильный состав по величине зазора, на какие характеристики смотреть при подборе, как подготовить поверхность и какие типовые ошибки приводят к ненадежному соединению. Рекомендации полезны для инженеров, технических специалистов и закупщиков, которые сталкиваются с ремонтом, сборкой станков и передач в промышленных цехах.
Принцип работы анаэробного фиксатора при посадке вал-втулочных соединений
Анаэробный фиксатор - это жидкий полимер, который после нанесения между двумя металлическими поверхностями отверждается в безвоздушной среде и образует твердый пластмассовый слой.
Он не заменяет механический натяг, а дополняет его за счет заполнения промежутков и создания неразъемного сцепления. Когда детали (вал и втулка) расположены близко друг к другу с зазором 0,15–0,25 мм, состав полностью заполняет это пространство и твердеет, связывая поверхности в единое целое.
При посадке подшипника скольжения на вал фиксатор решает сразу несколько задач: останавливает микроперемещения (фреттинг), которые вызывают износ и коррозию, предотвращает вибрационное ослабление соединения и исключает проворачивание втулки под нагрузкой. Схватывание происходит в течение 4 минут, но полная прочность достигается через 24 часа, поэтому в схеме сборки это нужно учитывать.
Технология работает при комнатной температуре (от -55 °C до 180 °C в рабочих диапазонах) и не требует активатора при применении на чистых металлических поверхностях. Для стандартных цилиндрических соединений это означает, что можно монтировать вал и втулку вручную, без нагревальной пушки, термошкафа или гидравлического пресса.
Как выбрать фиксатор по зазору и нагрузкам
Главный критерий при выборе анаэробного фиксатора - величина зазора между валом и втулкой.
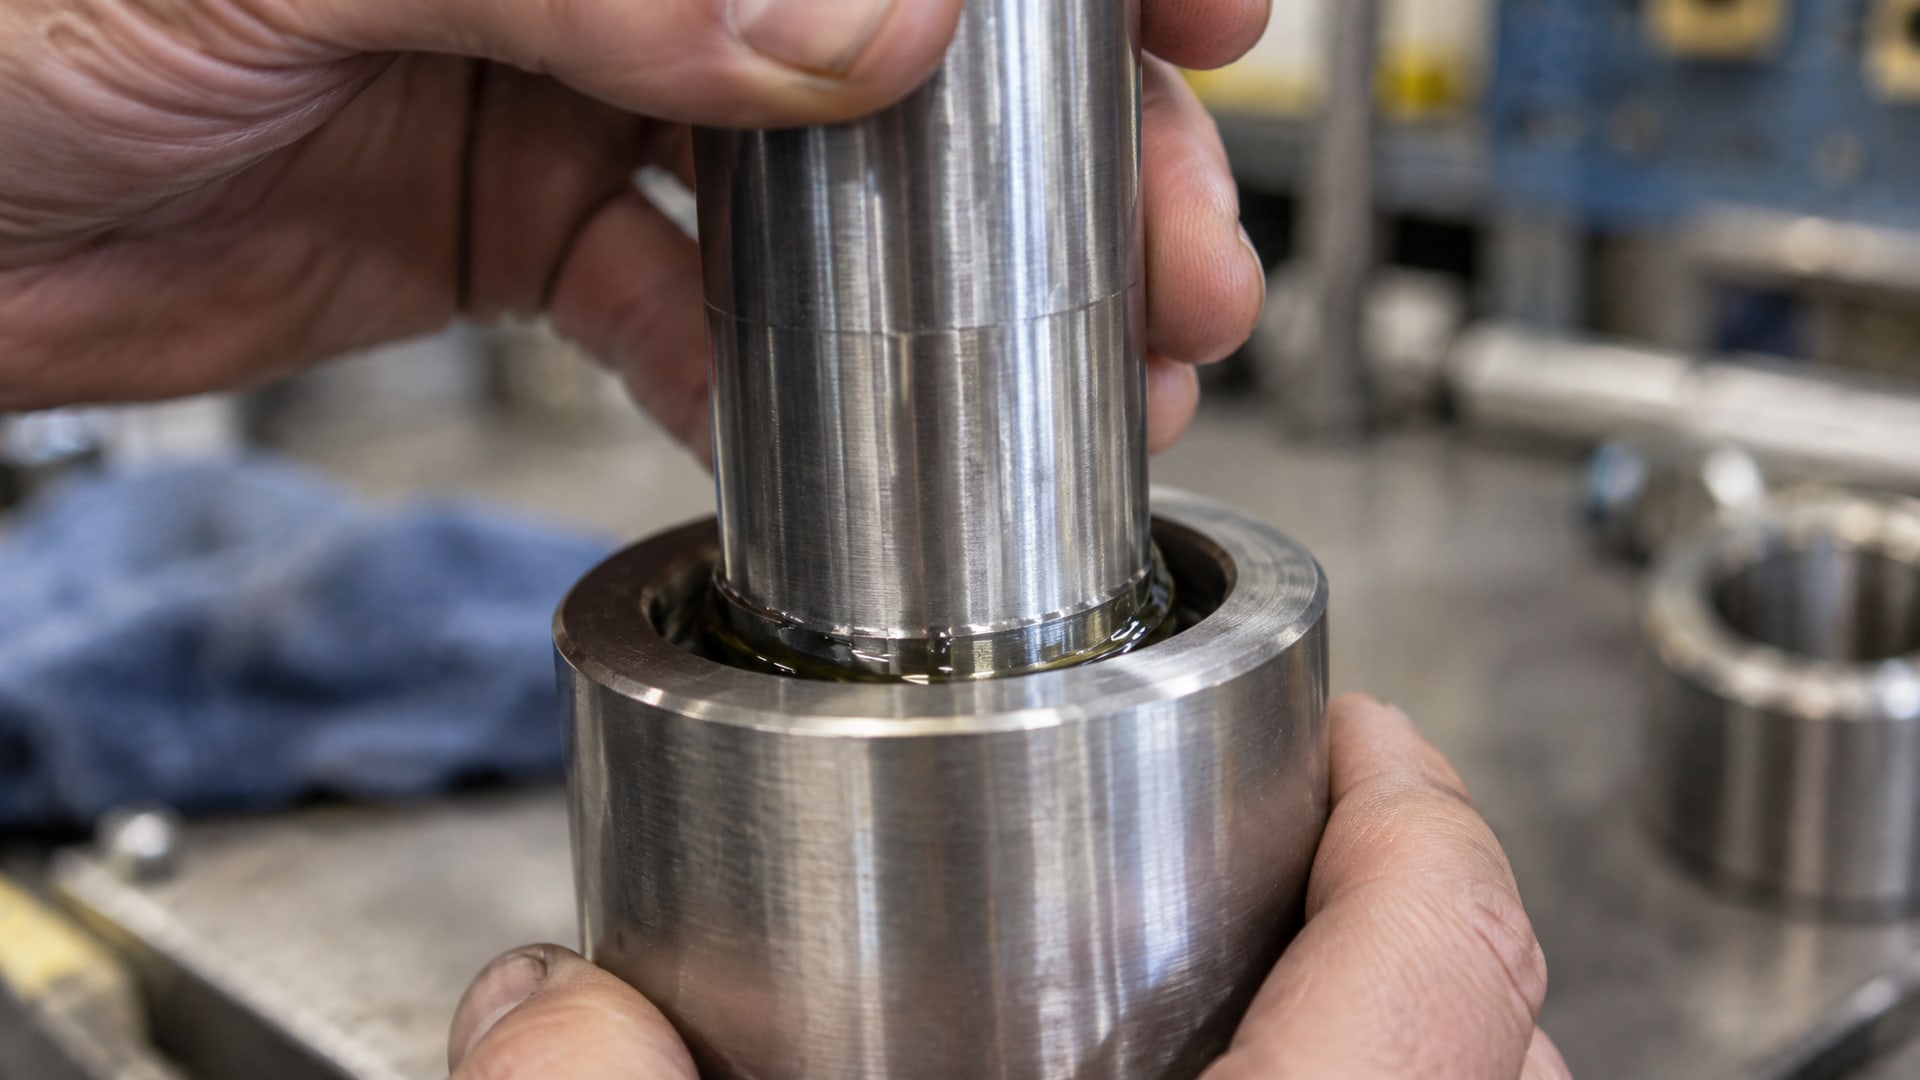
Если зазор менее 0,15 мм, нужен состав с минимальной вязкостью; если зазор доходит до 0,25 мм, требуется более вязкий состав с лучшей способностью заполнять промежутки. Для промежуточных значений выбирают универсальные решения, рассчитанные на диапазон 0,15–0,25 мм.
| Параметр | Значение | Рекомендация |
|---|---|---|
| Допустимый зазор | 0,15–0,25 мм | Измерьте зазор между валом и втулкой перед нанесением |
| Вязкость | 2500 mPa·s | Определяет скорость растекания и заполнения промежутков |
| Прочность на сдвиг | 31,0 N/mm² (4500 psi) | Показатель надежности при динамических нагрузках |
| Температурный диапазон | -55 до 180 °C | Проверьте соответствие рабочим условиям вашего оборудования |
| Время фиксации | 4 минуты | После этого узел можно собирать, но нагрузку давать осторожно |
| Полное отверждение | 24 часа | Временной интервал для выхода на полную рабочую прочность |
Вторая переменная - характер нагрузок. Если на подшипник действуют осевые, радиальные и динамические нагрузки одновременно, состав должен обеспечивать высокую прочность на сдвиг. Многие промышленные фиксаторы рассчитаны именно на такие условия, когда вал вращается, втулка испытывает тепловые циклы, а соединение должно оставаться неподвижным.
Для быстрого выбора: если речь о стандартной посадке втулки на вал в редукторе, электроприводе или станочном оборудовании, смотрите на составы с максимальной прочностью и диапазоном зазора 0,15–0,25 мм. Если зазор больше (более 0,25 мм), это уже дефект износа, и сначала нужно решить вопрос восстановления диаметра вала или замены втулки.
Подготовка поверхности: чистота и удаление загрязнений
Качество посадки полностью зависит от чистоты контактных поверхностей вала и втулки.
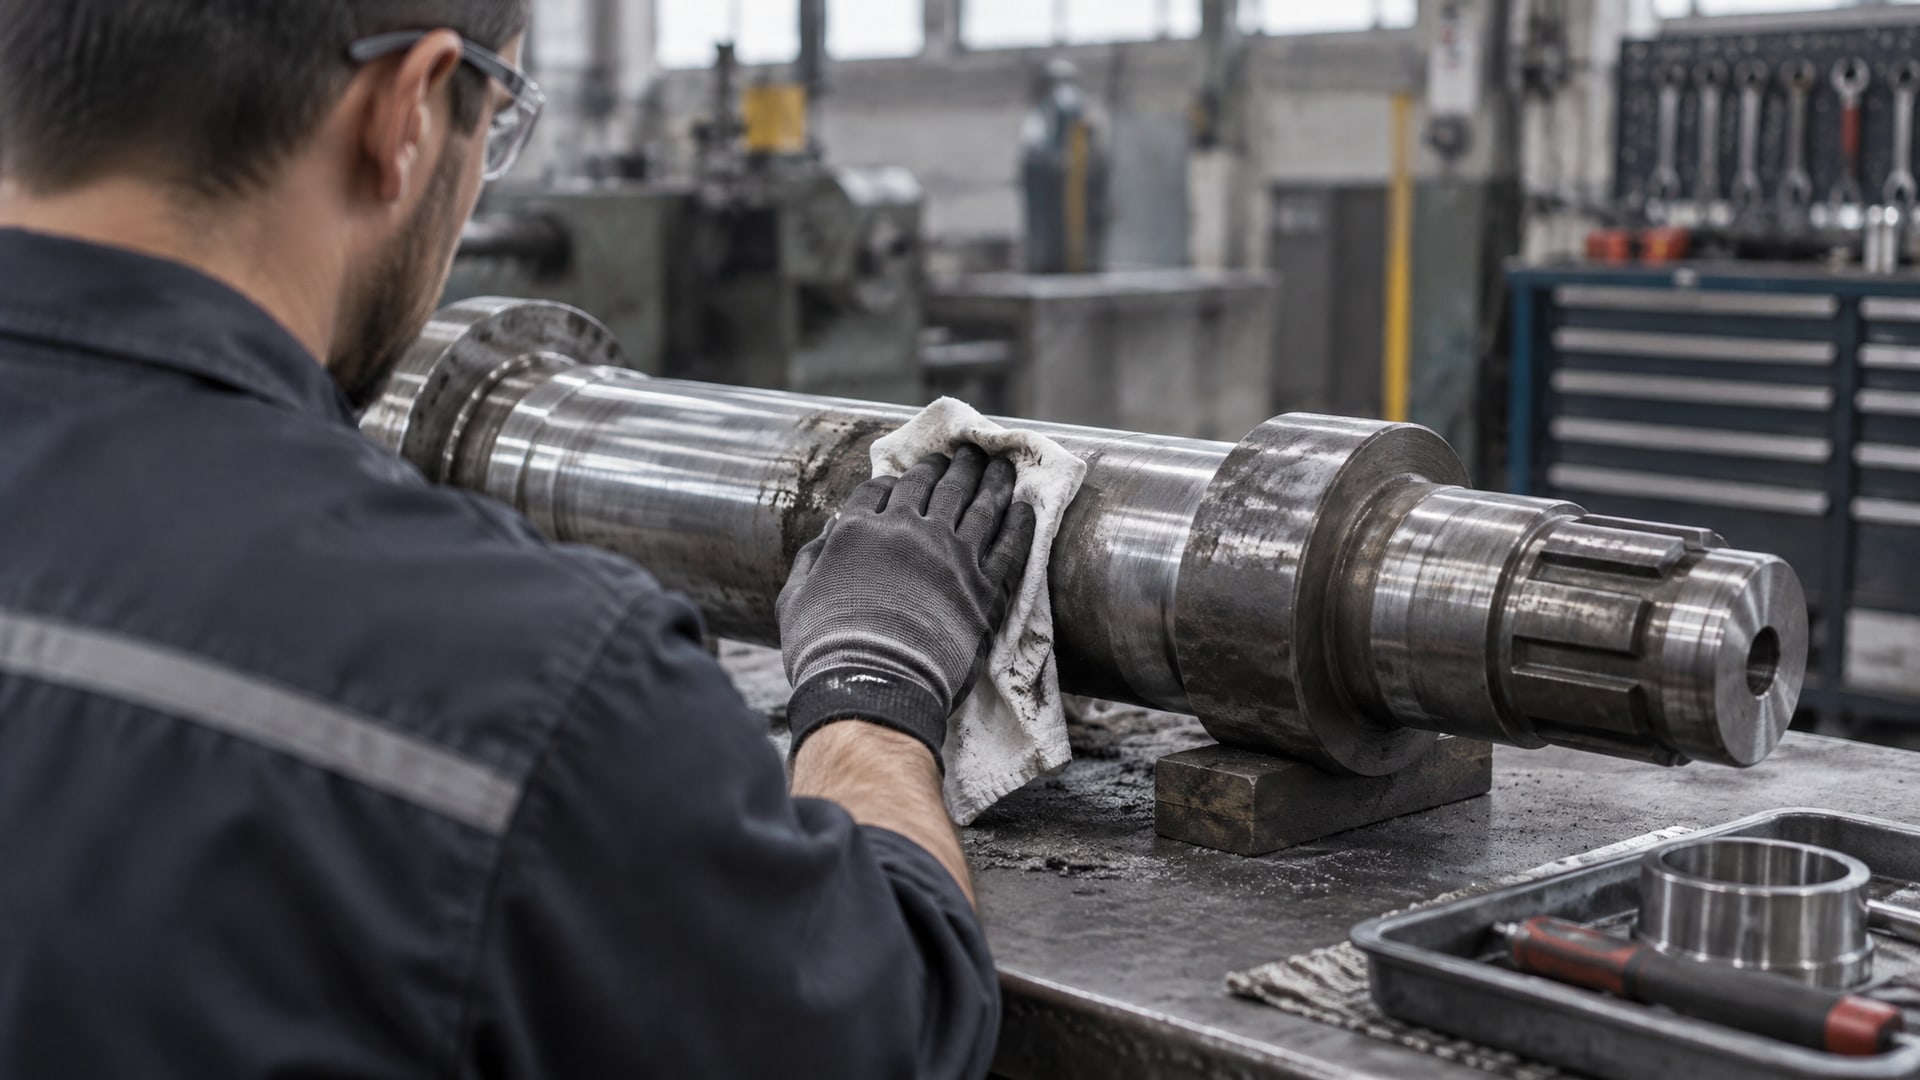
Любое загрязнение - пыль, ржавчина, старая смазка или минеральное масло - создает промежуточный слой, который блокирует контакт металлов и предотвращает отверждение фиксатора.
Правильная подготовка включает несколько этапов:
Механическая очистка: протрите вал и внутреннюю поверхность втулки чистой тряпкой для удаления видимых загрязнений, пыли и отложений.
Обезжиривание: используйте растворитель (ацетон, этанол или спирт) для удаления остатков масла и смазки; протрите поверхность несколько раз до полного испарения растворителя.
Проверка металла: убедитесь, что под слоем грязи нет коррозии; если есть оксидный налет, аккуратно протрите абразивной губкой или мелкозернистой наждачной бумагой.
Дополнительное обезжиривание: после механической очистки повторно обработайте растворителем, чтобы удалить мелкую пыль и остатки абразива.
Источники указывают, что анаэробный фиксатор хорошо переносит небольшие остатки промышленных масел, но это не означает, что поверхность можно оставлять загрязненной. Лучше потратить 5 минут на подготовку, чем затем иметь ненадежное соединение и переделывать работу.
Технология нанесения фиксатора и сборка узла
Наносите фиксатор тонкой пленкой непосредственно перед сборкой, после того как обе поверхности полностью высохли.
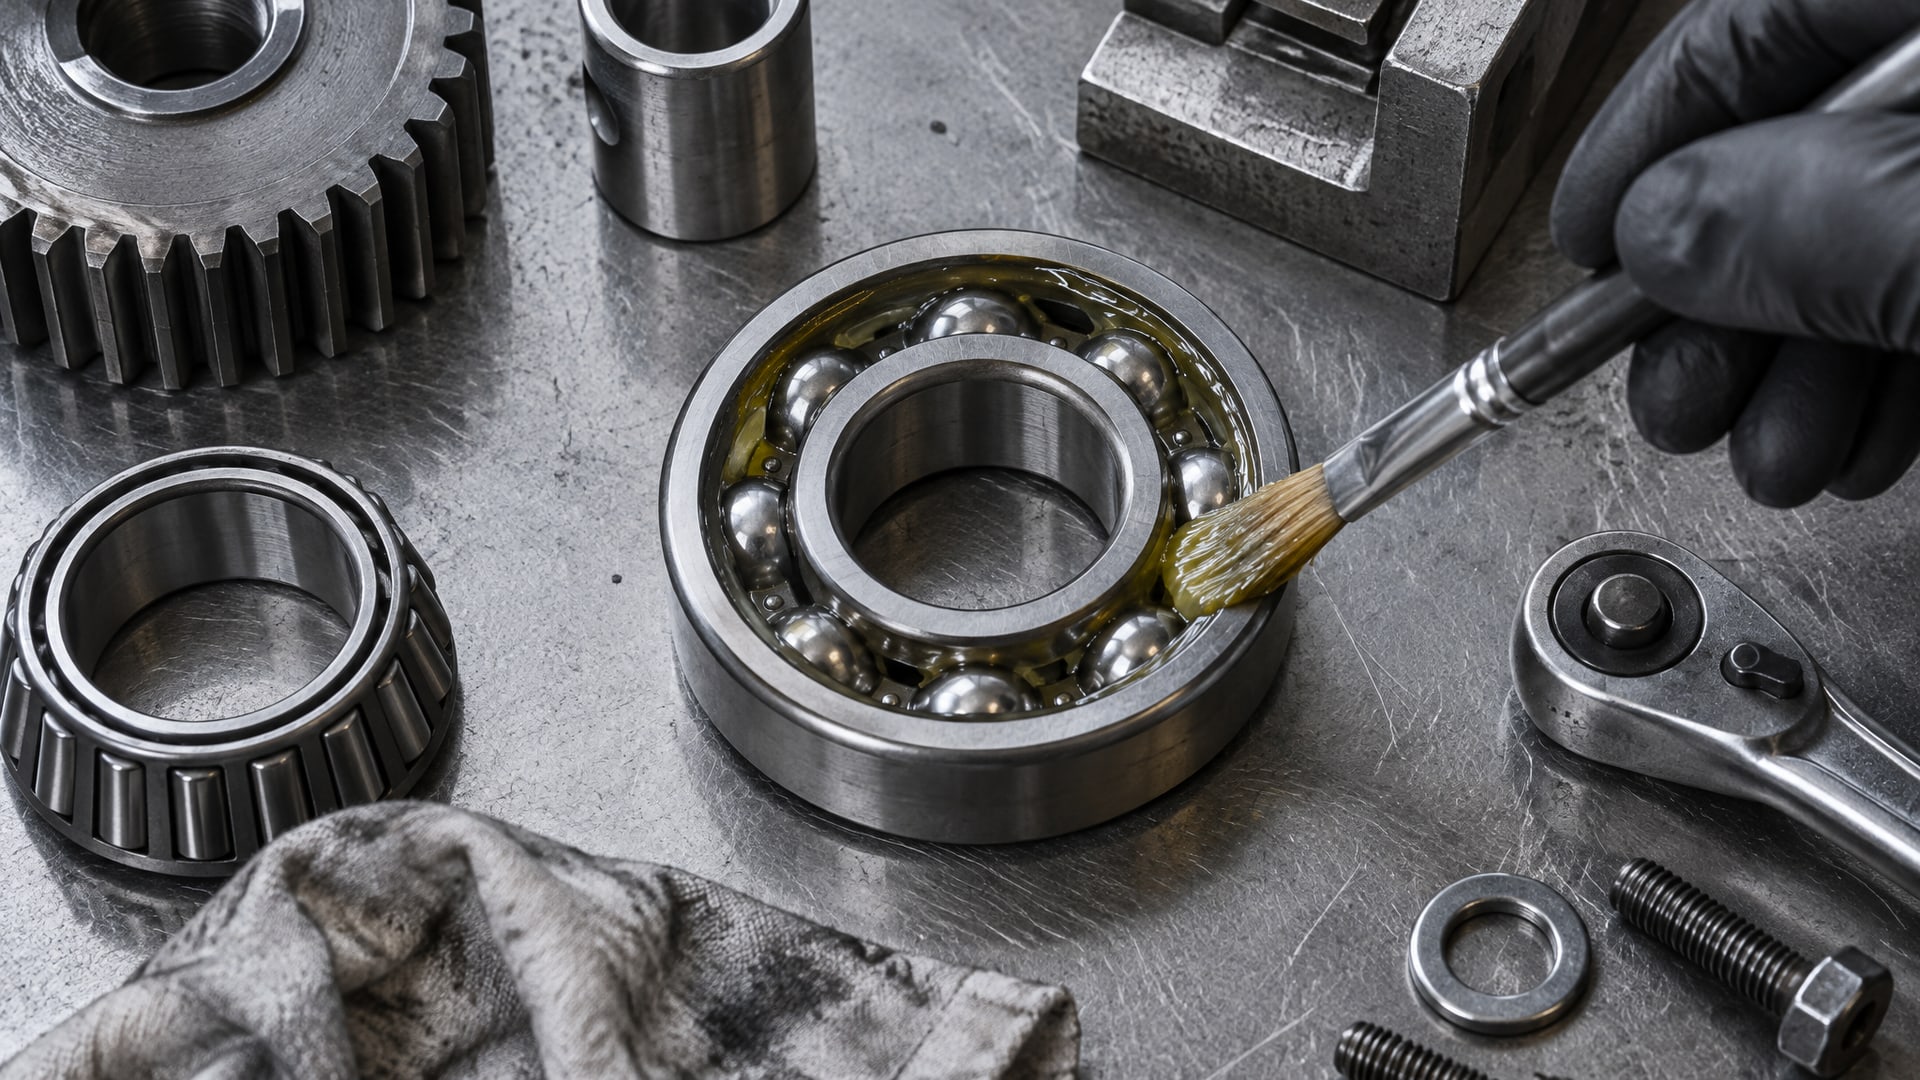
Обычно состав наносят на вал или на внутреннюю поверхность втулки (на выбор) - это не влияет на качество соединения, главное распределить слой равномерно.
Пошаговая схема сборки:
Нанесите небольшое количество фиксатора на поверхность (точка размером с горошину каждые 2–3 сантиметра).
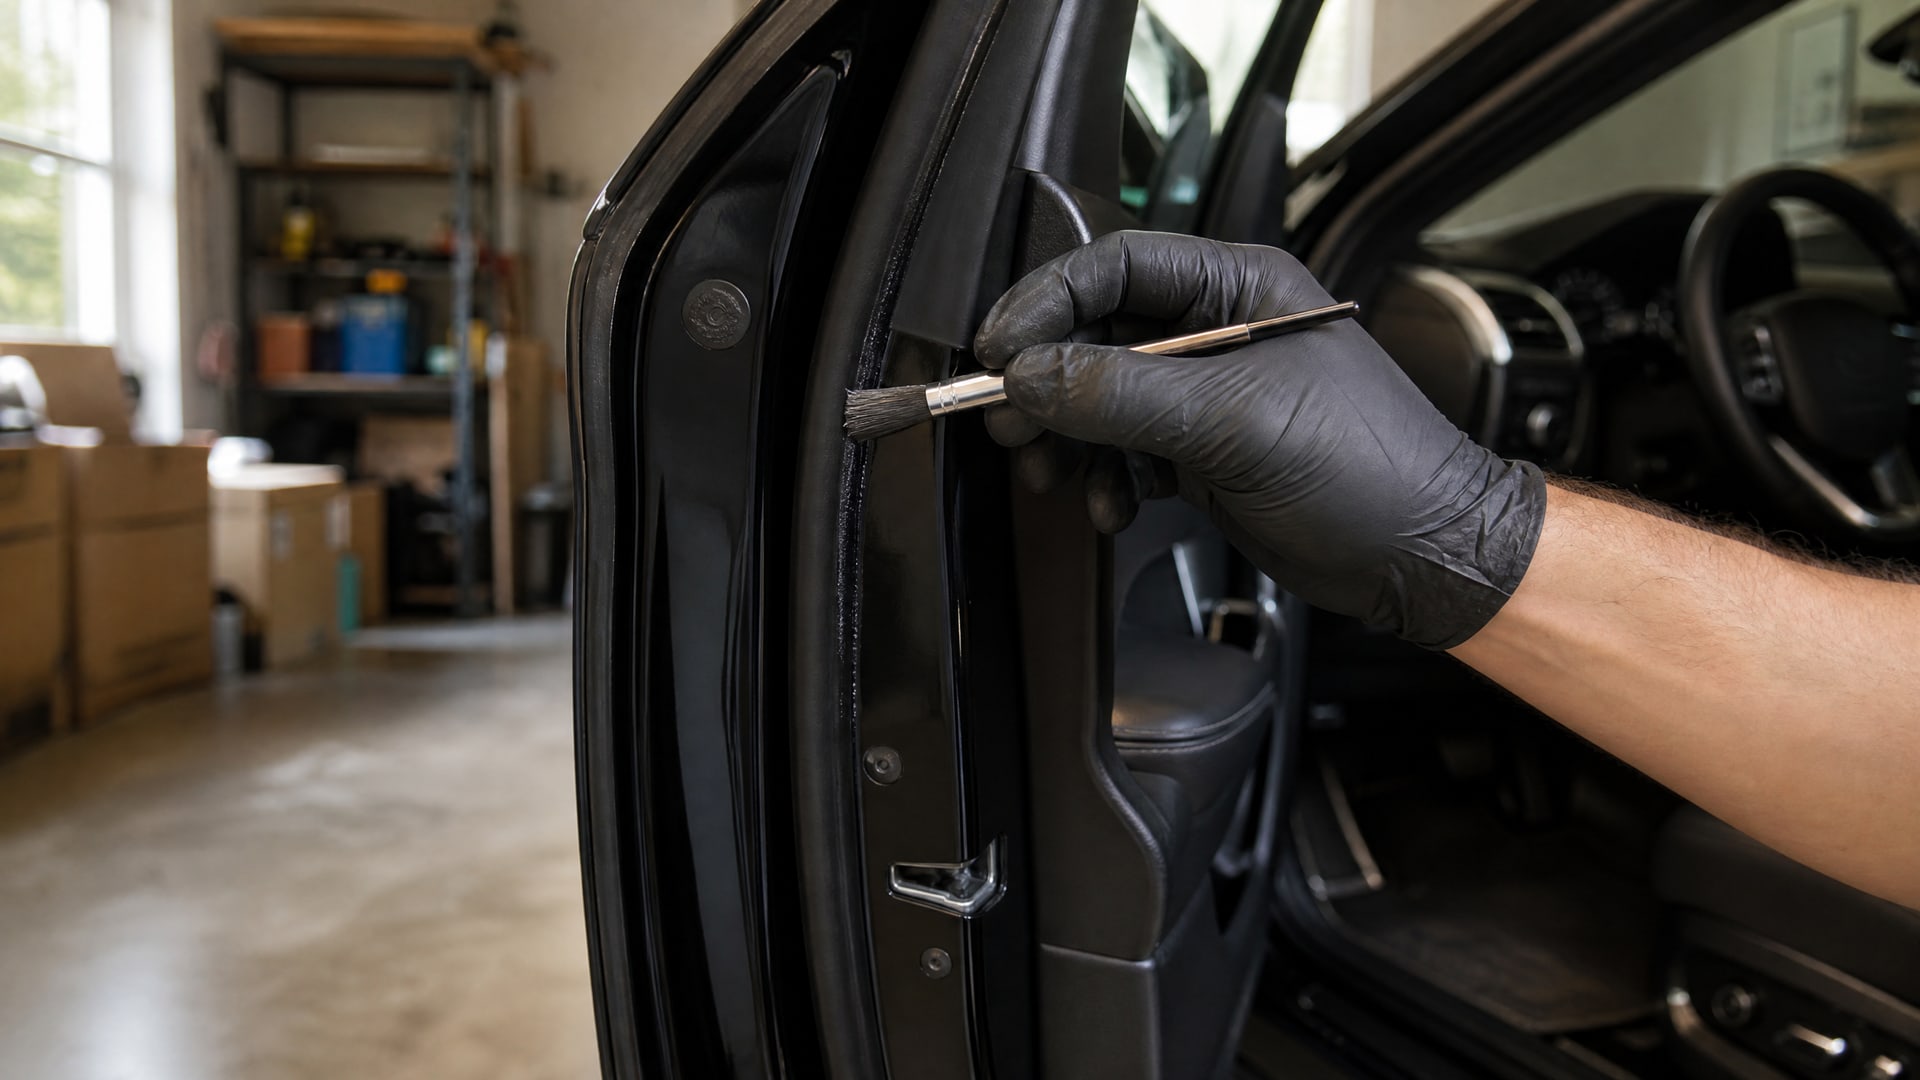
Мягко протрите пальцем или щеткой, создав тонкий равномерный слой без пропусков.
Дайте составу впитаться в микронеровности металла (30–60 секунд).
Вставьте вал в втулку медленно и равномерно; не давите с чрезмерной силой, чтобы не вытеснить весь состав.
Слегка поворачивайте и перемещайте деталь во время вхождения, чтобы хорошо распределить фиксатор.
После вхождения детали узел зафиксируется за 4 минуты и можно приступать к следующему этапу сборки оборудования. Однако при необходимости разборки или регулировки узла рекомендуется выждать не менее 24 часов для набора полной прочности.
Избыток фиксатора после сборки убирать не нужно - излишки затвердеют и станут частью соединения. Единственное исключение: если состав вытек очень обильно, его можно осторожно снять чистой тряпкой сразу после вхождения (в течение минуты), пока он еще не начал твердеть.
Анаэробный фиксатор против вибрационного ослабления и микроперемещений
Одна из главных проблем вал-втулочных соединений - фреттинг, то есть микроперемещения деталей друг относительно друга под действием вибрации, тепловых циклов или динамических нагрузок.
Фреттинг вызывает износ, коррозию в зазоре, образование абразивных частиц и прогрессирующее ослабление узла. За несколько месяцев такое соединение может полностью выйти из строя, а об этом узнают только при отказе оборудования.
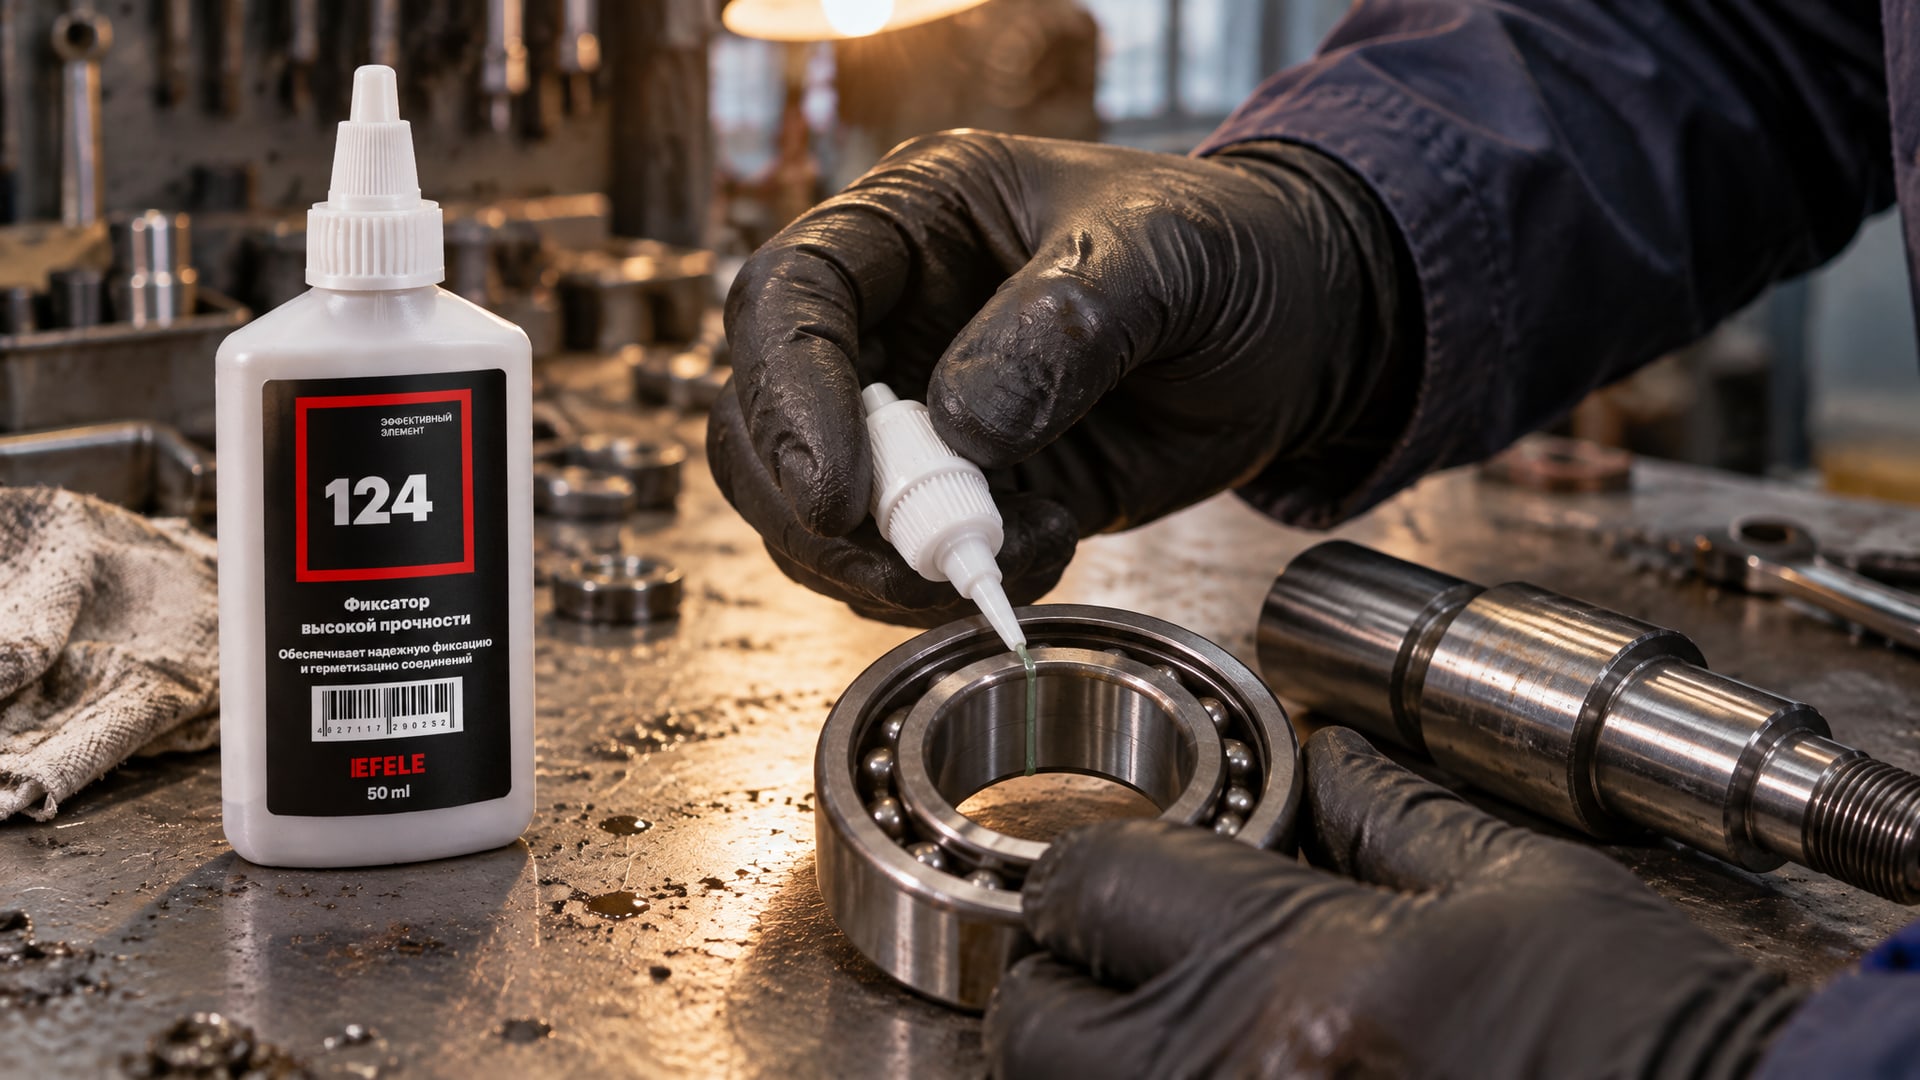
Анаэробный фиксатор решает эту проблему, создавая механическое сцепление между валом и втулкой. Отвержденный слой работает как прокладка и стопор одновременно: он не позволяет деталям смещаться, даже если динамическая нагрузка велика. При прочности на сдвиг 31,0 N/mm² состав легко выдерживает типовые вибрационные нагрузки промышленного оборудования.
Важно отметить: фиксатор не компенсирует сильный износ. Если вал изношен (диаметр упал на 0,5 мм и больше), или втулка разработана (посадочное отверстие расширилось), одного фиксатора недостаточно. В таких случаях нужна ремонтная восстановительная операция: восстановление диаметра вала, замена втулки или переточка посадочного отверстия. На производствах, где часто встречаются такие ситуации, полезно иметь под рукой втулки-восстановители увеличенного диаметра или быстро подбирать составы под конкретное восстановление.
Фиксация подшипника с использованием анаэробного клея EFELE 124 обеспечивает надежную защиту от фреттинга для зазоров до 0,15 мм; состав создает вязкое герметичное соединение, исключающее влагу и вибрационное ослабление, что критично при работе в переменных условиях нагрузки и температуры.
Температурные диапазоны и допуски при выборе фиксатора
Рабочий температурный диапазон анаэробного фиксатора - ключевой параметр, который часто упускают при выборе.
Стандартные составы работают при температуре от -55 °C до 180 °C; если оборудование эксплуатируется в этом диапазоне, состав будет держаться надежно. Однако для некоторых применений (высокотемпературные редукторы, паровые линии) нужны специальные высокотемпературные версии фиксаторов.
При низких температурах (ниже -55 °C) анаэробный фиксатор становится хрупким и может потрескаться; при экстремально высоких температурах (выше 180 °C) полимер размягчается и теряет прочность. Перед заказом всегда проверяйте спецификацию оборудования и убедитесь, что диапазон рабочих температур совпадает с возможностями фиксатора.
Дополнительный момент: некоторые составы имеют специальные допуски для применения в пищевой промышленности, водных системах или медицинском оборудовании (например, сертификат NSF P1 или DVGW). Если втулка или подшипник устанавливаются в систему с контактом с пищей или питьевой водой, это нужно учитывать заранее, чтобы не пришлось переделывать сборку.
Квалифицированный закупщик всегда сверяется со спецификацией и техусловиями своего оборудования перед тем, как выбрать конкретный состав из каталога.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор для подшипников качения?
Нет, эта технология рассчитана на цилиндрические посадки типа «вал-втулка» или «вал-подшипник скольжения». Подшипники качения имеют собственную конструкцию (шарики, ролики в беговых дорожках) и требуют других методов крепления: натяг, стопорные кольца или резьбовые муфты. Использование фиксатора на подшипнике качения может привести к попаданию состава на беговые дорожки и отказу узла.
Какой зазор считается нормальным для посадки вал-втулочного фиксатора?
Оптимальный зазор - от 0,15 до 0,25 мм. Это величины, которые обеспечивают полное заполнение промежутка составом без излишнего переполнения. Если зазор менее 0,1 мм, используйте более жидкий состав; если зазор выходит за 0,25 мм, это признак износа или неправильной подгонки, и такую посадку сначала нужно отремонтировать, а не маскировать фиксатором.
Сколько времени ждать перед разборкой узла после нанесения фиксатора?
Фиксация происходит за 4 минуты, но полная прочность достигается только через 24 часа. Для стационарного оборудования рекомендуется подождать полные сутки перед подачей максимальных нагрузок; для срочного ремонта на объекте можно осторожно нагружать узел через 4–6 часов после нанесения, понимая, что резерв прочности будет ниже.
Нужна ли предварительная обработка поверхности перед нанесением фиксатора?
Да, это обязательно. Очистите вал и втулку от пыли, ржавчины и масла; используйте растворитель для обезжиривания и дайте деталям полностью высохнуть. Даже небольшой слой масла блокирует отверждение фиксатора, и соединение окажется ненадежным. Если у вас старое оборудование с многолетним налетом, потратьте время на механическую чистку и абразивную обработку посадочных поверхностей.
Существуют ли быстроотверждаемые анаэробные фиксаторы для вал-втулочных соединений?
Время фиксации в 4 минуты - это стандарт для промышленных составов максимальной прочности. Есть более быстрые версии (схватывание за 1–2 минуты), но они, как правило, имеют меньшую итоговую прочность и меньший рабочий температурный диапазон. Для критичного оборудования (редукторы, приводы) лучше выбрать надежный состав с проверенным временем фиксации 4 минуты и полной прочностью 24 часа, чем экономить на минутах и рисковать отказом соединения.
Заключение
Посадка подшипника скольжения или втулки на вал без нагрева и шпонок - это реальная задача, которая решается анаэробным фиксатором для цилиндрических соединений. Выбирайте состав по величине зазора (0,15–0,25 мм), требуемой прочности (31,0 N/mm² и выше), рабочему температурному диапазону (-55 до 180 °C) и времени отверждения. Качественная подготовка поверхности (очистка, обезжиривание, высушивание) - половина успеха; нанесение тонкого равномерного слоя и выдержка сроков фиксации (4 минуты) и полного отверждения (24 часа) гарантируют надежное и долговечное соединение.
Следующий шаг: измерьте зазор между валом и втулкой на вашем оборудовании, сверьтесь со спецификацией по температуре и нагрузкам, приобретите подходящий анаэробный фиксатор и подготовьте поверхности перед монтажом. При соблюдении технологии вал-втулочное соединение будет работать без микроперемещений, вибрационного ослабления и фреттинга долгие годы.