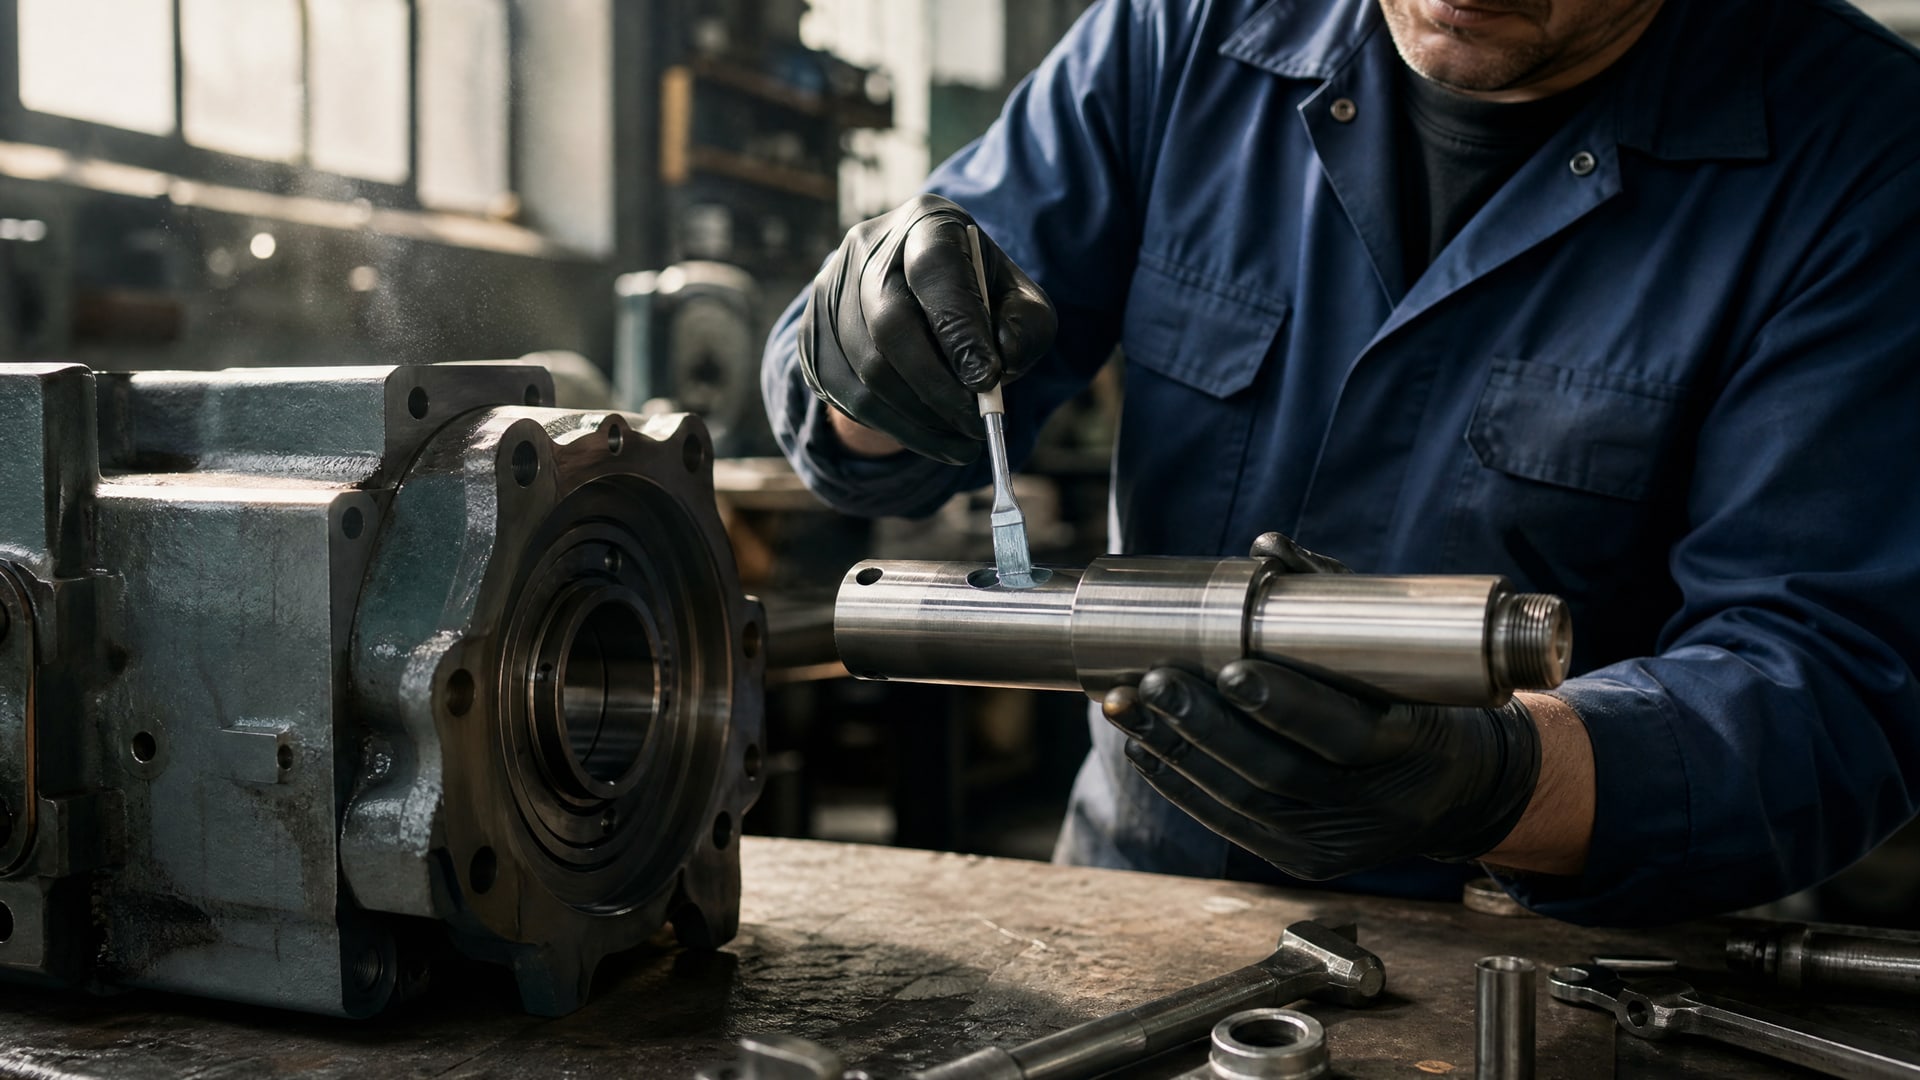
Когда посадочное место подшипника изнашивается, зазоры увеличиваются, и вал начинает люфтить в корпусе, многие закупщики и инженеры видят только один путь - полная замена узла или дорогостоящая расточка. На самом деле, при небольших зазорах можно восстановить посадку анаэробными фиксирующими составами, которые отверждаются без доступа воздуха внутри металлического сопряжения и восстанавливают функциональность детали без мехобработки.
Эта технология особенно полезна, когда деталь еще прочна, а зазор не превышает допуска: вал или втулку можно надежно зафиксировать в корпусе за несколько часов, сохранив герметичность и прочность соединения. Статья рассказывает о принципах восстановления посадок, диапазонах применимости, правильной последовательности работ и типичных ошибках, которые ведут к отказу ремонта.
Когда восстановление посадочного места реально работает
Анаэробные фиксирующие составы рассчитаны на цилиндрические металлические соединения, где зазор небольшой, а поверхности близко подогнаны.
Состав отверждается в отсутствие воздуха между металлом вала и внутренней поверхностью корпуса или втулки, заполняя микронеровности и восстанавливая плотность посадки. Восстановление посадочного места подшипника в корпусе становится возможным именно благодаря свойству полимеризации без кислорода - внутри зазора нет доступа атмосфере, и процесс идет до конца.
Основной критерий применимости - величина износа. Если зазор не превышает 0,15–0,5 мм в зависимости от типа состава и конструкции соединения, фиксатор заполнит пространство и восстановит контакт без перекосов. При большем износе одной химической фиксации недостаточно: корпус так сильно разбит, что даже после отверждения состава подшипник будет люфтить. В этом случае требуется механическая восстановительная обработка - расточка, напайка или втулева.
Для восстановления посадочного места на валу схема аналогична: состав наносят между валом и втулкой, и при правильной сборке соединение становится неподвижным. Применяют такой метод, когда вал слегка изношен, а новый приобретать нерационально, или когда нужно срочно восстановить работоспособность без остановки на мехобработку.
Подготовка посадочных поверхностей: алгоритм очистки и обезжиривания
Качество восстановления посадочного места под подшипник напрямую зависит от чистоты металла перед нанесением состава.
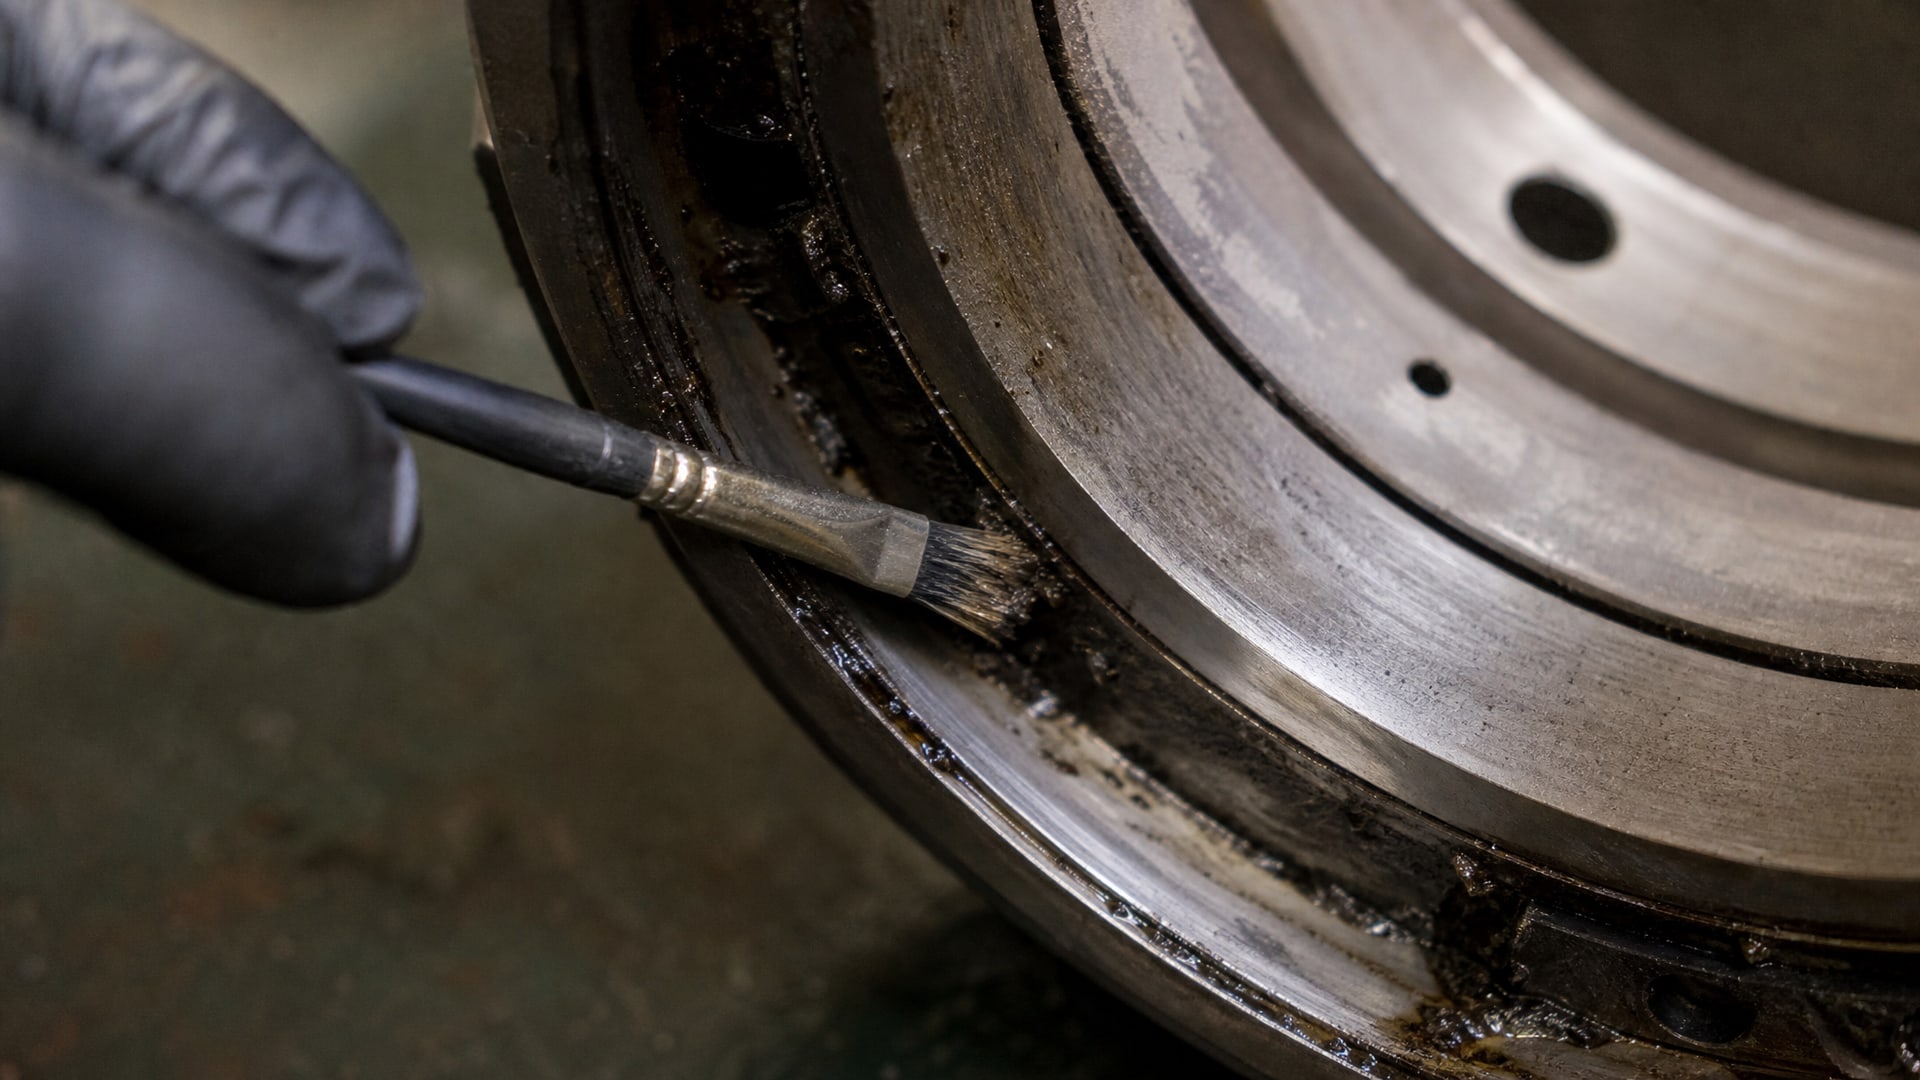
Окислы, масляные отложения, ржавчина и грязь создают барьер между фиксатором и металлом, и полимеризация либо не начнется, либо произойдет только поверхностно, не проникнув в микронеровности.
Базовая последовательность:
Очистить разбитый корпус и вал от видимого загрязнения: протереть щеткой, убрать масло, грязь и старые остатки смазки.
Обезжирить поверхности спиртом, ацетоном или аналогичным летучим растворителем; дать полностью испариться.
Проверить визуально: металл должен блестеть, без матового налета окиси.
Если посадка была во влажной среде или подвергалась коррозии, может потребоваться легкая абразивная очистка мелкозернистой наждачной бумагой или щеткой по металлу. После этого повторить обезжиривание. Важный момент: излишки растворителя нужно удалить, но небольшая влажность от испарения допустима - фиксатор срабатывает в замкнутом зазоре, и микроколичество воды не помешает.
Оценка зазора и выбор типа фиксирующего состава
Перед нанесением фиксатора нужно оценить, насколько разбита посадка.
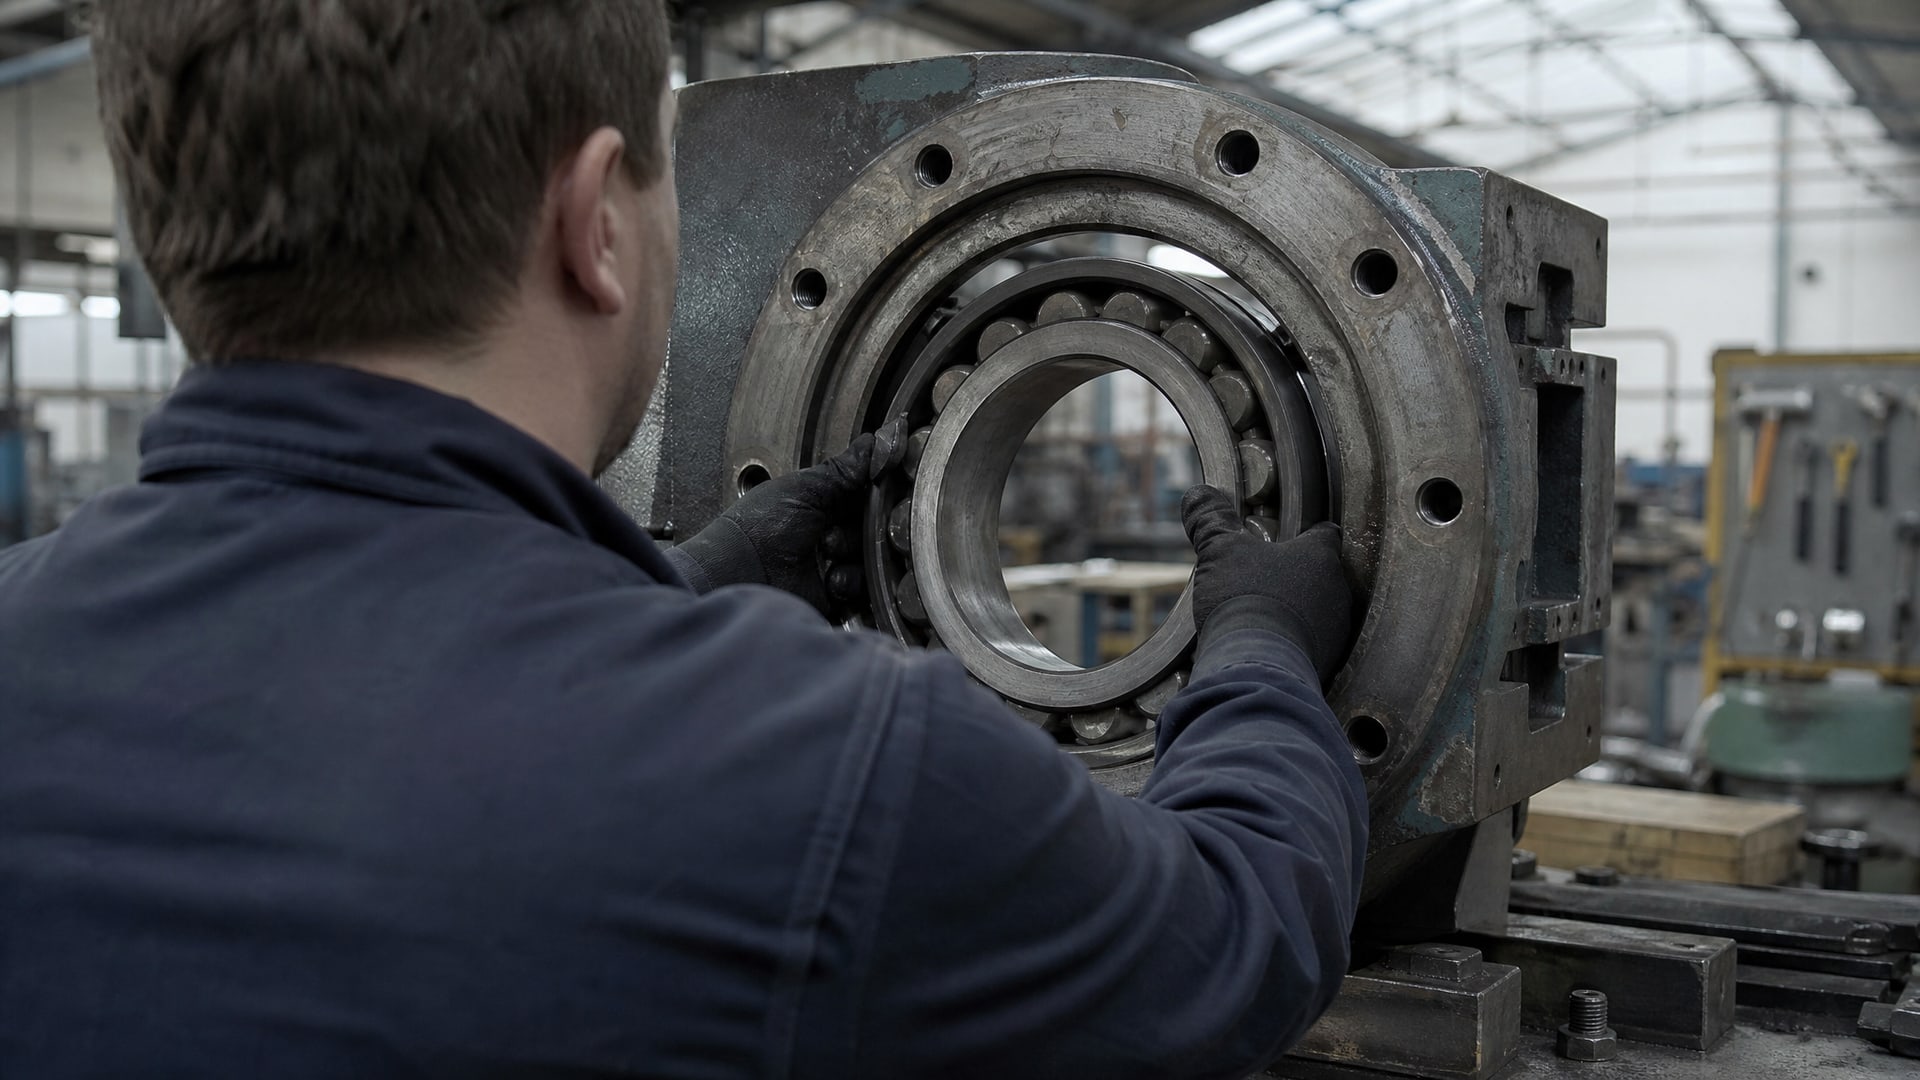
Это не требует сложных измерений: достаточно понять, насколько легко подшипник или втулка скользит в корпусе, и нет ли люфта при небольшом радиальном давлении.
Для восстановления посадочных мест подшипников в корпусе типовые сценарии:
Зазор 0,05–0,15 мм (подшипник легко входит, но люфтит минимально) - применяют средства высокой прочности с повышенной вязкостью; сборка возможна часто без изменения геометрии.
Зазор 0,15–0,5 мм (подшипник входит свободно, люфт видимый) - нужен состав, который качественно заполняет зазор и обеспечивает равномерное распределение без пустот.
Зазор свыше 0,5 мм - одного фиксатора недостаточно; рекомендуют комбинированные методы: напайка, втулева или механическое восстановление геометрии.
Анаэробные вал-втулочные фиксирующие составы относятся к retaining compounds: они выпускаются с разными прочностями на сдвиг. Типовая прочность - около 22 N/mm² по ISO 10123 при стандартных условиях (24 часа, 22 °C). Это достаточно для большинства подшипниковых узлов, работающих под умеренной нагрузкой, но для высоконагруженных или прецизионных машин может потребоваться состав повышенной прочности или дополнительные меры стабилизации.
Технология нанесения и сборки с использованием фиксирующего состава
Правильное нанесение - половина успеха.
Состав наносят на обе сопрягаемые поверхности: и на внешнюю часть вала (или втулки), и на внутреннюю поверхность корпуса. При этом достаточно тонкого слоя - нет необходимости в обильном нанесении; главное, чтобы состав распределился равномерно и заполнил зазор при посадке.
Последовательность работ:
Нанести состав на внешнюю поверхность вала или втулки (в зоне соединения с корпусом) тонким слоем - можно кисточкой, капиллярной палочкой или шприцом в зависимости от размера и доступности.
Нанести состав и на внутреннюю поверхность корпуса.
Собрать узел, слегка прижимая вал к корпусу - не вращая, не раскачивая, без перекоса.
При необходимости убрать выступившие излишки чистой тряпкой (но не протирать весь состав).
Оставить узел в неподвижном положении на время полной полимеризации.
Фиксация подшипника в разбитом корпусе требует особого внимания к моменту сборки. Если посадка сильно ослаблена, нужно убедиться, что вал не поворачивается и стоит по центру. После нанесения состава первые 30–60 минут узел наиболее уязвим: полимеризация только начинается, и любое движение может нарушить процесс. Поэтому сборку лучше производить в положении, в котором узел будет находиться в работе, а не переворачивать или переносить в процессе схватывания.
Выдержка и полимеризация: главная ошибка при восстановлении посадок
Наиболее частая причина неудачного ремонта - ранний запуск механизма.
Полная полимеризация анаэробного фиксирующего состава при стандартных условиях (22 °C) занимает минимум 24 часа. На ощупь соединение может казаться твердым уже через 2–4 часа, но это только первичное схватывание; внутри зазора процесс еще идет.
Запуск до полного отверждения приводит к сдвиганию слоев состава, попаданию вибрации в зазор и разрушению еще не полностью полимеризованной структуры. Результат: подшипник вновь начинает люфтить, и весь ремонт сводится к нулю за несколько часов работы.
Рекомендуемая выдержка:
При 20–25 °C: 24 часа минимум; лучше 48 часов для высоконагруженных узлов.
При нагреве посадочного места (например, в цехе с повышенной температурой) полимеризация ускоряется, но требует контроля, чтобы не превысить предельную температуру состава до его отверждения.
При температуре ниже 15 °C процесс замедляется; выдержку нужно увеличить на 50–100%.
Во время выдержки узел должен быть неподвижным. Если это вал в корпусе, его лучше зафиксировать упорами или подпорками, чтобы исключить даже незначительные колебания.
Ремонтопригодность: как разобрать соединение после фиксации
Поскольку анаэробный фиксатор создает фактически неразъемное соединение, многих беспокоит вопрос: а можно ли разобрать деталь при необходимости?
Да, это возможно, но требует специального подхода.
Для демонтажа применяют локальный нагрев посадочного места. При нагреве до 70–80 °C в течение 3–5 минут полимеризованный состав переходит в пластичное состояние, теряя прочность на сдвиг, и соединение можно разобрать. Тепло подводят феном, паяльной лампой или погружением в горячую воду (если конструкция позволяет). При работе нужно соблюдать осторожность, чтобы не перегреть детали и не вызвать коробления металла.
После разборки на остатки состава можно нанести растворитель или размягчитель, но обычно остаток фиксатора легко удаляется после остывания механическим способом - соскабливанием или легкой абразивной обработкой. Восстановление посадочного места форсунок, контрольных втулок и другого технологического оборудования часто предусматривает именно такой подход: фиксация для рабочего режима, разборка при техническом обслуживании через нагрев.
Когда фиксатор недостаточен и нужна комбинированная восстановительная обработка
Несмотря на эффективность анаэробных составов, они не универсальное решение для всех степеней износа.
В практике, когда вал так сильно изношен, что диаметр уменьшился на 1–2 мм и более, или посадочное отверстие в корпусе потеряло форму, одного фиксатора явно недостаточно.
В таких случаях применяют комбинированный подход:
Напайка меди или стального слоя на вал с последующей тонкой обработкой до нужного диаметра.
Втулева (установка новой втулки-мешени) в корпус с расточкой.
Расточка корпуса с последующей посадкой на фиксаторе дополнительной распорной втулки или подшипника большего диаметра.
Эти методы затратнее и требуют оборудования, но обеспечивают полное восстановление геометрии и надежность на долгие годы. Применение фиксирующего состава в комбинированном ремонте сводится к финальной фиксации: после механического восстановления деталь обрабатывают, обезжиривают, наносят фиксатор, и сборка становится герметичной и прочной.
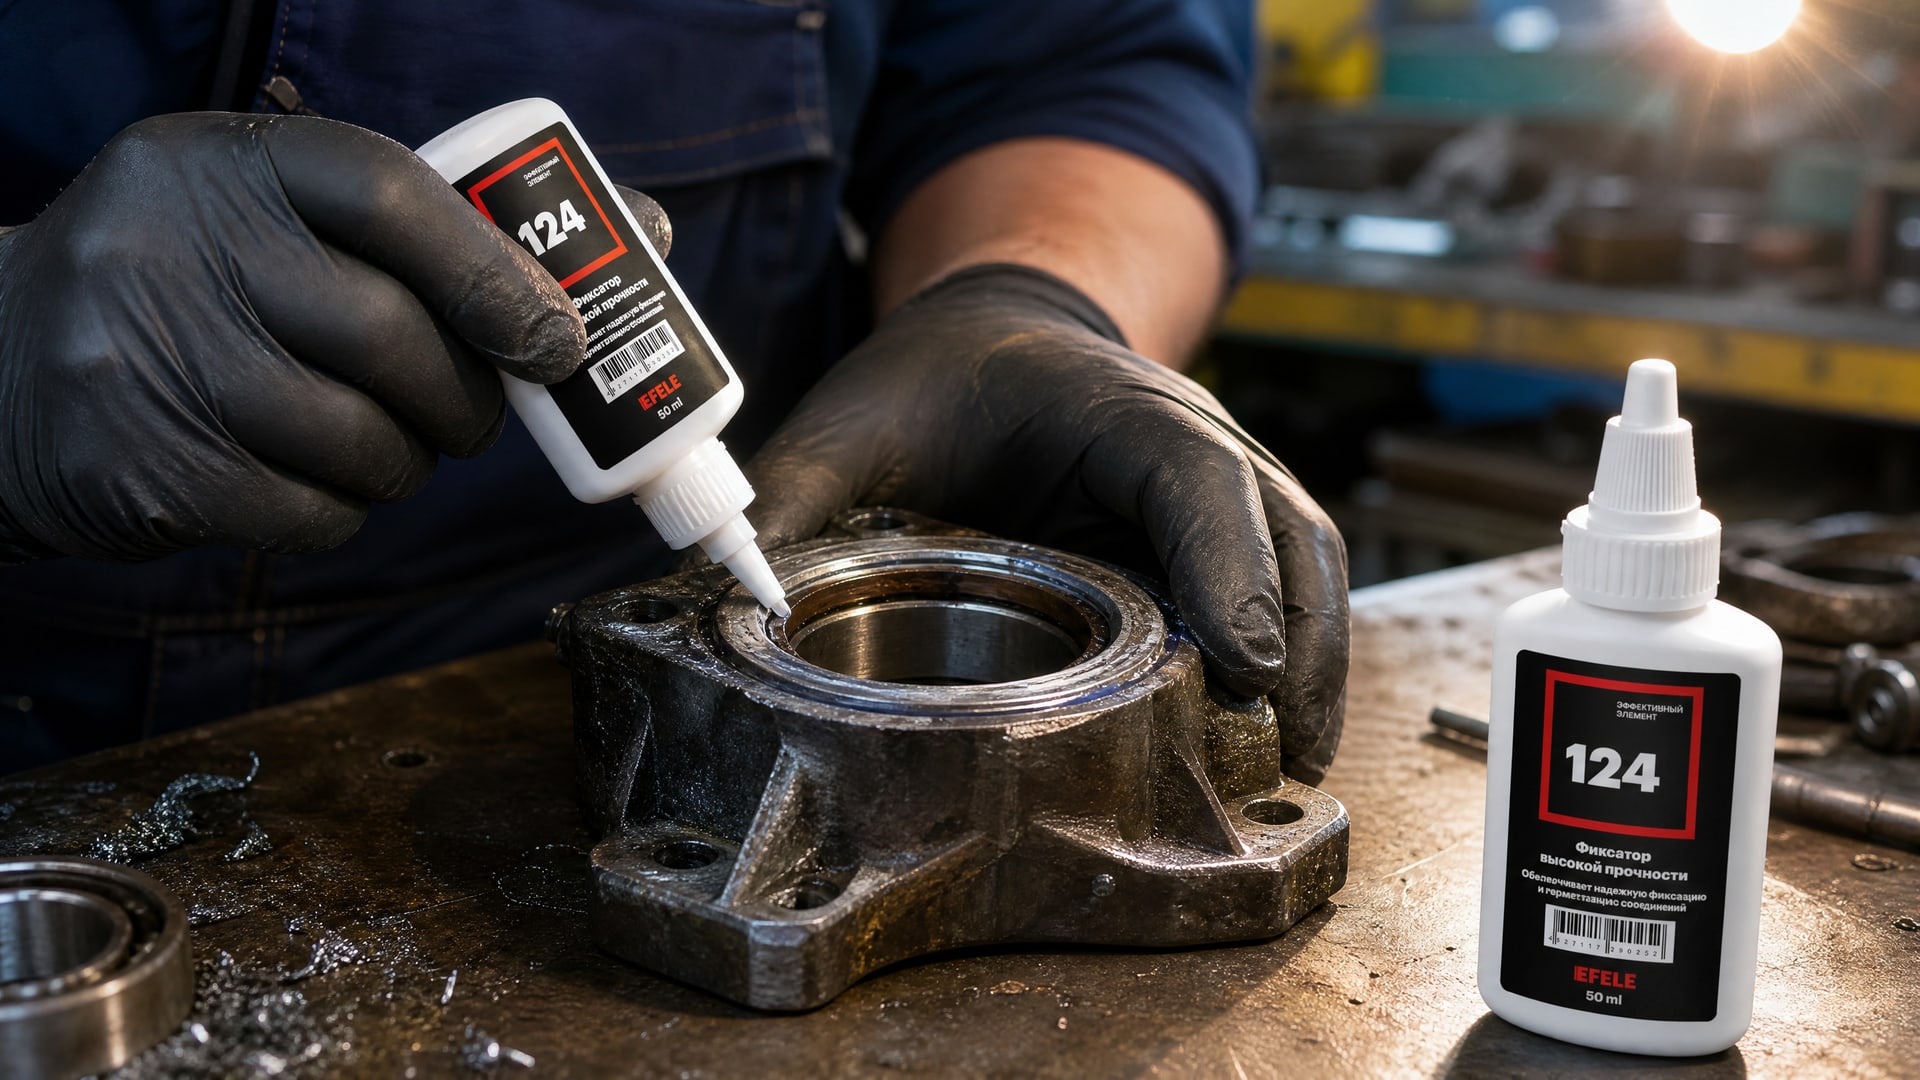
Для фиксации подшипника в разбитом корпусе при наличии достаточного пространства и невозможности расточки можно использовать EFELE 124, который обеспечивает высокую прочность соединения и заполняет зазоры до 0,15 мм, сохраняя простоту монтажа и демонтажа при необходимости.
Контроль качества восстановленного соединения и ввод в работу
После полной полимеризации следует проверить качество восстановления перед запуском механизма.
Проверку проводят визуально и механически:
Осмотреть зону соединения на предмет выступивших излишков состава, пустот или неравномерности.
Попытаться слегка сдвинуть вал рукой (при холодном механизме) - люфта быть не должно.
Убедиться, что вал стоит соосно с корпусом, без перекоса.
Если видны пустоты или зазоры, из которых выступает состав, - это может указывать на неправильную сборку или недостаточное обезжиривание. В этом случае лучше разобрать узел (нагревом), очистить, и повторить процесс.
При вводе в работу начинают с холодного режима без нагрузки: на малых оборотах убеждаются, что люфт отсутствует, что подшипник не шумит и не греется. Затем постепенно увеличивают нагрузку и скорость в течение нескольких часов, давая составу окончательно «отлежаться» в рабочих условиях.
Часто задаваемые вопросы
Какой зазор в посадочном месте считается допустимым для применения анаэробного фиксатора?
Стандартный диапазон -0,05–0,5 мм в зависимости от типа состава и геометрии соединения. При зазорах до 0,15 мм можно использовать высокопрочные составы; при 0,15–0,5 мм подходят универсальные вал-втулочные фиксаторы. Если зазор больше 0,5 мм, фиксатор не обеспечит надежную фиксацию, и требуется механическое восстановление (расточка, втулева, напайка).
Почему ранний запуск механизма сводит ремонт на нет?
Полная полимеризация анаэробного состава при 22 °C занимает 24 часа и более. Если запустить механизм раньше, вибрация и нагрузка нарушат процесс отверждения, сдвинут слои состава и разрушат еще не полностью полимеризованную структуру. Соединение разойдется за несколько часов работы, и подшипник вновь начнет люфтить.
Можно ли разобрать соединение, если оно посажено на анаэробный фиксатор?
Да, разборка возможна при локальном нагреве посадочного места до 70–80 °C в течение 3–5 минут. Тепло переводит состав в пластичное состояние, и детали можно разобрать вручную или с помощью съемника. Это важное свойство для ремонтопригодности - соединение не предназначено для вечной зафиксации.
Нужно ли специальное оборудование для нанесения фиксирующего состава?
Нет, специального оборудования не требуется. Состав наносят кисточкой, шприцом, капиллярной палочкой или тонким слоем на обе сопрягаемые поверхности. Главное - обеспечить тонкий равномерный слой и правильную сборку без перекоса.
Насколько надежно восстановление посадочного места под подшипник по сравнению с заводской посадкой?
При правильном применении (чистота поверхностей, правильный зазор, полная полимеризация) прочность соединения составляет около 22 N/mm² на сдвиг, что достаточно для большинства подшипниковых узлов. Однако для высоконагруженных или прецизионных приложений надежнее использовать комбинированный ремонт с механическим восстановлением геометрии и последующей фиксацией.
Заключение
Восстановление посадочных мест подшипников без замены детали и расточки возможно благодаря анаэробным фиксирующим составам, которые заполняют зазоры до 0,15–0,5 мм и восстанавливают неподвижность соединения за счет полимеризации в отсутствие воздуха. Ключ к успеху - правильная подготовка (очистка, обезжиривание), соблюдение диапазона допустимых зазоров, правильное нанесение и, главное, полная выдержка минимум 24 часа перед запуском механизма.
Этот метод особенно полезен для ремонта в полевых условиях, при срочной необходимости восстановления работоспособности или когда замена детали экономически нерациональна. При правильном применении соединение получается герметичным и прочным, а при необходимости разборки возможна разборка через локальный нагрев до 70–80 °C. Если вы столкнулись с разбитым посадочным местом, проведите визуальную оценку величины износа, убедитесь, что зазор находится в допустимом диапазоне, подготовьте поверхности, нанесите состав и дайте полной полимеризации - и узел будет восстановлен.