Анаэробные фиксаторы и герметики кажутся простыми в применении, но неправильное нанесение приводит к отказам соединений, преждевременному отвинчиванию болтов и потерям герметичности. Главная ошибка - неправильное представление о том, как работает состав. Анаэробные материалы отверждаются именно в отсутствие воздуха, между металлическими поверхностями; они не твердеют на открытом воздухе и не зависят от времени сушки как обычные клеи.
В этой статье разберем, как избежать типичных ошибок, где и как наносить состав, какую роль играет подготовка поверхности и как правильно контролировать процесс отверждения. Материал полезен инженерам, техническим специалистам и закупщикам, которые отвечают за качество резьбовых соединений в узлах машин, трубопроводов и оборудования.
Базовый принцип работы: почему анаэробный состав не работает на воздухе
Анаэробные фиксаторы и герметики полимеризуются только в отсутствие кислорода, между двумя металлическими поверхностями.
Это принципиально отличает их от привычных герметиков и клеев, которые сохнут на воздухе.
Когда вы наносите состав на открытую нить или на поверхность с доступом к воздуху, он остается пластичным. Затвердевание начинается лишь после того, как детали собраны и воздух вытеснен из зазора между резьбами. Именно поэтому наносить анаэробный материал нужно непосредственно перед сборкой, а саму сборку выполнять без промедления.
Скорость отверждения зависит от материала, температуры окружающей среды и активности металла. В стандартных условиях состав схватывается примерно за 10 минут, но полное отверждение, при котором узел набирает расчетную прочность, достигается за 24 часа. До истечения этого времени соединение лучше не нагружать серьезными усилиями.
Подготовка поверхности: почему грязь является основной причиной отказа
Это самая частая ошибка.
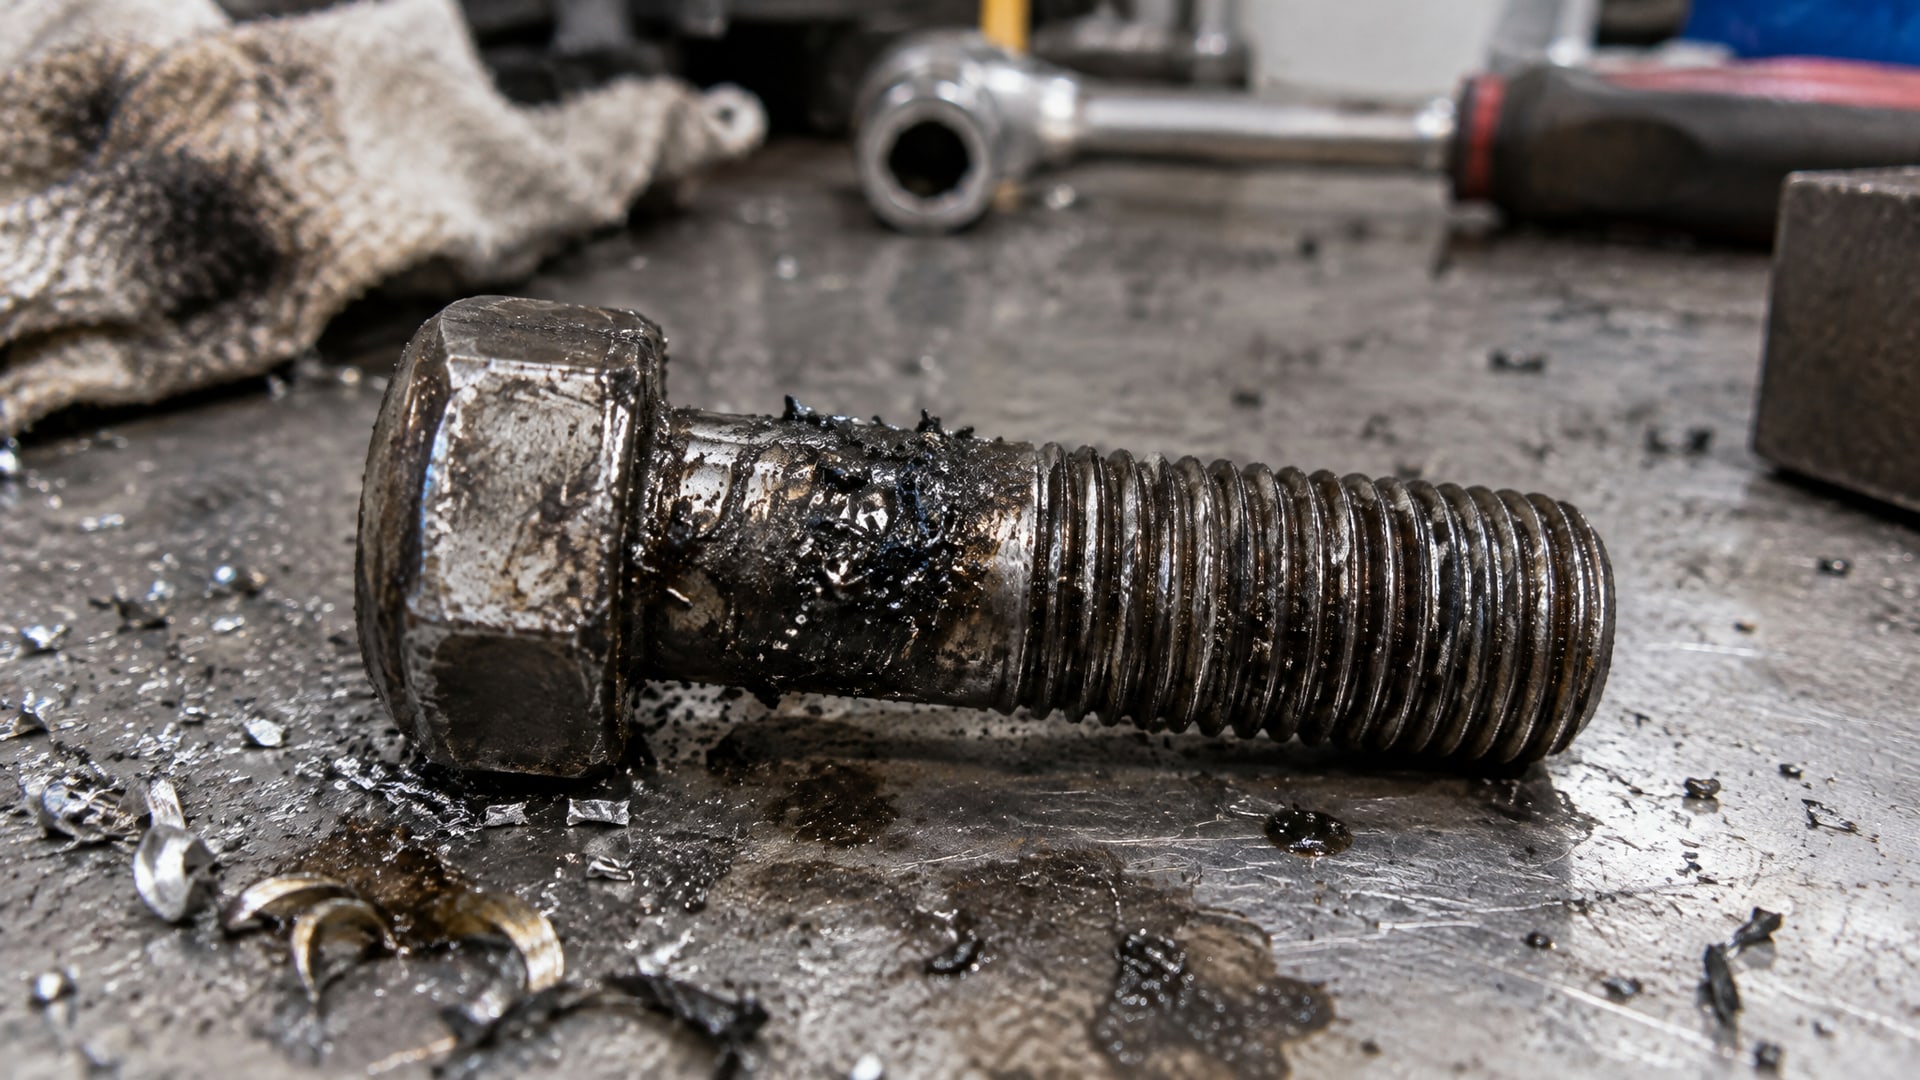
Если резьба загрязнена маслом, смазкой, остатками нарезного масла или просто пылью, анаэробный состав плохо контактирует с металлом и отверждается неправильно или вообще не твердеет. Материал теряет адгезию и остается в зазорах в жидком состоянии.
Перед нанесением поверхность должна быть:
Чистой - удалите все видимые загрязнения, стружку, окалину. Для серьезных загрязнений используйте щетку или салфетку.
Обезжиренной - промойте детали в ацетоне, спирте или другом обезжиривающем средстве. Остаток смазки размером с булавочную головку может заблокировать отверждение.
Сухой - убедитесь, что нет влаги. Вода также замедляет или предотвращает полимеризацию.
Если детали уже использовались, перед повторной сборкой очистите резьбу тщательнее. Старые остатки состава, грязь и окисление металла - все это помеха. На практике технические специалисты берут мягкую щетку, протирают резьбу сухой тканью, а затем салфеткой с обезжиривателем. Это занимает несколько минут, но предотвращает неудачи потом.
Как правильно наносить анаэробный герметик на резьбовые соединения
Схема нанесения зависит от типа соединения: сквозное отверстие (болт сквозь две детали с гайкой) или глухое отверстие (болт в отверстие с внутренней резьбой).
Нанесение на сквозные отверстия
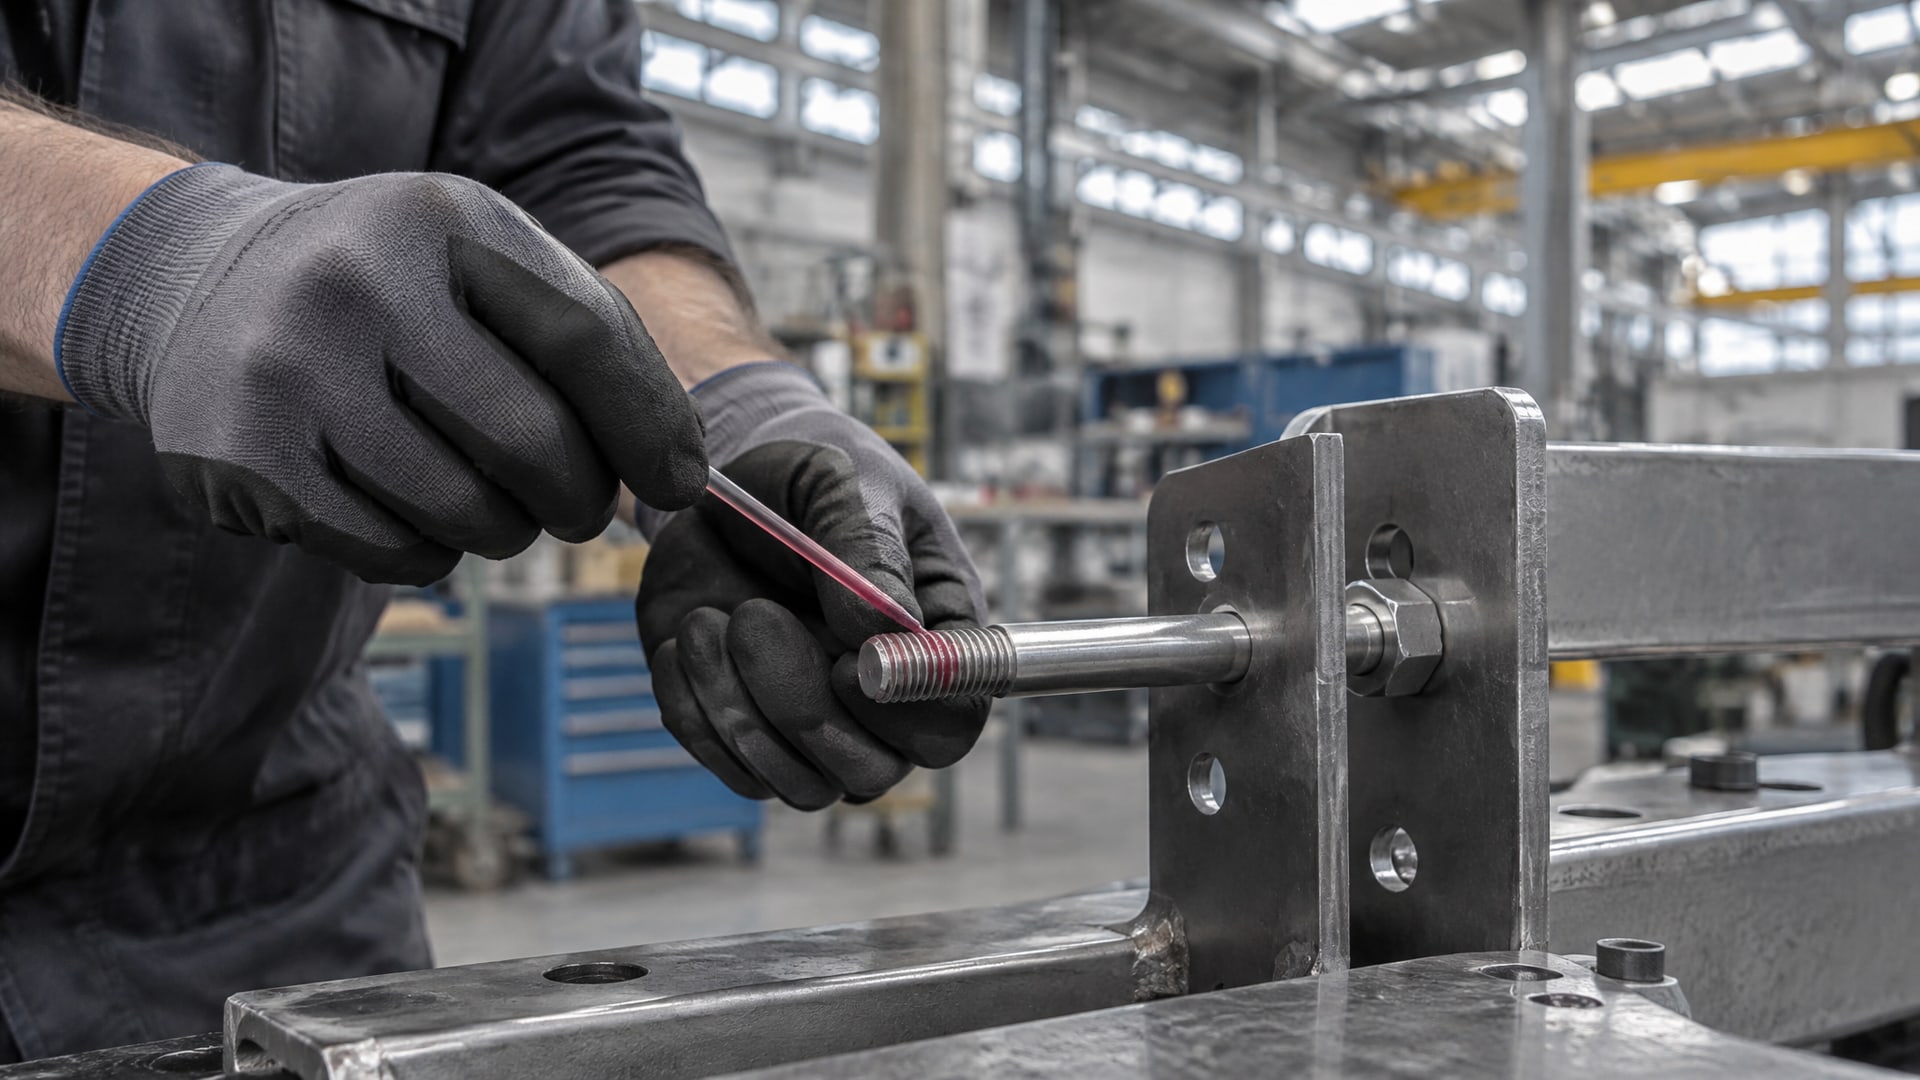
На болт наносят состав в зоне, где он реально соприкасается с резьбой гайки или резьбовой детали. Для фиксации резьбы это может быть спираль на стержне болта, охватывающая 2–3 витка; для герметизации часто наносят 360-градусный валик по первой заходной резьбе.
Не наносите материал на внешнюю сторону резьбы выше линии контакта - он просто стекает вниз и не входит в рабочую зону. Нанесите тонкий слой в глубину резьбового профиля, чтобы состав попал точно между витками болта и гайки.
Сразу после нанесения (в течение первой минуты) вверните болт и затяните его до требуемого момента. Не откладывайте сборку - материал начинает загущаться при контакте с металлом, и эффективность снижается.
Нанесение в глухие отверстия
В глухом отверстии болт ввинчивается непосредственно в резьбовой паз, заходящий на определенную глубину. Состав наносят не на стержень болта, а по внутренней резьбе отверстия, особенно по ее верхней части и вглубь, чтобы материал заполнил рабочую зону взаимодействия витков.
Такое нанесение обеспечивает надежное распределение состава в той области, где он действительно будет работать - между витками внутренней и внешней резьбы. Если нанести только на наружную резьбу болта, часть материала выдавится вверх и не попадет в контакт.
Типичная ошибка: избыточное нанесение
Многие думают, что чем больше состава, тем лучше держит соединение.
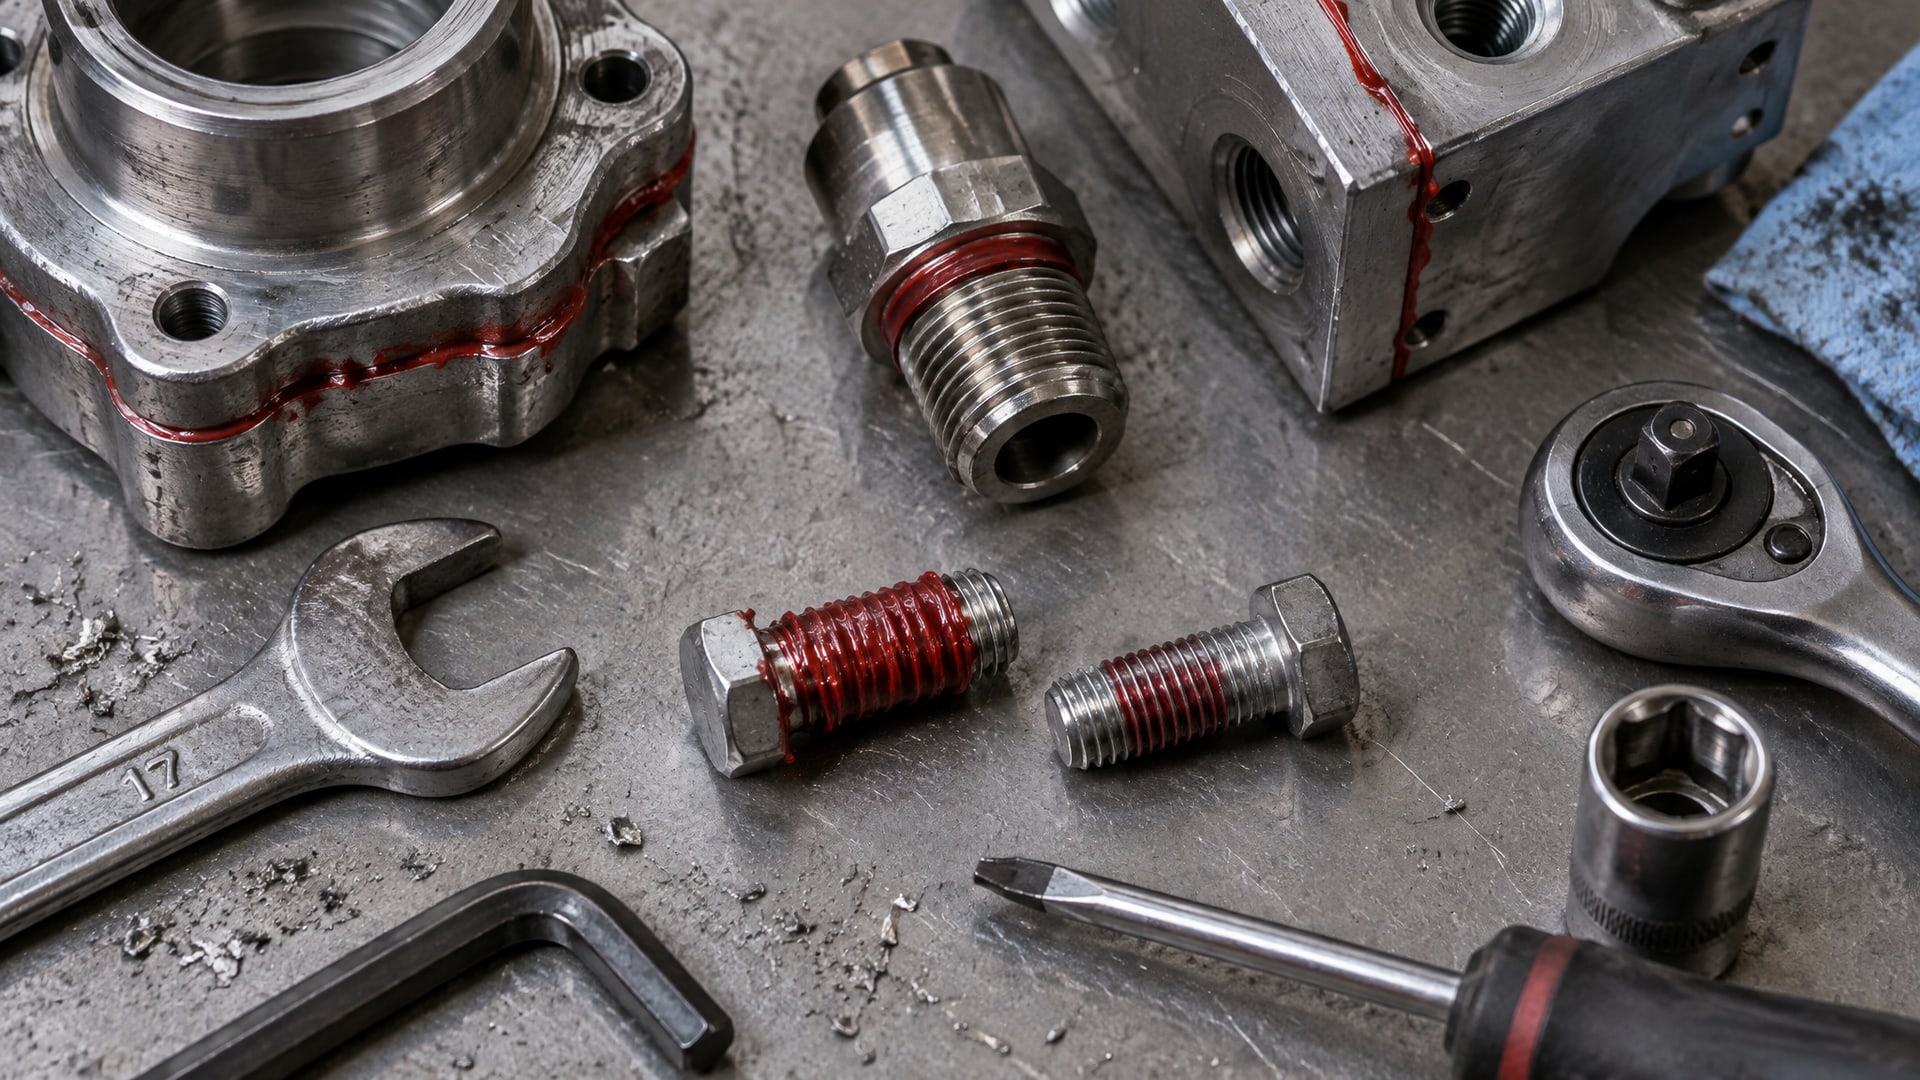
На самом деле избыток приводит к обратному:
Состав выдавливается из зазора при затяжке и расходуется впустую.
Излишки застывают снаружи и затрудняют последующий демонтаж.
На вязкость контакта это не влияет - работает только тонкий слой в замкнутом зазоре.
При слишком толстом слое анаэробный материал может сохнуть неравномерно, образуя пустоты внутри.
Правило простое: наносите тонкий равномерный слой, так, чтобы после затяжки болта состав полностью занимал зазор между резьбами и практически не выступал наружу. Избыток удаляют салфеткой сразу после сборки, пока материал еще в процессе гелирования.
Влияние температуры и активности металла
Скорость отверждения анаэробного состава зависит от температуры.
При комнатной температуре (около 20 °C) материал схватывается за 10 минут и полностью твердеет за 24 часа.
При температуре ниже 5 °C процесс замедляется заметно. Источники указывают, что в таких условиях может потребоваться использование праймера или активатора - специального раствора, наносимого на поверхность для ускорения инициации отверждения. Без активатора состав может отверждаться часами или вообще не схватываться.
Для ускорения полного отверждения при высокой вязкости или в критичных операциях возможен кратковременный нагрев (например, 30 минут при 120 °C), но это применяется редко и требует проверки на совместимость деталей и состава.
Не все металлы инициируют отверждение одинаково. Активные металлы (низкоуглеродистая сталь, медь, алюминий) способствуют быстрому затвердеванию. Неактивные материалы (хромированные, никелированные, нержавеющие поверхности, латунь) отверждают состав медленнее. Для таких поверхностей нужен активатор.
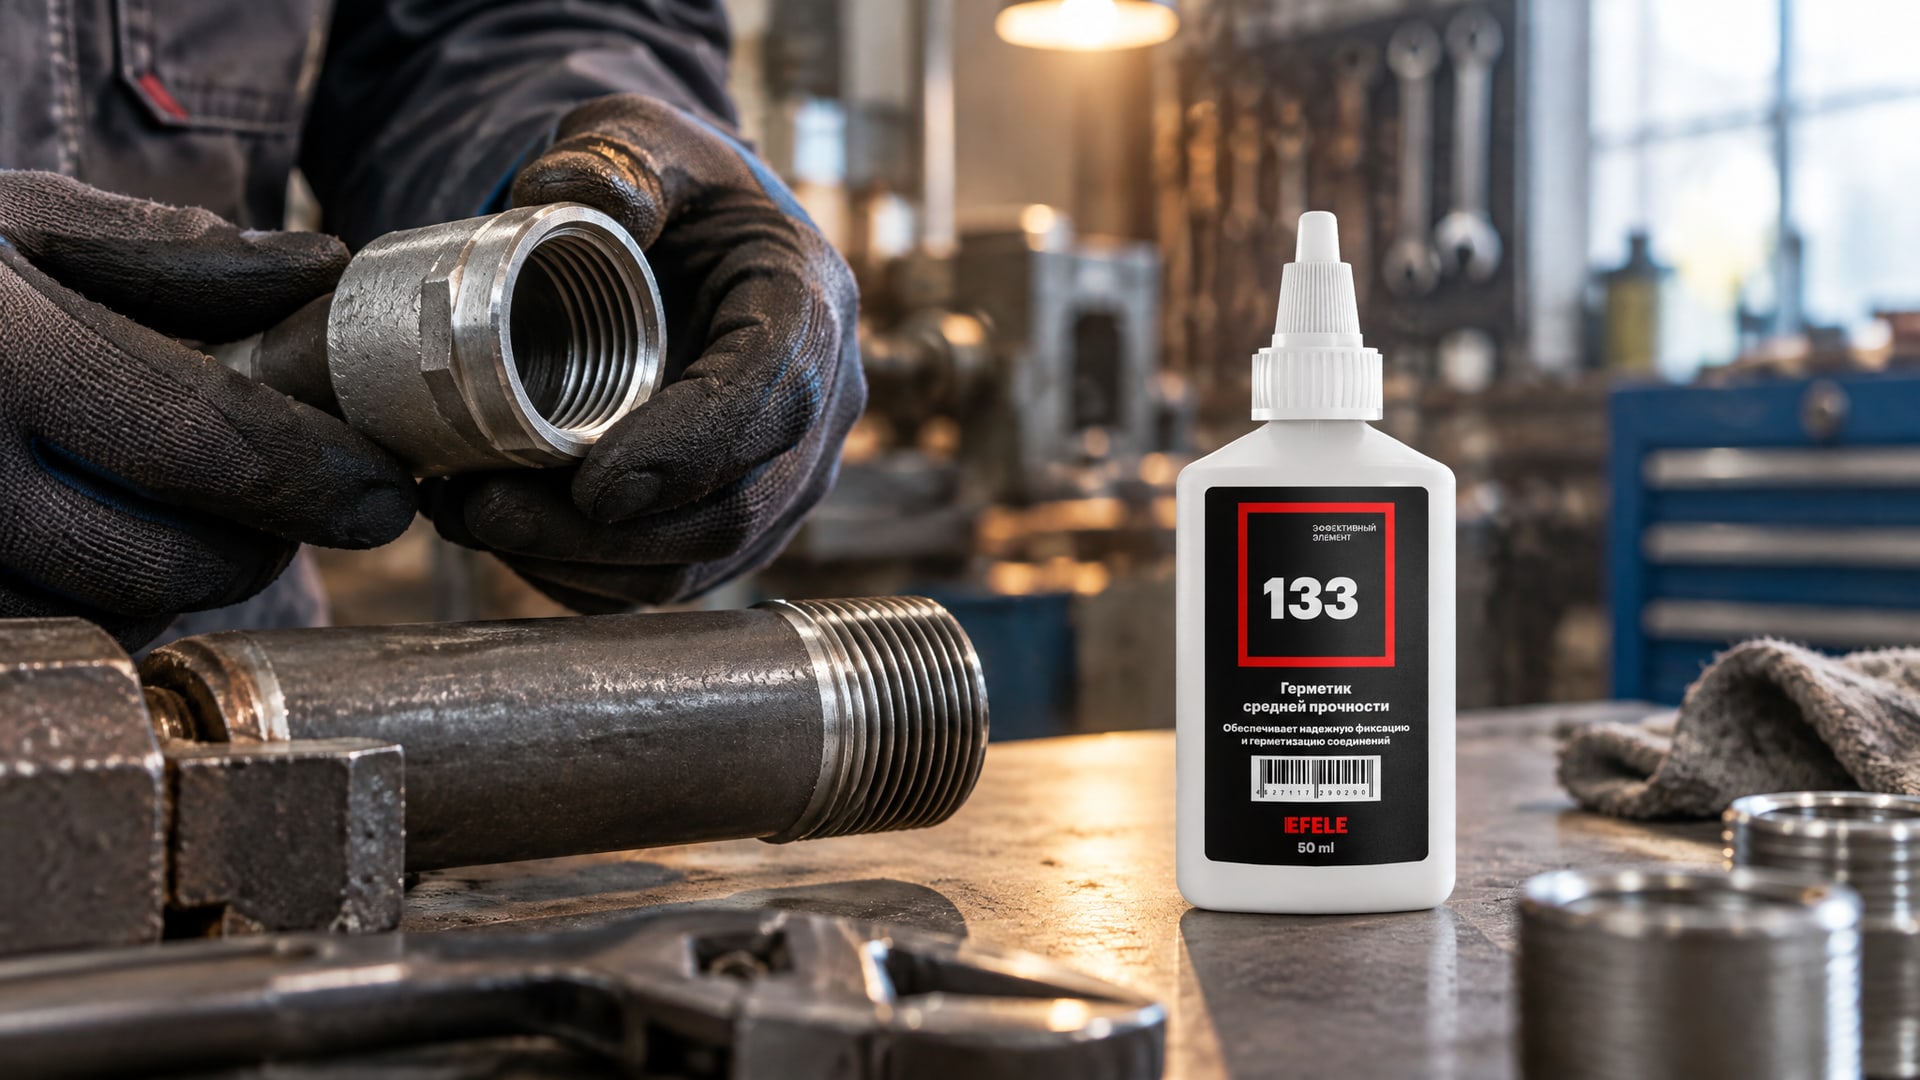
При выборе анаэробного герметика для трубных резьбовых соединений, например EFELE 133, учитывайте диапазон рабочих температур и активность материала деталей. Правильный подбор состава под конкретные условия - и по вязкости, и по скорости отверждения - избавляет от половины проблем на производстве.
Фиксатор резьбы и герметик резьбы: в чем разница
Хотя оба состава основаны на анаэробной химии, они предназначены для разных задач и потому различаются по консистенции и вязкости.
Фиксатор резьбы блокирует самопроизвольное отвинчивание болта под вибрацией и динамическими нагрузками. Он более текучий, легче проникает в зазор и обеспечивает противовибрационный эффект. Наносят его чаще всего спирально на 2–3 витка.
Герметик резьбы герметизирует саму резьбовую щель, предотвращая утечку жидкостей и газов. Он как правило более вязкий, чтобы «забить» весь зазор и не вытечь. Наносят его равномерным валиком по первым резьбам, часто на 360 градусов.
Использование фиксатора вместо герметика (или наоборот) в критичных операциях может привести к неудаче: фиксатор не обеспечит полную герметичность, а герметик может оказаться слишком вязким и не заполнить зазоры так, как нужно.
Совет инженера: как избежать основных ошибок на производстве
На линиях, где регулярно применяют анаэробные составы, эффективнее всего действует простой контрольный чеклист:
1. Подготовка: очистить резьбу от загрязнений, обезжирить, просушить. Время -2–3 минуты, экономия - отсутствие переделок.
2. Выбор состава: определить тип соединения (сквозное или глухое), рабочую температуру, активность материала. Если сомнения - посоветоваться с техподдержкой поставщика.
3. Нанесение: тонкий слой в зону реального контакта; для сквозных - на болт, для глухих - в резьбовое отверстие. Избегать избытка.
4. Сборка: сразу же, без промедления, затянуть до расчетного момента.
5. Выдержка: не нагружать узел до схватывания (10 минут) и полного отверждения (24 часа).
На многих участках сборки инженеры устанавливают при низких температурах ИК-обогреватели или используют комнаты с контролем климата, если без этого анаэробные составы отверждаются слишком медленно.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает после применения?
Основная причина - загрязненная или жирная резьба. Масло и грязь препятствуют контакту состава с металлом и блокируют отверждение. Вторая частая ошибка - недостаточное выдерживание времени после сборки: материалу нужна 24 часа для полного набора прочности. До этого момента соединение чувствительно к нагрузкам.
Можно ли наносить анаэробный состав куда угодно на болт?
Нет. Состав должен попадать в реальную зону контакта резьб. На сквозных отверстиях это спираль на стержне, где болт соприкасается с гайкой. На глухих - внутренняя резьба отверстия. Нанесение выше или ниже этой зоны неэффективно, так как материал не будет работать в замкнутом контакте.
Зачем нужен активатор, если у меня обычная сталь?
При комнатной температуре обычная низкоуглеродистая сталь активна, и активатор часто не требуется. Однако при температуре ниже 5 °C, для хромированных или нержавеющих поверхностей активатор ускоряет отверждение. Без него материал может твердеть часами или вообще не схватываться.
Полная прочность достигается через 10 минут?
Нет, 10 минут - это время схватывания, когда состав переходит из жидкого в желеобразное состояние. Полное отверждение и набор расчетной прочности происходят за 24 часа. Нагружать соединение раньше рискованно.
В чем разница между герметиком и фиксатором для резьбы?
Фиксатор блокирует самопроизвольное отвинчивание под вибрацией и более текучий. Герметик герметизирует саму щель резьбы от утечек жидкости и газа, обычно более вязкий. Использование одного вместо другого может не дать нужный результат.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков возникают из-за неправильного понимания того, как работает состав, и небрежной подготовки поверхности. Главное правило - анаэробные материалы отверждаются только в замкнутом зазоре между металлами, поэтому чистота и обезжиривание поверхности критичны, а нанесение должно быть точным и минимальным.
Для получения надежного результата убедитесь, что резьба чистая и сухая, наносите состав тонким слоем именно в зону реального контакта, собирайте детали без промедления и выдерживайте 24 часа до полной нагрузки на соединение. Эти простые шаги обеспечат стабильную работу узла и исключат необходимость переделок.