Забивание фильтрующих пластин и отверстий смазочных систем редко связывают напрямую с качеством самой смазки - принято думать, что засорение вызывают только внешние загрязнения. На практике при работе в высокотемпературных условиях источник проблемы часто находится внутри: это продукты окисления и разложения самого смазочного материала. Когда смазка перегревается, ее молекулы деградируют, образуя вязкие отложения и твердые частицы, которые забивают каналы подачи, фильтрующие элементы и точки смазывания подшипников. Результат - снижение производительности оборудования, повреждение узлов и дорогостоящие простои.
Инженеры, технические специалисты и закупщики промышленного сектора часто сталкиваются с дилеммой: высокотемпературная смазка обещает работу до +200 °C, но в реальности оставляет коксовидные отложения на фильтре. Статья раскрывает механизм закоксовывания, показывает, почему одна лишь температура каплепадения - недостаточный критерий выбора, и объясняет, какие параметры смазки предотвращают засорение фильтрующих систем.
Механизм засорения фильтров: окисление и разложение смазки
Когда смазка работает при температуре, близкой к ее верхнему пределу, начинается процесс термоокислительного старения.
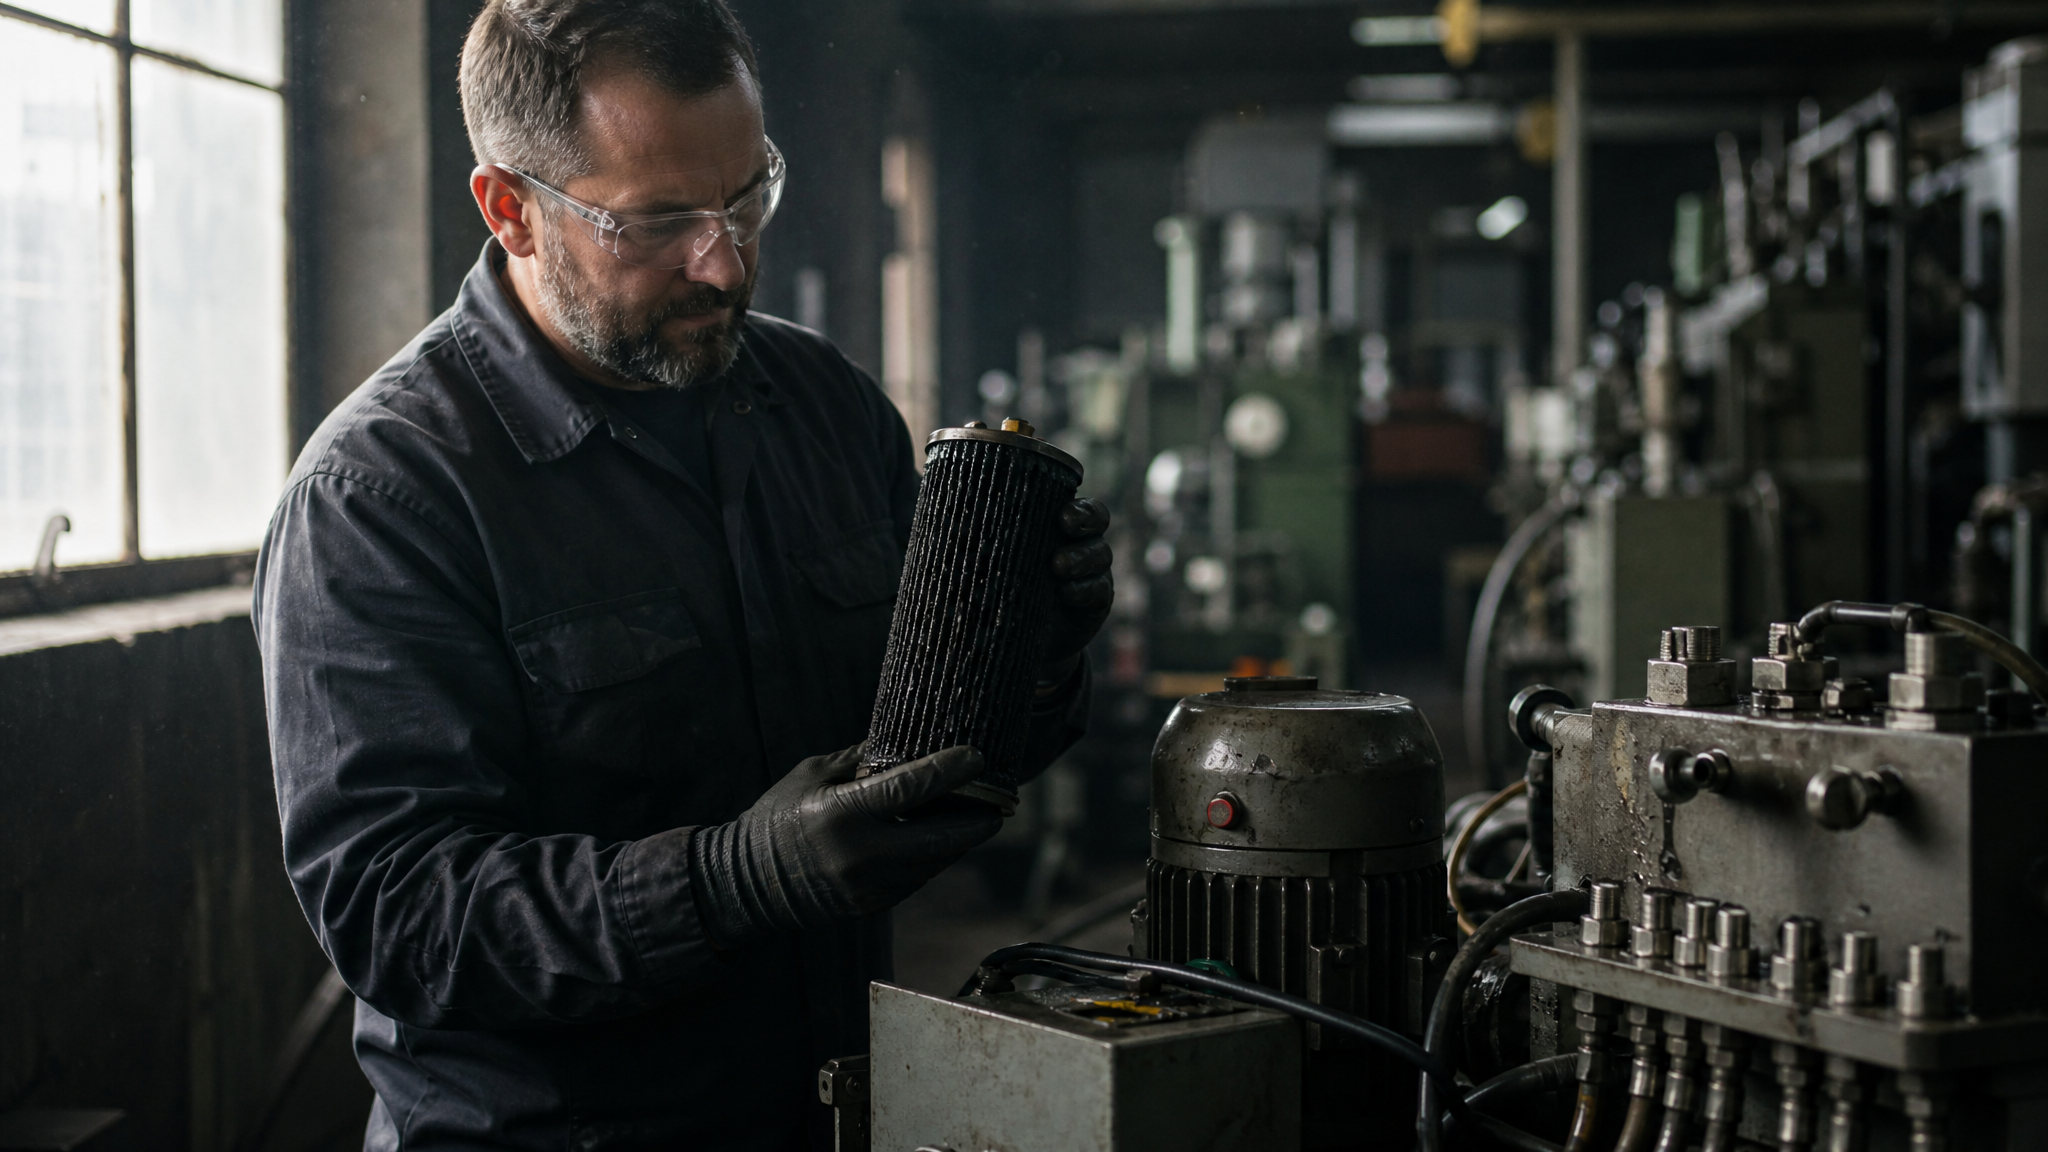
Молекулы базового масла и загустителя подвергаются окислению, в смеси образуются альдегиды, кетоны и смолистые соединения. Эти продукты постепенно накапливаются, смазка темнеет, ее вязкость растет, а прокачиваемость падает. На фильтрующих пластинах и в отверстиях дозирующих жиклеров откладывается липкий осадок, который со временем затвердевает, формируя кокс.
В узлах с принудительной циркуляцией смазки (шнековое оборудование, подшипниковые станции с центральной смазкой) проблема обостряется: загрязненная смазка постоянно проходит через фильтр, и каждый цикл оставляет слой осадка. Фильтрующая поверхность забивается, перепад давления на фильтре растет, часть смазки начинает проходить мимо фильтра (по байпасу), и узлы получают еще более загрязненный материал. Порочный круг замыкается за несколько недель.
Производители масляных фильтров в инструкциях эксплуатации специально подчеркивают: при недостаточной производительности фильтра нужно проверить не только состояние самого элемента, но и остатки фильтрационной корки на прижимной поверхности пластин. Любые отложения на фильтрующей поверхности ухудшают распределение потока, создают застойные зоны и ускоряют забивание.
Высокотемпературные смазки: почему температура каплепадения - не главное
Многие закупщики выбирают смазку, глядя только на одну цифру: температуру каплепадения (ГОСТ 4869-2012).
Считается, что если этот показатель не менее +250 °C, смазка автоматически подходит для работы при +180–200 °C. На практике это заблуждение.
Температура каплепадения показывает, при какой температуре смазка теряет способность удерживать форму и начинает расслаиваться. Но это не означает, что ее окислительная стабильность достаточна для рабочей температуры или что она не будет образовывать отложения. Высокотемпературные смазки на основе сульфонат-кальциевых загустителей, к примеру, сохраняют каплепадение выше +250 °C, однако при непрерывной работе при +160–180 °C начинают деградировать, если базовое масло не обладает высокой стойкостью к окислению.
Реальный критерий - это не один параметр, а несколько:
Стойкость базового масла к окислению: высокоочищенные минеральные масла и синтетические масла (полиальфаолефины, полиэфиры) показывают разные скорости деградации. Синтетические основы, как правило, медленнее окисляются.
Стабильность загустителя при механическом сдвиге: если загуститель разрушается при вращении подшипника, вязкость смазки падает, она вытекает из узла и перестает защищать.
Коллоидная стабильность: способность загустителя удерживать масло и присадки в однородную суспензию. Если баланс нарушен, масло отделяется, оставляя за собой твердые частицы загустителя.
Температурный коэффициент вязкости: для высокооборотистых узлов важно, чтобы вязкость смазки не менялась резко при колебаниях температуры. Резкий рост вязкости при охлаждении затрудняет холодный пуск; быстрое снижение при нагреве ухудшает пленку между поверхностями трения.
Для предотвращения закоксовывания смазки в высокотемпературных узлах, таких как шнековое оборудование и централизованные системы подачи, используются термостойкие составы на полиэфирной или полимочевинной основе, которые обладают более высокой стабильностью при температурах до +180 °C и выше, чем традиционные литиевые смазки. Такие материалы подкреплены резервом окислительной стойкости, что минимизирует образование отложений и расширяет интервал между заменами.
Разложение смазочного материала и образование загрязнений в системе
Когда в системе смазки используется неподходящий для условий материал, разложение начинается на микроуровне.
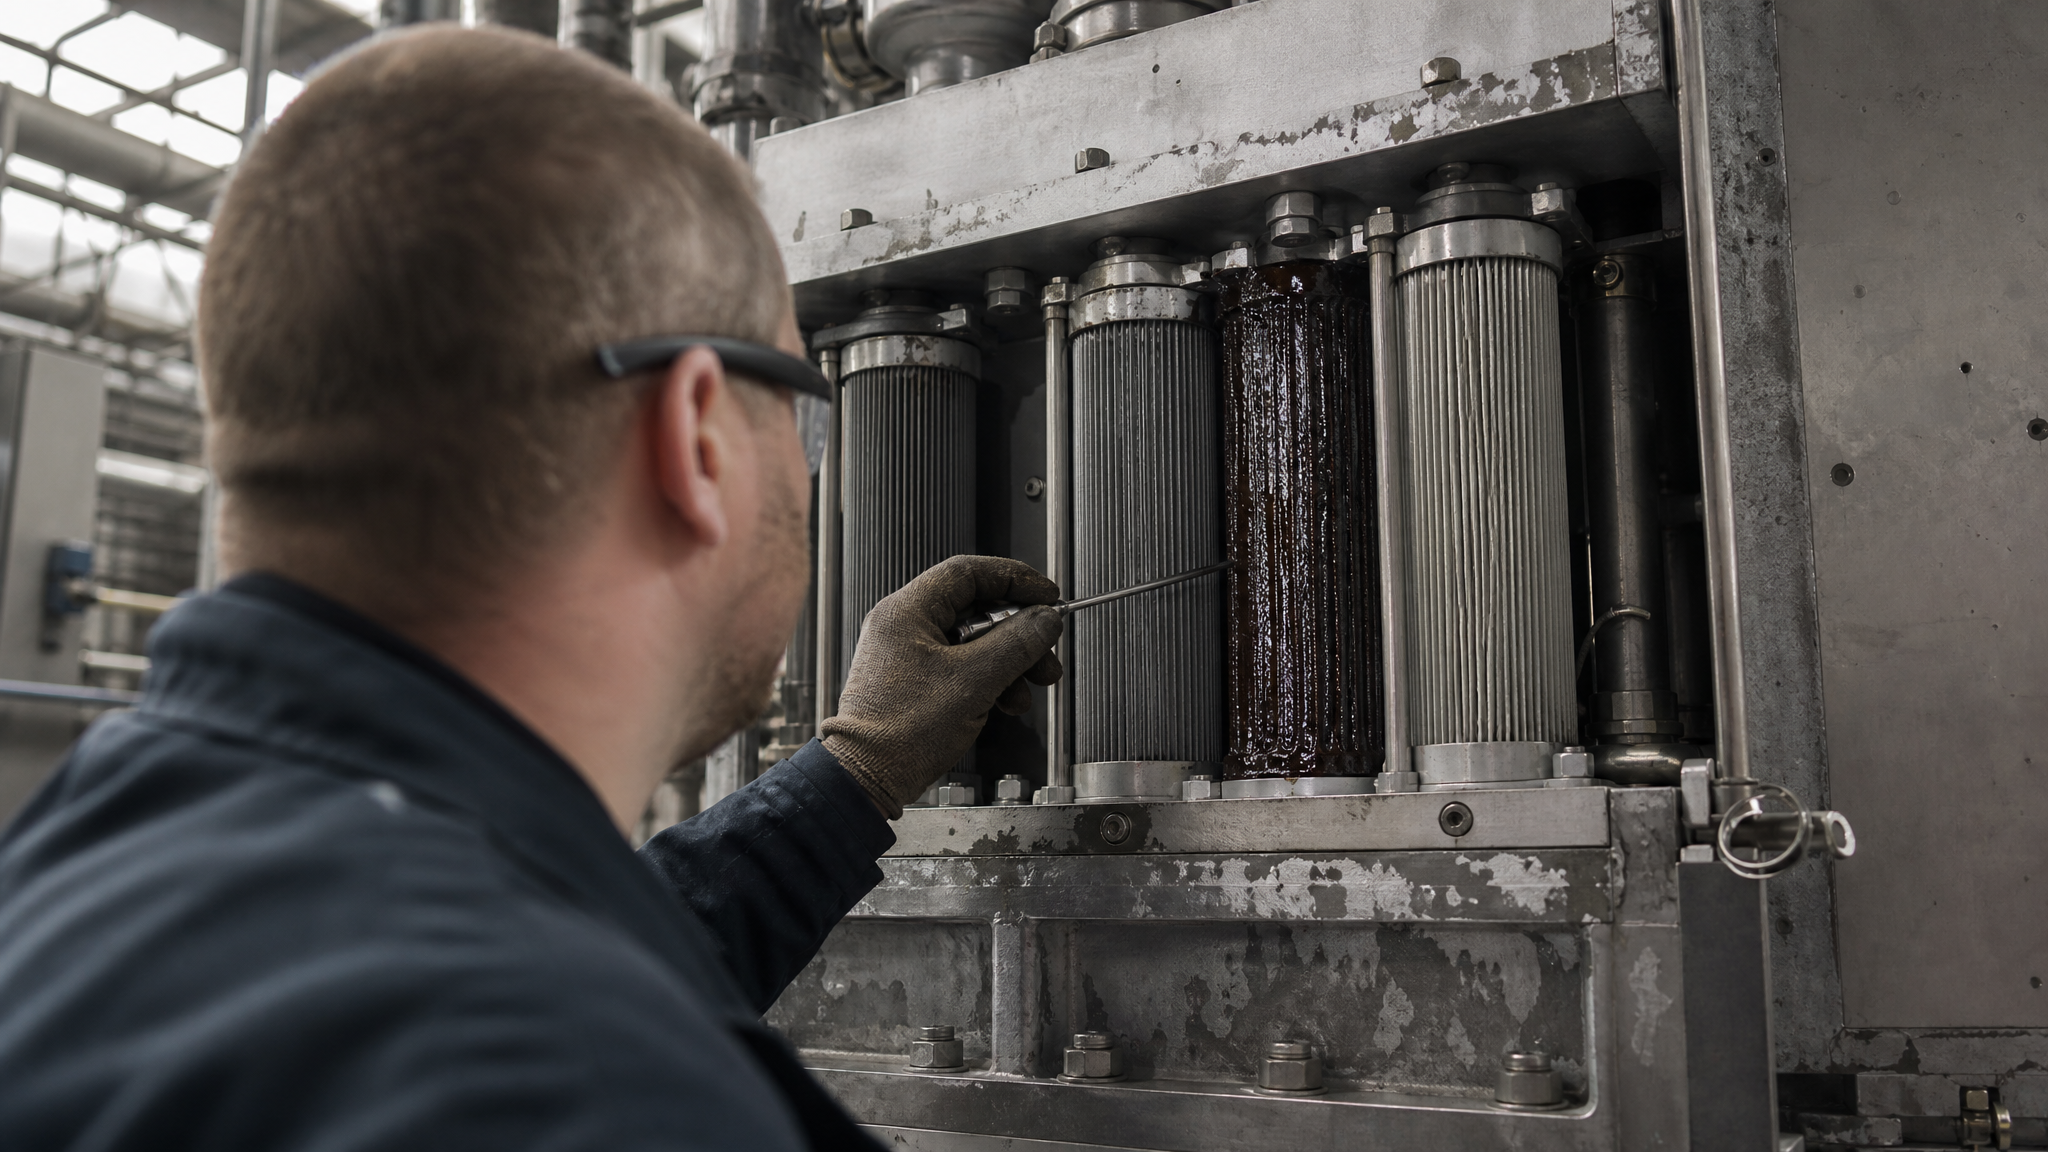
Первые признаки - потемнение смазки (она переходит из желтого в желто-коричневый, затем в темно-коричневый цвет) и рост вязкости на 20–40 % за 500–1000 часов работы.
На следующем этапе вязкие продукты окисления начинают осаждаться на фильтрующих пластинах. Если система оборудована пластинчато-рамным масляным фильтром (как в многих промышленных установках), эти отложения прилипают к прижимной поверхности пластины и затвердевают, формируя корку. Эта корка изолирует фильтрующую поверхность, и производительность фильтра падает на 30–50 % за несколько циклов обслуживания.
Параллельно образуются микрочастицы - твердые остатки разложения. Они забивают дозирующие жиклеры и отверстия подачи смазки к подшипникам. Особенно критично это для узлов с малым зазором: например, валовые подшипники станков с расстоянием между посадочными поверхностями в несколько миллиметров неминуемо засоряются, если смазка содержит частицы размером свыше 20–30 микрометров.
Проверка целостности и состояния фильтрующих элементов - стандартная мера в промышленной практике. Международные методы контроля (например, bubble point для гидрофобных мембран) позволяют убедиться, что фильтр не пропускает загрязнения. Однако эти тесты не различают причину забивания: внешняя ли это грязь или собственные продукты разложения смазки.
Профилактика засорения: выбор смазки и регламент замены
Чтобы предотвратить засорение фильтров и каналов, нужно действовать в двух направлениях: правильно подобрать смазку и соблюдать график обслуживания.
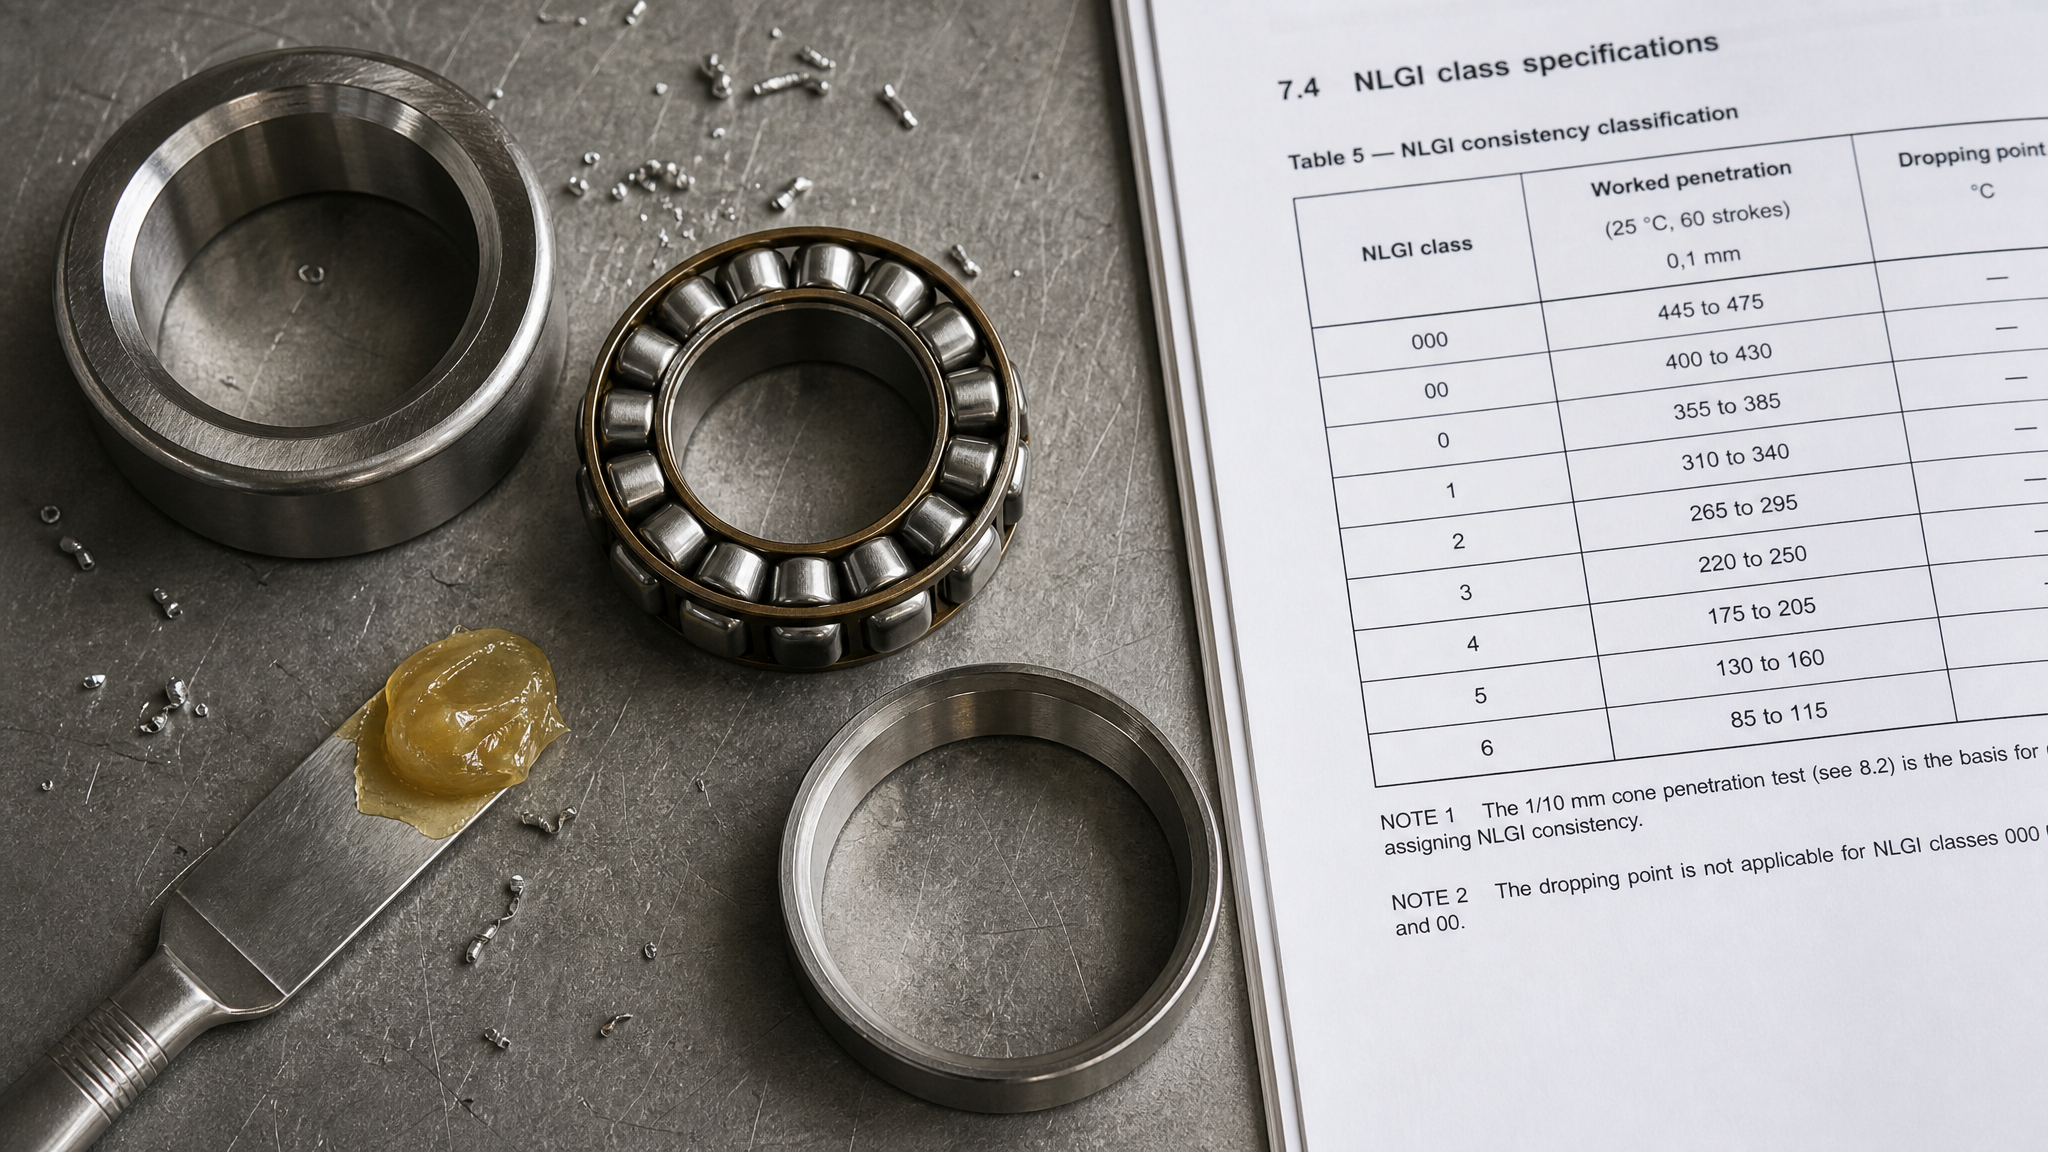
Критерии выбора высокотемпературной смазки
При закупке смазки для узлов, работающих при температуре свыше +120 °C, проверьте в технических документах следующие пункты:
Класс NLGI: для высокотемпературных узлов рекомендуются смазки NLGI 2 или NLGI 1 (более мягкие). NLGI 3 и выше содержат больше загустителя, что снижает теплопередачу и замедляет охлаждение узла.
Тип загустителя: полимочевинные и полиэфирные загустители обладают лучшей термостойкостью, чем литиевые. Сульфонат-кальциевые загустители работают до +160 °C, но требуют проверки совместимости с уплотнениями узла.
Базовое масло: синтетические масла (полиальфаолефины, эстеры, PAO) медленнее окисляются. Для высоких температур избегайте нафтеновых масел - они деградируют быстрее.
Пакет присадок: присутствие антиокислителей и антикоррозионных присадок замедляет старение. Попросите у поставщика данные по тесту на окислительную стабильность (например, по ГОСТ 19093-2012 или аналогичному).
Регламент обслуживания
Интервал замены: для узлов с циркуляционной смазкой при рабочей температуре выше +150 °C сокращайте регулярный интервал замены на 20–30 % от рекомендованного. Если производитель узла указывает замену раз в год, при +170 °C переходите на замену раз в 9 месяцев.
Контроль фильтра: проверяйте состояние фильтрующих пластин при каждой замене смазки. Если обнаружена темная корка или отложения, это сигнал: либо смазка деградирует, либо температура выше расчетной. Пластины нужно очищать мягкой щеткой или промывать керосином; прижимную поверхность протирают, чтобы удалить остатки старой смазки.
Дозирование: используйте централизованные системы дозированной подачи вместо ручной смазки. Избыток смазки попадает в фильтр, избыток окисляется, образуются отложения. Автоматическое дозирование поддерживает необходимый минимум.
Анализ смазки: при подозрении на ускоренное старение возьмите пробу смазки и отправьте на лабораторный анализ (вязкость, кислотное число, количество механических примесей). Это покажет, деградирует ли материал быстрее нормы.
Засорение фильтрующих систем: практические решения
Когда забивание фильтра уже произошло, важно различать, по какой причине оно произошло, и принимать соответствующие меры.
Диагностика засорения
Рост перепада давления на фильтре - главный сигнал. Если давление до фильтра повышается на 0,5–1,0 бар за несколько рабочих дней, проверьте:
Состояние фильтрующего элемента: вынимайте пластины или кассету и визуально осматривайте. Если видна черная/коричневая липкая корка - это окисленная смазка. Если пыль - внешнее загрязнение.
Проходимость каналов подачи: отверстия дозирующих жиклеров должны быть чистыми. Засоренное отверстие диаметром 1–2 мм блокирует подачу смазки на весь участок цепи.
Вязкость рабочей смазки: повышенная вязкость (рост на 40–50 % от нормы) указывает на окисление. Возьмите пробу, измерьте вязкость при 40 °C и сравните с паспортной.
Методы очистки и восстановления
Если засорение вызвано окисленной смазкой:
Нагрейте узел (если это допустимо конструкцией) до температуры +40–50 °C выше рабочей - теплое масло более текуче и может частично растворить отложения.
Подайте на систему повышенное давление через отдельный ниппель или пробку, чтобы выдавить загрязненную смазку из каналов (давление 5–10 бар, но не более предельного для уплотнений узла).
Если проблема персистирует, требуется разборка узла и механическая очистка: вымывание каналов керосином, мягкая очистка пластин щеткой, продувка сжатым воздухом.
Однако все эти методы - борьба со следствием. Кардинальное решение - замена на подходящую высокотемпературную смазку и соблюдение регламента.
Графитовые и полиэфирные смазки: когда и какие выбирать
Распространенное мнение: графитовая смазка подходит для всех высокотемпературных применений.
На деле графит - это твердая смазка, которая работает как абразив при относительно низких скоростях скольжения (подшипники с частотой вращения до 500–1000 об/мин). При высоких оборотах (выше 2000–3000 об/мин) графитовые частицы нагреваются, взаимодействуют с базовым маслом, образуя токопроводящую смесь, которая ускоряет коррозию при наличии влаги.
Для узлов с высокими скоростями и температурой (например, шпиндельные подшипники станков, крутящиеся при 5000–10000 об/мин) лучше использовать бесграфитовые полиэфирные или полимочевинные смазки. Они обеспечивают:
Меньший нагрев при интенсивной циркуляции смазки благодаря низкой механической деформации.
Более стабильное покрытие рабочих поверхностей, так как адгезия (способность смазки прилипать к металлу) выше, чем у графитовых композиций.
Предсказуемый расход: бесграфитовые смазки испаряются и разлагаются медленнее, зазоры между элементами узла остаются заполненными дольше.
При выборе между графитовой и бесграфитовой смазкой для задвижек, работающих при высоких температурах (например, +340 °C на паровых магистралях), учитывайте, что графит может абсорбировать влагу и способствовать коррозии штока. Для таких условий предпочтительны специализированные полиэфирные композиции с антикоррозионными присадками.
Часто задаваемые вопросы
Почему смазка для высоких скоростей и температур начинает густеть и забивает фильтр?
Густение смазки при работе указывает на окисление. При температуре выше оптимальной для данного материала молекулы окисляются, образуют полимеры и смолы, которые повышают вязкость на 30–50 %. Эти полимеры оседают на фильтре, забивая его. Решение: проверьте, соответствует ли выбранная смазка рабочей температуре узла, сократите интервал замены на 20–30 %, используйте смазку на синтетической основе с пакетом антиокислителей.
Какая температура требует использования специальной высокотемпературной смазки?
Стандартные литиевые смазки NLGI 2 работают при температуре до +80–100 °C непрерывно и до +120 °C кратковременно. Если узел нагревается выше +120 °C постоянно, переходите на высокотемпературные смазки (полимочевинные, полиэфирные) с каплепадением не ниже +180 °C и синтетическим базовым маслом. При температуре свыше +160 °C требуется ежегодная переоценка состояния смазки через анализ пробы.
Подходит ли одна смазка сразу для высоких температур и высоких оборотов?
Не всегда. Высокая температура требует термостойкого загустителя (полимочевина, полиэфир), а высокие обороты - загустителя с хорошей механической стабильностью и низкой температурной зависимостью вязкости. Идеальная смазка для обоих режимов обладает полиэфирным или полимочевинным загустителем, синтетическим базовым маслом и пакетом противоизносных присадок. Перед закупкой проверьте в спецификации смазки, что она тестирована на оба параметра одновременно (например, по ГОСТ 9490-2018 на стабильность при сдвиге и по тесту на окислительную стабильность).
Почему фильтр забивается, если я использую смазку с температурой каплепадения +280 °C?
Температура каплепадения не гарантирует отсутствие окисления и образования отложений. Если узел работает при +170 °C, а базовое масло в смазке - нафтеновое или слабо очищенное минеральное, оно начнет деградировать примерно за 500–800 часов непрерывной работы, несмотря на высокий каплепадение. Проверьте в паспорте смазки: используется ли синтетическое (PAO, полиэфирное) базовое масло, есть ли в составе пакет антиокислителей. Если базовое масло минеральное, замените смазку на синтетическую альтернативу.
Может ли автоматическая система смазки предотвратить засорение фильтра?
Да, частично. Автоматическая дозированная подача поддерживает необходимый объем смазки в узле без избытка. Избыток смазки циркулирует, окисляется и откладывается на фильтре. Дозировка минимизирует эти потери. Однако автоматическая система не защищает от окисления неподходящей смазки. Если материал деградирует, продукты разложения все равно попадут на фильтр, пусть и в меньшем объеме. Поэтому правильный выбор смазки и регулярная замена остаются главными факторами.
Заключение
Забивание фильтрующих пластин и отверстий смазочной системы - это не всегда признак внешнего загрязнения. Часто источник проблемы находится внутри: окисление и разложение недостаточно термостойкой смазки при высокой температуре. Температура каплепадения - важный, но не исключительный критерий выбора; нужно учитывать также стойкость базового масла к окислению, механическую стабильность загустителя, совместимость с узлом и расчетный температурный диапазон.
Практический путь решения прост: выбирайте высокотемпературные смазки на синтетической основе (полиэфиры, полиальфаолефины) с полимочевинным или полиэфирным загустителем, регулярно проверяйте состояние фильтра и снижайте интервал замены на 20–30 % при работе выше +150 °C. Автоматические системы дозированной подачи и профилактический контроль целостности фильтров станут дополнительной подстраховкой. Следуя этим рекомендациям, вы избежите засорения фильтров, продлите срок службы узлов и снизите затраты на внеплановое обслуживание.