Переход на смазки с допуском H1 - это не просто замена одного продукта на другой. Это комплексное изменение, которое охватывает выбор материалов, подготовку оборудования, маркировку и контроль всей системы смазки. Допуск H1 регламентирует смазки для случайного, технически неизбежного контакта с пищей - когда возможна утечка или перезаливка, но не прямой технологический контакт с продуктом. Многие технические специалисты и закупщики пищевых производств путают саму категорию H1 со стандартом безопасности продукта и начинают внедрение только с покупки новой смазки. На деле нужна вся цепочка: подтверждение регистрации, промывка оборудования, система предотвращения перекрестного загрязнения, обучение персонала. В этой статье мы разберем пошаговый порядок перехода, опираясь на рекомендации ведущих экспертов отрасли.
Различие между H1, ISO 21469 и требованиями к food-grade смазкам
Первое заблуждение, которое встречается у закупщиков: думать, что H1 и ISO 21469 - это одно и то же.
На самом деле это разные уровни классификации.
H1 - это регистрационная категория NSF (Национальный фонд санитарии, США), которая обозначает смазку для применения в условиях, где возможен случайный, технически неизбежный контакт с пищевым продуктом. Речь идет о ситуациях, когда утечка маслопровода или перезаливка может произойти над линией обработки, но смазка не предназначена для прямого технологического контакта с едой. Регистрация в категории H1 означает, что продукт прошел оценку NSF и соответствует допускам загрязнения: примерно 10 миллиграмм на килограмм пищи для минеральных и синтетических смазок, 1 миллиграмм для силиконовых.
ISO 21469 - это международный стандарт гигиенических требований к формулированию, производству и применению смазок для пищевой индустрии. Стандарт охватывает весь жизненный цикл продукта: от сырья и производства до хранения, маркировки и документирования. Смазка может быть сертифицирована по ISO 21469, но не иметь регистрации H1, или наоборот. Однако для пищевого применения в России обычно требуется именно регистрация в категории H1 или документальное подтверждение соответствия ISO 21469.
Здесь важный момент: когда вы начинаете процесс перехода, попросите у поставщика не просто название продукта, а подтвержденные документы - сертификат соответствия NSF или письмо о регистрации. Это убережет вас от риска использовать смазку, которая маркирована как H1 в маркетинговых целях, но не имеет официального подтверждения.
Как проверить регистрацию смазки перед закупкой
Экспертные рекомендации NLGI и ELGI подчеркивают, что первый шаг внедрения - это проверка документов.
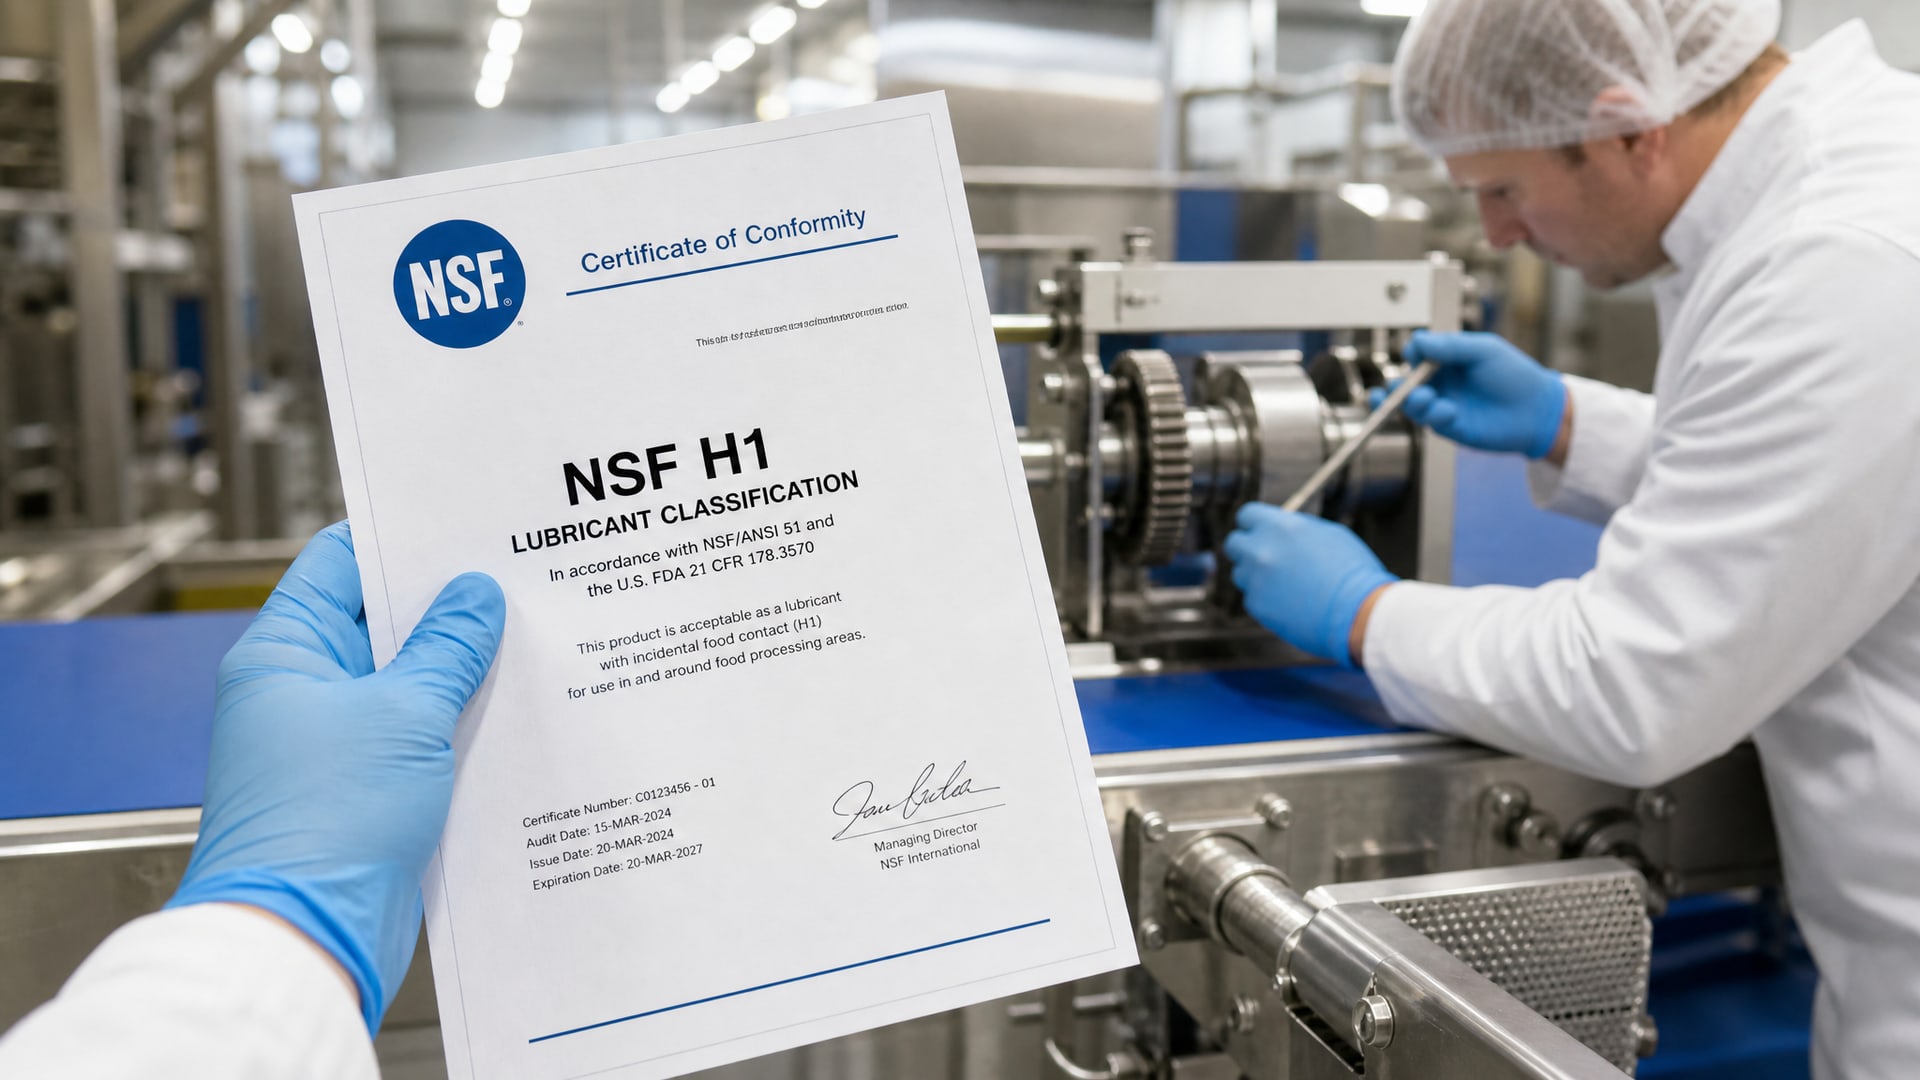
Прежде чем изменять закупки или обучать персонал, убедитесь, что продукт действительно зарегистрирован в нужной категории.
Что нужно запросить у поставщика:
Сертификат NSF H1 - официальное письмо от Национального фонда санитарии с указанием номера регистрации и кода продукта. Этот документ должен содержать точное название средства, производителя и дату регистрации.
Техническое описание (TDS) - лист технических данных с указанием вязкости, NLGI-класса (если это пластичная смазка), температурного диапазона, типа базового масла и присадок.
Декларация или сертификат соответствия ISO 21469 - если поставщик претендует на международный статус. Это подтверждение, что производство соответствует гигиеническим требованиям.
Совместимость с материалами оборудования - информация о том, не разбухают ли уплотнители и прокладки от смазки, особенно если на вашем производстве используются нестандартные эластомеры.
Когда все документы собраны, согласуйте выбор со своим поставщиком и техническим отделом. Эксперты NLGI рекомендуют именно этот путь: работать через одного надежного поставщика, который может подтвердить правильность выбора и помочь с методикой внедрения. Это снижает риск ошибок и упрощает управление запасами.
Промывка оборудования: пошаговый порядок перехода
Второе распространенное заблуждение: думать, что достаточно просто слить старую смазку и залить новую.
На самом деле остатки старого продукта могут загрязнить новую H1-смазку и привести к потере ее свойств или попаданию неопасного остатка в пищу. Вот почему промывка - критический этап.
Подготовка и планирование
Перед началом промывки определите, какое оборудование требует переходы. Обычно это узлы, которые соприкасаются с пищей или находятся над линией обработки: редукторы, насосы, направляющие, подшипники валов. Составьте перечень и согласуйте с операторами техническое окно - время, когда линия может быть остановлена.
Процесс промывки центральной масляной системы
Если оборудование работает на циркуляционной системе (редуктор, гидросистема, компрессор), то порядок следующий:
Запустите оборудование и прогрейте систему до рабочей температуры (обычно 50–60 °C). Это помогает старому маслу течь свободнее и полнее вытекать.
Отключите оборудование и дайте маслу стечь в сборный резервуар. Слейте максимально, пока жидкость еще теплая.
Снимите и замените все фильтры, включая защитные сетки. Это препятствует попаданию старых загрязнений в новую смазку.
Залейте промывочный пищевой состав (примерно 10–20 % от объема системы) и циркулируйте его через оборудование минимум 1 час. Специальные промывочные агенты разработаны так, чтобы размягчить отложения и вынести их с потоком.
При видимых признаках загрязнения (темный цвет, посторонние частицы) повторите цикл промывки.
Слейте промывочный агент и еще раз замените фильтры.
Затем залейте рекомендованную H1-смазку нужной вязкости и класса консистенции.
Промывка локальных узлов
Для узлов, смазываемых вручную или локальными системами (подшипники, направляющие, петли дверец):
Используйте специальный очиститель для удаления остатков старой смазки. Для очистки оборудования перед переходом на H1 смазки используйте очиститель, который имеет пищевой допуск NSF H1 - это гарантирует, что вы не добавите новое загрязнение при подготовке.
Протрите детали чистой тканью, дайте высохнуть.
Нанесите новую пластичную смазку тонкой пленкой, избегая избытка. После сборки узла излишки смазки аккуратно убирают.
Система маркировки и предотвращения перекрестного загрязнения
Когда оборудование промыто и переведено на H1-смазку, главная задача - не допустить, чтобы работник вернул обычную смазку на это место.
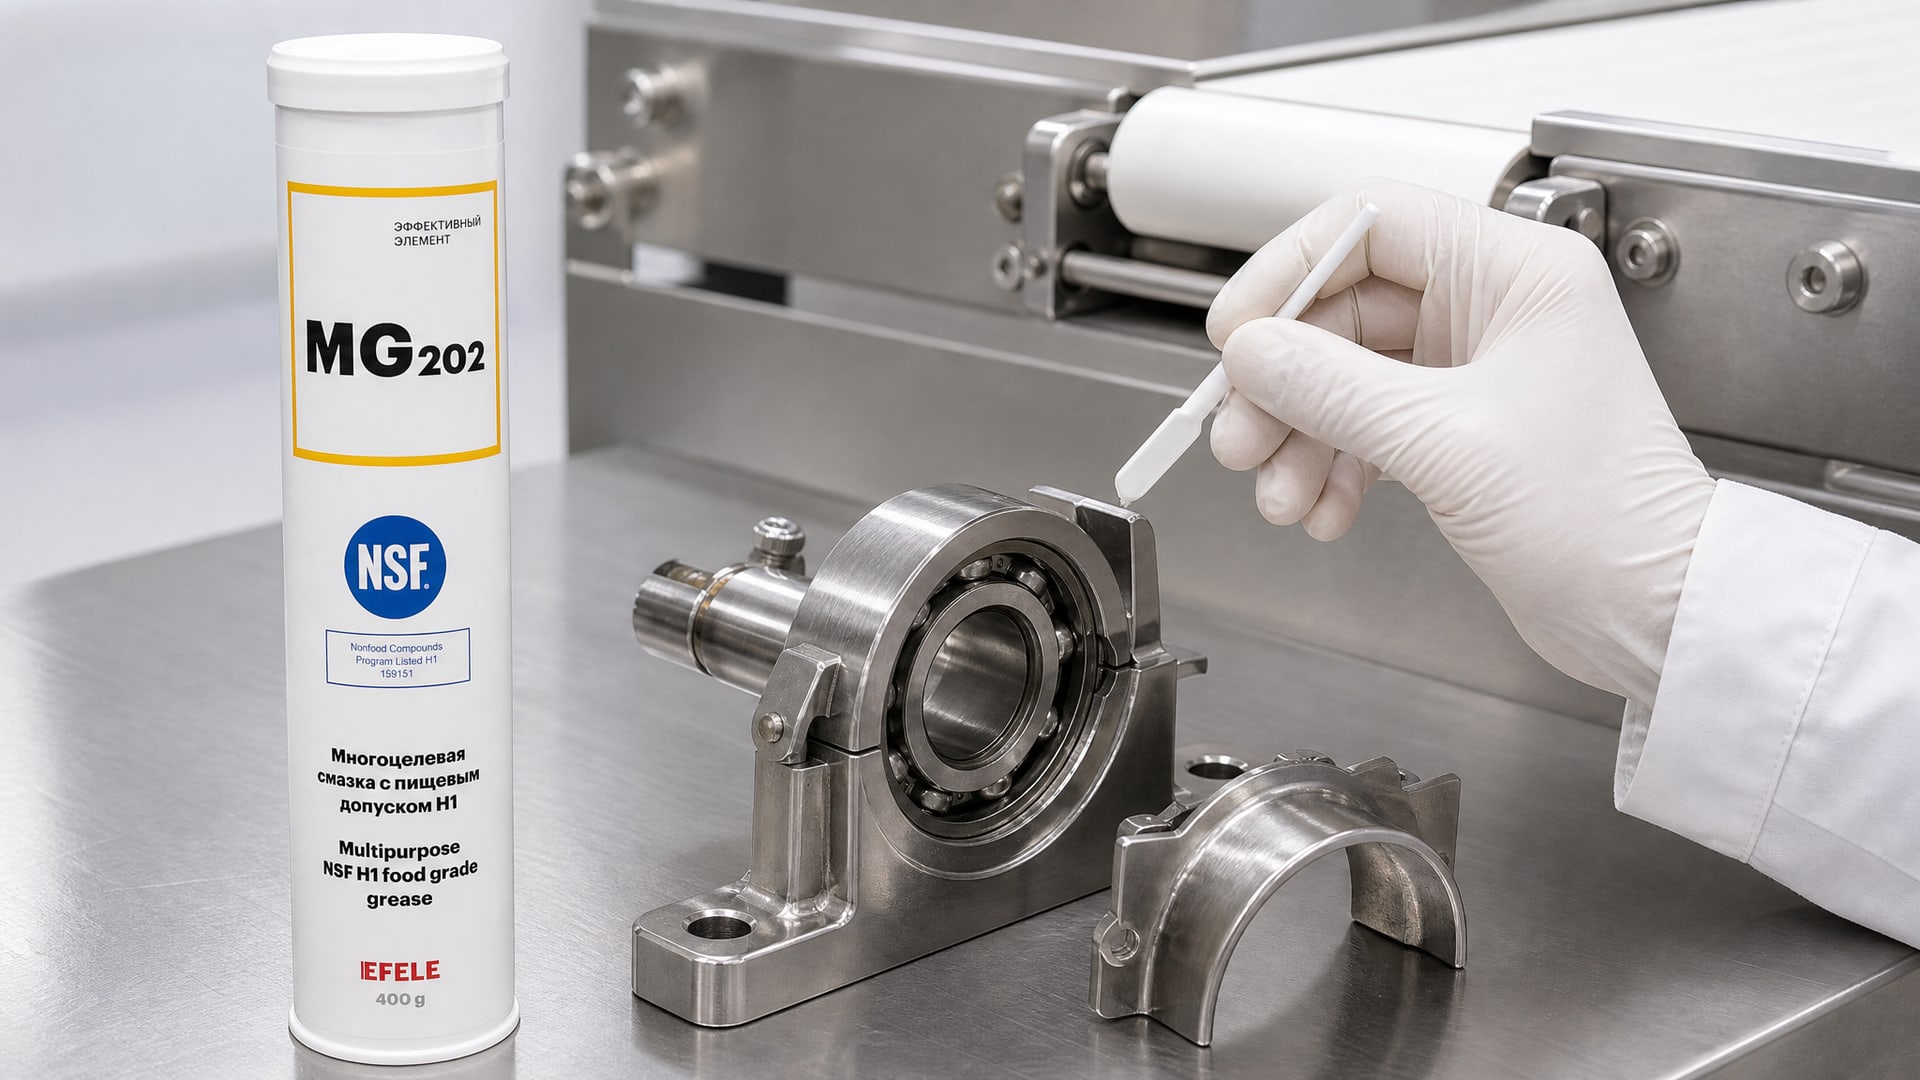
Эксперты рекомендуют многоуровневую систему контроля.
Маркировка точек смазки
Присвойте каждой точке смазки (подшипнику, узлу редуктора, направляющей) номер или буквенный код.
Разместите наклейку рядом с точкой со скоростью: «H1», «смазка EFELE MG-202», название смазки, дата последней смазки.
Используйте цветовую схему: например, желтый цвет для H1-узлов, красный для узлов, требующих специальных смазок, зеленый для остальных.
Управление инвентарем и запасами
Выделите отдельный шкаф или полку для H1-смазок. Никогда не смешивайте их с обычными смазками, даже если они похожи по консистенции.
На каждую выдачу ведите журнал: кто взял смазку, для какого узла, дата. Это помогает отследить источник проблемы, если что-то пойдет не так.
Используйте маркированное оборудование для заправки: специальные насосы, лейки, шприцы только для H1-смазок. Обычные инструменты должны быть уничтожены или четко помечены как «не для H1».
Обучение и процедуры
Проведите сессию обучения для операторов и техников: объясните, что такое H1, почему это важно, какие смазки используются для каких узлов.
Оставьте на рабочем месте инструкцию с фотографиями: где берется смазка, как она наносится, какие инструменты используются.
Включите проверку соответствия маркировке в План профилактического обслуживания (ППМ). Ежемесячно или ежеквартально проверяйте, что на каждом узле правильная смазка.
Что выбирать: вязкость, температурный диапазон и совместимость
Заблуждение номер три: думать, что любая H1-смазка подойдет для любого узла.
На самом деле нужно учитывать много факторов.
Выбор вязкости масла
Для циркуляционных систем выбор вязкости зависит от типа оборудования и нагрузки:
ISO VG 32–46 используется в системах с мягкими зазорами, низкой нагрузкой, высокой скоростью (насосы, моторы).
ISO VG 68–100 подходит для редукторов с умеренными нагрузками и средней скоростью.
ISO VG 150 и выше - только для редукторов с высокими нагрузками и низкой скоростью вращения.
Проверьте техническое описание оборудования и рекомендации производителя. Если информация отсутствует, посоветуйтесь с поставщиком смазки.
Класс консистенции пластичной смазки
Для пластичных смазок классификация идет по NLGI:
NLGI 0, 1 - мягкие смазки для подвижных узлов, скоростных подшипников, направляющих при частых движениях.
NLGI 2 - универсальная консистенция для большинства узлов: подшипников, шарниров, сочленений.
NLGI 3 - плотные смазки для вертикальных узлов, высоконагруженных подшипников, мест с вибрацией.
Обратите внимание: класс NLGI - это не мера «липкости», а обозначение консистенции (от мягкого жира к более плотному). Выбирайте класс по типу узла, а не по названию смазки.
Температурный диапазон
Каждая H1-смазка имеет верхний и нижний пределы рабочей температуры. Если узел смазывается в холодильной камере (-15 °C) или рядом с печью (60 °C), выбранная смазка должна работать в этом диапазоне. Ищите в техническом описании строки вроде: «Рабочая температура: от -10 до +80 °C».
Совместимость с материалами
Уплотнители, прокладки, эластомеры могут реагировать на новую смазку. Синтетические смазки часто более агрессивны к резине, чем минеральные. Попросите у поставщика информацию о совместимости с материалами вашего оборудования. Если сомневаетесь, нанесите новую смазку на тестовый узел и наблюдайте 2–3 недели.
Роль поставщика и контроль качества после внедрения
Экспертные рекомендации NLGI подчеркивают, что внедрение H1-смазок - это не одноразовое действие, а начало нового режима работы.
После первой смазки нужен постоянный контроль.
Работа с поставщиком
Выбирайте поставщика, который не просто продает смазку, но готов участвовать в процессе: консультирует по выбору, помогает с расчетом объемов, предоставляет обучение, оставляет контакт для вопросов. Хороший поставщик будет требовать от вас перечень узлов и условия работы - это знак, что он серьезно относится к подбору.
Визуальный контроль
После недели работы на H1-смазке осмотрите узлы:
есть ли вытекание смазки из уплотнений;
изменился ли цвет смазки (потемнение говорит о перегреве или окислении);
видны ли следы загрязнения (песок, стружка);
не произошло ли разбухания резиновых прокладок.
Анализ проб смазки
Если оборудование критично для производства (главный редуктор линии), рекомендуется брать пробу смазки через месяц работы и отправлять на лабораторный анализ. Это поможет выявить проблемы рано: окисление, присутствие воды, содержание механических примесей.
Часто задаваемые вопросы
Можно ли использовать обычную смазку в узле, если туда редко попадает пища?
Нет. H1-допуск нужен именно потому, что в некоторые дни будет попадание, а в другие - нет. Вы не можете предсказать, когда произойдет утечка или перезаливка. Поэтому все оборудование, где существует хоть малейший риск контакта, должно работать на H1-смазке. Это убирает вариативность и гарантирует соответствие требованиям.
Промывка берет много времени. Можно ли просто заменить смазку без промывки?
Эксперты против такого подхода. Остатки старой смазки смешаются с новой H1-смазкой и нарушат ее свойства. Если старая смазка была минеральной, а новая синтетической, они могут вообще несовместимы. Кроме того, загрязнения из старой смазки перейдут в новую и ускорят ее деградацию. Промывка занимает 1–2 часа на небольшой системе - это время окупится долгой работой без проблем.
Какую H1-смазку выбрать для редуктора, если в техническом описании редуктора не указана вязкость?
Обратитесь к производителю редуктора или к поставщику смазок. Обычно редукторы работают на ISO VG 68–100 (для средних нагрузок) или ISO VG 150–220 (для высоких). Если позвоните производителю редуктора, они подтвердят вязкость. Поставщик смазки может помочь подобрать эквивалент.
Нужна ли документация при переходе на H1?
Да. Как минимум: сертификат смазки H1, журнал выдачи смазок, список узлов с маркировкой, инструкция по применению для персонала. Это не только помогает контролировать процесс, но и защищает вас в случае проверки. Органы надзора обычно просят именно эти документы.
Сколько стоит переход на H1?
Цена зависит от размера производства и количества узлов. Основные расходы: новая смазка (примерно на 10–20 % выше обычной), промывочный агент, новые фильтры, маркировка и наклейки. На небольшом производстве это 50–150 тыс. руб., на крупном - выше. Однако это разовые затраты, а экономия на проблемах с браком и санкциях окупает их за год-два.
Заключение
Переход на смазки с допуском H1 - это не просто замена материала, а внедрение нового режима управления смазкой. Ключевые моменты: убедитесь, что продукт действительно зарегистрирован в категории H1, промойте оборудование перед переходом, создайте систему маркировки и контроля, обучите персонал и выберите надежного поставщика. Процесс требует внимания к деталям и согласованности всех служб, но результат - стабильное производство без рисков загрязнения пищи и санкций контролирующих органов.
Ваш следующий шаг: составьте перечень оборудования, которое нужно переводить на H1, согласуйте его с техническим отделом, запросите у поставщика документы на рекомендуемые смазки и планируйте промывку поэтапно. Начните с узлов, ближайших к линии обработки пищи, затем переходите на вспомогательное оборудование. Это позволит минимизировать простои и риски.