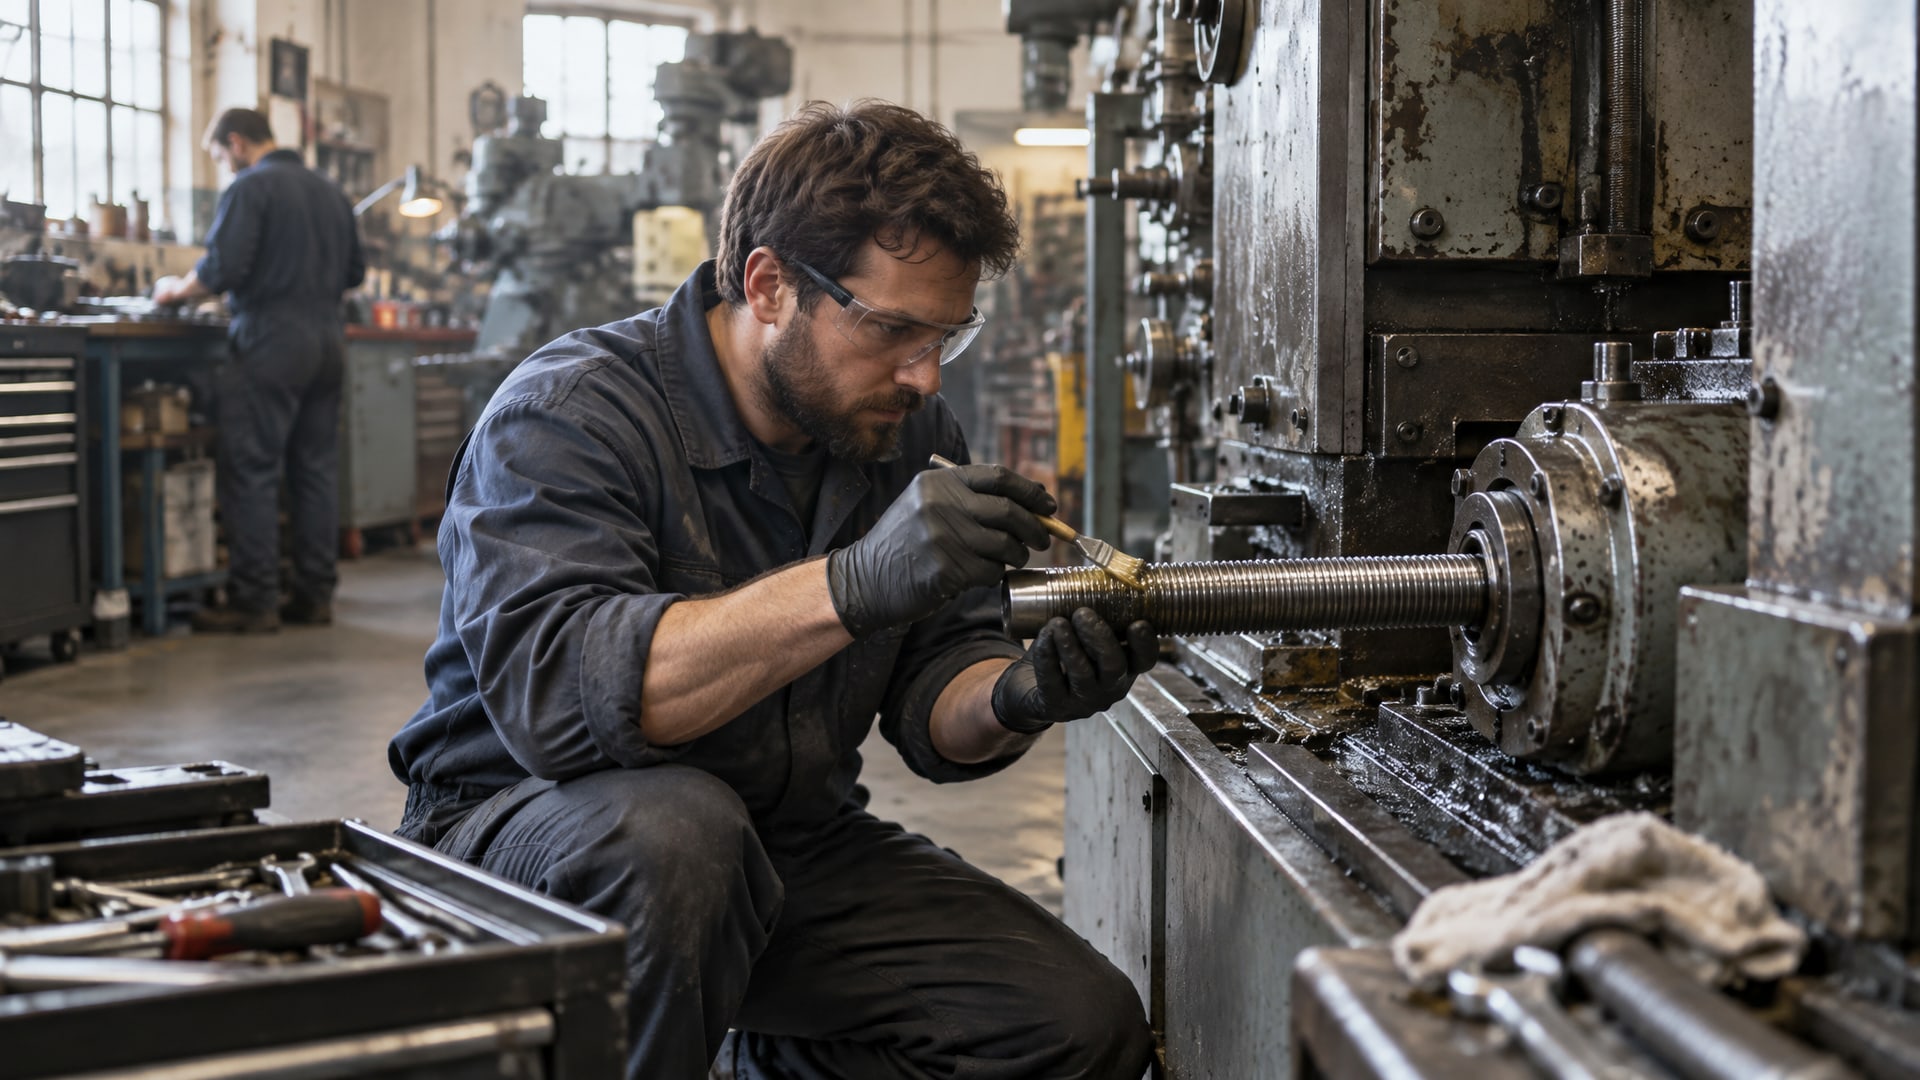
При защите цилиндрических узлов от коррозии и износа часто возникает парадокс: полное покрытие детали может привести к браку, если не оставить зоны для сборки, смазки и эксплуатации. Технологические отверстия в покрытии - это осознанная часть стратегии защиты, а не дефект производства. Выбор того, какие торцевые поверхности, резьбовые участки и кромки оставить открытыми, зависит от условий эксплуатации, типа узла и требуемой долговечности покрытия. Статья рассказывает, как инженеру и закупщику грамотно определить границы защитного слоя, учитывая среду, совместимость материалов и нормативные требования стандартов ISO 12944.
Целевая аудитория - технические специалисты, инженеры и закупщики промышленного сектора, которые отвечают за выбор и контроль антикоррозионных и адгезионных систем для металл-эластомерных соединений, гидроцилиндров и валов.
Основные категории среды и выбор защитной системы
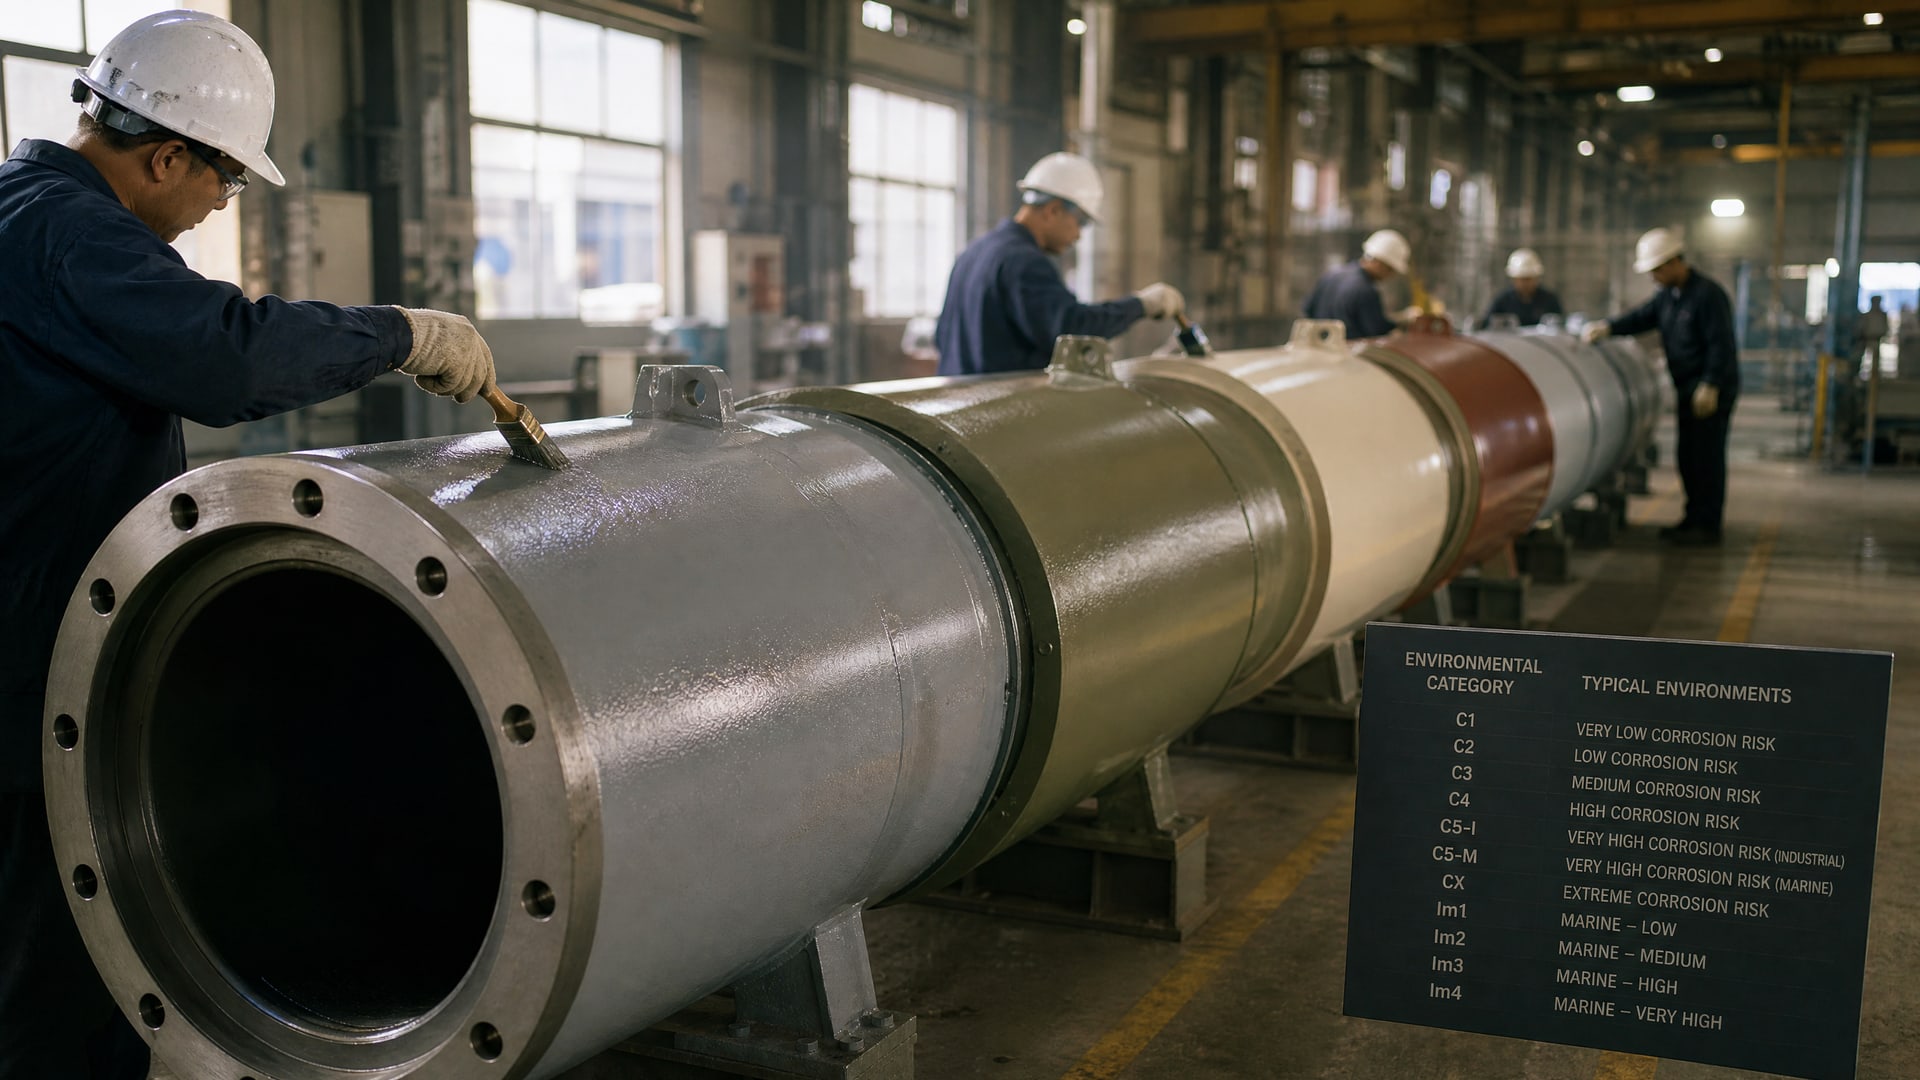
Стандарт ISO 12944 устанавливает связь между окружающей средой, требуемой долговечностью покрытия и параметрами защитной системы.
В нем выделены категории коррозионной среды: C1 (слабая), C2 (умеренная), C3 (средняя), C4 (высокая), C5 (очень высокая) и специальные категории Im1–Im4 (морские и атмосферные условия), а также CX (экстремальные). Для каждой категории установлены уровни долговечности: L (низкая), M (средняя), H (высокая) и VH (очень высокая).
Цилиндрический узел, работающий в цехе с маслами, агрессивными жидкостями или на улице, требует выбора не только правильного типа покрытия, но и толщины сухой пленки. Если деталь контактирует с минеральным маслом или СОЖ, то маскирование отверстий для смазочных портов необходимо, иначе в углублении может скапливаться жидкость и провоцировать коррозию под пленкой. Если узел эксплуатируется во влажной атмосфере (C3–C4), то торцевые срезы стекловолокна или металла имеют повышенный риск расслаивания пленки, и там нужна дополнительная маскирующая лента или локальное уплотнение.
Подход должен быть системным: сначала определить категорию среды по ISO 12944, затем выбрать требуемый уровень долговечности (исходя из бизнес-сценария: замена через 5 лет или через 20?), потом - тип и толщину слоя. Только после этого вернуться к геометрии детали и спланировать, какие зоны оставить открытыми, чтобы не мешать сборке и функционированию.
Селективное нанесение: маскирование, контроль толщины и дефекты
Селективное покрытие - это не просто частичное окрашивание «где нужно».
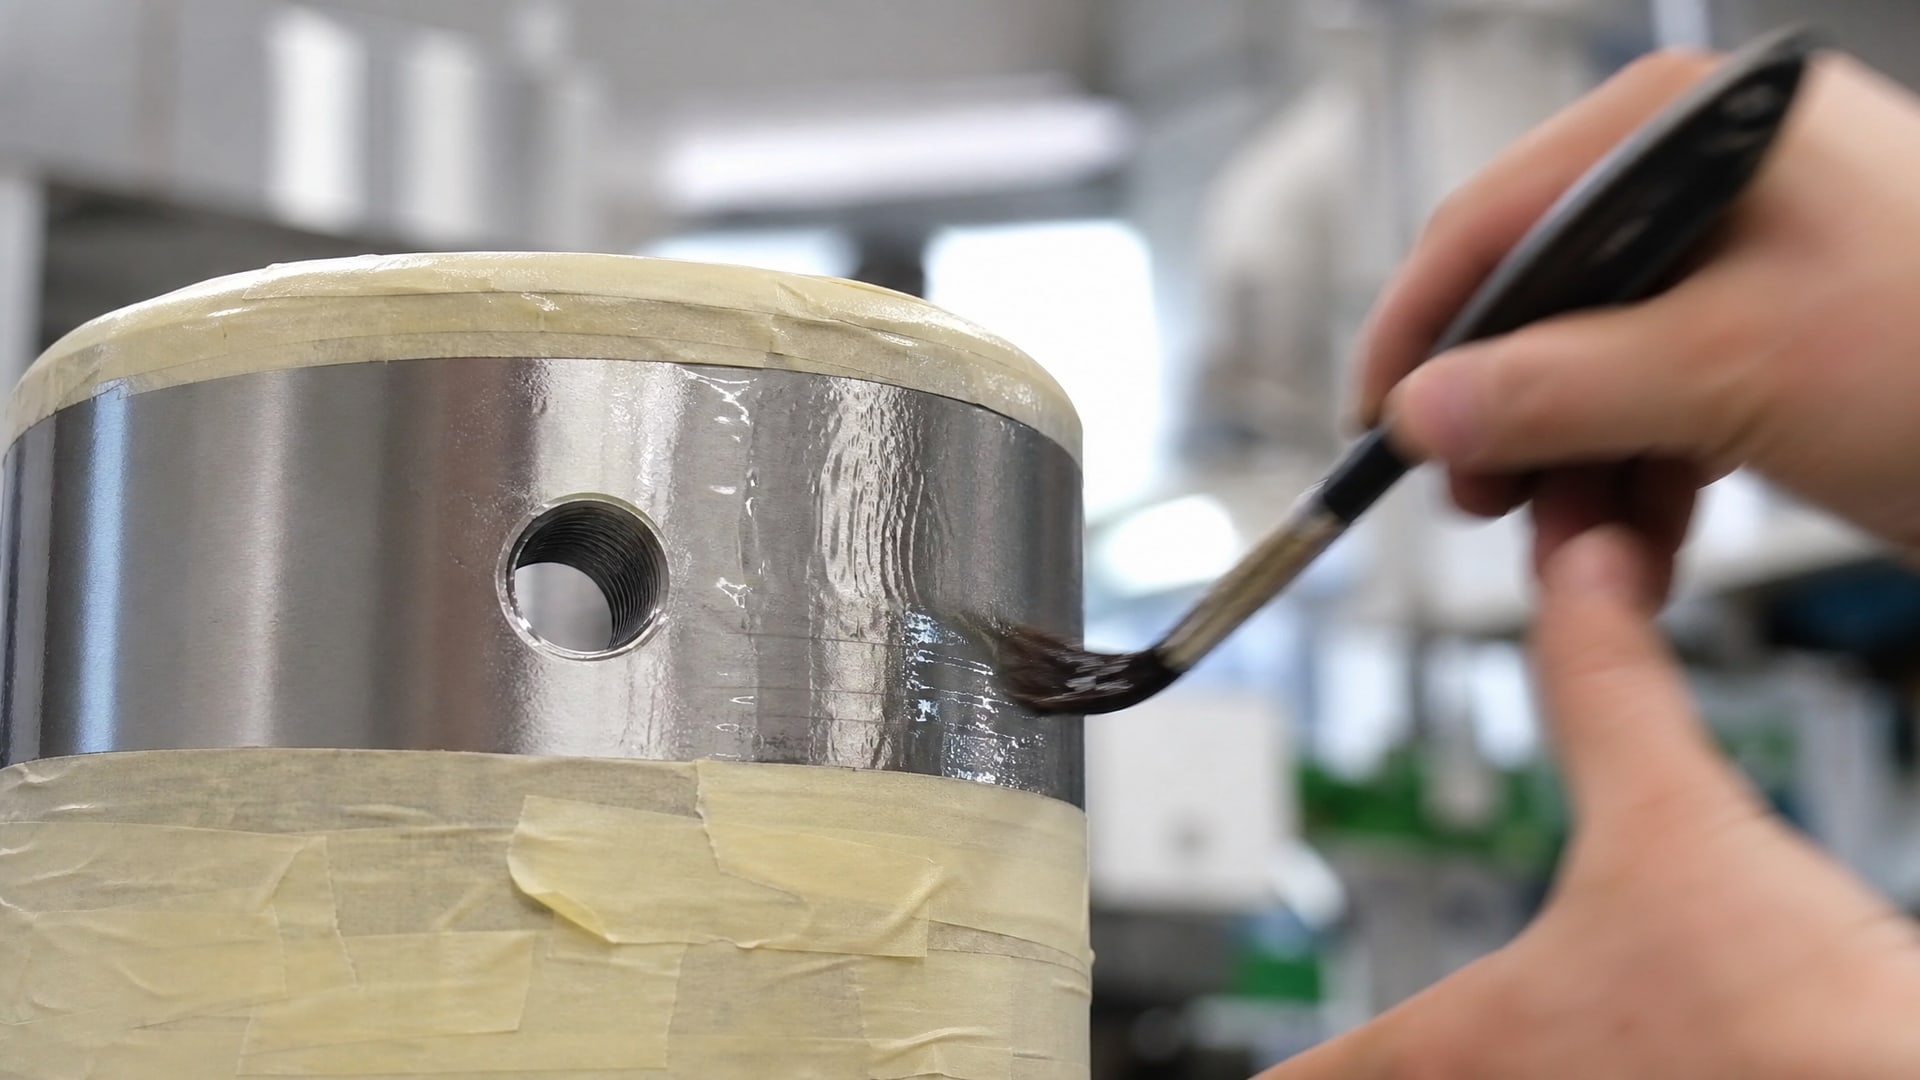
Это процесс, в котором маскирование, нанесение, отверждение и инспекция работают как единая цепочка. Нарушение на любом этапе приводит к отказу.
Типовые технологические отверстия, которые оставляют открытыми: - Резьбовые скважины и шпильки (чтобы не затруднить сборку крепежом). - Смазочные порты и каналы (чтобы не перекрыть подвод консистентной смазки или масла). - Кабельные вводы и разъемы (если они металлические и находятся под окружающей средой, их обрабатывают отдельно либо оставляют для последующей защиты герметиком). - Торцевые срезы цилиндра (если они не критичны по коррозии, так как полное покрытие торца часто приводит к отслаиванию пленки из-за разности коэффициентов расширения при температурных циклах).
При маскировании используют полиэстеровую ленту, воск, пластиковые заглушки или силиконовые колпачки. Ключевой момент - граница маски должна быть прямой и четкой; если лента приклеена неплотно, капли и туман покрытия подтекут под нее, создав шероховатость и дефект адгезии. После снятия маски на этом месте образуется уступ, где осядет влага и начнет развиваться коррозия.
Толщина сухой пленки для маслостойких адгезионных систем составляет обычно 12,7–50,8 мкм, в зависимости от назначения (просто связующий слой или полноценная защита). Избыточная толщина - это ошибка: она замедляет сушку, может привести к смещению пленки при последующей сборке или вулканизации резины и сказывается на однородности свойств. Тонкий равномерный слой - вот к чему стремиться при селективном нанесении.
Контроль дефектов включает визуальный осмотр после отверждения (нет ли трещин, пузырей, потеков), измерение толщины пленки электронным толщиномером и испытание адгезии. На границе маски, в углах и вблизи торцов часто возникают наплывы и полосы - это нормальные дефекты селективного нанесения, но их нужно выявить и оценить, имеют ли они критичное влияние на функцию узла.
Подготовка поверхности как основа адгезии
Ни одно маслостойкое покрытие не будет держаться на детали, если на ней остались консервационные масла, режущая жидкость или оксидные наслоения.
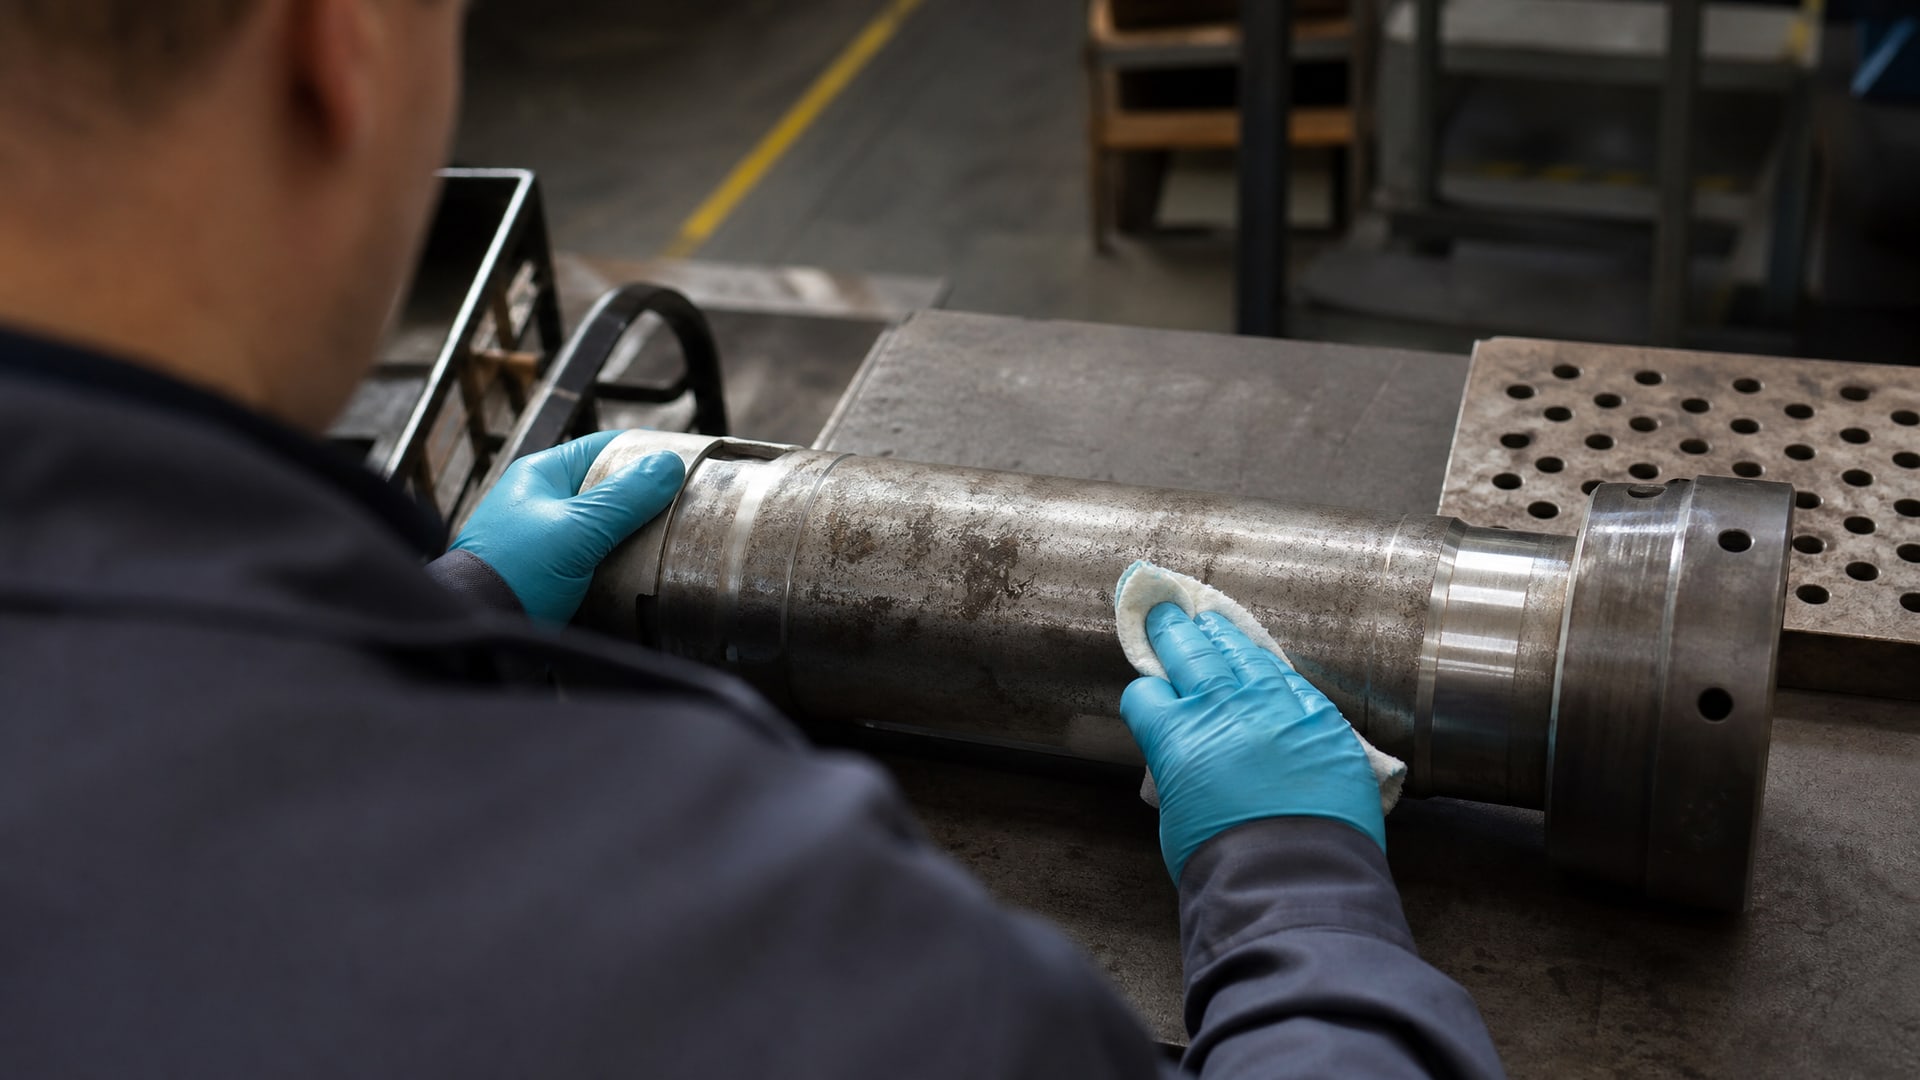
Стандартная подготовка включает несколько этапов.
Обезжиривание. Удаляют технические масла, смазки и жиры растворителем (ацетон, метилэтилкетон) или щелочной очисткой. После щелочной ванны обязательна промывка водой и просушка, иначе остатки щелочи повредят покрытие изнутри. Растворитель эффективнее, но он летучий и требует хорошей вентиляции.
Удаление коррозии и окалины. Для стали используют механическую обработку (пескоструйная очистка, щетки, микрошлифование) или химическое травление. Химическое травление медленнее и требует контроля времени, но более щадящее для тонких деталей. После травления нужна пассивация - тонкий слой фосфата или оксида, чтобы замедлить повторное окисление.
Контроль чистоты. Перед нанесением покрытия поверхность должна быть абсолютно сухой и свободной от пыли. Если в цехе работает сварка рядом, и металлическая пыль осела на деталь, нужна финальная протирка или продувка воздухом.
Пренебрежение этим этапом - самая частая причина отказа маслостойкого покрытия в поле. Деталь выглядит чистой визуально, но под микроскопом видны остатки масла, и пленка начинает отслаиваться через несколько месяцев эксплуатации.
Двойная полимеризация: когда она имеет смысл
В технических листах маслостойких адгезионных систем встречаются рекомендации как по одинарной сушке при комнатной температуре (обычно 30 минут и более), так и по ускоренной полимеризации при повышенной температуре.
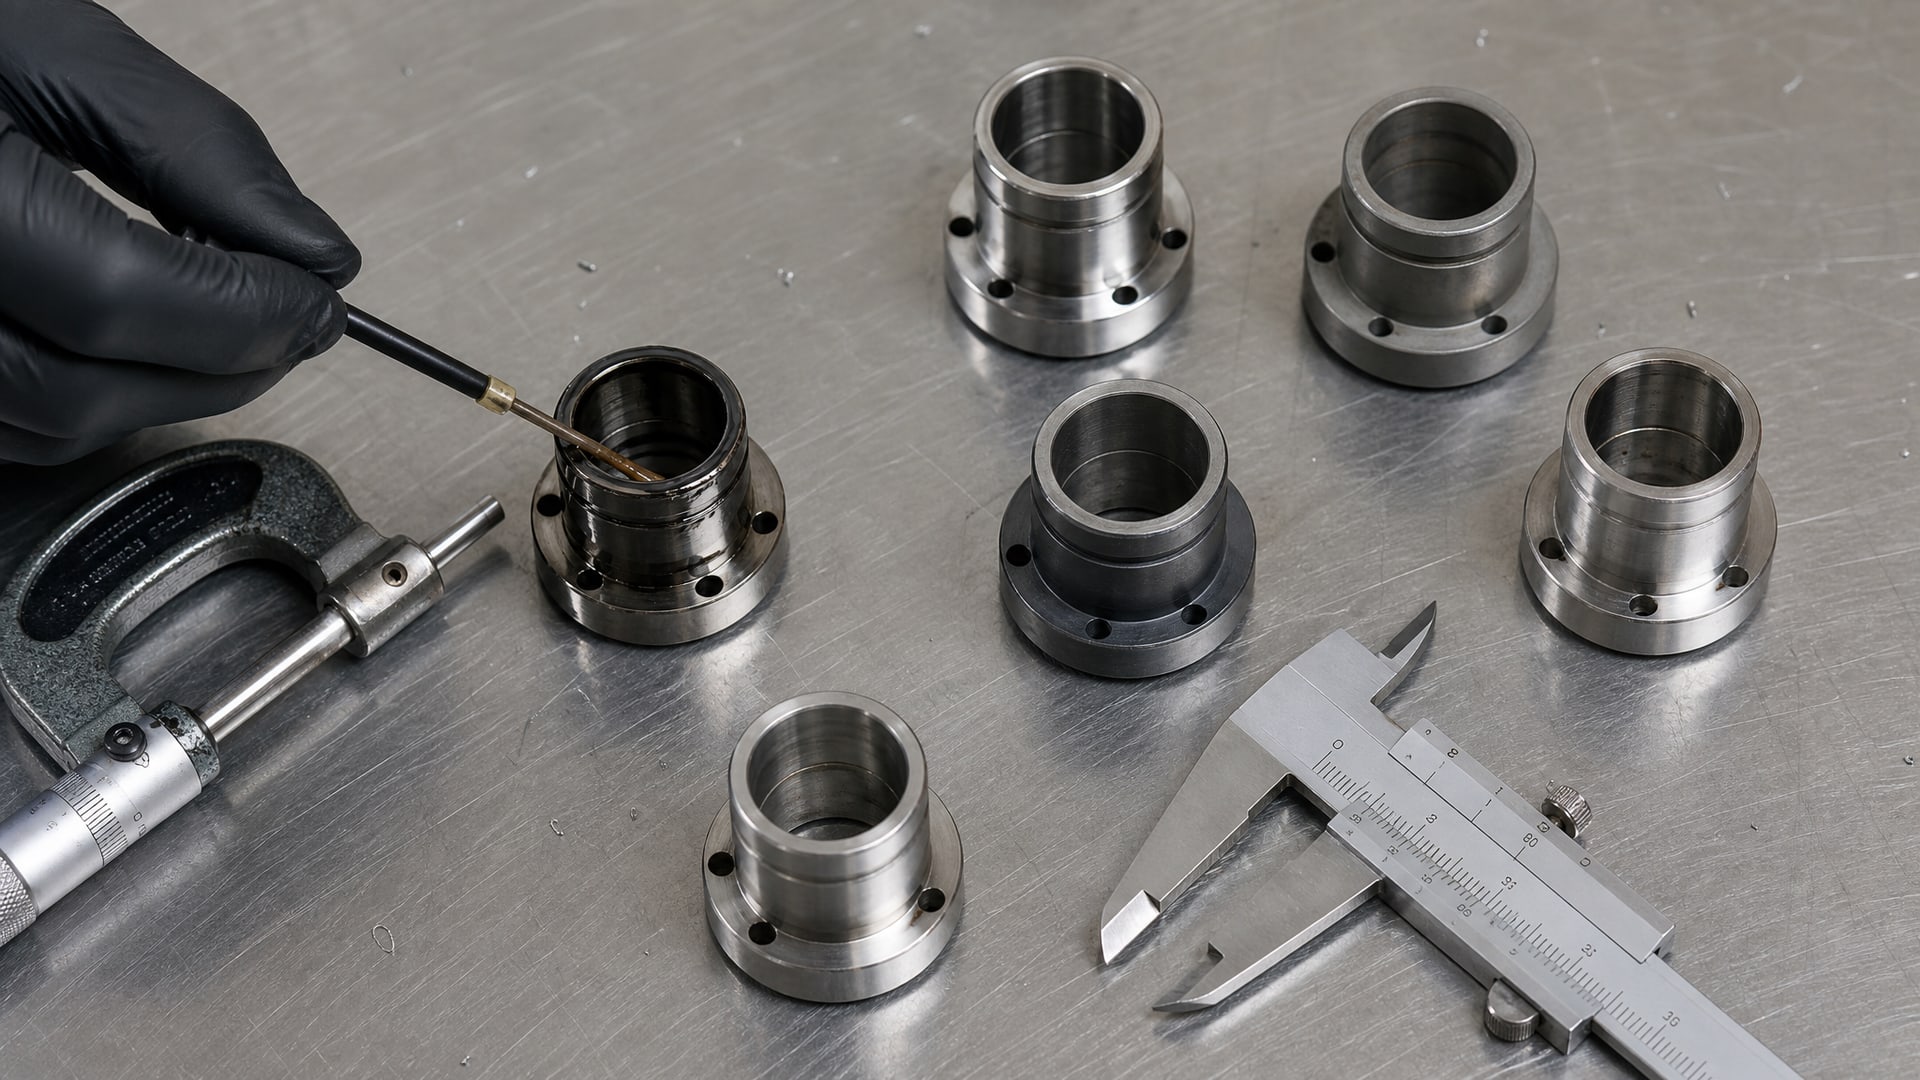
Двойная полимеризация - это цикл, в котором деталь сначала выдерживают при одной температуре, потом поднимают температуру и держат дольше. Зачем это нужно?
Двойная полимеризация ускоряет процесс (вместо 24 часов при 20 °C получают полное отверждение за 2–3 часа при градиентном подъеме до 90 °C) и улучшает межслойную адгезию, если наносят несколько слоев. Однако не для всех систем это обязательно и даже желательно. Если покрытие уже хорошо полимеризуется при комнатной температуре и деталь не требует срочного запуска в производство, одинарная сушка себя оправдывает: меньше тепловых напряжений в материале, меньше риск коробления тонкостенных деталей.
На практике двойную полимеризацию применяют, когда нужно: - минимизировать цикл времени (серийное производство); - достичь наивысшей межслойной адгезии перед нанесением следующего слоя или вулканизацией резины; - гарантировать полноту отверждения глубоких полимеризуемых материалов в толще пленки.
Каждый выбор должен быть обоснован техническими требованиями и согласован с производителем материала; авторитетные техлисты явно указывают режим (временная зависимость, температура) или альтернативные варианты.
Маслостойкие системы для контакта с резиной и гидравликой
Когда цилиндрический узел содержит уплотнение (манжету) из резины и контактирует с минеральным маслом или синтетической гидравлической жидкостью, требуется особая стратегия защиты металлической поверхности.
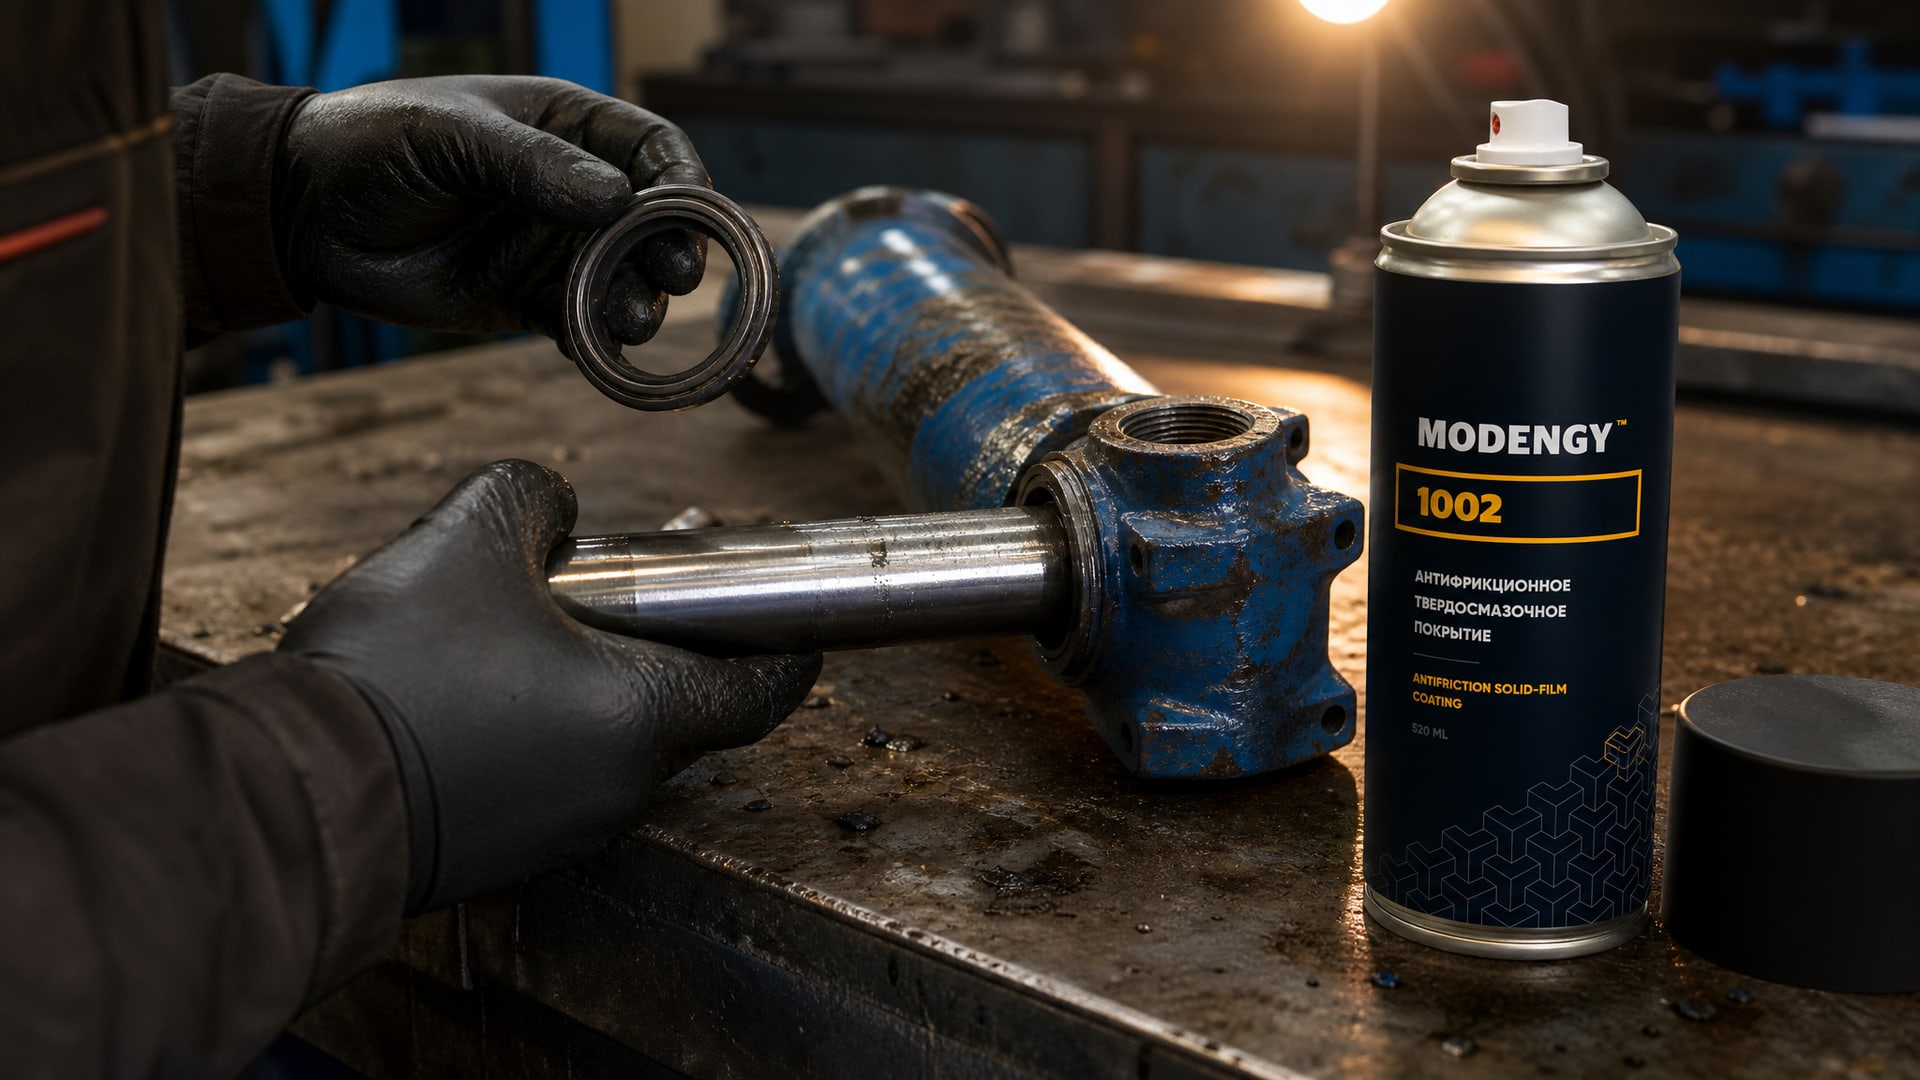
Не всякое эпоксидное покрытие совместимо с резиной: некоторые составы вызывают разбухание или растрескивание эластомера.
Маслостойкие адгезионные системы, разработанные специально для такого контакта, обладают следующими признаками: - В техдокументации явно указана совместимость с вулканизованной резиной (EPDM, нитрил, силикон). - Заявлена стойкость к погружению в минеральное масло в течение определенного времени (часто 168 часов при 100 °C). - Толщина сухой пленки отдана в двух диапазонах: для обычной адгезии (12,7–25,4 мкм) и для приклеивания вулканизованной резины (25,4–50,8 мкм). - Указаны требования к подготовке поверхности: удаление защитных и режущих масел, механическая или химическая очистка, удаление ржавчины и оксидов.
Торцевые поверхности и края манжетных пазов часто остаются открытыми, так как полное их покрытие затруднит посадку резины и может привести к перекосу. Однако в зоне контакта манжета–металл (в паре вращения) маслостойкое покрытие предотвращает фреттинг и задиры, которые вызывают утечку.
Применение антифрикционных покрытий, таких как MODENGY 1002, позволяет создать дополнительный смазочный слой в зонах, где традиционные жидкие масла неэффективны или вымываются под нагрузкой, особенно если цилиндр работает с рывками или стартует с холода. Такое сочетание маслостойкого адгезионного слоя и антифрикционного поверхностного слоя обеспечивает комплексную защиту от износа и коррозии.
Технологические отверстия: стратегия и типовые примеры
Гидроцилиндры и валы с кольцевыми уплотнениями
На штоке гидроцилиндра оставляют открытыми: концевые срезы, резьбовые отверстия для монтажа, дренажные канальцы. Торцевые поверхности манжетных камер маскируют перед покрытием, иначе капиллярный эффект втянет жидкость под пленку, и она начнет отслаиваться. Смазочные порты также маскируют, чтобы туда не попало избыточное покрытие, которое забьет капилляр.
Цилиндры со статорными втулками (фрикционные муфты)
Здесь критична граница между покрытием внешней цилиндрической поверхности и открытым внутренним диаметром, где работает фрикционная пара. Полное погружное покрытие внутреннего диаметра невозможно без разборки узла, поэтому стратегия проста: полностью защищают наружные поверхности (от коррозии во влажной среде), внутренний диаметр оставляют открытым и защищают от коррозии консервационным маслом или хранением в сухом месте, либо наносят локальное масло-вытесняющее покрытие после испытаний на выход из сборки.
Резьбовые участки в условиях морской коррозии (C5-Im3)
На резьбе, которая закрывается крепежом, полное покрытие не требуется. Маскируют 50 мм от конца резьбового участка, оставляя там возможность нормального натяга крепежа. После монтажа крепежа контактные поверхности резьбы дополнительно защищают тонким слоем консистентной смазки или маслом, чтобы замедлить коррозию под головкой винта.
Мониторинг и контроль качества
Каждую границу открытого участка и маски контролируют после отверждения. Ищут: наплывы покрытия, попадание материала под маску, неполное отверждение у кромки, признаки отслаивания. Электронный толщиномер используют на плоских участках, а на скругленных кромках толщину оценивают визуально (по матовости и однородности цвета) или микроскопом.
Часто задаваемые вопросы
Почему не покрыть весь цилиндр полностью - это же надежнее?
Полное покрытие торцевых срезов и резьбовых участков может привести к дефектам сборки, затруднить монтаж крепежа и вызвать отслаивание пленки на торцах из-за разницы коэффициентов теплового расширения между металлом, полимером и краской. На торцах пленка часто трескается при циклических нагрузках и вибрации. Селективное покрытие - компромисс между максимальной защитой уязвимых участков и технологической реальностью производства.
Какая толщина маслостойкого адгезионного слоя считается нормой?
Для адгезионных систем на эпоксидной или полиуретановой основе, предназначенных для контакта с маслом и резиной, рекомендуемая толщина сухой пленки составляет 12,7–25,4 мкм для чистой адгезии (связующий слой) и 25,4–50,8 мкм для приклеивания вулканизованной резины. Избыточная толщина замедляет сушку и может вызвать смещение пленки при последующей обработке. Толщину контролируют электронным толщиномером на нескольких участках после полного отверждения.
Нужно ли дополнительно маскировать края маски после снятия?
Нет, после снятия маски край открытой поверхности обычно имеет уступ глубиной в толщину пленки (десятки микрометров). Если уступ находится в критичной зоне (например, на фланце, где будет давление герметика), его можно слегка отшлифовать или обработать маслом. На нетекущих участках уступ не опасен; его просто оставляют как есть.
Если используется двойная полимеризация, можно ли считать покрытие полностью готовым сразу же после нагрева?
Двойная полимеризация ускоряет отверждение, но полная механическая прочность пленки может продолжать расти в течение нескольких часов после охлаждения, особенно если это эпоксид или полиуретан. Рекомендуется выдержать деталь при комнатной температуре 1–2 часа после завершения цикла нагрева перед началом сборки или монтажа крепежа.
Когда следует применять селективное покрытие вместо полного?
Селективное покрытие применяют, когда нужно защитить определенные зоны детали от коррозии (наружная цилиндрическая поверхность, фланцы), при этом оставляя открытыми функциональные участки (резьба, смазочные порты, внутренние каналы). Это экономит материал, ускоряет маскирование и снижает риск браков, связанных с чрезмерным нанесением покрытия на места, где оно не требуется или мешает сборке.
Заключение
Технологические отверстия в покрытии - это не недостаток, а сознательное решение, основанное на условиях эксплуатации, типе материала и требованиях нормативов. ISO 12944 определяет связь между категорией среды, долговечностью и параметрами защитной системы, но окончательный выбор границ покрытия остается за инженером, который знает геометрию детали, узлов сборки и функциональные ограничения.
Селективное нанесение маслостойких адгезионных покрытий требует дисциплины: подготовка поверхности (удаление масла, очистка от коррозии), прецизионное маскирование, контроль толщины пленки (обычно 12,7–50,8 мкм), соблюдение режима отверждения и проверка качества на границах маски и кромок. Торцевые поверхности и смазочные порты стоят особняком: там чаще всего возникают дефекты, и там нужен усиленный контроль. Выбор между одинарной и двойной полимеризацией зависит от конкретной системы и производственного цикла, а не от общего правила.
Следующий шаг - обратиться к спецификации вашего цилиндрического узла, определить категорию коррозионной среды по ISO 12944 (C1–C5, морские категории), согласовать толщину сухой пленки с производителем адгезионного материала и разработать чертеж маскирования, в котором четко обозначены открытые зоны, границы маски и ожидаемые дефекты (уступы, переходы). Это обеспечит предсказуемый результат и минимизирует переделки в цехе.