При производстве замороженных продуктов оборудование работает в экстремальных условиях: морозильные камеры поддерживают температуру до -40 °C и ниже, а механизмы постоянно испытывают вибрационные нагрузки, циклические перепады температур и контакт с пищевыми остатками. В этой среде обычные минеральные смазки теряют текучесть, загустевают и перестают защищать трущиеся поверхности от износа. Допуск NSF H1 - единственная гарантия, что смазка не повредит продукт и оборудование при случайном контакте с пищей, а ее формула выдержит холод без потери смазывающих свойств.
Статья рассказывает, почему правильный выбор смазочного материала критичен для надежности холодильного оборудования, какие свойства должны быть у состава для морозильных условий, и как предотвратить износ подшипников, редукторов и направляющих на производственных линиях фасовки и заморозки.
Почему обычные смазки не работают в морозильных камерах
Минеральные масла и смазки теряют текучесть при низких температурах из-за кристаллизации парафина в их составе.
Когда оборудование включается в морозильной камере при -35 °C, смазка загустевает до консистенции парафина, прилипает к деталям и фактически прекращает смазывание. Подшипники при холодном пуске работают в режиме сухого трения, что приводит к микроскопическим задирам и началу процесса износа.
При циклических перепадах температуры (морозильная камера - помещение цеха - морозильная камера) минеральная смазка многократно расширяется и сжимается. Это вызывает фреттинг - микроскопическое скольжение поверхностей с вибрацией, которое работает как абразив и за несколько месяцев интенсивной работы может полностью стереть рабочий слой подшипника. Кроме того, при циклических нагреваниях и охлаждениях происходит расслоение масла: легкие фракции испаряются, твердые углеводороды и присадки остаются на поверхности в виде твердого налета, который дополнительно блокирует зазоры.
В условиях интенсивной циркуляции холодного воздуха через редуктор или подшипниковый узел даже загустевшая смазка быстро вымывается воздушным потоком. Металлические поверхности остаются незащищенными и начинают окисляться во влажной атмосфере морозильной камеры. Коррозия протирает масляную пленку дальше и ускоряет разрушение. Переход на синтетические смазочные материалы с низкой температурой кристаллизации решает все эти проблемы одновременно.
Состав и свойства смазок H1 для низких температур
Смазки H1 - это материалы, допущенные к работе на предприятиях пищевой промышленности, где возможен случайный контакт с продуктом.
Буква H означает, что состав безвреден при попадании в пищу в микродозах; цифра 1 указывает на минимальный риск. Эти смазки производят на основе синтетических полиальфаолефинов (ПАО) или полиалкиленгликолей (ПАГ), которые сохраняют вязкость от -40 °C до +150 °C и выше.
ПАО-смазки имеют низкий индекс вязкости по температуре: их текучесть меняется менее резко при нагреве или охлаждении, чем у минеральных. Это означает, что при -40 °C состав остается достаточно жидким для циркуляции в редукторе или подачи в зазоры подшипников через заливные ниппели, а при +80 °C не становится водянистым и не вытекает из зазоров. Для повышения адгезии (прилипаемости к металлу) в формулу добавляют специальные полимерные загустители и присадки, которые образуют молекулярный слой на поверхности даже при ветровом вымывании.
Смазки H1 обычно имеют класс NLGI 2 (консистенция, сравнимая с техническим вазелином) - мягче, чем смазки для высоких температур, потому что холод естественно делает любой материал тверже. Твердые присадки - молибдена дисульфид или ультрадисперсные минеральные фракции - в формулу добавляют экономно, чтобы не превысить пищевые требования и не увеличить износ сетки фильтра в смазочной системе.
Краткая сравнительная таблица показывает различие между подходами:
| Характеристика | Минеральная смазка | Смазка H1 на ПАО |
|---|---|---|
| Температура кристаллизации | от -10 до -15 °C | -40 °C и ниже |
| Вязкость при -40 °C | загустевает до пасты | сохраняет текучесть |
| Вязкость при +80 °C | может стать жидкой | стабильна |
| Адгезия при циклическом охлаждении | теряет пленку | сохраняется |
| Допуск к пищевому контакту | нет | NSF H1 |
Механизмы износа в морозильном оборудовании и роль правильной смазки
На линиях заморозки продуктов основной износ происходит в четырех узлах: подшипниках главного вала, редукторе привода ленты, направляющих и цепной передаче.
Каждый из них испытывает специфический набор нагрузок и требует адекватной смазочной защиты.
Подшипники. При температуре -40 °C вязкость минерального масла возрастает в 10-20 раз. Шарики или ролики в подшипнике перестают катиться и начинают буксовать - это режим так называемого граничного трения, при котором окончательно металл трется о металл через тончайшую молекулярную пленку. За несколько часов в этом режиме на рабочих поверхностях образуются микротрещины, которые со временем разрастаются в задиры. Если вовремя не перейти на смазку, которая остается текучей при -40 °C, подшипник выйдет из строя за сезон морозильной работы.
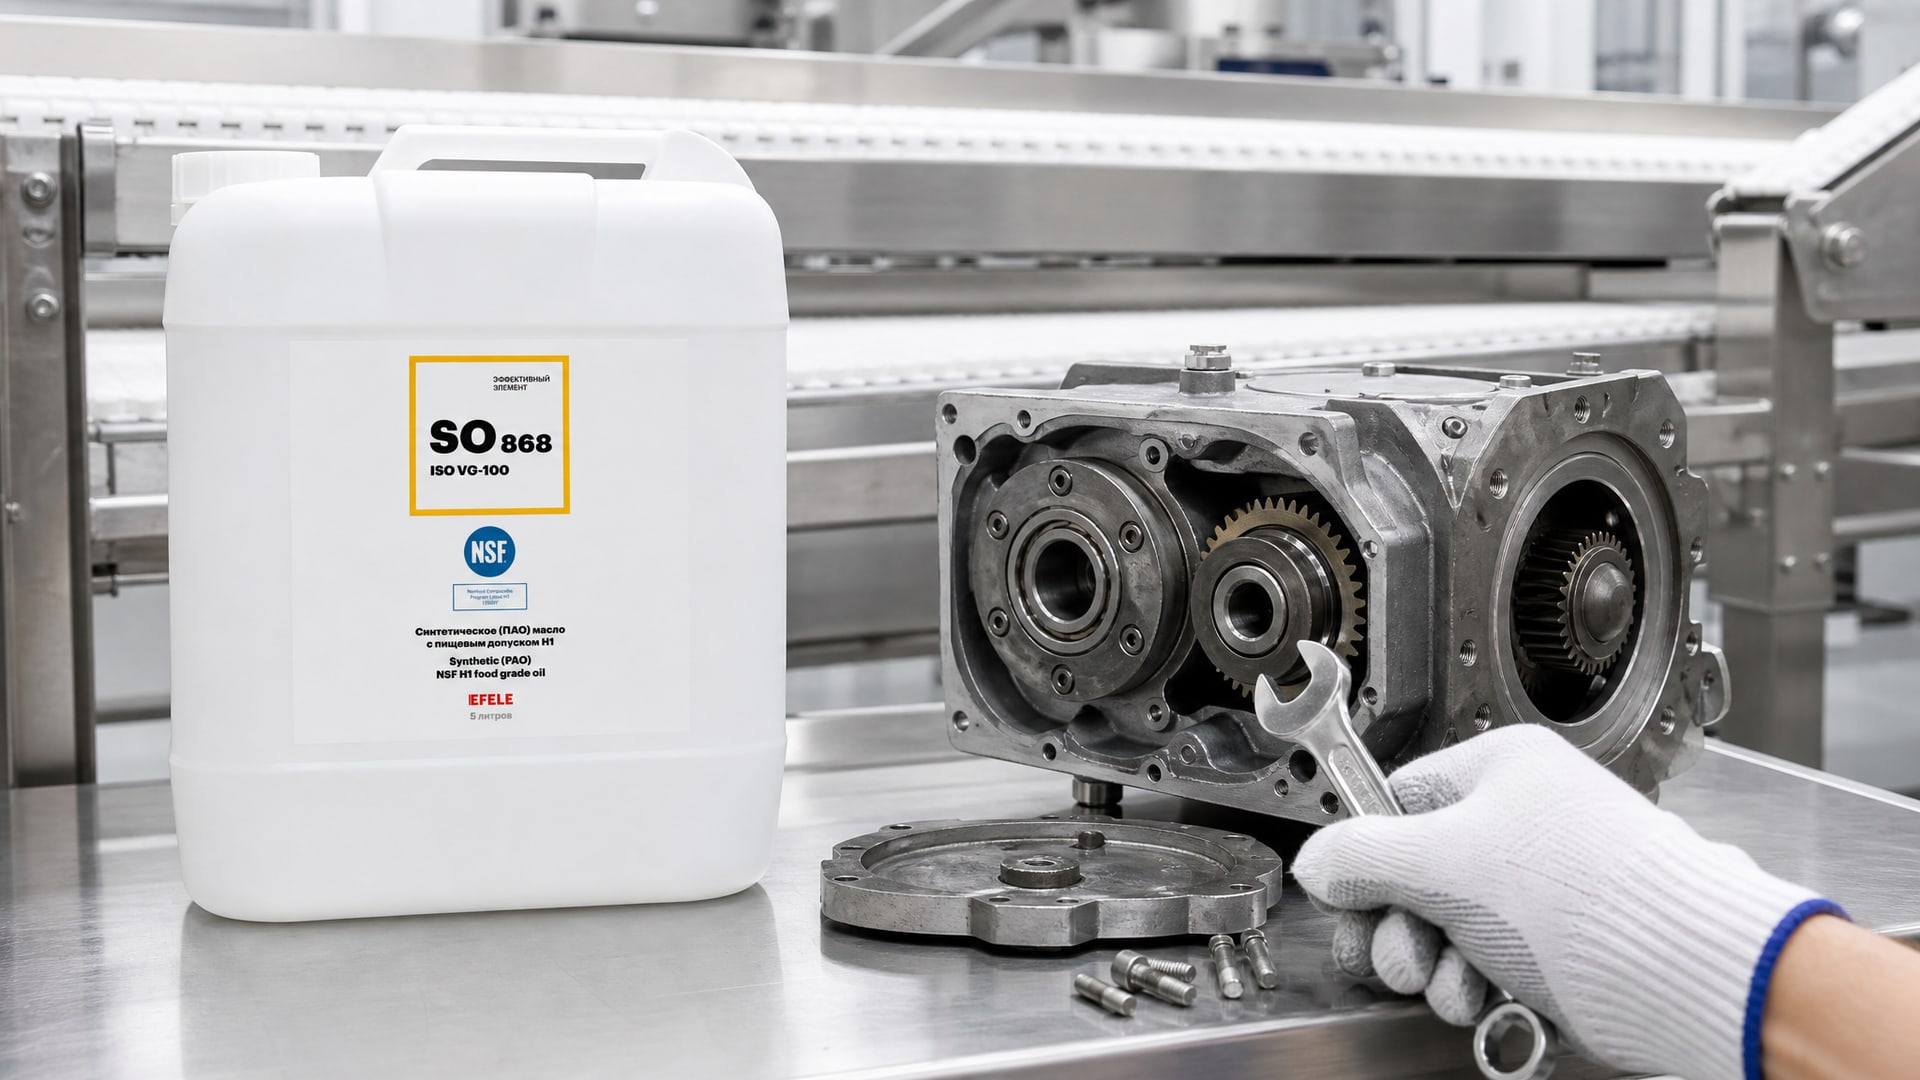
Для подшипников скольжения и качения закупщики используют либо редукторные масла (для циркуляционных систем), либо пластичные смазки (для герметичных подшипниковых корпусов). На морозильном оборудовании применяют синтетическое редукторное масло EFELE SO-868 с допуском NSF H1, которое при низких температурах и высоких нагрузках сохраняет адгезию к деталям редуктора и минимизирует скачки давления в масляных каналах при холодном пуске. Это масло остается текучим при -40 °C, чем предотвращает голодание подшипников во время включения установки.
Редуктор. Червячные и спирально-конические редукторы на морозильных линиях вращаются с нагрузкой в условиях, когда масляная ванна охлаждается до -30…-35 °C. Обычное редукторное масло в таких условиях загустевает, зубья работают почти без смазки, и на первой же паре включения-выключения происходит микроизнос. За полугодие интенсивной работы может накопиться 50-100 микрон износа, что приводит к развитию люфта в зубчатой паре и колебаниям привода ленты.
Синтетические составы сохраняют вязкость во всем рабочем диапазоне и образуют гидродинамическую пленку даже при холодном пуске с нулевой циркуляции. Это снижает начальный износ на 70-80% и продлевает ресурс редуктора с 3-4 лет на 7-8 лет при прежней интенсивности работы.
Направляющие и рельсы. Каретки конвейерных систем скользят по направляющим из закаленной стали. Во время морозильного цикла смазка на рельсе охлаждается и вязкость возрастает. Одновременно сама сталь становится более хрупкой и более восприимчивой к микротрещинам. Если смазка теряет адгезию, металл о металл работает с сухим трением, и за несколько месяцев направляющая покрывается задирами и выбоинами.
Для рельсов и направляющих используют пластичные смазки класса NLGI 2. На морозильном оборудовании прижилась смазка EFELE SG-391 - термо-водостойкая на основе ПАО с допуском NSF H1. Ее адгезия остается высокой при -40 °C, и она образует тонкую дополнительную пленку на металле, которая предотвращает прямой контакт поверхностей при вибрационных нагрузках. Смазку наносят один раз перед началом морозильного сезона тонким слоем по всей длине рельса, и она держится весь сезон без переподсмазки благодаря высокой адгезии.
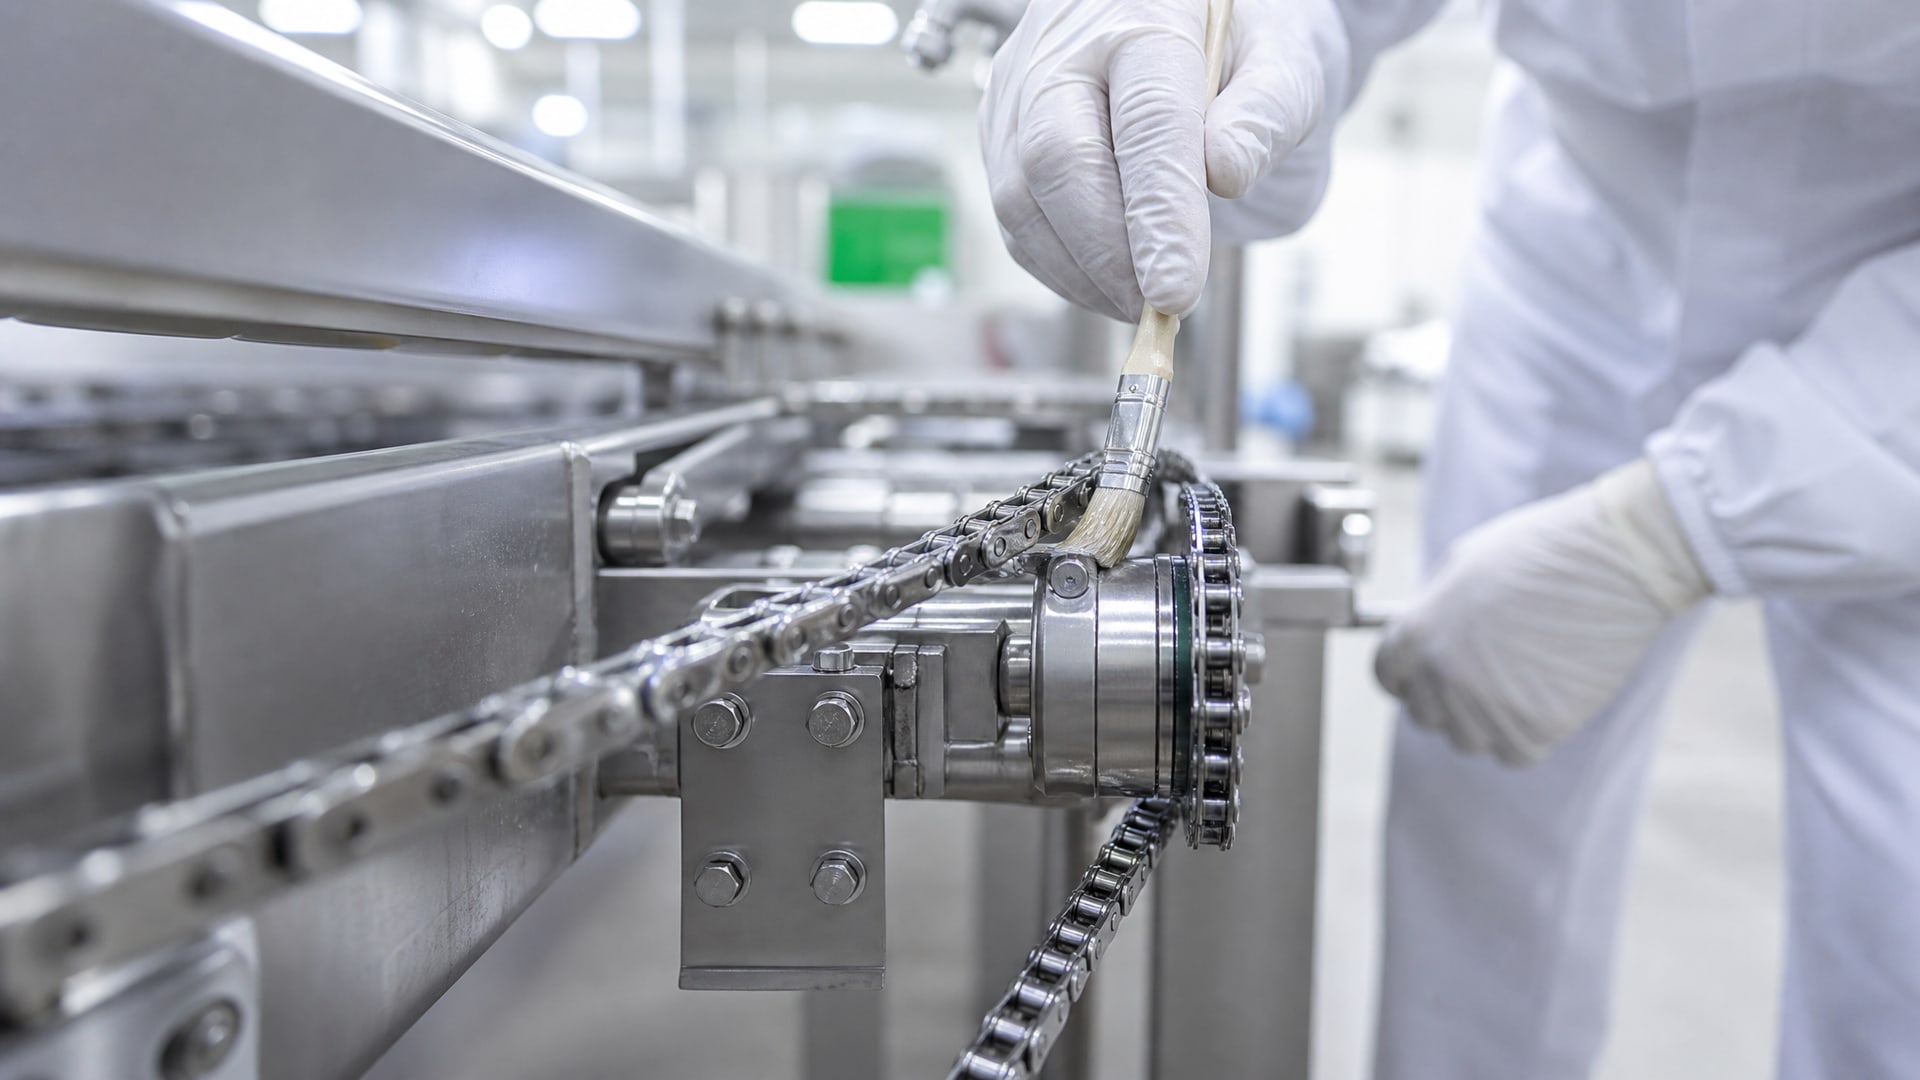
Цепные передачи. Цепь и звездочки на морозильном оборудовании подвергаются одновременно холоду, влажности и механическим нагрузкам. Обычное минеральное масло на цепи замерзает и превращается в твердый слой, который работает как абразив и ускоряет износ звеньев. Синтетические масла остаются текучими и позволяют цепи нормально шарниться даже при -40 °C. Кроме того, они не смываются холодным конденсатом, образующимся на цепи при размораживании оборудования.
Технические требования к смазкам для морозильного оборудования
Если на предприятии возникает необходимость перехода на морозостойкую смазку, закупщик должен учитывать несколько критических параметров.
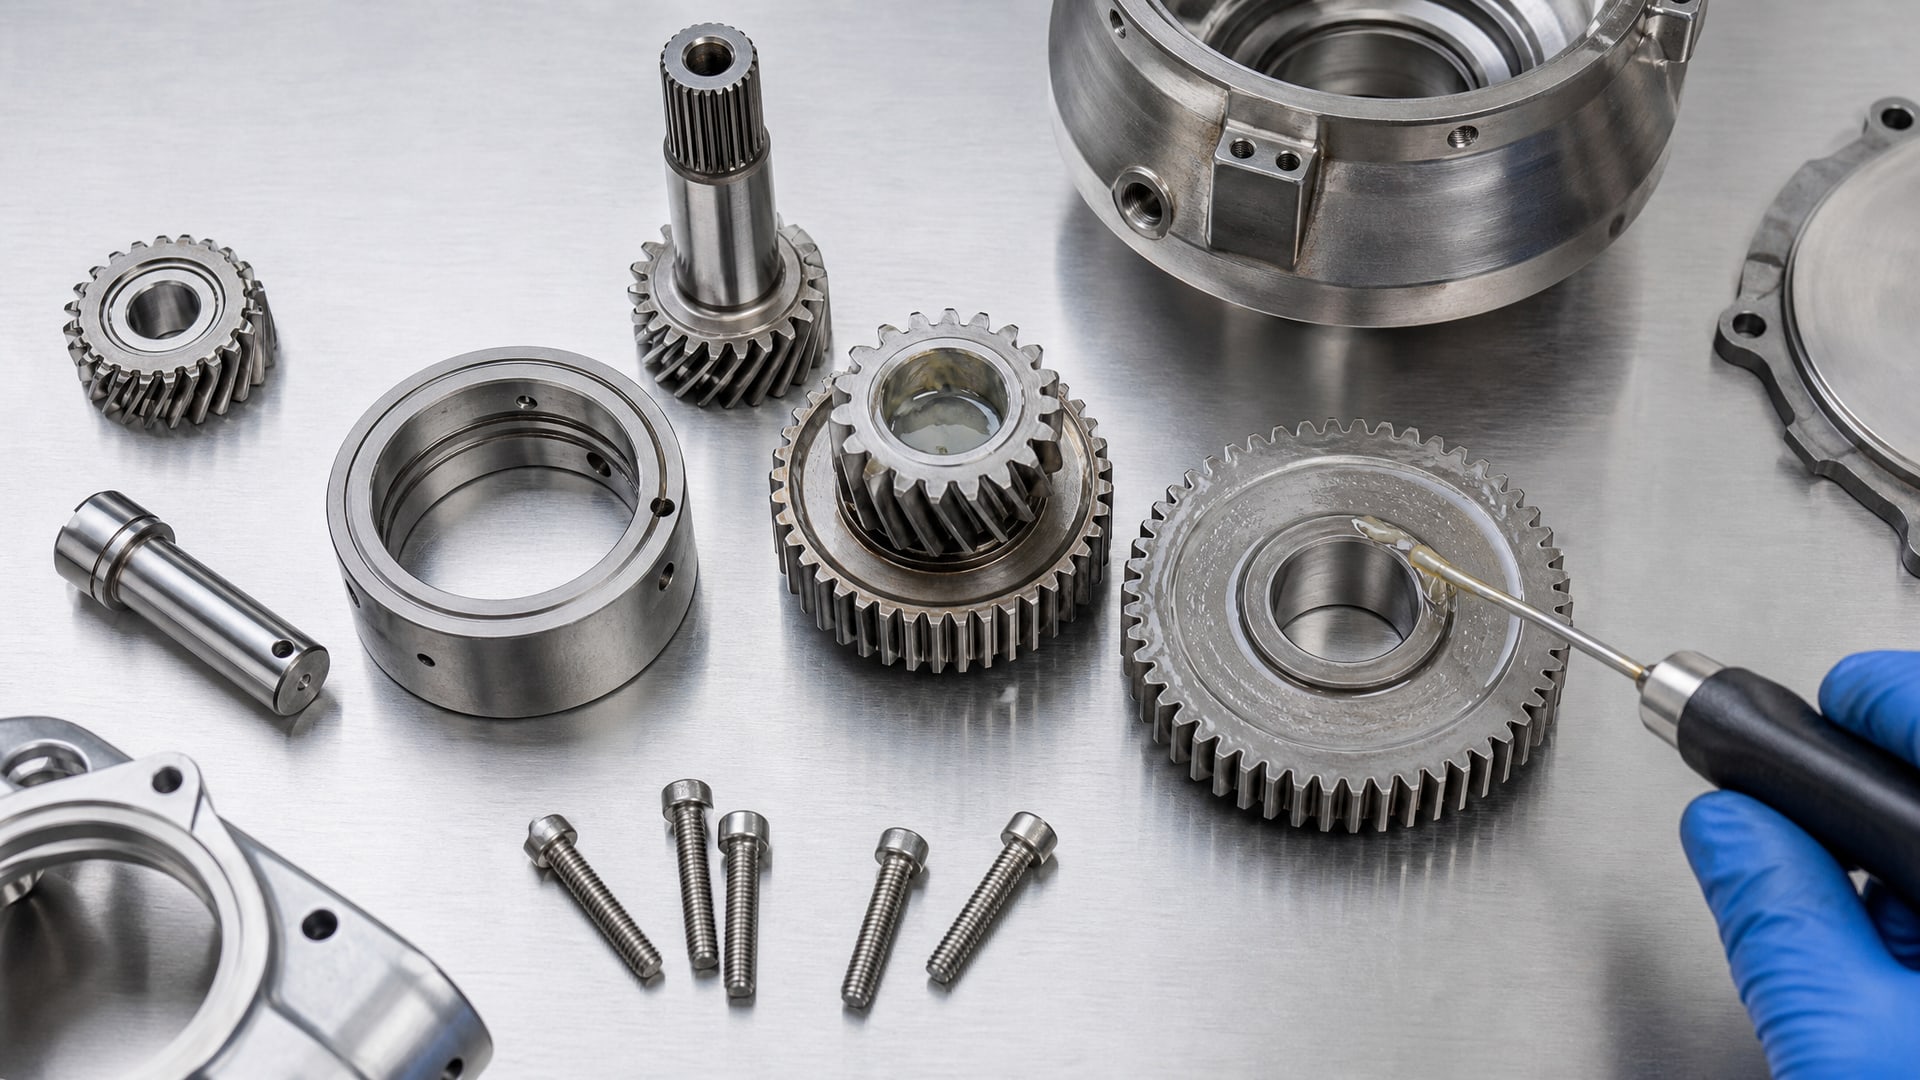
Во-первых, вязкость при низких температурах: материал должен иметь температуру кристаллизации не выше -40 °C (ГОСТ 6626-74), чтобы оставаться текучим при минимальных рабочих температурах. Во-вторых, индекс вязкости (VI) должен быть выше 140, что гарантирует стабильность текучести при больших перепадах температуры.
Допуск NSF H1 - это не просто сертификат, а требование, которое исключает из формулы токсичные присадки и высокотемпературные полимеры, способные мигрировать в готовый продукт. Смазки, не имеющие этого допуска, нельзя использовать на оборудовании, где существует хотя бы теоретическая возможность контакта смазки с пищей.
Класс консистенции для пластичных смазок должен быть NLGI 2 или мягче (NLGI 1-2) - слишком твердая смазка при -40 °C станет еще твердче и не обеспечит текучести. Для масел используют ISO VG 32 или ISO VG 46, в зависимости от типа редуктора: синтетические масла легче, чем минеральные, поэтому их кинематическая вязкость при 40 °C должна быть на 20-30% выше, чем у аналога на минеральной основе.
Проверку смазки рекомендуется проводить один раз в квартал. Для пластичных смазок отбирают образец тонким шпателем, проверяют наличие мусора и посторонних запахов, и оценивают консистенцию (не должна быть ни размякшей, ни чрезмерно твердой). Для масел измеряют кинематическую вязкость при 40 °C с помощью ротационного вискозиметра и сверяют с спецификацией: вязкость не должна отличаться более чем на ±10% от исходного значения.
Практическая схема внедрения смазок H1 на действующем оборудовании
Переход с минеральной смазки на синтетическую морозостойкую смазку требует последовательности действий, чтобы избежать смешивания несовместимых составов.
Несмотря на то что большинство современных смазок базируются на ПАО и теоретически совместимы друг с другом, остатки минерального масла в редукторе или подшипнике могут повысить вязкость смеси и снизить эффективность.
Процедура замены смазки в редукторе: - Слить старое масло при температуре около +20 °C (его вязкость выше, чем при -40 °C, и оно лучше вытекает). Если редуктор оборудован пробкой для сливного шлама, прочистить ее. - Промыть корпус редуктора маслом-растворителем (легким соляровым маслом) два раза по 10-15 минут при минимальных оборотах входного вала. - Слить промывочное масло и дать редуктору стечь в течение 30 минут. - Залить новое морозостойкое редукторное масло в количестве, указанном на паспортной табличке или в инструкции (обычно 80-120% объема корпуса редуктора). - Запустить редуктор на холостом ходу при температуре +20 °C на 15-20 минут, чтобы масло циркулировало и вытеснило остатки промывки. - Проверить уровень масла на щупе или смотровом стекле и при необходимости долить.
Процедура замены пластичной смазки в подшипниках: - Очистить поверхность вокруг смазочного ниппеля от грязи и льда (если оборудование работало при -40 °C). - Отработанную смазку вывести шпателем или вывернуть старую смазку через сливное отверстие, если оно предусмотрено конструкцией. - Подать новую морозостойкую смазку через ниппель либо вручную (малым шприцем), либо централизованной системой смазки при давлении не более 50 атм (чтобы не повредить уплотнение). - Прокрутить вал на холостом ходу несколько раз, чтобы смазка равномерно распределилась в зазорах.
Первый сезон эксплуатации: увеличить интервал проверки состояния смазки в два раза (вместо квартального - один раз в два месяца). Это позволит убедиться, что новая смазка не окисляется, не разслаивается и обеспечивает необходимый уровень защиты. Если появились признаки вытекания смазки из подшипника или повышенные вибрации, сообщить поставщику смазочного материала и инженеру-конструктору оборудования.
Контроль качества и диагностика неправильной смазки в морозильных системах
Если на морозильном оборудовании возникают неисправности, которые не связаны с электроникой или механическими повреждениями, часто причиной является именно неправильный выбор смазочного материала.
Ниже приведены признаки проблемы и методы диагностики.
Увеличение шума и вибрации при холодном пуске. Это указывает на недостаточную вязкость смазки при -40 °C или ее потерю адгезии. Когда редуктор или подшипник включаются в морозильной камере, смазка не успевает образовать гидродинамическую пленку, и металл работает со сухим трением. При кратковременном холодном пуске (первые 30 секунд после включения) шум может исчезнуть, когда трение разогреет смазку до -20...-30 °C. Это явный признак того, что нужна смазка с более низкой температурой кристаллизации.
Протечка масла из редуктора или сальников подшипника. При использовании смазки, которая слишком вязкая для низких температур, давление в редукторе повышается при холодном пуске, что приводит к выдавливанию масла через сальники. Смазка также может вытекать, если она содержит слишком много летучих фракций и испаряется под воздействием воздуха и холода.
Скопление смазки на наружных поверхностях редуктора или подшипника. Если старая смазка загустела и не циркулировала, новая смазка при заливке может вытеснить ее, и скопившиеся комки выйдут наружу через сливные отверстия и зазоры. Это нормально в первые 2-3 недели после замены смазки, но если вытекание продолжается месяцы, смазка несовместима с материалом уплотнений.
Ускоренный износ зубьев редуктора или беговых дорожек подшипника. Проверяется вскрытием редуктора (при наличии технической возможности и соответствующей квалификации персонала). На зубьях или беговых дорожках появляются царапины, микротрещины и малые выбоины. Это признак того, что смазка не образовала защитный слой и произошло прямое металл-к-металлу взаимодействие.
Для диагностики также используют анализ отработанной смазки в лабораториях предприятия или специализированных центрах. Проверяют вязкость при 40 °C и при 100 °C, температуру вспышки, содержание воды и продуктов окисления. Если вязкость при 100 °C упала на 30% и более от заводского значения, смазка окисляется быстрее, чем должна, и需要更新 (требует замены). Если в смазке обнаружена вода выше 500 ppm, это указывает на развитие коррозии внутри редуктора, и требуется срочная переборка узла.
Часто задаваемые вопросы
Чем смазка H1 отличается от обычной смазки?
Смазка H1 - это материал с допуском к случайному контакту с пищей; ее формула исключает токсичные присадки и стабилизаторы. Обычные смазки могут содержать вещества, недопустимые в пищевых производствах. При этом H1 не означает, что смазка автоматически морозостойкая - допуск связан с безопасностью, а морозостойкость зависит от базового масла (ПАО, ПАГ) и вязкости.
Могу ли я смешивать минеральное масло с синтетическим морозостойким?
Это допустимо в небольших количествах (до 10-20% примеси) и только как временная мера. Остатки минерального масла повысят вязкость смеси и снизят морозостойкость. Если требуется замена смазки на новую, предпочтительно промыть редуктор или подшипник растворителем, чтобы исключить смешивание.
Как часто нужно менять морозостойкую смазку H1?
Если оборудование работает в морозильной камере при -40 °C постоянно, синтетическая смазка служит 12-24 месяца в зависимости от интенсивности циклирования температуры и нагрузок. На оборудовании, которое переходит между морозильной камерой и цехом (с перепадами температуры), срок сокращается до 6-12 месяцев. Проверку состояния смазки рекомендуется проводить каждый квартал.
Почему редуктор морозильного оборудования шумит после холодного пуска?
Причина в том, что смазка загустела при -40 °C и не образует гидродинамическую пленку в первые 30-60 секунд включения. Это классический признак того, что нужна смазка с более низкой температурой кристаллизации или лучшей адгезией. После прогрева редуктора до -20 °C смазка становится текучей, и шум исчезает.
Какой класс NLGI смазки выбрать для морозильного оборудования?
Для морозильных условий рекомендуется NLGI 2 или мягче (NLGI 1-2). Слишком твердая смазка (NLGI 3) при -40 °C станет неподвижной и не сможет обеспечить циркуляцию в зазорах. Если оборудование имеет централизованную систему подачи смазки, может потребоваться NLGI 1.
Заключение
Смазки H1 со сниженной температурой кристаллизации (до -40 °C и ниже) - это не просто сертификат безопасности для пищевых производств, но и необходимый инструмент для защиты оборудования в морозильных условиях. Синтетические базы (ПАО, полиалкиленгликоли) остаются текучими при холоде, сохраняют адгезию к металлу при циклических перепадах температуры и предотвращают фреттинг-износ подшипников, редукторов и направляющих. Переход с минеральных смазок на морозостойкие синтетические материалы увеличивает ресурс оборудования на 40-60% и сокращает количество внеплановых остановок на ремонт.
Первый шаг - проверить текущую спецификацию смазочных материалов в паспортах оборудования и согласовать замену со специалистом технической поддержки производителя. Процедура переходит на новые материалы требует промывки редуктора или замены смазки в подшипниках, но эти затраты окупаются уже в первый сезон интенсивной работы.