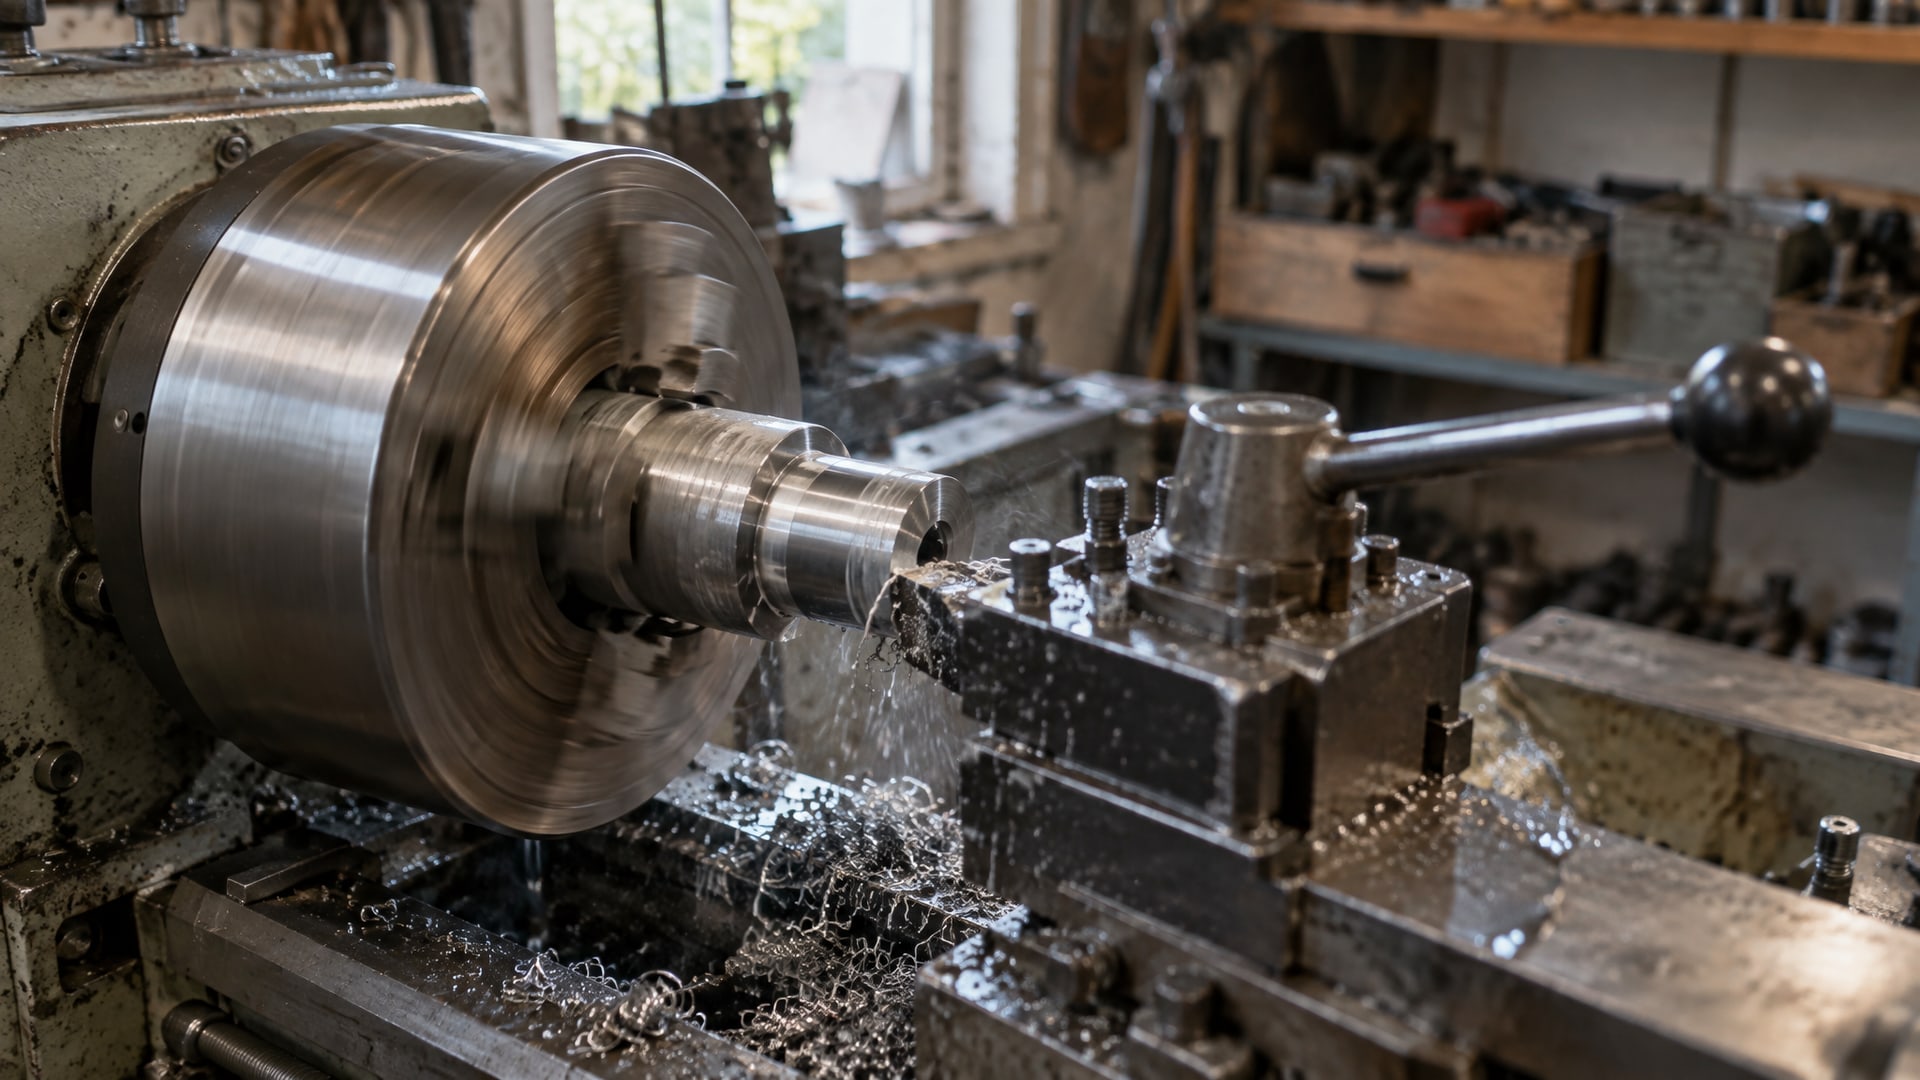
Каждый закупщик знает: содержание системы охлаждения на токарных и фрезерных станках - статья расходов, которую легко раздуть, если не контролировать концентрацию и режим подачи. Вода испаряется, стружка уносит масло, система требует доливов и замен. Снизить расход сож можно не за счет урезания качества, а через понимание того, какая концентрация действительно нужна для вашей операции, как правильно готовить долив и почему чистота системы прямо влияет на расход. В этой статье разберем расчеты, таблицы концентраций для точения и фрезерования, распространенные ошибки и способы оптимизации, которые испробованы на производствах.
Экономия концентрата сож начинается с анализа: что вы теряете, куда и почему. Мы покажем конкретные числа, формулы и практические шаги, которые применяют снабженцы, чтобы уменьшить затраты на сож без падения качества обработки.
Концентрация для точения и фрезерования: какие цифры реально нужны
Для точения инструкции производителей указывают концентрацию 3–5%, с повышением до 8% при обработке твердых материалов или черновых операциях.
Для фрезерования рекомендации аналогичны: стандартный диапазон 3–5%. Однако в тяжелых режимах, например при нарезании резьбы или развертывании, можно встретить требование 5–8% или даже выше.
Базовая ошибка, которую часто делают: наливают смесь на 6–7%, думая, что это даст запас. На самом деле слишком высокая концентрация не улучшает охлаждение, а ухудшает смачивание и может привести к липким отложениям на станке. Кроме того, концентрированный раствор испаряется медленнее (испаряется в основном вода), и при доливе чистой водой или слабой смесью концентрация скачет в пределах ванны. Это усложняет контроль и требует частых корректировок.
Посмотрите таблицу: для разных типов обработки правила разные.
| Операция | Материал | Рекомендуемая концентрация, % | Примечание |
|---|---|---|---|
| Чистовое точение | Сталь, алюминий | 3–5 | Низкие нагрузки, стабильный режим |
| Черновое точение | Сталь, чугун | 5–8 | Повышенное тепловыделение |
| Чистовое фрезерование | Алюминий, латунь | 3–5 | Высокие обороты, быстрый отвод стружки |
| Черновое фрезерование | Сталь, чугун | 5–8 | Большой съем металла, нужна подача |
| Резьбонарезание | Сталь, нержавейка | 5–9 | Максимальные нагрузки в инструменте |
| Развертывание | Чугун, цветные | 5–8 | Прецизионный режим, требует стабильности |
Оптимизация расхода сож начинается с того, что вы подбираете концентрацию под конкретный тип операции и материал, а не «с запасом». Если 90% вашего объема - чистовые проходы по алюминию, то держать систему на 7–8% неэффективно. Снизьте до 4–5%, и расход концентрата упадет заметно.
Как считать расход и готовить долив правильно
Расход концентрата складывается из трех составляющих: первичная заправка системы, регулярные доливы в течение сезона и полная замена жидкости, когда она больше не держит параметры.
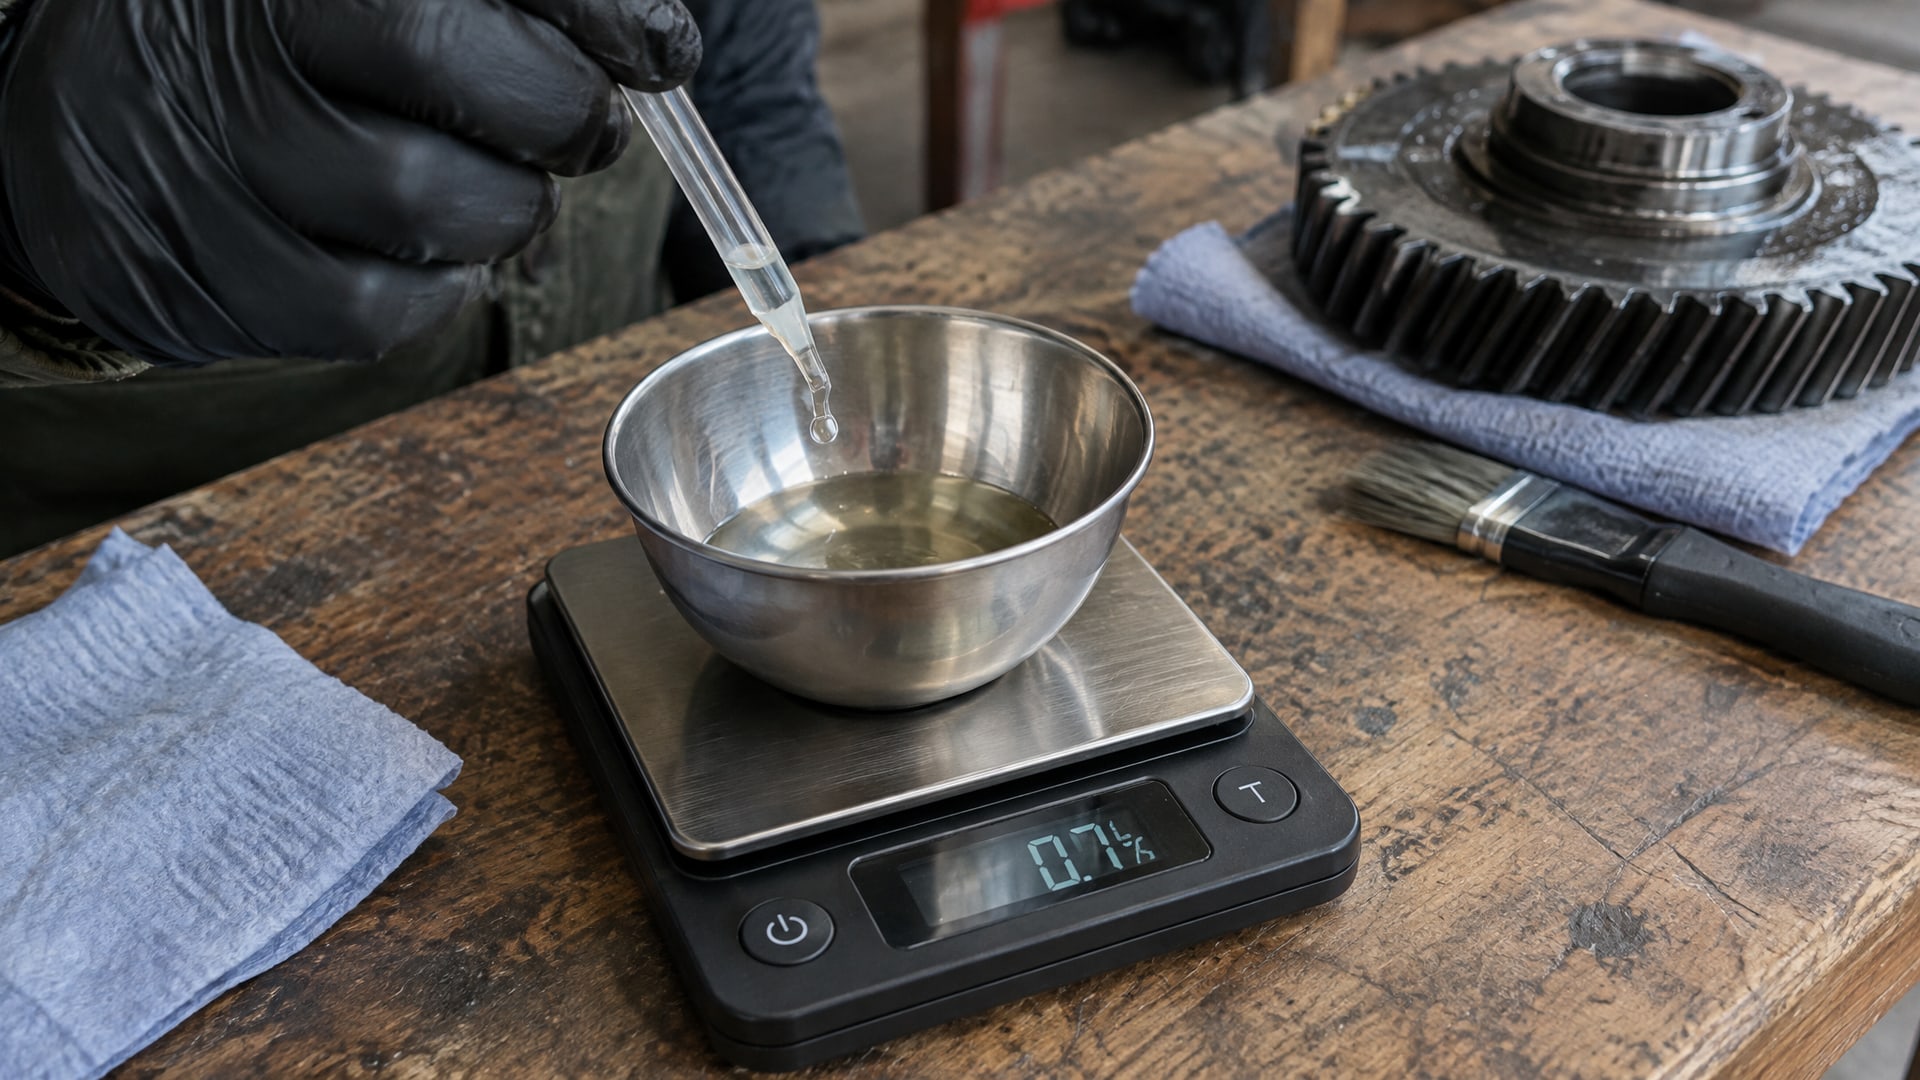
Формула для расчета объема концентрата простая:
V концентрата = V раствора × требуемая концентрация / 100
Пример: ванна объемом 1000 литров, нужна рабочая концентрация 4%. Тогда концентрата потребуется: 1000 × 4 / 100 = 40 литров. Остальное - вода.
Но вот что часто упускают: долив нужно готовить слабее. Если вы просто добавите концентрат в ванну, где уже плещется 4%-й раствор, то концентрация начнет расти. Ее быстро загонит до 5–6%, и система разбалансируется. Вместо этого готовьте долив на 1–2%: это позволит компенсировать испарившуюся воду и унос со стружкой, не перекосив концентрацию.
Источники потерь концентрата названы прямо: испарение воды (основной канал), унос со стружкой, разбрызгивание мимо системы. При испарении остается масло и добавки, поэтому концентрация в ванне растет со временем. Это не всегда видно сразу, но через месяц-два приборы покажут скачок.
Уменьшить затраты на сож помогает простой прием: вместо чистой воды доливайте приготовленный заранее раствор на 1–2%. Это требует небольших дополнительных расходов на концентрат, но экономит на коррекции и ошибках в процессе. Закупщики, которые перешли на долив слабой смесью, отмечают более стабильные режимы и реже сталкиваются с необходимостью срочной замены из-за перекоса концентрации.
Контроль концентрации: когда и как его вести
Допуск по концентрации в большинстве инструкций установлен в пределах ±0,5% от номинала.
Это означает, что если у вас рабочий раствор 4%, то система должна держаться в диапазоне 3,5–4,5%. За границами этого диапазона свойства СОЖ теряются: охлаждение падает, увеличивается износ инструмента, растут брак и потребность в переделках.
Контроль концентрации ведется регулярно, обычно 1–2 раза в неделю для активно работающих систем. Используют рефрактометр, который показывает преломление света в растворе - по этому показателю судят о концентрации. Процедура заняла бы 5 минут, но экономит часы на устранении последствий неверного режима.
Если концентрация упала ниже минимума (например, до 3% вместо 4%), нужен долив концентратом на нужную силу, чтобы поднять ее обратно. Формула для корректировки:
V добавляемого концентрата = (V системы × (требуемая концентрация − текущая концентрация)) / 100
Допустим, в ванне 1000 литров, текущая концентрация 3%, нужна 4%. Тогда: (1000 × (4 − 3)) / 100 = 10 литров чистого концентрата добавить прямо в систему. После перемешивания концентрация вернется в норму.
Контроль не требует дорогих приборов, но требует дисциплины. Ведение простого журнала (дата, показание рефрактометра, объем долива, примечания) помогает видеть тренды. Если концентрация скачет сильно, это сигнал, что либо система грязная и требует промывки, либо режим подачи разбалансирован.
Чистота системы как фактор расхода: почему загрязнение дорого стоит
Грязная СОЖ - это не просто эстетическая проблема.
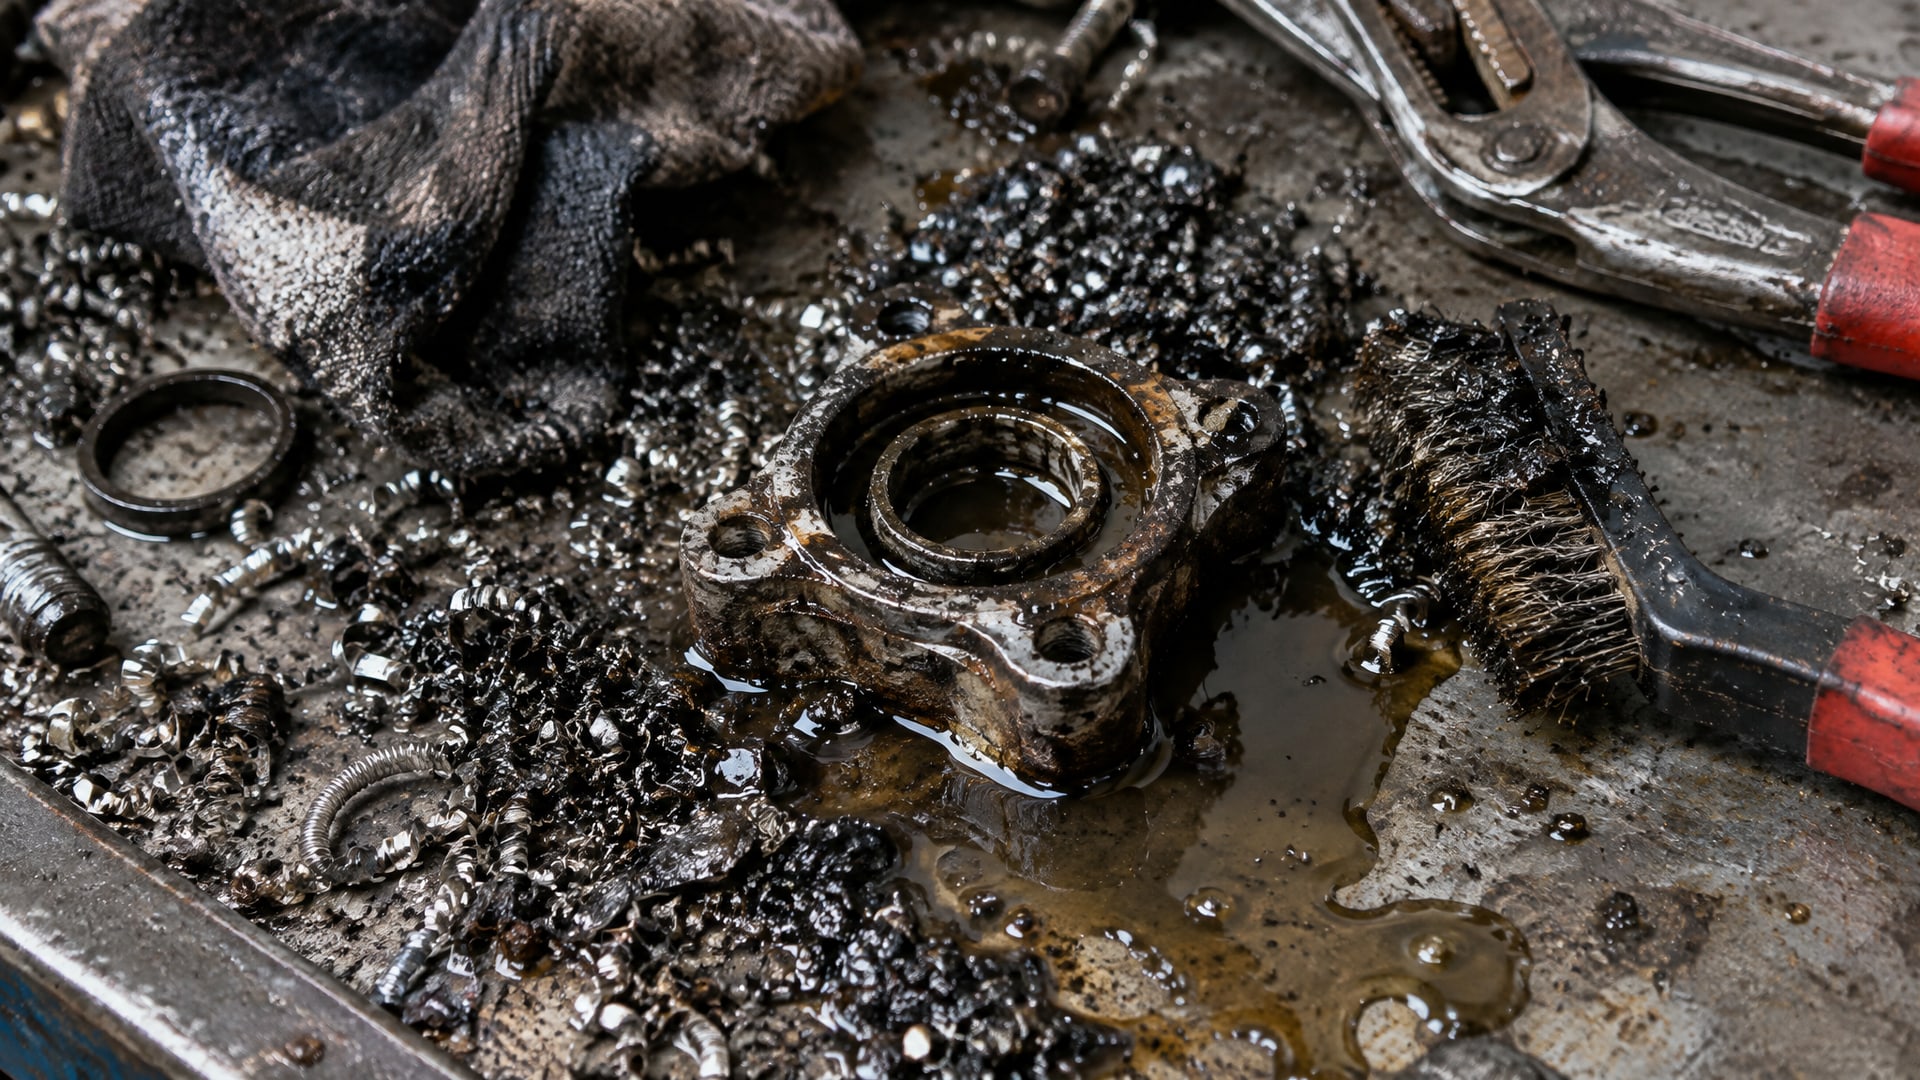
Когда в ванне скапливается стружка, окалина и микробное слизь, жидкость теряет свойства быстрее. Присадки истощаются быстрее, масло окисляется, антикоррозионный слой ослабевает. В результате система требует полной замены раньше, чем планировалось, и расход концентрата за год резко вырастает.
Контроль чистоты ведут визуально (смотрят на цвет и прозрачность) и по анализу проб. Если система мутнеет, пахнет кислым или появляются слизистые образования, это признак микробного обрастания. Это снижает эффективность охлаждения, приводит к коррозии и заставляет менять жидкость часто.
Фильтрация - первая линия защиты. Если на вашей системе установлен фильтр со сменной сеткой, ее нужно чистить или менять в зависимости от загрязнения. Сетка забивается стружкой и окалиной, и если ее не чистить, подача жидкости падает, а давление в системе растет. Периодическая промывка системы средством, специально разработанным для этого, помогает вывести мусор и остатки старой жидкости перед заливкой свежей смеси. Именно это позволяет новой СОЖ служить дольше и сократить количество замен.
Когда на производстве наладили регулярную чистку фильтра и промывку системы один раз в квартал, расход концентрата за год упал на 15–20%. Это существенный результат, если годовой объем закупок считается в тысячах литров.
Подача СОЖ и ее влияние на расход концентрата
Подача жидкости на инструмент - это не одно и то же, что концентрация.
Нужен баланс между тем, сколько жидкости поступает, и тем, какая у нее концентрация. Слишком малая подача при нормальной концентрации приводит к плохому охлаждению, возрастает износ инструмента, и нередко оператор «компенсирует» это, поднимая концентрацию. Получается замкнутый круг: расход растет.
Слишком большая подача при тонкой концентрации тоже неправильна: жидкость разбрызгивается, часть пропадает впустую, система пенится. При пенообразовании воздух попадает в насос, давление нестабильно, эффективность охлаждения падает. Многие ошибочно думают, что пена решается разбавлением жидкости, но на самом деле часто нужно отрегулировать подачу и убедиться, что система не засорена.
Оптимизация расхода сож включает проверку механики подачи: работает ли насос, не забита ли магистраль, правильно ли установлено давление. На станках, где подача настроена правильно, расход жидкости стабилен и концентрация держится в допуске. На станках, где магистраль полусбита или насос слабый, требуется компенсация через повышение концентрации, что увеличивает годовой расход концентрата.
Когда речь идет о фрезеровании и точении с высокими оборотами, правильная подача становится критична. Высокие скорости вращения увеличивают трение и тепловыделение; если подача отстает, инструмент быстро деградирует, и оператор снова начинает «добавлять процентов» в концентрацию. Проверьте давление, объем подачи и направление струи - это часто решает половину проблем.
Выбор концентрата, соответствующего вашим условиям: универсальность против специализации
На рынке существуют универсальные концентраты, которые работают при концентрации 3–5% и подходят для большинства операций, и специализированные смеси для конкретных материалов или режимов (например, для нержавейки или для высокооборотного фрезерования).
Выбор между ними влияет на расход.
Универсальный концентрат дает гибкость: один продукт используется для точения, фрезерования, развертывания. Это упрощает логистику и снижает количество SKU в складе. Если такой концентрат качественный, совместим с вашей водой и системой, он может работать на диапазоне 3–5% без критических проблем. Это снижает расход за счет того, что вы не переплачиваете за «избыток» возможностей для каждой операции.
Специализированные смеси, напротив, часто требуют более узкого диапазона концентраций и дают результат в пределах своей «специальности». Если вы используете специализированный концентрат для нарезания резьбы (он оптимален при 6–8%), но также пытаетесь лить его на чистовые проходы, то расход вырастет, потому что эта смесь не задумана для низких концентраций и теряет свойства.
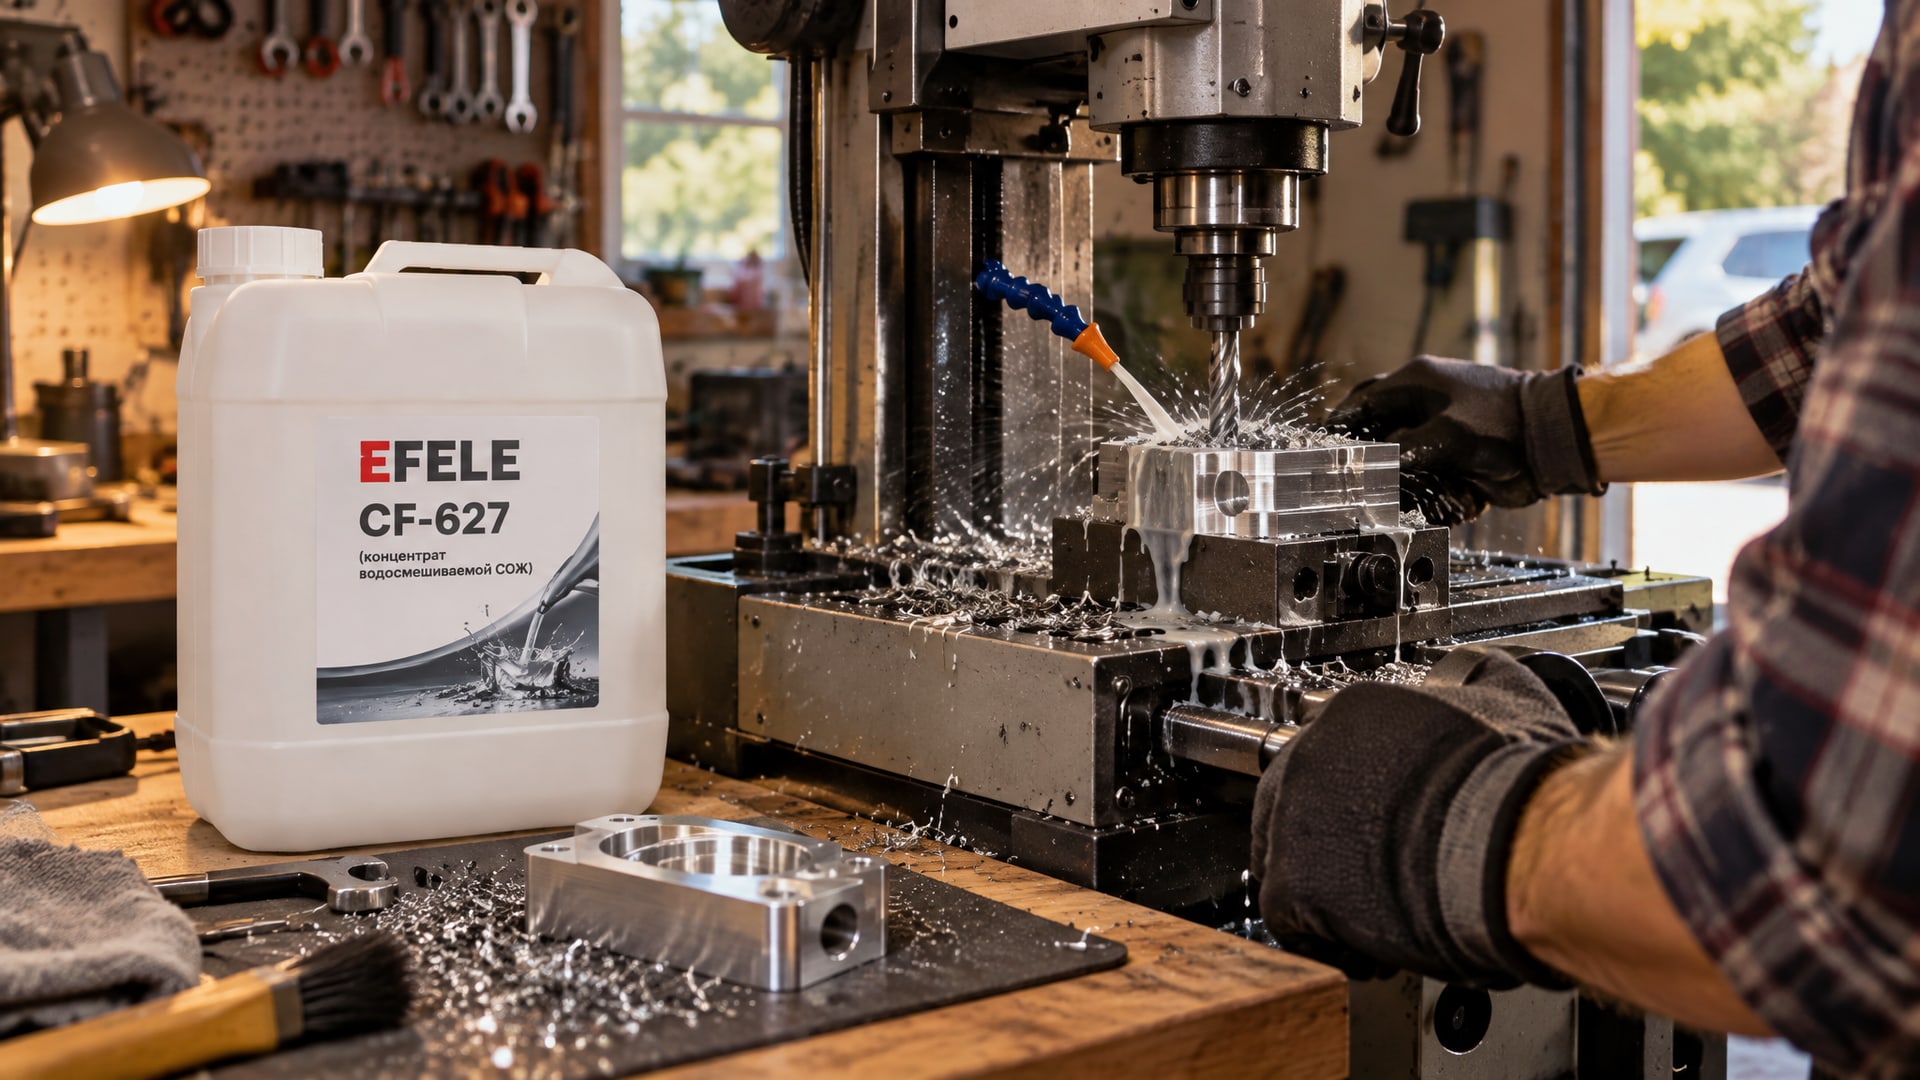
Многие закупщики, движимые желанием найти «универсальное решение», выбирают однокомпонентный концентрат, совместимый с водопроводной водой любого качества. Это особенно важно, если вода в вашем регионе жесткая или содержит примеси. Качественный универсальный концентрат, способный работать в системах с централизованной подачей, может сократить расход за счет стабильности: вы не испытываете скачков по качеству и свойствам, система работает предсказуемо, и замены требуются реже. EFELE CF-627 - концентрат водосмешиваемой СОЖ, рассчитанный на универсальное применение при 3–5% концентрации, часто используют именно для этого: подходит к разным операциям, работает с любой водой в системе, и благодаря универсальности требует меньше переналадок и не заставляет повышать концентрацию для каждого режима.
Промывка и уход: как чистота системы сказывается на расходе
Промывка системы перед заливкой свежей СОЖ - операция, которую часто пропускают, чтобы сэкономить время.
На практике это обходится дороже. Если новую жидкость залить в систему, где остались частицы старой СОЖ, ее свойства деградируют быстрее, и замену придется делать раньше, чем обычно.
Процедура промывки включает заливку специального очищающего состава, циркуляцию его через систему (обычно 30–60 минут), слив и промывку водой. Существуют промывочные составы, которые не требуют полной разборки оборудования и работают прямо в ванне. Такая промывка особенно полезна перед переходом с одного типа СОЖ на другой, потому что остатки старой смеси могут несовместимо взаимодействовать с новой и привести к быстрой деградации.
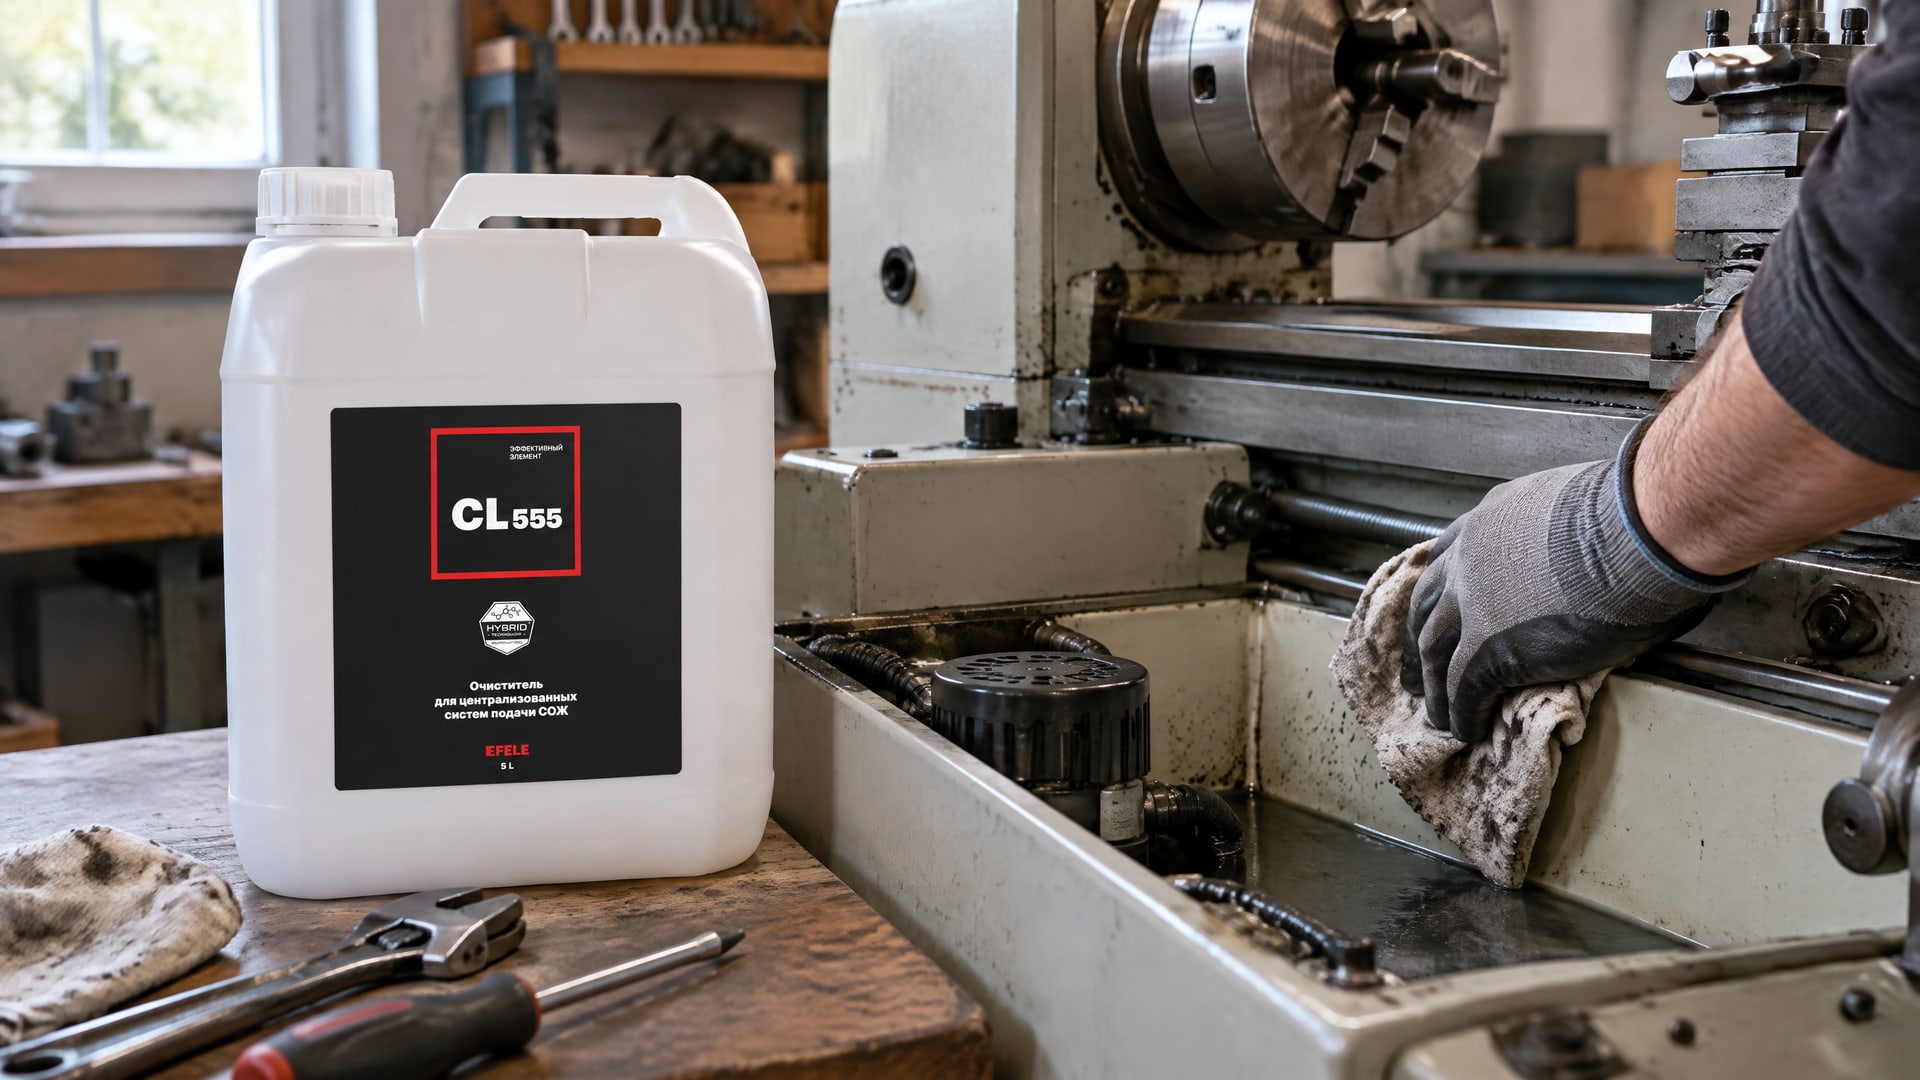
Совет инженера: Закупщик токарного цеха, работающего с чугуном и сталью, заметил, что система требует полной замены каждые 6 месяцев. После введения квартальной промывки системы очищающим средством расходы на замену раствора сократились до одного раза в 9–10 месяцев. Это не кажется большим, но в годовом объеме с несколькими десятками станков экономия концентрата достигла 20–25% без потери качества обработки. EFELE CL-555 (очиститель для систем СОЖ) применяется именно для промывки застоявшихся систем перед введением свежей смеси: поэтапно вымывает накопления, улучшает условия для новой жидкости и позволяет ей держать параметры дольше.
Частые ошибки, которые увеличивают расход
Первая ошибка - убежденность в том, что слово «концентрат» означает «максимальную эффективность при максимальной концентрации».
На самом деле концентраты рассчитаны на определенный диапазон, и его нарушение снижает эффект. Человек, который держит систему на 8% вместо оптимальных 4%, платит за концентрат в два раза больше при том же или худшем результате.
Вторая ошибка - доливка только чистой водой. При испарении концентрация растет, но если вы добавляете воду, не добавляя концентрат, концентрация падает. В долгосрочной перспективе система становится все более разбавленной, свойства теряются, и требуется срочная замена. Слабый долив (1–2%) решает проблему плавно.
Третья ошибка - игнорирование загрязнения. Окалина, стружка и микробное разложение продукта ускоряют деградацию. При каждой замене вы вынуждены залить новый концентрат, чтобы вернуть систему в рабочее состояние. Регулярная фильтрация и промывка растягивают интервалы между заменами.
Четвертая ошибка - подбор концентрата «на глазок» без анализа собственного производства. Если вы закупаете концентрат, ориентируясь на типовые рекомендации, но на вашем производстве 70% операций - чистовые, вы переплачиваете. Проанализируйте карту производства, разберитесь, какие режимы преобладают, и подберите концентрат, оптимальный для этих режимов.
Пятая ошибка - пренебрежение контролем концентрации. Без регулярной проверки система незаметно уходит из допуска, и вы платите за неправильный режим без объяснения причины. Рефрактометр стоит недорого, а окупается через точку в контроле.
Часто задаваемые вопросы
Можно ли всегда держать систему на 3%, чтобы расход был минимальным?
Нет. Для легких операций (чистовые проходы, мягкие материалы) концентрация 3–4% может быть достаточной. Но при черном фрезеровании, резьбонарезании или обработке нержавейки требуется 5–8%. Если держать 3% в тяжелом режиме, инструмент деградирует быстро, качество падает, и расход концентрата растет из-за частых замен. Оптимизируйте под свои операции, а не под минимум.
Вода испаряется, но в инструкции нужна точная концентрация - как быть?
Готовьте долив слабее: 1–2% вместо 3–5%. Так вы компенсируете испарение воды, но не перекосите концентрацию в сторону увеличения. После долива перемешайте систему и проверьте рефрактометром. Это стандартная практика в сервисных службах.
Появилась пена - увеличить, уменьшить концентрацию или менять жидкость?
Пена часто вызывается неправильной подачей (слишком сильный напор, неверный угол), загрязнением системы или низким качеством воды. Сначала проверьте механику подачи и чистоту системы. Если это не помогло, только потом снижайте концентрацию на 0,5–1%. Менять жидкость стоит, только если анализ показал, что она деградирована.
Концентрация держится в норме, но инструмент быстро тупится - в чем причина?
Причины могут быть разные: недостаточная подача жидкости на инструмент, загрязнение системы (частицы работают как абразив), неверные режимы резания или износ самого инструмента. Проверьте подачу жидкости, состояние фильтра, визуально оцените ванну. Если система грязная, промойте и залейте свежую смесь.
Как часто нужно менять всю жидкость, если система хорошо контролируется?
При хорошем контроле и регулярной чистке система может работать 9–12 месяцев. Если система грязнеет часто, интервал сокращается до 6–8 месяцев. Проверяйте концентрацию, состояние жидкости (цвет, запах, эмульсия) и результаты анализа проб. Полная замена нужна, когда свойства упали ниже минимума, несмотря на коррекцию.
Заключение
Снизить расход сож реально, не жертвуя качеством. Это достигается через понимание того, какая концентрация действительно нужна для вашего типа обработки, правильный расчет доливов и контроль чистоты системы. Базовая формула простая: концентрация 3–5% для большинства операций, слабый долив на 1–2% вместо чистой воды, регулярный контроль рефрактометром и промывка системы один раз в квартал. Это дает стабильность, продлевает жизнь жидкости и сокращает количество экстренных замен.
Следующий шаг - проанализируйте карту вашего производства. Определите, какие операции преобладают (чистовые или черновые, какие материалы), подберите концентрат, оптимальный для этих режимов, и установите режим контроля. Даже если вы сейчас переплачиваете на 10–15% за счет неправильной концентрации, переход на оптимальный режим окупится в течение нескольких месяцев и станет постоянной статьей экономии.