Анаэробный фиксатор резьбы предотвращает ослабление и самоотвинчивание крепежа под воздействием вибрации, ударов и термоциклирования. Выбор правильного состава напрямую влияет на надежность соединения и удобство последующей разборки. Решение зависит не только от цвета или названия «силы» продукта, но от конкретной задачи: диаметра резьбы, температурных условий, частоты обслуживания и требуемой степени фиксации.
Статья поможет закупщикам, техническим специалистам и инженерам разобраться в критериях подбора, понять различие между составами и избежать типичных ошибок при выборе анаэробного фиксатора резьбы.
Что такое анаэробный фиксатор резьбы и как он работает
Анаэробный фиксатор резьбы - это однокомпонентный состав, который отверждается без доступа кислорода в узком зазоре между витками резьбы и боком болта либо гайки.
Компоненты, заполняя микропустоты, полимеризуются и образуют прочное соединение, предотвращающее проворачивание. Процесс отверждения начинается при контакте с металлом и ионами металлов, поэтому состав остается жидким в открытой емкости неограниченно долго, но затвердевает почти сразу после попадания в закрытый зазор.
Такой механизм работы отличает анаэробные фиксаторы от других средств фиксации резьбы. Они не требуют нагрева, специального оборудования или высыхания на воздухе. Это делает их особенно удобными для сборки на производстве и в условиях мастерских, где нужна быстрая и надежная фиксация крепежа от самоотвинчивания.
Критерии выбора анаэробного фиксатора резьбы
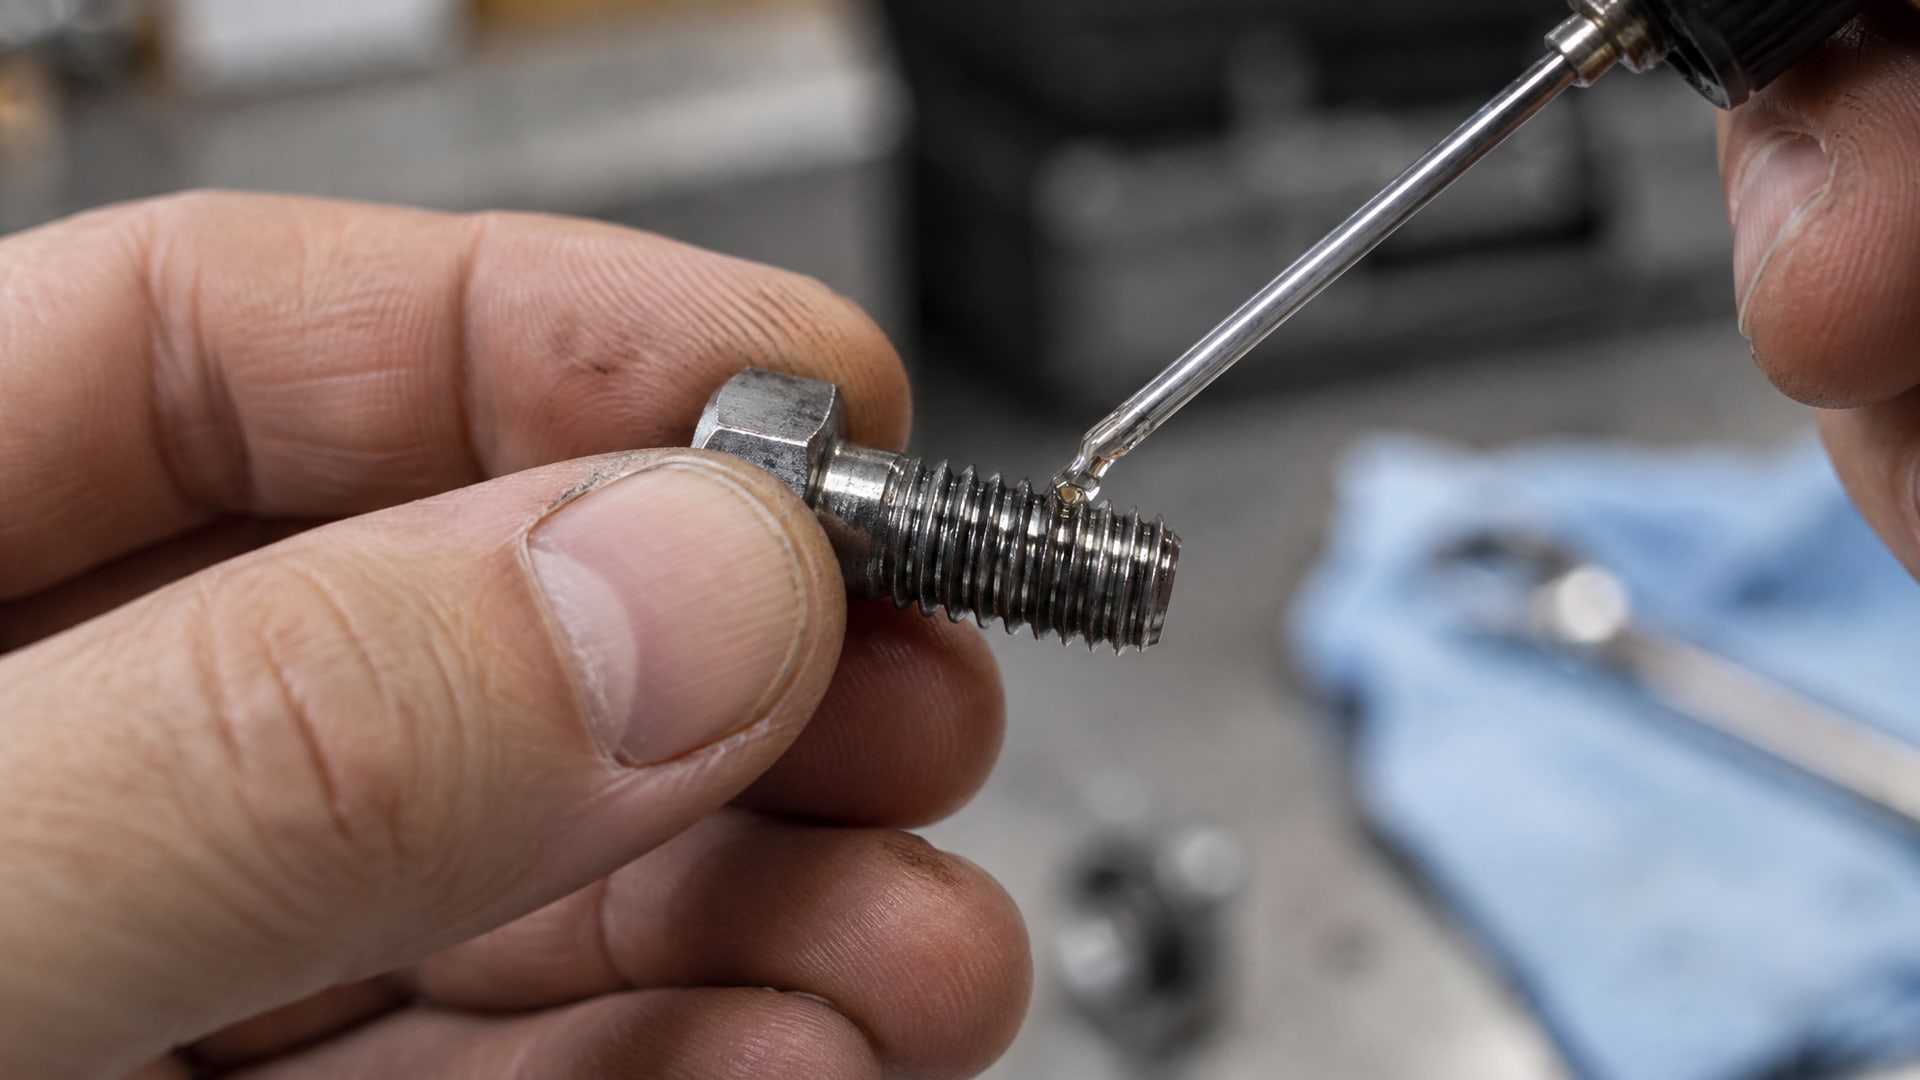
Размер резьбы как основной фактор подбора
Для малых резьб (M2–M6) нужны низко- или среднепрочностные жидкие составы с хорошим капиллярным затеканием в узкий зазор. Такие вязкости легко затекают между витками и не требуют прижима для проникновения. Для мелкого крепежа избыточно вязкие составы могут оставить незаполненные участки, что снизит эффективность фиксации.
Для резьб среднего диаметра (M6–M20) рекомендуют среднюю прочность как универсальный вариант. Этот диапазон охватывает большинство промышленного крепежа: болты для сборки агрегатов, резьбовые штифты, датчики. Средняя прочность обеспечивает достаточную фиксацию от вибрации и одновременно допускает разборку без чрезмерных усилий или нагрева.
Для крупных резьб (от M20) и высоконагруженных узлов применяют высокую прочность и более вязкие составы, рассчитанные на больший зазор между витками. Повышенная вязкость улучшает смачивание и заполнение крупных зазоров, а высокая прочность обеспечивает надежную фиксацию при больших нагрузках и вибрациях.
Уровень прочности и сценарии разборки
Выбирают не «самый сильный», а подходящий по сервисной задаче. Если соединение требуется разбирать регулярно (например, сервисный болт, который откручивают при техническом обслуживании), используют низкую или среднюю прочность - демонтаж произойдет обычным ручным инструментом. Если соединение разбирается только при капитальном ремонте, допустима и даже желательна высокая прочность, так как она надежнее защищает от непреднамеренного ослабления.
Техническое правило: выбирают минимальную прочность, которая обеспечивает нужную фиксацию. Избыточная прочность не добавляет безопасности, но усложняет ремонтный демонтаж и увеличивает затраты на содержание оборудования.
Температурные условия и термостойкость
Типичный температурный диапазон стандартных анаэробных фиксаторов - примерно до 150 °C. Специальные термостойкие версии выдерживают температуру от -60 до +180 °C, кратковременно до +200 °C. При выборе нужно сверяться со спецификацией конкретного продукта, а не ориентироваться только на цвет или название.
Если соединение работает при повышенной температуре (например, блок двигателя, выпускной коллектор), фиксатор может размягчиться и потерять фиксирующие свойства. Для таких узлов нужно проверить, рассчитан ли состав на температуру рабочей среды. Если требуется работа выше 150 °C, следует запросить продукт с подтвержденной термостойкостью в техлисте.
Форма выпуска: жидкость, паста, гель
Жидкие анаэробные составы легко наносятся капилляром, но при вертикальном монтаже или работе над головой могут стекать с резьбы до отверждения. Для таких случаев предпочтительны паста или гель - они держатся на месте и не требуют дополнительного прижима для проникновения в зазор. Гель также удобен, если резьба уже собрана или узел труднодоступен: состав можно нанести через отверстие или щель после сборки, и он будет действовать как капиллярный фиксатор.
Выбор формы влияет и на удобство хранения: жидкость требует герметично закрытой емкости, паста и гель хранятся более простыми способами и менее чувствительны к микротрещинам в пробке.
Стандарт ISO 10964 и как читать техлисты фиксаторов
ISO 10964 - международный метод испытания анаэробных составов на резьбовых соединениях.
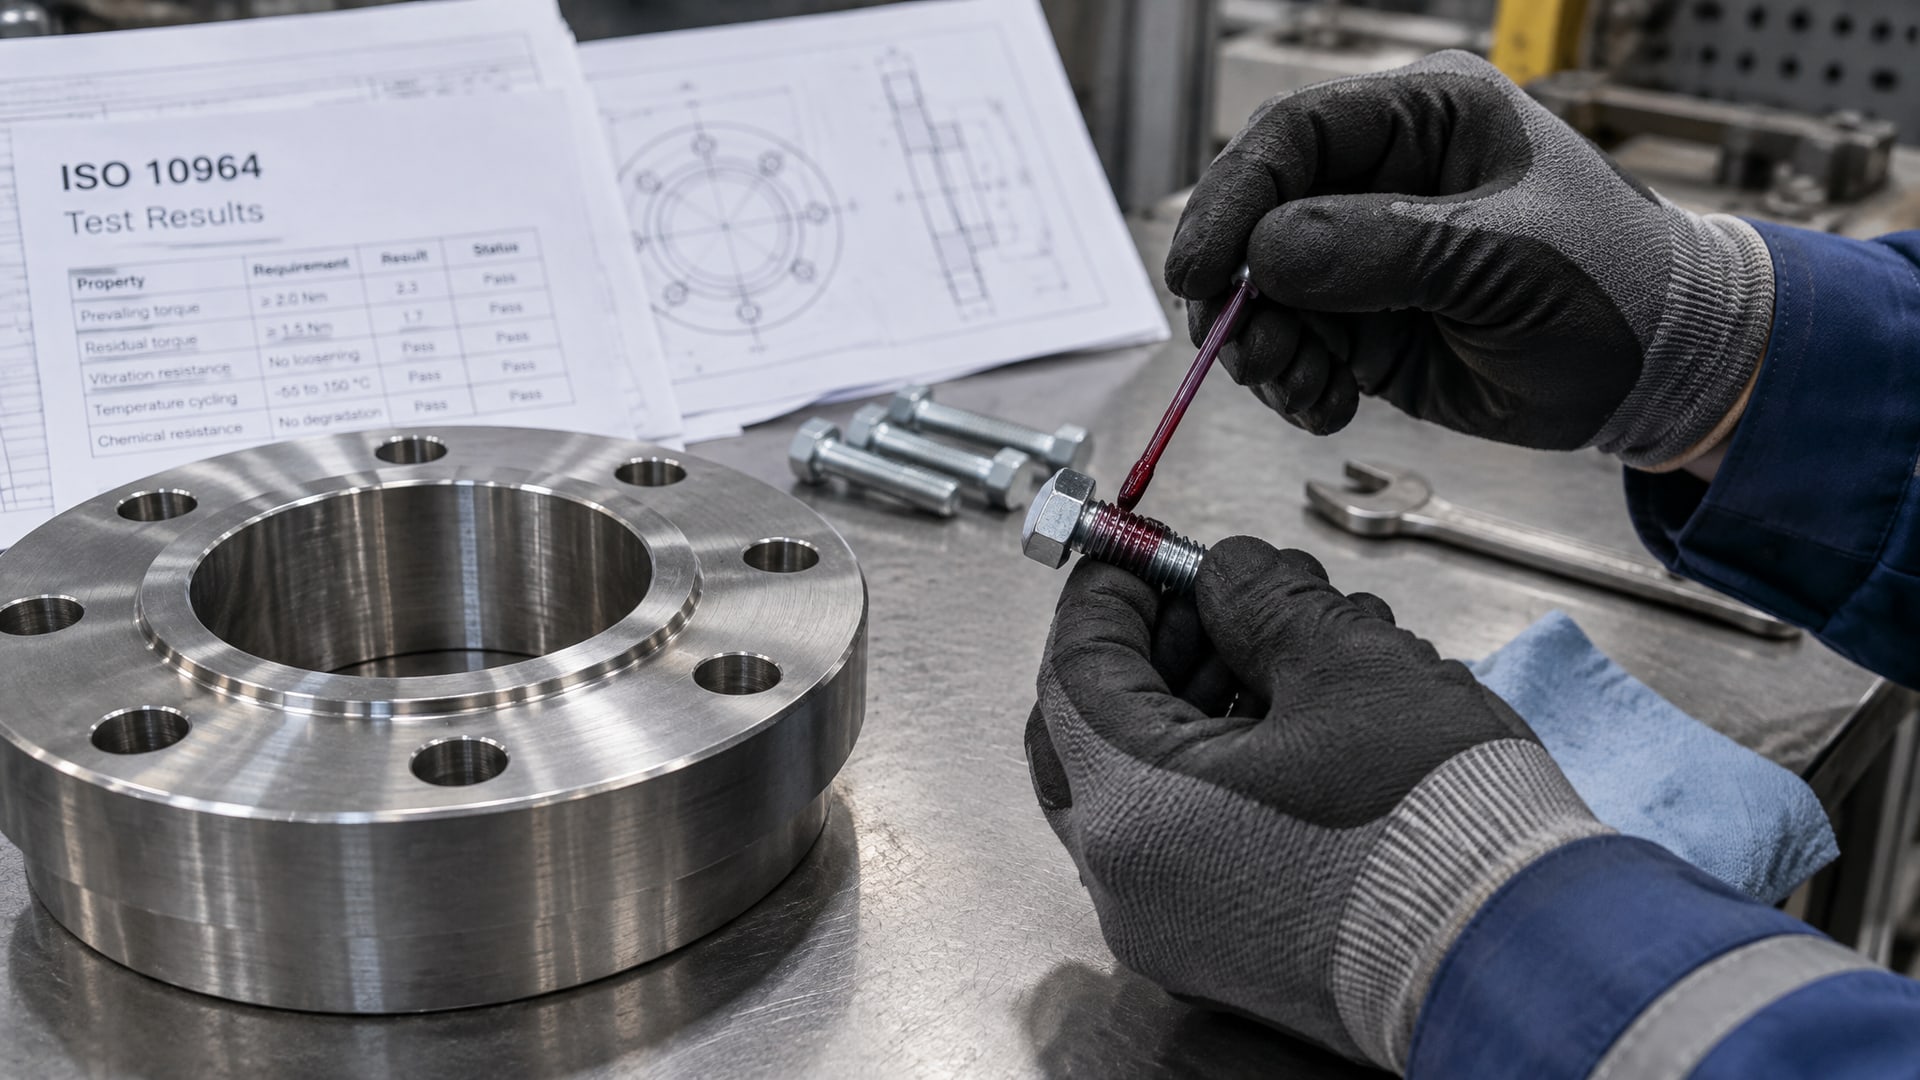
Стандарт определяет способ оценки момента отвинчивания и удерживающего момента (prevailing torque) после полного отверждения. В техлистах производители приводят эти показатели как подтверждение уровня прочности.
Для резьбы M10 среднепрочный фиксатор обычно показывает момент отвинчивания порядка 12–35 Н·м после 24 часов отверждения. Высокопрочный достигает больших значений и требует усилий с помощью инструмента даже при разборке. Низкопрочный держит болт слабее и разбирается легче.
Кроме механических показателей, техлист содержит информацию о времени достижения прочности (рабочая прочность за 1–4 часа, полная - около 24 часов), диапазоне рабочих температур, допустимых размерах резьбы и условиях применения. Перед покупкой важно сверить требования конкретной задачи со спецификацией: если нужна работа при +180 °C, то стандартный состав на +150 °C не подойдет.
Подготовка поверхности и правила нанесения фиксатора
Результативность анаэробного фиксатора резьбы во многом зависит от подготовки.
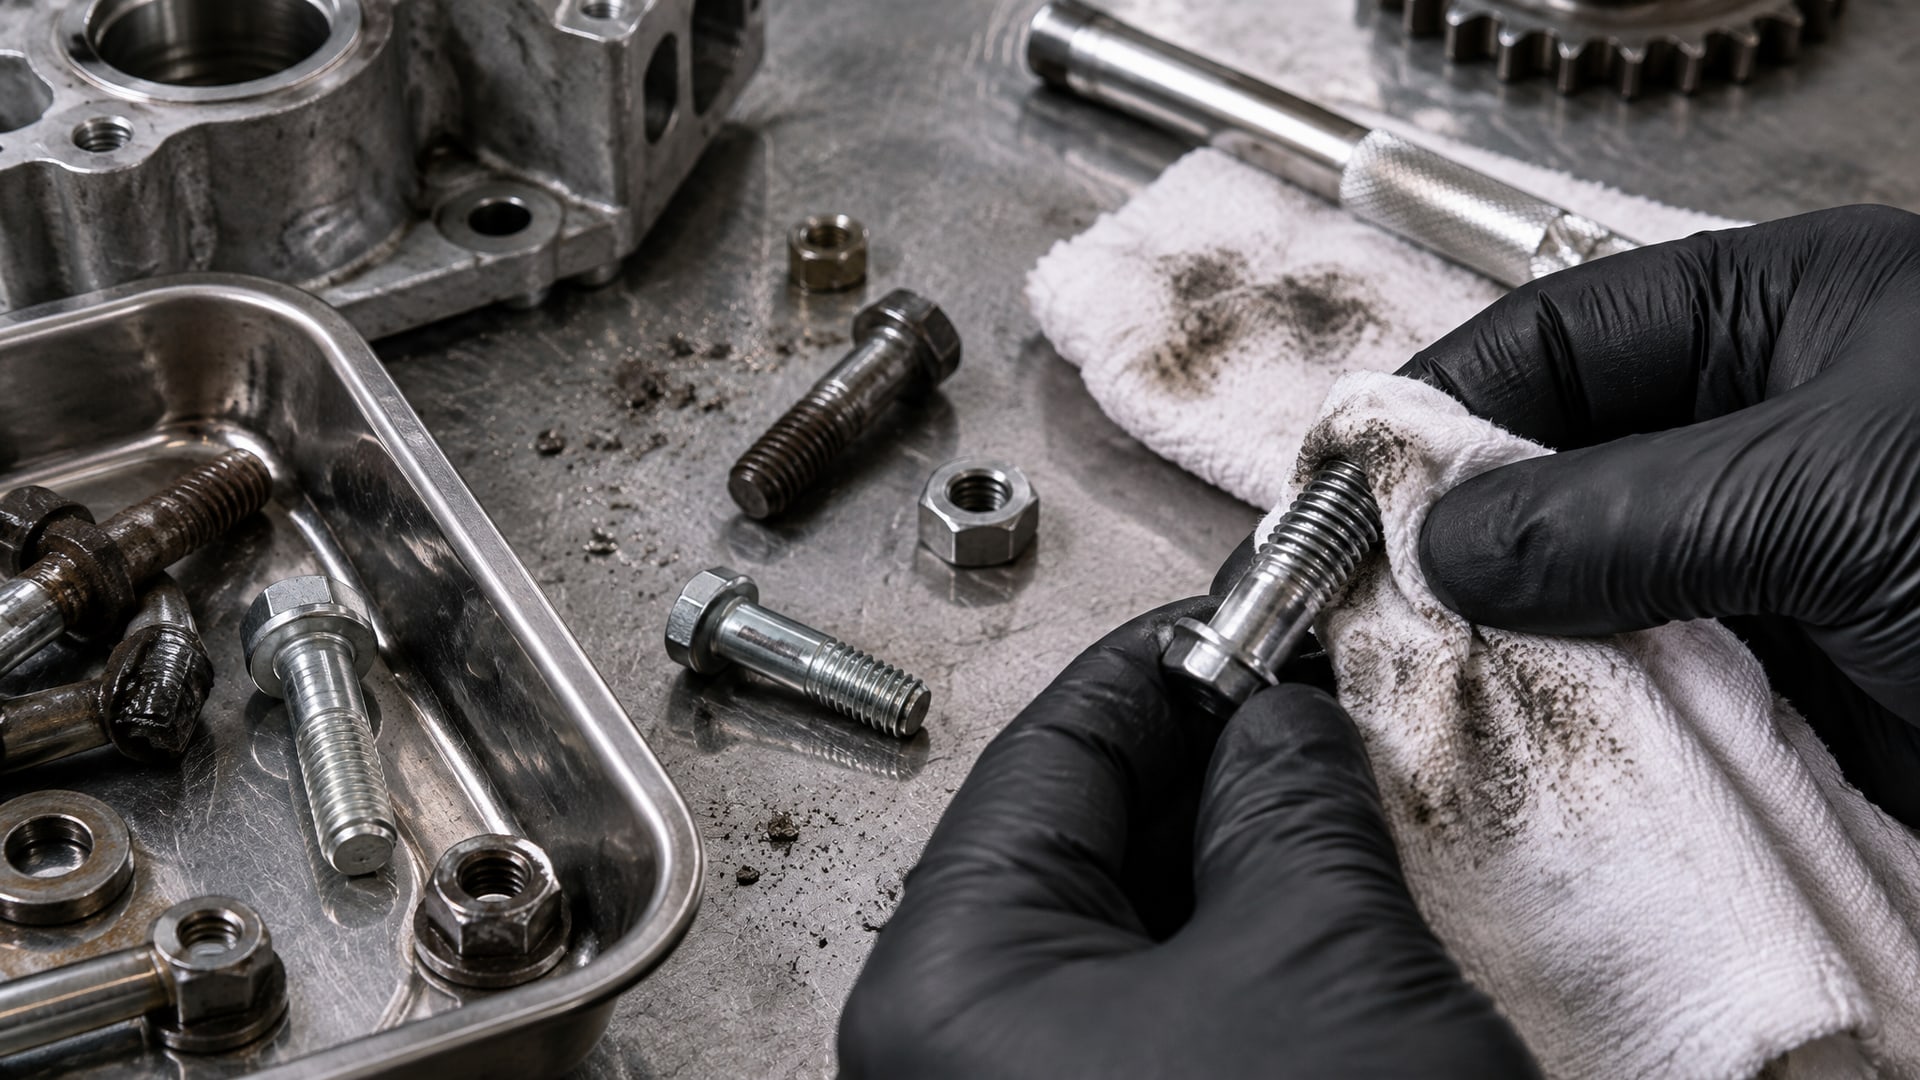
Поверхность должна быть чистой, обезжиренной и сухой - это обязательное условие, неоднократно повторяемое в рекомендациях всех производителей. Оксиды и тонкие масляные пленки замедляют отверждение и снижают прочность соединения.
Для очистки используют обезжиривающие растворы, спирт или механическое удаление загрязнений щеткой. После мытья детали должны высохнуть полностью - влага препятствует контакту полимера с металлом и нарушает полимеризацию. На нефасованных производствах часто применяют компрессорный обдув для ускорения высыхания.
При нанесении состава достаточно небольшой капли - примерно 1–2 мм на витке резьбы болта или наносится по краю головки гайки. Излишки после сборки не стирают (это сотрет весь состав), а дают ему отвердеть естественным путем. Если нужна капиллярная фиксация уже собранного соединения, состав наносят по краю стыка и дают ему затечь за счет поверхностного натяжения.
Некоторые современные составы допускают работу с легкими масляными загрязнениями лучше обычных, но это не означает, что можно пренебрегать очисткой. Очистка остается предпочтительным условием для гарантированного результата.
Различие между анаэробным фиксатором резьбы и герметиком
Часто путают анаэробный фиксатор резьбы с анаэробным герметиком.
Хотя оба отверждаются без кислорода, их назначение и компонентный состав различаются.
Фиксатор резьбы предназначен в первую очередь для предотвращения самоотвинчивания и ослабления крепежа. Он работает в узких зазорах между витками (примерно 0,05–0,2 мм), полимеризуется быстро и создает жесткое соединение.
Герметик используется для герметизации и предотвращения утечек жидкостей или газов. Он часто применяется в более широких зазорах и остается более эластичным после отверждения, что позволяет ему компенсировать микротвердения и сжатия деталей при перепадах температуры.
На практике герметик может использоваться и для фиксации (например, при герметизации резьбовых соединений в системах высокого давления), но чистый фиксатор резьбы в функции герметика менее эффективен, так как не обеспечивает достаточной пластичности. Перед выбором нужно уточнить, требуется ли только фиксация или и герметизация.
Типовые сценарии применения и рекомендации по выбору
Для часто разбираемых соединений (сервисный болт, съемная крышка люка) подходит низко- или среднепрочный фиксатор резьбы.
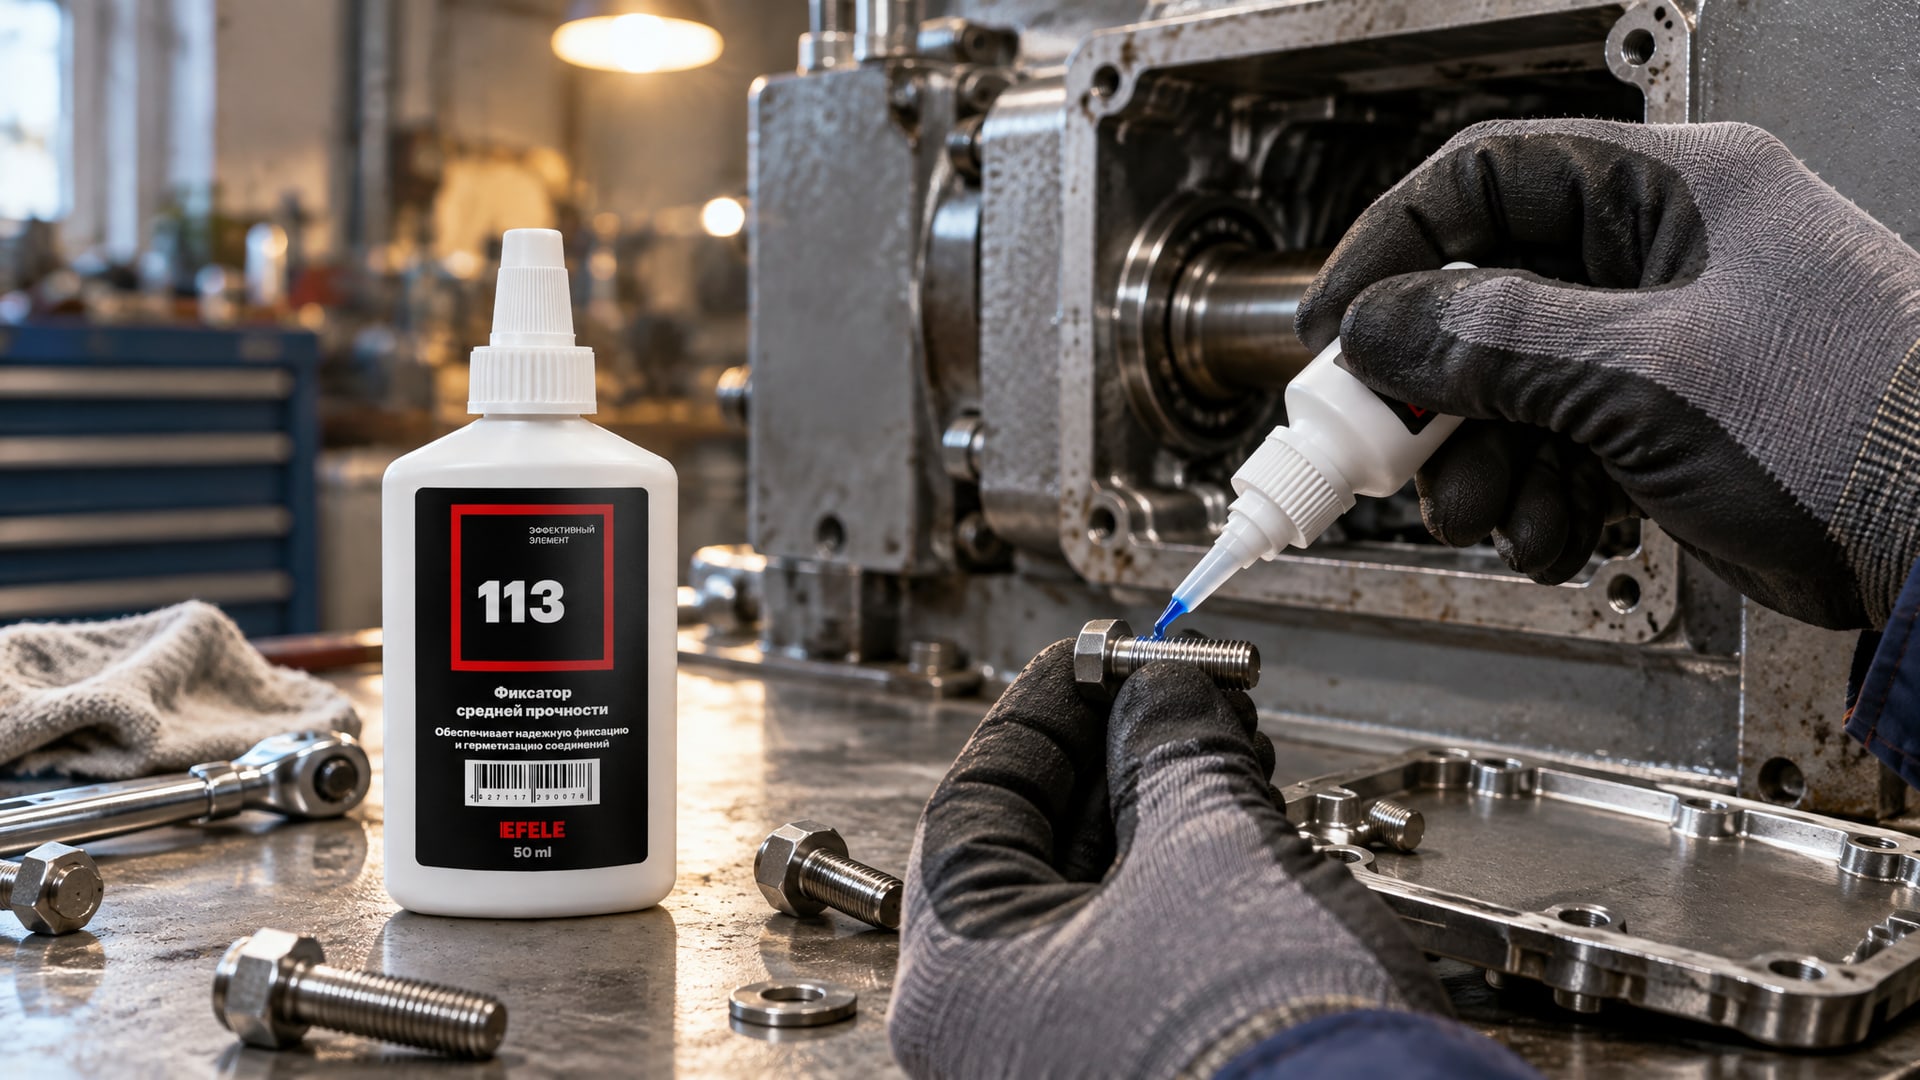
Такой состав держит крепеж достаточно, чтобы тот не выпал при транспортировке или вибрации, но легко откручивается обычным инструментом при регулярном обслуживании. Для часто разбираемых соединений, где требуется средняя прочность фиксации, подойдет анаэробный фиксатор резьбы EFELE 113, который работает в диапазоне от -40 до +100 °C и позволяет разборку без нагрева.
Для постоянных соединений, собираемых один раз на весь срок службы (болт фундамента, резьбовой штифт в корпусе агрегата, датчик давления), применяют среднюю или высокую прочность. Высокая прочность особенно важна, если соединение испытывает частые вибрации или циклические нагрузки. Для редко разбираемых соединений, требующих высокой прочности и термостойкости, рекомендуется использовать EFELE 115, который обеспечивает фиксацию до +150 °C и рассчитан на долгосрочное крепление.
Для узлов, работающих при повышенной температуре, нужно обязательно проверить температурный диапазон состава. Стандартные фиксаторы теряют прочность выше 150 °C, поэтому при работе на выпуске двигателя или в котельной следует искать специальные термостойкие версии.
Для вертикальных соединений, работы над головой или труднодоступных узлов предпочтительны пасты и гели - они не стекают и позволяют наносить состав капиллярно уже после сборки. Для горизонтальных соединений с хорошим доступом жидкие составы часто экономичнее и удобнее в применении.
Часто задаваемые вопросы
В чем разница между синим и красным анаэробным фиксатором резьбы?
Цвет - это условный ориентир уровня прочности: синий обычно обозначает низкую или среднюю прочность, красный - высокую. Но это не универсальное правило. Решающую роль играют прочность по ISO 10964, вязкость, размер резьбы и рабочий диапазон температур. Перед покупкой нужно проверить техлист конкретного продукта, а не ориентироваться только на цвет.
Какой фиксатор резьбы выбрать для М6 и мельче?
Для резьб M6 и меньше рекомендуют низко- или среднепрочные жидкие составы с хорошим капиллярным затеканием. Такие вязкости легко проникают в узкий зазор между витками, обеспечивая равномерную фиксацию. Избыточно вязкие и высокопрочные составы могут не заполнить мелкие зазоры полностью.
Сколько времени схватывается анаэробный фиксатор резьбы?
Рабочая прочность достигается за 1–4 часа в зависимости от состава и металла. Полная прочность наступает примерно через 24 часа. Поэтому после сборки соединение нежелательно сразу нагружать максимальными вибрациями или вращением - лучше дать составу время на полное отверждение.
Какой анаэробный фиксатор резьбы разъемный?
Разъемным считается фиксатор, который позволяет разборку без нагрева специальным инструментом или даже ручным способом. Низко- и среднепрочные составы относятся к разъемным, высокопрочные требуют для демонтажа приложения значительных усилий или локального нагрева резьбы.
Можно ли наносить фиксатор резьбы на грязную или влажную резьбу?
Нет. Надежные рекомендации требуют чистой, обезжиренной и сухой поверхности. Грязь и влага препятствуют полимеризации, снижают прочность соединения и могут привести к отказу фиксации. Очистка - обязательный шаг перед нанесением.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания зависит от диаметра резьбы, требуемой прочности, температурных условий и сценария разборки. Вместо погони за «самым сильным» составом нужно подобрать минимальную достаточную прочность, которая обеспечивает надежную фиксацию и упрощает последующее техническое обслуживание.
Используй технические данные по ISO 10964 как основу для подбора, сверяй температурный диапазон со спецификацией оборудования и не забывай о подготовке поверхности - это гарантирует предсказуемый результат и долгосрочную надежность соединения. При подборе консультируйся со спецификацией конкретного продукта, а не только с его названием или цветом упаковки.