Анаэробные фиксаторы - это составы, которые полимеризуются в отсутствие воздуха внутри резьбовых зазоров и создают надежную фиксацию. После отверждения они становятся части монолитного соединения. Если соединение нужно разобрать, стандартный рычаг гаечного ключа часто оказывается недостаточным, особенно для высокопрочных составов. Главный и наиболее эффективный способ - локальный нагрев узла до 250°C с последующей разборкой в горячем состоянии. Статья расскажет инженерам и закупщикам о технологии безопасного и правильного демонтажа, различиях между типами фиксаторов и ошибках, которые замораживают процесс.
Почему стандартный инструмент часто не помогает
Отвержденный анаэробный фиксатор превращается в твердый термореактивный полимер, заполняющий зазоры между витками резьбы.
Это не пластичный слой, который можно соскрести, и не вязкая смазка, которая вымоется растворителем. Молекулы адгезива прочно связаны с металлической поверхностью за счет физико-химического взаимодействия. Когда инженер пытается откручивать болт обычным способом, усилие передается на эту связь, но она выдерживает.
Кроме того, длина резьбового контакта усиливает эффект: даже при умеренной прочности фиксатора большой участок зацепления создает суммарное сопротивление, которое могут не преодолеть обычные рычаги. Закупщики и инженеры зачастую пробуют увеличивать усилие - это опасно, так как рискуют сорвать резьбу, деформировать головку болта или повредить узел сборки.
Локальный нагрев: основной метод разборки
При температуре около 250°C прочность отвержденного анаэробного фиксатора падает значительно, но сам материал не обугливается.
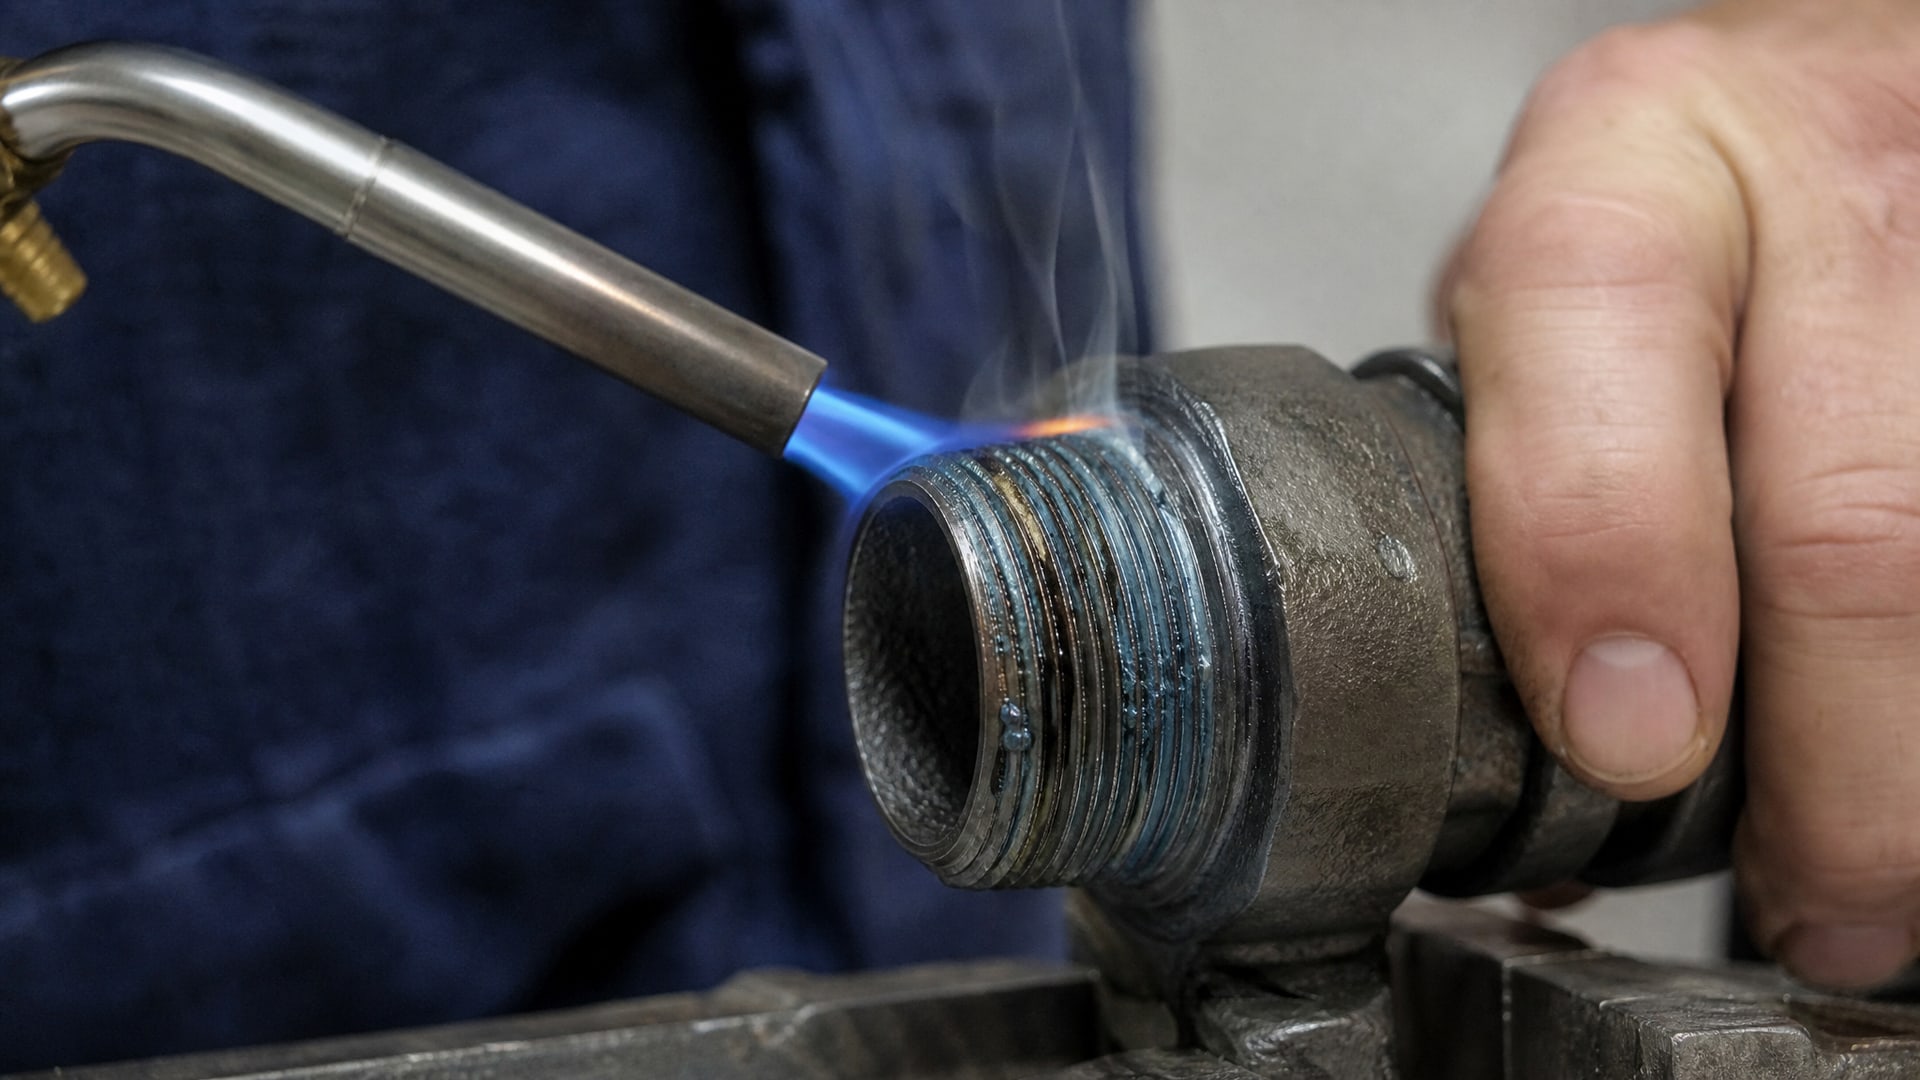
Это снижает адгезию в момент теплового воздействия, позволяя открутить соединение.
Рекомендации производителей фиксаторов включают точную последовательность:
1. Определить тип фиксатора и требуемую температуру. Для большинства среднепрочных составов достаточно 250°C; для высокопрочных формул может потребоваться 250–300°C, а для отдельных термостойких вариантов - до 340°C. Информацию ищи в техническом листе продукта.
2. Изолировать соседние компоненты. Перед локальным нагревом нужно убедиться, что поблизости нет пластмассовых деталей, уплотнений, электроники или горючих материалов, которые могут повредиться. Для алюминиевых корпусов критично не перегревать основную деталь, чтобы не вызвать размягчение сплава.
3. Нагреть только резьбовой узел. Используй тепловую пушку, паяльную лампу или индукционный нагреватель для локального теплового воздействия на болт или шпильку. Температуру контролируй термоскопом или по появлению испарений с поверхности.
4. Откручивать сразу после достижения температуры. Это ключевой момент: адгезия снижается, пока соединение горячее. Если дождаться охлаждения, фиксатор частично восстановит прочность. Используй обычный гаечный ключ, отвертку или торцевой ключ - никакой специальный инструмент не требуется.
5. Работать в защите. Перчатки, защитные очки и спецодежда обязательны. Горячий металл и испарения представляют опасность ожога и вдыхания.
Почему растворители не помогают при собранной резьбе
Многие пытаются залить ацетон, спирт или специализированный очиститель в шов между витками резьбы, надеясь размягчить или растворить фиксатор.
На практике это не срабатывает. Растворитель может проникнуть в открытые поверхности и помочь размягчить остатки после механического разбора, но он не доберется до затвердевшего материала глубоко внутри зазора.
Причина в том, что анаэробный полимер в отвержденном состоянии не плавится под действием химических растворителей - он требует именно теплового воздействия для снижения прочности адгезии. Растворитель может понадобиться позже, при чистке резьбы после разборки.
Разные типы фиксаторов - разные подходы к разборке
Легкие и низкопрочные составы
Эти фиксаторы (например, класс NLGI или аналоги низкой прочности) часто снимаются стандартным ручным инструментом без теплового воздействия, особенно если резьбовой контакт небольшой. Их применяют в узлах, которые планируется регулярно разбирать. Если соединение все же сопротивляется, можно попробовать короткий нагрев на 100–150°C или пропитать зону очистителем с проникающими свойствами.
Средние фиксаторы
Это наиболее распространенный класс в промышленности. Они обеспечивают надежную фиксацию, но при правильном подборе температуры режима разбираются легче, чем высокопрочные варианты. Обычно достаточно локального нагрева до 250°C и разборки в горячем состоянии. Если участок резьбового контакта большой или состав нанесен с избытком, может потребоваться полный цикл механической и химической очистки после демонтажа.
Высокопрочные фиксаторы
Такие составы рассчитаны на узлы, которые практически не разбираются, или на критичные соединения, где недопустимо ослабление. Разборка требует нагрева до 250–300°C и иногда даже выше. Работу нужно проводить максимально быстро, как только узел достигает нужной температуры. После разборки остатков материала будет больше, и потребуется полная механическая очистка.
Пошаговый алгоритм безопасного демонтажа
Этап 1: Подготовка
Выясни, какой тип фиксатора использовался (из чертежа, технологической документации или маркировки резьбового соединения).
Найди техлист продукта и выбери рекомендуемую температуру нагрева.
Осмотри узел: убедись, что нет пластмассовых уплотнений, электроники, изоляции или рядом расположенных деталей из чувствительных материалов.
Для алюминиевых корпусов убедись, что основной объем тепла не попадет на алюминий - нагревай преимущественно стальной крепеж.
Этап 2: Нагрев
Установи тепловую пушку, лампу или индукционный нагреватель так, чтобы факел или горячий воздух был направлен на болт, гайку или шпильку.
Нагревай 2–5 минут в зависимости от массы крепежа и степени изоляции.
Контролируй температуру термоскопом или визуально (при 250°C металл обычно светлеет, может быть слабое парение с поверхности).
Этап 3: Разборка
Как только достигнута нужная температура, немедленно начни откручивать гайку или болт обычным рычагом, торцевым или гаечным ключом.
Не ждите охлаждения - каждая потерянная секунда дает фиксатору время на частичное восстановление прочности.
Если соединение не поддается после 3–5 попыток откручивания, заново нагрей узел и повтори.
Этап 4: Очистка резьбы после разборки
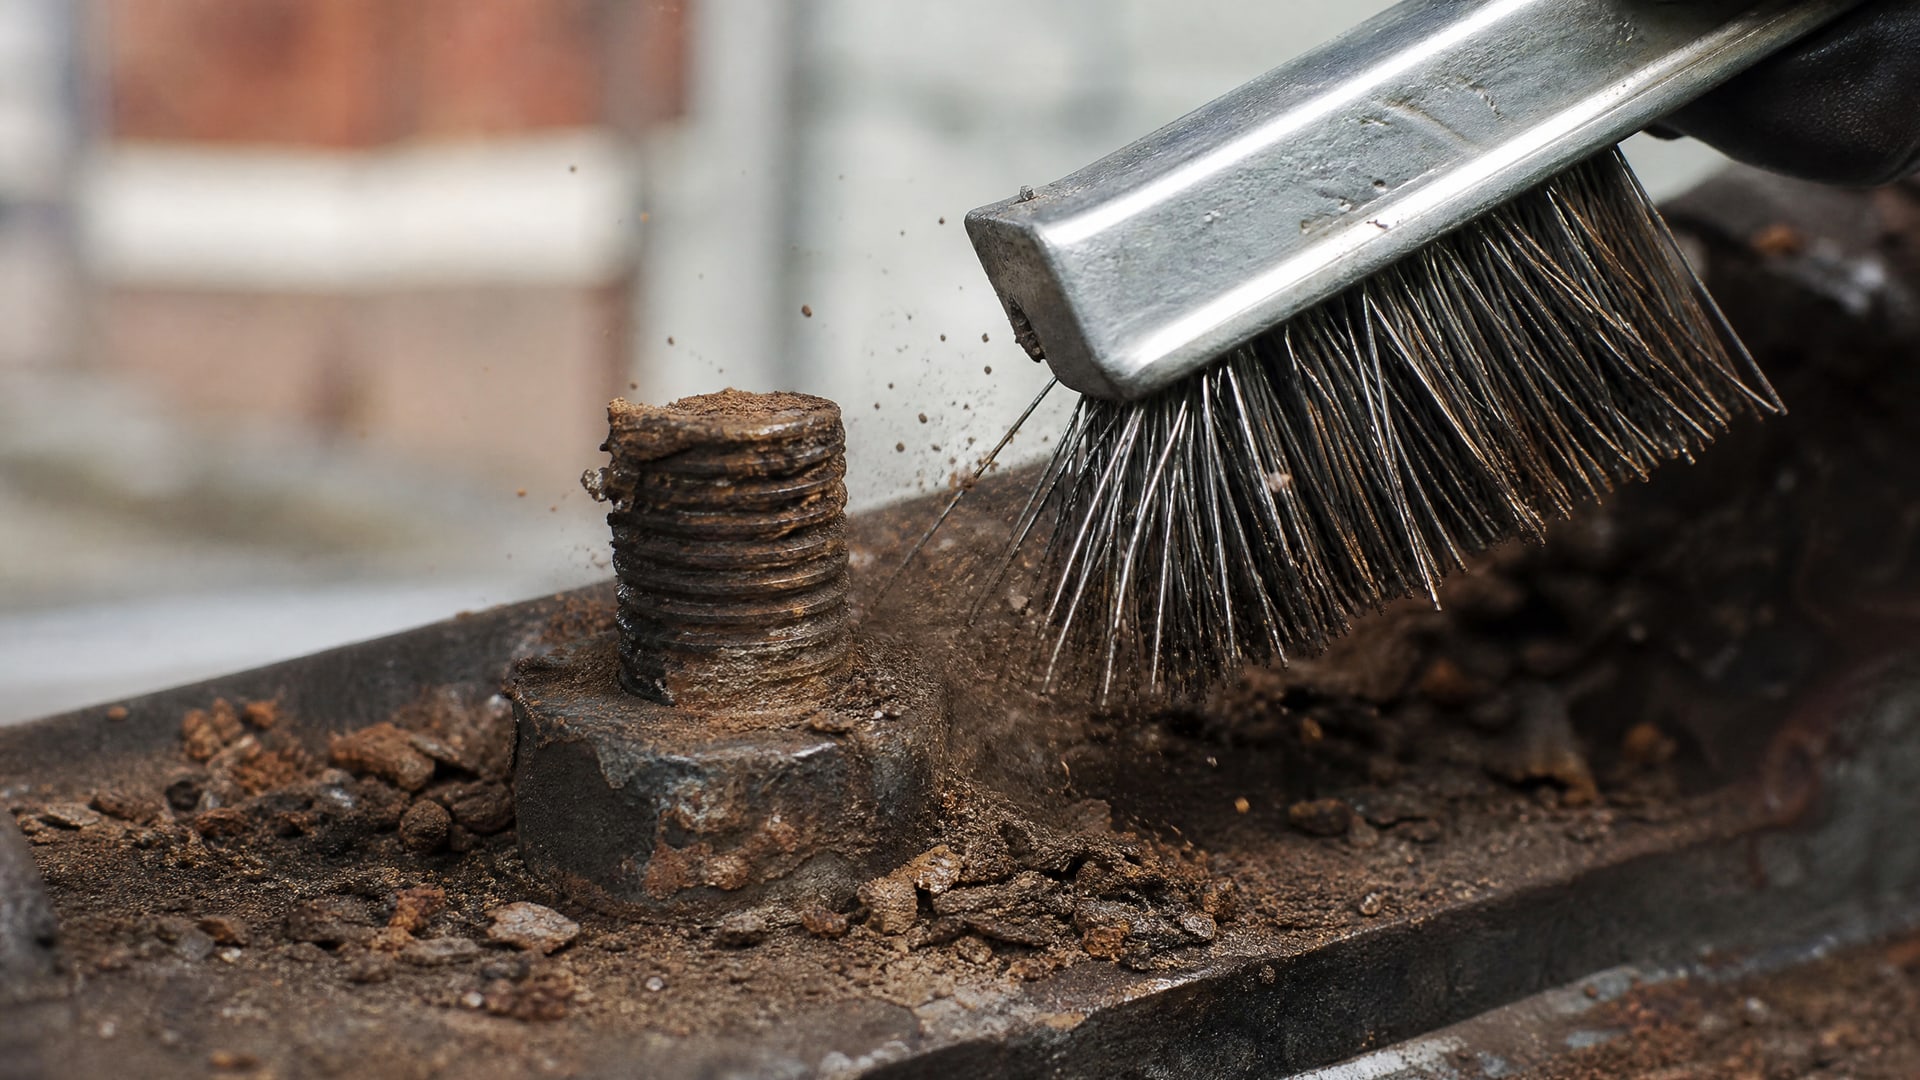
Возьми металлическую щетку или тряпку и механически удали видимые остатки отвержденного фиксатора, пока резьба еще теплая (это облегчает снятие).
Дай узлу остыть до комнатной температуры.
После охлаждения повтори механическую чистку щеткой, чтобы избавиться от малометаллических остатков.
Для полной дочистки используй совместимый растворитель (например, ацетон) и тряпку, протирая витки резьбы до полного удаления загрязнений.
Если после этого нужно заново собрать соединение, убедись, что все остатки удалены и резьба высушена.
Материал детали влияет на тепловой режим
Стальные болты, шпильки и гайки хорошо переносят нагрев до 250–300°C и быстро охлаждаются.
Для них рекомендации большинства производителей применимы напрямую.
Алюминиевые корпуса и детали требуют особого внимания. Температура плавления алюминиевого сплава находится в диапазоне 500–650°C, но уже при 150–200°C прочность значительно падает. Если нагревать алюминиевый корпус до 250°C, есть риск размягчения сплава и деформации узла. На практике рекомендуется нагревать именно стальной крепеж, минимизируя тепловое воздействие на алюминий. Если корпус из алюминия, лучше использовать тепловую пушку с узконаправленным потоком или индукционный нагреватель, сконцентрированный на болте.
Медные и латунные детали стойче к нагреву, но и они могут потерять механические свойства при длительном воздействии температур выше 200°C. Никелевые и титановые сплавы обычно выдерживают рекомендуемые диапазоны, однако всегда лучше сначала ознакомиться с техническими характеристиками материала.
После разборки: восстановление подвижности и профилактика
После удаления анаэробного фиксатора и очистки резьбы соединение иногда остается с потертостями, микроржавчиной или остатками загрязнений, которые снижают подвижность.
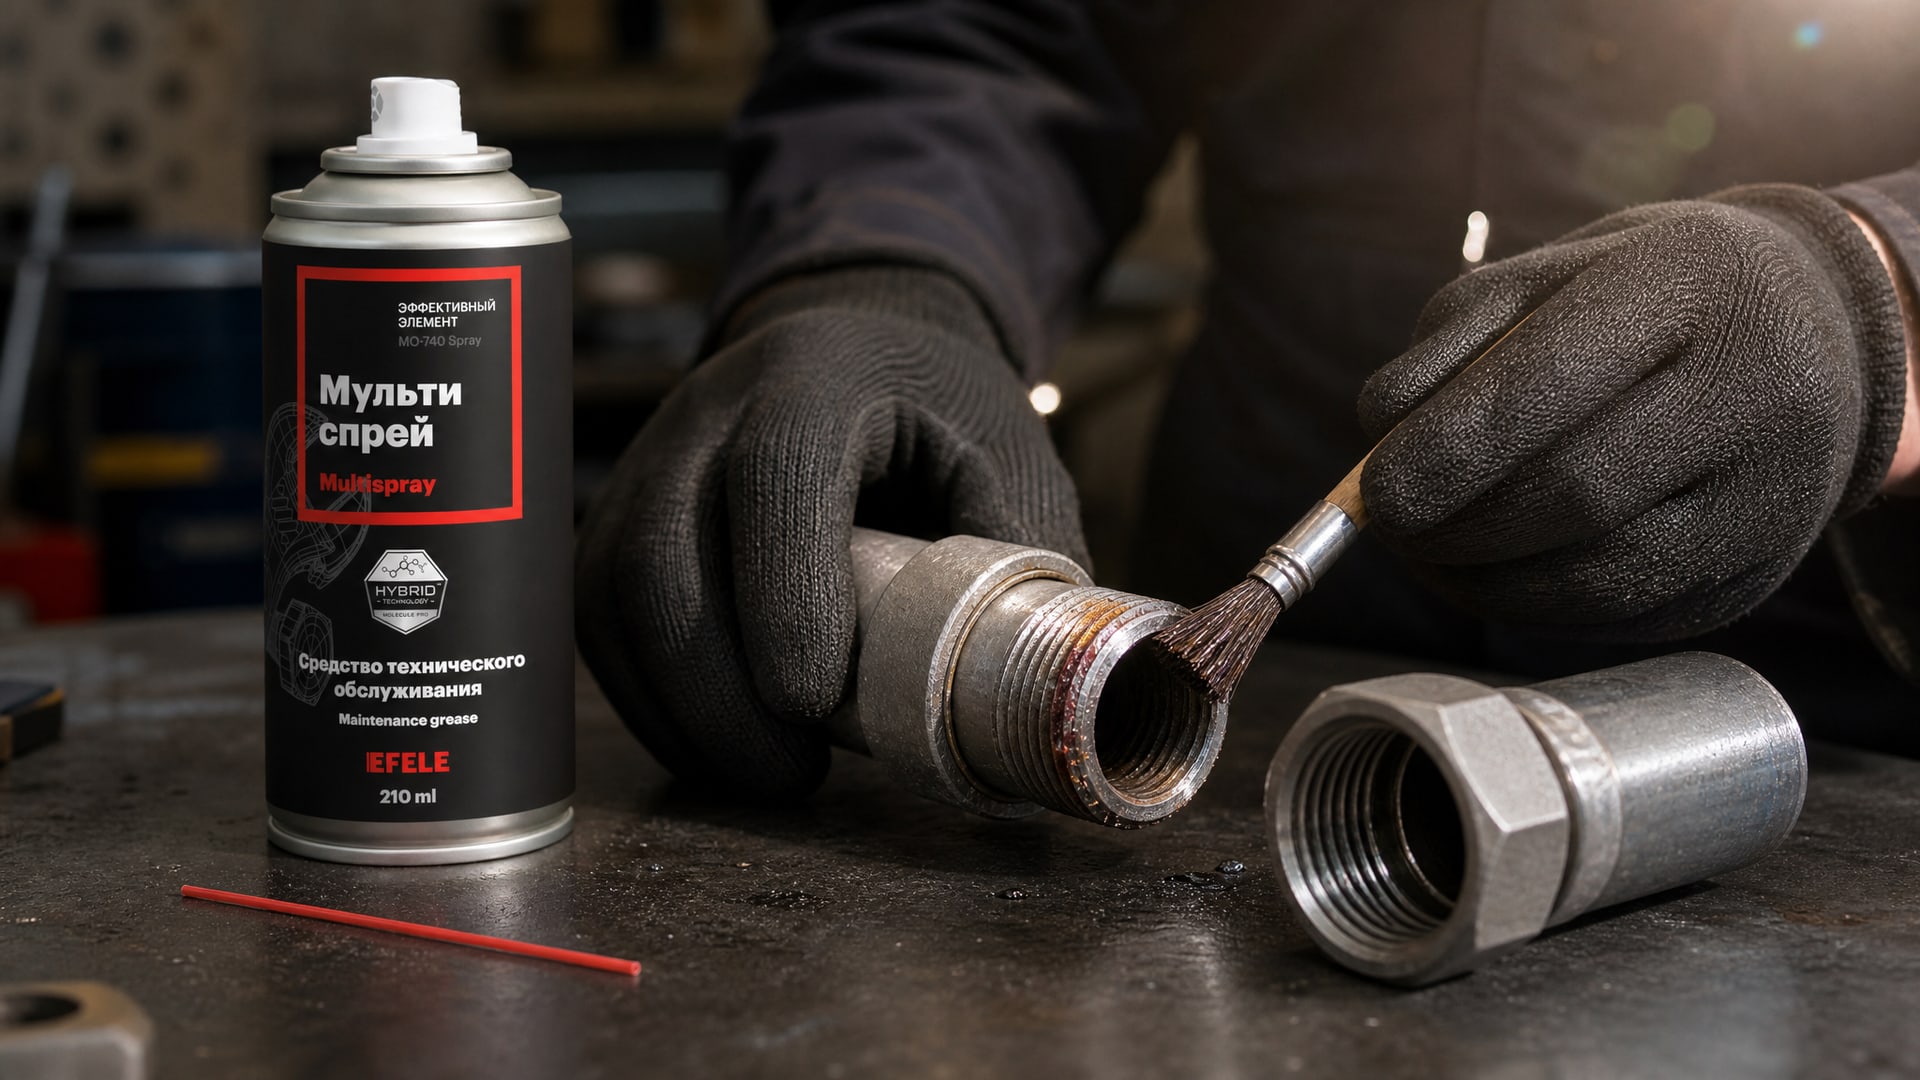
Для облегчения последующей сборки и предотвращения фреттинга (поверхностной коррозии) рекомендуется обработать резьбу тонким слоем защитного состава.
Для этого подходят мультиспреи с проникающими свойствами - они одновременно вытесняют влагу, восстанавливают подвижность механизмов и защищают от окисления. EFELE MO-740 Spray используется именно для таких целей: после того как резьба почищена и высушена, тонкий слой спрея наносится на витки и позволяет быстро вернуть свободу движения крепежу, если кто-то планирует его переиспользовать. При этом спрей не мешает последующему нанесению нового фиксатора (если это требуется) - достаточно просушить поверхность перед сборкой.
Часто задаваемые вопросы
Почему нельзя использовать только растворитель для снятия анаэробного герметика?
Растворитель не проникает внутрь резьбового зазора и не разрушает отвержденный полимер. Это связано с тем, что анаэробный фиксатор в полимеризованном состоянии стоек к большинству химических растворителей и требует именно теплового размягчения для ослабления адгезии. Растворитель помогает только для дочистки остатков после механического демонтажа.
Что произойдет, если после нагрева подождать перед откручиванием?
Соединение начнет остывать, и адгезия анаэробного фиксатора частично восстановится. Это усложнит разборку и может привести к необходимости повторного нагрева. Рекомендация всех производителей - откручивать сразу же, пока узел еще горячий и материал размягчен.
Все ли типы фиксаторов требуют нагрева до 250°C?
Нет. Легкие и низкопрочные составы нередко снимаются стандартным инструментом без теплового воздействия. Средние фиксаторы обычно требуют 250°C. Высокопрочные и специальные термостойкие варианты могут потребовать 250–340°C. Точная температура указана в техлисте конкретного продукта.
Опасен ли нагрев алюминиевых деталей при разборке?
Да, требуется осторожность. Прямой нагрев алюминиевого корпуса до 250°C может размягчить сплав и вызвать деформацию. Лучше нагревать стальной крепеж локально, минимизируя тепловое воздействие на алюминиевую деталь. Для этого подходят узконаправленные источники тепла, например тепловая пушка с узким факелом или индукционный нагреватель.
Нужно ли использовать специальные очистители после снятия фиксатора?
Рекомендуется использовать совместимые растворители (ацетон, спирт или специализированные очистители) для полной дочистки резьбы после механической очистки щеткой. Это гарантирует удаление всех микрочастиц полимера и подготовку поверхности для новой сборки или хранения.
Заключение
Демонтаж резьбовых соединений, зафиксированных анаэробным герметиком, требует понимания механики отверждения и физических свойств полимера. Главный метод - локальный нагрев узла до температуры 250°C (или выше для высокопрочных составов) с немедленной разборкой в горячем состоянии. Растворители работают только для дочистки остатков, а не для размягчения затвердевшего материала внутри резьбы.
Выбор способа разборки всегда зависит от типа фиксатора, материала детали и конкретных условий сборки. Если проблема регулярно возникает на производстве, рекомендуется заранее учитывать требуемую разборность при подборе фиксатора: легкие составы для узлов с частым сервисом, высокопрочные - для критичных соединений, где разборка редка и допускается нагрев. Правильное следование технологии и соблюдение правил безопасности гарантирует быструю разборку без повреждения крепежа и узла в целом.