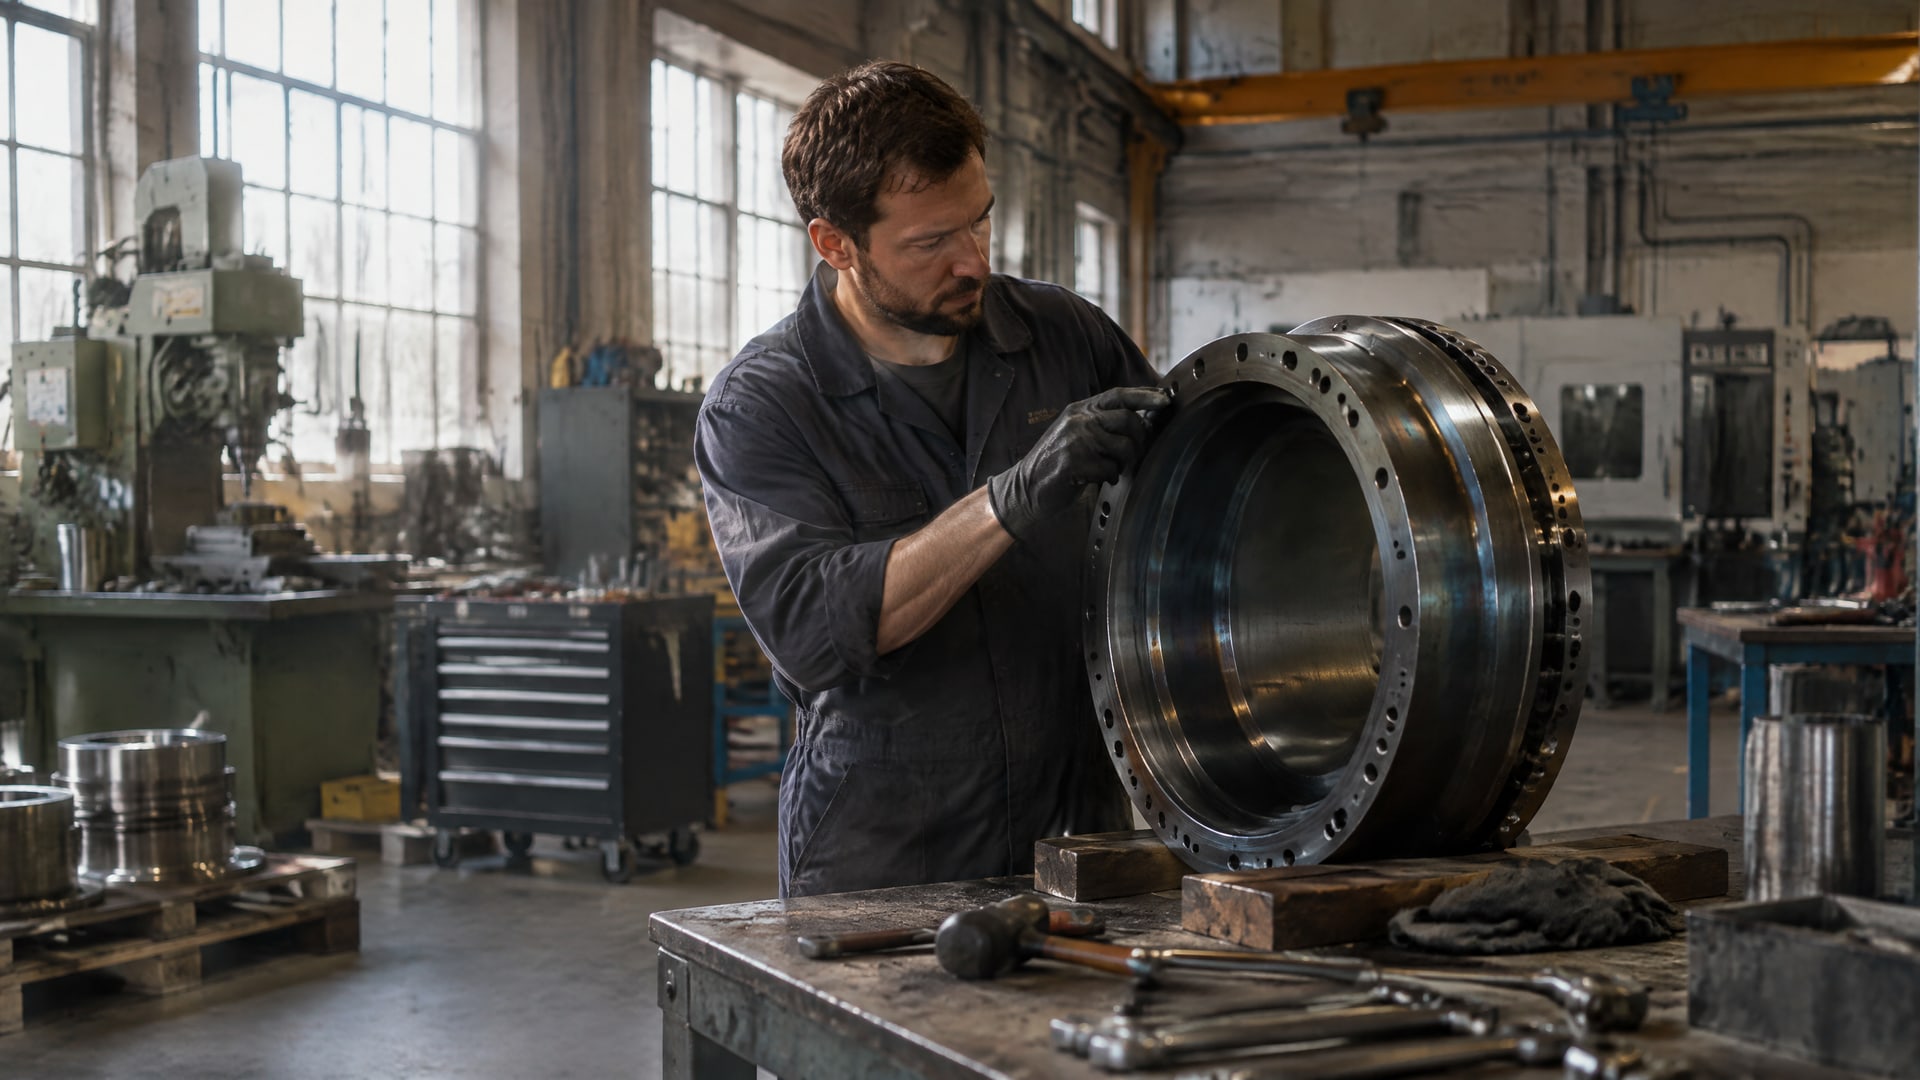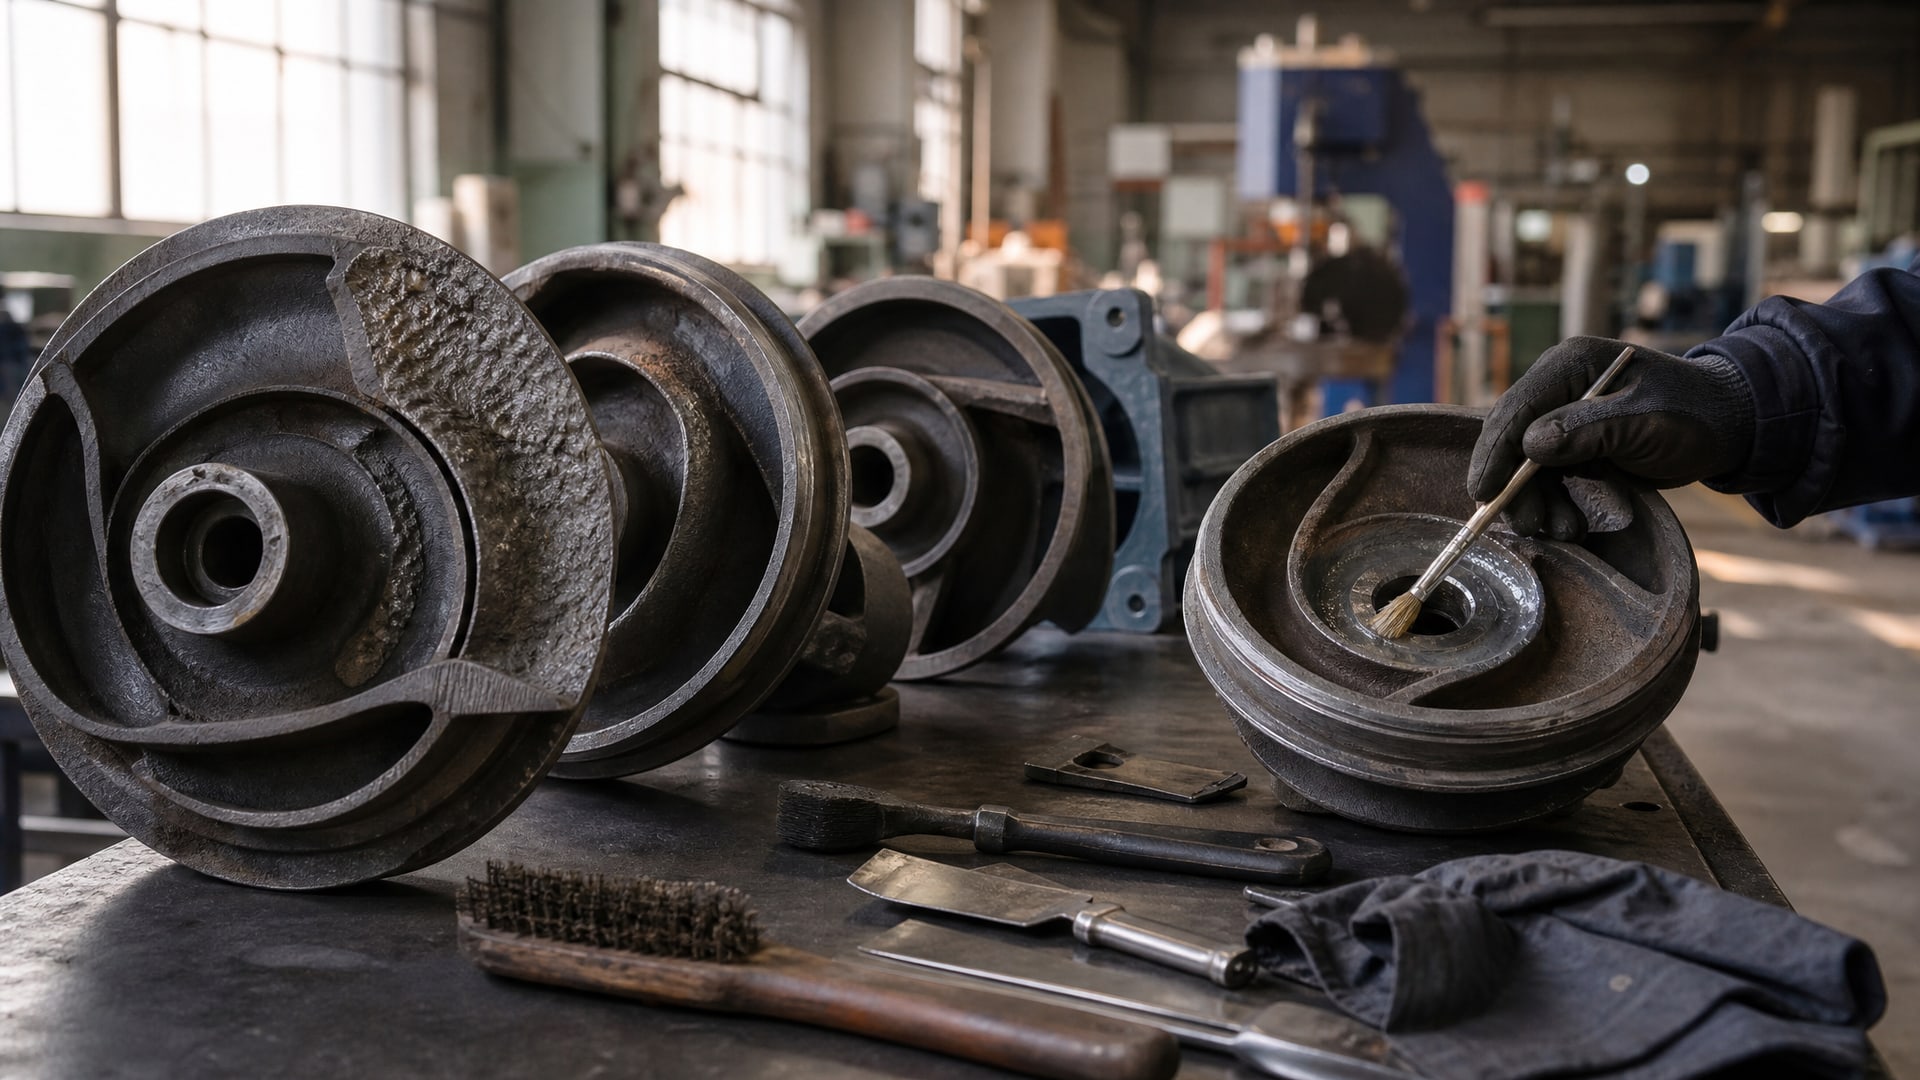
Защита от эрозии во внутренних каналах закрытого рабочего колеса представляет собой комплексную инженерную задачу, где традиционные методы нанесения покрытий часто оказываются неэффективными. Проблема возникает из-за ограниченного доступа к внутренним полостям, сложной геометрии потока и требования обеспечить равномерное покрытие поверхности, которое будет противостоять абразивно-эрозионному воздействию движущихся частиц и жидкостных сред. Для специалистов, отвечающих за выбор и применение защитных систем на насосах и центробежных машинах, понимание этих ограничений критично: неправильный выбор материала или технологии нанесения приводит к преждевременному выходу оборудования из строя и значительным производственным потерям.
Статья разберет, какие технологические препятствия встают перед инженерами при покрытии внутренних рабочих поверхностей, как выбирать тип защиты в зависимости от механизма разрушения и как контролировать качество покрытия в условиях затрудненного доступа.
Механизмы разрушения и выбор стратегии защиты
Перед тем как выбрать материал и метод нанесения покрытия, необходимо точно определить механизм разрушения внутренней поверхности рабочего колеса.
Это может быть капельная или поверхностная эрозия, абразивный износ потоком твердых частиц, коррозионное воздействие среды, кавитационные удары или комбинированное воздействие нескольких факторов одновременно.
Классификация эродируемости материалов показывает, что частицы размером менее 0,42 мм относятся к категории «highly erodible» и представляют наибольшую опасность. Частицы в диапазоне 0,42–0,84 мм менее опасны («difficultly erodible»), а крупные частицы свыше 0,84 мм обычно не вызывают прямого эрозионного разрушения поверхности, но могут создавать ударные нагрузки и локальные повреждения.
Для каждого типа эрозии существует оптимальная группа мер. В практиках противоэрозионного контроля выделяют три основных направления: агрономические и биологические меры, неагрономические конструктивные решения и инженерные защитные системы. Применительно к закрытому рабочему колесу это означает выбор между нанесением защитного покрытия, изменением профиля протока (геометрии лопаток и каналов) или комбинацией обоих подходов.
Например, если основной механизм разрушения - абразивный износ взвешенными частицами, приоритет переходит к твердому защитному слою с высокой износостойкостью. Если же проблема в кавитационном разрушении или ударных нагрузках, может потребоваться эластичное или композитное покрытие, способное поглощать энергию удара.
Требования к подготовке поверхности и шероховатости
Один из ключевых факторов успеха - правильная подготовка внутренней поверхности рабочего колеса перед нанесением покрытия.
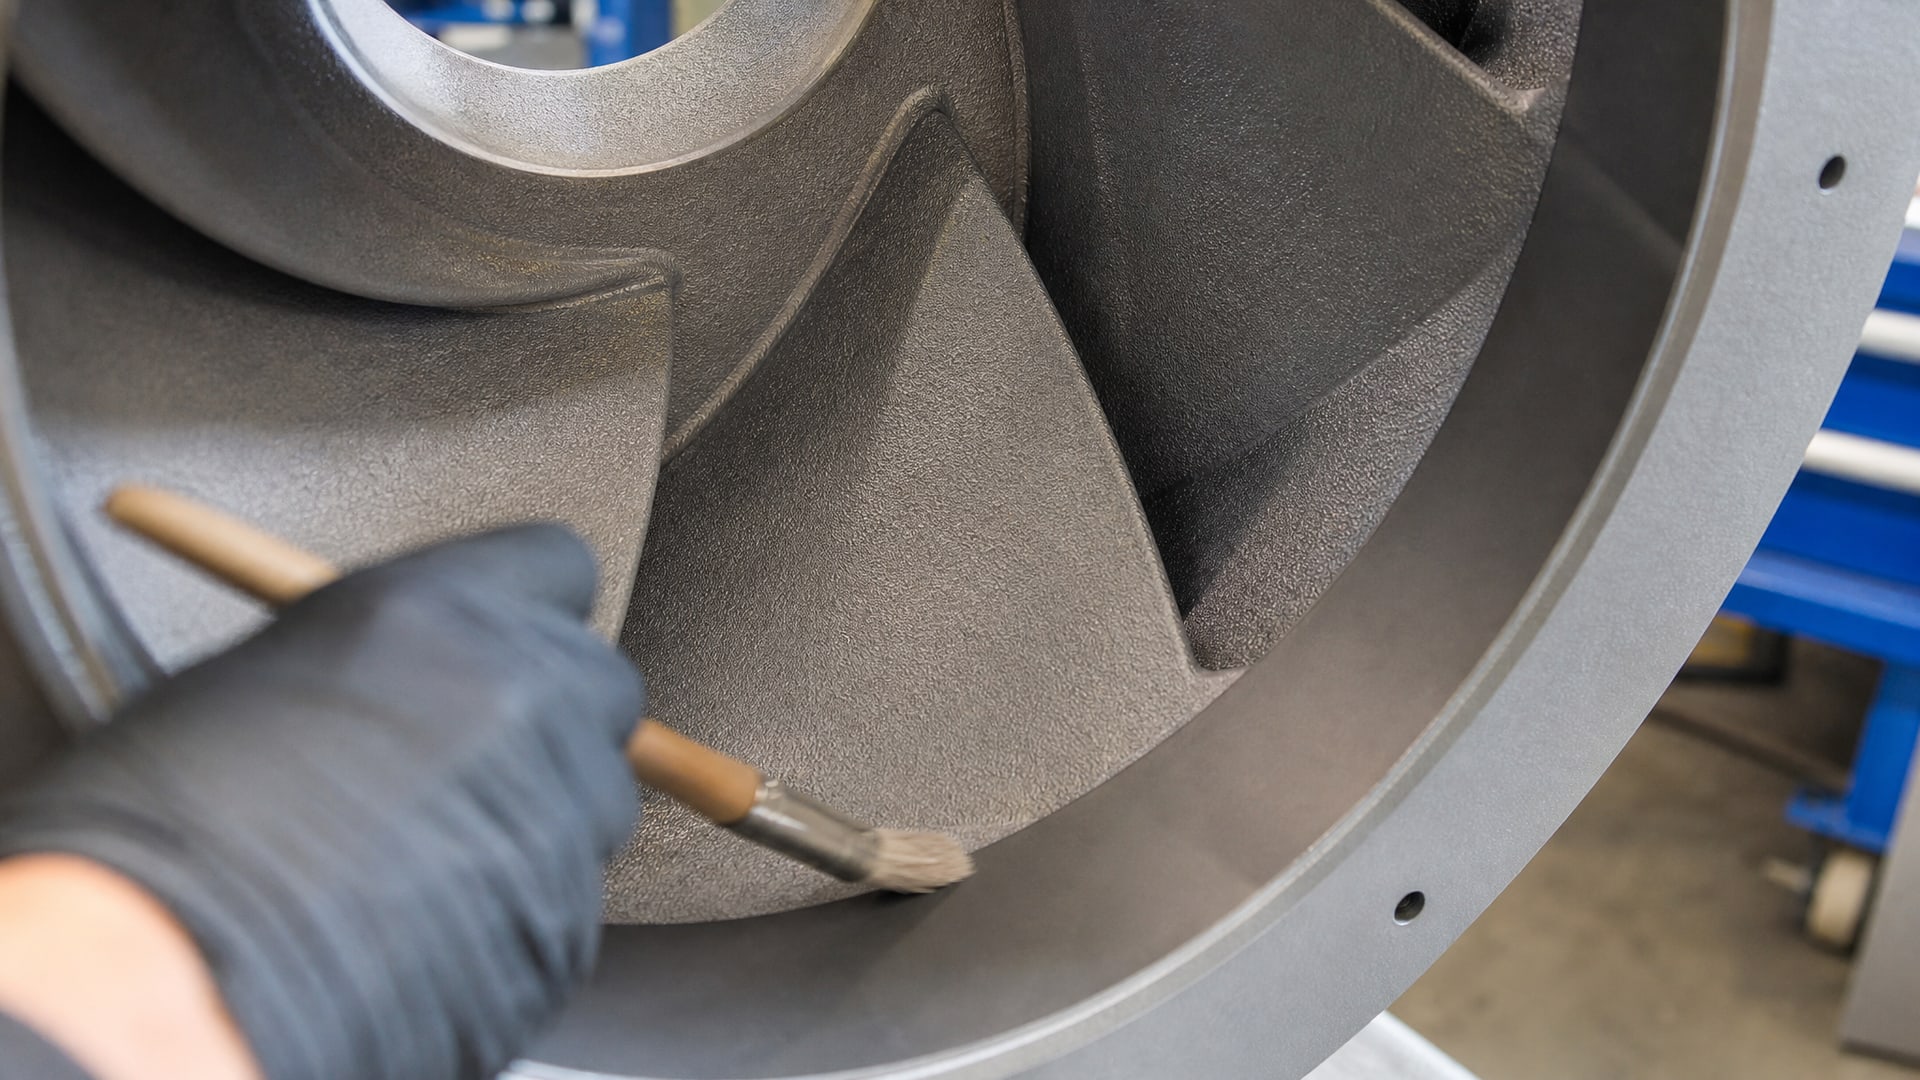
Шероховатость поверхности играет двоякую роль: она повышает механическую адгезию защитного слоя, но при неправильной ориентации или чрезмерной величине может стать источником локальных дефектов и дополнительного эрозионного разрушения.
В руководствах по противоэрозионному контролю склонов рекомендуют использовать горизонтальные канавки для снижения поверхностного стока и размыва, тогда как вертикальные могут усилить рилловую и овражную эрозию. Эта логика применима и к внутренним каналам рабочего колеса: канавки или следы обработки должны быть ориентированы таким образом, чтобы не создавать направленные пути утечки или концентрации потока.
Типовая подготовка включает:
Удаление окисла, ржавчины и загрязнений механической или химической обработкой;
Создание равномерной микрошероховатости в пределах 0,8–3,2 мкм (в зависимости от типа покрытия);
Проверку отсутствия масляных пленок и остатков абразивов;
Контроль чистоты поверхности перед нанесением.
Ошибка в подготовке часто приводит к расслоению или отшелушиванию покрытия в первые месяцы работы. При этом сама чистота поверхности важнее, чем абсолютная степень шероховатости: загрязнение частицами размером менее 10 мкм может снизить адгезию на 30–50% даже при хорошей подготовке основания.
Распыление как основной метод нанесения на закрытые поверхности
Геометрия закрытого рабочего колеса исключает применение традиционных методов нанесения покрытия: кисть невозможна из-за размеров и формы каналов, окунание не обеспечивает равномерного слоя.
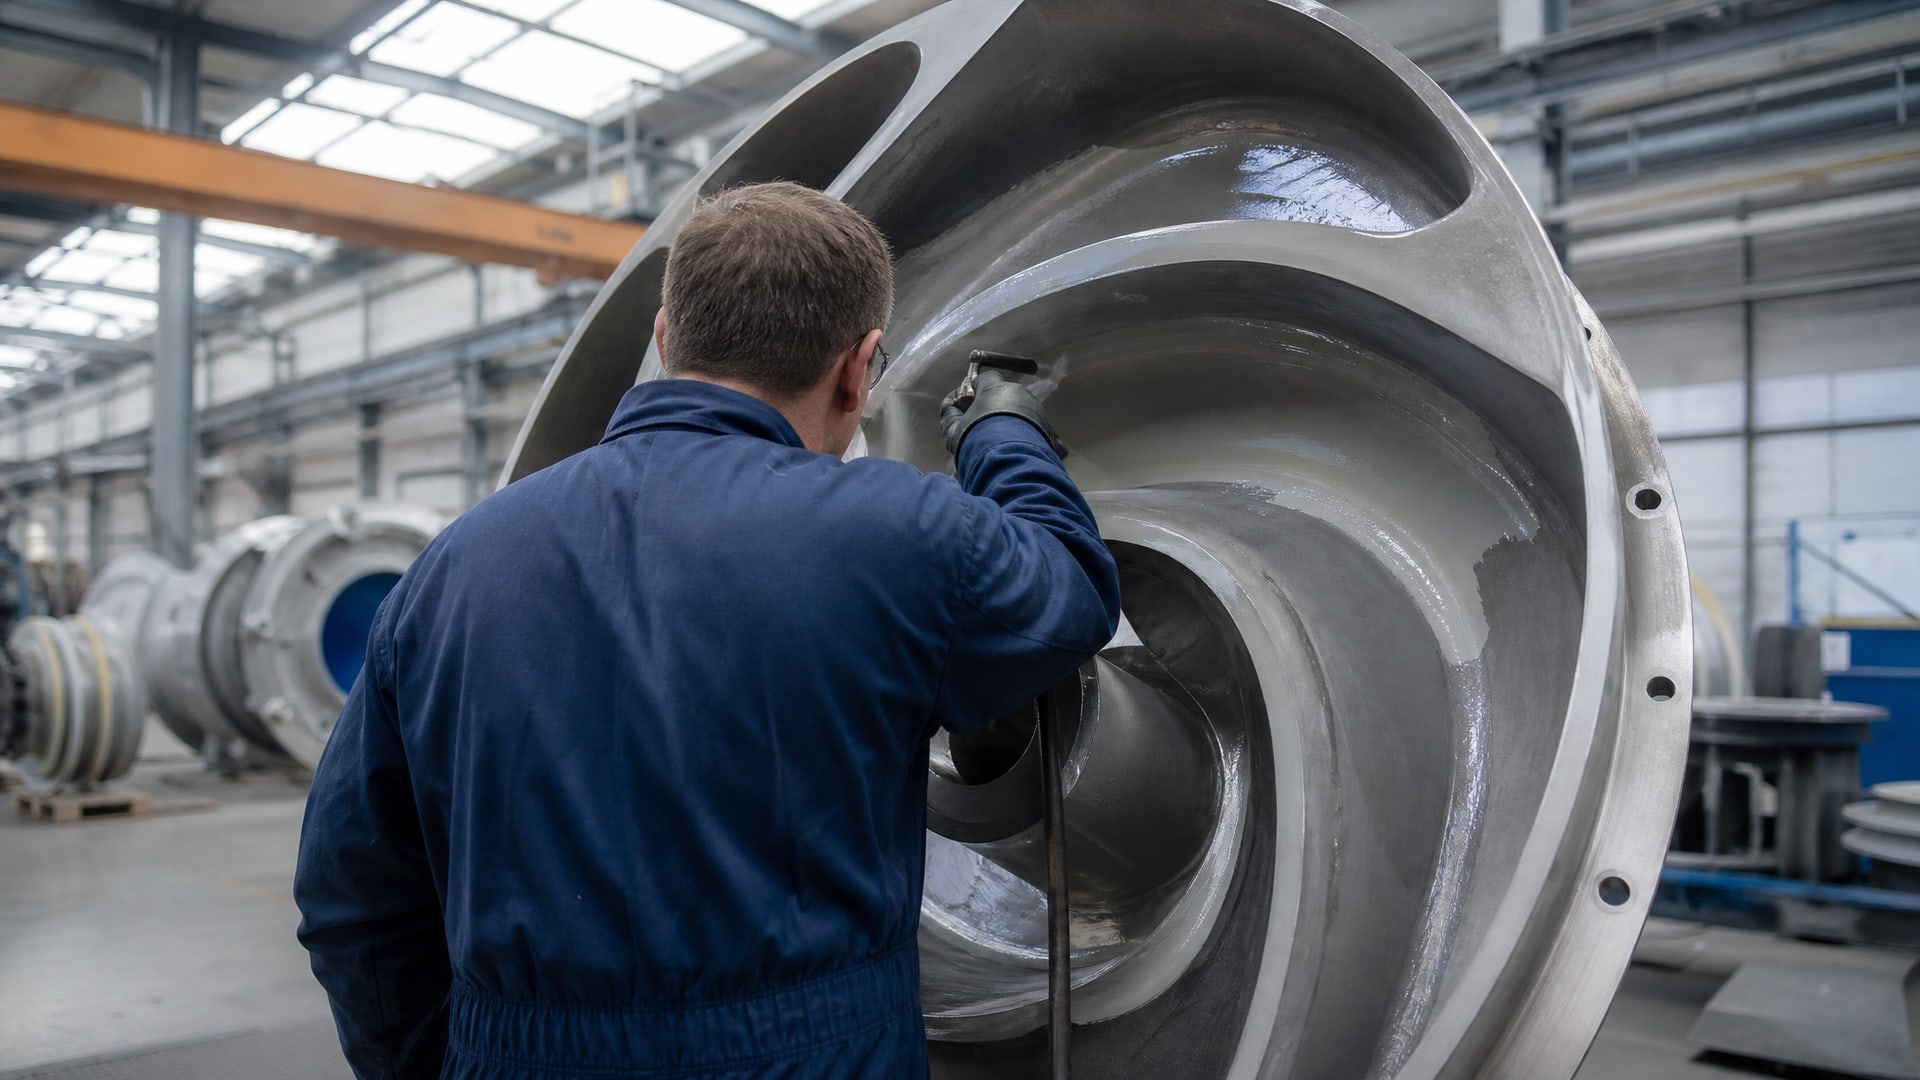
Распыление остается основным технологическим методом, но и оно встречает серьезные ограничения.
Главные проблемы при распылении во внутренние полости:
Теневые зоны. Части поверхности, скрытые за лопатками или расположенные в углах, получают меньше материала или не получают его вообще. Это требует либо многократного распыления с разных ориентаций (что замедляет процесс), либо использования специальных распылительных головок и пневматических систем.
Неравномерность толщины. Материал, нанесенный распылением, имеет тенденцию накапливаться в определенных точках потока воздуха. Вблизи входного отверстия слой может быть избыточно толстым (100–150 мкм), а в удаленных местах канала - недостаточным (20–40 мкм).
Контроль толщины и адгезии. Для открытых поверхностей легко применить толщиномер и визуально проверить качество. Во внутренних каналах рабочего колеса прямая проверка невозможна или требует разборки оборудования.
Летучесть и потери материала. Часть напыляемого материала не осаждается на поверхность, а оседает на дне или разносится потоком воздуха. Эффективность нанесения может быть на уровне 50–70%.
Для минимизации этих проблем применяют:
Статические средства сушки и осадки материала между циклами напыления;
Вращение или переориентацию детали в процессе распыления;
Многоэтапное нанесение тонких слоев вместо одного толстого;
Предварительное покрытие праймером для повышения адгезии.
Влияние покрытия на гидродинамику и профиль потока
Защитное покрытие, нанесенное на внутреннюю поверхность рабочего колеса, не должно существенно изменять профиль потока и гидравлические потери узла.
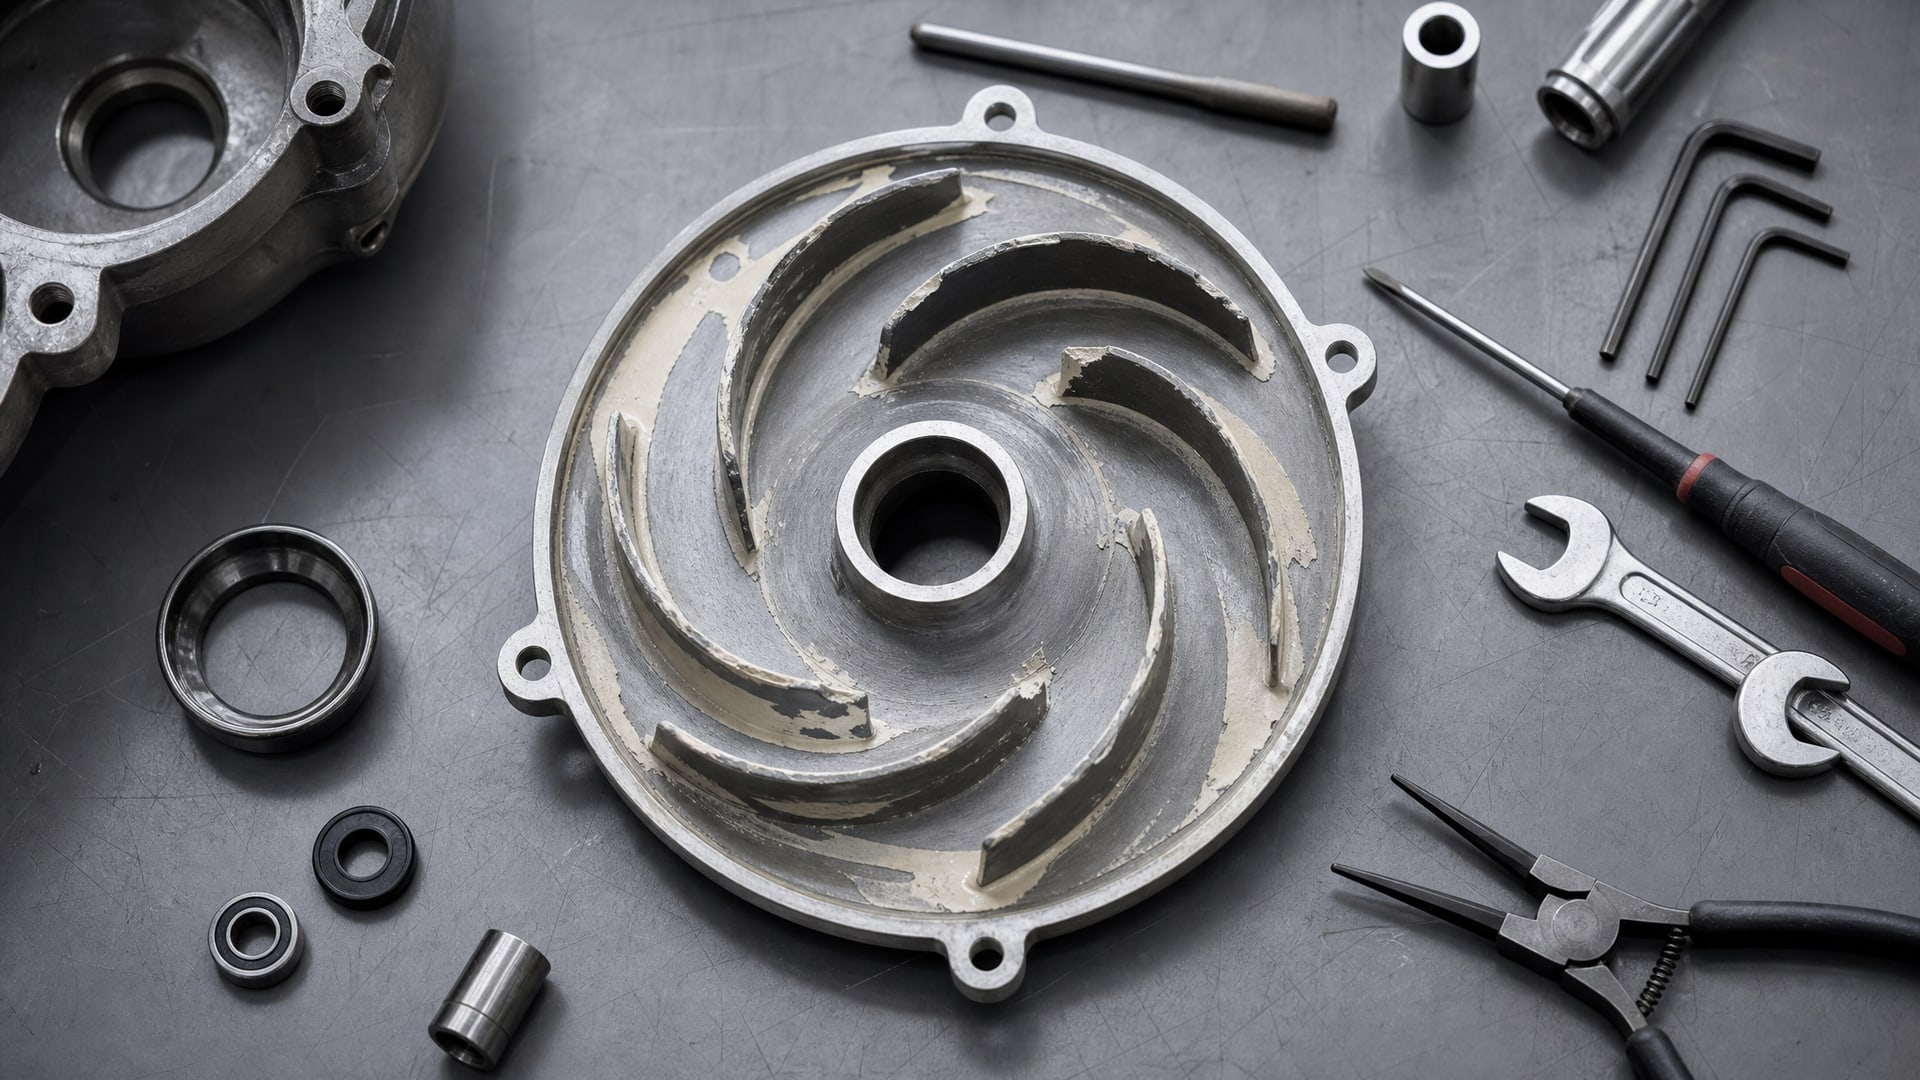
Избыточная толщина или неровности поверхности способны снизить КПД насоса на 2–5% и увеличить энергопотребление.
При проектировании защитной системы необходимо учитывать:
Толщина покрытия. Стандартная толщина для твердых антифрикционных и противоэрозионных покрытий составляет 50–100 мкм. Для каждого дополнительного 50 мкм может возникнуть локальное гидравлическое возмущение в узких каналах.
Шероховатость финишного слоя. Покрытие должно оставить поверхность не более шероховатой, чем исходный металл. Если исходная шероховатость была Rа 1,6–3,2 мкм, финишное покрытие не должно превышать Rа 6,3 мкм.
Адгезия и целостность. Отслаивающиеся участки покрытия становятся причиной локальных возмущений потока и могут оторваться, создав инородные объекты в жидкости.
Принцип снижения энергии потока, лежащий в основе противоэрозионного контроля, здесь применяется в обратном смысле: защитное покрытие должно стабилизировать поверхность и устранить острые кромки и неровности, которые могут ускорять локальный эрозионный процесс.
Комплексный подход: сочетание защитных мер
Практика показывает, что полагаться на один метод защиты неэффективно.
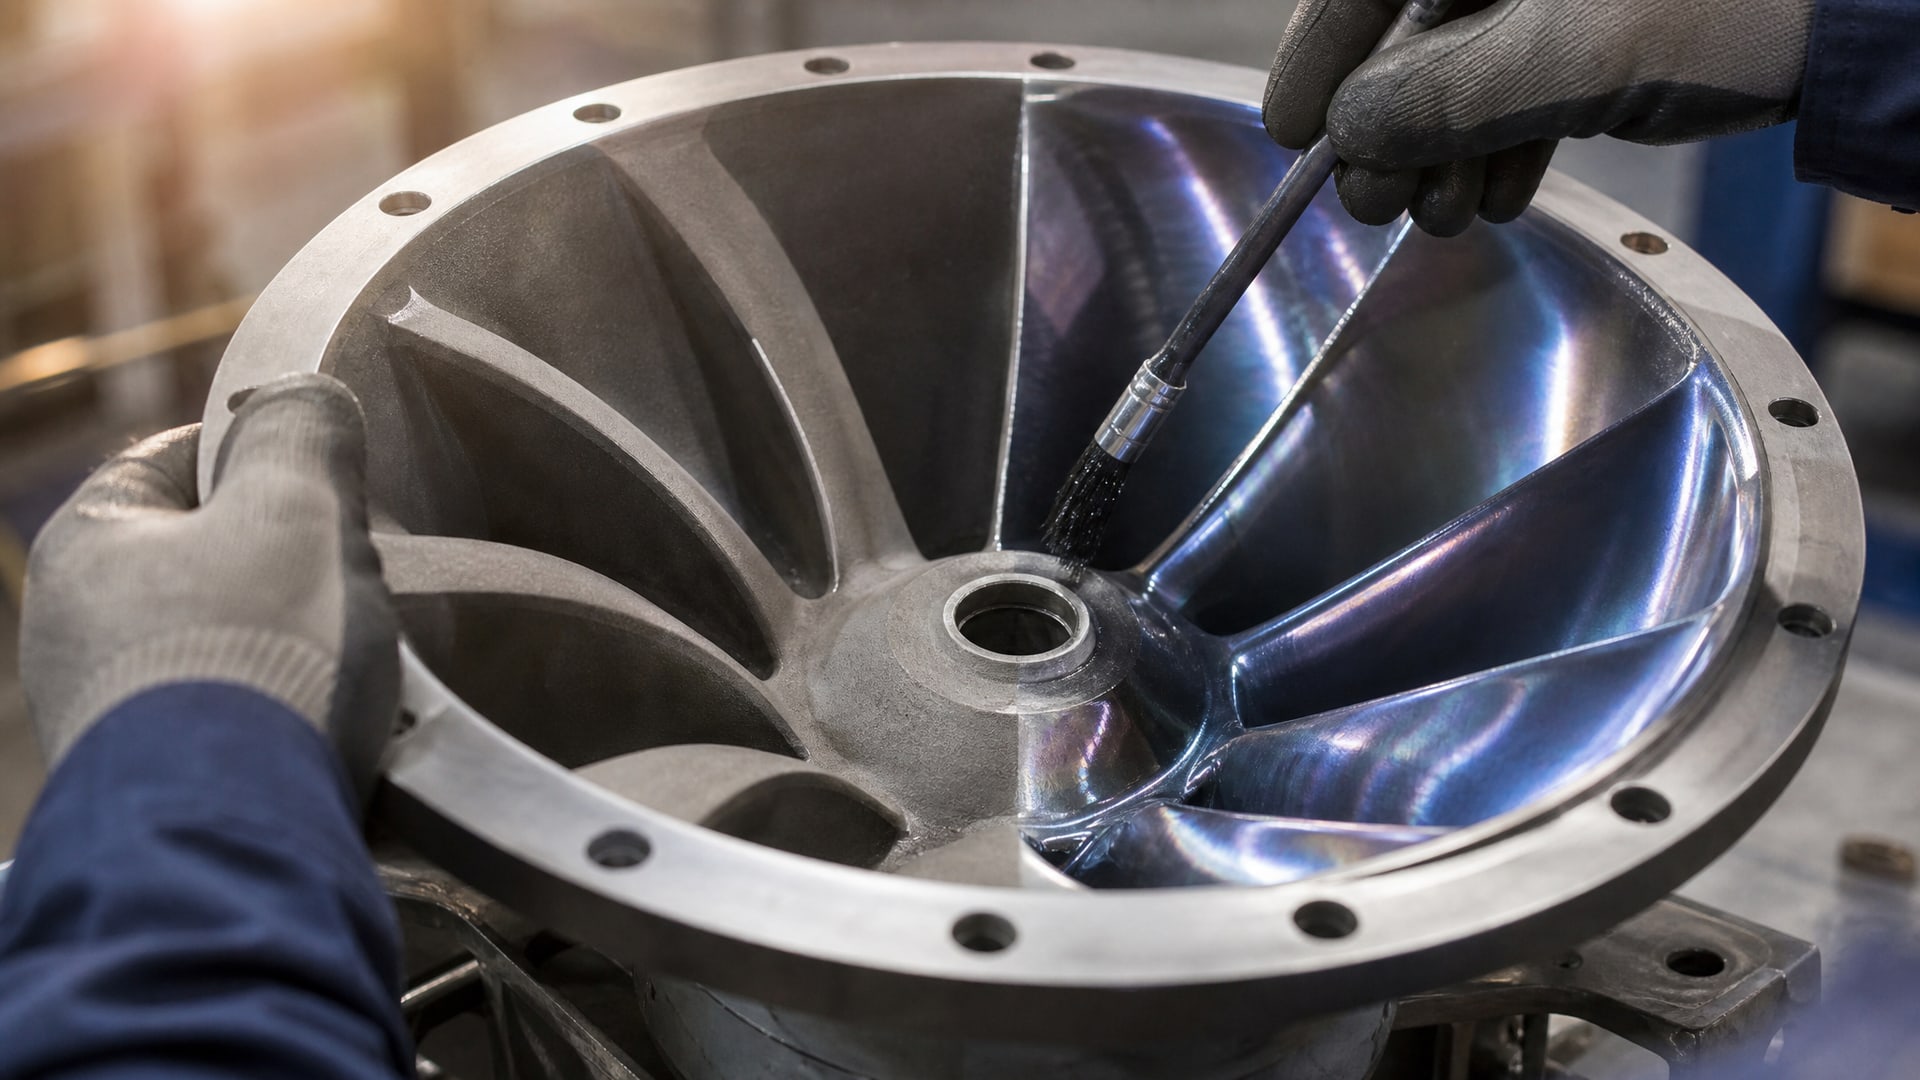
Успешная защита внутренних поверхностей рабочих колес требует сочетания нескольких мер:
1. Материал покрытия. Выбирается в зависимости от типа эрозии. Для абразивного износа применяют твердые керамические или углеродистые покрытия. Для кавитационного воздействия предпочтительны эластичные полимерные системы. Антифрикционные твердосмазочные покрытия, входящие в линейку MODENGY, обеспечивают долговечность и снижение трения на внутренних поверхностях рабочих колес насосов, предотвращая эрозионное и механическое разрушение.
2. Подготовка поверхности. Правильная шероховатость и чистота основания.
3. Метод нанесения. Распыление с контролем толщины и равномерности.
4. Геометрическое решение. Если возможно, изменение профиля входного сечения или направляющих лопаток для снижения локальных скоростей и турбулентности.
5. Контроль качества. Инспекция доступных участков, измерение толщины толщиномером, испытание адгезии.
Сочетание этих мер позволяет достичь ресурса рабочего колеса 8–15 тысяч часов непрерывной работы в условиях высокой эрозионной активности, тогда как без защиты ресурс составляет 1–3 тысячи часов.
Контроль качества и испытания защитного покрытия
Проверка качества покрытия во внутренних полостях закрытого рабочего колеса - одна из самых сложных операций в цикле нанесения.
Прямая визуальная инспекция возможна только через входные отверстия или специальные смотровые люки, что ограничивает видимую площадь.
Типовый набор методов контроля включает:
Визуальный осмотр. Проверка доступных участков на предмет сквозных пропусков, потеков, отслоений. Использование налобного фонаря и эндоскопа для осмотра удаленных зон.
Измерение толщины. Ультразвуковой толщиномер (при условии, что покрытие акустически прозрачно для волн 20 МГц) позволяет локально измерить толщину слоя в доступных местах. Норма обычно составляет 50–100 мкм с допуском ±20%.
Адгезионные тесты. Кросс-тестирование (наложение решетки и отслаивание по стандарту ISO 2409) можно провести на образцах или на отдельных участках рабочего колеса, если геометрия позволяет.
Профилометрия. Измерение шероховатости Rа профилометром в доступных местах помогает убедиться, что финишная поверхность не превышает допустимых значений.
Недопустимые дефекты:
Сквозные пропуски (обнажение основного материала);
Отслаивающиеся участки размером более 10 мм²;
Толщина менее 30 мкм на критических участках;
Видимые трещины или вздутия.
Если обнаружены дефекты, деталь подлежит переработке. Попытка локального восстановления часто приводит к новым проблемам адгезии на границах старого и нового слоя.
Часто задаваемые вопросы
Как определить, нужна ли защита от водной или ветровой эрозии?
Водная эрозия - размыв и относ материала потоком жидкости - является основным механизмом разрушения во внутренних каналах закрытых рабочих колес. Ветровая эрозия в таких условиях невозможна, так как пространство герметично. Однако при открытом хранении или транспортировке рабочих колес защита от ветровой эрозии загрязняющих частиц тоже важна.
Можно ли использовать один слой покрытия вместо многоэтапного нанесения?
На практике однослойное нанесение редко обеспечивает полную защиту. Слой толщиной 100–150 мкм, нанесенный один раз, имеет дефекты и неравномерность до 40%. Двух-трехэтапное нанесение тонких слоев (30–50 мкм каждый) с промежуточной сушкой дает качество на уровне 90–95% покрытия без пропусков.
Какая шероховатость считается оптимальной перед нанесением покрытия?
Оптимальный диапазон - Rа 1,6–3,2 мкм для металлических основ и Rа 3,2–6,3 мкм для чугуна. Чрезмерная шероховатость (свыше 6,3 мкм) увеличивает расход материала и риск дефектов, слишком гладкая (менее 0,8 мкм) снижает адгезию.
Влияет ли температура процесса на качество защиты?
Температура воздуха и влажность при нанесении распылением критичны. При температуре ниже 10 °C адгезия резко снижается. При влажности выше 85% высок риск конденсации влаги на поверхности перед нанесением и образования пузырьков в покрытии.
Какие мероприятия по защите от эрозии применяют после ввода рабочего колеса в эксплуатацию?
После нескольких тысяч часов работы покрытие подвергается деградации. Периодическое техническое обслуживание включает: визуальный осмотр через смотровые люки, измерение вибрации (косвенный признак отслаивания), анализ жидкости на содержание металлических частиц. При обнаружении дефектов проводят плановую переработку рабочего колеса.
Заключение
Защита от эрозии во внутренних поверхностях закрытых рабочих колес - это комплексная инженерная задача, которая не решается выбором одного материала или метода нанесения. Технологические ограничения, вызванные затрудненным доступом и сложной геометрией полостей, требуют тщательного планирования: от определения механизма разрушения и подготовки поверхности до выбора способа распыления и организации многоэтапного контроля качества.
Ключ к успеху - интегрированный подход: правильная подготовка основания, выбор материала в соответствии с типом эрозии (водной, абразивной, кавитационной), соблюдение технологии нанесения с учетом геометрических особенностей узла и строгая инспекция результатов. При условии соблюдения этих требований ресурс защищенного рабочего колеса увеличивается в 5–15 раз по сравнению с незащищенным аналогом. Следующий шаг для специалиста - провести анализ конкретных условий эксплуатации, определить группу эрозионного механизма и согласовать выбор покрытия и методики нанесения с поставщиком материалов и сервис-партнером.