Выбор анаэробного фиксатора резьбы начинается не с цвета упаковки и не с общих советов, а с точного анализа трех параметров: диаметра резьбы, требуемой прочности соединения и температурных условий работы узла. Многие закупщики и инженеры ориентируются только на визуальный признак - красный или синий фиксатор, - но это приводит к неправильному выбору и преждевременному выходу из строя соединений. Статья разбирает логику подбора фиксатора резьбы по техническим параметрам, показывает типовые ошибки и дает практические рекомендации для выбора состава, который точно подойдет вашему узлу.
Почему выбор по диаметру резьбы - первый шаг
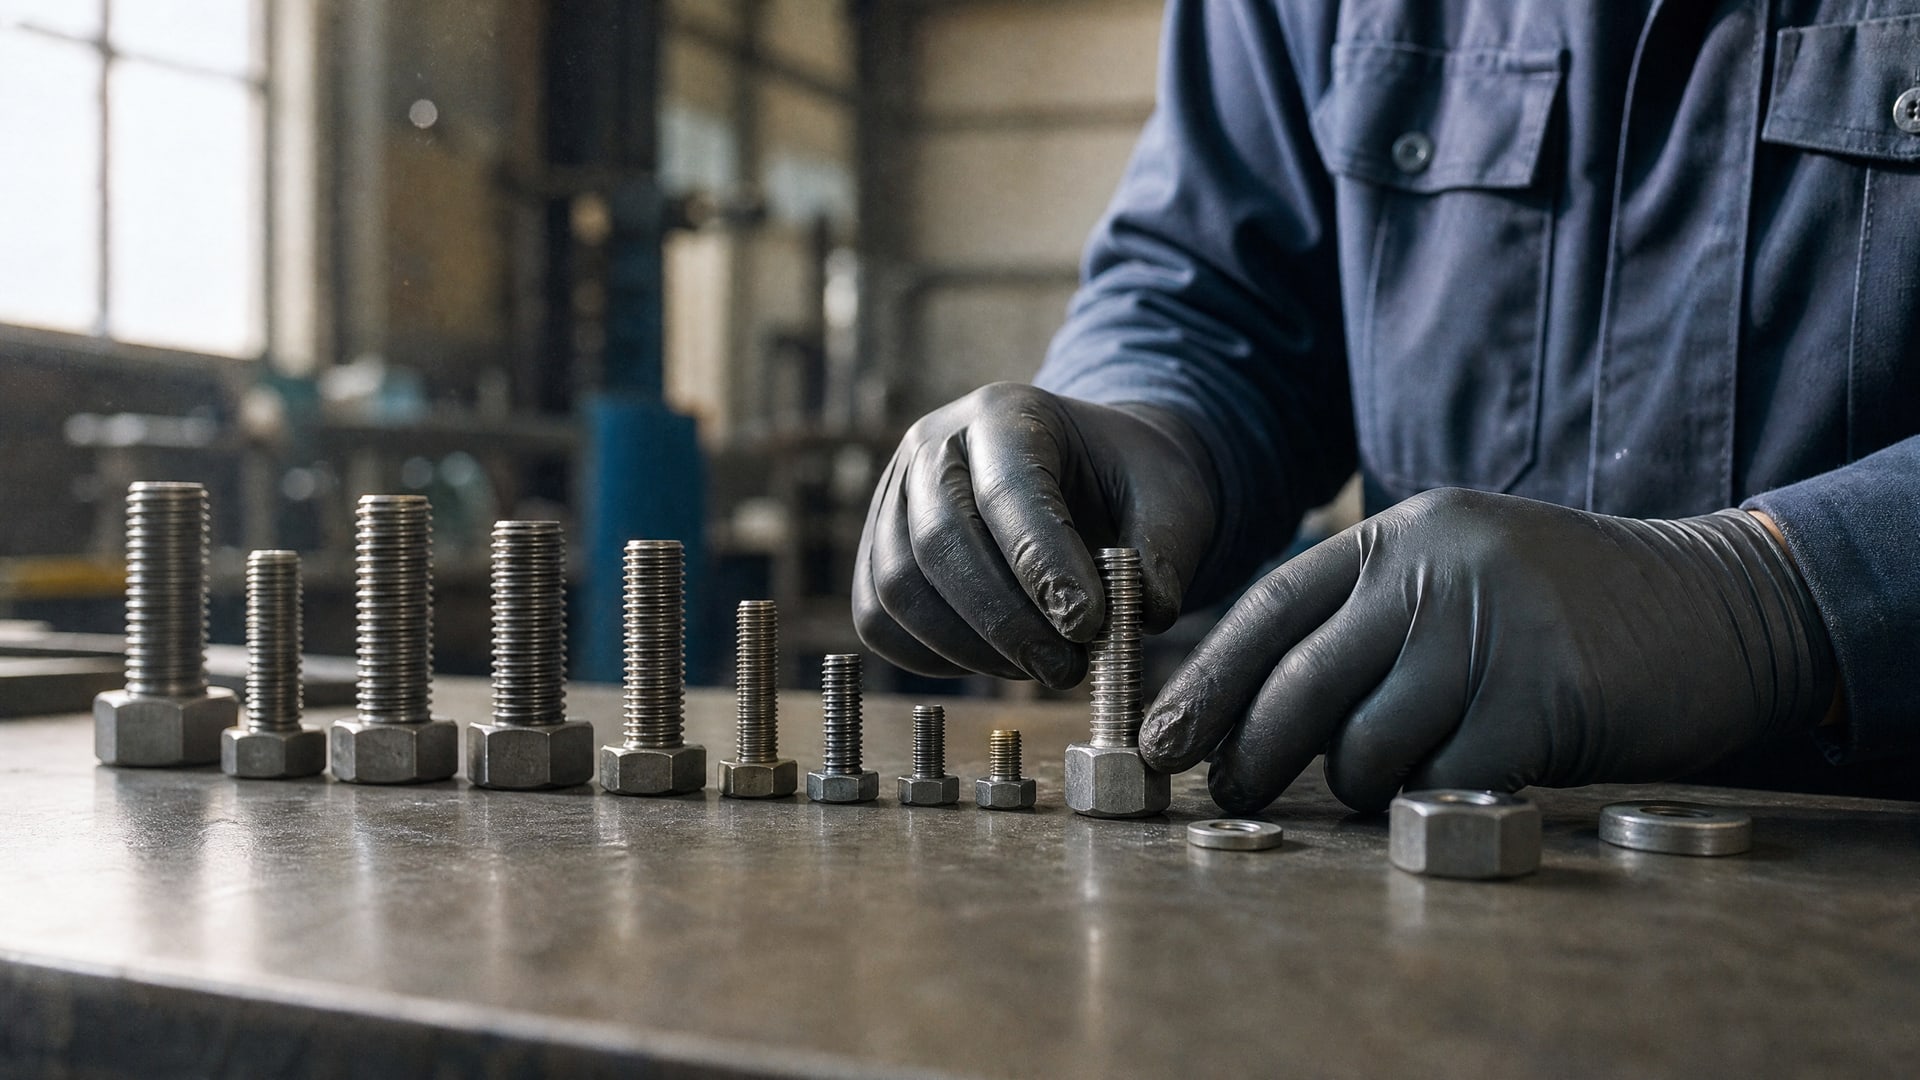
Диаметр резьбы напрямую связан с величиной зазора, в который попадает анаэробный фиксатор.
Для работоспособности состава рабочий зазор должен находиться в диапазоне примерно 0,05–0,4 мм. Если зазор меньше, фиксатор не проникнет в полость между витками. Если больше - состав может вытечь до полимеризации или не образовать необходимую пленку.
У каждого готового к применению фиксатора есть верхний предел диаметра резьбы. Для большинства универсальных составов это значение находится в диапазоне от М20 до М36. Специализированные составы для высокопрочных соединений иногда рассчитаны на резьбу до М48. Если выбрать состав, рассчитанный на меньший диаметр, высок риск, что он не заполнит зазор на болте большего диаметра. Если же болт меньше паспортного минимума, фиксатор может размазаться и не схватиться.
Поэтому первое действие - определить точный диаметр болтов на вашем участке и убедиться, что выбранный фиксатор имеет паспортные данные именно для этого диапазона. Не стоит полагаться на интуицию; лучше сверить документацию состава со спецификацией крепежа.
Классы прочности фиксаторов и их связь с цветом упаковки
В практике промышленной смазки анаэробные фиксаторы разделяют на три основных класса по момету отворачивания и прочности соединения: низкопрочные (обычно обозначены зеленым или белым), среднепрочные (синие) и высокопрочные (красные).
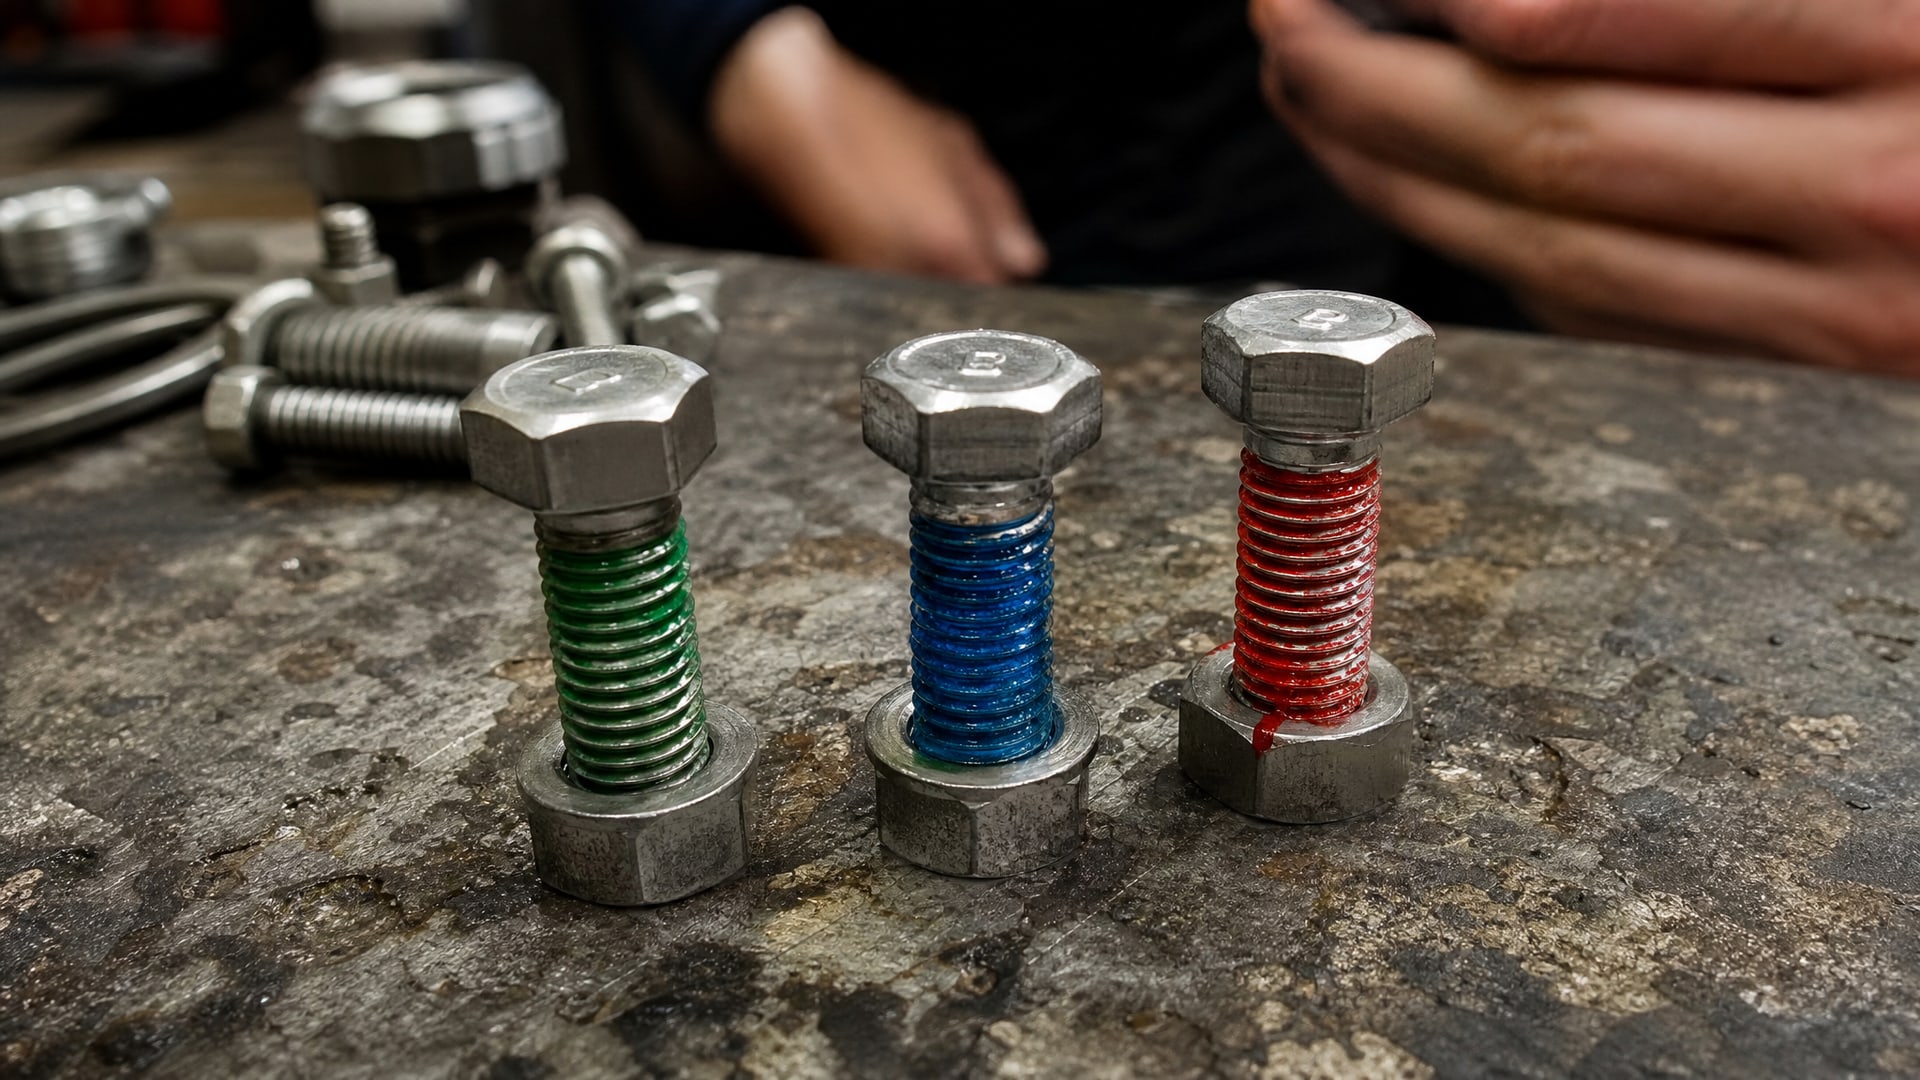
Цвет помогает быстро ориентироваться в линии выбора, но это лишь визуальная подсказка.
Синие фиксаторы (средняя прочность) рассчитаны на момент отворачивания около 4 Н·м для болта М10 и предназначены для соединений, которые требуют периодического обслуживания или демонтажа. Рабочая температура обычно находится в диапазоне от –60 до +150 °C, с возможностью кратковременного экскурса до 180 °C. Первичная фиксация наступает примерно за 15 минут, полная прочность достигается за сутки.
Красные фиксаторы (высокая прочность) обеспечивают момент отворачивания около 15 Н·м для болта того же диаметра и более. Они используются в узлах, которые разбирают редко или не разбирают вообще; распечатать такое соединение можно, но потребуется специальный инструмент и усилие. Температурный диапазон аналогичен синим, но общая надежность под нагрузкой выше.
Типичная ошибка: закупщик думает, что красный фиксатор всегда «лучше» синего. На деле для конвейера, сборочного стола или центра обслуживания часто нужен именно синий вариант, чтобы не прилагать лишних сил при разборке. Красный фиксатор оправдан для крепежа, который монтируется один раз и не трогается.
Температура работы узла: как не ошибиться с выбором
Рабочая температура, указанная в паспорте фиксатора (обычно –60…+150 °C или аналогично), - это не температура окружающего воздуха.
На практике узел может разогреваться сильнее из-за локального выделения тепла при трении, фрикционном контакте или работе рядом нагревательных элементов. Рекомендуется закладывать запас по температуре и считать, что локальный нагрев может быть на 20–30 °C выше средней температуры.
Например, если участок находится в цехе, где основная температура 25 °C, а болт расположен близко к движущемуся узлу, реальная температура на соединении может быть 50–55 °C. При выборе фиксатора нужно ориентироваться на верхний предел рабочей температуры, чтобы обеспечить запас прочности.
Для высокотемпературных приложений (вблизи печей, прессов, двигателей) перед внедрением состава рекомендуется провести опытный монтаж и проверить момент отворачивания после теплового воздействия. Если у вас нет возможности провести полноценный тест, лучше свериться с техническим отделом производителя состава и описать реальные условия работы узла.
Материал деталей и его влияние на полимеризацию
Анаэробные фиксаторы полимеризуются при контакте с металлом в бескислородной среде.
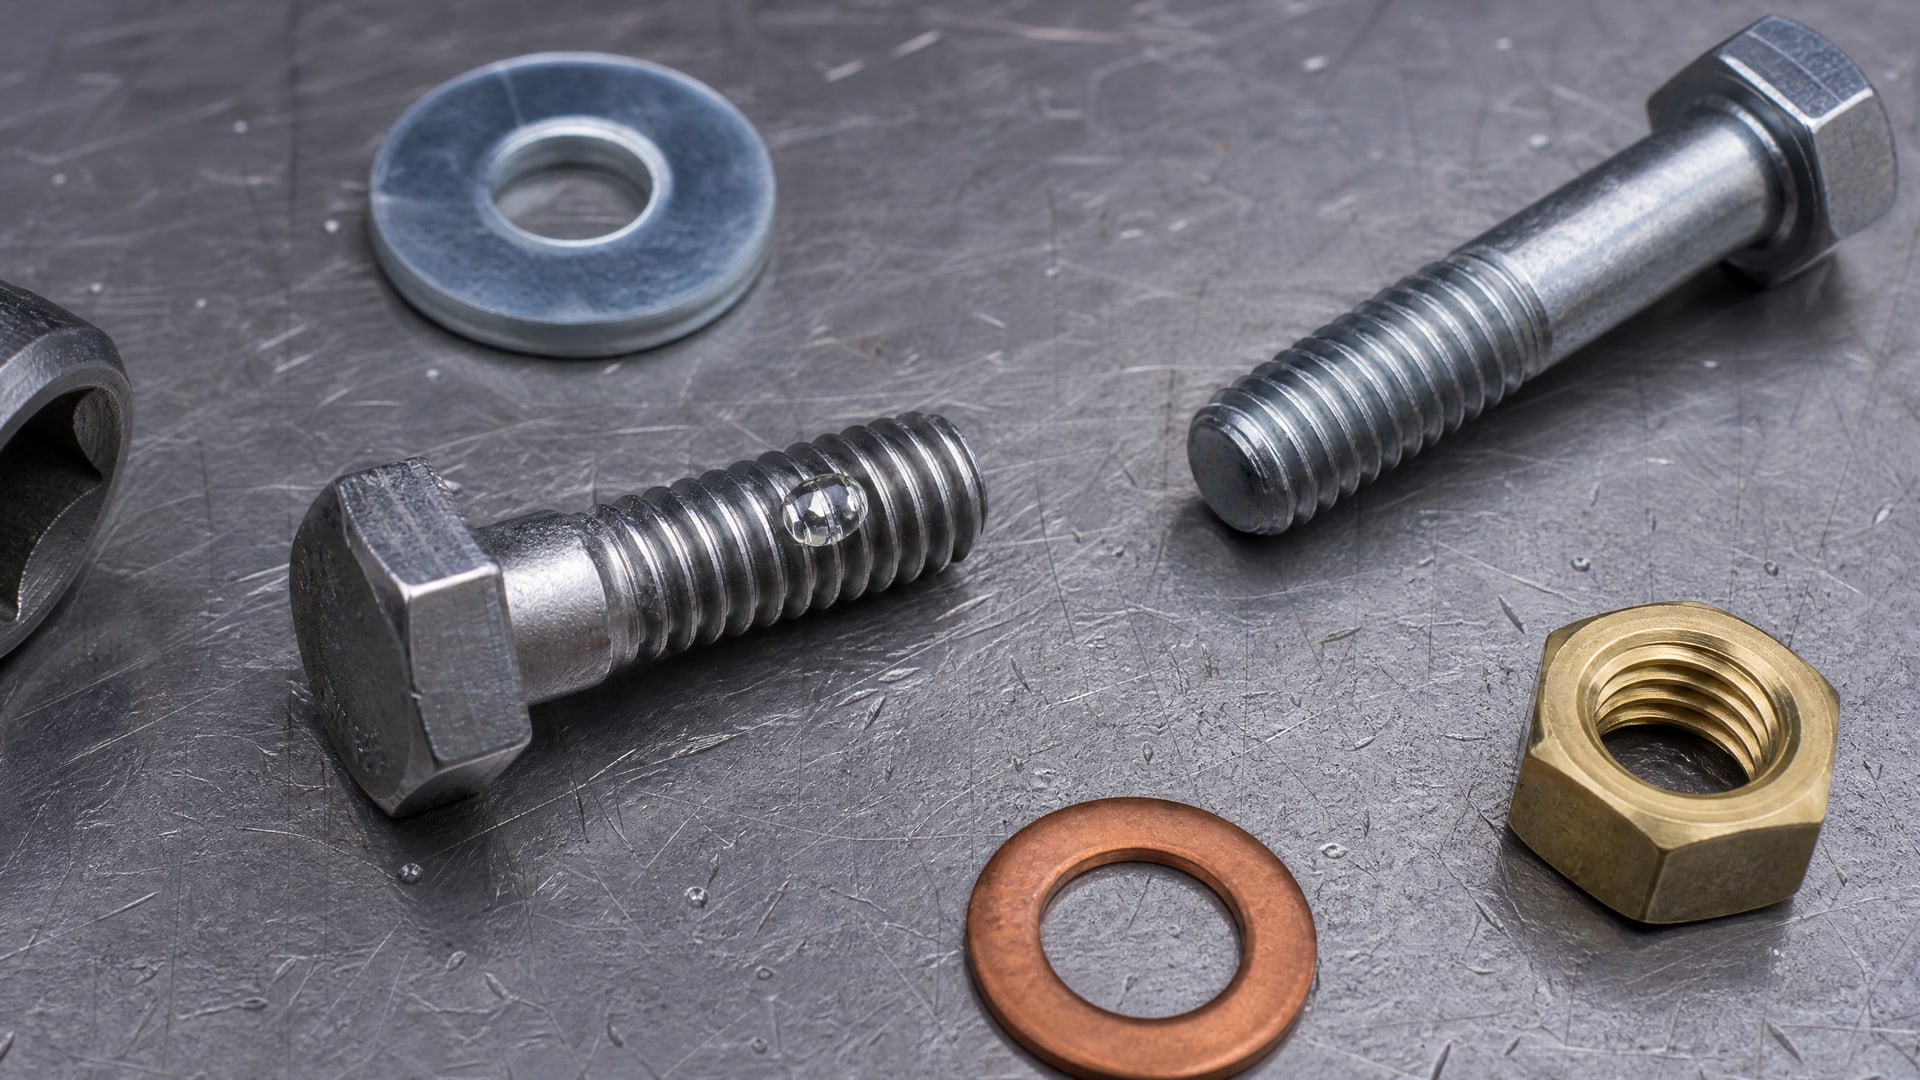
Скорость этого процесса зависит от того, какой металл находится в контакте с составом. На стальные болты и гайки из обычного железа фиксатор схватывается стабильно. На анодированную сталь, нержавеющую сталь, латунь и медь скорость может быть заметно ниже.
Для случаев, когда материал деталей плохо катализирует полимеризацию (например, нержавейка или анодированное покрытие), производители рекомендуют использовать специальный активатор или пригревающий спрей. Активатор наносят на витки резьбы перед нанесением фиксатора; он компенсирует низкую активность материала и ускоряет схватывание.
Если вы не знаете точный материал болтов или имеете дело с редким сплавом, рекомендуется провести пробный монтаж с одним болтом, зафиксировать время схватывания и проверить удержание нагрузки перед тем, как применять состав на всех крепежах партии.
Как правильно применять фиксатор: главные шаги
Подготовка поверхности не менее важна, чем сам выбор состава.
Перед нанесением фиксатора резьба должна быть чистой и сухой: удалите грязь, ржавчину и старый остаток предыдущего состава с помощью щетки или в ультразвуковой ванне. Следы масла или смазки тоже помешают полимеризации.
Наносите фиксатор тонкой пленкой на 1–3 витка резьбы болта или гайки. Слой должен быть минимальным - переизбыток состава не улучшит фиксацию, а только создаст грязь и замедлит высыхание. После нанесения соберите соединение и затяните болт с нужным моментом. Немедленно начинайте применять соединение: первичная фиксация произойдет за 10–15 минут, но полную нагрузку можно давать только после 24 часов полной полимеризации.
Для разъемных составов (синие фиксаторы) в производстве часто используют так называемый режим «горячей разборки»: примерно через 1–2 часа после сборки болт прогревают строительным феном до 60–80 °C, и он откручивается легче. Это сокращает время обслуживания, но требует опыта и чистоты окружающей среды.
Фиксаторы резьбы: какие типы встречаются
Помимо цветовой классификации, анаэробные фиксаторы разделяют по назначению и структуре.
Универсальные составы рассчитаны на широкий диапазон диаметров (например, М8–М50) и подходят для большинства задач на производстве. Специализированные составы оптимизированы под конкретный диапазон размеров; например, для тонкого крепежа М4–М8 или для крупного М24–М48. Специализированные варианты часто имеют лучшую надежность на своем диапазоне.
Есть также высокотемпературные составы с рабочей температурой до +200…+250 °C (вместо стандартных 150 °C) и составы с активатором - когда активирующее вещество уже добавлено в основной материал и не требует отдельного нанесения.
Для резьбовых соединений в системах с маслом, топливом или водой используют устойчивые к средам фиксаторы, которые не размягчаются и не вымываются при контакте с этими жидкостями. Проверка совместимости с конкретной техжидкостью - обязательный шаг перед внедрением.
Типичные ошибки при выборе фиксатора
Ошибка 1: ориентироваться только на цвет.
Синий - не всегда слабее красного в абсолютном выражении, это просто другой класс. Для автоматических станков и частых разборок синий часто лучше.
Ошибка 2: выбирать универсальный фиксатор для крайних размеров. Один состав на все диапазоны М8–М50 редко оптимален на М8 и М50 одновременно. Если большинство крепежа сосредоточено на М16–М24, лучше взять состав, оптимизированный именно для этого диапазона.
Ошибка 3: игнорировать время полимеризации. Нельзя нагружать соединение в полную силу в первые часы после сборки, даже если первичная фиксация наступила.
Ошибка 4: не проверять материал деталей. На нержавейке и анодированном покрытии может потребоваться активатор, который не входит в стандартный флакон.
Ошибка 5: считать разъемный фиксатор универсальным решением. Даже у синих составов момент отворачивания разный; если периодическая разборка требует больших усилий, нужна обкатка процесса.
Для критичных узлов рекомендуется пробный монтаж и испытание в реальных условиях производства перед внедрением партии нового состава. Таблицы выбора - это рекомендация, а не гарантия.
Подбор по диаметру: практическая таблица
| Диапазон диаметра резьбы | Рекомендуемый класс | Типовой момент отворачивания (М10) | Применение |
|---|---|---|---|
| М4–М8 | Среднепрочный (синий) | 2–3 Н·м | Тонкий крепеж, приборы, автоматика |
| М8–М20 | Среднепрочный или высокопрочный | 4–8 Н·м | Общепромышленное крепление, разъемные узлы |
| М20–М36 | Высокопрочный (красный) | 12–20 Н·м | Ответственные узлы, редкая разборка |
| М36–М48 | Специализированный высокопрочный | 20+ Н·м | Крупный крепеж, высокие нагрузки |
Уточняйте паспортные значения у производителя для конкретного состава; таблица показывает типовые диапазоны.
Когда нужен активатор и как его применять
Активатор используют в двух случаях: когда металл деталей плохо катализирует полимеризацию (нержавейка, медь, латунь, анодированное покрытие) и когда требуется ускорить время схватывания в холодных условиях (при температуре ниже +10 °C).
Активатор наносят на витки резьбы или внутреннюю поверхность гайки тонким слоем прямо перед нанесением фиксатора. После этого фиксатор наносят как обычно. В случае критичного соединения с резьбой из нержавеющей стали и требуемым моментом отворачивания более 10 Н·м активатор практически обязателен.
Не смешивайте активатор с фиксатором в одном флаконе: он уменьшит срок годности состава и может вызвать преждевременную полимеризацию. Покупайте активатор и основной состав отдельно, и наносите их последовательно.
Фиксатор резьбы: какой лучше в разных сценариях
На сборочных линиях с частой разборкой и переналадкой чаще всего выбирают среднепрочные составы, потому что они обеспечивают достаточную фиксацию без излишних усилий при разборке.
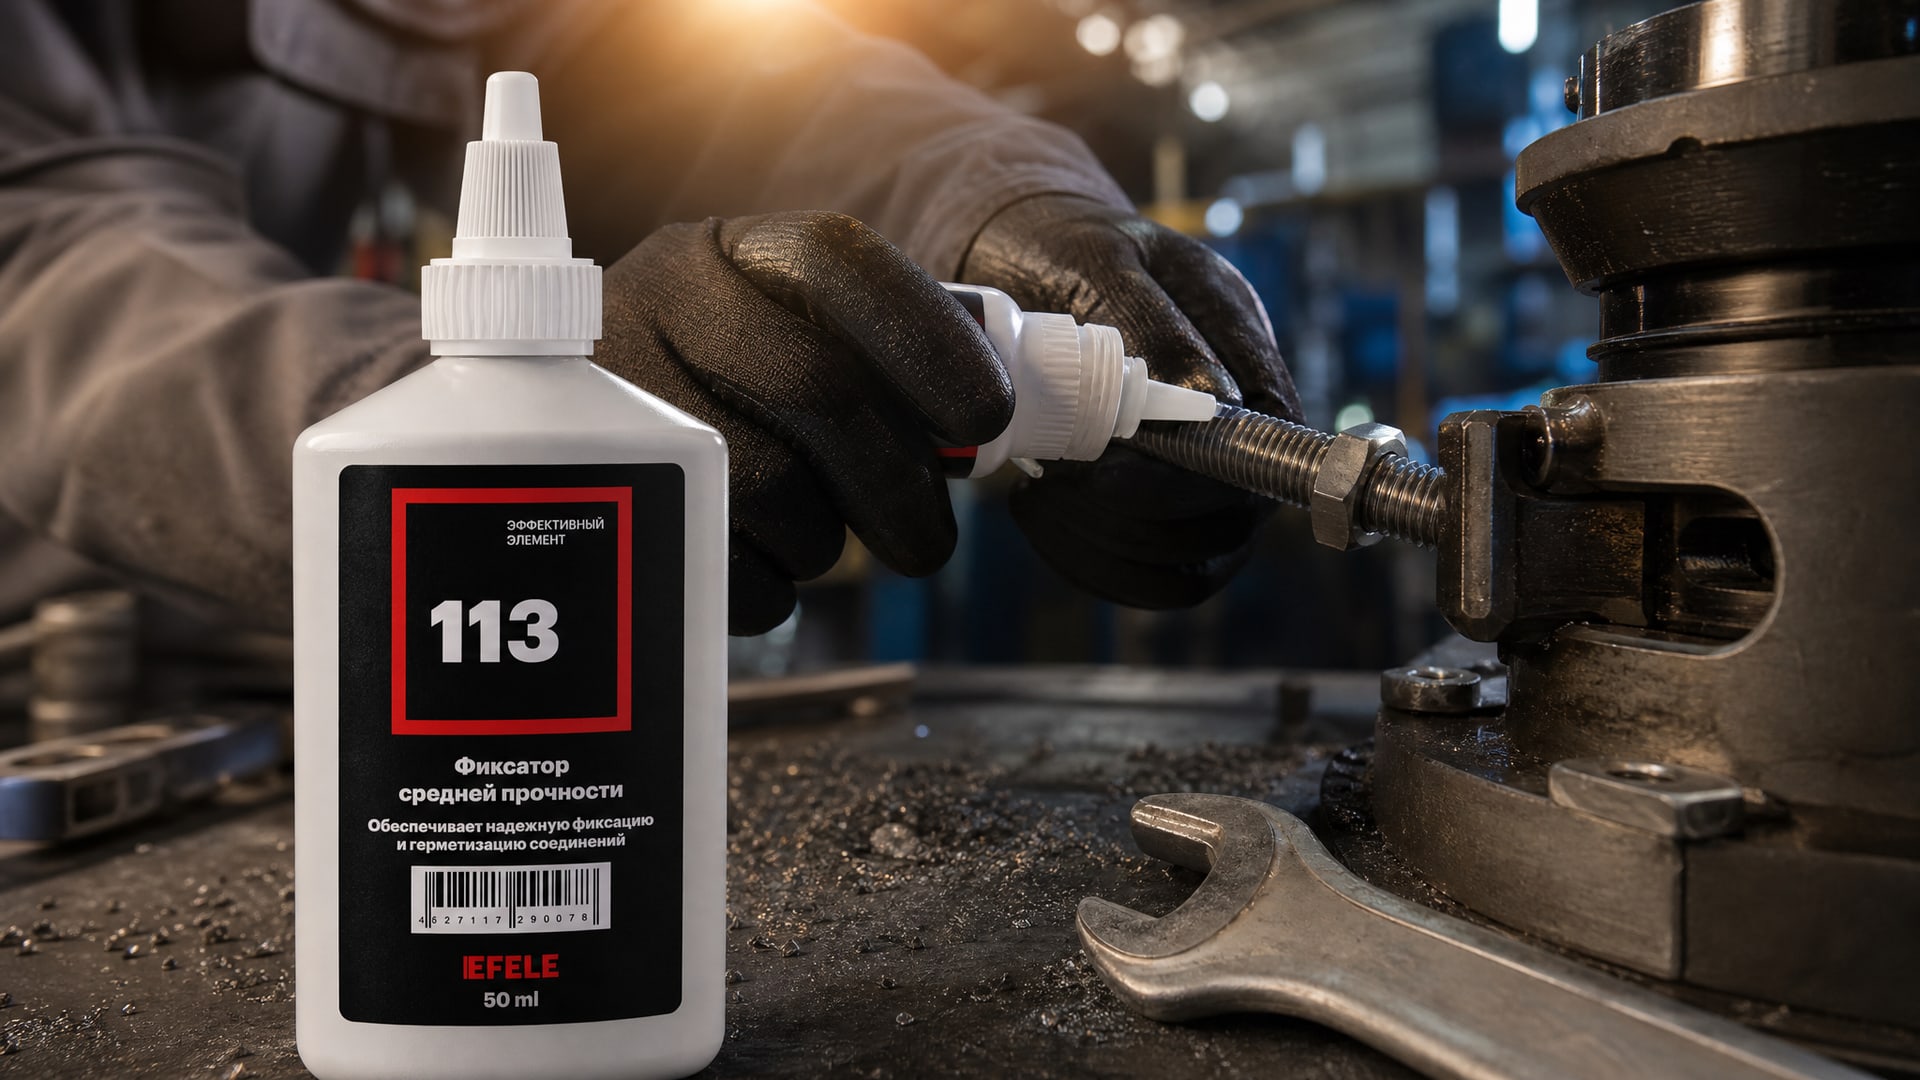
Для резьбовых соединений, требующих средней прочности и возможности демонтажа, подойдет анаэробный фиксатор EFELE 113. Его момент отворачивания и диапазон температур позволяют легко адаптировать процесс к автоматизированной сборке без лишних затрат на специальный инструмент.
В стационарных установках, где частота разборки минимальна и требуется максимальная надежность, применяют высокопрочные составы. В случаях, когда требуется высокая прочность и устойчивость к высоким температурам, рекомендуется использовать анаэробный клей EFELE 115. Такой выбор гарантирует долговечность соединения и исключает риск самопроизвольного ослабления под вибрацией и циклическими нагрузками.
Для узлов в агрессивных средах (контакт с топливом, маслом, морской водой) важно убедиться, что состав прошел тестирование на совместимость с этой средой. Дешевый универсальный фиксатор может размягчиться или потерять адгезию в такой среде, и тогда деньги потрачены напрасно.
Часто задаваемые вопросы
Какой фиксатор резьбы лучше: красный или синий?
Красный предназначен для высокой прочности и редкой разборки, синий - для среднепрочных соединений с периодическим обслуживанием. «Лучше» зависит от вашей задачи: на автоматических сборочных линиях часто лучше синий, в стационарных ответственных узлах - красный. Выбирайте по диаметру резьбы, требуемой прочности и частоте разборки, а не только по цвету.
Какой фиксатор резьбы самый сильный?
Самый сильный (высокопрочный) - красные составы с моментом отворачивания 12–20 Н·м на болте М10 и выше. Но максимальная прочность - не всегда правильный выбор: для регулярно обслуживаемого узла это создает трудности при демонтаже. Смотрите спецификацию вашего узла, а не гонитесь за максимумом.
Какая рабочая температура у фиксаторов резьбы?
Типовой диапазон для стандартных анаэробных фиксаторов: –60…+150 °C с кратковременными экскурсами до +180 °C. Есть специализированные составы до +250 °C. Учитывайте, что локальная температура на узле может быть на 20–30 °C выше, чем средняя температура в цехе.
Сколько времени полимеризуется фиксатор резьбы?
Первичная фиксация происходит за 10–15 минут в зависимости от материала деталей и температуры окружающей среды. Полная полимеризация и достижение паспортной прочности требуют около 24 часов. Не спешите давать на соединение полную нагрузку в первые часы.
Какой фиксатор резьбы выбрать для нержавейки?
Для нержавеющей стали скорость полимеризации ниже, чем для обычной стали. Используйте состав, специально рекомендованный для нержавейки, или добавьте активатор перед нанесением основного фиксатора. Пробный монтаж перед внедрением партии обязателен.
Заключение
Выбор анаэробного фиксатора резьбы - это техническая задача, которая решается по четырем основным критериям: диаметр резьбы, требуемая прочность (класс фиксатора), рабочая температура узла и материал деталей. Цвет упаковки (синий или красный) помогает ориентироваться, но это только подсказка, а не главный критерий. Ошибки в выборе часто приводят к вымыванию фиксатора, ослаблению соединения под вибрацией или к трудностям при разборке.
Для корректного подбора состава сверяются со спецификацией болтов, таблицей производителя фиксатора и условиями работы узла. Для критичных приложений проводят пробный монтаж и испытание на месте. Этот дополнительный шаг экономит время и предотвращает дорогостоящие отказы на производстве. Начните с точного определения диаметра резьбы и требуемой прочности, найдите техдокументацию производителя для вашего диапазона размеров, и вы избежите основных ошибок при закупке.