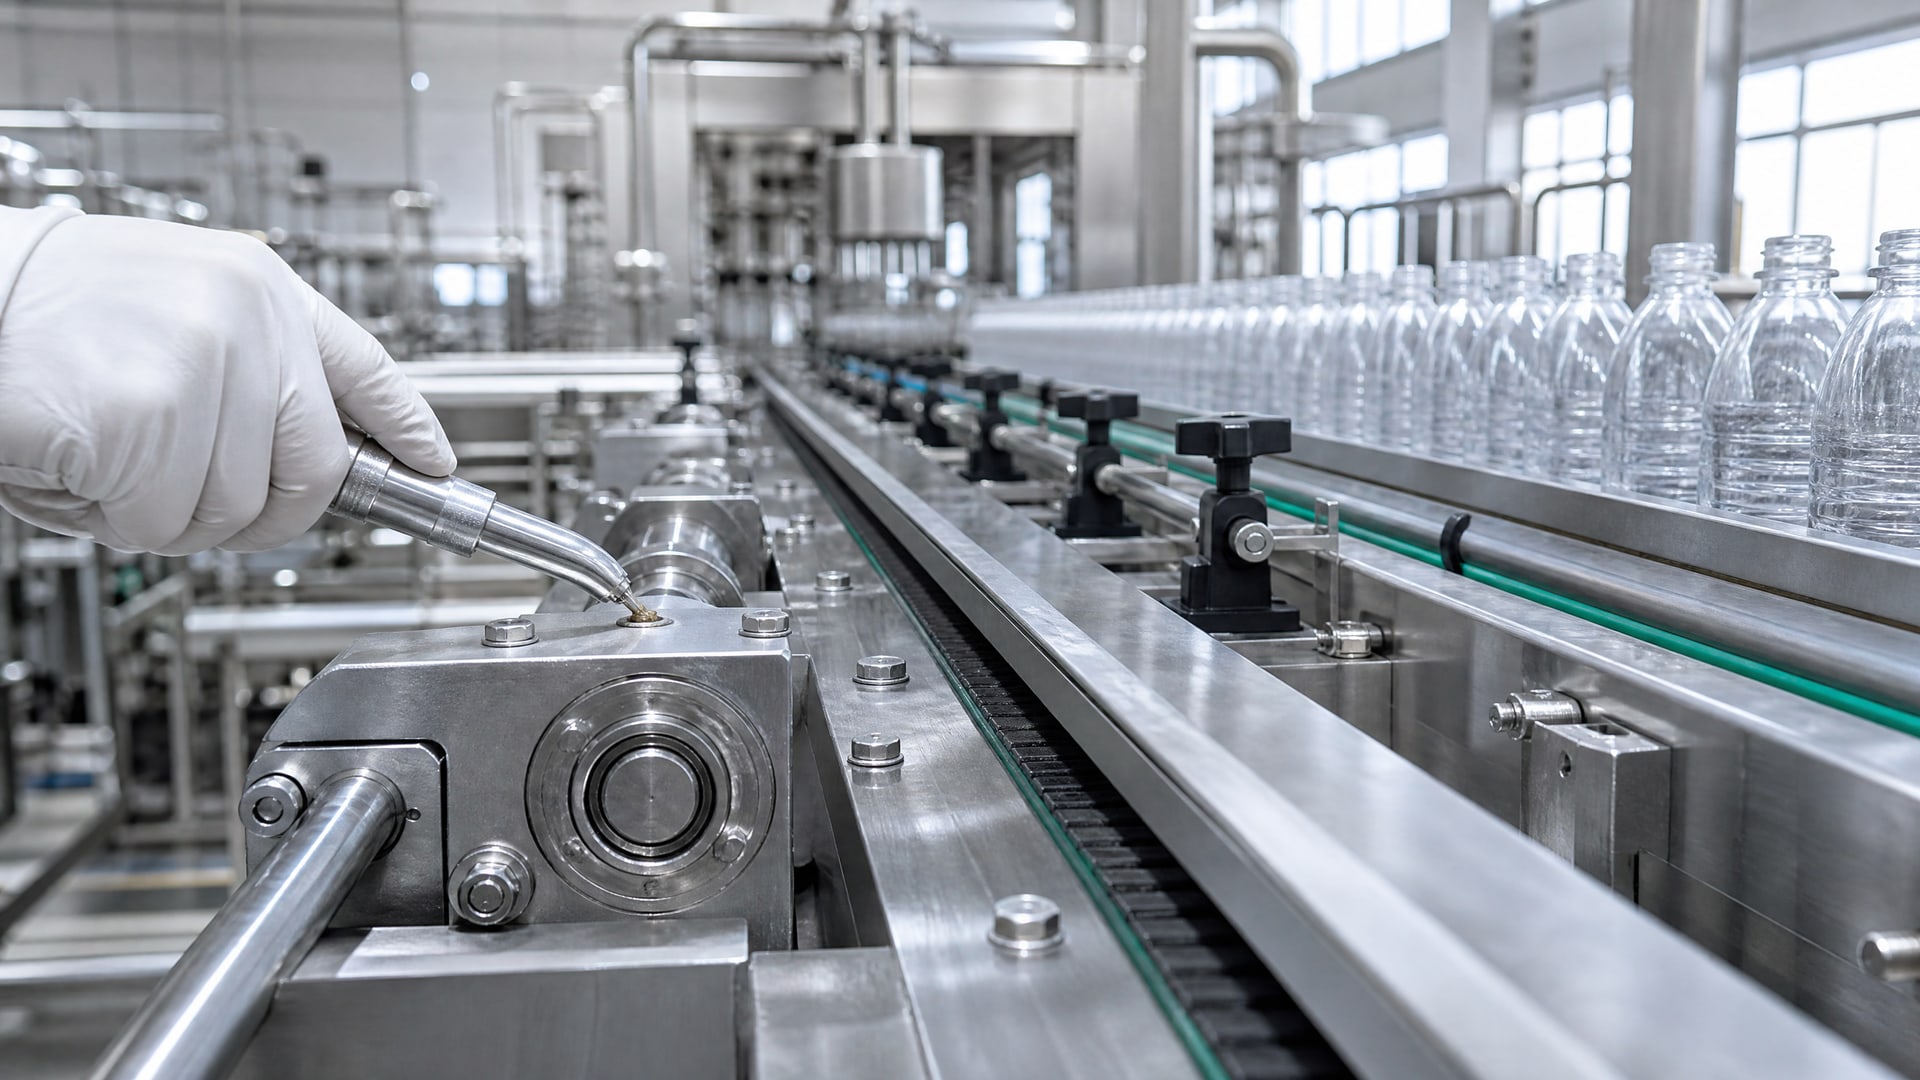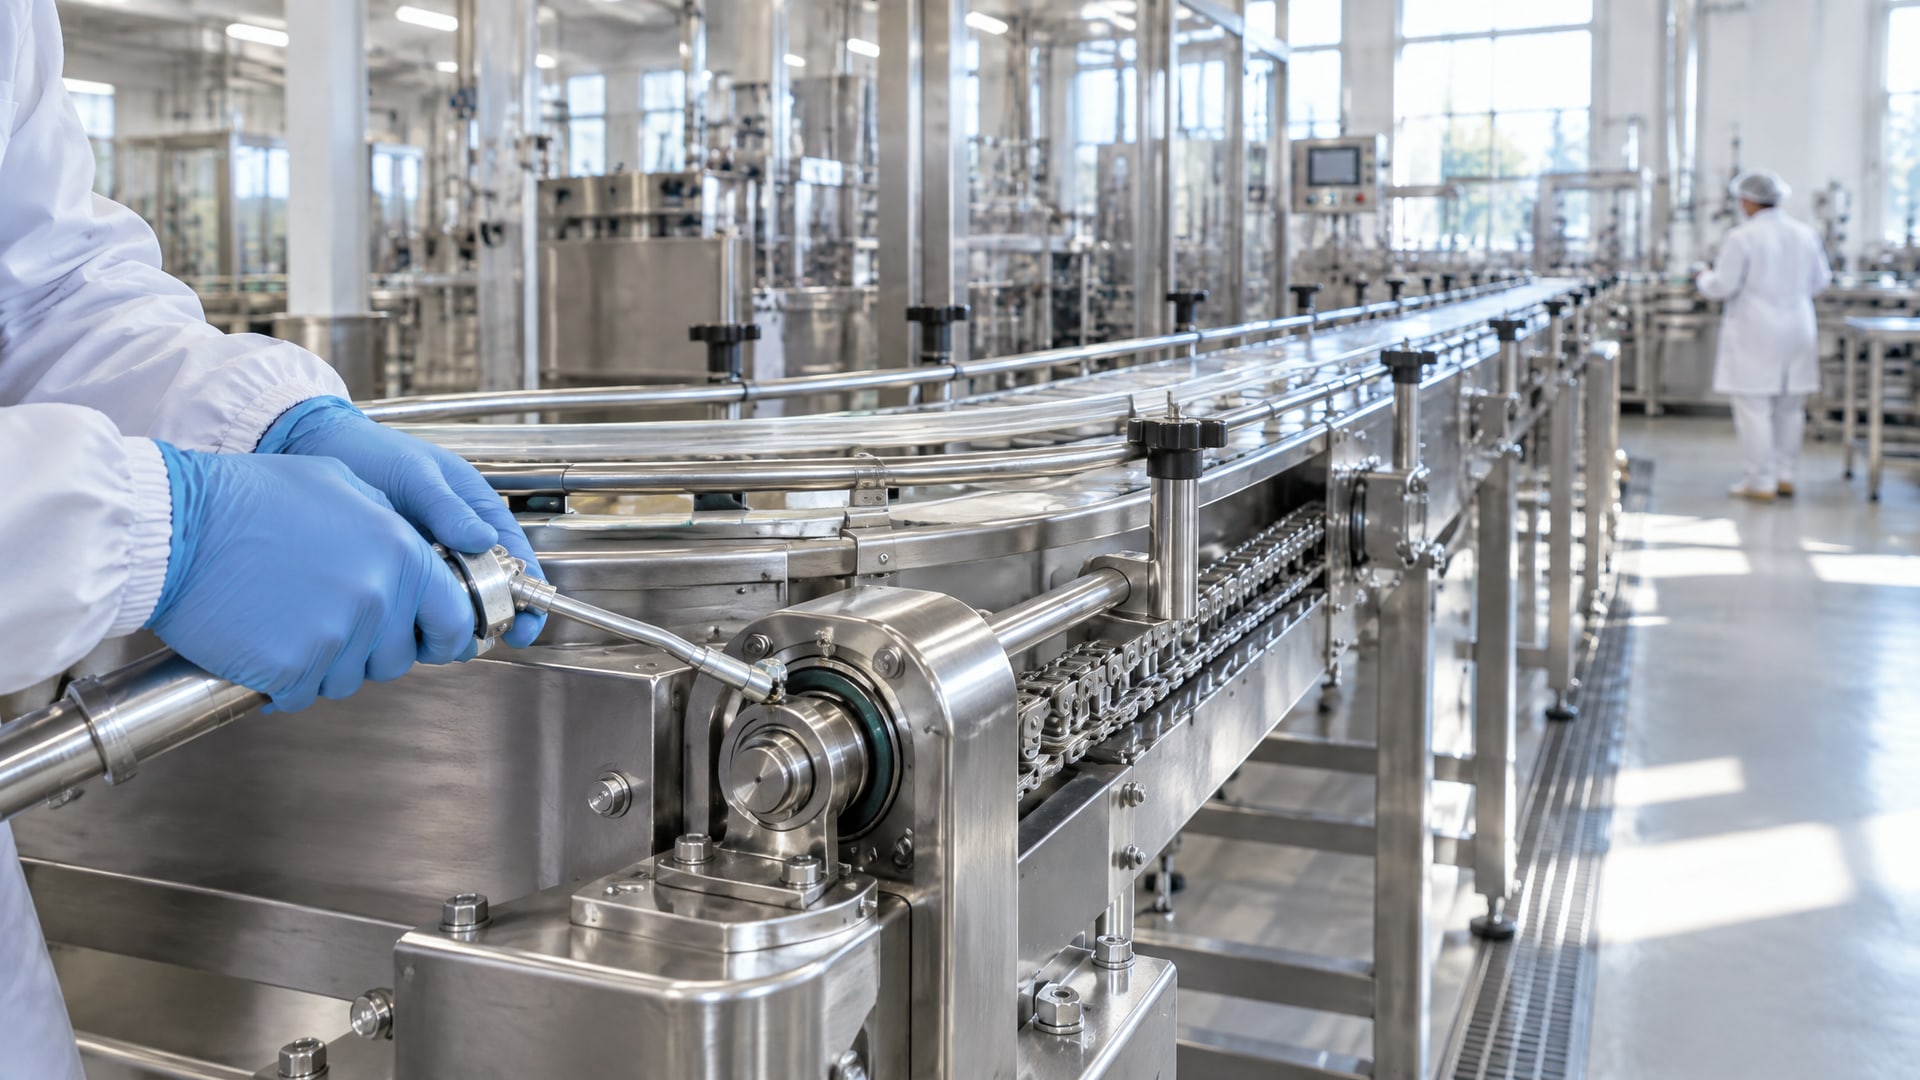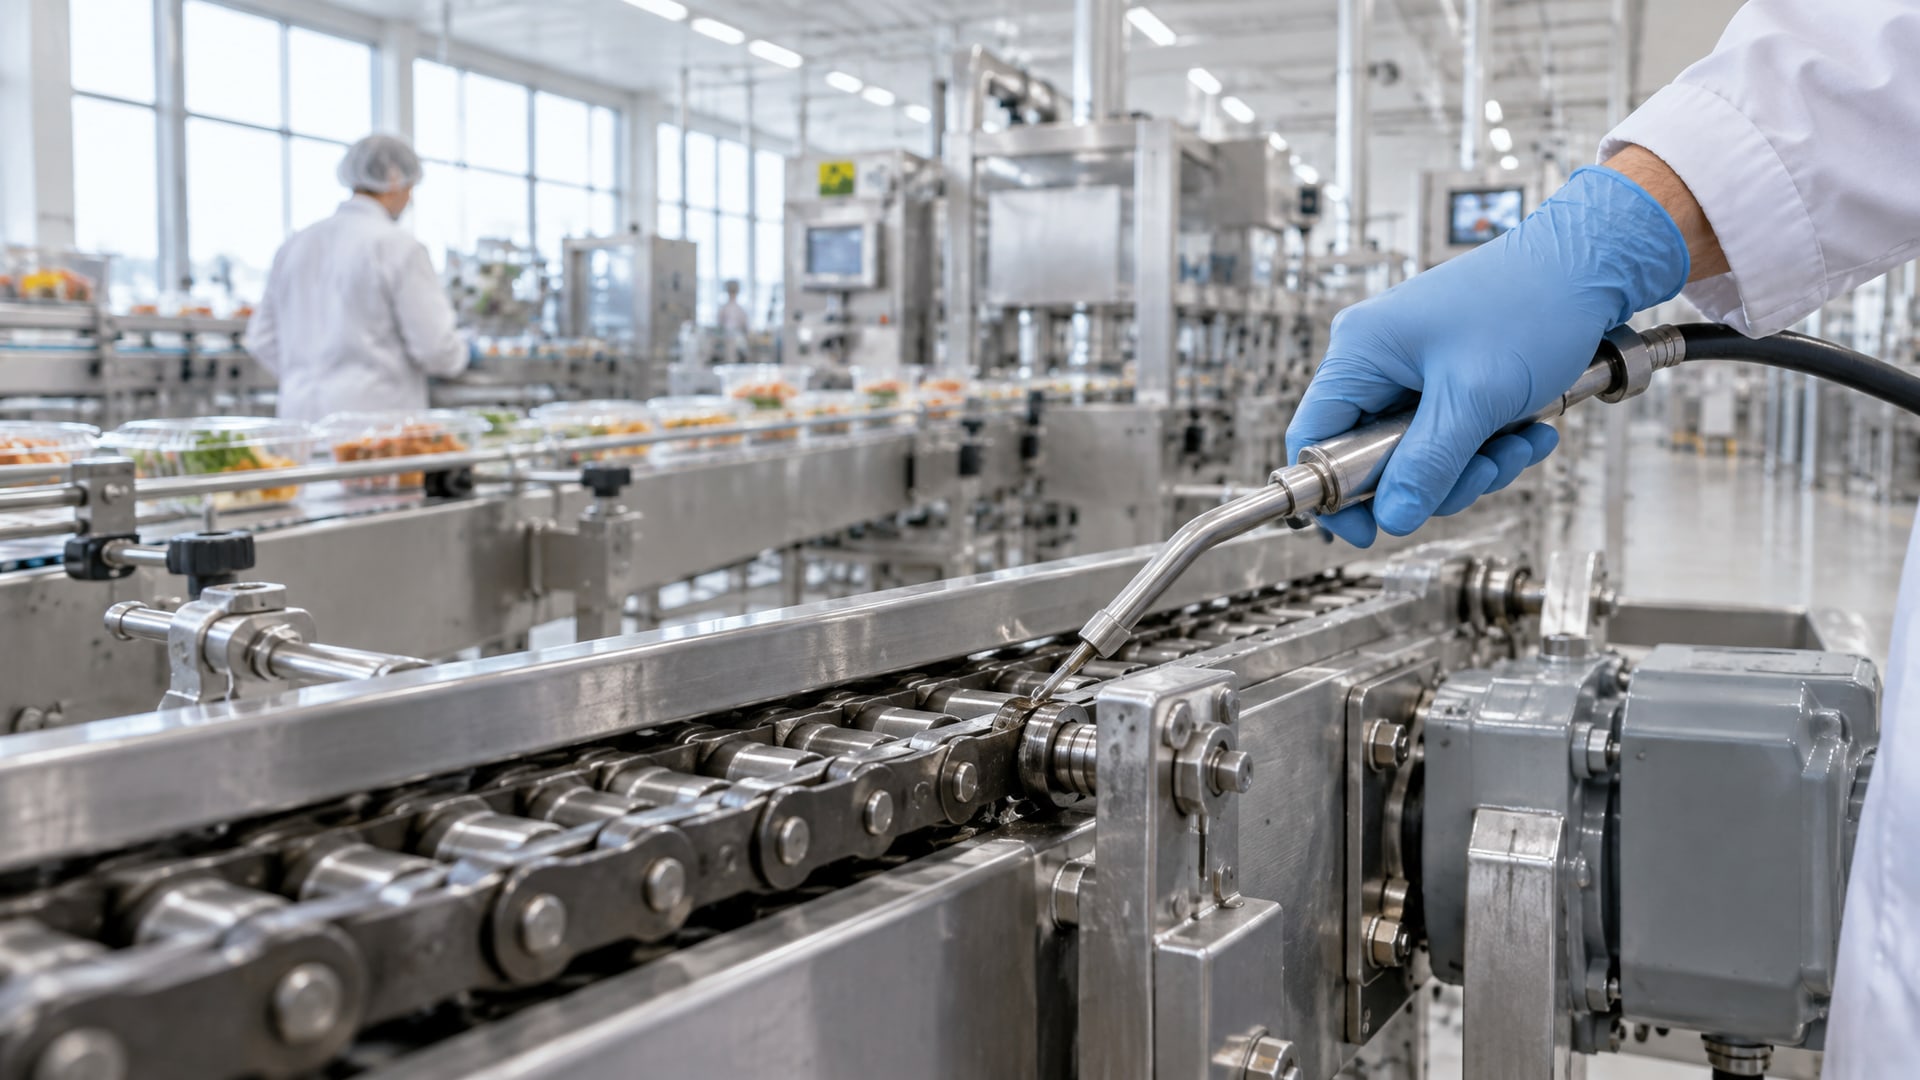
Фасовочное и упаковочное оборудование требует особого подхода к выбору смазочных материалов. Основная сложность состоит в том, что смазка может случайно попасть в продукт или на упаковку, которая затем контактирует с пищей. Именно для таких зон риска разработана категория NSF H1 - смазка с пищевым допуском, предназначенная специально для случайного, непреднамеренного контакта с продуктом. Это не означает, что H1 используют везде на пищевом производстве, но для линий фасовки и упаковки она становится стандартом, признанным инженерами и снабженцами.
Статья объясняет, где на упаковочных машинах ее применяют, как выбрать нужный класс вязкости и консистенции, и как избежать типичных ошибок при закупке.
Что такое NSF H1 и почему она нужна именно на упаковочном оборудовании
NSF H1 - это категория смазок для случайного, непреднамеренного контакта с пищевым продуктом.
Главное отличие H1 от других пищевых категорий в том, что она разрешена именно в зонах, где контакт возможен, но не запланирован. На фасовочных и упаковочных машинах такие зоны встречаются постоянно: смазка на цепи конвейера может капнуть рядом с продуктом, масло на подшипнике редуктора может мигрировать в упаковку, микрокапли с направляющих скользящих узлов попадут на ленту или стол.
Требования NSF H1 устанавливают не только формулировку смазки, но и гигиену ее производства, хранения и применения. Международный стандарт ISO 21469 расширяет эти требования, добавляя нормы к обращению со смазкой на производстве. Смазка H1 должна быть бесцветной, без запаха и вкуса, а ее допуск загрязнения ориентирован на минимум: для минеральных и синтетических H1-смазок это примерно 10 ppm (мг/кг), для силиконовых -1 ppm.
Отличие H1 от H2 принципиально: H2 - это смазки без допуска к пищевому контакту, их ставят только внутри закрытых редукторов или в зонах, исключающих попадание в продукт. На упаковочном оборудовании H2 не используют в открытых узлах, поскольку даже микроскопическое попадание будет нарушением регламента.
Картирование точек смазки на фасовочных и упаковочных машинах
Прежде чем выбрать смазку, нужно понять, какие узлы на машине вообще смазываются и какой риск контакта с продуктом у каждого.
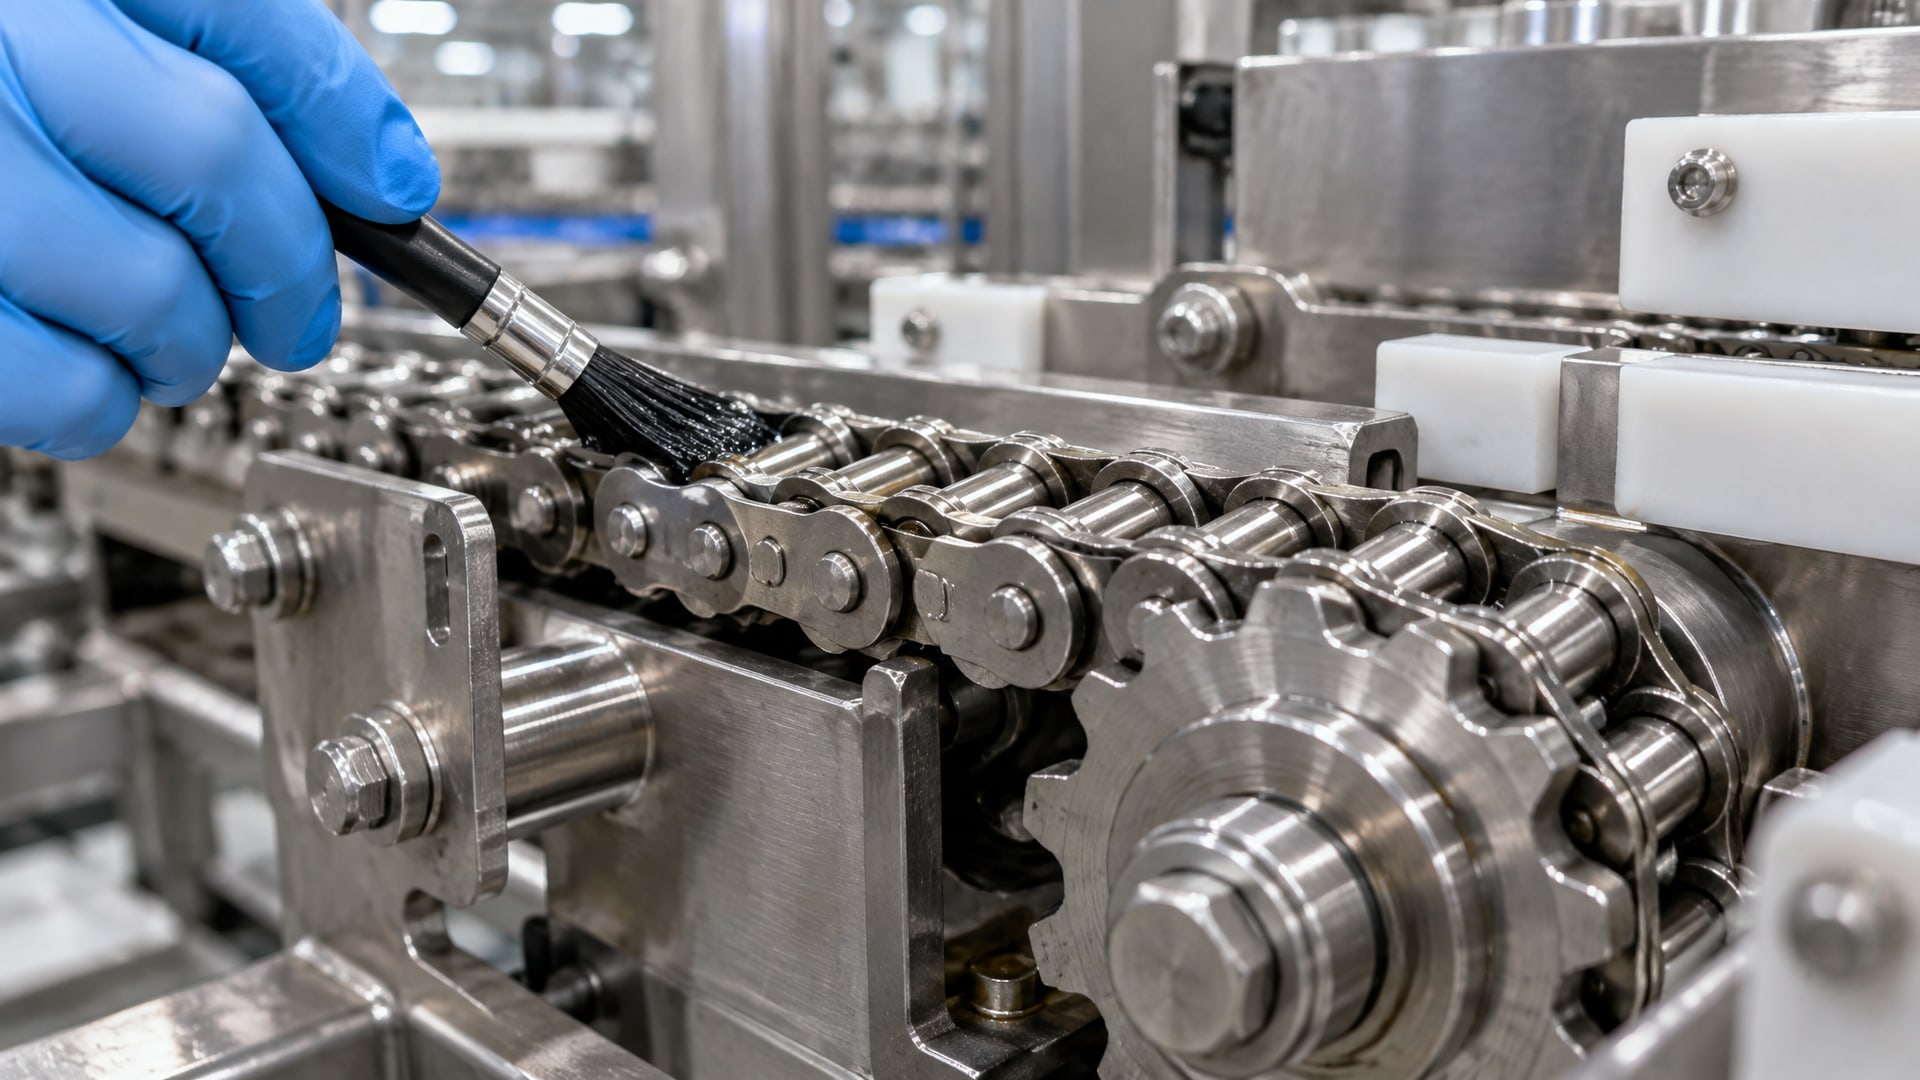
Типичные точки смазки на упаковочном оборудовании:
Цепи и звездочки конвейера - несут прямой риск контакта, так как находятся рядом с продуктом или упаковкой; здесь нужна H1 с хорошей адгезией (способностью удерживаться на поверхности).
Подшипники ведущих роликов и редукторов - могут мигрировать во влажной среде; требуют водостойкой H1.
Направляющие линейные узлы дозирования и позиционирования - находятся в непосредственной близости к упаковке; нуждаются в смазке с минимальной миграцией.
Узлы запечатывания, сварки или формования упаковки - работают при повышенной температуре; требуют термостойкую H1.
Ролики и прижимные элементы этикетировочного оборудования - касаются упаковки; используют H1 с низкой липкостью, чтобы не оставлять следов на этикетке.
При картировании важно отметить, какие узлы находятся во влажной среде (мойка оборудования, конденсат, продукты с высокой влажностью), какие работают при температуре выше 60 °C, и какие испытывают высокие механические нагрузки. Эта информация определит выбор между минеральной, синтетической или силиконовой H1.
Как выбрать вязкость и консистенцию H1-смазки
Для масел пищевого допуска (жидких смазок) главный параметр - вязкость по ISO VG.
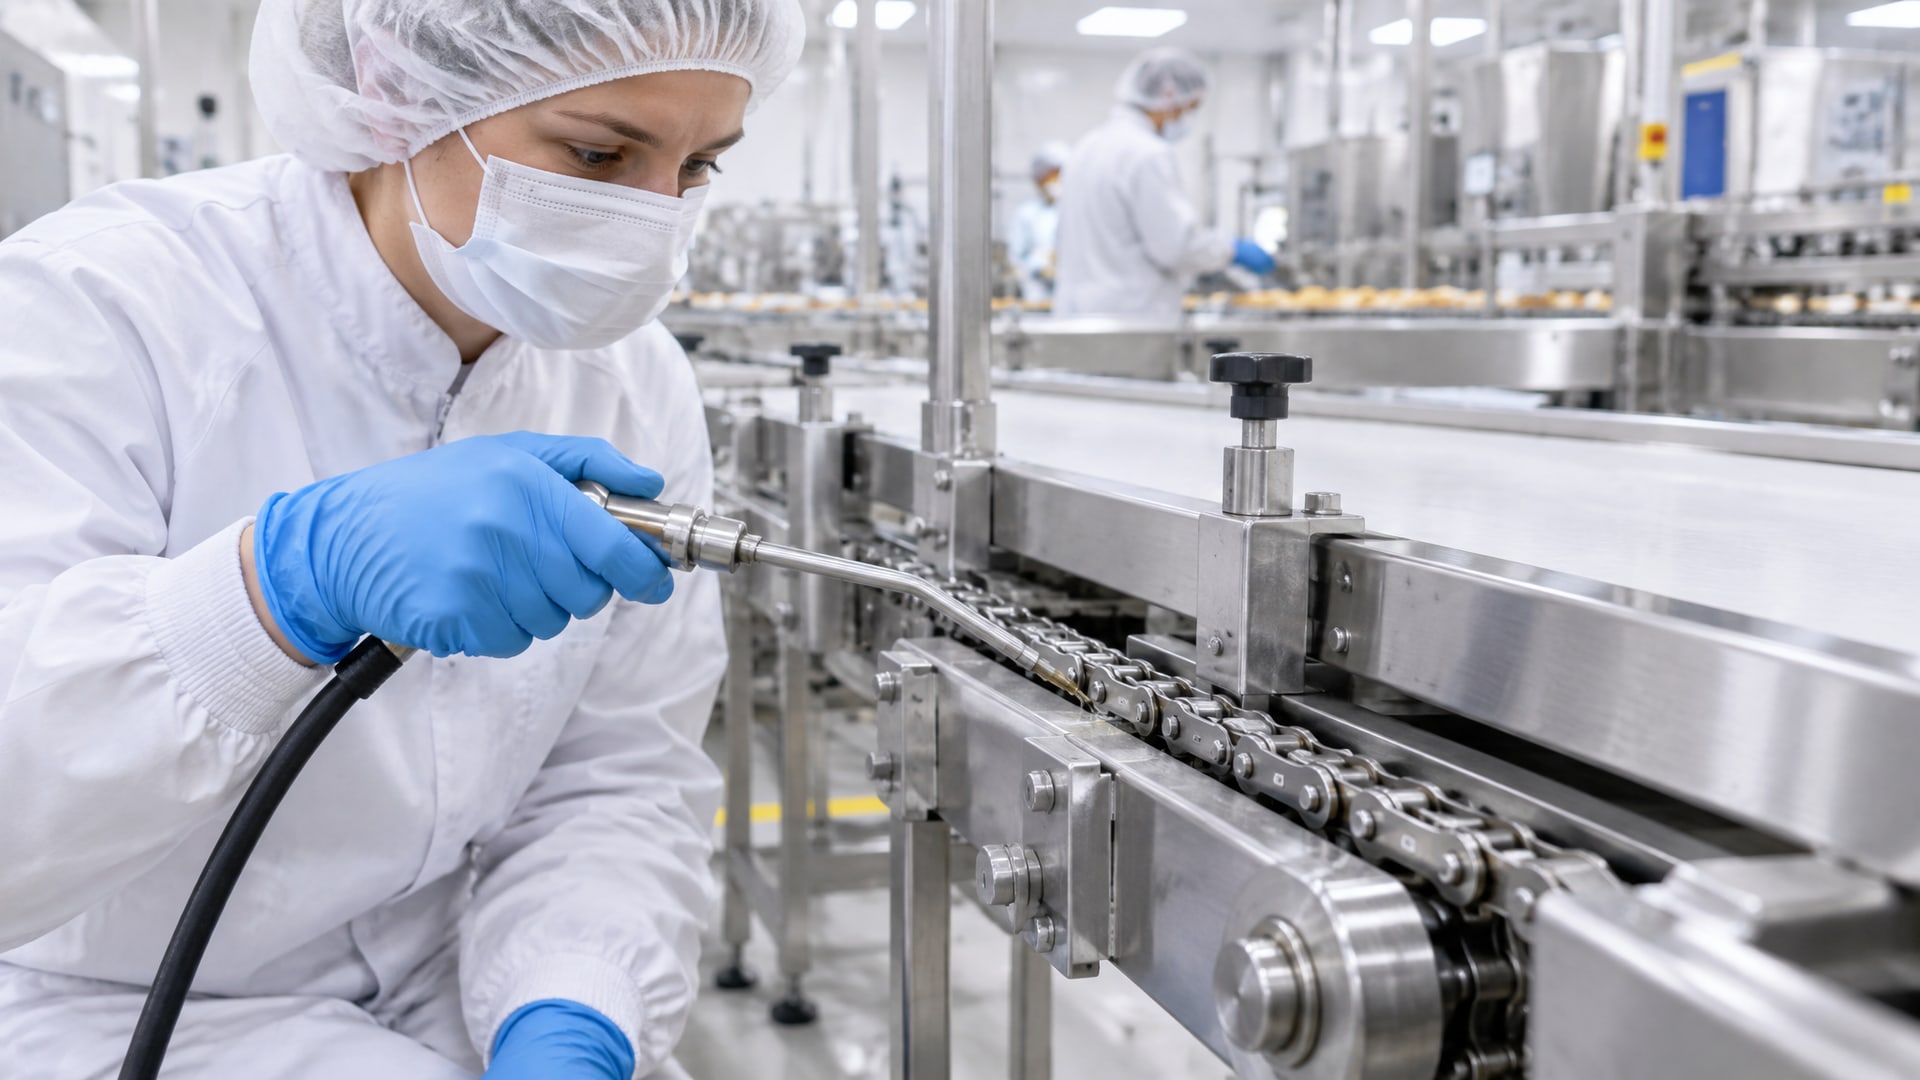
Для пластичных смазок - NLGI-класс консистенции. Оба параметра влияют на способность смазки дойти до нужной точки, не вытечь и не испариться.
Для конвейерных цепей и транспортных узлов упаковочного оборудования, работающих при температуре 15–40 °C, практически применяют масла класса ISO VG 46–68. Более жидкие масла (ISO VG 32) быстро стекают с узла, более вязкие (ISO VG 100 и выше) затрудняют движение цепи и увеличивают нагрев. Для редукторов выбор зависит от производителя: он либо разрешает универсальное масло ISO VG 46–68, либо требует именно ISO VG 220 для масляной ванны.
Для пластичных смазок основной стандарт консистенции - NLGI. Класс NLGI 2 считается универсальным для большинства узлов упаковочного оборудования: он достаточно мягкий, чтобы подаваться через автоматические шприцы и шпиндельные смазочные системы, но при этом не мигрирует из зазора при вибрации. NLGI 3 (более твердая смазка) используют для вертикально ориентированных узлов или при высокой температуре, но она требует более мощного оборудования для подачи.
Стойкость к вымыванию водой (по стандарту ASTM D1264) - важный параметр для оборудования, которое моют водой или работает во влажной среде. H1-смазки с хорошей водостойкостью не теряют адгезию и рабочие свойства при случайном контакте с водой, а не просто стекают с узла.
Минеральные, синтетические и силиконовые H1-смазки: в чем разница
На рынке пищевых смазок встречаются три основных типа: минеральные на базе парафинового масла, синтетические на базе полиальфаолефинов или полиолов, и силиконовые.
Каждый тип имеет свою область применения на упаковочных машинах.
Минеральные H1-смазки - самые универсальные и доступные по цене. Они подходят для большинства узлов упаковочного оборудования, работающих при температуре до 80–100 °C. Минеральная база обеспечивает хорошую адгезию к металлу, но в условиях высокой температуры или контакта с некоторыми полимерами может окисляться быстрее синтетики.
Синтетические H1-смазки стабильнее минеральных при температуре выше 100 °C и служат дольше. Они подходят для запаечного оборудования и других узлов, где есть локальный нагрев. Синтетическая база также часто имеет лучшую водостойкость и антикоррозионные свойства. Недостаток - более высокая стоимость и иногда непредсказуемые взаимодействия с некоторыми полимерными уплотнениями.
Силиконовые H1-смазки применяют в специфических случаях: когда нужна высокая термостойкость (до 200 °C и выше), когда оборудование требует очень низкой адгезии (чтобы смазка не оставляла видимые следы), или когда нежелателен контакт с углеводородами. Силиконовая смазка с пищевым допуском NSF H1 встречается реже, чем минеральная, но закупщики иногда выбирают именно ее для упаковки премиум-продуктов, где видимые следы смазки могут испортить внешний вид. Допуск загрязнения для силиконовой H1 жестче (1 ppm против 10 ppm для минеральной).
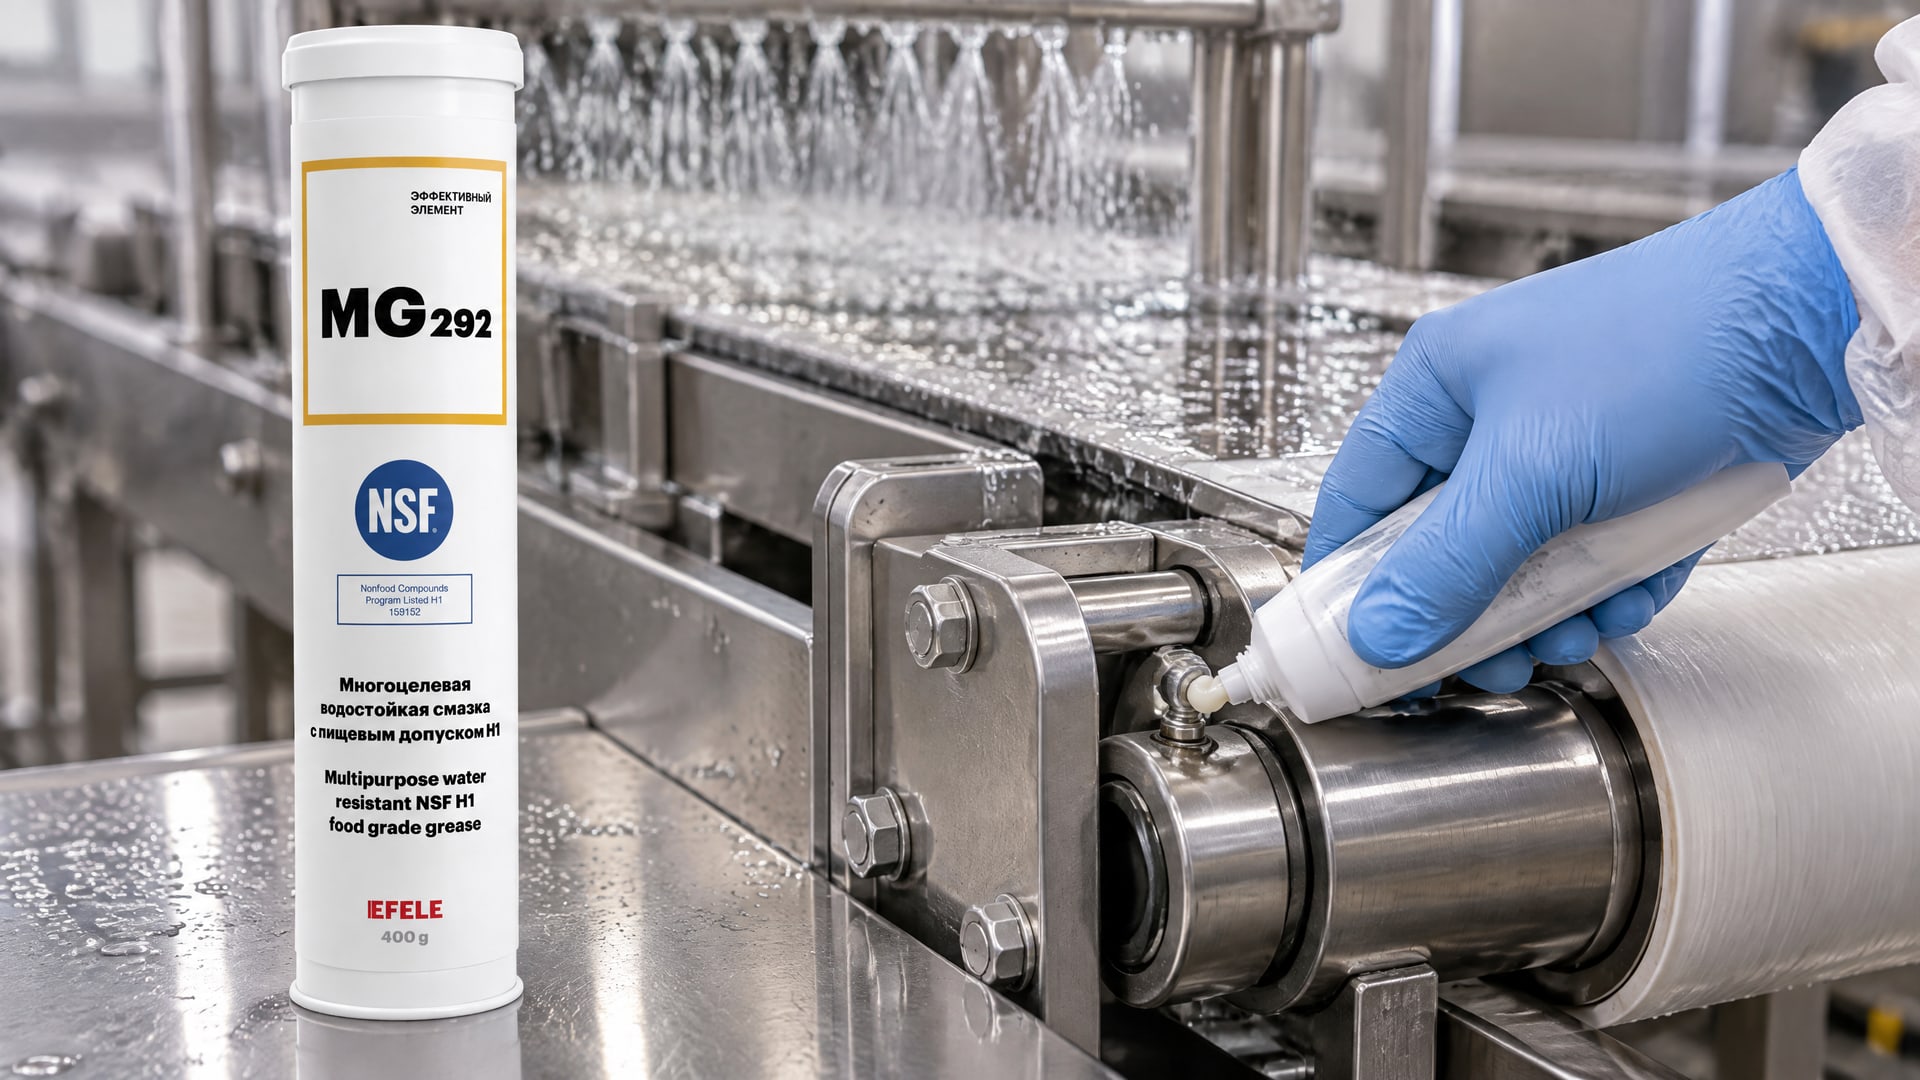
При высоких температурах, например в узлах запечатывания или упаковки горячего продукта, рекомендуется выбирать смазку с проверенной термостойкостью. В условиях повышенной влажности и возможного контакта с водой, например при мойке оборудования, оптимальным выбором станет водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1, которая сохраняет рабочие свойства после контакта с влагой.
Проверка соответствия ISO 21469 и правильное применение на производстве
Наличие допуска NSF H1 на этикетке - это необходимое, но не достаточное условие.
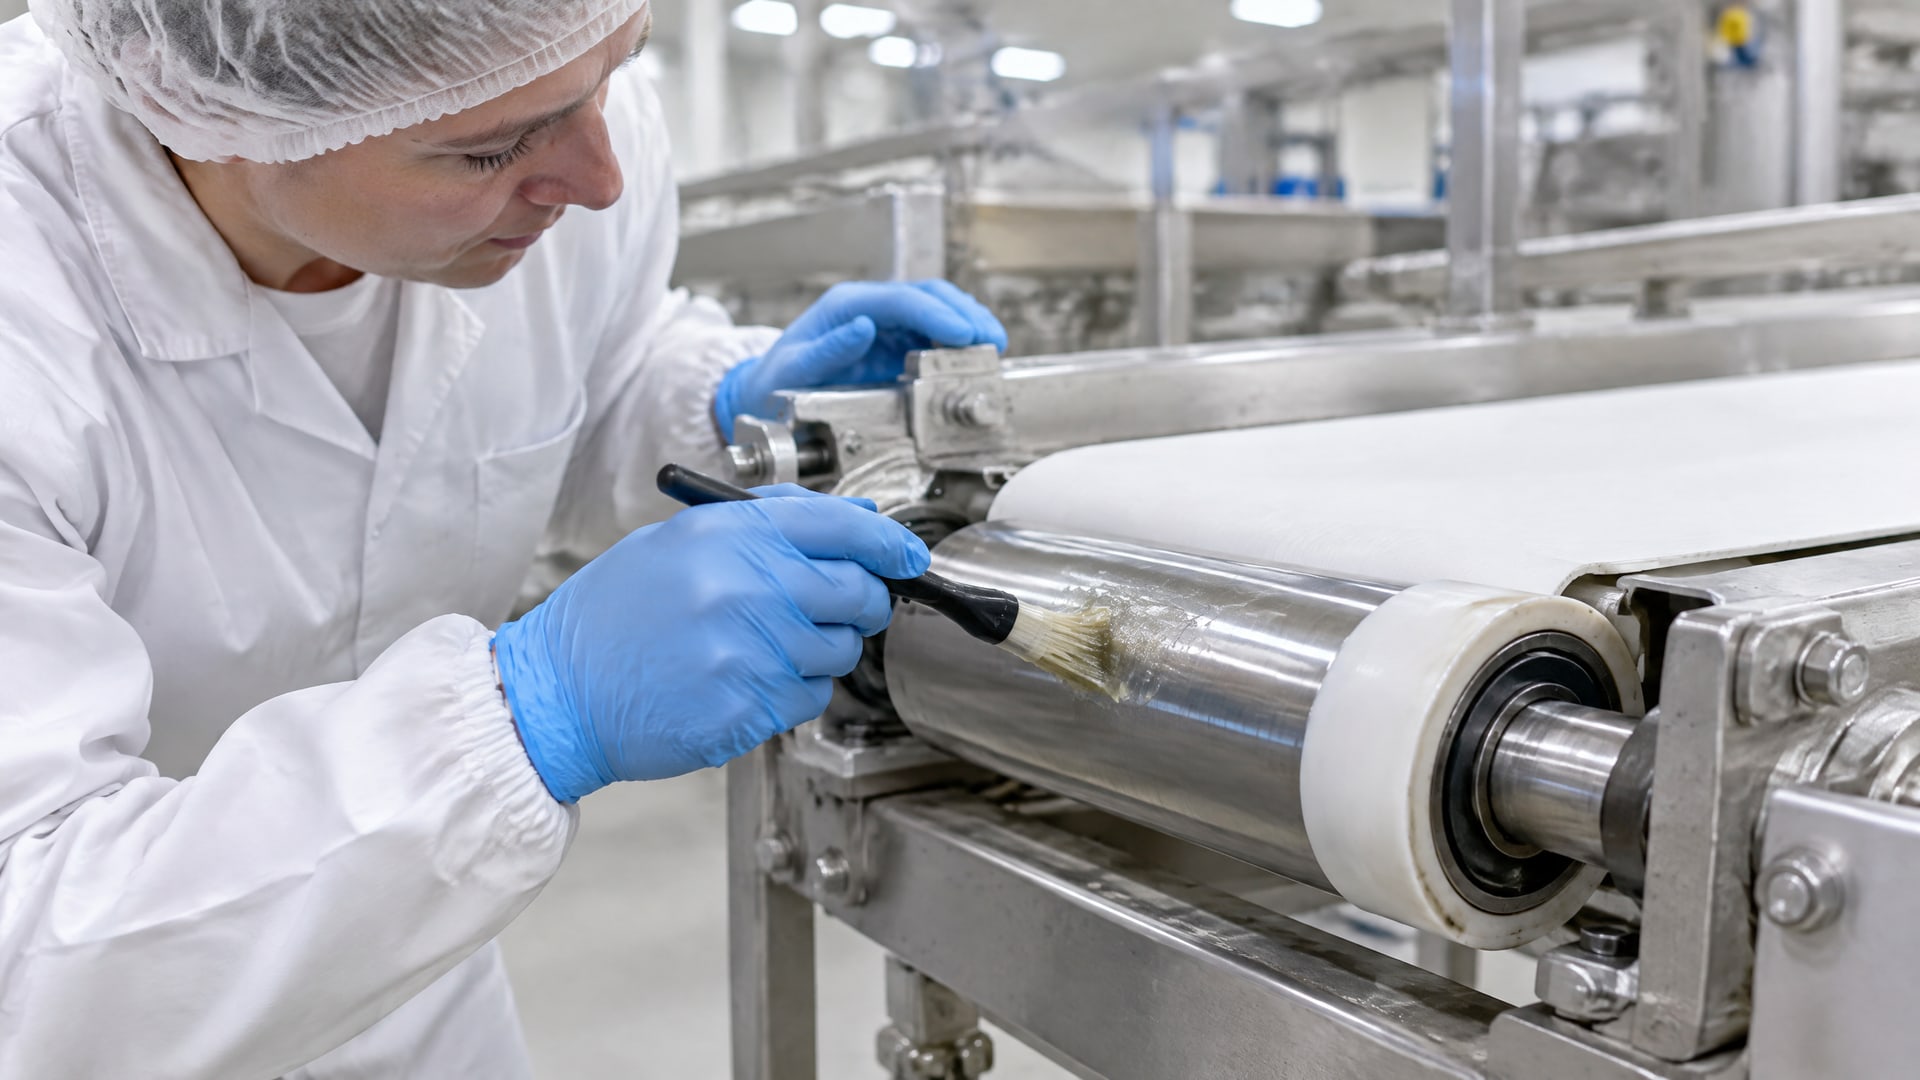
Международный стандарт ISO 21469 добавляет требования к гигиене производства и обращения со смазкой. Если на производстве проводят аудит поставщика или работают с международными сертификатами пищевой безопасности (HASSP, BRC, FSSC 22000), стоит запросить у поставщика сертификат соответствия ISO 21469, а не только NSF H1.
При получении смазки H1 нужно проверить:
Этикетка и документация содержат ясное указание NSF H1 и, желательно, ISO 21469.
Контейнер не поврежден, герметизм сохранен; смазка не контактировала с внешней средой при транспортировке.
Дата выпуска достаточно свежая; смазки окисляются с годами, особенно при ненадлежащем хранении.
Маркировка соответствует спецификации: если вы заказали NLGI 2, значит, это действительно NLGI 2, а не NLGI 1 или 3.
На производстве смазку H1 хранят в отдельной зоне, отдельно от смазок других категорий (например, H2 или обычных промышленных). Это исключает перепутывание. При заправке смазочных систем используют чистый инвентарь: смазка не должна контактировать с грязью, металлической стружкой или остатками предыдущего материала.
Для узлов с автоматической подачей смазки (шпиндельные системы, центральная смазочная станция) важно, чтобы вязкость и консистенция H1 соответствовали параметрам системы. Слишком вязкая смазка забивает форсунки, слишком жидкая не создает пленку. Заправка смазкой, несовместимой по типу (например, смешивание минеральной и синтетической), может привести к расслоению и потере адгезии.
Ошибки при выборе смазки H1 и как их избежать
Закупщики и технические специалисты часто допускают типичные ошибки, которые потом обходятся дорого: смазка либо не справляется с нагрузкой, либо мигрирует в продукт, либо вымывается при мойке оборудования.
Ошибка 1: выбор смазки только по слову "пищевая". На упаковке может быть написано "food grade", но это не гарантирует, что смазка относится именно к категории NSF H1. Есть смазки без официального допуска, которые просто называют "пищевыми" на основе состава. Проверяйте наличие символа NSF H1 на этикетке и в техническом паспорте.
Ошибка 2: одна смазка для всех узлов. Закупщик покупает универсальную H1 NLGI 2 и пытается смазывать и цепи конвейера, и редукторы, и направляющие. Но редуктор может требовать масла ISO VG 220 в ванне, цепь - ISO VG 46, направляющие - NLGI 2 с низкой адгезией. Результат: в одних узлах смазка вязнет, в других - не держится.
Ошибка 3: игнорирование водостойкости. На производствах, где оборудование регулярно моют водой или где работают с продуктами высокой влажности (кисломолочные продукты, напитки, маринованные овощи), смазка должна быть водостойкой. Обычная минеральная H1 может стечь и оставить узел без защиты.
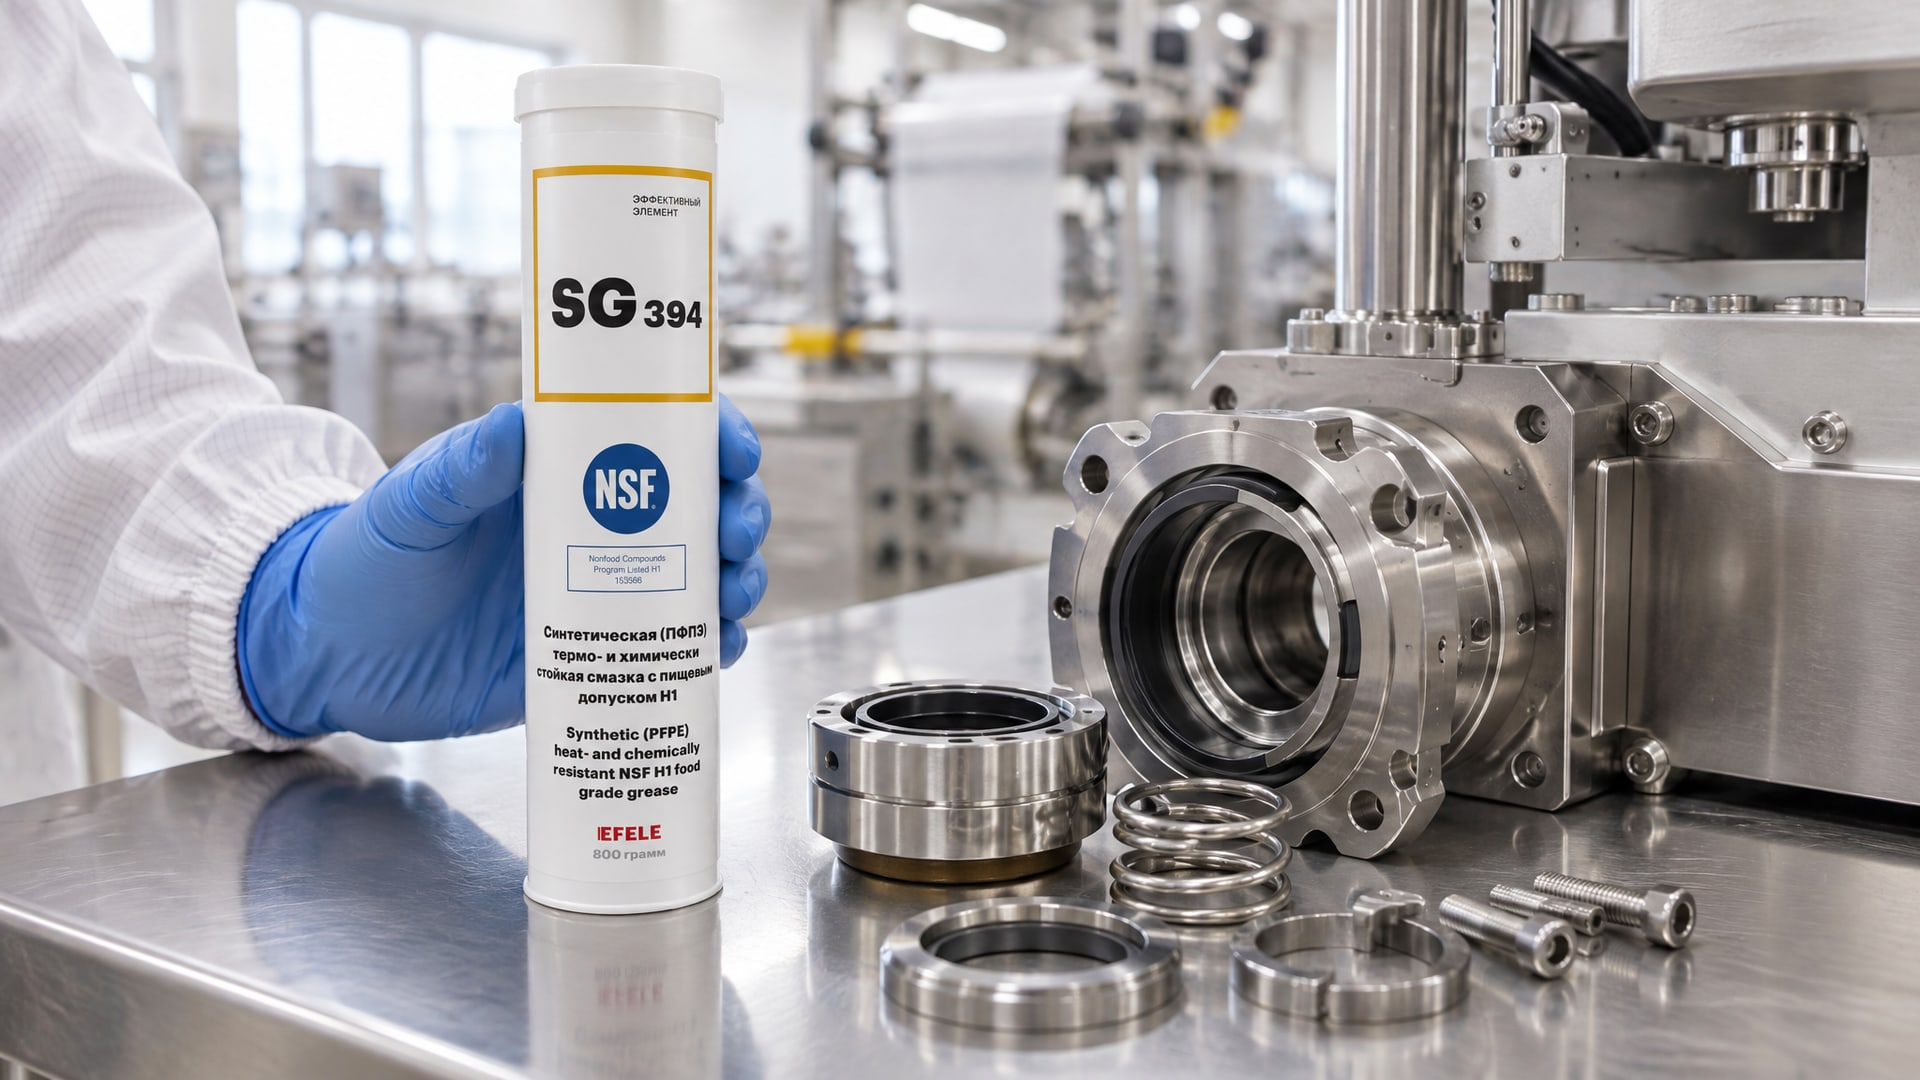
Ошибка 4: выбор смазки без учета температуры узла. Для запаечного оборудования, ультразвуковых сварок, тепловых датчиков часто требуется смазка, выдерживающая температуру 150–200 °C и выше. Для узлов, работающих при комнатной температуре, такая дорогая синтетическая или силиконовая смазка не требуется. Для узлов, работающих при высоких температурах, например в запаечном и упаковочном оборудовании, рекомендуется использовать термо- и химстойкую смазку EFELE SG-394 с допуском NSF H1, которая выдерживает до +260 °C.
Ошибка 5: отсутствие сверки со спецификацией оборудования. Производитель упаковочной машины может исключить некоторые типы смазок (например, на силиконовой базе, если они несовместимы с уплотнениями машины). Перед закупкой смазки нужно открыть руководство оборудования или спросить в техподдержке.
Ошибка 6: забывание о сроках хранения. H1-смазка, купленная с избытком и хранившаяся два года в неподходящих условиях, может окислиться и потерять свойства. Закупка должна быть ориентирована на реальный расход.
Часто задаваемые вопросы
Можно ли использовать одну и ту же смазку H1 на всех узлах упаковочного оборудования?
Не обязательно. Подбор должен учитывать вязкость ISO VG для масел, NLGI-класс для пластичных смазок, температуру, нагрузку, влажность и скорость узла. Цепь может требовать ISO VG 46, редуктор - ISO VG 220, направляющие - NLGI 2. Выбор одной универсальной смазки часто приводит к неправильной подаче или вымыванию.
Почему H1-смазка дороже обычной промышленной?
Потому что требования NSF H1 касаются не только химического состава, но и производственного процесса, хранения, логистики и контроля. Сырье для H1 должно отвечать пищевым стандартам, технологический процесс - включать дополнительные анализы и микробиологический контроль, упаковка - гарантировать герметичность. Это добавляет стоимость, но обеспечивает безопасность.
Нужно ли проверять ISO 21469, если на смазке уже есть NSF H1?
Да, если для предприятия важны гигиенические сертификаты и аудиты поставщика. NSF H1 - это признание формулировки, а ISO 21469 добавляет требования к гигиене производства и обращения. Если требования аудитора включают ISO 21469, смазка без этого сертификата может не пройти проверку.
Отличаются ли требования к смазке для кофемашины и для промышленной фасовочной машины?
Отличаются по масштабу и режиму работы, но категория NSF H1 остается одинаковой. Кофемашина смазывается в микрограммах, фасовочная машина - в граммах на операцию. Кофемашина может требовать более жидкую смазку (ISO VG 32–46), фасовочная - более адгезивную (ISO VG 68 или NLGI 2). Но обе должны быть H1.
Что означает "силиконовая смазка с пищевым допуском NSF H1"?
Это смазка на базе силиконового масла (полидиметилсилоксана) с официально подтвержденным допуском NSF H1. Такие смазки нужны редко: обычно для узлов, требующих экстремальной термостойкости, очень низкой адгезии, или когда углеводородные смазки несовместимы с материалами оборудования. Требование к загрязнению для силиконовой H1 жестче (1 ppm), чем для минеральной (10 ppm).
Заключение
Выбор пищевой смазки NSF H1 для фасовочного и упаковочного оборудования - это не просто поставить на этикетке слово "пищевая", а следовать четкой схеме: картировать точки смазки, понять риск контакта с продуктом, выбрать правильный тип (минеральный, синтетический или силиконовый), вязкость или NLGI-класс, и проверить соответствие не только NSF H1, но и ISO 21469, если это требуется производством.
Ошибка на этапе выбора обойдется дороже, чем внимательная подготовка. Правильно подобранная смазка обеспечивает надежность оборудования, безопасность продукта и соответствие регламентам. Начните с руководства оборудования или консультации с поставщиком смазок, затем проверьте этикетку и документацию, и только после этого приступайте к закупке.