Вал-втулочные соединения работают в сотнях узлов: от подшипниковых опор до шкивов и втулок редукторов. Проблема в том, что идеальный натяг редко достижим на практике - зазоры всегда есть, а микроподвижки ведут к износу и отказам. Анаэробные фиксирующие составы решают эту задачу, заполняя зазор и обеспечивая надежное удержание. Но выбрать правильный фиксатор - значит учесть не только бренд, но и конкретные параметры: радиальный зазор соединения, температуру рабочей среды, тип нагрузки и состояние поверхности. Статья разберет, как инженеру и закупщику сориентироваться в этих параметрах и подобрать состав, который действительно прослужит без сюрпризов.
Зазор как основной критерий выбора фиксатора
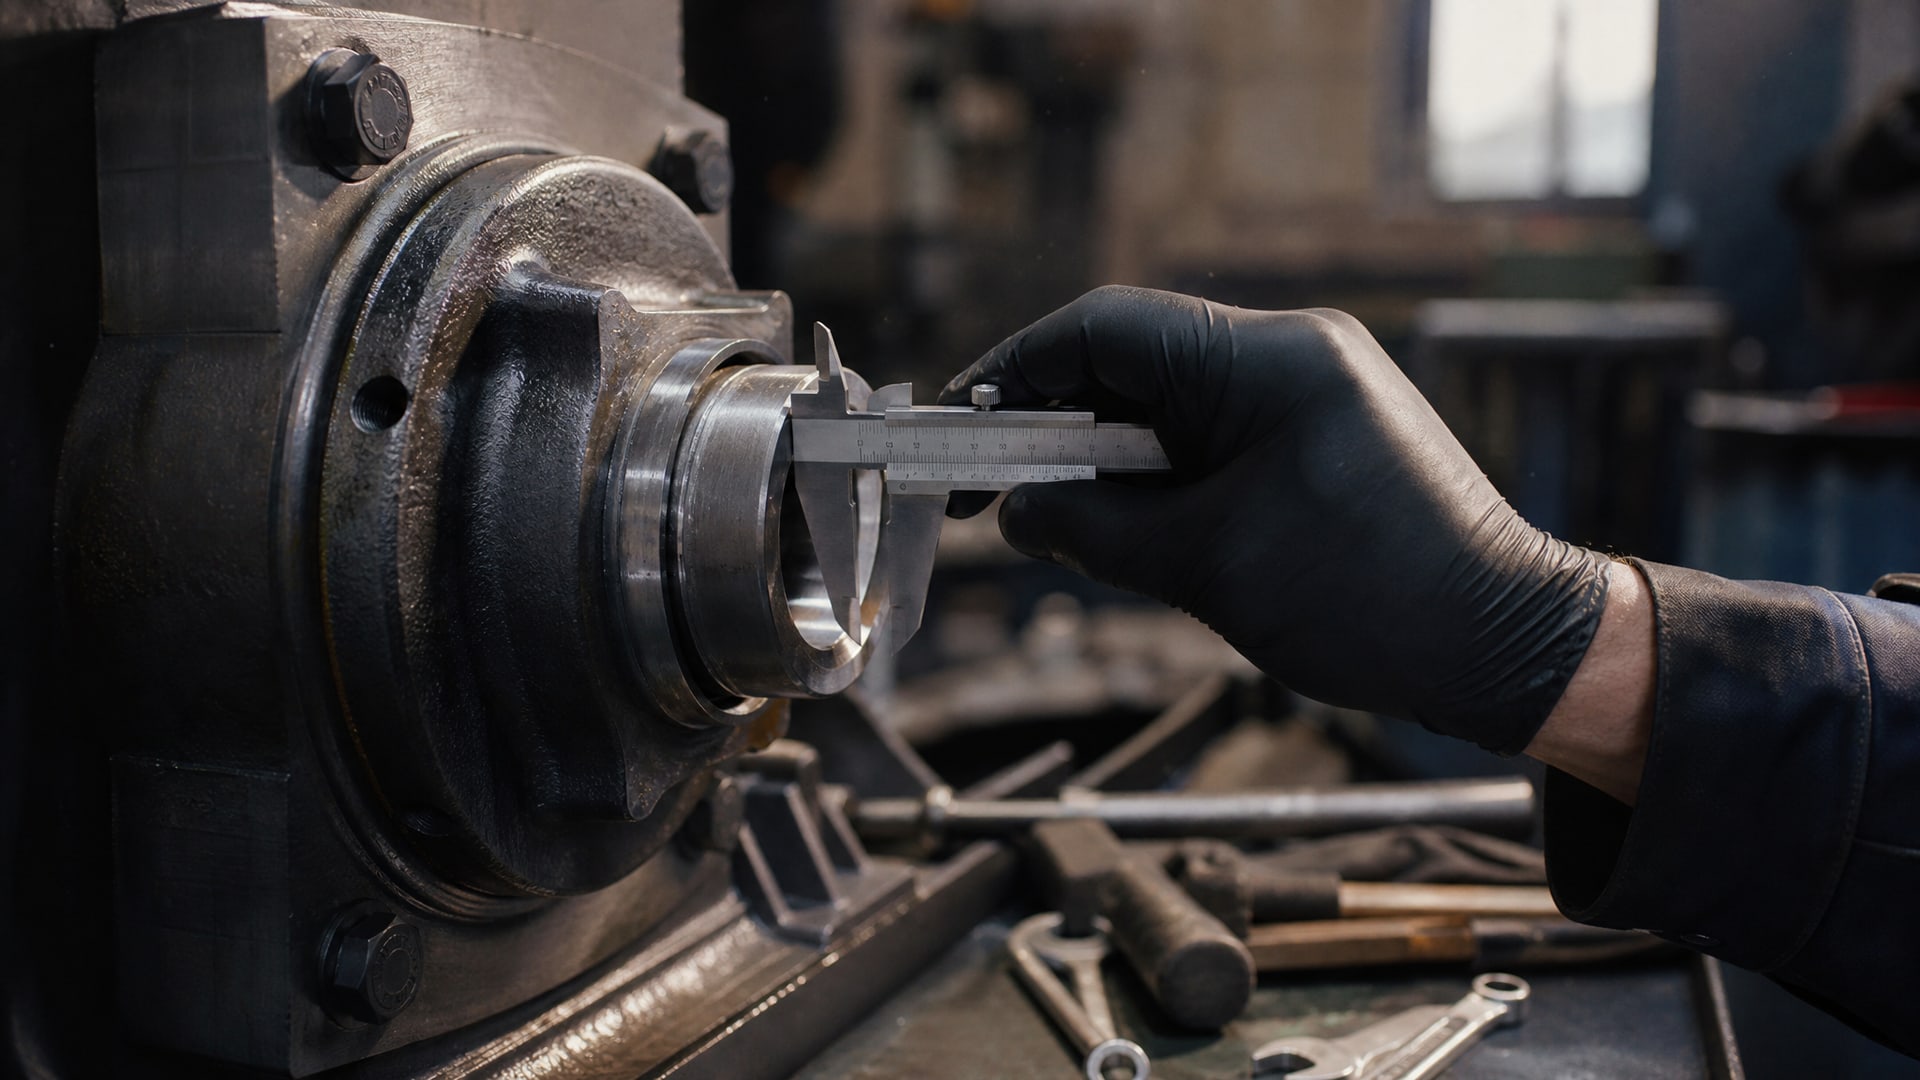
Радиальный (диаметральный) зазор между валом и втулкой - первое, что нужно измерить перед выбором фиксирующего состава.
Анаэробные фиксаторы работают, заполняя именно этот зазор; слишком узкий зазор означает, что состав просто не попадет в щель, а слишком широкий - что он не сможет удержать нагрузку. Для низковязких фиксирующих составов оптимальный диапазон составляет 0,025–0,08 мм; для более вязких (средней вязкости) -0,05–0,1 мм. Максимальная эффективность достигается, когда диаметральный зазор находится около 0,05 мм. Если зазор выходит за эти границы, нужно либо его предварительно отрегулировать (например, переточкой или заменой втулки), либо выбрать фиксатор с другой вязкостью из линейки производителя.
На практике встречаются три сценария. Первый - малый, контролируемый зазор (0,025–0,05 мм), когда подшипник садится в корпус почти плотно, но небольшой люфт все же остается; здесь годятся низковязкие составы, которые быстро затекают в щель. Второй - переходная посадка с зазором 0,05–0,1 мм; это наиболее частый случай, когда зазор ощущается, но остается в пределах норм; для него нужен состав средней или повышенной вязкости. Третий - большой зазор (свыше 0,1 мм), когда нужна компенсация износа или ремонт с восстановлением размера; в таких случаях берут самые вязкие формулировки из доступного диапазона.
Измеряют зазор щупом или микрометром; для валов диаметром 20–50 мм допуск обычно составляет 0,05–0,15 мм в зависимости от класса посадки по ГОСТ 25347. При выборе фиксатора нужно проверить техническое описание (TDS) конкретного состава - там всегда указаны рекомендуемые диапазоны зазора и ожидаемое время полимеризации при каждом зазоре.
Температурный режим и его влияние на выбор состава
Температура - второй критический фактор при выборе фиксатора.
Анаэробные фиксирующие составы полимеризуются (отвердевают) при комнатной температуре в присутствии металла и без доступа кислорода. Но после отверждения каждый состав имеет свой температурный диапазон, в котором он сохраняет механические свойства и прочность соединения. Типичный диапазон для большинства универсальных фиксаторов - это -55 °C до +150 °C. Для более нагруженных или тепловых узлов (редукторы, турбины, пищевые линии с подогревом) производители предлагают составы с верхним пределом +180 °C или даже +230 °C. Критично то, что называют «температурой длительной эксплуатации» - именно на нее нужно ориентироваться, а не на кратковременный пик. Если узел периодически прогревается до 160 °C, а состав рассчитан на +150 °C, это уже риск размягчения и потери фиксации.
На практике многие инженеры ошибаются, выбирая фиксатор только по названию («для подшипников») и не проверяя температуру в техдокументе. Результат - соединение держит неделю, а потом люфт вернулся. Выбирая состав, всегда проверяют: 1) максимальная рабочая температура в TDS должна быть на 10–20 °C выше фактической температуры узла (с запасом); 2) если узел нагревается выше +150 °C, нужно явно искать состав на +180 °C или +230 °C. Важно учитывать, что некоторые высокотемпературные составы требуют тепловой полимеризации - выдержки в печи или на горячей поверхности несколько часов после сборки, - чтобы достичь заявленной термостойкости. Это указано в TDS, и пропускать этот шаг нельзя, иначе рабочая температура упадет до уровня обычного состава.
В узлах, где температура колеблется, логичнее выбрать состав с большим запасом. Для редукторов, работающих с повышенным нагревом, шкивов в центрифугах и фиксаторов подшипников в электрических машинах с теплопотерями рекомендуют составы именно на +180–230 °C, хотя по расчету узел может остаться в диапазоне +120–150 °C. Запас создает уверенность и исключает риски.
Вязкость и назначение: втулки, подшипники, шпоночные соединения
Вязкость анаэробного фиксатора определяет, насколько быстро состав затекает в зазор и может ли он «заполнить» узел с разными диаметрами и конфигурациями.
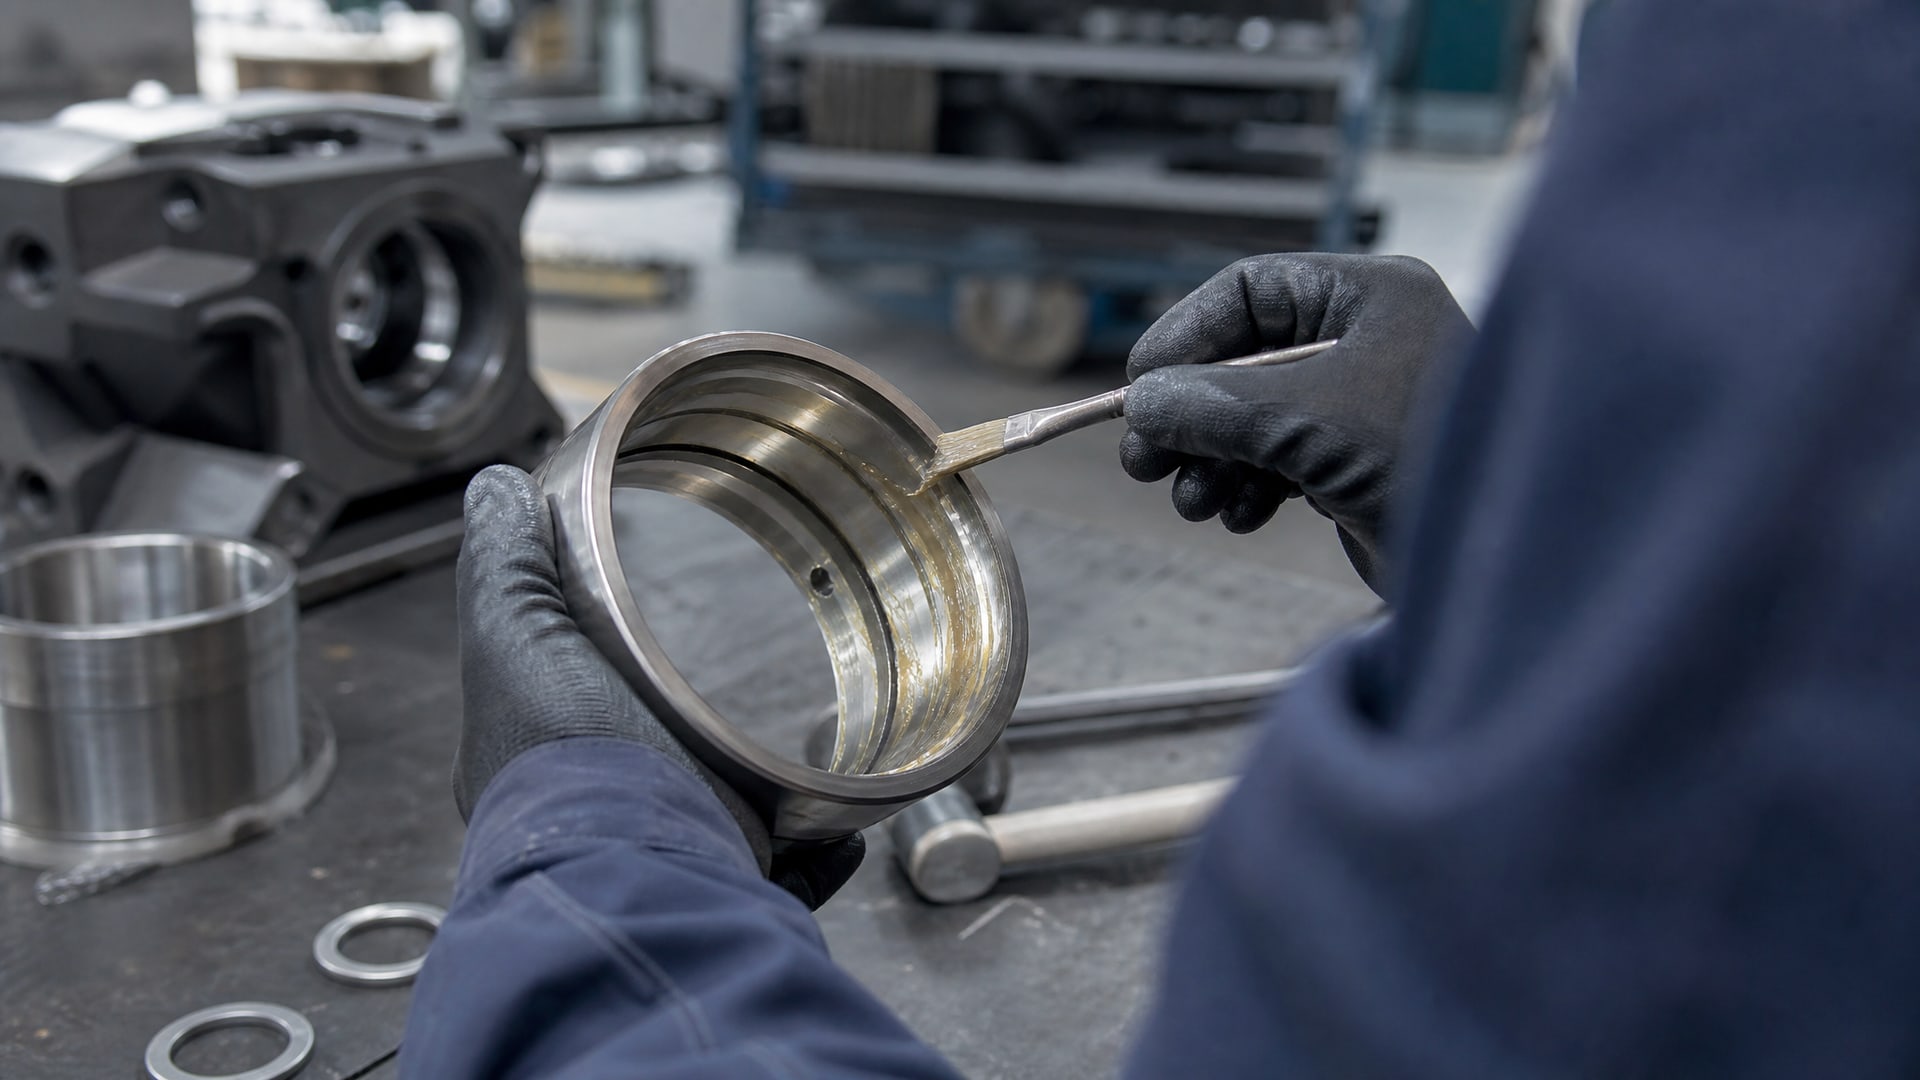
Для фиксирующих составов условно выделяют три группы: низковязкие (для тонких зазоров и цилиндрических посадок), средневязкие (универсальные) и высоковязкие (для больших зазоров и пористых поверхностей).
Низковязкие фиксаторы (условная вязкость 10–50 мПа·с) предназначены для подшипниковых посадок и цилиндрических валов с четкими допусками. Они быстро затекают, минимизируют время сборки, но работают только в узком окне зазора - примерно 0,025–0,08 мм. Если в техлисте написано, что состав рекомендован для подшипников и зазор оптимален на 0,05 мм, это именно низковязкий вариант. На практике используются для сборки подшипников качения, фиксации шкивов на валах, закрепления маслоуплотнений и втулок точных размеров.
Средневязкие составы (условная вязкость 50–150 мПа·с) - это универсальные рабочие лошадки. Они работают при зазорах 0,05–0,1 мм, держат нормальные нагрузки, имеют разумное время отверждения (обычно 24 часа до полной прочности) и подходят для большинства втулок, редукторных подшипников и шпоночных соединений. Закупщики часто выбирают именно эту группу, потому что один состав можно применить и для подшипников, и для промежуточных валов, и для фиксации втулок редукторов.
Высоковязкие составы (более 150 мПа·с) - это «заполнители» для больших зазоров (0,1–0,25 мм), пористых текстур и сборок, где требуется максимальная надежность. Они медленнее полимеризуются, но создают толстый слой, способный компенсировать износ и микроподвижки на протяжении долгого срока. Используются при ремонте подшипниковых посадок (когда вал или корпус износился и зазор увеличился), при фиксации втулок на редукторных валах и в задачах, где нужна демпфирующая функция.
Важный нюанс: не все фиксаторы одинаково подходят для шпоночных соединений. Шпонки работают в клиновых зазорах (не цилиндрических), и нагрузка распределяется иначе. Некоторые составы специально позиционируются как для цилиндрических деталей (подшипники, валы, втулки), а для шпоночных соединений нужно отдельно проверить допуск в TDS. Если допуска нет, лучше проконсультироваться с техподдержкой производителя перед закупкой больших объемов.
Роль состояния поверхности и подготовки к сборке
Анаэробные фиксаторы требуют активированной (чистой) металлической поверхности - именно на чистом железе и стали содержится достаточно следов влаги и солей для полимеризации.
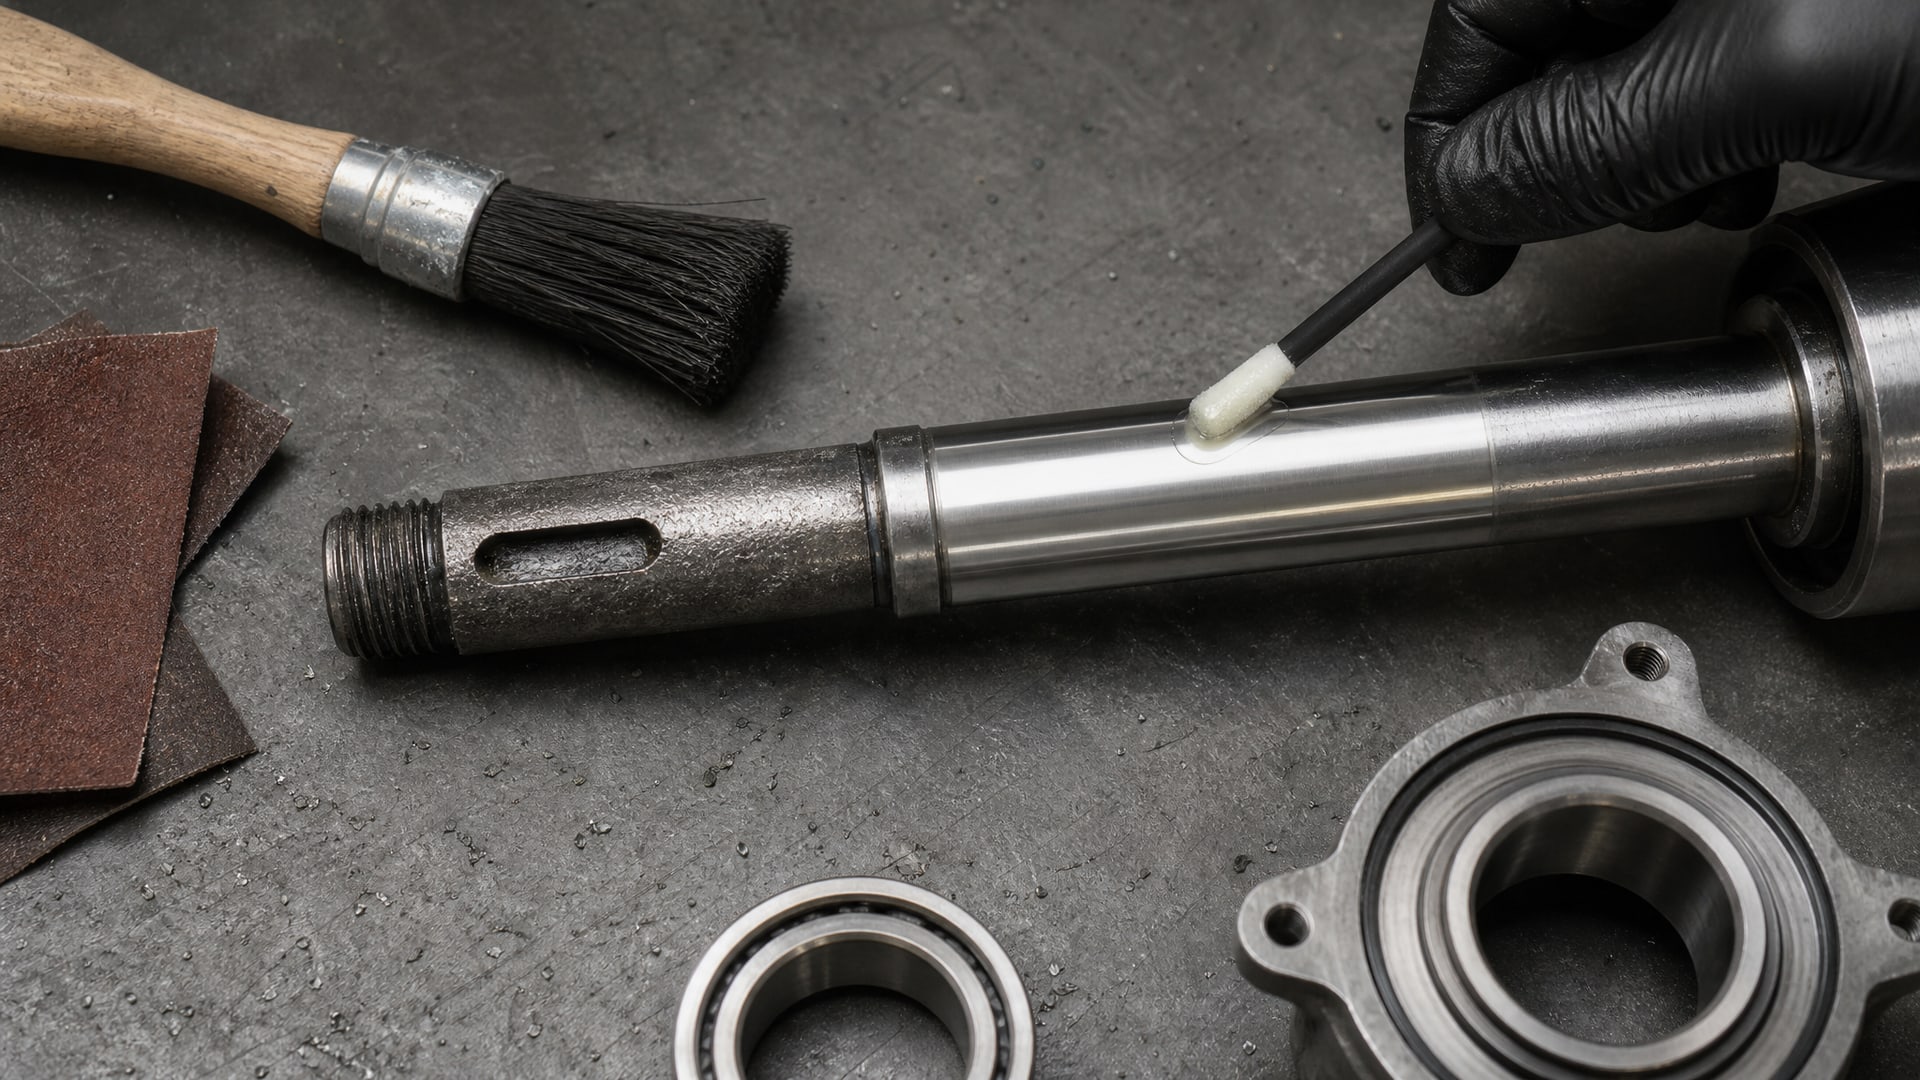
Ржавчина, окалина, старая краска, жир и масло замедляют или даже блокируют отверждение. На производстве поверхности обычно чистят механически (щеткой, наждаком) или растворителем (ацетоном, уайт-спиритом). Время очистки перед нанесением фиксатора - не более 15–30 минут; если дольше, поверхность может впитать влагу из воздуха или покрыться новой тонкой окисной пленкой, и скорость полимеризации упадет.
Есть нюанс с масляными поверхностями. Если вал или втулка работали в масле (например, вал редуктора) и уже слегка смазаны, обычный фиксатор на них работать не будет. Но производители предлагают специальные составы, которые допускают слегка замасленные (но не мокрые и не капающие) поверхности. В техлисте это указано как «on slightly oily surfaces» или «в присутствии остаточного масла». Если в TDS этого нет, нужна полная очистка - иначе полимеризация будет неполной и соединение развалится при первой же нагрузке.
Еще один момент - влажность и температура. Анаэробные фиксаторы полимеризуются быстрее, если в воздухе есть влага (оптимально 50–70% относительной влажности). При очень сухом воздухе (ниже 30%) или при минусовых температурах отверждение замедлится на часы. На морозе (-10 °C и ниже) даже хороший состав может полимеризоваться сутки и дольше. Это важно учитывать при ремонтах и сборке на улице или в неотапливаемых цехах.
Как правильно подобрать фиксатор: пошаговый алгоритм
Алгоритм выбора состоит из пяти шагов, которые должны выполнить инженер или закупщик перед покупкой.
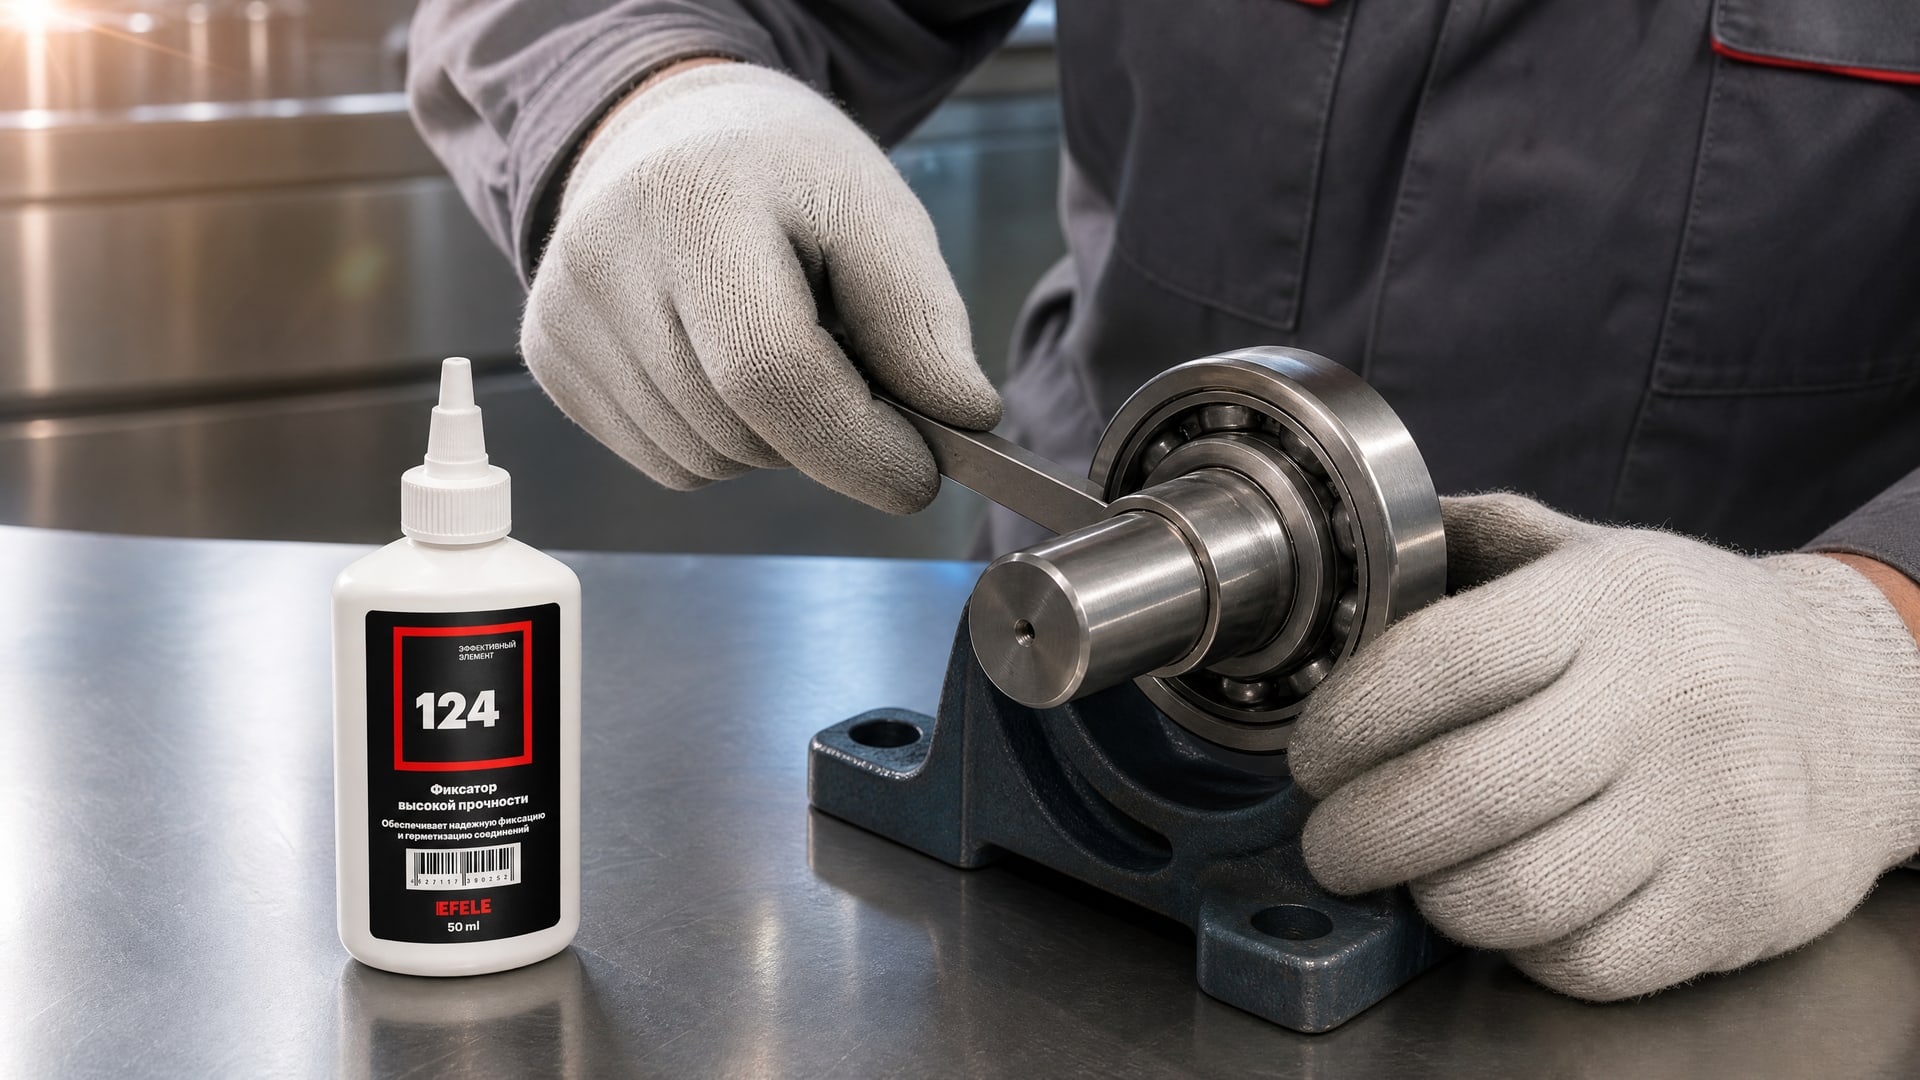
Шаг 1. Измерить радиальный зазор. Для подшипника это делается щупом или микрометром - ставят вал в корпус и меряют просвет. Для втулки - берут съемник (втулка должна сниматься с легким нажимом, а не застревать). Зазор записывают с точностью до 0,01 мм. Если зазор больше 0,15 мм, это уже не штатная посадка, и нужно подумать о переточке или замене детали, а не только о фиксаторе.
Шаг 2. Узнать максимальную температуру работы узла. Проверяют техдокументацию оборудования, спрашивают у технолога или смотрят в каталог редуктора/электромотора. Температура указывается в °C; если указан диапазон, берут верхний предел. Плюсуют 10–20 °C запаса.
Шаг 3. Выбрать группу вязкости. Исходя из зазора - если зазор 0,025–0,05 мм, ищут низковязкий состав; если 0,05–0,1 мм, берут средневязкий; если выше 0,1 мм, смотрят высоковязкие варианты.
Шаг 4. Найти фиксатор с нужной температурой. В каталоге или на сайте производителя ищут состав нужной вязкости, который при этом имеет верхний температурный предел не ниже, чем «фактическая температура + запас». Например, если узел работает при +140 °C, нужен состав на +150 °C или выше.
Шаг 5. Проверить TDS на дополнительные условия. Читают полностью техлист: допускает ли состав слегка замасленные поверхности, требует ли тепловой полимеризации, какое время фиксации при вашем зазоре, есть ли ограничения по типам соединений (цилиндрические, шпоночные, резьба и т.д.). Если все совпадает - можно закупать.
На практике при выборе для втулки редуктора, работающей при +130 °C, в зазоре 0,07 мм и с маслом на поверхности инженер должен найти состав средневязкий, на +150–180 °C, допускающий масло. Для фиксации подшипника на валу лифтового редуктора при комнатной температуре и зазоре 0,04 мм подойдет низковязкий состав на +150 °C (универсальный запас). А для ремонта шпоночного соединения шкива на валу турбины при +180 °C и зазоре 0,12 мм нужен состав высокой вязкости, на +230 °C, специально допущенный для шпоночных посадок.
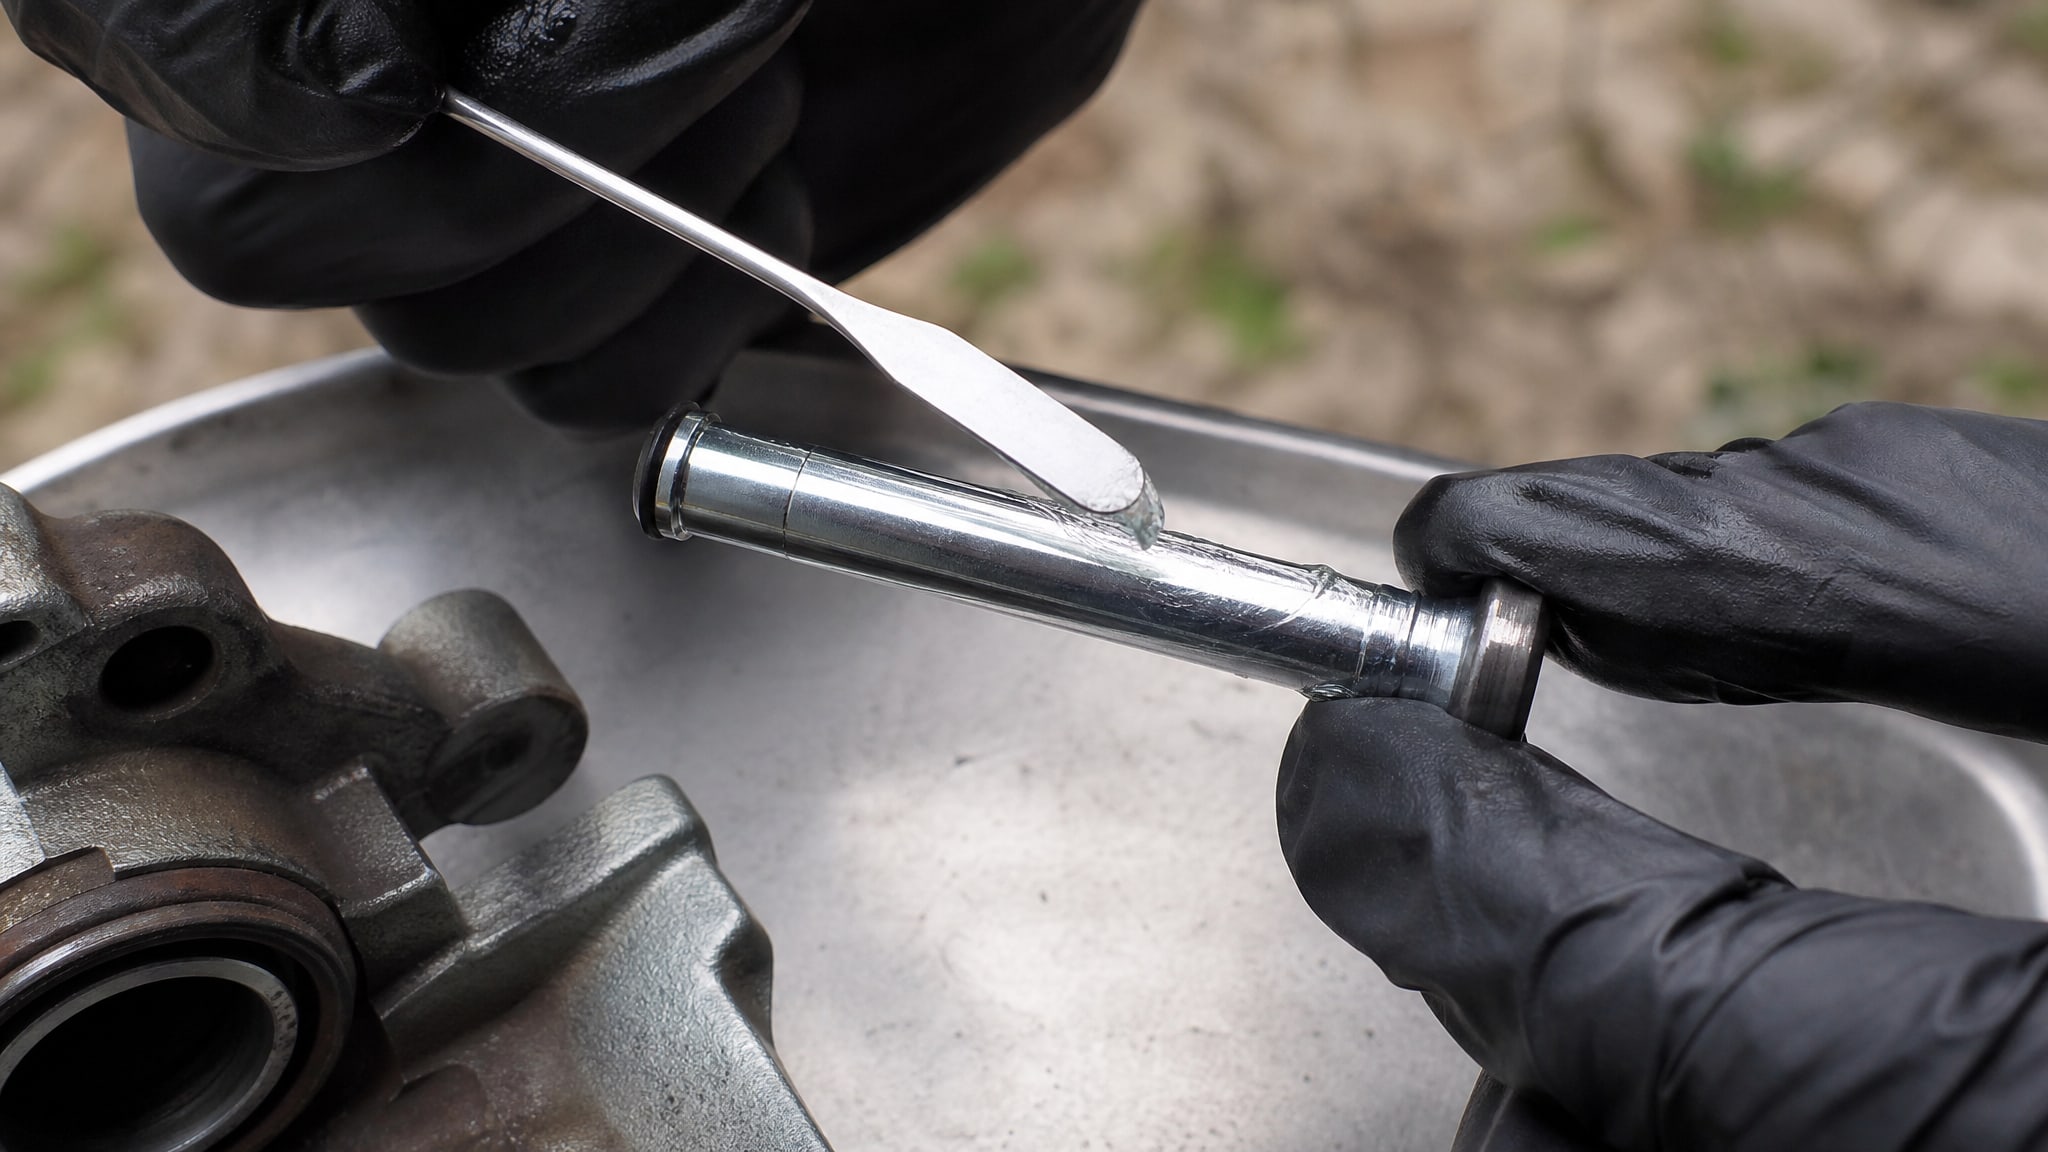
Для фиксации вал-втулочных соединений с зазором до 0,15 мм и рабочей температурой до +150 °C, особенно в узлах пищевой промышленности, на практике используется EFELE 124 - состав, который удерживает подшипники, втулки и шпиндельные узлы без спецподготовки поверхности. Состав разработан специально для цилиндрических посадок с небольшим люфтом и обладает приемлемым временем отверждения (полная прочность за 24 часа при стандартных условиях).
Стандарты и допуски, на которые нужно ориентироваться
При выборе анаэробного фиксатора закупщики и инженеры часто встречают в документах ссылки на стандарты.
Самые частые - это ASTM D5363 (американский стандарт для испытаний фиксирующих композиций), MIL-R-46082B (военный стандарт США для retaining compounds), ISO 10123 (международный метод для оценки прочности на сдвиг цилиндрических соединений). Эти стандарты определяют методику испытаний, а не саму формулировку состава, но их наличие в TDS говорит о том, что продукт серьезно тестирован и соответствует промышленным требованиям.
Наряду с этим встречаются отраслевые допуски: NSF P1 (для контакта с пищевыми продуктами), WRAS (допуск для питьевой воды в Великобритании), DVGW / EN 751-1 (немецкий стандарт для техжидкостей и герметиков в газовых системах). Если узел работает в пищевой промышленности, нужен именно NSF-допуск - обычный фиксатор может содержать токсичные компоненты. Для фиксации втулок в системах водоснабжения нужен WRAS или эквивалент. Эти допуски не часто требуются, но когда они есть в требованиях заказчика, искать нужно именно их.
Также важно помнить о допусках по переходным посадкам: ГОСТ 25347 определяет классы точности соединений (от Н7 для свободных до Р7 для натягов). Если вал сделан по Н7, это означает, что зазор может быть от 0 до +0,025 мм (в зависимости от диаметра). Соответственно, фиксатор нужно выбирать, исходя именно из этого допуска, а не усредненно.
Часто задаваемые вопросы
Можно ли использовать один фиксатор для подшипников, втулок и шпоночных соединений?
На практике - не всегда. Хотя универсальные средневязкие составы часто подходят для всех трех случаев, некоторые фиксаторы позиционируются прежде всего для цилиндрических деталей и могут не иметь испытаний на шпоночные соединения. Перед закупкой больших объемов проверьте в TDS, указано ли явно, что состав допущен для шпоночных посадок. Если сомнения - проконсультируйтесь с техподдержкой производителя. На большинстве производств используют два-три основных состава: один для подшипников малых зазоров, один универсальный для втулок, один для высокотемпературных задач.
Почему фиксатор не держит, если я выбрал его правильно?
Чаще всего причина в подготовке поверхности. Если на валу остался жир, масло, окалина или ржавчина, анаэробный состав полимеризуется неправильно и соединение развалится при первой нагрузке. Вторая частая причина - неправильный зазор. Если зазор оказался вне рекомендованного окна (например, 0,02 мм вместо 0,05 мм или 0,15 мм вместо 0,08 мм), состав может просто не затечь или не создать прочность. Третья - температура. Если узел нагревается выше заявленной верхней границы TDS, полимер размягчается и теряет удержание. Всегда проверяйте эти три фактора перед повторной попыткой.
Сколько времени нужно ждать, пока фиксатор схватится?
Время зависит от вязкости, зазора и температуры. Для низковязких составов и малых зазоров (0,02–0,05 мм) обычно указывают «схватывание за 5–10 минут»; это означает, что соединение можно слегка двигать без риска смещения, но полная механическая прочность наступает через 24 часа. Для средневязких при 0,07–0,1 мм - обычно 10–30 минут на схватывание. На морозе или при низкой влажности время увеличивается в 2–3 раза. В TDS каждого состава приводится таблица времени фиксации для разных зазоров, всегда смотрите именно вашу комбинацию параметров, а не усредненно.
Можно ли применить фиксатор на несборные (уже собранные) детали?
Нет. Анаэробный фиксатор работает только в щели между валом и втулкой, когда они находятся в контакте. Если соединение уже собрано и зазор полностью перекрыт прилеганием, состав просто не попадет внутрь и останется на поверхности в виде пленки. Для уже собранных деталей нужна предварительная разборка, очистка поверхностей, нанесение фиксатора и повторная сборка. Это требует снятия соединения (часто деструктивное, если была старая фиксация) и повторной сборки.
Требуется ли тепловая обработка после нанесения фиксатора?
Для большинства универсальных и средневязких составов - нет, тепловая обработка не требуется; полимеризация идет при комнатной температуре за счет следов влаги и катализаторов на металлической поверхности. Но если выбран высокотемпературный состав (на +230 °C), производитель часто указывает в TDS, что для достижения заявленной термостойкости нужна тепловая полимеризация: выдержка в печи при 80–100 °C в течение 1–2 часов после сборки. Без этой обработки рабочая температура упадет до +150 °C. Всегда проверяйте TDS - там четко написано, обязательна ли прогрев или нет.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это не капля в океан, а основа надежной фиксации. Три главных параметра (радиальный зазор, рабочая температура, вязкость состава) определяют, будет ли соединение держать или разваливаться при первой нагрузке. Ошибка в любом из них обходится дорого: либо переделка в цехе, либо отказ оборудования в поле.
Практический следующий шаг простой: выпишите паспортные данные узла (диаметры вала и втулки, максимальная рабочая температура, тип нагрузки), измерьте радиальный зазор, откройте техлист нужного производителя и найдите строку, где пересекаются ваши параметры. Если таблица в TDS четко показывает, что состав работает при вашем зазоре и температуре - смело закупайте. Если неясностей остается, обращайтесь к техподдержке перед большой закупкой: двадцать минут консультации всегда дешевле, чем переделка партии собранных узлов.