Замена прокладок фланцевых соединений - одна из самых частых операций на производстве, в ремонтных цехах и сервисных центрах. Традиционно для этого используют предварительно вырубанные прокладки из бумаги, резины или пробки, которые требуют постоянного пополнения запасов и занимают место на складе. Однако на протяжении последних двадцати лет на жестких металлических фланцах все чаще применяют анаэробные герметики - однокомпонентные составы, которые полимеризуются в отсутствии воздуха при контакте с близкими металлическими поверхностями. Такой переход снижает номенклатуру уплотнителей, упрощает логистику и повышает надежность соединения при условии правильного применения. Эта статья разберет, когда замена прокладки на герметик возможна, какие факторы критичны для выбора состава, и как избежать типовых ошибок при переводе соединения с вырубного материала на жидкий формирователь.
Статья полезна закупщикам, снабженцам, инженерам и техническим специалистам, которые готовят переход со склада прокладок на анаэробные решения или проверяют технические условия сборки фланцевых узлов на предприятии.
Когда анаэробный герметик заменяет прокладку: условия применения
Анаэробный герметик предназначен для жестких металлических фланцев с малым зазором, где вырубная прокладка находится в постоянном контакте с обеими поверхностями без смещения.
Он формирует тонкую полимерную пленку между точно подогнанными деталями, а не просто заполняет щель; поэтому качество обработки фланцев и их плоскостность - условие применения, а не просто рекомендация.
Типичный рабочий зазор для стандартных анаэробных составов находится в диапазоне 0,05–0,25 мм. Для высоковязких тиксотропных вариантов верхний предел может достигать около 0,50 мм. Это означает, что герметик подходит для соединений, где болты уже натянуты и зазор минимален, а не для свежесобранных фланцев с люфтом.
Производители явно указывают применение анаэробных герметиков на коробках передач, насосах, крышках корпусов, разборных корпусных и фланцевых узлах, где необходимо исключить склад предварительно вырезанных прокладок и упростить техническое обслуживание. Герметик эффективен при замене прокладок фланцевых соединений на наружных газопроводах, если соединение жесткое и доступно для измерения зазора. Однако для вибрирующих, подвижных или сильно деформируемых соединений анаэробный герметик не является универсальным решением - в таких случаях нужно сверяться со спецификацией конкретного состава и результатами испытаний на вибростойкость.
Измерение зазора: ключевой этап перед заменой прокладки
Ошибка в измерении зазора приводит к неправильному выбору герметика и, как следствие, к протечкам.
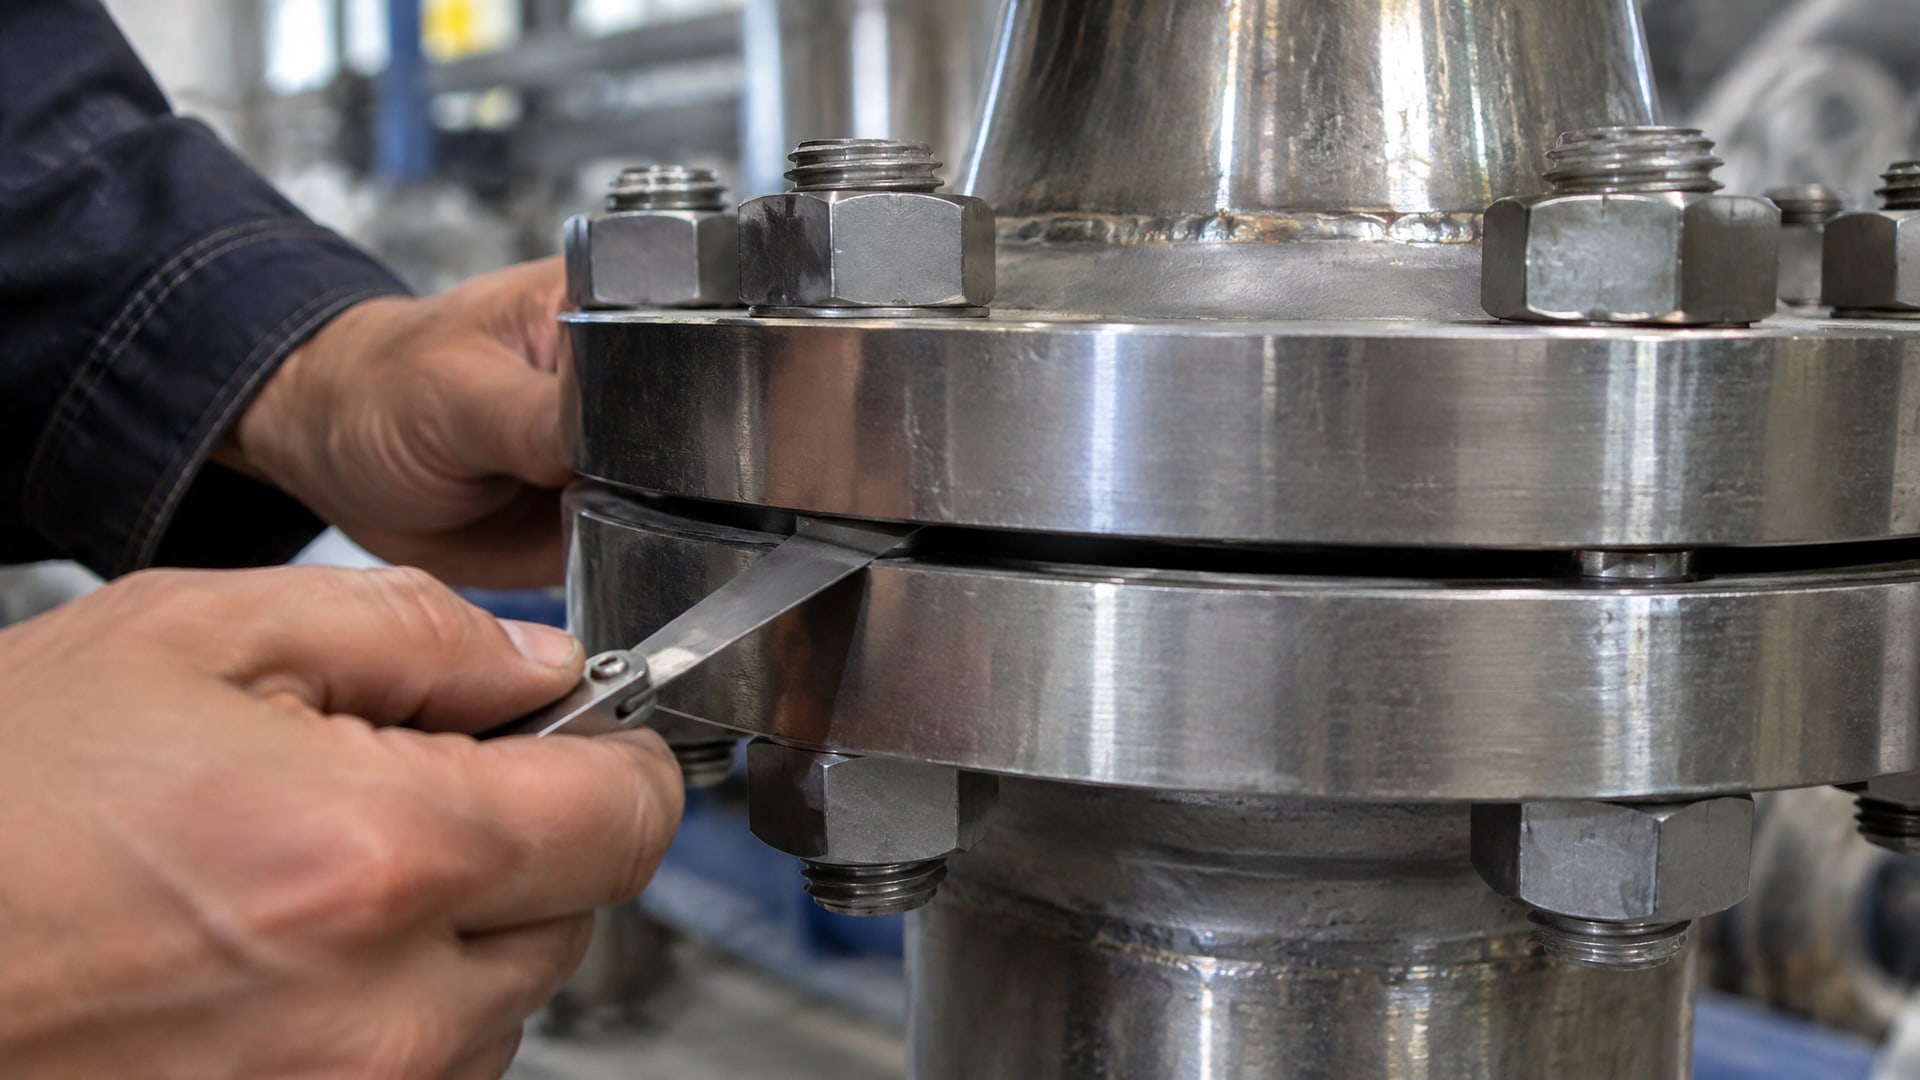
Многие закупщики делают замеры на столе, а не в собранном соединении; это дает неправильную цифру, потому что зазор в затянутом состоянии может быть заметно меньше.
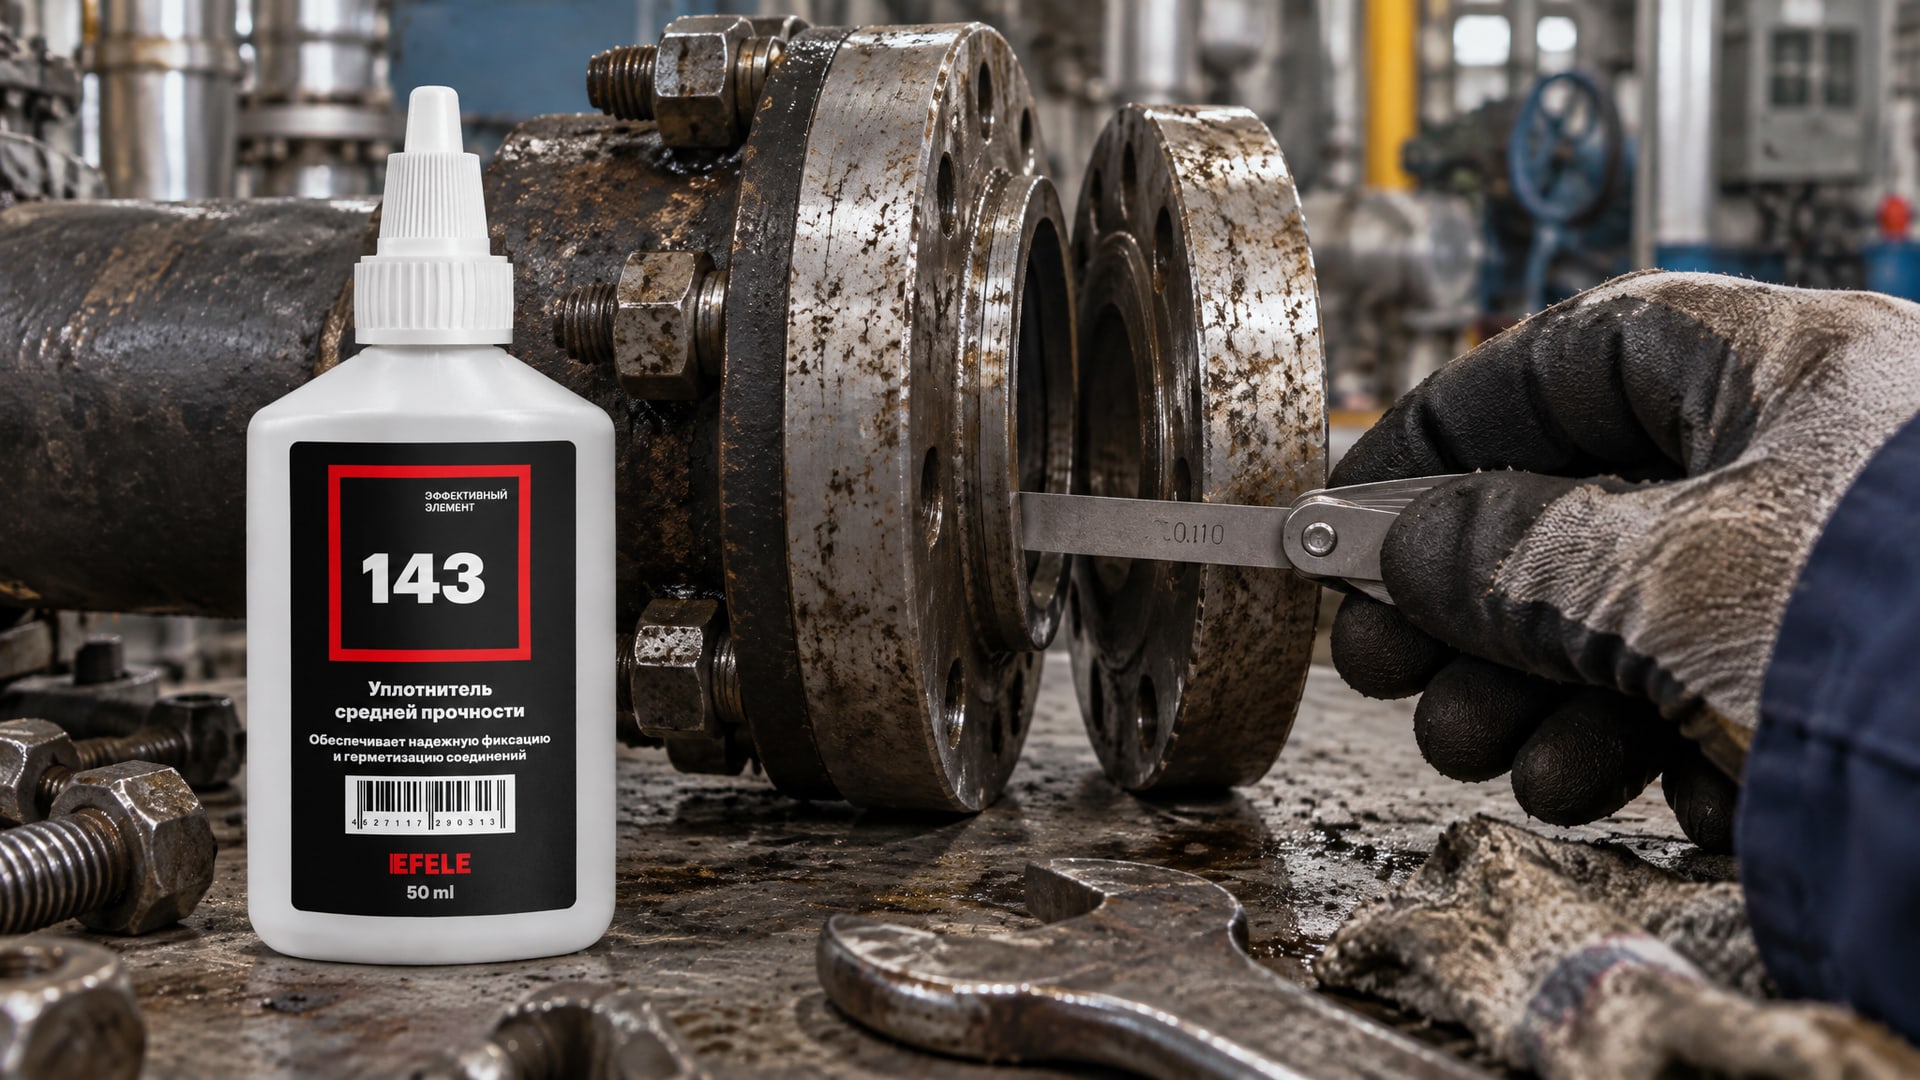
Правильная процедура выглядит так: фланец собирается с болтами, протягиваются болты по схеме крест-накрест до достижения типовой усадки (обычно это 70–80% от расчетного натяга), и только после этого измеряется реальный зазор между поверхностями. Для этого используют щупы, толщиномеры или другие простые калибры. Если зазор составляет 0,10–0,15 мм, стандартный жидкий анаэробный герметик подойдет. Если зазор ближе к верхней границе (0,20–0,25 мм), лучше выбрать более вязкий, тиксотропный состав, который лучше держится на вертикальных и наклонных поверхностях.
На практике инженеры часто совмещают эту проверку с испытанием герметичности: собирают узел с герметиком, дают ему схватиться (10–30 минут), и проводят пробный пуск на малых оборотах, чтобы убедиться в отсутствии течи.
Типовые характеристики анаэробных герметиков для фланцев
| Параметр | Типичное значение |
|---|---|
| Рабочий зазор (стандартный состав) | 0,05–0,25 мм |
| Рабочий зазор (высоковязкий состав) | до 0,50 мм |
| Температурный диапазон эксплуатации | от −55 °C до +150 °C |
| Время технологической прочности при 22 °C | 10–30 минут |
| Полная полимеризация | около 24 часов |
| Давление разрыва адгезии | 17–20 МПа (после полной полимеризации) |
Технологическая прочность наступает при схватывании герметика, что позволяет на самых ранних этапах провести пробную работу узла на минимальных режимах. Однако полная прочность достигается только через 24 часа, поэтому ввод соединения в полный режим до этого времени не рекомендуется, особенно если соединение работает под давлением или вибрирует.
Рабочий температурный диапазон от −55 до +150 °C охватывает большинство промышленных применений, включая холодные пуски, нагрев при фрикционном выделении тепла и эксплуатацию в неотапливаемых помещениях. Однако для каждого конкретного состава нужно сверяться с техническим листом - диапазоны могут различаться.
Почему нельзя заменить прокладку герметиком: ограничения и противопоказания
Анаэробный герметик не подходит для всех типов соединений.
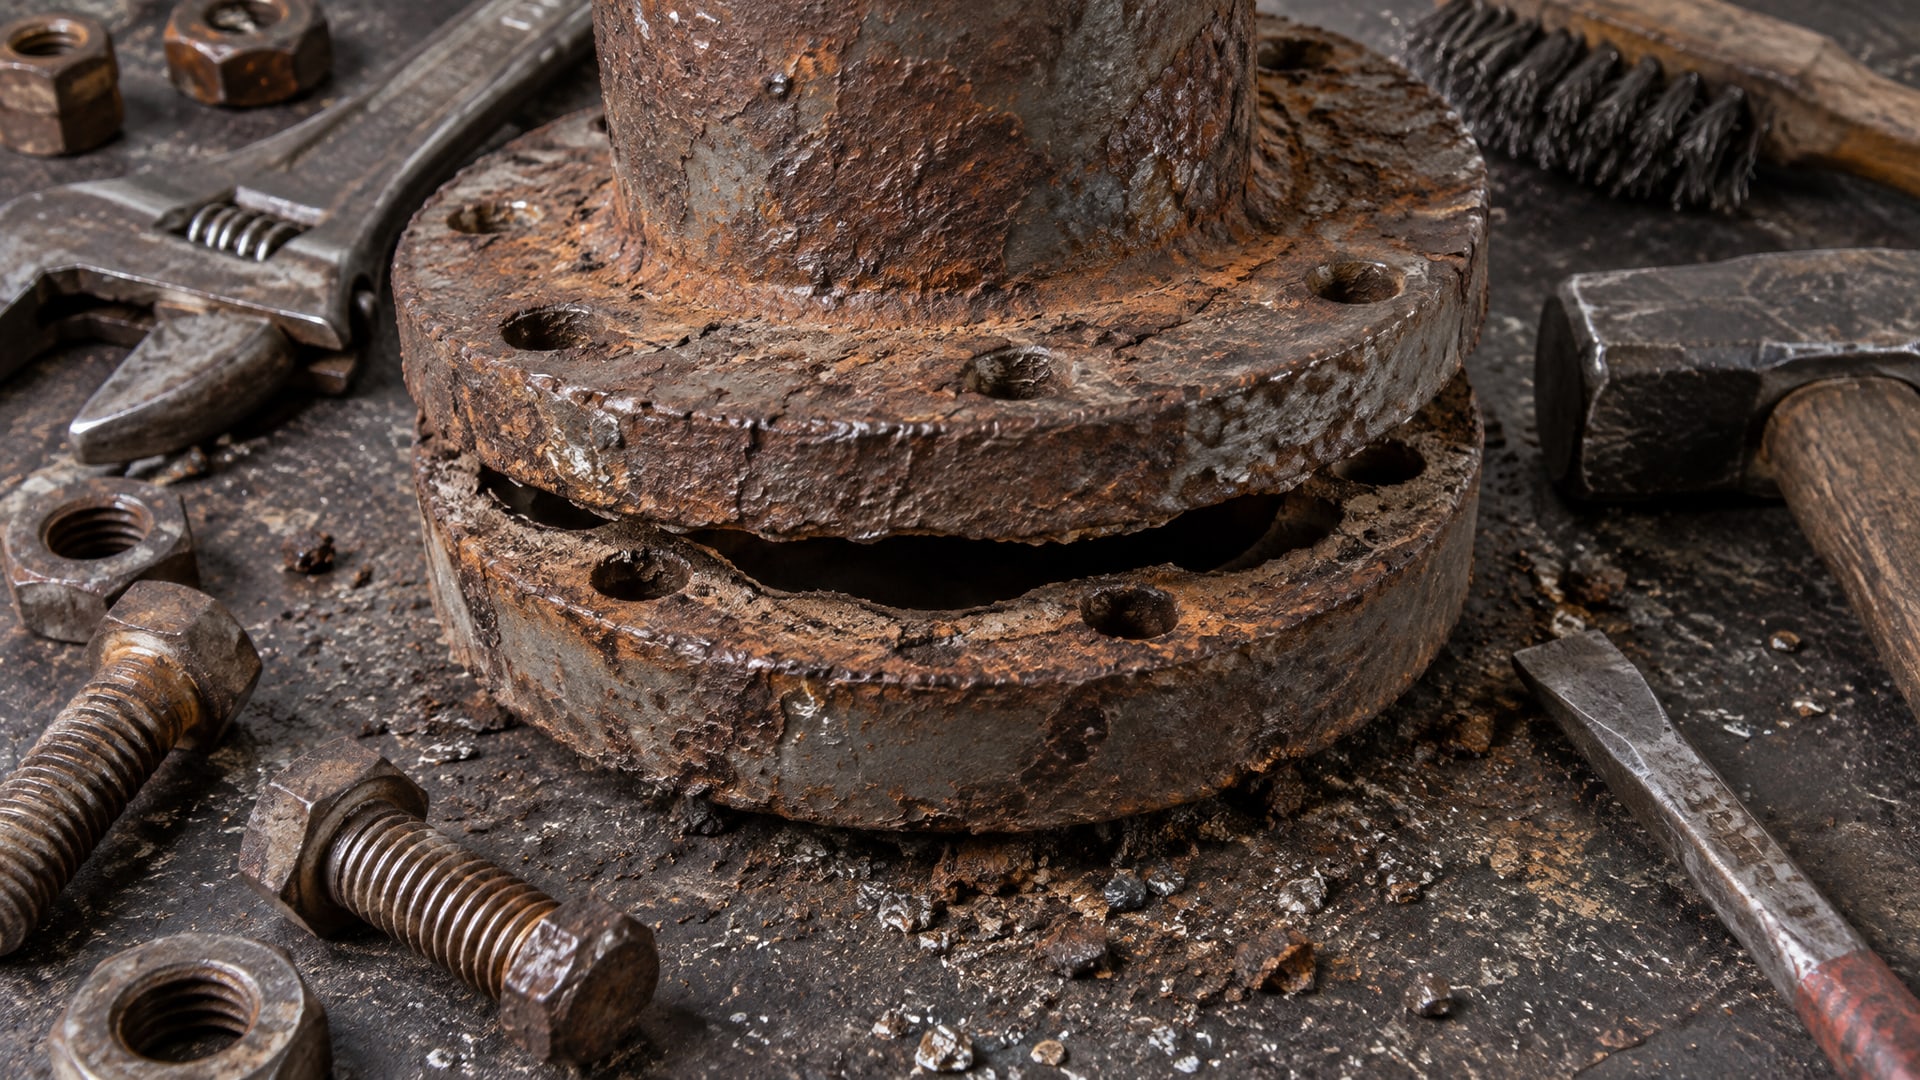
Главные противопоказания:
Большой или неконтролируемый зазор (свыше 0,50–0,75 мм). Герметик предназначен для тонкого слоя между близко прилегающими поверхностями; при зазоре больше максимально допустимого состав либо не полимеризуется, либо создает хрупкий слой, который рассыпается под нагрузкой.
Неровные, плохо обработанные или коррозировавшие фланцы. Ржавчина, царапины глубже 0,1 мм, неплоскостность - все это нарушает контакт между герметиком и металлом, снижая адгезию.
Высокая вибрация соединения. Анаэробный герметик работает как хрупкое твердое тело после полимеризации; если соединение вибрирует, герметик может растрескаться или отслоиться. В таких случаях нужны эластичные уплотнители или требуется проверка спецификации конкретного состава.
Эластичные или деформируемые материалы. Герметик рассчитан на металл; если одна из поверхностей - резина, пластик или композит, герметик может не отвердеть или отслоиться при деформации.
Соединения с периодической разборкой. Некоторые анаэробные герметики плотно «сращивают» детали, что усложняет разборку при техническом обслуживании. Для часто разбираемых узлов нужны специальные составы с низкой адгезией или легкоудаляемые герметики.
Замена прокладок фланцевых соединений газопроводов часто требует согласования со спецификацией газопровода; если регламент предусматривает только прокладки из определенного материала (паронит, фторопласт и т.п.), герметик применяют только с письменного разрешения проектировщика или владельца объекта.
Нанесение анаэробного герметика и сборка соединения
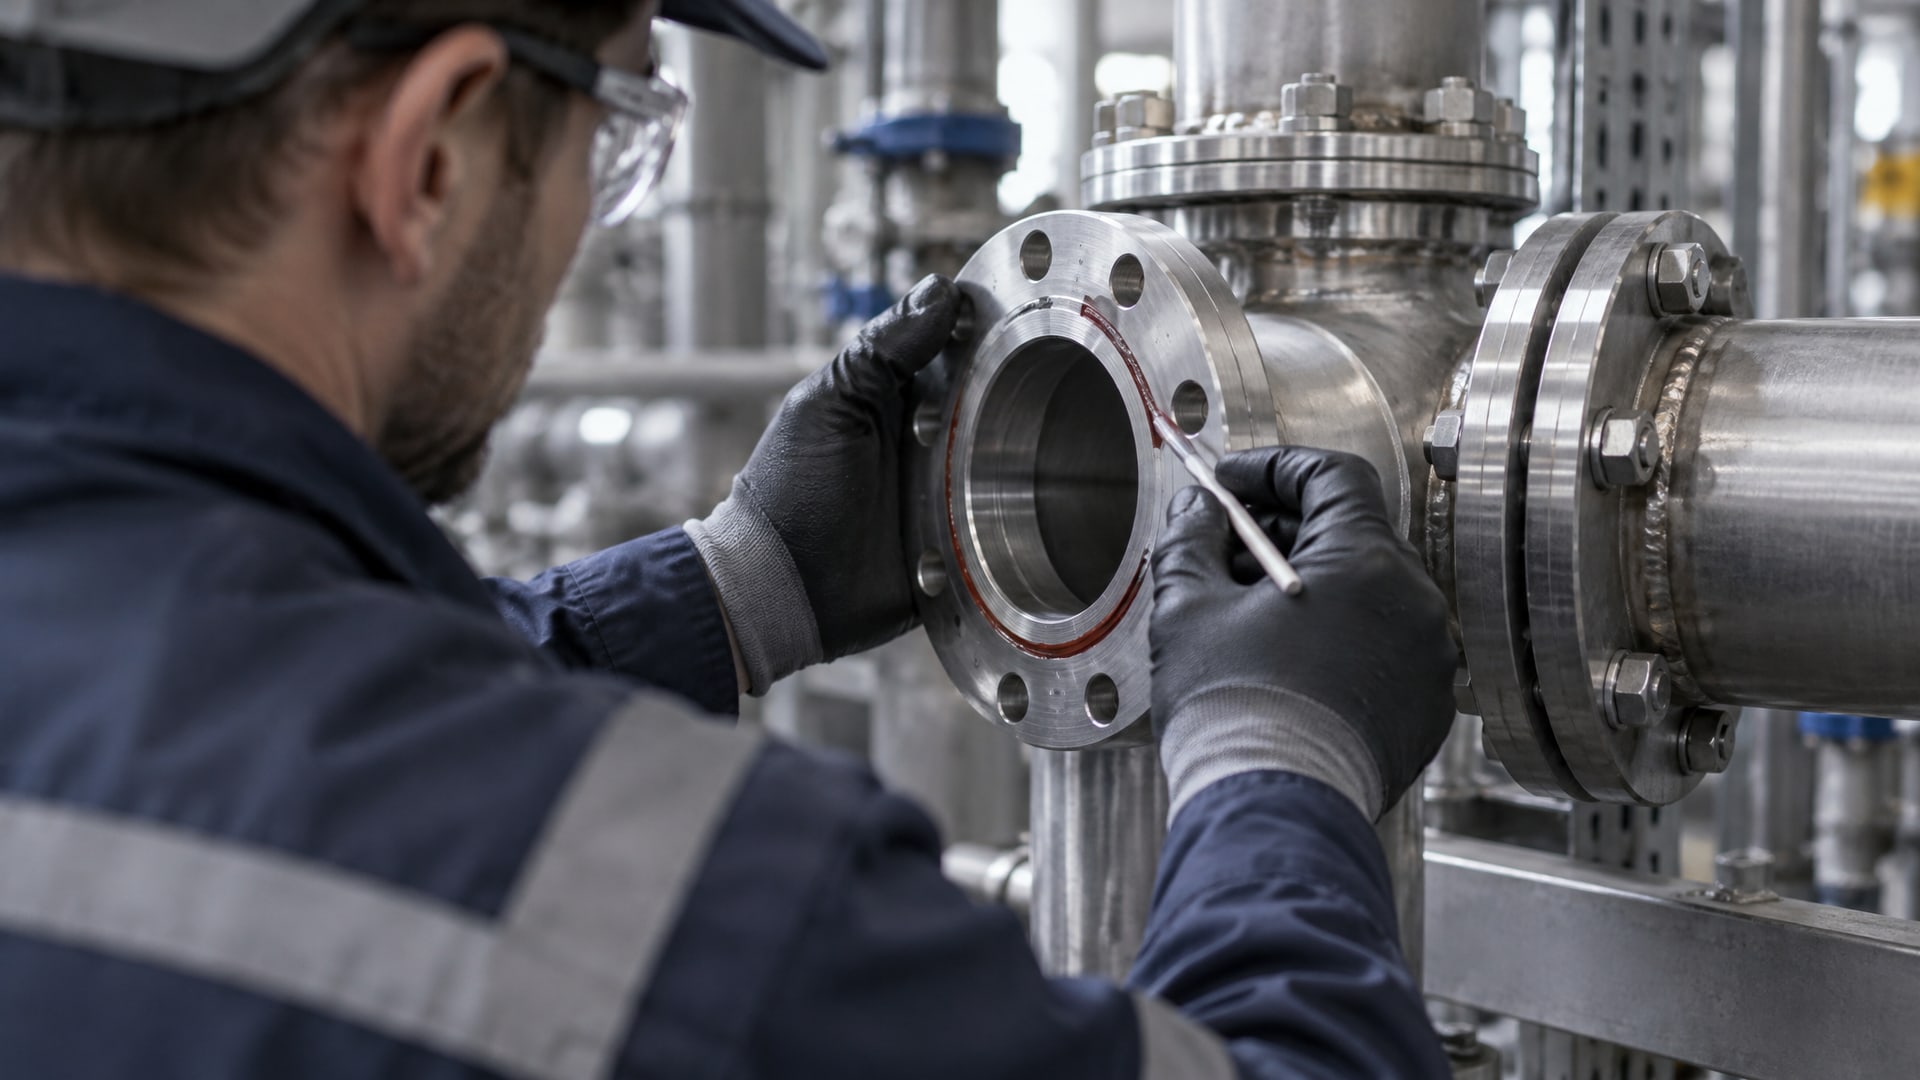
После того как зазор измерен и выбран подходящий состав, герметик наносят на одну из поверхностей фланца тонким, равномерным слоем.
Избыточное количество не повышает надежность; наоборот, излишки могут попасть внутрь соединения, создать напряжение при полимеризации или вытечь и загрязнить поверхности.
При герметизации фланцевых соединений вместо прокладок стандартный метод - нанести состав по периметру соединения, иногда - по спирали или зигзагом, чтобы гарантировать контакт герметика со всеми участками щели. Для горизонтальных фланцев герметик может быть стандартной текучести; для вертикальных или перевернутых соединений предпочитают высоковязкие, тиксотропные составы, которые не стекают до полимеризации.
Фланцы собирают и протягивают болты равномерно, по схеме крест-накрест, с контролем усадки. Во время протяжки герметик выдавливается из щели и формирует тонкий контролируемый слой. Излишки, вышедшие за периметр соединения, убирают чистой тряпкой или мягкой щеткой сразу после сборки. Протирать внутренний слой герметика не нужно - важен именно слой, находящийся в контакте с обеими поверхностями фланца.
После сборки и первичного схватывания (10–30 минут) соединение можно подвергнуть пробному давлению или легкому режиму работы. Полный переход на номинальные параметры возможен после полной полимеризации, которая обычно завершается через 24 часа.
Частые ошибки при переходе на анаэробные герметики
Инженеры и техники часто совершают одинаковые ошибки при первом применении анаэробных герметиков, что приводит к повторным разборкам и потерям времени.
Неправильный замер зазора. Как упоминалось выше, если замер провести на разобранном фланце, цифра будет завышена на 30–50% по сравнению с реальным зазором в собранном соединении. Результат - выбран герметик с не подходящей вязкостью, и либо герметик не заполняет щель, либо слишком вязкий состав не растекается.
Избыток герметика при нанесении. Некоторые специалисты считают, что чем больше герметика, тем надежнее уплотнение. На самом деле избыток создает напряжение при полимеризации, может вытечь и загрязнить механизм, или, наоборот, не полностью полимеризуется из-за избытка воздуха, попавшего в толщу состава.
Ранний ввод узла в полный режим. Герметик схватывается за 10–30 минут и готов к пробной работе, но полная прочность достигается через 24 часа. Если сразу после схватывания соединение работает под давлением или вибрирует, герметик может не выдержать и даст течь.
Применение на плохо обработанных фланцах. Ржавчина, глубокие царапины, неровности - все это снижает адгезию герметика к металлу. Перед применением фланцы нужно очистить и обезжирить; если поверхность сильно повреждена, лучше использовать механическую полировку или замену фланца.
Смешение разных типов анаэробных герметиков. У каждого производителя своя рецептура и система полимеризации. Смешивание герметиков разных марок может привести к неполной полимеризации или образованию слоя с непредсказуемыми свойствами.
Для герметизации фланцевых соединений, где требуется высокая надежность и предсказуемость, специалисты часто выбирают составы проверенных производителей с полным техническим паспортом и отзывами от близких по типу производств. Жидкий уплотнитель EFELE 143 применяется на фланцах, где критична устойчивость к термоциклированию и вибрации; состав имеет подробный регламент по нанесению, что снижает риск типовых ошибок при первом применении.
Переход со склада прокладок на анаэробные герметики: экономика и логистика
Замена прокладок фланцевых - операция, которая повторяется многократно на протяжении года.
На крупном предприятии или в сетевом сервисном центре склад может содержать сотни артикулов предварительно вырубанных прокладок разных размеров, толщин и материалов. Каждый артикул занимает место, требует учета, может устареть или потеряться.
Анаэробный герметик универсален для всех жестких металлических фланцев в определенном диапазоне зазоров. Один артикул может заменить десятки артикулов прокладок, при условии что соединения подходят под параметры герметика. Это снижает номенклатуру, упрощает логистику и ускоряет поиск нужного материала техником на месте работы.
Экономия достигается за счет:
Сокращения номенклатуры уплотнителей - вместо шкафа прокладок достаточно нескольких флаконов герметика.
Увеличения периода между переборками - анаэробный герметик не высыхает и не окисляется, как паронит; герметичность сохраняется дольше.
Снижения времени обслуживания - не нужно подбирать нужный размер прокладки; герметик наносится и адаптируется к реальному зазору.
Однако переход требует обучения персонала: необходимо понять, когда герметик подходит, как правильно измерить зазор, какую вязкость выбрать, и как избежать типовых ошибок. На практике многие предприятия проводят параллельный период: часть соединений собирают с герметиком, часть - с традиционными прокладками, и сравнивают результаты на протяжении нескольких месяцев.
Часто задаваемые вопросы
Можно ли использовать один анаэробный герметик для всех фланцевых соединений?
Нет. Герметик подходит только для жестких обработанных металлических фланцев с малым зазором (0,05–0,25 мм для стандартных составов). Для эластичных, деформируемых, плохо обработанных фланцев или соединений с зазором свыше 0,50 мм нужны либо другие герметики, либо традиционные прокладки. Каждый конкретный состав имеет ограничения, указанные в техническом листе.
Сколько времени нужно ждать перед использованием соединения после нанесения герметика?
Технологическая прочность (способность выдержать пробную работу на минимальных режимах) наступает за 10–30 минут при комнатной температуре 22 °C. Полная полимеризация и максимальная прочность достигаются через 24 часа. Для соединений под давлением или с высокой вибрацией рекомендуется дать герметику полностью полимеризоваться перед вводом в полный режим.
Почему герметик протекает, если я нанес его щедро?
Избыточное количество герметика может привести к течи несколькими причинами: избыток может частично вытечь из-под болтов, не полностью полимеризуется из-за воздуха, попавшего в слой, или создает внутреннее напряжение, которое нарушает герметичность. Герметик рассчитан на тонкий слой в контролируемом зазоре; достаточно нанести его по периметру соединения ровным слоем без излишков.
Как правильно измерить зазор перед выбором герметика?
Соберите фланец, протяните болты по схеме крест-накрест до типовой усадки (обычно 70–80% от расчетного натяга). Затем используйте щупы или толщиномеры, чтобы измерить расстояние между поверхностями в нескольких точках по периметру. Среднее значение - это реальный зазор, по которому нужно выбирать вязкость герметика.
Какие признаки того, что герметик не подходит для моего соединения?
Если после высыхания герметик остается липким и не полимеризуется; если при попытке разборки герметик кашируется, а не разламывается с треском; если герметик вытекает из-под болтов в течение часа после сборки; если фланец продолжает течь после 24 часов полимеризации - это признаки несоответствия состава условиям применения. Проверьте, правильно ли измерен зазор, чистые ли фланцы, подходит ли вязкость состава.
Заключение
Замена прокладок фланцевых на анаэробные герметики - эффективный способ упростить логистику, сократить номенклатуру уплотнителей и повысить надежность соединений, но только при условии правильного применения. Ключевой этап - измерение реального зазора в собранном фланце и выбор вязкости состава с учетом этого зазора. Избыточное нанесение, ранний ввод в режим и применение на плохо обработанных фланцах - главные причины повторных разборок и потери доверия к методу.
На практике инженеры советуют начинать переход со склада прокладок с параллельного применения: часть соединений собирают с герметиком, часть - с традиционными прокладками, сравнивают результаты за несколько месяцев, и только после этого переводят полностью. Для новых соединений или переборок на крупных узлах стоит проконсультироваться с техническим отделом производителя герметика - специалист поможет выбрать состав, подтвердит применимость и ответит на вопросы о совместимости с конкретным материалом фланца.