Вырубные прокладки из паронита или резины часто деградируют после нескольких лет эксплуатации: сжимаются, вымываются маслом, теряют герметичность. Вместо повторной замены на идентичную деталь многие производства переходят на анаэробный формирователь прокладок - жидкий герметик, который отверждается в отсутствие воздуха между плотно прилегающими металлическими поверхностями фланца. Такая замена экономит время и исключает необходимость хранить запас дорогостоящих вырубных прокладок разных размеров. Статья разберет, когда этот метод работает, как подготовить фланец, нанести состав и собрать узел - чтобы результат был надежным с первого раза.
Когда анаэробный формирователь заменяет вырубную прокладку
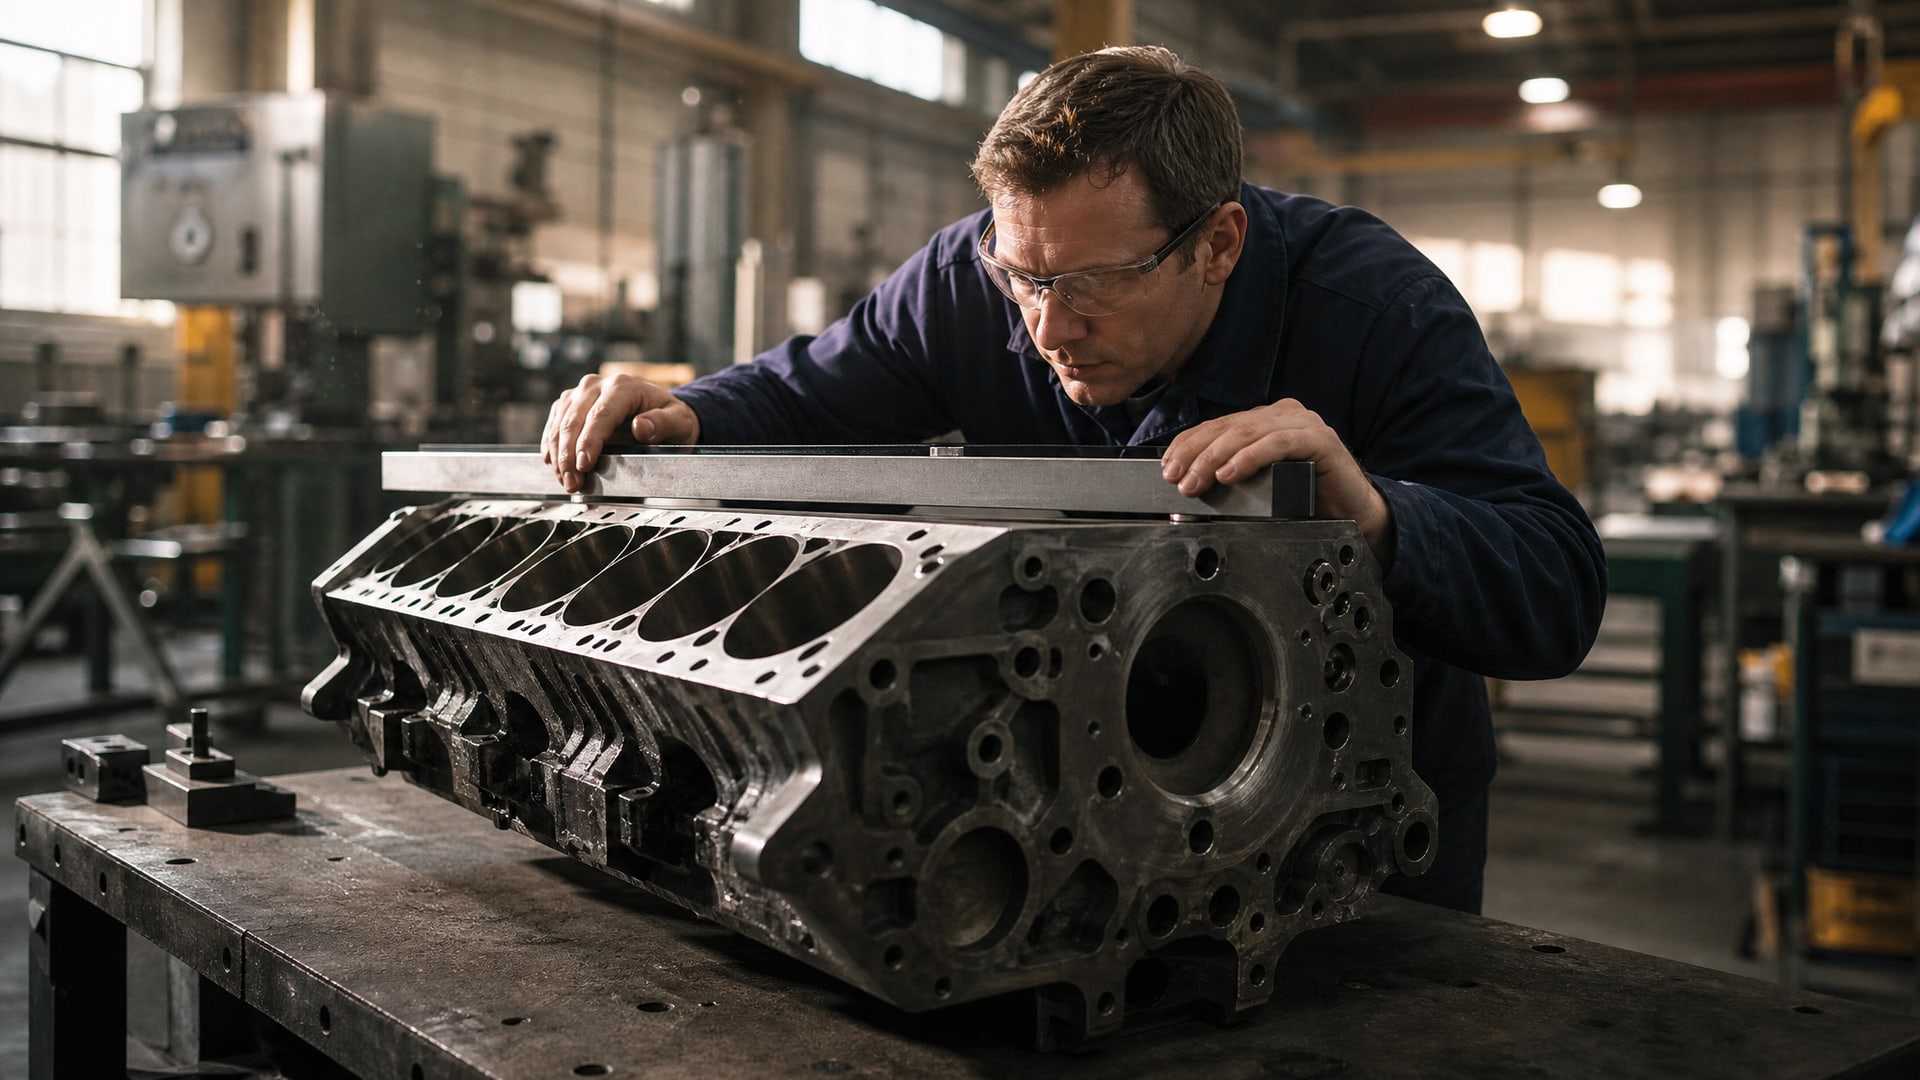
Главное условие замены - жесткость и плоскостность фланца.
Анаэробные составы рассчитаны на жесткие обработанные фланцы, где максимальный зазор не превышает 0,38 мм. Если поверхности фланца неровные, гибкие или имеют выступы свыше допуска, герметик не заполнит канал утечки и соединение будет течь.
Типичные применения в автомобильной и промышленной технике: - Фланцы головок блоков цилиндров. - Соединения масляного поддона и картера. - Клапанные крышки двигателя. - Гидравлические и топливные магистрали с жесткими корпусами.
Предыдущая прокладка была вырубной (резина, паронит, пробка) - это сигнал, что фланец изначально проектировался под пластичный герметизирующий материал. Замена на жидкий анаэробный состав логична: он заполняет мелкие риски, раковины и следы обработки на фланце без обязательной механической доводки поверхности, но требует соблюдения процедуры подготовки и нанесения.
Подготовка поверхности фланца: удаление загрязнений и старого материала
Чистота - главный фактор успеха.
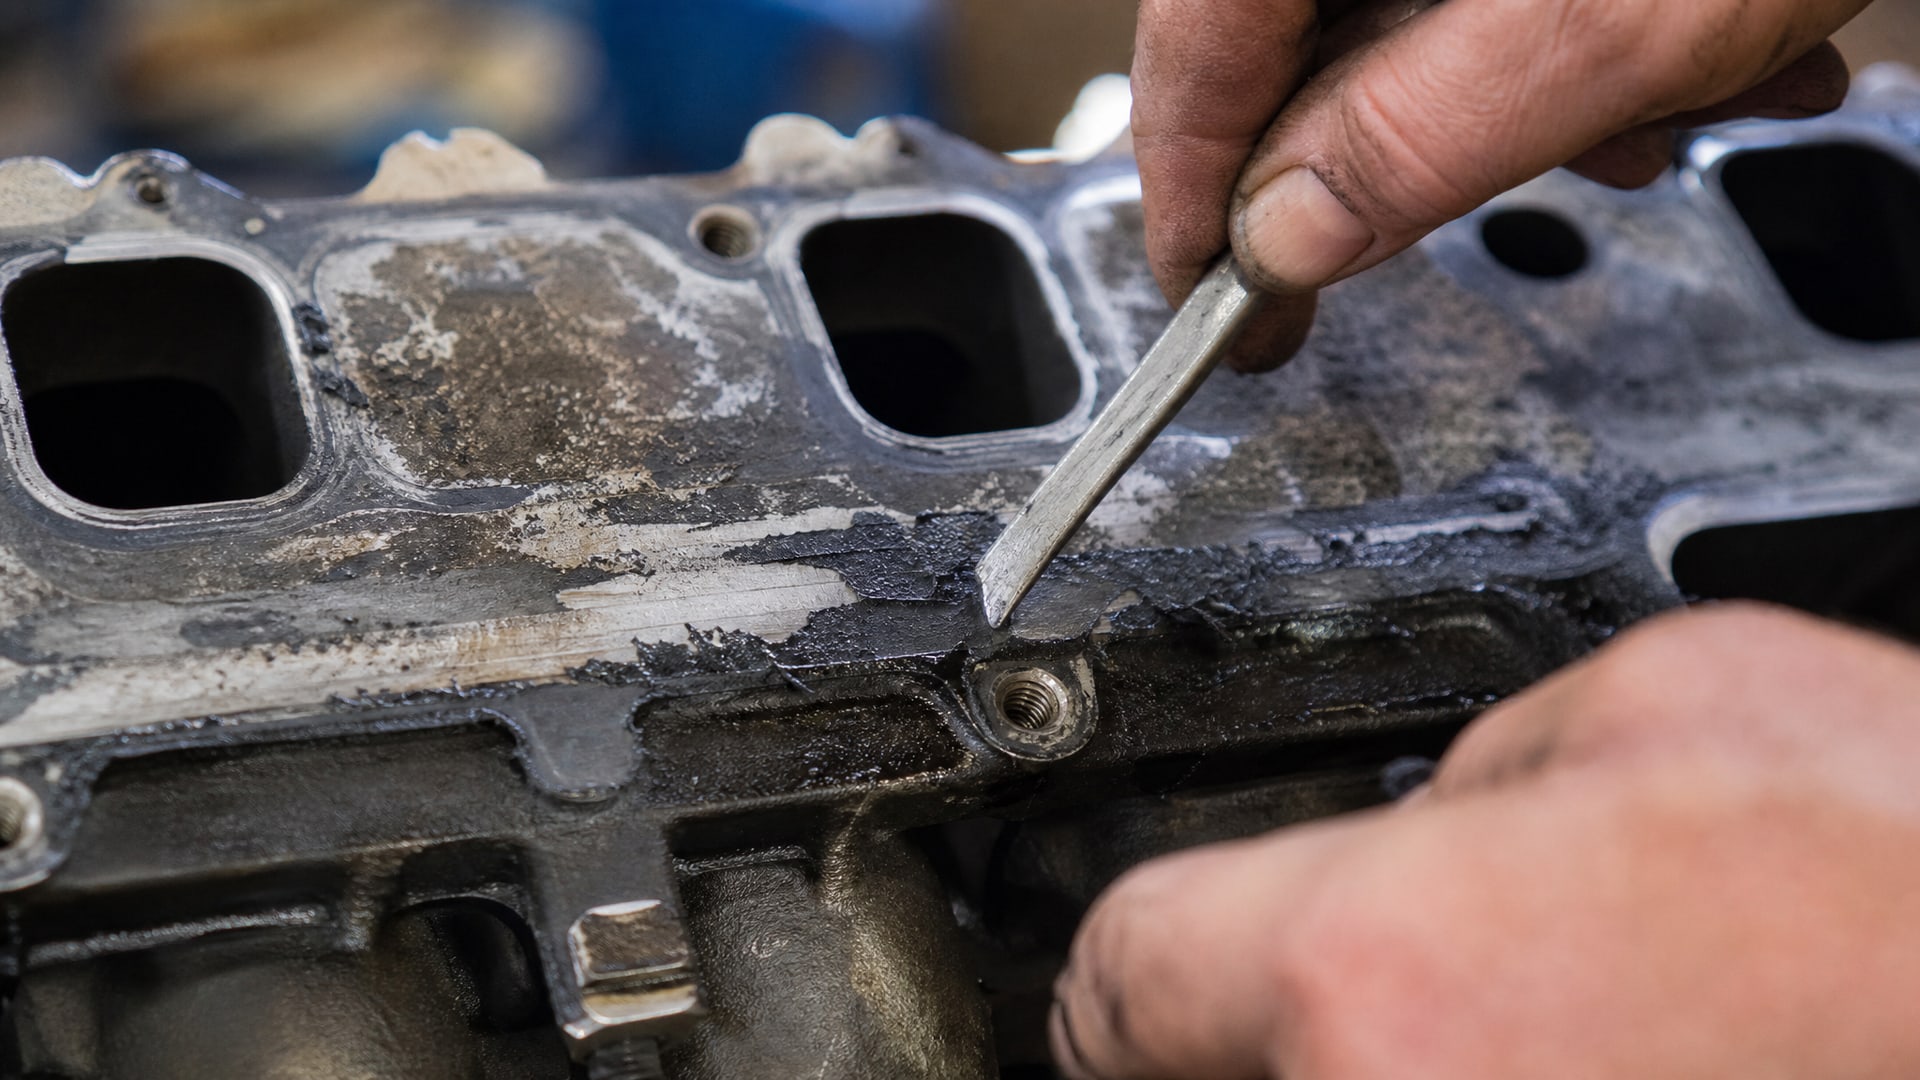
Масло, грязь, краска и остатки старой прокладки блокируют полимеризацию анаэробного состава. Инструкции всех производителей единогласны: поверхности фланца должны быть очищены от жира, масла, грязи и старой прокладки перед нанесением герметика.
Порядок подготовки:
Удалить всю старую прокладку: скребком, щеткой с латунными щетинками или механическим инструментом. Если кусочки прокладки прилипли намертво, размягчить керосином или уайт-спиритом и повторить очистку.
Обезжирить поверхность растворителем (ацетон, 646-й растворитель, специальный очиститель для металла). Важно пройтись щеткой и чистой тканью, чтобы удалить не только видимую грязь, но и масляную пленку.
Проверить шероховатость поверхности фланца визуально: рекомендованная шероховатость составляет Ra 0,8–3,2 µm (Rz 3–21 µm, Rmax 4–30 µm). Если фланец полирован зеркально или изъеден коррозией, может потребоваться легкая шлифовка мелким абразивом.
Дать поверхности полностью высохнуть перед нанесением герметика.
Совет: если узел разбирают в полевых условиях или в цехе без доступа к растворителям, используют тряпку, смоченную в бензине или керосине, с последующей сушкой. Главное - исключить масляный налет, иначе герметик не полимеризуется и соединение будет течь.
Нанесение анаэробного герметика: техника и контроль валика
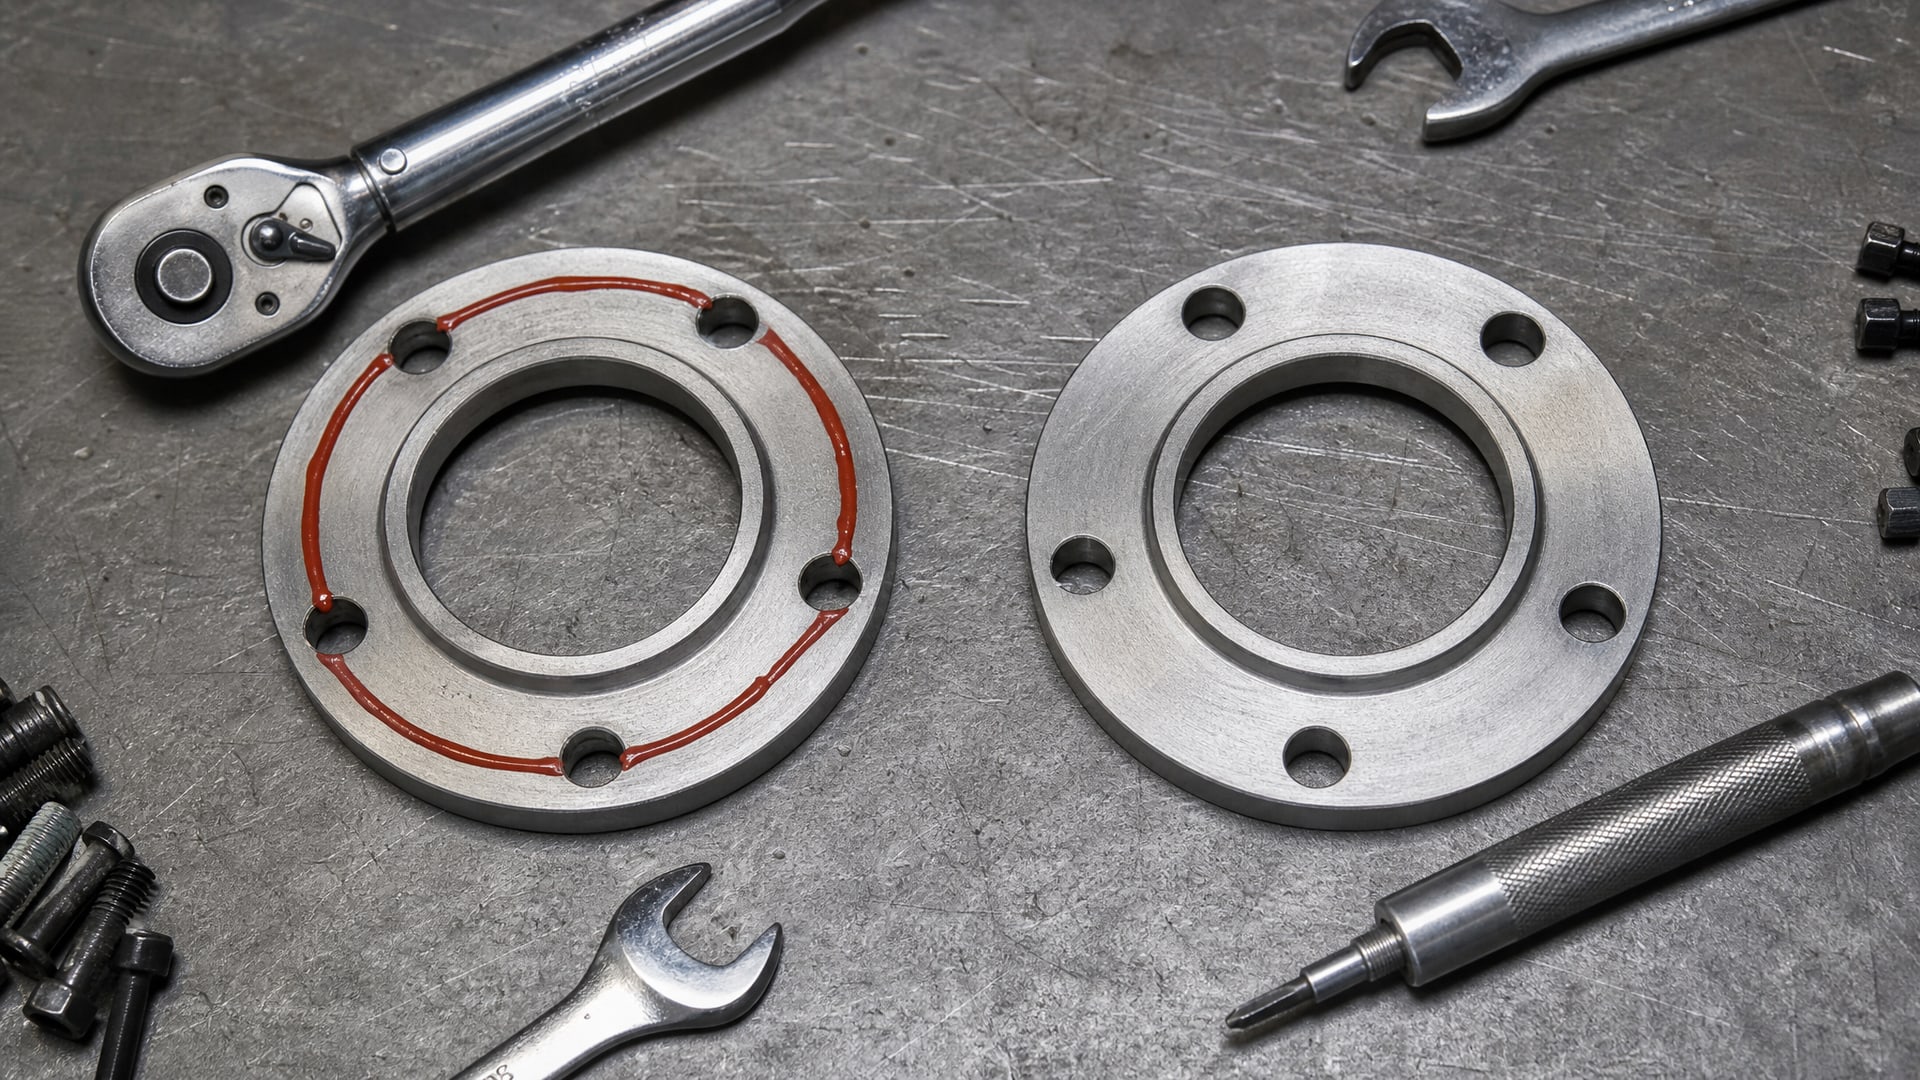
После очистки и сушки состав наносится непрерывным валиком по одной стороне фланца (как правило, по нижней половине).
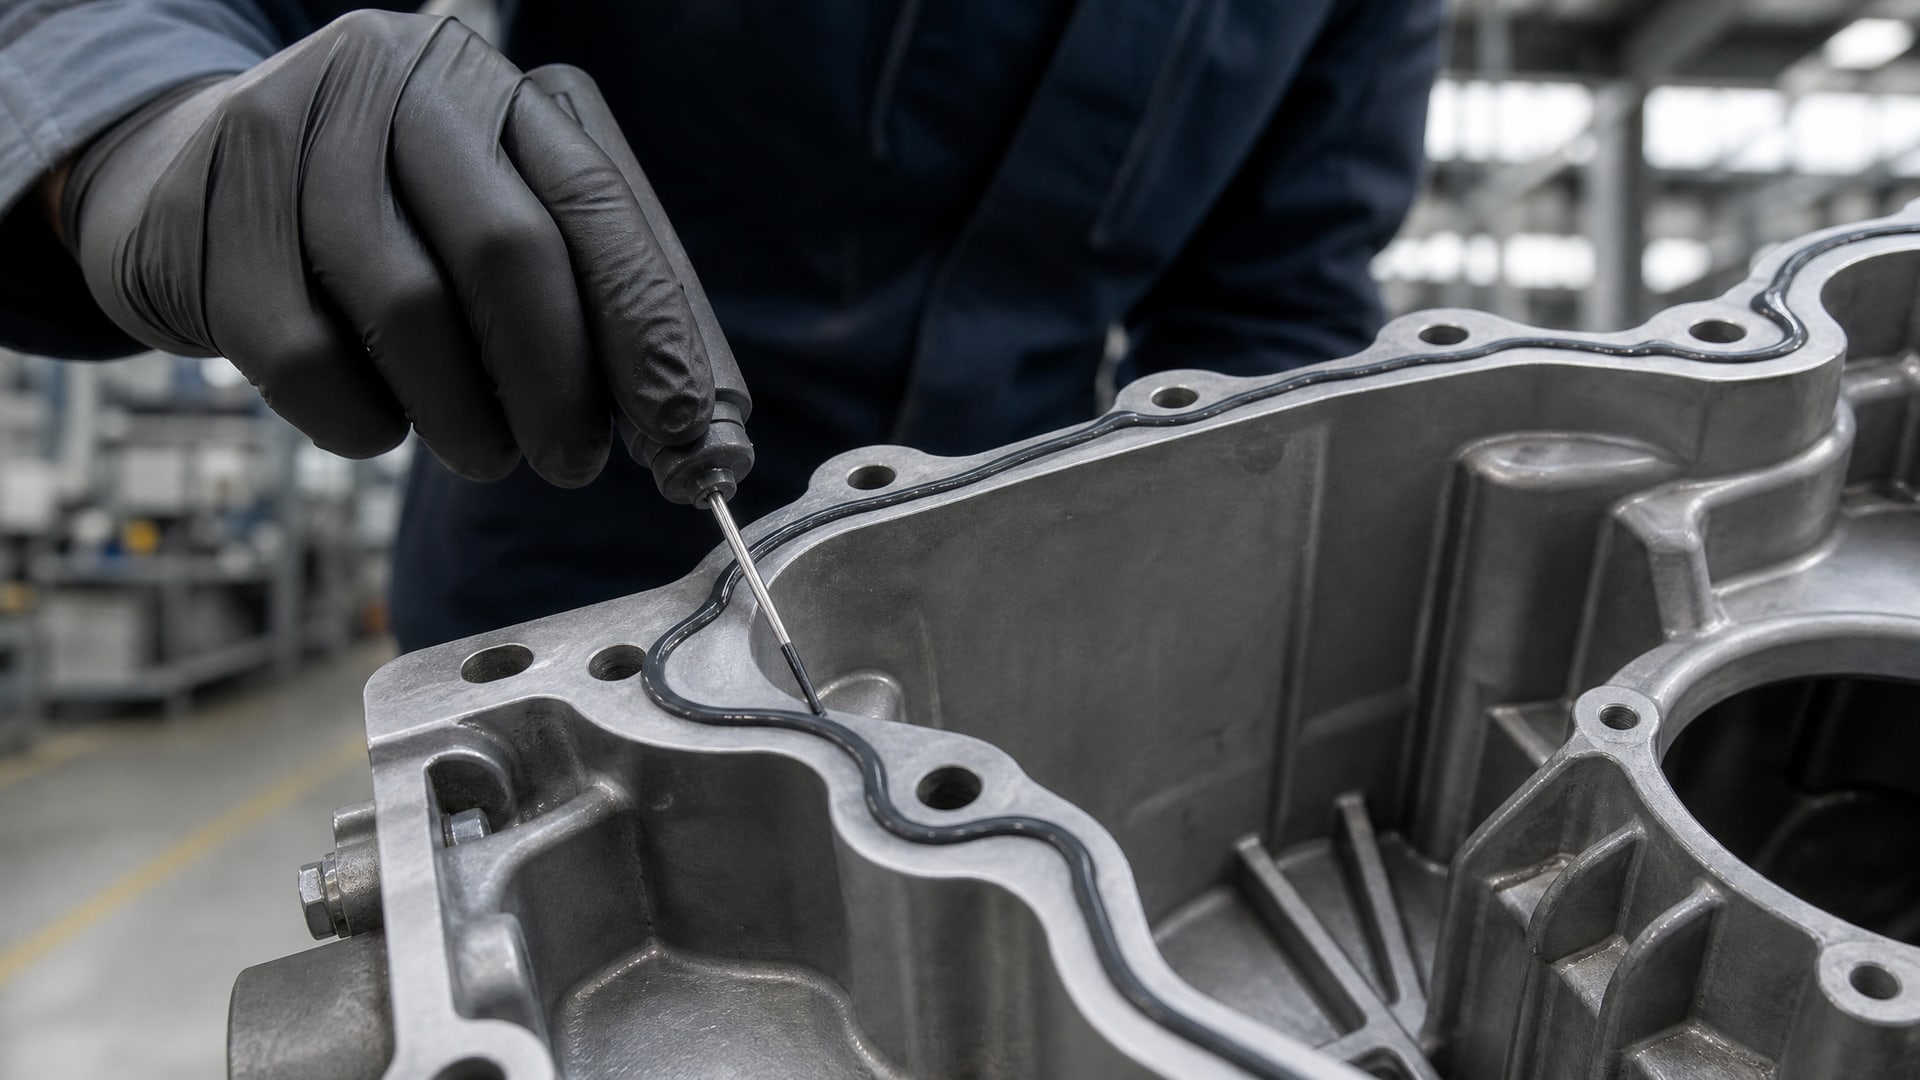
Это не размазывание по всей площади, а тонкая ровная полоса, которая охватывает весь периметр болтовых отверстий.
Геометрия валика критична:
Ширина валика: 3–5 мм. Слишком узкий валик может иметь разрывы; слишком широкий потребует больше материала и создаст избыток герметика, который может попасть в полость узла.
Расстояние от центра отверстия: обводить болты так, чтобы герметик образовал непрерывный контур вокруг каждого отверстия и исключил каналы утечки.
Непрерывность: валик должен быть сплошным, без разрывов и перекосов. Если давление из тюбика неравномерно или подача прерывистая, лучше нанести состав медленнее, но ровнее.
Практический процесс нанесения:
Поставить первый фланец (или оба, если герметизируют в сборе) на чистую поверхность.
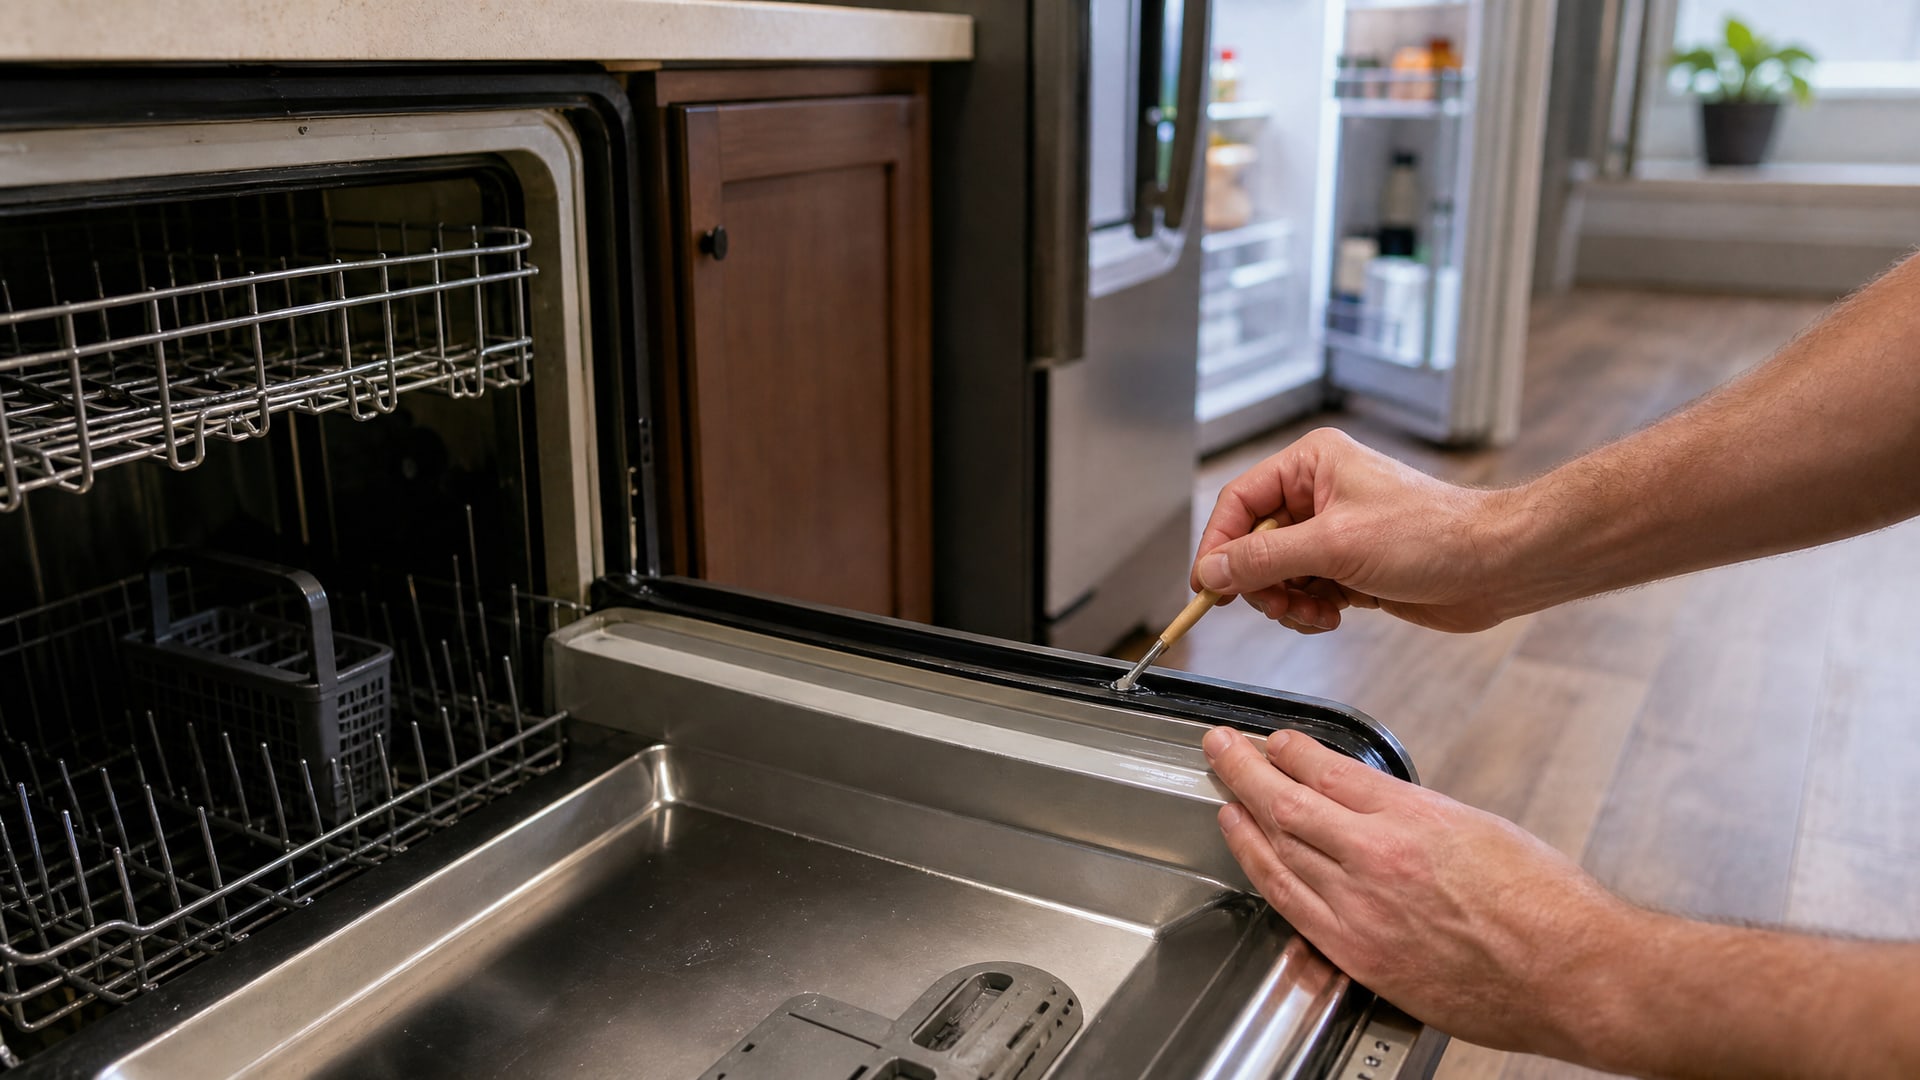
Начать с одного болтового отверстия и вести валик по окружности, обходя каждое отверстие и возвращаясь к началу. Сомкнуть линию в единый контур.
Проверить валик визуально: он должен быть видим как сплошная полоса. Если обнаружены разрывы, их нужно заполнить дополнительной порцией герметика.
Герметик заполняет мелкие риски, раковины и следы обработки на фланце, поэтому не требуется идеального зеркального блеска. Главное - исключить каналы утечки через неровности и микрощели между фланцами.
Сборка узла и затяжка болтов: критичность момента
После нанесения герметика фланцы нужно собрать правильно.
Это не просто - от точности выполнения зависит герметичность всего соединения.
Правила сборки:
Совместить оба фланца с минимальным боковым смещением. Если между поверхностями есть люфт или перекос, герметик не распределится равномерно и могут возникнуть воздушные карманы, которые нарушат полимеризацию.
Установить болты в отверстия и слегка затянуть вручную, убедившись, что фланцы плотно прижаты друг к другу.
Затянуть болты до штатного момента согласно спецификации двигателя или узла. Анаэробный герметик работает в условиях конфайнмента (заключения в зазоре без доступа воздуха), поэтому контактное давление между фланцами обязательно. Для пассажирских автомобилей типичное минимальное давление составляет 2,5 МПа.
Если доступ к спецификации затруднен, ориентироваться на опыт: болты должны быть затянуты уверенно, но без перекоса. Перетяжка может деформировать фланец, недотяжка оставит зазор, в котором герметик не полимеризуется.
Совет: если узел разбирался уже несколько раз, болты могут быть износившимися. Рекомендуется заменить их новыми или проверить, чтобы они были чистыми и не покрыты маслом.
Отверждение и ввод в эксплуатацию
Анаэробные формирователи прокладок полимеризуются при температуре окружающей среды, если в зазоре отсутствует кислород.
Время отверждения зависит от материала фланца и плотности затяжки.
Временные рамки:
Сборка и начальное отверждение: после сборки узел готов к возврату в эксплуатацию через 1 час (при комнатной температуре).
Полное отверждение: значительная доля прочности достигается за 24 часа, окончательная прочность - в зависимости от типа состава и условий, но не менее недели.
На практике многие операторы возвращают узел в работу через 1 час, если температурный режим штатный и нагрузки умеренные. Однако если соединение будет испытывать вибрацию, высокую температуру или циклические нагрузки сразу после сборки, рекомендуется дополнительное время отверждения (4–6 часов минимум).
Активаторы и праймеры: на неактивных металлах (например, нержавеющей стали или хромированной поверхности) герметик может полимеризоваться медленнее. В этом случае производители рекомендуют нанести активатор/праймер перед герметиком - это ускорит отверждение. Перед применением активатора нужно сверить инструкцию конкретного герметика.
Герметик для фланцев двигателя: стоимость владения и альтернативы
Замена вырубной прокладки на анаэробный герметик имеет экономический смысл в ситуациях, когда вырубные прокладки дорогие, редко встречаются в каталогах или требуют длительного заказа.
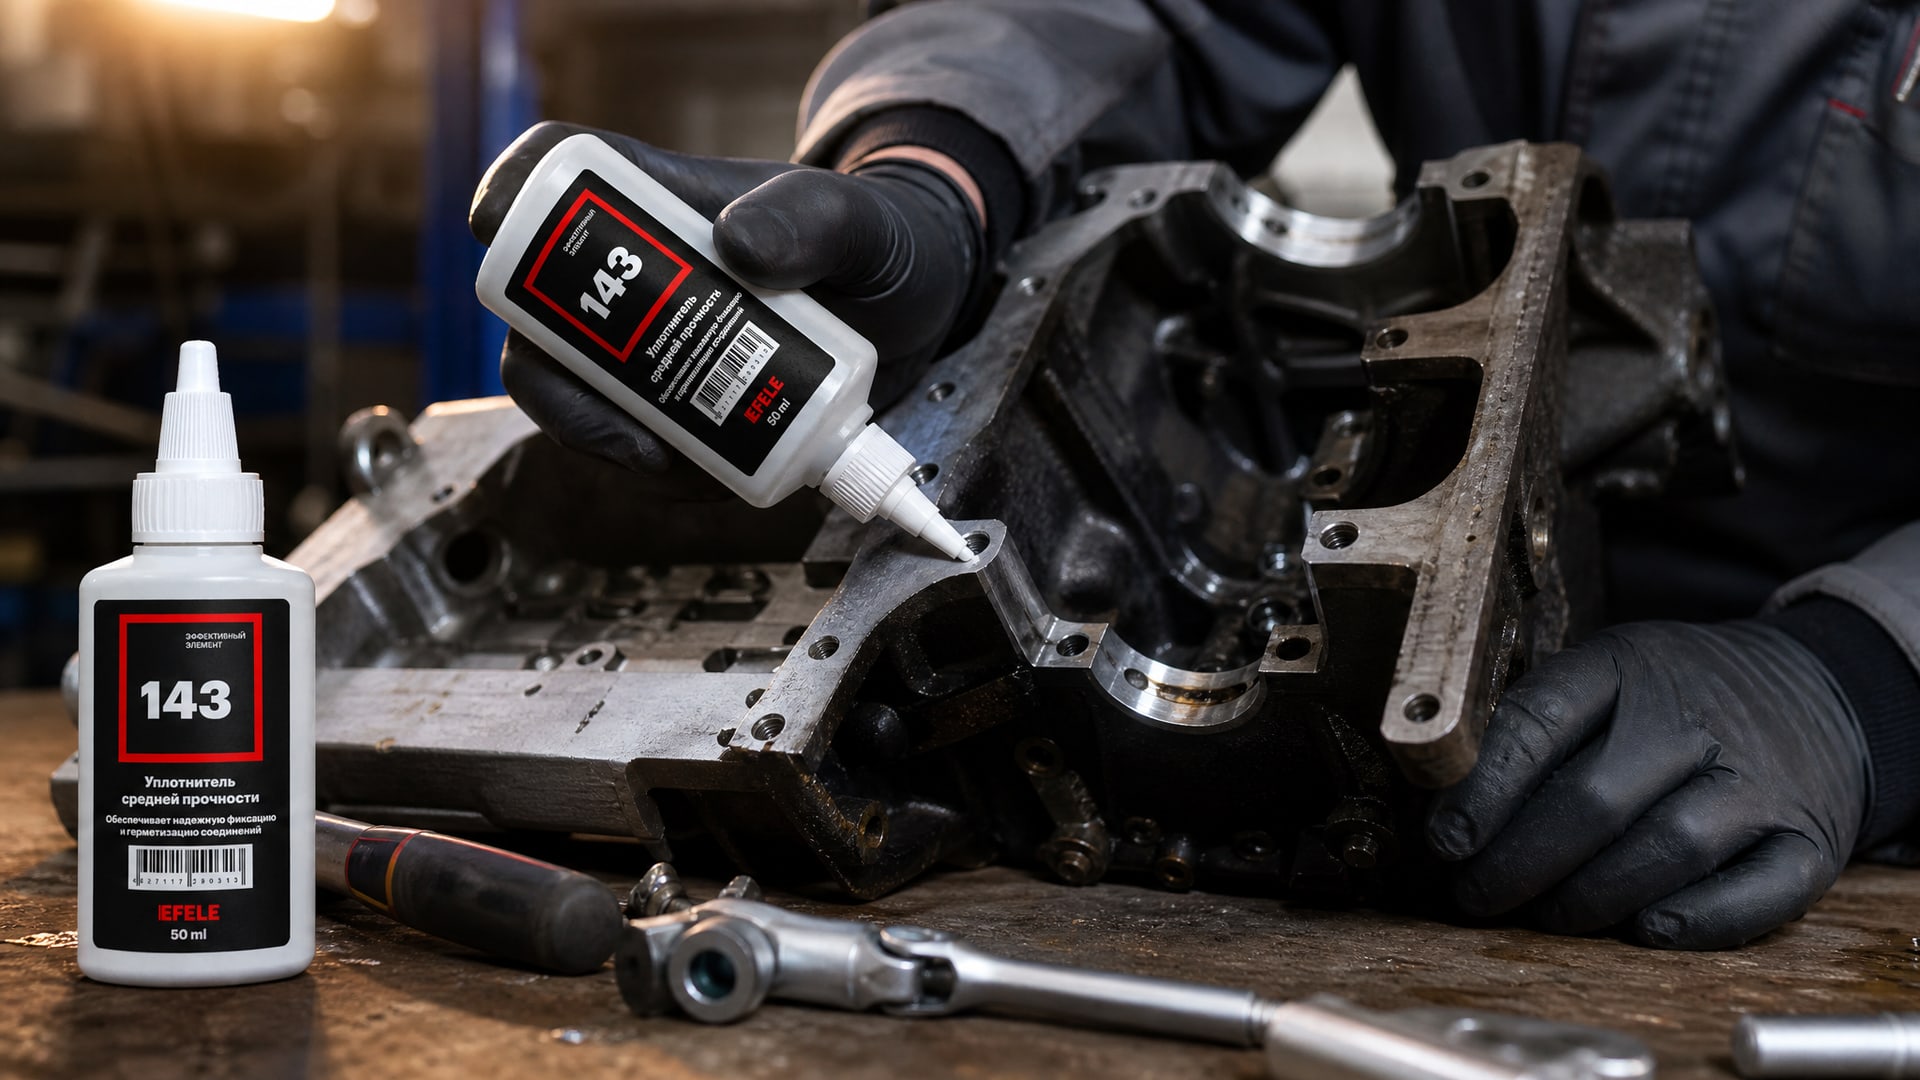
Герметик дешевле, выпускается в стандартной таре (50 мл, 300 мл) и работает на большинстве фланцев двигателя.
Сравнение подходов:
| Параметр | Вырубная прокладка | Анаэробный герметик |
|---|---|---|
| Подготовка фланца | Визуальная проверка плоскостности | Полная очистка и обезжиривание |
| Время монтажа | 5–10 минут | 5–10 минут + время отверждения 1 час |
| Хранение | Требует сухого места, может деградировать | Герметичная упаковка, стабилен при комнатной температуре |
| Стоимость единицы | Зависит от типа и размера | Экономнее при массовом применении |
| Риск утечки при неправильной установке | Высокий, если прокладка повреждена | Средний, если не соблюдена процедура подготовки |
Важный момент: для герметизации фланцевого соединения двигателя, где требуется высокая прочность и термостойкость при возможных вибрациях и колебаниях давления, на практике применяют составы с улучшенной адгезией к металлу. В таких случаях многие производства прибегают к жидким уплотнителям типа EFELE 143, которые сочетают надежность анаэробного отверждения с устойчивостью к термическим и механическим нагрузкам, типичным для моторных отсеков.
Разборка соединения и повторное использование
Если узел нужно разобрать после отверждения герметика (например, для техническо обслуживания или ремонта), процедура потребует дополнительных усилий.
Методика разборки:
Нагреть узел до 204–232°C (400–450°F). Для малых деталей можно использовать тепловую пушку или воду, нагретую до кипения. Нагрев размягчает полимеризованный герметик и облегчает разъединение.
После нагрева осторожно разъединить фланцы, используя деревянный клин или пластиковый инструмент (не металлический, чтобы не повредить поверхность).
Очистить фланец от остатков герметика, повторив процедуру подготовки, описанную ранее.
Совет: если узел находится в сборке с другими деталями, целесообразно проверить, выдержит ли окружающий материал локальный нагрев. Для встроенных узлов в полимерных корпусах разборка может быть неудачной.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик прямо на масляную или грязную поверхность?
Нет. Масло и грязь образуют пленку, которая блокирует контакт герметика с металлом и нарушает полимеризацию. Поверхность обязательно очищают от жира, масла, грязи и остатков старой прокладки растворителем и тряпкой. Даже тонкий масляный налет приведет к утечке.
Сколько времени ждать перед нагрузкой узла после сборки?
Рекомендуется возвращение узла в эксплуатацию через 1 час после сборки при комнатной температуре. Полное отверждение занимает несколько дней, но начальная прочность достаточна для нормального режима работы. Если узел будет испытывать вибрацию или высокую температуру сразу, лучше дождаться 4–6 часов.
Какой максимальный зазор между фланцами допускает анаэробный герметик?
Максимально допустимый зазор составляет 0,25–0,38 мм в зависимости от конкретного продукта. Если зазор больше, герметик не заполнит канал утечки. Для фланцев с большими зазорами используют другие методы герметизации.
Может ли герметик компенсировать перекос или деформацию фланца?
Нет. Анаэробный герметик заполняет мелкие риски и раковины, но не компенсирует крупные неровности, прогибы или перекосы. Фланцы должны быть плоскими и жесткими, иначе герметик не обеспечит герметичность.
Нужен ли активатор для отверждения герметика на всех металлах?
На активных металлах (железо, медь, цинк) герметик полимеризуется без активатора. На неактивных (нержавеющая сталь, хромированная поверхность, алюминий) может потребоваться активатор/праймер для ускорения отверждения. Перед применением нужно сверить инструкцию производителя.
Заключение
Замена вырубной прокладки на анаэробный формирователь прокладок - эффективный способ герметизации жестких фланцевых соединений, если соблюдены три ключевых условия: полная очистка поверхности, правильное нанесение непрерывного валика и надежная затяжка болтов. Герметик заполняет мелкие дефекты обработки и исключает необходимость иметь в наличии целый ассортимент вырубных прокладок разных размеров.
Практический первый шаг - оценить фланец на предмет жесткости и плоскостности, удалить старую прокладку и проверить шероховатость поверхности. Если все в порядке, очистить и обезжирить фланец, нанести герметик сплошным валиком с обводом болтовых отверстий и собрать узел с правильным моментом затяжки. Через 1 час узел будет готов к работе, а полная герметичность установится в течение нескольких дней.