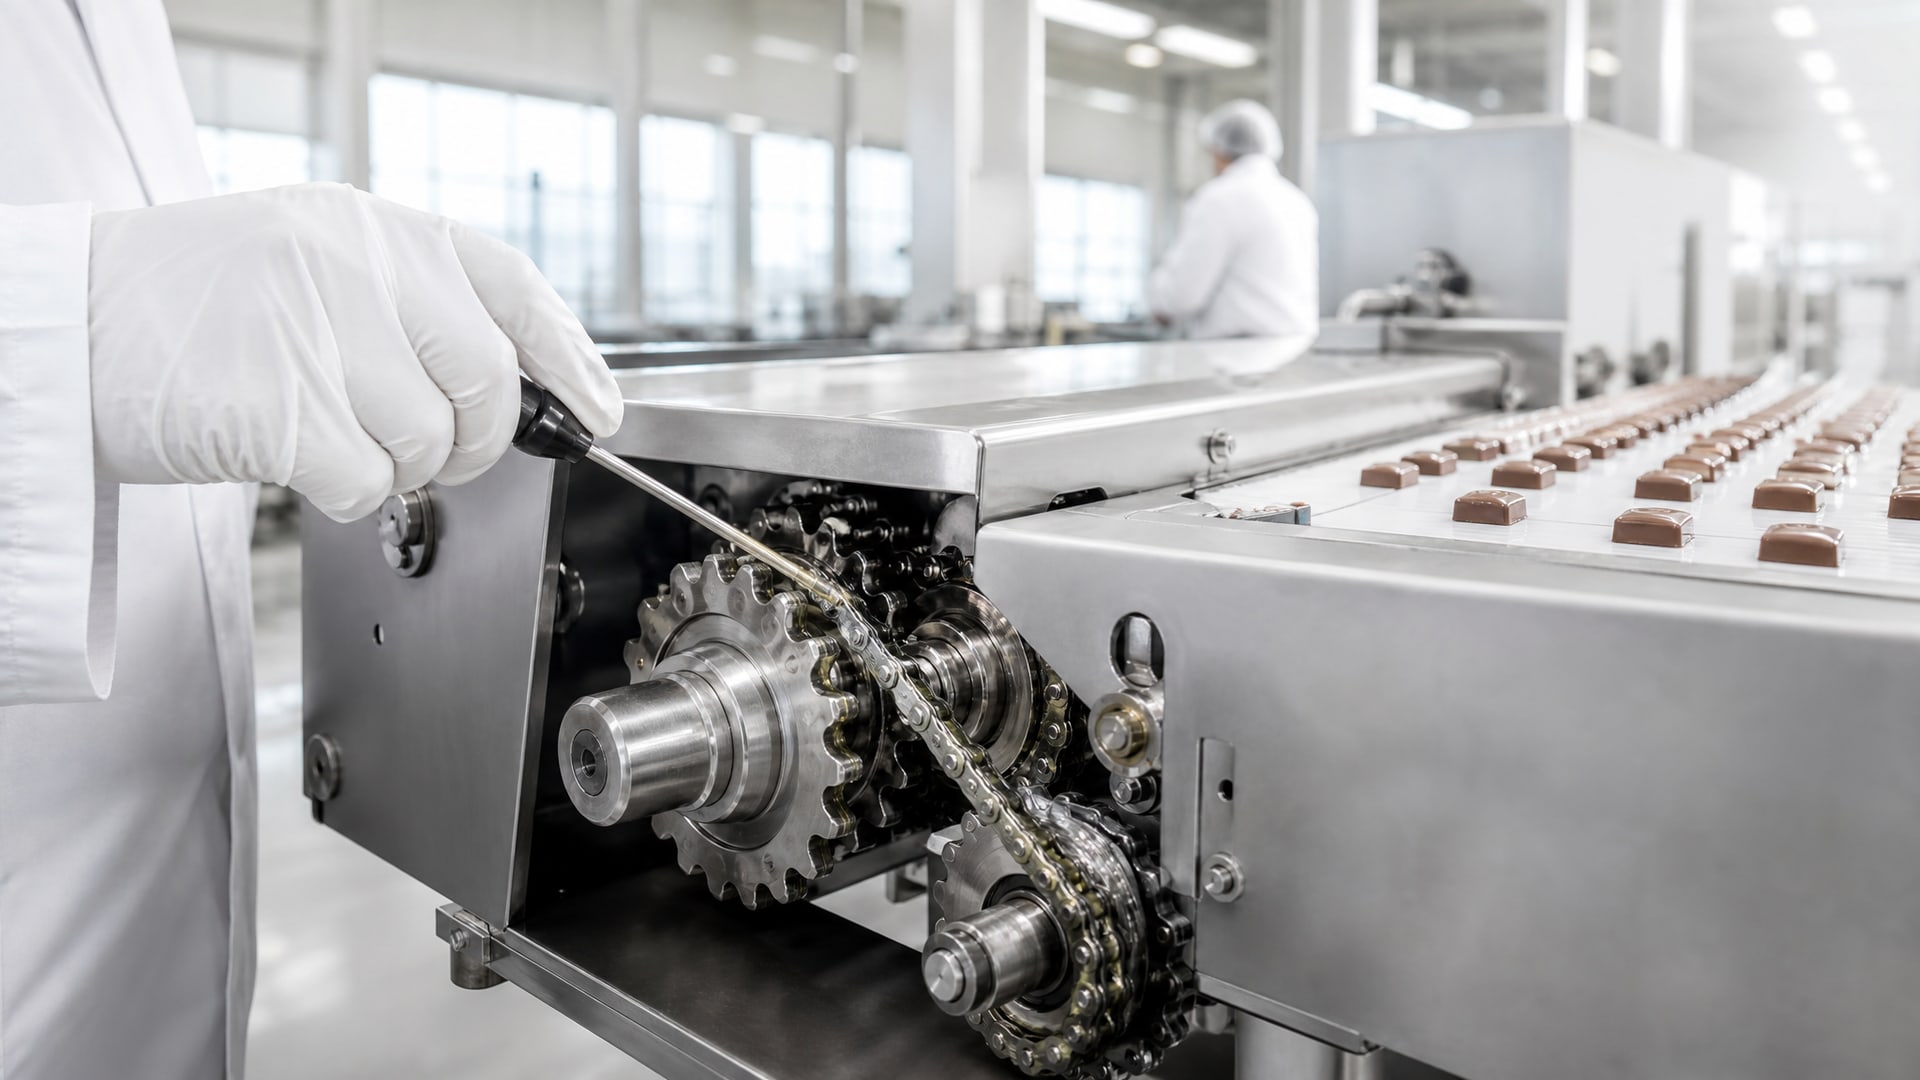
Переход оборудования розлива и упаковочных линий на смазки с пищевым допуском требует максимальной внимательности при замене существующих материалов. Главный риск, с которым сталкиваются технические специалисты и инженеры, - образование «пластилина»: когда остатки старой смазки смешиваются с новой, консистенция деградирует, теряется адгезия, узлы начинают работать с люфтом, а затем выходят из строя. Пищевая силиконовая смазка при этом вовсе не универсальна: ее совместимость с материалами и другими смазочными материалами зависит от типа загустителя, базового масла и конкретного применения. В этой статье разберем, как безопасно перейти на пищевые смазки для линий розлива, какие риски возникают при смешивании, и что проверить перед заказом.
Статья полезна закупщикам промышленного оборудования, инженерам пищевого производства и сервисным специалистам, которые планируют переоборудование существующих линий или ввод новых участков розлива под стандарты пищевой безопасности.
Почему смешивание смазок приводит к образованию «пластилина»
Образование «пластилина» - это не миф, а физико-химический процесс.
Когда остатки старой смазки (например, на основе минерального масла и бентонитового загустителя) встречаются с новой силиконовой смазкой, происходит несовместимость на уровне молекулярной структуры. Базовое масло старой смазки не растворяется в новом, загустители не взаимодействуют должным образом, и в результате образуется вязко-пластичный комок - именно то, что называют «пластилином».
Таблицы совместимости смазочных материалов четко показывают: силиконовые смазки несовместимы с минеральными, PAO, эфирными и полигликолевыми базовыми маслами. При попытке смешивания получается не новый материал, а деградированная масса, которая не течет, не смазывает, а забивает зазоры и каналы. Особенно критично это для ЦСС в оборудовании розлива, где смазка должна доставляться по магистралям, а не накапливаться в виде пробок.
Закупщикам и инженерам важно понимать: даже если обе смазки маркированы как «пищевые» и имеют допуск H1, это не означает их химическую совместимость. Пищевой допуск - это безопасность для человека, а совместимость - это правило для техники. Ключ к успеху: полная замена, а не попытка дополнения или «подмешивания» нового материала к старому.
Совместимость загустителей и риски при централизованных системах смазки
Центральная система смазки (ЦСС) - это магистральная разводка, которая подает смазку в точки смазки оборудования розлива.
Для такой системы требуется не просто пищевая смазка, а смазка с точным классом консистенции и вязкостью, иначе система откажет.
Практические требования для ЦСС: - Класс NLGI 1 или 1,5 (не NLGI 2, так как вязкая смазка не пройдет по узким каналам при холодном пуске). - Вязкость базового масла не выше 50 мм²/с при 100 °C. - Совместимость загустителя с типом смазки, которая была в системе ранее.
Если вы переходите с минеральной смазки (бентонит) на силиконовую (полиуретановая или литиевая силиконовая), загустители несовместимы. Бентонит действует как загуститель через трехмерную матрицу глинистых минералов; в присутствии силиконового масла эта структура коллапсирует, и смазка перестает держать консистенцию. Если же в системе уже была другая минеральная смазка, а вы добавляете силиконовую, результат - размягчение, потеря адгезии, утечки из уплотнений.
Для полной замены в ЦСС эксперты рекомендуют: очистить магистраль механически (продуть сжатым воздухом или разобрать критичные узлы), затем закачать новую смазку с большим давлением, чтобы она вытеснила остатки старой. Контрольный момент - посмотреть на выходной клапан: если выходит темная, грязная смазка, нужна повторная промывка.
Пищевая силиконовая смазка для линий розлива: выбор под тип оборудования
Оборудование розлива включает множество типов узлов, и не все требуют одну и ту же смазку.
Различие в применении - ключ к тому, почему один материал подходит, а другой отказывает.
Узлы, где применяют пищевые силиконовые смазки в оборудовании розлива:
Вакуумные системы и клапаны (высокие требования к адгезии, контакт с воздухом под давлением).
Блоки розлива (фасовочные группы с направляющими и уплотнениями).
Упаковочное оборудование (роликовые направляющие, цепные передачи).
Пивные краны и розливные головки (контакт с газом и остатками жидкого продукта).
Уплотнения и манжеты (требуется совместимость с EPDM, NBR, PTFE).
Для каждого из этих узлов требуется свой набор свойств. Например, для клапана важны: - Адгезия (липкость) - чтобы смазка прилипала к поверхности и не текла под давлением. - Низкая остаточная вязкость - чтобы клапан закрывался в нужное время. - Стабильность при контакте с пищевыми остатками и моющими средствами.
Для направляющих блока розлива, наоборот, нужны: - Текучесть - чтобы смазка распределялась тонкой пленкой. - Низкое трение - для гладкого хода каретки. - Совместимость с металлом и полиэтиленом (обычный материал направляющих).
Отсюда вывод: пищевая силиконовая смазка для кофемашин (обычно очень липкая, NLGI 2) не подходит для розлива с ЦСС, где требуется текучая смазка NLGI 1. Выбор по названию и допуску - распространенная ошибка.
Совет инженера: как выполнить переход без образования «пластилина»
Сценарий: ваша линия розлива проработала 5 лет на минеральной смазке с пищевым допуском H1 (старый договор с поставщиком).
Теперь нужна силиконовая смазка с допуском H1, потому что она лучше держит температуру и не окисляется при нагреве от фрикционного выделения при движении каретки блока розлива.
Что делать:
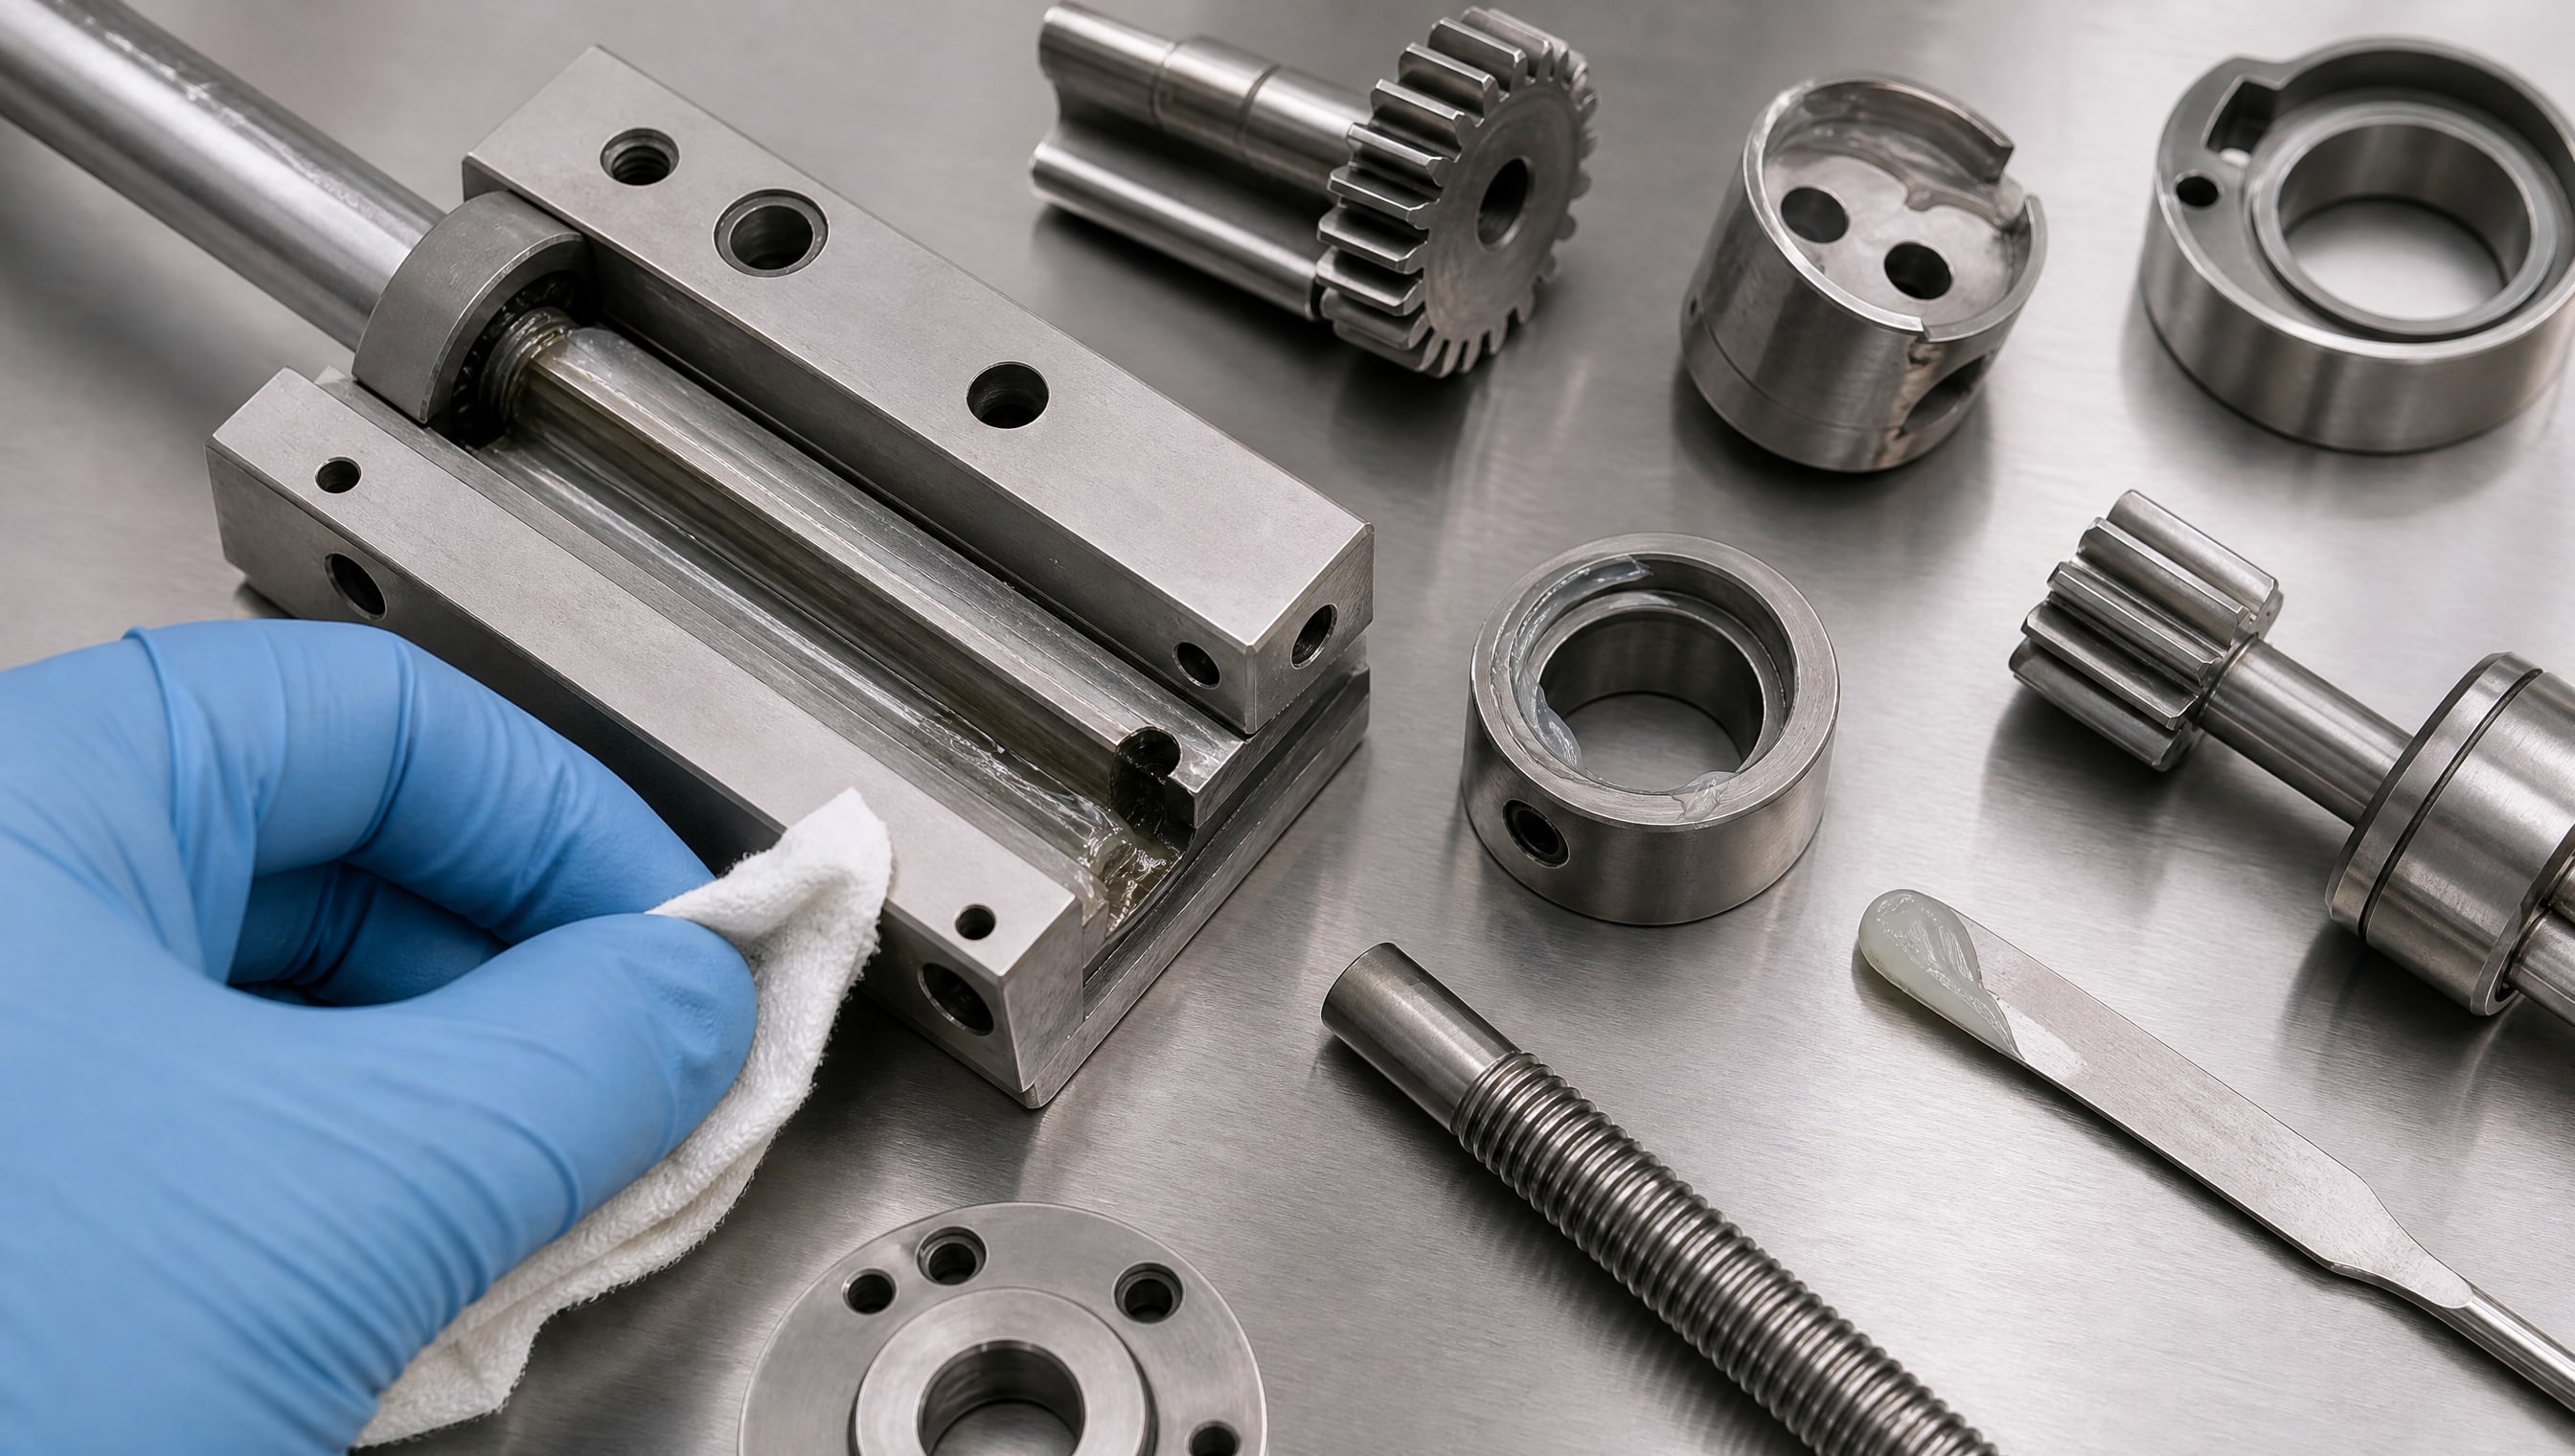
1. Остановить линию, разобрать все точки смазки, которые доступны. Для недоступных узлов - воспользоваться вытеснением.
2. Протереть тряпкой старую смазку из доступных зазоров и отверстий магистрали. Если комок не выходит, продуть сжатым воздухом (давление не выше 2 атм, чтобы не повредить уплотнения).
3. Закачать новую силиконовую пластичную смазку с пищевым допуском NSF H1 через центральный ввод ЦСС. Давление подачи должно быть небольшим (0,5–1 атм), иначе вы разорвете пакер-щели в уплотнениях.
4. После 5–10 минут циркуляции посмотреть, вышла ли из контрольных клапанов и сливов чистая смазка (без темных комков и прослойки старого материала).
5. Собрать линию, провести холодный пуск, слушать звуки. Если слышны щелчки, люфты или рывки - в системе остаются комки; повторить промывку.
Итог: проведенный правильно переход исключает образование «пластилина» и гарантирует ровную работу линии в течение следующего цикла до планового ТО.
Совместимость с материалами: что проверить перед выбором
Пищевые силиконовые смазки описываются как совместимые с металлами, пластмассами и эластомерами, но это общее утверждение.
На практике каждый эластомер требует отдельной проверки.
Типичные материалы уплотнений в оборудовании розлива: - EPDM (этилен-пропиленовый каучук) - обычно совместим с силиконовыми смазками, но при высокой температуре может разбухать. - NBR (нитрильный каучук) - совместим с минеральными маслами, менее предсказуем с силиконом; требует теста. - PTFE (тефлон) - химически нейтрален, совместим со всеми смазками, но при высокой вязкости смазки может быть недостаточно скольжения. - Силиконовые уплотнители - редко, но встречаются в кофемашинах; силиконовая смазка может вызвать разбухание.
Как проверить совместимость:
1. Получить от производителя смазки техническую документацию с явным указанием тестированных материалов (EPDM, NBR и т.д.).
2. Проверить спецификацию оборудования: какой материал используется в уплотнении критичного узла (обычно указано на чертеже или в сервис-мануале).
3. Если совпадения нет в документации, запросить у поставщика результаты теста набухания (ASTM D471 или аналог ISO 1817).
4. Провести полевой тест: нанести новую смазку на старый разобранный уплотнитель, оставить на 24 часа при комнатной температуре, затем под нагревом (если оборудование работает горячим). Посмотреть, не разбухает ли резина, не течет ли смазка.
Для оборудования розлива с кофемашин и пищевых линий этот шаг критичен: отказ уплотнения приведет к утечке продукта, остановке производства и дорогому ремонту.
Таблица типовых параметров пищевых силиконовых смазок для системы розлива
| Параметр | Требуемое значение для ЦСС | Типовое значение пищевой силиконовой смазки |
|---|---|---|
| Класс NLGI | 1–1,5 | 1–2 |
| Вязкость базового масла при 100 °C, мм²/с | 40–50 | 50–80 |
| Пищевой допуск | H1, H2 или 3H | H1, 3H |
| Совместимость с минеральным маслом | Несовместима | Несовместима |
| Совместимость с EPDM | Требуется тест | Обычно совместима |
| Совместимость с NBR | Требуется тест | Требуется тест |
| Диапазон температур работы, °C | -10…+120 | -20…+150 |
| Адгезия (липкость) | Средняя (для текучести) | Средняя–высокая |
Закупщикам: обратить внимание, что вязкость из таблицы - это вязкость базового масла, а не класс NLGI. NLGI определяет консистенцию (насколько смазка жидкая или густая), но для ЦСС главное - вязкость базового масла. Например, смазка NLGI 1 может иметь вязкость базового масла 60 или 100 мм²/с - это разные смазки по текучести, даже если класс одинаковый.
Часто задаваемые вопросы
Что такое пищевой допуск NSF H1 и можно ли миксовать смазки с допуском H1 с другими пищевыми смазками?
NSF H1 означает, что смазка одобрена на случайный контакт с пищей, но это не гарантирует химическую совместимость с другими смазками. Даже если обе смазки имеют допуск H1, их загустители и базовые масла могут быть несовместимы. Например, смазка на минеральном масле и смазка на силиконовом масле образуют «пластилин» при смешивании, несмотря на одинаковый пищевой допуск. Всегда проверяйте таблицу совместимости перед заменой.
Почему силиконовая смазка с пищевым допуском для кофемашин не подходит для системы розлива?
Смазка для кофемашин (обычно NLGI 2, очень липкая) предназначена для точечного применения на уплотнениях и клапанах, где нужна максимальная адгезия. Система розлива с централизованной смазкой требует класс NLGI 1–1,5, чтобы смазка текла по магистралям и доставлялась к удаленным узлам. Если залить в ЦСС смазку NLGI 2, система откажет: насос не сможет создать давление, магистрали забьются, узлы останутся без смазки.
Как подготовить систему к переходу на пищевую силиконовую смазку, если там уже есть старая смазка?
Лучший вариант - механическая очистка: разобрать доступные узлы и протереть тряпкой, продуть сжатым воздухом. Для недоступных магистралей применяют вытеснение: медленно (давление 0,5–1 атм) закачивают новую смазку, которая вытесняет старую через сливной кран. Процесс завершен, когда из слива начинает выходить чистая новая смазка без примеси старой. Полная замена требует 30–60 минут, но гарантирует отсутствие «пластилина» и отказов оборудования.
На что обратить внимание при выборе пищевой силиконовой смазки для блока розлива?
Попросите у поставщика техническую документацию с указанием: (1) класса NLGI; (2) вязкости базового масла при 100 °C; (3) пищевого допуска (H1, H2, 3H); (4) результатов теста совместимости с EPDM, NBR, PTFE; (5) диапазона рабочих температур. Не полагайтесь только на название «пищевая силиконовая смазка» - одно название охватывает десятки продуктов с разными свойствами. Требуйте документы.
Может ли пищевая силиконовая смазка использоваться в оборудовании без пищевого допуска, если оборудование работает в пищевой промышленности?
Да, но с оговоркой. Если в узле нет контакта с пищей (например, редуктор электродвигателя, отсутствующий заваркой и уплотнениями от жидкости), то технически можно использовать любую смазку. Однако большинство производителей оборудования для пищевого производства требуют пищевой допуск по всему оборудованию из соображений контроля и аудита. Лучше ориентироваться на руководство производителя или требования покупателя.
Заключение
Переход на пищевую силиконовую смазку в оборудовании розлива - это не просто замена одного продукта на другой. Это требует понимания совместимости загустителей, правильной подготовки системы, проверки материалов уплотнений и выбора точного класса консистенции для ЦСС. Главный враг - образование «пластилина» при смешивании несовместимых материалов; этого можно избежать, если выполнить полную замену старой смазки через вытеснение или механическую очистку.
Конкретный шаг: запросите у своего текущего поставщика или нового кандидата полный пакет технической документации по совместимости (таблица с EPDM, NBR, PTFE, допуски NSF, вязкость базового масла) перед заказом. Проведите на небольшой партии уплотнений полевой тест совместимости. И только после этого планируйте переход на линии. Правильная подготовка займет неделю, но сэкономит месяцы простоев и тысячи рублей на ремонте.