Выбор фиксатора резьбы для узлов, работающих при нагреве, требует внимания к технических параметрам, а не только к цвету упаковки. Анаэробные фиксаторы полимеризуются без доступа воздуха в зазорах резьбового соединения и могут работать в диапазоне температур от –60 °C до +350 °C в зависимости от состава. Однако для горячих соединений недостаточно просто выбрать «самый термостойкий» вариант - нужно согласовать рабочий температурный диапазон, момент откручивания, размер резьбы и допустимый зазор. Статья раскроет, как инженер или снабженец могут без ошибок подобрать подходящий состав для конкретного узла.
Каждому специалисту полезно знать, на какие параметры смотреть при выборе анаэробного фиксатора, почему теплостойкость не гарантирует быстрое отверждение и как избежать проблем с демонтажом или течью.
Разница между анаэробными фиксаторами по температурному диапазону
Анаэробные фиксаторы резьбы делятся по термостойкости.
Стандартные составы рассчитаны на диапазон от –55 °C до +120…+150 °C; их используют для соединений без нагрева или при умеренном тепле. Для узлов, которые работают при температурах до +180…+200 °C, подходят средне-термостойкие варианты с диапазоном примерно –55…+200 °C. Высокотемпературные составы выдерживают от –55…+230 °C до +250 °C, а самые экстремальные - до +350 °C.
Но температурный диапазон, указанный на упаковке или в техлисте, - это диапазон для уже отвержденного, полностью набравшего прочность материала. Если узел вводят в работу с нагревом раньше, чем через 24 часа после нанесения фиксатора, он может не обеспечить нужной герметичности. Поэтому при выборе нужно не только оценить рабочую температуру узла, но и согласовать график монтажа и пуска.
Что смотреть в техлисте: пять ключевых параметров
При выборе фиксатора резьбы для нагрева обратите внимание на:
Рабочий температурный диапазон. Указан в виде «–60…+250 °C» или аналогично. Важно, чтобы максимальная температура диапазона была не ниже максимальной температуры узла, с учетом пиков и пульсаций.
Допустимый зазор. Анаэробные составы работают в зазорах до 0,25 или до 0,3 мм; если зазор больше, состав может не полимеризоваться полностью. Для прикидки: M10 с допуском IT6 дает зазор около 0,15 мм, а с IT7 - до 0,25 мм.
Момент откручивания (срыва). Измеряется в Н·м; для M10 типичные значения - от 23 до 48 Н·м. Высокие значения означают, что разобрать соединение потом будет трудно, но герметичность при нагреве выше.
Прочность на сдвиг (shear strength). Измеряется в МПа; для термостойких составов диапазон 17–27,6 МПа. Чем выше, тем лучше фиксатор держит нагрузку, но и тем более хрупким может быть в условиях удара или вибрации.
Время набора прочности. Первичная фиксация может наступить за 10–30 минут, а полная прочность - за 24 часа или даже 48 часов. Это критично для графика работ.
Как температура влияет на скорость отверждения
Один из частых вопросов: «Если фиксатор термостойкий (до +250 °C), то он сразу наберет прочность?» Ответ - нет.
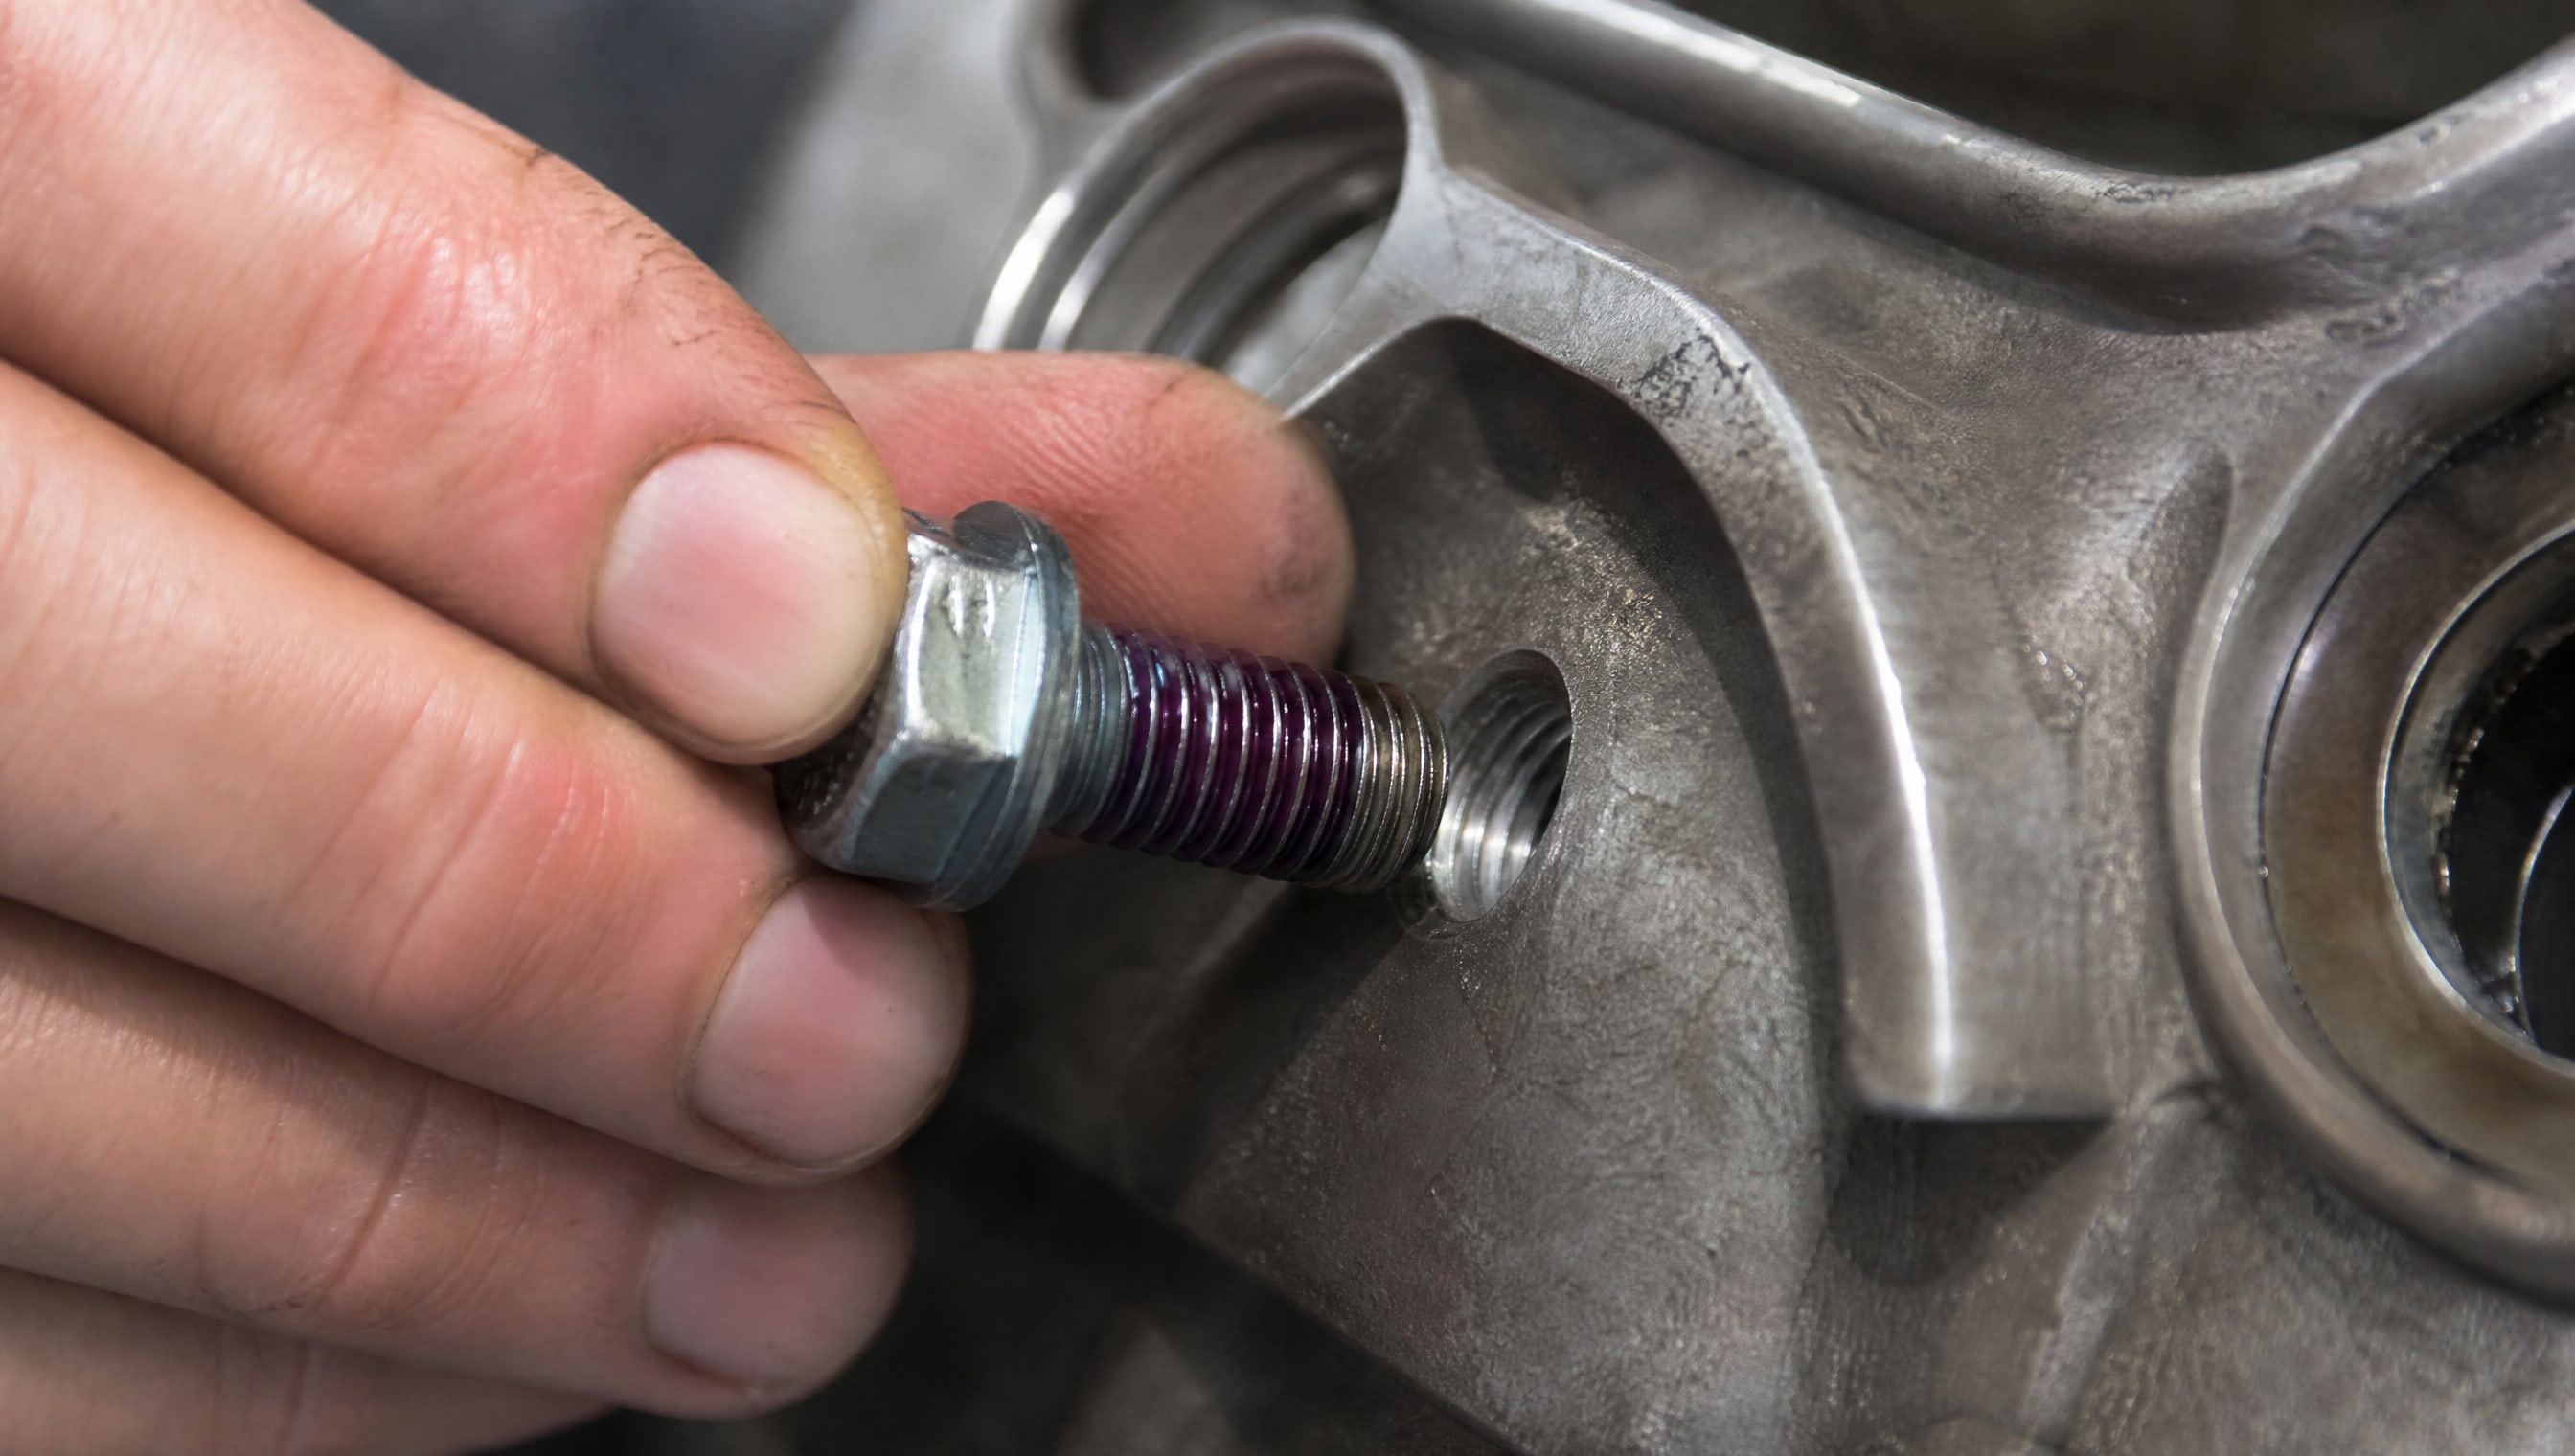
Скорость полимеризации анаэробного состава зависит от температуры металла в момент нанесения и активирующих свойств самого фиксатора, но не от его верхнего температурного предела.
Например, один состав полимеризуется за 10–30 минут при комнатной температуре и на активированных (грубых или щелочных) металлах, тогда как на гладких или пассивных поверхностях этот же фиксатор может отверждаться дольше. Если соединение нагрето (например, вал перед нанесением разогрев до +60…+80 °C), первичная фиксация может наступить быстрее, однако полная прочность все равно требует 24 часа при нормальных условиях после сборки.
Это означает, что даже для высокотемпературного фиксатора нельзя сразу нагружать соединение после сборки. Узел должен выстояться; в противном случае герметичность может быть нарушена, или фиксация сорвется при первом скачке нагрузки.
Выбор фиксатора в зависимости от размера резьбы и зазора
Размер резьбы и величина зазора между витками напрямую влияют на выбор фиксатора.
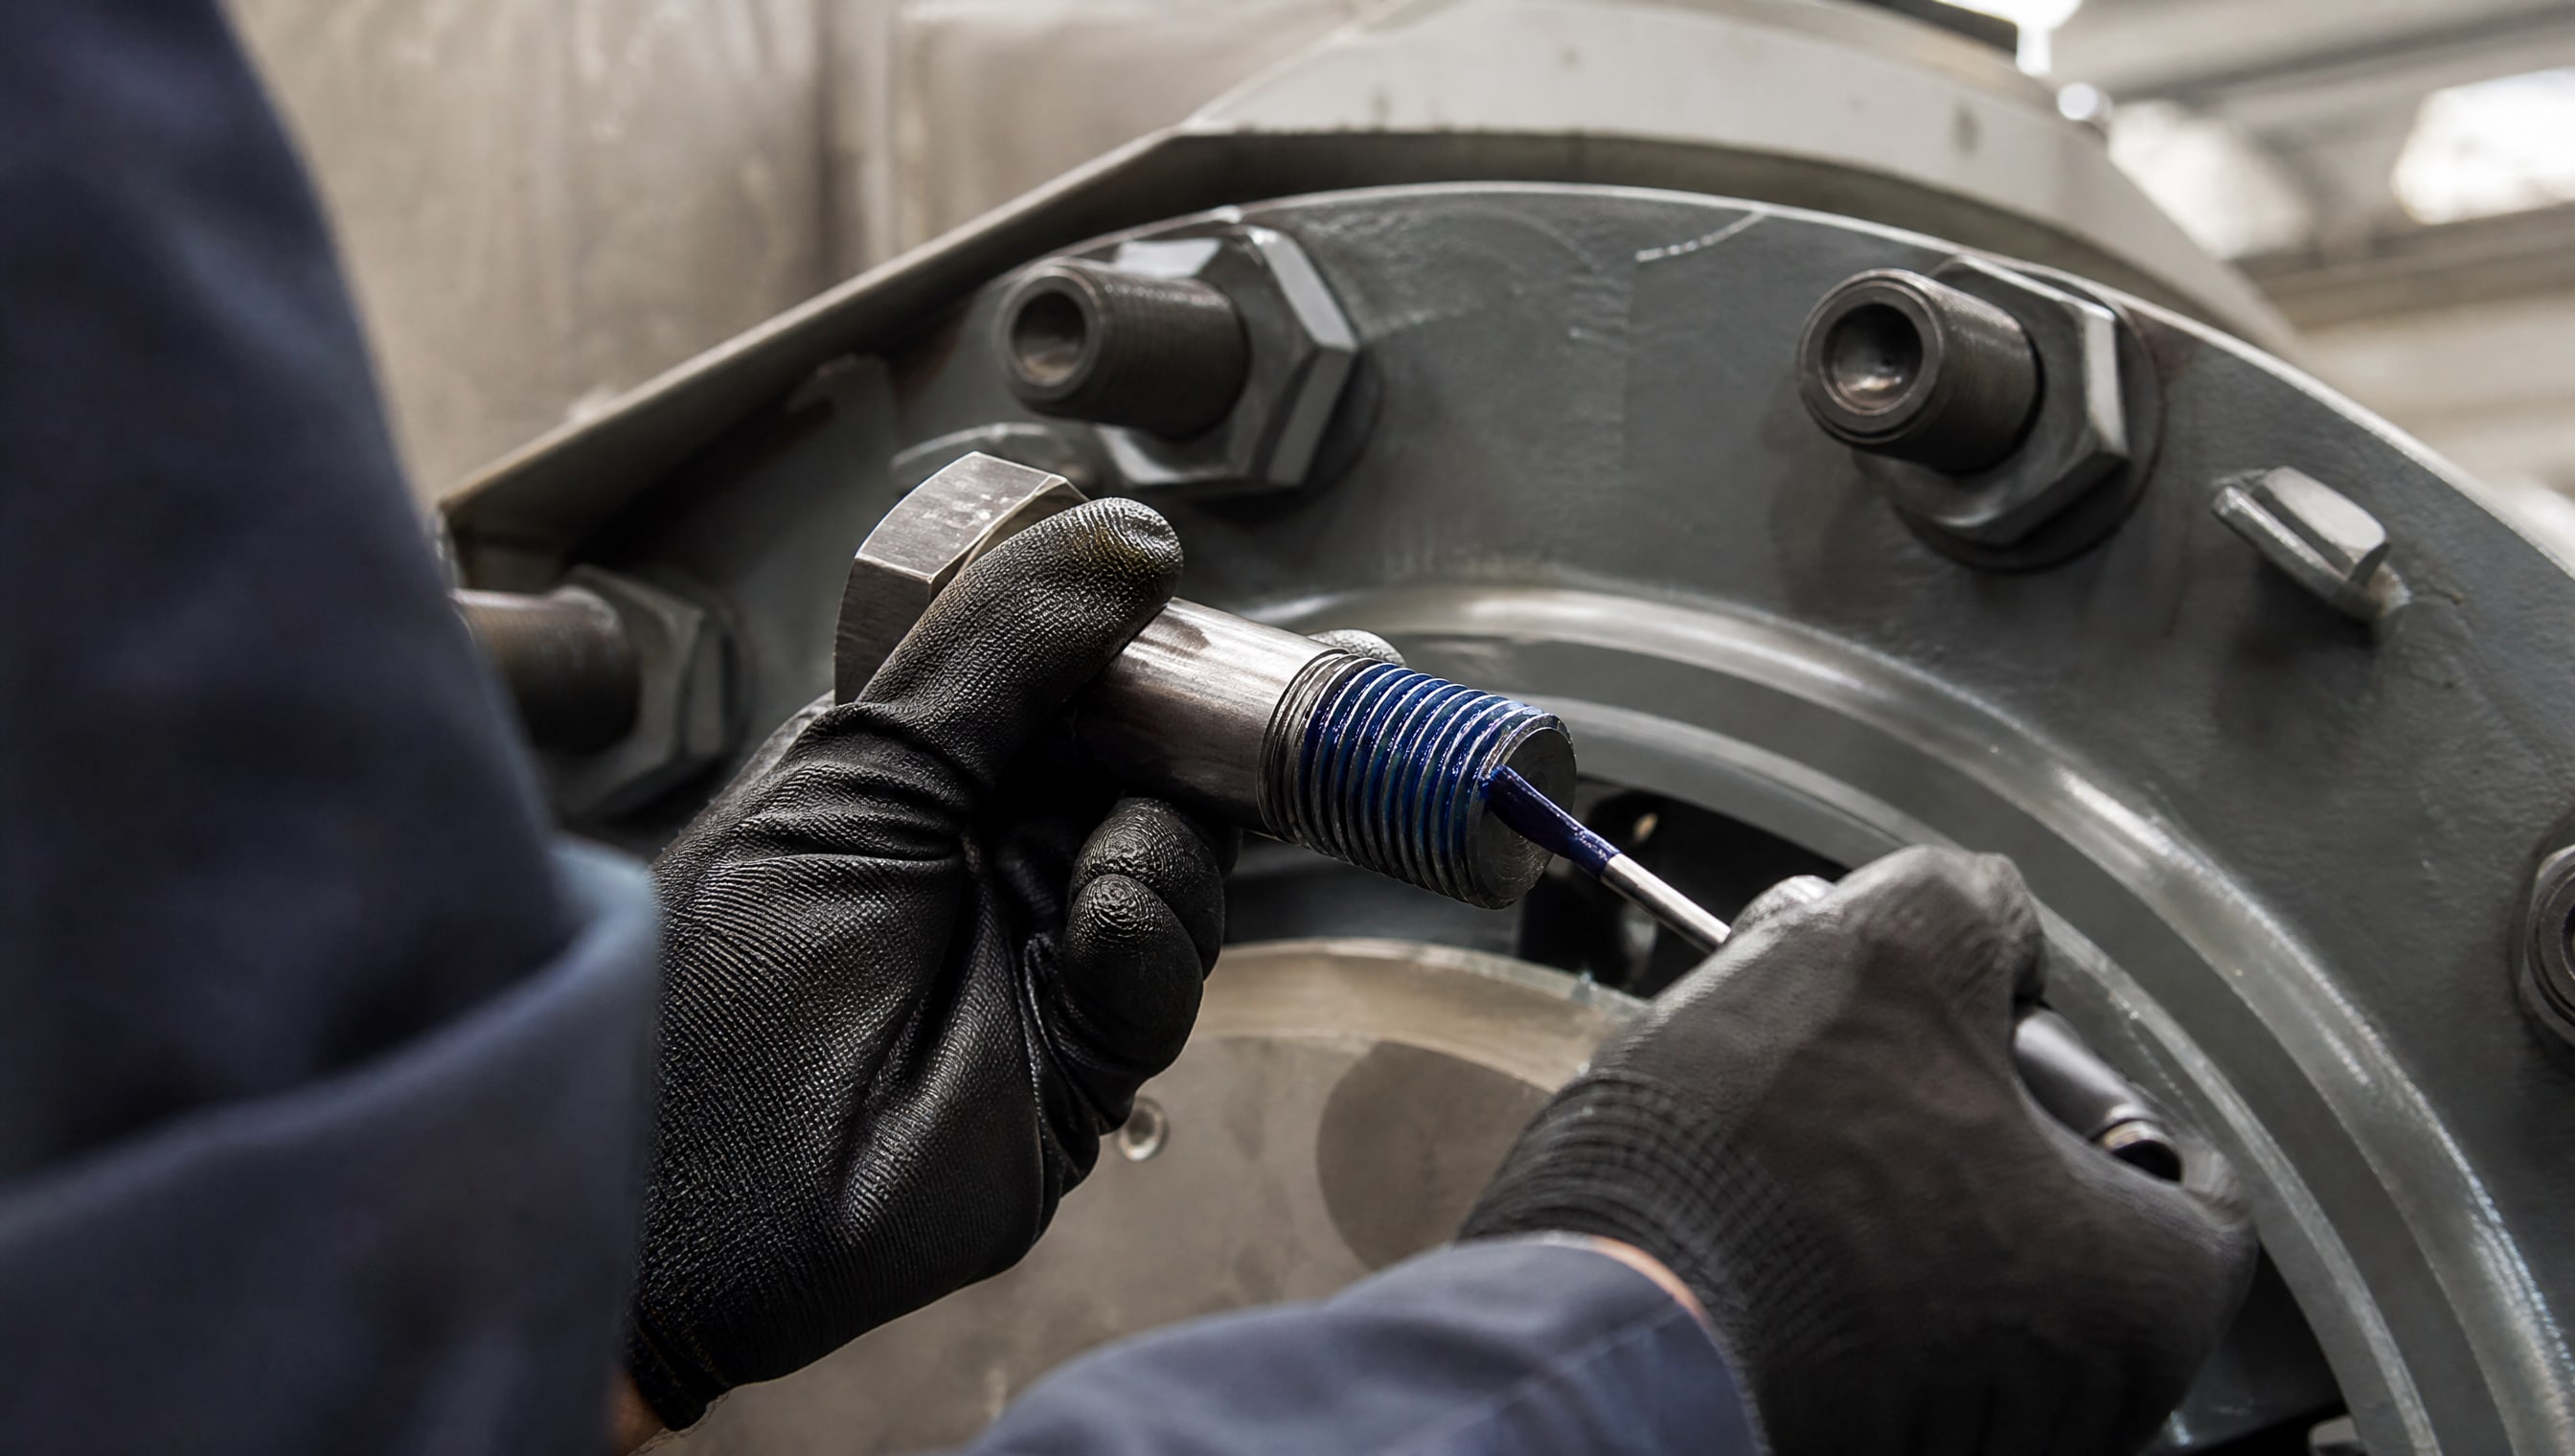
В техлистах обычно указывается максимальный размер резьбы, на которую рассчитан состав: встречаются ограничения M36 и даже M80. Это связано с тем, что более крупная резьба имеет больший шаг и глубину, а анаэробный материал должен полностью заполнить эти зазоры для полимеризации.
Допустимый зазор (обычно 0,25 или 0,3 мм) - это расстояние между витками, в которое состав может проникнуть и в котором он будет полимеризоваться. Если резьба изношена, зазор может быть больше, и тогда выбранный фиксатор может не подойти. И наоборот: если резьба очень тугая (малый зазор), состав с указанным допуском может просто не попасть в щели.
Для горячих соединений рекомендуется предварительно проверить соответствие резьбы допускам и избежать использования изношенных фитингов. Если зазор превышает 0,3 мм, может потребоваться более вязкий анаэробный материал или даже герметизирующая прокладка вместо фиксатора.
Характеристики синих и красных фиксаторов: миф о цветовом коде
Часто встречается убеждение, что «синий фиксатор - это слабый, его легко открутить; красный - это сильный, его не откроешь».
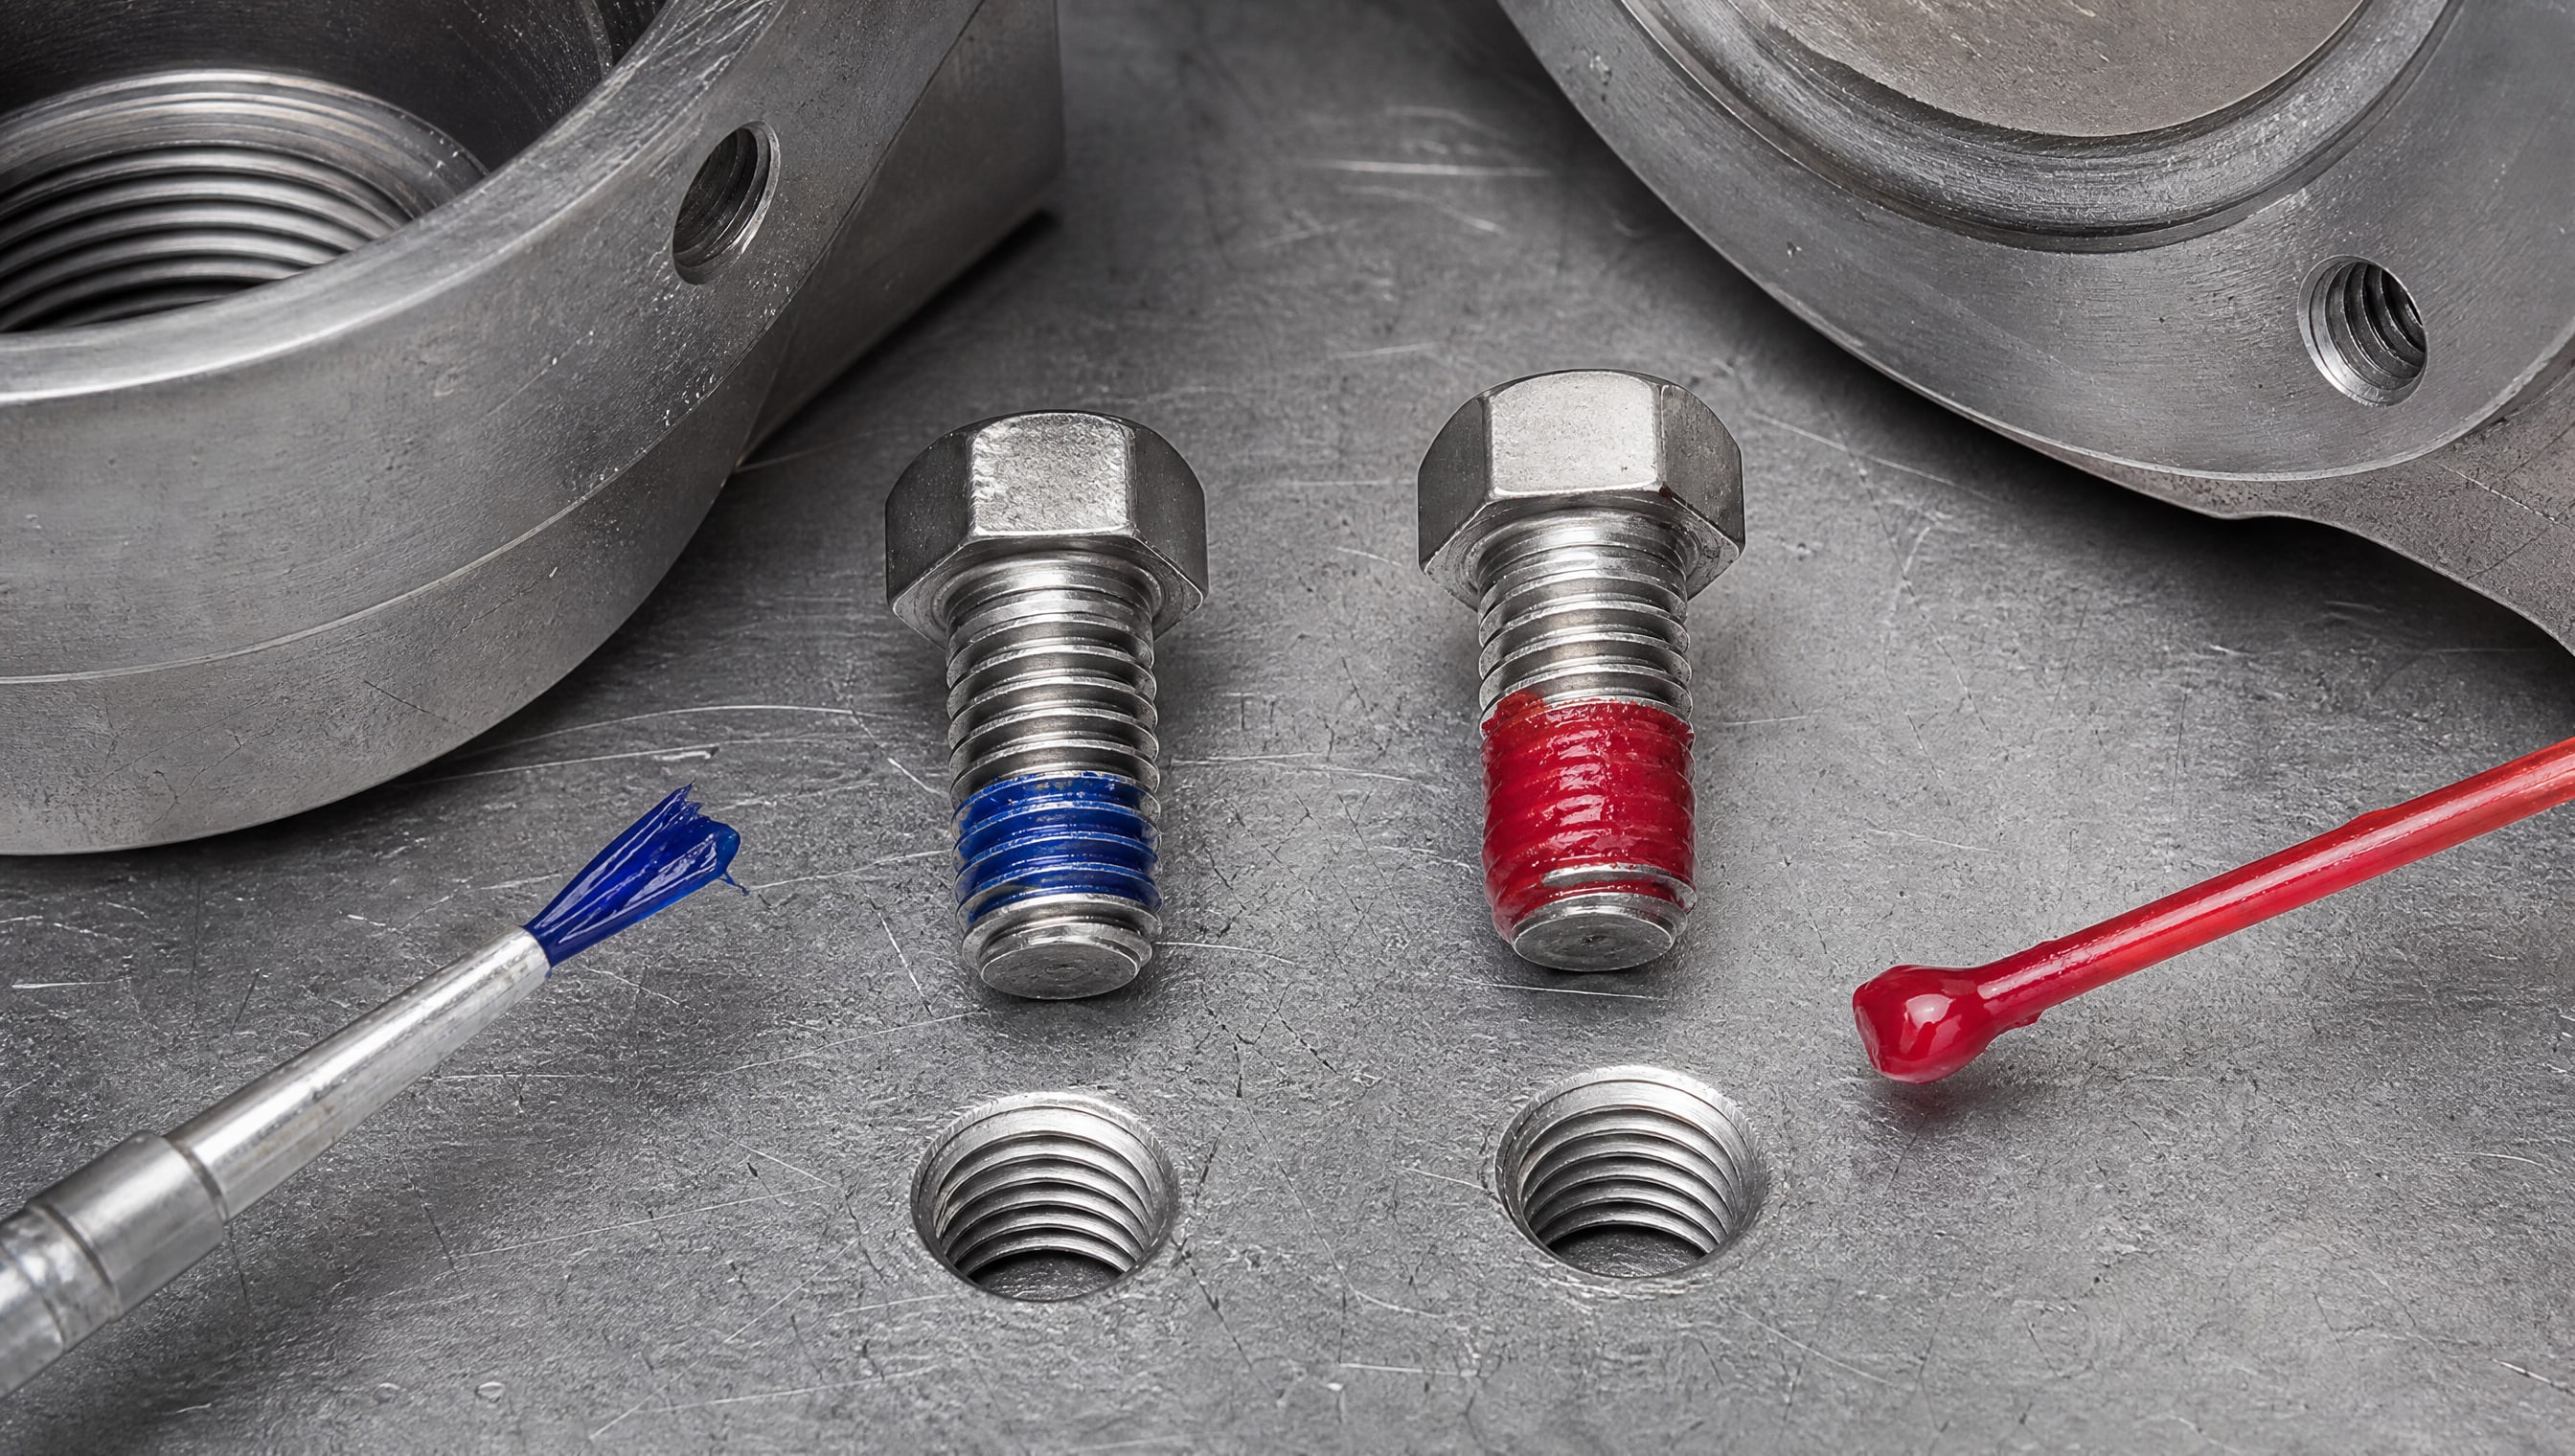
На самом деле цвет упаковки или самого состава - это историческая условность, а не индикатор прочности. Один и тот же производитель может выпускать синие фиксаторы средней прочности (на 20–30 Н·м) и синие же высокопрочные (на 45+ Н·м); также встречаются красные и другие варианты по цветам с разными параметрами.
Определяющий фактор - не цвет, а химический состав и назначение: есть фиксаторы для разборных соединений (легче откручиваются), есть для неразборных (держат крепче). Для высокотемпературных применений важно смотреть на следующие маркеры:
температурный диапазон в техлисте (–55…+250 °C и выше);
прочность на сдвиг (24,8 МПа, 27,6 МПа и выше);
момент откручивания для нужного размера резьбы;
наличие слова «высокотемпературный» или «hi-temp» в названии.
Цвет может быть красным, синим, оранжевым или вообще прозрачным - это ничего не меняет. Настоящий выбор основывается на параметрах узла, а не на легендах о цветах.
Практический расчет для типового нагреваемого соединения
Возьмем пример: нужно зафиксировать резьбовое соединение M10, которое работает в диапазоне от 0 °C до +200 °C.
Требуется, чтобы соединение было разборным (его могут демонтировать для обслуживания).
Параметры узла: - резьба M10; - рабочая температура до +200 °C; - требуется разборность; - ожидаемый момент затяжки около 25–30 Н·м (типично для M10).
На что смотрим при выборе фиксатора:
Температурный диапазон должен быть не ниже –55…+230 °C или –60…+250 °C. Составы с диапазоном до +180 °C недостаточны.
Допустимый зазор должен включать M10 (обычно входит в диапазон до M36).
Прочность на сдвиг не менее 20 МПа (для герметичности при пульсирующей нагрузке и тепловых циклах).
Момент откручивания для M10 должен быть в диапазоне 23–35 Н·м; это позволит разобрать соединение стандартным инструментом.
Полная полимеризация за 24 часа.
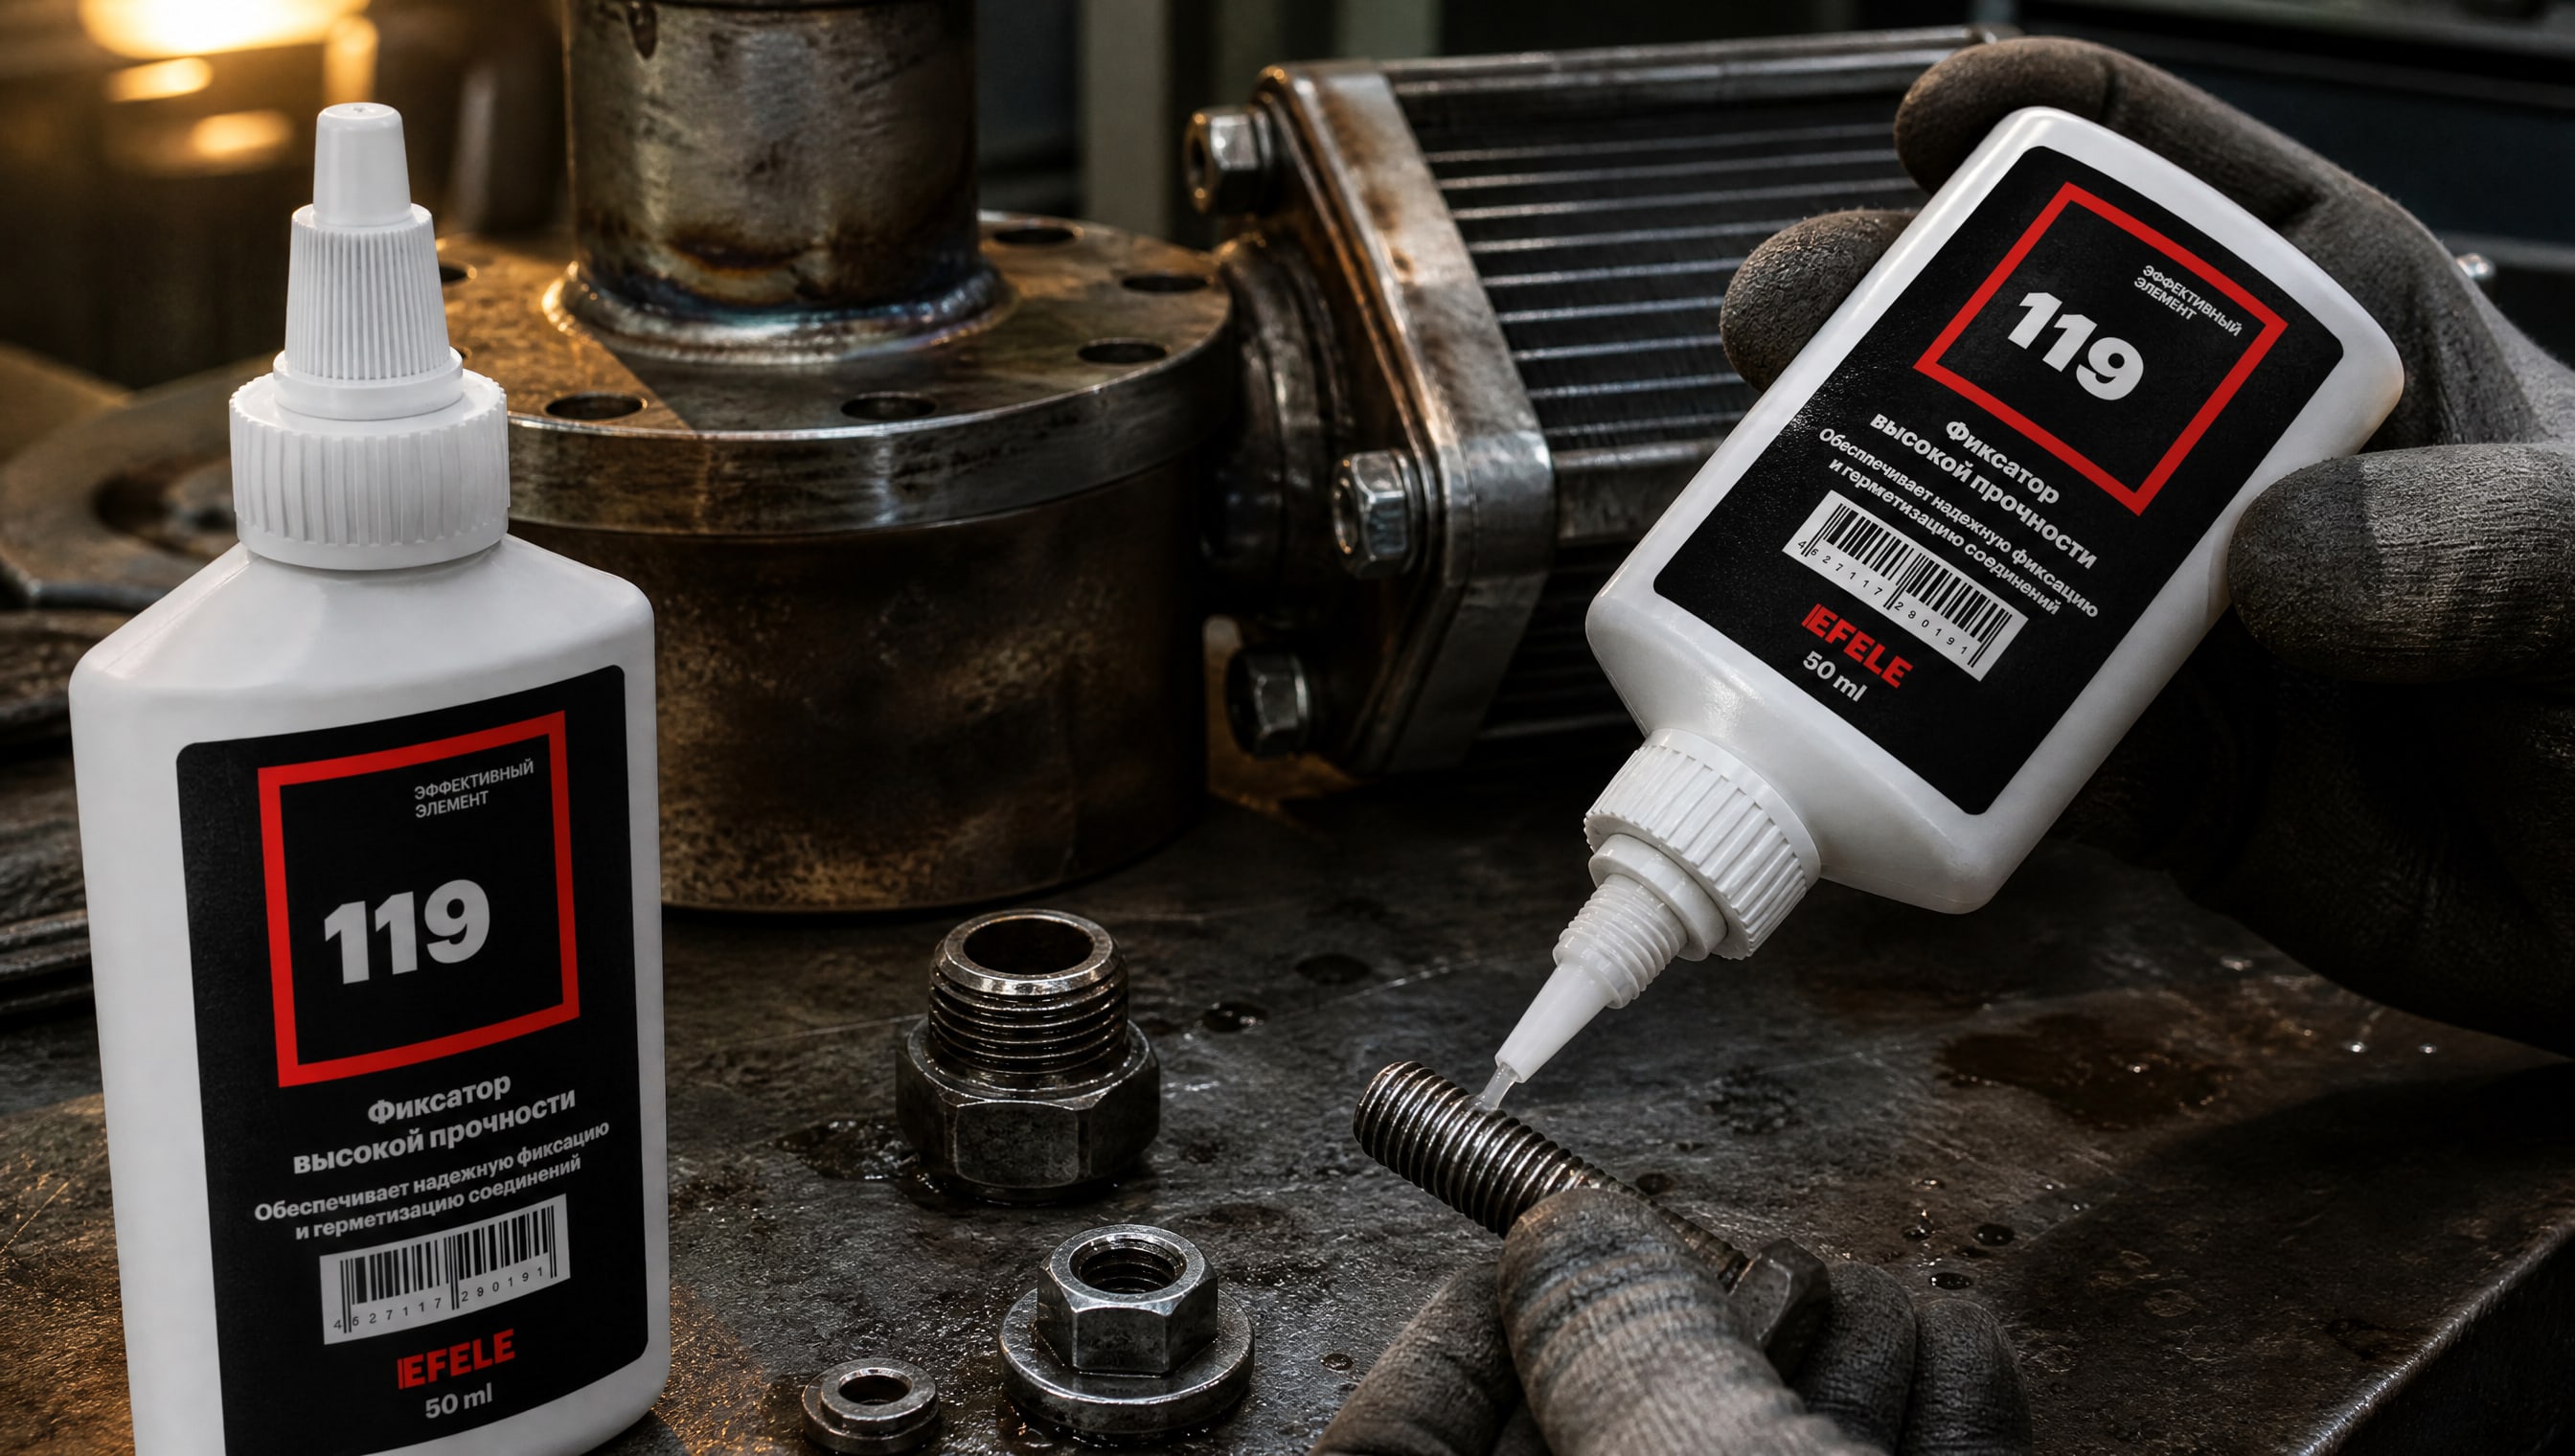
Для особо термостойких соединений, работающих при температурах до +280 °C, рекомендуется EFELE 119, который обеспечивает высокую прочность фиксации вал-втулочных соединений даже в условиях циклических нагревов. При подборе состава на основе этих параметров вероятность ошибки резко падает.
Работа при циклических нагревах и вибрация
Одна из главных проблем горячих соединений - это не просто постоянная высокая температура, а циклические температурные перепады.
Узел нагревается до +250 °C, потом охлаждается до +20 °C; процесс повторяется. Материал металла расширяется и сжимается, фиксатор испытывает чередующиеся нагрузки на сдвиг и растяжение.
Анаэробные фиксаторы для высоких температур обычно сохраняют свои свойства при этих циклах, но только если:
полимеризация полностью завершена (не менее 24 часов после сборки при нормальных условиях);
зазор соответствует техлисту; если зазор минимальный, материал может стать хрупким и треснуть;
состав специально указан как термоустойчивый с сохранением герметичности при циклах.
В условиях вибрации (например, на машине со значительным биением шпинделя) высокая прочность на сдвиг (26–27,6 МПа) защищает лучше, чем средняя (17–20 МПа). Однако даже сильный фиксатор не спасет, если соединение изначально слабо затянуто или если резьба изношена.
Подготовка поверхности и условия нанесения
Эффективность анаэробного фиксатора резьбы зависит не только от выбранного состава, но и от чистоты и состояния металлических поверхностей.
Перед нанесением резьба должна быть очищена от масла, грязи и ржавчины. Наличие окиси (небольшой ржавчины) может ускорить полимеризацию благодаря большей активности поверхности; однако толстая окись или консервационная смазка препятствуют отверждению.
На гладких, полированных или хромированных металлах анаэробный фиксатор отверждается медленнее, чем на шероховатых. Если нужна быстрая фиксация, можно использовать праймер (активатор), который наносится на резьбу перед фиксатором и ускоряет полимеризацию. При работе с нагревом активатор тем более рекомендуется, так как сокращает время до первичной прочности.
После нанесения фиксатора на резьбу соединение собирают и затягивают с нужным моментом. Излишки состава, выступившие наружу, лучше удалить после первичной фиксации (через 15–30 минут), но до полной полимеризации, используя влажную тряпку или растворитель, указанный в техлисте.
Когда нужен герметик вместо фиксатора (или комбинированный состав)
Некоторые узлы требуют не только фиксации (механического удержания витков на месте), но и герметичности (предотвращение утечки жидкости или газа).
Анаэробные составы часто выполняют обе функции одновременно благодаря своей способности плотно заполнять зазоры. Однако есть различия:
Фиксатор - ориентирован на механическое удержание; высокая прочность на сдвиг, работает в зазорах 0,05–0,3 мм.
Герметик - ориентирован на герметичность; может работать в чуть больших зазорах, обладает большей гибкостью при тепловых расширениях, но прочность на сдвиг может быть ниже.
Для горячих соединений, через которые могут протечь жидкость или газ, выбирайте составы с явным обозначением «фиксатор-герметик» и с проверкой, что прочность на сдвиг не ниже 20 МПа, иначе при вибрации стык может разойтись.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать для соединения, которое нагревается до +200 °C?
Ищите состав с температурным диапазоном от –55…+230 °C или выше. Размер резьбы должен входить в допустимый диапазон (обычно до M36). Момент откручивания для вашего размера должен быть указан в техлисте. Прочность на сдвиг не ниже 20 МПа. Убедитесь, что полная полимеризация занимает 24 часа и что узел не будет нагружен раньше этого.
В чем разница между синим и красным фиксатором резьбы?
Цвет - это условность и не является индикатором прочности. Решающий фактор - температурный диапазон, момент откручивания, прочность на сдвиг и назначение (разборное или неразборное соединение). Проверяйте эти параметры в техлисте, а не ориентируйтесь на цвет упаковки.
Если фиксатор выдерживает +350 °C, значит ли это, что он сразу готов к работе после нанесения?
Нет. Верхний температурный предел - это характеристика отвержденного материала. Полимеризация почти всегда требует 24 часа, даже если первичная фиксация наступает быстрее. Если нагрузить соединение раньше, герметичность может быть нарушена.
Какой максимальный размер резьбы можно использовать с анаэробным фиксатором?
Это зависит от состава и указано в техлисте. Встречаются ограничения M36, M80 и другие. Более крупная резьба имеет больший зазор между витками; если зазор превышает допустимый (обычно 0,3 мм), состав может не заполнить его полностью и не обеспечить нужную прочность.
Можно ли использовать один фиксатор и для фиксации, и для герметизации горячего резьбового соединения?
Да, если состав явно обозначен как «фиксатор-герметик» и его параметры соответствуют узлу (температура, размер резьбы, прочность на сдвиг не менее 20 МПа). Однако специализированные фиксаторы и герметики имеют разные пропорции активных веществ, поэтому лучше уточнить назначение конкретного состава в техлисте.
Заключение
Выбор анаэробного фиксатора резьбы для нагреваемых соединений - это не выбор по цвету упаковки и не поиск «самого сильного» состава. Это согласование пяти ключевых параметров: температурного диапазона, допустимого зазора, размера резьбы, момента откручивания и времени полимеризации. Проверяя эти показатели в техлисте и сопоставляя их с параметрами вашего узла, вы избежите ошибок и обеспечите надежную фиксацию при нагреве.
В случаях, когда требуется термостойкий анаэробный фиксатор резьбы с высокой прочностью, но при этом соединение может быть разобрано, подойдет EFELE 116, выдерживающий до +180 °C. При дальнейшем выборе обязательно сверяйтесь со спецификацией поставщика и уточняйте, подходит ли конкретный состав для циклических нагревов и вибрации, если это критично для вашего применения. Правильный подбор фиксатора гарантирует герметичность и надежность соединения на весь срок эксплуатации.