Упаковочное оборудование для конфет работает в среде, где любое попадание смазки в продукт создает риск для потребителя. Именно поэтому выбор смазки - не просто техническая задача, а элемент системы ХАССП (анализ опасностей и критические контрольные точки). На каждом этапе производства, от редуктора привода до направляющих лотков, смазочный материал должен соответствовать пищевым допускам и работать при условиях, характерных для этого оборудования.
В этой статье разбираемся, как выбрать масло и пластичную смазку для упаковочного оборудования в соответствии с ХАССП, какие допуски и стандарты проверять, и как избежать ошибок при закупке.
Что такое ХАССП и где она применяется на упаковочной линии
ХАССП - система выявления, анализа и управления опасностями в процессе производства пищевого продукта.
Согласно ТР ТС 021/2011, процедуры, основанные на принципах HACCP, обязательны для всех пищевых предприятий России. Для упаковочного оборудования конфет это означает, что каждая точка смазки, от редуктора до направляющих роликов, должна быть оценена на предмет микробиологического, физического и химического риска.
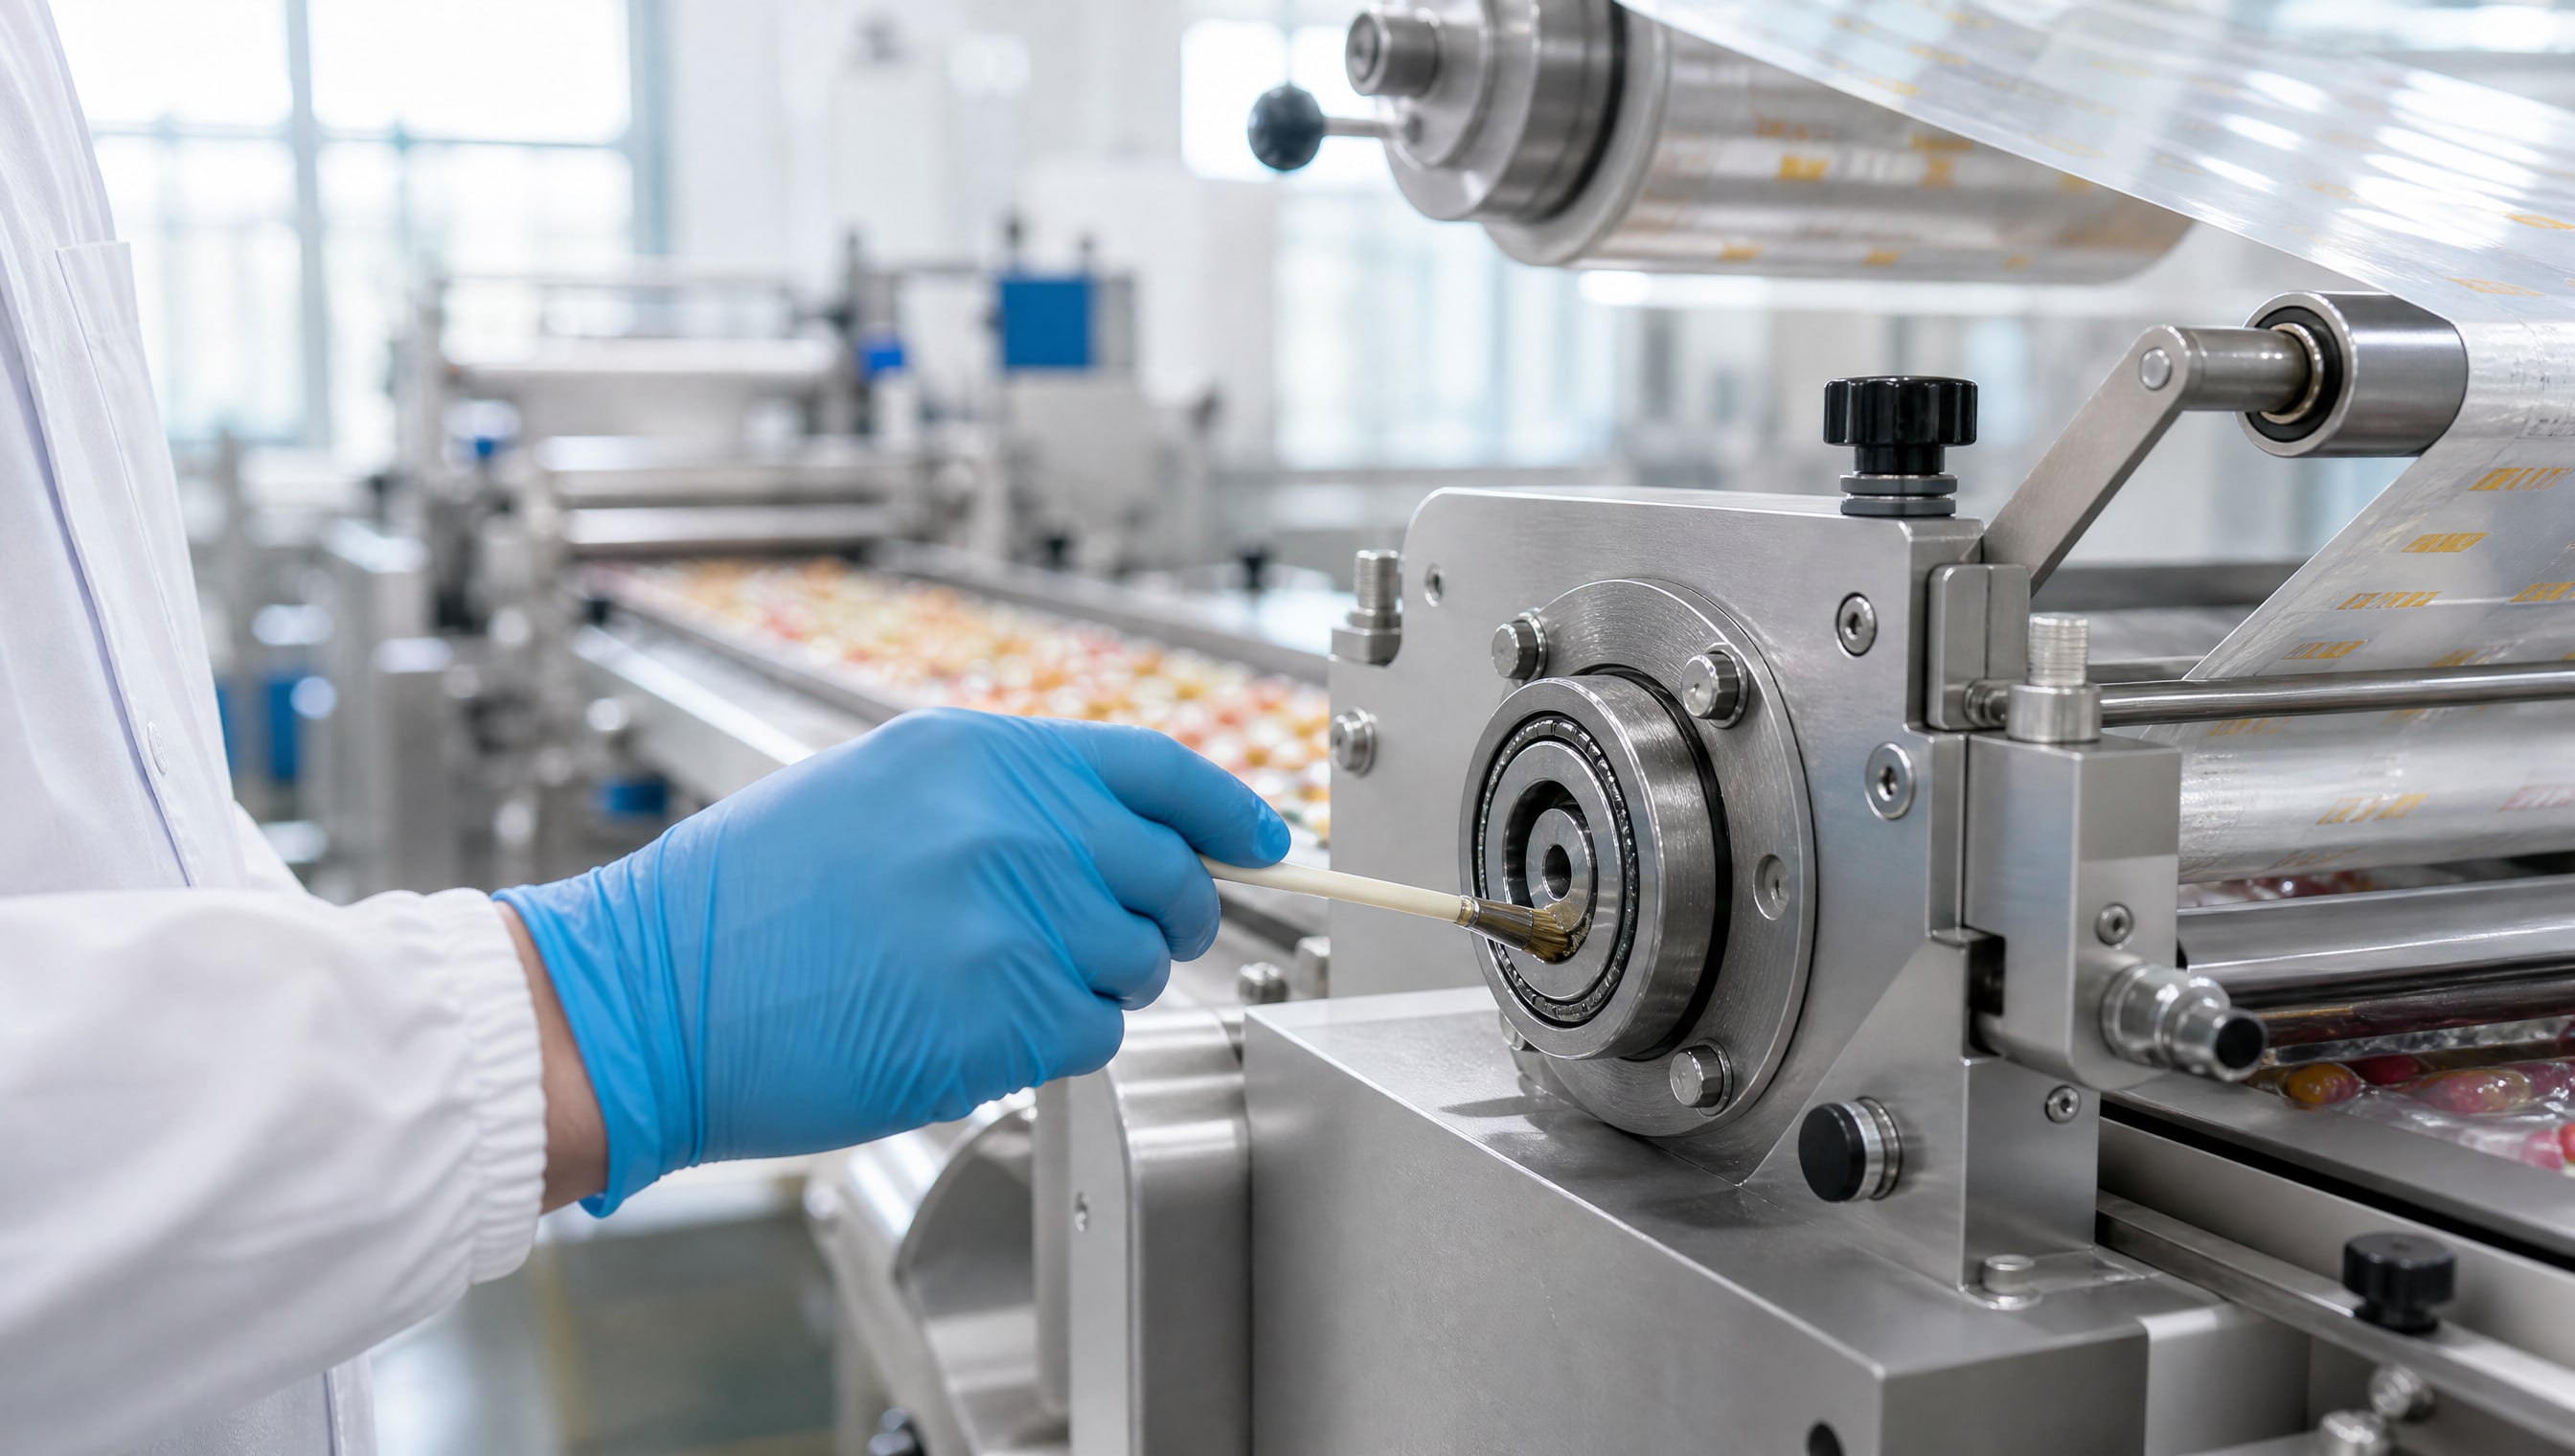
Критические контрольные точки (ККТ) на упаковочной линии - это, как правило, узлы трения, расположенные близко к конвейеру, лотку или ножам, где смазка может попасть в продукт. Задача смазки в этих местах - не просто снизить трение и износ, но гарантировать, что при случайном контакте с конфетой материал не повлияет на безопасность и качество товара.
Анализ опасностей начинается с ответа на вопрос: может ли смазка из этого узла попасть в продукт? Если да - это высокий риск, и нужна смазка с допуском NSF H1 или 3H. Если контакт невозможен (например, редуктор отделен от зоны конвейера герметичным кожухом) - можно рассмотреть H2 или индустриальную смазку. Это разделение критично: оно позволяет избежать излишних затрат и одновременно соблюдать требования безопасности.
Допуски NSF для пищевых смазок и их различия
NSF International разрабатывает и поддерживает классификацию смазочных материалов для пищевой промышленности.
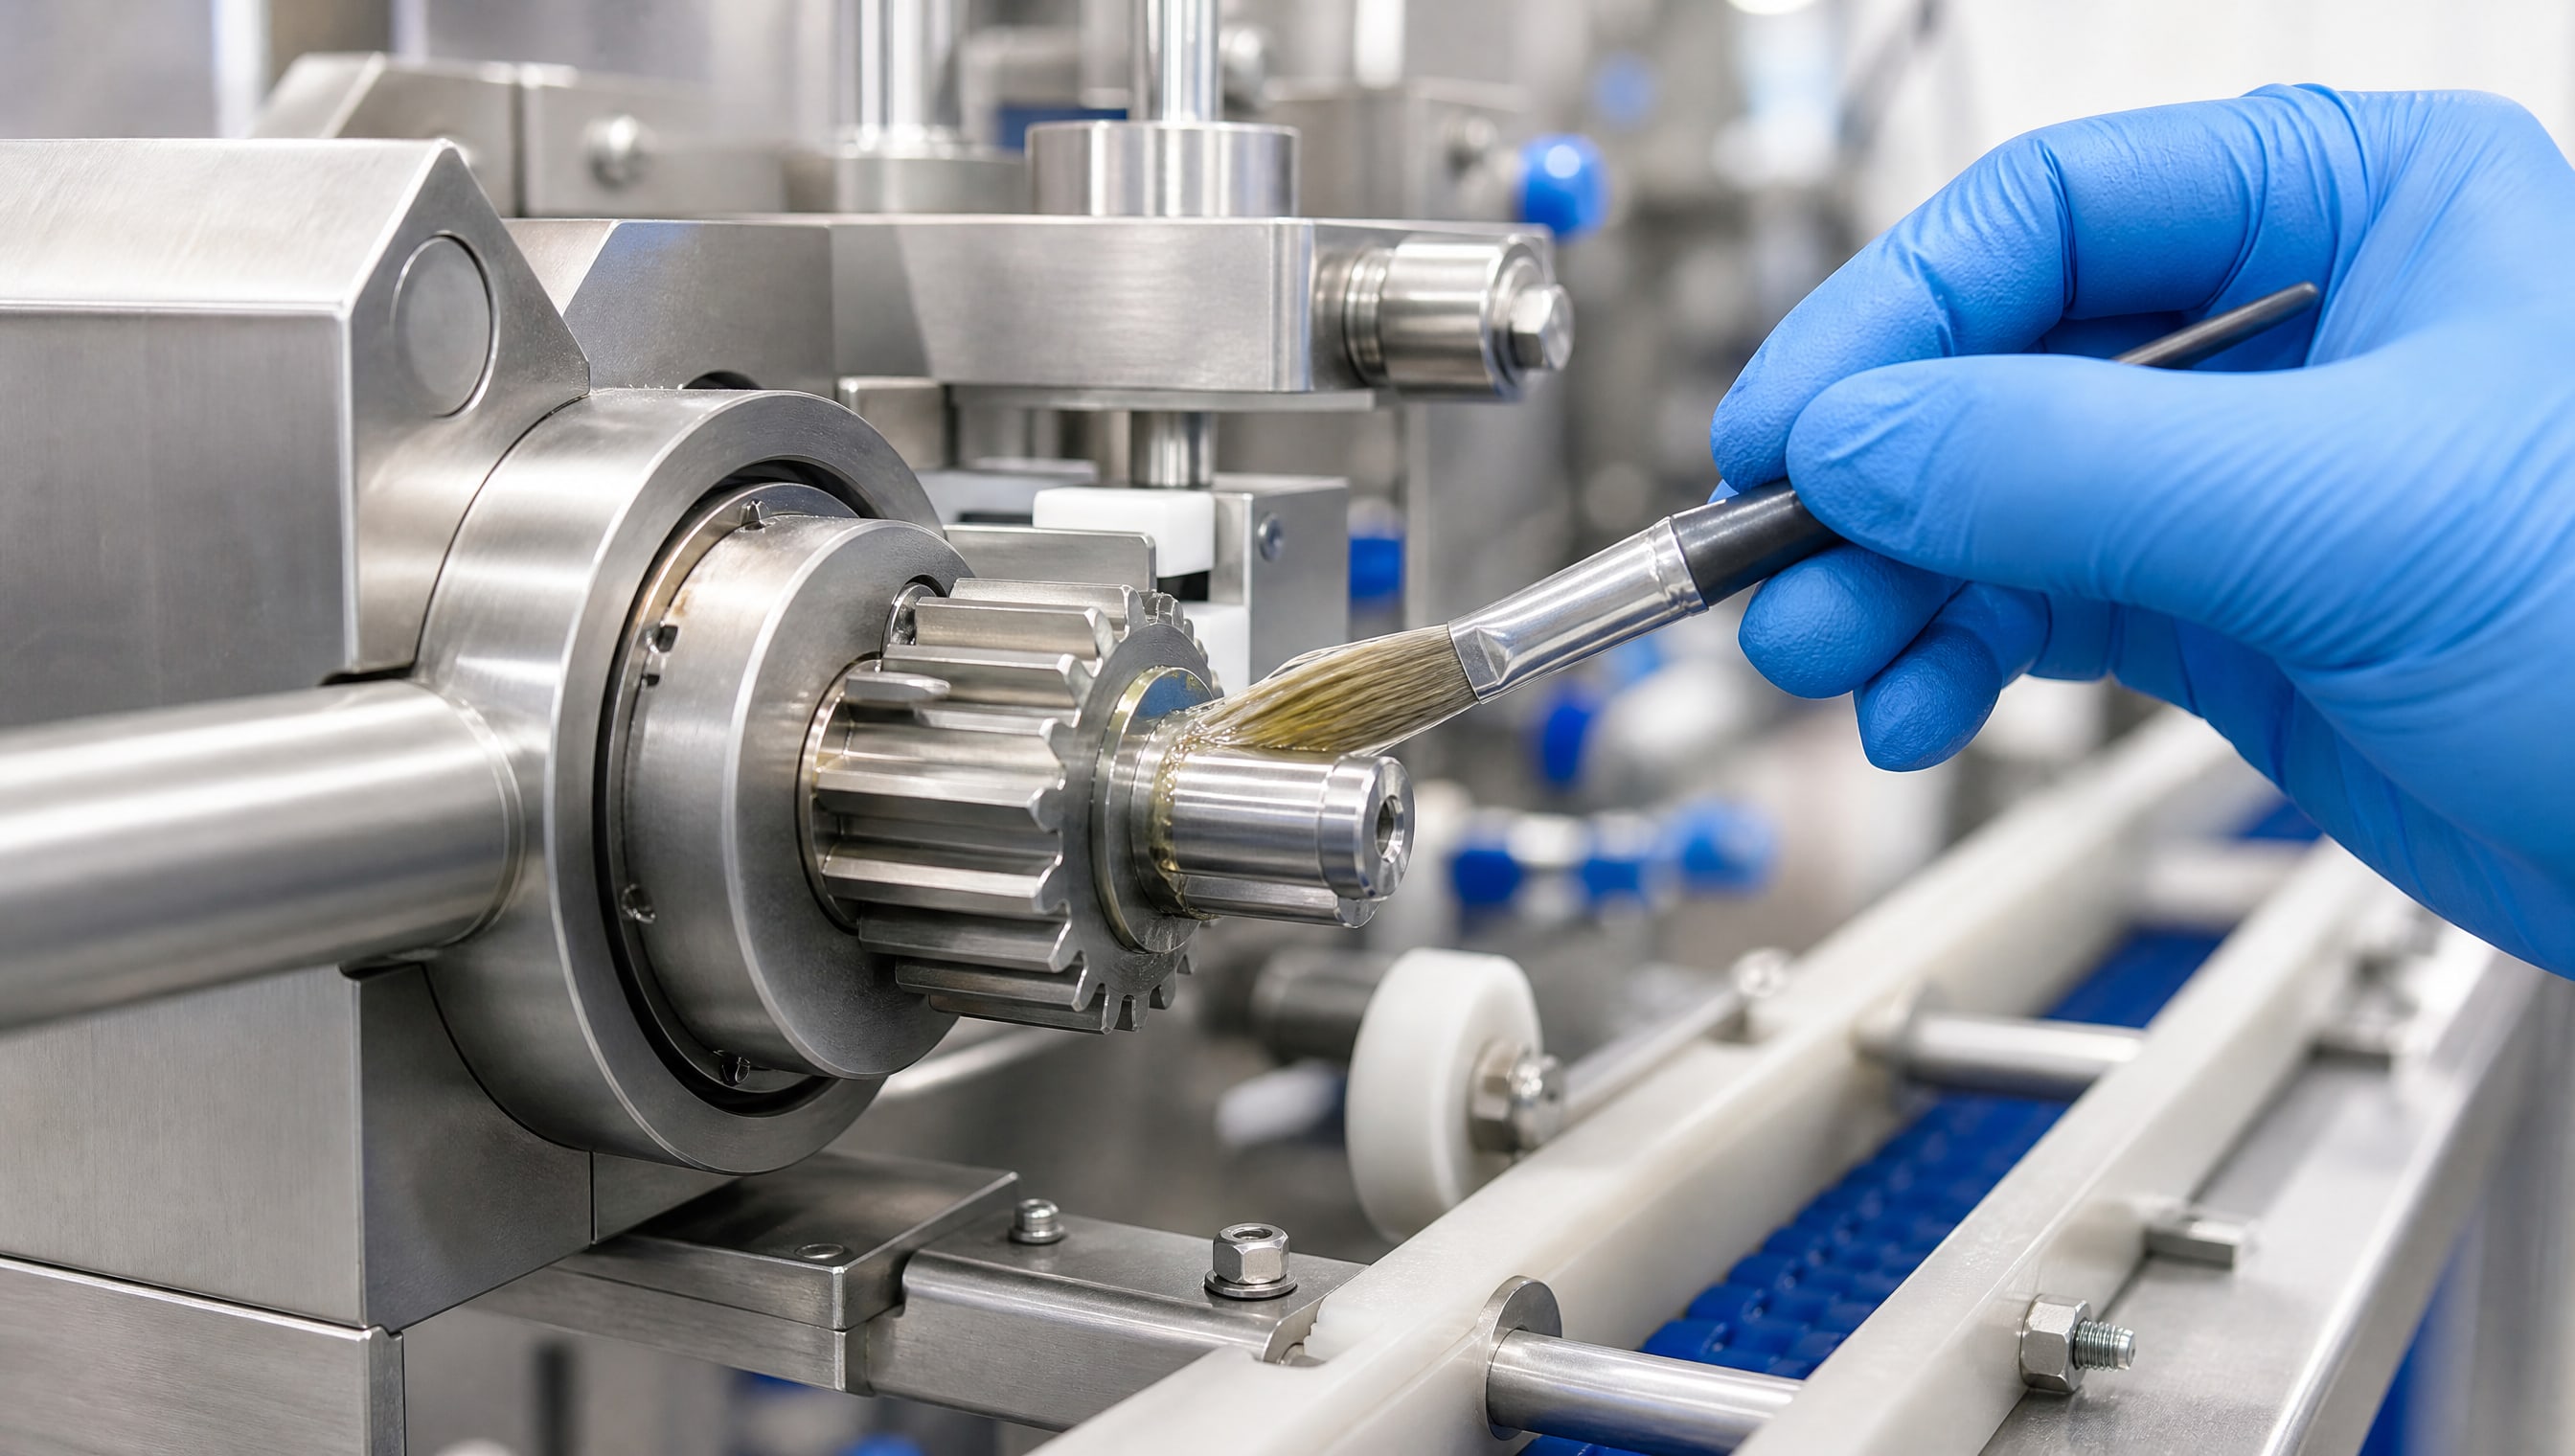
Основные категории - H1, H2 и 3H - отличаются по вероятности контакта с продуктом и составу.
NSF H1 - смазка разрешена там, где существует возможность случайного контакта с пищей. Ее состав регулируется федеральным стандартом США FDA 21 CFR 178.3750, который перечисляет допустимые базовые масла (парафиновые, синтетические углеводороды) и присадки. Важно: случайный контакт означает кратковременное попадание малого количества смазки в продукт при нарушении технологии или производственной аварии - это не допускается, но система должна минимизировать опасность. На практике для упаковочного оборудования H1 требуется в местах, где смазка расположена в одной плоскости с конвейером конфет, но отделена конструктивно (например, подшипник ниже уровня продукта, но над конвейером).
NSF H2 - смазка для узлов, где контакт с продуктом исключен. Это не "более строгая" категория, а просто применение в иных условиях: редукторы мотора в отдельном кожухе, петли шкафов управления, направляющие механизмов, не омываемые продуктом. H2-смазки часто дешевле H1 и могут быть менее стабильны к влаге, поскольку контакт с конфетами или моющими растворами не предполагается.
NSF 3H (или H3) - используется в некоторых стандартах для материалов, которые допускают полный контакт с пищевым продуктом. На практике в кондитерском производстве применяется редко: обычно такие материалы нужны для форм, разделительных агентов и технологических вспомогательных средств. Для упаковочного оборудования конфет основная работа идет на H1.
Проверять статус допуска нужно не по словам в описании товара, а по сертификату. NSF ведет открытую базу White Book (реестр), где указаны все сертифицированные продукты, номера регистрации и сроки действия. Перед закупкой запросите у поставщика сертификат NSF, номер регистрации и убедитесь, что продукт действительно есть в White Book.
Зоны применения смазок на упаковочном оборудовании для конфет
Упаковочное оборудование состоит из нескольких узлов, каждый из которых требует своего подхода к смазке.
Редукторы и зубчатые передачи
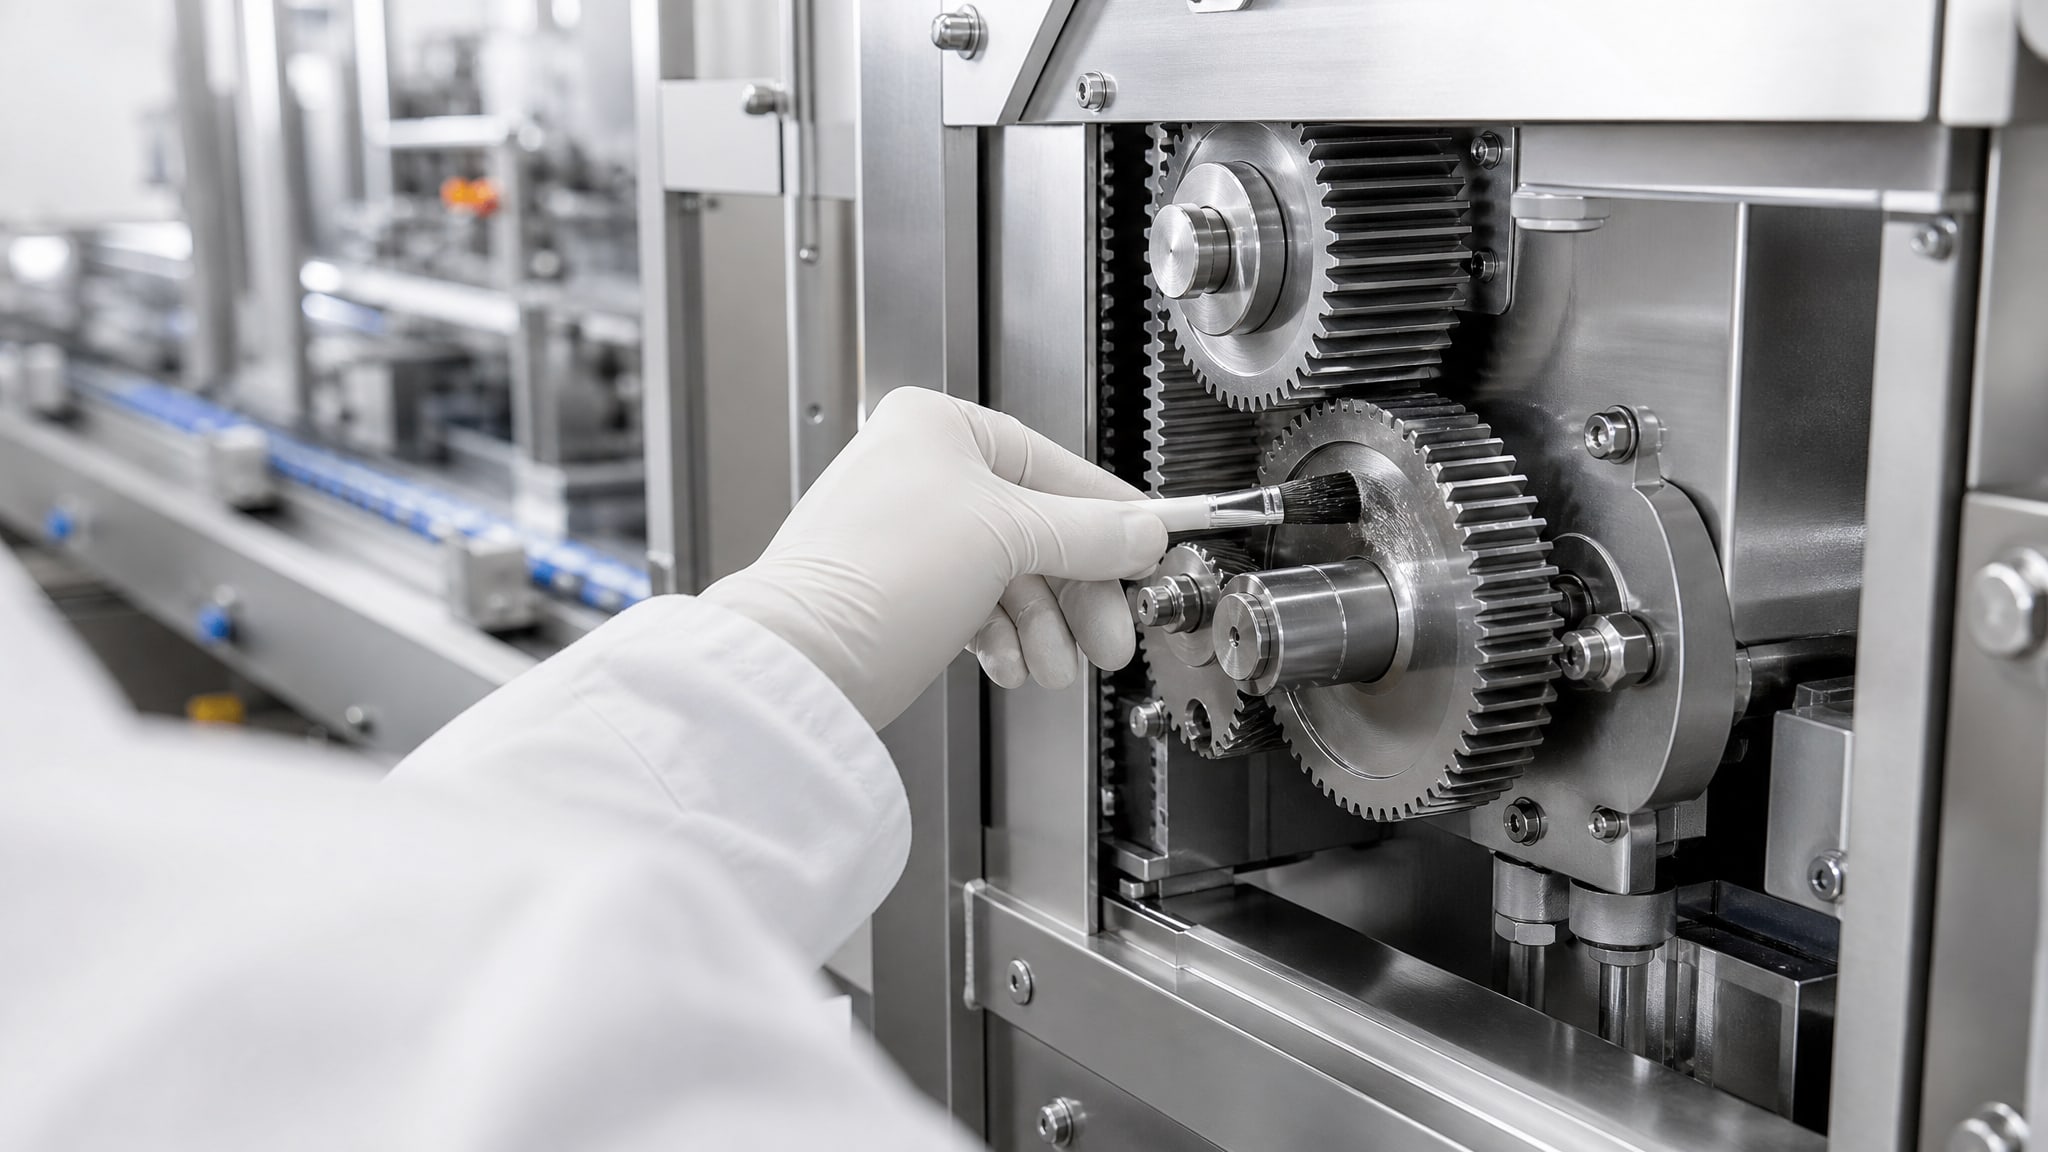
Редукторы - сердце привода упаковочной машины. Они работают при постоянной нагрузке, высокой скорости и нагреве до 80–120 °C. В этих узлах используют пищевые трансмиссионные масла: они обеспечивают защиту зубьев от износа, предотвращают пенообразование и сохраняют вязкость при тепле. Трансмиссионные масла для пищевого производства имеют класс вязкости ISO 46 или ISO 68, соответствуют NSF H1 и устойчивы к окислению. Масло заливают один раз при сборке или переливают при техническом обслуживании; его ресурс обычно составляет от 2000 до 5000 часов работы в зависимости от нагрузки.
Подшипники, направляющие и линейные скольжения
Подшипники в упаковочных машинах работают при разных скоростях: заполняющие устройства - медленно (десятки оборотов в минуту), приводные валы конвейера - быстро (сотни оборотов). Для первых нужна пластичная смазка консистенции NLGI 2 с хорошей адгезией (способность прилипать к поверхности и не вымываться); для вторых - NLGI 1 или даже спрей-масло с низкой вязкостью.
Направляющие лотков и роликов конвейера также смазывают пластичной смазкой или маслом: они испытывают трение скольжения, работают в диапазоне от +5 до +50 °C (в холодных цехах) или +15 до +60 °C (в теплых), нередко омываются паром или конденсатом. В этих местах критична водостойкость материала: обычная литиевая смазка быстро вымывается и начинает работать как абразив, разрушая направляющие. Для таких условий выбирают многоцелевые пищевые смазки с высокой водостойкостью, часто на основе синтетических углеводородов или сложных эфиров.
Ножи, режущие элементы и зоны прямого контакта с конфетой
Ножи и режущие элементы в некоторых упаковочных машинах смазывают белым пищевым маслом (парафиновым, без ароматических соединений). Масло наносят тонкой пленкой перед работой и вытирают салфеткой после нарезки, чтобы в конечный продукт не попало. Это маркерное применение: даже если в материал попадет капля такого масла, она безвредна, но ее быстро обнаружат при контроле качества. Для таких зон берут масла с самым высоким уровнем чистоты и без посторонних запахов.
Электроприводы, кулачки и механизмы вспомогательных устройств
Эти узлы редко соприкасаются с продуктом, но находятся в цехе с повышенной влажностью. Для них можно применять H2-смазки или индустриальные материалы, но на практике многие производители используют универсальные пищевые смазки NSF H1 - это упрощает учет и исключает риск ошибки при переподсмазке.
Технические требования к смазкам для упаковочного оборудования
При выборе масла или пластичной смазки для упаковочного оборудования нужно проверить несколько параметров.
Термостойкость и диапазон рабочих температур
Упаковочные машины работают в цехах с температурой воздуха от +5 до +35 °C, но сами узлы могут нагреваться сильнее. Редукторы развивают температуру 80–120 °C, подшипники при быстром вращении -60–90 °C. Смазка должна сохранять вязкость и не окисляться при максимальной температуре длительной работы.
Пищевые смазки обычно разработаны на термостойкость до 120–150 °C; температура вспышки (при которой материал начинает воспламеняться) обычно выше +200 °C. Убедитесь, что в TDS указана максимальная рабочая температура: если смазка рекомендуется до +100 °C, а ваш редуктор работает при +110 °C, материал будет быстро окисляться и загустеет.
Вязкость и класс NLGI
Вязкость масла обозначается классом ISO: например, ISO 46, ISO 68, ISO 100. Цифра показывает кинематическую вязкость при 40 °C в сантистоках (сСт). Для редукторов в упаковочном оборудовании типичны масла ISO 46–68; для подшипников при высокой скорости - ISO 32 или даже ISO 22.
Пластичная смазка характеризуется классом NLGI - это консистенция, обозначаемая числом от 000 до 6. NLGI 2 - стандартная мягкая смазка, похожая на арахисовое масло; при температуре +40 °C она хорошо прилипает к поверхности, но не вытекает. NLGI 1 - более жидкая, применяется для высокоскоростных подшипников и узлов с малыми зазорами. NLGI 0 или 00 - для форсированной смазки через трубки автоматических систем. На практике в упаковочных машинах применяют NLGI 2 для большинства узлов и NLGI 1 для конвейерных приводов.
Водостойкость и жесткость эмульгирования
В цехах, где работают упаковочные машины, часто используют пар для санитарной обработки, моющие и дезинфицирующие растворы, конденсат. Смазка, которая быстро эмульгирует (смешивается с водой и теряет вязкость), создает проблемы: узлы начинают скрипеть, трение растет, появляется коррозия.
При выборе смазки проверьте показатель жесткости эмульгирования: он показывает, сколько воды добавляется в смазку перед тем, как она начнет расслаиваться. Хорошие пищевые смазки имеют жесткость эмульгирования от 10 до 50 мл в зависимости от типа. Это означает, что смазка выдержит контакт с влагой, не потеряв защитные свойства.
Совместимость с материалами оборудования
Пищевая смазка взаимодействует с металлами (сталь, чугун, бронза), резиной (манжеты подшипников), пластиками (колпачки, направляющие). Некоторые смазки, особенно на базе синтетических углеводородов, могут вызвать набухание резины или размягчение пластика.
При заказе смазки запросите информацию о совместимости: производитель должен указать, какие типы резин (нитрил, фторокаучук, силикон) совместимы. Если оборудование старое и вы переходите с другой смазки, испытайте новый материал на небольшом участке, чтобы убедиться, что уплотнители не разбухли через неделю работы.
Анализ опасностей: как определить, какую смазку выбрать
Первый шаг - провести анализ опасностей для каждого узла смазки в системе упаковочного оборудования.
Карта узлов смазки
Составьте список всех точек смазки на машине: редуктор главного привода, редуктор конвейера, подшипники натяжения, подшипники валов, направляющие лотков, переходные узлы, электромоторы (если они требуют смазки). Отметьте на схеме расстояние каждого узла от зоны, где находятся конфеты, и вероятность прямого или косвенного контакта.
Оценка вероятности попадания в продукт
Для каждого узла определите:
Расстояние до конвейера. Подшипник редуктора привода конвейера находится в одном кожухе - высокий риск. Подшипник электромотора в соседнем кожухе, отделенный герметичной перегородкой - низкий риск.
Направление возможного загрязнения. Если узел расположен выше уровня конфет, риск выше: капля смазки может упасть. Если ниже и защищен экраном - риск ниже.
История аварий и сервиса. Протечки ли раньше масло из редуктора? Требуется ли частая переподсмазка? Какова вероятность нарушения целостности уплотнений?
Выбор допуска в зависимости от оценки
На основе анализа отнесите каждый узел к категории:
Высокий риск (H1): редуктор главного привода конвейера, подшипники натяжных роликов, направляющие лотков под зоной укладки конфет. Используйте NSF H1.
Средний риск (H1 или H2): подшипники заполняющего устройства, редукторы вспомогательных механизмов, если они защищены, но ненадежно. Рекомендуется H1 для уверенности; если конструкция гарантирует изоляцию - допустима H2.
Низкий риск (H2 или индустриальная): редуктор электромотора в герметичном кожухе, направляющие кнопок управления, петли дверей. Допустима обычная индустриальная смазка; многие производители для упрощения берут H1 везде.
Документируйте выводы: это будет частью вашей HACCP-документации.
Проверка документов и сертификатов при закупке
Когда вы выбрали тип смазки (маслом или пластичной), определили допуск и найденного поставщика, остается проверить документы.
Сертификат NSF и регистрация в White Book
Запросите у поставщика сертификат NSF для каждого продукта. В сертификате должны быть указаны:
Наименование продукта точно так, как оно зарегистрировано в NSF.
Номер регистрации NSF (например, NSF #12345).
Категория допуска: H1, H2 или 3H.
Срок действия сертификата.
Проверьте регистрацию в открытой базе NSF White Book (доступна на сайте nsf.org): введите название продукта или номер регистрации. Если продукта там нет или срок истек - это красный флаг. Поставщик может ошибиться в названии; например, смазка может называться одинаково, но партии разных заводов иметь разные допуски. Уточняйте.
Технический лист данных (TDS)
TDS содержит физико-химические характеристики:
Классы вязкости (ISO для масел, NLGI для пластичных).
Температурный диапазон (минимальная и максимальная рабочая температура).
Температура вспышки и застывания.
Жесткость эмульгирования (для оценки водостойкости).
Совместимость с материалами.
Результаты тестов на окисление (обычно по ASTM D2272 или аналогичным).
Убедитесь, что TDS соответствует вашим условиям работы. Если машина работает при +130 °C, а смазка рекомендуется до +120 °C, это несоответствие. Свяжитесь с поставщиком и попросите пояснение или подберите другой материал.
Сертификат соответствия (CoA)
CoA подтверждает, что конкретная партия смазки соответствует техническому лицу (TDS) и допусковым требованиям. На нем указаны номер партии, дата выпуска и результаты анализа по ключевым параметрам. Храните CoA вместе с документацией HACCP: это доказательство того, что вы использовали правильный материал.
Когда использовать H1-смазку: практические примеры
Для конкретизации - когда именно в упаковочном оборудовании нужна смазка с допуском NSF H1.
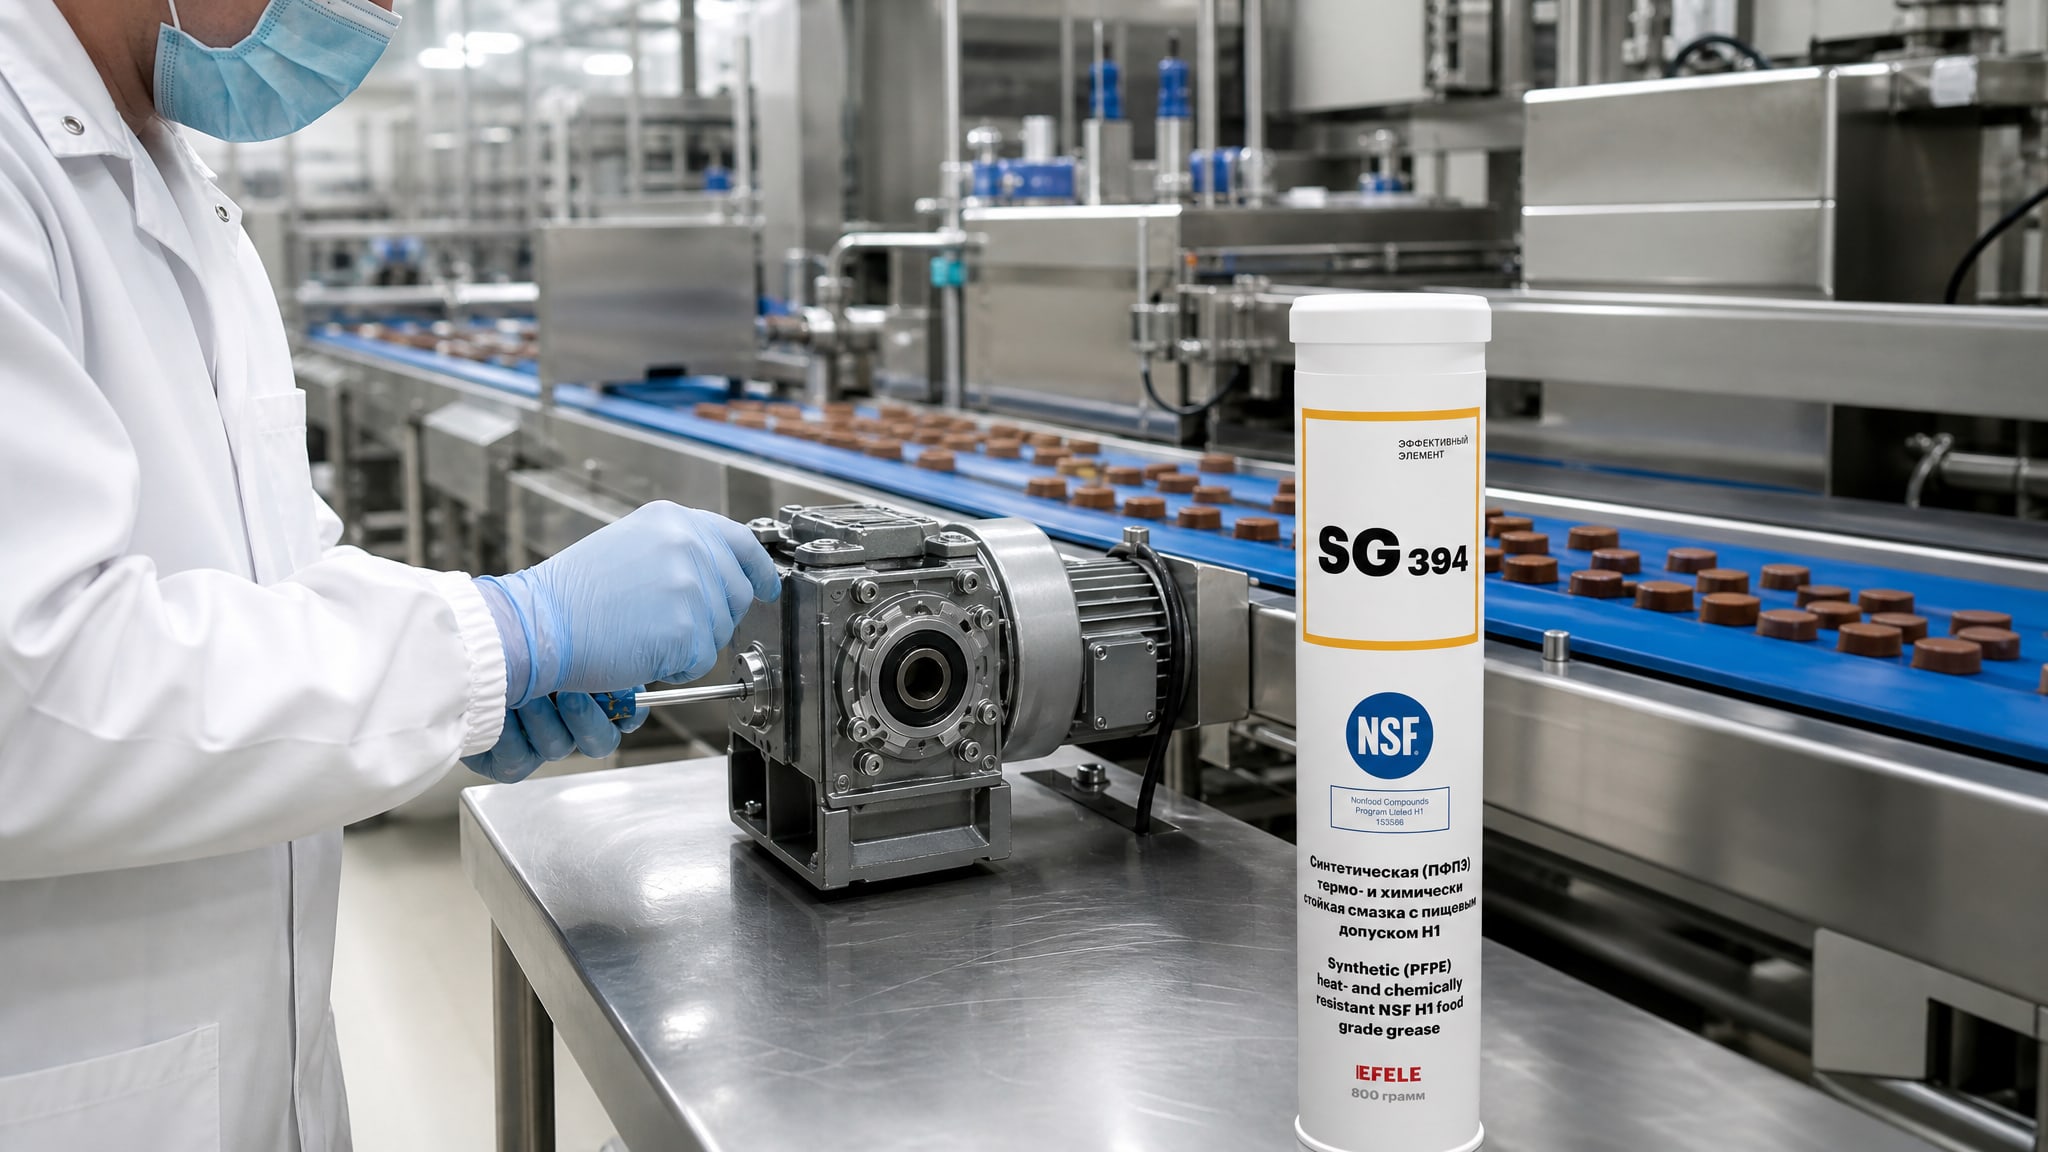
Редукторы на конвейерной линии
Главный редуктор, который приводит в движение конвейер под конфетами - это критическая точка. Если из корпуса редуктора протекает масло, оно может упасть прямо на продукт. Для таких редукторов используйте исключительно пищевое трансмиссионное масло с NSF H1. Масло должно быть термостойким (до 120 °C, так как редуктор при полной нагрузке нагревается), окислительно-стабильным и иметь хорошую разделительную способность.
Для узлов, работающих при повышенных температурах и требующих длительной стабильности, целесообразно применять термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1, которая обеспечивает надежную защиту подшипников и направляющих даже при фрикционном выделении тепла в зонах высокой скорости.
Подшипники натяжных роликов
Натяжные ролики поддерживают конвейер и работают при умеренной скорости. Их подшипники находятся на уровне конвейера или выше, поэтому капля смазки легко может упасть на конфеты. Используйте пластичную смазку NLGI 2 с допуском NSF H1. Такая смазка липкая (хорошая адгезия), долго держится на подшипнике и не вымывается при первом же попадании конденсата.
Направляющие и скольжения лотков
Лотки для конфет перемещаются по направляющим; иногда эти направляющие находятся в зоне, где возможно попадание конфеты. Направляющие смазывают маслом или мягкой смазкой, чтобы лоток легко скользил. Масло наносят спреем или тонким слоем; если оно попадет на конфету, это не допустимо.
В узлах, подверженных воздействию влаги и пара, таких как конвейеры и линии розлива, целесообразно применять водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, обеспечивающую длительную защиту от коррозии и вымывания.
Ножи и режущие элементы
Если в машине есть ножи, которые режут конфеты, их смазывают белым пищевым маслом прямо перед работой. Масло наносят, ножи делают несколько движений, а затем излишки масла вытирают. Это рабочая процедура, документированная в HACCP: попадание капли масла в конечный продукт маловероятно благодаря тонкому слою и вытиранию. Масло должно быть безвкусным, без запаха, максимально чистым - для этого берут белые парафиновые масла высокой степени очистки с NSF H1.
Часто задаваемые вопросы
Чем отличается смазка NSF H1 от обычной промышленной смазки?
NSF H1 - это смазка, состав которой ограничен разрешенным списком базовых масел и присадок (FDA 21 CFR 178.3750). Она не содержит токсичных компонентов, устойчива к окислению, не дает постороннего запаха и вкуса. Обычная промышленная смазка может содержать компоненты, которые вредны при попадании в пищу, поэтому для упаковочного оборудования конфет ее применять нельзя. Проверка статуса H1 - через сертификат NSF и базу White Book, а не по описанию товара.
Можно ли смешивать разные смазки в одном оборудовании?
Нежелательно. Разные базовые масла (минеральные, синтетические) и присадки могут плохо взаимодействовать, что приводит к расслаиванию и потере защитных свойств. На практике если вы переходите с одной смазки на другую, сначала полностью удаляйте старый материал (промывка, замена уплотнений), а затем заливаете новый. Для упаковочного оборудования это особенно важно, так как остатки старой смазки могут загрязнить новую.
Как часто нужно менять масло в редукторе упаковочной машины?
Интервал замены зависит от часов работы и температуры. На практике для редукторов пищевого оборудования смену масла проводят каждые 2000–5000 часов работы или один раз в год, в зависимости от того, что наступит раньше. Точный интервал указывает производитель оборудования и поставщик смазки в TDS. Если масло потемнело, пахнет горелым или содержит видимые загрязнения - замените его досрочно.
Какой класс NLGI выбрать для подшипников упаковочной машины?
Для большинства подшипников в упаковочном оборудовании используйте NLGI 2. Если подшипник работает при очень высокой скорости (более 3000 об/мин) или есть малые зазоры, можно перейти на NLGI 1. Узнайте у производителя оборудования или в TDS подшипника рекомендуемый класс: это выбор между устойчивостью к вымыванию (лучше для NLGI 2) и легкостью подачи (лучше для NLGI 1).
Нужна ли смазка H1 для редуктора, если он полностью герметичен?
Нет, но на практике многие производители используют H1 везде из соображений безопасности и упрощения закупки. Если редуктор герметичен и никогда не ремонтируется на месте (только замена целиком), допустима обычная индустриальная смазка (H2). Однако убедитесь, что герметичность действительно надежна: протечка в прошлом, постоянное выделение масла вокруг люка - это признак того, что H1 необходима. Документируйте свой выбор в HACCP.
Заключение
Выбор масла для упаковочных машин конфет - это не просто подбор характеристик вязкости и температуры. Это часть системы ХАССП, направленной на минимизацию рисков попадания посторонних веществ в готовый продукт. Первый шаг - анализ опасностей: определение, какие узлы требуют смазки с пищевым допуском NSF H1, а какие могут обойтись обычной смазкой. Второй шаг - проверка документов: сертификата NSF, регистрации в базе White Book, технического листа данных и соответствия TDS вашим условиям работы.
Рекомендуемый маршрут закупки: составьте карту узлов смазки, проведите анализ опасностей для каждого узла, выберите типы смазок (масло, пластичная) и допуски, затем запросите у поставщика документы и убедитесь, что они подлинные. Документируйте все в вашу систему HACCP и пересматривайте ее ежегодно при смене поставщика или оборудования.