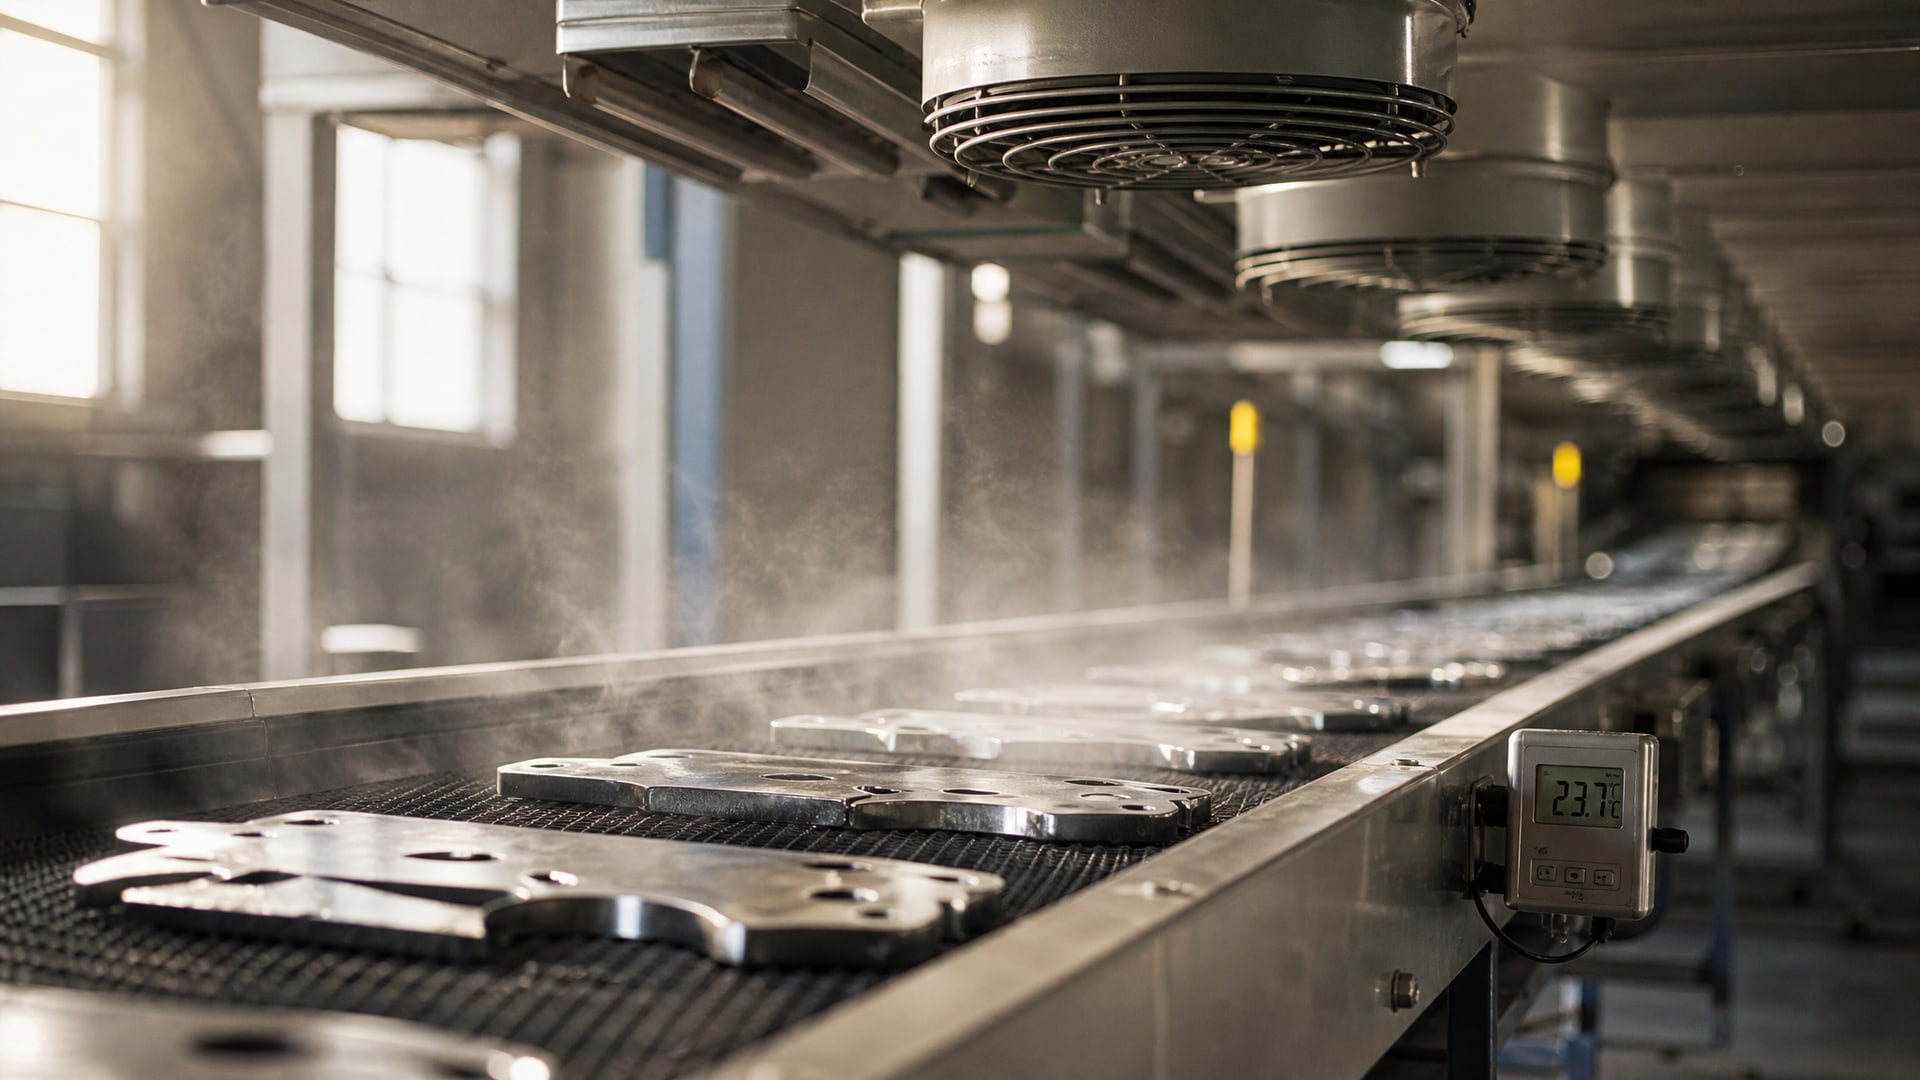
Антифрикционные покрытия служат основным инструментом снижения трения и износа на сопрягаемых поверхностях. Однако качество готового покрытия зависит не только от химического состава наносимого материала, но и от полноты удаления летучих растворителей во время высыхания. Остаточные растворители в пленке приводят к деградации адгезии, появлению липкости, снижению механических свойств и непредсказуемому поведению покрытия в условиях нагрева или контакта с маслами. Методика испытаний покрытий на испарение растворителей решает эту проблему: она позволяет объективно проверить, полностью ли удалены летучие компоненты и соответствует ли готовое покрытие нормативным требованиям. Статья предназначена для технических специалистов, инженеров и закупщиков, которые отвечают за входной контроль качества покрытий или разработку местных методик испытаний для собственного производства.
Мы разберемся, как устроен процесс испарения в два этапа, какие стандарты и практические приемы применяют в лабораториях и цехах, как правильно подготовить образцы и интерпретировать результаты. Вы узнаете о критериях достижения постоянной массы, о влиянии температуры и влажности окружающей среды, и о том, чем испытание на испарение отличается от испытания на стойкость покрытия к жидким средам.
Двухстадийный процесс испарения в антифрикционных покрытиях
Испарение летучих растворителей из нанесенного покрытия протекает не мгновенно и не равномерно.
На первой стадии, которая длится примерно первые 15–20 минут сушки, происходит интенсивное улетучивание наиболее летучих компонентов из жидкой пленки. В этот период процесс ограничен внешними условиями: скоростью циркуляции воздуха, температурой и испаряемостью самого растворителя. Поверхность покрытия может казаться сухой уже через несколько минут.
На второй стадии, когда полимерная матрица начинает твердеть, оставшиеся более высококипящие компоненты должны диффундировать сквозь затвердевающую пленку к ее поверхности, чтобы испариться. Эта диффузия замедляется экспоненциально, и время полного удаления растворителей может составить часы или даже сутки в зависимости от толщины пленки, типа полимера и вязкости растворителя. Именно по этой причине внешний вид поверхности - сухость на ощупь или отсутствие липкости - не гарантирует полного удаления летучих компонентов. Закупщики часто предполагают, что если покрытие не липнет и имеет матовый вид, то оно готово. На деле остаток растворителя может еще сохраняться внутри пленки и проявить себя при нагреве, в условиях влажности или при контакте с маслами.
Дополнительная сложность появляется при нанесении многослойных покрытий, когда каждый новый слой добавляет свежий растворитель поверх предыдущего, который еще не до конца испарился. Именно поэтому в методиках предусматривают выдержку между слоями - обычно 15 минут - и финальную выдержку не менее 120 минут при (20 ± 2) °C перед проведением измерений.
Методика подготовки образцов и нанесения покрытия
Начальный этап испытания - подготовка подложки - не менее важен, чем сама сушка.
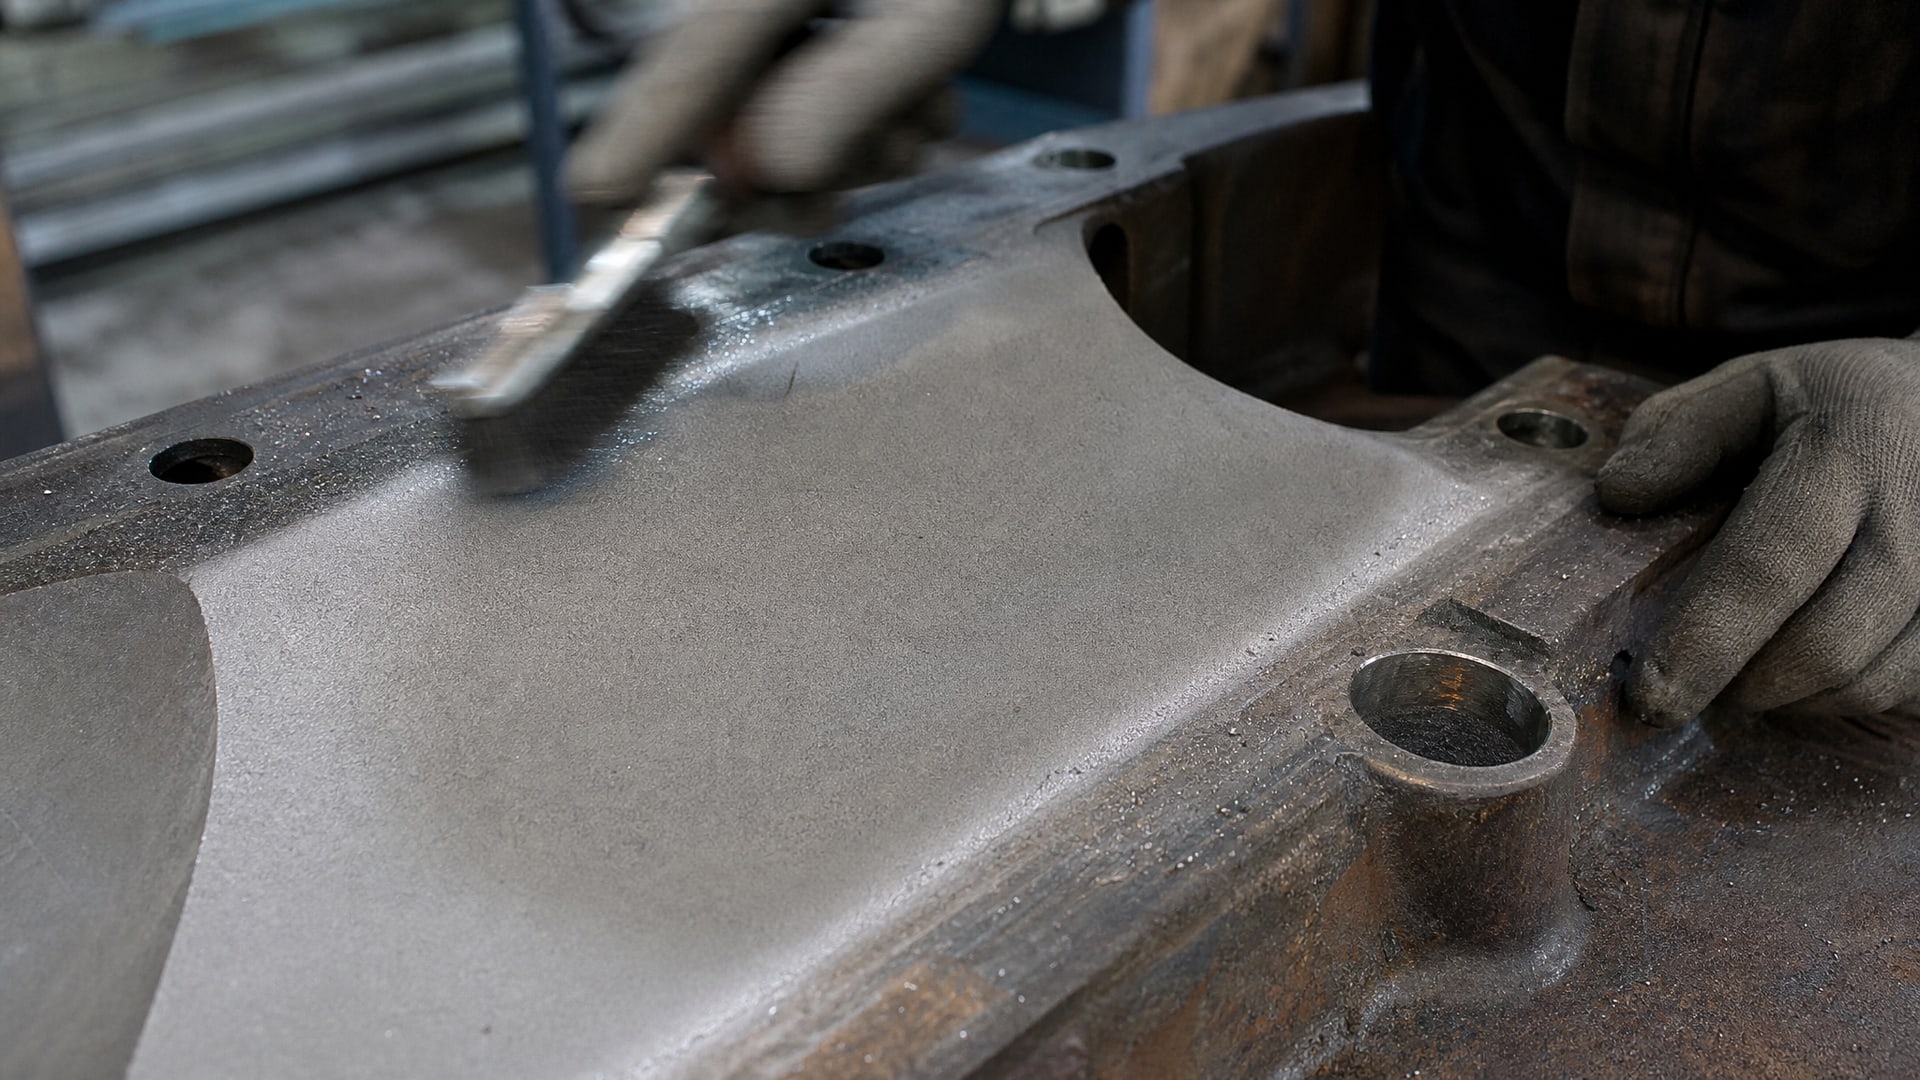
Стальная основа должна быть очищена от окалины, ржавчины и любых загрязнений механическим способом, затем обезжирена растворителем и высушена. Часто используют пескоструйную обработку, которая доводит поверхность до шероховатости Sa 2,5–3 по шкале подготовки поверхности. Эта шероховатость обеспечивает хорошее механическое сцепление покрытия с подложкой, что важно для корректной оценки адгезионных свойств и исключает ошибки, связанные с отслаиванием покрытия во время испытаний.
После подготовки поверхность должна быть защищена от влаги и повторного загрязнения до момента нанесения покрытия. В лаборатории образцы хранят в сухом месте, а перед нанесением еще раз проверяют отсутствие пыли.
Нанесение покрытия выполняют в три слоя по 4–5 мкм каждый. Между слоями соблюдают выдержку 15 минут, что позволяет предыдущему слою немного затвердеть и испарить часть растворителя, избежав излишней размягчения подложки и деформации. После нанесения последнего слоя образец остается нетронутым на не менее 120 минут при температуре (20 ± 2) °C перед началом испытаний. В этот период покрытие активно испаряет растворитель из верхних и средних слоев, однако полное удаление летучих компонентов произойдет позже, в ходе контролируемого испытания при повышенной температуре.
Все эти параметры - шероховатость, толщина слоев, время выдержки - должны быть зафиксированы в протоколе испытания, так как их вариации напрямую влияют на результаты и воспроизводимость.
Определение массовой доли нелетучих веществ и достижение постоянной массы
Основной критерий полноты удаления летучих компонентов - это постоянная масса образца.
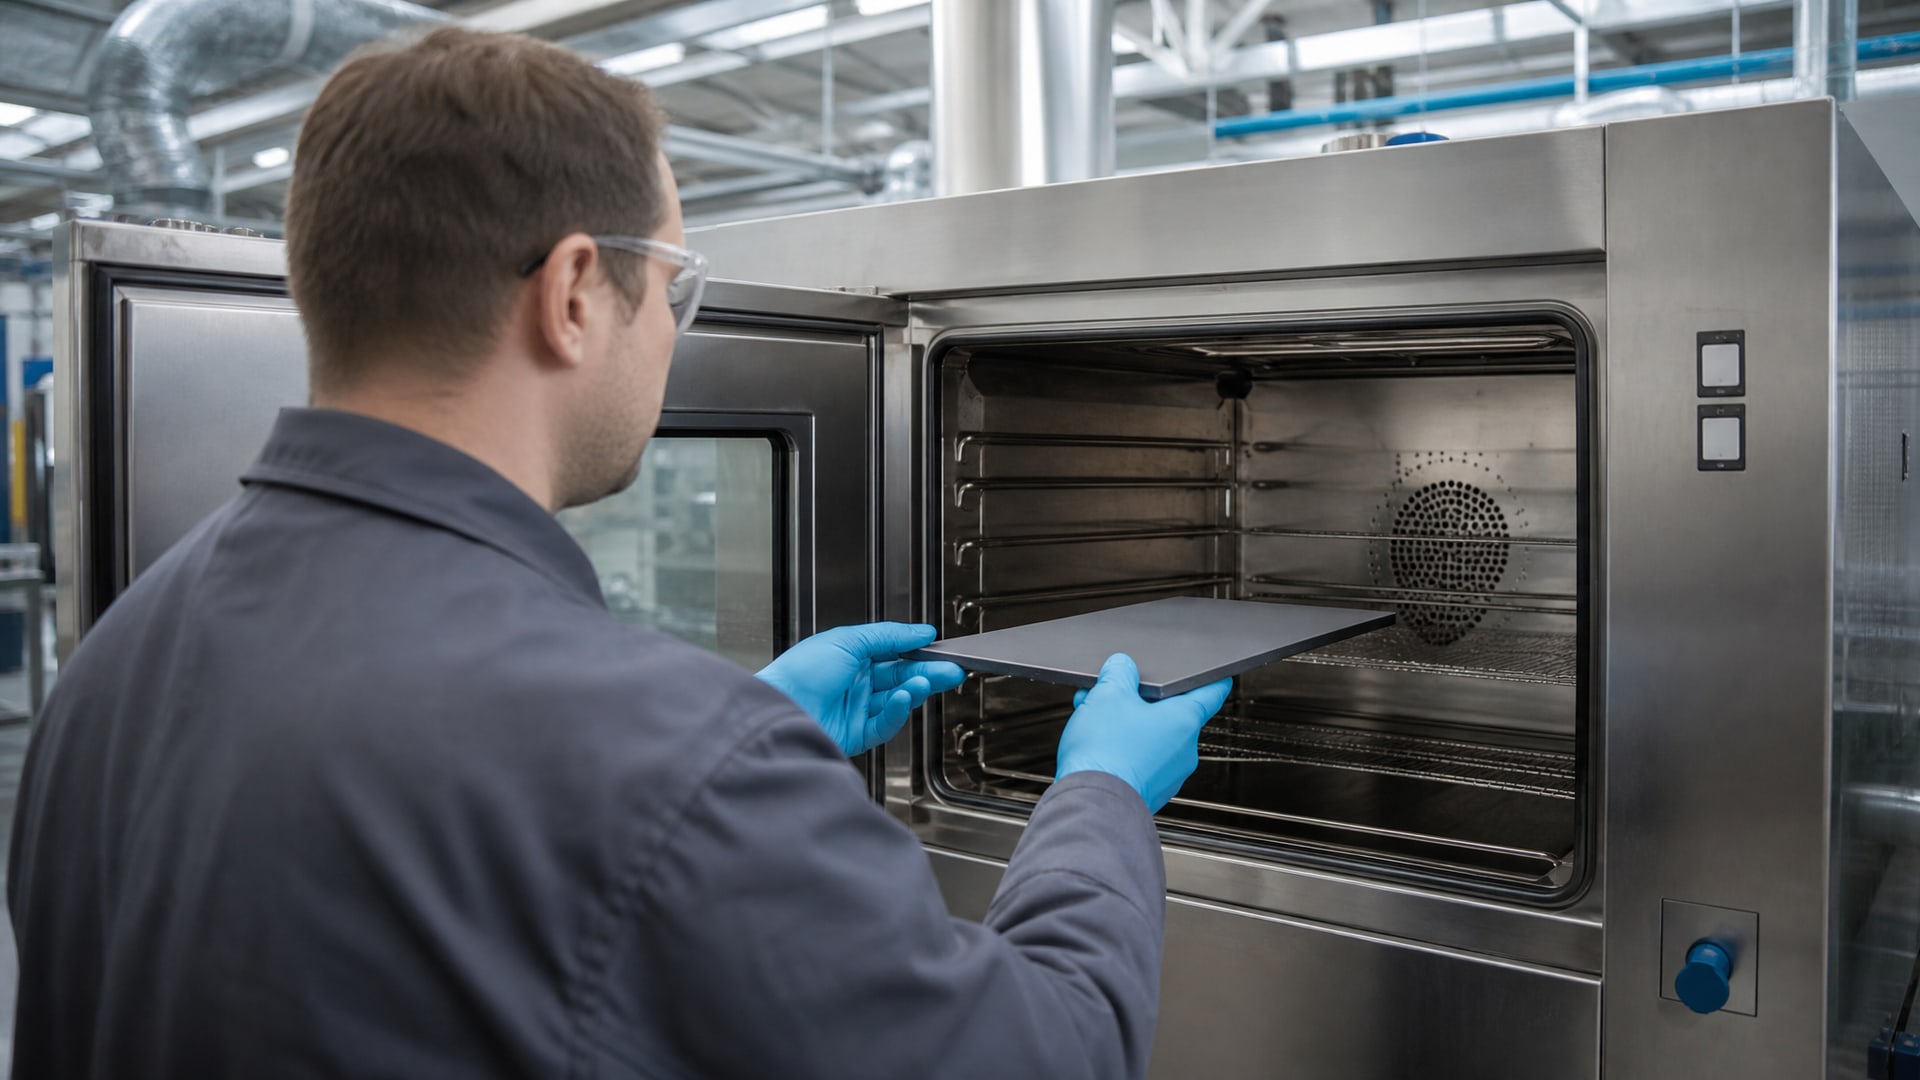
Процедура выглядит так: подготовленный образец с нанесенным покрытием помещают в сушильный шкаф с температурой 105–110 °C на фиксированный период времени, например 30 минут, затем извлекают, охлаждают в эксикаторе и взвешивают на аналитических весах. Затем образец возвращают в шкаф, повторяют цикл сушки–охлаждения–взвешивания. Процесс повторяют до тех пор, пока разница масс между двумя последовательными взвешиваниями не станет менее 0,5 мг. Это означает, что летучие компоненты выходят из пленки уже не интенсивно, и можно считать массу стабилизированной.
Здесь важны несколько деталей. Во-первых, охлаждение в эксикаторе критично: горячий образец впитает влагу из воздуха при транспортировке к весам, и результат исказится. Во-вторых, взвешивание должно проводиться на одних и тех же весах с одной и той же точностью, иначе флуктуации результатов можно спутать с действительным испарением. В-третьих, начальную массу образца с подложкой и покрытием фиксируют перед первым циклом сушки - это масса «влажного» образца с остатком растворителя. После достижения постоянной массы вычисляют массовую долю нелетучих веществ по формуле:
Массовая доля нелетучих веществ (%) = (масса после сушки / исходная масса покрытия) × 100
Результат показывает, какой процент от нанесенного материала остался в виде твердой пленки, а какой испарился. Для качественного антифрикционного покрытия обычно требуется, чтобы массовая доля нелетучих веществ была не ниже определенного уровня, установленного в техническом условии или ГОСТ на конкретный материал.
Влияние условий окружающей среды на результаты испытаний
Воспроизводимость результатов испытаний на испарение растворителей критически зависит от стабильности температуры и влажности.
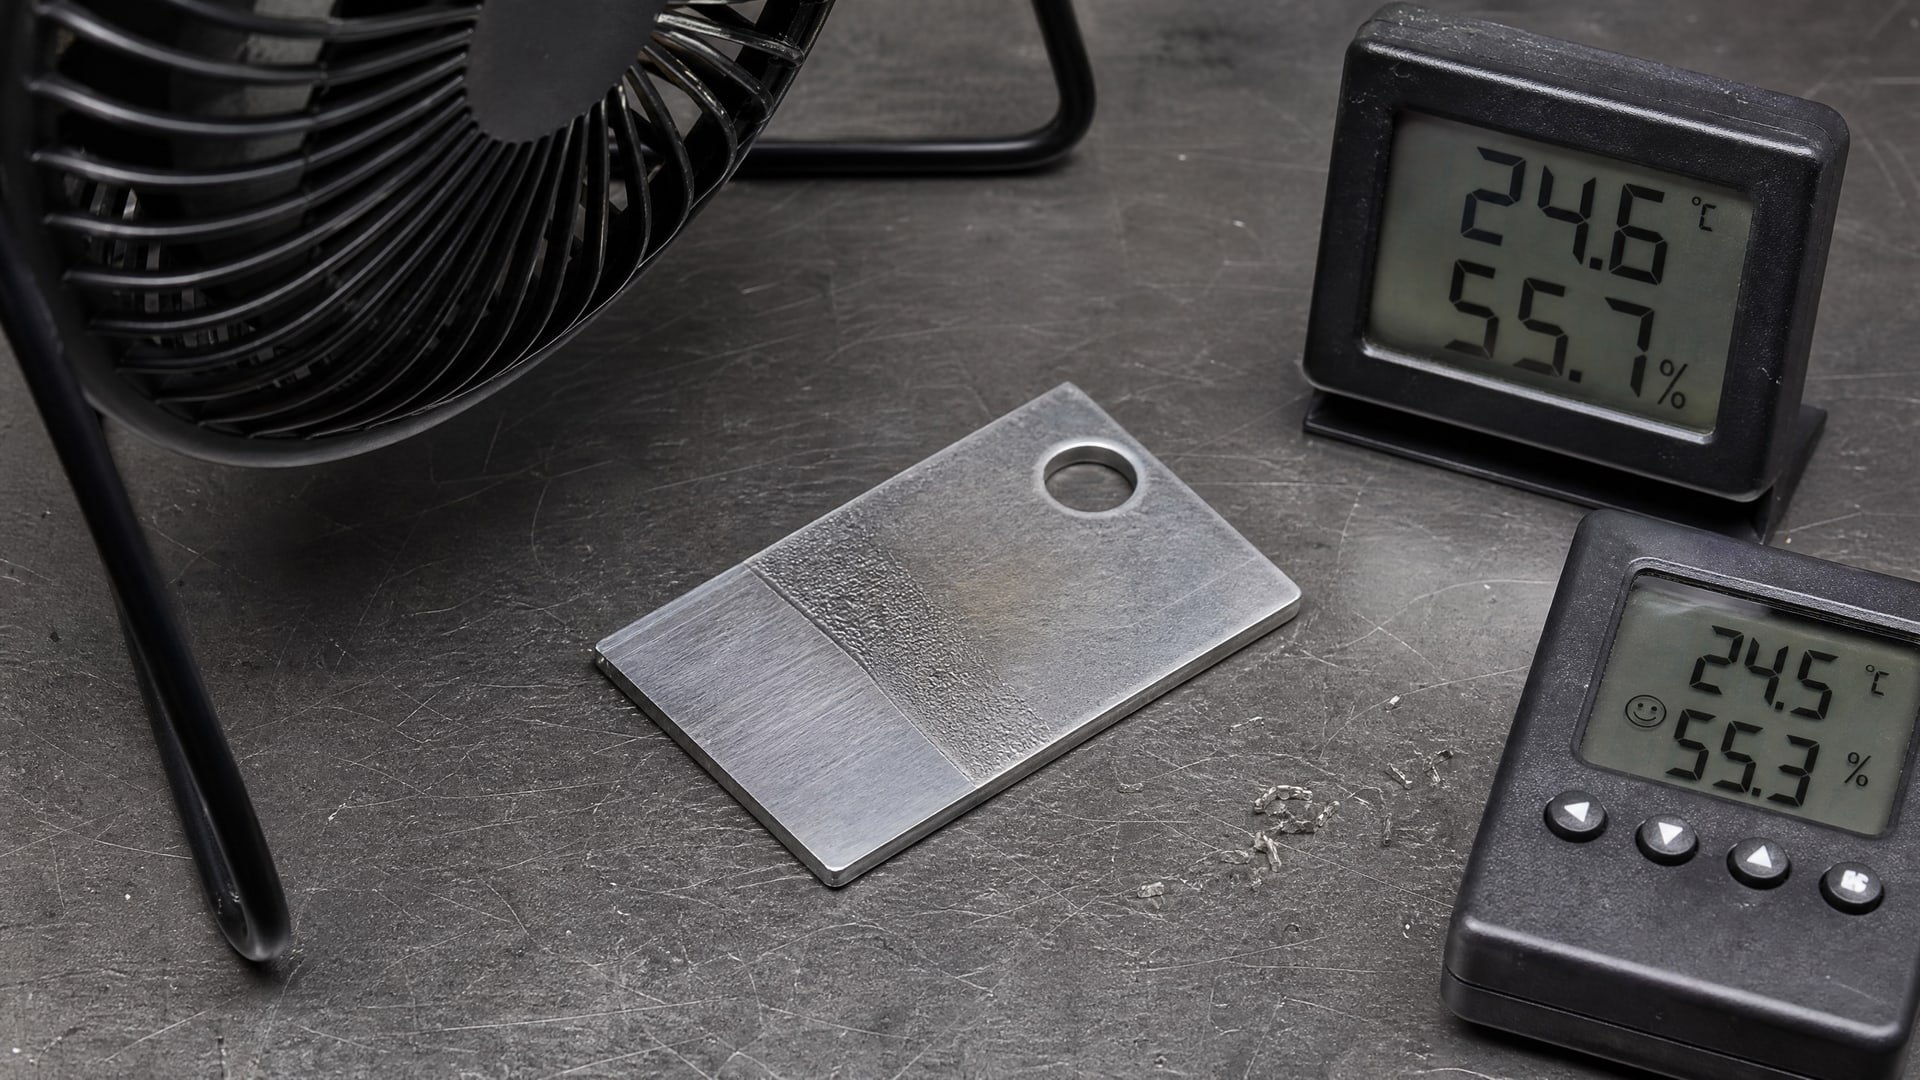
В лаборатории или климатической камере должны поддерживаться условия температуры (23 ± 2) °C и относительной влажности (50 ± 5) %. Отклонение от этих параметров приводит к непредсказуемым изменениям скорости испарения.
Если температура ниже 20 °C, испарение замедляется, и время, необходимое для достижения постоянной массы, увеличивается. Если температура выше 25 °C, испарение ускоряется, но одновременно возрастает риск неполного удаления высококипящих компонентов - они могут быть вытеснены из пленки в виде паров, а затем конденсироваться при охлаждении образца перед взвешиванием. Влажность влияет иначе: при низкой влажности (ниже 45 %) водяной пар быстро вытягивает растворитель из пленки, а при высокой влажности (выше 55 %) влага может кондензироваться на холодной поверхности образца и исказить результат взвешивания.
Именно поэтому качественные лаборатории используют климатические камеры с автоматическим контролем, а протоколы испытаний всегда содержат фактические значения температуры и влажности во время проведения работ. Если условия окружающей среды выходили за пределы допуска, результаты испытания считают недействительными и повторяют его.
Различие между испытанием на испарение и испытанием на стойкость к растворителю
Здесь часто возникает путаница даже среди опытных специалистов.
Испытание на испарение растворителей (определение сухого остатка) - это оценка того, полностью ли удалены летучие компоненты из нанесенного жидкого материала. Задача: проверить качество самого процесса сушки и соответствие покрытия нормативам по содержанию нелетучих веществ. Результат: массовая доля нелетучих веществ в процентах.
Испытание на стойкость уже сформированного покрытия к растворителю - это совсем другое. Здесь проверяют, как уже затвердевшее и полностью высохшее покрытие ведет себя при контакте с каким-либо растворителем - например, с бензином, дихлорметаном или минеральным маслом. Методика здесь описана в стандартах ASTM D5402 (метод протирания растворителем) и ГОСТ 9.302-88 (стойкость к статическому воздействию жидкостей). Эта проверка показывает не наличие остатков, а то, насколько стойко сформированное покрытие сопротивляется деградации под влиянием внешнего растворителя - не растворяется ли оно, не набухает ли, не меняет ли цвет.
Для антифрикционных покрытий обе проверки имеют смысл. Первую (на испарение) выполняют при входном контроле поступающего материала и при аттестации новой партии. Вторую (на стойкость к растворителю) проводят в рамках оценки эксплуатационных свойств, когда нужно убедиться, что покрытие не деградирует при контакте с маслами или чистящими средствами, которые могут быть использованы при обслуживании узла.
В методе протирания растворителем по ASTM D5402 выбирают участок поверхности длиной не менее 150 мм, размечают тестовую зону размером 150 × 25 мм, затем смачивают ватный тампон в растворителе и протирают зону в установленном количестве движений - например, 100 двусторонних движений. После этого визуально оценивают, остались ли следы стирания, потускнения, изменения цвета или деламинации покрытия.
ГОСТ 9.302-88 предусматривает три метода испытаний на стойкость к статическому воздействию жидкостей: метод погружения (образец полностью погружают в жидкость на установленный срок), контактный метод (жидкость остается на поверхности, например, под стеклом) и капельный метод (капля жидкости помещается на поверхность и контролируется). Защитные свойства считают удовлетворительными, если в течение установленного времени не происходит изменения цвета капли или участка под стеклом и не появляются точки коррозии основного металла. Выбор метода должен быть закреплен в техническом условии или ГОСТ на конкретное покрытие и зависит от предполагаемых условий эксплуатации.
Совет инженера: особенности испытаний многокомпонентных композиций
При проведении испытаний антифрикционных покрытий на испарение летучих растворителей следует учитывать особенности многокомпонентных систем.
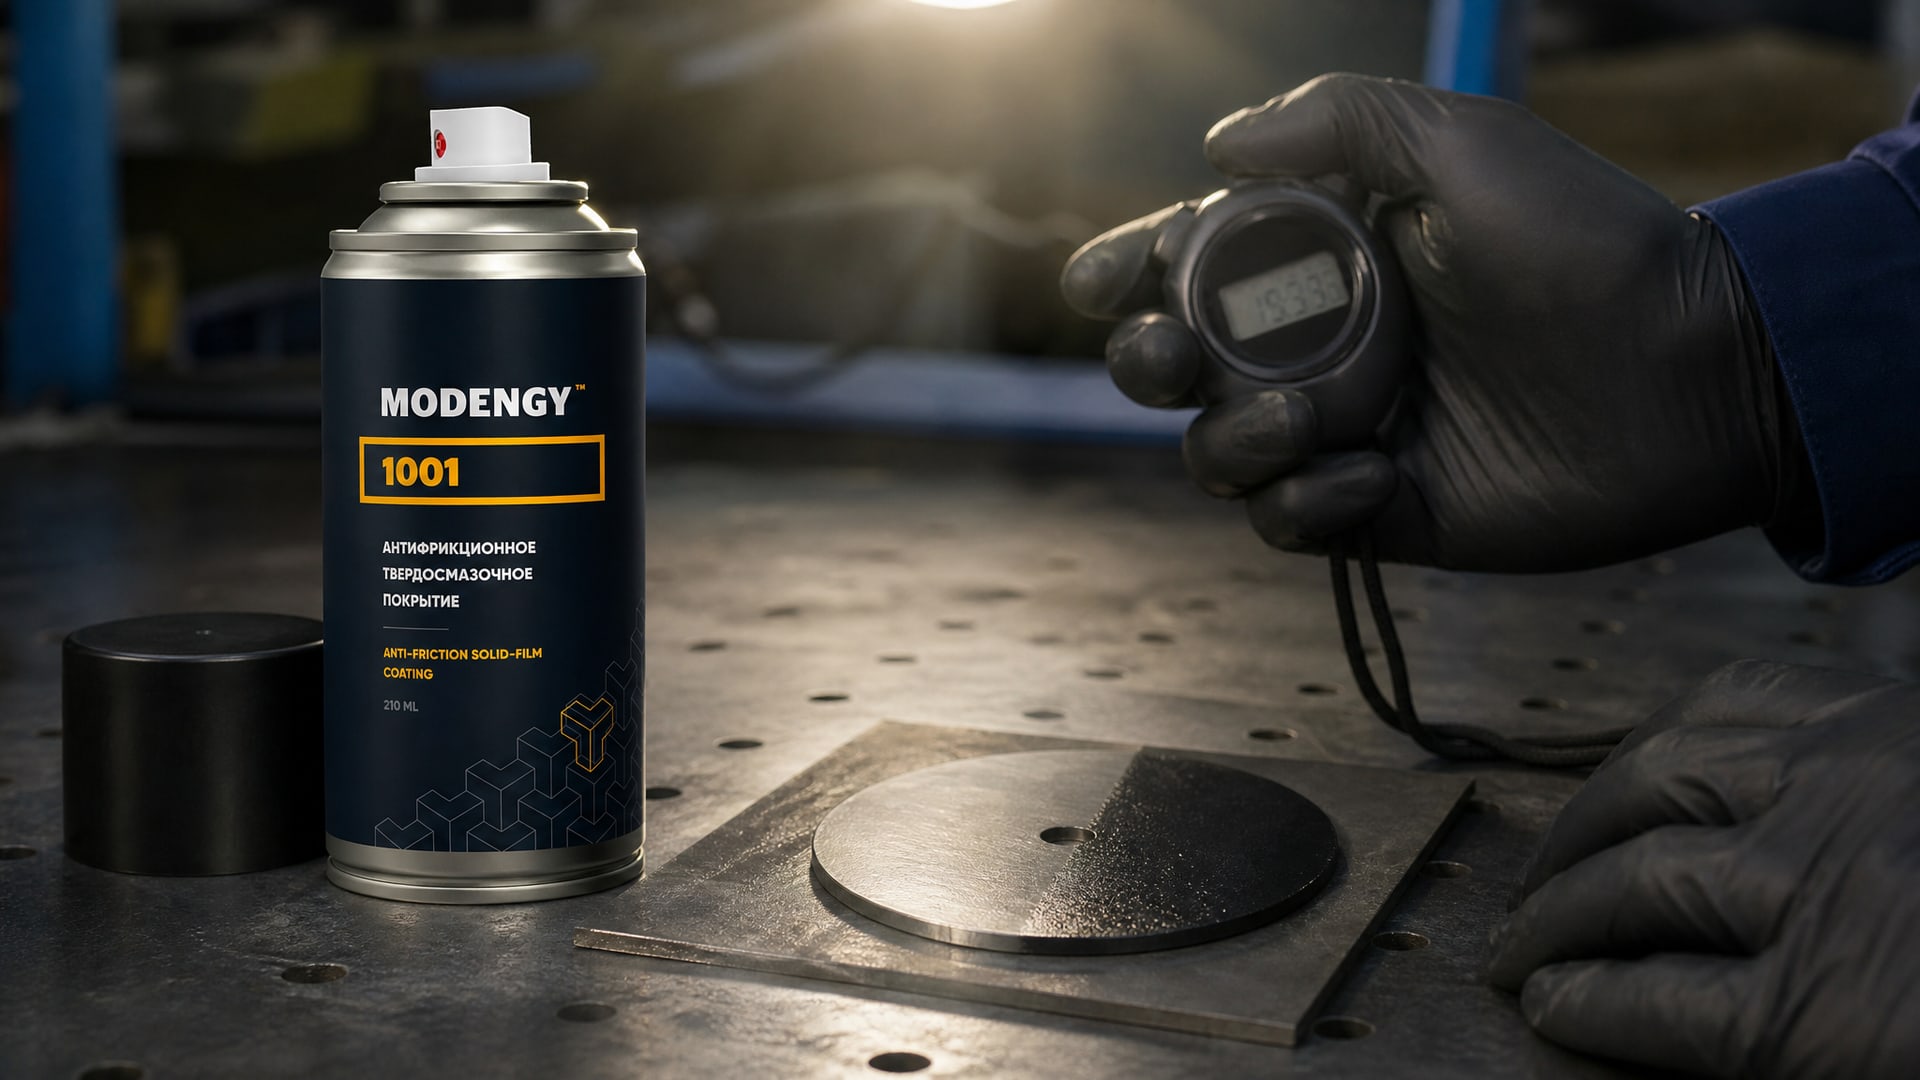
Например, антифрикционные материалы, отверждаемые при комнатной температуре - такие как MODENGY 1001 - добавляют дополнительные переменные к процессу. Эти покрытия содержат компоненты, которые полимеризуются параллельно испарению растворителя, что означает, что кинетика испарения в таких системах отличается от простых лакокрасочных материалов на основе летучих растворителей. При испытании таких покрытий важно выдержать заданное время перед началом цикла сушки, чтобы начальная полимеризация произошла в стандартных условиях окружающей среды. Затем, когда образец помещают в сушильный шкаф при (105–110) °C, происходит ускоренная дополнительная полимеризация и одновременное испарение оставшихся летучих компонентов. Это означает, что результат определения сухого остатка должен интерпретироваться с учетом фактического механизма отверждения материала - не только испарение, но и химическая реакция полимеризации приводят к увеличению доли твердого остатка.
Часто задаваемые вопросы
Что считается признаком полного испарения растворителя?
Признаком полного испарения летучих компонентов служит достижение постоянной массы образца при повторных циклах сушки и взвешивания при температуре 105–110 °C. Постоянная масса фиксируется, когда разница между двумя последовательными взвешиваниями не превышает 0,5 мг. Внешний вид поверхности (сухость, отсутствие липкости) не является надежным критерием и может ввести в заблуждение.
Почему нельзя ограничиться визуальной проверкой высыхания?
Визуальная проверка фиксирует только внешнее высыхание поверхностного слоя, где растворитель испаряется быстро. Внутри пленки, особенно в толстом многослойном покрытии, растворитель испаряется намного медленнее, подчиняясь диффузии сквозь полимерную матрицу. Остаток внутреннего растворителя приводит к липкости при нагреве, деградации адгезии и нестабильному поведению в эксплуатации.
Какие стандарты регулируют испытания антифрикционных покрытий?
Испытания на определение сухого остатка (массовой доли нелетучих веществ) описаны в методиках, привязанных к техническим условиям конкретного материала. Испытания на стойкость к жидкостям регулируются ГОСТ 9.302-88 (методы контроля стойкости покрытий к статическому воздействию жидкостей) и ASTM D5402 (метод протирания растворителем). Выбор стандарта зависит от предполагаемого назначения покрытия и требований технического задания.
Как подготовить образец для испытания?
Стальную подложку очищают от окалины, ржавчины и загрязнений, обезжиривают растворителем. Затем проводят пескоструйную обработку до шероховатости Sa 2,5–3. Покрытие наносят в три слоя по 4–5 мкм каждый с выдержкой 15 минут между слоями. После нанесения последнего слоя образец выдерживают не менее 120 минут при температуре (20 ± 2) °C перед началом испытаний.
Почему температура и влажность влияют на результаты?
Испарение растворителя зависит от температурного градиента, скорости диффузии молекул сквозь пленку и парциального давления паров над поверхностью. Температура и влажность воздуха влияют на все эти параметры. При нестабильных условиях результаты различных партий или даже одной партии, испытанной в разные дни, окажутся несопоставимы. Именно поэтому стандарты требуют условия (23 ± 2) °C и (50 ± 5) % RH.
Заключение
Методика испытаний антифрикционных покрытий на испарение летучих растворителей - это не просто рутинная проверка входящего материала, а ключевой инструмент контроля качества и воспроизводимости результатов в производстве. Главное, что нужно запомнить: испарение идет в две стадии, достижение постоянной массы - это объективный критерий полноты удаления летучих компонентов, а условия окружающей среды (температура и влажность) должны быть зафиксированы и выдержаны. Кроме того, не путайте испытание на испарение с испытанием на стойкость сформированного покрытия к растворителю - это разные задачи, решаемые разными методами.
Ваш следующий шаг - разработать локальную инструкцию для входного контроля антифрикционных покрытий, в которой будут прописаны все параметры подготовки образцов, режимы сушки, критерии приемки по массовой доле нелетучих веществ и условия окружающей среды. Если вы уже закупляете такие покрытия, потребуйте от поставщика протоколы испытаний на сухой остаток, которые подтверждают, что материал прошел проверку на постоянную массу и соответствует спецификации.