Плашечные превенторы работают в условиях экстремального давления и износа. Типовые рабочие давления составляют 21, 35 и 70 МПа, а диапазон уплотняемых труб варьируется от 26,4 до 273 мм в зависимости от модели. Изношенные рабочие поверхности плашек - главная причина отказов системы. Когда встает вопрос о восстановлении, многие закупщики и инженеры считают, что подойдет любое покрытие, похожее на импортное, или что пескоструйная обработка сама по себе решит проблему. На практике замена импортных систем требует не подражания бренду, а соблюдения измеряемых технических параметров: твердости, шероховатости поверхности, адгезии и температурного диапазона. Эта статья разбирает, как правильно контролировать плашки, какие этапы подготовки критичны, и какие ошибки чаще всего совершают при восстановлении.
Зачем вообще заменяют импортные покрытия на плашках превентора
Первопричина замены - износ.
За годы эксплуатации импортные система покрытий теряют эффективность, появляются задиры, фреттинг-коррозия на стыках, микроокисление под покрытием. Если превентор рассчитан на 21 МПа, а его давление гидроуправления нормируется на 14 МПа, то рабочая поверхность плашки испытывает циклические нагрузки с амплитудой, пропорциональной объему масла на открытие и закрытие - например, 4,8 л на цикл для одних моделей, 33,6 л для других.
На практике закупщики выбирают восстановление, когда переоборудование превентора экономически нецелесообразно. В этом случае нужно убедиться, что новое покрытие соответствует не эстетике оригинала, а его функциональным требованиям. Плашка работает в паре с трубой диаметром, например, от 33 до 139,7 мм для одного исполнения. Ее твердость должна быть 270–290 HB на уплотняющих поверхностях, 230–270 HB на остальных. Шероховатость поверхности нормируется на Ra не более 2,5 мкм. Эти цифры не произвольны - они обеспечивают предсказуемое уплотнение и минимум микроабразива в процессе сжатия.
Замена имеет смысл, если она восстанавливает эти параметры. Если исходить только из визуального сходства с оригиналом, риск повторного отказа резко возрастает.
Что проверяют перед восстановлением: трехступенчатый контроль
Перед тем, как отправить плашку на пескоструй, нужно провести базовый осмотр.
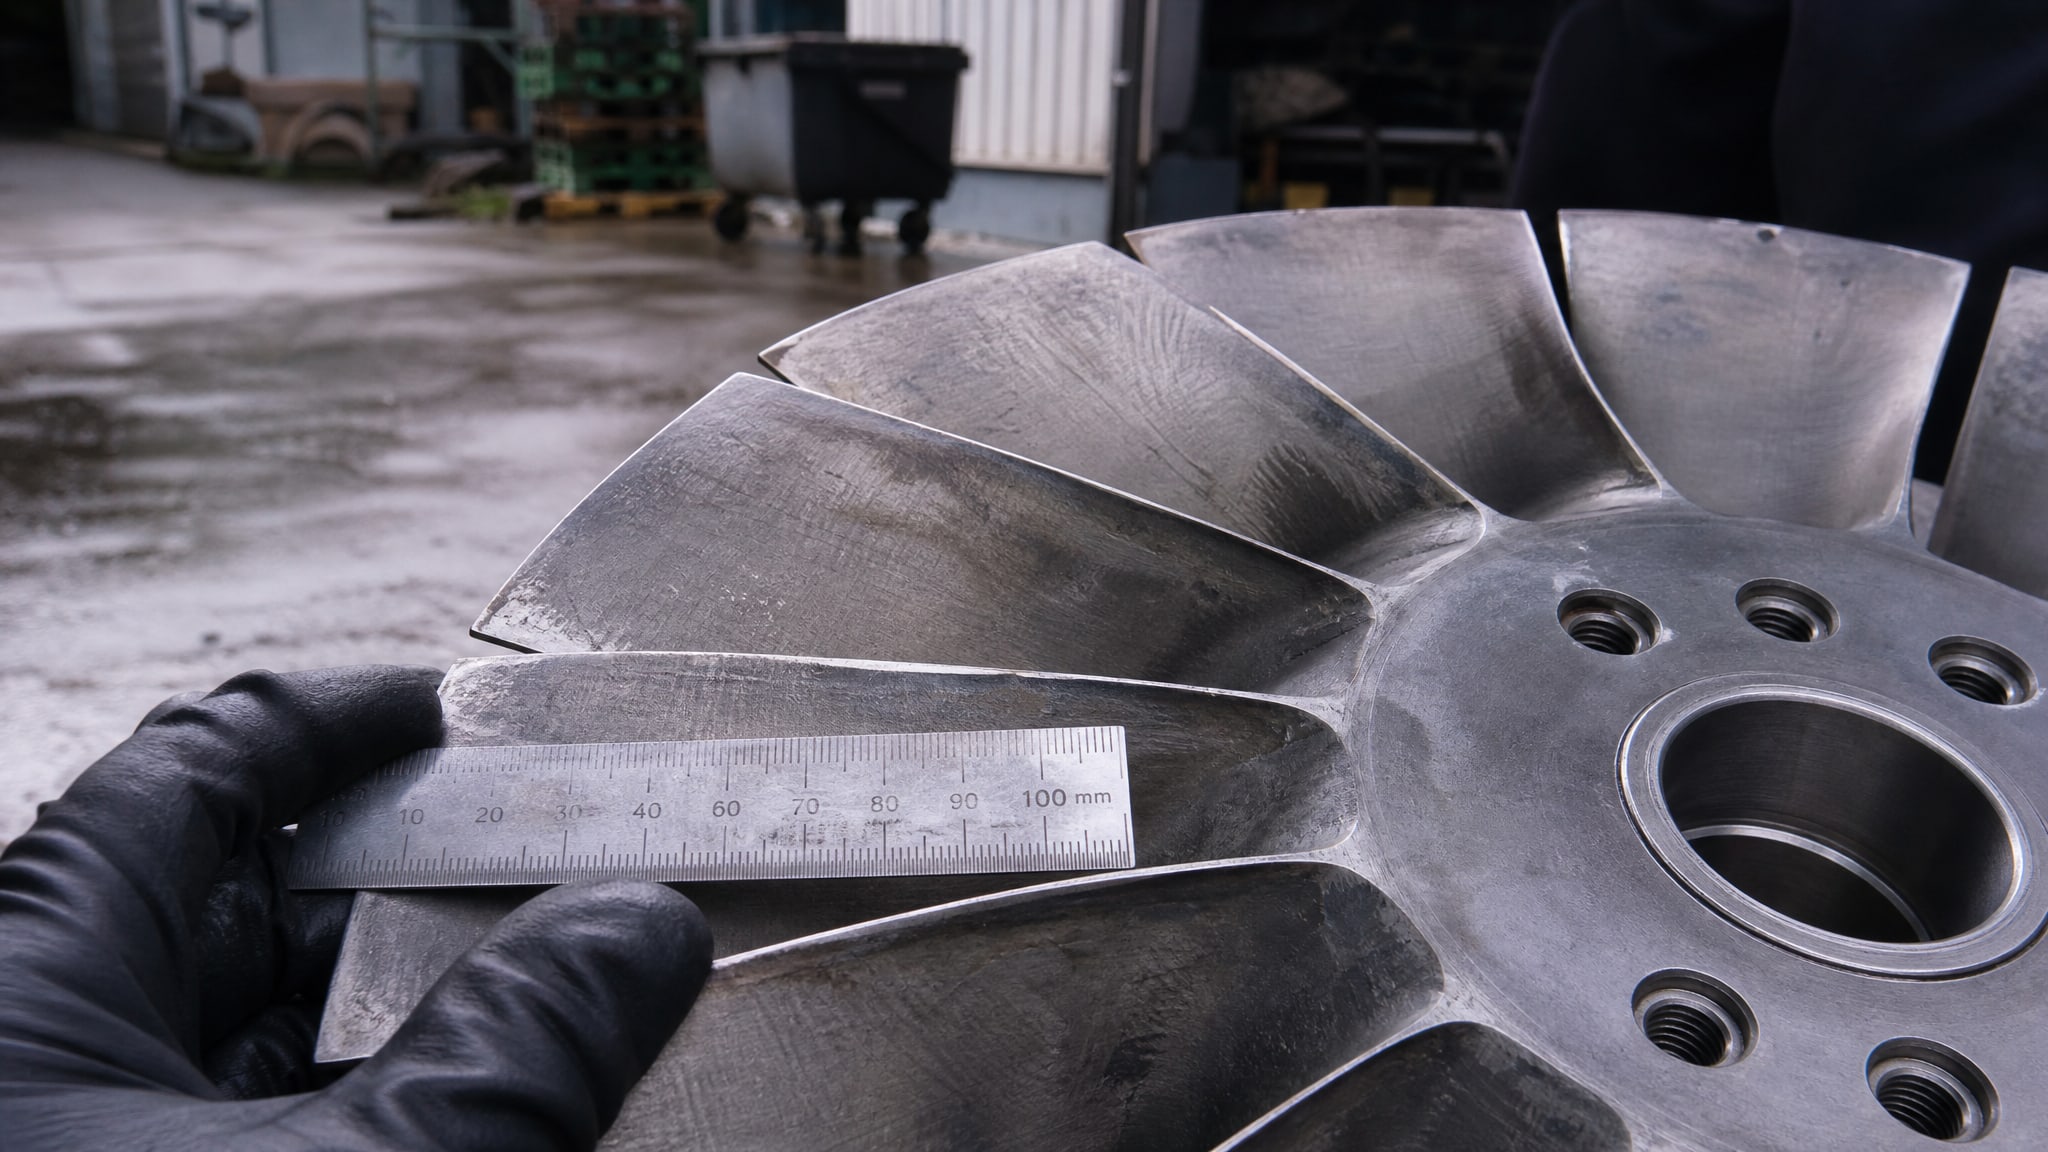
Контроль делится на три блока.
Геометрия рабочей поверхности
Снимают размеры по всей длине контакта плашки. Если зазор между плашками увеличился более чем на 10%, это признак износа, требующего не только перепокрытия, но и слесарно-механической доработки. Для превентора с условным проходом 152 мм и рабочим давлением 21 МПа этот контроль особенно важен, потому что система гидроуправления передает давление с точностью до 14 МПа, и малейший люфт нарушает герметичность. Одновременно проверяют, не деформирована ли сама плашка (ее не должно вести).
Состояние поверхности: твердость и шероховатость
После очистки от налета проводят измерение твердости по Бринеллю на трех-четырех точках рабочей поверхности. Если показатели упали ниже 230 HB, это сигнал о локальной декарбонизации или деградации защитного слоя. Шероховатость измеряют профилометром (или, в полевых условиях, шероховатомером). Если Ra превысила 3–4 мкм, требуется механическая полировка, а не только перепокрытие.
Функциональность гидропривода
При закрытии превентора ручным или дистанционным приводом ощущают сопротивление. Оно должно быть равномерным по всему ходу. Если возникают заеды или, наоборот, слишком мягкое движение, это указывает на нарушение посадки плашек или поломку в гидросистеме. Только после устранения таких дефектов переходят к восстановлению покрытия.
Пескоструйная обработка: задачи, ограничения, контроль качества
Пескоструй решает одну задачу: удаляет окалину, ржавчину, старые слои покрытия, загрязнения.
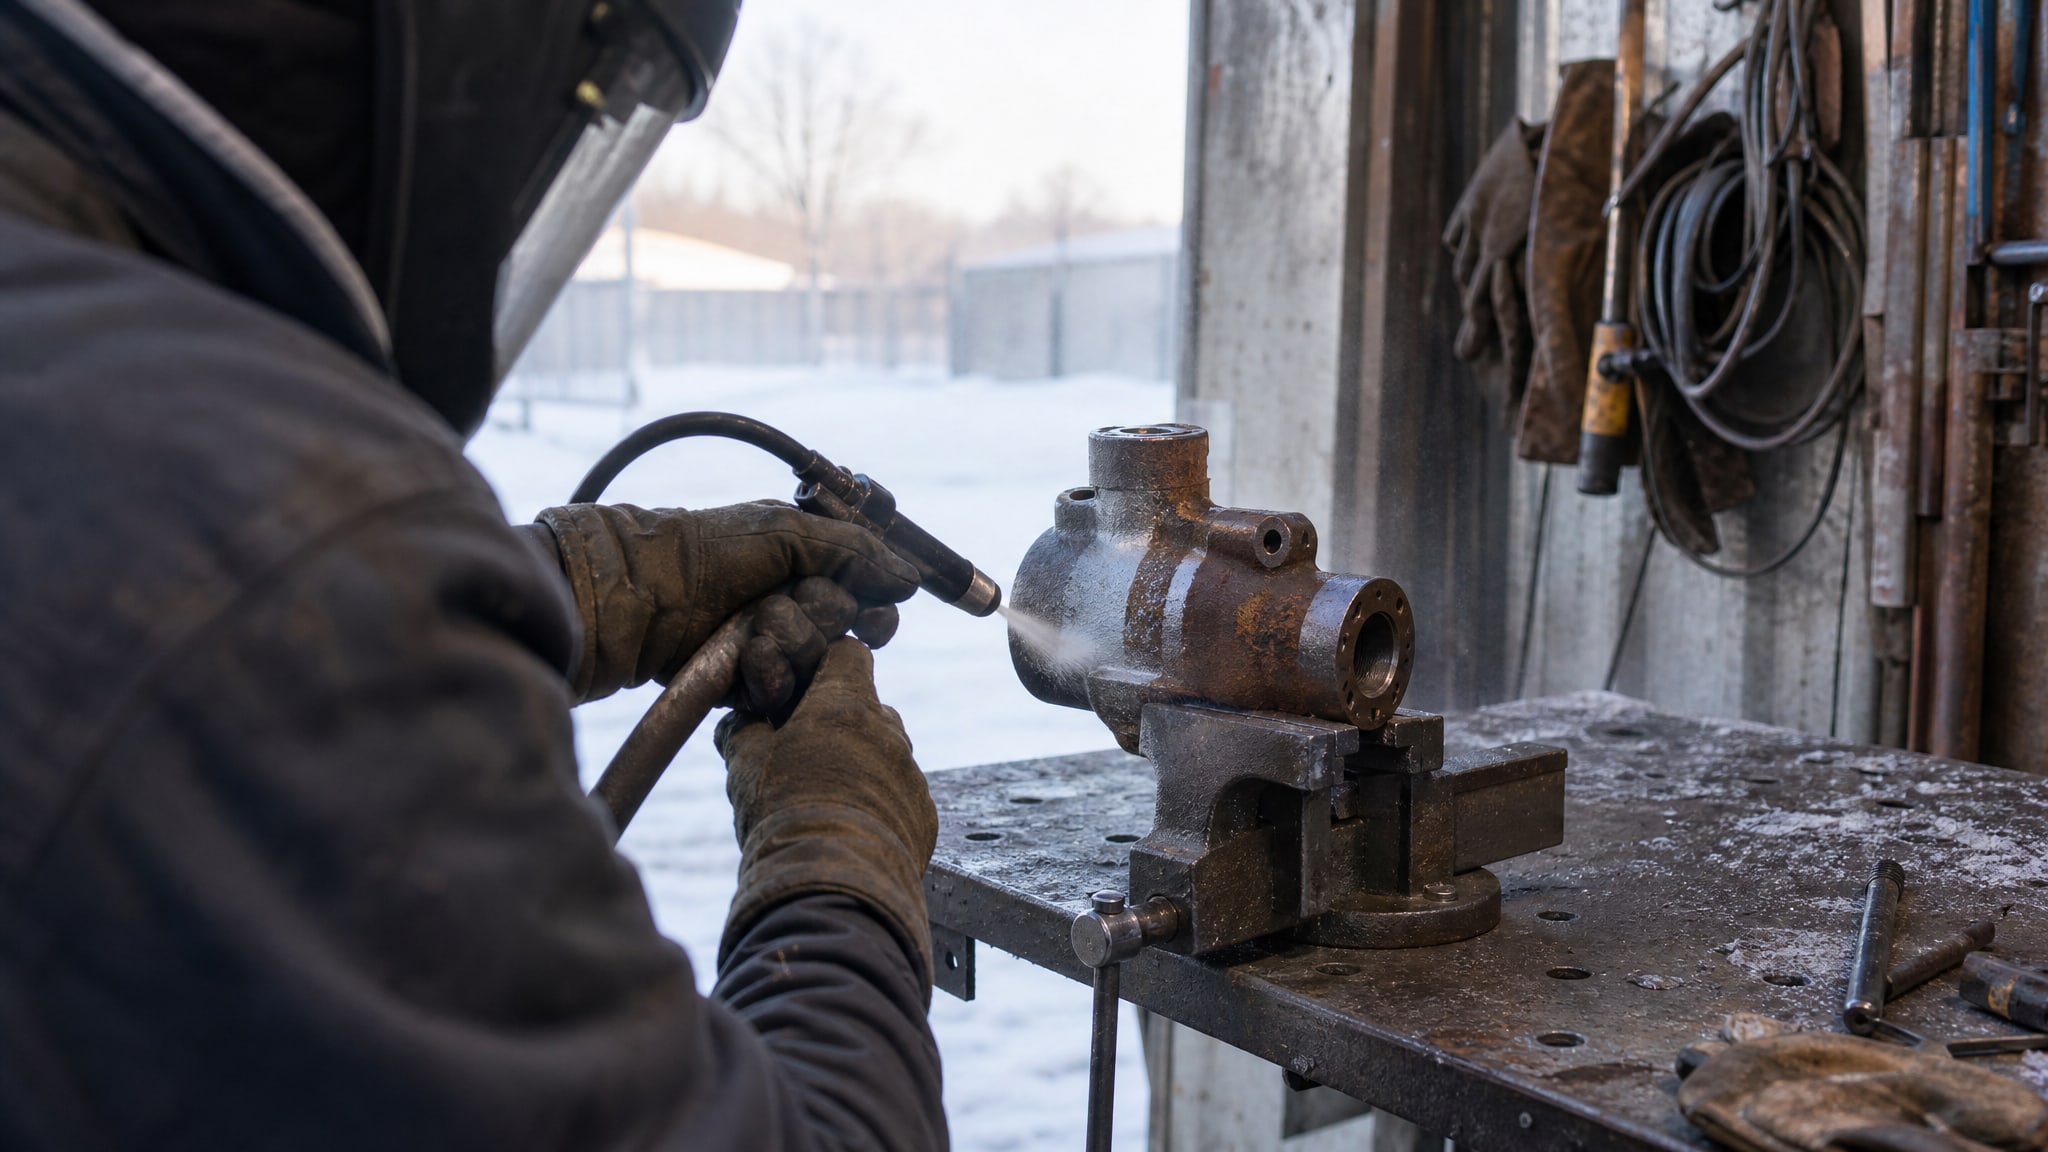
Это подготовка, а не восстановление.
Степень очистки и выбор абразива
В промышленности используют несколько степеней очистки: Sa 1 (легкая), Sa 2 (средняя), Sa 2,5 (высокая), Sa 3 (полная). Для плашек превентора подходит Sa 2,5 или Sa 3 - это когда удален весь старый слой и видна чистая основа металла. Абразивный материал обычно - кварцевый песок (фракция 0,5–1,5 мм) или корунд (для плотных материалов). Во время струйной обработки температура поверхности может локально подняться на 50–100 °C из-за фрикционного выделения тепла; если деталь легко закаливается, это нужно учитывать.
Профиль поверхности после пескоструя
После пескоструя образуется микрошероховатость (профиль), которая нужна для адгезии последующего покрытия. Однако эта шероховатость не должна превышать определенный предел. Для плашек нормируется Ra не более 2,5 мкм, а значит, слишком агрессивный пескоструй (с крупным абразивом или высоким давлением) создаст профиль, который затруднит нанесение ровного слоя и может привести к застреванию микрочастиц абразива под покрытием.
Контроль загрязнения после обработки
После пескоструя поверхность нужно продуть сжатым воздухом, чтобы удалить остатки абразива. Затем - обезжирить, потому что на поверхности оседает масло из компрессора и пыль. Если этот шаг пропустить, адгезия нового покрытия упадет, и оно начнет отслаиваться уже при первом цикле работы превентора под нагрузкой.
Фосфатирование и подбор финального покрытия
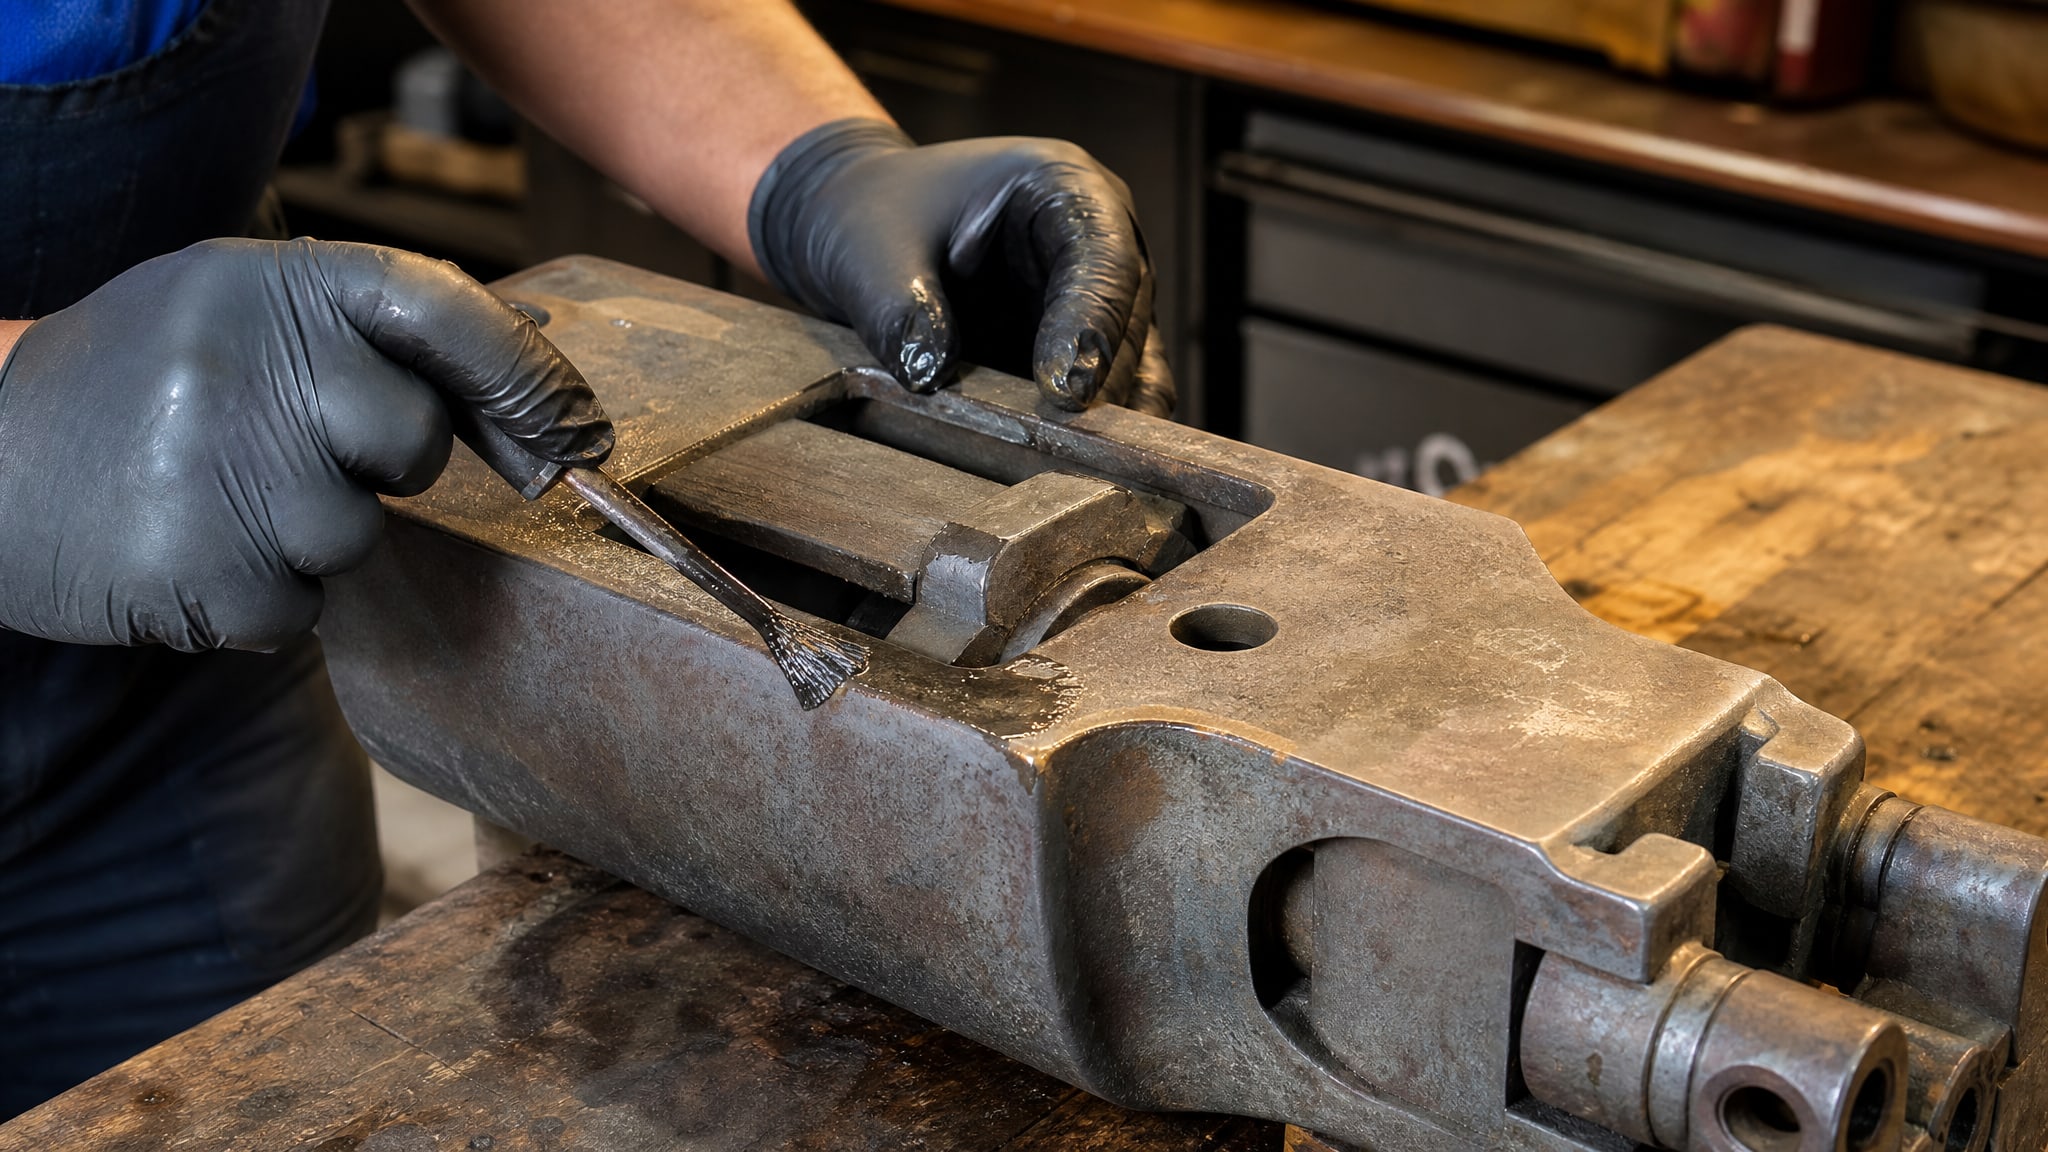
Фосфатирование - это нанесение конверсионного слоя на основе железо-фосфатных или цинк-фосфатных соединений.
Его роль - превратить окислившуюся или поцарапанную поверхность в плотный, микрокристаллический слой, который улучшает адгезию последующего покрытия и дает первичную защиту от коррозии.
Технология нанесения и толщина слоя
Фосфатирование проводят погружением, распылением или протиранием. Типовая толщина слоя -5–25 мкм. Процесс идет при температуре 40–60 °C и требует строгого соблюдения времени контакта (обычно 3–10 минут). Если время сократить, слой получится тонким и рыхлым. Если превысить, фосфатная пленка может потрескаться и вздуться.
Адгезия и совместимость со следующим слоем
После фосфатирования, пока слой еще влажный, его часто покрывают грунтовкой (эпоксидной или полиуретановой). Это обеспечивает переход между инертным фосфатным слоем и основным покрытием. Адгезия критична: если она нарушена, под нагрузкой (34 МПа рабочего давления) покрытие начнет расслаиваться от основного металла. Для обеспечения максимальной адгезии, перед нанесением покрытия поверхность плашек необходимо тщательно очистить и обезжирить с помощью специализированных очистителей EFELE.
Выбор финального покрытия: не марка, а свойства
После подготовки нужно выбрать само восстановительное покрытие. Основные варианты:
Полиуретановые системы: быстро сохнут (2–4 часа), хорошо гибкие, но чувствительны к влажности при нанесении.
Эпоксидные системы: дольше набирают прочность (1–7 дней), механически прочнее, износостойче в условиях подвижного контакта.
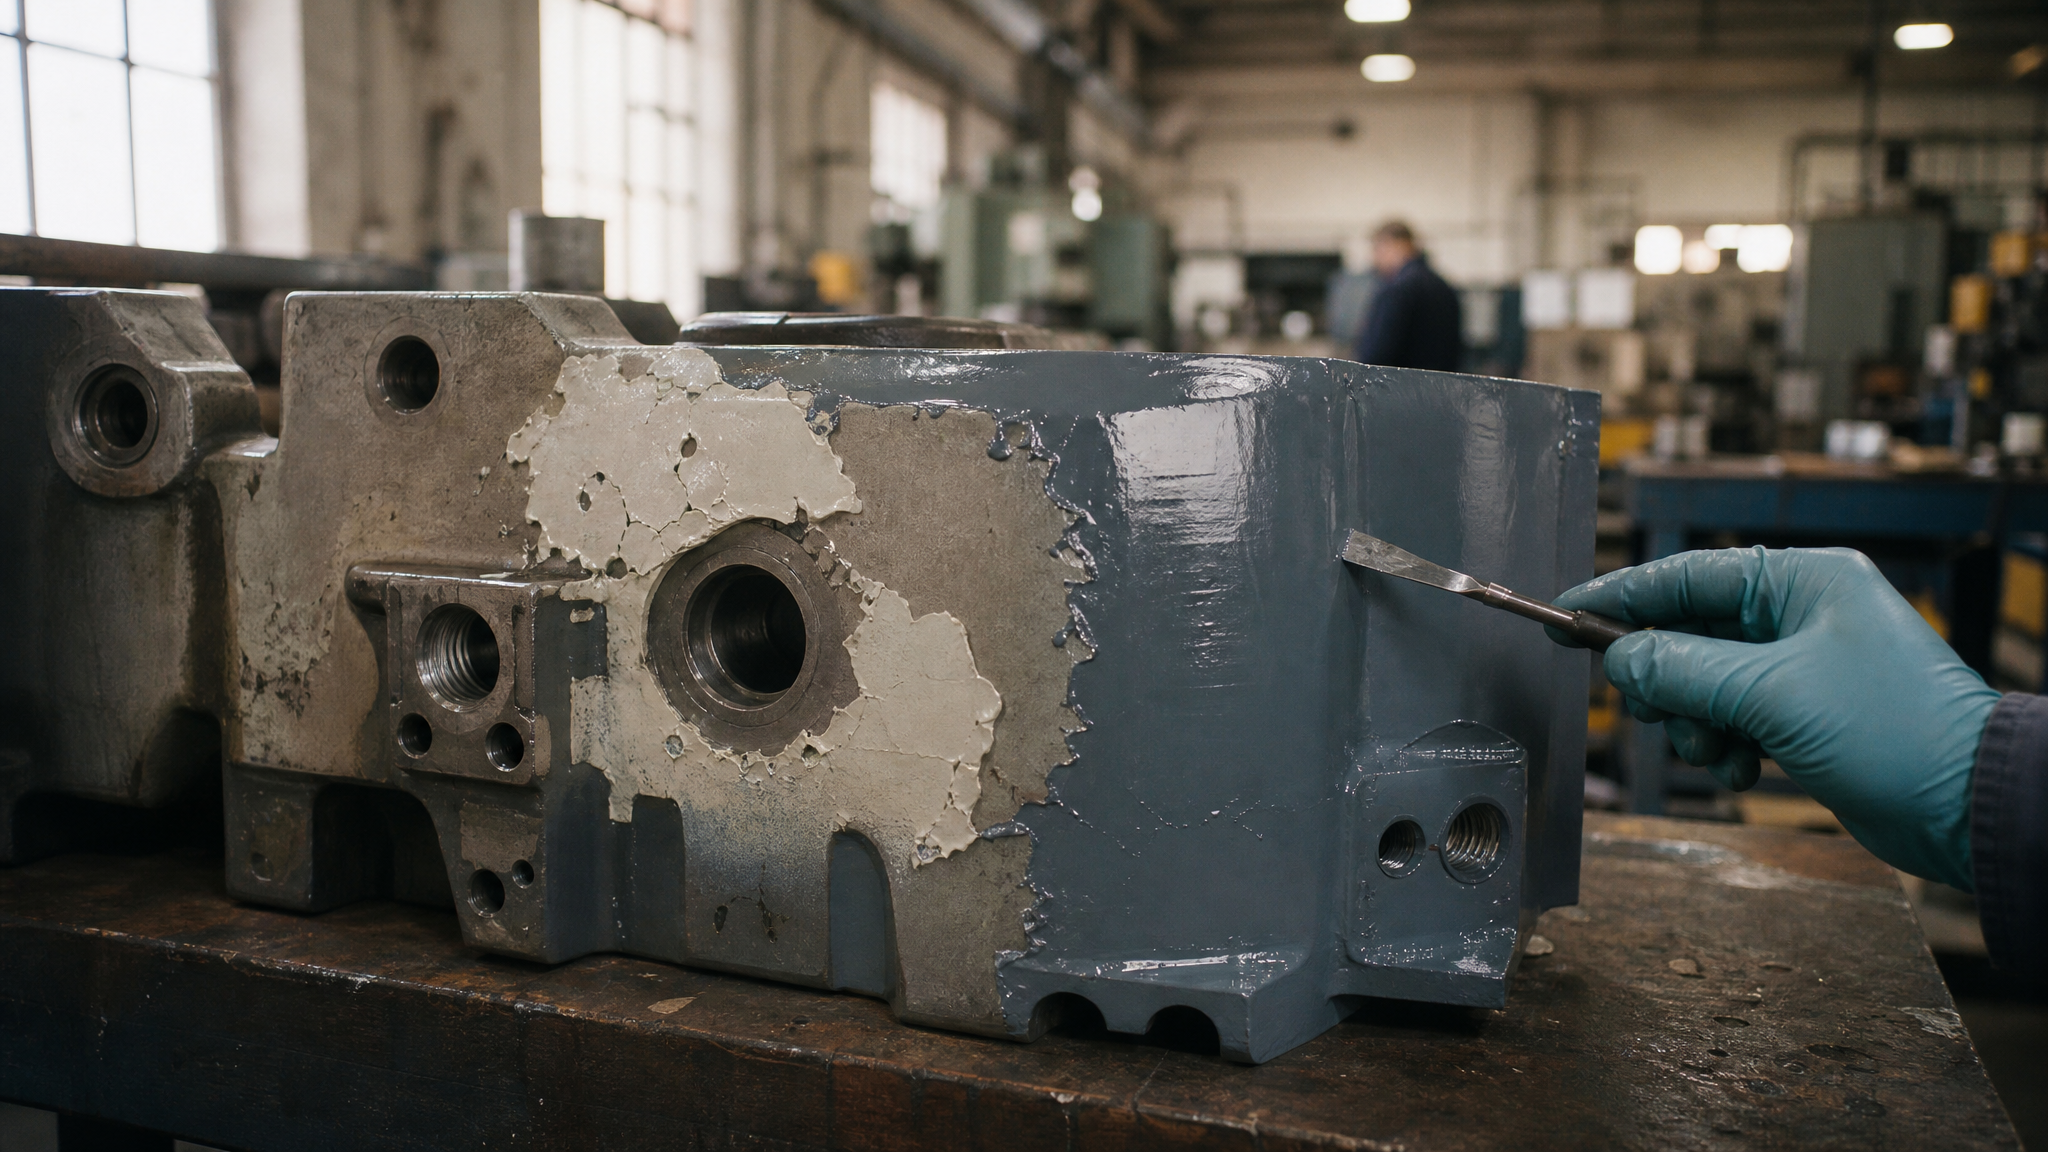
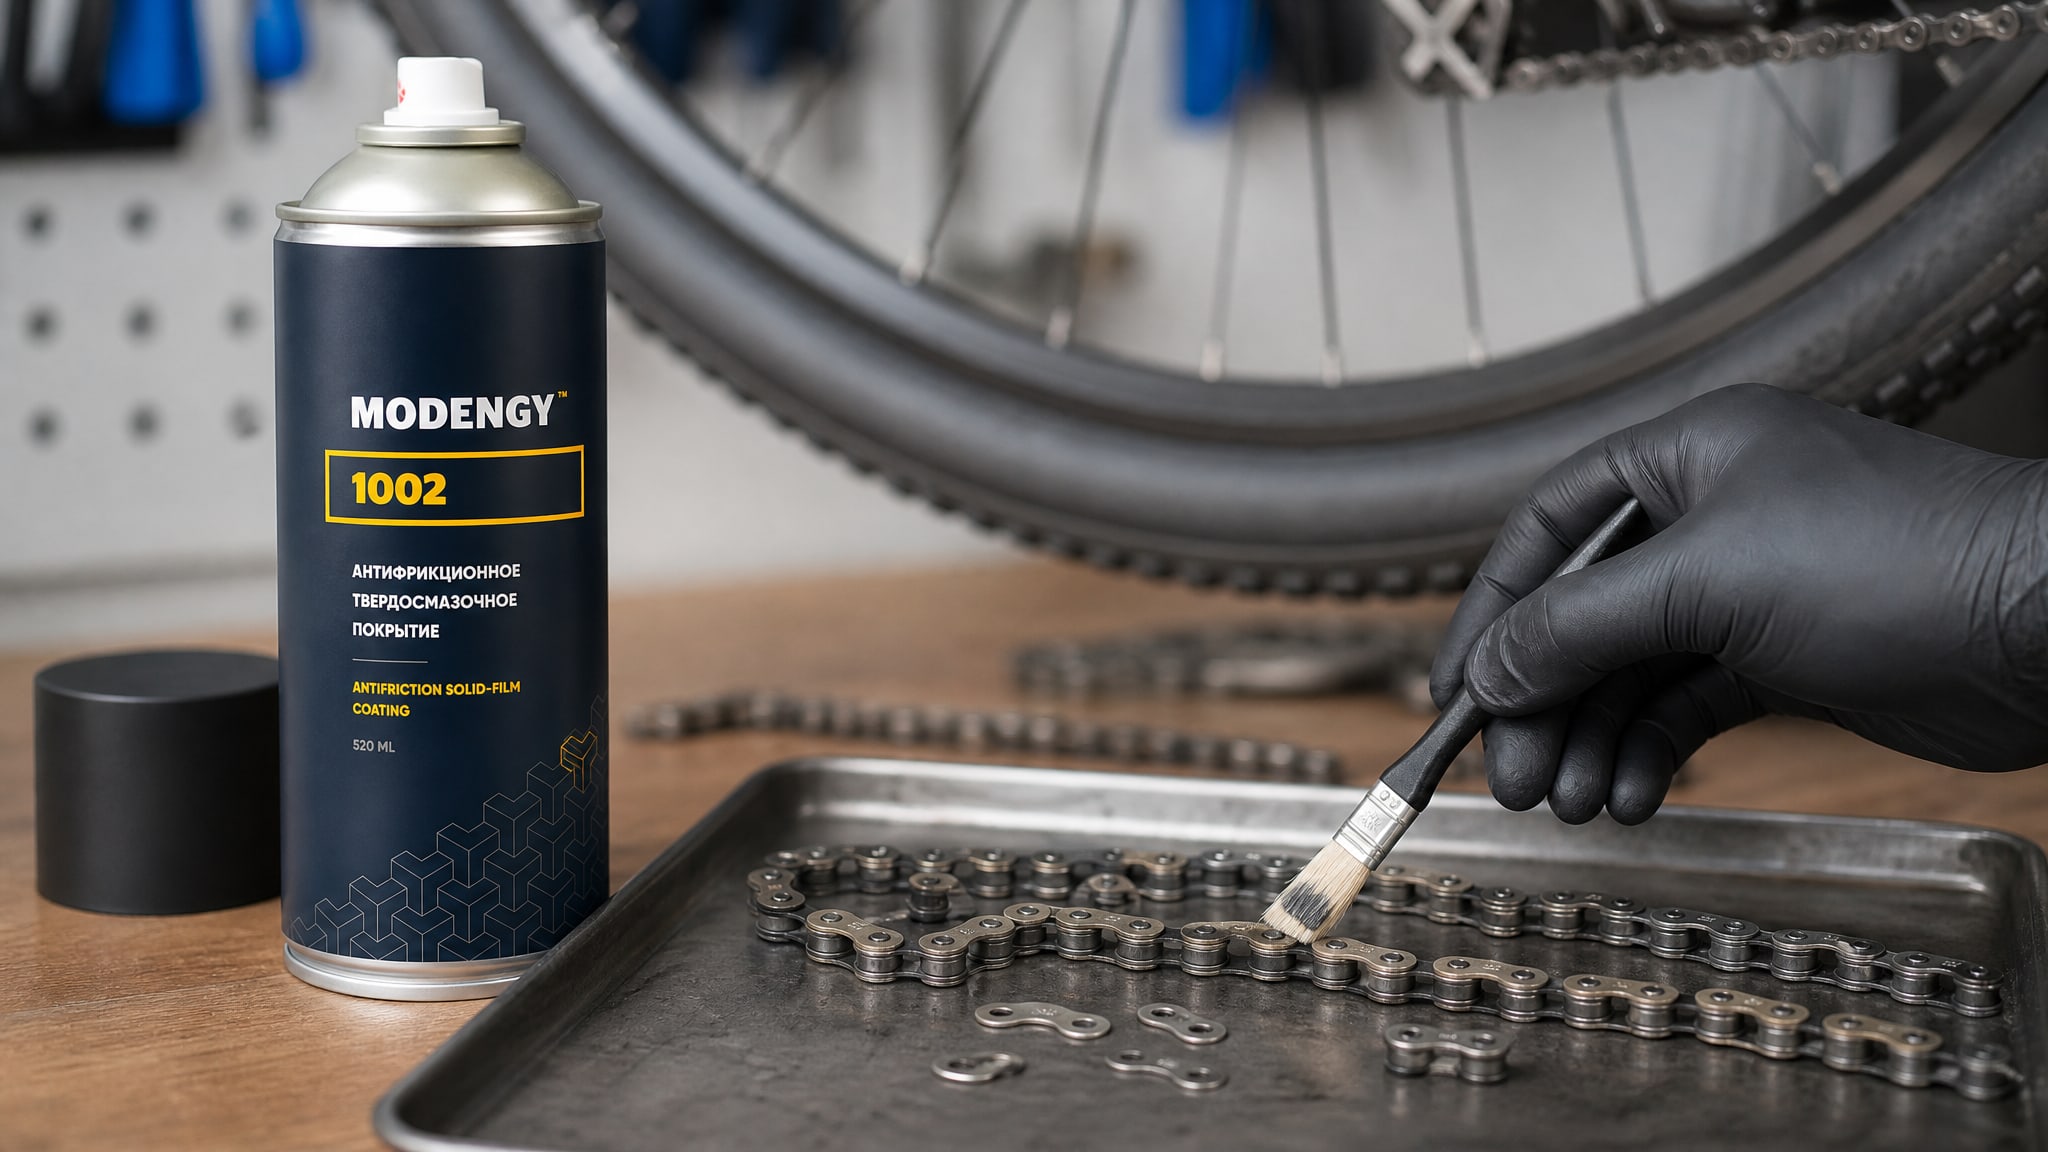
Твердосмазочные покрытия: содержат твердые смазочные частицы (дисульфид молибдена, графит, нитрид бора). Для восстановления изношенных поверхностей плашек превентора, особенно после пескоструйной обработки, рекомендуется использовать антифрикционные твердосмазочные покрытия, такие как MODENGY 1002, обеспечивающие высокую износостойкость и защиту от коррозии в условиях циклических нагрузок и высокого давления.
Композитные (керамико-полимерные): сочетают жесткость керамики и упругость полимера, обладают высокой износостойкостью.
Выбор зависит от конкретного режима работы. Если превентор работает в диапазоне температур -40 °C до +100 °C (как указано в ТУ на модель ППШР-2ФТ-152х21), покрытие должно сохранять эластичность при -40 °C и не размягчаться при +100 °C. Это исключает многие бюджетные варианты.
Типичные ошибки при восстановлении
Подмена восстановления одной лишь очисткой
Закупщик просит отпескоструить плашку и считает, что она готова к работе. На деле пескоструй удаляет старое покрытие, но не восстанавливает недостающие свойства. Плашка с голой подготовленной поверхностью начинает окисляться за считанные дни, особенно во влажной среде. Без финального покрытия ресурс плашки сокращается вдвое-втрое.
Выбор покрытия без проверки параметров
Поставщик предлагает «аналог европейского покрытия, который подешевле». Без проверки твердости, адгезии и температурного диапазона нет гарантий. Часто дешевые варианты имеют адгезию 2–3 балла вместо требуемых 4–5 баллов (по ISO 4624). При пробном давлении 42 МПа (вдвое выше рабочего) такое покрытие может треснуть или отслоиться.
Игнорирование пробного испытательного давления
Плашку проверяют под рабочим давлением (21, 35 или 70 МПа), но не под пробным (вдвое выше). Если восстановленное покрытие не прошло пробное испытание, то при аварийной ситуации (когда система давления скачком повышается) оно сразу разрушится.
Пренебрежение контролем после подготовки
После пескоструя и фосфатирования многие пропускают измерение твердости и шероховатости. Результат: покрытие наносится на поверхность с невидимыми микротрещинами или посторонними частицами. При первом цикле сжатия давление разрушает адгезию, и плашка теряет герметичность.
Неправильный выбор абразива или режима пескоструя
Если использовать слишком крупный абразив или высокое давление, на поверхности образуются глубокие впадины (Ra > 4 мкм). Такой профиль не только ухудшает адгезию, но и создает микрозоны, где застревают зерна абразива. При сборке и испытании эти зерна становятся микроабразивом и ускоряют износ нового покрытия.
Игнорирование диапазона уплотняемых труб
Если первоначальная плашка была рассчитана на трубы 26,4–90 мм, а после фреттинга ее посадочные поверхности деградировали, восстановление только покрытием не вернет герметичность. Нужна переточка. Если это не сделано, плашка будет пропускать жидкость даже с новым покрытием.
Практические нюансы при переходе с импортных систем на отечественные решения
Многие импортные превенторы имеют фирменные системы покрытий, разработанные под конкретный давление и геометрию.
Отечественные предприятия при восстановлении используют стандартные ГОСТ-соответствующие материалы, которые иногда имеют иные свойства (толщина слоя, твердость, адгезия).
Главное - не копировать название, а сравнивать параметры. Если оригинальное импортное покрытие имело твердость 800–1000 HV и адгезию 5 баллов, новое отечественное покрытие должно иметь аналогичные или близкие показатели. В ТУ на капитальный ремонт (например, ГОСТ 32299 или аналогичные стандарты для противовыбросового оборудования) часто есть таблицы допустимых отклонений твердости (±20 HB) и шероховатости (±0,5 мкм).
На практике, если специалист не имеет доступа к ТУ оригинального превентора, нужно применять универсальный подход: выбрать покрытие по нормативам ГОСТ 9.305 (защита от коррозии), ISO 4624 (адгезия), ISO 12944 (стойкость в разных средах). Для плашек, работающих под давлением, ориентируются также на ГОСТ 11961 (покрытия для деталей машин высокой надежности).
Часто задаваемые вопросы
Можно ли просто отпескоструить плашку и считать ее восстановленной?
Нет. Пескоструй удаляет окалину и старые слои, но сам по себе не восстанавливает ни твердость, ни защиту от коррозии. После пескоструя поверхность начинает окисляться за дни. Плашка требует финального покрытия и обязательного контроля твердости (не ниже 230 HB) и шероховатости (Ra не более 2,5 мкм).
Почему пескоструйная обработка цена может сильно отличаться в разных мастерских?
Цена зависит не только от площади поверхности, но и от требуемой степени очистки (Sa 2, Sa 2,5, Sa 3), от сложности геометрии, от необходимости последующего контроля и от типа абразива. Качественный пескоструй для ответственных деталей стоит дороже, но экономия на этапе подготовки приводит к преждевременному отказу покрытия.
Что такое фосфатирование и зачем оно нужно, если после него все равно наносят покрытие?
Фосфатирование - это конверсионный слой, который превращает поверхность металла в плотный микрокристаллический слой. Он улучшает адгезию последующего покрытия, дает первичную защиту от коррозии и помогает нивелировать микронеровности после пескоструя. Без фосфатирования адгезия покрытия может упасть на 30–50%.
Какой компрессор для пескоструя нужен для обработки плашек превентора?
Типовой компрессор для пескоструйки имеет производительность 150–300 л/мин при давлении 6–8 атм (0,6–0,8 МПа). Для мелких плашек (масса до 1 т) достаточно 150 л/мин. Для крупных (масса 5–10 т) нужен компрессор минимум 250 л/мин, иначе процесс растянется, и микротрещины в готовой поверхности будут заметнее.
Как выбрать покрытие, если оригинальная система недоступна?
Ориентируйтесь на измеряемые параметры: твердость не менее 230 HB для рабочих поверхностей (предпочтительно 270–290 HB), адгезия не ниже 4 баллов по ISO 4624, температурный диапазон минус 40 °C до плюс 100 °C (или под давление вашего превентора). Требуйте от поставщика сертификат с этими данными. Дешевые покрытия часто не имеют полного набора сертификатов.
Заключение
Замена импортных покрытий на плашках превентора - это не подражание бренду, а восстановление функциональности по измеряемым параметрам. Пескоструйная обработка - необходимый, но первый из трех этапов. За ней должны следовать фосфатирование для улучшения адгезии и нанесение финального покрытия, соответствующего требуемым твердости, шероховатости и температурному диапазону.
При выборе покрытия требуйте сертификаты с указанием твердости (не ниже 230 HB), адгезии (не менее 4 баллов), стойкости к давлению (испытано до пробного давления 42–105 МПа в зависимости от класса превентора). Следующий шаг - согласовать с поставщиком услуги пескоструя и покрытия полный план контроля после каждого этапа подготовки, чтобы убедиться, что восстановленная плашка готова к следующему ресурсному периоду работы.