Да, детали можно использовать повторно после демонтажа резьбового соединения, защищенного анаэробным фиксатором, но только если правильно подготовить поверхность. Ключ - полное удаление старого отвержденного полимера, тщательная очистка резьбы и проверка целостности витков. Многие технические специалисты и инженеры-снабженцы сталкиваются с вопросом, оправдана ли повторная сборка старых деталей или проще купить новые. Статья раскрывает, как грамотно разобрать соединение, подготовить резьбу к повторному использованию и избежать дефектов при следующей сборке.
Демонтаж резьбового соединения со средствами фиксации
Процесс разборки зависит от прочности выбранного фиксатора.
При среднепрочных составах сначала пытаются открутить соединение при комнатной температуре обычным инструментом. Если соединение не поддается, переходят к механическому воздействию и, при необходимости, к локальному нагреву.
Для сильно зафиксированных соединений встречается рекомендация применять локальный нагрев до 250–300 °C. После нагрева детали разбирают в горячем состоянии, пока полимер сохраняет пластичность. Это позволяет избежать срыва витков и повреждения посадочных поверхностей. Однако нагрев требует осторожности: нужно избежать перегрева самих деталей и деформации прилегающих узлов.
На практике демонтаж часто требует последовательности: сначала попытка ослабить соединение инструментом, затем локальный нагрев при необходимости, и только потом переход к полной очистке и дефектации. Такой подход минимизирует риск повреждения резьбы уже при разборке.
Механическая очистка резьбы от остатков фиксатора
После демонтажа остатки отвержденного полимера обычно удаляют механически.
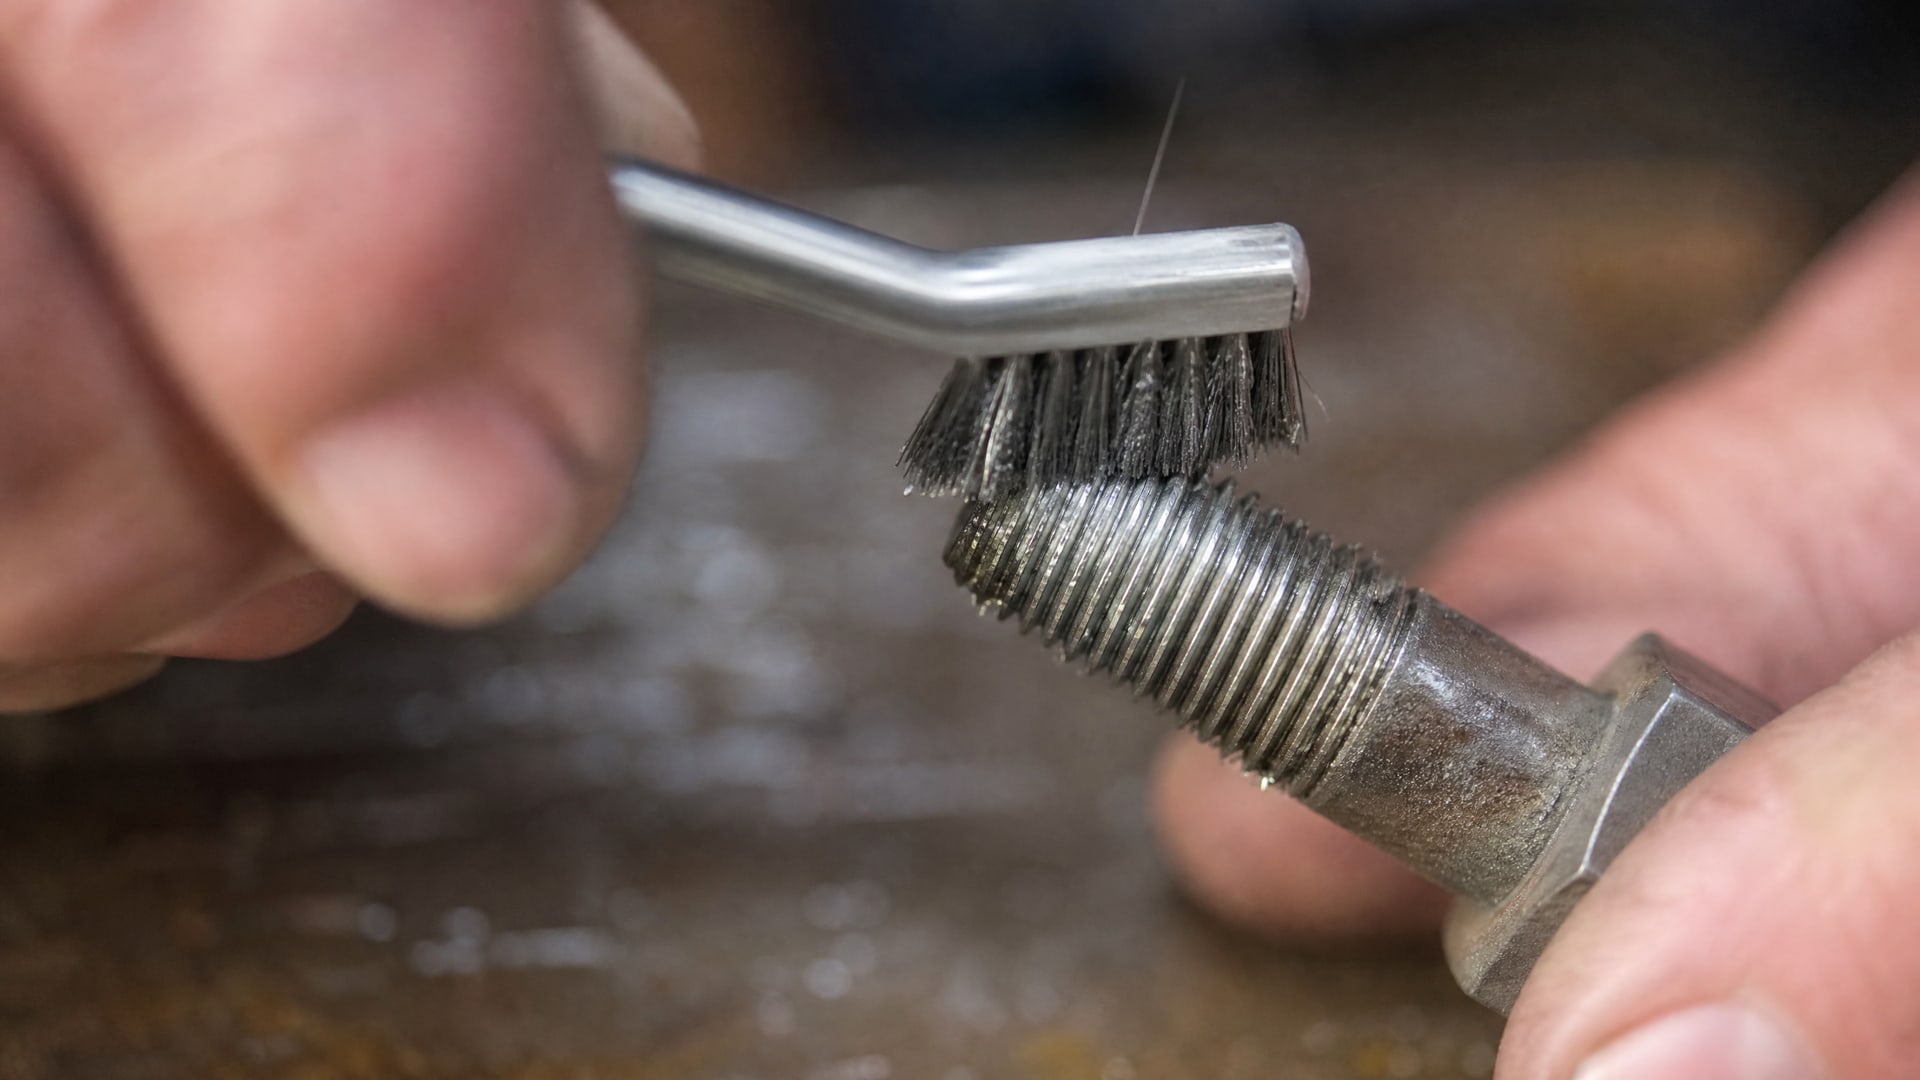
Для внутренней резьбы рекомендуют использовать метчик того же размера, который одновременно очищает канавки и снимает остатки. Для наружной резьбы применяют щетку по металлу, резьбовой шабер или чистик. Грубое соскабливание неприемлемо, так как повредит профиль витков.
Процесс очистки разбивают на этапы:
Грубая механическая обработка. Щетка или метчик удаляют основные куски полимера, не давая им въесться в металл.
Обработка растворителем. После грубой очистки остатки обрабатывают очистителем, но полностью отвержденный полимер растворителем удаляется плохо - растворитель лишь размягчает поверхность для дальнейшей механической работы.
Финальная механическая доработка. Повторная проходка щеткой или метчиком удаляет размягченные остатки полимера.
Обезжиривание и сушка. После удаления фиксатора резьбу протирают обезжиривающим составом и тщательно высушивают перед повторной сборкой.
Ключевой момент: простая протирка ветошью недостаточна. Необходимо пройтись по каждому витку механически, чтобы удалить въевшиеся остатки полимера. Только после этого можно переходить к обезжириванию и высушиванию.
Проверка состояния резьбы после очистки
После очистки от остатков анаэробного герметика требуется дефектация деталей.
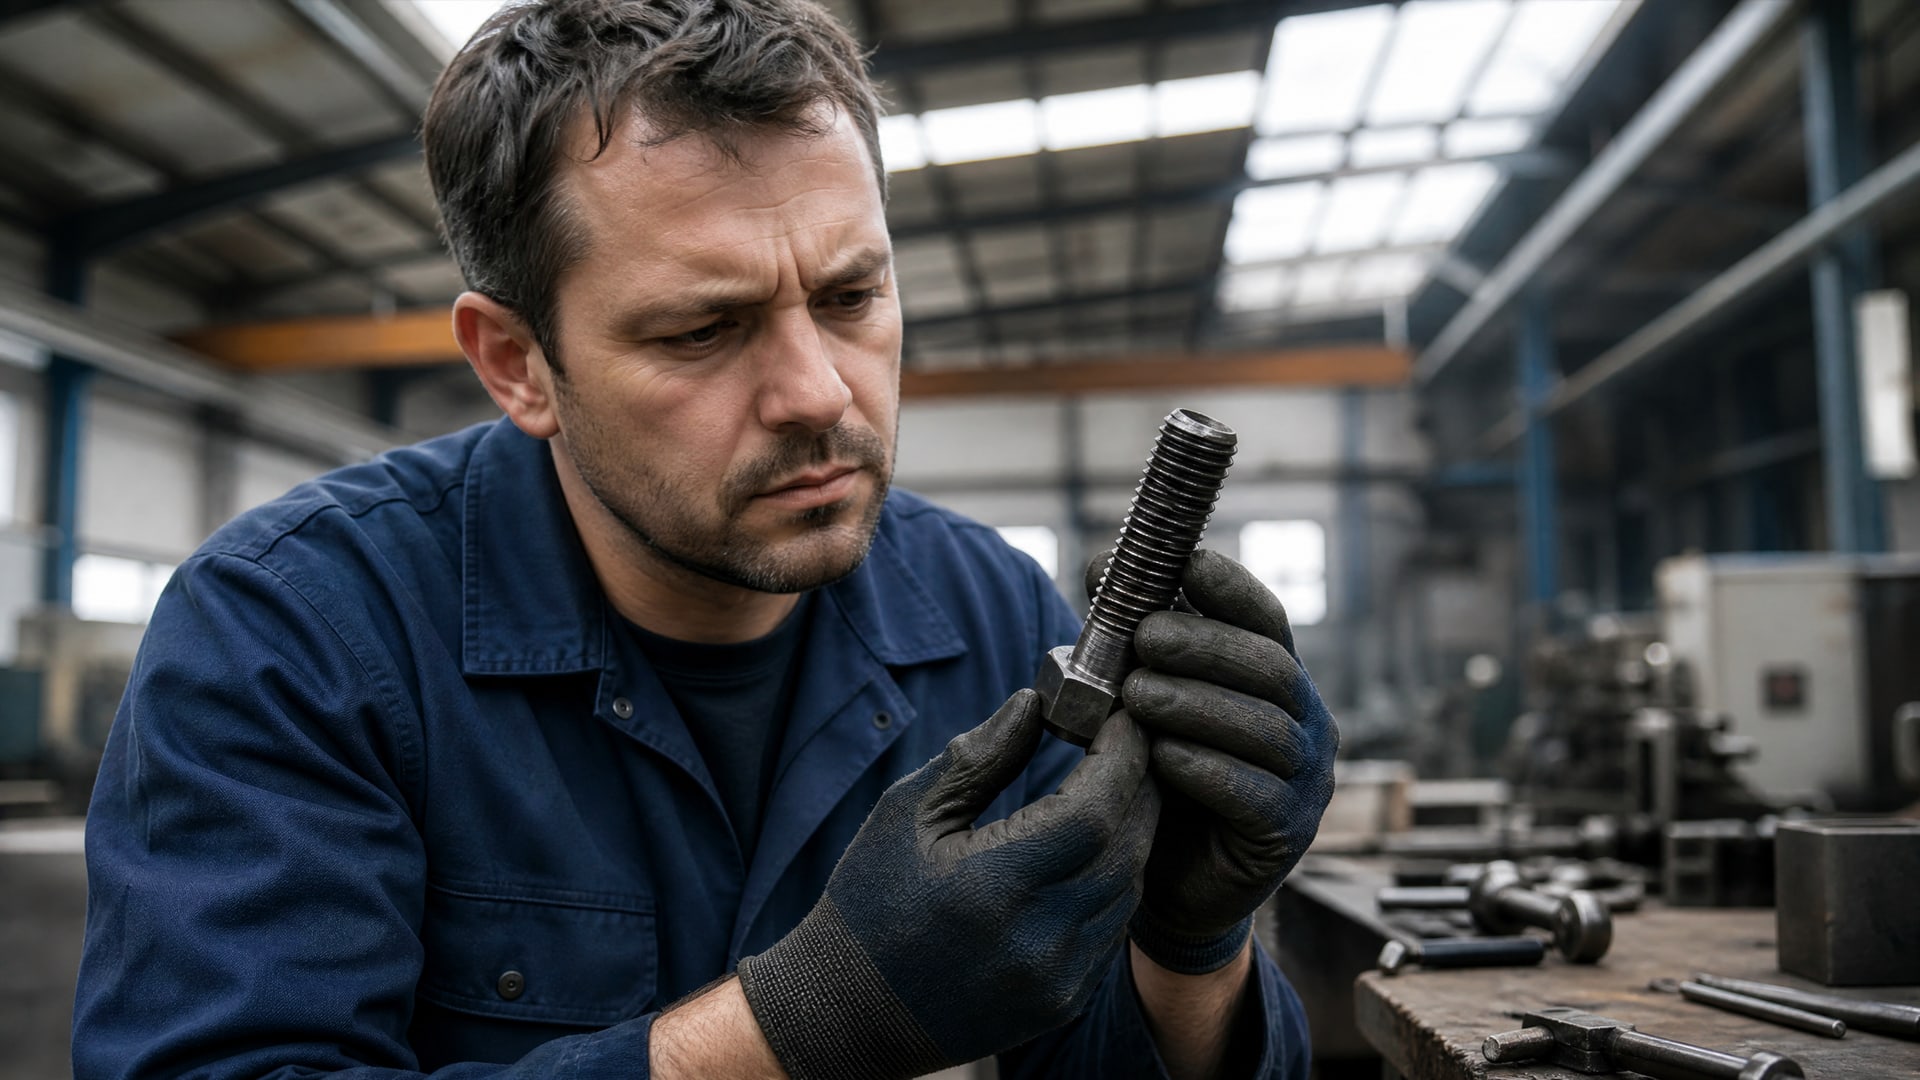
Внешне целая резьба может иметь скрытые повреждения, особенно если демонтаж был проведен с применением силы или локального нагрева. Необходимо проверить:
Целостность витков. Визуально убедиться, что все витки неповреждены, нет отколов и трещин.
Сорванные грани. Если при разборке инструмент проскальзывал, грани витков могут быть помяты или срваны. Такие дефекты снижают прочность резьбового соединения.
Овальность резьбы. После неправильного демонтажа внутренняя резьба может деформироваться, потеряв геометрию. Наружная резьба также подвержена овализации.
Состояние посадочных поверхностей. Проверить торцы, фаски и прилегающие к резьбе участки на наличие вмятин, царапин и коррозии.
Если дефектация выявила серьезные повреждения, стандартная повторная сборка может оказаться ненадежной. В таких случаях рекомендуется либо восстановление детали (гальваническое покрытие, наварка), либо замена на новую. Для деталей критичных систем (тормоза, рулевое управление, системы с давлением) повторное использование после значительных повреждений недопустимо.
Подготовка резьбы перед повторной сборкой
Когда остатки фиксатора удалены и дефектация пройдена, резьба должна быть готова к новому нанесению анаэробного состава.
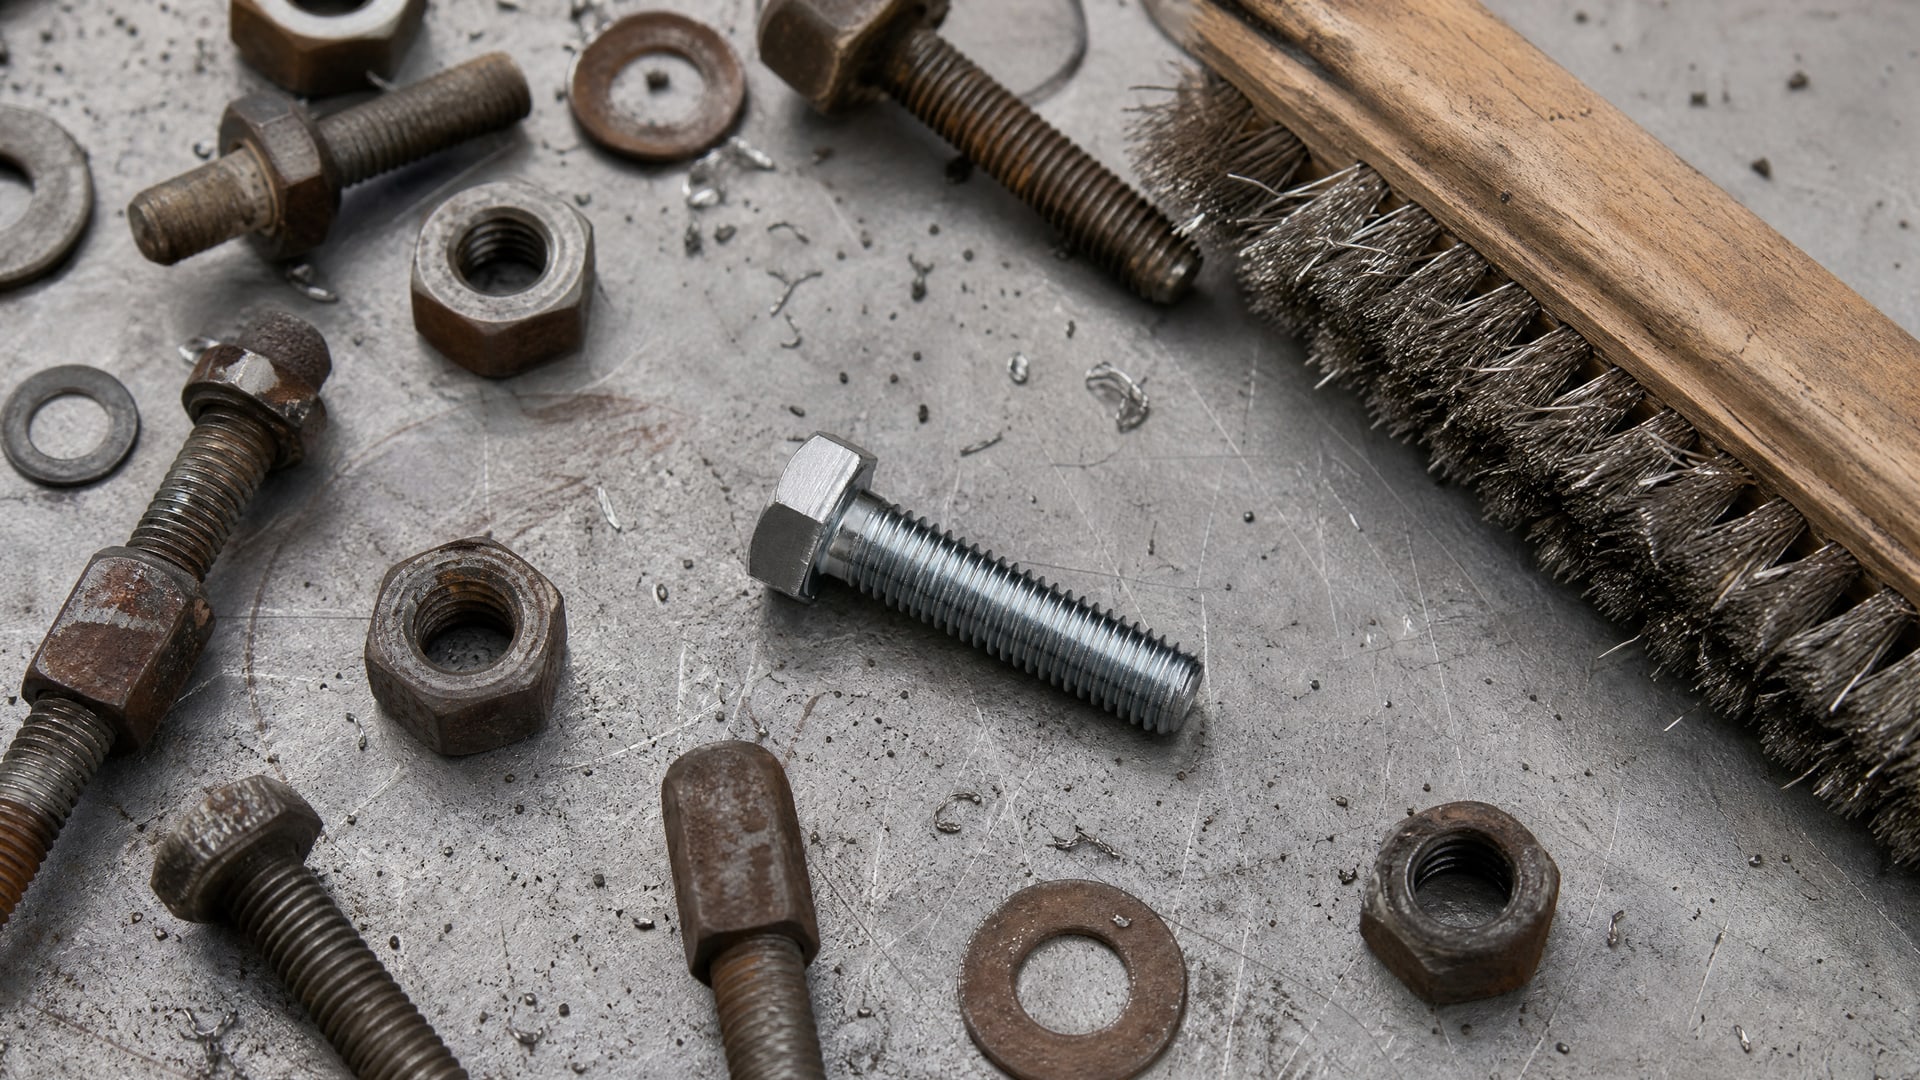
Эта подготовка - один из ключевых моментов для обеспечения надежной фиксации и герметизации.
Последовательность подготовки:
Удаление ржавчины и грязи. Если резьба подверглась окислению, необходимо удалить ржавчину щеткой по металлу или абразивом.
Обезжиривание. Резьба протирается чистой ветошью, смоченной в обезжиривающем составе. Это удаляет следы масла, тонкие пленки и органические загрязнения, которые препятствуют адгезии фиксатора.
Полная сушка. Влага на резьбе недопустима - она активирует анаэробный фиксатор преждевременно и снижает качество полимеризации. Сушка выполняется при комнатной температуре или мягким подогревом.
Контроль чистоты. Перед нанесением нового состава поверхность должна быть чистой и сухой; допустимо легкое присутствие остатков чистящего вещества, но основное загрязнение исключено.
При повторном применении деталей многие закупщики специально контролируют эти этапы, так как нарушение одного из них (например, влага или остатки старого полимера) может привести к отказу соединения в работе. На практике в цехах для часто разбираемых резьбовых соединений часто используют анаэробные фиксаторы пониженной прочности, которые позволяют демонтировать детали без повреждений и переиспользовать их многократно при соблюдении процедуры очистки и подготовки.
Повторное нанесение фиксатора и сборка
Старый отвержденный фиксатор повторно использовать не рекомендуется.
При повторной сборке наносится свежий состав, который обеспечивает предсказуемую прочность и герметизацию. Старый полимер уже потерял клеящие свойства и при повторной полимеризации может создать слабое или неоднородное соединение.
Перед нанесением нового состава убедитесь, что:
Резьба полностью очищена от остатков старого фиксатора.
Поверхность высушена (влага недопустима).
Выбран правильный класс прочности фиксатора в зависимости от условий эксплуатации и возможности демонтажа в будущем.
Для часто разбираемых соединений (например, сливные пробки, рабочие узлы с периодическим техническим обслуживанием) закупщики выбирают анаэробные фиксаторы пониженной прочности, которые позволяют демонтировать детали обычным ручным инструментом без нагрева. Это упрощает последующие ремонты и сокращает затраты на повторное использование деталей.
Частые ошибки при повторном использовании деталей после фиксатора
Практика показывает, что большинство проблем при повторной сборке возникают из-за игнорирования или неправильного выполнения подготовительных этапов.
Основные ошибки:
Использование старого фиксатора. Многие ошибочно полагают, что старый отвержденный полимер можно переиспользовать. На самом деле он теряет свои клеящие свойства и должен быть удален полностью.
Недостаточная механическая очистка. Надежда только на растворитель приводит к тому, что куски полимера остаются в канавках резьбы. При следующей сборке это нарушает равномерное нанесение свежего фиксатора.
Пропуск обезжиривания. Остатки масла, смазки или технических жидкостей блокируют доступ анаэробного состава к металлу и снижают адгезию.
Недостаточная сушка. Влага на резьбе вызывает нежелательную полимеризацию фиксатора до момента сборки и создает слабое соединение.
Отсутствие дефектации витков. Поврежденная резьба, незаметная при беглом осмотре, при повторной сборке может не обеспечить требуемую герметизацию или прочность.
Соблюдение всех этапов подготовки гарантирует, что повторное использование деталей будет столь же надежным, как работа с новыми резьбовыми парами.
Совет инженера: подготовка резьбы при высокотемпературных условиях
Если соединение разбиралось после работы при повышенной температуре или если детали длительное время находились под нагрузкой, при очистке может потребоваться дополнительная обработка.
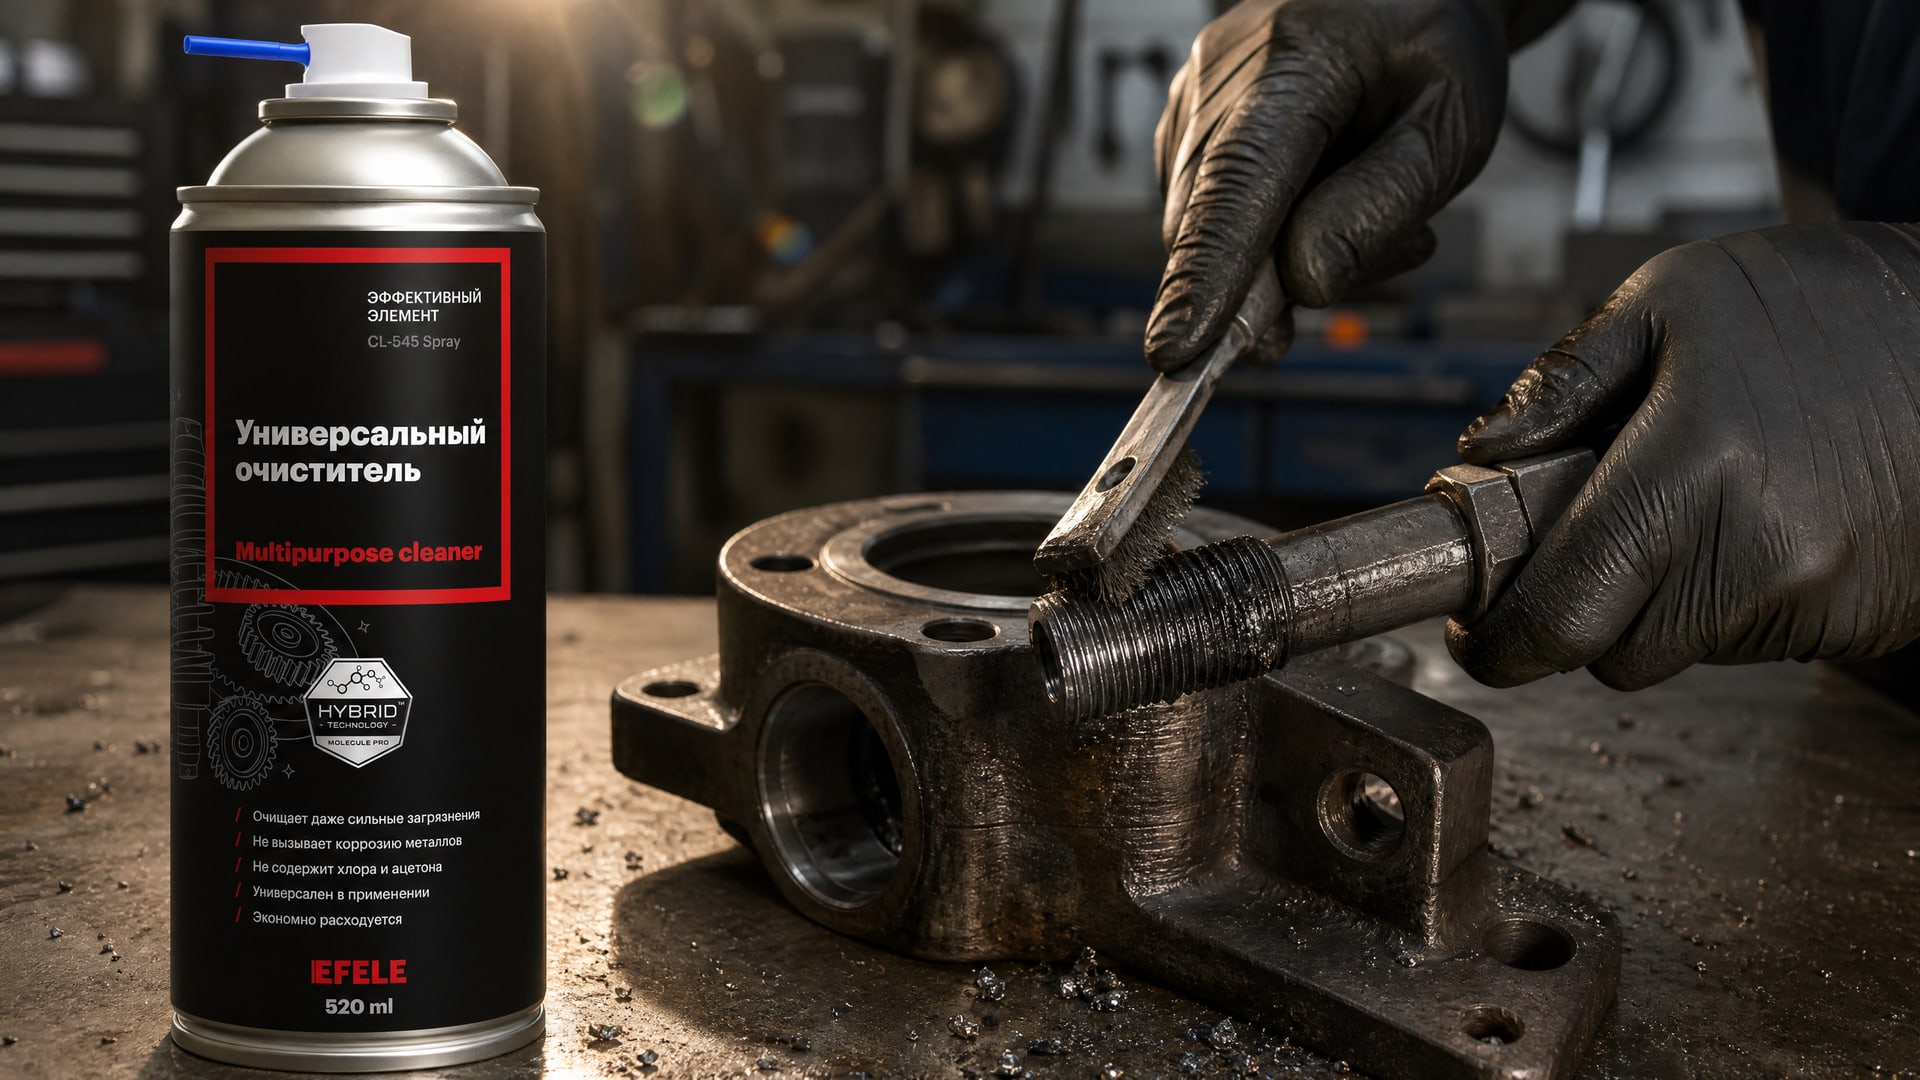
После удаления основного массива отвержденного полимера остатки обрабатывают универсальным очистителем EFELE CL-545 Spray, который размягчает невыдалимые кусочки и облегчает их удаление щеткой. Затем резьба тщательно протирается чистой ветошью, полностью высушивается и обезжиривается. Такой подход позволяет гарантировать чистоту поверхности и предсказуемое качество фиксации при повторной сборке, особенно важно для соединений в агрессивных средах или при вибрации.
Часто задаваемые вопросы
Можно ли переиспользовать резьбу сразу после разборки, не дожидаясь очистки?
Нет. Остатки отвержденного фиксатора на резьбе препятствуют нормальной герметизации и снижают прочность нового соединения. Перед повторной сборкой резьба должна быть полностью очищена механически, обезжирена и высушена. Только тогда можно наносить свежий состав.
Как узнать, что резьба полностью очищена от старого фиксатора?
Визуально резьба должна иметь светлый металлический блеск без черных, коричневых или полупрозрачных пятен полимера в канавках. Протрите резьбу светлой ветошью - на ней не должно быть темных следов отвержденного полимера. Если сомневаетесь, пройдитесь еще раз щеткой или метчиком.
Есть ли предел числа повторных использований одной резьбовой пары?
В предоставленных источниках прямого ограничения не указано. На практике число переиспользований зависит от степени повреждения витков при каждом демонтаже и от качества очистки. Если дефектация показывает, что витки целы и неповреждены, деталь можно использовать повторно. При видимых повреждениях дальнейшее переиспользование рискованно.
Нужно ли нагревать резьбу перед нанесением свежего фиксатора после очистки?
Нет. После полной очистки, обезжиривания и сушки резьба готова к нанесению нового анаэробного состава при комнатной температуре. Избегайте искусственного нагрева перед нанесением фиксатора, так как это ускорит его полимеризацию и затруднит сборку.
Что делать, если при демонтаже пострадала наружная резьба и появились сорванные грани?
Поврежденную наружную резьбу можно попытаться восстановить гальваническим никелированием с последующей шлифовкой до восстановления профиля. Для мелких дефектов (микротрещины, заусенцы) достаточно осторожной обработки шлифовкой. При серьезном повреждении рекомендуется замена на новый крепеж.
Заключение
После разборки анаэробного резьбового соединения детали полностью пригодны к повторному использованию, если правильно удалить остатки отвержденного фиксатора и подготовить поверхность. Механическая очистка (щетка, метчик, чистик), комбинированная с обезжириванием и полной сушкой, - основа надежного повторного использования. Проверка целостности витков, отсутствия деформаций и сорванных граней гарантирует, что резьба пригодна к работе.
Следующий практический шаг: разработайте в своей организации чек-лист для демонтажа и подготовки резьбовых пар (список инструментов, температурный режим при нагреве, последовательность очистки, критерии дефектации). Это позволит стандартизировать процесс и избежать ошибок при повторном использовании деталей, снизив затраты на закупку нового крепежа и улучшив надежность соединений.