При смазывании подшипников в условиях одновременного действия высоких осевых или радиальных нагрузок и низких скоростей вращения возникает критическая проблема: обычные смазочные материалы либо выдавливаются из зазоров, либо не обеспечивают достаточной толщины масляной пленки. В пищевой промышленности эта задача усложняется требованием допуска NSF H1, который разрешает только непреднамеренный контакт смазки с пищей. Решение - выбор пластичных смазок с повышенной адгезией и синтетической основой (ПАО с сульфонатом кальция), работающих в диапазоне от -65 до +280 °C и обеспечивающих несущую способность при сжимающих силах.
Статья полезна технологам, инженерам и закупщикам, которые подбирают материал для узлов с конвейеров, кофемашин, центрифуг, редукторов и других аппаратов, где сочетаются нагрузка и низкая скорость вращения. Вы узнаете, какой класс консистенции (NLGI) выбрать, почему силиконовые смазки не всегда подходят для этих условий, и как правильно планировать график обслуживания.
Условия высоких нагрузок при малых скоростях: особенности и требования
Режим высоких нагрузок и низких скоростей (параметр HNm от 100 000 до 300 000 для крупногабаритных подшипников) формирует жесткие требования к смазке.
При малых оборотах подшипник не успевает центрифугировать лишний материал, поэтому смазка накапливается в зазорах. Одновременно высокие локальные давления (выдавливающие силы) требуют материала с исключительной стойкостью к деформации. Если выбрать слишком жидкую смазку (низкий NLGI), она будет вытеснена из контакта; если слишком плотную (высокий NLGI), она не сформирует масляную пленку и произойдет граничное трение с износом.
Для пищевого оборудования добавляется еще один фактор - контакт с влагой (мойка), паром (стерилизация) и агрессивными моющими растворами. Обычная минеральная или литиевая смазка начинает размягчаться или вымываться. Поэтому база смазки должна быть синтетической (ПАО, полиальфаолефин) с добавками, обеспечивающими водоотталкивание и инертность. Кроме того, требуется допуск NSF H1, подтверждающий, что даже при непреднамеренном контакте с пищей материал безопасен и не передает вкус, запах или токсичность.
Выбор класса консистенции (NLGI) для высоконагруженных узлов
NLGI - это система классификации консистенции пластичных смазок, которая определяет, насколько плотнее или жидче материал при комнатной температуре.
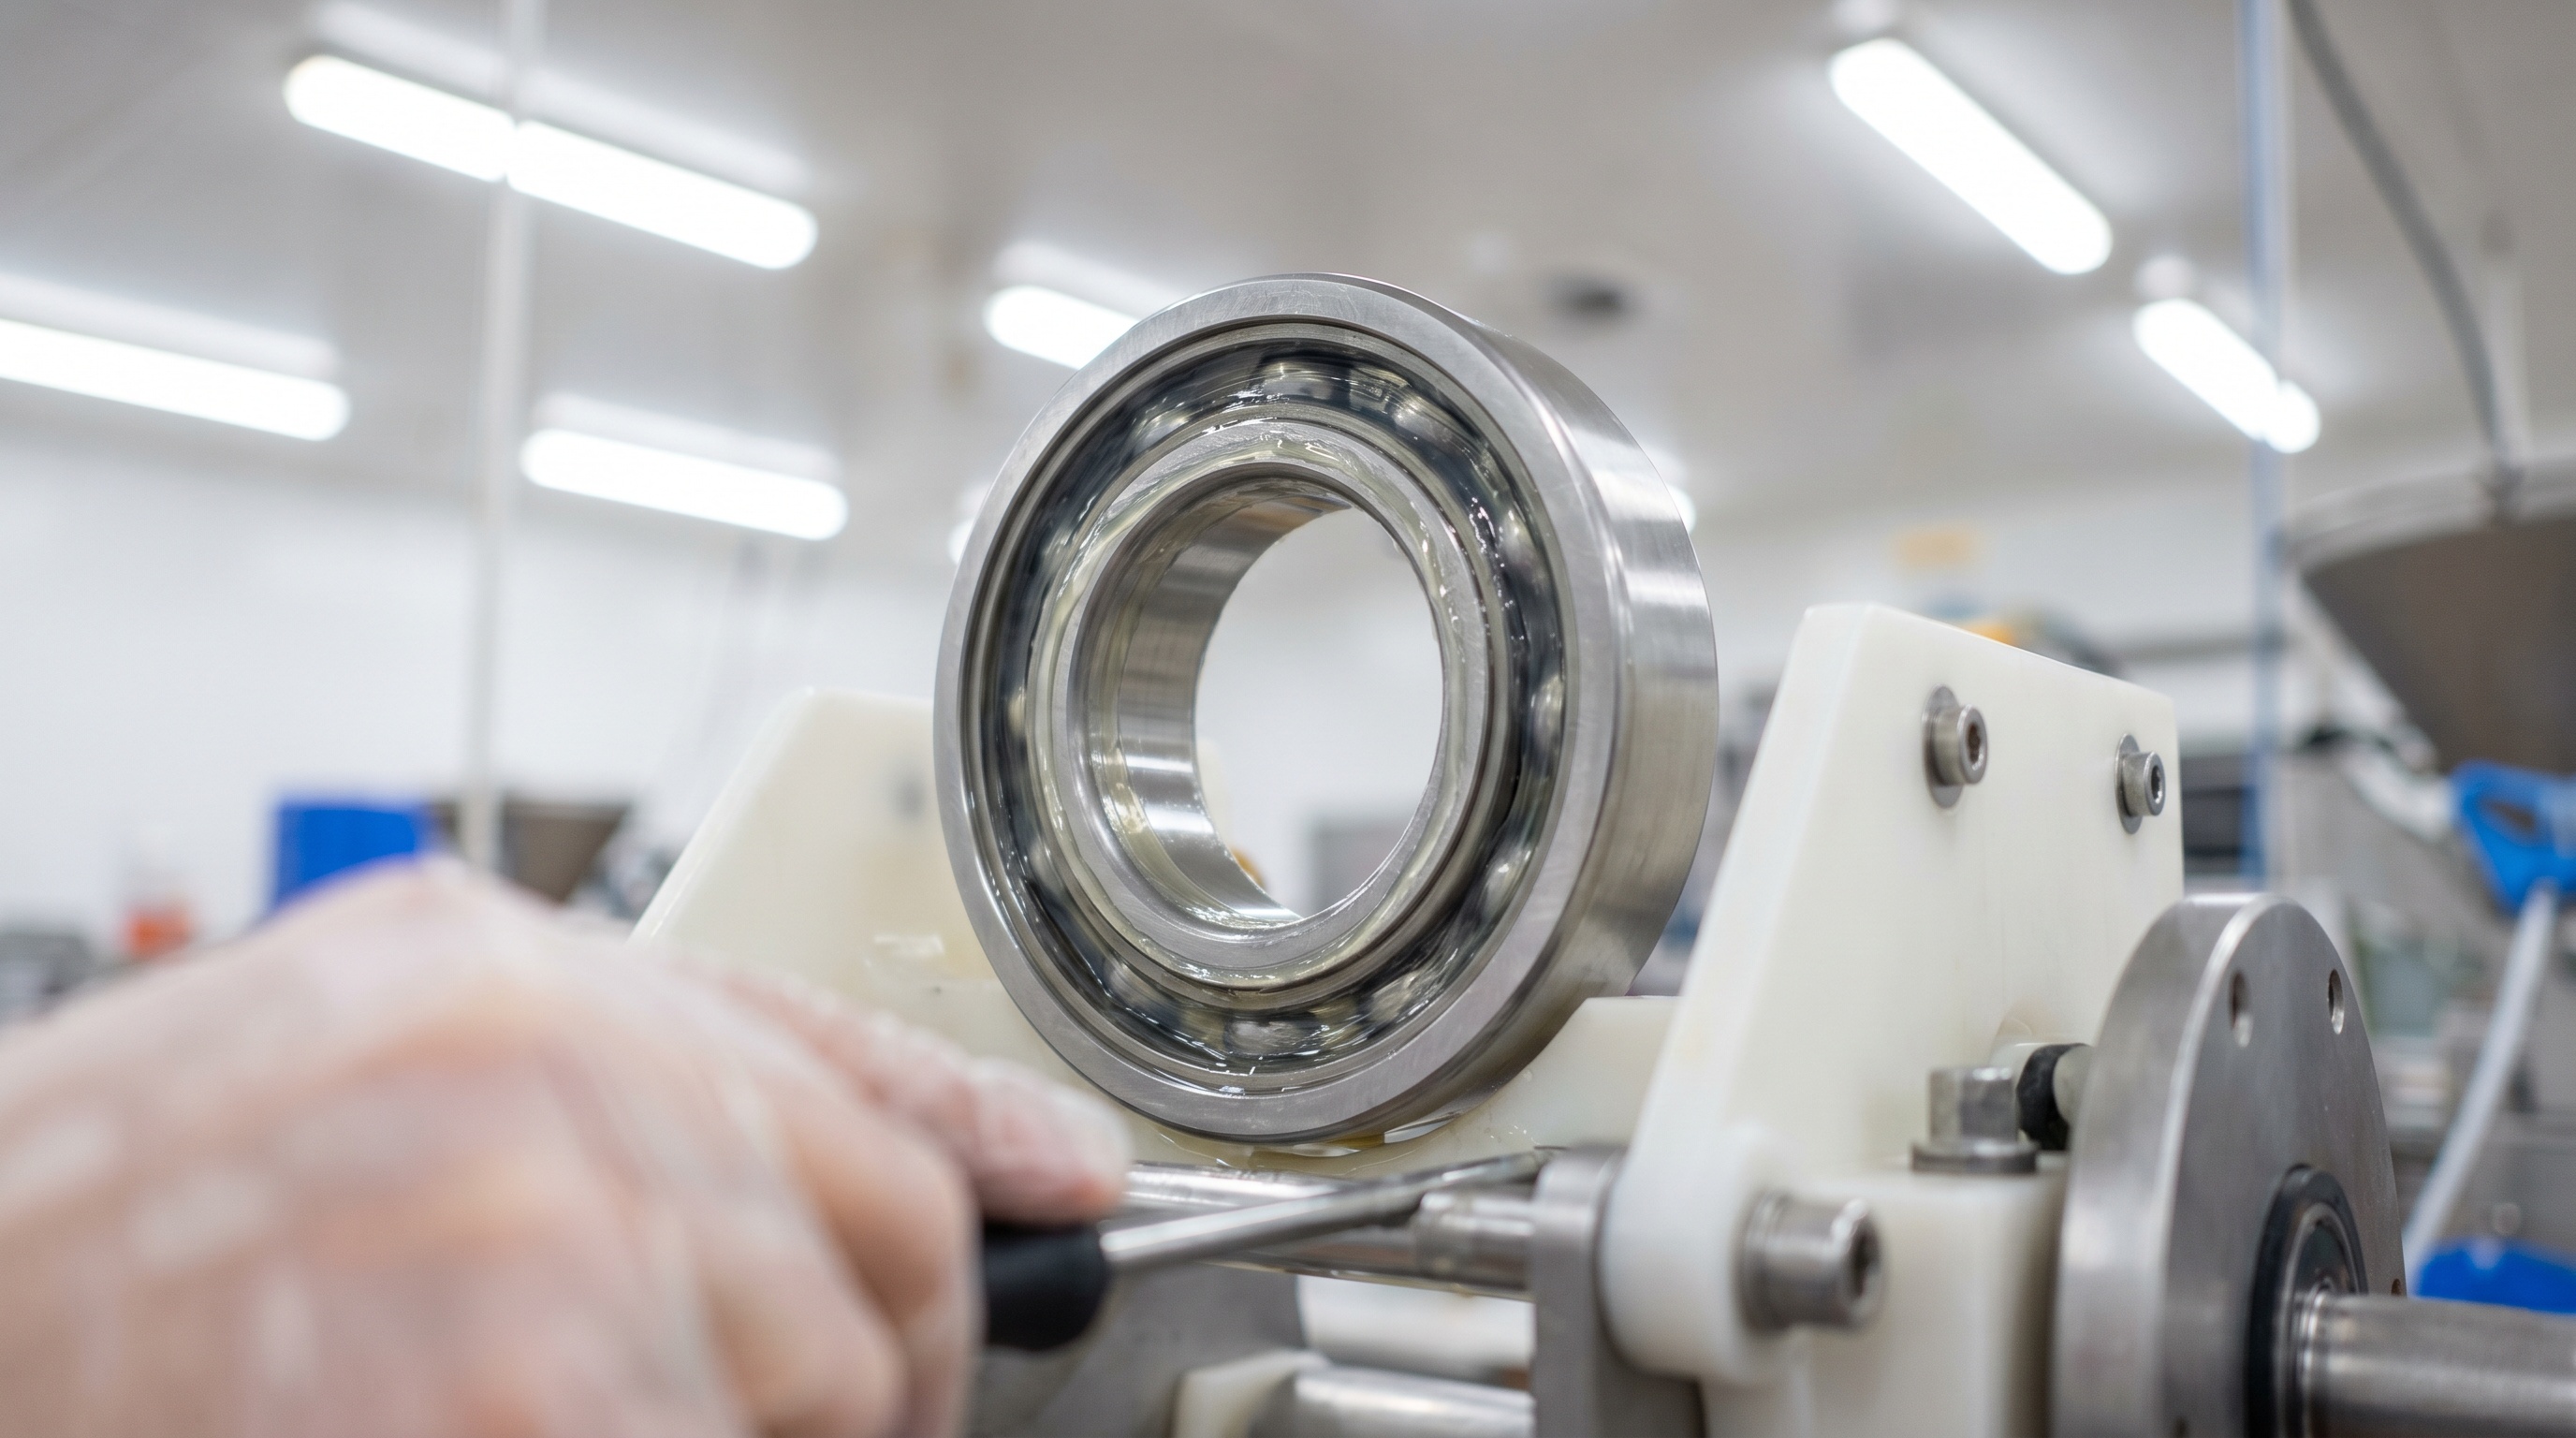
Класс зависит не только от нагрузки, но и от вязкости базового масла, скорости вращения и типа подшипника.
Для условий высоких нагрузок и малых скоростей практикуется следующая логика:
NLGI 1 - используется при вертикальном ориентировании вала, малых температурах и необходимости низкого энергопотребления. Его пластичность легче преодолеть при старте, но для высоконагруженных узлов он недостаточен.
NLGI 2 - универсальный класс, оптимальный для большинства подшипников качения при умеренных нагрузках. Для высоконагруженных узлов NLGI 2 применяется только в сочетании с вязким маслом (20–30 мм²/с) и синтетической основой.
NLGI 3 - более плотный класс, рекомендуется для особо тяжелых условий с высокими осевыми нагрузками, конических и упорных роликоподшипников, а также для предотвращения выдавливания смазки из зазора. Баланс достигается выбором масла вязкостью 12 мм²/с при 40 °C, чтобы не создать чрезмерное сопротивление при вращении.
Экспертное правило: чем выше вязкость базового масла, тем ниже должен быть класс NLGI, и наоборот. Это предотвращает деструкцию смазки (разрушение ее структуры) при вращении.
Синтетические основы и противозадирные свойства
Синтетические смазки на основе полиальфаолефина (ПАО) с добавками сульфоната кальция демонстрируют выдающиеся противозадирные свойства и высокую несущую способность.
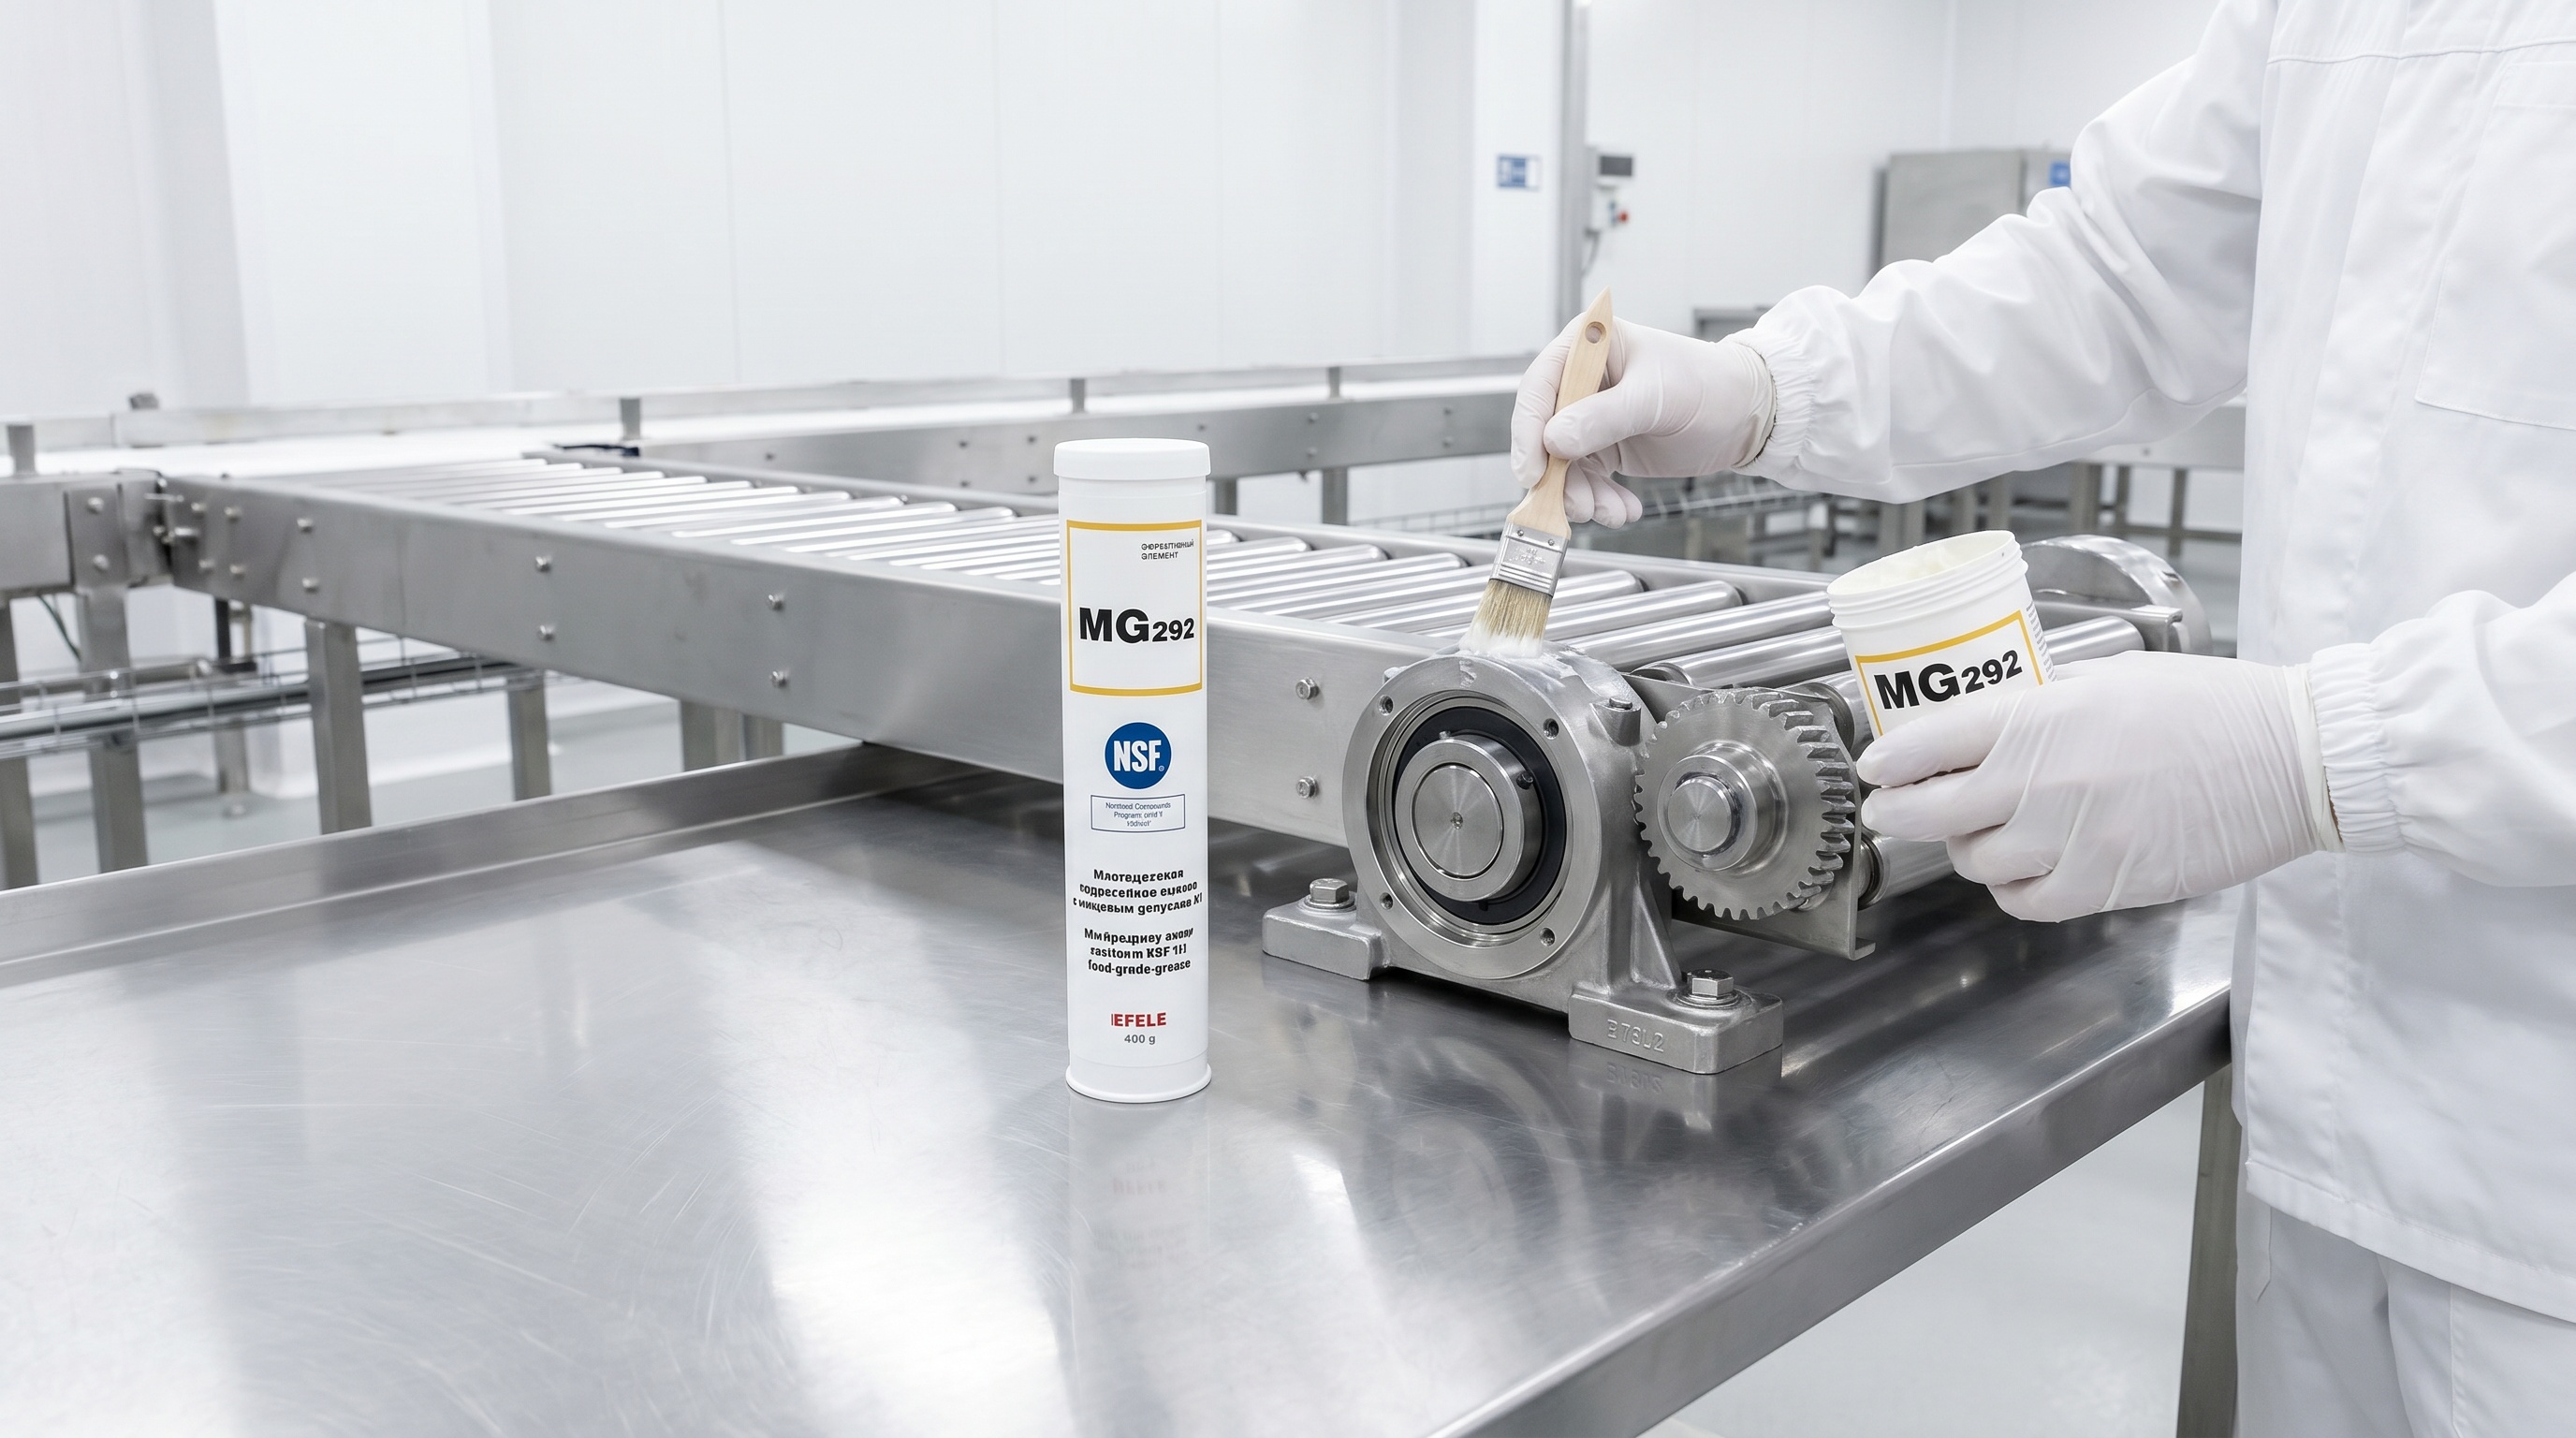
Сульфонат кальция образует на поверхности металла защитный слой, который предотвращает схватывание при пиковых нагрузках и микропроскальзывании.
В отличие от минеральных масел, ПАО обладает:
Расширенным диапазоном температур: ПАО-смазки работают от -65 до +280 °C, что критично для кофемашин, промышленных печей и автоклавов пищевого производства.
Устойчивостью к окислению: синтетическая молекулярная структура медленнее деградирует при нагреве, что продлевает ресурс и снижает образование осадков.
Инертностью к воде и агрессивным средам: ПАО не эмульгируется с водой, поэтому легче переносит периодическую влажность и мойку оборудования.
Отсутствием летучести: низкие потери при высоких температурах означают, что смазка не вулканизируется и не твердеет так быстро, как минеральная.
Для узлов, подверженных высоким нагрузкам и воздействию воды, рекомендуется смазка с повышенной адгезией (прилипаемостью к металлу) - например, пластичная композиция EFELE MG-292 с пищевым допуском NSF H1, которая обладает отличной водостойкостью и обеспечивает защиту при фреттинге и холодном пуске. Такие материалы разработаны специально для условий, где традиционные литиевые смазки быстро вымываются.
Пищевая силиконовая смазка: область применения и ограничения
Пищевые силиконовые смазки (например, EFELE SG-393 с допуском NSF H1) широко используются в пищевой промышленности благодаря их термостойкости, водоотталкиванию и низкой адгезии, которая облегчает очистку оборудования.
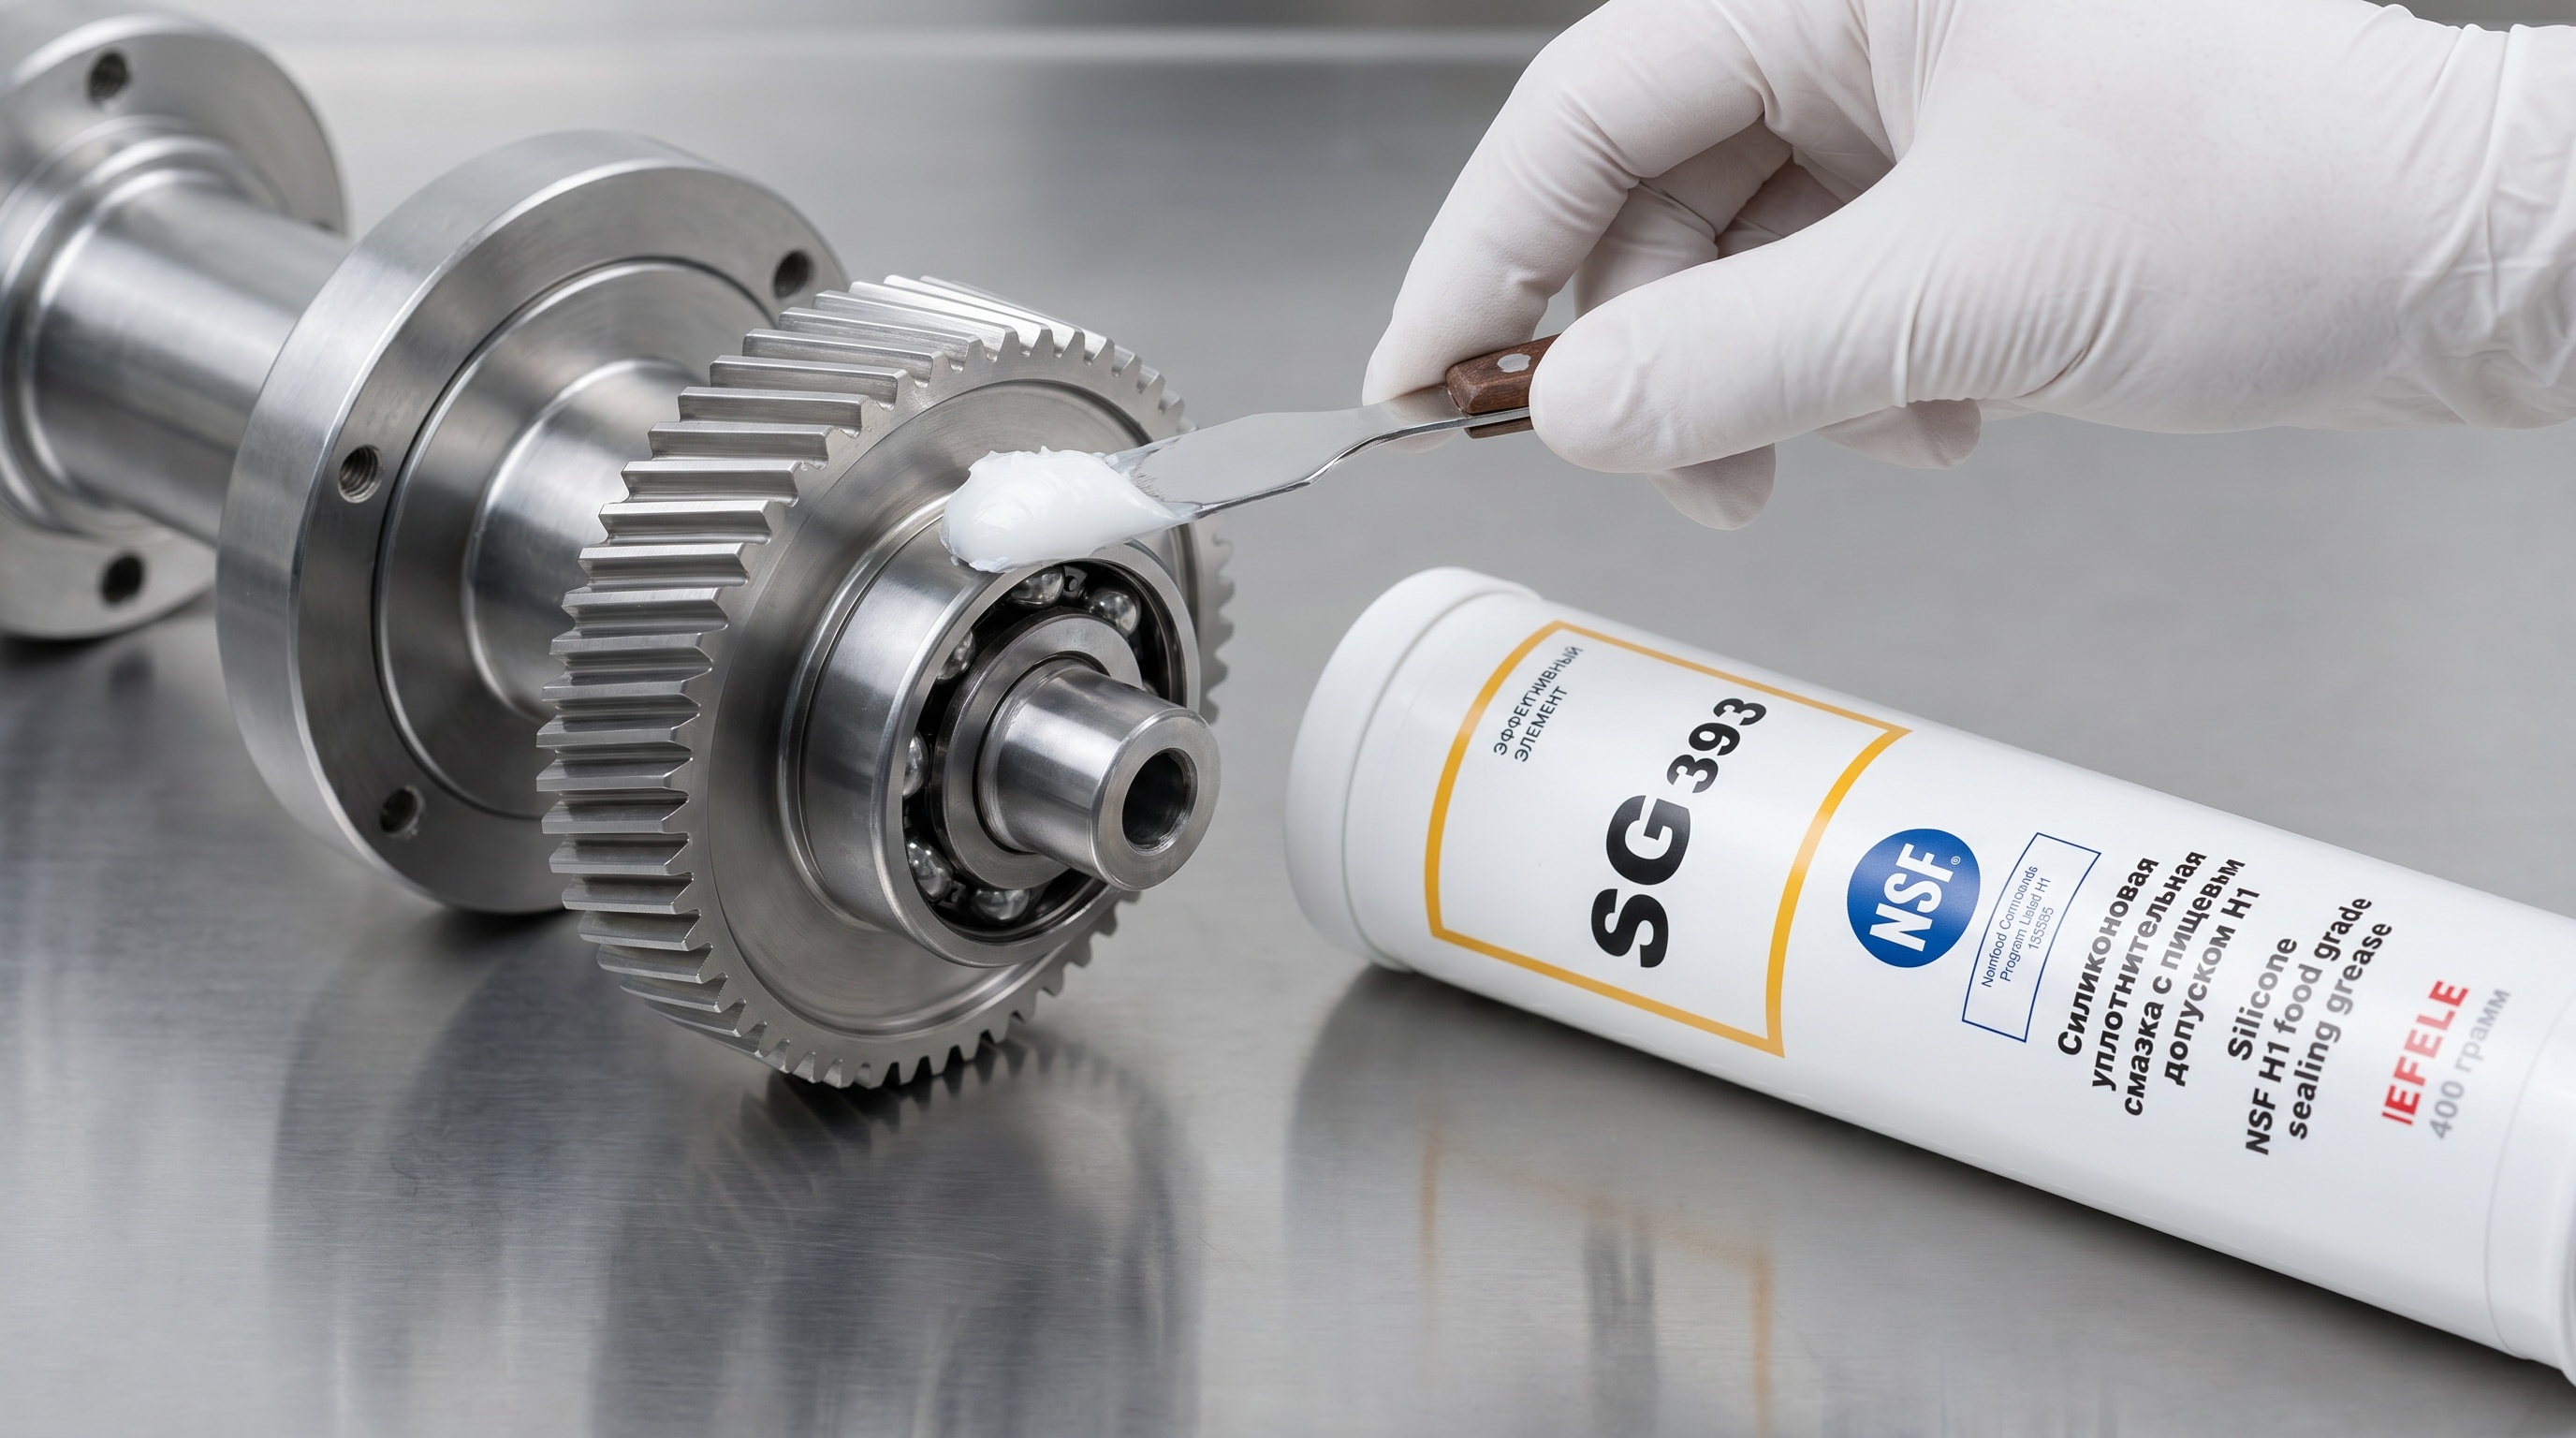
Однако их главное ограничение - недостаточная несущая способность для высоконагруженных узлов.
Силиконовые смазки подходят для:
Направляющих скольжения с низкими нагрузками
Резьбовых соединений, где требуется легкость сборки/разборки
Резиновых уплотнений и прокладок (силикон не набухает резину)
Высокотемпературных узлов, где вязкость базовой ПАО была бы недостаточна
Для высоконагруженных подшипников малых скоростей силиконовые смазки не рекомендуются, так как:
Силиконовое масло имеет низкий индекс вязкости, что означает резкое снижение вязкости при нагреве. При +100 °C вязкость упадет настолько, что масляная пленка разрушится под нагрузкой.
Отсутствие противозадирных присадок: в отличие от кальциевых сульфонатных смазок, силикон не может образовать антифрикционный слой при микропроскальзывании.
Низкая адгезия к металлу означает, что смазка легко вытекает из зазора под нагрузкой.
В условиях малых скоростей и высоких температур, где требуется термо- и водостойкость одновременно, эффективнее применять синтетические кальциевые смазки, чем полагаться на силиконовый состав.
Применение в пищевом оборудовании: кофемашины и конвейеры
Пищевая смазка для кофемашины - частый запрос от пищевого сектора, потому что эти аппараты совмещают несколько критических факторов: высокое давление в помпе (нагрузка), низкую скорость вращения ротора, высокую температуру (до +280 °C) и постоянный контакт с влагой и кофейной взвесью.
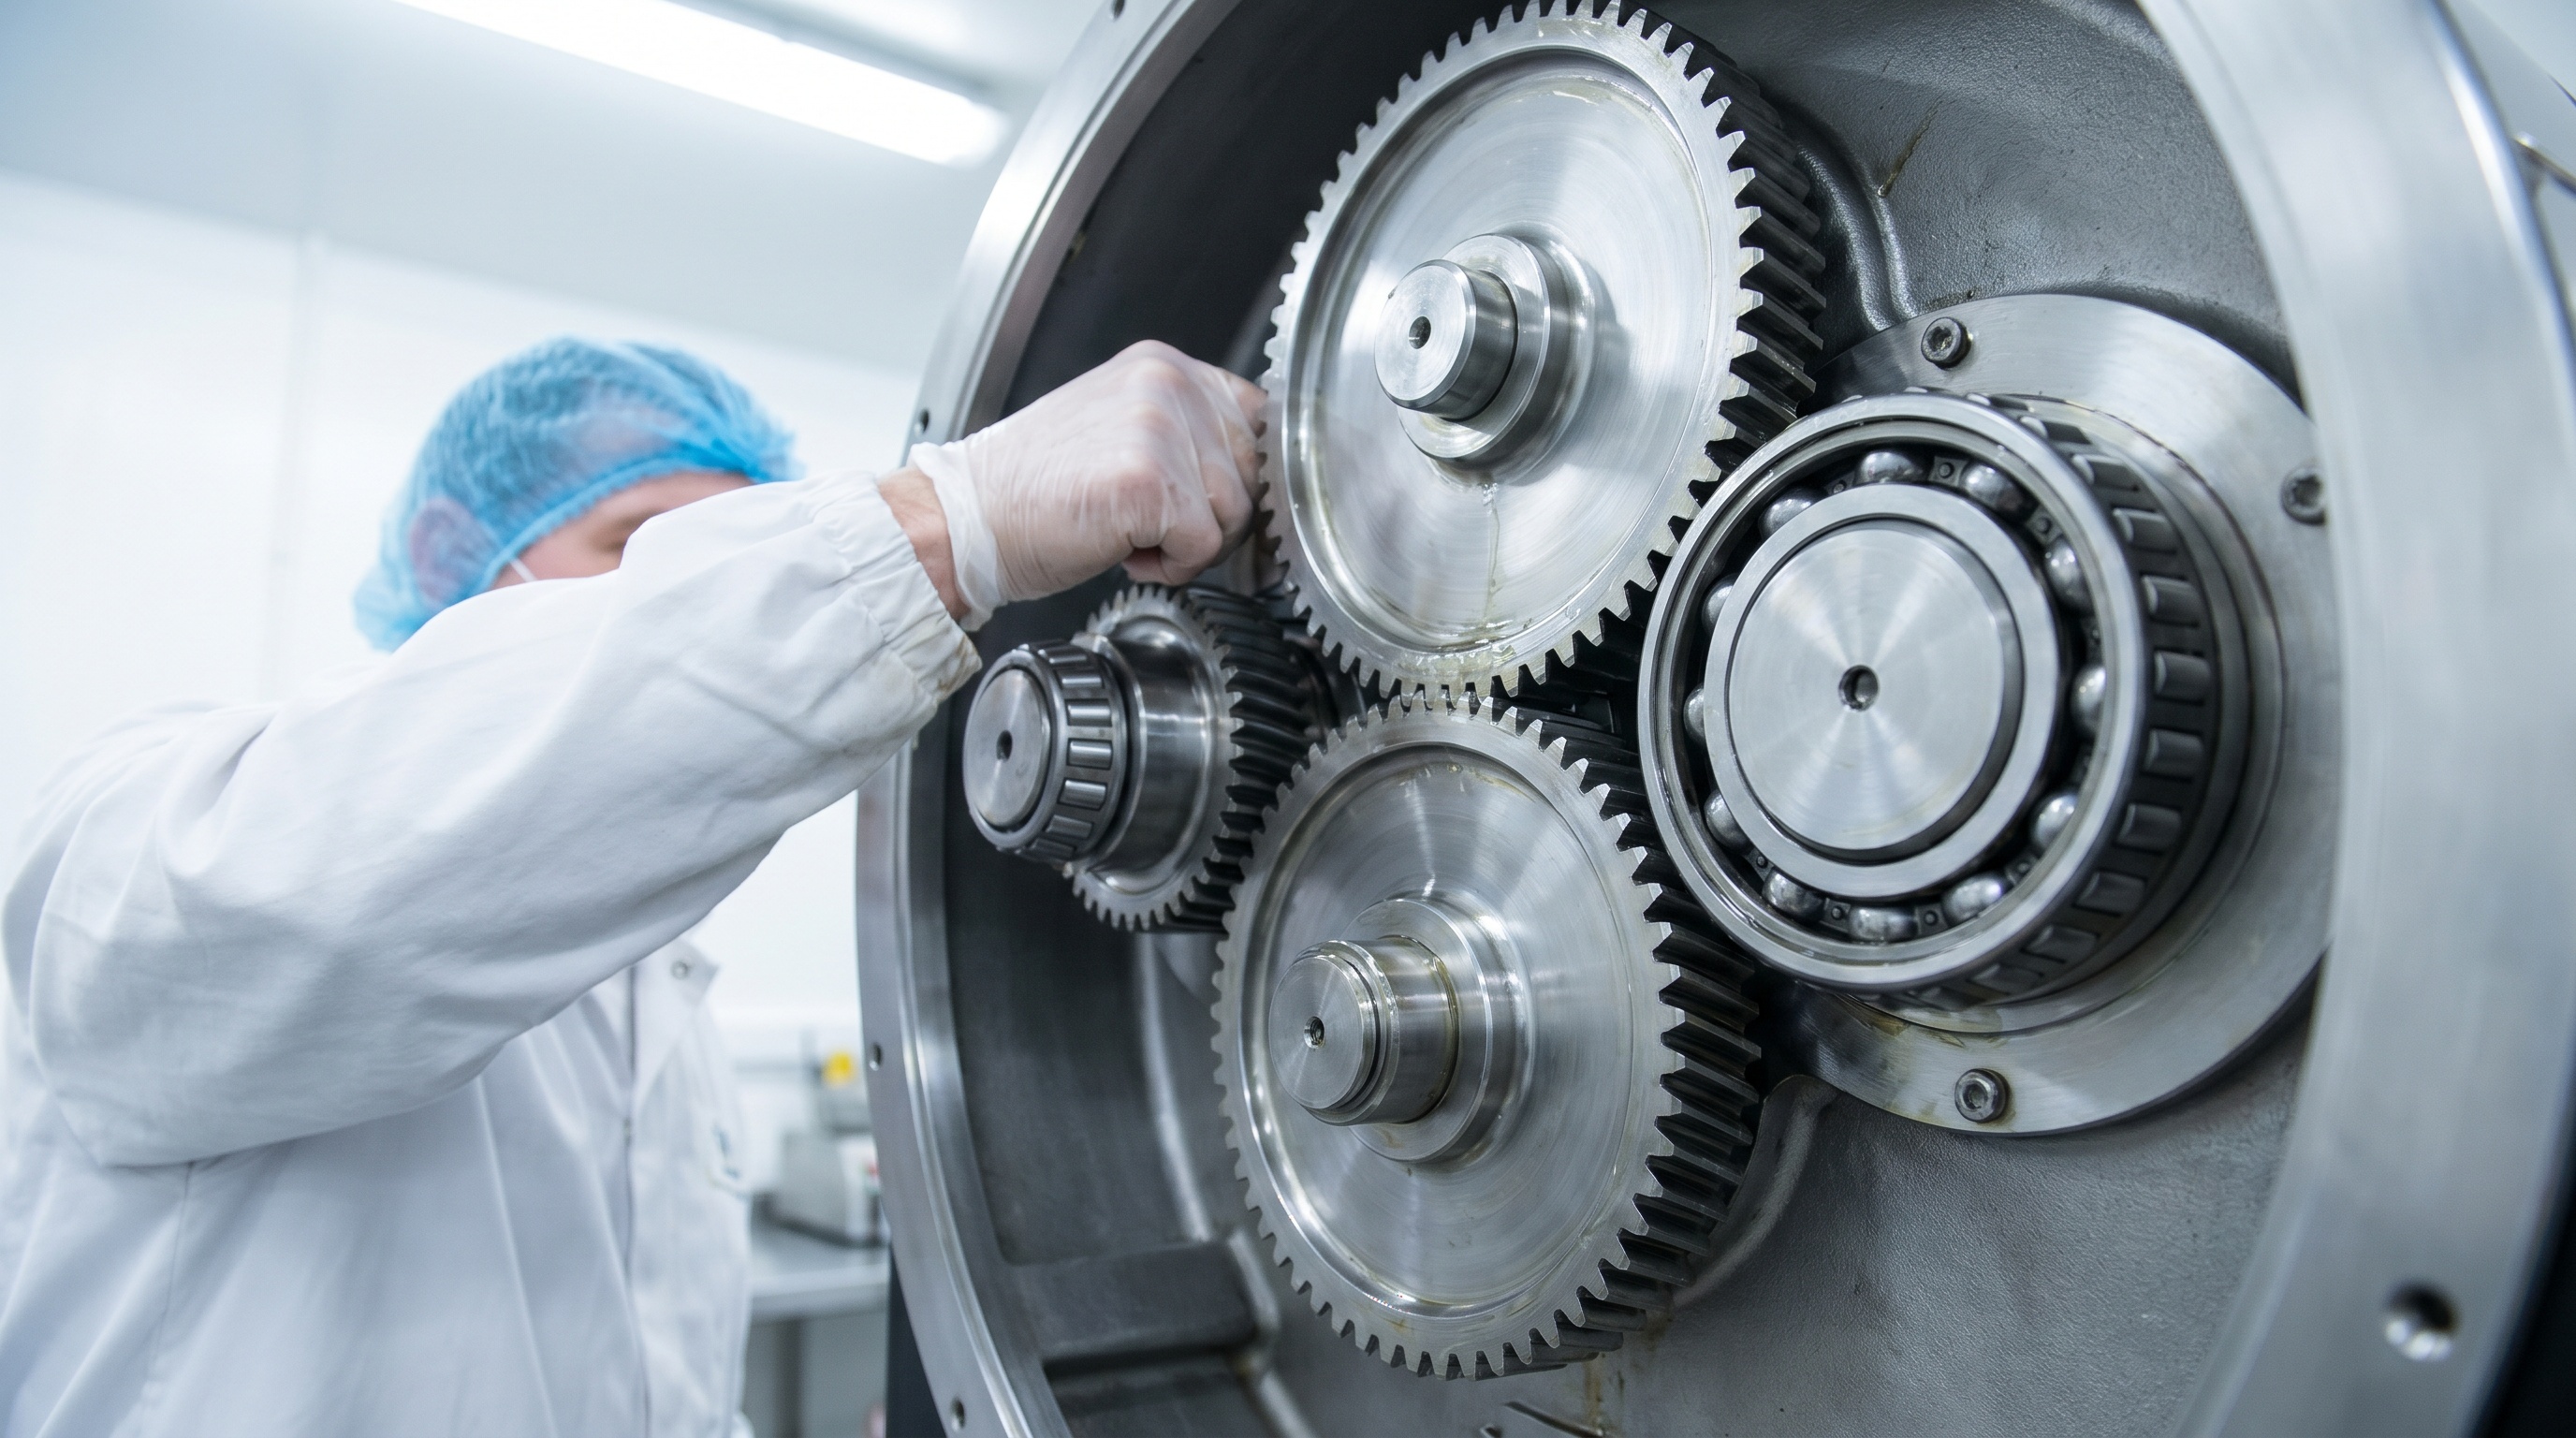
Для кофемашин, промышленных конвейеров с сахарными растворами и центрифуг требуется:
Стойкость к вымыванию: смазка не должна смываться водой или паром и должна сохранять структуру после контакта с моющими растворами. Это достигается синтетической основой (ПАО) с гидрофобными добавками.
Высокая температуростойкость: без разложения и потери смазывающих свойств до +280 °C (критично для камер нагрева кофе).
Пищевой допуск NSF H1: гарантирует безопасность при случайном попадании в напиток.
Сохранение структуры при циклическом нагреве: обычная смазка становится мягче при каждом цикле; высокотемпературная синтетическая смазка поддерживает консистенцию дольше.
Техническое обслуживание оборудования предполагает регулярный долив смазки и ее замену. Для высокотемпературных узлов кофемашины полная замена смазки проводится не реже чем раз в 20 дней (3 недели) интенсивной работы, а контроль состояния (визуальный осмотр, консистенция) - раз в 10 дней.
Интервалы обслуживания и мониторинг состояния смазки
График обслуживания смазанных узлов зависит от режима работы (непрерывный или периодический), температуры и интенсивности воздействия влаги.
Однако для пищевого оборудования существуют минимальные стандарты, установленные производителями.
Регулярность контроля состояния: - Контроль смазки (визуально: цвет, вязкость, наличие посторонних включений, расслоение) проводится раз в 10 дней эксплуатации. - Контроль включает сверку со спецификацией (наличие, консистенция, запах, внешние следы окисления).
Сроки полной замены: - Обычные смазки (минеральные, литиевые) меняются раз в 30–40 дней при нормальных условиях. - Высокотемпературные синтетические смазки меняются полностью раз в 20–21 день интенсивной работы, так как их термоокислительная стабильность изнашивается быстрее видимого потемнения. - Смазка, которая внешне остается светлой, но уже потеряла противозадирные присадки, становится причиной скрытого износа. Поэтому график замены следует соблюдать независимо от цвета.
При обслуживании напоминают: излишки смазки удаляют после сборки узла (не протирая) с помощью сжатого воздуха или мягкой щетки, чтобы не допустить скопления материала, которое может засорить фильтр или создать дополнительное сопротивление.
Часто задаваемые вопросы
Чем пищевая смазка отличается от обычной?
Пищевая смазка имеет допуск NSF H1, что означает ее безопасность при непреднамеренном контакте с едой. Кроме того, она обычно синтетическая (ПАО), инертна к воде и не поддается окислению под воздействием моющих средств, что важно при регулярной санитарной обработке оборудования. Обычная смазка может содержать токсичные присадки и быстро разлагается при контакте с влагой.
Почему пищевая силиконовая смазка не подходит для высоких нагрузок?
Силиконовое масло имеет низкий индекс вязкости, что означает критическое падение вязкости при нагреве. При температуре выше 80–100 °C оно становится слишком жидким, масляная пленка разрушается, и начинается граничное трение. Кроме того, силиконовая смазка не содержит противозадирных присадок, необходимых при микропроскальзывании под нагрузкой.
Как часто нужно менять высокотемпературную пищевую смазку в кофемашине?
Полную замену рекомендуется проводить раз в 20 дней (3 недели) при непрерывной работе оборудования. Дополнительный контроль (визуальный осмотр и консистенция) - раз в 10 дней. Не следует опираться только на внешний вид: даже светлая смазка может потерять противозадирные свойства за этот период.
Может ли пищевая смазка с допуском H1 использоваться на любом оборудовании?
Допуск H1 гарантирует безопасность только при контакте с пищей. Для выбора смазки под конкретное оборудование нужно учитывать нагрузку, скорость вращения, температуру и требования к стойкости к влаге. Например, для малоскоростного подшипника с высокой нагрузкой необходима смазка класса NLGI 2–3 на основе ПАО, тогда как силиконовая H1 не обеспечит нужной несущей способности.
Каков минимальный диапазон температур, который должна покрывать смазка?
Минимум рекомендуется минус 20–30 °C (для хранения и холодного старта оборудования) и плюс 120–150 °C для повседневной работы. Для высоконагруженных узлов кофемашин и печей верхний предел должен быть не менее +200 °C, а для особо нагреваемых зон - до +280 °C. Синтетические ПАО-смазки с допуском H1 обеспечивают диапазон от -65 до +280 °C без потери свойств.
Заключение
Выбор пищевой смазки для высоконагруженных узлов при малых скоростях - это баланс между несущей способностью, водостойкостью, температурным диапазоном и допусками безопасности. Для большинства случаев решением служат пластичные смазки класса NLGI 2–3 на синтетической основе (ПАО) с добавками сульфоната кальция и пищевым допуском NSF H1. Силиконовые смазки удобны для малых нагрузок и резиновых уплотнений, но недостаточны для подшипников, воспринимающих высокие осевые или радиальные силы при низкой скорости вращения.
Следующий шаг при закупке: составьте спецификацию узла (тип и размер подшипника, нагрузка в кН, скорость в об/мин, рабочая температура), сверьте ее с техническими данными (TDS) изготовителя смазки и уточните условия хранения и замены. Для пищевого оборудования обязателен допуск NSF H1 и регулярный контроль состояния смазки не реже раза в 10 дней, чтобы предотвратить неожиданный выход узла из строя.