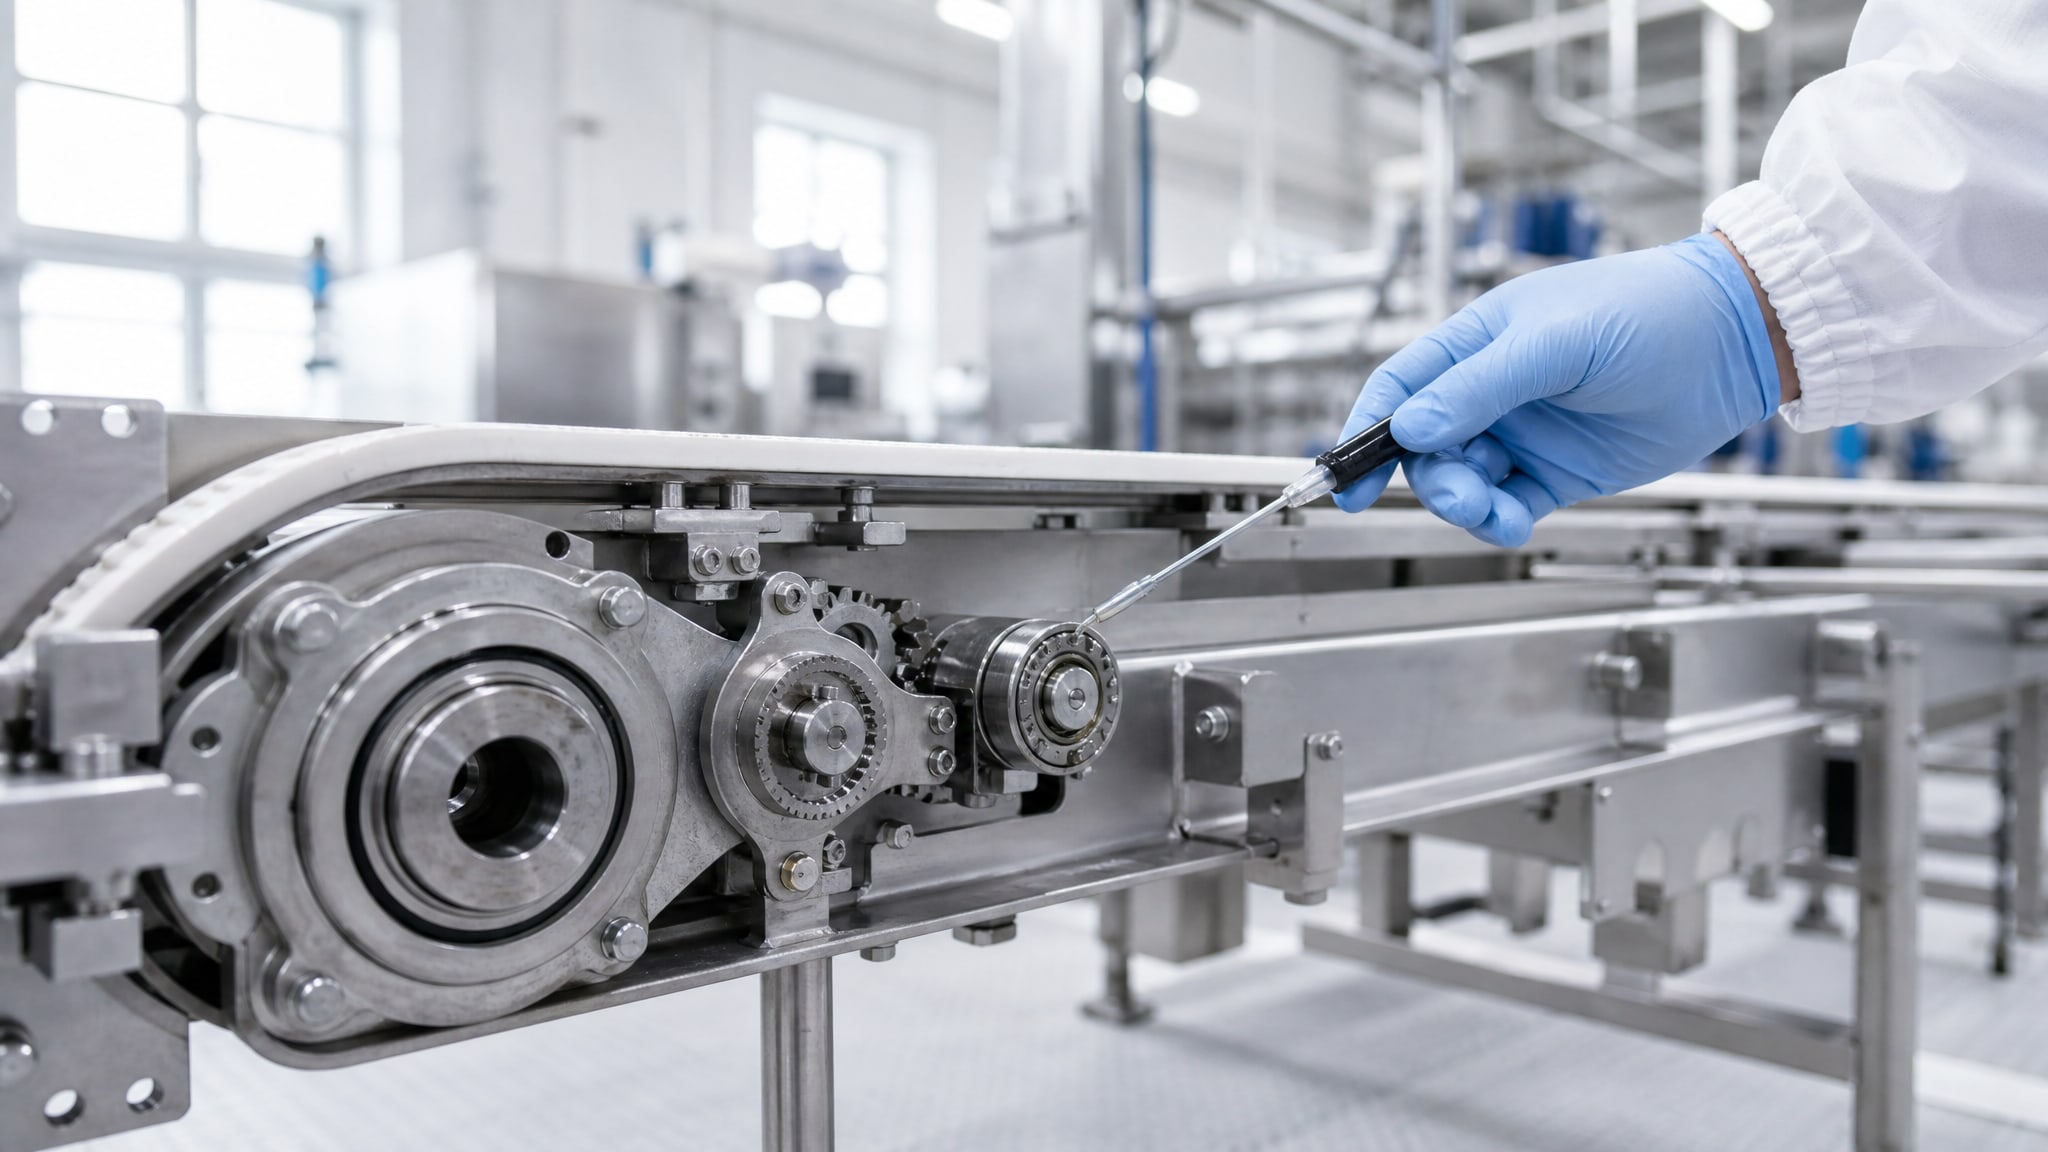
На линиях розлива абразивная среда возникает не только из внешней грязи, но часто - из-за неправильного выбора и дозировки смазки. Когда смазка вымывается при мойке, вступает в контакт с продуктом или наносится избыточно, она перестает защищать узлы и создает условия для коррозии, окисления и образования микрочастиц, которые работают как абразив. Эти частицы царапают поверхности подшипников, редукторов и направляющих, ускоряя износ и приводя к остановкам производства. Статья рассказывает о механизмах формирования абразивной среды, критичных зонах конвейера и практических способах ее предотвращения - это полезно закупщикам, технологам и инженерам, которые отвечают за надежность упаковочного оборудования.
Механизм образования абразивной среды на конвейере
При недостатке смазки коэффициент трения в подшипниках и редукторах растет, масляная пленка разрушается, и металл начинает работать «на сухую».
Локальный перегрев деформирует дорожки качения, что приводит к заклиниванию и выкрашиванию микрочастиц. Эти частицы остаются в узле и царапают соседние поверхности, увеличивая износ.
Противоположная ошибка - избыточная дозировка - создает подтеки на конвейерную ленту и упаковку. Смазка попадает в пищевую зону и может вызвать посторонний запах, изменение вкуса или внешнего вида продукта, что ведет к рекламациям и остановкам линии. Кроме того, излишняя смазка накапливается в узлах, окисляется и превращается в твердый осадок, который работает как абразив.
На линиях с мойкой (CIP) особенно опасна потеря смазки из-за вымывания. Неподходящая смазка при контакте с водой быстро теряет вязкость, эмульгируется и вымывается из зазоров. Обнаженный металл начинает ржаветь, что создает частицы оксидов железа - они действуют как абразивный материал и ускоряют износ всех смежных узлов.
Критичные зоны на линии розлива, где образуется абразив
Риск абразивного износа наиболее высок в зонах, которые одновременно подвергаются трению, влаге и мойке:
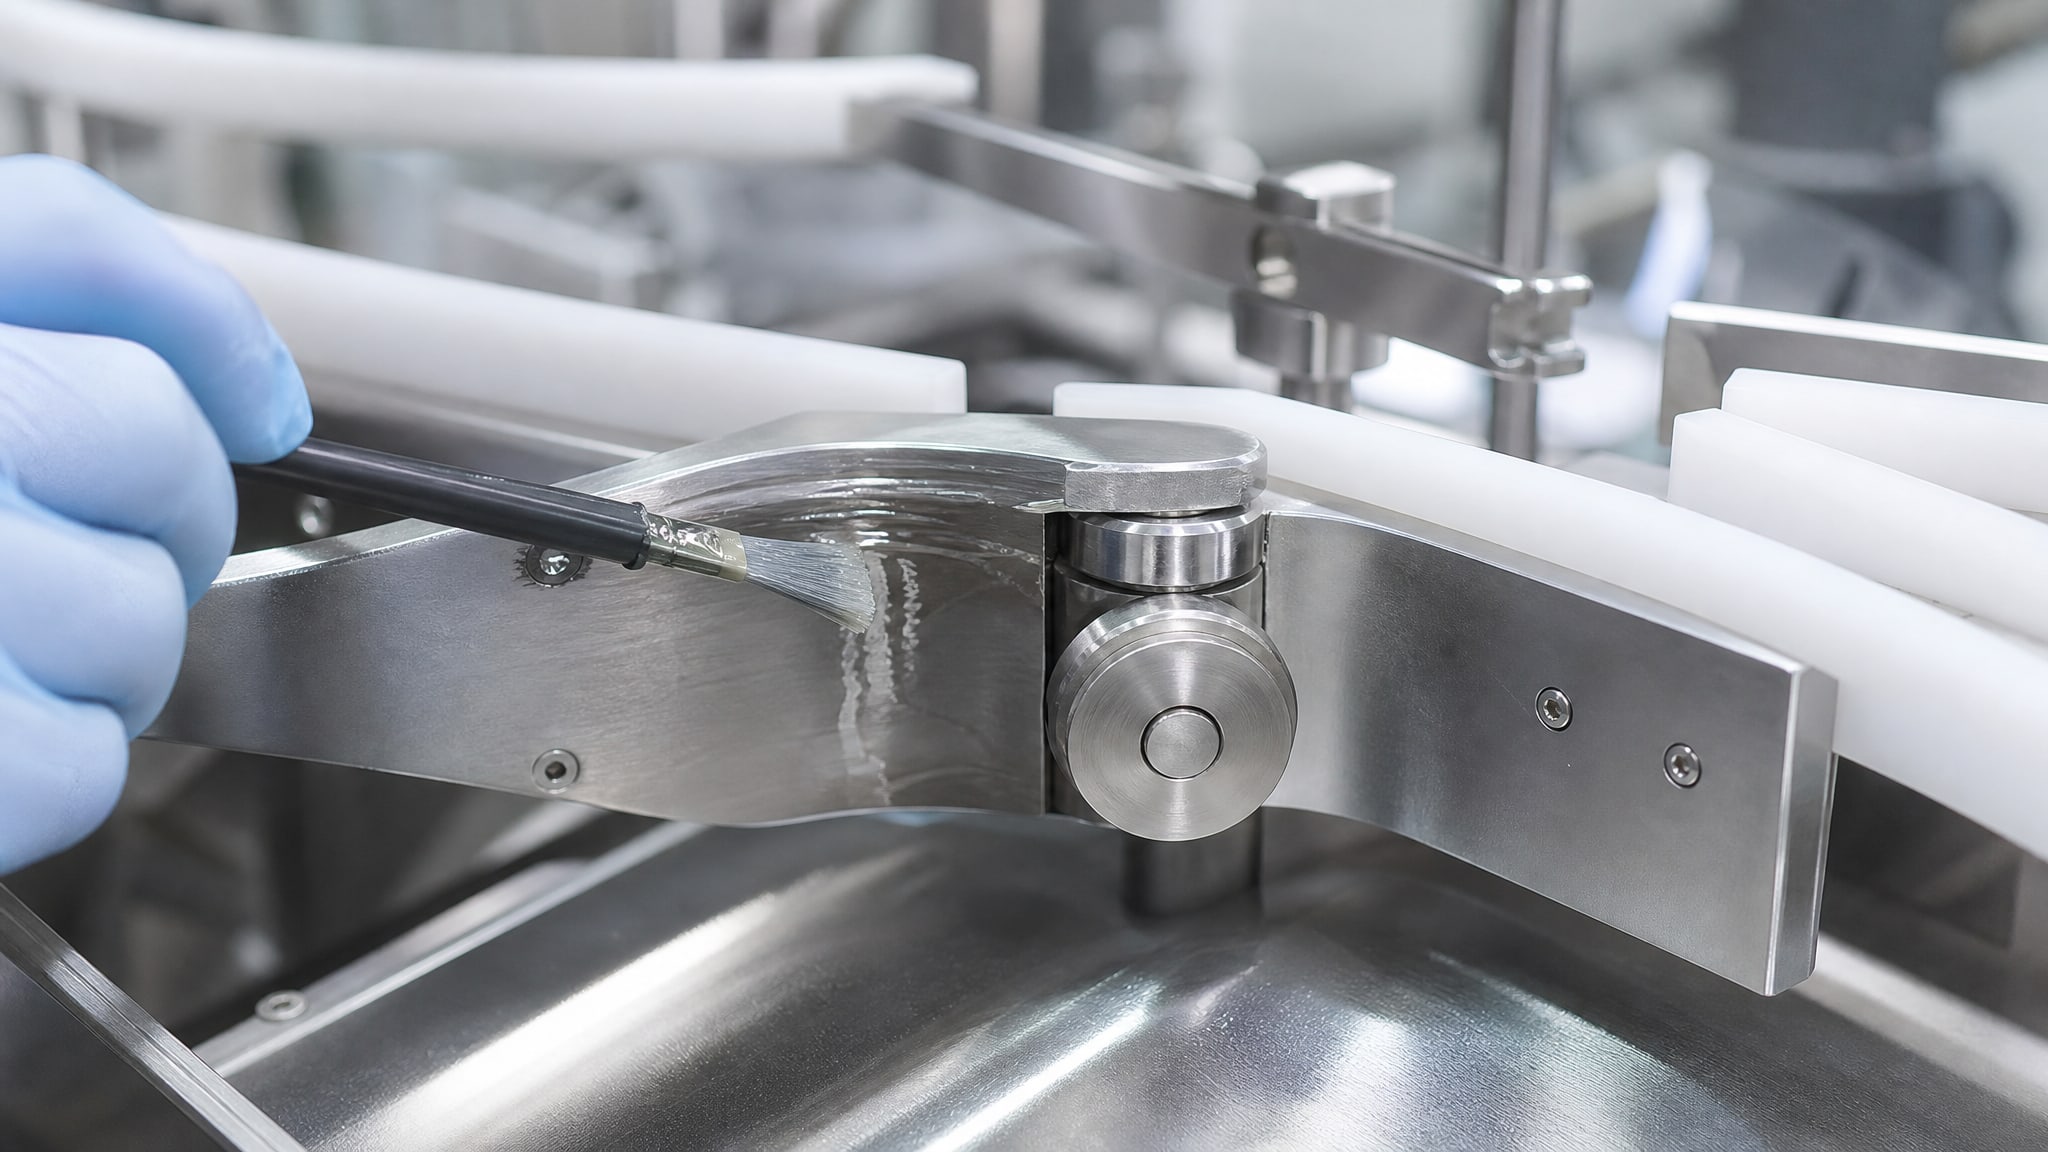
Направляющие и центраторы бутылок - контактируют с тарой и могут быть закрыты или полуприкрыты; смазка здесь должна быть водостойкой и не мигрировать на упаковку.
Подшипники и опоры блока розлива и укупорки - работают над продуктовой зоной; требуют пищевого допуска и минимальной дозировки.
Редукторы и приводы - часто расположены над конвейером; при вымывании смазки быстро окисляются внутри, образуя осадок.
Петли конвейерной ленты - постоянно находятся в движении и подвергаются CIP-мойке; если смазка невысокой водостойкости, она вымывается в течение 1-2 циклов.
Зоны соединения и крепежа - микротрещины и щели, куда попадает влага; без правильной смазки быстро образуется фреттинговая коррозия (микродвижения под нагрузкой + влага + окисление).
В каждой из этих зон абразивная нагрузка растет, если смазка подобрана неправильно или ее недостаточно.
Роль воды и режимов мойки в вымывании смазки
При CIP-мойке вода под давлением попадает в узлы и вентиляционные отверстия.
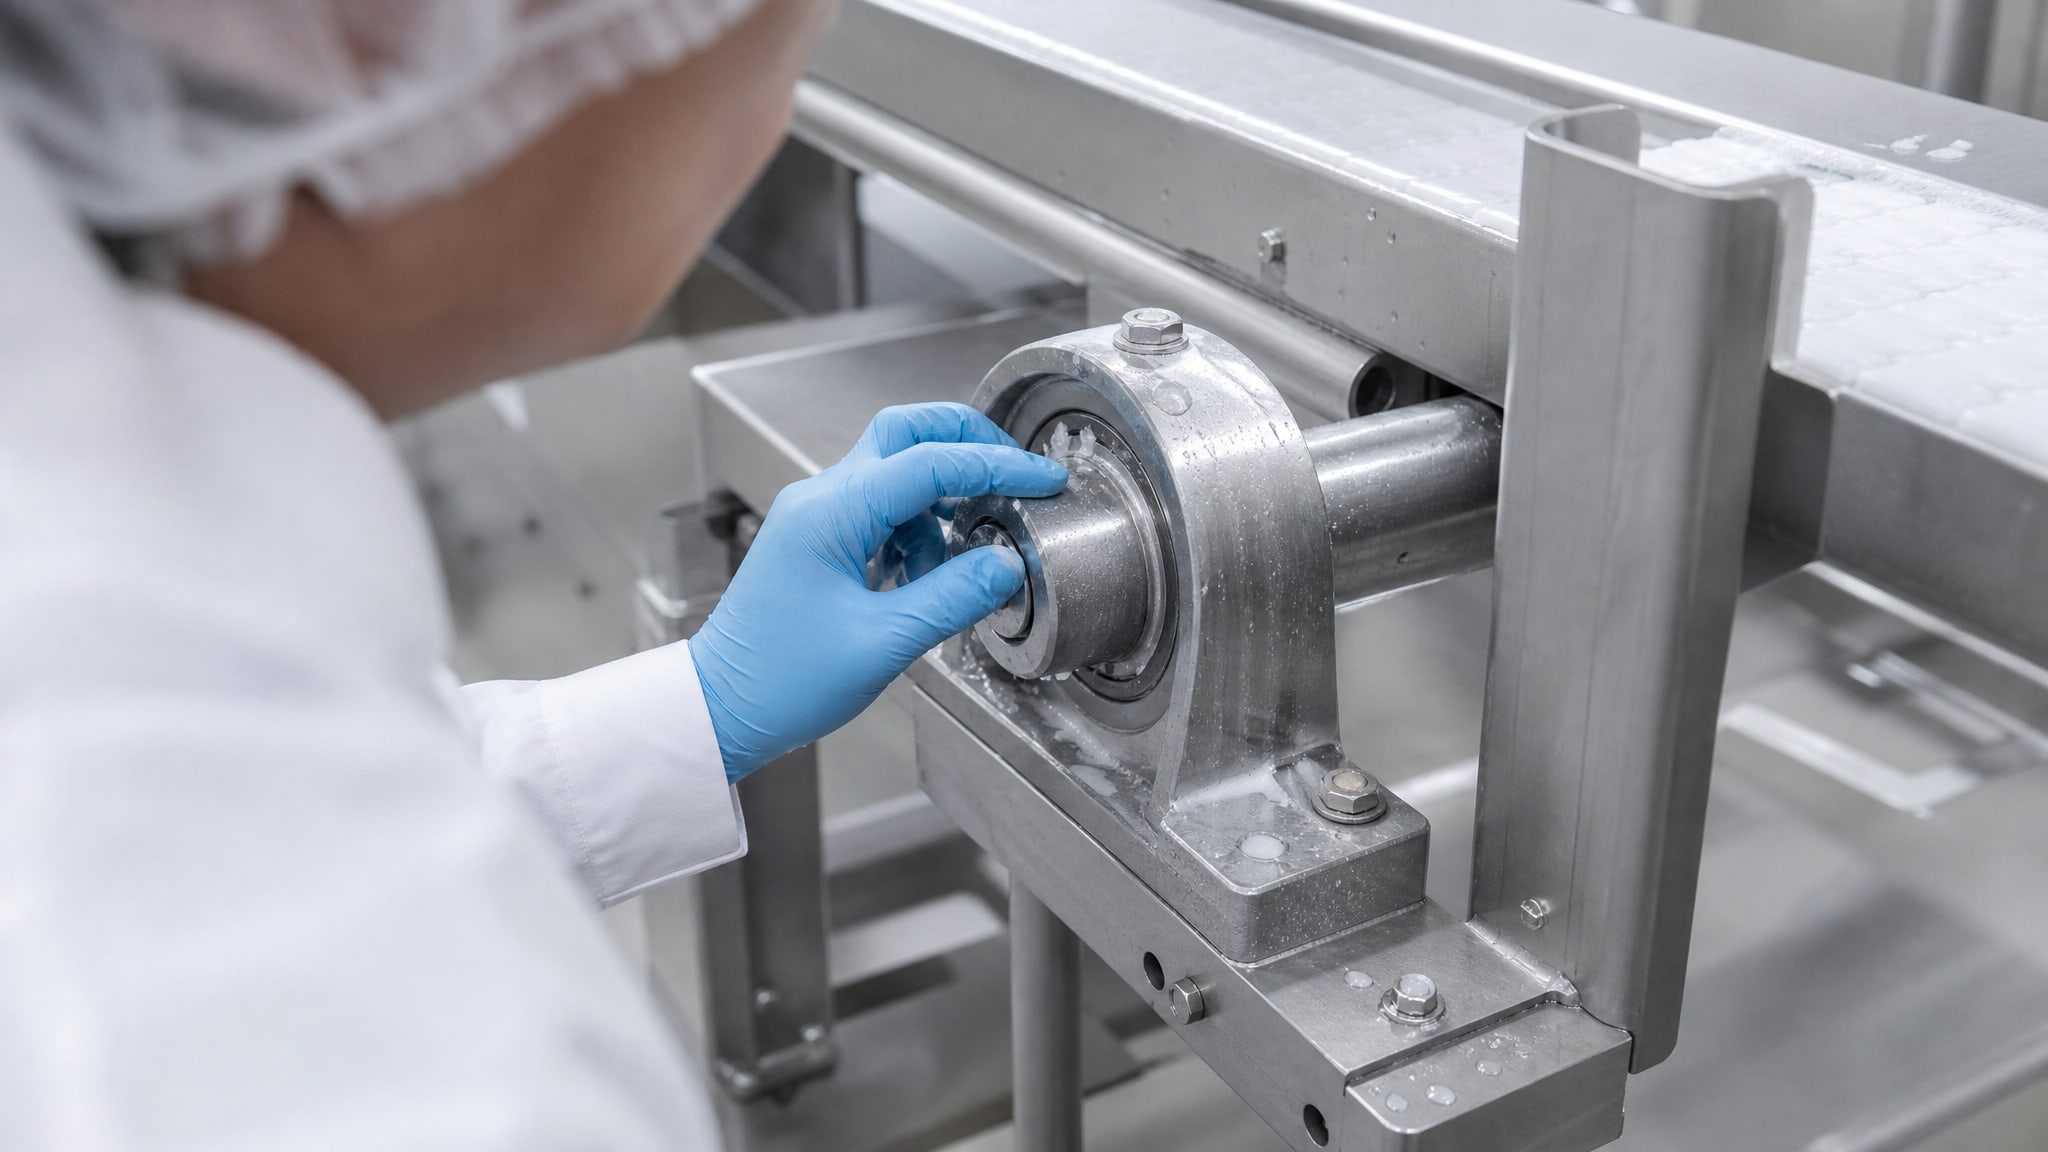
Если смазка не имеет подтвержденной водостойкости, она быстро эмульгируется - разбивается на микроскопические капли, перемешивается с водой и вымывается. После мойки в зазорах остается либо пустота, либо водо-масляная эмульсия низкой вязкости, которая не способна удерживать трущиеся поверхности.
На обнаженном металле под действием влаги и кислорода воздуха начинает образовываться ржавчина - окисное соединение железа, имеющее абразивные свойства. Эти микрочастицы ржавчины мигрируют в смазку, которая нанесена после мойки, и превращают ее в суспензию, где металлические частицы работают как дополнительный абразив.
Для мокрых участков нужны смазки, которые остаются в зазорах и не вымываются при воде. Источники указывают, что стандартные промышленные смазки часто не выдерживают регулярной CIP-мойки и быстро теряют защитные свойства. Выбирать материал нужно с учетом реальной частоты мойки, температуры воды и типа моющего раствора.
Требования к смазкам для пищевого производства и их влияние на абразивный износ
На линиях розлива, где есть даже возможность случайного контакта смазки с продуктом или упаковкой, необходимо применять смазки с допуском NSF H1.
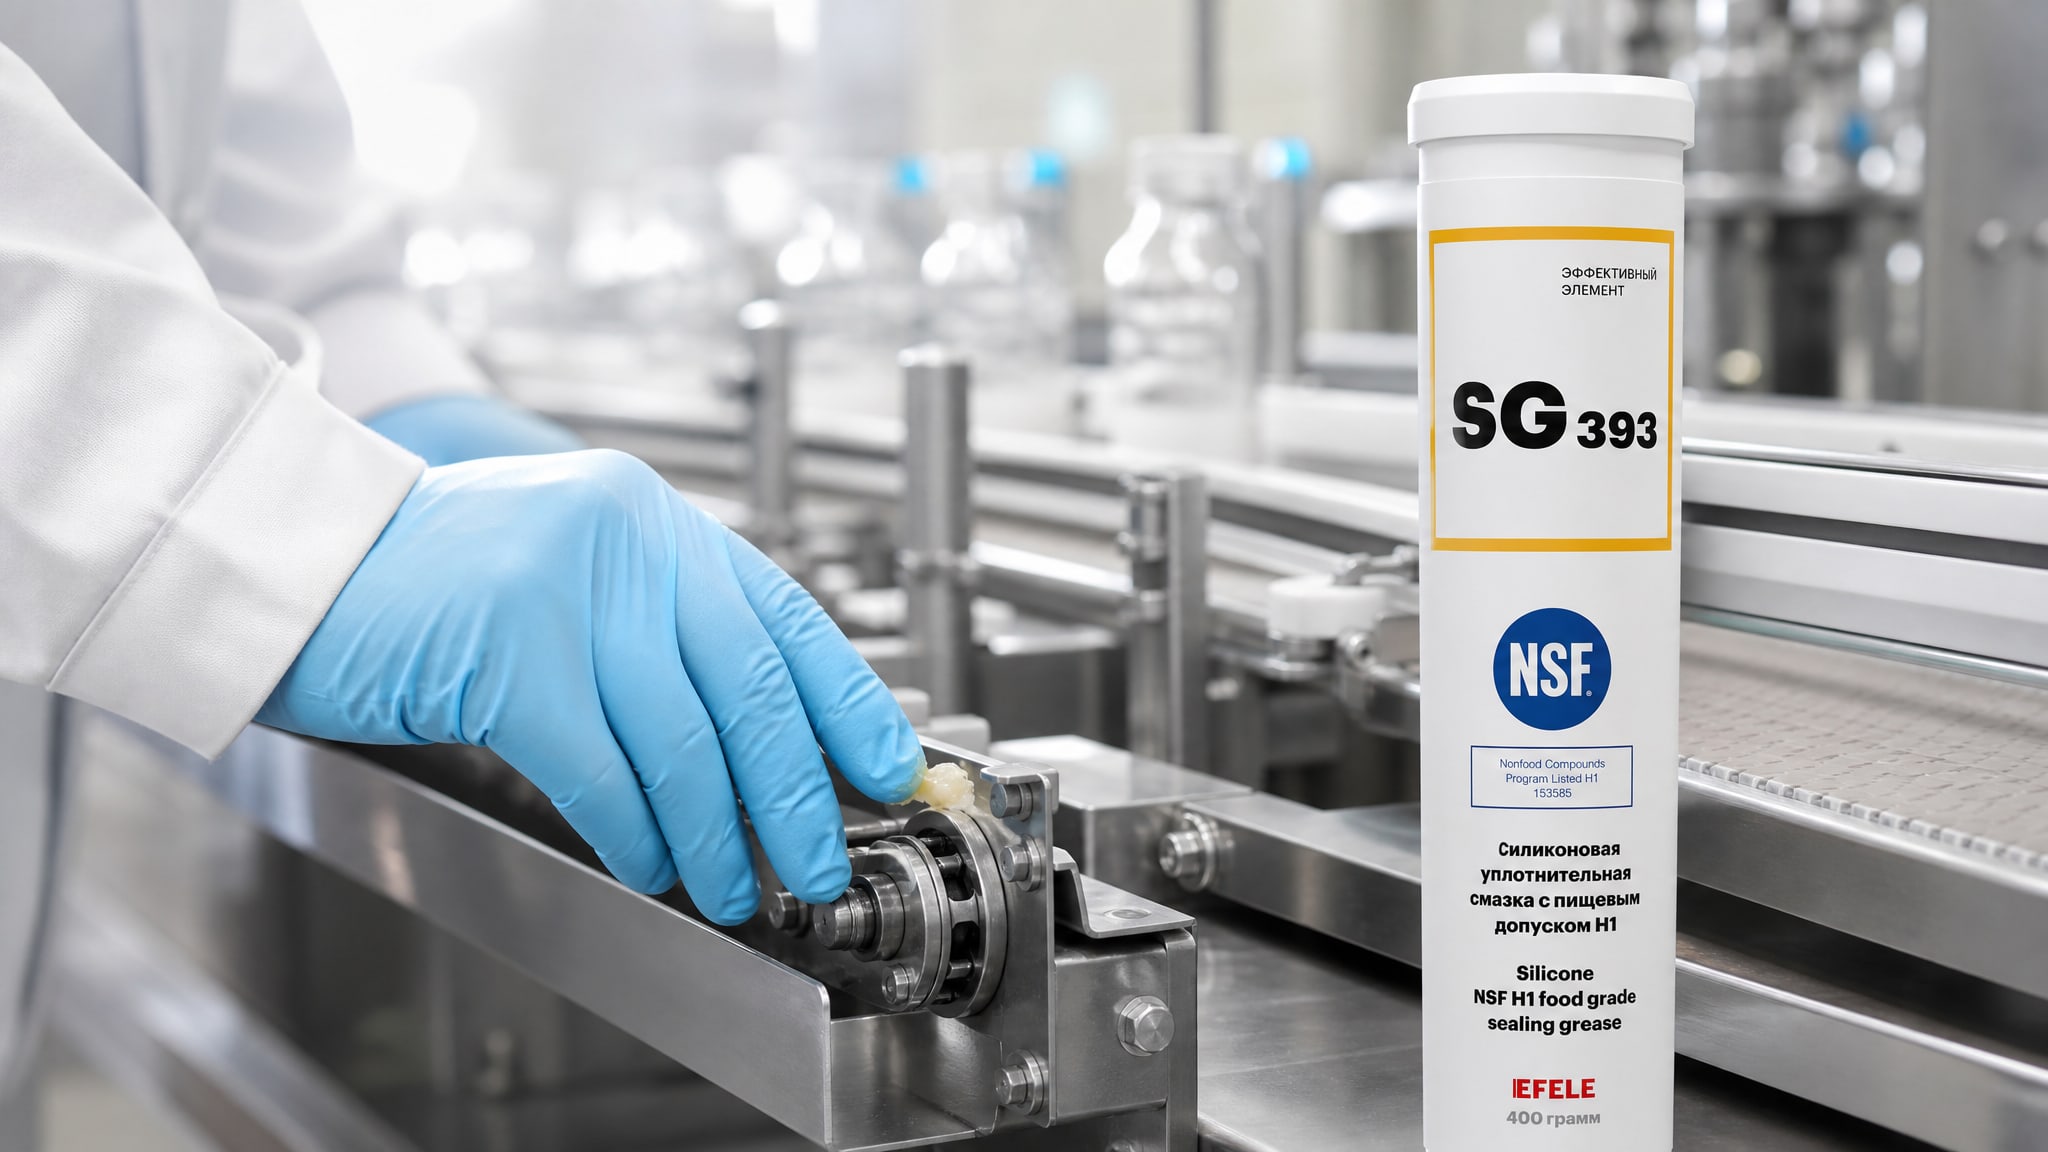
Этот допуск означает, что смазка одобрена для зон возможного случайного контакта с пищей и не создает риск для здоровья потребителя.
Стандартные технические смазки не рассчитаны даже на случайный контакт и не соответствуют требованиям пищевых производств. Если такую смазку используют в пищевой зоне, она может вызвать посторонний запах, изменение вкуса или внешнего вида продукта.
Для предотвращения абразивного износа и обеспечения стабильной работы линий розлива используются специализированные силиконовые смазки с пищевым допуском, которые обладают высокой адгезией (способностью держаться на поверхности), устойчивостью к смыванию и пониженной миграцией. EFELE SG-393 - пример такого материала, рекомендуемого в тех случаях, когда нужна одновременно защита от вымывания, минимальная дозировка и соответствие NSF H1.
При выборе смазки для пищевого оборудования важно учитывать не только наличие допуска, но и реальные условия: температуру в узле, скорость конвейера, интенсивность мойки и наличие открытой продуктовой зоны. Один и тот же допуск может быть недостаточным, если смазка вымывается быстрее, чем нужно.
Дозировка смазки: баланс между защитой и риском загрязнения
Недозировка смазки - это ошибка, которая приводит к перегреву и быстрому износу.
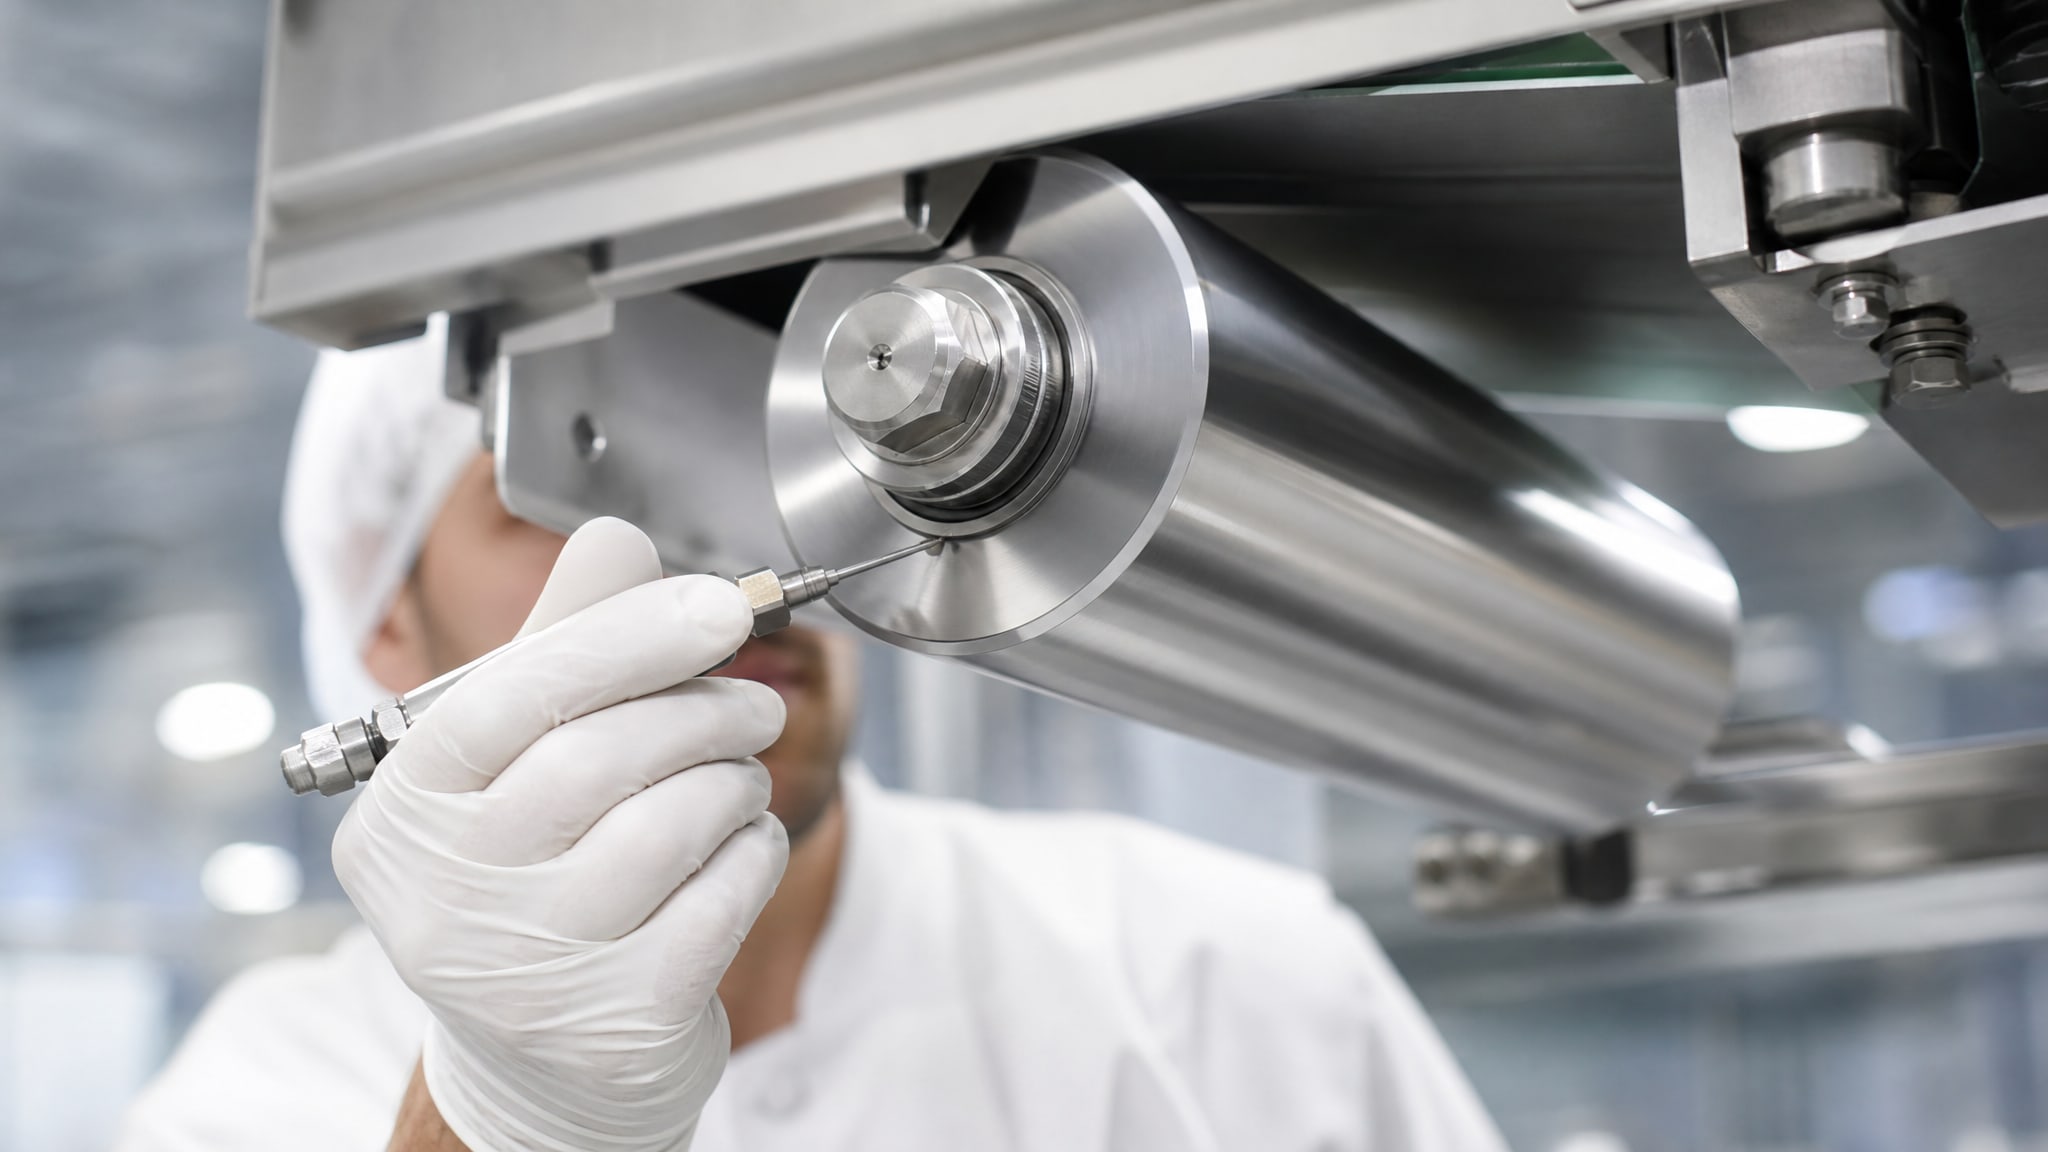
Избыточная дозировка - это риск загрязнения продукта и упаковки, а также ускорения окисления смазки в узле.
Правильный подход - нанести смазку тонкой пленкой, которой достаточно для образования масляной пленки между трущимися поверхностями, но которая не создает подтеков на ленту или упаковку. При таком подходе смазка работает эффективно и не разносится по всему оборудованию.
Избыточная смазка, которая выжимается из узла, может:
попасть в продуктовую зону и вызвать несоответствия при контроле качества;
накапливаться на конвейерной ленте, где она окисляется от контакта с воздухом и светом;
создавать липкие отложения, которые притягивают пыль, грязь и микрочастицы - эта смесь работает как абразив;
блокировать вентиляционные отверстия в редукторах и подшипниковых узлах, препятствуя отводу тепла.
Источники прямо указывают на необходимость минимизации количества наносимой смазки, чтобы не создавать подтеков на тару и ленту. Регулярный контроль подтеков и следов на таре помогает выявить неправильную дозировку на ранней стадии.
Защита от абразивного износа: конструктивные и технологические решения
Предотвращение образования абразивной среды требует комплексного подхода:
Выбор правильной смазки: - для зон возможного контакта с продуктом - смазки с допуском NSF H1; - для узлов с регулярной мойкой - водостойкие смазки, устойчивые к CIP и не вымывающиеся при воде; - подбор консистенции и типа по реальным температурам, скоростям и режимам эксплуатации.
Конструктивная защита: - монтаж экранов и каплеуловителей над продуктовой зоной; - герметизация открытых узлов, где возможна миграция смазки; - разделение смазочных зон: для пищевой части - пищевая смазка, для машинной части - техническая с нужной водостойкостью.
Технологический контроль: - регулярная проверка подтеков и следов на упаковке; - осмотр состояния узлов после мойки (наличие коррозии, вымывания); - периодическая переподсмазка с соблюдением правильной дозировки; - документирование графика обслуживания.
Для мокрых участков: - использование смазок, которые при взаимодействии с водой не создают условий для коррозии и абразивного износа; - проверка совместимости смазки с моющими средствами и химией CIP; - подбор альтернативных форм защиты (например, сухих конвейерных смазок), которые не образуют абразивный осадок и известковые отложения.
Сухие конвейерные смазки как способ снижения абразивного износа
Сухие конвейерные смазки - это альтернатива жидким и пластичным материалам, которая в ряде случаев предотвращает образование абразивного осадка.
Такие смазки содержат твердые смазывающие вещества (например, графит или молибден) и не оставляют жидкого остатка, который может окисляться и накапливаться в узлах.
При использовании сухих смазок:
не происходит эмульгирования с водой и вымывания при CIP-мойке;
не образуется известковых отложений, характерных для жидких и водных аналогов;
нет условий для накопления и окисления смазки в закрытых зазорах;
снижается риск миграции смазки на упаковку.
Однако сухие смазки требуют правильного применения и учета температурных диапазонов. Их используют для узлов, где нужна защита от влаги, но нет экстремальных температур или высоких нагрузок. Выбирать между сухой и жидкой смазкой нужно с учетом конкретных условий конвейера.
Часто задаваемые вопросы
Почему после мойки конвейер начинает скрипеть, если смазка была нанесена перед мойкой?
Смазка была вымыта водой и моющими средствами, потому что не имела достаточной водостойкости. При CIP-мойке вода под давлением попадает в узлы и эмульгирует смазку низкой водостойкости. После мойки в зазорах остается либо пустота, либо водо-масляная эмульсия, которая не может удерживать трущиеся поверхности. Вместо этой смазки нужно использовать материал, который специально разработан для условий CIP и остается в зазорах при регулярной мойке.
Можно ли использовать обычную техническую смазку на линии розлива?
Нет, если есть даже возможность контакта смазки с продуктом или упаковкой. Стандартные технические смазки не имеют допуска NSF H1 и не одобрены для зон пищевого производства. Они могут вызвать посторонний запах, изменение вкуса или внешнего вида продукта, а также привести к остановкам линии и рекламациям. Для пищевого оборудования нужны только смазки с пищевым допуском, подтвержденным производителем.
Как понять, что дозировка смазки неправильная?
Признаки неправильной дозировки: подтеки на конвейерную ленту и упаковку, следы на таре, шум и вибрации в узлах, перегрев редукторов и подшипников, остановки из-за заклинивания. Регулярный осмотр после мойки поможет выявить вымывание смазки или, наоборот, ее избыток. Правильная дозировка - это минимальное количество смазки, которое обеспечивает защиту узла и не создает подтеков.
Что такое абразивная среда и как она ускоряет износ?
Абразивная среда - это наличие в смазке или в узле микрочастиц (песка, грязи, ржавчины, продуктов окисления смазки), которые при трении царапают поверхности и ускоряют износ. На конвейерах такие частицы образуются при вымывании смазки (коррозия металла), при окислении смазки в условиях тепла и влаги, при накоплении избыточной смазки, которая окисляется. Эти микрочастицы попадают между трущимися поверхностями подшипников и редукторов и усиливают износ в 10-100 раз.
Какую смазку выбрать для конвейера, если нужна частая мойка?
Нужна смазка с подтвержденной водостойкостью, которая разработана специально для условий CIP-мойки. Такая смазка остается в зазорах при контакте с водой и не вымывается. При выборе важно учитывать не только наличие водостойкости в паспорте, но и реальные условия: температуру воды, интенсивность мойки, тип моющих средств. Для пищевых производств такая смазка должна иметь допуск NSF H1, чтобы обеспечить безопасность продукта.
Заключение
Абразивная среда на конвейере образуется не только из-за внешней грязи, но часто - из-за неправильного выбора смазки, неверной дозировки и недостаточной защиты от вымывания при мойке. Когда смазка вымывается, вступает в контакт с продуктом или наносится избыточно, она перестает защищать узлы, металл окисляется, и появляются микрочастицы ржавчины, которые работают как абразив. Эти частицы ускоряют износ подшипников, редукторов и направляющих в 10-100 раз, вызывая остановки линии и увеличивая затраты на ремонт.
Для предотвращения абразивного износа нужно использовать смазки с правильными свойствами: допуском NSF H1 в пищевых зонах, подтвержденной водостойкостью в мокрых участках, минимальной дозировкой и конструктивной защитой открытых зон. Совет: сверьте карточку выбранной смазки со спецификацией вашего оборудования, убедитесь, что допуски и параметры совпадают, и проведите регулярный контроль подтеков и следов на таре, чтобы выявить проблемы на ранней стадии.