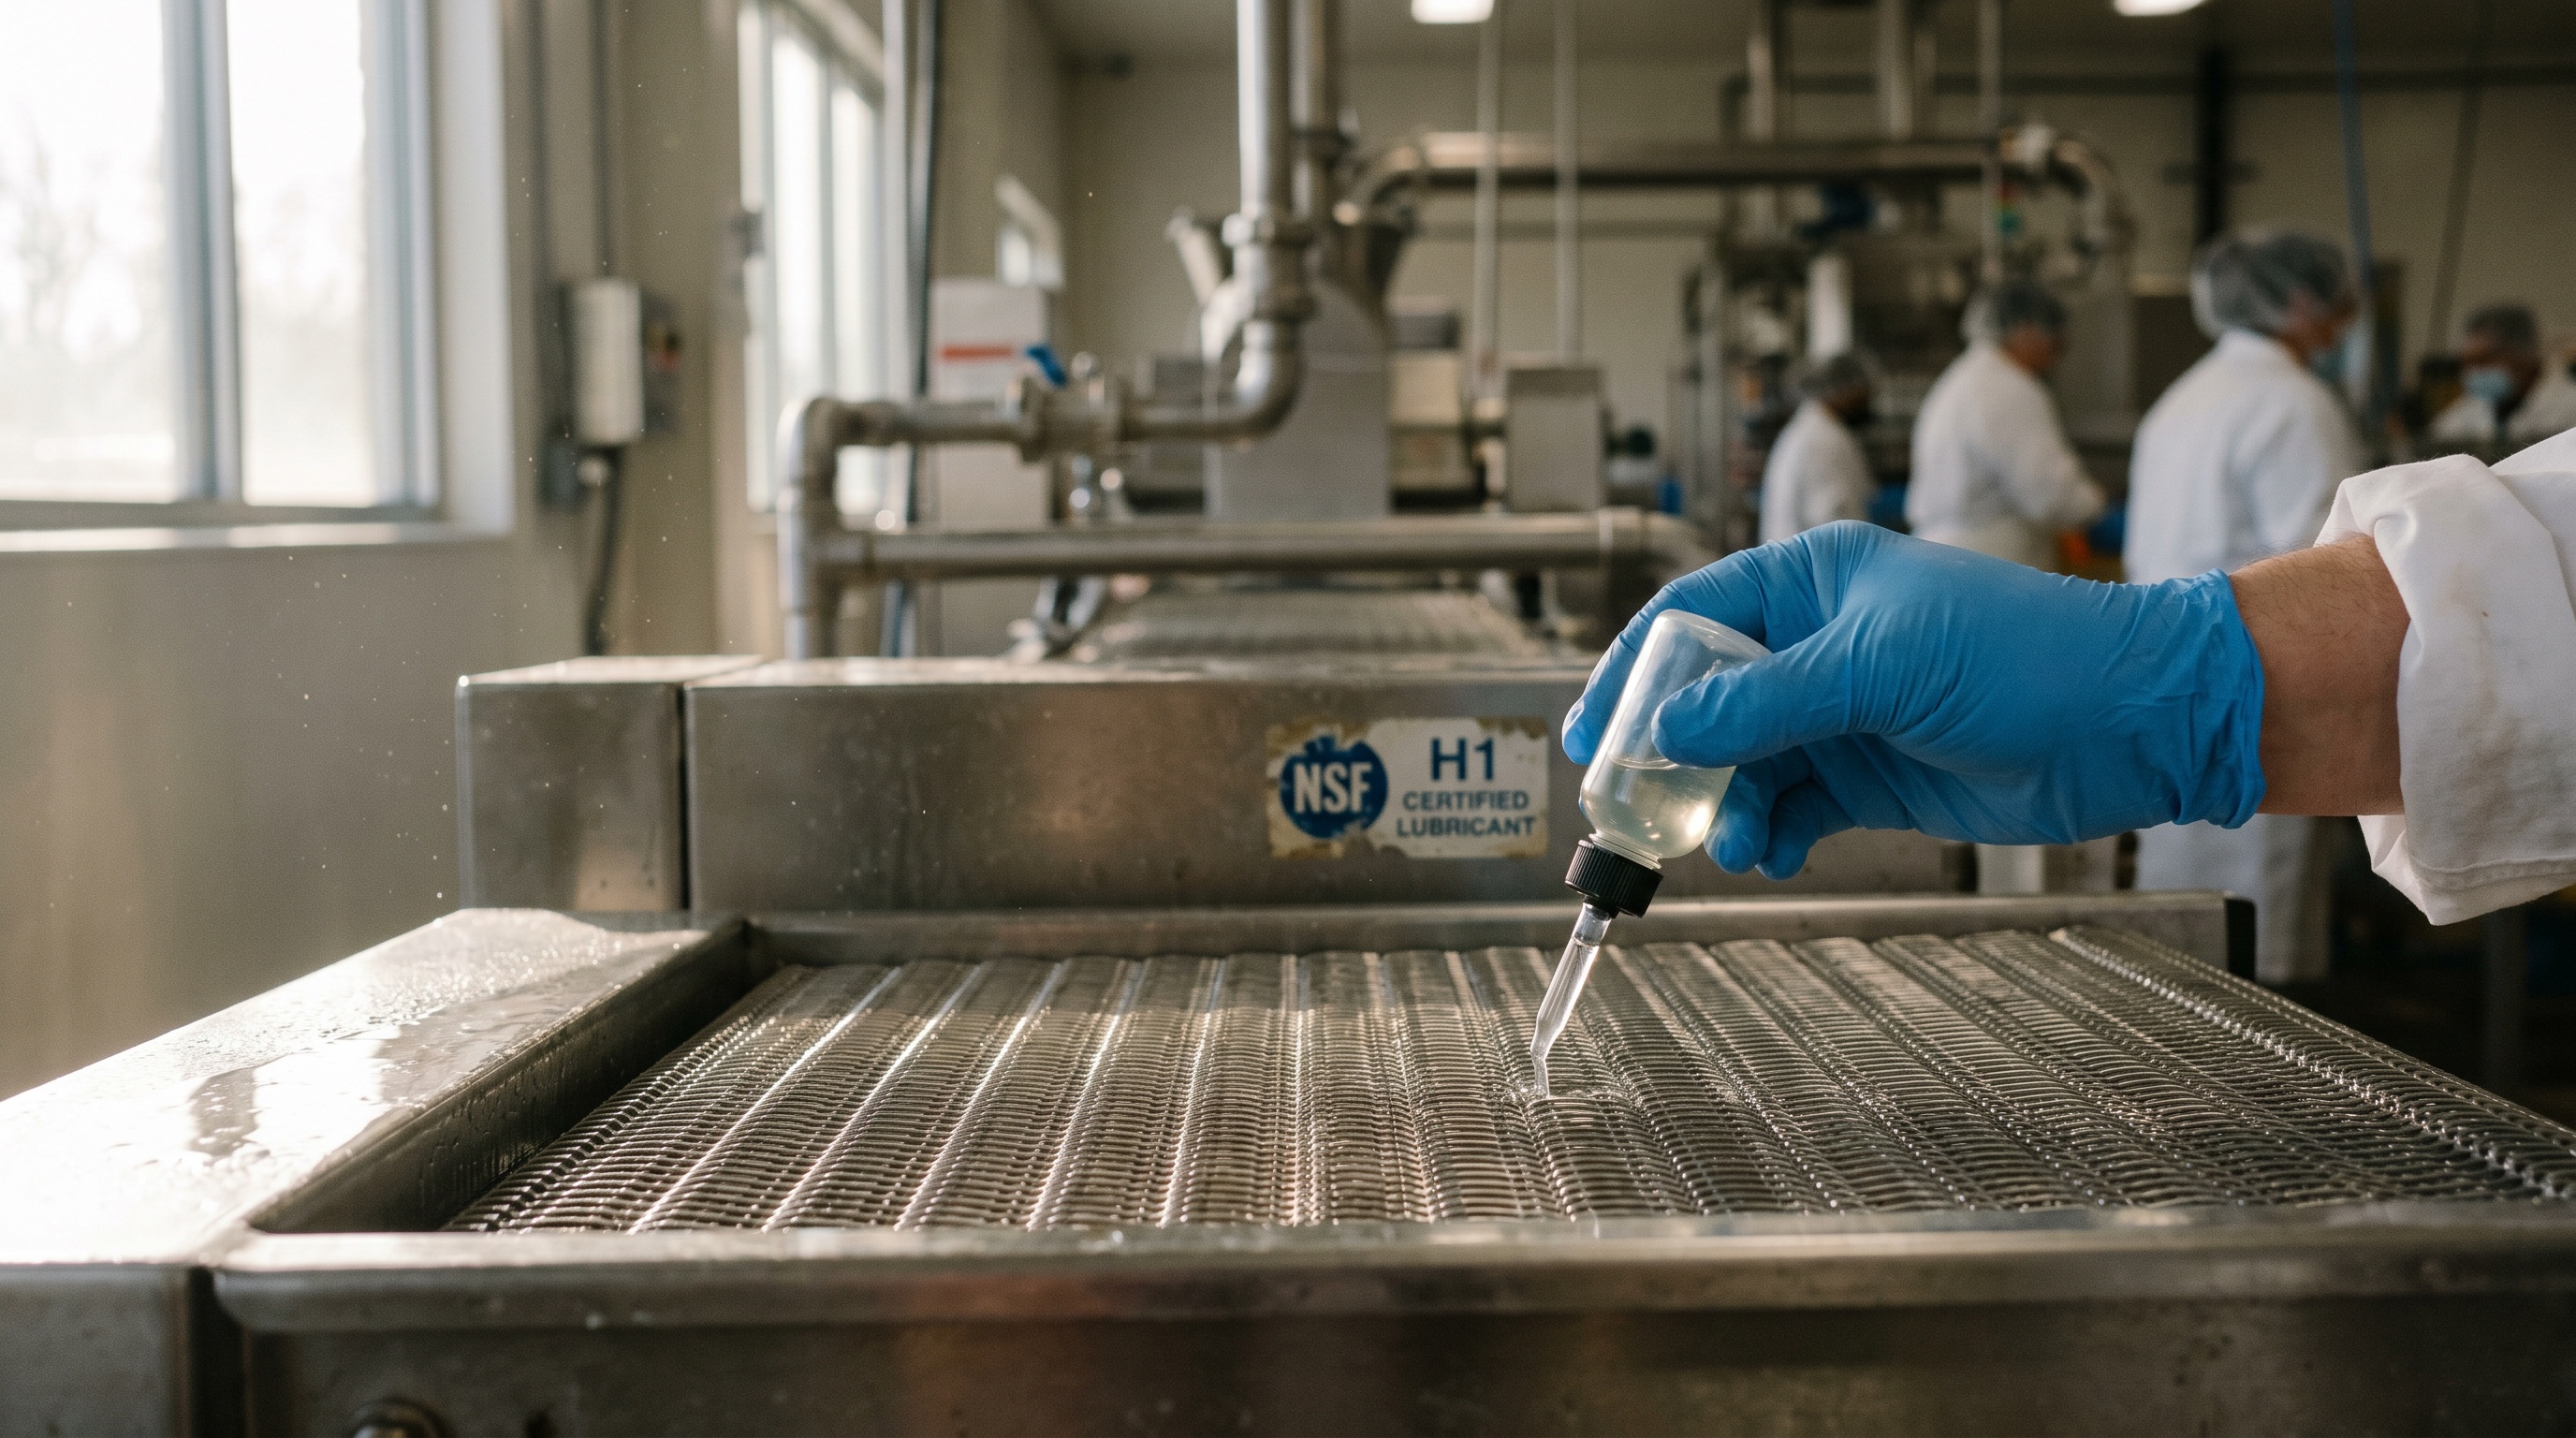
Силиконовые смазки с пищевым допуском NSF H1 широко применяются в промышленном оборудовании, особенно там, где возможен случайный контакт с продуктом. Однако их липкость — свойство, которое кажется преимуществом при удержании смазки на узле, — может стать источником проблем. Дело в том, что увеличенная адгезивность способствует удержанию не только самой смазки, но и пыли, волокон и загрязнений, которые затем накапливаются в критических местах и ускоряют износ оборудования. В статье разберём, почему это происходит, какие узлы страдают в первую очередь, и как правильно выбрать смазку, чтобы баланс между удержанием и чистотой не нарушился.
Знание этих тонкостей особенно важно для инженеров и технических специалистов, отвечающих за закупку материалов для пищевого и промышленного оборудования. Правильный выбор смазки определяет долговечность уплотнений, кранов, клапанов и других критичных компонентов, а также обеспечивает соответствие нормативным требованиям, таким как FDA 21 CFR 178.3570 и ISO 21469.
Что означает пищевой допуск NSF H1 и где его требуют
NSF H1 — это категория смазок, допускающих случайный контакт с пищей в производстве.
Важно понимать: это не означает, что смазка может использоваться как пищевой ингредиент или что она предназначена для прямого смазывания пищевых продуктов. Ограничение жёсткое: если смазка попадёт в конечный пищевой продукт, её остаточное содержание не должно превышать 10 мг/кг (0,001%).
Требование NSF H1 возникает в местах, где смазка находится над открытыми производственными зонами, на движущихся частях оборудования или на уплотнениях, через которые теоретически может просочиться. Это типично для:
Пищевого оборудования: кофемашины, мясорубки, тестомесы, упаковочные линии.
Фармацевтического производства: где требуются аналогичные стандарты безопасности.
Медицинского оборудования: рентген-аппараты, стоматологические установки.
Хотя NSF H1 не является разрешением FDA (Управление по санитарному надзору в США вообще не выдаёт одобрение смазкам как материалам), соответствие H1 подразумевает прохождение тестирования на токсичность и совместимость с пищей согласно FDA 21 CFR 178.3570. Дополнительно производители ориентируются на ISO 21469 как на стандарт для гигиены пищевого оборудования. Однако маркировка H1 на упаковке — это только первый шаг; необходимо проверить полный паспорт безопасности и документ соответствия.
Почему липкость в смазке — это двойной эффект
Липкость (адгезия) — свойство смазки прилипать к поверхности и не стекать.
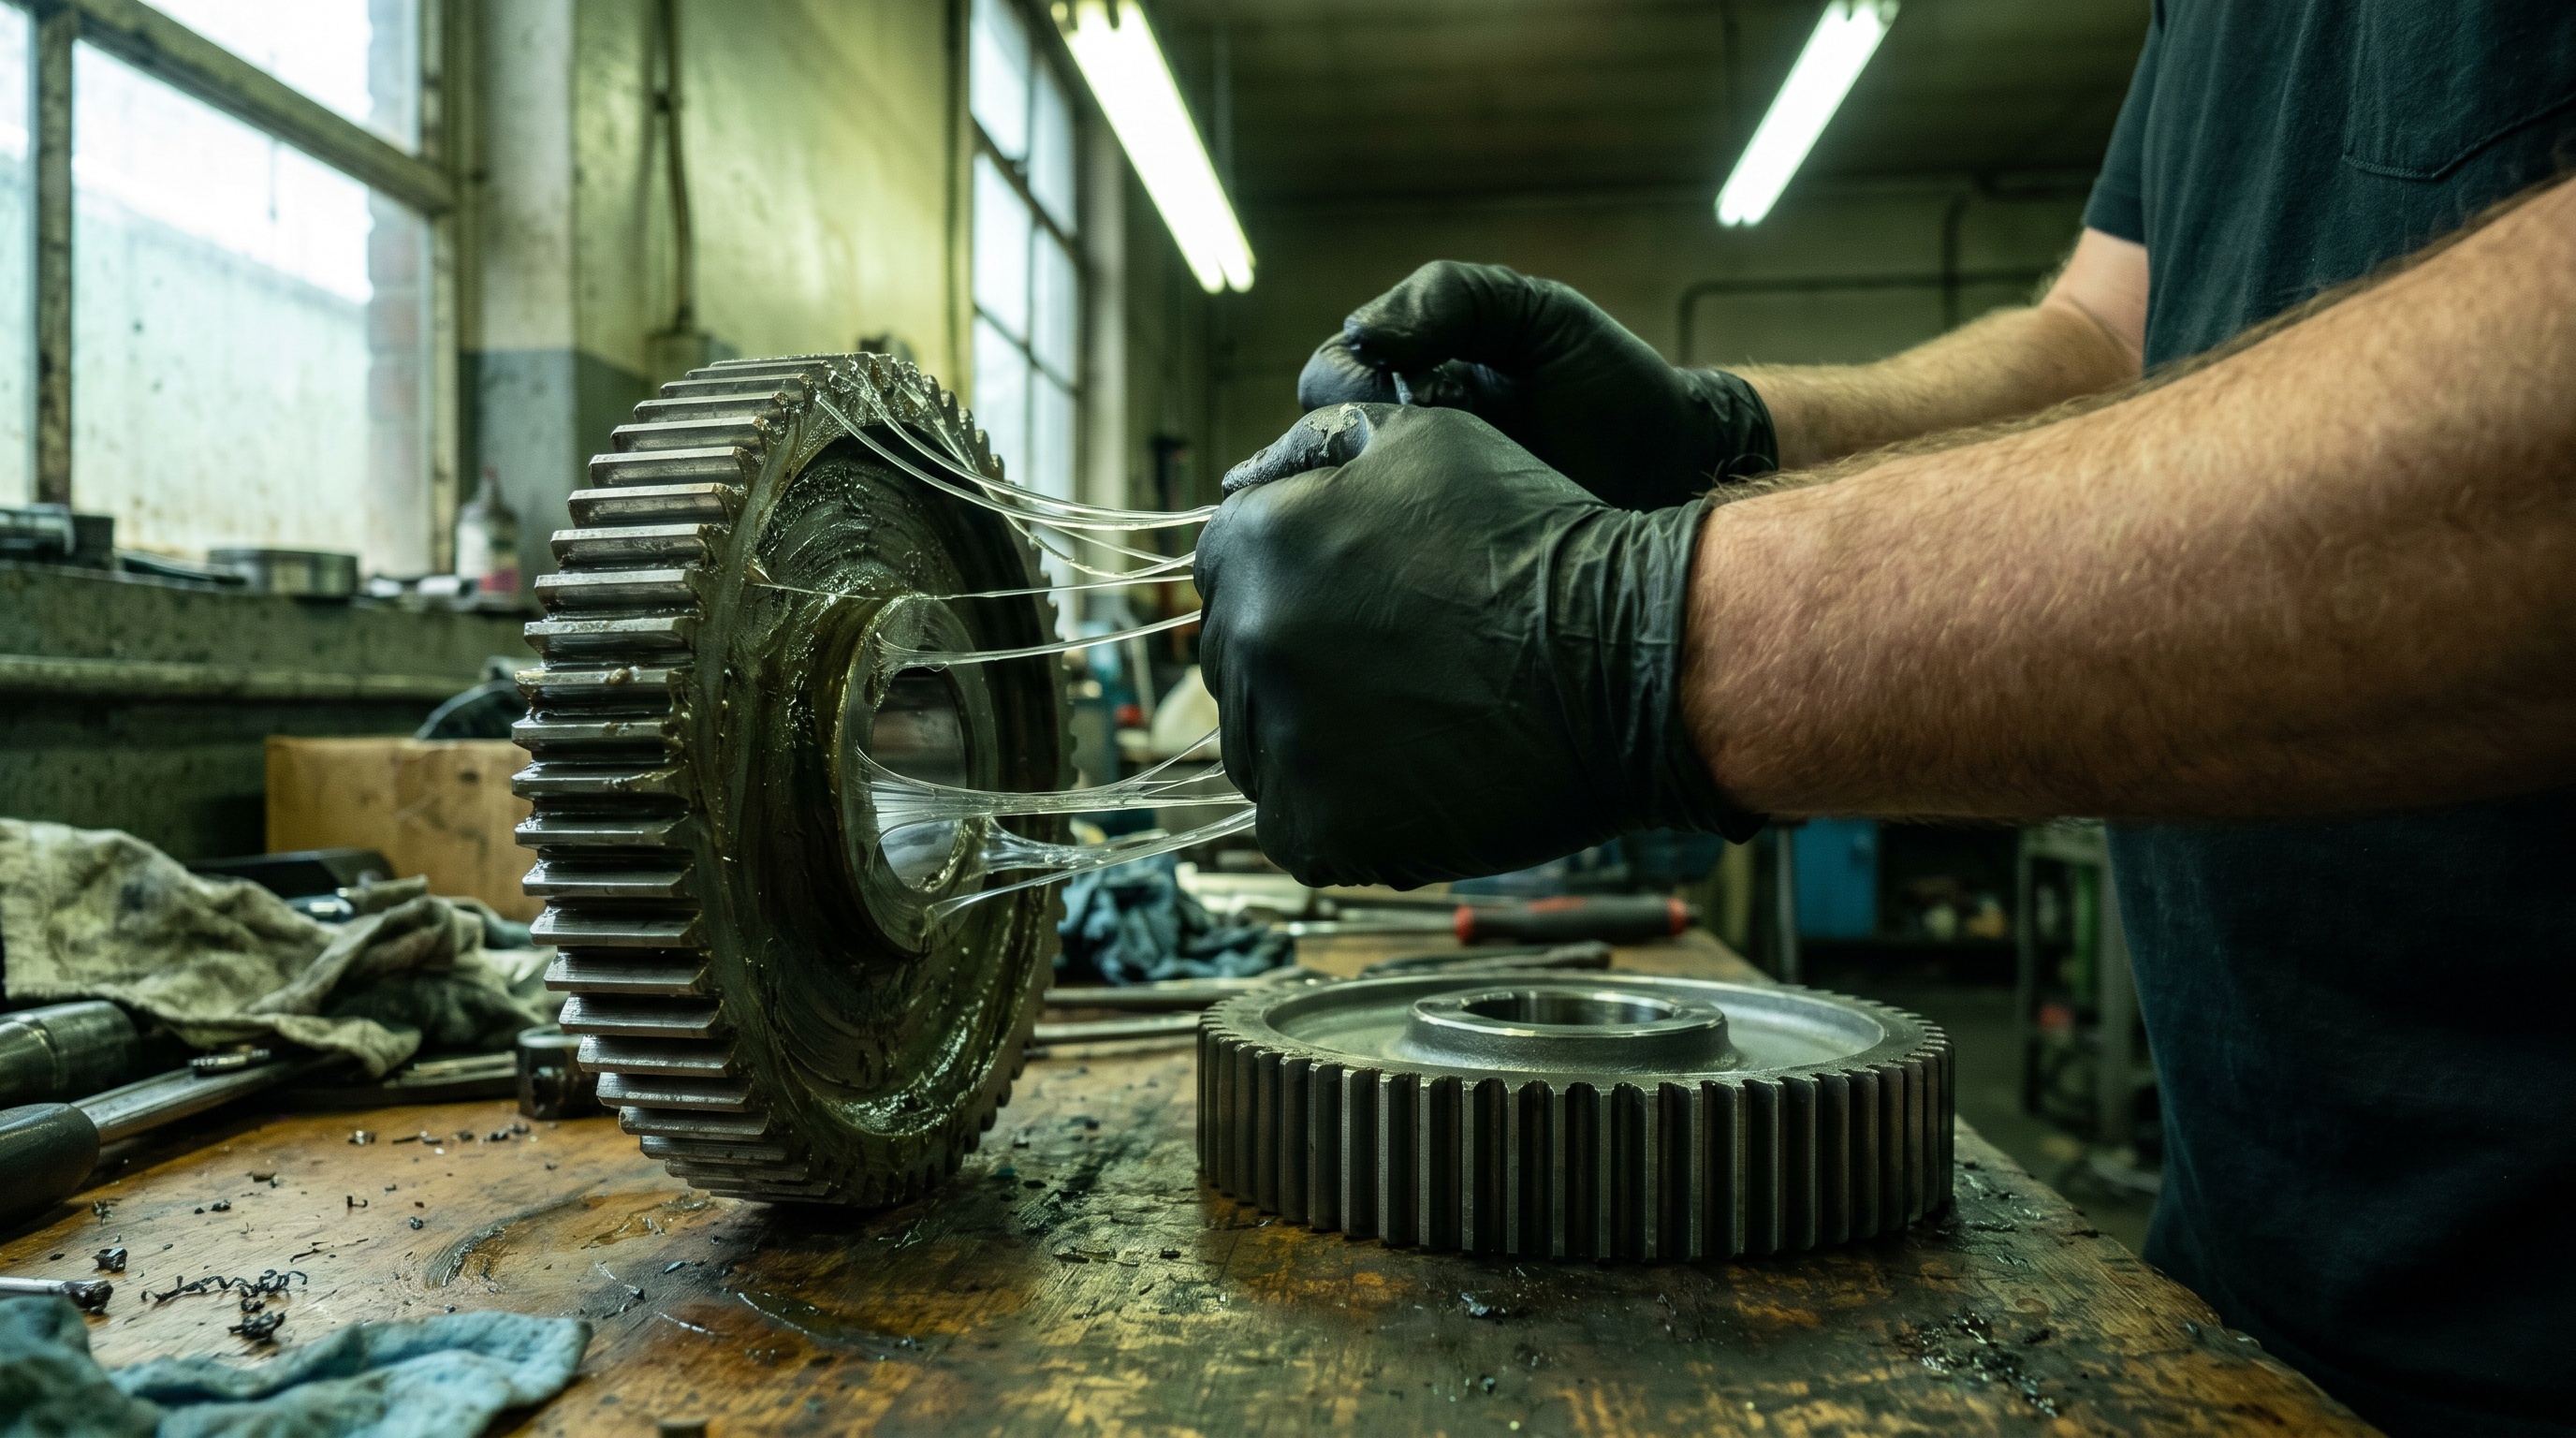
Это полезно: смазка дольше остаётся в узле, формирует защитный слой и, казалось бы, обеспечивает стабильную герметизацию. Но вот парадокс: чем липче смазка, тем активнее она захватывает и удерживает загрязнения.
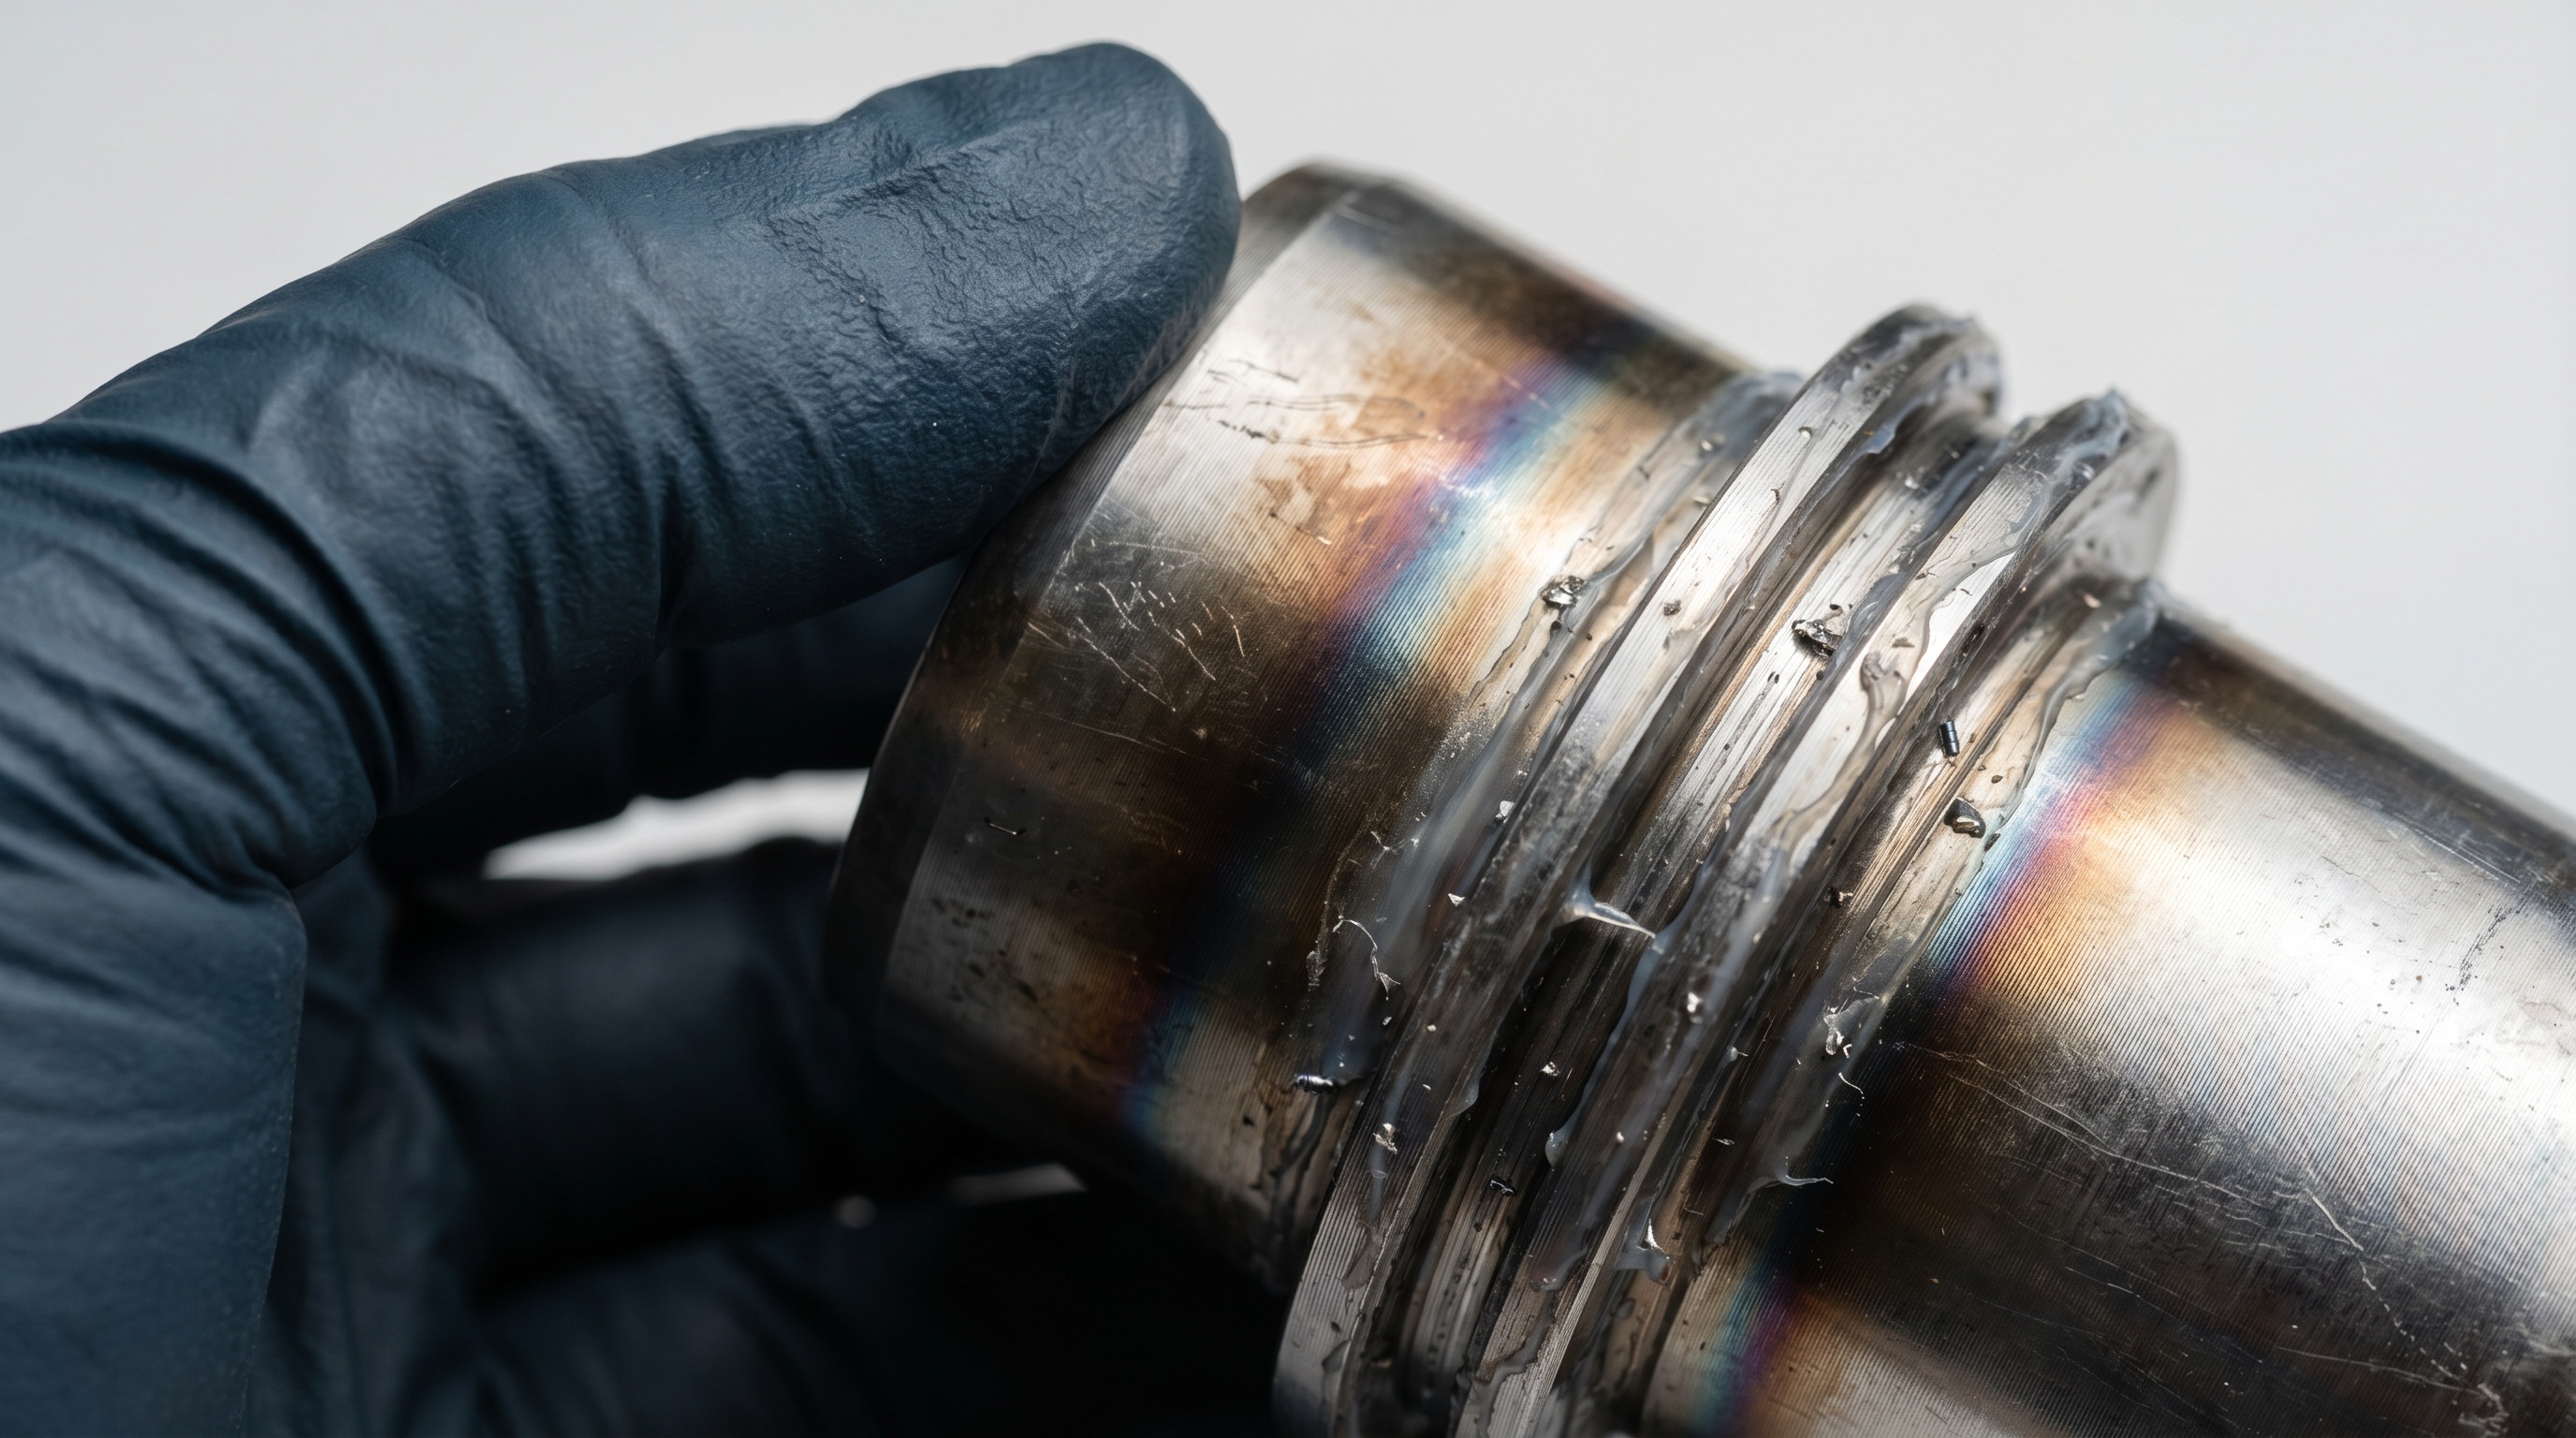
В узлах с повышенной влажностью (кухни, моющие зоны, в условиях частых промывок) липкая смазка становится "ловушкой" для микрочастиц пыли и волокон, остатков воды и конденсата, солей и минеральных отложений (особенно в жёсткой воде). Со временем эти загрязнения смешиваются со смазкой, образуя вязкую пасту. Результат:
Заедание уплотнений: смазка загустевает, скользящие части теряют свободу хода.
Накопление отложений: в щелях и пазах узла образуются твёрдые наслоения, которые царапают поверхности и ускоряют износ.
Снижение эффективности герметизации: загрязнённая смазка хуже распределяется, образует неравномерный слой, через который начинает просачиваться влага и загрязнения.
Это особенно критично в пищевом оборудовании, где требование чистоты — не просто рекомендация, а нормативное обязательство. Скопление смазки с загрязнениями может привести к микробной контаминации и сделает оборудование источником пищевого риска.
Как липкость влияет на узлы с уплотнениями и клапанами
Уплотнения, краны и клапаны — самые чувствительные к выбору смазки компоненты.
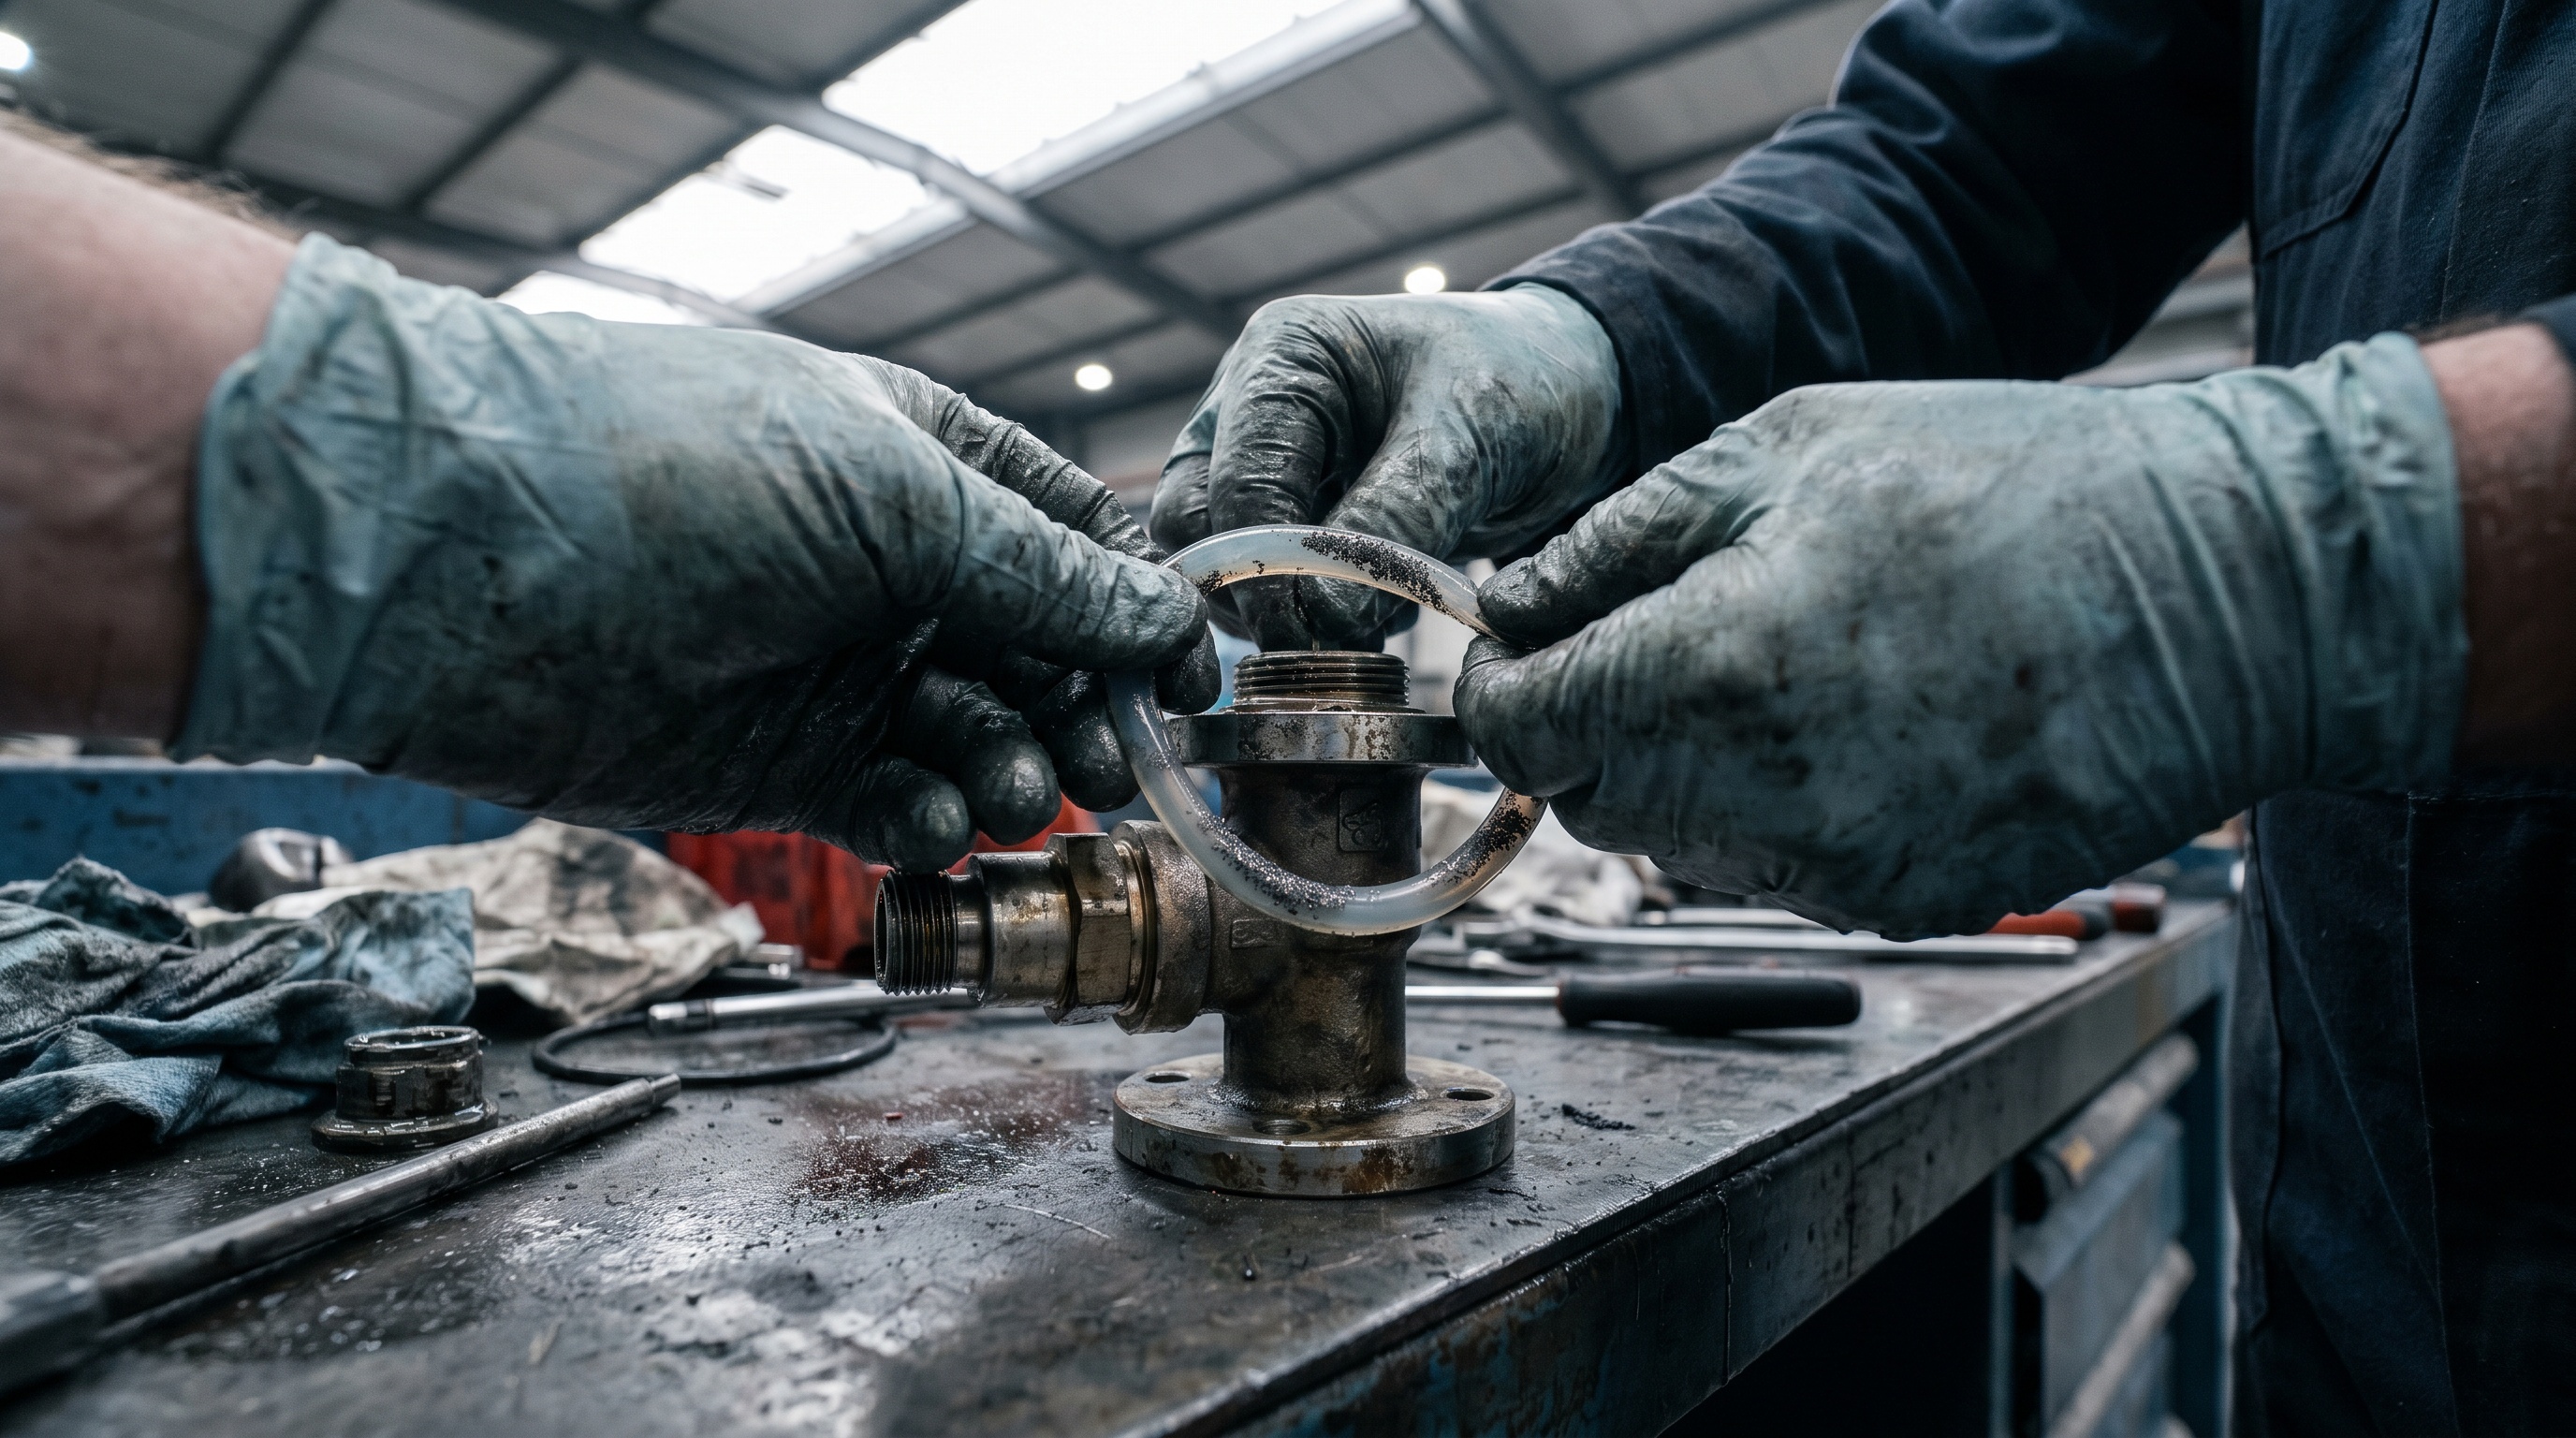
Здесь липкость работает в двух направлениях.
С одной стороны, плюсы: - Герметизация становится надёжнее: липкая смазка не стекает и образует плотное уплотняющее кольцо. - Снижается износ при трении: смазка не выходит из зоны контакта, защищая поверхность. - Долговечность уплотнения повышается: движущиеся части (стержень крана, плунжер клапана) окружены стабильным защитным слоем.
С другой стороны, минусы (часто перевешивают): если смазка липкая, пыль и волокна, попадающие на движущуюся часть, прилипают и не смываются водой при мойке, накапливаясь слоями и деформируя уплотнение. Липкая смазка создаёт большую силу трения при открытии/закрытии клапана — если в смазке уже есть абразивные частицы, это ускоряет истирание уплотняющей кромки. При контакте с остатками моющих средств и в условиях влажности липкие компоненты смазки могут полимеризоваться в твёрдый налёт, который уже нельзя удалить простой промывкой.
Для уплотнений в пищевом оборудовании (кофемашины, пароконвектоматы, холодильное оборудование) эксперты рекомендуют выбирать смазки с оптимальной, а не максимальной липкостью. Нужен баланс: достаточно адгезии для герметизации, но недостаточно, чтобы превратить узел в пыльную ловушку. Спецификация NLGI (по консистенции, от 0 до 6, где NLGI 2 — стандартная пластичная смазка) как раз призвана этот баланс обеспечить.
Температурный диапазон и совместимость с материалами
Силиконовые смазки на основе полидиметилсилоксана обладают уникальной стойкостью к перепадам температур.
В источниках силиконовые смазки H1 часто указываются с диапазоном от −40°C до +200°C, хотя некоторые составы работают в диапазоне −40°C до +160°C. Эта широта крайне важна для пищевого оборудования, где узлы могут испытывать резкие перепады: холодная камера, нагреваемый корпус, мойка горячей водой.
Однако температурный диапазон — только половина истории. Вторая половина — это совместимость с материалами, особенно с резинами и пластмассами. Силиконовые смазки считаются химически инертными к большинству эластомеров, но это не означает совместимость на все 100%. Некоторые смазки на основе минеральных масел с силиконовыми добавками могут вызвать набухание (увеличение объёма) резиновой прокладки, привести к растрескиванию пластмасс при длительном контакте или нарушить адгезию между эластомером и металлом в составном уплотнении.
Поэтому при выборе смазки обязательно проверяют совместимость с конкретными материалами узла. В паспорте безопасности (SDS) должна быть информация о совместимости с полиуретаном, нитрилом, фторуглеродом (Viton/FKM) и другими материалами, используемыми в оборудовании. Если этой информации нет — это красный флаг. Дополнительно для пищевого оборудования проверяют параметры вязкости базового масла. В источниках приводятся значения кинематической вязкости при 40°C по стандарту DIN 51562, например 3100 мм²/с для некоторых силиконовых смазок. Ориентиры по NLGI и вязкости помогают предсказать, как смазка поведёт себя в конкретном узле: будет ли она текучей и хорошо распределяться или останется локально.
Как правильно выбрать смазку для пищевого оборудования
На практике правильный выбор смазки требует следующего алгоритма:
1. Определи зону применения и класс H1. Если оборудование находится над открытой пищевой зоной или в процессе, где возможен контакт смазки с продуктом, нужна H1. Если смазка используется в герметичном редукторе или электромоторе, H1 может быть необязательным, и выбор определяется только техническими требованиями.
2. Проверь паспорт безопасности (SDS). Маркировка "NSF H1" на упаковке — это минимум. Паспорт должен содержать состав смазки (базовое масло, загустители, присадки), диапазон рабочих температур, совместимость с резинами, пластмассами и металлами, номер свидетельства соответствия H1 или ссылку на тесты FDA 21 CFR 178.3570, информацию о остаточном содержании при случайном попадании в пищу.
3. Выбери вязкость по узлу. Смазки на основе полидиметилсилоксана с вязкостью 100–350 cSt подходят для разных узлов: - Нижняя граница (100 cSt) — для подвижных уплотнений, кранов, клапанов (низкое трение, хорошая текучесть). - Средняя граница (200–250 cSt) — для направляющих, валов, компромиссное решение; для смазки холодильных систем (ЦСС) часто выбирают более текучие составы из этого диапазона. - Верхняя граница (300–350 cSt) — для неподвижных уплотнений, где нужна максимальная адгезия.
4. Проверь совместимость с материалами. Для каждого узла уточни, из какого материала сделаны прокладки, уплотнения и пластмассовые детали. Затем найди в SDS информацию о совместимости. Если производитель не указал совместимость с критичным материалом — выбери другую смазку.
5. Проверь температурный диапазон. Убедись, что указанный диапазон (обычно от −40°C до +160…+200°C) покрывает все режимы эксплуатации: от хранения в морозилке до работы при нагреве ТЭНом.
6. Запроси документальные подтверждения. Сертификат NSF, тесты FDA, протоколы испытаний на совместимость — всё это может потребоваться при аудите пищевого оборудования. Эксперты рекомендуют подбирать поставщика, который готов предоставить полный пакет документации, а не просто "смазку с H1".
На практике для узлов с высокой влажностью и частыми мойками специалисты выбирают смазки с оптимальной (средней) липкостью: достаточной для герметизации, но не настолько высокой, чтобы захватывать каждый микрон пыли. Состав, как правило, включает антиокислители (стойкость к окислению) и гидрофобные компоненты (водоотталкивание), которые снижают контакт с влагой и препятствуют накоплению загрязнений.
Частые ошибки при интерпретации требования H1
В закупочной практике встречаются заблуждения, которые приводят к неправильному выбору смазки и последующим проблемам на оборудовании.
NSF H1 — это разрешение от FDA? Неверно. FDA не выдаёт одобрения смазкам. Класс H1 — это спецификация NSF (Национального санитарного фонда США), которая устанавливает требования к смазкам на основе FDA CFR 178.3570. Смазка может соответствовать H1 без формального "одобрения FDA", а просто на основе прохождения тестов.
Если H1, то можно использовать в любом узле пищевого оборудования? Неверно. H1 означает допуск на случайный контакт, но не выбор по функциональности. Для уплотнения нужна одна вязкость, для подшипника — другая. Для ЦСС выбор будет отличаться от требований для открытого редуктора.
Чем густая смазка, тем лучше герметизация? Частично верно, но с оговорками. Чрезмерная липкость приводит к скоплению загрязнений. Оптимум — смазка, которая достаточно адгезивна для уплотнения, но текуча настолько, чтобы при мойке или движении узла вымывались загрязнения.
Все силиконовые смазки с H1 одинаковые? Неверно. Производители варьируют базовое масло (чистый полидиметилсилоксан vs. смесь с минеральным маслом), вязкость (от 100 до 350 cSt), присадки (антиокислители, противопенные компоненты, антикоррозионные добавки), наличие загустителя (жидкая или пластичная NLGI 2, 3). Две смазки с одинаковой маркировкой H1 могут вести себя совершенно по-разному в одном узле.
Если на упаковке стоит H1, других документов не нужно? Неверно. При аудите пищевого предприятия проверяют полный пакет: паспорт безопасности, сертификат, протоколы тестирования на совместимость, информацию о остаточном содержании. Одна только маркировка — недостаточное доказательство соответствия.
Альтернативные подходы к решению проблемы липкости
Если вы столкнулись с проблемой накопления загрязнений в узлах, смазанных липкой смазкой, существует несколько решений.
Первый путь — переход на смазки с пониженной липкостью. Вместо максимально липкой смазки выбирают состав с оптимальной адгезией. Силиконовые смазки NLGI 1 (более текучие) часто лучше удаляют загрязнения при промывке, чем NLGI 2 или 3, однако их нужно применять только в узлах, где их текучесть не приведёт к вытеканию.
Второй подход — повышение частоты обслуживания. Если смена на более текучую смазку невозможна, увеличивают периодичность чистки и переобслуживания узла. В условиях высокой влажности это может означать очистку каждый день или несколько раз в неделю. Третий вариант — использование адаптивных смазок со специальными присадками. Некоторые производители предлагают составы на основе того же полидиметилсилоксана, но с добавками, которые улучшают "самоочищение": смазка легче вымывается водой, но при этом сохраняет адгезию при трении.
Четвёртый подход — усиленная защита узлов от влаги и загрязнений. Если смазка липкая и это неизбежно, ограничивают доступ загрязнений: используют защитные колпачки, герметичные крышки, системы циркуляции воды, которая вымывает старую смазку и вносит новую. На практике опытные инженеры комбинируют несколько подходов: выбирают смазку с оптимальной, а не максимальной липкостью, повышают частоту технического обслуживания в сезоны высокой влажности и регулярно проверяют состояние уплотнений под микроскопом, чтобы вовремя заметить скопление загрязнений.
Для пищевого оборудования, где стоит требование NSF H1, можно рассмотреть смазку, которая прошла полный цикл тестирования на совместимость, включая проверку "самоочищаемости" при промывке пищепроизводственным оборудованием. К сожалению, это тестирование редко входит в стандартный набор, но лучшие производители его проводят.
Часто задаваемые вопросы
Что означает пищевой допуск NSF H1 и чем он отличается от H2?
NSF H1 — класс смазок, допускающих случайный контакт с пищей с ограничением остаточного содержания не более 10 мг/кг. NSF H2 — смазки, которые должны быть полностью исключены из контакта с пищей и применяются только в местах, где этот контакт исключён физически (например, в закрытых редукторах). H1 более строг в требованиях к составу, токсичности и совместимости с пищевыми компонентами.
Можно ли использовать обычную силиконовую смазку вместо NSF H1?
Нет, если оборудование работает в условиях, где возможен контакт смазки с пищей. Обычная силиконовая смазка может содержать токсичные присадки, минеральные масла или микроэлементы, которые при попадании в пищу нарушают нормативные требования. NSF H1 гарантирует, что даже при случайном попадании остаточное содержание в продукте будет безопасным. Проверка должна быть подкреплена паспортом безопасности и сертификатом.
Какая температура рабочего диапазона достаточна для пищевого оборудования?
Типичный диапазон силиконовых смазок — от −40°C до +160…+200°C. Для большинства пищевого оборудования (холодильные установки, кухонные аппараты) достаточен диапазон от −30°C до +100°C, но наличие более широкого диапазона — плюс, так как гарантирует стабильность при экстремальных режимах и ускоренных испытаниях.
Почему смазка с пищевым допуском NSF H1 дороже обычной?
NSF H1 требует дополнительных затрат на тестирование (токсичность, совместимость с пищей, контроль примесей), получение сертификата, ведение производства в соответствии со строгими нормативами. Производитель должен гарантировать, что каждая партия соответствует спецификации, что включает лабораторный контроль и документирование. Эти издержки закладываются в цену.
Как проверить, что смазка действительно соответствует NSF H1?
Запроси у поставщика полный пакет: паспорт безопасности (SDS) на русском или английском, сертификат соответствия NSF H1 с номером и датой выдачи, протокол испытаний на совместимость с материалами узла, в который будет применяться смазка, информацию об остаточном содержании в конечном пищевом продукте при случайном попадании. Если поставщик не может предоставить полный пакет — выбери другого.
Заключение
Липкость силиконовой смазки — это не однозначный плюс или минус, а двойной эффект, который нужно уметь контролировать. Пищевой допуск NSF H1 гарантирует безопасность при случайном контакте с едой, но не отменяет необходимость правильного выбора по функциональности, температурному диапазону и совместимости с материалами. В условиях высокой влажности липкая смазка захватывает загрязнения, которые затем накапливаются в узлах, снижая эффективность герметизации и ускоряя износ. Решение — балансировать между адгезией и текучестью, выбирая смазку оптимальной консистенции (NLGI 2 часто лучше, чем NLGI 3 для влажных условий) и повышая частоту технического обслуживания.
При закупке смазки для пищевого оборудования не ограничивайтесь маркировкой H1 на упаковке. Проверьте паспорт безопасности, совместимость с материалами уплотнений, температурный диапазон и запросите сертификат соответствия. Лучшие производители готовы предоставить полный пакет документации и даже консультировать по выбору для конкретного узла. Это предварительное внимание к деталям предотвратит проблемы в процессе производства и защитит репутацию вашего предприятия.