Смазка фасовочной машины на молочном производстве - это не просто техническая необходимость, а критическая контрольная точка в системе ХАССП. Любое попадание смазочного материала в продукт может стать причиной отзыва партии, штрафа или потери доверия заказчика. При этом недостаточное смазывание приводит к износу подшипников, расшатыванию механизмов и, в итоге, к внеплановому простою линии на самый неудобный момент.
Выбор правильной смазки начинается не с каталога, а с анализа самого оборудования: где на машине может произойти случайный контакт смазки с молоком, какие узлы работают в агрессивной среде моющих средств, какие температуры и скорости реально развиваются во время работы. Эта статья поможет закупщикам и инженерам разобраться, какие допуски NSF выбрать, как правильно составить карту смазок и на какие технические параметры опираться при покупке материала.
Анализ ХАССП и карта смазок фасовочной машины
ХАССП начинается с вопроса: где на оборудовании может произойти попадание смазки в молоко или контаминация продукта смазочным материалом?
На фасовочной машине это не очевидно с первого взгляда. Если смотреть со стороны, может показаться, что все узлы закрыты. На самом деле риск есть везде: смазка может попасть внутрь через открытые направляющие, разбрызгаться со шкивов, осыпаться с цепей, попасть на внутреннюю поверхность открытых кулачков при обслуживании.
Чтобы управлять этим риском, разработайте карту смазок - таблицу, где указаны: - номер узла или название детали (например, «подшипник главного конвейера», «дозирующий механизм»); - тип применяемой смазки (пластичная, жидкая, спрей); - требуемый допуск NSF (H1 или H2); - периодичность смазывания (часы, дни, недели между нанесением); - примерное количество материала на одно смазывание; - зона риска контакта с молоком (выше линии фасовки, рядом с ней, полностью изолирована).
Эта карта становится основой как для обучения персонала, так и для проверок при аудитах ХАССП. Инспектор спросит именно ее - не общих слов о системе, а конкретный документ с решениями по каждому узлу.
При анализе обращайте внимание на узлы, которые вы часто забываете: уплотнения и направляющие подвижных элементов, откосы и канавки, где может застояться смазка, элементы, через которые проходит сжатый воздух (он может распылить смазку на расстояние метра). На молочном производстве вода и моющие средства - постоянные враги, поэтому оцените влажность на каждой участке машины и предусмотрите, прилипнет ли смазка при мойке.
NSF H1 против H2: правильное разделение по зонам риска
Допуски NSF - это не оценка качества смазки, а обозначение зоны ее применения.
Это важное различие нужно запомнить закупщикам, которые часто ошибаются, считая, что H1 просто «лучше» H2.
NSF H1 - смазка допустима для зон, где возможен случайный контакт с пищей. Слово «случайный» ключевое: если при нормальной работе смазка не должна попасть в молоко, но при разбрызгивании, износе уплотнения или ошибке при обслуживании такой риск существует - применяйте H1. Для H1 производитель должен гарантировать, что остаток смазки в пище не превысит установленные лимиты.
NSF H2 - смазка для полностью закрытых и герметичных узлов, где контакт с пищей исключен конструктивно. Пример: внутренний подшипник редуктора на гидробаке, который никогда не откроют без инструмента, и из которого механически не может ничего вылететь. Для H2 достаточно, чтобы смазка просто не токсична и не имела запаха, который бы ушел в продукт через аэрозольный путь.
На практике для фасовочной машины молочного производства большинство узлов требуют H1. Исключения - редукторы в герметичных корпусах, внутренние механизмы коробок передач, закрытые масляные ванны. Если сомневаетесь, выбирайте H1 - это всегда безопаснее для производства, даже если стоит дороже. Ошибка в сторону H2, когда нужна H1, может привести к инцидентам и потере сертификации.
Требования к документам и сертификации пищевой смазки
Когда вы выбрали смазку по NSF-допуску, нужно проверить ее документы.
Российское производство часто ошибается на этом этапе: компании закупают смазку, упакованную красивой коробкой с надписью «пищевая», но документов нет, а проверить нечего.
Вот что нужно требовать при закупке:
Листинг NSF White Book. Это официальный реестр NSF International, в котором зарегистрированы все смазки с допусками H1, H2 и H3. Если смазка в этом реестре не указана, допуск - вымышленный. Проверить можно на сайте NSF International в разделе Product Listings. Требуйте от поставщика либо прямую ссылку на листинг, либо скрин с номером записи.
Техническое описание (TDS). Это двух-трехстраничный документ с параметрами смазки: вязкость (в сантистоксах или ISO VG), класс консистенции NLGI (обычно 1 или 2 для пластичных смазок), температурный диапазон (например, −30…+140 °C), водостойкость, несущая способность (если пластичная смазка). TDS нужно читать внимательно - именно там указано, при каких условиях смазка работает. Если TDS говорит, что смазка годится до +120 °C, а вы хотите применить ее при +150 °C, это ошибка подбора, а не вины производителя.
Паспорт безопасности (SDS). Это многостраничный документ, который описывает химический состав, опасность каждого компонента, рекомендации при контакте с кожей и первую помощь. Для пищевой смазки SDS должен указывать, что компоненты соответствуют списку 21 CFR 178.3750 (американское пищевое законодательство) или эквивалентным нормам ЕС/России. Если в SDS написано «содержит компоненты, не одобренные для пищевого контакта» - это не пищевая смазка, а обычная смазка, которую кто-то попробовал выдать за пищевую.
Декларация ТР ТС 030/2012. Для продажи в России пищевая смазка должна иметь декларацию соответствия техническому регламенту Таможенного союза по требованиям безопасности пищевых контактных материалов. Это российское требование, и без декларации смазку нельзя считать легальной на рынке РФ. При проверке Роспотребнадзором это будет первым документом, который попросят.
Процесс закупки должен выглядеть так: вы находите смазку, проверяете ее в NSF White Book, запрашиваете у поставщика TDS и SDS, смотрите декларацию ТР ТС на его сайте, сравниваете параметры со своей картой смазок, и только после этого оформляете заказ.
Технические параметры смазки: вязкость, NLGI, водостойкость, температурный диапазон
Допуск NSF H1 - это необходимое условие, но недостаточное.
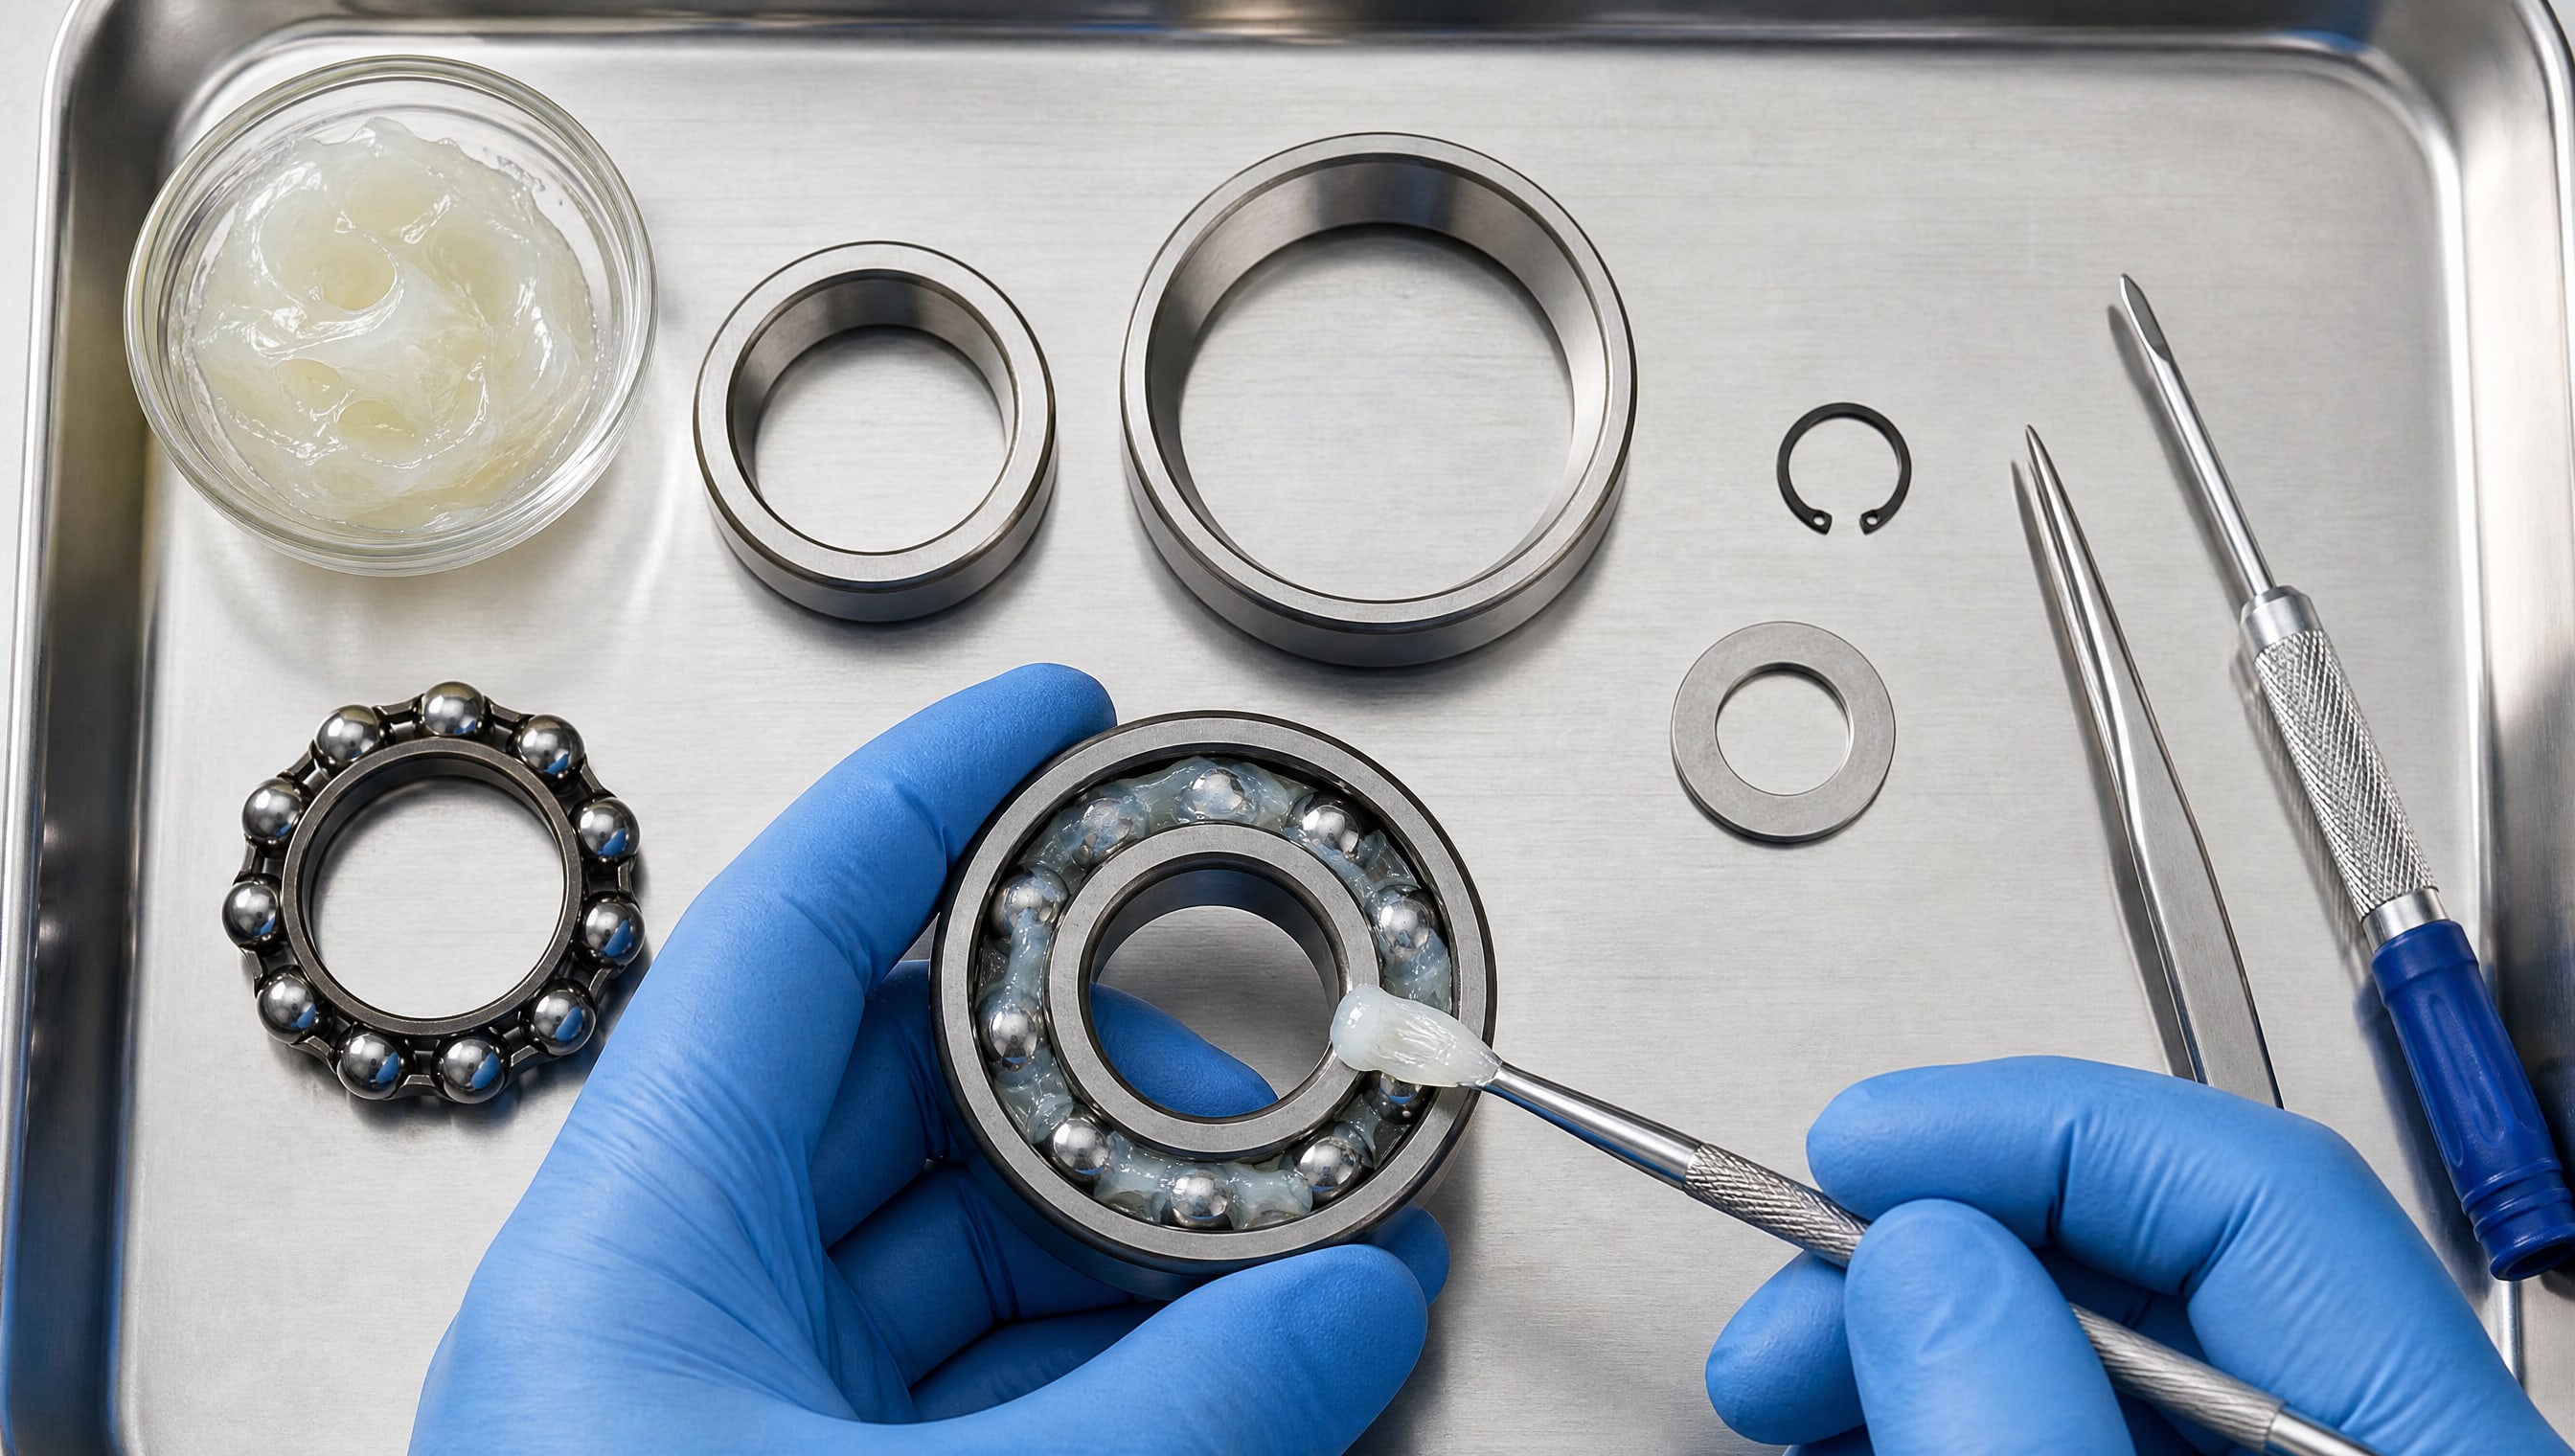
Смазка еще должна работать в реальных условиях фасовочной машины. Вот на какие параметры нужно смотреть:
Вязкость и класс NLGI
Для стандартно нагруженных подшипников на фасовочном оборудовании рекомендуется класс консистенции NLGI 2 - это плотная смазка, которая не растечется при нанесении и при вибрации. NLGI 2 подходит для подшипников качения, конвейерных роликов, направляющих, цепей, если они не работают на очень высоких скоростях.
Если в технических данных машины указано DN > 300000 (где D - диаметр подшипника в мм, N - скорость в оборотах), выбирайте смазку с низкой вязкостью базового масла: ISO VG 32–68. При высоких скоростях густая смазка начинает разогреваться, теряет свое назначение и может вызвать перегрев узла. Для таких узлов берите NLGI 0 или 1.
При температурах ниже −20 °C рекомендуются смазки на основе синтетических базовых масел (полиолефины, полиалфаолефины) класса NLGI 0 или 1, чтобы материал не загустел и оставался подвижным. Для температур выше 150 °C применяйте смазки с комплексными загустителями или полимочевинные смазки - они держат консистенцию и вязкость при перегреве.
Водостойкость и устойчивость к моющим средствам
На молочном производстве фасовочную машину моют в конце смены горячей водой, часто со щелочными средствами. Если смазка не водостойка, она за несколько циклов мойки просто вымоется и исчезнет. Обычные литиевые смазки часто не выдерживают такого режима.
В TDS смазки должна быть указана водостойкость - обычно в виде оценки по ASTM D1264 (потеря смазки при воздействии воды) или аналогичным стандартам. Если документ говорит, что потеря массы при воздействии воды в течение 24 часов составляет менее 5%, это допустимо. Если потеря выше 10%, смазка будет вымываться быстро.
Для оборудования, которое моют часто и интенсивно, рекомендуют рассмотреть твердые полимерные смазки (на основе политетрафторэтилена) или смазки на основе сульфоната кальция. Они держатся на поверхности лучше, чем обычные пластичные смазки, и не просто вымываются струей горячей воды.
Температурный диапазон и термическая стабильность
Технические данные смазки должны указывать диапазон рабочих температур: например, −30…+140 °C или −20…+160 °C. Это означает, что при температурах выше верхнего предела смазка начинает окисляться, теряет консистенцию и может оставить отложения в узле. При температурах ниже нижнего предела смазка закаменеет и перестанет работать.
Для фасовочной машины нужно оценить реальную температуру в критичных узлах. На молочном производстве это обычно +5…+25 °C в холодильной камере или +10…+40 °C при комнатной температуре. Но если машина работает рядом с тепловым источником (пастеризатор, варочная ванна) или под прямым солнцем, реальная температура может быть выше. Смазка должна иметь запас минимум 30 °C выше предполагаемой рабочей температуры.
Практический выбор смазки для основных узлов фасовочной машины
Теперь переходим от теории к практике.
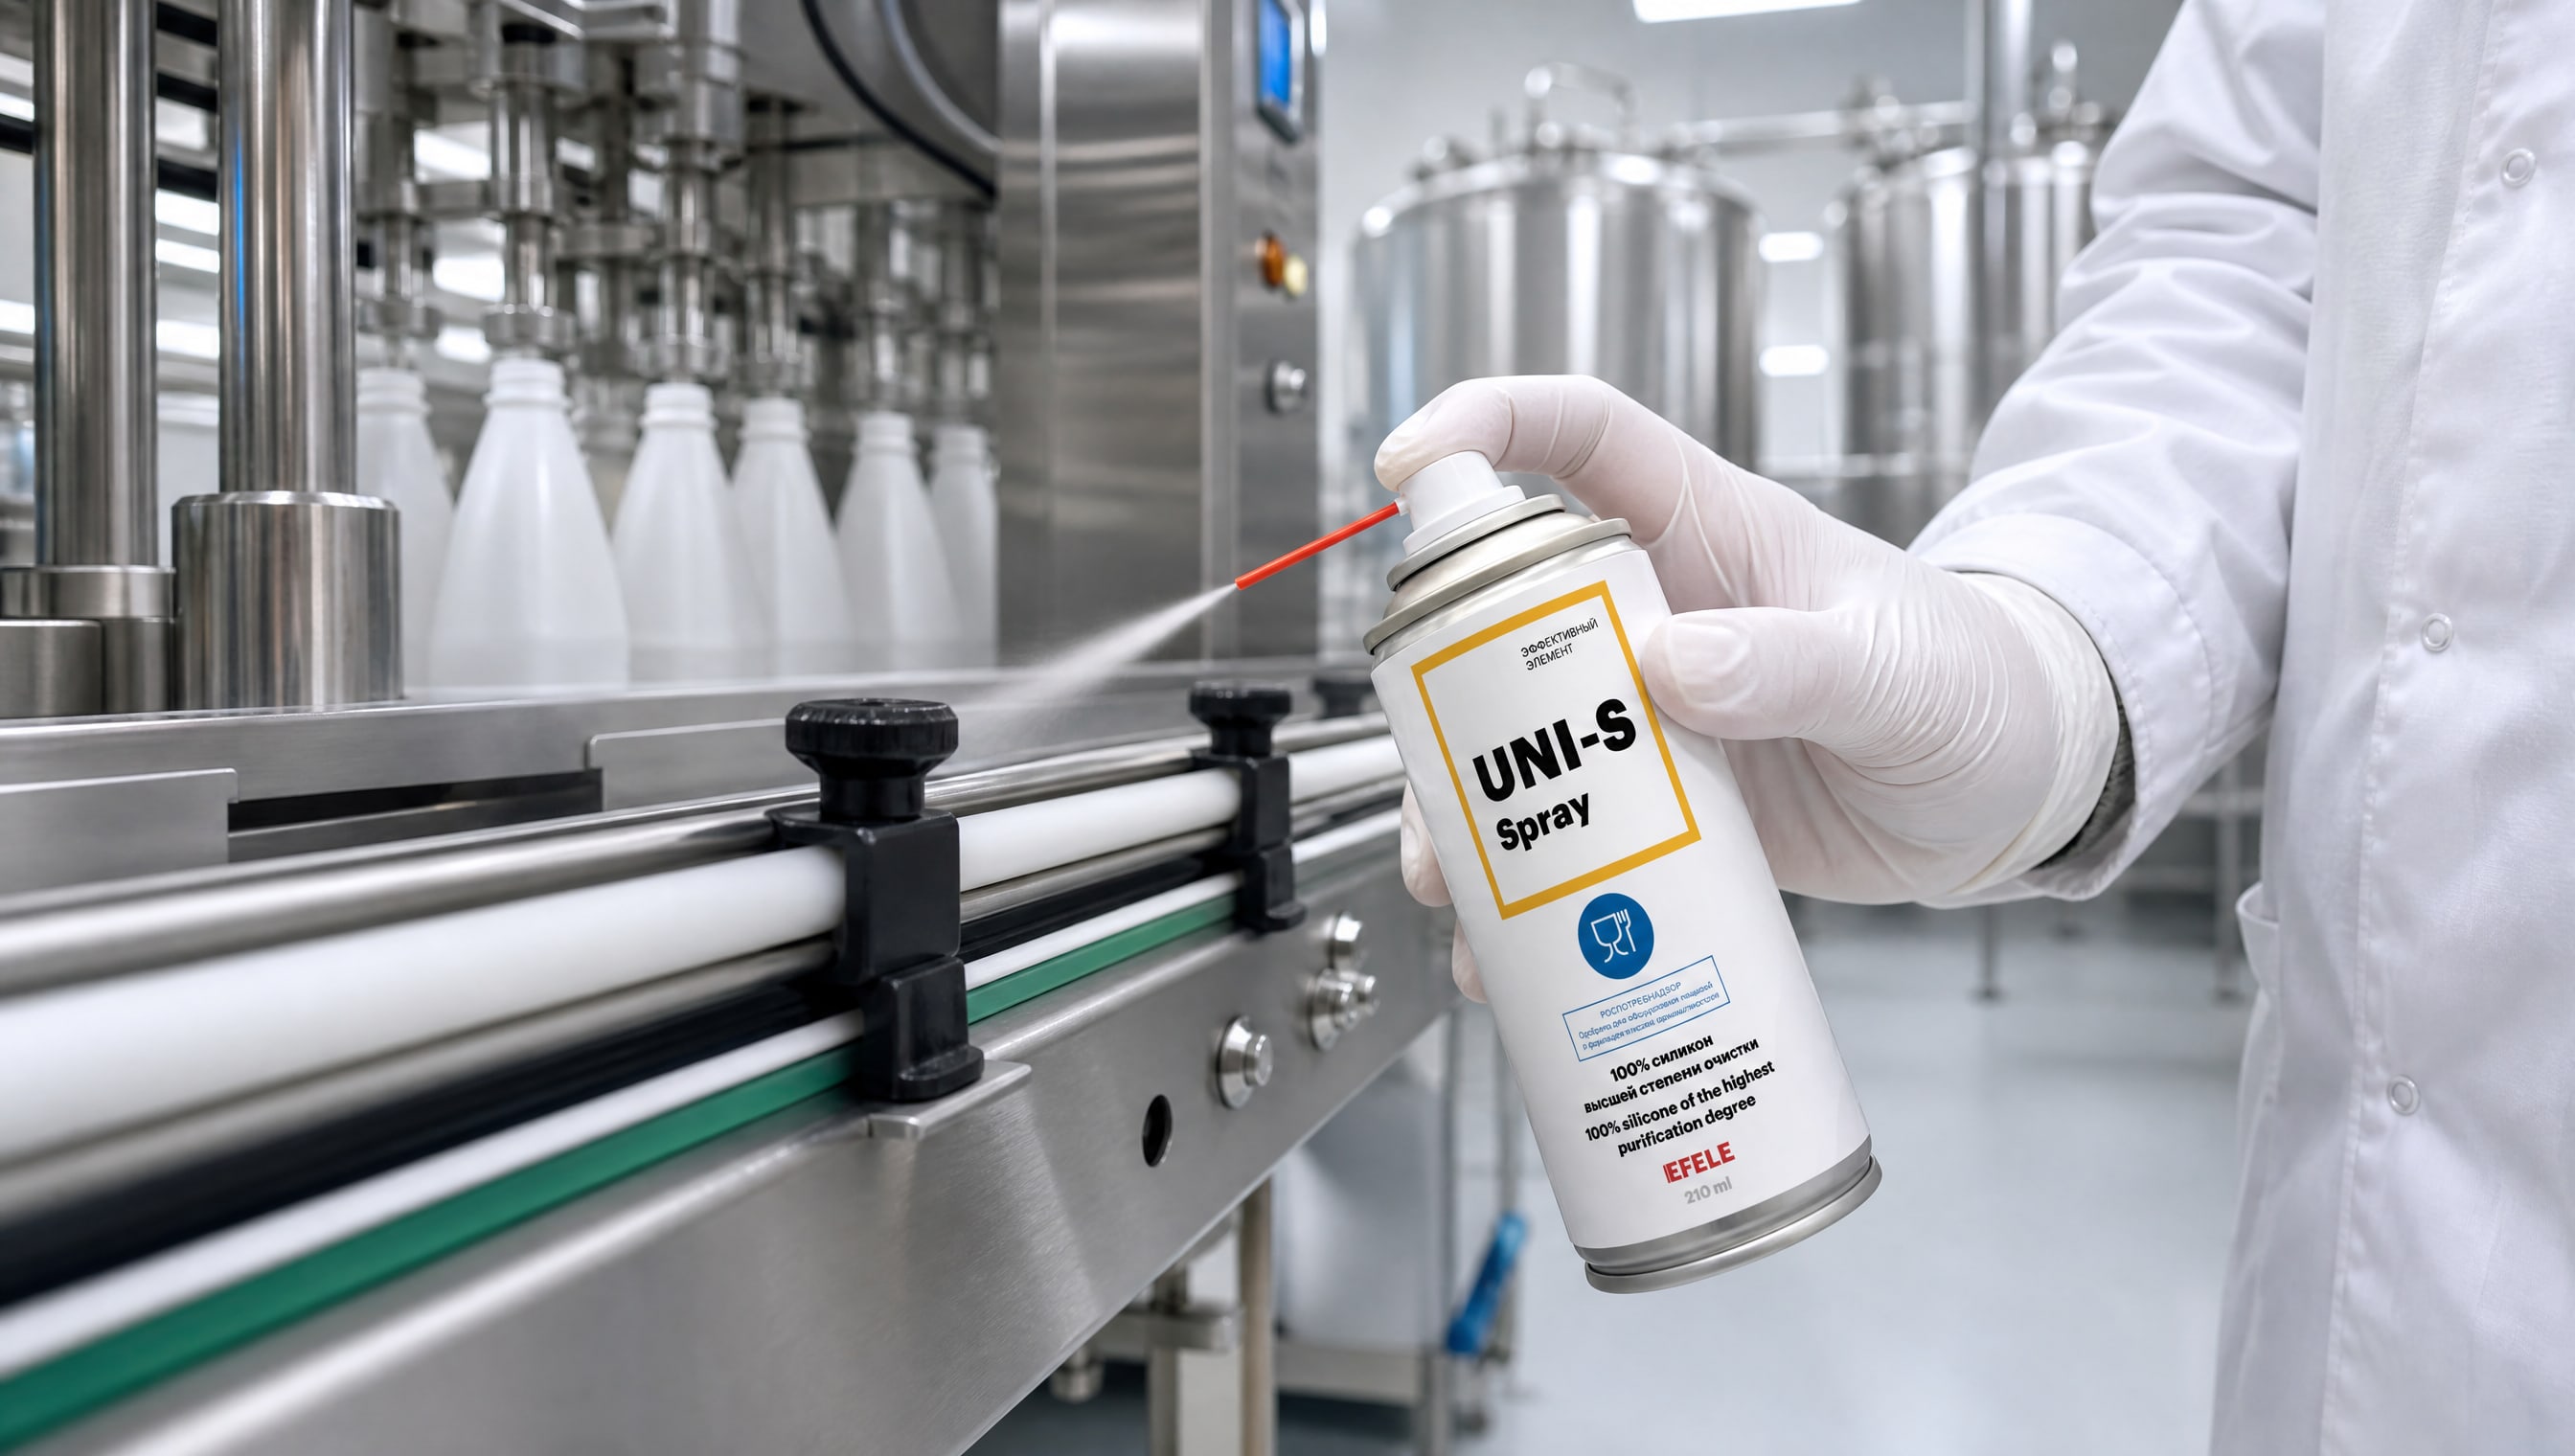
На типичной фасовочной машине молочного производства есть несколько групп узлов, каждая из которых требует свой подход.
Подшипники, направляющие и узлы трения вблизи продукта
Это подшипники главного конвейера, каретки, направляющие скольжения, шкивы привода - все то, что находится в прямой видимости при разборке и может быть замочено водой при мойке. Для этих узлов требуется NSF H1, класс консистенции NLGI 2, вязкость базового масла ISO VG 32–68, водостойкость не менее 5% потери при ASTM D1264.
Реестр смазок на фасовочной машине часто содержит 3–5 таких узлов. При стандартном режиме они смазываются раз в неделю или раз в две недели перед мойкой. Объем одного нанесения - несколько граммов, в зависимости от размера подшипника. На типичной фасовочной машине расходуется 50–100 граммов такой смазки в месяц.
В этих условиях работают как пластичные смазки на основе комплексных литиевых загустителей, так и синтетические смазки на основе полиолефинов. Выбор между ними зависит от конкретных условий: если температура никогда не превышает +40 °C и машина работает в нормальных условиях, подойдет хорошая литиевая смазка. Если температура выше или есть механическая нагрузка, лучше взять синтетику - она держит консистенцию стабильнее.
На молочном производстве часто прибегают к многоцелевым смазкам, чтобы уменьшить количество типов в инвентаре. Универсальная пластичная смазка с NSF H1 может использоваться практически везде, кроме специальных узлов.
Уплотнения, резина, пластиковые детали
Уплотнения на штоках, резиновые прокладки, пластиковые направляющие требуют особого внимания. Обычная минеральная смазка может разбухнуть в резине или расслоить пластик. Для этих элементов нужна силиконовая смазка с пищевым допуском NSF H1 и широким температурным диапазоном.
Силиконовые смазки имеют несколько преимуществ: они не окисляются даже при высоких температурах, хорошо совместимы с резиной и пластиком, остаются текучими при низких температурах, водостойки. На молочном производстве, где в холодильной камере температура может упасть до +2…+5 °C, а при пастеризации локально может быть +70…+80 °C, силиконовые смазки показывают стабильную работу.
Требуемые параметры: NSF H1, вязкость базового масла ISO VG 32–68, температурный диапазон минимум −40…+150 °C. Расход силиконовой смазки невысокий - буквально несколько капель на одно уплотнение, поэтому расходная смета на силиконовую смазку обычно минимальна, а эффект от ее применения велик (уплотнения перестают давать утечки и рассыхаться).
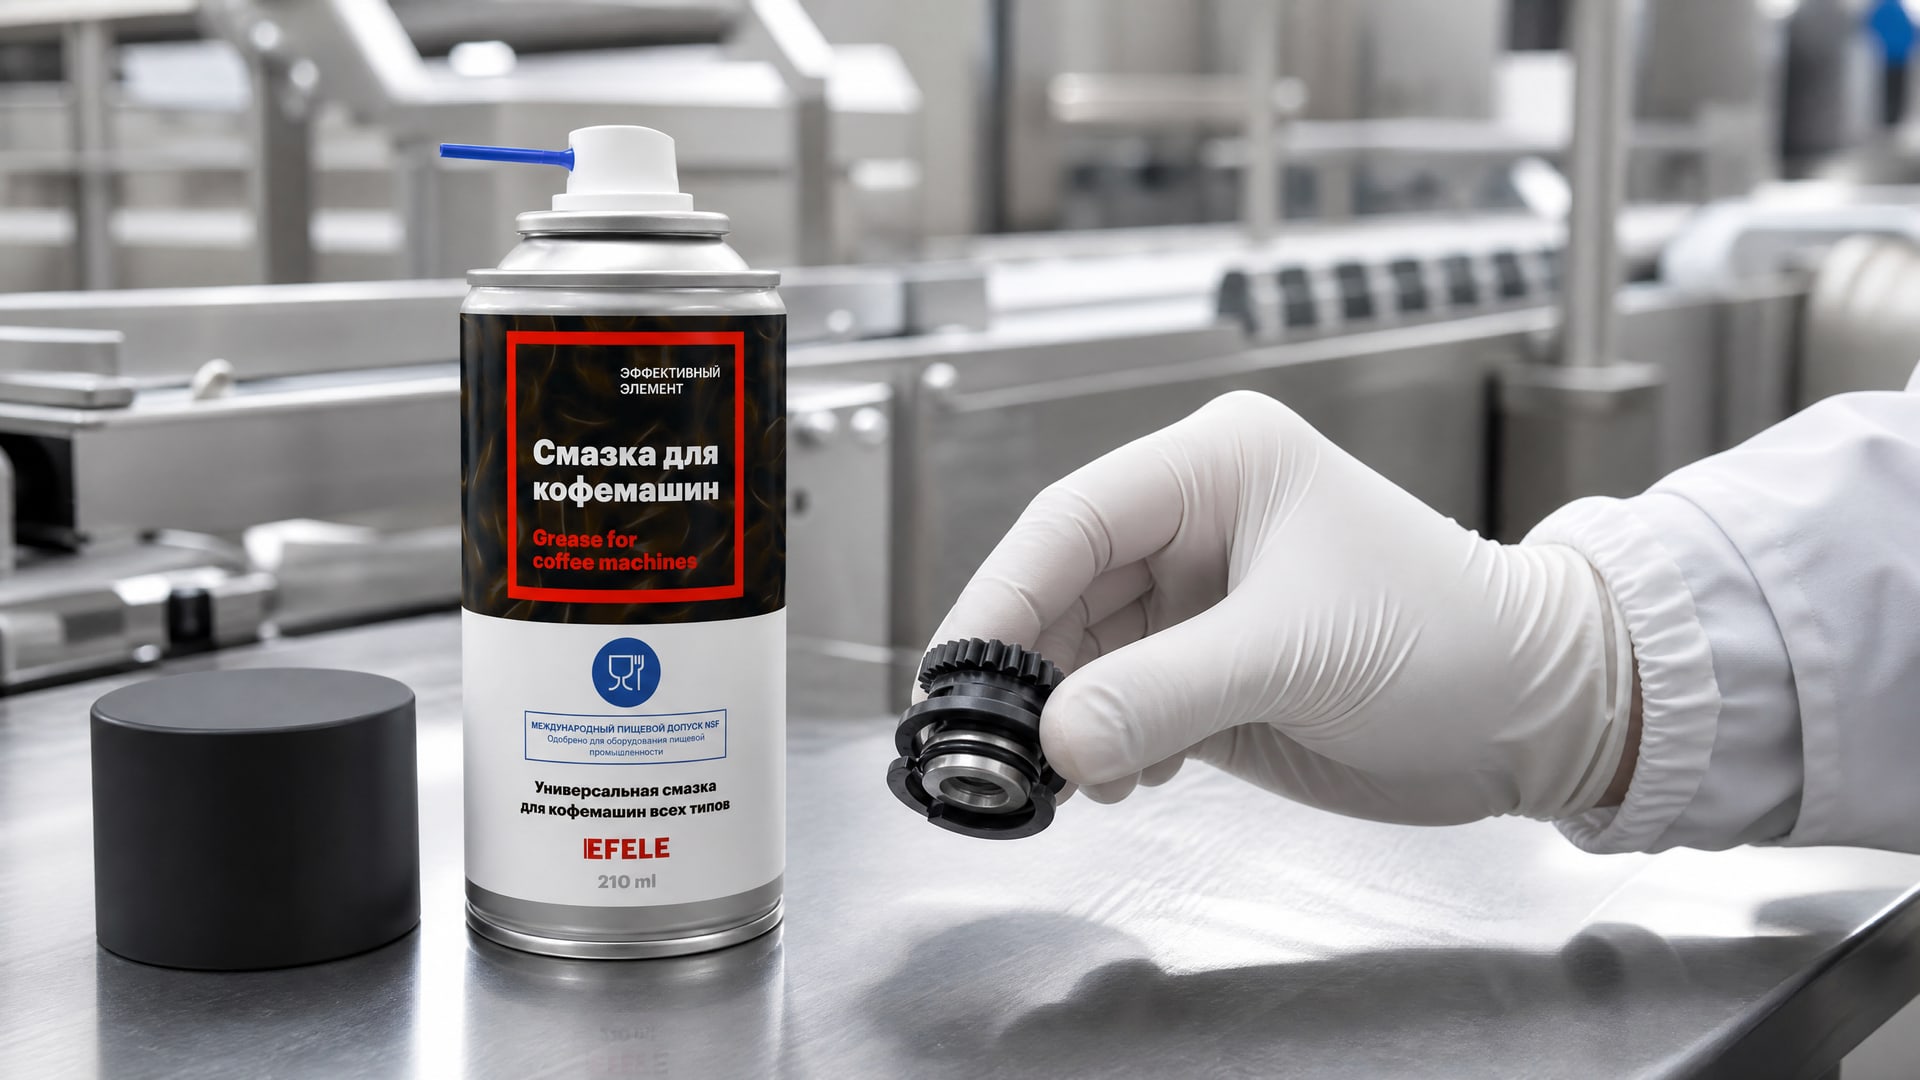
На фасовочной машине молочного производства, где работают со скользкими поверхностями и требуется защита резиновых элементов от высоких температур и влажности, хорошо показывает себя силиконовая смазка с широким диапазоном температур. Например, EFELE UNI-S Spray (силиконовая, пищевая) применяется для защиты и смазывания всех видов резины, пластика и пенополиуретана на пищевом оборудовании, включая холодильные камеры. Особенность такого подхода в том, что одна баллончик можно держать под рукой технолога, и он быстро обработает любое резиновое уплотнение на ходу, если оно начнет сохнуть или залипать.
Цепи, звездочки, канатные механизмы
Цепи на фасовочной машине работают в особых условиях: они постоянно в движении, часто брызгаются водой при мойке, соприкасаются с остатками молока. Стандартная смазка не продержится долго, смывается с первой мойкой.
Для цепей нужна либо пластичная смазка NLGI 1 с хорошей адгезией (прилипчивостью) к металлу, либо жидкая смазка, которая проникает в зазоры между звеньями. Обычно выбирают пластичную смазку NLGI 1 с NSF H1, которая держится на цепи после смазывания, но не слишком загустевает и не образует отложения.
Специфика в том, что частая мойка приводит к выселению смазки из цепи за несколько дней. Поэтому интервалы смазывания цепей короче - смазывают чаще, чем подшипники, иногда раз в 2–3 дня.
Параметры: NSF H1, NLGI 1, вязкость ISO VG 100–150, водостойкость минимум 5%, температурный диапазон −10…+100 °C (для холодильной камеры нижний предел может быть выше, так как в морозилке цепь не работает).
Совет инженера: как организовать смазывание после проверки ХАССП
Когда карта смазок составлена и смазки выбраны, остается организовать процесс смазывания так, чтобы система была прозрачна, воспроизводима и прошла проверку аудитора.
Вот практический сценарий: на фасовочной машине молочной линии есть 12 точек смазывания. Из них 8 требуют H1, 4 допускают H2. Вы выбрали две смазки: универсальную пластичную NLGI 2 (H1) для основных узлов и синтетическую для высокотемпературных зон. На каждый балончик наклеена карточка с номером узла, периодичностью, объемом и допуском. Мастер смены заполняет журнал смазывания каждый день после работы: дата, время, инициалы, отметка галочкой о выполнении. Дата наклеивается на картонный щиток рядом с фасовочной машиной.
При таком подходе, когда придет аудитор ХАССП, вы сразу достанете: 1) карту смазок с анализом рисков; 2) техническое описание каждой смазки с допусками; 3) журналы смазывания за последние три месяца. Аудитор увидит, что система не на словах, а на деле.
Результат: подшипники служат полный расчетный ресурс, нет внеплановых отказов, машина не расшатывается, проверка ХАССП проходит гладко. Такой результат возникает не благодаря дорогой смазке, а благодаря системному подходу.
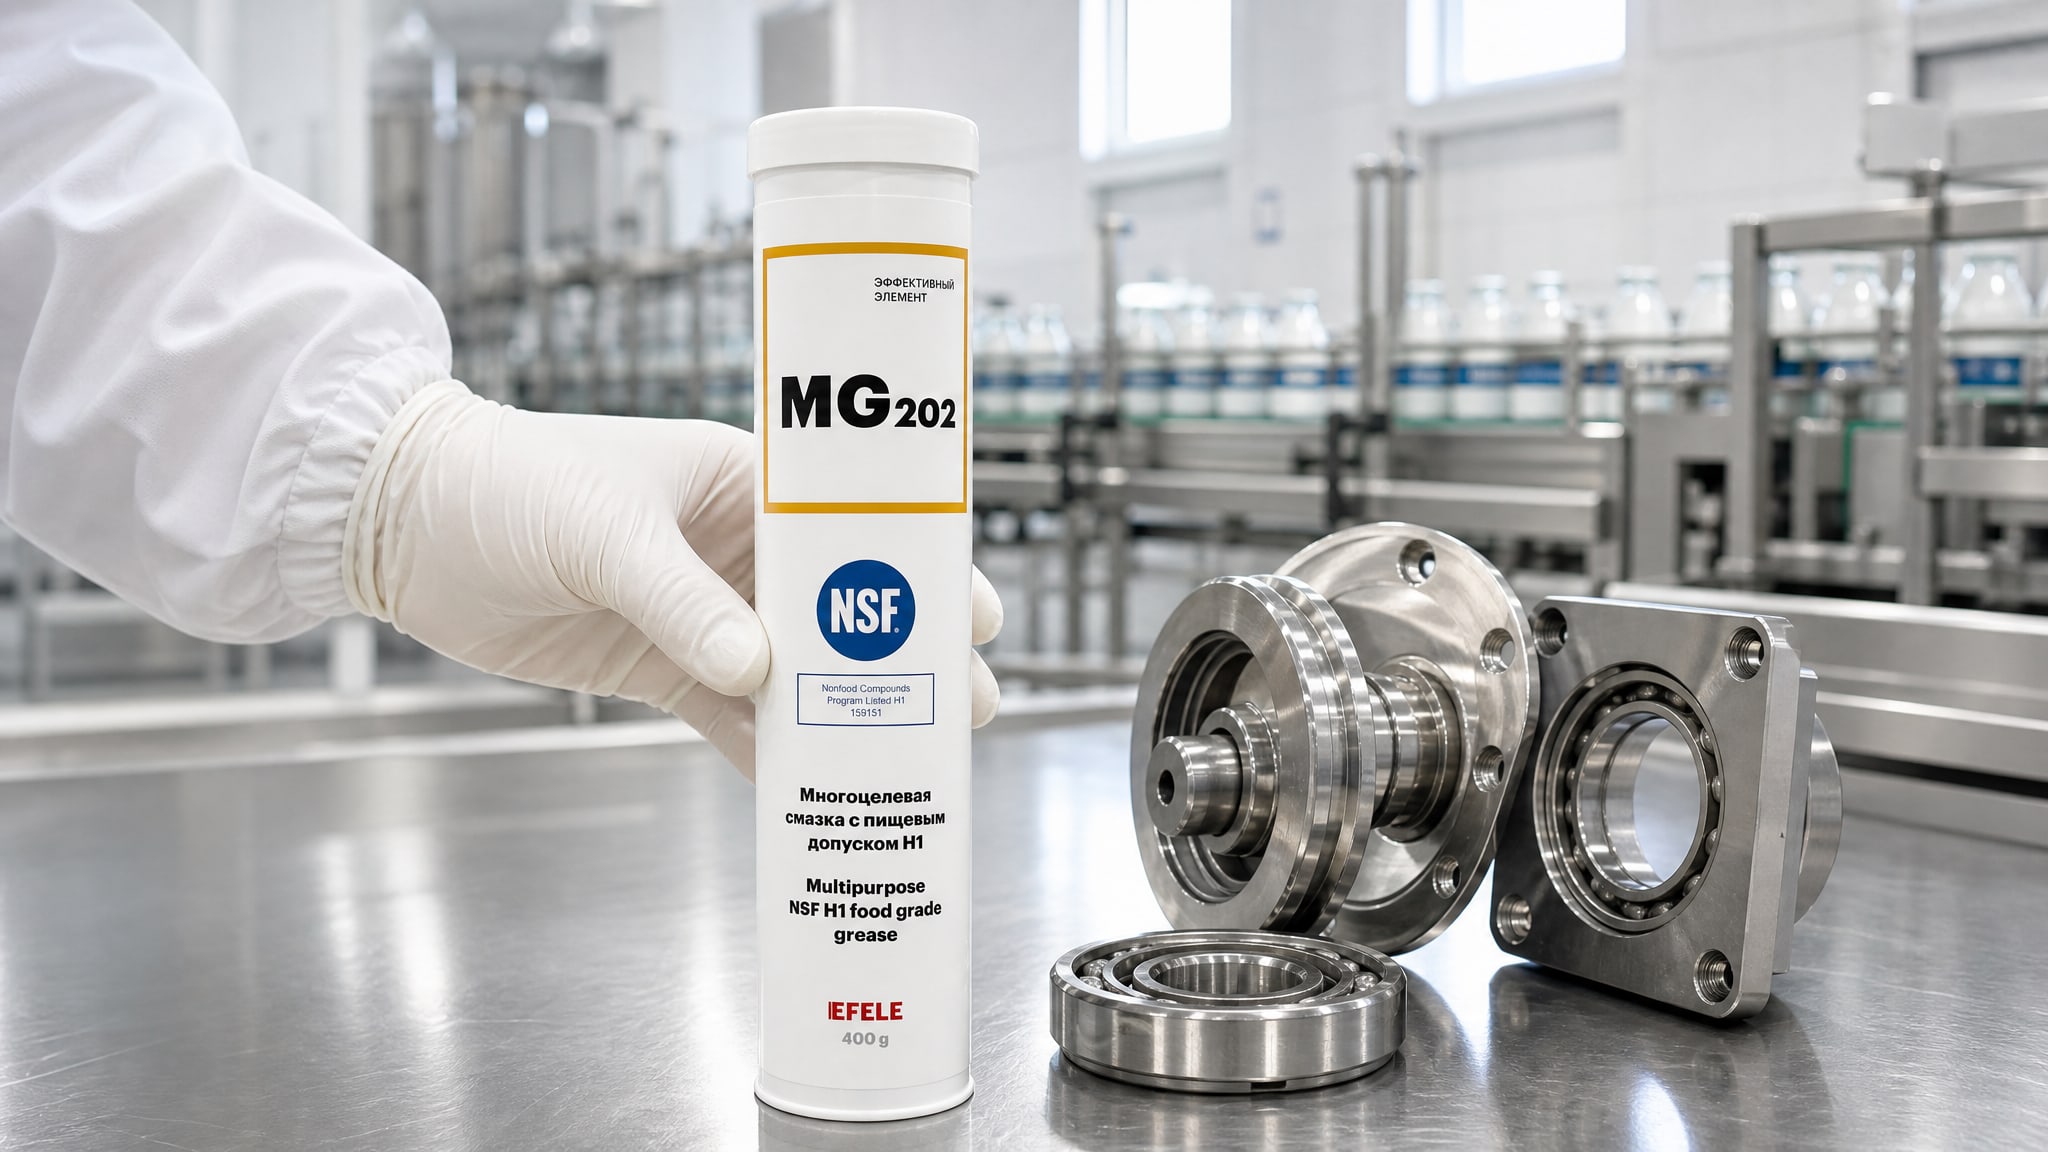
Например, на одном молочном производстве именно это было инициирующим фактором: после внедрения стандартной карты смазок и перехода на одноуровневую систему с EFELE MG-202 (NSF H1) среднее время между плановыми обслуживаниями подшипников выросло с 12 до 18 месяцев, хотя объем смазки оставался прежним. Причина проста - смазка подбиралась по условиям работы, наносилась регулярно и мониторилась, а не была замесью того, что остался в углу склада.
Частые ошибки при выборе смазки для молочного производства
Закупщики часто ошибаются на этапе подбора, потому что не проверяют документы или полагаются на рекламу.
Вот типичные ошибки:
Ошибка 1: покупка смазки без NSF H1 для узлов вблизи продукта. Аргумент: «На других молочных заводах есть такая же машина, они используют обычную смазку». Это рассуждение игнорирует тот факт, что ХАССП - это персональная система каждого производства. Если у конкурента не было инцидента, это не означает, что риск исключен. Закупщику нужно требовать H1-допуск для любого узла, где возможен контакт, даже если это кажется маловероятным.
Ошибка 2: невнимательное чтение TDS. Закупщик видит строку «ISO VG 68» и думает, что это стандартная смазка. На самом деле вязкость ISO VG 68 может быть для смазки, работающей при +150 °C, то есть совершенно неподходящей для холодильной камеры. Нужно читать TDS целиком и проверять, при каких температурах указаны эти параметры.
Ошибка 3: игнорирование водостойкости. На бумаге в технических данных написано, что смазка подходит для влажных условий, но при проверке через неделю после мойки остается только потек масла на полу, смазка вся вымылась. Причина в том, что при закупке не проверили значение потери при воздействии воды (ASTM D1264). Для молочного производства этот параметр должен быть в TDS и не превышать 5–7%.
Ошибка 4: путаница между допусками NSF и требованиями процесса. Смазка может иметь H1-допуск, но если на данной машине она используется в узле, который никогда не контактирует с молоком и полностью герметичен, такая закупка неэффективна. Нужно разделить узлы по зонам риска, а не покупать H1 везде подряд.
Ошибка 5: отсутствие карты смазок. Закупщик полагает, что достаточно выбрать смазку, и она автоматически будет применяться правильно. На самом деле без карты смазок персонал не знает, где ее наносить, в каком количестве, и с какой периодичностью. Результат: одни узлы смазаны избыточно, другие не смазаны вообще.
Часто задаваемые вопросы
Что означает допуск NSF H1 и отличается ли он от H2?
NSF H1 допускает смазку для зон со случайным контактом пищи, H2 - только для закрытых узлов без контакта. Это не оценка качества, а зона применения. H1 требует более жестких допусков на состав, H2 - нет. Для фасовочной машины молочного производства большинство узлов требуют H1.
Как проверить, что смазка действительно имеет допуск NSF H1?
Запросите у поставщика листинг NSF White Book с номером регистрации. На сайте NSF International (в разделе Product Listings) введите название смазки и проверьте, указан ли допуск H1. Также требуйте копию паспорта безопасности (SDS) и техническое описание (TDS). Без этих документов никакие устные заверения недействительны.
Должна ли на фасовочной машине молочного производства быть одна смазка или несколько?
В идеале 2–3 типа: универсальная пластичная смазка NLGI 2 для основных узлов, силиконовая - для резины и пластика, и отдельная для цепей если они есть. Больше типов - больше путаницы в складском хозяйстве. Меньше - риск неправильного подбора.
Как часто нужно смазывать узлы на фасовочной машине?
Это зависит от типа узла и условий. В карте смазок обычно указывают: подшипники - раз в неделю или две недели, цепи - раз в 2–3 дня, уплотнения - раз в месяц. Точный интервал указан в инструкции производителя машины. На молочном производстве интервалы часто сокращают на 30–50% из-за влажности и кислотности.
Нужно ли проверять документы каждый раз при заказе той же смазки?
Нет, один раз при первой закупке. Но если поставщик меняет производителя смазки или ее состав, нужно перепроверить. При проверке ХАССП закупщик должен иметь нотариально заверенные копии всех документов, хранящиеся в папке по каждой смазке.
Заключение
Подбор смазки для фасовочной машины на молочном производстве - это не переборщить с предосторожностью, а соблюдать стандартные, хорошо зарекомендованные процедуры. Все начинается с анализа ХАССП: вы определяете, где на машине возможен контакт смазки с молоком, составляете карту смазок, выбираете материалы по допускам NSF, вязкости, водостойкости и температурному диапазону, затем организуете смазывание по графику и ведете журнал.
Ваш следующий шаг: возьмите инструкцию фасовочной машины, определите все узлы смазывания, оцените каждый по риску контакта с молоком, заполните таблицу с указанием требуемого допуска (H1 или H2), параметров вязкости и NLGI, затем подберите два-три типа смазки и запросите у поставщика документы. После этого заполните карту смазок, распечатайте ее рядом с машиной, обучите мастеров, ведите журнал смазывания и покажите эту систему на первой же проверке аудитора ХАССП.