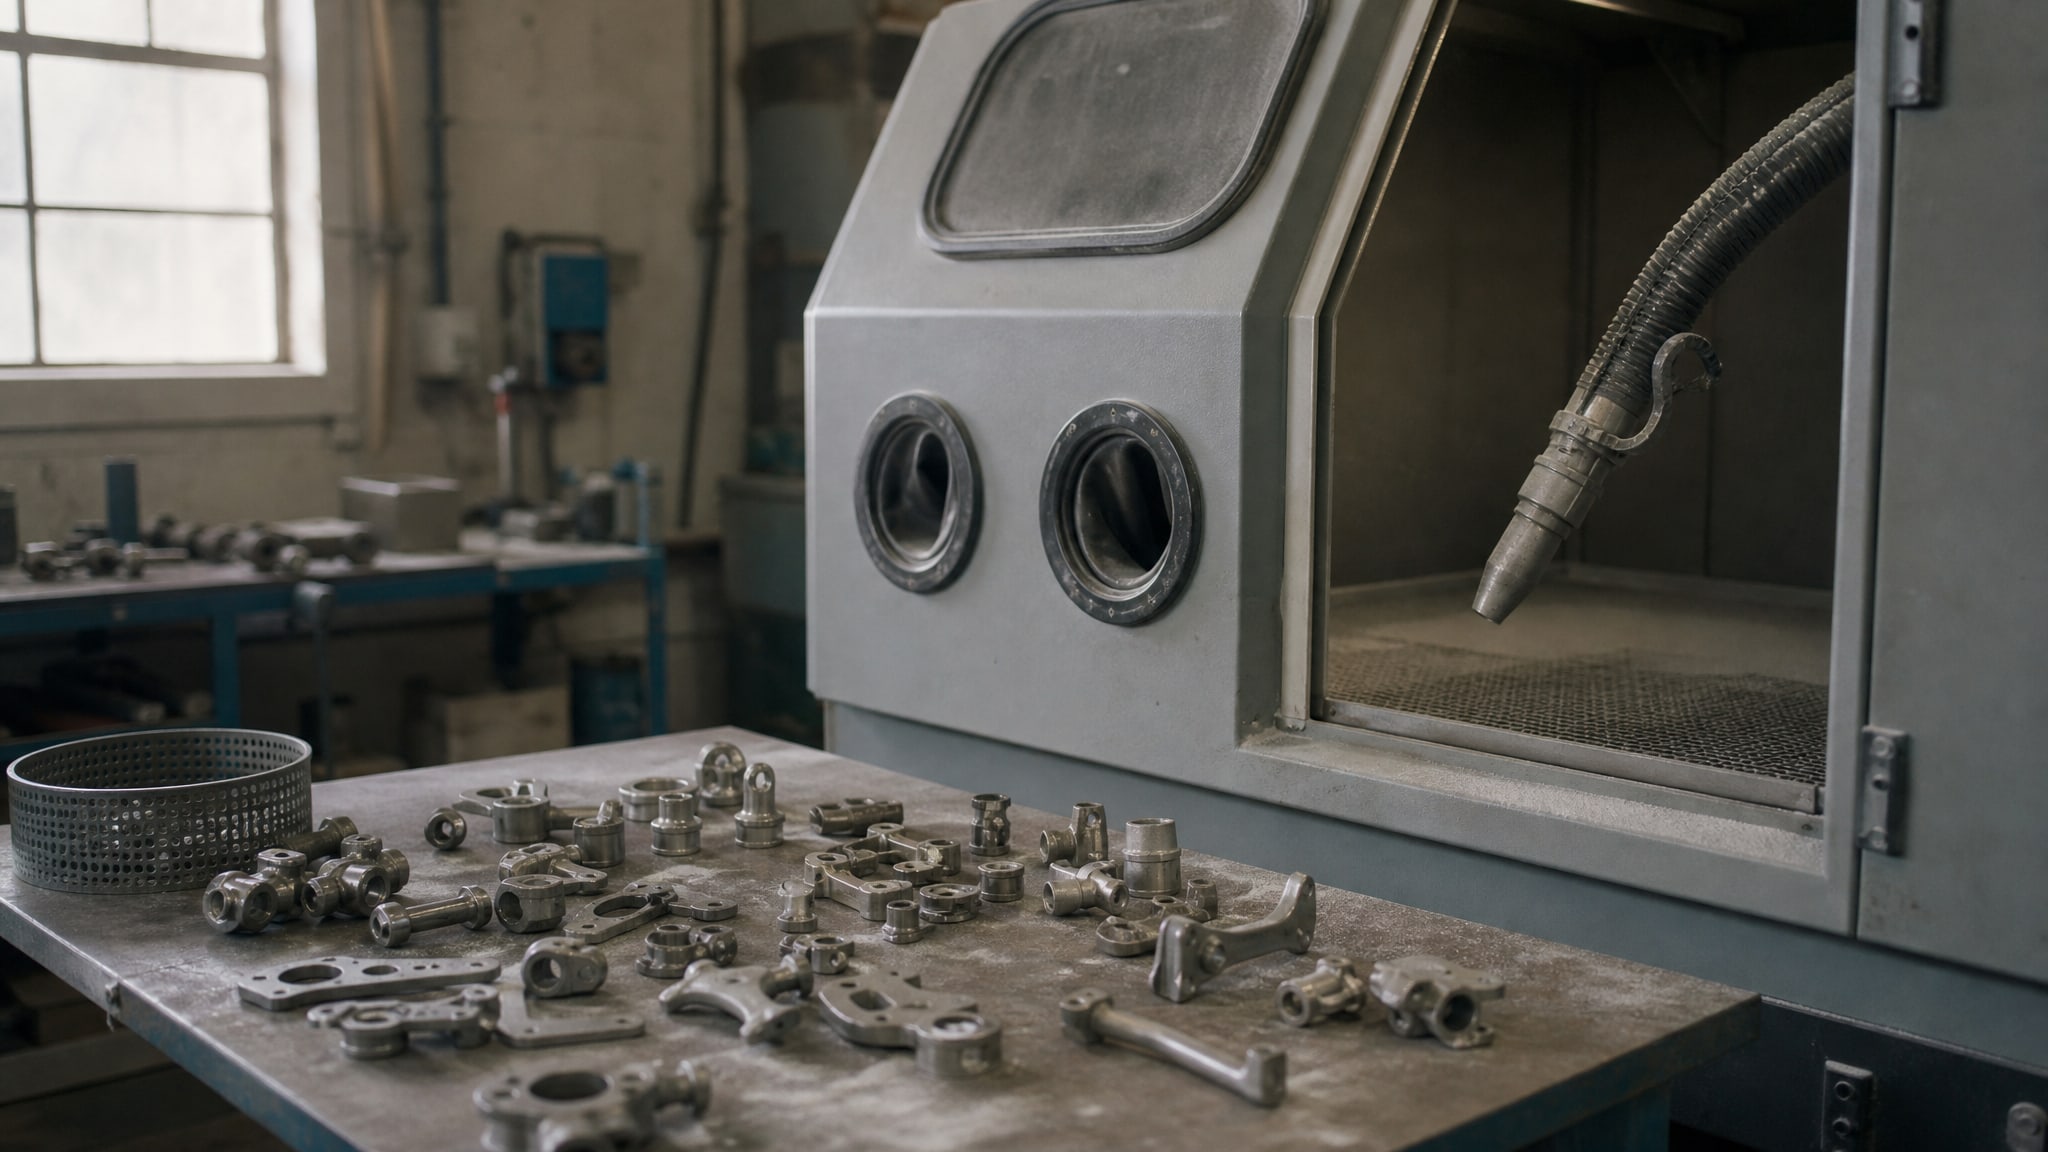
Антикоррозийная обработка начинается с подготовки поверхности. Однако выбор метода этой подготовки напрямую влияет на качество защиты и долговечность детали, особенно если речь идет о мелких высокоточных компонентах. Пескоструйная обработка считается универсальным решением, но для точных деталей она часто становится причиной проблем: изменяет геометрию, увеличивает шероховатость, оставляет микропоры, которые впоследствии становятся очагами коррозии.
Эта статья поможет инженерам, закупщикам и техническим специалистам разобраться, почему грубая абразивная подготовка может навредить точным изделиям, какие альтернативы существуют, и как выбрать метод защиты в зависимости от условий эксплуатации и требований к геометрии.
Когда пескоструйная обработка становится проблемой
Пескоструйная обработка относится к абразивным методам подготовки поверхности.
Она эффективна для крупных, массивных деталей, где допускаются небольшие изменения размеров и деформации. Но для мелких высокоточных компонентов - втулок, шпинделей, точных креплений - такая подготовка часто неприемлема.
После механической обработки детали на нержавеющей стали и других материалах остаются микропоры и микронеровности, которые требуют контролируемой защиты. Пескоструй, напротив, создает еще большую неровность и может нарушить допуски на несколько микронов. Для детали с зазором 0,05 мм этого достаточно, чтобы механизм перестал работать.
Кроме того, после пескоструя и обычной шлифовки микронеровности становятся зонами риска: в них скапливается влага и конденсат, откуда начинается локальная коррозия. Таким образом, грубая подготовка может привести к противоположному результату - ускорить износ именно в местах, которые должны быть защищены.
Поэтому для защиты металлических деталей от коррозии в условиях, когда нельзя допустить увеличение шероховатости, используют методы с высокой степенью контроля.
Химическая обработка как альтернатива абразиву
Химическая обработка нержавеющей стали направлена на улучшение антикоррозионных свойств поверхностного слоя.
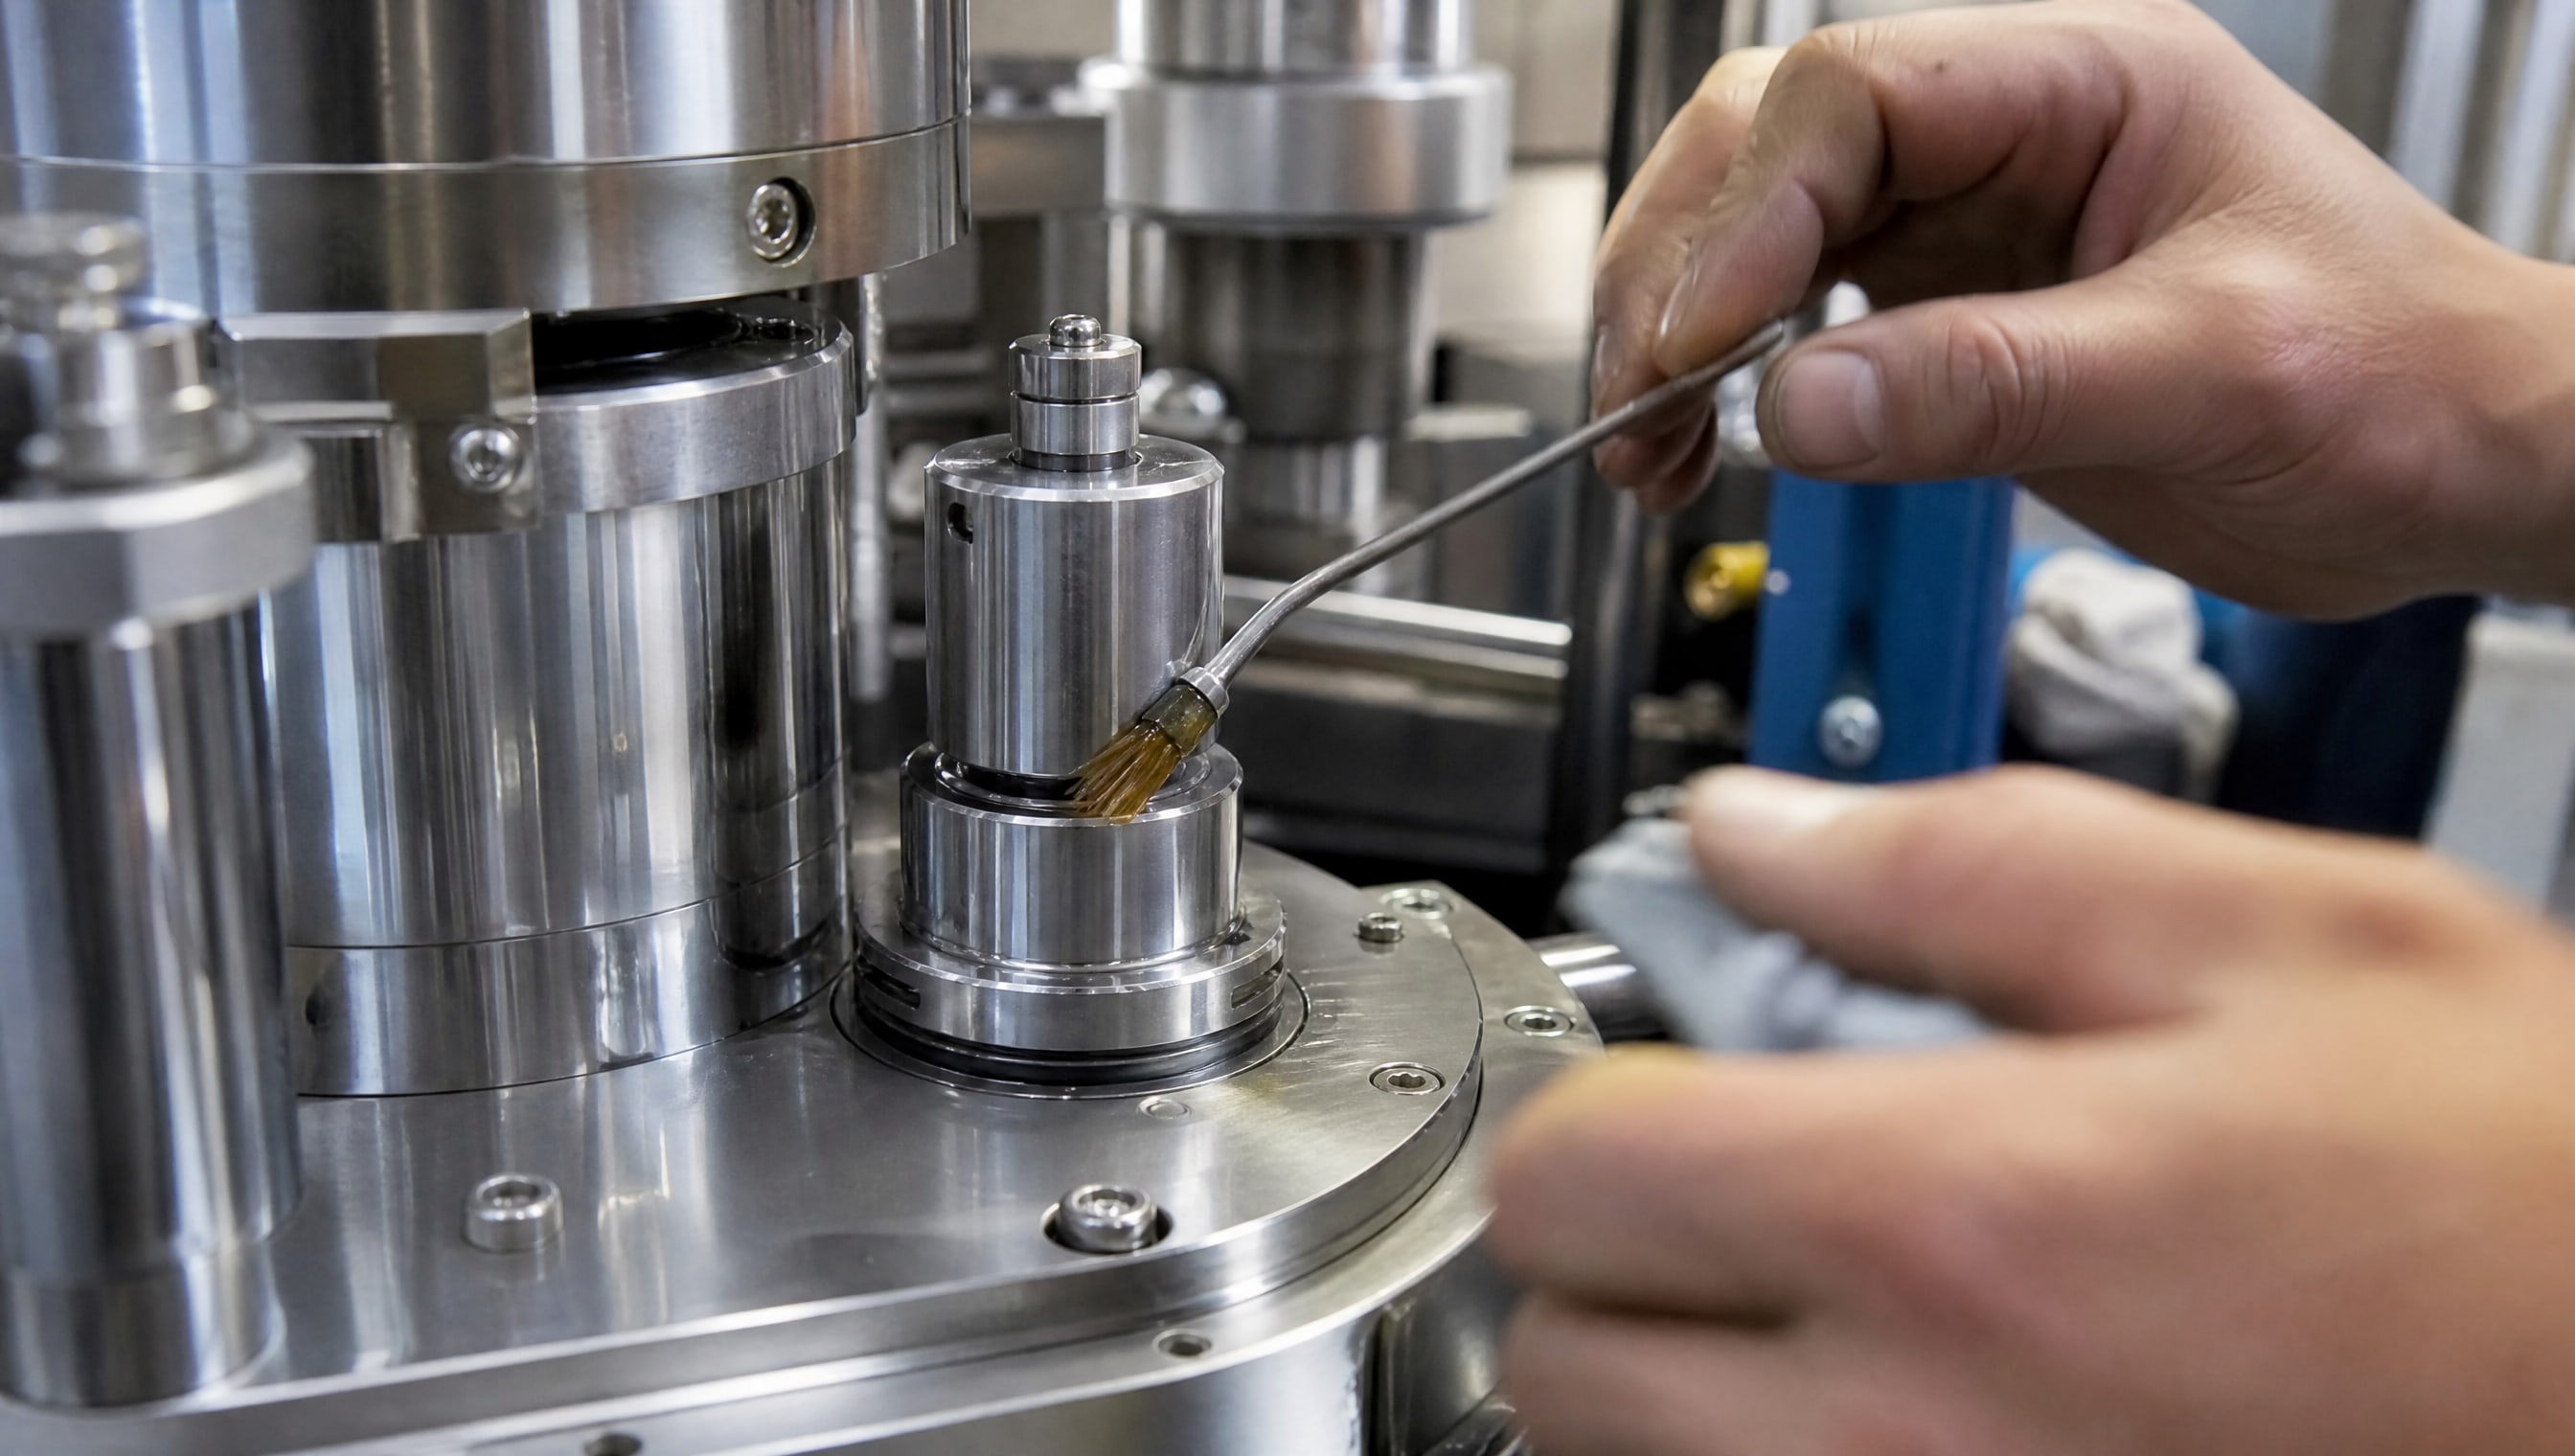
Вместо механического удаления слоя металла химические реагенты растворяют окислы, загрязнения и железные включения, оставляя микронную толщину покрытия из хрома и кислорода.
Пассивация - основной метод такой обработки. Она используется для устранения последствий термического воздействия при сварке и механической обработке, а также для восстановления защитных свойств поверхности. При химической обработке цель - вернуть нержавейке ее естественный оксидный защитный слой.
Пассивирующая оксидная пленка на нержавеющей стали формируется за счет реакции хрома с кислородом воздуха; именно она придает стали антикоррозионные свойства и устойчивость к солям, кислотам и щелочам. После сварки или шлифовки эта пленка нарушается, и пассивация ее восстанавливает.
Преимущество химического метода - он не меняет размеры и геометрию детали, не добавляет шероховатость, а наоборот, сглаживает микронеровности на атомном уровне. После пассивации деталь готова к нанесению дополнительных защитных покрытий или может использоваться как есть, в зависимости от условий эксплуатации.
Механическая подготовка: шлифовка и полировка вместо пескоструя
Если полная химическая обработка невозможна или требуется дополнительная очистка от загрязнений, применяют контролируемую механическую обработку - шлифовку и полировку.
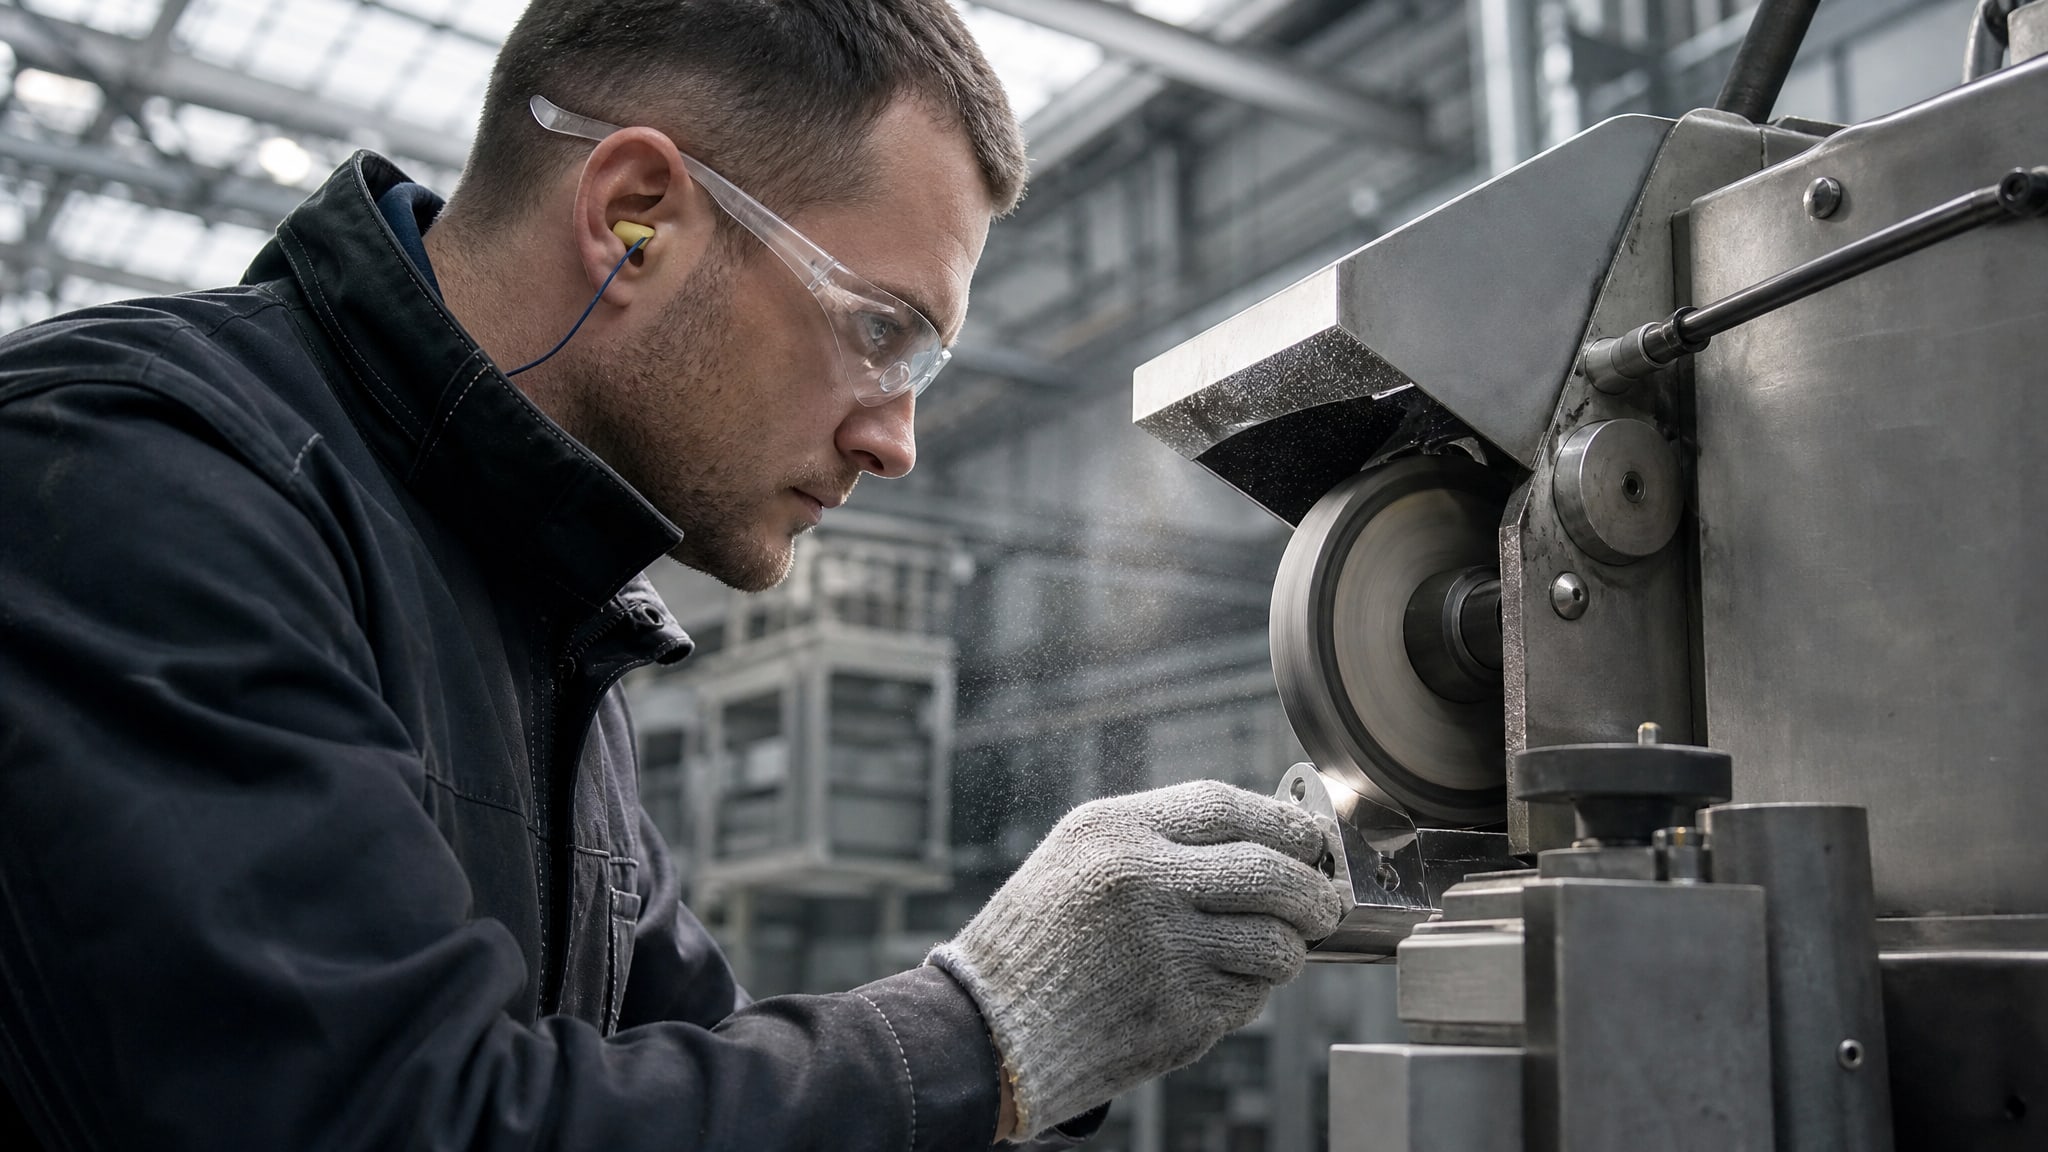
Эти методы уменьшают микронеровности, которые являются очагами коррозии, но при этом сохраняют точные размеры.
Шлифовка производится на станках с регулируемыми параметрами: скорость вращения, давление и зернистость абразива можно настроить под конкретную деталь. Это позволяет снять ровно столько материала, сколько нужно для удаления дефектов, и не более. Полировка идет еще дальше - она сглаживает поверхность до зеркальной или матовой текстуры без риска повреждения допусков.
Для предотвращения коррозии важно не только механически очистить деталь, но и контролировать качество этой очистки. После шлифовки или полировки нужна тщательная промывка - обезжиривание и удаление пыли, потому что остатки абразива и загрязнения будут способствовать коррозии. Далее следует грунтование или пассивация, в зависимости от материала и условий эксплуатации.
Электрохимическая и лазерная обработка для высокоточных компонентов
Когда требуется максимальная точность и минимизация рисков повреждения поверхности, используют электрохимическую или лазерную подготовку.
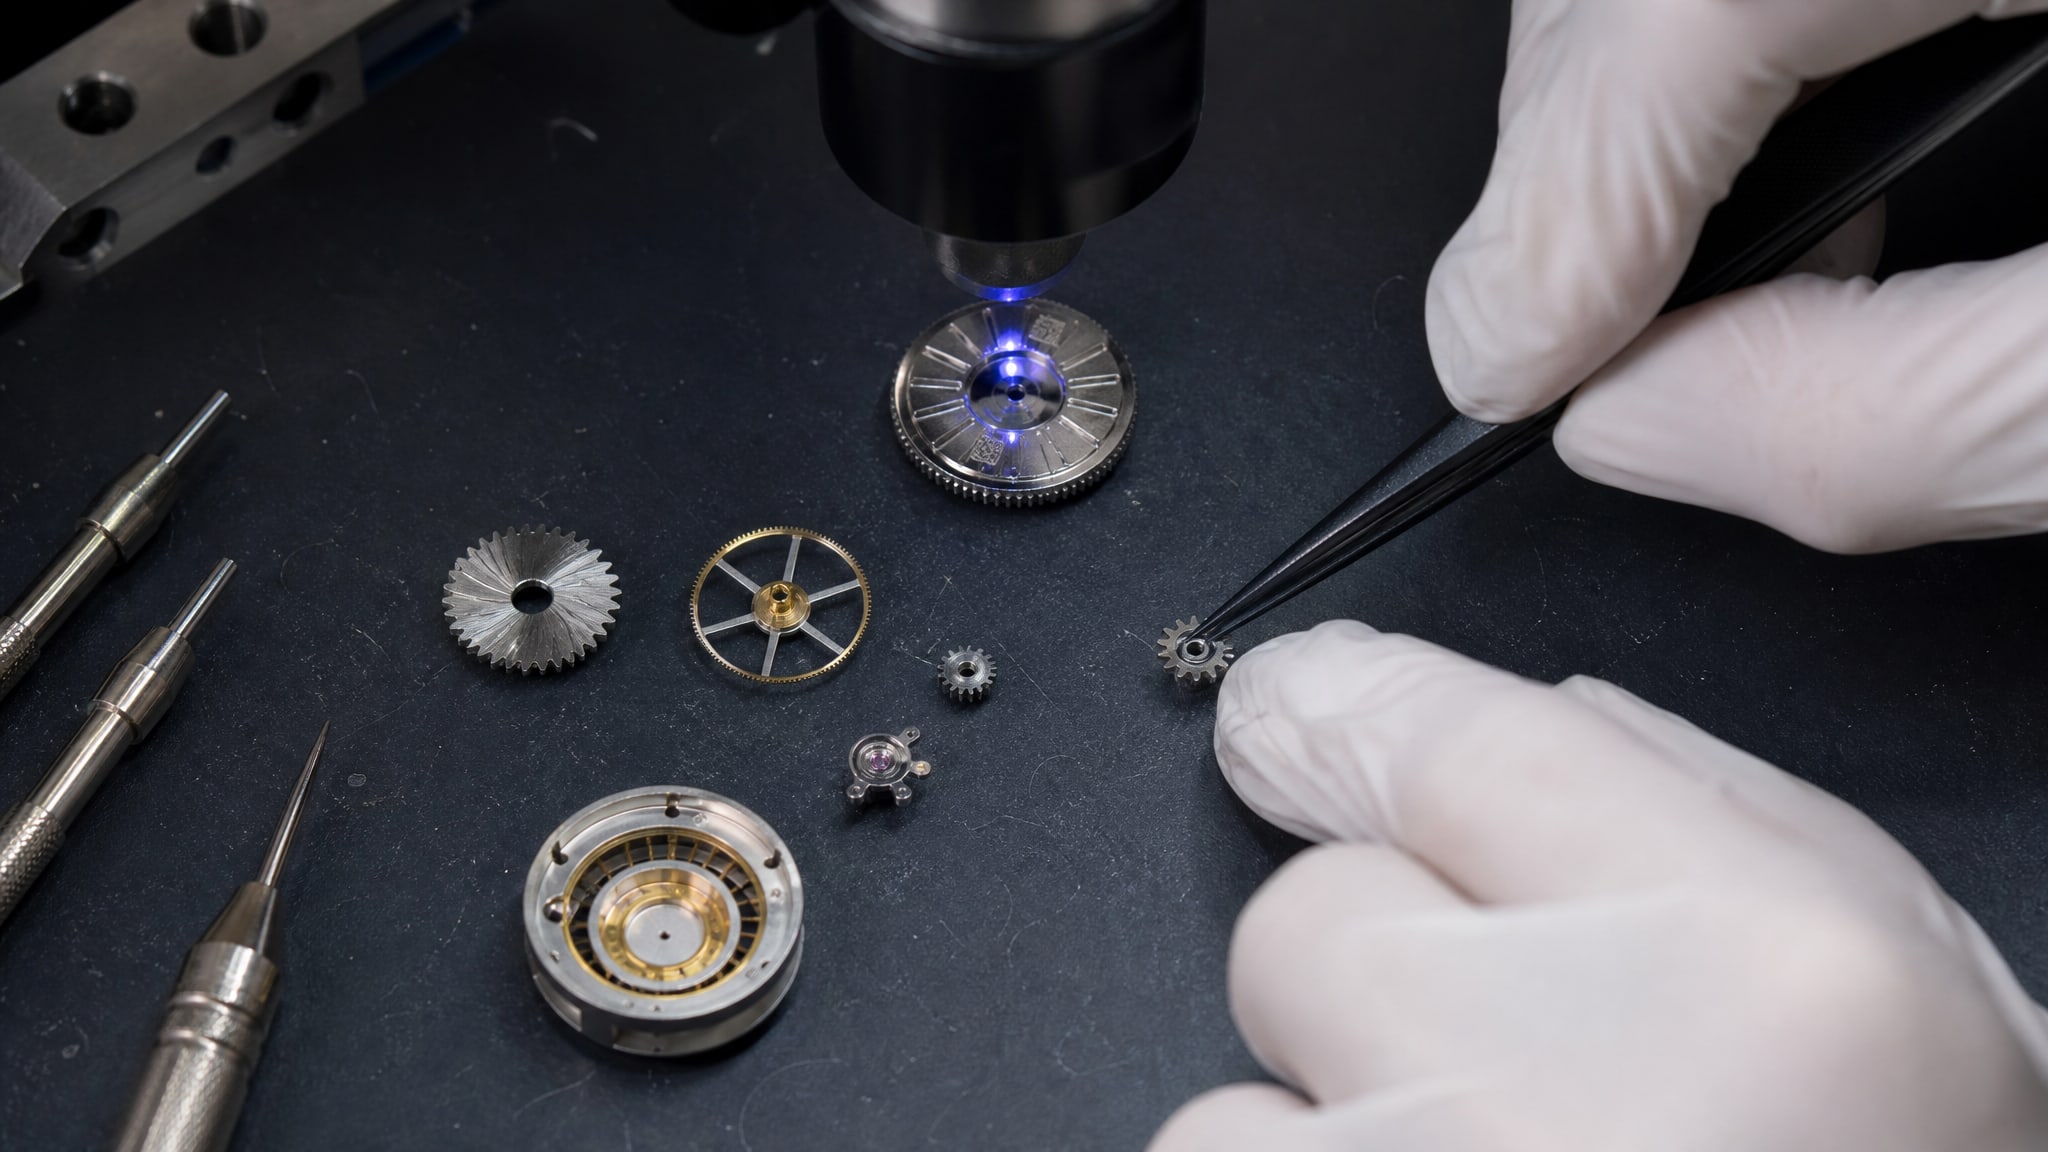
Эти методы относятся к наиболее контролируемым и позволяют работать с деталями микронной точности.
Электрохимическая обработка (в том числе электрополировка) использует управляемый электрический ток для растворения поверхностного слоя металла. Процесс идет медленно и равномерно, с точностью до долей микрона. Неровности растворяются быстрее, чем гладкие участки, поэтому поверхность становится зеркальной и при этом не теряет геометрию.
Лазерная очистка применяется для удаления окислов, ржавчины и загрязнений с помощью импульсного лазера. Луч испаряет только верхний слой загрязнений, оставляя сам металл нетронутым. Этот метод используется, когда пескоструй невозможен из-за риска повреждения, и когда деталь требует абсолютной чистоты перед нанесением покрытия.
Обе эти технологии заметно дороже, чем пескоструй, но для высокоточных деталей в критичных узлах машин и приборов такие затраты оправданы. Точность геометрии и долговечность защиты того стоят.
Защита нержавейки в зависимости от агрессивности среды
Выбор метода антикоррозийной защиты начинается с определения условий эксплуатации.
Стандарт СНиП 2.03.11-85 выделяет три уровня агрессивности окружающей среды, и для каждого предусмотрены свои решения.
В слабоагрессивных средах (сухие помещения, мягкий климат) достаточно цинкования, эмульсионных покрытий первой-третьей группы или простой изоляции. Нержавеющая сталь в таких условиях работает с минимальной дополнительной защитой.
В среднеагрессивной среде (промышленные города, умеренная влажность, солевые брызги) требуется горячее или газотермическое цинкование, лакокрасочные составы второй-четвертой группы или изоляционный слой. Здесь пассивация нержавейки становится обязательным этапом подготовки.
В сильноагрессивной среде (морской климат, химическое производство, подземные сооружения) применяют термодиффузионное и газотермическое цинкование, электрохимическую изоляцию, окрашивание составами четвертой группы. Для защиты закладных деталей от коррозии в фундаментах и подземных конструкциях используют комбинированные системы защиты.
Перед нанесением любого антикоррозионного состава требуется предварительная очистка металла, включая обезжиривание и абразивоструйную очистку. Однако именно здесь закупщики и инженеры должны выбирать метод обработки с учетом геометрии детали.
Микронная толщина покрытия и контроль качества подготовки
После выбора метода подготовки и нанесения защитного состава возникает вопрос толщины покрытия.
Для мелких высокоточных деталей микронная толщина покрытия - это не просто характеристика, а критичный параметр, который влияет на функциональность.
Если деталь имеет допуск ±0,1 мм, то покрытие толщиной в несколько микронов может быть допустимо, но слой в 50-100 микронов уже нарушит взаимозаменяемость. Поэтому при выборе защиты нежелательных деталей от коррозии нужно учитывать, какую толщину добавит каждый слой: пассивация добавляет десятки нанометров (практически невидимо), а грунт и краска - десятки или сотни микронов.
Для защиты высокоточных компонентов часто применяют твердосмазочные антифрикционные покрытия, которые добавляют менее одного микрона толщины и при этом обеспечивают и антикоррозионные, и антифрикционные свойства. В сложных узлах, где требуется и защита от ржавчины, и низкий коэффициент трения, такие покрытия применяют вместо традиционных лакокрасочных систем. Например, для деталей со скользящими поверхностями, которые работают в условиях влажности или соляных брызг, используют твердосмазочные покрытия на основе молибдена или других смазочных материалов, которые не требуют регулярного переподсмазывания и одновременно защищают от коррозии.
Контроль качества подготовки поверхности проводят перед нанесением покрытия. Проверяют чистоту с помощью стандартных тестов (отпечаток на скотче, спектральный анализ), измеряют шероховатость профилометром, проверяют адгезию пробным покрытием. Это дороговато, но для критичных деталей это страховка от отказа защиты в процессе эксплуатации.
Защита деталей крепления и закладных элементов в фундаментах
Закладные детали и элементы крепления ригелей фундаментов подвергаются особенно агрессивному воздействию.
Они находятся в грунте, контактируют с почвенной влагой, солями и часто с кислыми почвами. Защита закладных деталей от коррозии - это комплексная задача, требующая не одного, а нескольких слоев защиты.
Стандартные решения для таких деталей включают:
Выбор подходящей марки нержавейки (AISI 304 или AISI 316 обычно достаточно для подземных конструкций, но для агрессивных сред предпочитают AISI 316).
Предварительную пассивацию нержавейки для восстановления оксидной пленки.
Нанесение грунта-преобразователя ржавчины или грунта на основе цинка.
Финишное покрытие лакокрасочным составом четвертой группы, стойким к влаге и подземным условиям.
Дополнительную изоляцию битумной мастикой или полимерной пленкой для участков, наиболее подверженных контакту с грунтом.
Для защиты деталей крепления ригелей фундаментов часто используют именно комбинированный подход: механическая подготовка (не пескоструй, а шлифовка для сохранения точности креплений) + пассивация + грунт + краска. Если крепеж работает под нагрузкой в условиях фреттинга (микроподвижки), добавляют еще и твердосмазочное покрытие, которое одновременно защитит от ржавчины, снизит коэффициент трения и предотвратит холодное свариваемое.
Часто задаваемые вопросы
Нужна ли пассивация нержавейки или она и так не ржавеет?
Нержавеющая сталь устойчива к коррозии, но при определенных условиях может быть подвержена локальной коррозии. После сварки, шлифовки или любой механической обработки защитный оксидный слой нарушается, и пассивация восстанавливает его. Без пассивации микропоры и микронеровности на поверхности становятся очагами коррозии, особенно в присутствии солей или кислот.
Можно ли использовать пескоструйную обработку для мелких деталей?
Для мелких высокоточных деталей пескоструй не рекомендуется, потому что он изменяет геометрию, добавляет неконтролируемую шероховатость и может создать микротрещины. Для таких деталей лучше выбирать химическую, электрохимическую, лазерную или контролируемую механическую подготовку.
Какая толщина защитного покрытия считается оптимальной?
Это зависит от допусков детали и условий эксплуатации. Для высокоточных компонентов микронная толщина покрытия (менее 50 микронов) предпочтительна, чтобы не нарушить взаимозаменяемость. Пассивация добавляет десятки нанометров, твердосмазочные покрытия - менее одного микрона, а обычная краска -50-200 микронов.
Чем отличаются способы защиты деталей от коррозии в разных средах?
В слабоагрессивных средах достаточно цинкования или простых покрытий. В среднеагрессивных средах требуется горячее цинкование, пассивация и грунтование. В сильноагрессивных средах (море, подземелья) применяют комбинированные системы: цинкование + грунт + краска + дополнительная изоляция.
Что делать с ржавчиной, которая появилась в микронеровностях?
Первое - это поверхностная коррозия, которая указывает на недостаточную подготовку или нарушение защитного слоя. Второе - необходимо удалить ржавчину химическим или электрохимическим способом, восстановить пассивирующий слой и нанести новое защитное покрытие. Профилактика проще: всегда проводить пассивацию перед нанесением покрытия и регулярный контроль состояния поверхности.
Заключение
Антикоррозийная обработка нержавеющей стали и других материалов не сводится к одному методу подготовки поверхности. Для мелких высокоточных деталей пескоструйная обработка часто неприемлема из-за риска изменения геометрии и увеличения шероховатости. Вместо нее следует выбирать химическую пассивацию, контролируемую шлифовку-полировку, электрохимическую или лазерную очистку.
Практический путь действий для закупщика или инженера: определить условия эксплуатации (слабо-, средне- или сильноагрессивная среда), выбрать допустимый метод подготовки с учетом допусков на геометрию, провести пассивацию для восстановления оксидной пленки, нанести грунт и финишное покрытие. Для защиты закладных деталей от коррозии в фундаментах применяют комбинированный подход: подбор марки нержавейки + механическая подготовка + пассивация + многослойная краска + изоляция.