Пассивация нержавеющей стали - это не просто поверхностная обработка, а необходимая операция восстановления защитного оксидного слоя перед нанесением функциональных покрытий. Многие производители упускают критическую разницу между пассивацией и предварительным обезжириванием, что приводит к потере адгезии антифрикционного покрытия (АФП), особенно на мелких деталях и в местах со сложной геометрией. Технические специалисты и закупщики часто сталкиваются с проблемой выбора химической схемы подготовки, правильным режимом обработки и контролем качества поверхности. Статья разбирает нормативные требования ГОСТ ISO 16048-2014, практические этапы подготовки поверхности и типичные ошибки, которые снижают долговечность и функциональные свойства покрытия.
Понимание последовательности операций и соответствия каждого этапа действующим стандартам позволяет избежать дорогостоящих переделок и обеспечить стабильное качество готовых изделий.
Терминология и нормативная база пассивации
Пассивация определяется как химическая обработка, при которой увеличивается толщина естественной хромсодержащей оксидной пленки на поверхности нержавеющей стали.
ГОСТ ISO 16048-2014 - основной документ в Российской Федерации, устанавливающий методы пассивации крепежных изделий из коррозионно-стойкой нержавеющей стали. Стандарт действует с 01.01.2017 и является идентичным международному ISO 16048:2003.
Важная оговорка: ГОСТ и ISO 16048 предназначены прежде всего для крепежа (болтов, гаек, шпилек), поэтому при подготовке деталей сложной конфигурации под антифрикционные покрытия необходимо дополнительно проверять требования конкретного технологического регламента на само покрытие. Толщина пассивного слоя оценивается порядком 0,002 мкм - величина, которая несколько условна и служит справочной оценкой, а не универсальной нормой для всех марок стали и всех методов пассивации.
Методы пассивации в мировой практике опираются на нормативы ASTM A967, AMS 2700 и ISO 16048. В каждом регионе приняты собственные стандарты, поэтому перед внедрением химической схемы подготовки следует убедиться в совместимости выбранного метода с требованиями заказчика и действующим производственным регламентом.
Трехэтапная схема подготовки нержавеющей стали под АФП
Качественное антифрикционное покрытие начинается не с самой пассивации, а с правильной последовательности предварительных операций.
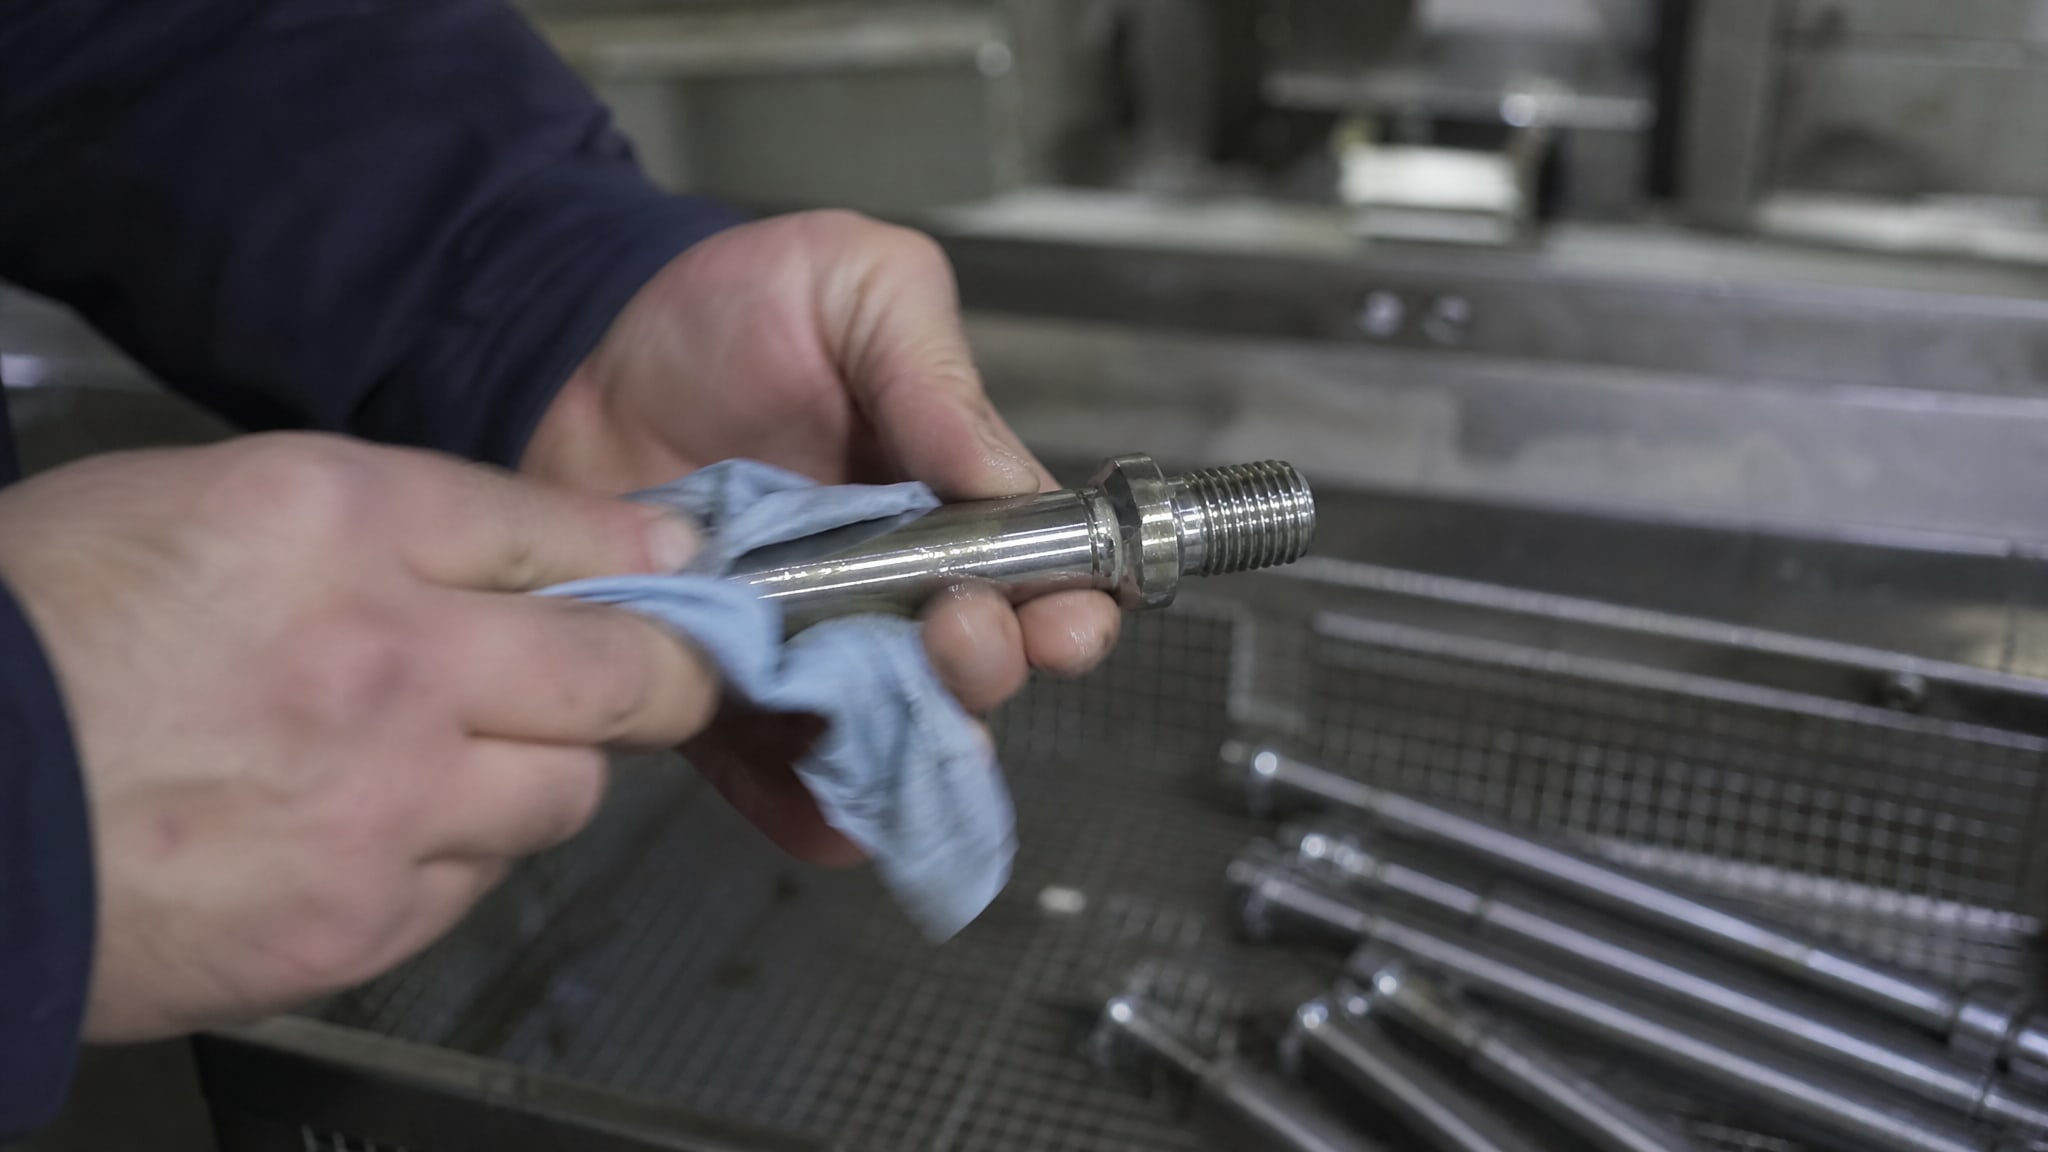
Практика показывает, что разделение процесса на три отдельные этапа обеспечивает лучший результат, чем попытка совместить очистку и пассивацию в одну операцию.
Этап 1: Обезжиривание
Обезжиривание удаляет органические загрязнения со всей поверхности детали. В производстве нержавеющей стали на поверхности накапливаются остатки смазочно-охлаждающих жидкостей (СОЖ), полировочных паст, силиконов и технических масел, которые используются при резке, шлифовке и механической обработке. Если эти загрязнения остаются на поверхности во время пассивации, химическая обработка не в состоянии их удалить и образует нестабильный защитный слой с локальными слабыми местами.
Обезжиривание проводят щелочными или слабокислотными растворами, часто с добавлением поверхностно-активных веществ. После обезжиривания поверхность промывают деионизированной или проточной водой, затем дают высохнуть на воздухе. Для контроля эффективности обезжиривания нередко используют тест смачивания: вода должна равномерно распределиться по поверхности, а не собраться в капли.
Этап 2: Удаление оксидов и травление при необходимости
После обезжиривания может потребоваться удаление поверхностных оксидных слоев, образовавшихся при хранении, коррозии или предшествующей термической обработке. Травление слабыми кислотами (щавелевой, лимонной, серной) удаляет эти загрязнения. Этап необязателен, если поверхность достаточно чистая и блестящая, но обязателен после сварки, резки или длительного хранения на открытом воздухе.
Режимы травления зависят от типа загрязнений и марки стали. Для каждого типа стали и каждого типа оксидов следует выбрать подходящую кислоту и концентрацию, время выдержки. После травления деталь снова промывают водой и сушат.
Этап 3: Химическая пассивация
Пассивация проводится уже на относительно чистой поверхности. Наиболее распространенный метод - погружение деталей в разбавленный азотнокислый раствор (от 20% до 50% по концентрации в зависимости от стандарта). Время выдержки обычно составляет от 20 до 30 минут, хотя конкретные параметры указаны в технологическом регламенте.
После пассивации в пассивирующем растворе деталь промывают деионизированной водой несколько раз для удаления остатков кислоты, затем сушат при комнатной температуре или при мягком нагреве (не выше 40-50 °C, чтобы не нарушить вновь образованный слой).
Пассивация сварных швов: особенности и контроль
Сварка нарушает поверхностный оксидный слой на всем протяжении шва и в прилегающей к шву теплозатронутой зоне.
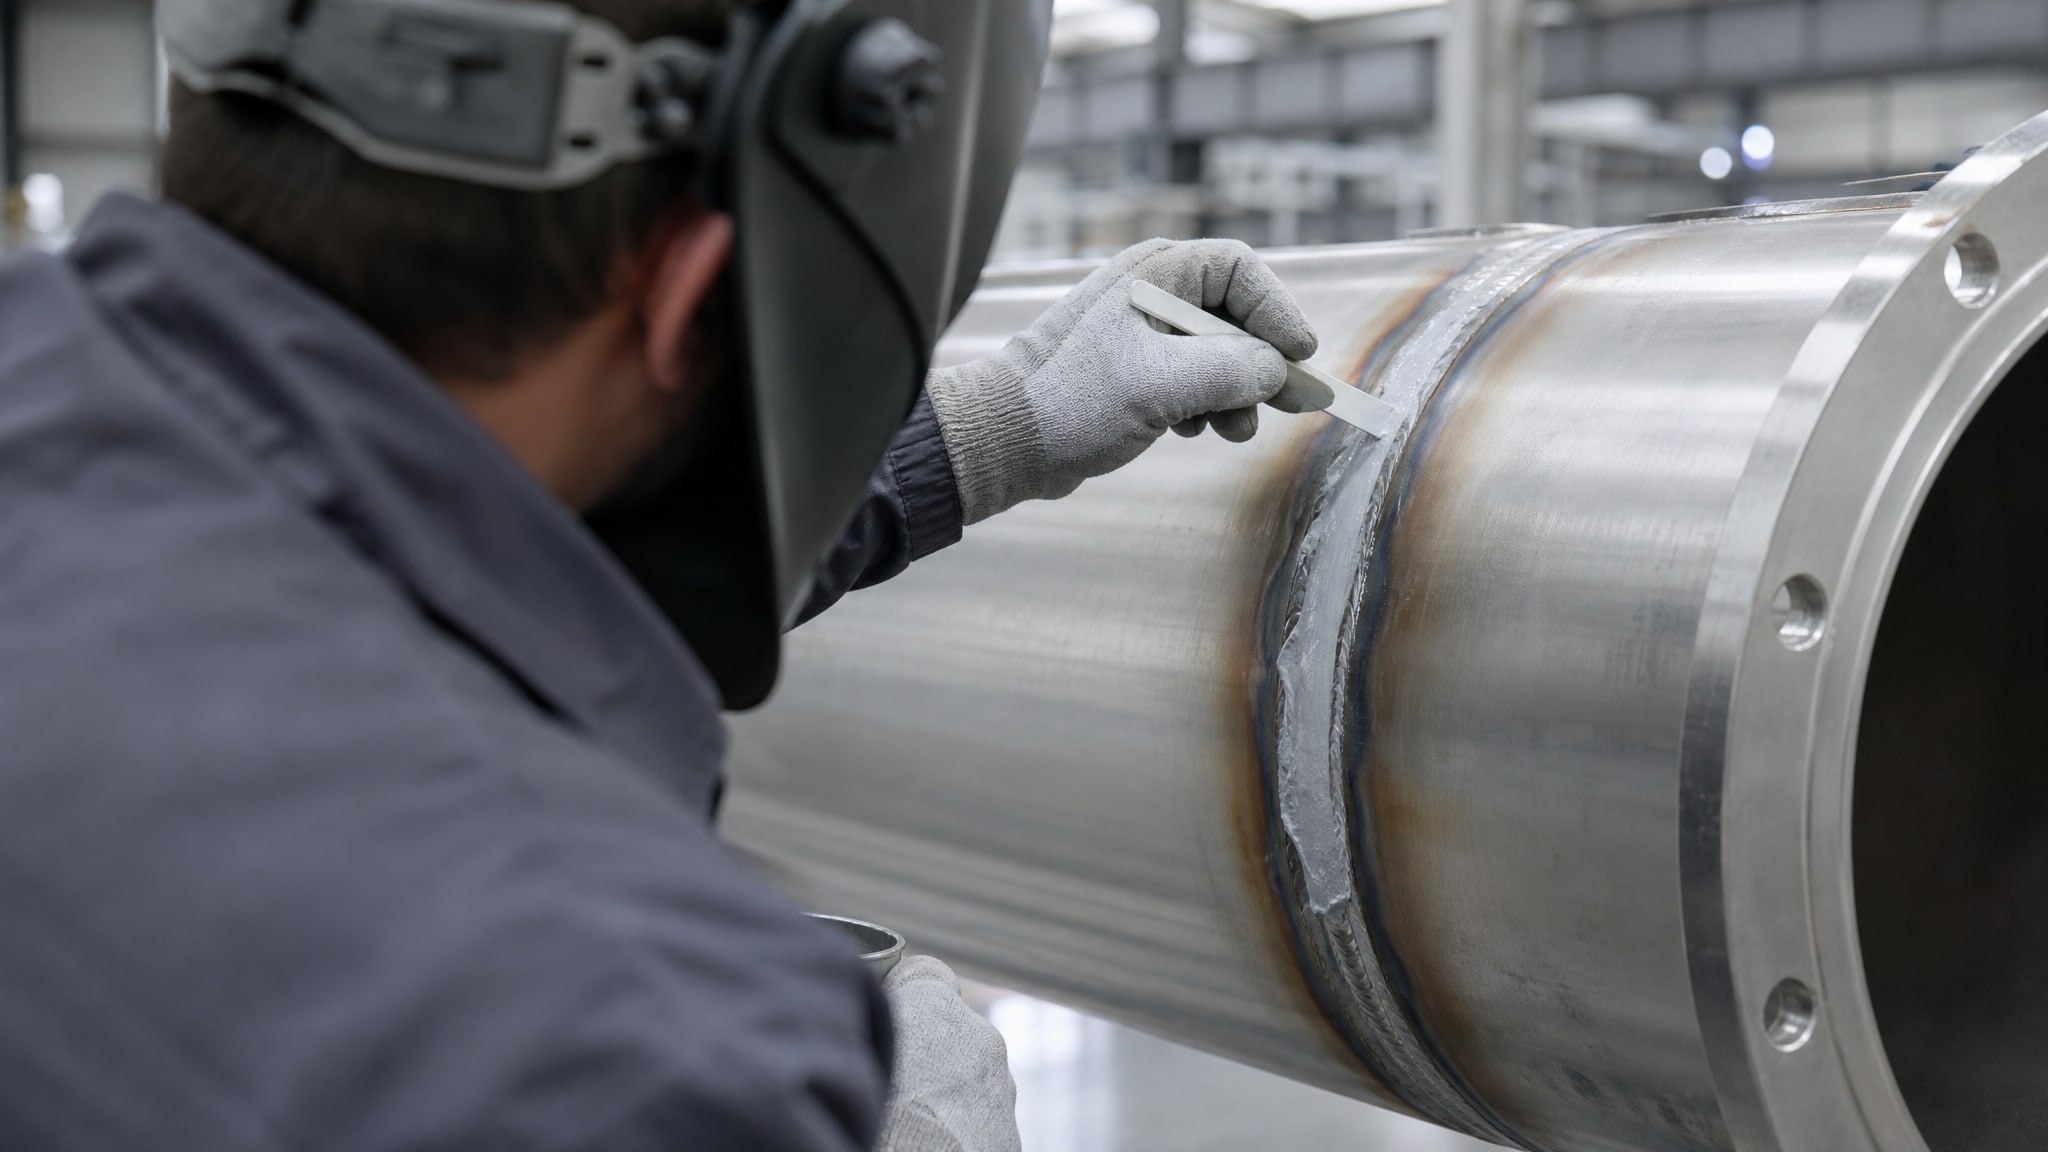
На этих участках нержавеющая сталь теряет пассивность и становится уязвима к локальной коррозии, в том числе к межкристаллитной коррозии в случае высокоуглеродистых марок. Именно поэтому пассивация после сварки - не просто рекомендация, а обязательный процесс для обеспечения коррозионной стойкости готового изделия.
Классический подход: после сварки и остывания деталь проходит обезжиривание (для удаления сварочных окалин, обезжиривающих потеков), затем локальная или общая пассивация в азотнокислом растворе. Для локальной пассивации сварных швов используют пасты, гели и жидкие составы, которые наносят кистью или спонжем на шов и прилегающие области. Время выдержки геля для пассивации нержавеющей стали составляет обычно 30-60 минут в зависимости от типа шва и требуемого результата.
После пассивации необходимо тщательно промыть участок и удалить все остатки геля или пасты, так как остаточные кислотные следы могут вызвать локальную коррозию и снизить адгезию будущего антифрикционного покрытия. Контроль качества пассивации сварного шва проводят с помощью того же набора тестов, что и для основной поверхности.
Контроль качества пассивации: практические методы
Визуальный осмотр позволяет выявить грубые дефекты (ржавые пятна, белые осадки, механические повреждения), но не гарантирует достаточность пассивного слоя.
Для надежной оценки используют стандартизованные тесты.
Меднокупоросный тест
Деталь кратковременно погружают в раствор медного купороса (сульфат меди). Отсутствие коричневых пятен меди на поверхности за время 6 минут свидетельствует о хорошем пассивном слое. Появление пятен указывает на нарушения в пассивации или на загрязнения железом, которые снимают защиту.
Ферроцианидный тест
На поверхность наносят каплю раствора ферроцианида калия в разбавленной серной кислоте. Появление синих пятен в течение 10 минут говорит о недостаточной пассивации. Отсутствие пятен - признак стабильного оксидного слоя.
Испытание в соляном тумане
Деталь помещают в камеру с соляным туманом при контролируемой температуре и влажности. Стандартный регламент -24 часа без появления коррозии. Это испытание дает наиболее полную картину коррозионной стойкости пассивированной поверхности во влажной и агрессивной среде.
Все три метода часто применяют в комбинации при входном контроле партии деталей или при разработке новой технологии. Периодический контроль (хотя бы один раз в смену или один раз в день, в зависимости от объема производства) убеждает в стабильности процесса пассивации.
Микронные антифрикционные покрытия на мелких деталях: усиленные требования к подготовке
Антифрикционные покрытия толщиной в несколько микрон чрезвычайно чувствительны к качеству подготовки поверхности.
Если на поверхности остаются даже тонкие слои органических загрязнений, силиконов или влаги, адгезия покрытия снижается, и оно может отслоиться в процессе сборки или во время работы.
Для мелких деталей со сложной геометрией (болты, штифты, пазы, резьба) требования к чистоте поверхности выше, чем для крупных плоских деталей. Одна из причин - меньшая площадь контакта покрытия с поверхностью на единицу объема детали, поэтому локальное нарушение адгезии быстрее приводит к общему отказу покрытия.
Процесс подготовки мелких деталей часто включает:
Ультразвуковое обезжиривание в щелочном растворе (15-20 минут для удаления всех органических остатков).
Дополнительная промывка в деионизированной воде (минимум 3 цикла).
Обработка в азотнокислом растворе при повышенной (чем для крупных деталей) концентрации для более интенсивного пассивирования.
Быстрое высушивание на воздухе или при мягком нагреве, не превышающем допустимую температуру для конкретной марки стали.
После всех этих операций мелкая деталь должна оставаться на воздухе непродолжительное время (рекомендуется не более нескольких часов), так как поверхность, особенно в местах с микротрещинами и порами, может снова абсорбировать влагу из атмосферы.
Нанесение антифрикционного покрытия рекомендуется проводить как можно скорее после завершения пассивации. Для обеспечения микронной толщины и стабильных антифрикционных свойств на мелких деталях из нержавеющей стали после химической подготовки поверхности используют составы, отверждаемые при комнатной температуре. Такие решения позволяют наносить слой толщиной 5-15 мкм при минимальном риске нарушения геометрии резьбы или других критичных размеров.
Выбор кислоты для пассивации: лимонная кислота и другие варианты
Выбор пассивирующей кислоты зависит от нескольких факторов: типа и марки нержавеющей стали, требуемой коррозионной стойкости, экологических норм производства и совместимости с последующим покрытием.
Азотная кислота
Традиционный и наиболее распространенный выбор. Концентрация обычно от 20% до 50%, время выдержки 20-30 минут. Азотная кислота эффективно удаляет загрязнения железом и образует надежный оксидный слой. Минусы: высокая токсичность, требует специальной вентиляции и защиты персонала.
Лимонная кислота
Часто упоминается в практиках как более мягкий и экологичный вариант. Ее использование привлекательно для производств с жесткими требованиями к охране труда и окружающей среды. Однако лимонная кислота не входит в ГОСТ ISO 16048-2014 как стандартная кислота для пассивации крепежа. Это означает, что применение лимонной кислоты требует отдельной квалификации и валидации на соответствие требованиям заказчика.
Опыт показывает, что лимонная кислота дает более мягкую пассивацию, что может быть преимуществом для чувствительных к кислотным воздействиям марок стали, но требует более длительного времени выдержки (от 1 до 2 часов вместо 20-30 минут).
Щавелевая и другие органические кислоты
Щавелевая кислота применяется в некоторых производствах как компромисс между эффективностью азотной кислоты и безопасностью. Ее особенность - способность удалять железосодержащие загрязнения (ржавчину от инструмента или от предшествующих операций). Практикуется концентрация 5-10% при времени выдержки 15-30 минут.
При выборе кислоты необходимо учитывать рекомендации производителя стали и требования технического задания на готовое изделие. Для критичных применений с повышенными требованиями к коррозионной стойкости всегда следует верифицировать выбранный вариант испытаниями и контролем.
Частые ошибки при подготовке нержавеющей стали под АФП
Неправильный порядок операций - попытка пассивировать загрязненную поверхность.
Результат: пассивный слой образуется, но локально, в промежутках между загрязнениями, что снижает общую защиту и адгезию.
Недостаточное ополаскивание после каждого этапа. Остатки щелочи после обезжиривания нейтрализуют кислый раствор пассивации. Остатки кислоты после пассивации вызывают локальную коррозию. Правило: после каждого этапа минимум два-три ополаскивания в проточной или деионизированной воде.
Перерыв между пассивацией и нанесением покрытия. Даже несколько часов на открытом воздухе могут привести к абсорбции влаги и образованию тонкого слоя оксидов, что ухудшит адгезию. Рекомендуется наносить покрытие в течение 30-60 минут после завершения пассивации.
Несоответствие химии подготовки типу используемого покрытия. Некоторые антифрикционные покрытия требуют специфической поверхностной энергии и смачиваемости. Перед внедрением новой схемы подготовки рекомендуется согласовать ее с производителем покрытия.
Отсутствие контроля качества. Визуальный осмотр недостаточен. Меднокупоросный и ферроцианидный тесты должны быть частью регулярного производственного контроля, а испытание в соляном тумане - периодической верификацией.
Часто задаваемые вопросы
Пассивация и обезжиривание - это одно и то же?
Нет, это два разных процесса. Обезжиривание удаляет органические загрязнения (масла, смазку, полировочные пасты) с помощью щелочных или слабокислотных растворов. Пассивация образует или восстанавливает хромсодержащую оксидную защитную пленку с помощью азотной или другой пассивирующей кислоты. Обе операции необходимы для хорошей адгезии антифрикционного покрытия; пропуск одной из них приведет к нарушению защиты и отслоению покрытия.
Можно ли использовать лимонную кислоту вместо азотной?
Лимонная кислота экологичнее и безопаснее, но не входит в ГОСТ ISO 16048-2014 как стандартная кислота для пассивации крепежа. Ее применение требует отдельной валидации. Опыт показывает, что лимонная кислота работает медленнее (1-2 часа выдержки вместо 20-30 минут) и дает более мягкую пассивацию. Перед переходом на лимонную кислоту необходимо провести тесты адгезии и испытания в соляном тумане.
Почему пассивация особенно важна после сварки?
Сварка нарушает естественный оксидный слой на всем протяжении шва и в зоне термического влияния. На этих участках нержавеющая сталь становится восприимчива к локальной и межкристаллитной коррозии. Отдельная пассивация после сварки восстанавливает защитный слой и обеспечивает коррозионную стойкость готового изделия. Для сварных швов часто используют пасты или гели, которые наносят локально на шов и прилегающие области.
Нужно ли проводить контроль качества пассивации для каждой партии?
Желательно. Минимальная программа - меднокупоросный и ферроцианидный тесты при входном контроле и регулярный контроль в процессе (например, один раз за смену). Для критичных применений (высокие требования к коррозионной стойкости) рекомендуется периодическое испытание в соляном тумане (например, один раз в месяц или при изменении технологии).
Как выбрать толщину микронного антифрикционного покрытия на мелких деталях?
Толщина обычно составляет 5-15 микрон в зависимости от функции покрытия (снижение трения, противофреттинговая защита, облегчение сборки). На мелких деталях со сложной геометрией (болты, штифты, резьба) важно соблюдать нижние пределы толщины, чтобы не нарушить критичные размеры. Рекомендуется согласовать толщину с производителем покрытия и провести опытную партию.
Заключение
Химическая подготовка нержавеющей стали перед нанесением антифрикционного покрытия - это многоэтапный процесс, который требует четкого соблюдения нормативных требований ГОСТ ISO 16048-2014 и понимания различий между обезжириванием, травлением и пассивацией. Ключевое значение имеют последовательность операций, правильный выбор химических составов, тщательное ополаскивание после каждого этапа и систематический контроль качества пассивации.
Для деталей сложной геометрии и микронных покрытий требования к чистоте поверхности особенно жесткие. Соблюдение этих требований обеспечивает длительную защиту от коррозии, стабильную адгезию покрытия и предсказуемые антифрикционные и противофреттинговые свойства в процессе эксплуатации. При выборе кислоты для пассивации и химических составов рекомендуется согласовать технологию с производителем антифрикционного покрытия и провести валидирующие испытания, особенно при переходе на альтернативные методы типа пассивации лимонной кислотой.