При выборе пластичной смазки для узлов под давлением инженеры и закупщики часто сталкиваются с парадоксом: одна и та же смазка может иметь нагрузку сваривания 300 кгс в паспорте по ГОСТ, но 450 кгс - в документации по ASTM. Это не ошибка производителя, а результат фундаментального различия в методиках испытания, оборудовании и критериях окончания теста между стандартами. Разные машины (4-х шариковая установка против машины Timken), разные нагрузки, разные определения момента разрушения - все это делает напрямую сравнение чисел из разных паспортов методологически неверным. Статья разберет, почему это происходит, как правильно читать показатели смазки и что нужно учитывать при замене импортного продукта на российский аналог.
Что такое нагрузка сваривания смазки и почему ее определение зависит от метода
Нагрузка сваривания - это предельное значение механического давления, при котором смазочная пленка теряет способность защищать поверхность от адгезивного износа и происходит захват (сваривание) контактирующих элементов.
Однако, несмотря на единое определение принципа, практическое его определение кардинально отличается между стандартами.
В испытании по ГОСТ 9490-75 используется 4-х шариковая машина (конструкция типа Timken или Bürleigh). Нагрузка ступенчато возрастает на исходных шариках до момента, когда машина автоматически останавливается или происходит видимое сваривание. Результат записывается в Кг-силе или Ньютонах. Главное отличие - признак остановки машины является четким физическим событием. В случае, если сваривание не происходит, нагрузкой сваривания по ГОСТ считается та нагрузка, при которой образуется пятно износа диаметром 3 мм и более.
ASTM D2266 и DIN 51350 описывают испытание на 4-шариковой машине, но с иными деталями процедуры: температура испытания, длительность ступени нагрузки, скорость вращения или критерий определения конца теста могут отличаться. Методика ASTM D2782 (Timken) вообще применяет вращающийся диск и кольцо - оборудование принципиально иного типа, хотя цель та же: оценить противозадирные свойства при критических нагрузках.
Стандарты и их отличия: ГОСТ, ASTM и DIN на практике
ГОСТ 9490-75 и РД 50-531-85: 4-х шариковая машина отечественного типа
Российский стандарт ГОСТ 9490-75 построен на 4-х шариковой машине с фиксированными параметрами: размер шариков, частота вращения, температура окружающей среды (обычно 20°C или 40°C). Нагрузка подается ступенчато, каждая ступень длится определенное время (как правило, несколько минут). Результат - наибольшая нагрузка до остановки машины или видимого сваривания - записывается в Кгс или Н.ли Н. РД 50-531-85 дополняет стандарт указаниями по интерпретации результатов.
Преимущество: простота проведения, воспроизводимость в российских лабораториях. Недостаток: машина устаревшей конструкции, сравнение результатов с международными стандартами требует эмпирического коэффициента пересчета.
ASTM D2266 и ASTM D2596: международные методики и их вариации
Американский стандарт ASTM D2266 описывает испытание на машине Bürleigh (аналоге отечественной, но с более современной электроникой). Процедура похожа на ГОСТ, но температурный режим, скорость и критерий окончания могут отличаться. Результат называется индексом задира (Load Wear Index, LWI) и записывается в фунтах или Ньютонах.
ASTM D2596-97 измеряет экстремальные давления (extreme pressure limits) и используется для более критичных применений. ASTM D2782 (Timken) - это совершенно иной метод, на вращающемся диске и кольце, применяется в научно-исследовательских целях и для контроля качества авиакосмических смазок.
DIN 51350: европейский стандарт и сопоставимость с ГОСТ
Немецкий стандарт DIN 51350 содержит целую серию методик (DIN 51350-1 до DIN 51350-7). Основной метод - на 4-х шариковой машине, но с европейскими нормами на оборудование и критерии. Результаты часто публикуются рядом с ASTM D2266 для облегчения сравнения, но пересчет между DIN и ГОСТ требует эмпирического коэффициента, потому что нюансы процедуры накапливаются.
Ключевые параметры испытаний: цифры, которые отличают стандарты
Даже если в трех стандартах использована одна и та же физическая машина, мелкие изменения в параметрах испытания приводят к несопоставимым результатам.
| Параметр | ГОСТ 9490-75 | ASTM D2266 / DIN 51350 | Примечание |
|---|---|---|---|
| Основная нагрузка износа | 196 Н (20 кгс) | 196 Н (20 кгс) | Совпадает |
| Начальная нагрузка индекса задира | 20 кгс | 20 кгс | Совпадает |
| Критерий образования пятна износа | 3 мм диаметром | 1,4 мм диаметром | Отличие в критериях |
| Температура окисления | 99°C | 99°C | Совпадает |
| Время теста окисления | 100 часов | 100 часов | Совпадает |
| Допустимое снижение давления при окислении | < 0,1 бар | < 0,1 бар | Совпадает |
| Размер твердых частиц (контролируется) | < 25 мм | < 25 мм | Совпадает |
| Типичное содержание твердых веществ | прибл. 40% | прибл. 40% | Диапазон варьируется |
Заметьте: критерий образования пятна износа 3 мм и более по ГОСТ против 1,4 мм по ASTM. Это означает, что смазка, прошедшая испытание по ГОСТ с нагрузкой сваривания 350 кгс, при испытании по ASTM с более строгим критерием (меньшее пятно) может дать результат 280 кгс. Числа несопоставимы не потому, что смазка низкого качества, а потому что системы оценки разные.
Трибологические характеристики: не только нагрузка сваривания
Нагрузка сваривания - всего лишь один показатель, и опасно рассматривать его изолированно.
Комплексная оценка смазки включает несколько ключевых параметров.
Индекс задира (Wear Index, WI) - это показатель, который определяется при нагрузке, начинающейся с 196 Н (20 кгс) и возрастающей до нагрузки сваривания. Индекс задира характеризует деградацию поверхности при постепенном нарастании нагрузки. Смазка может иметь высокую нагрузку сваривания, но плохой индекс задира, что означает: при длительной работе под нагрузкой ее защитные свойства будут снижаться быстрее.
Показатель износа (Wear Scar Diameter, WSD) - измеряется в мм под базовой нагрузкой 196 Н (20 кгс). Это отражает количество материала, удаляемого с поверхности шариков. Низкий показатель износа означает более низкий расход смазки и лучшую защиту деталей при длительной эксплуатации.
Стабильность при качении (Roll Stability) - тест по ASTM D1831-20 измеряет изменение проникновения конуса (глубину погружения конического наконечника) в смазку после механического воздействия. Большее изменение глубины указывает на большее разбавление масляной фазой и меньшую структурную стабильность, что может привести к выжиму смазки из узла.
Когда инженер оценивает смазку для подшипников скольжения с высокими нагрузками, недостаточно знать только нагрузку сваривания. Важна вся картина: даже высокая нагрузка сваривания при низком индексе задира означает, что смазка деградирует под нагрузкой, и ее фактический срок службы сократится.
Практика сравнения смазок: когда цифры лгут и как избежать ошибки
Закупщик часто сталкивается со следующей ситуацией: импортная смазка (по ASTM или DIN) вроде бы имеет меньшую нагрузку сваривания, чем российский аналог (по ГОСТ), но опыт эксплуатации показывает, что импортная работает лучше.
Причина - в различии методик.
Если вам нужно заменить импортную смазку на российскую (или наоборот), существуют несколько путей:
1. Сравнение в едином стандарте. Закажите испытание обеих смазок по одной методике, например ISO 12924 или ASTM D2266. Тогда цифры будут напрямую сопоставимы.
2. Эмпирический коэффициент пересчета. Производители смазок иногда располагают данными о коэффициентах пересчета между стандартами на основе своего опыта. Например, нагрузка сваривания по GOST часто на 15-20% ниже, чем по ASTM, для одной и той же смазки. Однако этот коэффициент варьируется в зависимости от состава смазки.
3. Комплексная оценка с учетом других параметров. Если прямое сравнение невозможно, оценивайте смазки по всему набору характеристик: индекс задира, показатель износа, стабильность при качении, стойкость к окислению, коррозионная стойкость.
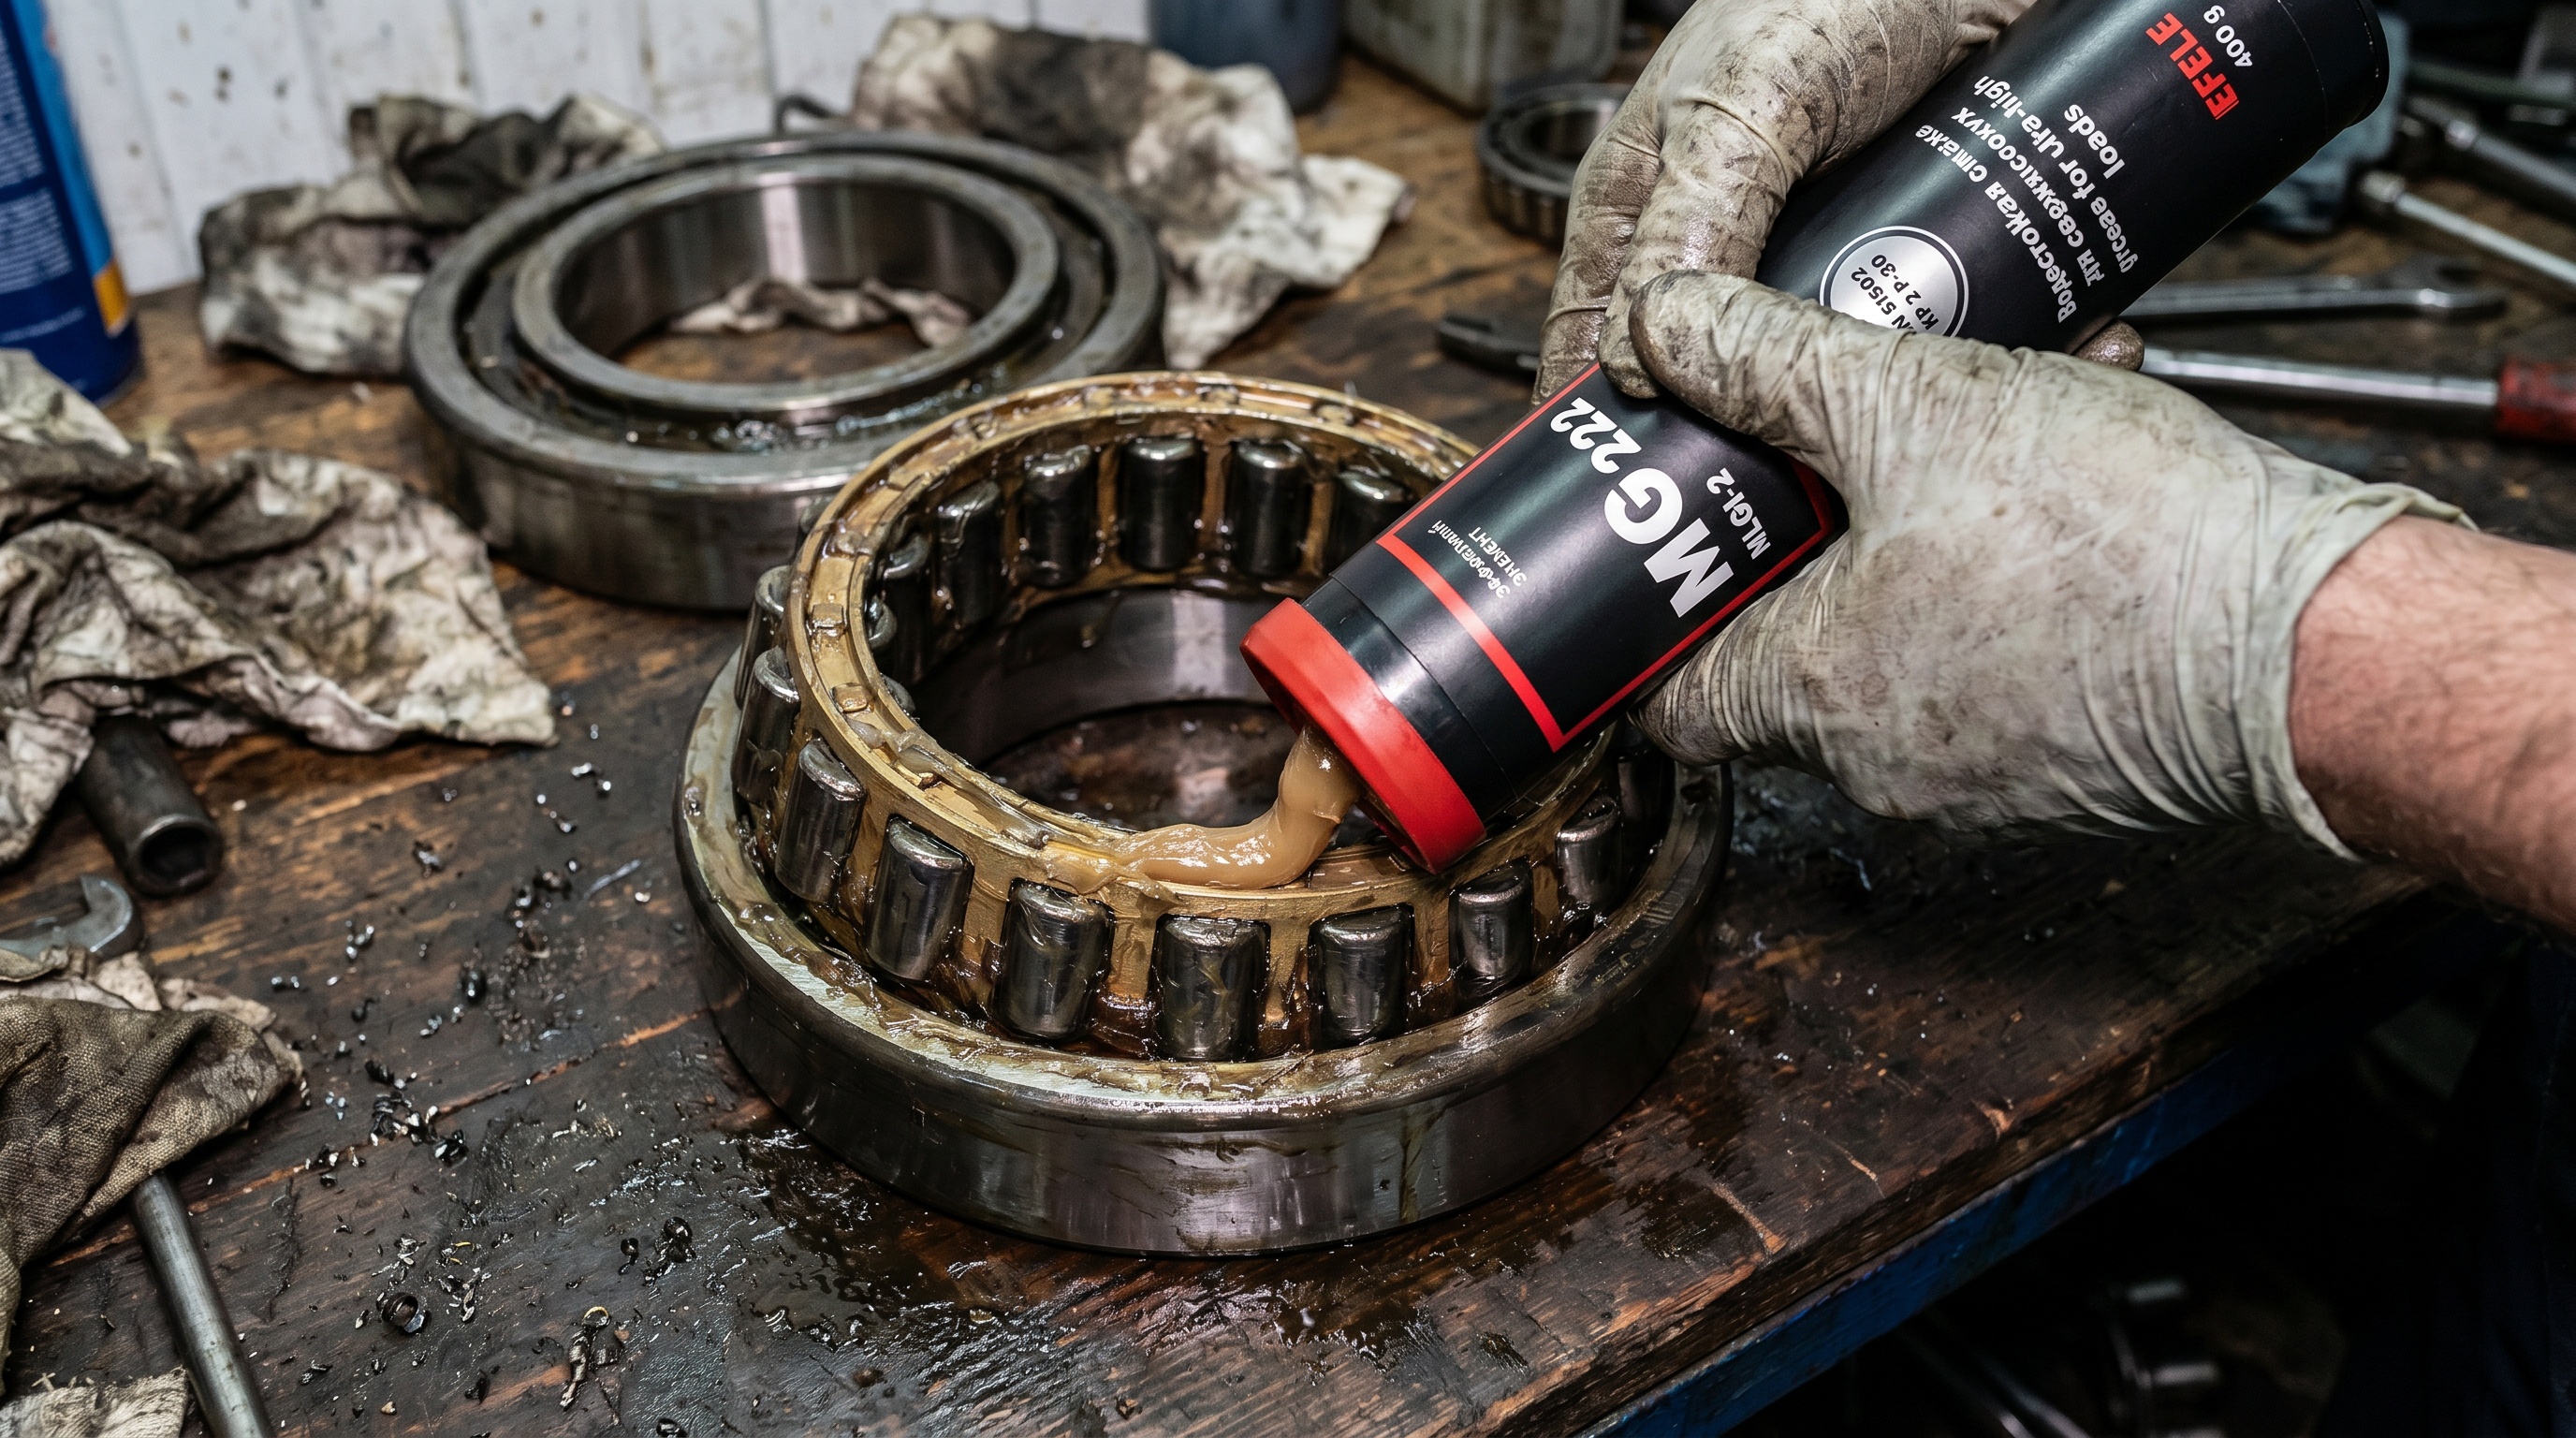
Например, EFELE MG-222 показывает нагрузку сваривания свыше 6300 Н при испытании по стандартной методике, что отражает ее применимость для тяжелонагруженных узлов со значительными контактными давлениями.
Частые ошибки при выборе смазки по паспортным данным
Заблуждение: выше число - лучше смазка
Многие полагают, что смазка с нагрузкой сваривания 400 кгс всегда предпочтительнее версии с 300 кгс. Если обе испытаны по одному стандарту - да, первая выдержит большие контактные давления. Но если одна испытана по ГОСТ, а другая по ASTM D2782, цифры несопоставимы. Нельзя принимать решение без уточнения методики.
Заблуждение: отсутствие сваривания - признак низкого качества
Некоторые смазки не вызывают сваривания при испытании; вместо этого происходит постепенный абразивный износ. В этом случае за нагрузку спаривания принимают нагрузку, при которой образуется пятно износа 3 мм. Это не недостаток, а характеристика состава. Такие смазки могут быть прекрасны для приложений, где требуется равномерное распределение нагрузки, а не критическое разрушение.
Заблуждение: нагрузка сваривания - единственный показатель для выбора смазки
Это опасное упрощение. Инженер должен оценивать индекс задира, показатель износа, стабильность при качении и стойкость к окислению. Смазка может выдержать одноразовую катастрофическую нагрузку (высокая нагрузка сваривания), но быстро деградировать при продолжительной работе под умеренной нагрузкой (низкий индекс задира). В реальных условиях длительность эксплуатации часто критичнее, чем пиковая нагрузка.
Как пересчитать показатели при замене импортной смазки на российскую
Процедура замены смазки требует понимания не только различий между стандартами, но и специфики узла, где будет работать смазка.
Шаг 1: Определите, по какому стандарту испытана импортная смазка. Паспорт (TDS) обычно указывает методику (ASTM D2266, DIN 51350, ISO 12924). Если стандарт не указан, обратитесь к производителю.
Шаг 2: Проверьте, доступны ли данные российской смазки по тому же стандарту. Современные производители смазок часто проводят испытания по ASTM параллельно с ГОСТ. Если данные есть - сравнивайте в этом стандарте.
Шаг 3: Если данных по единому стандарту нет, оцените комплекс характеристик. Выберите российскую смазку с индексом задира не ниже импортного аналога, показателем износа (в мГр) не выше, и стойкостью к окислению не хуже.
Шаг 4: Проведите пилотное тестирование в менее критичном узле. Прежде чем заменять смазку во всей линии, попробуйте ее на одном участке оборудования с контролем температуры и периодической диагностикой вибрации.
Часто задаваемые вопросы
Что именно означает нагрузка сваривания смазки и почему это важно для выбора?
Нагрузка сваривания - это наименьшее давление на контактирующих поверхностях, при котором защитная пленка смазки теряет прочность и происходит захват (сваривание) деталей. Это показатель предельной грузоподъемности смазки. Важно для узлов, работающих под высокими динамическими нагрузками (редукторы, подшипники скольжения, зубчатые передачи). Однако это не единственный критерий выбора - нужно учитывать и стойкость к длительному износу.
Почему нельзя напрямую сравнивать нагрузку сваривания из паспортов по ГОСТ и ASTM?
Причина в отличиях методик: разное оборудование (размер и тип шариков), разные критерии окончания теста (машина авто-останавливается по ГОСТ, по ASTM критерий часто основан на диаметре пятна износа), разные температурные режимы и длительность ступеней нагрузки. Даже одна и та же смазка при испытании по этим методикам дает разные числовые результаты, несмотря на то, что ее реальные трибологические свойства неизменны.
Какие еще показатели смазки нужно смотреть помимо нагрузки сваривания?
Индекс задира (как быстро деградирует смазка под нарастающей нагрузкой), показатель износа в мГр при стандартной нагрузке 196 Н (сколько материала удаляется с поверхности), стабильность при качении (не расслаивается ли смазка механически), стойкость к окислению при 99°C (сохраняет ли вязкость и пленкообразующие свойства). Для морских применений или санитарных сред - также коррозионная стойкость и совместимость с материалами уплотнений.
Что делать, если при испытании смазки не происходит сваривания?
Если сваривание не наблюдается, за нагрузку спаривания принимается нагрузка, при которой образуется пятно износа диаметром 3 мм и более. Это не брак и не признак низкого качества - это просто характеристика состава смазки, указывающая на ее работу через абразивный износ, а не адгезивный захват. Такие смазки часто применяют в узлах с высокой циклической нагрузкой, где равномерное распределение давления важнее пиковой грузоподъемности.
Как правильно выбрать российскую смазку вместо импортного аналога, если паспортные данные разных стандартов?
Заказывайте испытание обеих смазок по единому стандарту (ASTM D2266 или ISO 12924), если производитель может его провести. Если это невозможно, сравнивайте полный набор характеристик: индекс задира, износ, окисление, консистенцию (NLGI класс) и диапазон рабочих температур. Проведите пилотное тестирование в некритичном узле с контролем вибрации и температуры в течение 2-4 недель.
Заключение
Показатели смазок в паспортах разных производителей нельзя сравнивать напрямую потому, что ГОСТ, ASTM и DIN используют фундаментально различные методики испытания: разное оборудование (4-х шариковая машина конструкции Timken, машина Timken с диском, машина Fallex), разные критерии определения нагрузки сваривания (авто-остановка машины, пятно износа 3 мм или 1,4 мм), разные температурные режимы и длительность ступеней. Дополнительная сложность в том, что каждый стандарт откалиброван на своей базе эмпирических данных, и пересчетные коэффициенты между ними варьируются в зависимости от состава смазки.
Правильный подход при выборе смазки для высоконагруженных узлов - это сравнение показателей в едином стандарте, а при невозможности этого - комплексная оценка индекса задира, показателя износа (196 Н), стабильности при качении и стойкости к окислению (100 часов при 99°C). Перед заменой импортной смазки на российский аналог получите испытания обеих по одной методике или проведите пилотное тестирование в реальном узле с контролем рабочих параметров. Это гарантирует, что замена будет безопасной и эффективной, независимо от того, какие цифры указаны в паспортах.