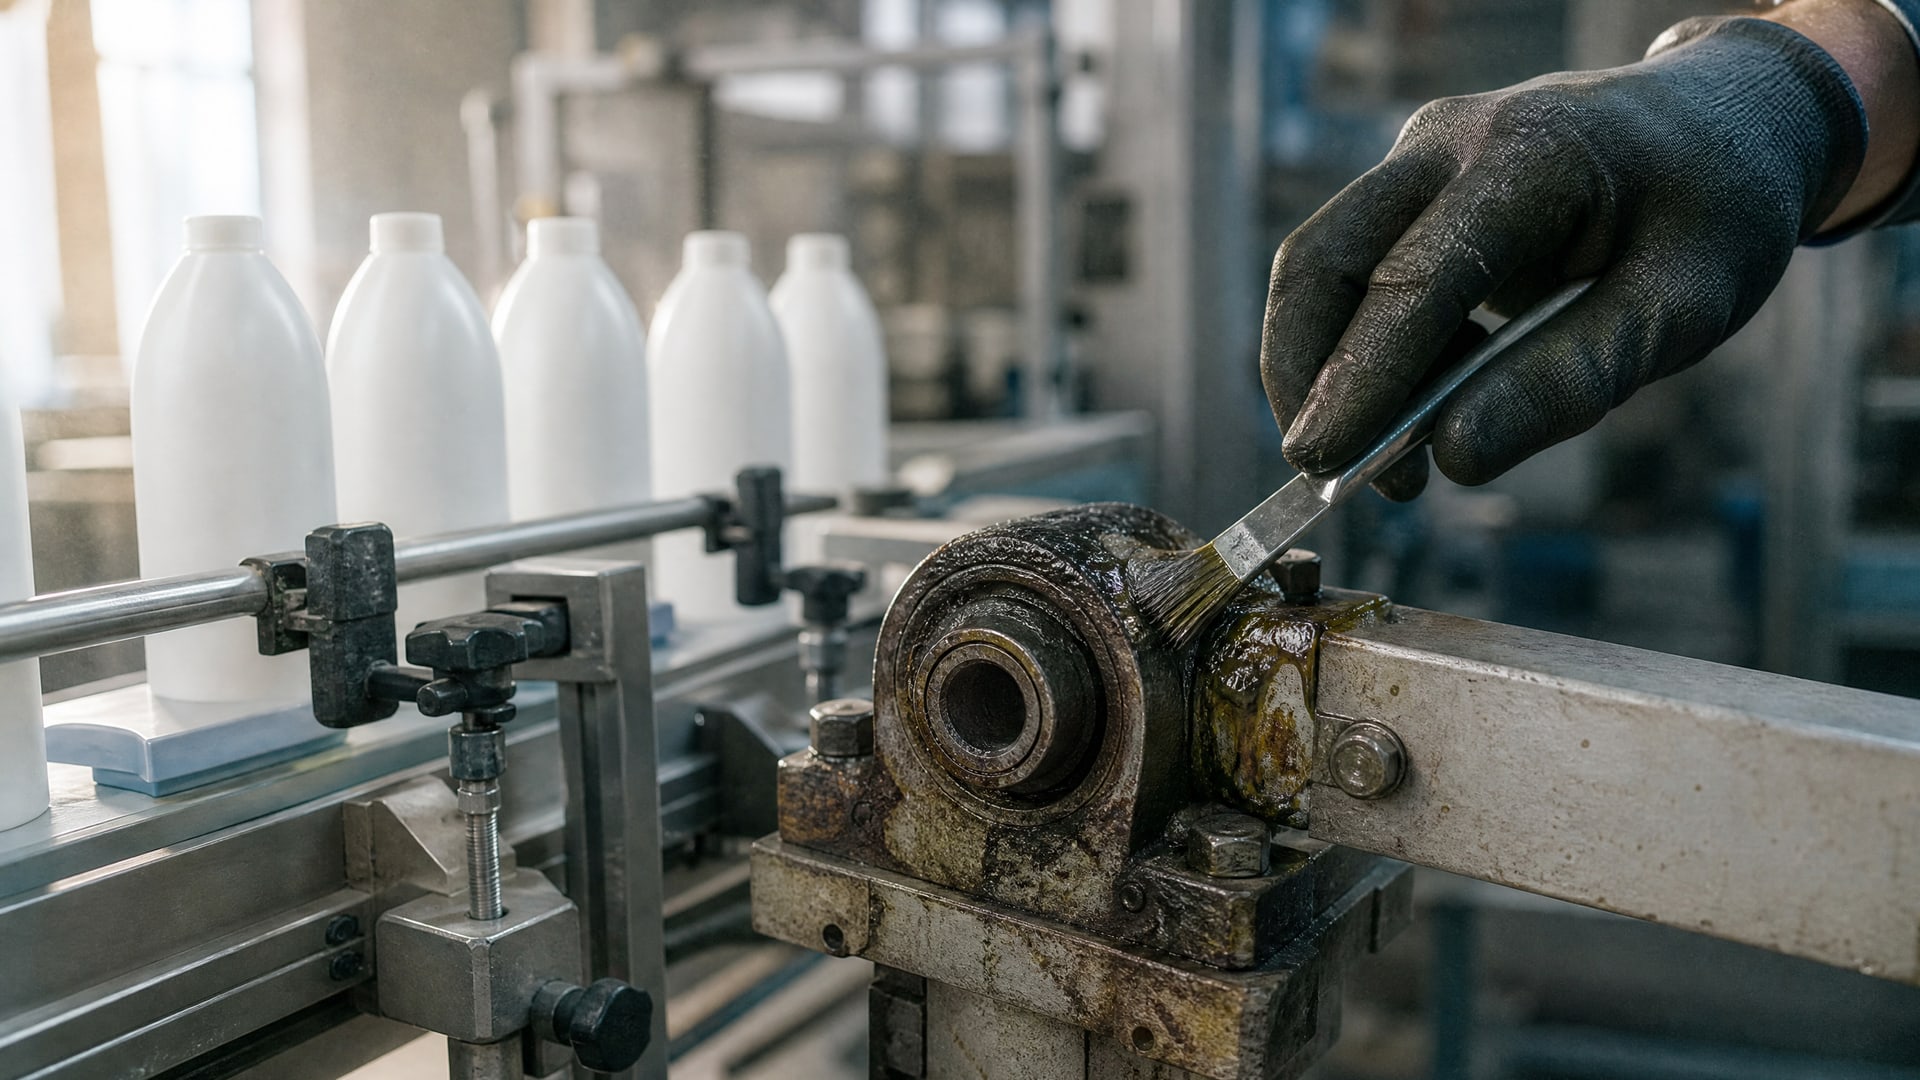
Каждый день на производствах и в сервисных мастерских покупают смазку для высоких температур. Одни выбирают тюбик с маркетплейса за 200 рублей, другие работают со специализированными поставщиками и платят заметно больше. Разница кажется пустяковой, пока не начнутся отказы подшипников, повышенный расход смазочного материала или перепады качества между партиями.
Профессиональная промышленная смазка отличается от бытовых аналогов не красивой упаковкой и маркетингом, а точными, подтверденными стандартами параметрами: вязкостью базового масла, классом консистенции по NLGI, окислительной стабильностью, температурным диапазоном и долговечностью в испытаниях. Узнаем, на какие характеристики реально смотреть и почему надпись "до 400 °C" на банке - это еще не гарантия надежной работы.
Что скрывается за термином "смазка для высоких температур"
Фраза звучит просто, но она собирает под собой разные решения с разными механизмами работы.
Когда производитель пишет "рабочая температура до 400 °C", это может означать три разных сценария.
Во-первых, это может быть длительная работа обычной пластичной смазки, когда масло в смазке остается жидким, а консистенция контролируется загустителем. Такие смазки обычно работают до 150–200 °C в режиме grease film (пленки смазки).
Во-вторых, при приближении к 200 °C и выше в руководствах производителей оборудования (например, SKF) уже требуется отдельный подбор решения. Смазка начинает терять масло (oil bleed), консистенция может измениться, и интервалы переподсмазки сокращаются.
В-третьих, при экстремально высоких температурах (200–600 °C) смазка часто работает уже не как пластичная масса, а как сухая графитная пленка. Это совсем другая схема смазывания, с другими требованиями к загустителю и добавкам. Профессиональные техлисты разделяют эти режимы явно: "grease film" и "dry film", чтобы инженер понимал, в каких условиях смазка действительно работает.
Бытовые аналоги редко содержат такой разбор. Вместо этого на банке красуется цифра "400 °C", и никто не объясняет, при каком режиме нагрева и какой продолжительности эта температура гарантирована.
Как профессиональные стандарты описывают температурный диапазон
Международный стандарт ISO 12924:2023 вводит систему кодирования, где температурный диапазон смазки указывается отдельно для нижней и верхней границ.
Это не просто число - это результат контролируемых испытаний.
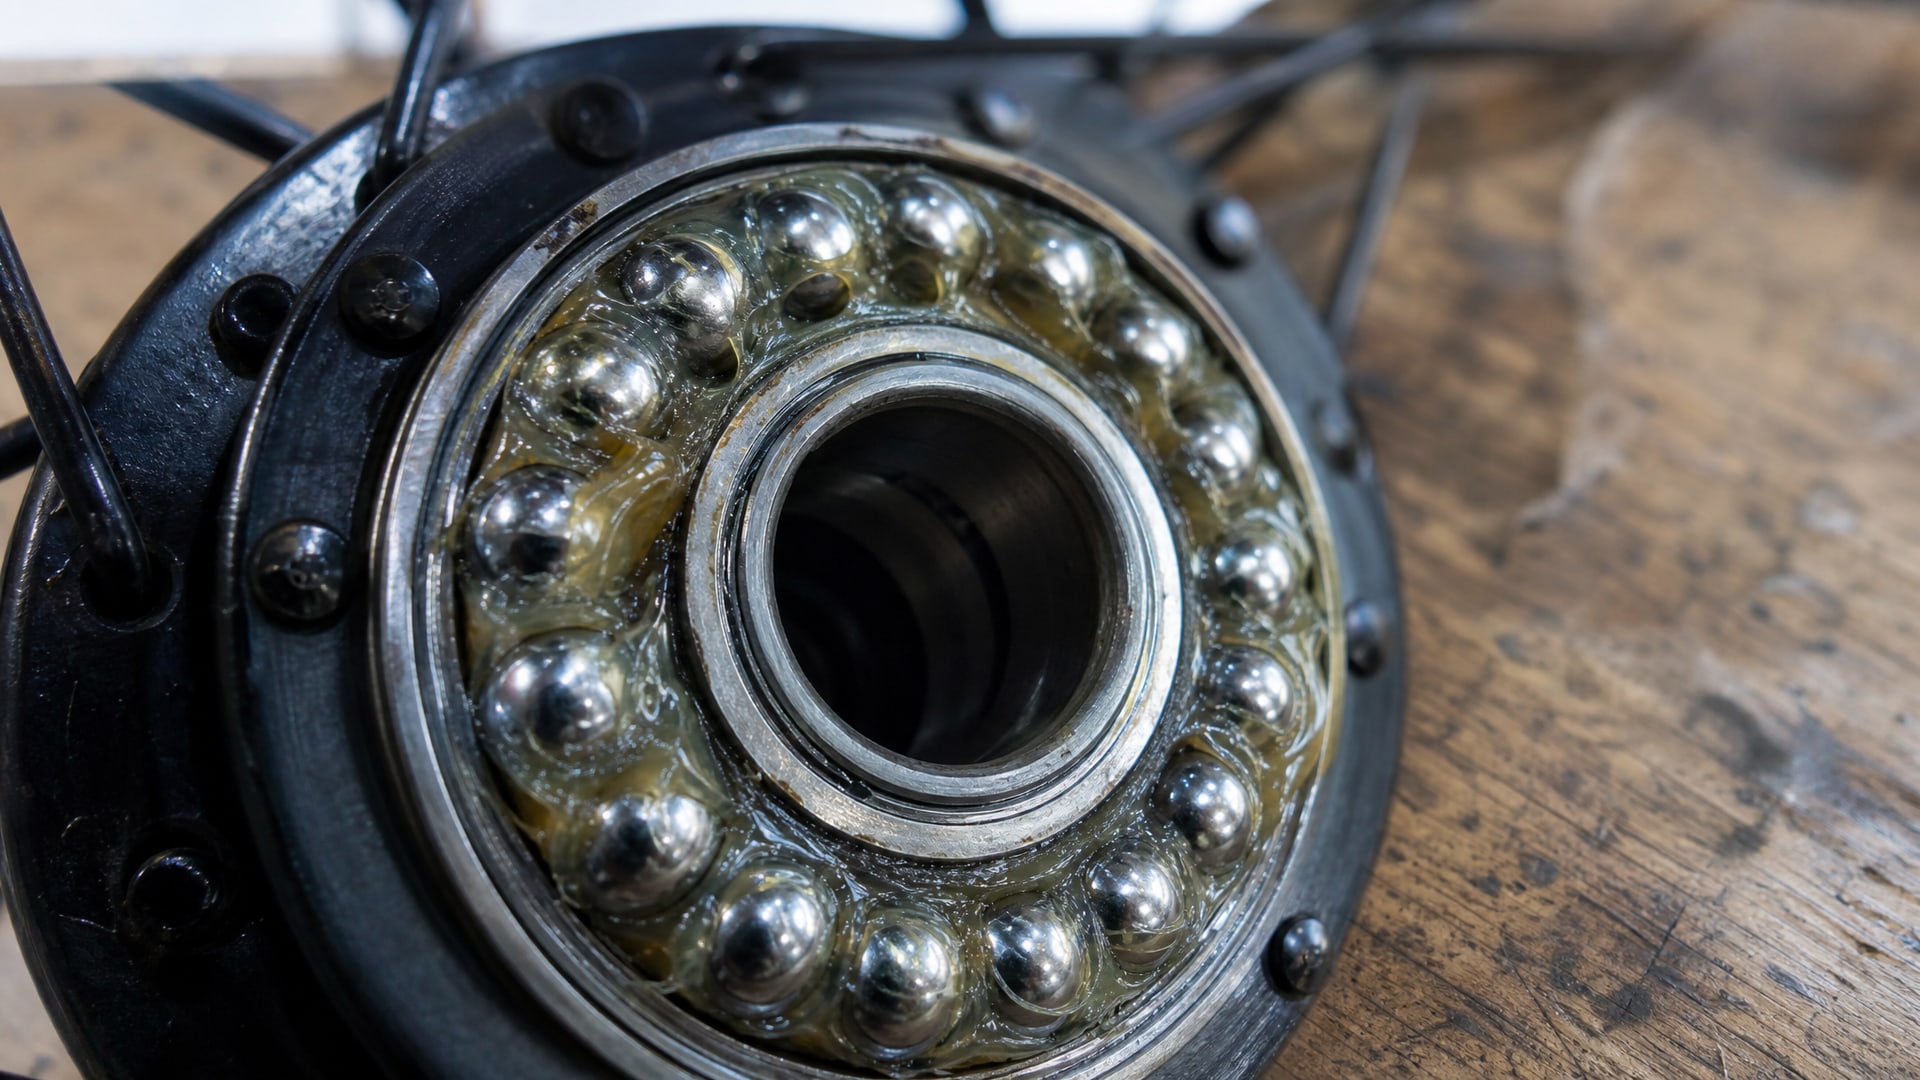
Для смазок с верхней рабочей температурой выше 120 °C испытание на долговечность подшипника F50 (так называемый bearing life test) должно показать результат более 100 часов. Это означает, что смазка прошла через печь, в нее поместили подшипник, вращали его при заданной температуре и смотрели, когда он откажет. Результат подтверждается протоколом испытания.
Дополнительно профессиональные смазки тестируются по программе NLGI HPM (High-Performance Multiuse). Помимо базовых тестов, сюда добавляются два высокотемпературных испытания: окислительная стабильность по ASTM D942 и потеря масла при высокой температуре (High Temperature Oil Bleed, ASTM D6184). Первое показывает, как долго базовое масло будет оставаться работоспособным при нагреве, второе - насколько быстро смазка "плачет" маслом при повышении температуры (что плохо для подшипника).
У бытовой смазки с маркетплейса таких данных обычно нет. Вместо них - красивая фотография и цифра на упаковке. Никакого протокола испытаний, никакой гарантии на то, что смазка действительно переживет нагрев без деградации.
Кроме того, в профессиональных техлистах указывается класс по DIN 51825 (например, K2N-40 для подшипниковой смазки), вязкость базового масла в сантистоксах при 40 °C и при 100 °C, а также точное значение каплепадения (dropping point). Все эти цифры работают вместе: они позволяют инженеру прогнозировать поведение смазки в конкретном узле.
Почему NLGI-класс и каплепадение - это не главное
Распространенное заблуждение: если каплепадение выше, значит смазка лучше держит высокие температуры.
На самом деле каплепадение - это лишь одна характеристика, и не самая важная для высокотемпературной работы.
Каплепадение (dropping point) показывает, при какой температуре образец смазки теряет способность удерживаться на стекле и капает вниз. Для смазки типа NLGI 2 это может быть 180–240 °C. Звучит впечатляюще, но в реальности подшипник может перегреться и отказать уже при 150 °C, если смазка начнет быстро терять масло (oil bleed).
Oil bleed - это скорость выделения масла из смазки при повышенной температуре. Если смазка "плачет" слишком интенсивно, масло вытекает, смазка теряет консистенцию, зазоры между элементами подшипника остаются сухими, и начинается трение. Профессиональный ASTM D6184 как раз измеряет это явление. Бытовая смазка редко тестируется этим методом.
Класс NLGI (00, 1, 2, 3) определяет пенетрацию - насколько глубоко стандартный конус погружается в образец смазки. Для NLGI 2 пенетрация составляет 265–295 единиц по DIN ISO 2137. Это никак не связано с тем, держит ли смазка температуру. NLGI 2 может быть как для холодного склада, так и для горячего подшипника - разница будет в типе загустителя, вязкости базового масла и добавок, а не в самом классе консистенции.
Профессионалы смотрят полный набор параметров: NLGI, DIN 51825, вязкость при 40 °C и 100 °C, окислительную стабильность, oil bleed, диапазон работы и ресурс в испытаниях подшипника. Бытовые производители редко приводят даже половину этого списка.
Как температурный режим связан с интервалами переподсмазки
При температурах выше 150 °C интервалы повторной смазки обычно сокращаются в два-три раза.
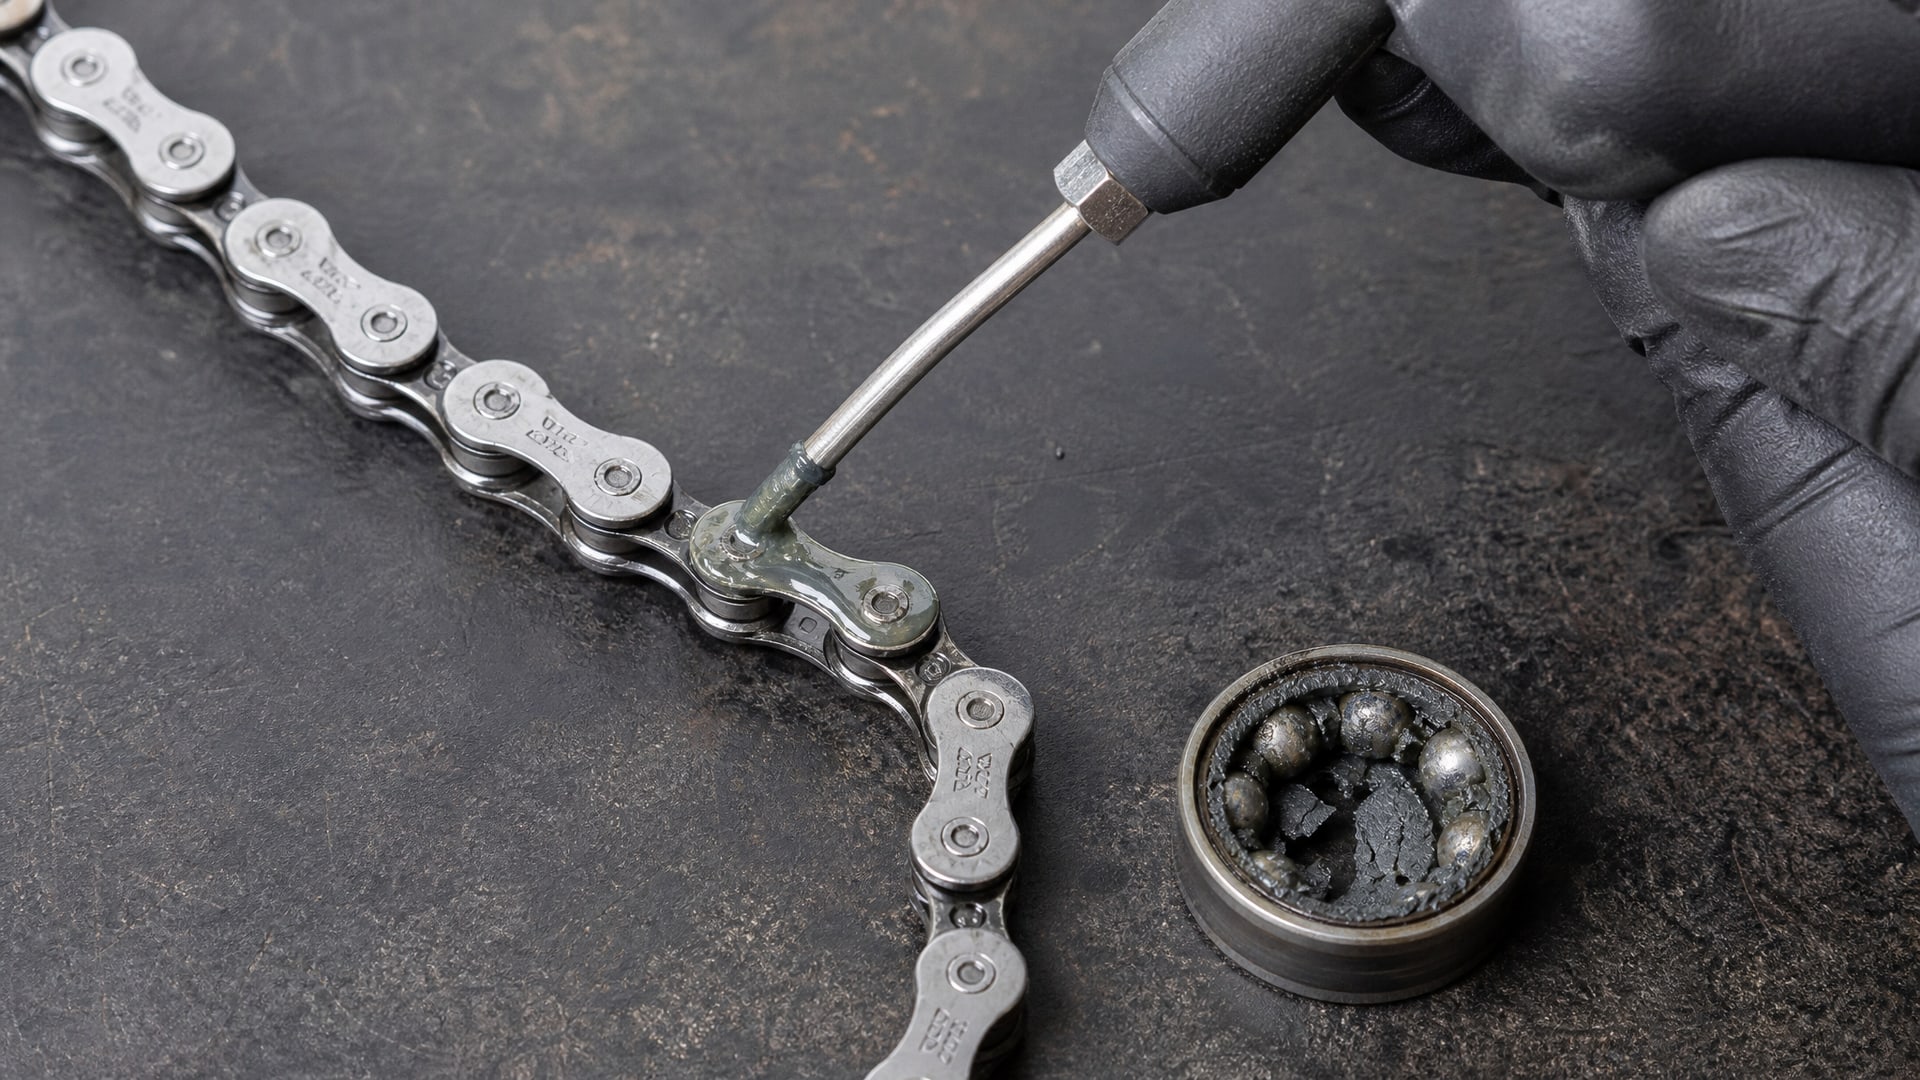
Это не произвол - это результат испытаний. Чем выше температура, тем быстрее деградирует загуститель, тем интенсивнее вытекает масло, тем выше риск отказа подшипника, если не подать свежую смазку вовремя.
На производствах это означает, что если при 80 °C смазку подают раз в месяц, то при 180 °C это может быть раз в неделю или даже чаще. Некоторые системы переходят на непрерывную (автоматическую) подачу смазки - обычную пластичную смазку заменяют маслом или же переходят на системы с ограничиваемой подачей.
При температурах выше 200 °C (392 °F) в руководствах SKF уже рекомендуется смотреть специализированные продукты и методики, а не просто выбирать "универсальную" смазку. На этих температурах уже критично, какой загуститель использован, какова вязкость масла и есть ли в составе твердые смазочные компоненты (графит, молибден, тефлон).
Бытовая смазка обычно продается в одной упаковке, в которой нет информации о том, как менять интервалы в зависимости от температуры. Инженер вынужден гадать, достаточно ли той защиты, которую дает неизвестный состав при неизвестном температурном режиме.
Профессиональные смазки поставляются с техническим описанием, где явно указаны интервалы переподсмазки для разных температур. Это позволяет строить расписание обслуживания, вести статистику расходования и предсказывать стоимость владения оборудованием.
Графитовые смазки для высоких температур: миф и реальность
Графитовая смазка часто выбирается закупщиками именно для высокотемпературных применений, особенно если нужна "смазка для высоких температур до 400 °C".
Графит действительно помогает при экстремальном нагреве, но работает он совсем не так, как обычное масло.
При температурах до 150–200 °C графитовая смазка работает как обычная пластичная: масло гидрирует подшипник, графит добавляет устойчивость к граничному трению. Но при дальнейшем росте температуры масло испаряется, загуститель деградирует, и остается только графитная сухая пленка. Эта пленка может удержаться при температурах 200–600 °C, но это уже совсем другой режим смазывания.
В профессиональных техлистах графитовых смазок явно разделяются два диапазона: "grease film" (пленка смазки, обычный режим) и "dry film" (сухая пленка, экстремальный режим). Например, в одном из документов указано: grease film работает при –30…+200 °C, а dry film (сухая графитная пленка) - при 200…600 °C. Это означает, что при 250 °C смазка уже не защищает подшипник так же, как при 180 °C: она просто лежит там и окисляется.
Бытовые графитовые смазки редко содержат такой разбор. На упаковке красуется "до 400 °C", и покупатель думает, что вот и решение - куплю баночку, и все будет работать при 350 °C. На практике смазка может перестать защищать подшипник уже при 200 °C, если не учтен этот переход.
Кроме того, графит - это твердый материал. Если его слишком много в смазке, возникает риск абразивного износа: графит начинает работать как абразив и ускоряет разрушение уплотнений и боковых канавок подшипника. Профессиональные формулировки находят баланс между количеством графита и консистенцией базовой смазки. Бытовые варианты часто пренебрегают этим балансом.
Совместимость загустителей и опасность перемешивания
На производствах нередко встречается ситуация: старая смазка в подшипнике одного типа, новая смазка другого типа, и их решили просто смешать, чтобы не зачищать точку подачи.
Это одна из главных причин отказов на высоких температурах, которой профессионалы избегают, а непрофессионалы часто не замечают.
Загустители бывают разных типов: литиевые, полиуретановые, полиольные, глиняные, сложные эфиры. Каждый тип имеет свою химическую структуру, и при смешивании они часто конкурируют за воду, кислород и компоненты масла, что приводит к расслаиванию, потере консистенции или, наоборот, к затвердеванию смеси.
На высоких температурах эта несовместимость проявляется еще более резко. Смешанная смазка может вдруг потечь, превратиться в камень или начать окисляться с ускоренной скоростью. Подшипник остается без защиты, и отказ происходит в течение часов, а не месяцев.
Профессиональные логистические системы фиксируют спецификацию смазки для каждого узла. На упаковке стоит артикул, в документах - тип загустителя и совместимость. Перед подачей новой смазки проверяется, совместима ли она со старой. Если нет - точка подачи вычищается полностью, старая смазка удаляется, и только потом наносится новая.
Бытовые закупки часто не имеют такой системы контроля. Рабочий берет банку с полки, смазывает подшипник - и на то надежда. Когда смазки смешались и подшипник отказал, никто не понимает почему.
Очистка и подготовка точек подачи смазки
Еще один момент, который отличает профессиональную работу от любительской: очистка пресс-масленок и точек подачи перед нанесением свежей смазки.
При высоких температурах даже микроскопическая грязь (чугунная пыль, окислы, остатки старой смазки) становится проблемой. Она не смешивается с новой смазкой, остается комочками, и эти комочки начинают работать как абразив. Они царапают дорожки подшипника, повышают трение, генерируют дополнительное тепло, и температура на подшипнике растет выше нормы.
При температуре выше 150 °C этот процесс ускоряется. Грязь может запечься в смазку, образовав твердые частицы, которые циркулируют в смазке и наносят микроповреждения телам качения и дорожкам.
Профессиональный регламент предусматривает чистку пресс-масленки перед каждой подачей смазки. Используют чистую ветошь или специальные щетки, удаляют грязь и старую смазку, только потом наносят новую. На высокотемпературных узлах этот этап критичен.
Бытовые рабочие часто пренебрегают этой операцией - берут шприц со смазкой, давят в масленку, и готово. Если смазка хорошая и температура не очень высокая, это может сойти. Но при 180–220 °C грязь начнет мешать, и расчетный ресурс подшипника значительно сократится.
Упаковочное оборудование и этикеровщики: специфика высокотемпературной смазки
Для упаковочного оборудования, этикеровщиков и прочих высокооборотных машин требуется особая смазка.
Здесь неважна только температура - здесь требуется еще несколько вещей сразу.
Во-первых, стабильность консистенции. При высоких оборотах (500–1000 об/мин и выше) смазка быстро нагревается от трения. Если консистенция нестабильна, смазка либо потечет и забрызгает весь узел, либо затвердеет и оставит подшипник без масла. Профессиональные смазки для упаковочного оборудования тестируются на "механической стабильности" (mechanical stability test) - образец крутят в нормированных условиях несколько часов и смотрят, как изменится пенетрация.
Во-вторых, низкий oil bleed. Если смазка будет активно потеть маслом, оно попадет на упаковку, на продукт или на механизм подачи этикетки. Это может испортить продукт или замедлить линию. Профессиональные смазки для упаковочного оборудования разработаны специально, чтобы масло выделялось медленно и контролируемо.
В-третьих, совместимость с материалами. На упаковочном оборудовании часто используются полимерные направляющие, резиновые уплотнители, пластиковые кулачки. Смазка должна быть совместима со всеми этими материалами, иначе она вызовет набухание резины или помутнение пластика. При высоких температурах эта несовместимость проявляется еще быстрее. Для узлов этикеровочного оборудования и термоупаковщиков, работающих при высоких температурах, рекомендуется использовать специализированные составы, которые учитывают как температурный режим, так и материальную совместимость узла - они поставляются с полной спецификацией и гарантией на совместимость с полимерами.
В-четвертых, интервалы обслуживания. На высокооборотных машинах смазку часто подают автоматически, микродозами, чтобы свежая порция приходила точно в момент, когда предыдущая начинает деградировать. Профессиональные смазки сопровождаются таблицами интервалов для разных скоростей и температур. Бытовая смазка таких таблиц не имеет, и закупщик вынужден гадать, когда пора переподсмазывать.
Контроль качества и воспроизводимость партий
Бытовая смазка, купленная на маркетплейсе, может быть каждый раз разной.
Один тюбик вязкий, другой более жидкий, третий отслаивается при хранении. Это не редкость для малопроизводства без серьезного контроля качества.
Профессиональные смазки производятся на заводах с сертификацией ISO 9001, с контролем сырья, с испытаниями каждой партии перед отправкой. Каждая партия имеет номер, и если потом обнаружится проблема, производитель может вернуться к документам и понять, что именно пошло не так.
Это означает, что если инженер подобрал смазку, которая хорошо работает в конкретном узле, он может снова заказать точно такую же смазку (по артикулу) и быть уверен, что она работать будет идентично. На высоких температурах эта воспроизводимость критична - малейшие изменения в консистенции или вязкости масла могут сдвинуть температурный режим подшипника на 10–20 °C, и это уже может быть опасно.
Бытовой производитель такую гарантию дать не может. Партии могут отличаться, смазка может прибыть с истекшим сроком хранения, или ее могли хранить на жаре в машине на складе маркетплейса.
Документирование и спецификация
Профессиональные закупщики на производствах ведут реестр смазок: для каждого узла записано, какая смазка используется, какой интервал переподсмазки, какой ожидаемый ресурс.
Когда надо закупить смазку, берут этот реестр, считают расход за месяц и заказывают нужное количество. Когда приходит новая партия, проверяют номер партии и год выпуска в документах.
Такая система позволяет заметить тренды: например, если на каком-то узле смазка стала кончаться быстрее, это может быть признаком того, что подшипник начинает изнашиваться или температура выросла. Тренд становится виден за несколько недель, до того как подшипник откажет.
Бытовые рабочие обычно покупают смазку "по мере надобности", без системы. Реестра нет, истории покупок нет, данные о расходе не собираются. Когда подшипник откажет, никто не может сказать, сколько он работал, менялась ли смазка, какая смазка была в нем последний год.
При высоких температурах эта информация становится очень важной. Если подшипник отказал при 180 °C, нужно понять, это норма для текущей смазки или это что-то сломалось. Если нет данных, ответить нельзя.
Часто задаваемые вопросы
Какая смазка для высокой температуры лучше: литиевая или графитовая?
Ответ зависит от конкретного узла. Литиевые смазки хороши до 150–180 °C при длительной работе; графитовые могут работать и при 200–600 °C, но при этом переходят в режим сухой пленки. Для подшипников выбирают по ISO 12924 и DIN 51825, для других узлов - по совместимости и диапазону работы.
Если на упаковке написано "до 400 °C", смазка точно выдержит 350 °C?
Не обязательно. Температура 400 °C может быть пиковой или относиться к сухой графитной пленке. Длительная работа пластичной смазки обычно ограничена 150–200 °C. Нужно читать техлист и смотреть, какие режимы указаны: "grease film" или "dry film".
Почему нельзя смешивать разные смазки при переподсмазке?
Разные загустители химически несовместимы. При смешивании они конкурируют за компоненты масла, что приводит к потере консистенции, расслаиванию или окислению. На высоких температурах эта проблема проявляется в течение часов. Перед переподсмазкой нужно очистить точку подачи.
Как часто нужно переподсмазывать подшипник при высокой температуре?
При 80 °C интервал может быть месячным; при 150 °C - недельным; при 200 °C - ежедневным или непрерывным. Точный интервал зависит от смазки, скорости вращения и нагрузки. Это всегда указывается в техлисте смазки.
Каплепадение выше - смазка лучше держит высокие температуры?
Нет, это разные характеристики. Каплепадение показывает, когда смазка потечет, а не когда она перестанет защищать подшипник. Важнее смотреть на oil bleed, окислительную стабильность и ресурс в тестах подшипника.
Заключение
Профессиональная промышленная смазка отличается от бытовых аналогов не названием или упаковкой, а фактическими, подтвержденными параметрами. Она поставляется с данными по ISO 12924 и DIN 51825, с вязкостью базового масла, с результатами испытаний на долговечность подшипника, с information о oil bleed и окислительной стабильности. На высоких температурах эта информация становится критичной: разница между подходящей смазкой и неподходящей часто составляет недели или месяцы ресурса подшипника.
Чтобы правильно выбрать смазку для высоких температур, начните с того, что выпишете полный диапазон работы узла (минимальная и максимальная температура), скорость вращения, тип нагрузки и материалы, с которыми смазка контактирует. Затем найдите техлист профессиональной смазки, проверьте, совпадает ли ее диапазон, и убедитесь, что указаны результаты испытаний F50 (для подшипников). Такой подход занимает минут 15–20, но экономит часы на переделки и тысячи на замену отказавшего оборудования.