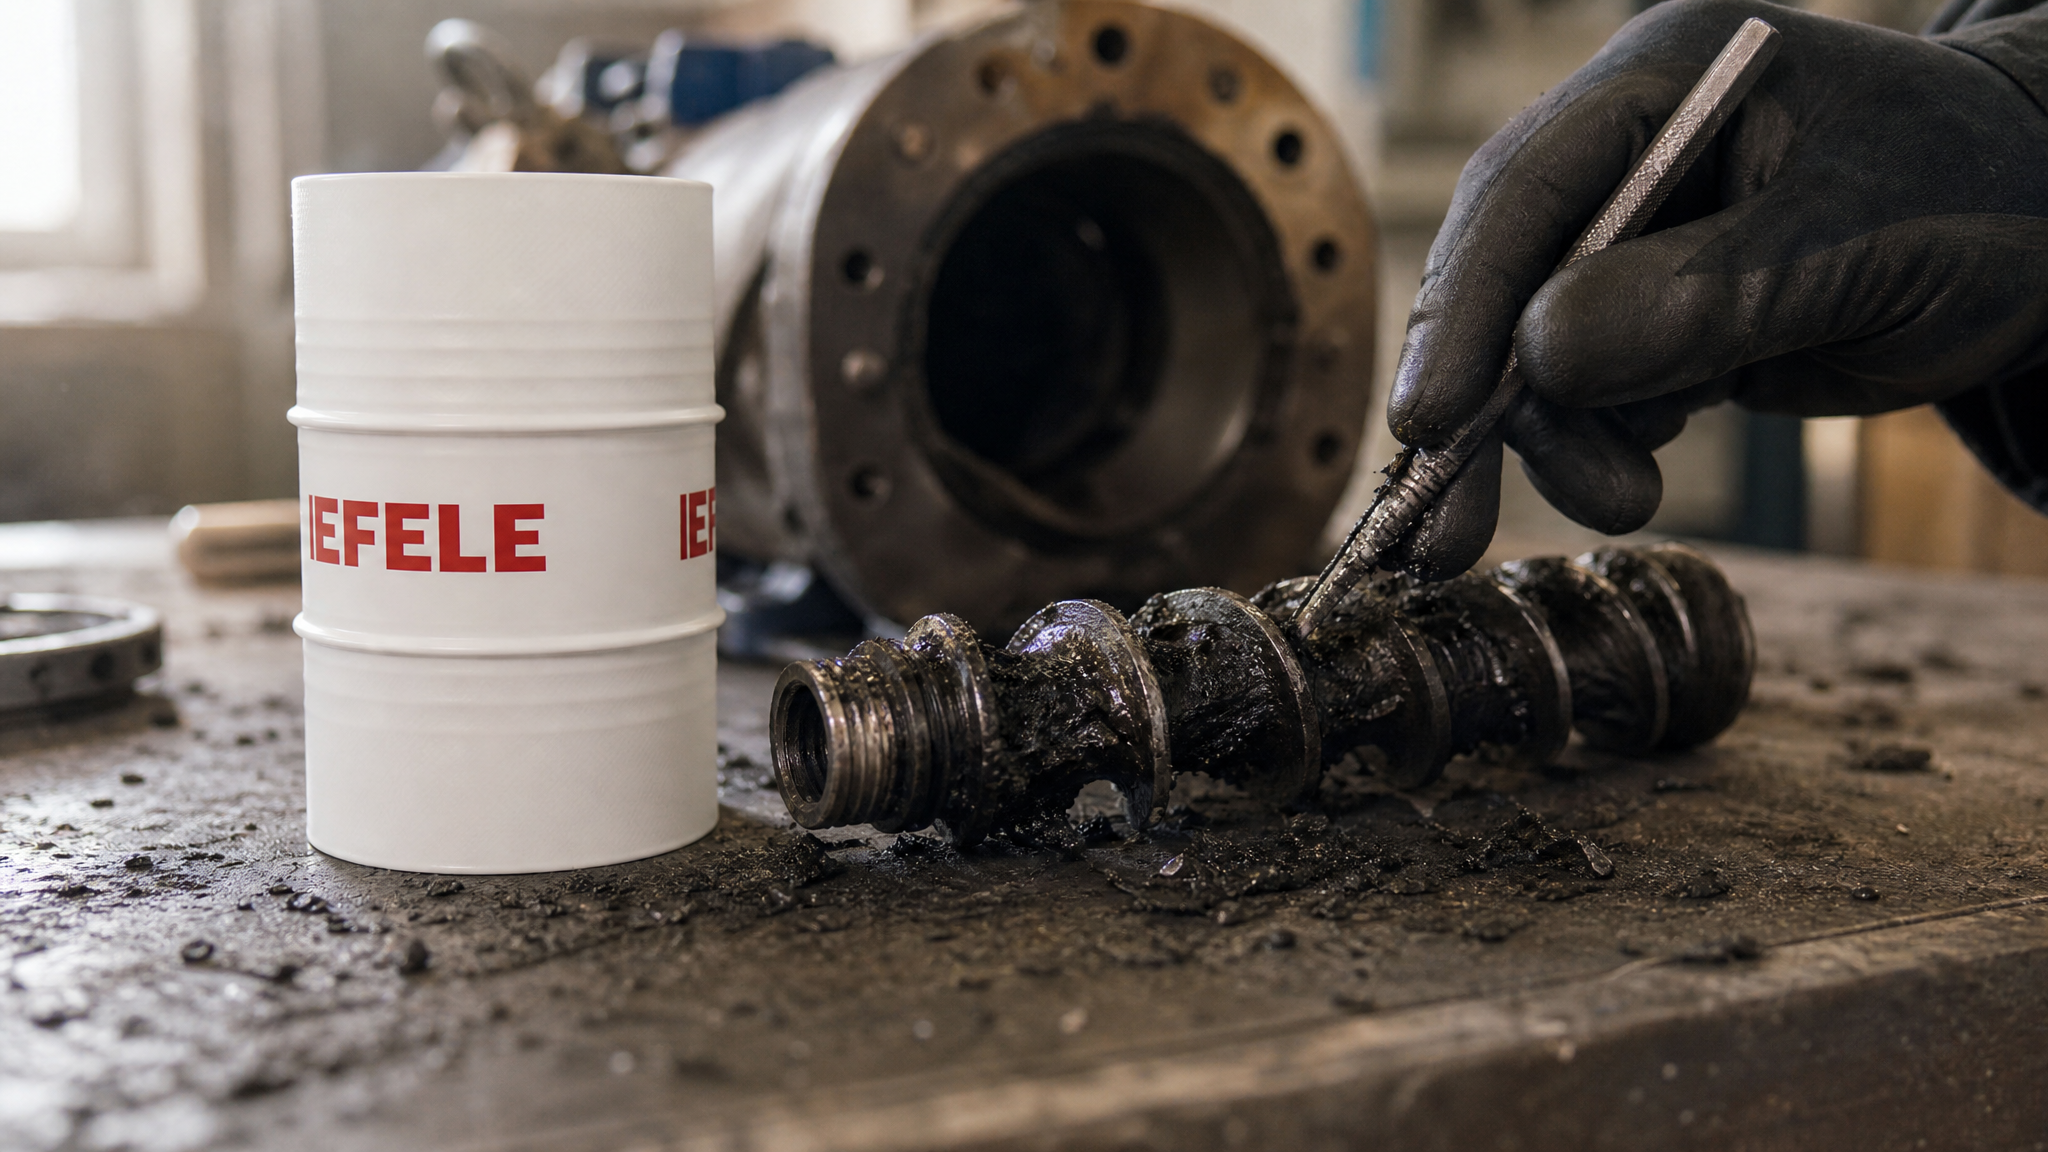
Закоксовывание смазки в экструдерах и шнеках - это образование твердых отложений, которые снижают эффективность работы оборудования, увеличивают шум и вибрацию, и в итоге приводят к отказу узлов. Процесс развивается из-за термоокислительной деградации смазочного материала при температурах выше его стабильности. Причины лежат не только в свойствах самой смазки, но и в режиме работы экструдера, охлаждении, качестве смазочного материала и его совместимости с обрабатываемыми материалами.
Для технических специалистов и закупщиков важно понимать механизм коксования, чтобы выбрать правильную смазку, отрегулировать тепловой режим и избежать дорогостоящих остановок оборудования. В этой статье разберем основные причины, признаки деградации и практические решения.
Механизм термоокислительной деградации смазки
Закоксовывание начинается, когда смазка длительное время находится при температурах выше ее термоокислительной стойкости.
Молекулы базового масла и загустителя вступают в реакции окисления, теряя стабильность и образуя твердые полимеры и углеродистые отложения.
В эту реакцию вовлекаются несколько факторов:
Растворенный воздух и кислород катализируют окисление молекул смазки.
Вода, попадающая в узел или изначально присутствующая в смазке, способствует образованию органических кислот и разложению присадок.
Цветные металлы (медь, железо) из поверхностей узлов действуют как катализаторы, ускоряя окисление.
Механическое трение и нагрев от сдвига дополнительно усиливают деградацию.
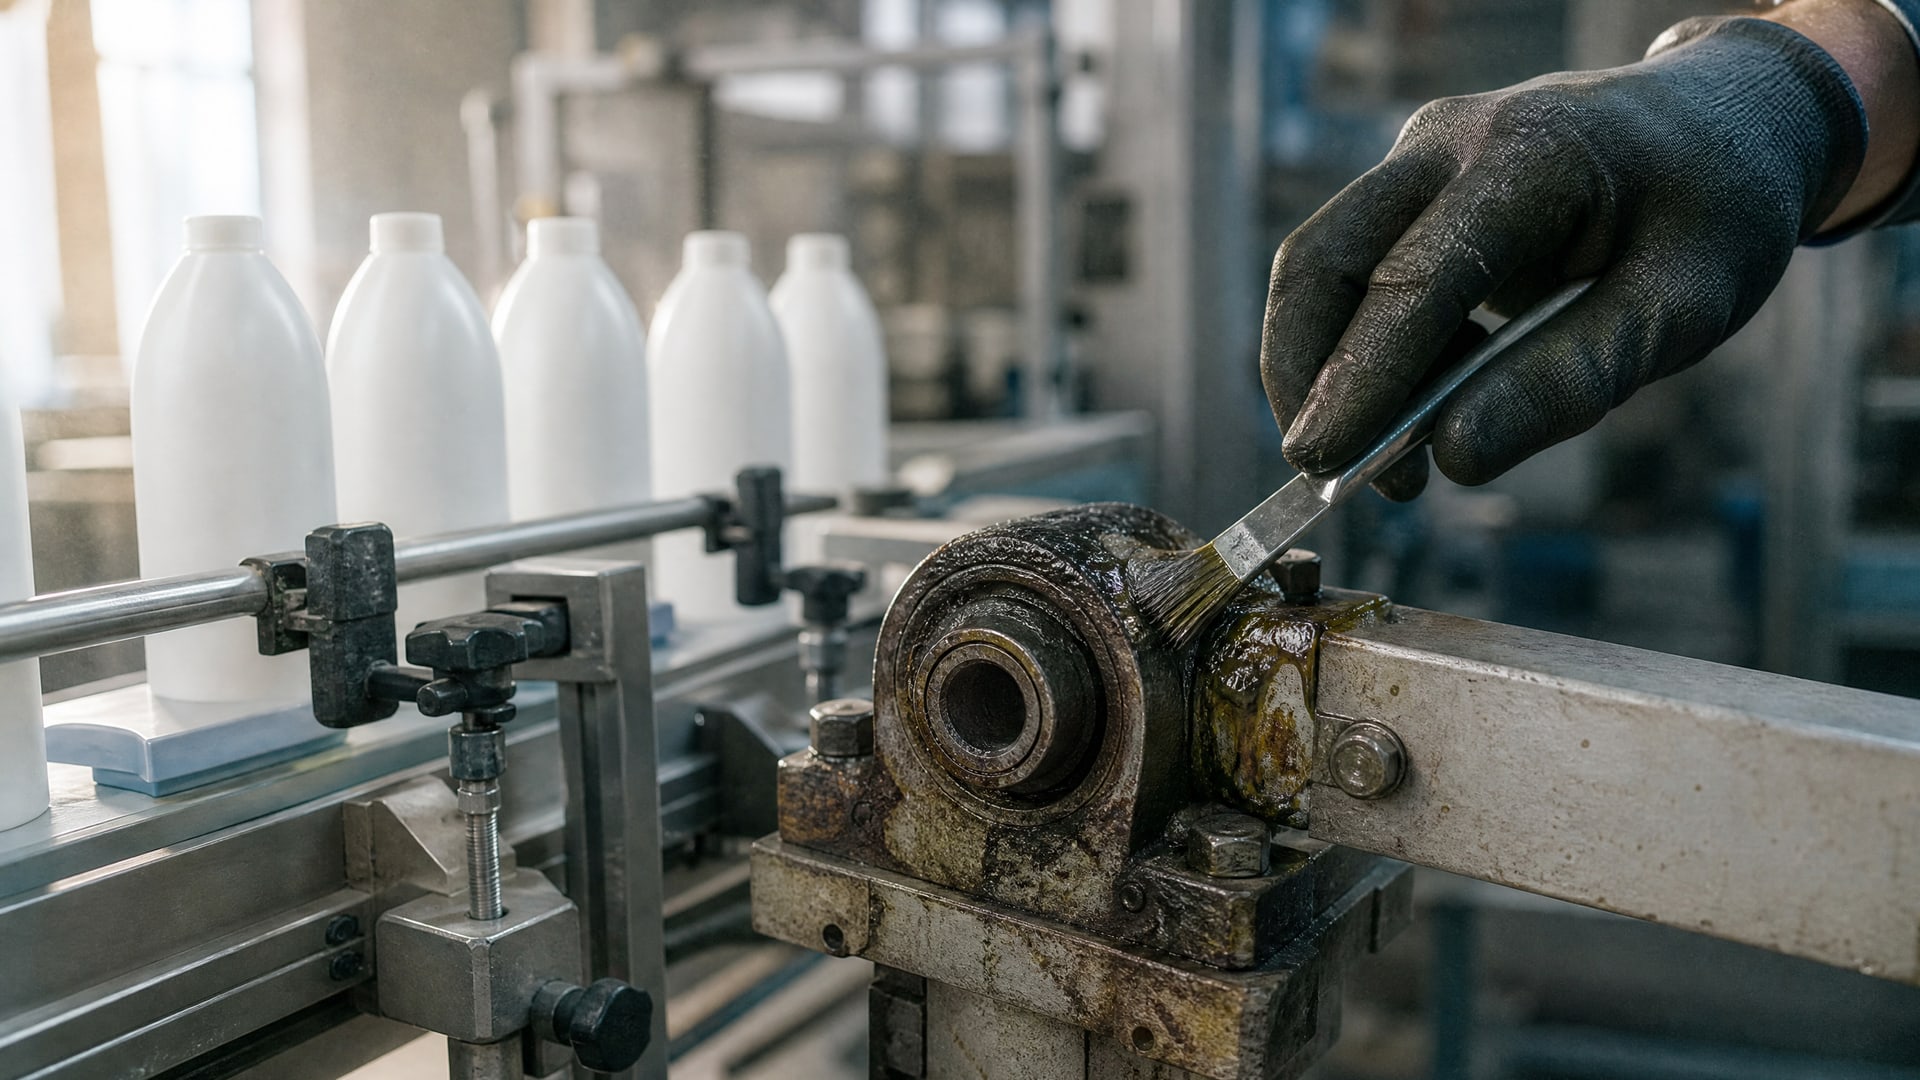
Для пластичных смазок проблема сложнее: загуститель тоже деградирует, превращаясь в коричневые или черные сгустки. Смазка теряет толщину, не распределяется по зазорам и создает локальные очаги перегрева. Отложения затвердевают и забивают маслоканалы, что приводит к недостаточной смазке подшипников и ускоренному износу.
Причины коксования в условиях экструдера
Экструдеры работают в условиях непрерывного нагрева, сдвига материала и высоких механических нагрузок на шнек, подшипники и редуктор.
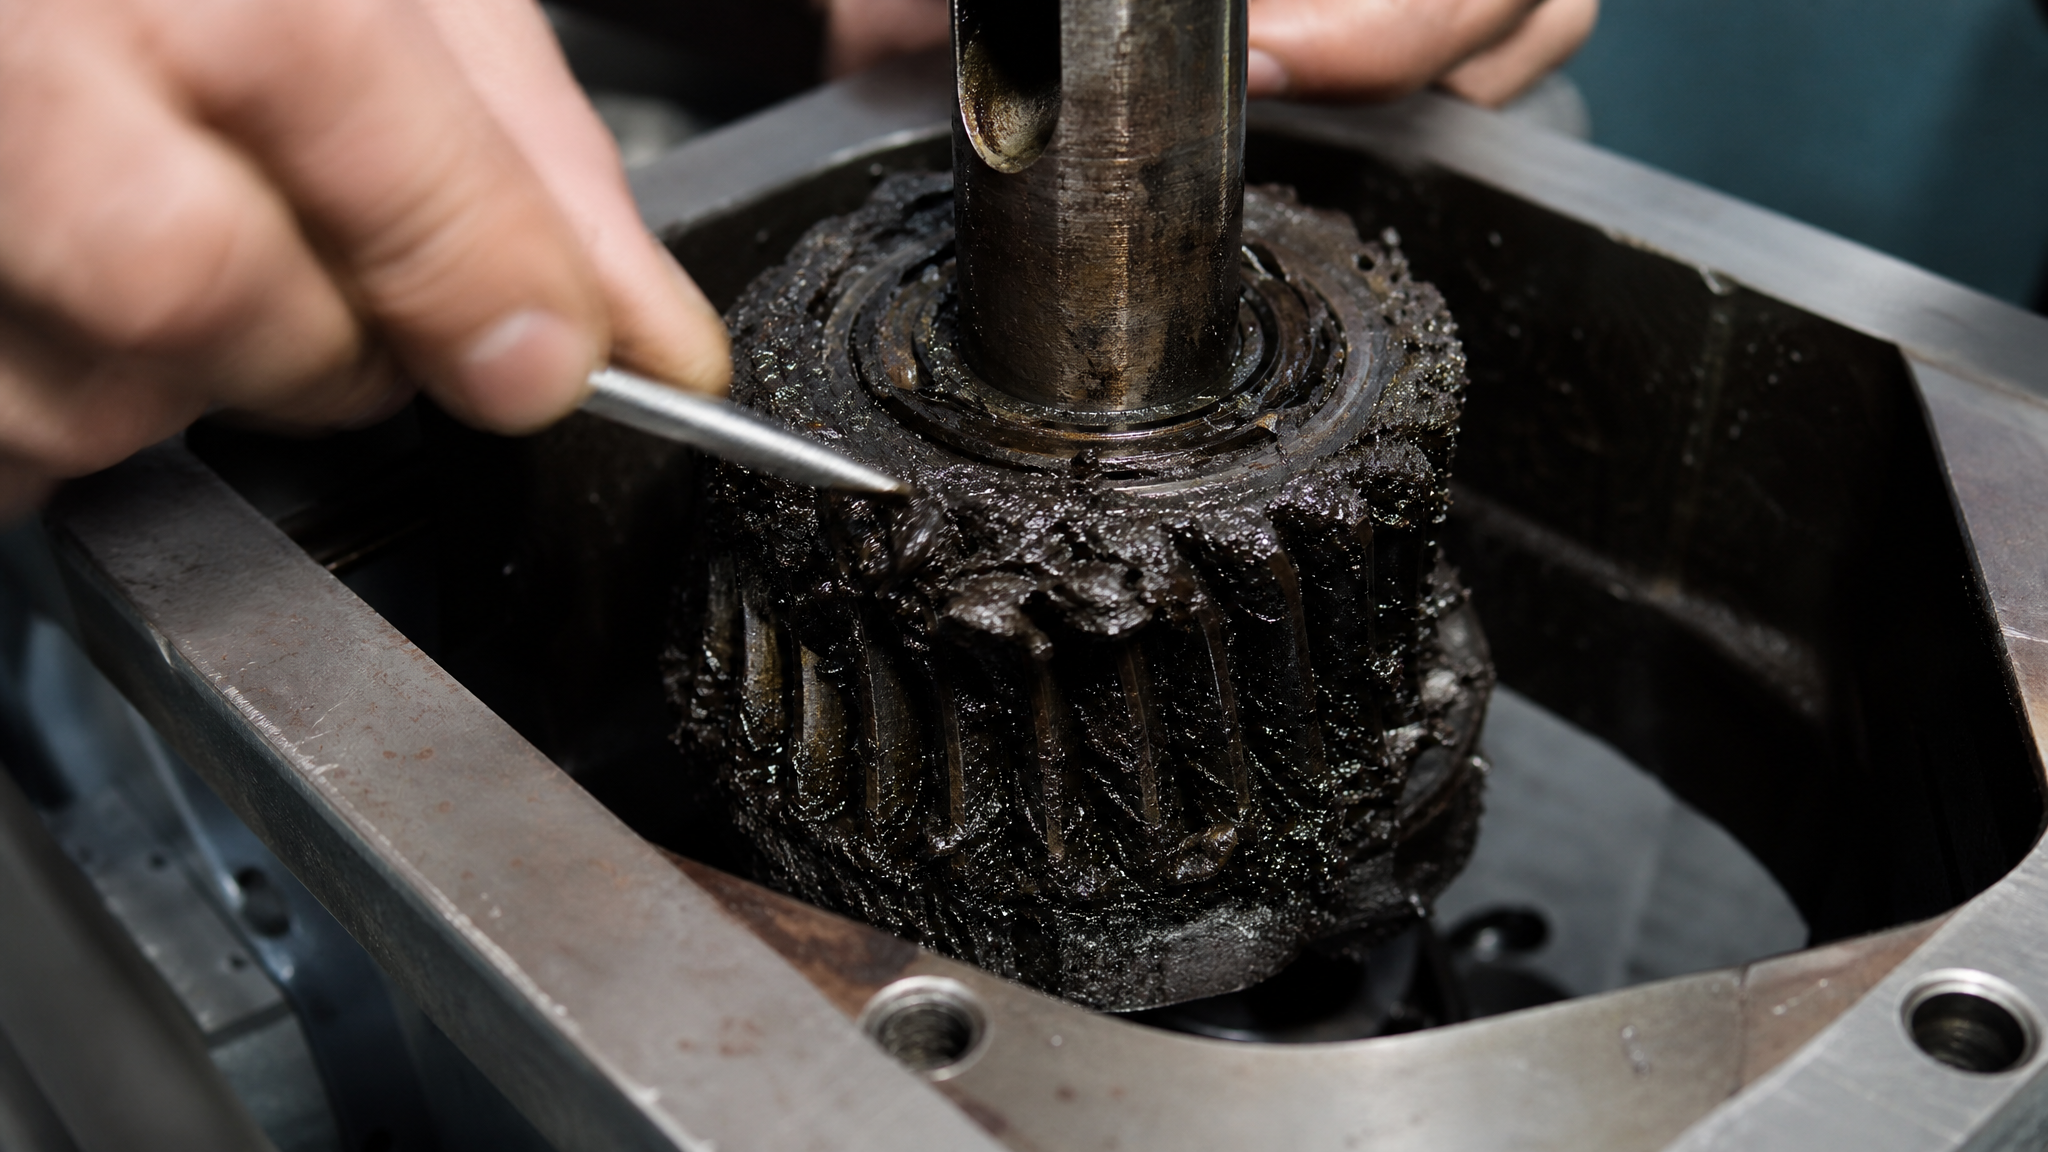
Смазочный материал здесь испытывает максимальный стресс.
Превышение температурной стойкости смазки - главный фактор. Если выбрана смазка, рассчитанная на +100–120 °C, а в кормовых секциях экструдера температура поднимается до +150–180 °C, смазка начнет деградировать в первые часы работы.
Недостаточное охлаждение узлов удваивает риск. Подшипники редуктора и соединения шнека должны иметь активное воздушное или водяное охлаждение. Если кожухи забиты пылью, вентилятор работает неэффективно или охлаждающая жидкость имеет низкий расход, локальная температура резко поднимается.
Смешивание несовместимых смазок создает опасную ситуацию. Если на узел наносили одну смазку (например, литиевую), а затем добавили другую (полиуретановую или кальциевую), загустители не совместимы и начинают взаимодействовать. Результат - затвердевание, потеря текучести и отложения.
Загрязнение смазки в процессе обслуживания или при утечке из поврежденных уплотнений приносит в узел пыль, остатки материала и частицы износа. Эти загрязнители действуют как абразив и ускоряют окисление.
Неправильная совместимость смазки с материалом также играет роль. Если обрабатываемый материал (пластик, полимер, порошок) вступает в реакцию с компонентами смазки, образуются вторичные загрязнения и отложения.
Признаки коксования и деградации смазки
Вовремя заметить начало коксования позволяет регулярный контроль и внимание к аномалиям.
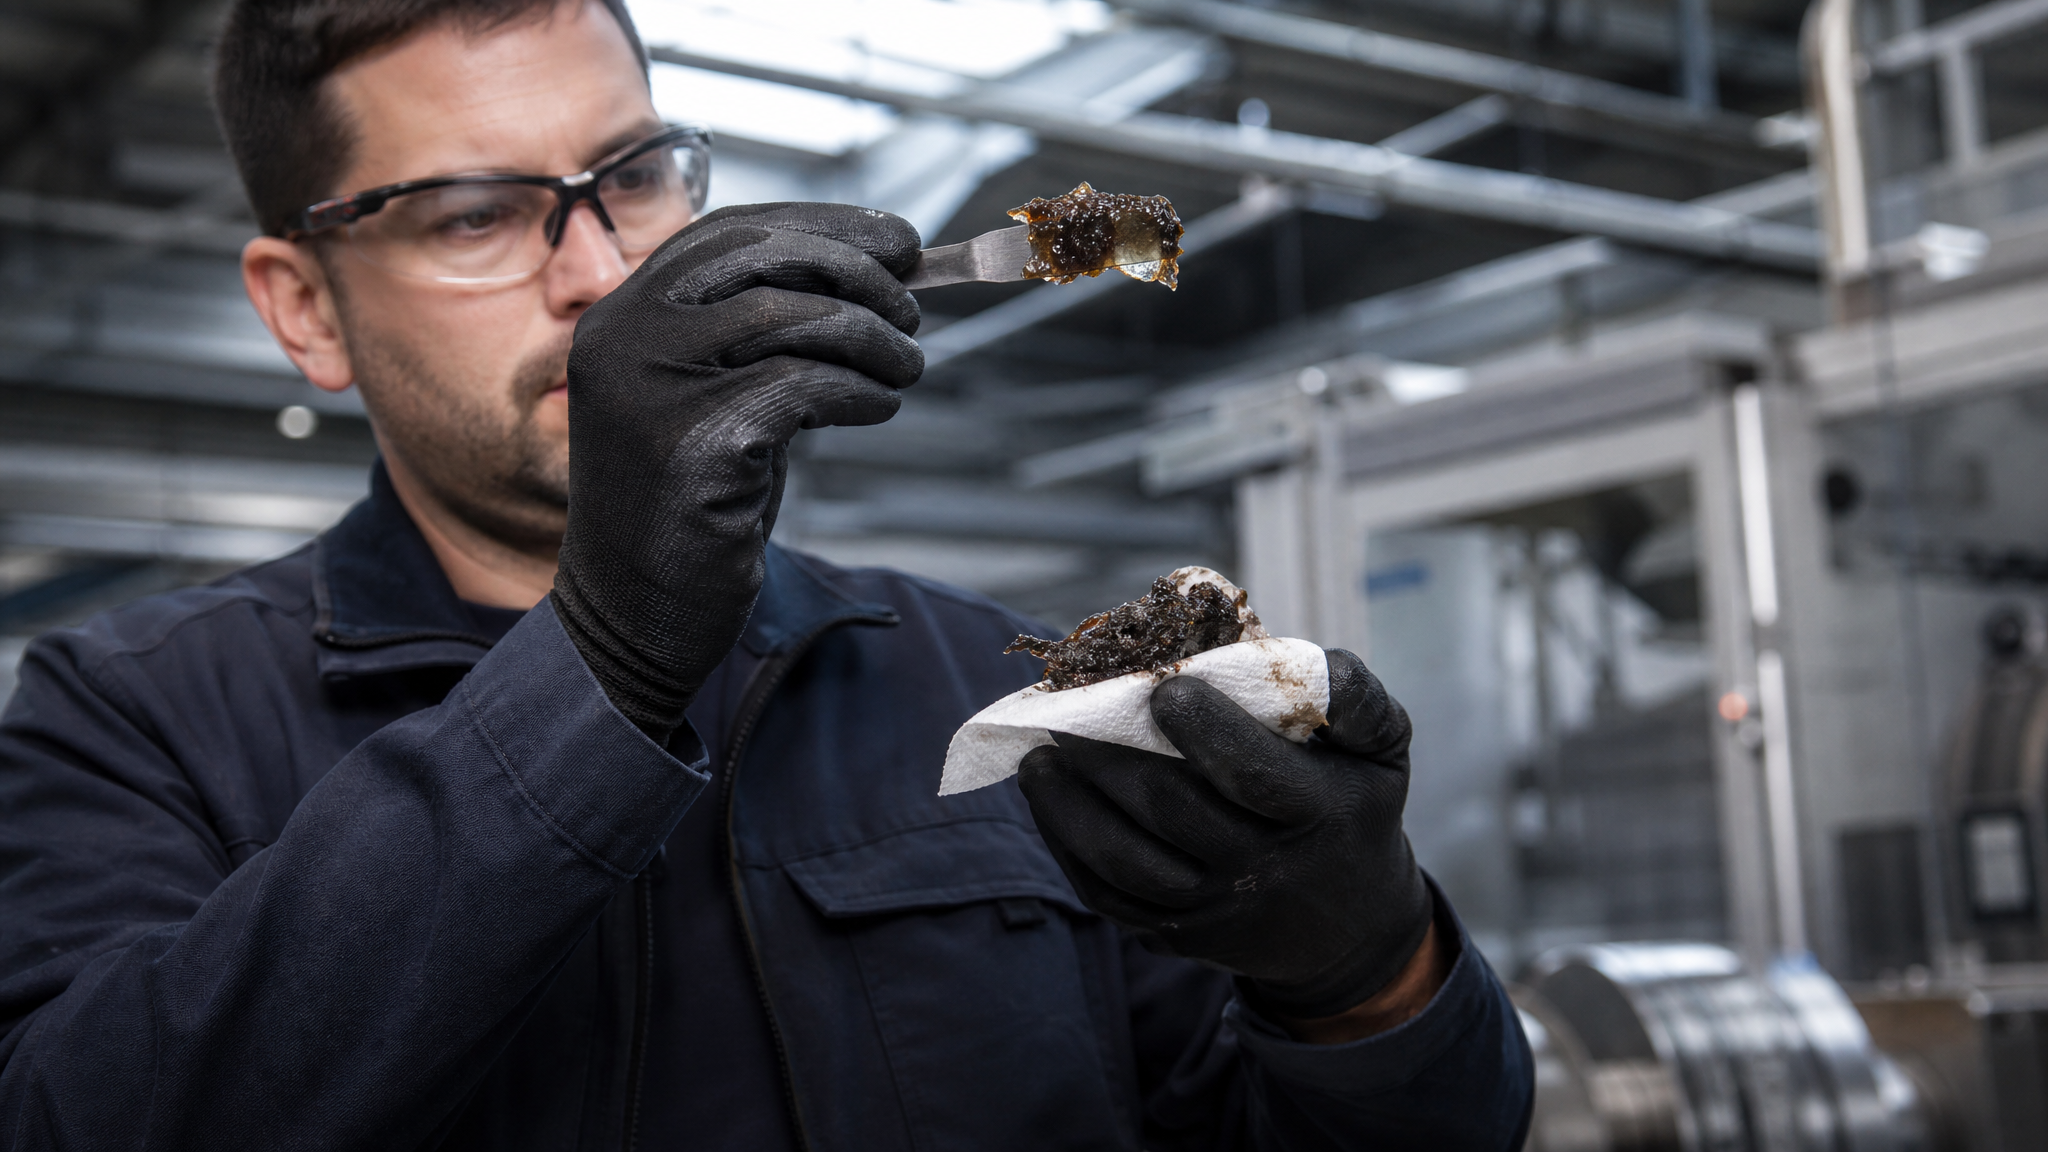
Изменение цвета и запаха - первый визуальный признак. Свежая смазка имеет светло-коричневый или желтый оттенок и нейтральный запах. По мере окисления она темнеет (коричневый, черный), а при повреждении присадок появляется резкий, едкий или горелый запах.
Рост вязкости и потеря текучести означают полимеризацию и образование сгустков. Если смазка раньше легко разминалась между пальцами, а теперь стала твердой и липкой, это признак деградации.
Увеличение шума и вибрации при работе экструдера часто указывает на недостаточную смазку или наличие твердых частиц, работающих как абразив в зазорах подшипников.
Видимые твердые отложения на поверхностях узлов, маслоканалах и уплотнениях - прямое свидетельство коксования. Они забивают каналы и препятствуют поступлению свежей смазки.
Утечки из уплотнений нередко возникают, когда смазка теряет текучесть и создает избыточное давление в узле.
Перегрев корпуса редуктора или подшипниковых узлов ощущается на ощупь или фиксируется термометром; это признак повышенного трения из-за недостаточной смазки.
Роль недостаточного охлаждения и нарушений в работе экструдера
Коксование смазки часто маскирует другие проблемы экструдера, которые сами по себе способствуют перегреву.
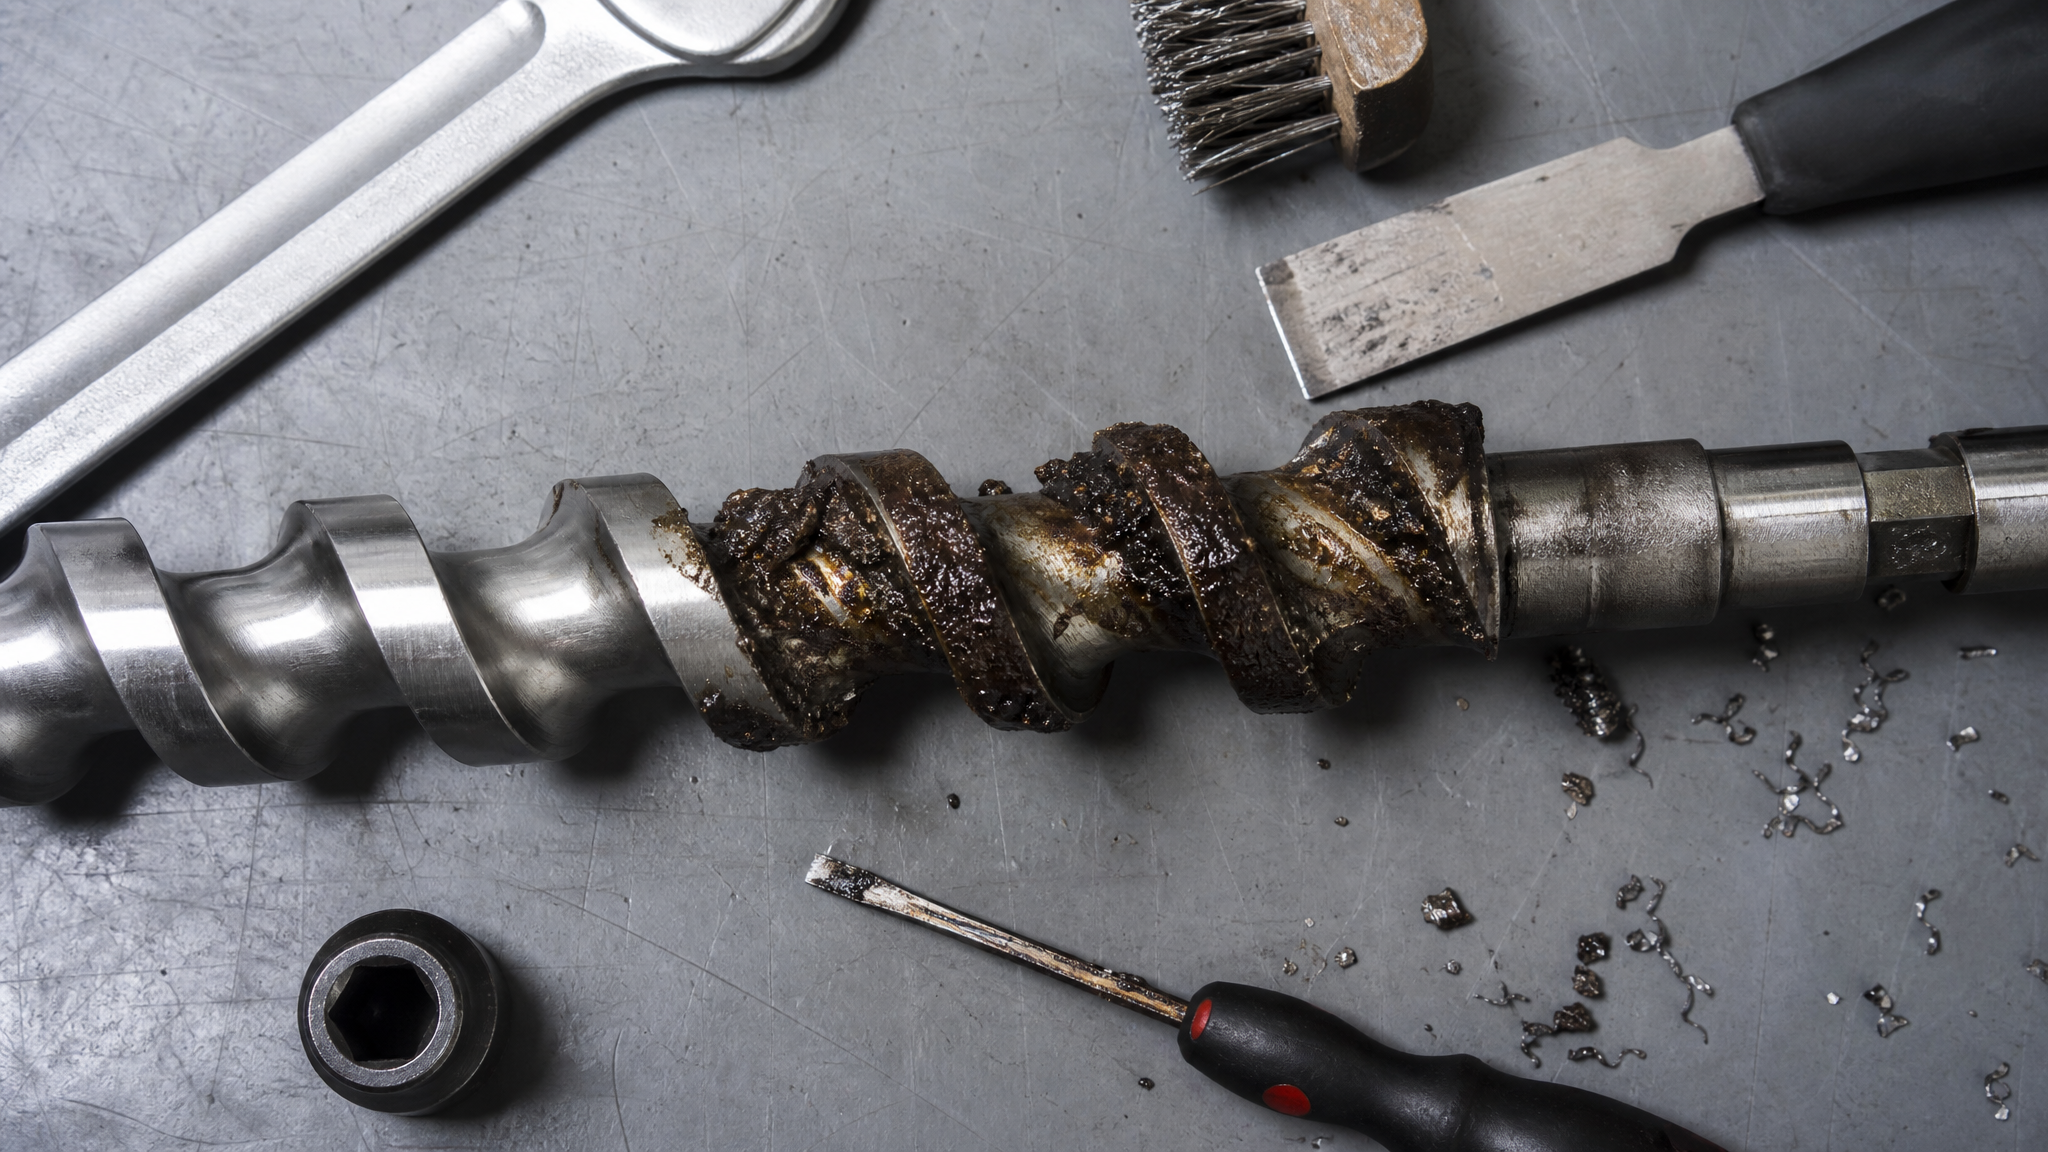
Застывание расплава при длительной остановке без охлаждения создает твердые пробки в стволе. При попытке перезапуска шнек испытывает перегрузку, температура скачет вверх, и находящаяся рядом смазка деградирует мгновенно.
Деформация шнека из-за перегрузки или износа нарушает зазоры между его витками и стволом. Материал начинает проскальзывать, создавая локальный перегрев и интенсивное трение. Смазка в этой зоне коксуется быстрее.
Проблемы с редуктором и зацеплением шестерней увеличивают тепловыделение. Если шестерни изношены, плохо отцентрированы или работают с недостаточной смазкой, энергия превращается в тепло, которое передается на соседние узлы и смазку.
Утечки из уплотнений редуктора означают, что масло из системы смазки вытекает, а влага и пыль попадают внутрь. Смазка становится влажной и загрязненной, что ускоряет ее окисление.
Для предотвращения закоксовывания смазки в экструдерах при высоких температурах нужна не только стойкая формулировка, но и активное охлаждение узлов. На линиях фасовки и прессования часто берут высокотемпературные смазки, разработанные специально для условий до +200 °C и выше, с комплексом антиокислительных присадок. Такие составы сохраняют текучесть и не образуют твердых отложений даже при длительной работе в горячих зонах.
Правильный выбор смазки для экструдеров и профилактика
Выбор правильной смазки - ключевой этап предотвращения коксования.
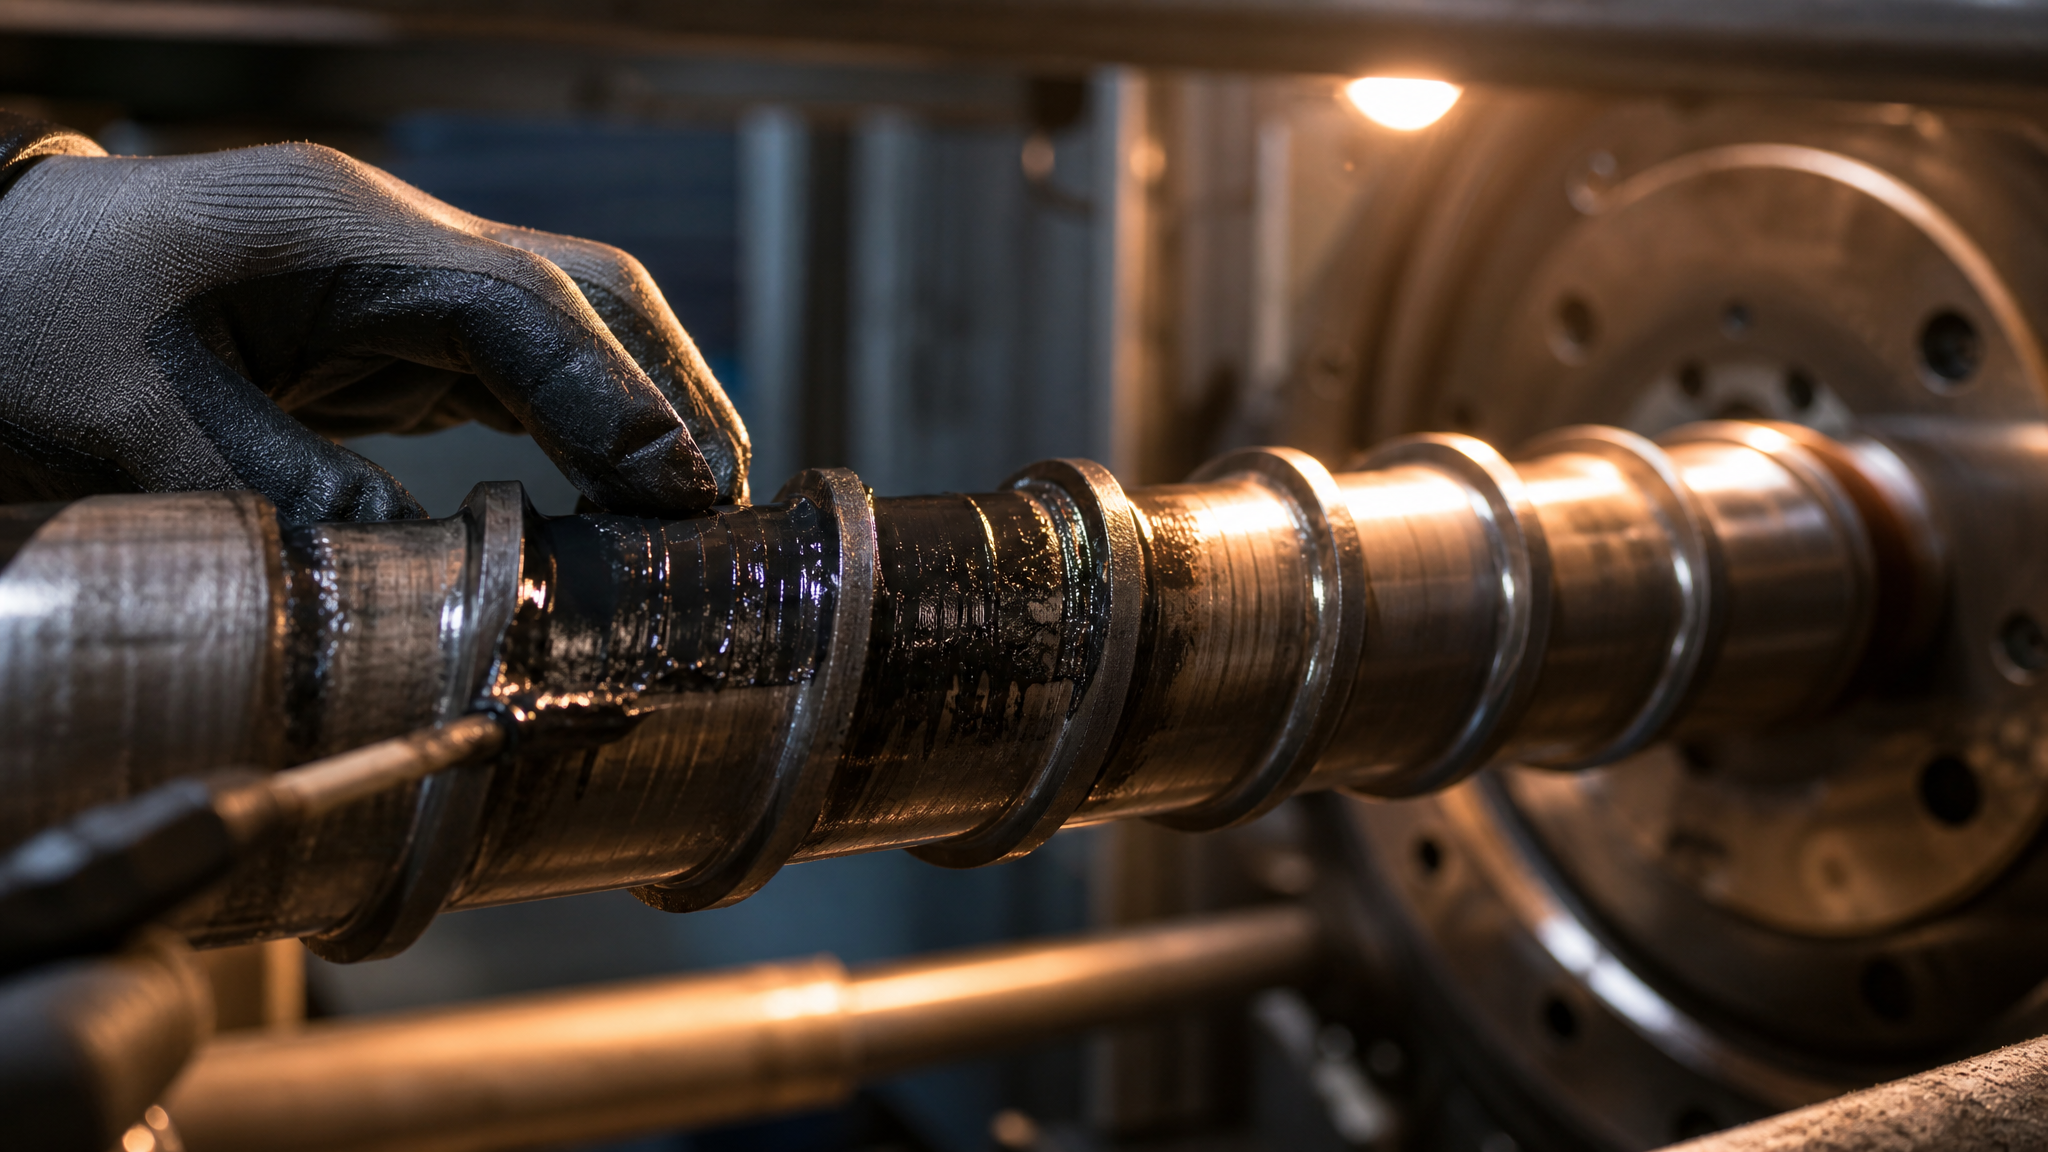
Требования к смазке для экструдеров:
Термоокислительная стойкость должна превышать максимальную рабочую температуру на 20–40 °C. Если в редукторе ожидается +150 °C, смазка должна быть рассчитана на минимум +180–200 °C.
Базовое масло группы II, III или IV по API обеспечивает лучшую стабильность, чем группа I.
Комплекс антиокислительных присадок замедляет окисление и продлевает срок службы.
Низкая испаряемость важна для горячих зон, иначе смазка будет терять объем и оставлять сгустки.
Совместимость загустителя с пластиками и полимерами, если они контактируют с узлом.
Практические меры профилактики:
Перед первым запуском или после долгой остановки проверьте наличие смазки, отсутствие утечек из уплотнений и отсутствие видимых загрязнений.
После включения мониторьте температуру редуктора и подшипников в течение первых 30 минут. Норма для масляной системы - стабилизация на уровне ниже максимума на 10–20 °C.
Контролируйте аномальные звуки, вибрацию и утечки. Если появились, остановите машину и проведите осмотр.
Не смешивайте разные типы и производителей смазок в одном узле. Если нужна замена, полностью удалите старую смазку и очистите поверхности.
Проверяйте состояние охлаждения: вентилятор редуктора должен работать, кожухи не должны быть забиты пылью, охлаждающие каналы должны быть проходимы.
Каждые 100–200 часов работы проводите визуальный осмотр смазки. Если она потемнела, появился запах или видны отложения, замените ее и промойте узел.
Используйте смазочные материалы на основе минеральных масел групп II–IV или синтетических масел, которые гарантируют стабильность при длительной жаре.
Действия при обнаружении признаков коксования
Если коксование уже произошло, нужны быстрые и методичные действия.
Остановка и охлаждение. Сразу выключите экструдер и дайте ему остыть до комнатной температуры. Никогда не пытайтесь удалить твердые отложения из горячего узла - это опасно и неэффективно.
Визуальный осмотр. Откройте доступные точки и посмотрите, где именно накопились отложения. Часто это редуктор, маслоканалы подшипников и полости вокруг шнека.
Удаление загрязненной смазки. Слейте или откачайте всю использованную смазку из системы. Не пытайтесь ее переиспользовать.
Промывка. Используйте промывочное масло или уайт-спирит для очистки поверхностей от отложений. Затем промойте еще раз чистым маслом и дайте высохнуть.
Проверка компонентов. Осмотрите подшипники, уплотнения и шестерни на предмет износа или повреждений. Если уплотнение повреждено, замените его. Если подшипник имеет люфт или издает звуки, он требует замены.
Заправка новой смазкой. Выбирайте состав, подходящий по температурному диапазону и совместимости. Не экономьте на качестве - дешевая смазка закоксуется быстрее.
Повторный контроль. В течение первых часов работы следите за температурой и звуками. При необходимости отрегулируйте охлаждение.
Часто задаваемые вопросы
Чем отличается коксование от обычного загрязнения смазки?
Коксование - это химическое разложение смазки под действием высокой температуры, в результате которого образуются твердые углеродистые отложения. Обычное загрязнение - это механическое попадание пыли или абразива. При коксовании смазка темнеет, теряет текучесть и появляется запах жженого масла. Загрязнение видно как отдельные частицы, и смазка может сохранять текучесть.
Может ли высокотемпературная смазка полностью предотвратить коксование?
Нет, если температура в узле превышает стойкость смазки на 50–100 °C, коксование начнется все равно, только медленнее. Правильная высокотемпературная смазка лишь замедляет процесс и продлевает срок между заменами. Основа решения - также охлаждение узла и контроль температуры.
Почему смазка коксуется даже при нормальной температуре?
Это возможно, если в смазку попадает вода или активные загрязнители, или если смешаны несовместимые типы смазок. Также окисление может быть ускорено наличием открытого воздуха в полости и цветных металлов, которые работают как катализаторы.
Как часто нужно менять смазку в экструдере, чтобы избежать коксования?
Рекомендуемый интервал - каждые 100–200 часов работы или 1–2 раза в год, в зависимости от температурного режима. При работе выше +150 °C интервалы сокращаются. Если появились признаки деградации (потемнение, запах, рост вязкости), замену проводят незамедлительно.
Помогает ли добавление присадок к обычной смазке избежать коксования?
Частично. Качественные антиокислительные присадки замедляют окисление, но не могут полностью защитить от перегрева. Лучше изначально выбрать смазку, которая содержит необходимый пакет присадок, нежели пытаться его добавить позже.
Заключение
Закоксовывание смазки в экструдерах и шнеках - это результат термоокислительной деградации, которая усиливается перегревом узла, присутствием воды и воздуха, смешиванием несовместимых смазок и недостаточным охлаждением. Предотвращение требует комплексного подхода: выбора смазки с достаточной температурной стойкостью, контроля теплового режима, профилактического обслуживания и своевременной замены.
Практический следующий шаг: проверьте текущий режим охлаждения вашего экструдера, убедитесь, что используемая смазка соответствует максимальной рабочей температуре с запасом, и установите график визуального контроля состояния смазки - визуально и по запаху - каждые 50–100 часов работы. При обнаружении потемнения или резкого запаха проведите замену и промывку узла, чтобы избежать серьезных повреждений и дорогостоящих остановок оборудования.