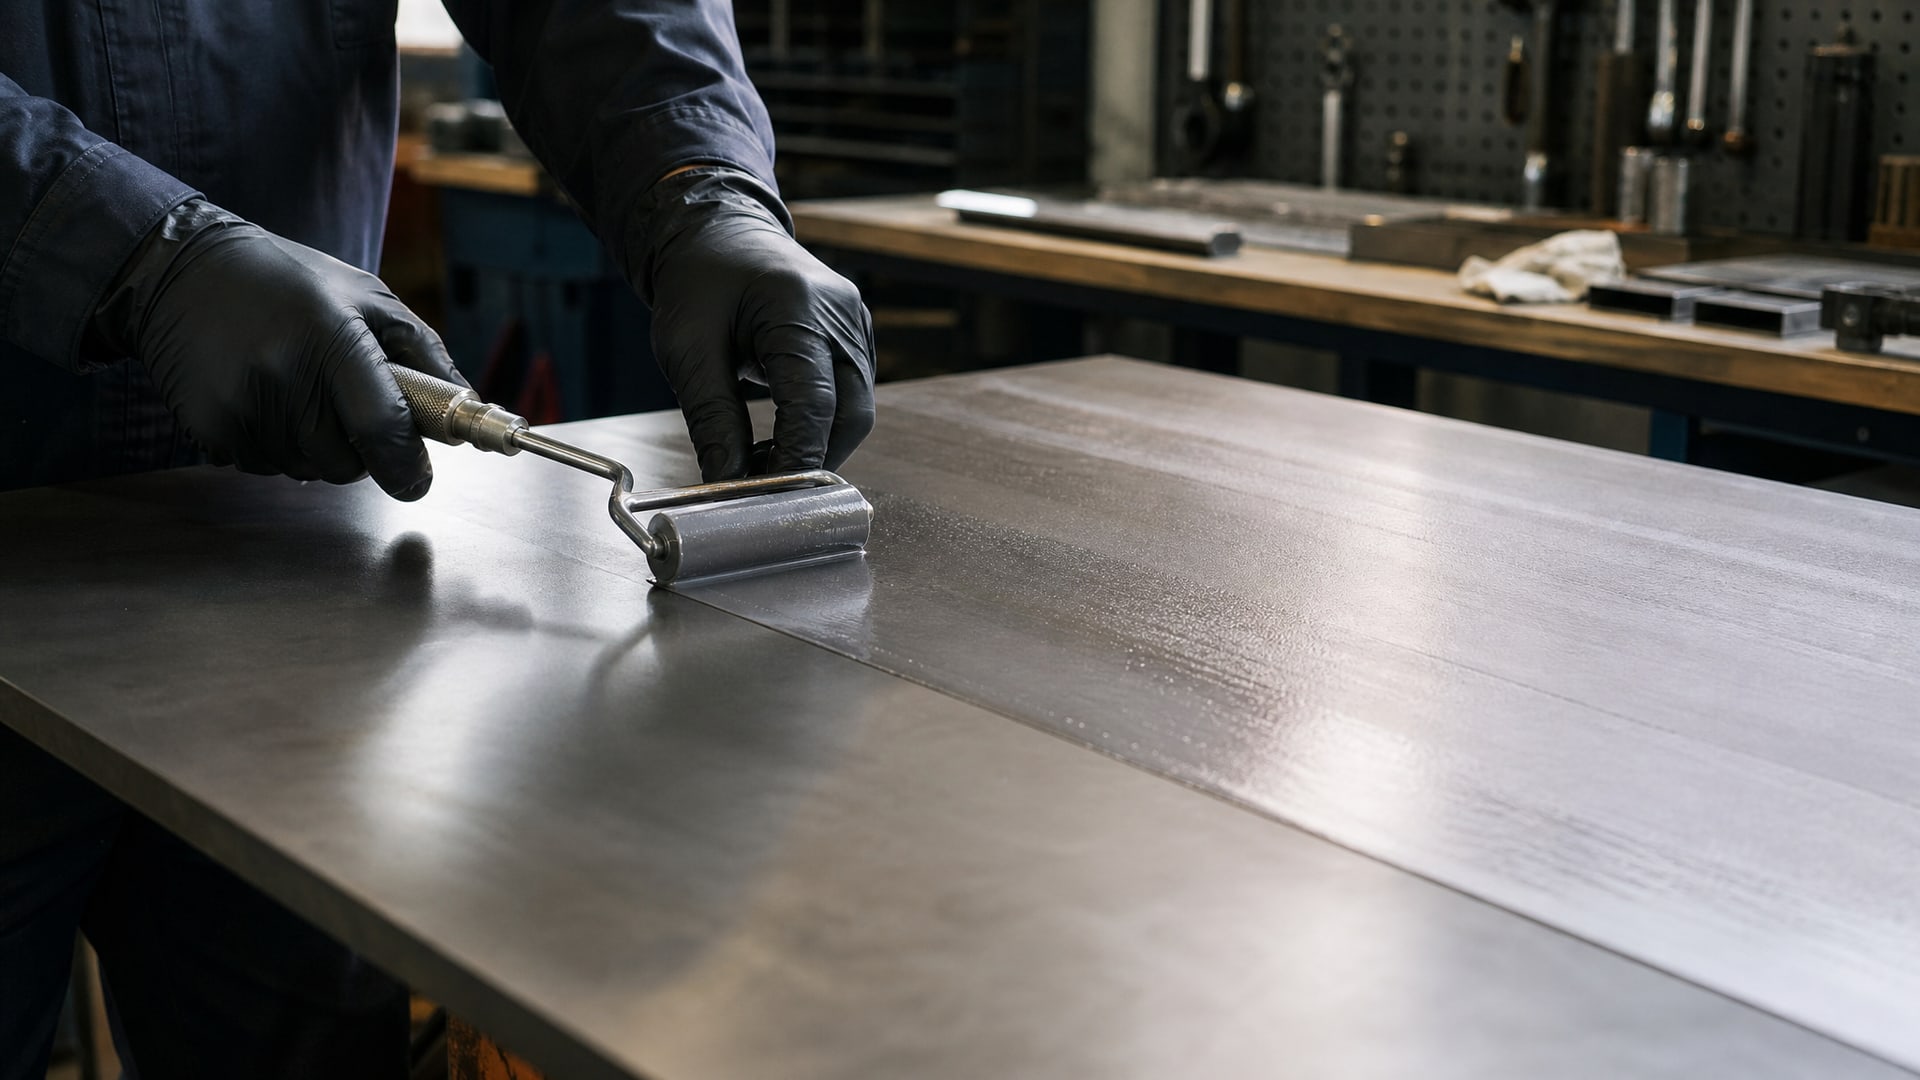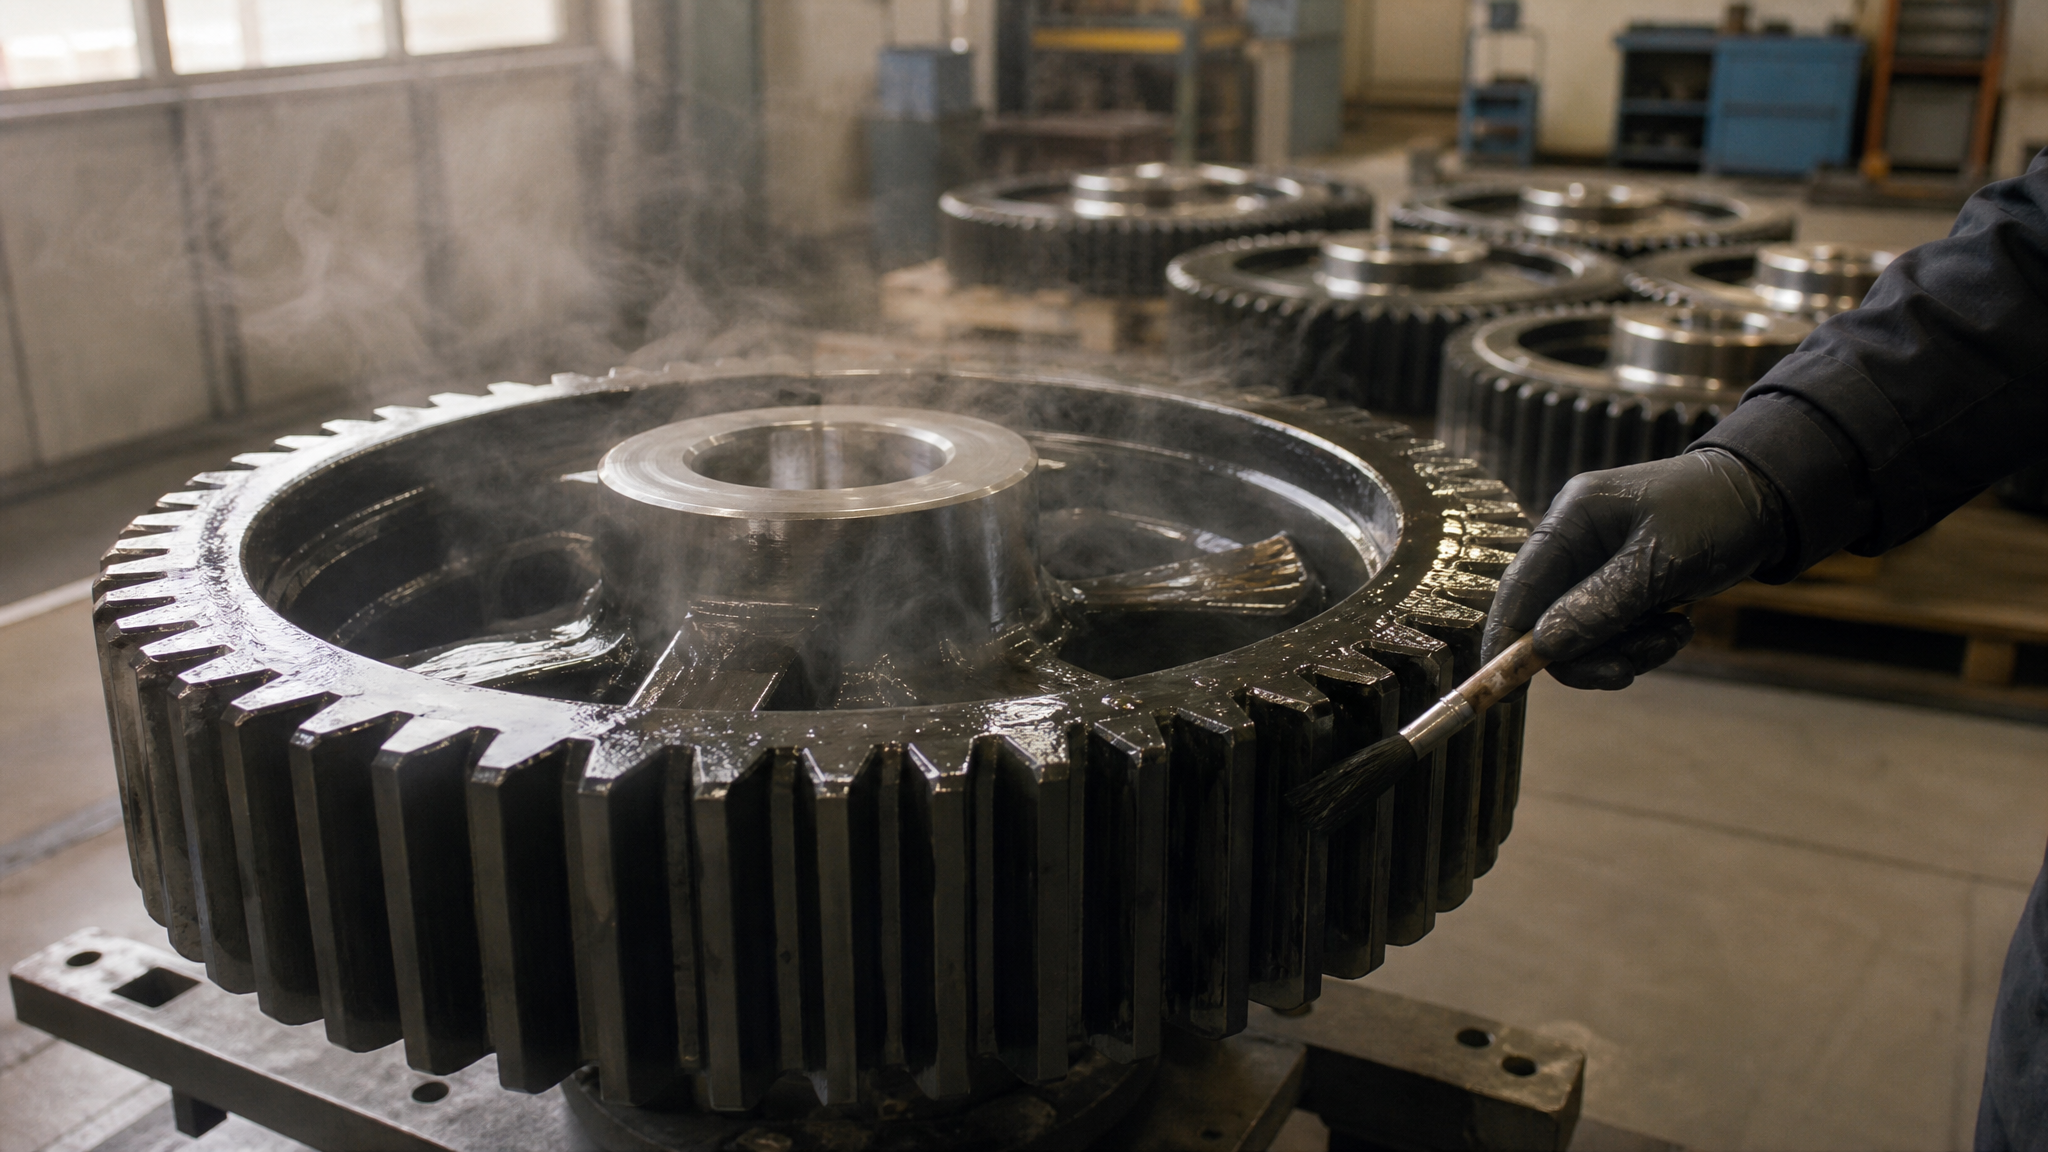
Выбор между термоотверждаемыми и воздушно-сушащимися покрытиями для крупногабаритных узлов определяется не только названием технологии, но прежде всего режимом работы оборудования, доступностью производственных ресурсов и требованиями к срокам запуска. Подготовка поверхности перед смазкой и нанесением защитных слоев - это фундамент долговечности любого покрытия, независимо от способа его отверждения. Статья раскрывает практические различия между двумя подходами, объясняет, когда каждый из них эффективен, и показывает, почему качество предварительной обработки металла решающим образом влияет на результат.
Материал предназначен для инженеров, закупщиков и технических специалистов, которые отвечают за выбор способов защиты и смазывания зубчатых передач, шлицевых соединений и других нагруженных компонентов машиностроения. Вы узнаете, как правильно подготовить поверхность, какое покрытие выбрать под конкретную задачу и почему твердосмазочное покрытие не универсальная замена пластичной смазки.
Воздушная сушка: когда время работает против вас
Воздушная сушка большинства применяемых защитных и смазочных покрытий при стандартных условиях (18–20 °C) требует более 24 часов, а часто и нескольких суток для полного отверждения.
Это обусловлено медленной евапорацией растворителя или полимеризацией связующего компонента при комнатной температуре. Такой режим предъявляет жесткие требования к производственной инфраструктуре: нужны отдельные сушильные площадки, защищенные от пыли и колебаний влажности, что на машиностроительных предприятиях часто оказывается узким местом.
Основное преимущество воздушной сушки - отсутствие необходимости в печах, инфракрасных излучателях или прессах. Для небольших деталей и подготовительных операций это может быть экономично. Однако для крупногабаритных узлов (редукторы, шестеренчатые коробки, слоеные узлы подвески) воздушная сушка становится проблемой: занимаемая площадь растет, риск загрязнения пыльцой и влагой увеличивается, а конвейерный ритм замедляется. Мастера часто идут на компромиссы - пытаются сушить в подвальных помещениях, открытых площадках или при сквозняке, что приводит к неоднородности покрытия и нежелательным дефектам.
Воздушная сушка оправдана, когда изделие можно оставить без движения на длительный период, когда производство не критично по времени и когда нет доступа к более быстрым методам. Для серийного производства с жесткими сроками выпуска этот метод редко используется без поддержки дополнительных факторов (повышение температуры в цехе, принудительная циркуляция воздуха).
Термоотверждение: ускорение и контроль
Искусственная сушка рассматривается как наиболее эффективный способ ускорения формирования покрытия.
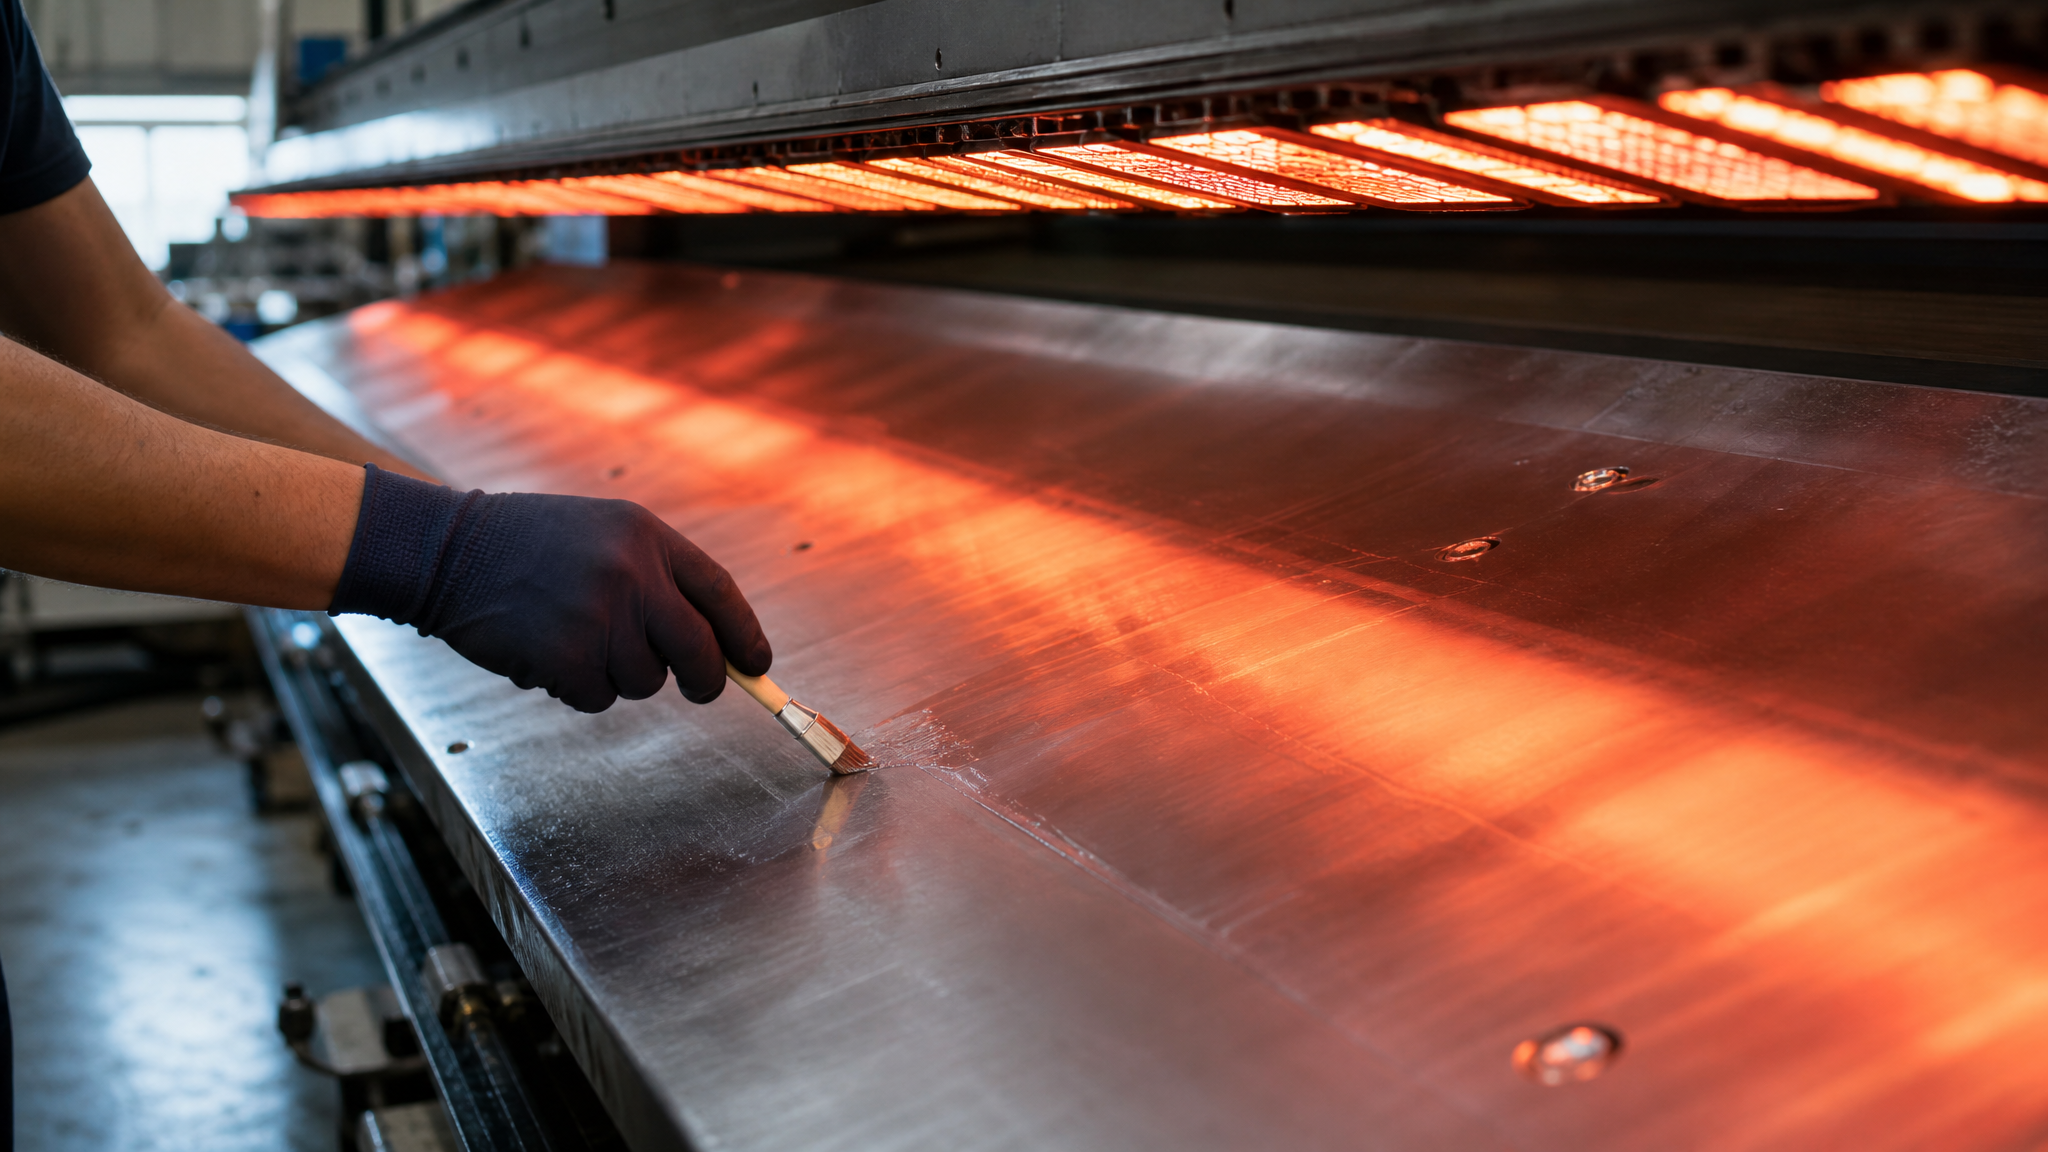
По способу подвода тепла она делится на конвекционную (горячий воздух в камере), радиационную (инфракрасные лампы), отверждение за счет аккумулированного тепла нагретого самого изделия и полимеризацию в прессах с нагретыми валцами. Для крупногабаритных узлов наиболее подходящими оказываются конвекционные камеры и локальный инфракрасный нагрев, так как они позволяют работать с деталями на месте без демонтажа или предварительной разборки.
Термоотверждение дает несколько преимуществ: первое - сокращение цикла сушки с суток до часов или даже минут, второе - стабилизация физико-химических процессов в покрытии (полимеризация протекает управляемо, без рывков), третье - улучшение адгезии к основе за счет ускорения вязко-упругих деформаций в пленке. Четвертое преимущество - возможность дополнительной обработки узла сразу после отверждения, без ожидания окончательного высыхания воздухом.
Ограничения термоотверждения связаны с техническими возможностями. Крупногабаритный узел нужно либо поместить в печь (если габариты позволяют), либо использовать мобильный нагреватель на месте. Температура отверждения для большинства современных полиуретановых и эпоксидных твердосмазочных систем находится в диапазоне 50–120 °C, что не вызывает проблем с деформацией стали или алюминия, но требует проверки совместимости с уже установленными компонентами (сальниками, подшипниками, герметиками). Для изделий со встроенной электроникой или датчиками нужна консультация с конструктором узла.
Подготовка поверхности: почему это не формальность
Независимо от выбранного способа отверждения, результат зависит от качества подготовки основы.
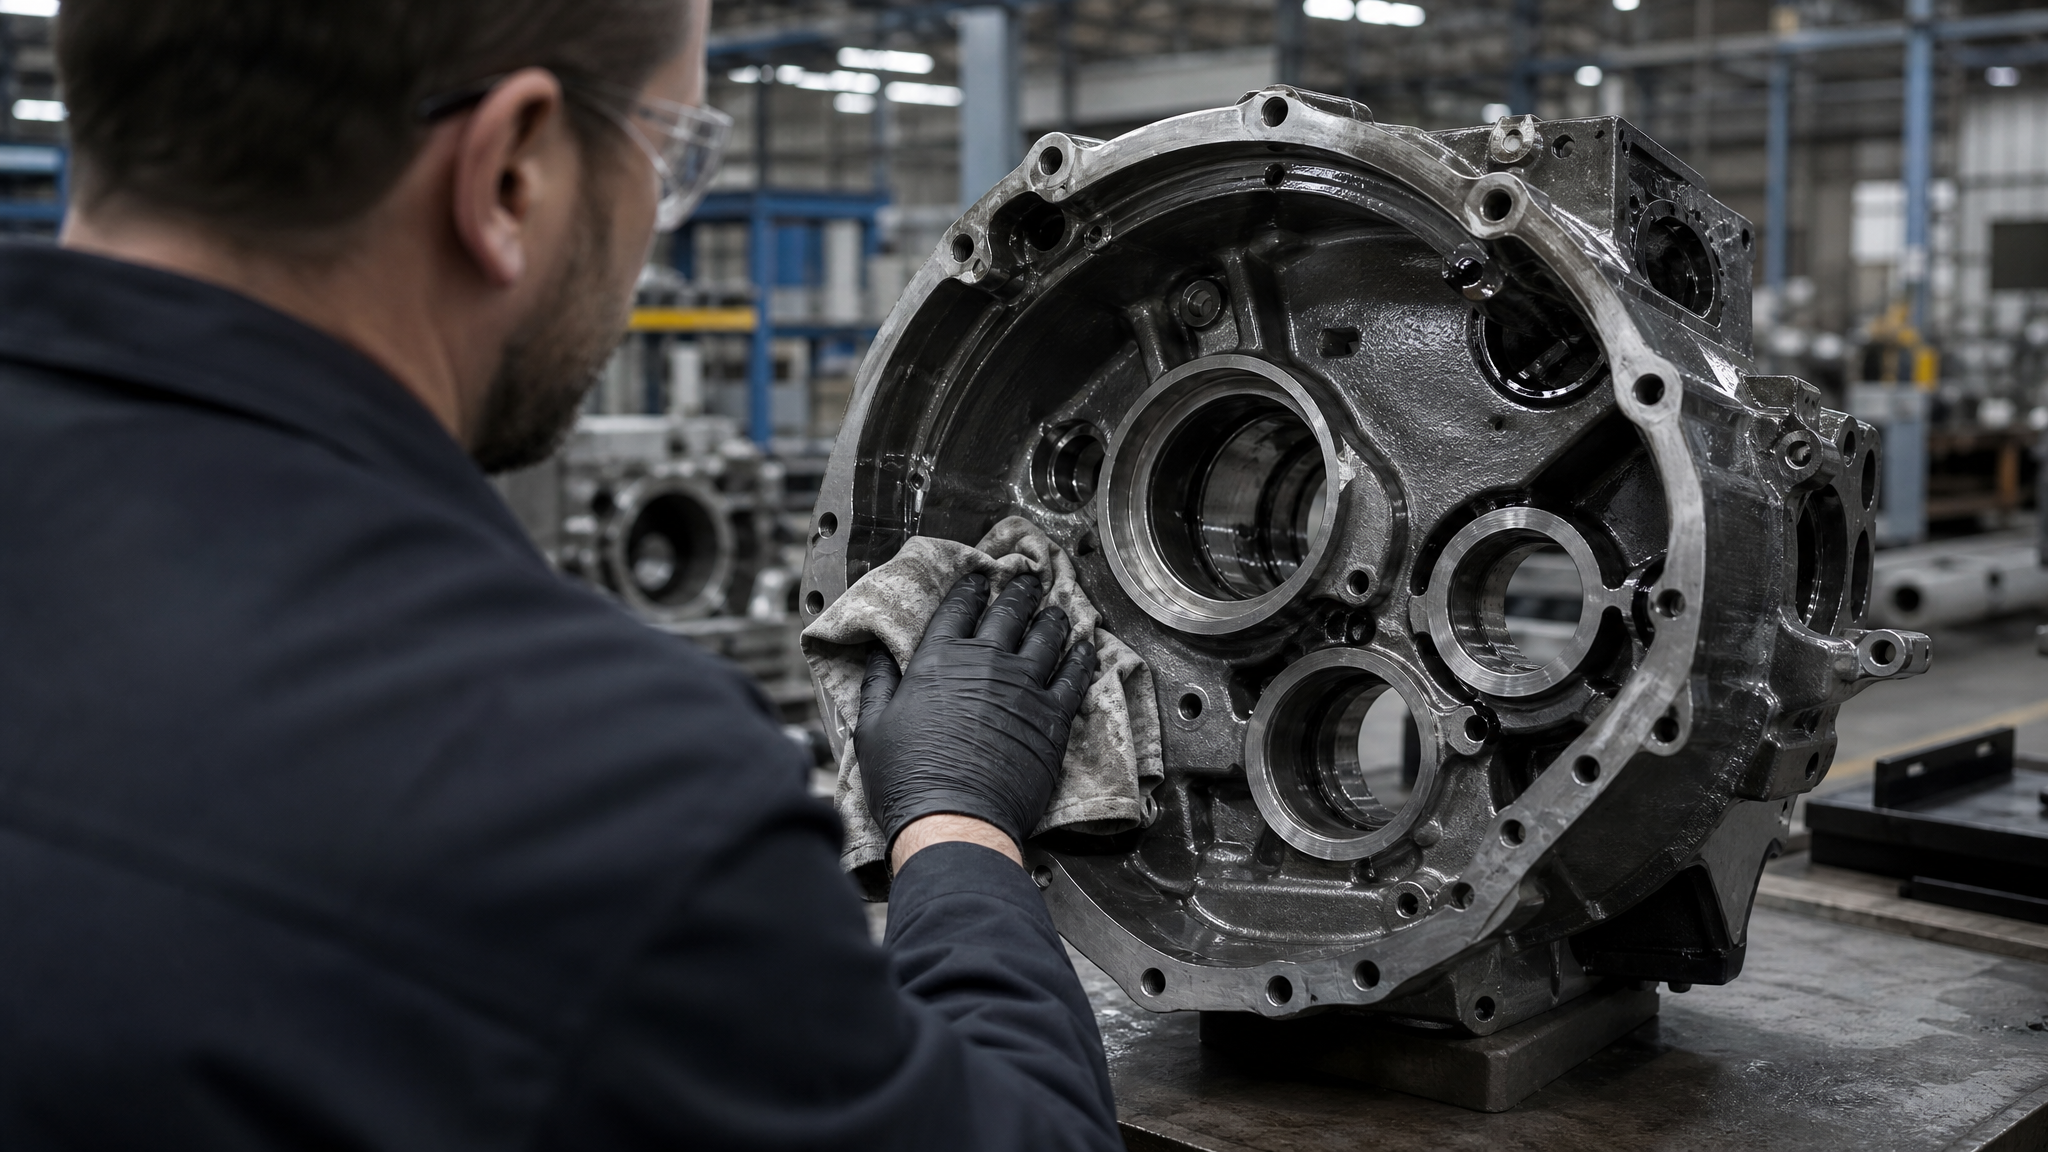
Для твердосмазочных и защитных покрытий критичны несколько этапов: обезжиривание (удаление остатков масел, эмульсий и органических загрязнений), удаление окалины, ржавчины и остатков старых покрытий, контроль шероховатости поверхности, удаление солей и пыли.
Плохая подготовка поверхности перед смазкой напрямую снижает адгезию (прочность связи между покрытием и металлом) и срок службы покрытия. Если на стали остаются следы машинного масла или консервирующей смазки, покрытие попросту не пристанет к поверхности - оно будет отслаиваться при первой же нагрузке или вибрации. Точно так же старая окалина и ржавчина создают неровный ландшафт, за который покрытию не за что "зацепиться". Соль, оставшаяся после влажной чистки, со временем мигрирует под покрытие и вызывает подслойную коррозию.
Этапы подготовки
Типовой регламент выглядит так:
Механическая очистка: шлифование, дробеструйная обработка или пескоструйная очистка до степени очистки, соответствующей ISO 8501 (обычно Sa 2,5 или Sa 3 для стали).
Обезжиривание: погружение в щелочной раствор или использование специализированных обезжиривающих составов с последующей промывкой водой и сушкой.
Контроль чистоты: проверка солесодержания (ISO 8502) - остаток солей на поверхности не должен превышать допустимые пределы (обычно 50–100 мг/м²).
Оценка профиля поверхности: замер шероховатости (Ra) и глубины впадин (Rz) - для адгезии твердосмазочных покрытий обычно требуется Ra 1,6–3,2 мкм.
Изоляция активных участков: маскировка резьбовых отверстий, сальников и других зон, где покрытие нежелательно.
Для крупногабаритных узлов эти операции часто выполняются на месте установки или в сборочном цехе. Нужна чистая рабочая зона, защита от пыли после подготовки и минимизация временного интервала между обезжириванием и нанесением покрытия (во избежание вторичного окисления).
Твердосмазочные покрытия для шестерен и шлицевых соединений
Твердосмазочное покрытие - это тонкий слой (обычно 5–25 мкм в сухом состоянии), содержащий твердые lubricants (дисульфид молибдена, графит, политетрафторэтилен) в полимерной матрице.
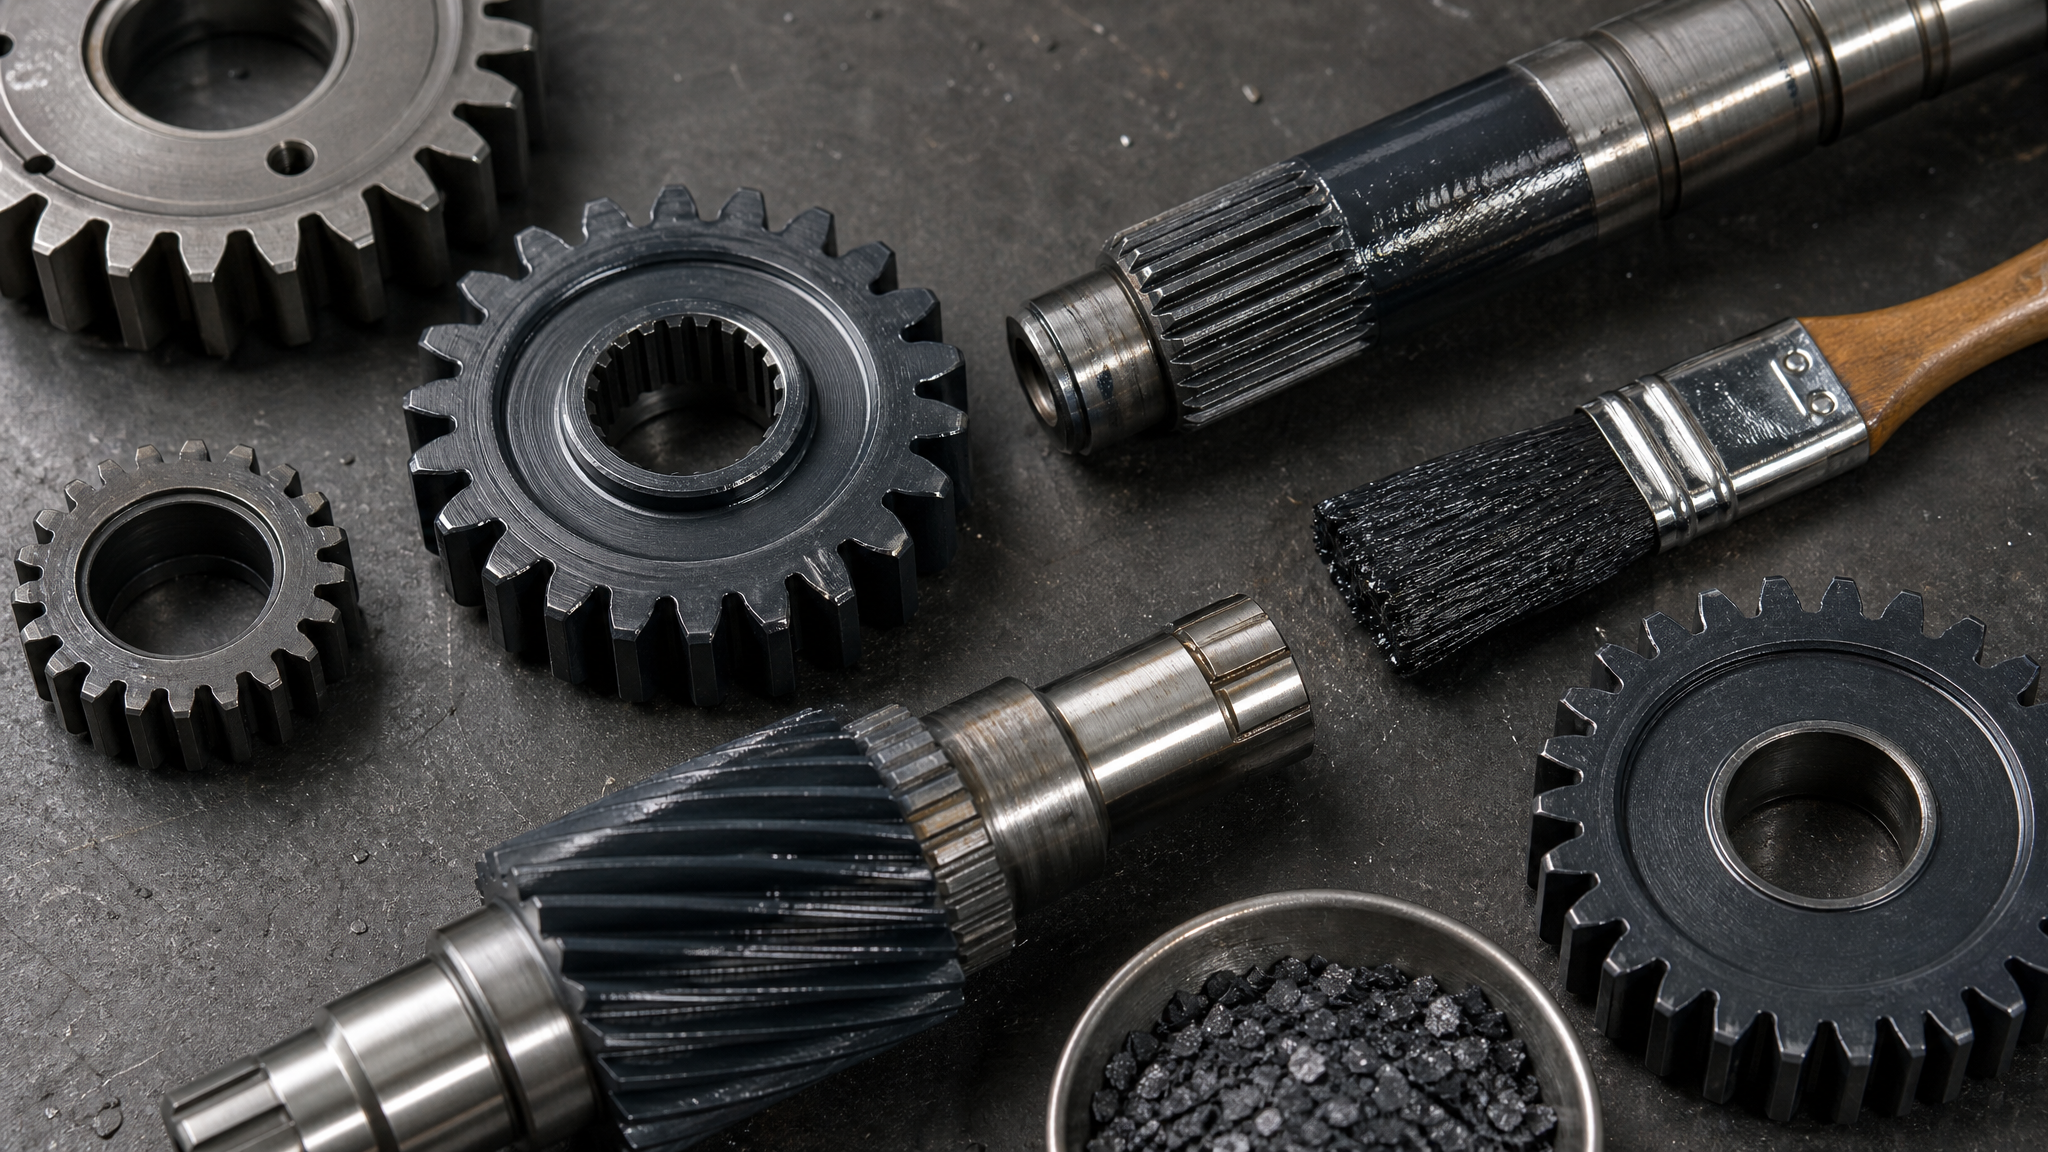
Такое покрытие создает антифрикционный барьер между трущимися поверхностями, снижает коэффициент трения и предотвращает микрозадиры и фреттинг-коррозию.
Вопрос о замене литола на твердосмазочное покрытие часто формулируется неправильно. Литол и аналогичные пластичные смазки NLGI-класса (особенно NLGI 2 и NLGI 3) - это консистентные материалы, которые остаются в узле, подвергаются механическому сдвигу и окислению, но длительное время работают как резервуар смазки. Твердосмазочное покрытие - это сухой слой, который не переливается, не стекает и не требует повторной смазки в течение определенного периода. Эти два подхода решают разные задачи и в общем виде не взаимозаменяемы.
Твердосмазочное покрытие применяют в следующих случаях:
Сборка узла без предварительной смазки (монтажное покрытие для шлицев, шпилек, болтов высокой точности).
Узлы, работающие в условиях вакуума или экстремального холода, где обычная смазка мерзнет или испаряется.
Передачи с высокой частотой вращения, где вязкая смазка создает избыточное сопротивление и нагрев.
Узлы, подверженные фреттингу (вибрационным микросмещениям), где смазка вымывается из зоны контакта.
Системы с жесткими требованиями по чистоте среды (например, пищевое или микроэлектронное производство).
Для шестерен твердосмазочное покрытие работает на приработку и на начальный этап эксплуатации. Если передача нагружена интенсивно (моменты крутящего момента высоки, скорость велика, температура растет), без дополнительной смазки долгоживущее покрытие не обеспечит. Здесь возможны две схемы: либо покрытие действует до момента, когда узел заливают жидкой смазкой, либо (в случае трудодоступных соединений) покрытие комбинируют с минимальной дозой консистентной смазки под сборку.
Когда выбирать твердосмазочное покрытие
Для крупногабаритных узлов, требующих быстрой полимеризации при комнатной температуре и надежной защиты от износа при монтаже, применяют полиуретановые или акриловые твердосмазочные системы. Их преимущество в том, что они полимеризуются за 4–8 часов при 20 °C, позволяя начать сборку без ожидания термокамеры. Коэффициент трения такого покрытия обычно находится в диапазоне 0,08–0,15, что существенно ниже, чем трение "металл-металл" (0,4–0,6).
В случаях, когда требуется максимальная прочность и долговечность покрытия - например, для шлицевых соединений редукторов, работающих под нагрузкой в условиях знакопеременного крутящего момента, применяют эпоксидные системы с последующим термоотверждением. Такие покрытия развивают полную механическую прочность при температурах 60–80 °C (время выдержки 2–4 часа), обеспечивают адгезию до 5 баллов по ISO 4624 и устойчивы к контактным нагрузкам в диапазоне 500–1000 МПа (в зависимости от состава). Долгожительные испытания показывают, что эпоксидные твердосмазочные покрытия сохраняют смазывающие свойства после 1–2 лет интенсивной эксплуатации.
Важно помнить, что твердосмазочное покрытие требует соответствующей системы нанесения: либо окраски кисточкой/валиком (для доступных поверхностей), либо распыления (для равномерности на больших площадях), либо применения специализированных аэрозольных баллончиков для точечных участков. Толщина и равномерность критичны; слишком толстое покрытие становится хрупким, слишком тонкое не дает необходимой антифрикционной защиты.
Практический выбор: воздушная сушка или термоотверждение
Разница между воздушной сушкой и термоотверждением становится очевидной, когда встает вопрос о производственном графике.
Если на предприятии есть возможность использовать конвекционную сушильную камеру или портативный инфракрасный нагреватель, и если технологический процесс допускает прерывание для отверждения, то термоотверждение - предпочтительный выбор. Цикл сокращается с суток до 2–4 часов, конвейер не "зависает", качество покрытия выше.
Если же изделие нельзя прогреть (внутри уже установлены подшипники, герметики, электроника), либо нет оборудования для нагрева, либо нужна максимальная простота процесса, то воздушная сушка - приемлемый вариант, но требует специального рабочего места, защиты от пыли и влаги, а главное - достаточного буфера времени в графике производства.
| Параметр | Воздушная сушка | Термоотверждение |
|---|---|---|
| Время полимеризации при стандартных условиях | Более 24 часов (18–20 °C) | 2–4 часа (при 60–80 °C) |
| Требуемое оборудование | Вентилируемое помещение, полки для сушки | Конвекционная камера или ИК-нагреватель |
| Площадь производственных помещений | Большая (изделие лежит неподвижно) | Малая (нагрев локальный или в камере) |
| Адгезия покрытия | Хорошая, но медленная | Отличная, за счет ускоренной полимеризации |
| Риск загрязнения | Высокий (пыль, влага, сквозняки) | Низкий (контролируемая среда) |
| Совместимость с чувствительными компонентами | Высокая | Зависит от температуры; может потребоваться проверка |
| Стоимость оборудования | Низкая | Средняя–высокая |
| Подходит для серийного производства | Нет | Да |
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить пластичную смазку типа литол?
Нет, в общем виде - не может. Твердосмазочное покрытие и консистентная смазка решают разные задачи. Покрытие работает как тонкий антифрикционный слой при сборке и в начале эксплуатации; смазка - как долгоживущий резервуар смазочного материала, обновляемый (если возможна повторная смазка) или рассчитанный на весь срок службы узла. Для тяжелонагруженных редукторов и зубчатых передач твердосмазочное покрытие может быть подготовительным слоем, но не основной эксплуатационной смазкой.
Почему подготовка поверхности так важна, если покрытие все равно защитит металл?
Без качественной подготовки адгезия покрытия слабеет, и при нагрузке, вибрации или тепловом циклировании оно начинает отслаиваться. Оголенный металл под покрытием окисляется и корродирует; коррозионные продукты еще больше ослабляют связь. В итоге срок службы покрытия падает с месяцев или лет до недель. Хорошая подготовка гарантирует, что покрытие прослужит расчетное время.
Какую температуру выбрать для термоотверждения крупногабаритного узла?
Для большинства эпоксидных и полиуретановых твердосмазочных систем оптимальная температура находится в диапазоне 60–80 °C, время выдержки 2–4 часа. Точный режим указан в технических данных поставщика. Перед выбором проверьте совместимость температуры с материалами, уже установленными в узле (резинотехнические изделия, герметики, датчики). Если в узле стоят компоненты, чувствительные к нагреву, проконсультируйтесь с конструктором.
Можно ли наносить твердосмазочное покрытие поверх старого покрытия или ржавчины?
Нет. Старое покрытие нужно полностью удалить механической обработкой (шлифование, дробеструйка); ржавчину - полностью очистить до металла. Иначе новое покрытие не будет держаться, и узел выйдет из строя. Подготовка поверхности перед смазкой - это инвестиция в долговечность.
Какой контроль нужен после нанесения и полимеризации покрытия?
Минимум - визуальная проверка равномерности, отсутствие потеков, пузырей и отслоений. Плюс - измерение толщины сухой пленки (толщиномер). Если требования жесткие, то тесты на адгезию (кросс-хатч), твердость (по Кенигу или Бринеллю), стойкость к соляному туману и контактным нагрузкам. Спецификация испытаний зависит от назначения узла и стандартов компании.
Заключение
Выбор между воздушной сушкой и термоотверждением для крупногабаритных узлов - это не выбор между "лучшим" и "худшим", а выбор подходящего инструмента под конкретную задачу. Воздушная сушка медленнее (более 24 часов), требует больше площади и управления риском загрязнения, но не требует специального оборудования. Термоотверждение ускоряет полимеризацию до 2–4 часов, улучшает адгезию, и подходит для серийного производства, но нуждается в конвекционной камере или локальном нагревателе.
Основной вывод состоит в том, что успех любого покрытия - твердосмазочного, защитного или комбинированного - зависит в первую очередь от подготовки поверхности. Обезжиривание, удаление окалины и ржавчины, контроль чистоты от солей, проверка шероховатости - это не формальность, а основа долговечности. Твердосмазочное покрытие не универсальная замена пластичной смазке типа литол; оно решает узкую задачу антифрикционной защиты при сборке и на начальном этапе эксплуатации. Для тяжелонагруженных передач и длительной работы узла требуется правильный подбор смазки с учетом режима, температуры, нагрузок и доступности обслуживания.
Следующий шаг: определите режим работы вашего узла (температура, нагрузка, скорость, доступ к смазке), согласуйте выбор покрытия со спецификацией проекта, подготовьте поверхность по регламенту (ISO 8501–8503), и выберите способ отверждения исходя из наличия оборудования и графика производства. Если остаются сомнения по совместимости, проведите лабораторные тесты на небольшом образце перед полнымасштабным внедрением.