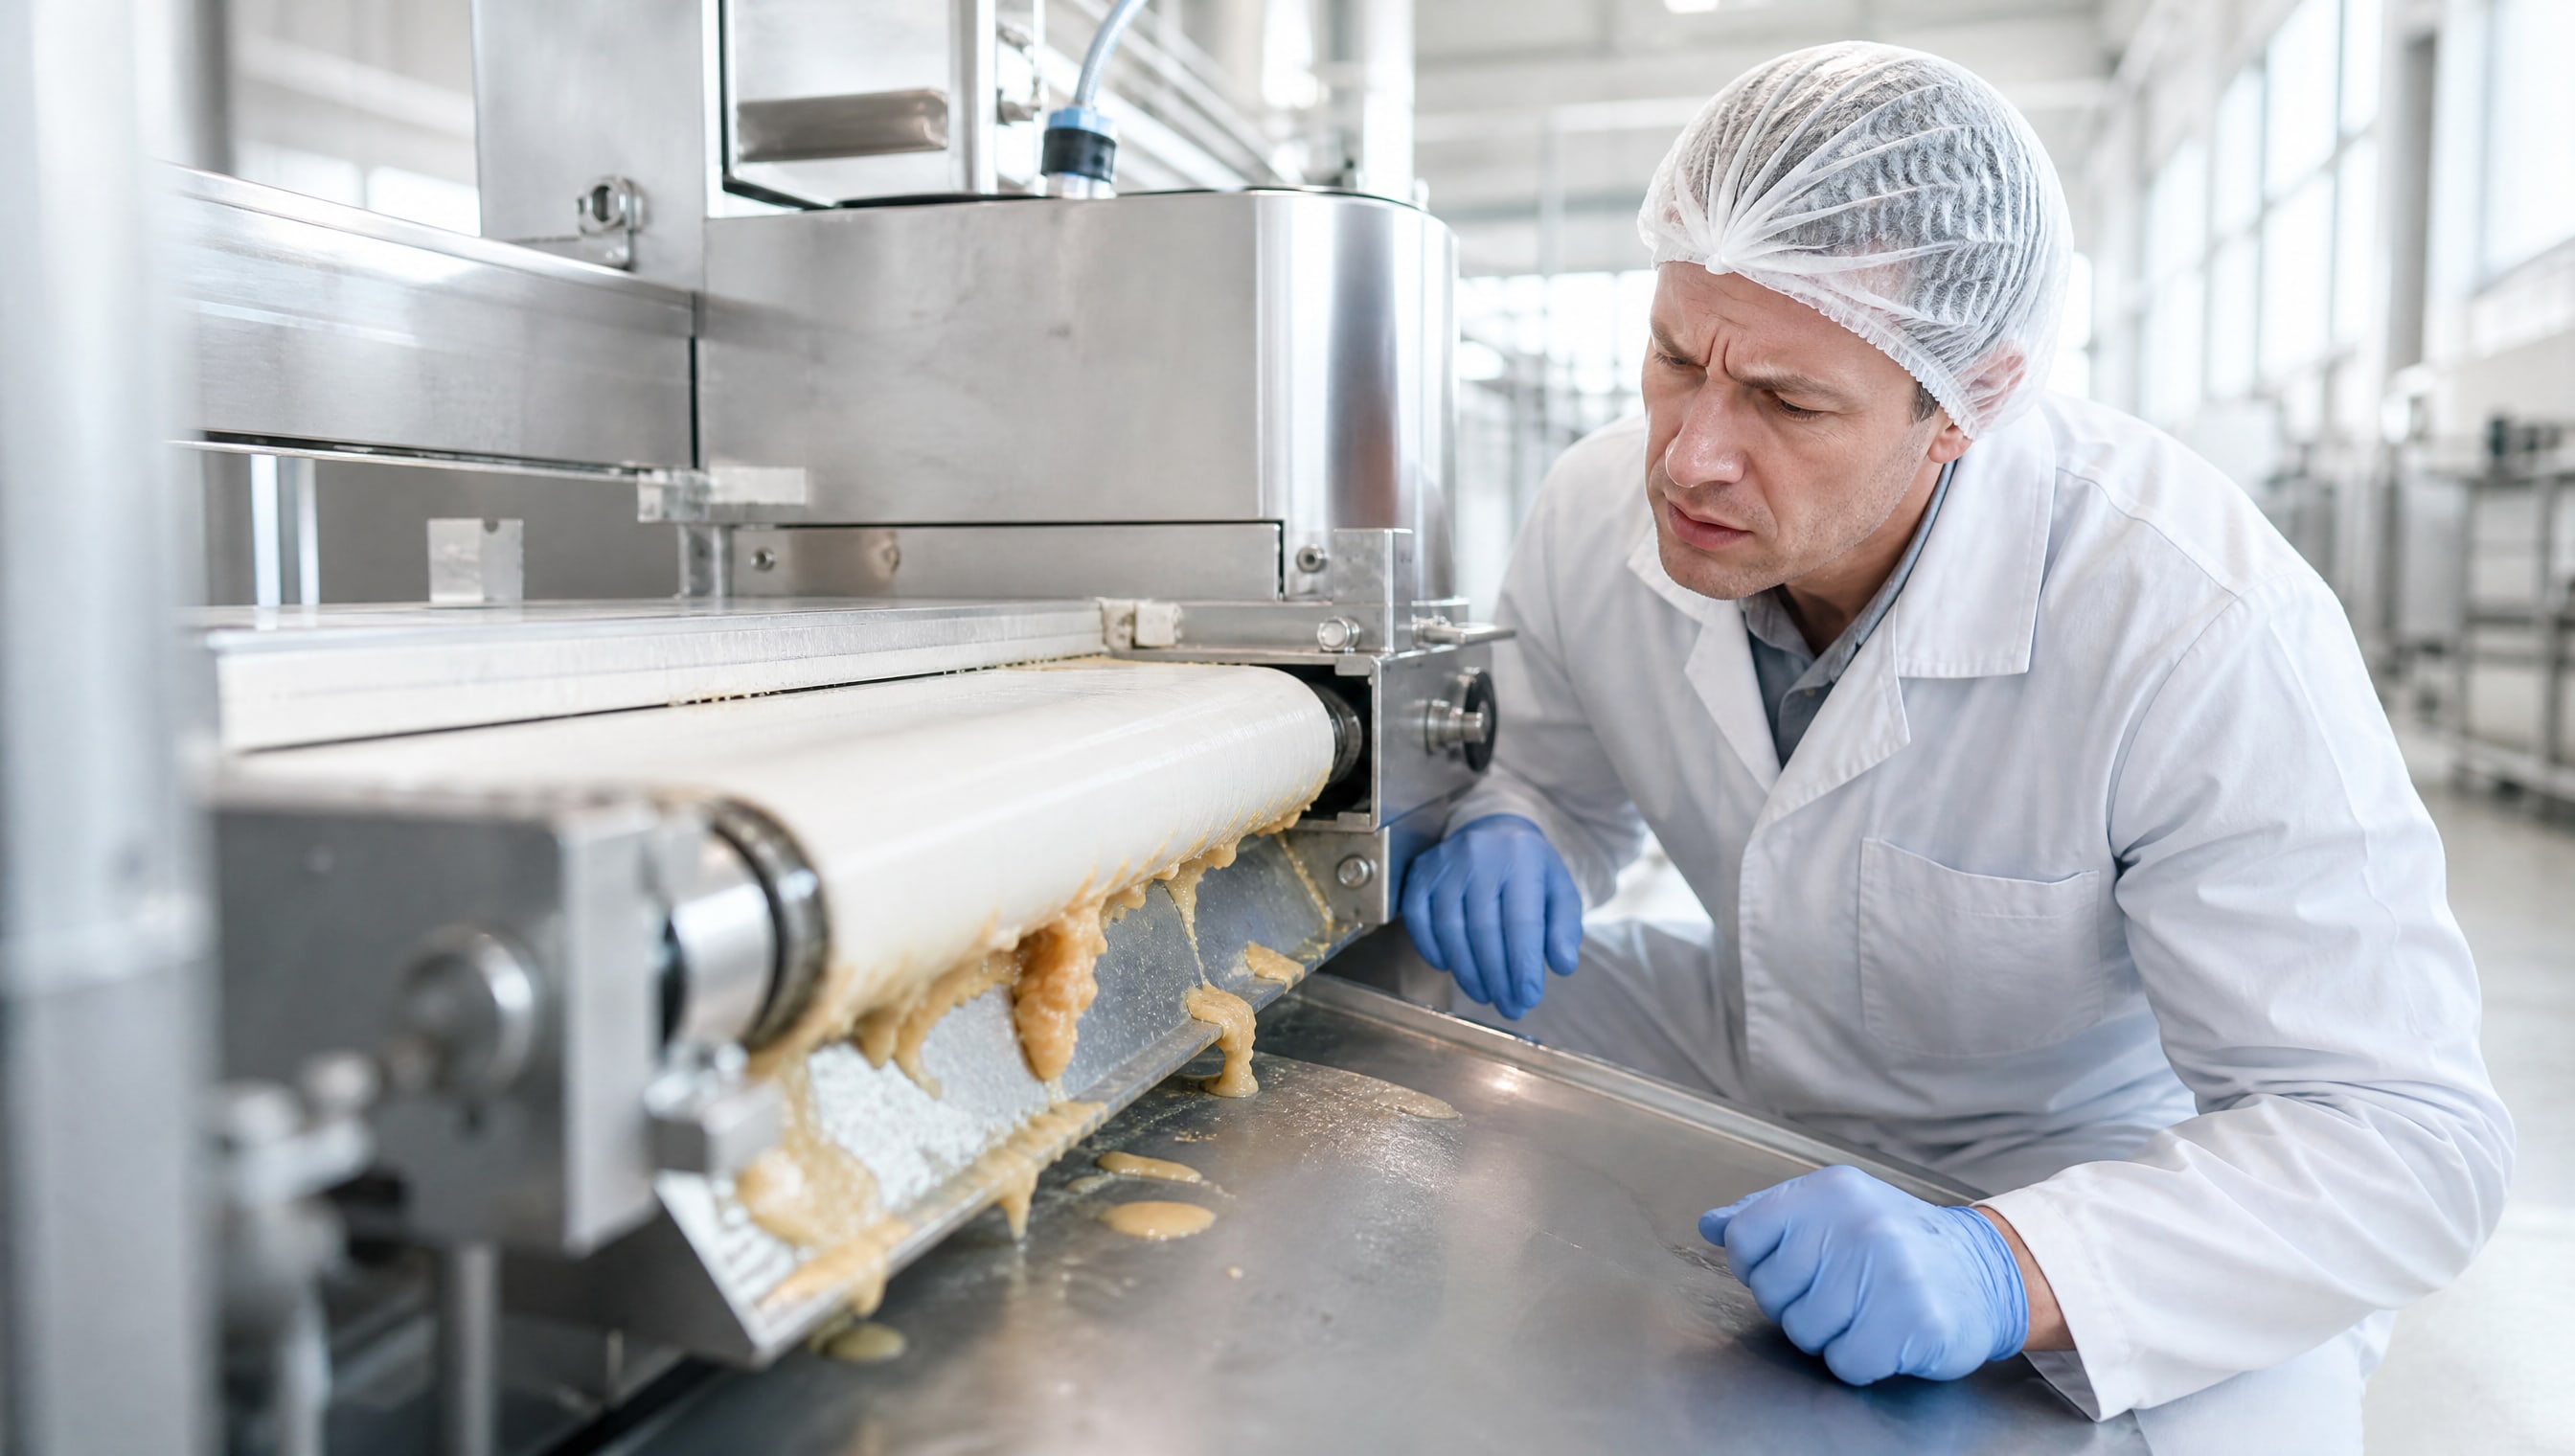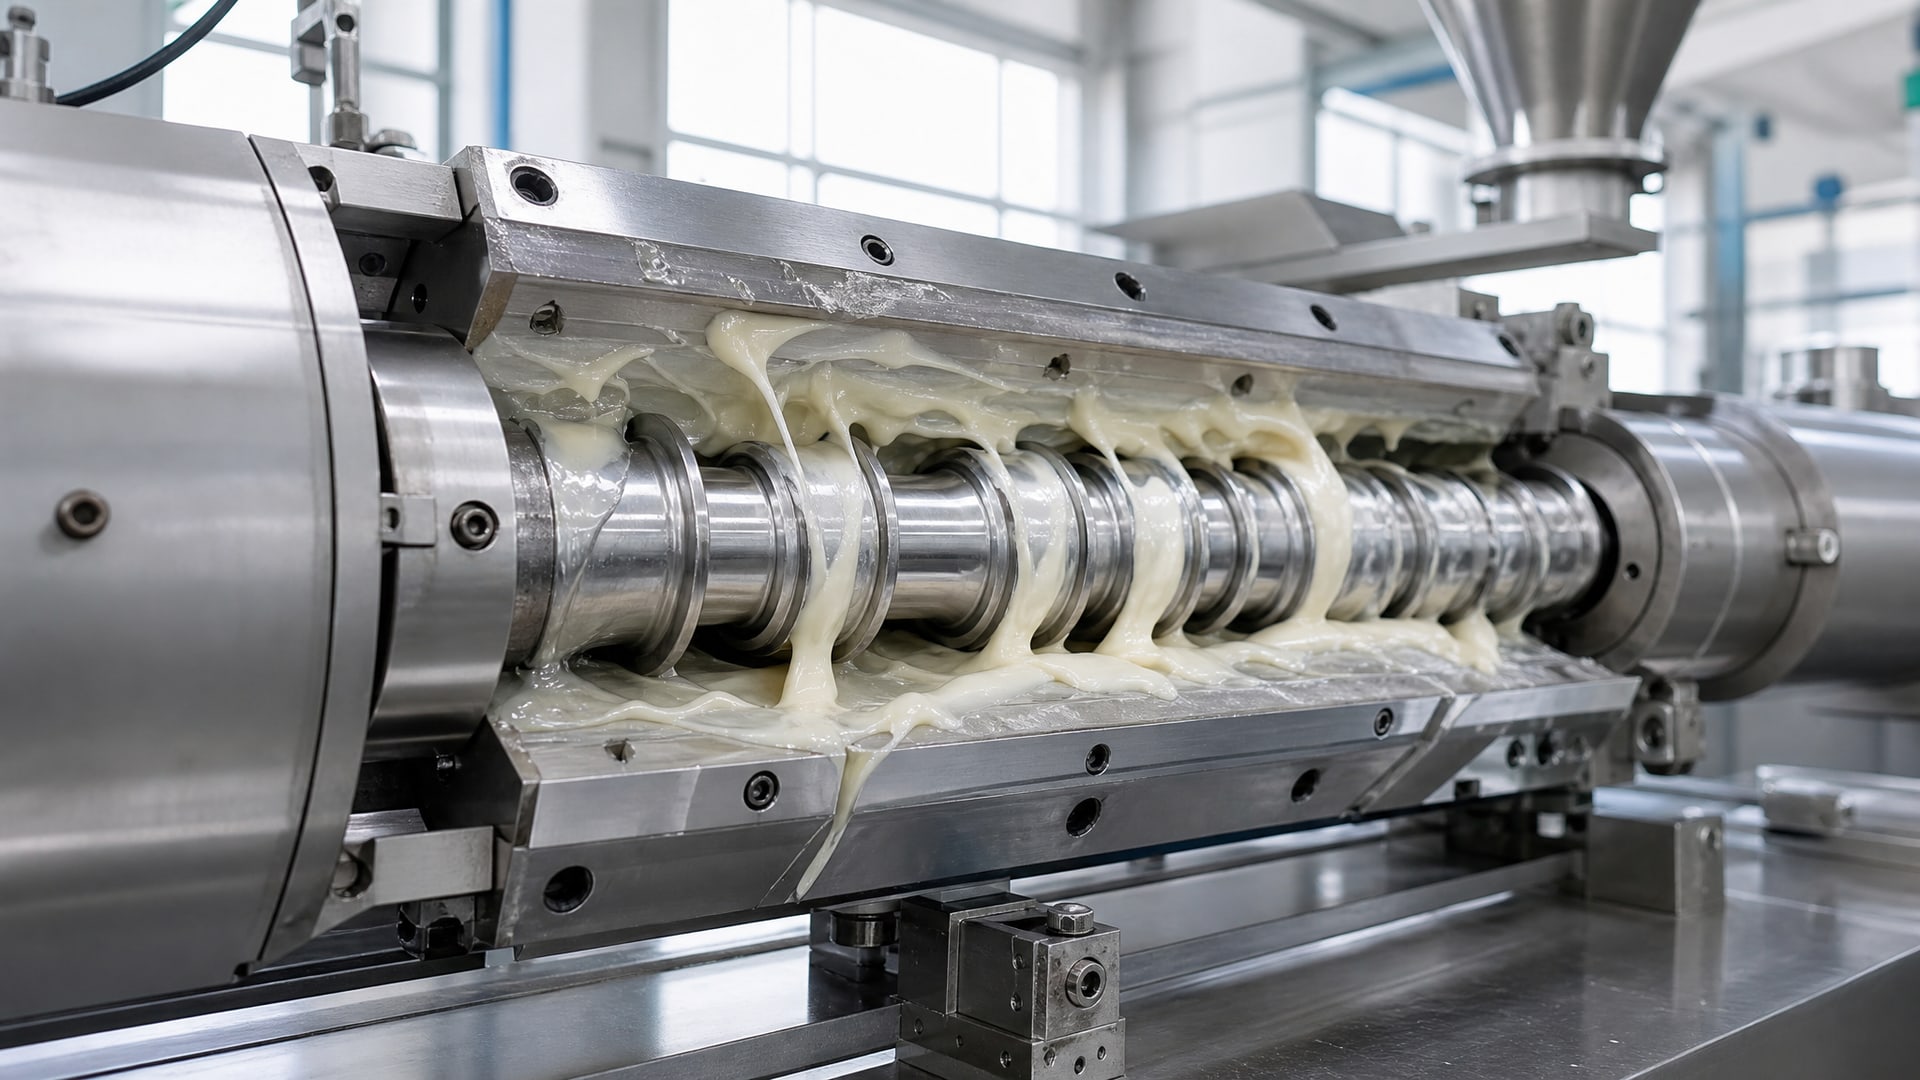
Пригорание полимера на экструзионной линии - одна из наиболее распространенных причин остановок производства упаковки, что оборачивается потерей выхода и браком. Проблема возникает, когда расплав прилипает к сердечнику шнека, фильере или форме, вызывает так называемый «bridging» (мостикование) и перекрывает нормальный ход материала. Выбор правильного разделительного состава - это не только вопрос качества готовой тары, но и вопрос стабильности всего технологического процесса.
Статья поможет техническим специалистам, инженерам и снабженцам понять, почему возникает налипание полимера, какие факторы его провоцируют, и как подобрать состав, который одновременно защитит оборудование и гарантирует безопасность пищевой упаковки.
Почему полимер прилипает к металлу: анализ причин
Налипание расплава на поверхность оборудования происходит не случайно.
Когда температура поверхности шнека или фильеры приближается к температуре самого расплава, адгезионные силы между расплавом и металлом становятся сильнее, чем усилия сдвига внутри материала. Результат - расплав «примерзает» к металлу, образует мостики, перекрывает проход и замораживает линию.
Основные провокаторы прилипания:
Высокая температура расплава в цилиндре (часто выше оптимума по рецептуре);
Длительное время пребывания материала в шнеке и фильере (residence time);
Мертвые зоны в конструкции шнека, где материал застаивается и перегревается;
Низкое качество охлаждения на chill roll (валке) или форме;
Загрязнение поверхности оснастки или отложения старого материала;
Недостаток или отсутствие внутренней смазки в составе полимера;
Неправильное давление прижима формы или слишком большой воздушный зазор.
Типовые конструкции цилиндров (соотношение длины к диаметру L/D = 27–33) предопределяют, как долго материал нагревается и как сильно подвергается механическому воздействию. Чем выше сдвиговые нагрузки и чем дольше материал находится в горячей зоне, тем выше риск налипания.
Внутренние смазки и добавки: первая линия защиты
Внутренние модификаторы трения - это добавки прямо в полимерный гранулят, которые снижают адгезию расплава к металлу изнутри.
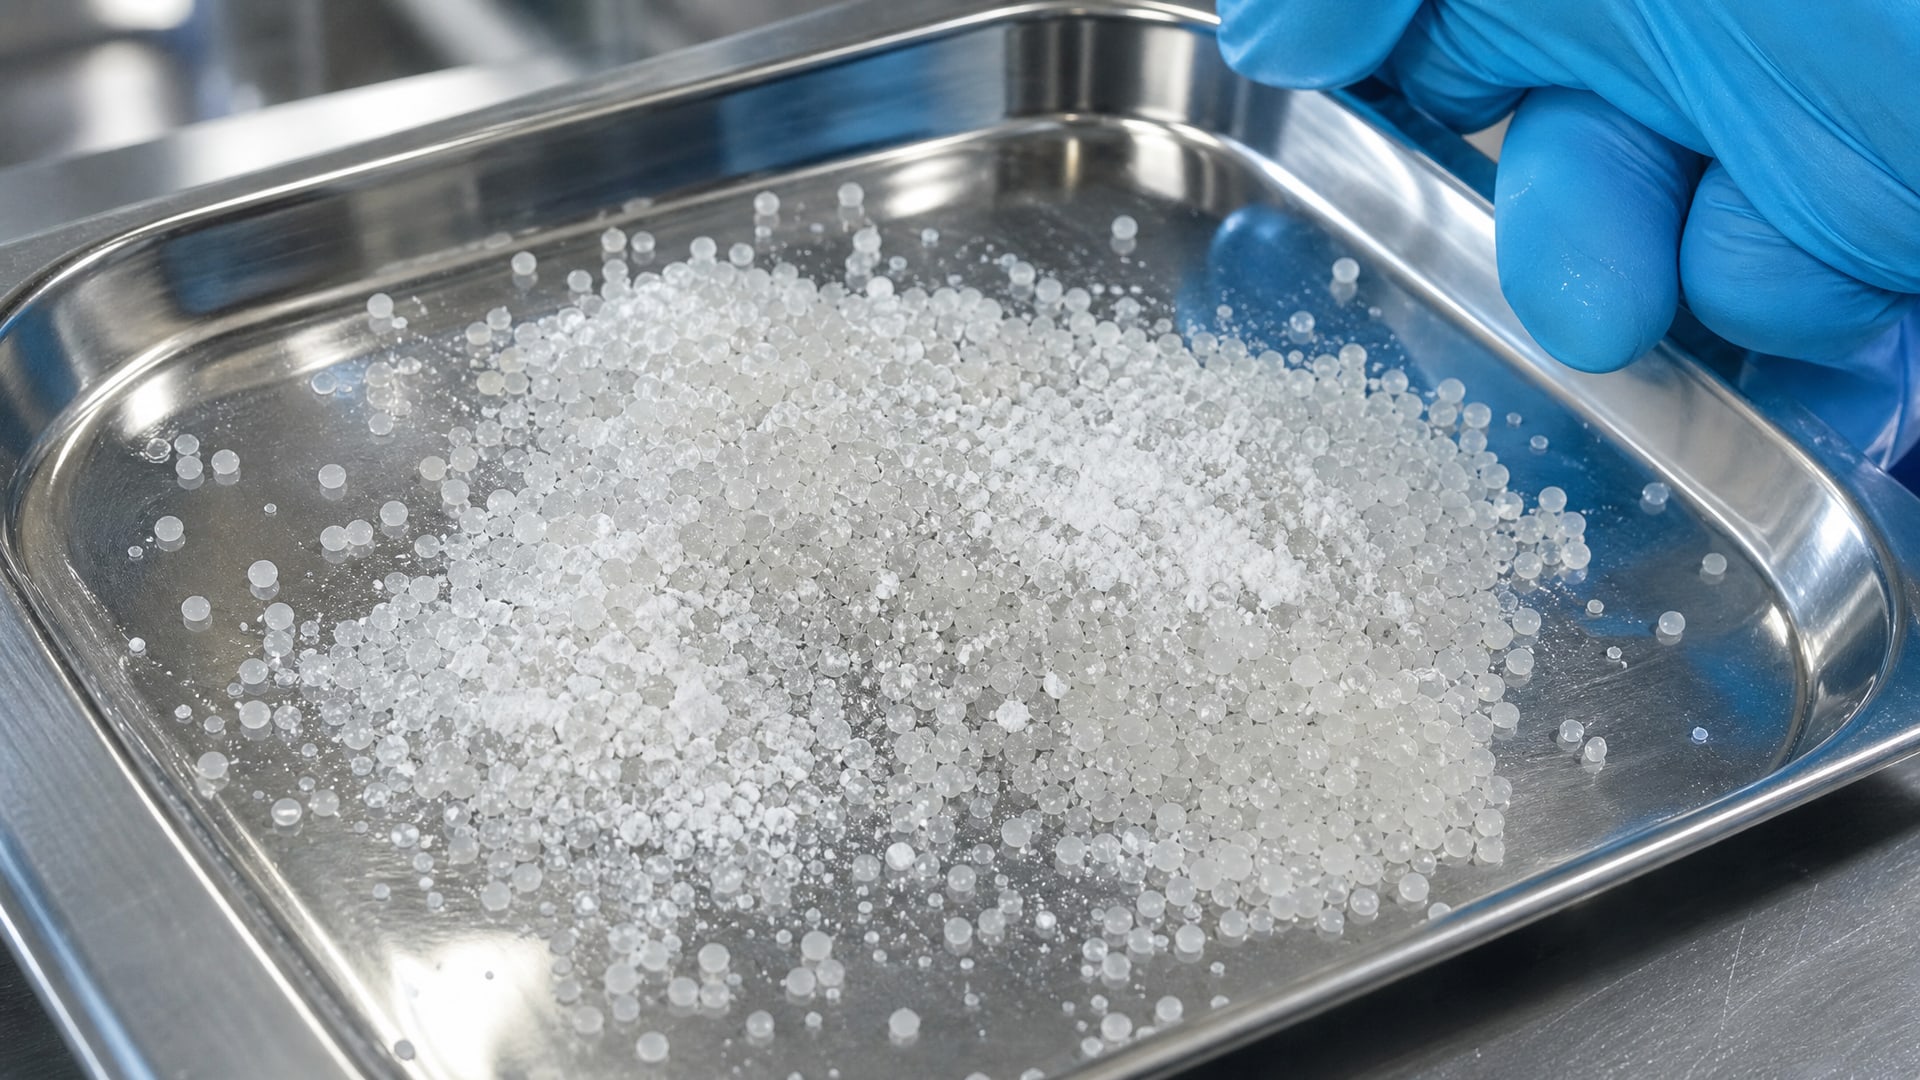
Они работают как собственная «смазка» материала, а не как поверхностный слой.
Для полиэтилена ориентировочная дозировка составляет около 0,2% стеарата кальция или стеарата цинка от массы гранулята. Однако эта цифра не догма: ее нужно подстраивать под конкретный размер изделия, конструкцию шнека и параметры охлаждения. Маленькая тара (до 500 мл) может требовать 0,15%, крупные контейнеры -0,25–0,3%.
Преимущества внутренних смазок:
Равномерное распределение по всему объему расплава;
Долгосрочный эффект - работают на протяжении всей обработки;
Не требуют дополнительного оборудования для нанесения;
Не переносятся на поверхность готовой упаковки (если дозировка правильная).
Недостатки:
Изменение рецептуры требует переквалификации и контроля;
Могут влиять на другие свойства полимера (жесткость, прозрачность);
Не решают проблему, если причина - локальное загрязнение оснастки.
Если причина пригорания локализована в одном узле (например, на острых кромках фильеры), внутренняя смазка может быть недостаточна. Нужен поверхностный разделительный состав.
Разделительные составы на поверхности оборудования: выбор и применение
Поверхностный разделитель наносится непосредственно на внутреннюю поверхность формы, на шнек или фильеру и работает как промежуточный слой между расплавом и металлом.
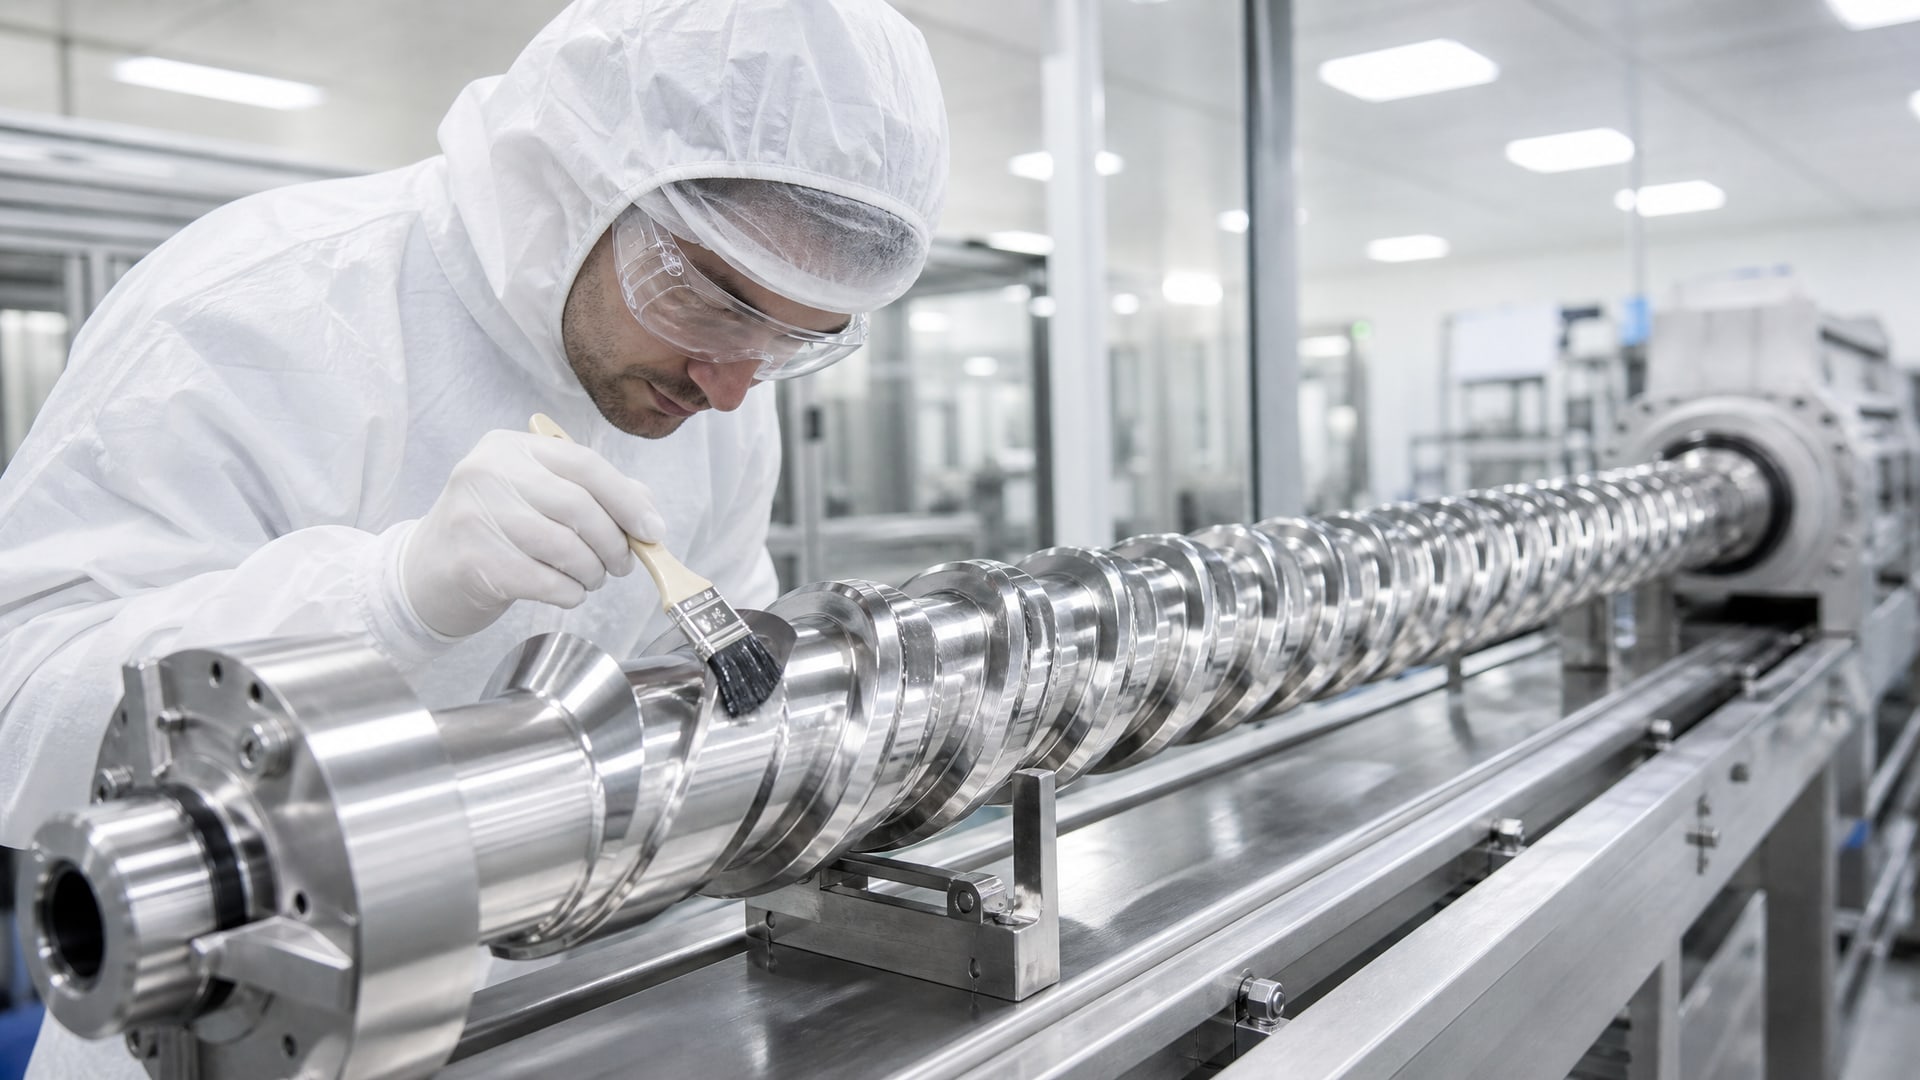
Его задача - снизить коэффициент трения в момент выталкивания или охлаждения изделия.
Для пищевой упаковки разделительный состав должен иметь регистрацию NSF H1 (допуск при случайном контакте с пищей) или соответствовать ISO 21469. Это не просто маркетинговая надпись, а официальное подтверждение, что состав не содержит вредных примесей и не будет мигрировать в пищевой продукт при нормальных условиях хранения.
Сертификаты NSF дополнительно определяют область применения: - M1 - для выпуска пищевой упаковки (release agent); - U1 - для поверхностной смазки при производстве металлической упаковки; - H1 - для узлов, где возможен случайный контакт с пищей (смазка для механики).
Консистенция разделителя подбирается под конкретный узел. NLGI (Национальный совет смазок) классифицирует пластичные смазки по консистенции:
| NLGI-класс | Консистенция | Рабочий диапазон | Применение |
|---|---|---|---|
| NLGI 0 | Жидкая, льется | до 155°C | Горячие узлы с автоматическим нанесением |
| NLGI 1 | Мягкая | до 204°C | Прижимы с умеренной температурой |
| NLGI 2 | Средняя | до 204°C | Универсальная, форма, холодные прижимы |
| NLGI 3–4 | Густая | до 204°C | Герметичные узлы, малое количество нанесения |
Для экструзионной линии по выпуску упаковки линейка пищевых материалов EFELE с допуском NSF H1 позволяет подобрать консистенцию под разные узлы: более жидкие составы для горячего прижима, более плотные - для холодного.
Принцип минимально необходимого количества: экономия и контроль
Один из самых частых ошибок - избыточное нанесение разделителя.
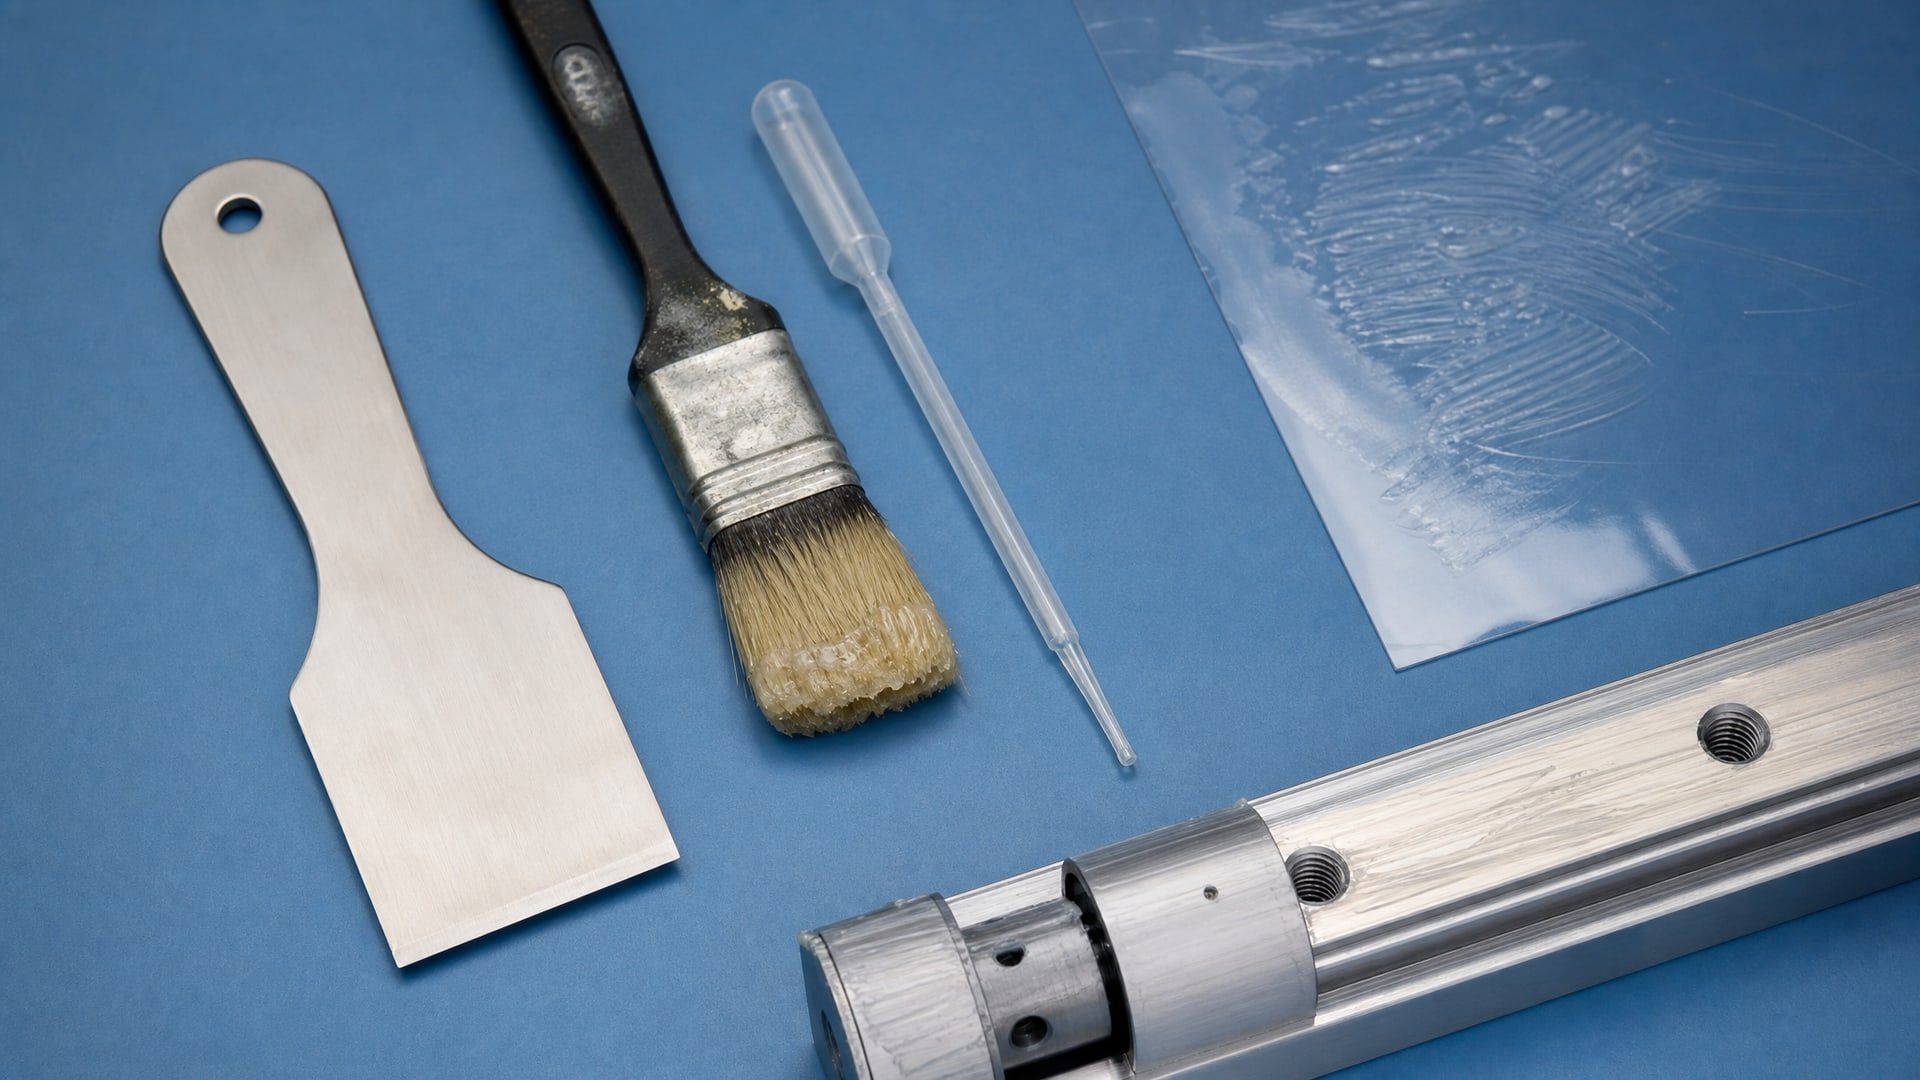
Техники, видя пригорание, стараются нанести побольше состава, но это приводит к обратному результату: избыток переносится на поверхность готовой упаковки, ухудшает адгезию краски при последующей печати, увеличивает загрязнение стола разборки и снижает прозрачность тары.
Сертификаты NSF и руководства по производству пищевой упаковки требуют наносить разделитель в объеме, ровно необходимом для технического эффекта. Это означает:
Для формы: тонкий слой по всей внутренней поверхности (видно легкое блеск, но не лужи);
Для прижима: точечное нанесение или распыление с аэрозольного баллончика;
Для шнека и фильеры: периодическое, а не постоянное нанесение (обычно один раз в смену или при возобновлении работы после чистки).
Примерная схема контроля:
Запустить линию без разделителя, зафиксировать первые признаки пригорания (обычно это небольшие наросты на форме);
Нанести минимальное количество состава;
Запустить серию и оценить, пропало ли пригорание;
Если проблема осталась - искать другую причину (температура, residence time, загрязнение).
Диагностика пригорания: от симптома к решению
Прежде чем выбирать разделитель, нужно понять, что именно вызывает налипание.
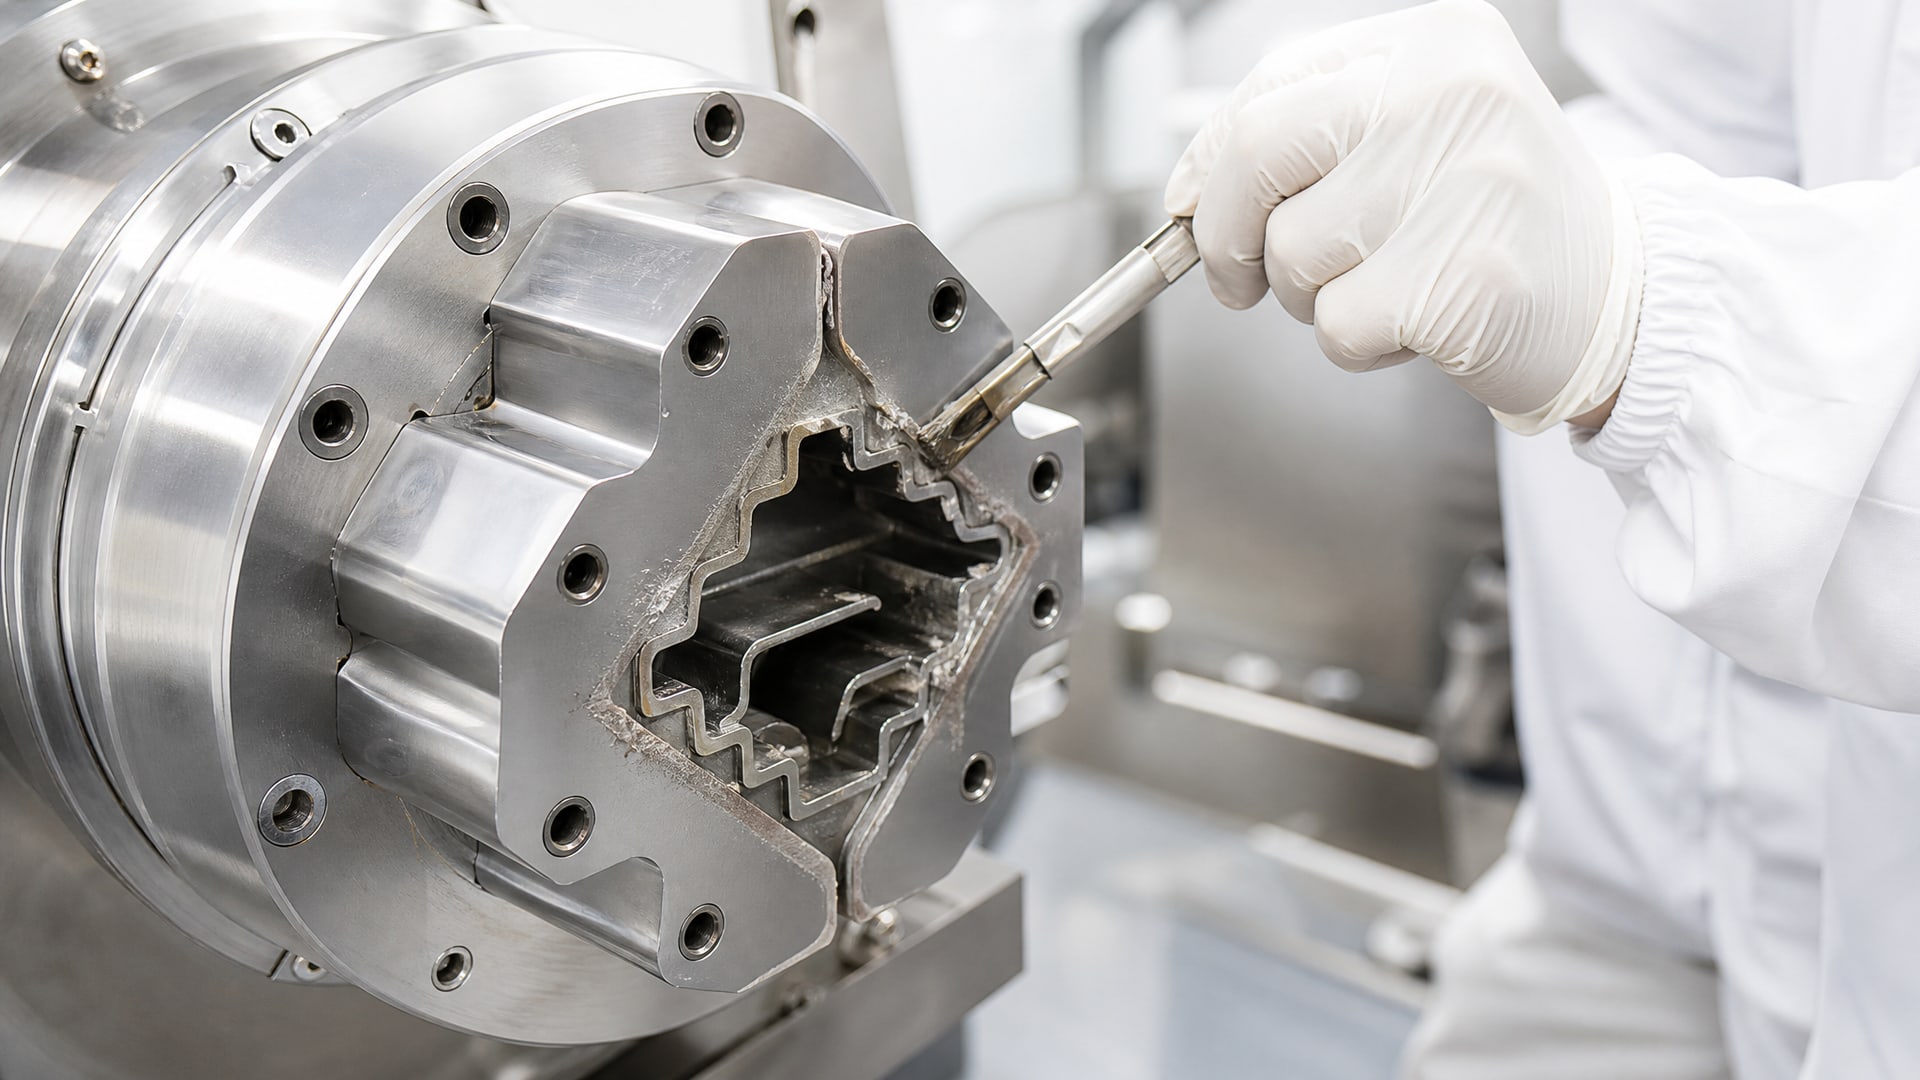
Симптомы помогают определить причину:
| Симптом | Вероятная причина | Первая мера |
|---|---|---|
| Наросты только на острых кромках и углах формы | Локальное перегревание из-за конструкции | Снизить температуру цилиндра на 5–10°C; применить низкофрикционное покрытие на критичные участки |
| Налипание равномерно по всей поверхности шнека | Residence time велик; материал перегревается | Сократить длину цилиндра (снять секцию) или увеличить скорость вращения шнека |
| Пригорание появляется после 2–3 часов работы | Загрязнение оснастки; отложение старого материала | Остановить, разобрать и очистить форму, фильеру, шнек |
| Проблема только при холодном пуске или при смене сырья | Недостаток внутренней смазки в новой партии | Проверить рецептуру; добавить или увеличить дозировку стеарата |
Безопасность и регулирование: стандарты для пищевой упаковки
Все разделительные составы для производства пищевой упаковки должны соответствовать требованиям Евро-директив по пластмассам, Регламента ЕС 10/2011 или аналогичным национальным стандартам.
В России это означает, что состав должен иметь либо регистрацию NSF, либо свидетельство о соответствии от аккредитованной лаборатории.
NSF H1 подтверждает, что состав прошел испытания на миграцию в пищевой симулянт (обычно используют этанол, вода или масло - в зависимости от типа пищи). Миграция должна быть ниже установленного лимита (например, для H1 это часто 10 мг/дм²).
Если производитель упаковки работает с импортным оборудованием или экспортирует тару, стоит проверить требования конкретного покупателя: многие крупные бренды пищевых продуктов требуют не только NSF H1, но и дополнительных доказательств, таких как сертификаты от Eurofins или других международных лабораторий.
Каким-то проприетарным решением проблема излишне повышается: на практике, если разделитель зарегистрирован NSF H1 и используется в минимальном количестве, этого достаточно для легальной работы на европейском рынке и для большинства российских торговых сетей.
Часто задаваемые вопросы
Что отличает разделитель для упаковки от обычной смазки?
Обычная смазка часто содержит пакеты присадок, которые могут мигрировать в пищу: противоокислительные вещества, противозадирные соединения, могут быть токсичны. Разделитель для упаковки проходит испытания на миграцию и имеет сертификат NSF. Это не просто другой продукт - это полностью другая рецептура, разработанная специально для пищевого контакта.
Можно ли использовать одно средство одновременно и для формы, и для механики линии?
Отчасти да, если оно имеет полный набор допусков: H1 для меха и M1/U1 для контакта с полимером. Однако часто приходится использовать разные составы: для формы нужен release agent, для цепи конвейера и редукторов - обычная смазка. Смешивание нежелательно, так как может ухудшить свойства обеих.
Как часто нужно перенаносить разделитель на форму?
На холодной форме (ниже 80°C) разделитель держится 8–12 часов работы; на горячей (выше 100°C) -2–4 часа. Ориентир простой: если пригорание начинает возвращаться, пора повторить нанесение. Некоторые производства делают это автоматически один раз в смену.
Влияет ли NLGI-класс на пищевую безопасность?
Нет, NLGI описывает только консистенцию, а не состав или допуск. Смазка NLGI 0 может быть пищевой, а NLGI 2 - нет. Безопасность определяется регистрацией (NSF H1, ISO 21469) и рецептурой, независимо от класса.
Если пригорание не проходит даже с разделителем, что это значит?
Это указывает на то, что причина не в адгезии к металлу, а в чем-то другом: слишком высокая температура расплава, очень длительный residence time, загрязнение оснастки, неправильный прижим. Сначала надо решить эту основную проблему, потом уже применять разделитель.
Заключение
Выбор правильного разделительного состава для экструзионной линии - это не просто покупка смазки, а комплексное решение, которое требует понимания технологии, конструкции оборудования и требований безопасности пищевой упаковки. Пригорание полимера редко вызывается одной причиной; часто это сочетание высокой температуры, неправильного режима охлаждения и недостатка смазки на критичных участках.
Начните с диагностики: определите, что именно вызывает налипание, проверьте внутреннюю смазку в рецептуре, убедитесь, что оснастка чиста и температурные режимы стабильны. Только после этого подбирайте разделительный состав с подтвержденным допуском NSF H1 для пищевой упаковки, наносите его минимально необходимым количеством и отслеживайте результат. Правильный выбор продлит ресурс формы, улучшит качество изделия и избавит вас от внеплановых остановок линии.