Поршневые покрытия - критическая технология защиты двигателей, напрямую влияющая на долговечность, снижение трения и надежность работы в экстремальных условиях. Однако нанесение покрытия на поршни требует строгого соблюдения режимов: температуры, влажности, толщины слоя, времени сушки и подготовки поверхности. Малейшее отклонение от технологии - неправильная очистка, спешная сборка, избыточная толщина - приводит к потере адгезии, расслоению и преждевременному износу. Статья разбирает, как правильно подготовить поршень, выбрать способ нанесения, соблюдать сушку и избежать типовых ошибок при работе с современными твердосмазочными и графеновыми покрытиями.
Для технических специалистов, инженеров и закупщиков важно понимать не только что наносить, но и почему определенный режим нанесения гарантирует качество, а его нарушение ставит под угрозу весь результат.
Два основных способа нанесения покрытия на поршни
Выбор метода нанесения определяется объемом производства, требуемой точностью и доступностью оборудования.
На крупных производствах и в автомобилестроении используют трафаретную печать, в мастерских и при восстановлении двигателей - распыление.
Трафаретная печать для массового производства
Трафаретная печать применяется в цехах серийного производства, где нужно одновременно обработать большие партии поршней с одинаковой толщиной и распределением покрытия. Этот метод позволяет автоматизировать процесс, минимизировать расходы материала и достичь высокой воспроизводимости. Покрытие наносится равномерно через трафарет с отверстиями, что исключает пропуски и перетеки на нежелаемые участки (днище, канавки).
Однако трафаретная печать требует изготовления специального трафарета под каждый типоразмер поршня, что экономически оправдано только при больших объемах. Переналадка оборудования занимает время, поэтому для партий в несколько десятков или сотен штук этот способ неэффективен.
Распыление для малых партий и ремонта
Распыление из аэрозольного баллона или ручного пневматического пистолета - универсальный способ, пригодный для поршней любого размера и конструкции. Он подходит для восстановления заводского покрытия, работы с нестандартными деталями и мелких партий. Закупщики и ремонтные службы предпочитают этот метод за простоту подготовки и отсутствие необходимости в специализированном оборудовании.
Недостаток распыления - ручной труд и больший расход материала из-за потерь на распыление, а также риск неравномерного слоя при недостаточной подготовке исполнителя. Тем не менее, при соблюдении режимов качество покрытия не уступает трафаретной печати.
Подготовка поверхности поршня: критический этап
От качества подготовки зависит адгезия (сцепление) покрытия с основным материалом поршня.
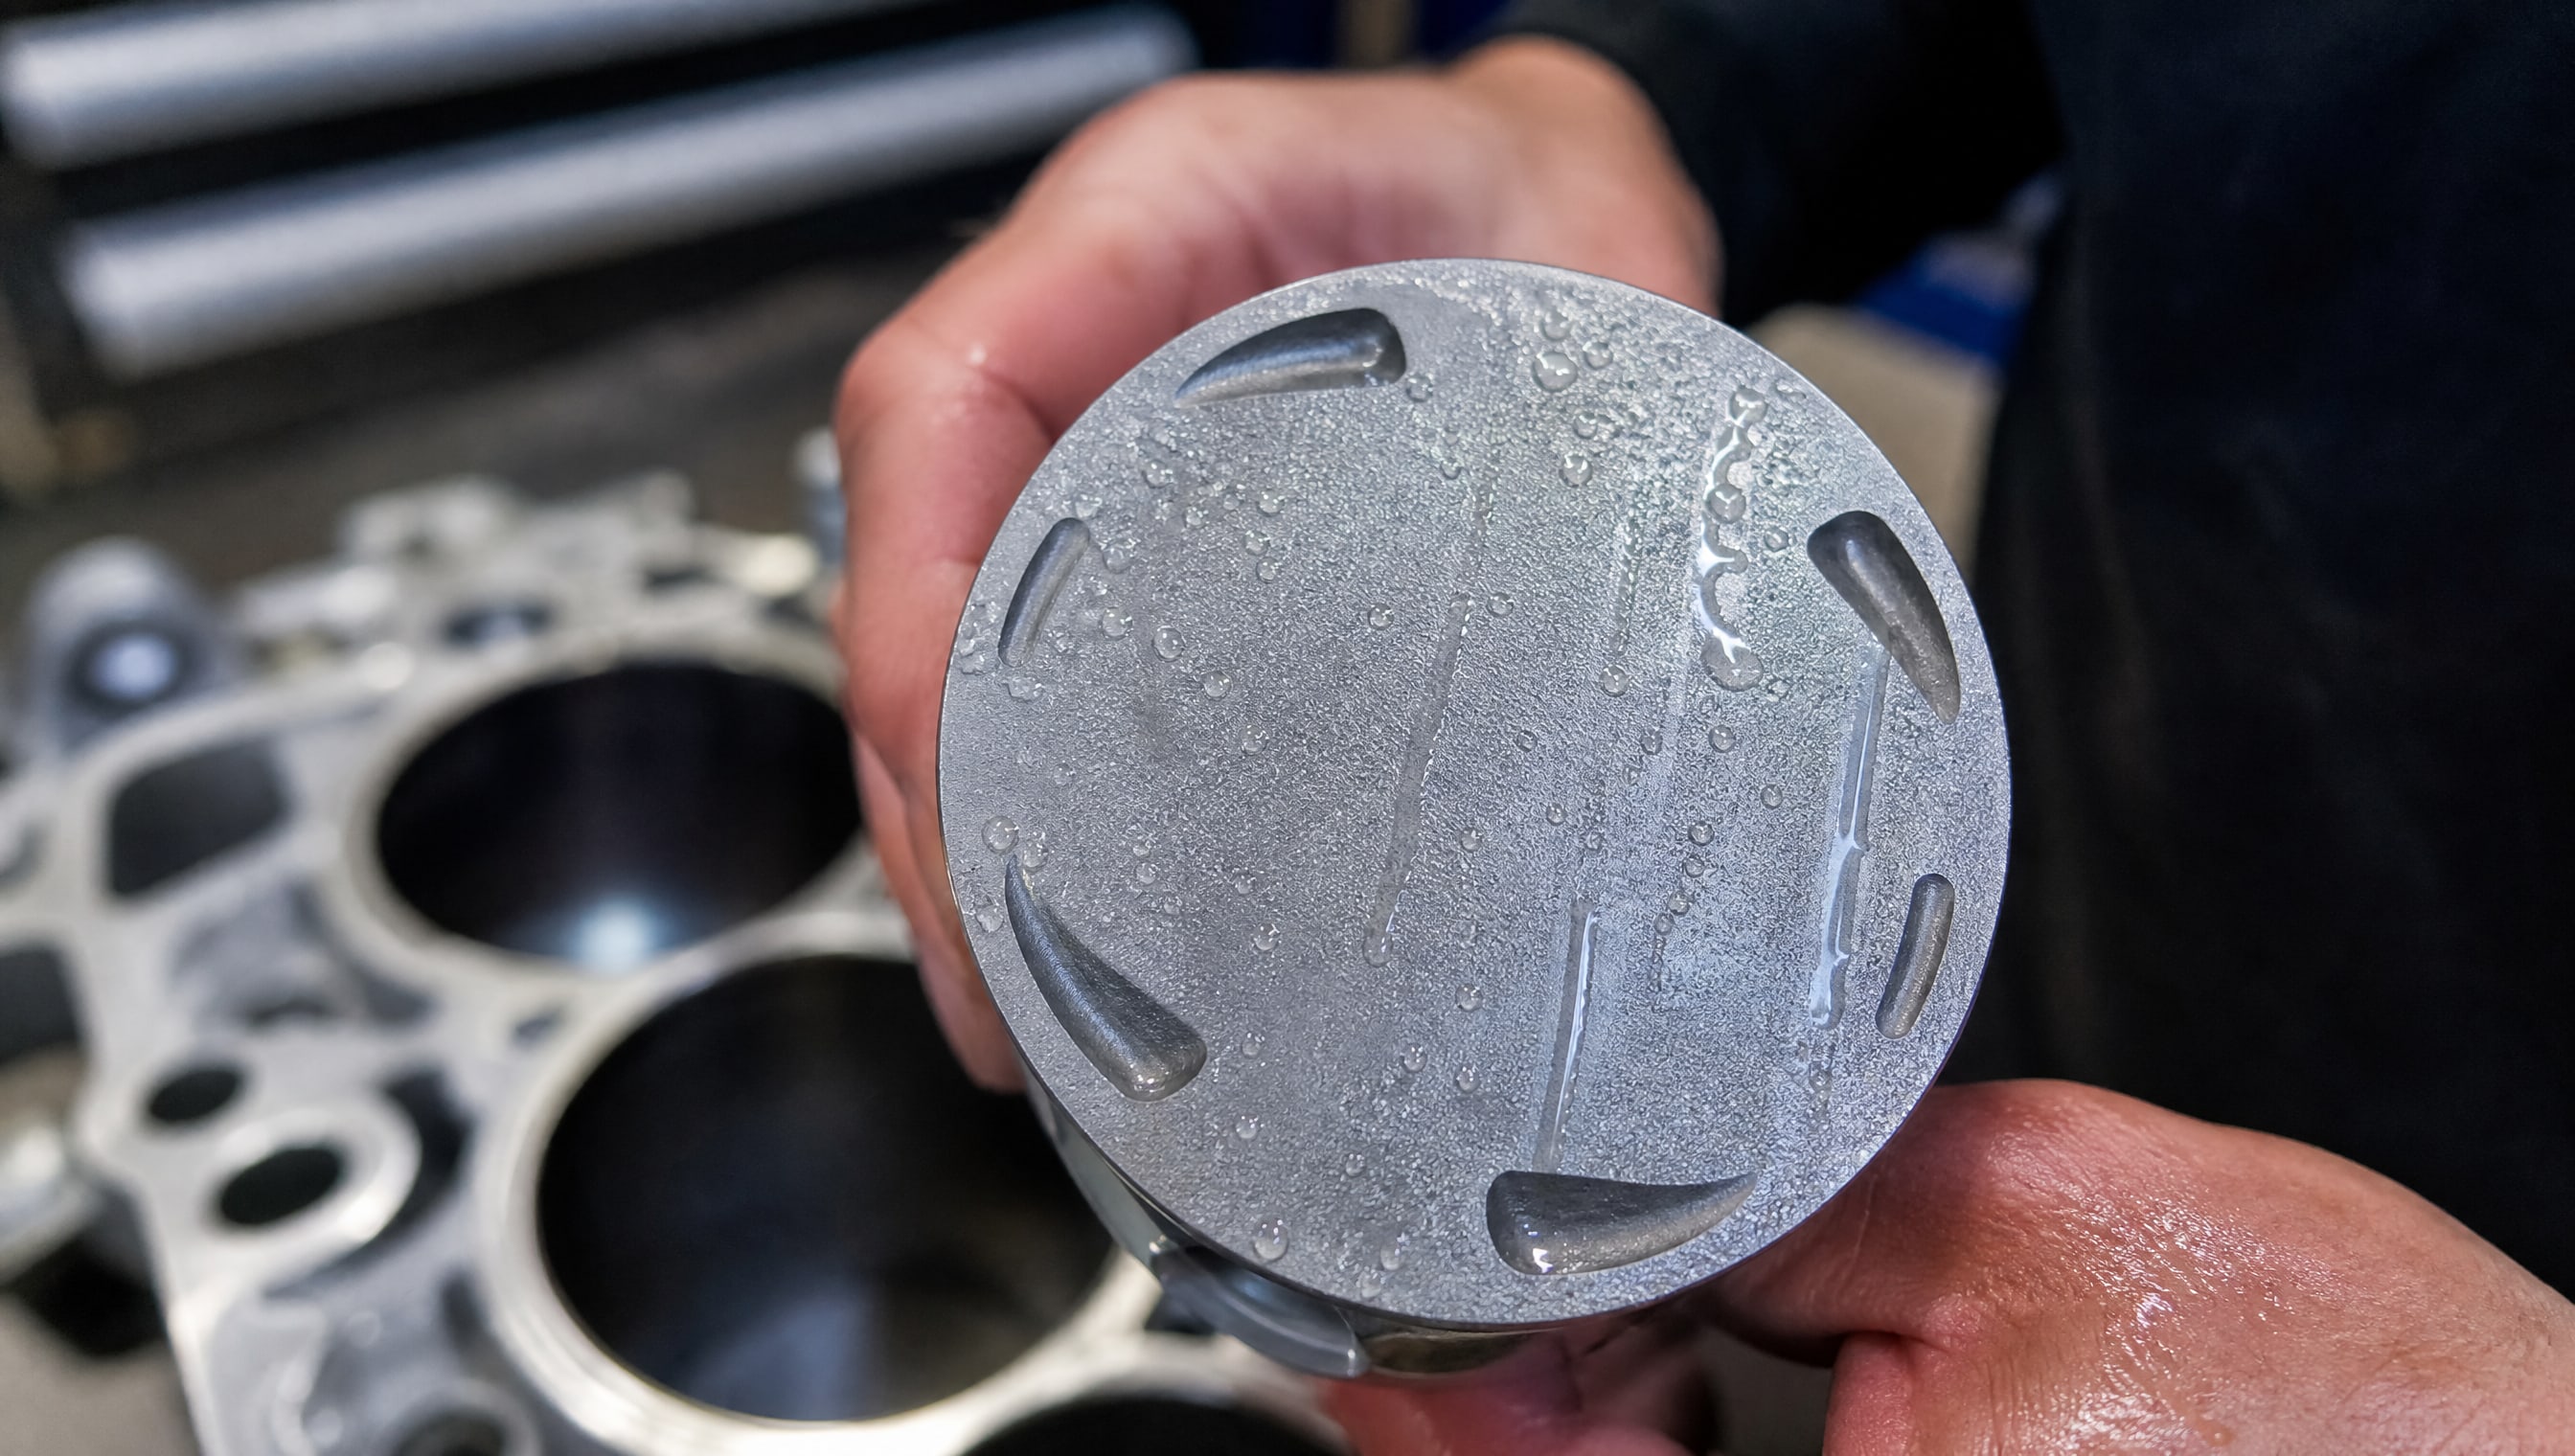
Плохая адгезия приводит к расслоению, отслаиванию и потере защитных свойств даже при правильном последующем нанесении.
Очистка от загрязнений и жировых пленок
Перед нанесением поршень промывают чистой водой для удаления видимой грязи, затем обезжиривают. Жировые пленки - самая частая причина плохой адгезии: они препятствуют смачиванию поверхности покрытием и нарушают механическое сцепление. Для обезжиривания используют органические растворители, спирт или специальные санитарные средства в зависимости от типа масла.
После очистки поршень тщательно просушивают и оставляют на 15–20 минут для испарения следов влаги. Нанесение на мокрую поверхность категорически запрещено, так как вода будет вытеснена покрытием и образует пузыри, снижающие адгезию.
Исключение повторного загрязнения
Это непреложное правило часто игнорируют в спешке. После очистки нельзя касаться рабочей поверхности поршня голыми руками - на коже остаются жиры и соли, которые будут препятствовать адгезии. Поршень следует держать за нерабочие участки (днище, посадочное место для пальца) или в защитных перчатках.
Между очисткой и нанесением покрытия поршень хранят в чистом помещении, защищенном от пыли. Время задержки не должно быть слишком большим, иначе на очищенной поверхности начнет оседать пыль.
Режимы нанесения: температура, влажность и расстояние
Микроклимат нанесения влияет на текучесть материала, скорость испарения растворителя и качество адгезии.
Нарушение режимов приводит к дефектам: морщинам на поверхности, неравномерному распределению твердых смазочных частиц, подтекам.
Оптимальные условия окружающей среды
Рекомендуемая температура воздуха при нанесении -20 ± 4 °C (то есть от 16 до 24 °C). При температуре ниже 16 °C растворитель испаряется медленнее, слой становится липким и сморщивается. При температуре выше 24 °C испарение ускоряется, и покрытие не успевает растечься, оставляя крапинки и неровности.
Относительная влажность должна быть менее 50 %. При влажности выше 50 % влага конденсируется на поверхности и покрытии, образуя молочный налет и снижая адгезию. В регионах с влажным климатом рекомендуют работать утром в сухой период или использовать осушитель воздуха в рабочей зоне.
Расстояние распыления и угол факела
При нанесении из аэрозольного баллона или пневматического пистолета оптимальное расстояние -15–30 см от поверхности. При расстоянии менее 15 см слой наносится толстым и неравномерным, с риском образования потеков и комков. При расстоянии более 30 см частицы покрытия подсыхают в воздухе и оседают на поверхность матовыми вкраплениями, не образуя гладкого слоя.
Угол распыления выбирается так, чтобы факел был перпендикулярен поверхности поршня. Распыление под углом приводит к неравномерному распределению материала: часть скапливается на одной стороне, часть просто не попадает на деталь.
Нанесение слоев и промежуточная сушка
Ошибочно думать, что толстый слой обеспечивает лучшую защиту.
Напротив, один толстый слой выделяет при сушке много растворителя, что приводит к образованию пузырей, к напряжениям в материале и к хрупкости покрытия. Правильный способ - несколько тонких слоев с перерывами на частичную сушку.
Толщина одного слоя и дозирование
Рекомендуемая толщина одного слоя -8–16 мкм. Это очень тонкий слой, невидимый невооруженным глазом; его сложно контролировать визуально, но при нанесении из аэрозольного баллона на расстоянии 15–30 см за один проход получается примерно такая толщина.
Один баллон рассчитан на нанесение покрытия на площадь примерно 0,8 м², что соответствует нескольким поршням среднего размера в несколько слоев. На практике расход варьируется в зависимости от толщины наносимого слоя и площади поршня, поэтому лучше ориентироваться на данные технического листа конкретного состава.
Промежуточная сушка до матовости
После нанесения первого слоя дают выдержку 10–20 минут при комнатной температуре. За это время поверхность теряет глянец и становится матовой - это признак того, что растворитель испарился достаточно для нанесения следующего слоя, но покрытие еще не полностью отвердело. Эта стадия называется промежуточной сушкой.
Если нанести второй слой до достижения матовости, он может размочить нижний слой и вызвать морщины. Если ждать слишком долго (более часа при комнатной температуре), поверхность становится твердой и теряет адгезию ко второму слою, образуя расслоение.
Суммарная толщина и количество слоев
Суммарная толщина покрытия должна находиться в диапазоне 5–25 мкм. При толщине менее 5 мкм защитные свойства недостаточны, при толщине более 25 мкм материал становится хрупким и склонен к образованию трещин при вибрации и тепловом расширении двигателя. Для достижения толщины 15–20 мкм обычно требуется 2–3 слоя.
На практике закупщики и ремонтные службы придерживаются простого правила: наносят 2–3 слоя с выдержкой между ними и контролируют равномерность визуально и наощупь (поверхность должна быть гладкой, без комков и потеков).
Отверждение и отработка режимов перед вводом в эксплуатацию
После нанесения всех слоев покрытие должно полностью отвердеть.
Ранняя сборка двигателя или эксплуатация приводят к повреждению незатвердевшего слоя и потере защитных свойств.
Отверждение при комнатной температуре
При комнатной температуре (20 ± 4 °C) полное отверждение аэрозольных покрытий на основе растворителей занимает примерно 12 часов. За это время происходит испарение остатков растворителя и отверждение связующего.
В течение первых 2–3 часов после нанесения последнего слоя поршень нельзя трогать и перемещать, чтобы не повредить еще мягкое покрытие. При необходимости ускорить процесс используют ускоренную сушку.
Ускоренное отверждение при нагреве
Для ускорения отверждения поршень помещают в электрическую печь при температуре, указанной в техническом листе (обычно 60–80 °C). Время ускоренного отверждения сокращается до 20 минут. Однако не все покрытия переносят нагрев выше определенной температуры; перед ускоренной сушкой необходимо проверить техническое описание состава.
Для твердосмазочных покрытий на основе дисульфида молибдена или графита чрезмерный нагрев может привести к окислению и потере смазывающих свойств, поэтому нагревать выше 80–100 °C не рекомендуется.
Отработка режимов на тестовых образцах
Перед нанесением покрытия на всю партию поршней рекомендуется провести отработку режимов на 2–3 тестовых образцах. Это позволяет убедиться в правильности подготовки поверхности, выборе расстояния распыления, времени сушки и адгезии покрытия.
При тестировании проверяют адгезию методом решетчатого надреза (Cross-Hatch Test): на отвержденное покрытие наносят решетку параллельных линий и проверяют, не отслаивается ли слой. Если адгезия хорошая, слой останется целым; если плохая, произойдет расслоение на клетки. Также проверяют равномерность толщины, наличие потеков, морщин и комков.
При обнаружении дефектов корректируют режимы: усиливают подготовку (чистку и обезжиривание), изменяют расстояние распыления или промежуточную сушку.
Сравнение поршневых покрытий и выбор материала
На рынке представлены различные типы покрытий, каждый из которых требует собственного подхода к нанесению и отверждению.
Выбор материала влияет на технологию обработки.
Твердосмазочные покрытия на основе графита и дисульфида молибдена
Традиционные твердосмазочные материалы содержат графит или дисульфид молибдена (MoS₂) в виде твердых частиц, взвешенных в полиамидной или полиэфирной смоле. Они снижают трение на 20–40 % и подходят для восстановления изношенных поршней. Эти покрытия наносятся тонким слоем 5–15 мкм и отверждаются при комнатной температуре за 12 часов или в печи за 20 минут при 60–80 °C.
Недостаток таких покрытий - они не выдерживают длительное воздействие воды и абразивных частиц; при интенсивной эксплуатации во влажной среде рекомендуют применять более стойкие материалы.
Современные графеновые покрытия
Покрытия с добавлением графена демонстрируют улучшенные свойства адгезии и износостойкости за счет наноструктуры материала. Графен повышает теплопроводность слоя, что помогает рассеивать тепло трения, и снижает коэффициент трения еще на 10–15 % в сравнении с традиционными покрытиями.
Однако нанесение графеновых покрытий требует более строгого контроля режимов: они чувствительны к влажности и требуют предварительного прогрева поверхности до 25–30 °C перед нанесением. Отверждение занимает 8–10 часов при комнатной температуре, что немного быстрее, чем у обычных материалов.
При испытаниях поршневых покрытий с графеном проверяют не только адгезию, но и устойчивость к циклическому нагреву (тепловые циклы), так как графен усиливает теплопередачу. Для критичных приложений рекомендуют провести 50–100 тепловых циклов (нагрев до рабочей температуры двигателя и охлаждение) на тестовом образце.
Химическое никелирование
Химическое никелирование (без использования тока) применяется для поршней, работающих в условиях повышенного износа и высоких температур. Слой никеля образуется в результате восстановления никеля из раствора на поверхности поршня.
Толщина слоя при химическом никелировании составляет 5–100 мкм с точностью отклонения ±0,2 мкм. Процесс проводится при температуре около 90 °C и занимает 1–2 часа в зависимости от требуемой толщины. После никелирования поршень требует промывки, сушки и часто дополнительной термообработки для повышения твердости.
Химическое никелирование обеспечивает более высокую твердость (450–550 HV) и лучшую устойчивость к абразивному износу, но его себестоимость выше, чем у твердосмазочных покрытий. Этот метод используют для серийного производства и для восстановления критичных деталей.
Типовые ошибки при нанесении и способы их избежать
Практика показывает, что большинство проблем с качеством покрытия вызваны нарушением режимов, а не браком материала.
Рассмотрим частые ошибки и как их предотвратить.
Ошибка 1: недостаточная подготовка поверхности
Попытка нанести покрытие на грязный или жирный поршень неизбежно приводит к потере адгезии. Слой держится за счет механического зацепления и химического взаимодействия; если поверхность загрязнена, обе составляющие теряются.
Способ избежать: перед нанесением дважды промыть поршень в чистой воде, затем обезжирить органическим растворителем, просушить и выдержать 15–20 минут. При необходимости повторить обезжиривание. После подготовки держать поршень в перчатках и в защищенном от пыли месте.
Ошибка 2: нанесение толстого слоя за один проход
Желание нанести больше материала за один раз приводит к образованию потеков, комков и морщин при сушке. Кроме того, толстый слой долго и неравномерно отверждается, внутри него остаются напряжения.
Способ избежать: наносить несколько тонких слоев по 8–16 мкм с выдержкой 10–20 минут между ними. После каждого слоя проверить матовость поверхности; если она блестит, слой еще не готов к нанесению следующего.
Ошибка 3: несоблюдение времени выдержки между слоями
Спешка в нанесении следующего слоя приводит к размочиванию нижнего слоя и потере адгезии между слоями. С другой стороны, слишком длительная выдержка (несколько часов) делает поверхность твердой и гладкой, что также ухудшает адгезию.
Способ избежать: ориентироваться на состояние поверхности, а не на часы. Наносить второй слой, когда первый потерял глянец и стал матовым; это обычно 10–20 минут при комнатной температуре. Если есть возможность - используйте технический лист конкретного материала, где указана оптимальная выдержка.
Ошибка 4: ранняя сборка двигателя
Собрать двигатель через 2–3 часа после нанесения последнего слоя - почти гарантированный дефект. Покрытие еще липкое, и при сборке оно повредится, сотрется, потеряет адгезию.
Способ избежать: четко следить за временем отверждения. При комнатной температуре выдержать минимум 12 часов, лучше сутки. При ускоренной сушке в печи - согласно техническому листу, обычно 20–30 минут после остывания.
Ошибка 5: неправильное выполнение обезжиривания
Обезжиривание спиртом без предварительной промывки водой часто оказывается неэффективным. Спирт не способен размочить водорастворимые загрязнения и соли.
Способ избежать: сначала промыть поршень в чистой воде (удалить механические загрязнения), затем обезжирить органическим растворителем или спиртом, затем повторно промыть в дистиллированной воде для удаления остатков растворителя и просушить. При сильном загрязнении применить санитарные средства для удаления масло- и грязе-содержащих пленок.
Тестирование и контроль качества поршневых покрытий
Чтобы убедиться в надежности покрытия, перед запуском в производство проводят испытания на адгезию, износостойкость и устойчивость к воздействию окружающей среды.
Проверка адгезии методом решетчатого надреза
Наиболее простой и доступный метод - Cross-Hatch Test (решетчатый надрез). На отвержденное покрытие наносят специальным инструментом (или скальпелем) решетку параллельных линий. Расстояние между линиями 1–2 мм. Затем проверяют, остается ли покрытие на месте или отслаивается.
Если адгезия хорошая, слой останется целым. Если плохая, произойдет расслоение на клетки, и материал начнет отпадать. Тест дает быструю визуальную оценку и не требует дорогого оборудования.
Испытания на износостойкость
Для критичных приложений проводят испытания на истирание по стандартизированным методикам (например, тест Тейбера). Образец подвергается трению под известной нагрузкой, и измеряется объем потерянного материала. Чем меньше потери, тем выше износостойкость.
Тепловые циклы и испытания при нагреве
Для графеновых и других современных покрытий проводят испытания на устойчивость к циклическому нагреву. Образец нагревают до 120–150 °C (имитация рабочей температуры двигателя) и затем охлаждают до комнатной температуры; цикл повторяют 50–100 раз. После испытаний проверяют адгезию и отсутствие трещин в покрытии.
Испытания при влажности и агрессивных средах
Для поршней, работающих во влажной среде или контактирующих с моющими растворами, проводят испытания на устойчивость к влаге и химическим средам. Образец выдерживают в камере с высокой влажностью (95 % RH) при 40 °C в течение 48–72 часов; затем проверяют адгезию и отсутствие вздутий.
Часто задаваемые вопросы
Можно ли наносить покрытие на все участки поршня?
Нет, покрытие наносится только на скользящие участки юбки поршня. Запрещено покрывать днище поршня (верхнюю поверхность), канавки под поршневые кольца, посадочное место для пальца и стопорные кольца. Причина: избыточная толщина материала в зазорах может вызвать заедание колец, деформацию юбки или проблемы при сборке.
Какая температура оптимальна для нанесения покрытия?
Оптимальная температура 20 ± 4 °C (от 16 до 24 °C). При температуре ниже 16 °C растворитель испаряется медленно, и слой может сморщиться. При температуре выше 24 °C испарение ускоряется, и покрытие не успевает растечься, образуя матовый налет. Также важна влажность менее 50 % для исключения конденсата.
Сколько слоев нужно наносить?
Обычно наносят 2–3 слоя толщиной 8–16 мкм каждый, чтобы достичь суммарной толщины 15–20 мкм. Точное количество зависит от типа материала и требуемых свойств; рекомендуется следовать техническому листу конкретного состава. Между слоями выдерживают 10–20 минут до достижения матовости.
Когда можно собирать двигатель после нанесения покрытия?
При комнатной температуре полное отверждение занимает примерно 12 часов. Рекомендуется выдержать минимум 24 часа перед сборкой. При ускоренной сушке в печи при 60–80 °C время отверждения сокращается до 20–30 минут. Точное время указано в техническом листе материала.
Нужно ли как-то тестировать покрытие перед запуском в производство?
Да, перед нанесением на всю партию рекомендуется провести отработку режимов на 2–3 тестовых образцах. Проверить адгезию методом решетчатого надреза, равномерность толщины и отсутствие дефектов (потеков, морщин, комков). При необходимости скорректировать режимы подготовки, распыления и сушки.
Заключение
Нанесение покрытия на поршни - технология, где качество результата на 70 % зависит от соблюдения режимов, а на 30 % от выбора материала. Правильная подготовка поверхности (очистка и обезжиривание), выбор оптимальных условий окружающей среды (температура 20 ± 4 °C, влажность менее 50 %), нанесение несколько тонких слоев с промежуточной сушкой до матовости и полное отверждение перед сборкой - это принципиальные требования, игнорировать которые нельзя.
Каждый вид покрытия - традиционное твердосмазочное, графеновое или химическое никелирование - требует собственного подхода к нанесению и отверждению. Перед внедрением нового материала или способа нанесения необходимо провести отработку режимов на тестовых образцах и проверить адгезию. Закупщикам и техническим специалистам рекомендуется требовать от поставщиков покрытий четкого технического листа с указанием режимов подготовки, нанесения, сушки и испытаний; при сомнениях - провести собственные тесты. Для новых типов покрытий, включая графеновые решения, которые в ремонтных службах начинают вытеснять традиционные материалы, особенно важна отработка режимов, так как они чувствительнее к отклонениям от установленных параметров.